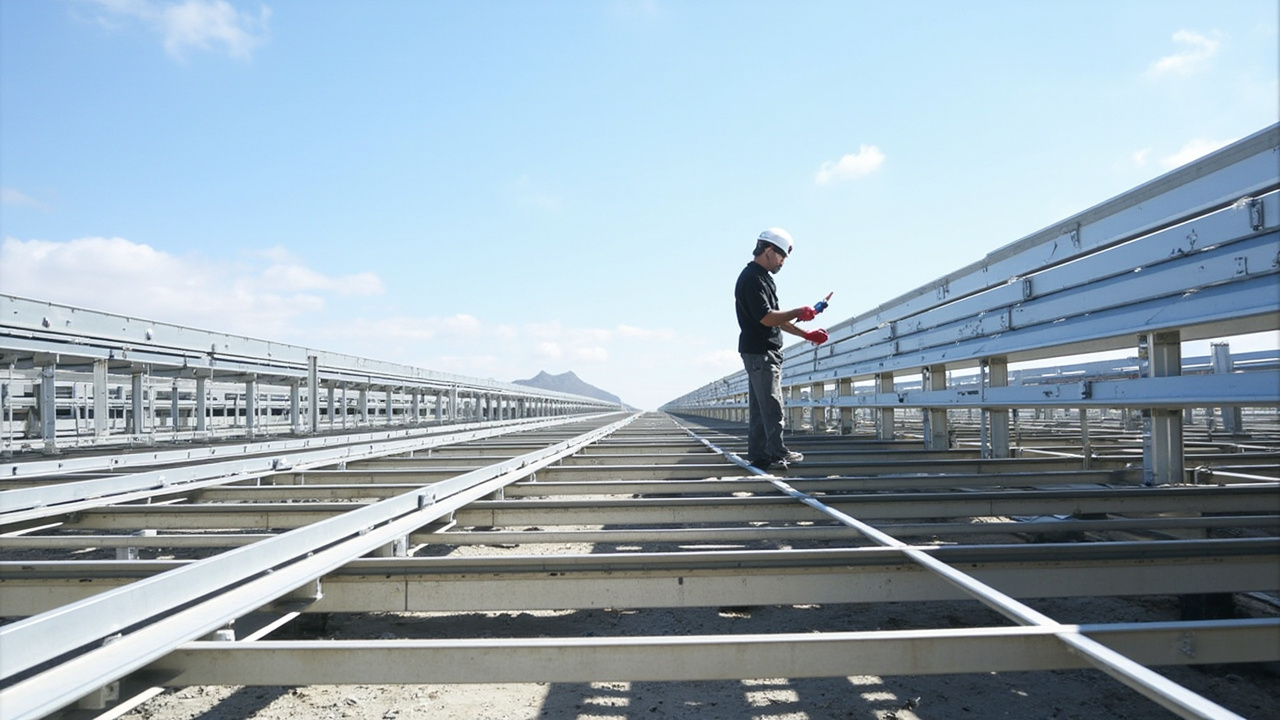
Photovoltaik muss lebenszyklusorientiert betrachtet werden: Modulgarantien versprechen oft 25 oder sogar 30 Jahre Leistungsabgabe, doch wenn die tragenden Montagen korrodieren und vorzeitig an Festigkeit verlieren, leidet im besten Fall der Array-Neigungswinkel und der Erzeugungswirkungsgrad, im schlimmsten Fall ist die Struktursicherheit gefährdet. PV-Montagen befinden sich langfristig im Freien unter UV, Temperaturschwankungen, Regen, Salznebel (Küsten- und Wattanlagen) und industrieller Atmosphäre – ein kombinierter Angriff. Als technischer Lieferant von Industriebeschichtung zum Korrosionsschutz hat kexinMaterials umfangreiche Daten zu Stahlstrukturen im Freien für neue Energien über feuerverzinkten Stahl, Aluminium und Zn-Al-Mg-Substrate hinweg gesammelt.
1. Einsatzumgebung: Warum härter als Werksstahl
PV-Anlagen befinden sich meist in drei Umgebungen: trockenes, stark UV-exponiertes Nordwesten; küstennahe Südostregion mit hohem Salznebel; feuchte korrosive Watt-/Fisch-Solar-Standorte. Gemäß ISO 12944-2:
- C3 (mittel): städtische und leichte industrielle Atmosphäre.
- C4 (hoch): industriell und küstennahe (mäßiges Salz).
- C5 (sehr hoch): küstennahe Region mit hohem Salzgehalt, offshore, starke industrielle Verschmutzung.
- CX (extrem): Offshore-Plattformen.
Küsten- und Wattanlagen fallen oft in C4–C5, mit Korrosionsraten weit über gewöhnlichen Anlagen. Schlimmer noch, PV-Montagen sind dünnwandige offene Profile (C-/U-Kanäle, Aluminiumextrusionen); sobald die Innenwände korrodieren, ist der Querschnittsverlust relativ zur Last groß – ein spezielles Risiko von „dünnwandig + lange Lebensdauer“.
2. Substratwege: Feuerverzinkter Stahl vs. Aluminium vs. Zn-Al-Mg
2.1 Feuerverzinkter (HDG) Stahl
HDG (GB/T 13912 / ASTM A123) bildet eine Zn-Fe-Legierungsschicht, die opferanodischen kathodischen Schutz bietet – der kosteneffektivste Korrosionsschutz. Doch die Zinkschicht hat in C5 eine Lebensdauerbegrenzung, und Schnitte, Schweißnähte und Bolzenlöcher hinterlassen unterbrochenes Zink, das einer Beschichtungsverstärkung bedarf. „Beschichten auf verzinkt“ benötigt dedizierte Grundierung.
2.2 Aluminiumextrusion
Leicht, korrosionsbeständig, geeignet für Dächer und gewichtsensible Standorte, aber teurer und dennoch anfällig für Lochfraß in Cl⁻-Umgebungen; Kontaktkorrosion mit Stahlklemmen ist zu beachten. Eine anodisierte Schicht hilft, aber als Beschichtungsuntergrund benötigt sie dennoch eine Konversionsschicht für Haftung.
2.3 Zn-Al-Mg beschichteter Stahl
Neue Beschichtung, korrosionsbeständiger als gewöhnliches Verzinken, mit guter Selbstheilung an Schnittkanten (Zn-Al-Mg-Eutektikum bildet einen dichten Schutzfilm an Beschädigungen) – zunehmend für PV-Montagen genutzt. Benötigt dennoch ordnungsgemäße Vorbehandlung für Grenzflächenhaftung.
3. Beschichtungssystem-Design: Duplex und organischer Decklack
3.1 Verzinkt + organische Beschichtung (Duplex)
ISO 12944-1 definiert das „Duplex-System“: Feuerverzinkung plus organische Beschichtung, Lebensdauer etwa die Summe oder mehr (Synergie). Typisch: „Zinkschicht + Epoxid-Grundierung (oder zinkreich) + aliphatischer PU-/Fluorcarbon-Decklack“. Die Zinkschicht gibt kathodischen Schutz und Basis; der organische Decklack gibt Witterungsbeständigkeit.
3.2 Direkte hochwetterfeste Beschichtung (kein/dünnes Zink)
Für Aluminium oder Zn-Al-Mg direkt „Konversionsschicht + wetterbeständiger Decklack / Pulver“ verwenden, dickes Verzinken überspringen. Pulverbeschichtung (Polyester/TGIC oder PU-Pulver) – lösemittelfrei, gleichmäßig, wetterbeständig – wird weitläufig an Montagen genutzt. Für Dachmontagen, wo Vor-Ort-Vorbehandlung unmöglich ist, schlägt Werkpulver Feld-Flüssigspray.
Duplex-Synergie: wenn die Zinkschicht versagt, wird sie gleichmäßig dünner, nicht katastrophale Perforation; wenn der organische Decklack durchbrochen ist, opfert das freiliegende Zink weiter, um Stahl zu schützen – ein Wartungsfenster. „Verzinkungsspezifische Grundierung“ (Ätz- oder niedrige Oberflächentoleranz-Epoxid) verwenden und Zinksalz (Weißrost) vollständig entfernen, sonst versagt die Haftung und großflächiges Abplatzen folgt innerhalb von Jahren.
4. Schlüssel-Leistungskennzahlen und Standards
- Neutraler Salzsprühtest (NSS): GB/T 10125 / ISO 9227; verzinkte + Beschichtungssysteme benötigen geringes Ritzenkriechen, keine Blasenbildung; hochbeständige C5-Küste oft ≥ 1000 h.
- Bewitterung (QUV / Xenon):ISO 16474 (QUV), ISO 11341 (Xenon); aliphatische PU behält bei 1000–2000 h hohe Glanzerhaltung; Fluorcarbon besser. Setzen Sie eine Glanzerhaltungsuntergrenze, nicht nur „bestehen“.
- Haftung: GB/T 9286 Gitterschnitt 0/1 auf verzinkt; Abreißfestigkeit (ISO 4624) ≥ 5 MPa üblich.
- Zinkdicke: GB/T 13912 Mindestwert nach Stahldicke (z. B. Durchschnitt ≥ 85 µm) — alleinige Beschichtung kann dünnes Zink nicht retten.
- Zyklische Korrosion & Feuchte: ISO 14993 / GB/T 24195, GB/T 1740 — reale Umgebung ist trocken-nass-salz-UV wechselnd.
- Farbkonsistenz: GB/T 11186 (ΔE) steuert Chargenfarbunterschied.
5. Wichtige Punkte zur Ausführung
- Vorbehandlung verzinkt: entfetten → spülen → Weißrost/Zinksalze entfernen → Konversionsbeschichtung/Phosphatierung oder direkte Zinkgrundierung; niemals über Weißrost beschichten.
- Strahlreinigung (falls kein Zink): Stahl auf Sa2.5 (GB/T 8923.1 / ISO 8501-1), Rauheit Ry5 40–70 µm.
- DFT-Kontrolle: Magnetmessgerät (GB/T 4956); Kanten und Schnitte sind dünn — verstärken.
- Umgebung: 5–40 °C, RF ≤ 85 %, Stahltemperatur ≥ 3 °C über Taupunkt (ISO 12944-7).
- Pulverhärtung: Polyester gemäß TDS (typisch 180–200 °C, 10–15 min); Ofengleichmäßigkeit mit Tracker prüfen.
- Kanten/Innenecke verstärken: Stanzschnitte und gebogene Innenkanten sind am dünnsten, rostanfälligsten — „Vorbeschichtung + Nachbesserung vor Linie“-Kontrollpunkte mit Innenkanten-Messungen setzen.
kexinMaterials betont „Vorbehandlung + Beschichtung + DFT“ als integriertes Paket für Montagesysteme und bietet verdickten Decklack sowie Fluorcarbon-Upgrade für Küstenprojekte an, um 25-Jahres-Wartung zu minimieren. Für dünnwandige offene Profile empfehlen wir zusätzlich „Vorbeschichtung + Kantenversiegelung“ der Innenwand.
6. Häufige Schäden und FAQ
Die meisten Montagebeschichtungsschäden führen auf „schlechte Vorbehandlung“ oder „nicht normgerechtes DFT“, nicht auf Beschichtungsqualität. Zwei oft übersehene Schäden: (1) Vergilbung erhöht Wärmeabsorption — aromatische PU oder schlechter Decklack vergilben unter starker UV, erhöhen Rückwandtemperatur und senken indirekt den Ertrag; (2) bimetallische Korrosion an verschraubten Stahl-Aluminium-Verbindungen.
FAQ
F: Warum wird für PV-Montagen heißtauchverzinken gegenüber alleiniger Farbe bevorzugt?
A: HDG schützt Stahl opferanodisch auch an Schnitten/Beschädigungen, mit langer Lebensdauer und geringen Kosten; alleinige Farbe rostet lokal bei Kratzern. Verzinkt + Beschichtung Duplex hält noch länger — Mainstream der Branche.
F: Warum blättert Farbe direkt auf Verzinkung leicht ab?
A: Zinkoberfläche ist glatt und bildet Zinksalze (Weißrost) und Oxide; gewöhnliche Farbe haftet schlecht. Zinkgrundierung (Ätz- oder niedrigoberflächentolerante Epoxid) verwenden und zuerst Zinksalze entfernen.
F: Welche Klasse muss Küsten-PV-Beschichtung erfüllen?
A: Meist C4–C5 (ISO 12944-2). Salzsprühnebel ≥ 1000 h, aliphatische PU oder Fluorcarbon-Decklack, angemessen verdicktes DFT empfohlen, und Duplex-Verzinkungssystem für längere Lebensdauer bevorzugen.
F: PU vs. Fluorcarbon-Decklack?
A: PU ist kosteneffektiv mit 10–15 Jahren Glanzerhaltung für die meisten Projekte; Fluorcarbon 15–20 Jahre, exzellente Wetterbeständigkeit aber teurer, für starke UV und hohe Dauerhaftigkeit an Küsten. Nach Auslegungslebensdauer und Budget wählen.
F: Bedeutet 1000 h Salzsprühnebel 25 Jahre Nutzung?
A: Keine direkte Umrechnung. Salzsprühnebel ist relative Beschleunigung, keine Außenjahre. Nach ISO 12944 erwartete Dauerhaftigkeitsklasse, QUV-Bewitterung und reale Umgebung gemeinsam beurteilen; Salzsprühnebel ist notwendig, nicht ausreichend.