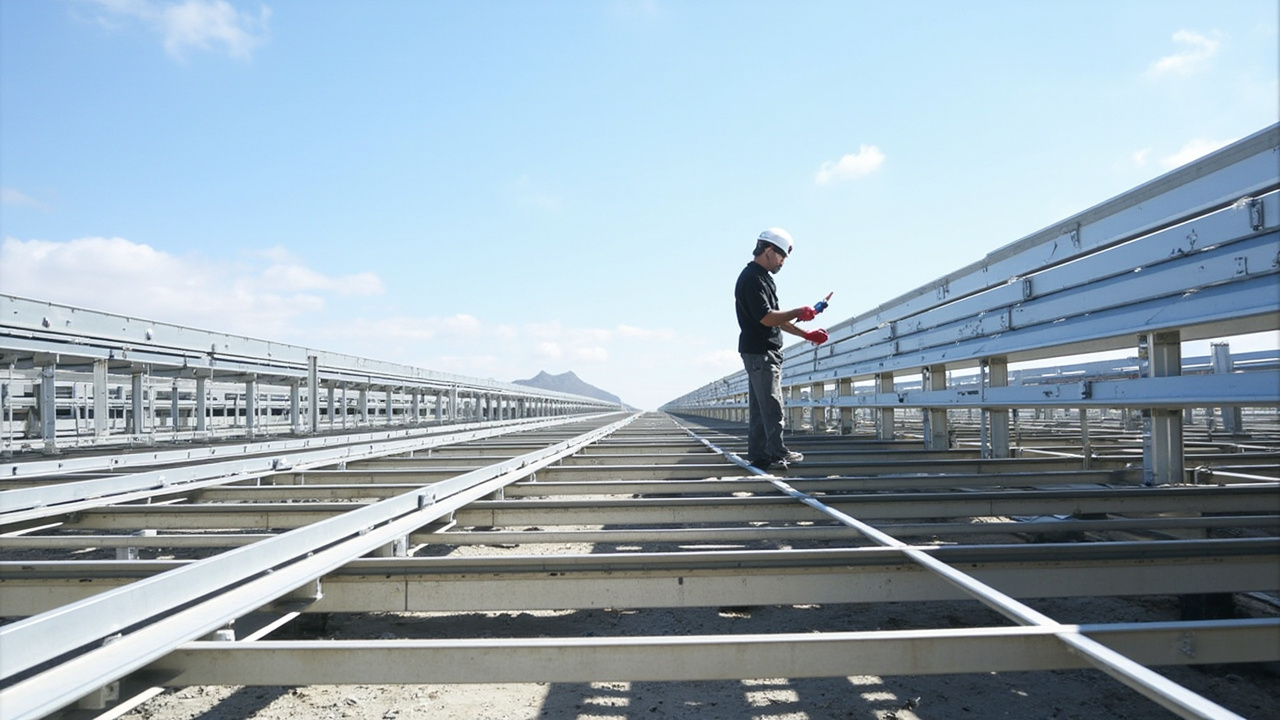
Les photovoltaïques doivent être considérés sur la base du cycle de vie : les garanties des modules promettent souvent 25 voire 30 ans de production d'énergie, mais si les supports se corrodent et perdent leur résistance prématurément, l'inclinaison du champ et le rendement de génération sont affectés au mieux, et la sécurité structurelle est compromise au pire. Les supports PV sont exposés longtemps en extérieur sous UV, variations de température, pluie, brumisage salin (sites côtiers et de vasières) et atmosphère industrielle — une attaque combinée. En tant que fournisseur technique de revêtements de protection industriels, kexinMaterials a accumulé de nombreuses données sur les structures en acier extérieures pour nouvelles énergies, couvrant acier galvanisé à chaud, aluminium et substrats Zn-Al-Mg.
1. Environnement de service : pourquoi plus sévère que l'acier d'usine
Les centrales PV se trouvent principalement dans trois environnements : nord-ouest aride à fort UV ; côte sud-est à fort brumisage salin ; sites humides et corrosifs de vasières / solaire-piscicole. Selon l'ISO 12944-2 :
- C3 (moyen) : atmosphère urbaine et industrielle légère.
- C4 (élevé) : industriel et côtier (sel modéré).
- C5 (très élevé) : côte à haute salinité, offshore, forte pollution industrielle.
- CX (extrême) : plateformes offshore.
Les centrales côtières et de vasières se situent souvent en C4–C5, avec des taux de corrosion bien supérieurs aux usines ordinaires. Pis, les supports PV sont des sections ouvertes à paroi mince (profilés C/U, extrudés aluminium) ; une fois les parois internes corrodées, la perte de section est importante relativement à la charge — un risque particulier de « paroi mince + longue durée de vie ».
2. Voies de substrat : acier HDG vs aluminium vs Zn-Al-Mg
2.1 Acier galvanisé à chaud (HDG)
Le HDG (GB/T 13912 / ASTM A123) forme une couche d'alliage Zn-Fe assurant une protection cathodique sacrificielle — la solution anticorrosion la plus rentable. Mais la couche de zinc a une durée de vie limitée en C5, et les coupes, soudures et trous de boulons laissent un zinc discontinu nécessitant un renfort de revêtement. « Peindre sur galvanisé » nécessite un apprêt dédié.
2.2 Extrudé aluminium
Léger, résistant à la corrosion, adapté aux toitures et sites sensibles au poids, mais plus coûteux et toujours sujet à la piqûre de corrosion en environnement Cl⁻ ; la corrosion galvanique avec les colliers en acier doit être prise en compte. Un film anodisé aide mais comme base de revêtement nécessite encore un traitement de conversion pour l'adhérence.
2.3 Acier revêtu Zn-Al-Mg
Nouveau revêtement, plus résistant à la corrosion que la galvanisation ordinaire, avec bonne auto-cicatrisation des bords coupés (l'eutectique Zn-Al-Mg forme un film protecteur dense au niveau de la blessure) — de plus en plus utilisé pour les supports PV. Nécessite encore un pré-traitement approprié pour l'adhérence interfaciale.
3. Conception du système de revêtement : Duplex et finition organique
3.1 Galvanisé + revêtement organique (Duplex)
L'ISO 12944-1 définit le « Duplex System » : galvanisation à chaud plus revêtement organique, durée de vie environ la somme ou plus (synergie). Typique : « couche de zinc + apprêt époxy (ou riche en zinc) + finition PU aliphatique / peinture fluorocarbonée ». La couche de zinc donne protection cathodique et base ; la finition organique donne tenue aux intempéries.
3.2 Revêtement direct à haute tenue (zinc nul/faible)
Pour l'aluminium ou le Zn-Al-Mg, utiliser directement « traitement de conversion + finition résistante aux intempéries / poudre », sans galvanisation épaisse. Le revêtement en poudre (polyester/TGIC ou poudre PU) — sans solvant, uniforme, résistant aux intempéries — est largement utilisé sur les supports. Pour les supports de toiture où le pré-traitement sur site est impossible, la poudre d'usine surpasse la pulvérisation liquide de chantier.
Synergie duplex : quand la couche de zinc défaille, elle s'amincit uniformément, sans perforation catastrophique ; si la finition organique est percée, le zinc exposé continue de se sacrifier pour protéger l'acier — une fenêtre de maintenance. Utiliser un « apprêt spécifique galvanisé » (apprêt de mordant ou époxy à faible tolérance de surface) et éliminer totalement les sels de zinc (rouille blanche), sinon l'adhérence échoue et un pelage à grande surface suit en quelques années.
4. Indicateurs de performance clés et normes
- Brumisage salin neutre (NSS) : GB/T 10125 / ISO 9227 ; les systèmes galvanisé + revêtement nécessitent un faible rampement de rayure, sans cloquage ; le côtier C5 haute durabilité dépasse souvent ≥ 1000 h.
- Vieillissement (QUV / xénon) :ISO 16474 (QUV), ISO 11341 (xénon) ; le PU aliphatique conserve une forte rétention du brillant à 1000–2000 h ; le fluorocarbone est meilleur. Fixer un seuil de rétention du brillant, pas seulement « réussite ».
- Adhérence : GB/T 9286 quadrillage 0/1 sur galvanisé ; arrachement (ISO 4624) ≥ 5 MPa courant.
- Épaisseur de zinc : GB/T 13912 minimum selon l'épaisseur de l'acier (ex. moyenne ≥ 85 µm) — le revêtement seul ne peut pas compenser un zinc mince.
- Corrosion cyclique et humidité : ISO 14993 / GB/T 24195, GB/T 1740 — le vrai environnement alterne sec-humide-sel-UV.
- Cohérence colorimétrique : GB/T 11186 (ΔE) contrôle l'écart de couleur entre lots.
5. Points clés de mise en œuvre
- Pré-traitement galvanisé : dégraissage → rinçage → élimination de la rouille blanche/sels de zinc → conversion/phosphatation ou apprêt galvanisé direct ; ne jamais peindre sur rouille blanche.
- Sablage (si pas de zinc) : acier à Sa2.5 (GB/T 8923.1 / ISO 8501-1), rugosité Ry5 40–70 µm.
- Contrôle DFT : jauge magnétique (GB/T 4956) ; arêtes et coupes sont minces — renforcer.
- Environnement : 5–40 °C, HR ≤ 85 %, température de l'acier ≥ 3 °C au-dessus du point de rosée (ISO 12944-7).
- Cuisson poudre : polyester selon TDS (typique 180–200 °C, 10–15 min) ; vérifier l'uniformité du four avec un traceur.
- Renforcement arêtes/coins internes : les coupes poinçonnées et les coins internes pliés sont les plus minces et les plus corrosifs — mettre en place des contrôles « pré-revêtement + retouche avant ligne » avec mesure de jauge en coin interne.
kexinMaterials insiste sur « pré-traitement + revêtement + DFT » comme un package intégré pour les supports, proposant une finition épaissie et un upgrade fluorocarbone pour les projets côtiers afin de minimiser la maintenance sur 25 ans. Pour les sections ouvertes à paroi mince, nous recommandons en plus un « pré-revêtement intérieur + scellage des arêtes ».
6. Défauts courants et FAQ
La plupart des défaillances de revêtement des supports proviennent d'« un mauvais pré-traitement » ou d'« un DFT sous-standard », pas de la qualité du revêtement. Deux défaillances souvent négligées : (1) le jaunissement augmente l'absorption thermique — le PU aromatique ou une finition médiocre jaunit sous fort UV, élevant la température du dos et baissant indirectement le rendement ; (2) la corrosion bimétallique aux assemblages boulonnés acier-aluminium.
FAQ
Q : Pourquoi la galvanisation à chaud est-elle préférée à la peinture seule pour les supports PV ?
R : La HDG protège l'acier par sacrifice même sur coupes/dommages, avec longue durée et faible coût ; la peinture seule rouille localement une fois rayée. Galvanisé + revêtement Duplex dure encore plus longtemps — le courant industriel.
Q : Pourquoi la peinture directe sur galvanisé pelle facilement ?
R : La surface du zinc est lisse et forme des sels de zinc (rouille blanche) et des oxydes ; la peinture ordinaire adhère mal. Utiliser un apprêt spécifique galvanisé (à mordant ou époxy tolérant faible surface) et éliminer d'abord les sels de zinc.
Q : À quel niveau doit répondre le revêtement PV côtier ?
R : Principalement C4–C5 (ISO 12944-2). Recommander brouillard salin ≥ 1000 h, finition PU aliphatique ou fluorocarbone, DFT épaissi convenablement, et préférer le système Duplex galvanisé pour plus de longévité.
Q : PU vs finition fluorocarbone ?
R : Le PU est rentable avec rétention du brillant 10–15 ans pour la plupart des projets ; fluorocarbone 15–20 ans, excellent vieillissement mais plus coûteux, pour fort UV et haute durabilité côtier. Choisir selon vie conception et budget.
Q : 1000 h de brouillard salin signifient-ils 25 ans d'usage ?
R : Pas de conversion directe. Le brouillard salin est une accélération relative, pas des années en extérieur. Juger par le grade de durabilité attendue ISO 12944, le vieillissement QUV et le vrai environnement ensemble ; le brouillard salin est nécessaire mais non suffisant.