Quang điện phải được tính toán trên cơ sở vòng đời: bảo hành tấm pin thường cam kết công suất 25 hoặc thậm chí 30 năm, nhưng nếu giá đỡ hỗ trợ bị ăn mòn và mất độ bền sớm, góc nghiêng và hiệu suất phát điện của hệ thống sẽ bị ảnh hưởng ở mức nhẹ nhất, và an toàn kết cấu bị đe dọa ở mức tồi tệ nhất. Giá đỡ PV nằm ngoài trời lâu dài dưới tia UV, dao động nhiệt độ, mưa, phun muối (nhà máy ven biển và bãi bùn) và khí quyển công nghiệp — một sự tấn công phức hợp. Là nhà cung cấp kỹ thuật về sơn bảo vệ công nghiệp, kexinMaterials đã tích lũy dữ liệu rộng rãi về kết cấu thép ngoài trời năng lượng mới trên nhiều loại nền: thép mạ nhúng nóng, nhôm và vật liệu nền Zn-Al-Mg.
1. Môi trường dịch vụ: Tại sao khắc nghiệt hơn thép nhà máy
Nhà máy PV phần lớn nằm trong ba môi trường: tây bắc khô hạn tia UV mạnh; đông nam ven biển phun muối cao; bãi bùn ẩm ăn mòn / địa điểm quang điện kết hợp nuôi trồng thủy sản. Theo ISO 12944-2:
- C3 (trung bình): khí quyển đô thị và công nghiệp nhẹ.
- C4 (cao): công nghiệp và ven biển (muối vừa phải).
- C5 (rất cao): ven biển độ mặn cao, ngoài khơi, ô nhiễm công nghiệp mạnh.
- CX (cực đoan): giàn khoan ngoài khơi.
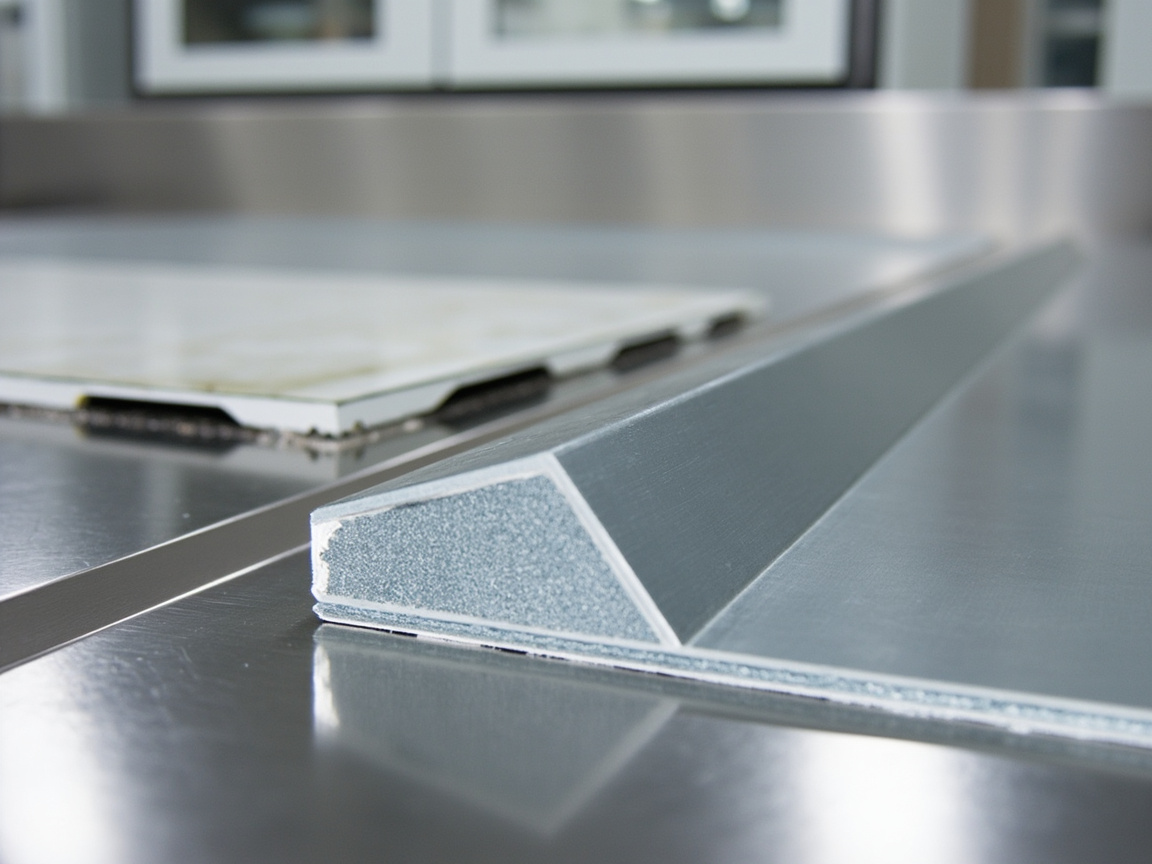
Nhà máy ven biển và bãi bùn thường rơi vào C4–C5, với tốc độ ăn mòn cao hơn nhiều so với nhà máy thông thường. Tồi tệ hơn, giá đỡ PV là tiết diện mở mỏng (máng C/U, thanh đùn nhôm); một khi thành trong bị ăn mòn, mất tiết diện lớn so với tải trọng — một rủi ro đặc biệt của “mỏng + tuổi thọ dài”.
2. Các lộ trình nền: Thép mạ nhúng nóng so với Nhôm so với Thép phủ Zn-Al-Mg
2.1 Thép mạ nhúng nóng (HDG)
HDG (GB/T 13912 / ASTM A123) tạo lớp hợp kim Zn-Fe cung cấp bảo vệ catốt hy sinh — chống ăn mòn hiệu quả chi phí nhất. Nhưng lớp kẽm có giới hạn tuổi thọ trong C5, và vết cắt, mối hàn và lỗ bu lông để lại kẽm không liên tục cần gia cố bằng lớp phủ. “Sơn trên mạ kẽm” cần sơn lót chuyên dụng.
2.2 Thanh đùn nhôm
Nhẹ, chống ăn mòn, phù hợp mái và địa điểm nhạy cảm trọng lượng, nhưng đắt hơn và vẫn dễ bị rỗ trong môi trường Cl⁻; ăn mòn galvanic với kẹp thép cần lưu ý. Màng anode hóa giúp nhưng làm nền sơn vẫn cần lớp chuyển đổi để bám dính.
2.3 Thép phủ Zn-Al-Mg
Lớp phủ mới, chống ăn mòn tốt hơn mạ kẽm thường, với tự phục hồi cạnh cắt tốt (hỗn hống Zn-Al-Mg tạo màng bảo vệ dày đặc tại chỗ hư hại) — ngày càng dùng cho giá đỡ PV. Vẫn cần xử lý trước đúng cách để bám dính giao diện.
3. Thiết kế hệ thống lớp phủ: Song sinh và Sơn phủ hữu cơ
3.1 Mạ kẽm + sơn hữu cơ (Duplex)
ISO 12944-1 định nghĩa “Hệ thống Duplex”: mạ nhúng nóng cộng sơn hữu cơ, tuổi thọ xấp xỉ tổng hoặc hơn (hiệp đồng). Điển hình: “lớp kẽm + sơn lót epoxy (hoặc giàu kẽm) + sơn phủ PU béo / fluorocarbon”. Lớp kẽm cho bảo vệ catốt và nền; sơn phủ hữu cơ cho thời tiết.
3.2 Sơn chịu thời tiết cao trực tiếp (không / ít kẽm)
Với nhôm hoặc Zn-Al-Mg, dùng “lớp chuyển đổi + sơn phủ chịu thời tiết / bột” trực tiếp, bỏ qua mạ kẽm dày. Sơn bột (polyester/TGIC hoặc bột PU) — không dung môi, đồng đều, chịu thời tiết — được dùng rộng rãi trên giá đỡ. Với giá đỡ mái nơi xử lý trước tại chỗ không thể, sơn bột nhà máy tốt hơn phun lỏng hiện trường.
Hiệp đồng Duplex: khi lớp kẽm hỏng nó mỏng dần đều, không thủng đột ngột; nếu sơn phủ hữu cơ bị phá vỡ, kẽm lộ ra tiếp tục hy sinh bảo vệ thép — một cửa sổ bảo trì. Dùng “sơn lót chuyên dụng mạ kẽm” (epoxy ăn mòn bề mặt hoặc dung sai bề mặt thấp) và loại bỏ hoàn toàn muối kẽm (rỉ trắng), nếu không bám dính thất bại và bong tróc diện rộng trong vài năm.
4. Các chỉ số hiệu năng chính và tiêu chuẩn
- Phun muối trung tính (NSS): GB/T 10125 / ISO 9227; hệ thống mạ kẽm + sơn cần bò vết nhỏ, không phồng rộp; C5 ven biển độ bền cao thường ≥ 1000 h.
- Chịu thời tiết (QUV / xenon):ISO 16474 (QUV), ISO 11341 (xenon); PU mạch hở (aliphatic) giữ độ bóng cao ở 1000–2000 h; fluorocarbon tốt hơn. Thiết lập ngưỡng giữ độ bóng, không chỉ "đạt".
- Độ bám dính: GB/T 9286 cắt chéo 0/1 trên mạ kẽm; pull-off (ISO 4624) ≥ 5 MPa là phổ biến.
- Chiều dày kẽm: GB/T 13912 tối thiểu theo chiều dày thép (ví dụ: trung bình ≥ 85 µm) — lớp phủ một mình không thể cứu chiều dày kẽm mỏng.
- Ăn mòn chu kỳ & độ ẩm: ISO 14993 / GB/T 24195, GB/T 1740 — môi trường thực tế là khô-ướt-muối-UV xen kẽ.
- Đồng nhất màu: GB/T 11186 (ΔE) kiểm soát sai khác màu lô.
5. Các Điểm Chính Khi Thi Công
- Xử lý bề mặt mạ kẽm: tẩy dầu → rửa → loại bỏ rỉ trắng/muối kẽm → chuyển hóa/photphat hóa hoặc sơn lót mạ kẽm trực tiếp; không bao giờ sơn lên rỉ trắng.
- Phun bi (nếu không có kẽm): thép đạt Sa2.5 (GB/T 8923.1 / ISO 8501-1), độ nhám Ry5 40–70 µm.
- Kiểm soát DFT: máy đo từ tính (GB/T 4956); cạnh và vết cắt mỏng — cần gia cường.
- Môi trường: 5–40 °C, RH ≤ 85%, nhiệt độ thép ≥ 3 °C trên điểm sương (ISO 12944-7).
- Thiêu kết bột: polyester theo TDS (điển hình 180–200 °C, 10–15 phút); kiểm tra đồng đều lò bằng bộ theo dõi.
- Gia cường cạnh/góc trong: vết đột và góc trong uốn mỏng nhất, dễ rỉ nhất — thiết lập "sơn trước + dặm trước khi chạy line" với kiểm tra gauge góc trong.
kexinMaterials nhấn mạnh "tiền xử lý + lớp phủ + DFT" là một gói tích hợp cho giá đỡ, cung cấp sơn phủ làm dày và nâng cấp fluorocarbon cho dự án ven biển để giảm bảo trì 25 năm. Với tiết diện mở mỏng, chúng tôi thêm khuyến nghị "sơn trước trong lòng + bịt cạnh".
6. Hư Hỏng Thường Gặp và FAQ
Hầu hết hư hỏng lớp phủ giá đỡ bắt nguồn từ "tiền xử lý kém" hoặc "DFT không đạt chuẩn", không phải chất lượng lớp phủ. Hai hư hỏng thường bị bỏ qua: (1) vàng hóa tăng hấp thụ nhiệt — PU thơm hoặc sơn phủ kém vàng dưới UV mạnh, tăng nhiệt mặt lưng và gián tiếp giảm hiệu suất; (2) ăn mòn điện hóa tại mối ghép bulông thép-nhôm.
FAQ
Q: Tại sao mạ nhúng nóng được ưu tiên hơn chỉ sơn cho giá đỡ PV?
A: HDG bảo vệ thép theo cơ chế hy sinh ngay cả tại vết cắt/hư hại, tuổi thọ dài và chi phí thấp; chỉ sơn sẽ rỉ cục bộ khi trầy xước. Mạ kẽm + lớp phủ Duplex bền hơn nữa — là xu hướng chính ngành.
Q: Tại sao sơn trực tiếp trên mạ kẽm dễ bong?
A: Bề mặt kẽm trơn và tạo muối kẽm (rỉ trắng) cùng oxit; sơn thường bám kém. Dùng sơn lót chuyên dụng mạ kẽm (etch hoặc epoxy dung sai bề mặt thấp) và loại bỏ muối kẽm trước.
Q: Lớp phủ PV ven biển phải đạt cấp nào?
A: Phần lớn C4–C5 (ISO 12944-2). Khuyến nghị phun muối ≥ 1000 h, sơn phủ PU mạch hở hoặc fluorocarbon, DFT làm dày hợp lý, và ưu tiên hệ thống Duplex mạ kẽm cho tuổi thọ dài hơn.
Q: PU hay fluorocarbon cho sơn phủ?
A: PU hiệu quả chi phí với giữ độ bóng 10–15 năm cho hầu hết dự án; fluorocarbon 15–20 năm, thời tiết hóa xuất sắc nhưng đắt hơn, cho ven biển UV mạnh và độ bền cao. Chọn theo tuổi thọ thiết kế và ngân sách.
Q: 1000 h phun muối có nghĩa là dùng 25 năm?
A: Không quy đổi trực tiếp. Phun muối là gia tốc tương đối, không phải năm ngoài trời. Đánh giá bằng cấp bền kỳ vọng ISO 12944, thời tiết hóa QUV và môi trường thực tế cùng nhau; phun muối là cần nhưng chưa đủ.