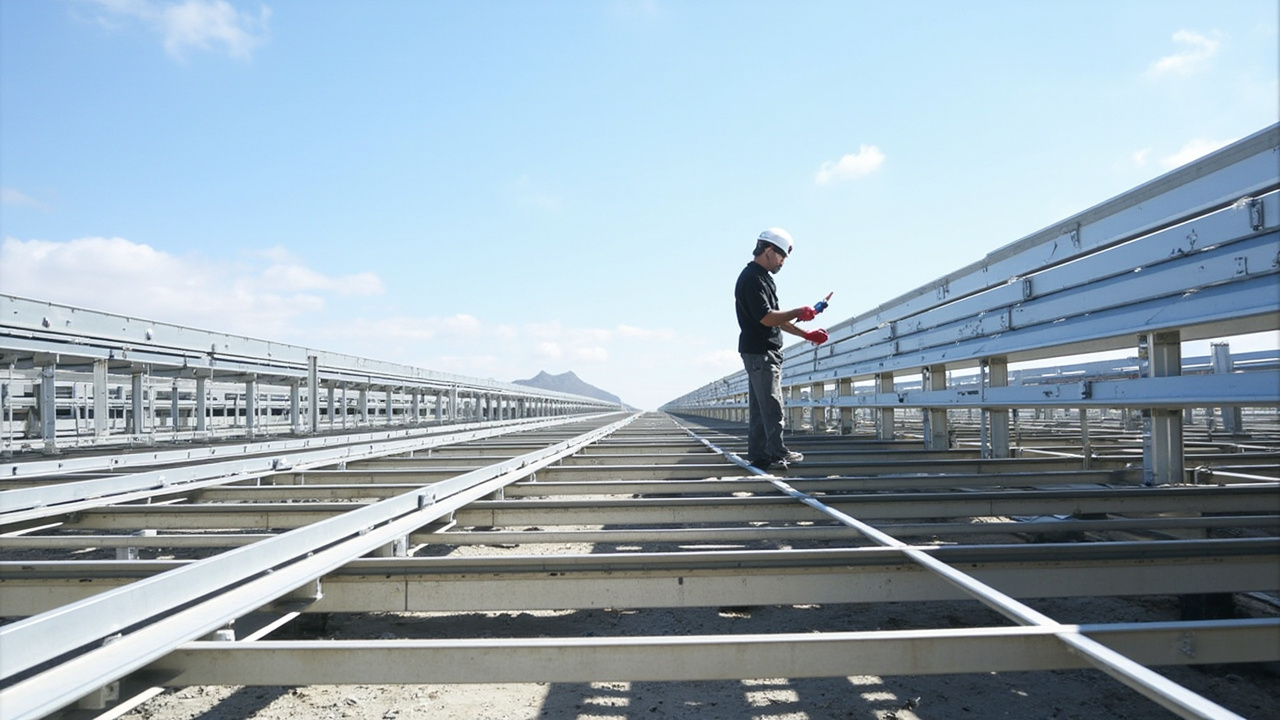
Фотоэлектрические системы необходимо рассматривать с позиции жизненного цикла: гарантии на модули часто обещают 25 или даже 30 лет выработки, но если опорные крепления преждевременно прокорродируют и потеряют прочность, в лучшем случае пострадают угол наклона массива и эффективность генерации, а в худшем — будет поставлена под угрозу конструкционная безопасность. Опоры ФЭС находятся на открытом воздухе длительное время под воздействием УФ-излучения, перепадов температур, дождя, солевого тумана (прибрежные и приливно-илистые станции) и промышленной атмосферы — комплексной агрессии. Как технический поставщик промышленных защитных покрытий, kexinMaterials накопил обширные данные по новым энергетическим наружным стальным конструкциям на основе горячеоцинкованной стали, алюминия и подложек Zn-Al-Mg.
1. Условия эксплуатации: почему сложнее, чем сталь на заводе
Фотоэлектрические станции в основном находятся в трёх средах: засушливый сильный УФ северо-запад; побережье юго-востока с высоким солевым туманом; влажные коррозионные илисто-приливные / рыбоводческо-солнечные площадки. Согласно ISO 12944-2:
- C3 (средняя): городская и лёгкая промышленная атмосфера.
- C4 (высокая): промышленная и прибрежная (умеренная соль).
- C5 (очень высокая): побережье с высокой солёностью, offshore, сильное промышленное загрязнение.
- CX (экстремальная): offshore-платформы.
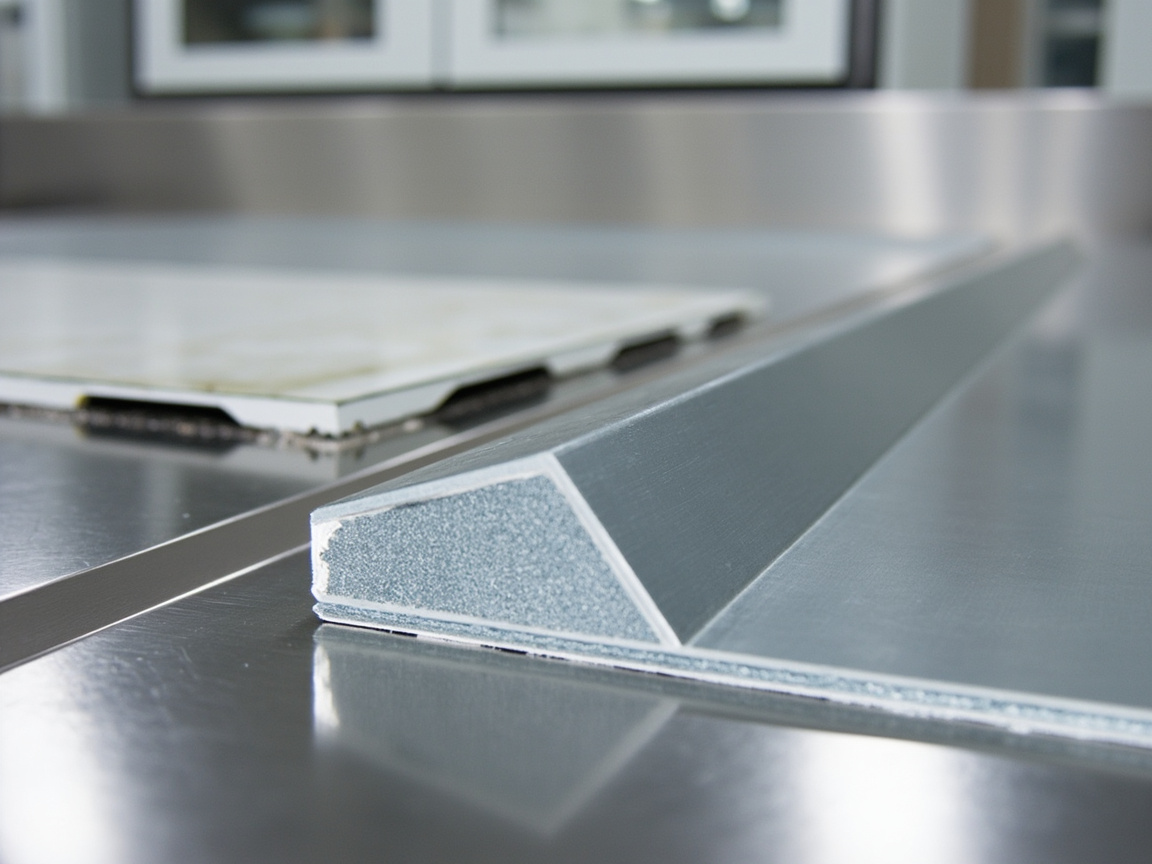
Прибрежные и илисто-приливные станции часто попадают в C4–C5, со скоростью коррозии намного выше обычных станций. Хуже того, опоры ФЭС — это тонкостенные открытые профили (C/U-каналы, алюминиевые экструзии); как только внутренние стенки прокорродируют, потеря сечения велика относительно нагрузки — особый риск «тонкостенность + долгий срок службы».
2. Варианты подложек: горячеоцинкованная сталь против алюминия против Zn-Al-Mg
2.1 Горячеоцинкованная (HDG) сталь
HDG (GB/T 13912 / ASTM A123) формирует слой Zn-Fe сплава, обеспечивающий жертвенную катодную защиту — наиболее экономичная антикоррозия. Но цинковый слой имеет предел срока службы в C5, а резы, сварные швы и болтовые отверстия оставляют прерывистый цинк, требующий усиления покрытием. «Окраска по оцинковке» требует специальной грунтовки.
2.2 Алюминиевая экструзия
Лёгкая, коррозионностойкая, подходит для кровель и площадок с чувствительностью к весу, но дороже и всё же склонна к точечной коррозии в средах Cl⁻; необходимо учитывать гальваническую коррозию со стальными зажимами. Анодированная плёнка помогает, но как основа под покрытие всё равно требует конверсионного покрытия для адгезии.
2.3 Сталь с покрытием Zn-Al-Mg
Новое покрытие, более коррозионностойкое, чем обычное цинкование, с хорошим самовосстановлением кромки реза (эвтектика Zn-Al-Mg формирует плотную защитную плёнку в месте повреждения) — всё чаще используется для опор ФЭС. Всё же требует надлежащей предварительной обработки для межфазной адгезии.
3. Проектирование системы покрытия: дуплекс и органическое финишное покрытие
3.1 Оцинковка + органическое покрытие (Duplex)
ISO 12944-1 определяет «Duplex System»: горячее цинкование плюс органическое покрытие, срок службы примерно сумма или больше (синергия). Типично: «цинковый слой + эпоксидная грунтовка (или цинкнаполненная) + алифатическая ПУ / фторуглеродная краска». Цинковый слой даёт катодную защиту и основу; органическое финишное покрытие даёт атмосферостойкость.
3.2 Прямое высокоатмосферостойкое покрытие (без/тонкий цинк)
Для алюминия или Zn-Al-Mg используют напрямую «конверсионное покрытие + атмосферостойкое финишное покрытие / порошок», пропуская толстое цинкование. Порошковое покрытие (полиэфирное/TGIC или ПУ порошок) — безрастворное, равномерное, атмосферостойкое — широко используется на опорах. Для кровельных опор, где невозможна предварительная обработка на месте, заводской порошок лучше полевого жидкого распыления.
Дуплекс-синергия: когда цинковый слой выходит из строя, он истончается равномерно, без катастрофической перфорации; если органическое финишное покрытие пробито, обнажённый цинк продолжает жертвовать собой для защиты стали — окно для обслуживания. Используйте «грунтовку специально для оцинковки» (травящую или эпоксидную с низкой требовательностью к поверхности) и полностью удаляйте цинковую соль (белую ржавчину), иначе адгезия нарушится и в течение лет последует отслаивание большими площадями.
4. Ключевые показатели эффективности и стандарты
- Нейтральный солевой туман (NSS): GB/T 10125 / ISO 9227; системы оцинковка + покрытие требуют малого подползания по надрезу, без вздутий; высокостойкая прибрежная C5 часто ≥ 1000 ч.
- Атмосферостойкость (QUV / ксенон):ISO 16474 (QUV), ISO 11341 (ксенон); алифатический ПУ сохраняет высокую стойкость блеска при 1000–2000 ч; фторуглеродная краска лучше. Установите порог сохранения блеска, а не просто «пройдено».
- Адгезия: GB/T 9286 решетчатый надрез 0/1 на оцинковке; отрыв (ISO 4624) ≥ 5 МПа — распространено.
- Толщина цинка: GB/T 13912 минимум по толщине стали (напр., среднее ≥ 85 мкм) — покрытие само по себе не спасёт тонкий цинк.
- Циклическая коррозия и влажность: ISO 14993 / GB/T 24195, GB/T 1740 — реальная среда — это чередование сухое-влажное-соль-УФ.
- Цветовая однородность: GB/T 11186 (ΔE) контролирует разницу цвета партий.
5. Ключевые моменты нанесения
- Предварительная обработка оцинковки: обезжиривание → промывка → удаление белой ржавчины/цинковой соли → конверсионная обработка/фосфатирование или прямая грунтовка по оцинковке; никогда не наносите покрытие поверх белой ржавчины.
- Дробеструйная обработка (если нет цинка): сталь до Sa2.5 (GB/T 8923.1 / ISO 8501-1), шероховатость Ry5 40–70 мкм.
- Контроль DFT: магнитный толщиномер (GB/T 4956); кромки и срезы тонкие — усиливайте.
- Среда: 5–40 °C, RH ≤ 85%, температура стали ≥ 3 °C выше точки росы (ISO 12944-7).
- Отверждение порошка: полиэфир по TDS (типично 180–200 °C, 10–15 мин); проверяйте равномерность печи трекером.
- Усиление кромок/внутренних углов: перфорационные вырезы и изгибы внутренних углов — самые тонкие, наиболее подвержены ржавчине — установите этапы «предварительное покрытие + подкраска перед линией» с замерами толщины во внутренних углах.
kexinMaterials подчёркивает «предварительная обработка + покрытие + DFT» как единый комплекс для кронштейнов, предлагая утолщённое финишное покрытие и обновление до фторуглеродной краски для прибрежных проектов для минимизации обслуживания за 25 лет. Для тонкостенных открытых профилей мы дополнительно рекомендуем внутреннюю «предварительное покрытие + герметизация кромок».
6. Типичные разрушения и FAQ
Большинство разрушений покрытия кронштейнов связаны с «плохой предварительной обработкой» или «заниженным DFT», а не с качеством покрытия. Два часто упускаемых разрушения: (1) пожелтение повышает поглощение тепла — ароматический ПУ или плохое финишное покрытие желтеют под сильным УФ, повышая температуру тыльной панели и косвенно снижая выработку; (2) биметаллическая коррозия в болтовых соединениях сталь-алюминий.
FAQ
В: Почему горячее цинкование предпочтительнее только краски для PV-кронштейнов?
О: HDG защищает сталь электрохимически даже в местах срезов/повреждений, с долгим сроком службы и низкой стоимостью; краска в одиночку ржавеет локально после царапины. Оцинковка + покрытие Duplex служит ещё дольше — основной вариант отрасли.
В: Почему краска прямо по оцинковке легко отслаивается?
О: Поверхность цинка гладкая и образует цинковую соль (белую ржавчину) и оксид; обычная краска плохо держится. Используйте грунтовку специально для оцинковки (травящую или эпоксидную с допуском к низкой поверхностной подготовке) и сначала удалите цинковую соль.
В: Какому классу должно соответствовать прибрежное PV-покрытие?
О: В основном C4–C5 (ISO 12944-2). Рекомендуем солевой туман ≥ 1000 ч, алифатическое ПУ или фторуглеродное финишное покрытие, соответствующее утолщение DFT и предпочтительно систему Duplex оцинковки для большего срока службы.
В: ПУ или фторуглеродное финишное покрытие?
О: ПУ экономически эффективен с сохранением блеска 10–15 лет для большинства проектов; фторуглерод 15–20 лет, отличная атмосферостойкость, но дороже, для сильного УФ и высокой долговечности на побережье. Выбирайте по расчётному сроку службы и бюджету.
В: Означает ли 1000 ч солевого тумана 25 лет эксплуатации?
О: Нет прямой конвертации. Солевой туман — относительное ускорение, а не годы на открытом воздухе. Судите по классу ожидаемой долговечности ISO 12944, погодостойкости QUV и реальной среде вместе; солевой туман необходим, но недостаточен.