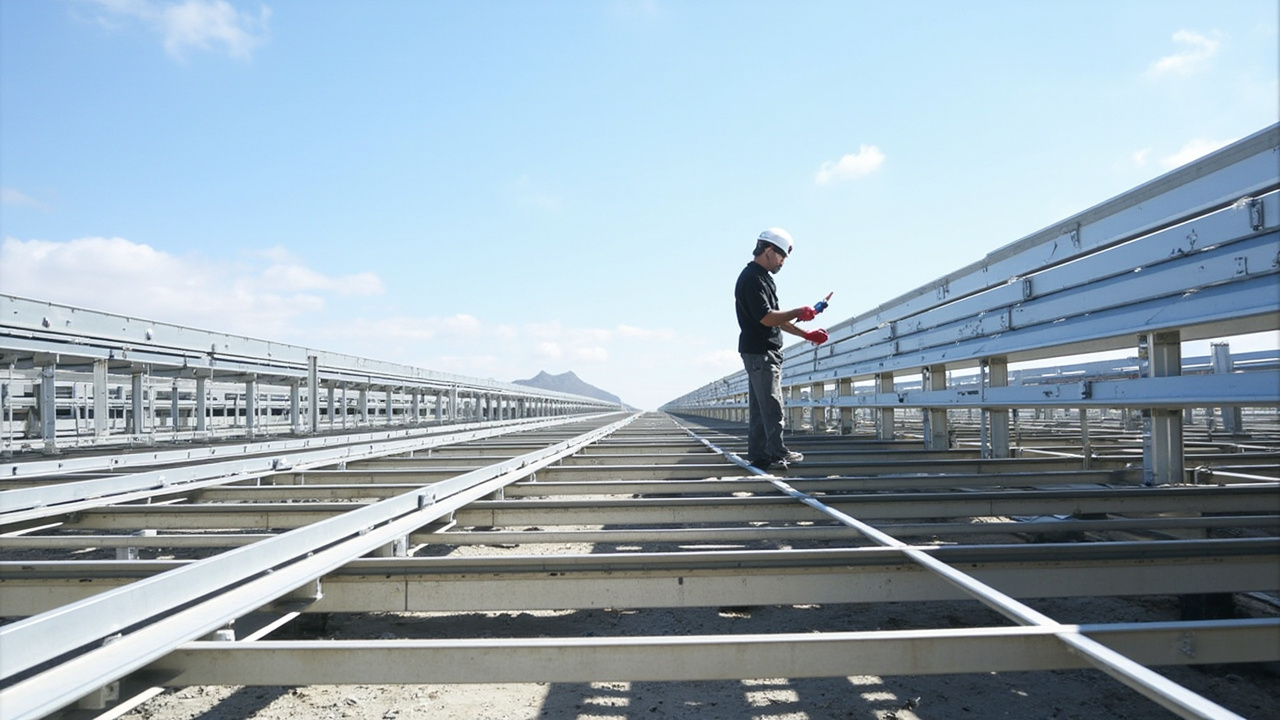
A energia fotovoltaica deve ser considerada numa base de ciclo de vida: as garantias dos módulos prometem frequentemente 25 ou mesmo 30 anos de produção de energia, mas se os suportes corroerem e perderem resistência prematuramente, a inclinação do array e a eficiência de geração sofrem na melhor das hipóteses, e a segurança estrutural é posta em perigo na pior. Os suportes PV ficam expostos ao exterior a longo prazo sob UV, variação de temperatura, chuva, névoa salina (instalações costeiras e em planícies de lama) e atmosfera industrial — um ataque composto. Como fornecedor técnico de revestimentos protetores industriais, a kexinMaterials acumulou extensos dados sobre novas estruturas de aço exterior de energia, abrangendo aço galvanizado a quente, alumínio e substratos Zn-Al-Mg.
1. Ambiente de serviço: Por que mais difícil do que o aço de fábrica
As centrais fotovoltaicas estão maioritariamente em três ambientes: noroeste árido com UV intenso; costa sudeste com névoa salina elevada; locais húmidos e corrosivos em planícies de lama / solar-pesqueiro. Segundo a ISO 12944-2:
- C3 (médio): atmosfera urbana e industrial ligeira.
- C4 (elevado): industrial e costeira (sal moderado).
- C5 (muito elevado): costa de alta salinidade, offshore, forte poluição industrial.
- CX (extremo): plataformas offshore.
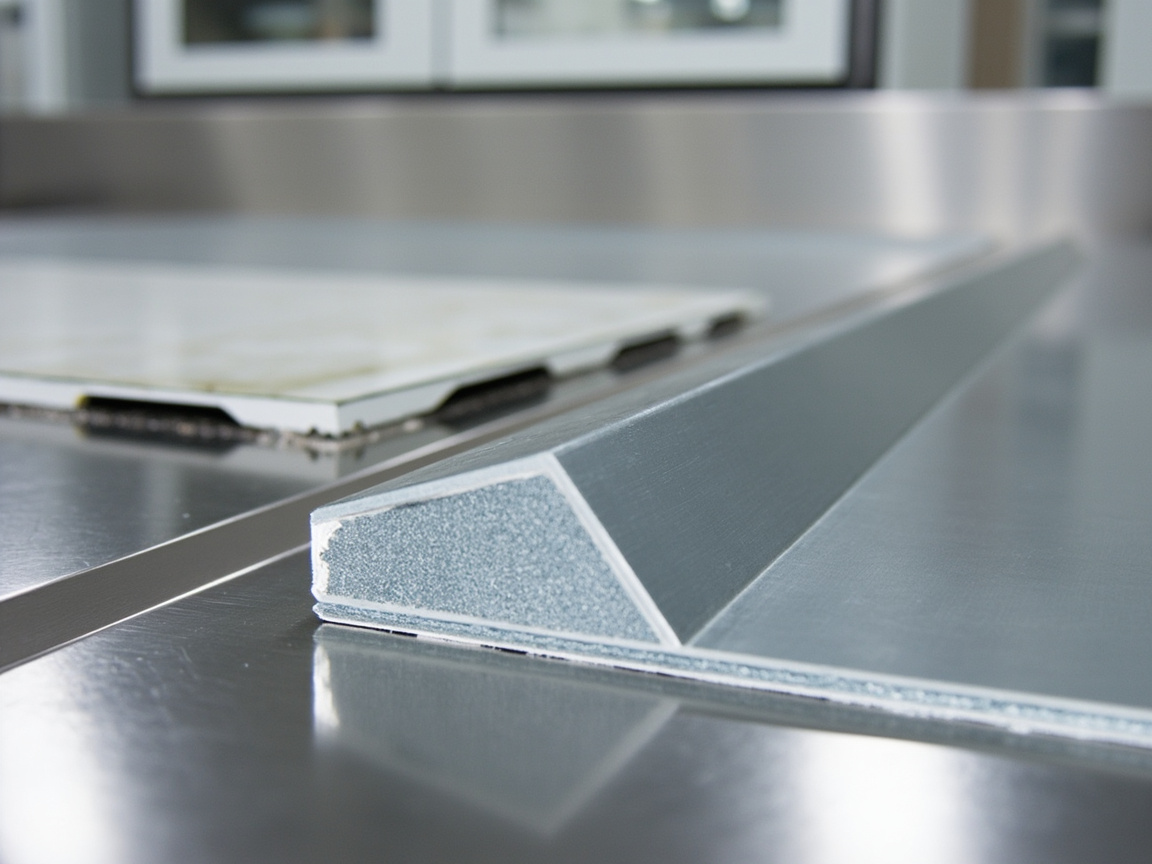
As centrais costeiras e em planícies de lama situam-se frequentemente em C4–C5, com taxas de corrosão muito acima das fábricas comuns. Pior ainda, os suportes PV são secções de parede fina abertas (canais C/U, extrusões de alumínio); uma vez que as paredes internas corroem, a perda de secção é grande relativamente à carga — um risco especial de “parede fina + longa vida”.
2. Vias de substrato: Aço HDG vs Alumínio vs Zn-Al-Mg
2.1 Aço galvanizado a quente (HDG)
O HDG (GB/T 13912 / ASTM A123) forma uma camada de liga Zn-Fe que fornece proteção catódica sacrificial — a anticorrosão mais rentável. Mas a camada de zinco tem um limite de vida em C5, e cortes, soldaduras e furos de parafusos deixam zinco descontínuo necessitando de reforço com revestimento. “Pintar sobre galvanizado” necessita de primário dedicado.
2.2 Extrusão de alumínio
Leve, resistente à corrosão, adequado para telhados e locais sensíveis ao peso, mas mais caro e ainda propenso a picadas em ambientes com Cl⁻; a corrosão galvânica com braçadeiras de aço necessita de atenção. Filme anodizado ajuda mas como base de revestimento ainda necessita de conversão de superfície para aderência.
2.3 Aço revestido com Zn-Al-Mg
Novo revestimento, mais resistente à corrosão do que o galvanizado comum, com boa autocura na borda de corte (o eutético Zn-Al-Mg forma um filme protetor denso no dano) — cada vez mais usado em suportes PV. Ainda necessita de pré-tratamento adequado para aderência interfacial.
3. Projeto do sistema de revestimento: Duplex e acabamento orgânico
3.1 Galvanizado + revestimento orgânico (Duplex)
A ISO 12944-1 define o “Sistema Duplex”: galvanização a quente mais revestimento orgânico, vida útil aproximadamente a soma ou mais (sinergia). Típico: “camada de zinco + primário epóxi (ou rico em zinco) + acabamento de PU alifático / de fluorocarbono”. A camada de zinco dá proteção catódica e base; o acabamento orgânico dá resistência às intempéries.
3.2 Revestimento direto de alta resistência às intempéries (sem/pouco zinco)
Para alumínio ou Zn-Al-Mg, usar diretamente “conversão de superfície + acabamento / pó resistente às intempéries”, omitindo galvanização espessa. Revestimento em pó (poliéster/TGIC ou pó de PU) — isento de solvente, uniforme, resistente às intempéries — é amplamente usado em suportes. Para suportes de telhado onde o pré-tratamento in situ é impossível, o pó de fábrica supera a pulverização líquida de campo.
Sinergia duplex: quando a camada de zinco falha, afina uniformemente, não perfuração catastrófica; se o acabamento orgânico é rompido, o zinco exposto continua a sacrificar-se para proteger o aço — uma janela de manutenção. Usar “primário específico para galvanizado” (epóxi de ataque ou baixa tolerância de superfície) e remover totalmente o sal de zinco (ferrugem branca), ou a aderência falha e segue-se descamação em grande área em poucos anos.
4. Métricas e normas de desempenho chave
- Névoa salina neutra (NSS): GB/T 10125 / ISO 9227; sistemas galvanizado + revestimento necessitam de pequeno rastejo de risco, sem bolhas; C5 costeiro de alta durabilidade frequentemente ≥ 1000 h.
- Resistência às intempéries (QUV / xénon):ISO 16474 (QUV), ISO 11341 (xénon); PU alifático mantém alta retenção de brilho a 1000–2000 h; fluorocarbono é melhor. Defina um piso de retenção de brilho, não apenas "passar".
- Adesão: GB/T 9286 corte em cruz 0/1 em galvanizado; arrancamento (ISO 4624) ≥ 5 MPa comum.
- Espessura de zinco: GB/T 13912 mínimo por espessura do aço (ex.: média ≥ 85 µm) — o revestimento sozinho não salva zinco fino.
- Corrosão cíclica e humidade: ISO 14993 / GB/T 24195, GB/T 1740 — o ambiente real é alternância de seco-úmido-sal-UV.
- Consistência de cor: GB/T 11186 (ΔE) controla a diferença de cor entre lotes.
5. Pontos-Chave de Construção
- Pré-tratamento galvanizado: desengordurar → enxaguar → remover ferrugem branca/sais de zinco → conversão/fosfatização ou primário galvanizado direto; nunca aplicar revestimento sobre ferrugem branca.
- Jateamento (se sem zinco): aço para Sa2.5 (GB/T 8923.1 / ISO 8501-1), rugosidade Ry5 40–70 µm.
- Controlo DFT: medidor magnético (GB/T 4956); bordas e cortes são finos — reforçar.
- Ambiente: 5–40 °C, HR ≤ 85%, temperatura do aço ≥ 3 °C acima do ponto de orvalho (ISO 12944-7).
- Cura de pó: poliéster conforme TDS (típico 180–200 °C, 10–15 min); verificar uniformidade do forno com rastreador.
- Reforço de borda/canto interno: cortes de punção e dobras de canto interno são as partes mais finas e propensas à ferrugem — definir controlos de "pré-revestimento + retoque antes da linha" com verificações de medidor no canto interno.
A kexinMaterials enfatiza "pré-tratamento + revestimento + DFT" como um pacote integrado para suportes, oferecendo acabamento espessado e upgrade de fluorocarbono para projetos costeiros para minimizar a manutenção de 25 anos. Para secções abertas de parede fina, recomendamos adicionalmente "pré-revestimento + selagem de borda" na parede interna.
6. Falhas Comuns e FAQ
A maioria das falhas de revestimento de suportes remonta a "mau pré-tratamento" ou "DFT abaixo do padrão", não à qualidade do revestimento. Duas falhas frequentemente negligenciadas: (1) o amarelecimento aumenta a absorção de calor — PU aromático ou acabamento fraco amarele sob UV forte, elevando a temperatura da traseira e indiretamente reduzindo o rendimento; (2) corrosão bimetálica em juntas aparafusadas aço-alumínio.
FAQ
Q: Por que o galvanizado a quente é preferido em vez de apenas tinta para suportes PV?
A: O HDG protege o aço sacrificialmente mesmo em cortes/danos, com longa vida e baixo custo; tinta sozinha enferruja localmente quando riscada. Galvanizado + revestimento Duplex dura ainda mais — o padrão da indústria.
Q: Por que a tinta diretamente no galvanizado descasca facilmente?
A: A superfície de zinco é lisa e forma sais de zinco (ferrugem branca) e óxido; tinta comum adere mal. Use primário específico para galvanizado (de ataque ou epóxi de baixa tolerância de superfície) e remova os sais de zinco primeiro.
Q: Que classe deve atingir o revestimento PV costeiro?
A: Maioritariamente C4–C5 (ISO 12944-2). Recomenda-se névoa salina ≥ 1000 h, acabamento de PU alifático ou fluorocarbono, DFT adequadamente espessado, e preferir sistema Duplex galvanizado para maior vida útil.
Q: PU vs acabamento de fluorocarbono?
A: PU é rentável com retenção de brilho de 10–15 anos para a maioria dos projetos; fluorocarbono 15–20 anos, excelente resistência climática mas mais caro, para costa de UV forte e alta durabilidade. Escolha pela vida de projeto e orçamento.
Q: 1000 h de névoa salina significa 25 anos de uso?
A: Sem conversão direta. Névoa salina é aceleração relativa, não anos em exterior. Julgue pelo grau de durabilidade esperada ISO 12944, envelhecimento QUV e ambiente real em conjunto; névoa salina é necessária mas não suficiente.