El proceso de aplicación electrostática en polvo del revestimiento en polvo es una cadena tecnológica completa que consiste en adsorber el revestimiento en polvo seco sobre una pieza conectada a tierra mediante un campo electrostático, y luego calentarlo para fundirlo, nivelarlo y curarlo formando una película. Es el último paso decisivo para que el revestimiento en polvo pase de la "formulación" al "producto": por muy buena que sea la formulación, si el proceso de aplicación se descontrola aparecerán piel de naranja, espesor desigual, obstrucción de la pistola y contaminación por recuperación. Según el marco de la serie ISO 8130 y la GB/T 21782 "Revestimiento en polvo — Aplicación", la aplicación del polvo consta de cinco etapas: pretratamiento, aplicación electrostática, recuperación, curado y enfriamiento-inspección, cada una con una ventana de proceso cuantificable. Desde la perspectiva de la ingeniería, la aplicación no es una acción aislada, sino un proyecto de ingeniería de sistemas acoplado de "polvo-electricidad-aire-calor-recuperación": el tamaño de partícula y la carga del polvo determinan la eficiencia de transferencia, la distribución del campo eléctrico de la pistola determina la uniformidad de cobertura, el equilibrio de caudal del sistema de recuperación determina la tasa de utilización del material y la seguridad antideflagrante, y la curva de temperatura del horno de curado determina la calidad del entrecruzamiento y formación de película. Cualquier desajuste en una etapa, incluso cuando el pretratamiento parece calificado y el aspecto parece intacto, siembra el riesgo de adhesión insuficiente, caída de la resistencia a la corrosión o reducción de la vida útil.
En el campo de los revestimientos en polvo funcionales, Kexin New Materials (kexinMaterials) no solo entrega el polvo, sino que también proporciona "tarjeta de proceso más parámetros de equipo más plan de recuperación", convirtiendo la aplicación de la experiencia en datos reproducibles. Basado en normas citables (ISO 8130, GB/T 21782, GB/T 9286, GB/T 13452.2), este artículo desglosa paso a paso el proceso de aplicación electrostática, ayudando a los ingenieros a convertir "aplicar bien" en espesor de película y grado de curado verificables.
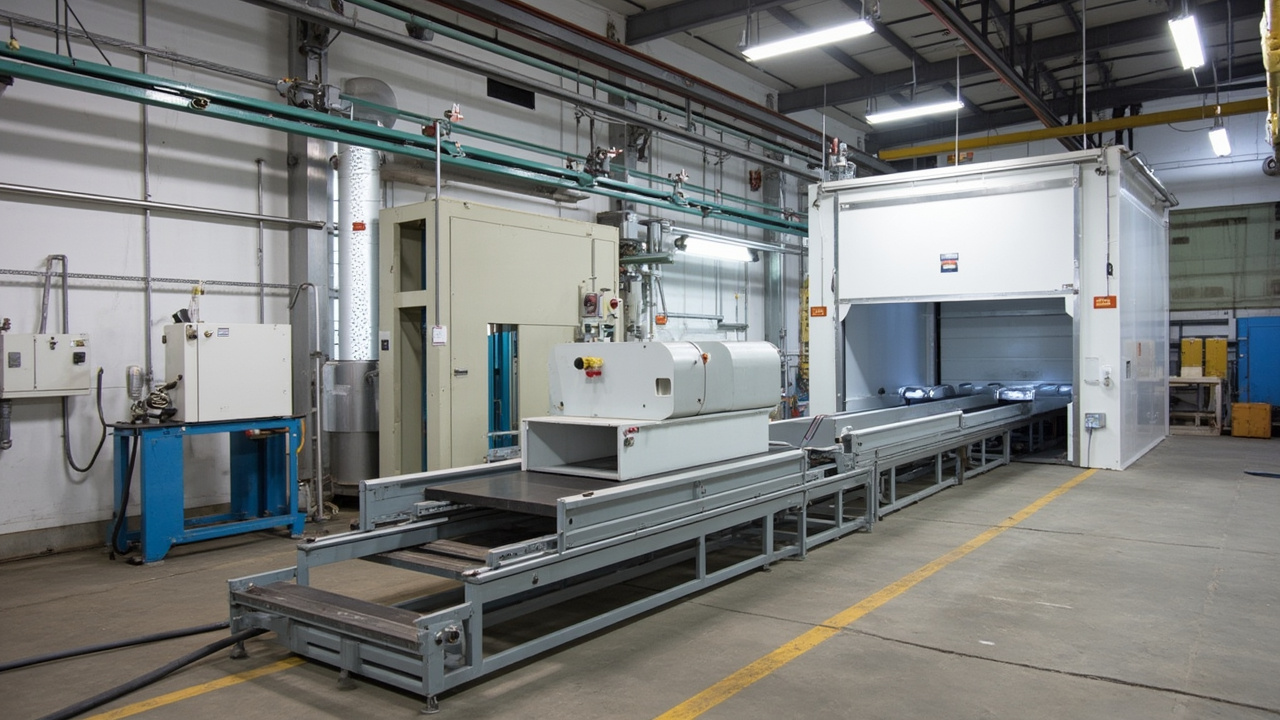
I. Principio físico de la aplicación electrostática
La aplicación electrostática se basa en tres pasos: "carga-campo eléctrico-adsorción". El primer paso es la carga: la pistola de corona (Corona) aplica un alto voltaje de 30–100 kilovoltios en el electrodo, ionizando el aire en la boca de la pistola; las partículas de polvo vuelan a través de la zona de ionización y adquieren carga negativa. La pistola de fricción (Tribo) genera carga (generalmente positiva) por fricción del polvo con la pared de la pistola, sin necesidad de electrodo de alto voltaje externo. El segundo paso es la adsorción por campo eléctrico: el polvo cargado vuela hacia la pieza conectada a tierra bajo la fuerza del campo y se adsorbe, formando una capa de polvo suelta. La intensidad del campo la determinan el voltaje y la distancia, aproximadamente varios kilovoltios por centímetro. El tercer paso es la disipación de carga y la deposición: tras llegar a la pieza, la carga del polvo se descarga a tierra a través de ella; la capa de polvo se retiene temporalmente por fuerzas electrostáticas y de van der Waals hasta entrar al horno para fundirse y curarse.
Desde la esencia física, el vuelo del polvo cargado en el aire está gobernado por tres fuerzas: la fuerza del campo electrostático (hacia la pieza, causa principal de adsorción), la gravedad (siempre hacia abajo, afecta relativamente más al polvo fino) y la resistencia del aire (relacionada con el cuadrado del tamaño de partícula). Por ello, el polvo fino (tamaño de partícula约 10–20 micras) se desvía o se dispersa con el flujo de aire más fácilmente por el campo, mientras el polvo grueso (约 50–80 micras) es más estable pero su cobertura en bordes es ligeramente peor —esta es precisamente la razón para controlar la distribución de tamaño de partícula del polvo. La adsorción electrostática tiene además una restricción clave: la pieza debe estar bien conectada a tierra (la resistencia de puesta a tierra suele requerirse menor a varios megaohmios, según la especificación del equipo); una vez que el circuito de puesta a tierra se interrumpe por acumulación de polvo en los ganchos o aceite en la cadena, la tasa de transferencia cae en picado y existe riesgo de chispas y seguridad personal.
El método corona tiene alta tasa de transferencia y amplia aplicación, pero fácilmente genera "ionización inversa (viento iónico)" en rincones muertos causando piel de naranja; el método de fricción no tiene viento de ionización y buena cobertura de bordes, pero su carga se ve afectada por la resistividad del polvo y el clima, y es selectivo con el polvo. La selección se determina según la forma de la pieza y el tipo de polvo.
II. Pistolas y parámetros clave
| Parámetro | Rango típico | Influencia |
|---|---|---|
| Voltaje (corona) | 30–100 kV | Alto→adsorción fuerte pero fácil ionización inversa, piel de naranja |
| Corriente/cantidad de polvo | Según modelo de pistola | Determina capacidad y espesor de película |
| Aire de atomización | Ajustable | Afecta abanico y nivelado |
| Distancia de pulverización | 150–300 mm | Muy cerca perforación, muy lejos baja transferencia |
| Puesta a tierra de pieza | Debe ser confiable | Mala puesta a tierra baja transferencia, riesgo de seguridad |
| Velocidad de cadena de transporte | Según ritmo | Determina espesor por pasada y longitud de horno |
Puntos clave del proceso: el voltaje no es mejor cuanto más alto; demasiado alto genera viento iónico que sopla el polvo ya adsorbido y causa ionización inversa en bordes; distancia de pulverización muy cercana produce chispas dañando la capa de polvo y la pieza. El parámetro óptimo es la combinación de "voltaje mínimo suficiente para adsorción más cantidad de polvo adecuada más puesta a tierra estable más velocidad de cadena razonable". Kexin New Materials (kexinMaterials) en la tarjeta de proceso indica intervalos de voltaje específicos y ajustes de polvo, en lugar de un vago "usar pulverización electrostática".
Dentro de la pistola hay varios detalles a menudo ignorados: limpieza del electrodo (el polvo acumulado en la aguja de corona hace inestable la descarga y fluctúa la salida de polvo), desgaste de boquilla (tras uso prolongado el abanico se deforma y el espesor es desigual), deriva térmica del módulo de alto voltaje interno (tras varias horas de producción continua el voltaje puede atenuarse). Por ello se recomienda en líneas de producción verificar cada turno el estado de ignición por descarga de la pistola y hacer muestreo de tasa de transferencia con placa de prueba estándar. Para pistolas de fricción, el desgaste y material de la pared interna del cañón cambia directamente la eficiencia de carga por fricción, requiriendo reemplazo periódico del tubo de fricción y verificación de carga. Otro grupo clave de parámetros es la coincidencia "salida de polvo-aire de atomización": exceso de polvo con atomización insuficiente hace que grumos golpeen directo la pieza causando bordes gruesos y partículas; atomización excesiva dispersa demasiado la nube de polvo, baja la tasa de transferencia y agrava la carga de recuperación.
III. Acoplamiento entre características del polvo y proceso de aplicación
El resultado de aplicación está en gran medida decidido cuando el polvo sale de fábrica; el proceso solo lo "libera". Cuatro indicadores del polvo y su acoplamiento con la aplicación merecen atención:
Primero, distribución de tamaño de partícula. Se mide según ISO 8130-1 (o GB/T 21782.13). Partículas de约 20–60 micras son las más adecuadas para aplicación electrostática; demasiado finas (90 micras) mal nivelado, piel de naranja, débil cobertura de bordes. El tamaño también afecta la carga: el polvo fino tiene mayor área superficial por unidad de masa, más carga pero fácil dispersión; el grueso menos carga pero vuelo estable. Formulación y molienda deben equilibrar.
Segundo, cargabilidad. La carga corona depende de la capacidad del polvo para captar electrones en la zona de ionización; la carga por fricción depende de la diferencia de función de trabajo entre polvo y cañón. Algunos cargas (como agentes de tratamiento superficial fluorados o siliconados) cambian significativamente la resistividad, haciendo ciertos polvos adaptables solo a pistolas específicas. A la entrada se debe muestrear la cargabilidad, evitando accidentes de línea donde "mismo polvo, distinto lote, pero tasa de transferencia muy distinta".
Tercero, fluidez. Se evalúa según ISO 8130-5 (características de flujo de mezcla polvo/aire). Buena fluidez: fluidización uniforme, alimentación estable, espesor consistente; mala fluidez causa puentes, pulsos de salida, obstrucción de pistola. La fluidez suele ajustarse con alúmina gaseosa u otros ayudantes de flujo, pero exceso daña aspecto y estabilidad de recuperación, debe ser moderado.
Cuarto, tiempo de gelificación y estabilidad de almacenamiento. El tiempo de gel (Gel Time) se mide según ISO 8130-6, refleja la ventana de tiempo desde fusión hasta inicio de entrecruzamiento al calentar, determinando directamente el ritmo de aplicación-fusión-nivelado y la curva de temperatura del horno; la estabilidad de almacenamiento (según método relacionado GB/T 21782 o especificación del fabricante) determina si el polvo en almacén y tras mezcla de recuperación se aglomera, decolora o deriva en propiedades. Alinear el tiempo de gel con la tasa de calentamiento de la pieza (curva PMP) permite no perder la ventana de nivelado ni curar insuficiente.
IV. Sistema de alimentación y transporte por fluidización
El sistema de alimentación es la cadena que lleva el "polvo del tambor" a la pistola de forma estable, uniforme y controlada, compuesto por lecho fluidizado, tambor de alimentación, bomba venturi, tubo de polvo y retorno-mezcla de recuperación.
Lecho fluidizado: placa porosa en el fondo del tambor admite aire limpio de baja presión, haciendo el polvo "fluido" (como líquido hirviendo), facilitando extracción uniforme. La presión de fluidización debe ajustarse para que el polvo apenas flote, sin turbulencia ni reposo; presión baja no extrae, alta nubla exceso, daña transferencia y aspecto. La uniformidad de fluidización determina la fluctuación de espesor, por eso el tambor debe limpiarse periódicamente, evitar aglomerados y humedad.
Alimentación venturi: aire comprimido forma vacío en la garganta aspirando el polvo fluidizado y llevándolo a la pistola. Ventaja: estructura simple, fácil paralelo multi-pistola; desventaja: salida afectada por presión de aire y nivel de polvo, al bajar nivel en tambor la salida varía, requiere "presión constante más compensación de nivel" o bucle cerrado por pesaje para estabilizar.
Tubo de polvo y distribución de pistolas: a mayor longitud y más codos, mayor resistencia y adsorción electrostática en trayecto, mayor atenuación de salida en extremo; por eso líneas largas necesitan multi-pistola por sección, tubos cortos, pocos codos. En sincronía multi-pistola la salida debe ser consistente, si no espesor varía por zonas de la pieza.
Retorno y proporción: el polvo recuperado tras ciclón-filtro se premezcla en tambor con polvo nuevo al 10–30% según tarjeta de proceso, tamizando si necesario para eliminar aglomerados y ultrafino. Pérdida de control de retorno es causa común de "mismos parámetros, pero película más gruesa y fea". Kexin New Materials (kexinMaterials) en el plan de alimentación enfatiza "líneas separadas por color y sistema, proporción de retorno escrita en tarjeta de proceso y verificación periódica de aspecto y propiedades", convirtiendo alimentación de intuición a datos.
V. Blindaje Faraday y medidas de cobertura
Piezas complejas (rejillas, cavidades profundas, ángulos internos) presentan "blindaje Faraday (Faraday Cage)": las líneas de campo rodean la cavidad rodeada por conductor, en ángulos internos y concavidades el campo es muy débil, el polvo difícil entra, causando falta de recubrimiento local. Medidas: pistola de fricción (sin viento iónico, carga por fricción, mejor cobertura de bordes que corona); multi-pistola con rotación de pieza (suple rincones desde distintos ángulos); bajar voltaje y subir corriente (mejora penetración en hundidos); precalentar pieza (adsorción micro-fundida, sube transferencia en zonas complejas); optimizar formulación (subir cargabilidad y fluidez del polvo, ver principios y clasificación de revestimiento en polvo).
El blindaje Faraday es la falla más común de "parece aplicado pero en realidad no" en revestimiento en polvo, debe verificarse en primera pieza con medidor de espesor (GB/T 13452.2) en rincones muertos. En ingeniería hay escenarios de blindaje ignorados: interior de tubos largos, huecos entre aletas de disipador apretadas, reverso de roscas —el campo en estas zonas es "robado" por metal circundante, aunque a ojo la pistola pulveriza, el polvo no entra. Además de multi-pistola y rotación, pueden usarse "pistola pequeña embebida", "colgado inclinado de pieza" o combinación de precalentamiento local; para lotes complejos, mejor en validación de proceso medir por corte de placa la distribución de espesor en pared interna, no solo superficie externa.
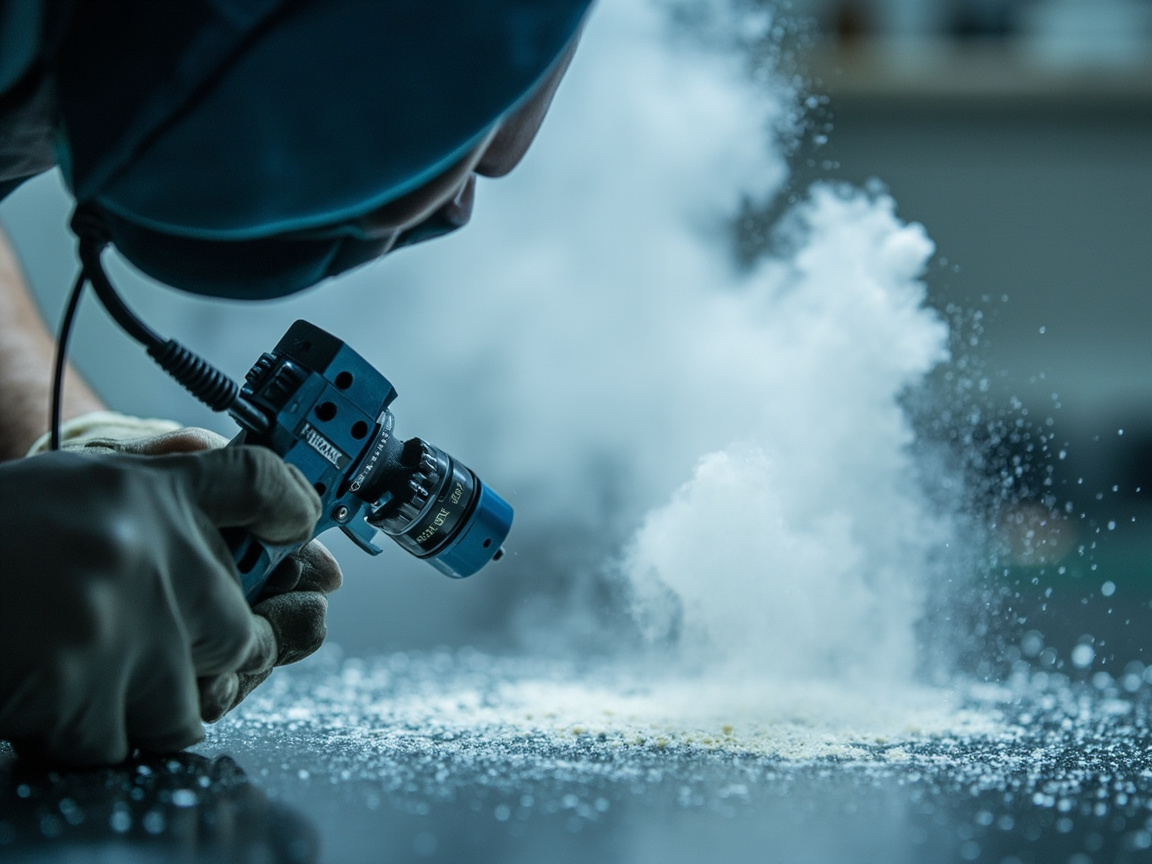
VI. Sistema de recuperación: alta utilización y prevención de explosión de polvo
El polvo de sobrepulverización representa una proporción considerable de la cantidad expulsada; el sistema de recuperación recoge y reutiliza el polvo no adsorbido, logrando una tasa de aprovechamiento del material superior al 95%. La separación ciclónica combinada con cartucho (Cartridge) es la solución principal: preseparación de partículas grandes por ciclón y interceptación de polvo fino por cartucho, mezclando el polvo recuperado con polvo nuevo en una proporción determinada. Gestión del polvo recuperado: la distribución del tamaño de partícula del polvo recuperado se desplaza (con exceso de polvo fino), debe mezclarse con polvo nuevo en un 10–30%; un exceso afecta el nivelado y la apariencia; está estrictamente prohibido recuperar mezclando diferentes colores y diferentes sistemas. Prevención de explosión de polvo: el polvo es combustible, diseñar según GB 15577 y GB 17440: monitoreo de concentración, conexión a tierra antiestática, equipos eléctricos a prueba de explosión, aberturas de alivio; la cabina de pulverización y la recuperación requieren una evaluación integral a prueba de explosión.
El diseño del sistema de recuperación también debe considerar el "equilibrio de flujo de aire". Dentro de la cabina debe mantenerse un estado controlado de ligera depresión o ligera sobrepresión: si la depresión es excesiva, el aire limpio se extrae en gran cantidad, el consumo energético es alto y arrastra el polvo fino; si la sobrepresión es excesiva, el polvo se derrama y contamina el taller. La práctica razonable es diseñar la velocidad de captura en la apertura de la cabina según las normas, de modo que el polvo de sobrepulverización se aspire eficazmente sin desperdiciar aire. El método de limpieza del cartucho (soplado de pulso inverso) y su ciclo de reemplazo también afectan la calidad del polvo recuperado: la obstrucción del cartucho hace que la resistencia del sistema aumente y la adherencia del polvo sea inestable; si el cartucho se rompe, el polvo fino escapa y la concentración supera los límites. El monitoreo de concentración debe integrarse con interbloqueo: una vez alcanzada una cierta proporción del límite inferior de explosión, se alerta o detiene, este es un requisito estricto de cumplimiento de GB 15577.
Kexin New Materials (kexinMaterials) enfatiza en sus soluciones de recuperación "líneas separadas por color y sistema", para evitar la contaminación por cambio de color, y registra la proporción de mezcla de recuperado en la ficha de proceso, garantizando la estabilidad del lote.
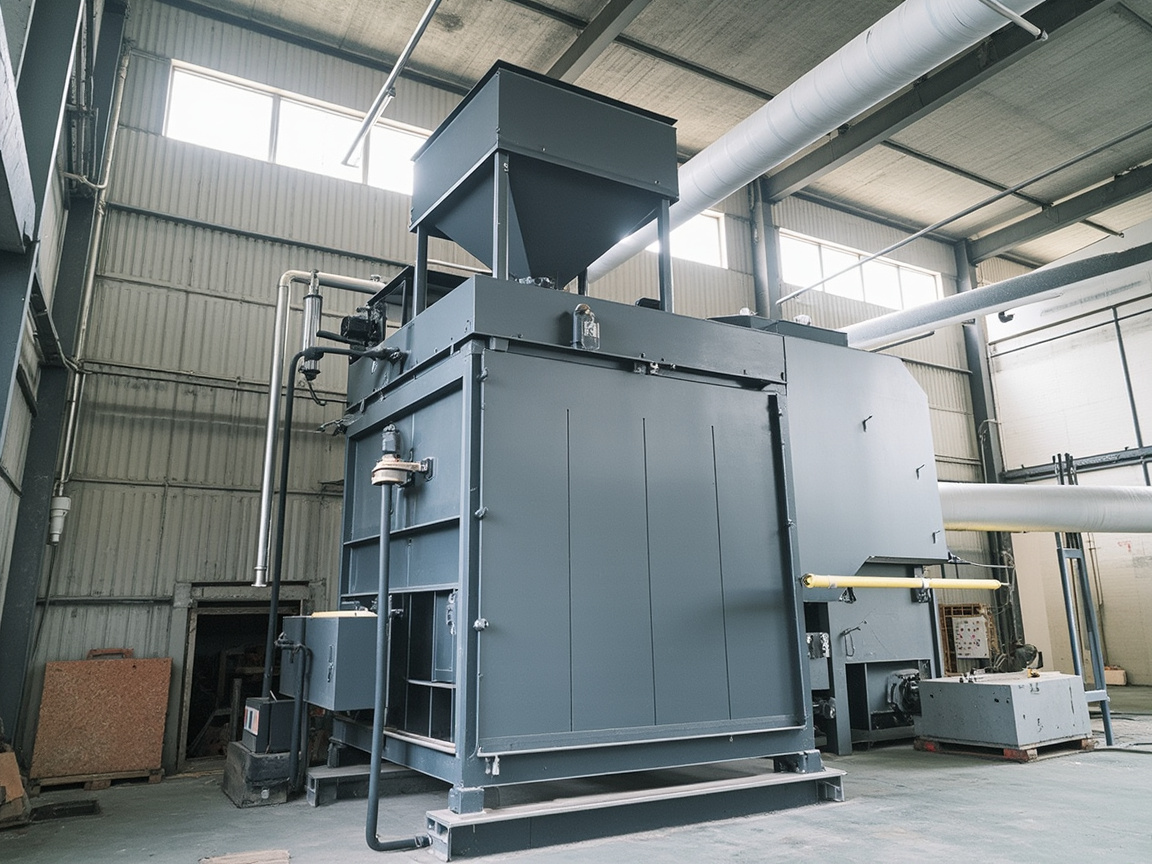
VII. Curado: la curva de temperatura del horno es clave para el éxito
El horno de curado funde, nivela y reticuliza (termoendurecible) o funde y fija (termoplástico) la capa de polvo. Parámetros centrales: temperatura alcanzada por la pieza (PMP, Part Metal Temperature, temperatura del metal de la pieza) — no es la temperatura del horno, sino la temperatura de la pieza misma; ventana de curado coincidente con el tiempo de gelificación (según ISO 8130-6); método de calentamiento (aire caliente por convección es general, infrarrojo calienta rápido y es adecuado para piezas delgadas, a menudo combinados); desgasificación (las películas gruesas o los polvos con cargas requieren desgasificación suficiente para evitar poros y burbujas, véase revestimiento en polvo aislante sobre el requisito de ausencia de vacíos).
El curado insuficiente es la falla oculta más frecuente en el recubrimiento en polvo — parece seco a la vista, pero en realidad la reticulación es insuficiente, provocando desprendimiento con el tiempo. Debe usarse un "registrador de temperatura de pieza" para medir la curva PMP real, en lugar de solo mirar el indicador de temperatura del horno. Muchos factores afectan el PMP: espesor de la pared de la pieza (las piezas gruesas calientan lento, requieren más tiempo de mantenimiento), densidad de colgado (colgado denso bloquea la circulación de aire caliente), diseño de conductos de aire en el horno (esquinas con temperatura baja), velocidad de cadena (cadena muy rápida significa insuficiente permanencia en el horno). Por tanto, a la misma temperatura de horno, el PMP real de una chapa delgada y un tubo grueso puede diferir decenas de grados. En ingeniería, al introducir una pieza nueva, se debe pasar el registrador con la pieza por el horno, trazar la curva completa "calentamiento — mantenimiento — enfriamiento", y según el tiempo de gelificación y requisitos de grado de curado fijar velocidad de cadena y temperatura de horno. Para sistemas de película gruesa o con cargas, al inicio del calentamiento debe dejarse una "plataforma de desgasificación", para que el gas atrapado salga antes de fundir y nivelar, de lo contrario poros y burbujas son inevitables.
VIII. Pretratamiento e inspección en línea
Pretratamiento: desengrase, lavado, conversión superficial (fosfatado o silanizado) o granallado (Sa2.5, refiriéndose a tratamiento superficial de recubrimiento Sa2.5). La película de conversión o el perfil de anclaje es la base de adherencia; piezas de anticorrosión pesada usan granallado (véase revestimiento en polvo anticorrosión pesada). Espesor de película: medir húmedo (o capa de polvo) durante aplicación, tras curado medir película seca según GB/T 13452.2, controlar rango de diseño. Adherencia: cuadrícula GB/T 9286, grado 0/1 óptimo. Apariencia: sin piel de naranja, goteo, partículas, poros, cráteres. Dureza e impacto: GB/T 6739, GB/T 1732.
La calidad del pretratamiento debe cuantificarse con instrumentos, no por tacto. Tras desengrase hacer prueba de película de agua continua (la superficie debe mojarse completamente, sin gotas rotas); tras granallado medir profundidad de perfil con rugosímetro (común 40–100 micras, según norma y sistema de polvo), y evaluar limpieza contra muestra estándar (Sa2.5 de GB/T 8923.1 requiere casi blanco, sin grasa ni cascarilla visible); tras silanizado o fosfatado medir peso de película de conversión o prueba por goteo. La inspección en línea enfatiza "control de proceso": puntos de medición de película húmeda/polvo en la línea, retroalimentar salida de polvo y velocidad de cadena; tras curado muestrear espesor seco y adherencia, ante desviación tendencial (como adelgazamiento sistemático) ajustar parámetros inmediatamente, no esperar a terminar lote para reprocesar.
Kexin New Materials (kexinMaterials) sugiere para cada pieza nueva "tres inspecciones de primera pieza": distribución de espesor, adherencia, grado de curado (fracción soluble o frotado con acetona o DSC para temperatura de transición vítrea), confirmar ventana de proceso antes de producción en masa.
IX. Cambio de color, limpieza y control ambiental
En producción multiproducto y lotes pequeños, el costo oculto mayor es el "cambio de color". Cambiar color no es solo vaciar el tolva de polvo, sino limpieza completa de toda la línea de aire, tubos de polvo, cabina, sistema de recuperación: soplado de tolva y tubos, soplado inverso o cambio de cartucho, eliminar polvo adherido a paredes y transportador, aislar recuperación para evitar mezcla de color. El tiempo de cambio consume capacidad efectiva, por tanto el diseño debe distinguir "continuo mismo color" y "cambio a distinto color": mismo color solo reponer polvo, distinto color requiere limpieza según procedimiento y verificación "sin color residual" (probar con tabla blanca para confirmar ausencia de color extraño). Para cambios frecuentes, usar cabina pequeña independiente, módulo de recuperación de cambio rápido o layout de "una línea un color".
El control ambiental también afecta estabilidad. Temperatura y humedad del taller de pulverización sugieren controladas (común 15–30℃, humedad relativa 45–65% RH, según polvo y equipo): humedad alta, polvo absorbe humedad, fluidez baja, burbujas en curado; humedad baja, estática excesiva, reionización y piel de naranja aumentan, y riesgo de descarga estática en persona y equipo sube. También gestionar limpieza — polvo y fibra en aire caen en película húmeda formando partículas y cráteres. Aire comprimido debe pasar desoleado y deshidratado (con control de punto de rocío), si no, aceite y agua en nube de polvo causan cráteres y curado deficiente.
X. Casos típicos de aplicación
La pulverización electrostática en polvo ha penetrado casi todas las industrias de productos metálicos, ejemplos típicos:
Uno, electrodomésticos y materiales de construcción. Carcasas de refrigeradores, tambores de lavadoras, perfiles de aluminio, puertas de seguridad, usan mayormente polvo de poliéster o epoxi-poliéster, enfatizando decoración y resistencia climática. Estas líneas tienen ritmo rápido, muchos colores, dependen de máquina reciprocante automática con múltiples pistolas y cambio de color preciso para controlar costo.
Dos, tuberías y prefabricados anticorrosión pesada. Líneas de petróleo y gas, tubos de agua, barras de acero, usan FBE monocapa o 3LPE/3LPP (véase revestimiento en polvo anticorrosión pesada), en línea continua de fábrica pulverizan y luego enfriado por agua, calidad muy superior a pintura in situ.
Tres, eléctrico y aislamiento. Canaletas de bus, cajas de batería, componentes de motor, usan polvo aislante (véase revestimiento en polvo aislante), requieren resistencia volumétrica y rigidez dieléctrica, proceso de pulverización requiere control extra de polvo y uniformidad de espesor.
Cuatro, desgaste e industriales. Maquinaria minera, canaletas de transporte, tubos y varillas de petróleo (véase revestimiento en polvo resistente al desgaste), en matriz epoxi agregan agregado cerámico, parámetros de pulverización deben equilibrar adherencia y no sedimentación de carga.
Cinco, piezas de alta temperatura. Tubos de escape, carcasas de horno, motores usan polvo de silicona resistente al calor (véase revestimiento de alta temperatura de silicona), curado requiere calentamiento por etapas para vitrificar y ceramizar sellando poros.
Cada industria enfatiza distinto en ficha de proceso, pero "verificación de primera pieza, espesor en proceso, grado de curado, gestión de recuperación" son transversales. Kexin New Materials (kexinMaterials) al entregar da plantilla de ficha de proceso diferenciada por industria, fusionando requisitos comunes y parámetros particulares en un documento ejecutable.
XI. Pulverización digitalizada y control de calidad en bucle cerrado
La pulverización tradicional depende del maestro "ver nube de polvo, oír sonido" para ajustar, difícil de replicar y rastrear. La tendencia digital es convertir cada variable de proceso en dato colectable, alarmable, retrotrastreable:
Uno, monitoreo en línea de tasa de adherencia y espesor. Medir espesor por pieza en tiempo real con espesímetro sin contacto o método gravimétrico, alarmar si fuera de rango, evitar lote grueso o fino sistemático.
Dos, detección de grado de curado en línea o cercana. Además del registrador, cerca de línea usar brillo, dureza o DSC/IR portátil para muestreo, bloquear "subcurado" antes de envío.
Tres, digitalización de recuperación y anti-explosión. Flujo de aire, diferencial de cartucho, concentración de polvo, estado de tierra, todo a la nube, ante anomalía reducir carga o parar automático, cumplir rastro de GB 15577.
Cuatro, versionado de parámetros de proceso. Cada cambio pieza/polvo, guardar voltaje, salida de polvo, velocidad cadena, curva horno, proporción de mezcla como "versión de proceso", próxima vez mismo modelo un clic, novato también produce estable.
El valor de este bucle cerrado no es solo ahorro de material y trabajo, sino "convertir experiencia en dato, dato en estándar", haciendo calidad no depender de operario hábil. Para empresas multiplanta y multilínea, unificar ficha y tablero de datos permite comparar diferencias y localizar anomalía rápido.
XII. Estructura de costo y ahorro energético
El costo del recubrimiento en polvo no se ve solo en "precio del polvo", hay que contar cadena completa:
Aprovechamiento de material: pulverización electrostática más recuperación, tasa de uso sobre 95%, polvo de sobrepulverización reusado; vs evaporación de solvente y neblina de pintura líquida, pérdida de material del polvo es mínima, y cero VOC (según GB 30981 solvente cero) ahorra costo de tratamiento de gases.
Energía: horno de curado es gran consumidor. Reducir por polvo de curado a baja temperatura (bajar temp. de reticulación), precalentamiento infrarrojo (piezas delgadas calientan rápido), aislamiento y recuperación de calor del horno, velocidad de cadena razonable (evitar lenta que sobrepuebla horno y mala circulación).
Costo de reproceso: tres inspecciones de primera pieza y control de espesor en proceso eliminan defecto en pieza individual, mucho más barato que reprocesar lote. Efecto Faraday, subcurado, mezcla de color, si llegan a downstream, costo de reproceso y reclamo sube exponencial.
Costo de cambio color: dicho antes, tiempo y desecho de cambio son oculto mayor, línea dedicada o módulo cambio rápido reducen costo significativo.
En conjunto, pulverización en polvo en lote y piezas regulares suele tener costo unitario menor que líquido, y menos presión de cumplimiento ambiental; la trampa real de costo está en "reproceso y desecho por proceso fuera de control", justo lo que ficha y digitalización resuelven.
XIII. Detalles de salud ocupacional y seguridad
Seguridad primero, y debe llegar a detalle. Además de anti-explosión de polvo en recuperación (GB 15577, GB 17440), también note:
Seguridad eléctrica: el cañón de pulverización tiene alto voltaje y el túnel de horneado alta temperatura; el equipo debe tener conexión a tierra fiable, protección contra sobrecorriente y parada de emergencia; antes de reparar el túnel de horneado o la cabina de pulverización debe cortarse la energía y colocar señal de bloqueo.
Electricidad estática e incendio: la nube de polvo en un espacio cerrado al alcanzar concentración de explosión y encontrar una fuente de ignición puede combustión-explotar, por lo que en la cabina de pulverización se prohíbe estrictamente fuego abierto y chispas; la antideflagración eléctrica, la conexión a tierra antiestática y el enclavamiento de concentración son indispensables; también debe controlarse el polvo en suspensión al limpiar cartuchos y tolvas, evitando acumulación local de concentración.
Protección del personal: los operarios deben usar mascarilla antipolvo (para evitar inhalar polvo fino), gafas de protección, ropa y calzado antiestático; la ventilación del túnel de horneado debe tratar los subproductos de curado (algunos polvos liberan trazas de volátiles al curar), garantizando que el aire de la planta cumpla los estándares.
Contacto con químicos: los desengrasantes y agentes de conversión del pretratamiento son corrosivos o irritantes; deben usarse según la ficha de datos de seguridad (SDS) y contar con lavador de ojos y lavado de emergencia.
Escribir la seguridad como "lista de verificación diaria" es más efectivo que el énfasis verbal: si la conexión a tierra está intacta, si la alarma de concentración está en línea, si los equipos eléctricos antideflagrantes están intactos, si la ventilación es normal, si los EPP están disponibles —marcar uno por uno, así el riesgo es controlable.
XIV. Errores comunes en el proceso
Error 1: que el horno llegue a 200 ℃ ya significa curado. Falso. Mire la temperatura de la pieza (PMP); las piezas gruesas calientan lento, temperatura de horno adecuada no equivale a pieza adecuada. Error 2: a mayor voltaje mejor adherencia de polvo. Falso. Demasiado alto causa desionización, piel de naranja, chispas; debe usarse el voltaje mínimo suficiente. Error 3: añadir polvo recuperado a voluntad. Falso. El desplazamiento del tamaño de partícula requiere control de proporción de mezcla; en exceso daña la apariencia; mezclar colores o sistemas es un accidente. Error 4: piezas complejas pulverizadas completas de una vez. Falso. El blindaje Faraday requiere múltiples cañones o cañón de fricción o rotación, y verificar rincones con medidor de espesor. Error 5: mirar solo apariencia y no grado de curado. Falso. El subcurado puede pasar en apariencia pero descarapelará luego; debe medirse el grado de curado. Error 6: cuanto más fino el polvo mejor pulveriza. Falso. El polvo excesivamente fino se dispersa, baja adherencia, dispara la recuperación, grano en apariencia; la granulometría debe ser razonable. Error 7: para cambiar color solo cambiar tolva. Falso. tubos de polvo, cabina, recuperación mal limpiados garantizan contaminación de color. Error 8: la humedad no importa. Falso. demasiada humedad absorbe y forma burbujas, muy seca estática fuerte y piel de naranja; el ambiente debe controlarse.
XV. Tendencias tecnológicas
Uno: pulverización digitalizada: monitoreo en línea de espesor de película y grado de curado, bucle cerrado en tiempo real; dos: popularización de cañones de fricción: mejora cobertura de bordes, reduce desionización; tres: proceso de curado a baja temperatura: reduce energía y amplía sustratos; cuatro: recuperación verde: cartuchos de alta eficiencia para polvo más fino y algoritmo de re-mezcla, eleva la utilización; cinco: integración de revestimiento en polvo a base de agua / alto decorativo y funcional: combinar anticorrosión, desgaste, aislamiento, resistencia térmica en un mismo sistema de polvo, reduciendo procesos.
XVI. Árbol de decisión de selección
Para elegir proceso de pulverización primero ver la pieza (complejidad de forma define corona o fricción, si requiere lecho fluidizado); luego ver producción (lote grande va a línea automática, lote pequeño a manual); luego ver frecuencia de color (cambio frecuente requiere diseño de línea de limpieza rápida); finalmente ver recuperación y nivel antideflagrante (según GB 15577). Escribir esta ruta como especificación de línea, el proceso no falla. Agregar: también ver el sistema de polvo mismo —polvo abrasivo con agregado grueso requiere mayor salida y anti-sedimentación, polvo aislante requiere control de polvo y uniformidad de espesor, polvo resistente al calor requiere calentamiento por escalones; esto se lista aparte en la tarjeta de proceso.
XVII. Defectos comunes y solución de fallas
| Defecto | Causa | Contramedida |
|---|---|---|
| Piel de naranja | Alto voltaje, mal nivelado | Ajustar voltaje, controlar gelificación |
| Espesor desigual | Faraday, mal posicionamiento | Multi-cañón/fricción/rotación |
| Poros | Desgasificación incompleta | Precalentar y desgasificar |
| Cañón obstruido | Polvo húmedo, partícula fina | Controlar almacenamiento, ajustar tamaño |
| Subcurado | PMP insuficiente | Medir temperatura de pieza |
| Mezcla de color | Recuperación mezclada | Línea y color separados |
| Cráteres | Aceite/agua o contaminación | Aire limpio, entorno limpio |
| Grano | Polvo/fibra | Controlar limpieza |
XVIII. Normas y lista de inspección
La aceptación cubre: GB/T 13452.2 (espesor de película); GB/T 9286 (adherencia); GB/T 6739 (dureza); GB/T 1732 (impacto); ISO 8130-6 (tiempo de gelificación, ajuste de proceso); ISO 8130-5 (fluidez/mezcla polvo-aire); ISO 8130-1 (distribución de tamaño); GB 15577 / GB 17440 (cumplimiento antideflagrante). Se sugiere establecer cuádruple control "espesor + adherencia + grado de curado + inspección antideflagrante" y combinar con tarjeta de proceso para trazabilidad de datos de todo el proceso.
Preguntas frecuentes
P: ¿Qué voltaje se usa normalmente en pulverización electrostática?
R: Cañones de corona usan comúnmente 30–100 kV, pero no cuanto más alto mejor. Muy alto causa desionización (viento iónico aleja el polvo), piel de naranja en bordes e incluso chispas. Debe fijarse según voltaje mínimo suficiente para adherir más salida adecuada más conexión a tierra fiable; el rango específico lo da la tarjeta de proceso.
P: ¿Cómo elegir entre cañón de corona y de fricción?
R: La corona ioniza con alto voltaje y carga; alta adherencia, general; pero en rincones hay viento iónico. La fricción carga por rozamiento polvo-tubo, sin viento iónico, buena cobertura de bordes (zona blindaje Faraday), pero sensible a resistividad del polvo y clima. Piezas complejas, con huecos: fricción; planos grandes en lote: corona.
P: ¿Qué es el blindaje Faraday y cómo solucionarlo?
R: Cavidad o ángulo interno rodeado de conductor con campo muy débil, el polvo no entra y hay falta de recubrimiento. Solución: cañón fricción, multi-cañón con rotación de pieza, bajar voltaje subir corriente, precalentar pieza, optimizar carga del polvo, y usar medidor de espesor (GB/T 13452.2) en rincones.
P: ¿Se puede reusar el polvo recuperado infinitamente?
R: No. La distribución de tamaño del recuperado se desplaza (más fino), en exceso afecta nivelado y apariencia; distinto color o sistema prohibido mezclar. Normalmente 10–30% mezclado con polvo nuevo, proporción en tarjeta de proceso y verificar apariencia y propiedades periódicamente.
P: ¿Para curar mirar temperatura de horno o de pieza?
R: Mirar temperatura de pieza (PMP). Piezas desiguales calientan lento; horno adecuado no equivale a pieza en temperatura de curado. Usar registrador de temperatura para curva PMP, coincidir con ventana de gelificación (según ISO 8130-6), evitar subcuro o sobrecurado.
P: ¿Qué pasa con subcurado y sobrecurado?
R: Subcurado: blando, mal químico, baja adherencia, descarapelado luego; sobrecurado: frágil, amarilleo, pérdida de brillo, baja propiedades. Ambos se evitan controlando curva horno-tiempo y PMP, y confirmando con medida de grado de curado.
P: ¿Cuál es el punto clave de seguridad en revestimiento en polvo?
R: Núcleo es antideflagrancia por polvo: el polvo es combustible, diseñar cabina y recuperación según GB 15577, GB 17440 (monitoreo concentración, conexión a tierra antiestática, eléctrico antideflagrante, alivio de explosión); operarios con EPP antipolvo; ventilación de horno trata subproductos de curado.
P: ¿Qué importancia tiene el pretratamiento para la adherencia del polvo?
R: Decisiva. Desengrase mal, película de conversión o anclaje insuficiente, adherencia y corrosión del polvo caen brusco; piezas anticorrosión pesada requieren granallado Sa2.5 (referencia Tratamiento superficial de revestimiento Sa2.5). El pretratamiento es la base del revestimiento en polvo.
P: ¿Cómo controlar y medir el espesor de película?
R: Por salida de polvo, velocidad de cadena, distancia de pulverización, voltaje en conjunto; en obra medir capa de polvo, tras curar según GB/T 13452.2 medir por magnético o corriente de Eddy, asegurar rango de diseño y uniforme, especialmente bordes y rincones.
P: ¿Por qué enfatizar la triple inspección de primera pieza?
R: Nueva pieza difiere en forma, espesor, material; ventana de proceso debe verificarse. Triple inspección de primera pieza (distribución de espesor, adherencia GB/T 9286, grado de curado DSC o método acetona) antes de producir en masa, evita retrabajo de lote, convierte experiencia en datos.
P: ¿Qué norma para tiempo de gelificación y fluidez?
R: Tiempo de gelificación (Gel Time, ventana de fusión a reticulación) según ISO 8130-6; fluidez (característica de fluidización polvo/aire, afecta estabilidad de alimentación) según ISO 8130-5. Ambos clave para alinear indicadores de polvo con proceso de pulverización.
P: ¿Por qué cambiar color tarda tanto y cómo optimizar?
R: Cambio de color requiere limpiar tolva, tubos, pared de cabina, recuperación y cartuchos; cualquier residuo contamina color. Optimizar con línea dedicada, módulo de recuperación de cambio rápido, procedimiento y verificación "prueba con placa blanca sin color residual"; línea de cambio frecuente merece inversión en sistema de limpieza rápida.
Lecturas adicionales
- Principios y clasificación del revestimiento en polvo: del mecanismo de formación de película a la selección de sistema de resina: entender formación de película y granulometría, tiempo de gelificación, es premisa para leer parámetros de pulverización.
- Revestimiento en polvo anticorrosión pesada: FBE y estructura multicapa: tubería FBE / 3LPE es típico de pulverización prefabricada en planta, este proceso se aplica sobre ello.
- Tratamiento superficial de revestimiento Sa2.5 y grados de granallado: el pretratamiento decide adherencia y durabilidad del polvo; buena pulverización no salva mal pretratamiento.
- Aplicación de revestimiento industrial: parámetros de pulverización sin aire, control de espesor e intervalo de pintura