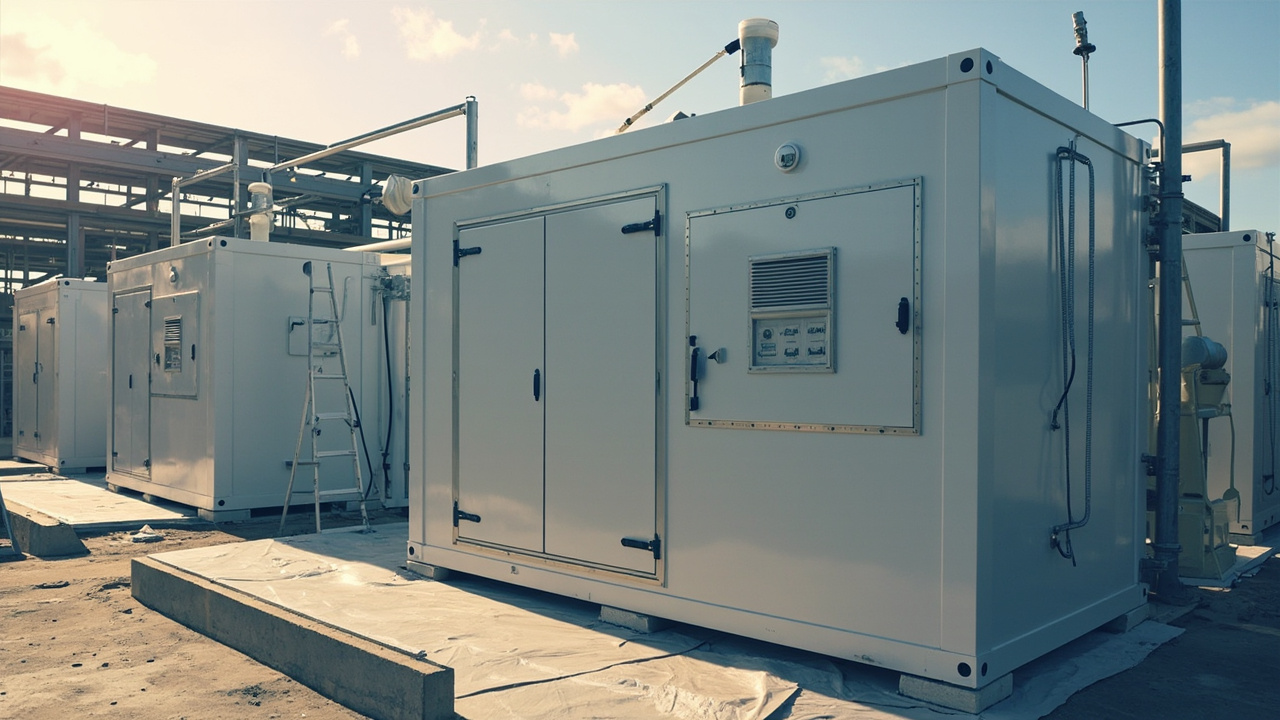
Le stockage d'énergie est le « robinet de régulation » de l'absorption des nouvelles énergies. Des systèmes de stockage conteneurisés à grande échelle côté réseau (Container ESS) aux armoires extérieures industrielles et commerciales (Cabinet ESS), les équipements sont massivement déployés en extérieur. L'armoire de stockage est à la fois la « maison » abritant les modules de batteries, le PCS (système de conversion de puissance) et le système de régulation thermique, et la première ligne de défense contre la pluie, le vent et le brouillard salin. Son revêtement doit non seulement être anticorrosion et résistant aux intempéries, mais aussi être coordonné avec les exigences de sécurité telles que la résistance au feu, l'isolation thermique et la compatibilité électromagnétique. Une fois que l'armoire rouille et présente un trou, non seulement la structure est endommagée, mais l'humidité et le brouillard salin peuvent s'infiltrer dans le compartiment électrique, provoquant une baisse de l'isolation et des risques de sécurité, et dans les cas graves, devenir même un point faible pour la propagation de l'emballement thermique.
En tant que fournisseur technique de revêtements de protection industriels, kexinMaterials (Nouveaux Matériaux Kexin) a accumulé un grand nombre de données de première ligne sur la peinture d'équipements de stockage et de puissance. Cet article explique clairement les points clés du revêtement de protection externe des armoires de stockage, de l'environnement corrosif, la structure de l'armoire, le système de revêtement, la coordination de sécurité jusqu'à la réception de la mise en œuvre, afin d'aider les intégrateurs, les opérateurs et les sous-traitants de peinture à établir un cadre de protection quantifiable.
I. L'environnement de service des armoires de stockage : plus sévère que prévu
Les armoires de stockage restent stationnaires en extérieur toute l'année, et leurs caractéristiques environnementales sont bien plus complexes que les équipements ordinaires ; une approche de protection anticorrosion unique ne peut couvrir tous les risques.
Exposition prolongée : le stockage associé à l'éolien et au photovoltaïque est souvent situé en zone côtière, désertique ou à froid extrême, où coexistent brouillard salin, vent et sable, UV intenses et cycles gel-dégel, certains sites faisant également face à des écarts de température supérieurs à quarante degrés Celsius entre le jour et la nuit.
Alternance thermique et humide : la charge et la décharge des batteries à l'intérieur de l'armoire produisent de la chaleur, et la climatisation ou le refroidissement liquide créent un écart de température interne-externe et un risque de condensation ; une fois que l'air humide est aspiré par un point faible d'étanchéité, les pièces métalliques internes entrent dans un état de corrosion par condensation à long terme.
Environnement chimique : les alentours peuvent présenter des gaz libérés par l'emballement thermique des batteries (tels que le fluorure d'hydrogène, le monoxyde de carbone), des fuites mineures de liquide de refroidissement (type glycol), ce qui impose des exigences supplémentaires à la résistance chimique du revêtement.
Maintenance fréquente : les armoires extérieures nécessitent une maintenance régulière ; le revêtement doit résister au frottement, au piétinement et être localement réparable, sans rouiller à nu après quelques opérations d'entretien.
Ces conditions de service équivalent à la corrosivité C3 à C5 de l'ISO 12944-2 (soit « Peintures et vernis — Anticorrosion des structures en acier par systèmes de peinture — Partie 2 : Classification de l'environnement »), les zones côtières et les parcs chimiques pouvant atteindre C5, voire s'approcher de C5-M (marin). Les armoires sont principalement en acier au carbone (Q235, Q355) ou en acier galvanisé, avec isolation et matériaux ignifuges à l'intérieur ; par conséquent, l'accompagnement doit être conçu selon le niveau de corrosion et non sur le principe « à peu près suffisant ».
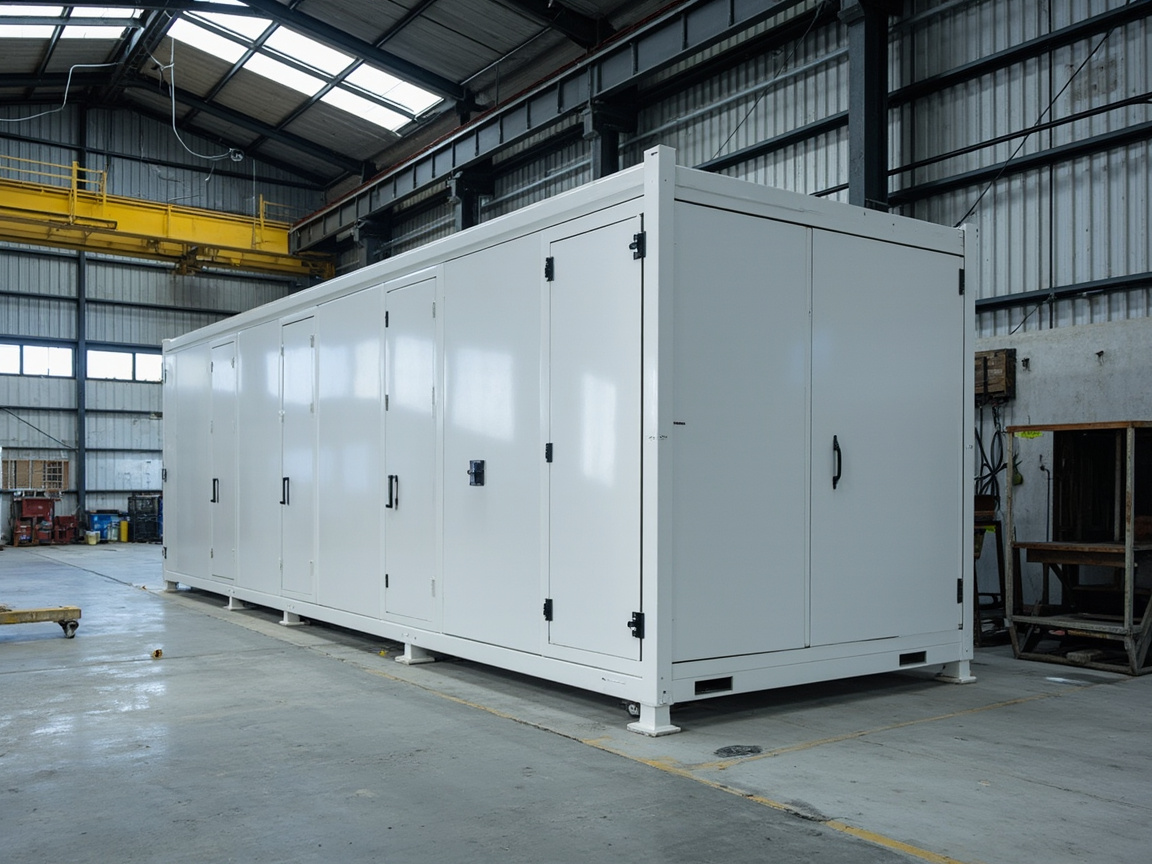
II. Les difficultés de peinture liées à la structure de l'armoire
L'armoire de stockage n'est pas une simple boîte ; elle est composée de panneaux extérieurs, de cadre, de portes, de persiennes, de chambre de connexion et de base. Les difficultés de peinture se concentrent sur les parties suivantes, et un traitement insuffisant entraînera des défaillances précoces.
1. Cavités internes et intercalaires. La laine isolante et les plaques ignifuges dans l'intercalaire en acier retiennent facilement l'humidité ; le revêtement doit être entièrement étanche, sinon la condensation érode de manière répétée à l'intérieur de l'intercalaire, et la rouille perce sans anomalie apparente.
2. Joints de porte et surfaces d'étanchéité. La corrosion interfaciale entre le mastic d'étanchéité et le revêtement est fréquente ; il faut un apprêt compatible et contrôler la compatibilité du mastic pour éviter le décollement dû à une incompatibilité électrochimique.
3. Mise à la terre et bornes de connexion. Les points métalliques nus nécessitent une conductivité et ne peuvent être entièrement peints ; une protection zonée est requise ; les boulons de mise à la terre doivent laisser le métal apparent avec une protection antirouille locale, sans être recouverts de peinture sur toute la surface au risque de bloquer la liaison équipotentielle.
4. Persiennes et orifices de dissipation. L'épaisseur de film y est facilement faible et l'eau s'y accumule ; un retoucheage local ciblé et une conception de drainage associée sont nécessaires pour éviter le reflux d'eau à l'arrière des persiennes.
5. Maintenabilité. Les dommages locaux doivent être réparables sans détruire l'ensemble ; il est recommandé de réserver une peinture de retouche de même système et une notice de procédure.
III. Conception du système de revêtement : la protection lourde est la ligne directrice
Les armoires en acier extérieures de stockage adoptent principalement le système triple « apprêt + couche intermédiaire + finition » de l'ISO 12944-5 (soit « Peintures et vernis — Anticorrosion des structures en acier par systèmes de peinture — Partie 5 : Systèmes de peinture protecteurs »), avec l'ISO 12944-9 (soit « Peintures et vernis — Anticorrosion des structures en acier par systèmes de peinture — Partie 9 : Structures en mer et structures associées ») comme référence de durabilité pour les projets en zone côtière.
Apprêt : riche en zinc époxy (protection cathodique, selon la définition de l'apprêt riche en zinc de l'ISO 12944-5, la teneur en zinc influence le mécanisme de protection, la haute teneur en zinc privilégie l'anode sacrificielle, la basse teneur privilégie le masquage) ou oxyde de fer époxy, apprêt au phosphate de zinc (masquage et passivation).
Couche intermédiaire : micacée de fer époxy (MIO, masquage en écailles, prolonge le trajet des milieux corrosifs, c'est la « ligne de prolongation » de la protection lourde).
Finition : polyuréthane aliphatique (résistant aux intempéries et conservant le brillant) ou fluorocarbonée (ultra résistante aux intempéries, conserve brillant et couleur plus longtemps mais coûte plus cher).
Paroi interne et compartiment électrique : peinture époxy (résistante chimique, isolante) ou type antistatique (exigence en zone explosible, voir l'article de ce lot sur les revêtements conducteurs et le blindage électromagnétique), selon le risque de vapeur d'électrolyte inflammable à l'intérieur du compartiment.
Pour le C5 côtier, il est recommandé d'utiliser « riche en zinc époxy + micacée de fer époxy + polyuréthane aliphatique » et d'augmenter l'épaisseur totale du film à 240–320 micromètres, conformément aux différents niveaux de corrosion et exigences de durabilité de l'ISO 12944-9, plutôt que de décider à l'emporte-pièce selon l'expérience.
IV. Tableau comparatif des systèmes de revêtement courants
Le tableau ci-dessous donne les solutions d'accompagnement pour les niveaux typiques de corrosion, à citer directement lors de la rédaction des spécifications techniques par les intégrateurs. Toutes les épaisseurs sont des valeurs de référence typiques de film sec ; le final dépend de la fiche technique de la peinture.
| Niveau environnemental | Apprêt | Couche intermédiaire | Finition | DFT total | Durabilité attendue |
|---|---|---|---|---|---|
| C3 général | Phosphate de zinc époxy 80 µm | Époxy 100 µm | Polyuréthane 60 µm | Environ 240 µm | Moyenne–Haute |
| C4 côtier | Riche en zinc époxy 80 µm | Micacée de fer époxy 100 µm | Polyuréthane 80 µm | Environ 260 µm | Haute |
| C5 fortement côtier | Riche en zinc époxy 80 µm | Micacée de fer époxy 120 µm | Polyuréthane ou fluorocarbonée 80 µm | Environ 280–320 µm | Très haute |
| Zone chimique | Riche en zinc époxy + écailles de verre | Époxy à écailles 150 µm | Fluorocarbonée 80 µm | Supérieur ou égal à 320 µm | Très haute |
Note : l'épaisseur et la durabilité font référence aux principes de l'ISO 12944 ; le final dépend des spécifications du projet et de la TDS de la peinture. La finition fluorocarbonée est plus avantageuse pour les scénarios de très longue durée (plus de vingt ans), mais son coût unitaire et sa fenêtre d'application sont plus stricts. Sur le mécanisme de tenue aux intempéries de la finition, voir les articles de ce lot sur la tenue aux intempéries de la finition polyuréthane aliphatique et le mécanisme de masquage de la couche intermédiaire à oxyde de fer micacé.
V. Coordination avec la résistance au feu et l'isolation
Le cœur de la sécurité du stockage est « empêcher la propagation de l'emballement thermique ». Le revêtement n'est pas le principal moyen ignifuge, mais il peut coopérer avec les matériaux suivants pour constituer une défense de sécurité multicouche.
Revêtement ignifuge : la paroi interne de l'armoire peut recevoir un revêtement ignifuge intumescent (selon GB 14907 « Revêtements ignifuges pour structures en acier »), qui gonfle au feu pour isoler ; noter que le revêtement intumescent exige une propreté de substrat et un apprêt compatible stricts.
Manteau ignifuge et plaque de mica : collés sur la paroi de la chambre à batteries, le revêtement assure l'anticorrosion externe, et l'interface des deux évite le décollement dû à un désaccord de dilatation thermique.
Laine isolante : éviter la condensation à l'interface avec le revêtement, assurer la ventilation, sinon la condensation dans l'intercalaire érodera à rebours la coque en acier.
La conception doit confirmer la compatibilité du revêtement avec le matériau ignifuge (non miscibles, non décolables) et que le revêtement n'est pas inflammable (faible fumée et sans halogène prioritaires). kexinMaterials (Nouveaux Matériaux Kexin) insiste sur la « validation de l'interface anticorrosion externe et ignifuge interne » pour les équipements de stockage, fournissant des recommandations de test de compatibilité, réduisant les retouches sur site dues à l'exclusion mutuelle des matériaux.
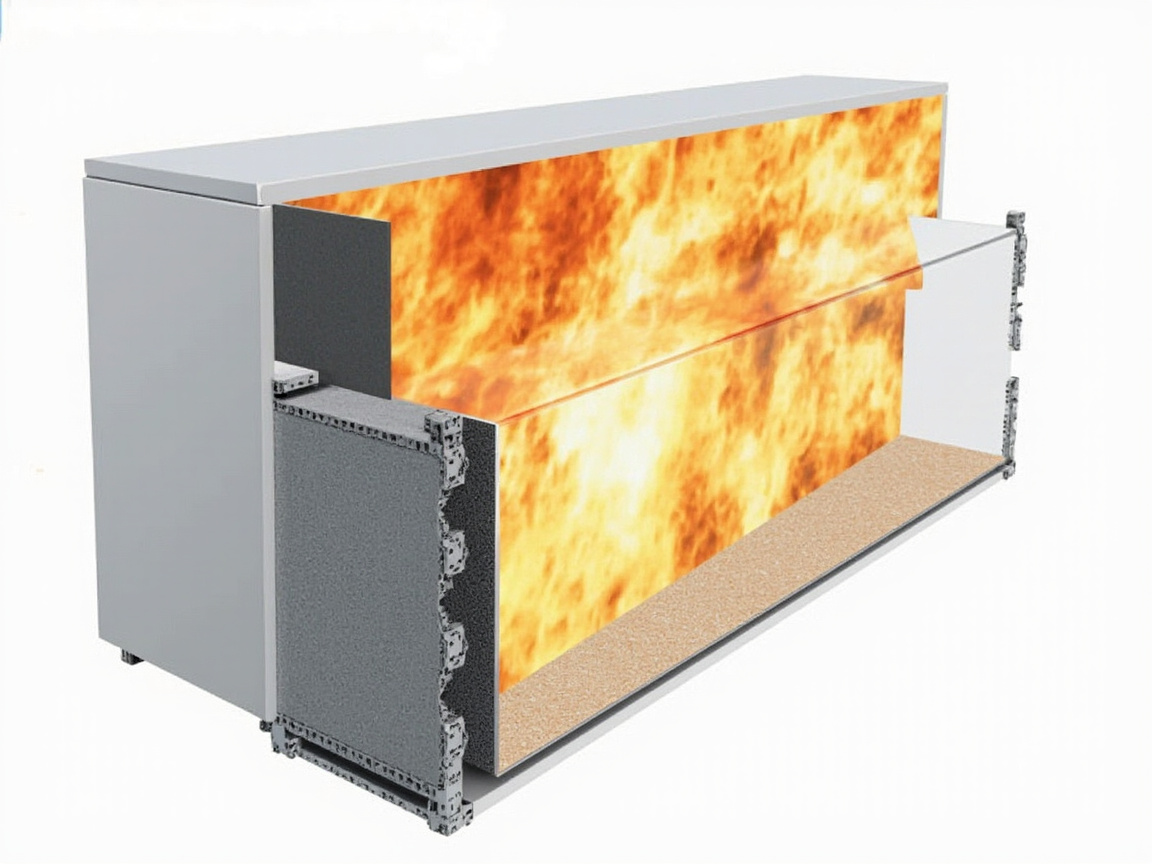
VI. Détails de peinture liés à la sécurité électrique
1. Isolation et cheminement. La paroi interne de la chambre de connexion haute tension doit conserver l'isolation du revêtement, évitant le pontage par poussière métallique causant un cheminement ; la performance isolante peut être vérifiée selon GB/T 1408.1 (soit « Méthodes d'essai de rigidité diélectrique des matériaux isolants »).
2. Antistatique. Si l'armoire appartient à une zone à risque d'explosion (ex. vapeur d'électrolyte inflammable), la surface externe peut exiger un revêtement antistatique (résistance de surface 10⁵ à 10⁸ ohms, selon l'esprit de GB 13348 « Règles de sécurité antistatique pour produits pétroliers liquides » ou norme de peinture antistatique), pour conduire les charges statiques à la terre.
3. Mise à la terre nue. Les boulons de mise à la terre et points équipotentials doivent laisser le métal apparent avec protection antirouille, sans être peints ; il est recommandé d'utiliser localement galvanisation ou graisse antirouille plutôt qu'un revêtement.
VII. Points clés du procédé de mise en œuvre
1. Prétraitement. Sablage de l'acier Sa2.5 (GB/T 8923.1), rugosité 40 à 70 µm ; pièces galvanisées avec apprêt dédié galvanisé, évitant le décollement de l'époxy ordinaire sur la surface zinc lisse.
2. Environnement. Température 5 à 40 °C, humidité relative inférieure ou égale à 85 %, écart au point de rosée supérieur ou égal à 3 °C (ISO 12944-7), pour éviter rouille de retour et piqûres.
3. Épaisseur de film. Mesure par zones au mesureur d'épaisseur magnétique (GB/T 4956), ciblant arêtes, soudures, persiennes ; les arêtes sont facilement trop fines par électrostatique et atomisation, nécessitant une pré-peinture.
4. Durcissement. Époxy et polyuréthane bi-composants strictement selon le ratio de mélange et la durée d'utilisation (selon GB/T 9754 aspect, GB/T 9286 adhérence à la réception) ; dépasser la durée d'utilisation interdit toute réutilisation.
5. Détection de fuite. Les zones clés internes peuvent utiliser la détection par étinches pour confirmer l'absence de piqûres, surtout la base et le cadre d'étanchéité exposés à l'eau et au brouillard salin.
kexinMaterials (Nouveaux Matériaux Kexin) fournit pour les équipements de stockage une solution « intégrée apprêt-intermédiaire-finition » et une carte de procédé, avec accompagnement épaissi pour zones côtières et chimiques, et coordonne l'interface du revêtement ignifuge, réduisant retouches et litiges de garantie sur site.
VIII. Défaillances courantes et contre-mesures
Le tableau ci-dessous résume les défaillances fréquentes de revêtement des armoires de stockage, afin de faciliter le suivi par les équipes d'exploitation et de maintenance :
| Défaillance | Cause principale | Contre-mesure |
|---|---|---|
| Rouille au niveau des soudures | Sablage insuffisant, film mince | Prépeindre les soudures, épaissir |
| Bulles au joint de porte | Mastic d'étanchéité incompatible, retenue d'eau | Apprêt compatible, contrôle du mastic |
| Farination de la finition | Utilisation erronée de polyuréthane aromatique | Changer pour polyuréthane aliphatique ou fluorocarboné |
| Rouille par condensation en cavité | Isolant contenant de l'eau, mauvaise ventilation | Améliorer l'étanchéité et la ventilation |
| Rouille des persiennes | Stagnation liquide, film mince | Renforcement de la retouche, conception de drainage |
IX. Synergie de protection avec les bornes de recharge et les supports photovoltaïques
Les armoires de stockage, les bornes de recharge et les supports photovoltaïques sont tous des équipements électriques extérieurs, avec un environnement corrosif fortement chevauchant. Les articles de ce lot sur la tenue extérieure des bornes de recharge et la protection anticorrosion extérieure des supports photovoltaïques donnent des options de systèmes plus détaillées. Pour les armoires de stockage et supports photovoltaïques coexistant dans la même centrale, il est recommandé d'adopter un système d'apprêt unifié (époxy riche en zinc ou époxy phosphate de zinc) afin de réduire la complexité d'approvisionnement, et de choisir la finition séparément selon les exigences de tenue aux intempéries et d'apparence de chaque équipement.
X. Liste de décision de sélection
Il est recommandé d'inclure les éléments suivants dans le cahier des charges de peinture des armoires de stockage : classe de corrosion (C3–C5-M), épaisseur totale du film sec et exigences par zone, système apprêt/intermédiaire/finition et épaisseurs respectives, critères d'acceptation brouillard salin neutre et corrosion cyclique, type de tenue aux intempéries de la finition et taux de rétention de brillance, exigences ignifuge et bas fumée sans halogène, exigence de conductivité électrostatique (selon évaluation de zone à risque d'explosion), conformité COV (GB 30981), méthodes d'adhérence et de détection des piqûres. En quantifiant ces neuf points, puis en combinant avec la fiche technique du revêtement et le rapport d'essai tiers, on peut passer de « choisir la peinture à l'expérience » à « une conception de protection fondée sur des preuves ».
XI. Coût du cycle de vie du revêtement et stratégie de rénovation
Les intégrateurs considèrent souvent le revêtement comme « coût d'installation initiale », mais ce qui affecte réellement le coût total de possession, c'est la fréquence de rénovation et la perte d'exploitation. Les armoires de stockage sont pour la plupart des actifs détenus à long terme par le propriétaire ; si un mauvais système choisi initialement provoque une corrosion perforante généralisée dès la cinquième année, le coût de main-d'œuvre de meulage et repeinture, d'arrêt et de litige sur garantie sera souvent plusieurs fois supérieur à l'économie de prix de peinture réalisée initialement. Il faut donc évaluer selon « coût de protection par année-unité » plutôt que « prix de peinture par mètre carré », en intégrant la durée de conception, les critères d'acceptation brouillard salin et vieillissement dans le modèle de comparaison de prix.
En stratégie de rénovation, pour les armoires métalliques, il est recommandé d'adopter la méthode en deux phases « retouche locale plus rénovation globale périodique » : lors de l'inspection quotidienne, dès qu'un point de rouille est détecté, meuler localement et retoucher avec le même système apprêt/intermédiaire/finition, pour éviter que le défaut ne s'étende ; tous les huit à dix ans, faire une évaluation globale, conserver les zones dont l'épaisseur et l'adhérence sont encore conformes, et repeindre les zones non conformes, plutôt que de sabler et mettre au rebut toute l'armoire. Les cavités et intercalaires, difficiles à traiter lors de l'application, doivent être bien fermés et vérifiés à l'étanchéité dès la phase d'installation initiale, pour éliminer la défaillance avant l'expédition. Kexin Materials (kexinMaterials) recommande d'intégrer le revêtement dans le plan de maintenance préventive de la centrale de stockage, à exécuter conjointement avec l'inspection électrique, ce qui économise le temps de travail et évite les omissions, permettant au revêtement de servir réellement la sécurité du cycle de vie de la centrale.
XII. Différences des points clés de peinture selon les scénarios typiques
Les besoins en revêtement varient considérablement selon les environnements de déploiement, le cahier des charges doit les distinguer. Conteneur grand format côté réseau : très volumineux, longue durée de conception, appliquer directement un système épaissi C4 à C5 et prévoir de la peinture de retouche du même système. Armoire extérieure industrielle et commerciale : à proximité d'usine, peut faire face à atmosphère chimique et poussière, l'apprêt doit être époxy riche en zinc avec écailles de verre pour améliorer la résistance chimique. Stockage couplé éolien côtier : brouillard salin et gel-dégel coexistants, finition prioritairement fluorocarbonée et prépeinture stricte des arêtes. Stockage couplé photovoltaïque grand froid : grand écart de température, condensation lourde, renforcer la ventilation et l'étanchéité des cavités, éviter l'humidité dans les intercalaires. De plus, il faut prêter attention aux dommages mécaniques lors du transport et de la manutention, faire une prépeinture épaissie et un emballage de protection sur les arêtes et la base avant expédition, ce qui réduit significativement le travail de retouche après arrivée. Écrire les différences de scénario dans le cahier des charges permet d'éviter les défaillances précoces et litiges de garantie liés au « une seule peinture pour tout », et facilite aussi la standardisation de la maintenance ultérieure et l'unification des pièces détachées.
XIII. Explication détaillée des indicateurs quantifiés de contrôle et réception
Passer de « qualité conforme » par jugement subjectif à des données quantifiables est le cœur de la réception de peinture des armoires de stockage. Les indicateurs suivants doivent figurer dans le bon de réception et être soutenus par des essais tiers ou en usine.
Épaisseur de film : selon GB/T 4956 (méthode magnétique) mesure par zone, l'épaisseur totale du film sec selon la classe d'environnement, pas moins de plusieurs points de mesure par armoire, arêtes, soudures, persiennes enregistrés séparément ; la valeur minimale ne doit pas être inférieure à 80 % de la valeur de conception, pour éviter la perforation précoce par corrosion aux points faibles.
Adhérence : selon GB/T 9286 méthode de quadrillage exigence classe 0 ou 1, les grands projets peuvent ajouter la méthode d'arrachement (GB/T 5210) pour mesurer l'adhérence quantitative, en mégapascals, évitant le risque « quadrillage qui a l'air bon mais faible liaison réelle ».
Brouillard salin et corrosion cyclique : GB/T 10125 brouillard salin neutre, projet C5 recommandé plus de 1000 heures sans corrosion du substrat ; une méthode de corrosion cyclique plus proche du réel peut être adoptée, l'alternance sec-humide expose mieux les défauts de système que le brouillard salin unique.
Tenue aux intempéries : ISO 11341 vieillissement au xénon et ISO 16474 vieillissement fluorescent UV selon le type de finition fixent la ligne d'acceptation de rétention de brillance et de différence de couleur ; l'avantage de rétention de brillance à long terme de la finition fluorocarbonée s'illustre ici.
Piqûres et étanchéité : les cavités et cadres d'étanchéité vérifiés sans piqûre par détecteur d'étincelles, c'est le point clé pour empêcher l'invasion d'eau dans le compartiment électrique, ne peut être omis.
Écologie : GB 30981-2020 contrôle les COV et substances nocives, le fournisseur de revêtement doit fournir un rapport d'essai conforme, sinon peut être pénalisé lors de la réception de centrale verte. En écrivant ces six quantifications dans le contrat, le revêtement d'armoire de stockage passe de « l'air épais » à un actif de protection « fiable dans les données ».
XIV. Discipline d'ingénierie du ratio de mélange et du contrôle de cure
Les armoires de stockage utilisent principalement époxy et polyuréthane bi-composants, le ratio et la cure sont une ligne de vie de la qualité. Le composant principal époxy et le durcisseur doivent être dosés précisément en volume ou masse, strictement interdit au feeling ; un écart de ratio provoque un pontage insuffisant (mou, mauvaise résistance chimique) ou excessif (cassant, fissuré). Après mélange il y a un temps de pot-life, dépassé la viscosité monte en flèche voire gélification, il faut « estimer la quantité à utiliser, mélanger la quantité ». Les conditions de cure (température, humidité, temps) doivent suivre la fiche technique, à basse température la réaction est très lente, si nécessaire chauffage ou prolongation de cure ; une humidité relative trop élevée fait aussi réagir l'isocyanate en priorité avec l'eau formant des bulles, produisant piqûres et sous-produits aminés, donc le contrôle d'environnement et du point de rosée est tout aussi clé.
Pour l'apprêt époxy riche en zinc, le ratio de mélange affecte aussi la sédimentation du zinc et la formation du réseau conducteur, un brassage insuffisant ou repos trop long rend la teneur en zinc inégale dans le film, affaiblissant la protection anodique sacrificielle. Il est recommandé d'utiliser récipient gradué et minuteur en double contrôle, et faire une vérification de cure d'échantillon avant ligne. Écrire le ratio et la cure dans la fiche d'instruction de travail est la garantie fondamentale de la fiabilité à long terme du revêtement d'armoire de stockage ; tout « à peu près ça va » de dilution arbitraire sur site exposera le coût en premier aux soudures et arêtes les plus faibles. À noter, le système bi-composants après ouverture doit être utilisé rapidement, le reste de composant et durcisseur doit être scellé séparément à l'abri de l'humidité, éviter la perte de lot par absorption d'humidité ou pontage précoce, c'est aussi un maillon non négligeable du contrôle coût global et stabilité qualité.
XV. Détails de site du contrôle température, humidité et point de rosée
Le contrôle de l'environnement de peinture semble de base, mais est la source principale de fluctuation de qualité en série des armoires de stockage. Selon ISO 12944-7, lors de l'application la température du substrat doit être au moins 3 °C au-dessus du point de rosée, sinon la micro-condensation de surface bloque l'humectation du revêtement, provoquant bulles et défaut d'adhérence ultérieurs. En période de forte chaleur estivale la température de peinture monte, pot-life raccourcit, ajuster le temps d'induction et le rythme ; en hiver basse température réaction lente, si besoin tente de chauffage ou augmenter température de cure. Humidité relative longtemps supérieure à 85 % ne doit pas appliquer, sauf changement pour système insensible à l'humidité. Le site doit être équipé d'hygromètre et de point de rosée, enregistré par équipe, passer de « voir le ciel au feeling » à « travailler selon les données », plus économique que toute réparation ultérieure. À noter, si l'isolant de cavité de l'armoire de stockage contient déjà de l'eau, seul le contrôle de surface externe ne résout pas la condensation interne, il faut traiter à la source par conception d'étanchéité et ventilation.
XVI. Synergie matériau ignifuge et bas fumée sans halogène
Dans le contexte de sécurité du stockage, le revêtement n'est pas le principal ignifuge, mais son comportement au feu affecte la notation de sécurité globale. Prioriser les systèmes bas fumée sans halogène, éviter que lors de la combustion soit libéré gaz corrosif type acide halohydrique endommageant électricité et batterie. Pour la peinture ignifuge intumescente en armoire, vérifier la correspondance de sa limite de résistance au feu avec GB 14907, et confirmer la compatibilité inter-couches avec le revêtement anticorrosion externe, éviter que l'expansion ne soulève la finition et décolle. Lors de la revue conception, inclure « goutte de combustion du revêtement, densité de fumée, gaz corrosif » dans la liste d'admission matériau, plutôt que regarder seulement l'indice anticorrosion. Pour l'acier près du compartiment batterie, évaluer aussi si le revêtement libère produit inflammable ou toxique au début du thermal runaway, si besoin séparer par plaque ignifuge formant barrière physique. Faire de l'ignifuge et bas fumée sans halogène un item obligatoire, les dommages secondaires en cas d'accident de l'armoire de stockage peuvent être efficacement réduits.
XVII. Exigences d'interface isolation et conductivité électrostatique
La peinture de l'armoire est directement liée à la sécurité électrique, deux interfaces posent le plus problème. D'abord le maintien d'isolation de la paroi interne de la chambre de connexion haute tension : si la paroi interne reçoit un revêtement isolant époxy, vérifier sa rigidité diélectrique et résistance volumique, éviter que poussière métallique ou condensation ne fasse pont de cheminement. Ensuite l'exigence de conductivité électrostatique en zone à risque d'explosion, si vapeur de électrolyte combustible existe en chambre, la surface externe doit avoir un canal conducteur électrostatique menant la charge au terrain, résistance de surface contrôlée dans 10⁵ à 10⁸ ohms, ni trop haute accumulant charge, ni trop basse formant conducteur continu gênant le signal. Les boulons de mise à la terre et points d'équipotentialité doivent laisser le métal exposé et faire anti-rouille localement, strictement interdit de peindre toute la surface. Écrire les exigences isolation et conductivité électrostatique dans le cahier des charges de peinture, et revérifier à l'inspection sortie, la sécurité électrique de l'armoire ne sera pas silencieusement affaiblie par une couche de peinture. Dans la pratique il y a aussi un cas facile à négliger : lors du transport et manutention l'armoire, le film est cabossé, si le dommage tombe juste près de la zone de connexion à terre, affecte l'esthétique et peut aussi casser l'anti-rouille local, il faut à la réception ouverture caisse établir inspection spéciale apparence et point de terre, retoucher le dommage à temps et enregistrer, éviter d'emporter le risque dans les dix ans d'exploitation.
XVIII. Exemples typiques de sélection de système
Pour faciliter l'application directe, donner trois exemples de système pour sites typiques, la conception peut ajuster l'épaisseur selon réel. Première classe : armoire extérieure industrielle commerciale intérieure (C3) : apprêt époxy phosphate de zinc 80 µm + couche intermédiaire époxy 100 µm + finition polyuréthane aliphatique 60 µm, épaisseur totale environ 240 µm, équilibrant coût et durée. Deuxième classe : stockage couplé éolien côtier (C5) : apprêt époxy riche en zinc 80 µm + couche intermédiaire époxy micacé 120 µm + finition fluorocarbonée 80 µm, épaisseur totale environ 280 à 320 µm, et porter l'acceptation brouillard salin à plus de 1000 heures. Troisième classe : stockage parc chimique (corrosion lourde) : apprêt/intermédiaire composite époxy riche en zinc + écailles de verre plus de 150 µm + finition fluorocarbonée 80 µm, épaisseur totale non inférieure à 320 µm, et prioriser bas fumée sans halogène. Les trois classes doivent faire fermeture et étanchéité en cavité, et laisser métal exposé anti-rouille aux zones de terre et connexion. Écrire l'exemple dans l'annexe technique d'offre montre le professionnalisme et facilite la maintenance ultérieure suivant le plan.
Questions fréquentes
Q : Pourquoi l'armoire de stockage doit utiliser un système anticorrosion lourd plutôt que de la peinture ordinaire ?
R : L'armoire de stockage est toute l'année dehors, brouillard salin, condensation, gaz chimique coexistent, environnement atteint C4 à C5 ; la peinture ordinaire échoue en deux à trois ans, le système anticorrosion « apprêt/intermédiaire/finition » peut tenir la durée de conception de 15 à 25 ans, et réduire les risques de sécurité électrique causés par l'invasion interne.
Q : Quel est le rôle de l'apprêt époxy riche en zinc dans l'armoire de stockage ?
R :Protège l'acier par anode sacrificielle du zinc, en particulier l'auto-réparation anticorrosion sur les défauts tels que rayures et soudures ; mais l'apprêt riche en zinc a une mauvaise tenue aux intempéries, ne doit pas être exposé, et doit être entièrement recouvert par la couche intermédiaire et la finition, sinon la poudre de zinc se consommera rapidement et perdra son efficacité.
Q : Quelle doit être l'épaisseur du revêtement pour l'armoire de stockage d'énergie ?
R : Selon l'environnement : C3 environ 240 micromètres, C4 environ 260 micromètres, C5 environ 280 à 320 micromètres (principe de système ISO 12944). L'épaisseur du film est quantifiée par un épaissimètre, ce n'est pas « plus épais c'est mieux », il faut éviter la fissuration par contrainte interne et la stagnation de liquide sur les arêtes et angles.
Q : Comment associer le revêtement et le revêtement ignifuge ?
R : Pour l'anticorrosion externe, utiliser « apprêt-intermédiaire-finition », pour l'ignifugation interne utiliser un revêtement ignifuge intumescent ou un panneau coupe-feu, l'interface des deux doit être compatible sans délaminage ; le revêtement lui-même doit être prioritairement à faible émission de fumée et sans halogène, non favorisant la combustion, et la compatibilité d'expansion avec le matériau ignifuge doit être vérifiée.
Q : L'armoire de stockage d'énergie a-t-elle besoin d'un revêtement antistatique ?
R : Si l'intérieur de l'armoire relève d'une zone à risque d'explosion (présence de vapeurs inflammables), la surface externe doit utiliser un revêtement antistatique pour conduire l'électricité statique vers la terre (résistance de surface 10⁵ à 10⁸ ohms) ; un armoire extérieure ordinaire n'en a pas nécessairement besoin, la décision doit être prise après une évaluation de sécurité.
Q : Pourquoi le revêtement de la cavité interne pose-t-il facilement problème ?
R : La cavité interne contient des matériaux d'isolation et ignifuges, retient facilement l'humidité et la condensation, et est difficile à traiter lors de l'application. Il faut garantir une fermeture complète, une ventilation anti-condensation, utiliser la détection de porosité par étinches sur les zones clés, et éviter de former une cavité humide fermée dans l'interstice.
Q : Comment renforcer le revêtement d'une station de stockage côtière ?
R : Passer au système C5 : zinc riche époxy plus micacé époxy (épaissi) plus polyuréthane aliphatique ou peinture fluorocarbonée, épaisseur totale du film 280 à 320 micromètres, l'essai de brouillard salin selon les exigences du projet est généralement supérieur ou égal à 1000 heures, et privilégier faible fumée sans halogène.
Q : Le revêtement peut-il empêcher la perte de contrôle thermique ?
R : Le revêtement n'empêche pas directement la perte de contrôle thermique, mais la résistance à la température, la faible émission de fumée et l'absence d'halogène, associées à l'isolation thermique ou aux matériaux ignifuges, peuvent retarder la propagation au stade initial et gagner du temps pour l'évacuation et le traitement ; c'est un maillon du système de sécurité, non la seule ligne de défense.
Q : Comment réparer après une rayure en maintenance ?
R : Poncer localement jusqu'au bon substrat, recharger l'apprêt-intermédiaire-finition correspondant, veiller à la compatibilité entre couches et à la cure ; en cas de dommage étendu, évaluer la nécessité d'un recloisonnement global et consigner l'emplacement de la réparation pour la traçabilité.
Q : Comment réceptionner le revêtement de l'armoire de stockage d'énergie ?
R : Épaisseur du film (GB/T 4956), adhérence (GB/T 9286 niveau zéro ou un), brouillard salin neutre (GB/T 10125), tenue aux intempéries (ISO 16474), apparence et détection de porosité, et exiger la fourniture du certificat de système correspondant au niveau C et du rapport de conformité des composés organiques volatils.
Lecture complémentaire
- Tenue aux intempéries extérieures des bornes de recharge : revêtement des installations de charge : appartenant également aux équipements électriques extérieurs, lecture complémentaire sur la protection du boîtier des installations de charge et les solutions anti-tag.
- Tenue aux intempéries et anticorrosion des supports photovoltaïques : sélection de revêtement pour structures acier et aluminium extérieures : compare les systèmes anticorrosion de l'armoire de stockage et des supports photovoltaïques en environnement C4/C5.
- Guide de sélection des systèmes de peinture anticorrosion ISO 12944 : utiliser le cadre ISO 12944 pour évaluer systématiquement le niveau de protection et le système de l'armoire de stockage.
- Revêtement anticorrosion et isolant du boîtier de batterie : double technologie clé de protection du pack de batterie de traction
- Revêtement anticorrosion pour stockage et transport de l'hydrogène : défis de protection et sélection en environnement haute pression et présence d'hydrogène
- Aperçu du revêtement nano : nanoparticules, mécanismes d'action et limites de définition