
ऊँचाई कार्य मंच (MEWP, मोबाइल एलिवेटिंग वर्क प्लेटफ़ॉर्म) एवं ऊँचाई पर कार्य करने वाला झूला (गोंडोला) ऐसे उपकरण हैं जिनमें चालक-रक्षित (गार्ड-रेल वाला) मंच होता है और वे ऊपर-नीचे उठाए जा सकते हैं या घुमाए/खिसकाए जा सकते हैं; इनकी भार-वहन संरचना आमतौर पर बाँह (boom), टर्नटेबल, चेसिस, लंबन-तंत्र (suspension rig) और मंच-फ़्रेम से मिलकर बनती है। इस स्टील संरचना की प्रति-संक्षारण कोटिंग एक साथ तीन प्रकार के पृष्ठों से बँधी रहती है—संक्षारण-रोधी पृष्ठ, मिलन पृष्ठ (mating surface) और निरीक्षण पृष्ठ—इसीलिए "कहाँ फ़िल्म-मोटाई सीमित करें और कहाँ कोटिंग बिल्कुल न चढ़ाएँ" का निर्णय प्रायः स्वयं कोटिंग-प्रणाली (system) से भी पहले तय करना ज़रूरी होता है।यह लेख ISO 12944 श्रृंखला, EN ISO 1461 एवं GB/T 13912, ISO 19840, EN 280 तथा GB/T 19155 आदि के प्रकाशित आधार पर पर्यावरण-वर्गीकरण, शुष्क-फ़िल्म मोटाई (DFT), पृष्ठ-तैयारी, कोट-मुक्त क्षेत्र का निर्धारण, द्वि-कोट (duplex) मार्ग और स्वीकृति-अभिलेख को कार्य-योग्य मानदंड के रूप में प्रस्तुत करता है, ताकि संपूर्ण-यंत्र निर्माता (OEM), लीज़ फ्लीट रखरखाव पक्ष और कोटिंग ठेकेदार इसे तकनीकी अनुबंध व प्रक्रिया दस्तावेज़ों में सीधे लागू कर सकें।
एक वास्तविक रि-वर्क परिदृश्य देखिए। एक टेलिसकोपिक-बाँह वाला ऊँचाई कार्य मंच तटीय संयंत्र में चौथे वर्ष सेवा में था, और उसी मशीन पर तीन अलग-स्वभाव की समस्याएँ दिखीं: टेलिसकोपिक बाँह के निचले फ़्लैंज पर स्लाइड-पैड संपर्क-क्षेत्र की कोटिंग घिसकर छिद्र-पर हो गई और पट्टी-आकार की जंग के निशान दिखे; टर्नटेबल एवं बाँह के हिंज-जोड़ के पिन-छिद्र में पिछले रि-वर्क के दौरान दो मोटी इपॉक्सी परतें चढ़ा दी गईं, जिससे असेंबली में पिन दबाकर नहीं गया और कार्य-स्थल पर केवल रीमर से छिद्र बड़ा (reaming) करना पड़ा; आउटरिक्यर सिलेंडर के बाहरी बैरल की कोटिंग ठीक थी, किंतु सिलेंडर-मुख की सील और सरकने वाले पृष्ठ के मिलन की वलय-पट्टी (annular band) में बुलबुले (blistering) तथा छिलन (peeling) आ गए। तीनों दोषों का साझा कारण "कोटिंग खराब थी" नहीं, बल्कि यह था कि भवन स्टील संरचना की "जितनी ज़्यादा फ़िल्म-मोटाई, उतना ज़्यादा भरोसा" वाली आदत को सीधे एक ऐसी मशीन पर थोप दिया गया जिसमें मिलन-पृष्ठ और गतिशील पृष्ठ दोनों मौजूद हैं।
१. पहले विषय को पहचानें: इस उपकरण की स्टील संरचना साधारण भवन-स्टील संरचना नहीं है
भवन एवं सेतु स्टील संरचना का कोटिंग-लक्ष्य अपेक्षाकृत एकल होता है: दिए गए पर्यावरण-स्तर और सेवा-आयु में जंग को दबाए रखना। MEWP एवं झूले में एक और बंधन जुड़ जाता है—ये चालकों को लिए चलने वाली संरचनाएँ हैं, अतः कोटिंग की उपस्थिति या मोटाई सीधे मिलन-आकार (fit dimension), घर्षण-व्यवहार, वैद्युत चालकता एवं रोध (insulation) की स्थिति, और निरीक्षक दोष देख पाता है या नहीं—इन्हें बदल देती है।
1. एक ही मशीन पर तीन प्रकार के पृष्ठ आपस में टकराते हैं
- संक्षारण-रोधी पृष्ठ (protective surface): बाहरी बाँह की भुजाएँ, टर्नटेबल का सतह-तल, चेसिस का ऊपरी कवर प्लेट, मंच-फ़्रेम और गार्ड-रेल स्तंभ। इनके लिए प्रणाली (system) व फ़िल्म-मोटाई ISO 12944 श्रृंखला से चुनी जाती है; तर्क साधारण स्टील संरचना जैसा ही है।
- मिलन पृष्ठ (mating surface): पिन एवं पिन-छिद्र, हिंज-बशिंग, टेलिसकोपिक-बाँह के स्लाइड-पैड संपर्क-पृष्ठ, आउटरिक्यर सिलेंडर की गाइड-बशिंग, उच्च-शक्ति बोल्ट जोड़ के घर्षण-पृष्ठ (faying surface), थ्रेड-छिद्र और सर्कलिप ग्रूव। यहाँ कोटिंग एक "बाहरी आयाम" है: यह सहन-शीर्ष (tolerance band) खा जाती है, सर्पण-गुणांक (slip coefficient) घटाती है और घर्षण-जोड़े (friction pair) का घिसाई-स्वरूप बदल देती है।
- निरीक्षण पृष्ठ (inspection surface): तार रस्सी (wire rope), शृंखला (chain), वेल्ड, हिंज पर बाहर दिखने वाला पिन-खंड, सुरक्षा-लॉक (speed-limiter) व घर्षण-चक्र के संपर्क-पृष्ठ, और संरचनात्मक अवयवों के भीतरी गुहा के दर्शन-छिद्र। इन्हें धातु-रंग (नग्न धातु) या अल्प-आच्छादन अवस्था में रखना होता है, क्योंकि कोटिंग टूटी तारें, दरारें और विरूपण छपा देती है और आवधिक आधार पर लिए गए स्क्रैप-निर्णय को सीधे कमज़ोर करती है।
व्यावहारिक कार्य-क्रम यह होना चाहिए: पहले ड्राइंग व तकनीकी अनुबंध पर मिलन-पृष्ठ एवं निरीक्षण-पृष्ठ की कोट-मुक्त सीमाएँ अंकित करें, फिर शेष सभी सतहों के लिए प्रणाली व फ़िल्म-मोटाई तय करें। उल्टा करने पर वह दुष्चक्र बन जाता है जहाँ "जितना मोटा स्प्रे, उतना सुंदर स्वीकृति—और हर असेंबली चरण उतना ही कठिन"।
2. रखरखाव-विंडो और पुनर्कार्य-लागत छोटी खामियों को बड़ा कर देती हैं
इस प्रकार के उपकरण प्रायः लीज़ या भीड़भाड़ वाले कार्य-स्थलों पर निरंतर चलते हैं, और जो कोटिंग-विंडो निकाली जा सकती है वह प्रायः वार्षिक निरीक्षण, हाइड्रोलिक अवयव प्रतिस्थापन तथा संरचनात्मक अवयवों की NDT (षट-क्षेत्र परीक्षण/क्रैक डिटेक्शन) के साथ एक ही समय-खंड में रखी जाती है। स्थानीय रि-वर्क कार्य-स्थल पर ही होता है, और वहाँ Sa 2½ स्तर तक ब्लास्ट-सफ़ाई (shot-blasting) की जा सकने वाली क्षेत्र-माप प्रायः सीमित होती है; अधिकतर रि-वर्क में केवल St 3 स्तर तक की हाथ एवं पावर-टूल सफ़ाई ही संभव होती है। अर्थात्: प्रारंभिक निर्माण में चुनी गई प्रणाली यही तय करती है कि 3–5 वर्ष बाद स्थानीय मरम्मत उसी प्रणाली के भीतर हो पाएगी या नहीं। यदि प्रारंभ में ऐसा उत्पाद लगाया गया जिसका अंतर-कोट सहन-विंडो (intercoat recoat window) संकीर्ण है और जो फ़्लैश-जंग (rust bleed) के प्रति संवेदनशील है, तो रि-वर्क आसानी से "पूरा पैनल हटाकर दोबारा शुरू" में बदल जाता है।
3. मानक पक्ष में एक अंतर रह जाता है: उपकरण-मानक संरचनात्मक सुरक्षा देखते हैं, कोटिंग-आवश्यकताएँ तकनीकी अनुबंध में लिखी जानी चाहिए
लंबित पहुँच-मंच (झूला/gondola) की ओर वर्तमान चीनी राष्ट्रीय मानक GB/T 19155-2017 (उच्च-ऊँचाई पर कार्य हेतु लंबित पहुँच-उपकरण) है, जो 2017-07-12 को जारी हुआ, 2018-08-01 को लागू हुआ तथा GB/T 19155-2003 का स्थान लेता है; चीन मानक-वर्गीकरण संख्या J80, अंतर्राष्ट्रीय मानक-वर्गीकरण (ICS) 53.020.99, और प्रबंधन निकाय चाइना मशीनरी इंडस्ट्री फ़ेडरेशन। यह मानक शब्द एवं परिभाषा, प्रकार व मुख्य प्राचल, सामान्य तकनीकी आवश्यकताएँ, संरचना, स्थिरता व यांत्रिक अभिकल्पना-गणना, लंबित मंच, उत्थान-तंत्र (hoisting mechanism), लंबन-उपकरण, वैद्युत एवं नियंत्रण-प्रणाली, परीक्षण-विधियाँ, निरीक्षण-नियम, चिह्नन व संलग्न दस्तावेज़ों को कवर करता है—किंतु प्रकाशित विषय-सूची में कोई कोटिंग शुष्क-फ़िल्म मोटाई या प्रति-संक्षारण प्रणाली निर्दिष्ट नहीं है। मोबाइल एलिवेटिंग वर्क प्लेटफ़ॉर्म की ओर EU समन्वय-मानक EN 280 श्रृंखला है (नवीन संस्करण EN 280-1:2022, जो अभिकल्पना-गणना, स्थिरता-मानदंड, निर्माण, सुरक्षा, जाँच व परीक्षण को कवर करता है)। तृतीय-पक्ष प्रमाणन संस्थाओं द्वारा प्रकाशित रूप में दी गई सामान्य मानदंडों में ये शामिल हैं: मुख्य संरचनात्मक अवयवों पर स्थैतिक परीक्षण में निर्मित भार (rated load) का 1.5 गुना, गतिशील परीक्षण में 1.25 गुना, गार्ड-रेल ऊँचाई कम से कम 1 100 mm, मध्य-रेल (mid-rail) अंतर अधिक से अधिक 550 mm, टो-बोर्ड (toe-board) ऊँचाई कम से कम 150 mm, 12.5 m/s हवा-गति पर अलार्म या कट-आफ़ क्रिया, हाइड्रोलिक पाइपलाइन व फिटिंग कार्य-दाब के 2 गुना पर प्रूफ़-दबाव, तथा वैद्युत प्रणाली EN 60204-1 के अनुसार जिसका रोध-प्रतिरोध (insulation resistance) कम से कम 1 MΩ हो। विभिन्न प्रमाणन संस्थाओं के प्रकाशित विवरण स्थैतिक व गतिशील भार-गुणक के युग्मन पर आपस में मेल नहीं खाते, अतः वर्तमान मानक-पाठ एवं अभिकल्पना-दस्तावेज़ ही मान्य होंगे।
निष्कर्ष व्यावहारिक है: उपकरण-मानक में न लिखे होने से प्रति-संक्षारण आवश्यकताएँ लुप्त नहीं हो जातीं; उन्हें खरीद-तकनीकी-अनुबंध, उद्यम-मानक और कोटिंग-प्रक्रिया दस्तावेज़ के ज़रिए ड्राइंग पर उतारना पड़ता है। जो पक्ष अनुबंध में कोट-मुक्त-पृष्ठ की सूची व फ़िल्म-मोटाई की ऊपरी सीमा लिख देता है, असेंबली और स्वीकृति की पहल उसी के हाथ में रहती है।
२. पर्यावरण-वर्गीकरण: संक्षारण-स्तर तय किए बिना कोई प्रणाली (system) मत चिह्नित करें
ISO 12944-2:2017 मृदु इस्पात एवं जस्ते की प्रथम-वर्ष द्रव्यमान-हानि या मोटाई-हानि से वायुमंडलीय संक्षारण-स्तर परिभाषित करता है; 2017 संस्करण ने पूर्व के C5-I एवं C5-M को मिलाकर एकल C5 बना दिया और अतिउच्च ऑफ़शोर स्तर CX जोड़ा। नीचे की सारणी प्रकाशित स्रोतों से संकलित सामान्य तुलना है।
| वर्ग | संक्षारण तीव्रता | मृदु इस्पात मोटाई-हानि µm/a | जस्ता परत मोटाई-हानि µm/a | मृदु इस्पात प्रथम-वर्ष द्रव्यमान-हानि g/m² | विशिष्ट पर्यावरण उदाहरण |
|---|---|---|---|---|---|
| C1 | बहुत कम | ≤1.3 | ≤0.1 | ≤10 | गर्म व स्वच्छ वायु वाला इनडोर |
| C2 | कम | 1.3–25 | 0.1–0.7 | 10–200 | बिना-गर्म इनडोर, ग्रामीण वायुमंडल |
| C3 | मध्यम | 25–50 | 0.7–2.1 | 200–400 | नगरीय व सामान्य औद्योगिक वायुमंडल, अल्प-लवणता तट |
| C4 | उच्च | 50–80 | 2.1–4.2 | 400–650 | मध्यम-लवणता तट, औद्योगिक क्षेत्र, रसायन संयंत्र |
| C5 | बहुत उच्च | 80–200 | 4.2–8.4 | 650–1500 | उच्च-आर्द्र एवं अत्यधिक-प्रदूषित औद्योगिक क्षेत्र; उच्च-लवणता तट (पूर्व C5-I एवं C5-M विलीन) |
| CX | अतिउच्च | >200 | >8.4 | 1 500–5 500 | ऑफ़शोर प्लेटफ़ॉर्म, समुद्री संरचना का वायुमंडलीय क्षेत्र (प्रणाली ISO 12944-9 देखें) |
1. एक ही मशीन प्रायः दो वर्गों में एक साथ आती है
पूरी मशीन एकल वर्ग पर अभिकल्पित नहीं होती: बाहरी बाँह सूर्य व वर्षा-धुलाई की ओर खुली होती है—साधारण वायुमंडलीय एक्सपोज़र के निकट। चेसिस का निचला कवर, काउंटरवेट माउंटिंग पृष्ठ व व्हील-फ़्रेम के अंदरूनी हिस्से कीचड़ व डी-आइसिंग लवण जमा करते रहते हैं, अतः वहाँ का सूक्ष्म-पर्यावरण (micro-environment) नाममात्र के वर्ग से अधिक संक्षारक होता है। झूले का लंबन-तंत्र सपोर्ट व छत काउंटर-फ़्रेम वर्षभर बिना-आड़ रहते हैं, जबकि मंच-फ़्रेम इनडोर टर्नअराउ स्टोरेज में पड़ा रहता है। ISO 12944 के प्रकाशित अनुप्रयोग-निर्देश भी बताते हैं कि सेतु की छाया-भुजा या स्विमिंग-पूल छत जैसे स्थानीय सूक्ष्म-पर्यावरणों में संक्षारण-दर मुख्य संरचना से 2–3 वर्ग अधिक हो सकती है और उनका पृथक आकलन चाहिए। अतः अनुबंध "क्षेत्र–वर्ग" की दो सूचियों के रूप में लिखें, केवल एक पंक्ति "C4 प्रणाली" नहीं।
| स्थान | एक्सपोज़र विशेषता | सुझाया गया वर्ग | अतिरिक्त बंधन |
|---|---|---|---|
| बाँह की बाहरी भुजाएँ, टर्नटेबल, खुले मंच-फ़्रेम अवयव | वायुमंडलीय एक्सपोज़र, UV, गीला-सूखा चक्र | C3–C4 | टॉपकोट चॉकिंग (powdering) प्रतिरोधी हो; इपॉक्सी इंटरमीडिएट कोट अवश्य ढका (overcoat) जाए |
| चेसिस निचला फ़्लैंज, व्हील-फ़्रेम अंदरूनी, काउंटरवेट माउंटिंग पृष्ठ | कीचड़, डी-आइसिंग लवण, यांत्रिक टक्कर | C4–C5 | तली पर लोचिली मोटी-फ़िल्म या बिटुमेन-आधारित सीलिंग, पत्थर-चोट (stone chip) भी सहें |
| तट से 5 km भीतर संयंत्र, गोदी व समुद्री पवन-विद्युत स्थलों पर उपयोग मॉडल | समुद्री-लवण एरोसोल निक्षेप स्पष्ट | C5 | धार-पूर्व-कोट (edge pre-coat) व उच्च-वोल्टेज holiday जाँच बढ़ाएँ |
| झूले का लंबन-तंत्र, छत-फ़्रेम, खुला तार-रस्सी खंड | बिना-आड़; लवण-कोहरा व संघनन एकांतर | C4–C5 | तार रस्सी व घर्षण-चक्र कोट-मुक्त रहें (धारा ५ देखें) |
| इनडोर टर्नअराउ स्टोरेज में दीर्घकाल खड़ा कैंची-प्रकार मॉडल (scissor) | नियत-ताप शुष्क, कभी-कभार संघनन | C2–C3 | पूना-स्प्रे नहीं बल्कि टक्कर-मरम्मत पर बल |
2. चीनी अपनाई-संस्करणों के काल-अंतर पर ध्यान दें
चीन में ISO 12944 श्रृंखला GB/T 30790 श्रृंखला के अनुरूप है (जैसे पर्यावरण-वर्गीकरण हेतु GB/T 30790.2-2014, संरक्षी कोटिंग-प्रणाली हेतु GB/T 30790.5, प्रयोगशाला-प्रदर्शन परीक्षण-विधियाँ हेतु GB/T 30790.6)। अपनाए गए संस्करण 1998 के ISO संस्करण पर आधारित हैं, जबकि अंतर्राष्ट्रीय श्रृंखला 2017–2018 में संशोधित हो चुकी है: C5-I व C5-M विलीन, CX जोड़ा, सहन-शीर्ष (durability) श्रेणियाँ समायोजित तथा अनुशंसित नाममात्र शुष्क-फ़िल्म मोटाई (NDFT) सामान्यतः घटाई गई। जब कोई परियोजना GB/T 30790 को उद्धृत करे, तो अनुबंध में यह भी लिखें कि किस ISO संस्करण को प्रतियोगी माना जा रहा है (जैसे ISO 12944-5:2018), ताकि दो फ़ीटस (rulers) आमने-सामने न हों।
३. टिकाऊपन-स्तर और नाममात्र शुष्क-फ़िल्म मोटाई (NDFT): सेवा-वर्ष ही मूल बंधन हैं
ISO 12944-1:2017 ने टिकाऊपन-स्तरों को 3 से बढ़ाकर 4 कर दिया: अल्प-टिकाऊ ≤7 वर्ष, मध्य-टिकाऊ 7–15 वर्ष, उच्च-टिकाऊ 15–25 वर्ष, अत्युच्च-टिकाऊ >25 वर्ष; और प्रथम रखरखाव का मानदंड कसकर "लगभग 10% क्षेत्र निर्दिष्ट जंग-रेटिंग तक पहुँचे" कर दिया, न कि पूरी सतह का जंगग्रस्त होना। नीचे की सारणी प्रकाशित स्रोतों से संकलित तुलना है; अनेक स्रोतों के मान आपस में अच्छा मेल खाते हैं, किंतु ये सब अप्रत्यक्ष वर्णन हैं — अनुबंध-उपयोग के लिए वर्तमान मानक-पाठ से मिलान ज़रूरी है।
| पर्यावरण-वर्ग | प्राइमर-प्रकार | अल्प-टिकाऊ ≤7 वर्ष | मध्य-टिकाऊ 7–15 वर्ष | उच्च-टिकाऊ 15–25 वर्ष | अत्युच्च-टिकाऊ >25 वर्ष |
|---|---|---|---|---|---|
| C3 | अन्य प्राइमर | 120 | 160 | 200 | 240 |
| C3 | जस्ता-युक्त प्राइमर | — | — | 160 | 200 |
| C4 | अन्य प्राइमर | 160 | 200 | 240 | 280 |
| C4 | जस्ता-युक्त प्राइमर | 120 | 160 | 200 | 240 |
| C5 | अन्य प्राइमर | 200 | 240 | 280 | 320 |
| C5 | जस्ता-युक्त प्राइमर | 160 | 200 | 240 | 280 |
| CX | — | ISO 12944-9:2018 की ऑफ़शोर-विशेष प्रणाली-अपेक्षाओं की ओर स्थानांतरित | |||
दो सावधानियाँ। पहली: 2017–2018 संशोधन ने समान पर्यावरण-वर्ग और समान वर्ष-स्तर पर अनुशंसित NDFT सामान्यतः 40–60 µm घटा दिया है — अर्थात् "फ़िल्म पतली, पर प्रणाली और पृष्ठ-तैयारी सख़्त"; पुराने संस्करण की मोटाई नकल करके प्रारंभिक-उपचार ढीला करना वर्जित। दूसरी: NDFT रक्षी-पृष्ठ (सारणी 1 के खुले एक्सपोज़्ड पृष्ठ) का लक्ष्य-मान है, मिलन-पृष्ठ का अनुमत-मान नहीं — मिलन-पृष्ठ की मोटाई-ऊपरी-सीमा पृथक निर्दिष्ट करनी पड़ती है, और यही धारा ५ का विषय है। मोटाई-और-सेवा-वर्ष की संगति-तर्कशुद्धता के लिए साइट-पर लेख देखें: स्टील संरचना का सामान्य संक्षारण-रोधी संगति-मार्ग: प्राइमर–मध्य–फ़ेस तीन-परत प्रणाली और मोटाई-तर्क; सेतु एवं भारी-सेवा-स्थिति वाली स्टील संरचना का विस्तृत विवरण: सेतु-स्टील-संरचना के संक्षारण-रोधी कोटिंग-विधि-संहिता।
४. पृष्ठ-तैयारी: स्वच्छता, एंकल-बनावट गहराई, धूल और लवण — चार द्वार
रक्षी-पृष्ठों की विफलता अधिकांशतः कोटिंग-पिंड में नहीं, कोटिंग और आधार-धातु के अंतर-पृष्ठ पर होती है। MEWP और झूले में एक बंधन और जुड़ता है: कार्य-स्थल या रि-वर्क स्टेशन पर सब जगह उच्च-स्तर की ब्लास्ट-सफ़ाई कठिन होती है, अतः "कहाँ Sa 2½ अनिवार्य और कहाँ St 3 स्वीकार्य" — यह पहले से लिखा जाना चाहिए।

| विषय | सामान्य मानदंड | विधि या मानक | व्याख्या |
|---|---|---|---|
| स्वच्छता-स्तर | रक्षी-पृष्ठ Sa 2½ (अवशेष रंग-धब्बा क्षेत्र ≤5%); CX अथवा थर्मल-स्पृत पृष्ठ Sa 3; स्थानीय रि-वर्क St 3 | ISO 8501-1 / GB/T 8923.1-2011 | वेल्ड, आंतरिक कोण और पिटिंग-गड्ढे खराब-क्षेत्र के अनुसार वर्गीकृत |
| एंकल-बनावट गहराई | हेवी-ड्यूटी में Rz 40–75 µm सामान्य; जहाज़ एवं ऑफ़शोर प्रणाली 30–75 µm | ISO 8503 श्रृंखला / GB/T 13288 | अधिक गहरी होने पर शिखरों पर फ़िल्म पतली रहती, कम होने पर आसक्ति अपर्याप्त |
| धूल-स्तर | हेवी-ड्यूटी में स्तर 1 अपेक्षित; श्रेणी 3 एवं उससे बड़े कण अवशेष रूप में नहीं | ISO 8502-3 / GB/T 18570.3 | टेप-मुद्रण विधि से तुलना |
| विलेय लवण | NaCl के रूप में ≤50 mg/m² सामान्य ऊपरी सीमा; उच्च-प्रदर्शन प्रणाली में ≤20–30 mg/m² | ISO 8502-9 कार्य-स्थल विधि / ISO 8502-6 प्रयोगशाला विधि | ISO/TR 15235 के प्रकाशित वर्णन में 30 mg/m² अनुशंसित; तटीय व डी-आइसिंग-लवण सेवा-स्थिति में अनिवार्य जाँच |
| परिवेश-स्थिति | आधार-ताप ओसांक-बिंदु से 3 °C अधिक; सापेक्ष आर्द्रता ≤85% | सामान्य निर्माण-विधि-संहिता के प्रावधान | हर 2 h में दर्ज; अचानक परिवर्तन पर पुनः-जाँच |
| कोटिंग-समय-सीमा | Sa 2½ के बाद 4 h में प्राइमर पूरा; तटीय अथवा अत्यधिक-आर्द्र में घटकर 2 h | उद्यम-प्रक्रिया दस्तावेज़ में सामान्य प्रावधान | फ़्लैश-जंग दिखे तो पुनः-कार्य आवश्यक |
| धार-उपचार | मुक्त-धार की गोल-कोण त्रिज्या कम से कम 2 mm या समकक्ष बहु-ग्राइंडिंग | IMO बैलास्ट-टैंक कोटिंग-प्रदर्शन-मानक का प्रकाशित प्रावधान | नुकीली धारों पर मोटाई कई गुना कम रह जाती है |
1. पुनः-जंग (फ़्लैश-जंग) और लवण-निष्कासन का क्रम
ब्लास्ट-सफ़ाई से प्रथम प्राइमर तक के अंतराल में नग्न इस्पात उच्च-आर्द्रता में 2–3 सप्ताह में पुनः जंग पकड़ लेता है; अम्ल-सफ़ाई किए अवयवों का भंडारण-काल सामान्यतः 1 माह से अधिक नहीं, ग्राइंड-पीस किए पृष्ठों पर 24 h में कोटिंग पूरी करना अनुशंसित। पुनः-जंग 5% से कम क्षेत्र में हो तो सूक्ष्म-ग्राइट से खरोंच, मीठे पानी से धुलाई, सूखने के बाद पुनः-लेपन; 5% से अधिक हो तो ब्लास्ट-सफ़ाई दोहराएँ। यदि लवण-निष्कासन हेतु मीठे पानी से धुलाई करें तो उच्च-दाब जल-धुलाई और पर्याप्त सुखाना साथ ज़रूरी, अन्यथा केशिका-छिद्रों में जल रहकर नए बुलबुले का स्रोत बनता है। साइट-पर जंग-सहित आधार-धातु की स्थिति पर समर्पित लेख: जंग-युक्त स्टील का पृष्ठ-उपचार और रूपांतरण-कोटिंग की सीमा।
2. प्रारंभिक-उपचार की गुणवत्ता का कोटिंग-आयु पर वज़न
प्रकाशित स्रोतों में अक्सर उद्धृत अनुभव-निष्कर्ष: सेवित कोटिंग-प्रणाली के परिणाम में पृष्ठ-उपचार का योगदान लगभग 60%, कोटिंग-सामग्री का लगभग 30%, निर्माण-कारकों का लगभग 10%; उपचार-स्तर में हर एक कदम की कमी दीर्घकालिक मरम्मत-आवृत्ति को स्पष्ट बढ़ाती है। ये अनुपात द्वितीयक-वर्णन हैं, मानक-पद की तरह उद्धृत नहीं किए जा सकते; फिर भी स्वामी को यह समझाने के लिए पर्याप्त हैं कि "पैसा पहले प्रारंभिक-उपचार पर लगे, फ़ेसकोट के ब्रांड पर नहीं"।
५. बाँह, हिंज-बिंदु और सरकने वाले पृष्ठ: कोट-मुक्त व मोटाई-सीमा के मानदंड
यही अनुच्छेद इस लेख को सामान्य स्टील-संरचना संक्षारण-संरक्षण लेखों से अलग करता है। कोई पृष्ठ कोटिंग-योग्य है या नहीं, कितनी मोटी फ़िल्म — यह तीन मानदंडों से तय होता है: परिमाण-मानदंड (कोटिंग सहन-शीर्ष-पट्टी खा तो नहीं रही), यांत्रिकी-मानदंड (घर्षण-व्यवहार या भार-पथ बदल तो नहीं रहा), कार्य-मानदंड (वैद्युत चालकता, रोध, गति अथवा निरीक्षण बाधित तो नहीं हो रहा)।
| स्थान | प्रधान मानदंड | निपटान-सुझाव | परिमाणात्मक आधार |
|---|---|---|---|
| पिन एवं हिंज-छिद्र | परिमाण | छिद्र के अंदर और पिन के बाहरी परिधि पर कोटिंग नहीं; असेंबली के बाद केवल बाहर दिखने वाले सिरे को सील करें | Ø30–40 mm के H7 छिद्र की सहन-शीर्ष-पट्टी केवल +0.025 mm; एक हेवी-ड्यूटी शुष्क-फ़िल्म प्रायः 60–120 µm, यानी शीर्ष-पट्टी का 2–5 गुना |
| उच्च-शक्ति बोल्ट जोड़ का घर्षण-पृष्ठ | यांत्रिकी | अभिकल्पना-दस्तावेज़ के अनुसार; कोटिंग-पूर्व सर्पण-गुणांक का पुनः-मापन अनिवार्य | प्रकाशित JGJ 82 सारणी-मान: ब्लास्ट (गोला) 0.45 / 0.55; ब्लास्ट-पश्चात् अजैविक जस्ता-समृद्ध लेप पर 0.35 / 0.40 तक गिरता; जस्तीकृत पृष्ठ 0.17 |
| टेलिसकोपिक-बाँह स्लाइड-पैड संपर्क-पृष्ठ | यांत्रिकी + घिसाई | सरकने वाले पृष्ठ पर मोटी फ़िल्म नहीं; wears-पैड या wears-रोधी पाउडर-कोटिंग का मार्ग | कोटिंग घिसकर छिद्र-पर होने पर आधार-धातु से स्थानीय गैल्वैनिक-जोड़ा बनता, घिसाई-पट्टी के अनुदिश जंग फैलती |
| सिलेंडर गाइड-मुख एवं सील-संपर्क-पृष्ठ | कार्य | सिलेंडर-मुख की वलय-पट्टी (annular band) कोट-मुक्त; स्प्रे से पहले डमी/ब्लॉक से बचाव | कोटिंग-कण सील-होंठ में धँसकर पिस्टन-रॉड की परत को खरोंच देते |
| थ्रेड-छिद्र, सर्कलिप-ग्रूव, थ्रेडेड अवयव | परिमाण | कोट-मुक्त रखें या कोटिंग-पूर्ति-आयाम पहले से छोड़ें | पूर्ति-आयाम प्रायः 0.2–0.4 mm कोटि का (प्रकाशित वर्णन); फास्टनर आपूर्तिकर्ता से सहमति ज़रूरी |
| तार रस्सी, शृंखला, सुरक्षा-लॉक के घर्षण-चक्र | कार्य (निरीक्षणीयता) | फ़िल्म-बनाने वाले लेप निषिद्ध; निर्माता-निर्दिष्ट इन्फ्यूज़न-प्रकार रस्सी-ग्रीज़ | टूटी तारें व विरूपण दृश्य होना चाहिए; कोटिंग दोष ढकती और रस्सी-व्यास बदलती |
| वैद्युत बॉन्डिंग-पृष्ठ एवं अर्थिंग-बोल्ट | कार्य (चालकता) | बॉन्डिंग-पृष्ठ कोट-मुक्त, या कोटिंग के बाद स्थानीय फ़िल्म-भंग | इन्सुलेटेड मॉडलों पर चालक कोटिंग बाँह की रोध-स्थिति भी बदल देती; OEM तकनीकी दस्तावेज़ निर्णायक |
1. पिन-छिद्र: एक फ़िल्म-परत पूरा सहन-शीर्ष निगल सकती है
हिंज संरचनाओं में H7/g6 जैसी छिद्र-मिलान (क्लियरेंस फ़िट) सामान्य है। Ø30–40 mm का उदाहरण: H7 छिद्र की सहन-शीर्ष-पट्टी +0.025 mm / 0, अर्थात् एकतरफ केवल 25 µm गुंजाइश। हेवी-ड्यूटी प्रणाली में एक परत की शुष्क-फ़िल्म प्रायः 60–120 µm (सारणी 3 का C4 उच्च-टिकाऊ संगति देखें: कुल NDFT 200–240 µm सामान्यतः 2–3 परतों में बनता है)। यदि रि-वर्क में "आसानी से" पिन-छिद्र पर भी दो परतें चढ़ गईं तो छिद्र में संचयी वृद्धि सैकड़ों µm तक; पिन प्रेस-फ़िट में नहीं जाता, कार्य-स्थल पर रीमर से छिद्र बड़ा या ग्राइंड से शाफ़ट घिसना पड़ता — इससे मूल संगति की सील-सीमा टूटती है और जंग का आरंभ-बिंदु विस्तारित नग्न धातु पर टिक जाता है।
सही अभिलेखन-क्रम: ड्राइंग पर सीधे कोट-मुक्त वृत्त अंकित करें — छिद्र और पिन किनारे तक, असेंबली के बाद बाहर दिखने वाले सिरे का स्थानीय सीलन (कोट-योग्य और अकोट्य पृष्ठ की सीमा तकनीकी अनुबंध के चित्र से निर्धारित), और "पिन-छिद्र पर कोई भी पुनः-लेपन डिज़ाइन-पुष्टि के बिना निषिद्ध" रि-वर्क-प्रक्रिया में लिखें। यही तर्क चेसिस-अवयवों व फ़्रेम के कोट-मुक्त क्षेत्रों पर भी लागू; साइट-पर लेख फ़्रेम व चेसिस-अवयवों के कोट-मुक्त क्षेत्र: बॉडी-ग्राउंड संपर्क, मिलन-पृष्ठ और इलेक्ट्रो-डिपोज़िशन फ़िल्म-मोटाई की सीमा में पूरी मशीन की इलेक्ट्रिकल-असेंबली व असेंबली-दृष्टि से अधिक विस्तार से चर्चा है।
2. घर्षण-पृष्ठ: कोटिंग चढ़ी तो सर्पण-गुणांक गिरता है
फ्रिक्शन-टाइप उच्च-शक्ति बोल्ट जोड़ प्लेट-पृष्ठों के घर्षण-बल से भार ढोता है; सर्पण-गुणांक μ सीधे उपचार-प्रक्रिया से जुड़ा। प्रकाशित JGJ 82 सारणी-मानों की तुलना: 3-नंबर इस्पात एवं 16Mn इस्पात के ब्लास्ट (गोला) पृष्ठ 0.45 / 0.55; ब्लास्ट-पश्चात् अजैविक जस्ता-समृद्ध लेप 0.35 / 0.40; ब्लास्ट-पश्चात् हल्की जंग पर भी 0.45 / 0.55; तार-ब्रश से ढीली जंग हटाने या बिना-उपचार स्वच्छ चालक पृष्ठ 0.30 / 0.35; कोल्ड-फ़ॉर्म्ड पतली-दीवार जस्तीकृत पृष्ठ केवल 0.17। कुछ प्रकाशित सामग्री "ब्लास्ट-पश्चात् अजैविक जस्ता-समृद्ध पर 0.45–0.55" का उच्च मान भी देती है (शर्तें: शुष्क-फ़िल्म 50–75 µm, जस्ता-धूलि कम से कम 80%, पर्याप्त क्योरिंग कम से कम 24 h); दोनों वर्णनों में अंतर है। कार्य-निष्कर्ष एक ही: μ मान समान-सामग्री, समान-प्रक्रिया और समान-बैच में बने नमूनों पर प्रत्यक्ष माप से मिलेगा, सारणी-मान पर भरोसा नहीं। निरीक्षण-बैच व नमूना-संख्या का प्रकाशित वर्णन: हर 2 000 t पर या प्रति सतह-उपचार-प्रक्रिया एक बैच, प्रति बैच 3 समूह; स्वीकृति में नमूनों का औसत डिज़ाइन-मान से कम नहीं और कोई भी एकक नमूना डिज़ाइन-मान के 85% से कम नहीं।
MEWP के लिए अर्थ: बाँह एवं टर्नटेबल के भार-वहन जोड़ यदि फ्रिक्शन-टाइप अभिकल्पित हैं, तो कोटिंग-क्रम में घर्षण-पृष्ठ-संरक्षण और μ-पुनः-मापन का क्रम साफ़ रखें; निर्माण में घर्षण-पृष्ठ पर निशान लगाना या तेल-स्नेह लगना सख़्त वर्जित, स्थापना के समय घर्षण-पृष्ठ सूखे रहें और वर्षा में कार्य न हो। प्री-टेंशन व टॉर्क नियंत्रण का दायरा: विचलन ±10%, जोड़-सेट का टॉर्क-गुणांक औसत 0.110–0.150 एवं मानक विचलन 0.010 से अधिक नहीं। साइट-पर समर्पित विषय: उच्च-शक्ति बोल्ट के घर्षण-पृष्ठ पर लेप: कोटिंग-सर्पण-गुणांक के मान और पुनः-मापन।
3. टेलिसकोपिक-बाँह का सरकने वाला पृष्ठ और wears-अवयव
टेलिसकोपिक-बाँह की सरकने वाली जोड़ियाँ बहुधा पॉलिमर स्लाइडर या wears-पैड से बनती हैं; सहन-अंतराल स्वयं घिसाई को समायोजित करने के लिए रखा जाता है। जैविक कोटिंग यहाँ wears-योजना नहीं है: चक्रीय संपर्क में वह पहले घिसती है, घिसा-पट्टी और चारों ओर की स्वस्थ कोटिंग के बीच विभव-अंतर से पट्टी-आकार की जंग फैलती है, और घिसाई-कण मिलन-पृष्ठ में अटक जाते। wears बढ़ाना हो तो wears-रोधी पाउडर-कोटिंग या पृष्ठ-उपचार का मार्ग लें — रक्षी-फ़िल्म की मोटाई बढ़ाना नहीं। देखें: wears-रोधी पाउडर कोटिंग: कठिन भारक (fillers), घिसाई-क्रिया और सेवा-स्थिति के अनुसार चुनाव तथा निर्माण-यांत्रिकी सेवा-स्थिति में मोटी-फ़िल्म/तीव्र-शुष्क/मौसम-रोध की त्रिकोणीय संतुलन-चर्चा पर लेख: निर्माण-यांत्रिकी कोटिंग — मोटी फ़िल्म/तीव्र शुष्क/मौसम-रोध का संतुलन।
4. थ्रेड, सर्कलिप-ग्रूव और सील-पृष्ठ
आंतरिक थ्रेड पर चढ़ी कोटिंग प्रभावी इनगजमेंट-व्यास घटा देती है; भारी स्थिति में नट पूरा नहीं कसता या "छद्म टॉर्क" (false torque) दिखता है। बाहरी थ्रेडेड अवयवों में उद्योग-प्रचलित तरीका इलेक्ट्रो-प्लेटिंग व कोटिंग से पहले कोटिंग-पूर्ति-आयाम छोड़ना है, कोटि प्रायः 0.2–0.4 mm। MEWP एवं झूले में बारीक-थ्रेड छिद्र, समायोजन-स्क्रू और लीड-स्क्रू पर फ़िल्म चढ़ने से क्षैतिज-समायोजन तथा सुरक्षा-लिमिट की कार्य-जाँच प्रभावित होती है। अतः सुझाव: थ्रेडेड अवयव आपूर्तिकर्ता-प्रक्रिया-प्रमाणित पूर्व-कोटिंकृत तैयार खरीदें, स्थल-पर पुनः-लेपन न करें; स्थल-पर पुनः-लेपन केवल बाहर दिखने वाले सिरों तक सीमित, और अभिलेख में स्पष्ट करें कि थ्रेड का वह खंड भार-वहन में शामिल नहीं।
६. हॉट-डिप जस्तीकरण और duplex मार्ग: चेसिस व संरचनात्मक अवयवों का मुख्यधारा-मार्ग
चेसिस, काउंटरवेट-फ़्रेम, झूले के लंबन-तंत्र जैसी आकार-दृष्टि जटिल और बड़ी-मॉक वेल्डेड संरचनाओं में हॉट-डिप जस्तीकरण स्थानीय कोटिंग की तुलना में धारों व आंतरिक गुहाओं के आच्छादन को अधिक भरोसे से सुनिश्चित करता है। EN ISO 1461 (GB/T 13912-2020 के अनुरूप) "स्थानीय मोटाई + औसत मोटाई" की दोहरी-सूचक व्यवस्था नियंत्रण में रखता है; केवल औसत मान देने वाले मानकों से यही इसका अंतर है।
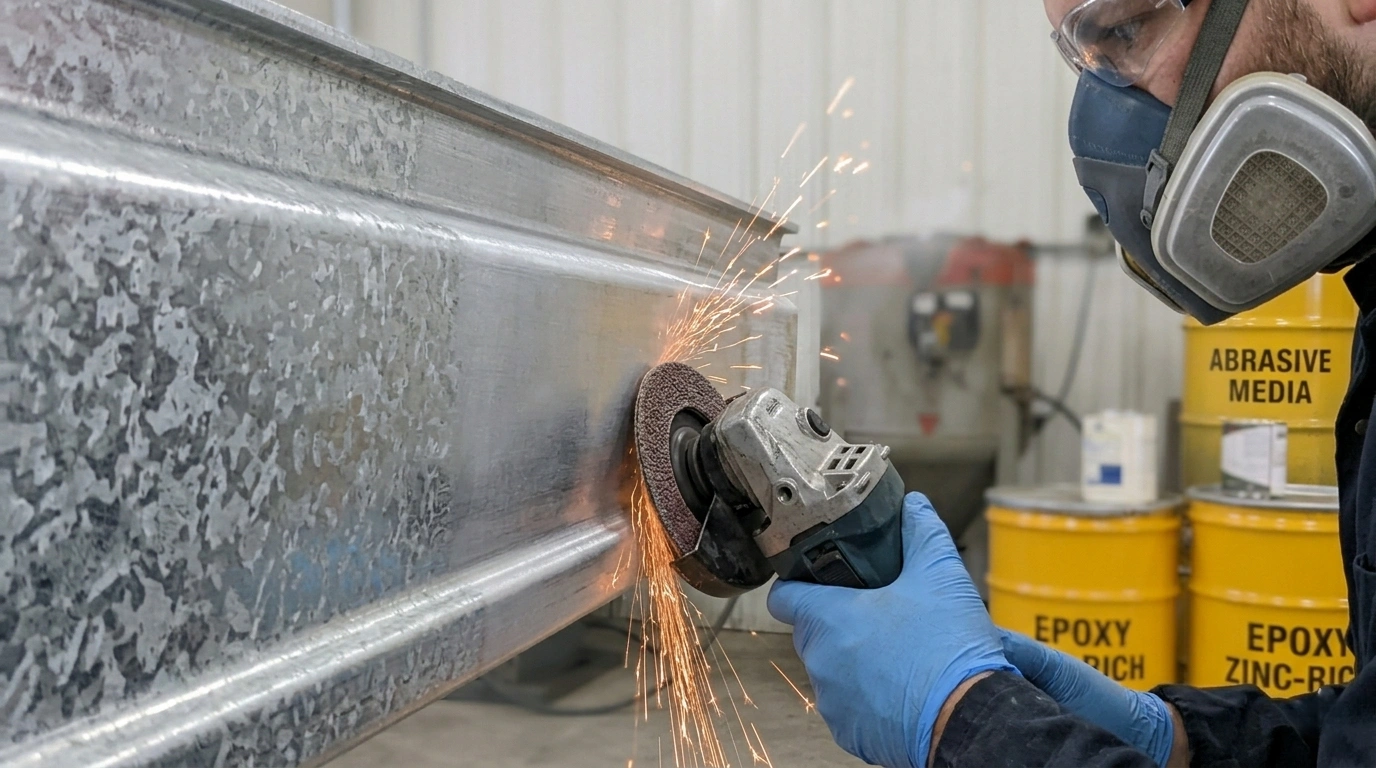
| इस्पात की नाममात्र मोटाई | स्थानीय मोटाई न्यूनतम µm | औसत मोटाई न्यूनतम µm | परत संदर्भ द्रव्यमान g/m² |
|---|---|---|---|
| >6 mm | 70 | 85 | 505 / 610 |
| >3 mm से 6 mm | 55 | 70 | 395 / 505 |
| 1.5 mm से 3 mm | 45 | 55 | 325 / 395 |
| <1.5 mm | 35 | 45 | 250 / 325 |
| कास्टिंग ≥6 mm / <6 mm | 70 / 60 | 80 / 70 | 505 / 575 तथा 395 / 505 |
| अपकेंद्रीकृत अवयव (थ्रेडेड आदि) >6 mm / 3–6 mm / <3 mm | 45 / 35 / 25 | 55 / 45 / 35 | जस्त-परत रूपांतरण 1 µm ≈ 7.14 g/m² |
EN ISO 9224 के प्रकाशित रूपांतरण-आधार पर वायुमंडल में जस्त की वार्षिक मोटाई-हानि C1 के 0.1–0.7 µm/a से लेकर C5 के 4.2–8.4 µm/a तक। इससे अनुमान: C4 पर्यावरण (2.1–4.2 µm/a) में औसत 85 µm जस्त-परत की नग्न-परत की क्षय-वर्ष-सीमा कोटिः 20–40 वर्ष; किंतु वास्तविक आयु सूक्ष्म-पर्यावरण, धूल-आर्द्रता और धारों पर खुले लोहे से प्रभावित; प्रकाशित सामग्री "जस्तीकरण + फ़ेसकोट" की duplex प्रणाली का आयु-लाभ समान-मोटाई एकल प्रणाली की 1.5–2.5 गुना बताती है। ये गुणक उद्योग-प्रकाशित अप्रत्यक्ष-वर्णन हैं, किसी एकल मानक-पद से नहीं — अतः उद्धरण में आधार स्पष्ट लिखें।
1. सिलिकॉन-फॉस्फोरस मात्रा और "अति-मोटी भूर-धूसर जस्त-परत"
इस्पात का रासायनिक संघ जस्त-परत की मोटाई को प्रभावित करता है। प्रकाशित मानदंड: Si जब 0.03–0.12% के भीतर या 0.25% से अधिक, और P जब 0.02% से अधिक — तब इस्पात "सक्रिय इस्पात" (Sandelin) क्षेत्र में आता, परत 200–300 µm तक भूर-धूसर होकर बढ़ सकती और धारें भंगुर हो सकतीं। EN ISO 14713-2 Si + 2.5 P के जोड़ से वर्गीकरण: 0.04% से कम वर्ग A (परत सामान्य चमकदार), 0.14–0.25% वर्ग C (परत मोटी पर उपयोग-योग्य), बीच का अंतराल अप्रवच्य वर्ग B। खरीदार के लिए अर्थ: जस्तीकृत अवयव की परत-मोटाई केवल ड्राइंग पर नहीं, सामग्री-प्रमाण-पत्र में Si व P दिखने चाहिए; अति-मोटी परत बाद की कोटिंग-अंतर-पृष्ठ-स्थिति और मिलन-आयाम बदल देती — बाँह के हिंज-बिंदु जैसी जगहों पर पुनः-कार्य या मशीनिंग-पूर्ति रखना पड़ता। हॉट-डिप जस्तीकरण से अवयव का वज़न-वृद्धि सामान्यतः 3–6%, चरम स्थिति में 15% तक — यह समग्र मशीन के काउंटरवेट व स्थिरता-आघूर्ण की गणना पर असर डालता है।
2. जस्तीकृत पृष्ठ पर प्रत्यक्ष कोटिंग की आसक्ति-पूर्वशर्त
नए जस्तीकृत पृष्ठ पर साधारण इपॉक्सी सीधे नहीं चढ़ाया जा सकता। प्रकाशित तीन मार्ग: स्वीप-ब्लास्ट (Sa 1 स्तर का हल्का स्कैरफ़िंग) से खुरदरापन बढ़ाना, फॉस्फेट अथवा क्रोमेट प्रकार का रूपांतरण उपचार, या इपॉक्सी वॉश-प्राइमर (wash primer) प्रणाली; जस्त पर कोटिंग-पूर्व आधार-धातु की स्थिति ISO 8501-3 के अनुसार वर्गीकृत कर दर्ज करें। यदि जस्तीकरण के बाद पुनः ब्लास्ट जोड़ें तो ध्यान रखें — Zn-Fe संघ में बनी अंतर-धातु-परतें भंगुर होतीं, अधिक दाब से हानि हो सकती। दीर्घ-आयु वाली संरचनाओं के लिए थर्मल-स्प्रे जस्त (एल्युमिनियम) धातु-परत + सीलिंग का मार्ग भी समान रूप से उपलब्ध; क्रिया-विधि और संगति-प्रणाली: थर्मल-स्प्रे जस्त-एल्युमिनियम धातु-कोटिंग: हेवी-ड्यूटी कैथोडिक संरक्षण की क्रिया-विधि और ISO संगति।
७. वेल्ड, धारें, खोखले अनुप्रच्छेद और जल-निरोध वाले स्थान
मोटी-फ़िल्म प्रणालियाँ नुकीली धार पर पृष्ठ-तनाव से कोटिंग को "पीछे खींच" लेती हैं; प्रत्यक्ष माप में धार-मोटाई प्रायः समतल पृष्ठ की आधी या उससे भी कम मिलती है। अतः धार-पूर्व-कोट (stripe coat) प्रणाली का अंग है, वैकल्पिक पड़ाव नहीं। अनुबंध में लिखने की शैली: सभी मुक्त-धारें, काटी-धारें, वेल्ड, बोल्ट-शिर और खोखले अनुप्रच्छेद के सिरे — पहले ब्रश से एक अतिरिक्त परत, मूल संगति की अपेक्षा से लगभग 20% अधिक मोटाई, तत्पश्चात् समतल स्प्रे।
खोखले अनुप्रच्छेद (बाँह की box-girder, झूले का platform frame, लंबन-तंत्र की square tube) में तीन जोखिम विशेष हैं: पहला, अंदर की सफ़ाई व निरीक्षण असंभव होने से जल-निरोध; दूसरा, वेल्डिंग-पश्चात् बचा फ्लक्स-अवशेष और ऑक्साइड-स्केल; तीसरा, सिरे की अधूरी सीलन से बनी केशिका-दरार — केशिका-क्रिया लवण-युक्त जल-विलयन को अंदर खींचती है और वहाँ की खराबी न दिखती, न जाँची जा सकती। प्रकाशित अनुप्रयोग-सलाह दो मानदंड देती है: बंद अनुप्रच्छेद पर जल-निष्कासन-छिद्र व दर्शन-छिद्र अनिवार्य, और निष्कासन-छिद्र का स्थान वास्तविक स्थापना-अवस्था (attitude) देखकर तय हो; लैप-पृष्ठों व दरारों की सीलन ऐसी लचीली सीलैंट से हो जो धातु-परत को घोलती न हो। इनडोर उच्च-आर्द्रता-संघनन की स्थिति का तर्क इससे मिलता-जुलता है — देखें: इनडोर स्विमिंग-पूल भवन की स्टील संरचना का संक्षारण-संरक्षण: क्लोराइड-उच्चआर्द्रता व संघनन-पर्यावरण के लिए प्रणाली-अभिकल्पना; पशु-पालन भवनों में अमोनिया-संक्षारण व उच्चआर्द्रता संगति का उदाहरण: पशु-पालन भवनों की स्टील संरचना: अमोनिया-युक्त आर्द्र वातावरण और कोटिंग-संगति।
तटीय और गोदी-प्रयोग वाली मशीनों में धार-समस्या और भी प्रखर होती है। C5 एवं C5-M समुद्री वातावरण की संगति-रचना, और अल्ट्रावायलेट व जैविक-कलंक के संयुक्त प्रभाव पर साइट-पर समर्पित लेख उपलब्ध: समुद्री अभियांत्रिकी C5-M संक्षारण-संगति: लवण-छिड़काव, अल्ट्रावायलेट और जैविक-कलंक का संयुक्त संरक्षण; गोदी-उपकरण हेतु लवण-छिड़काव-रोधी फ़ेसकोट के चुनाव के लिए: गोदी-यांत्रिकी की लवण-रोधी हेवी-ड्यूटी नैनो फ़ेसकोट।
८. स्वीकृति: चार अभिलेख — एक भी छूटने योग्य नहीं
सुझाव: प्रसव-स्वीकृति को चार अभिलेखों के रूप में लिखा जाए — प्रारंभिक-उपचार रिकॉर्ड, फ़िल्म-मोटाई रिकॉर्ड, छिद्र-जाँच एवं आसक्ति रिकॉर्ड, और कोट-मुक्त क्षेत्र व मरम्मत रिकॉर्ड। पहले तीन के लिए सामान्य मानक उपलब्ध हैं; चौथा इस श्रेणी के उपकरणों का विशेष है और व्यवहार में प्रायः छोड़ दिया जाता है।
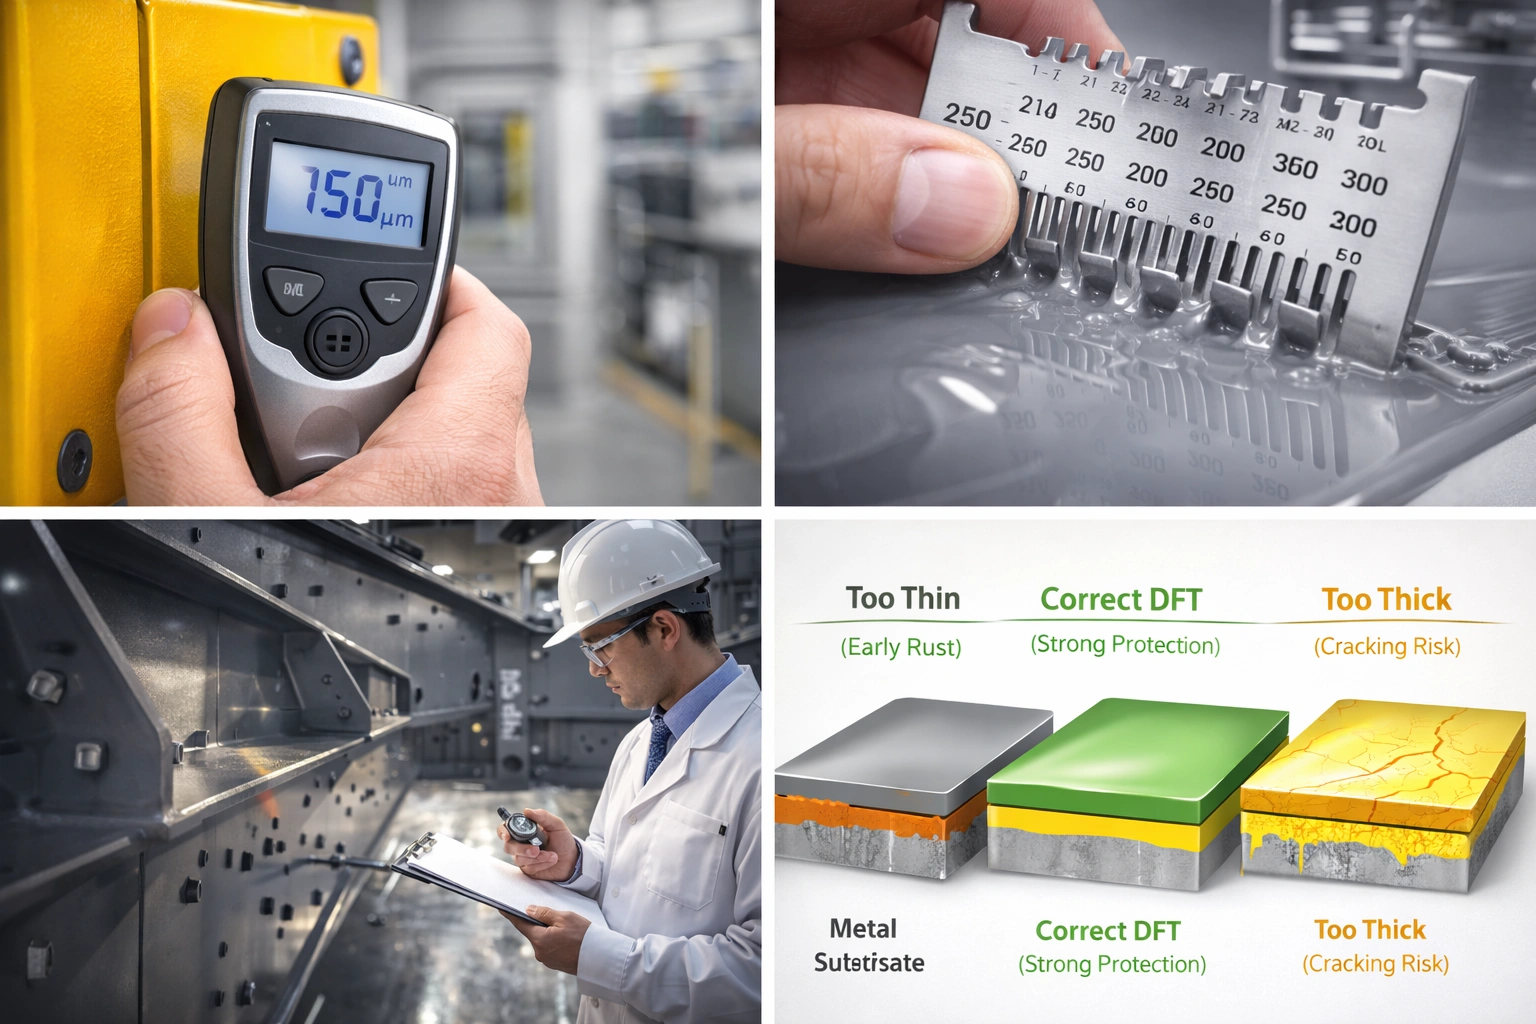
1. फ़िल्म-मोटाई: ISO 19840 का 80/20 नियम
ISO 19840:2012 नाममात्र शुष्क-फ़िल्म मोटाई 40 µm से कम न होने वाली संरक्षी प्रणालियों पर लागू है; स्वीकृति में चारें शर्तें एकसाथ: एक जाँच-क्षेत्र की रीडिंग का औसत NDFT से कम नहीं; कोई एकक-बिंदु रीडिंग NDFT के 80% से कम नहीं; 80% और 100% के बीच की रीडिंगों का अनुपात 20% से कम; कोई रीडिंग विनिर्देश की ऊपरी सीमा से अधिक नहीं। माप-बिंदु संख्या क्षेत्रफल के साथ बढ़ती: ≤1 m² पर 5, 1–3 m² पर 10, 3–10 m² पर 15, 10–30 m² पर 20, 30–100 m² पर 30, तत्पश्चात् हर अतिरिक्त 100 m² पर 10 बिंदु जोड़ें। ब्लास्ट-खुरदरे पृष्ठ उपकरण की रीडिंग ऊँची दिखाते हैं, अतः ISO 8503-1 की खुरदरापन-श्रेणियों अनुसार सुधार: बारीक 10 µm, मध्यम 25 µm, मोटा 40 µm; अज्ञात और नग्न-पैनल-नमूना न होने पर 25 µm लें। यदि एकक-बिंदु सीमा से बाहर जाए तो 10 mm की परिधि में पुनः-माप संभव; पुनः-माप उत्तीर्ण हो तो मूल मान उसी से बदल दें। ध्यान दें — यह IMO बैलास्ट-टैंक कोटिंग-प्रदर्शन-मानक के 90/10 नियम से भिन्न है (उसमें 90% बिंदु NDFT से कम नहीं, शेष 10% 0.9 NDFT से कम नहीं, NDFT लक्ष्य 320 µm); समुद्री या ऑफ़शयर अनुबंध संभालते समय साफ़ करें कि कौन-सा पैमाना लागू है।
मोटाई-मापन के उपकरण एवं रीडिंग-सुधार पर साइट-पर विस्तृत चर्चा: कोटिंग-पूर्व पृष्ठ-उपचार Sa2.5 और शॉट-ब्लास्ट स्तर।
2. छिद्र-जाँच (holiday) और आसक्ति
पिनहोल (अनुपलेखन) जाँच विधि कोटिंग-मोटाई से चुनी: पतली फ़िल्म पर निम्न-दाब wet-cloth विधि (प्रकाशित सामग्री में प्रायः 90 V कोटि), मोटी-फ़िल्म प्रणाली पर उच्च-दाब holiday डिटक्टर; वोल्टेज उपकरण-निर्माता के सूत्र और कोटिंग-मोटाई से तय। आसक्ति-स्वीकृति pull-off (खिंचाई) विधि से, मानक ISO 4624 / GB/T 5210 (अथवा ASTM D4541); प्रचलित हेवी-ड्यूटी विनिर्देश कम से कम 5 MPa का मानदंड देते; IMO बैलास्ट-टैंक का प्रकाशित वर्णन: इपॉक्सी-आधारित प्रणाली 3.5 MPa से अधिक, वैकल्पिक प्रणाली 5.0 MPa से अधिक, तथा अंतर-पृष्ठ (adhesion) व संसक्ति (cohesion) विफलता के अनुपात का अलग-अलग उल्लेख। व्याख्या विफलता-स्वरूप के साथ जोड़कर करनी होगी; केवल संख्या देखकर भ्रामक निष्कर्ष निकलते — विवरण: संक्षारण-रोधी कोटिंग की आसक्ति-स्वीकृति: pull-off परीक्षण की संख्यात्मक निर्णय-शर्तें और विफलता-स्वरूप।
3. कोट-मुक्त क्षेत्र एवं मरम्मत अभिलेख: यही अक्सर छोड़ दिया जाता है
सुझाई दर्ज-तत्व: कोट-मुक्त पृष्ठों का चित्र एवं क्रमांक, असेंबली-पूर्व पुनः-सत्यापन परिणाम (पिन बिना बाध्यता चलता है? घर्षण-पृष्ठ-संरक्षण की स्थिति), प्रत्येक मरम्मत का स्थान और वहाँ तक पहुँचा स्वच्छता-स्तर, मरम्मत की लैप-चौड़ाई (सामान्य अपेक्षा कम से कम 50 mm) व पंखुड़ी-किनारे (feather edge) की चौड़ाई (कम से कम 30 mm), और मरम्मत-पश्चात् की फ़िल्म-मोटाई व आसक्ति-पुनः-माप। उपकरण-प्रसव एवं वार्षिक निरीक्षण के अभिलेखों में यह पत्र बचा रहे तो बाद में दुर्घटना-कारण-निर्धारण और गुणवत्ता-दावे के तकनीकी विवाद बहुत छोटे हो जाते हैं।
९. प्रयोगशाला-सत्यापन: लवण-छिड़काव के घंटों को सीधे सेवा-वर्ष न लिखें
लवण-छिड़काव (salt spray) परीक्षण एक त्वरित तुलना-साधन है; वायुमंडलीय एक्सपोज़र के वर्षों से इसके बीच कोई स्थिर रैखिक रूपांतरण-संबंध नहीं। ISO 9227 का न्यूट्रल सॉल्ट स्प्रे (NSS) 35 °C, 5% NaCl स्थिति में चलता; ISO 12944-6 एवं -9 स्क्राइब (खरोंच) से एकतरफ संक्षारण-प्रसार की चौड़ाई को मानदंड बनाते; प्रकाशित वर्णन में सामान्य अपेक्षा: C3 व C4 में स्क्राइब-प्रसार 2.0 mm से अधिक नहीं, C5 व CX में 2.5 mm से अधिक नहीं।

| सत्यापन-विषय | C3 | C4 | C5 | CX |
|---|---|---|---|---|
| न्यूट्रल सॉल्ट स्प्रे NSS अवधि h | 240 | 480 | 720 | 720–1 440 |
| कंडेंसेशन (condensation) परीक्षण अवधि h | 240 | 480 | 720 | 720–1 440 |
| चक्रीय एजिंग (ISO 12944-9) | अपेक्षित नहीं | वैकल्पिक | 2 520 (35 चक्र) | 4 200 (58 चक्र) |
| स्क्राइब संक्षारण-प्रसार mm | ≤2.0 | ≤2.0 | ≤2.5 | ≤2.5 |
| विशिष्ट नमूना-पैनल mm | 150 × 100 × 3 अथवा 150 × 75 × 3 (IMO अनुकरण-कक्ष का पैनल 200 × 400 × 3) | |||
प्रकाशित वर्णन के अनुसार चक्रीय एजिंग का प्रति चक्र 72 h: लवण-छिड़काव 24 h, कंडेंसेशन 24 h, निम्न-ताप -20 °C 12 h, अल्ट्रावायलेट 12 h। यह "बहु-कारक चक्र" एकल लवण-छिड़काव की तुलना में वास्तविक विफलता-स्वरूप के अधिक निकट है, विशेषकर धारों और मरम्मत-लैप के स्थानों पर होने वाले बुलबुले के लिए। MEWP एवं झूले के लिए सुझाव: सत्यापन-विषय "प्रणाली + प्रारंभिक-उपचार + धार-उपचार" का संयुक्त नमूना बनाएँ, केवल समतल पैनल नहीं — पैनल में एक R 2 mm गोल-कोण वाली काटी-धार और एक फिलेट वेल्ड हो, तभी तुलना-परिणाम उपकरण की वास्तविक विफलता से जुड़े होंगे। NSS रीडिंग-विधि: न्यूट्रल सॉल्ट स्प्रे परीक्षण NSS का निर्णय: GB/T 1771, ISO 9227 और ASTM B117 की रीडिंग-विधियाँ।
१०. स्थल-निर्माण, स्थानीय पुनर्कार्य और वॉटर-बोर्न अनुपालन
1. निर्माण-विंडो और परिवेश-अभिलेख
एयरलेस स्प्रे कार्य-स्थल तथा वर्कशॉप-पुनर्कार्य का मुख्यधारा-मार्ग है। सामान्य प्राचल-दायरा: एकक-परत गीली-फ़िल्म 60–120 µm, नोज़ल-कैलिबर व दाब उत्पाद-तकनीकी-डेटा-शीट अनुसार; दो-घटक यान यान्त्रिक मिश्रण के बाद 15 min क्योरिंग (induction), pot life (सामान्यतः 45 min कोटि) बीतने पर त्याग; तनुक (thinner) 5% के भीतर ताकि बहाव (sagging) व ड्राई-स्प्रे न हों; अंतर-परत-विराम उत्पाद-निर्देश अनुसार — प्रकाशित सामान्य प्रावधान: प्राइमर के बाद कम से कम 4 h तथा अधिक से अधिक 24 h, मध्य-कोट के बाद कम से कम 6 h तथा अधिक से अधिक 7 d। शुष्कता-मानदंड 25 °C संदर्भ: टच-नॉन-स्टिक लगभग 30 min, प्रेस-मार्क बिना-चेक लगभग 24 h, पूर्ण क्योर 7 d। शीत-वातावरण में यान और आधार-धातु को समान रूप से गर्म करें और तापांतर 2 °C के भीतर रखें, अन्यथा छाया-पक्ष पर संघनन। वॉटर-बोर्न प्रणाली के निर्माण-प्राचल व फ़्लैश-जंग नियंत्रण पर पृथक लेख: निर्माण-यांत्रिकी वॉटर-बोर्न दो-घटक पॉलियूरेशन कोटिंग (2K WPU) के एयरलेस स्प्रे मानक प्राचल।
2. लीज़-फ्लीट हेतु स्थानीय पुनर्कार्य-मार्ग
फ्लीट-पुनर्कार्य का विशिष्ट बंधन: लंबा बंद-उपयोग संभव नहीं; पूर्ण-पैनल ब्लास्ट नहीं, केवल स्थानीय उपचार। चलने-योग्य मार्ग: "पंखुड़ी-किनारा (feather edge) तक घिसाई → Sa 2½ तक पुनः-स्प्रे या न्यूनतम St 3 → मूल प्रणाली के अनुसार परत-दर-परत पूरा → लैप पर ढलान → फ़िल्म-मोटाई व आसक्ति का पुनः-माप"। पुनः-जंग का क्षेत्र 5% से अधिक हो तो ब्लास्ट-सफ़ाई दोहराएँ; मरम्मत-पश्चात् आसक्ति का प्रकाशित मानदंड कम से कम 5 MPa अथवा मूल-प्रणाली-समतुल्य। यदि प्रारंभिक-निर्माण और पुनर्कार्य की प्रणालियाँ बेमेल हों (जैसे एल्किड पुरानी परत पर सीधे इपॉक्सी का अति-लेप), तो पहले अंतर-परत संगतता का लघु-नमूना सत्यापन अवश्य, ताकि समूह-वार पुनः-कार्य से बचा जा सके।
3. VOC और हानिकारक-पदार्थ-सीमाओं का अनुपालन-आधार
औद्योगिक संरक्षी यान चीन में अनिवार्य राष्ट्रीय मानक GB 30981-2020 "उद्योग-संरक्षी कोटिंगों में हानिकारक पदार्थों की सीमा" के अंतर्गत नियंत्रित; प्रकाशित स्रोतों से संकलित अप्रत्यक्ष-वर्णन में शामिल: विलायक-आधारित धातु-आधार प्राइमर का VOC मान पुरानी 650 g/L से सख़्त होकर 500 g/L, गोदी-यांत्रिकी फ़ेसकोट 700 g/L से 500 g/L, वॉटर-बोर्न यान-कोटिंग की VOC सीमा 250 g/L, विलायक-रहित (solvent-free) यान 100 g/L; बेंजीन 0.3% से अधिक नहीं, टॉलूईन व जाइलीन का योग लगभग 35% के दायरे में, पॉलीसाइक्लिक एरोमैटिक हाइड्रोकार्बन (PAH) 500 mg/kg से अधिक नहीं, चारों फ्थैलेट्स का योग 0.1% से अधिक नहीं, तथा सीसा, कैडमियम, क्रोमियम, पारा जैसी भारी धातुओं का अनिवार्य नियंत्रण जुड़ा। हरित-उत्पर मूल्यांकन (GB/T 35602-2017) वॉटर-बोर्न उद्योग-यान हेतु 200 g/L से अधिक न होने की कठोर सीमा रखता। ये सब द्वितीयक-वर्णन हैं; प्रत्यक्ष मान्यता उत्पाद-श्रेणी, निर्माण-स्थिति और मानक-मूल पाठ से; निर्यात-मॉडलों में गंतव्य-देश की कोटिंग-VOC विधि की अलग पुष्टि आवश्यक। संबंधित पृष्ठभूमि: वॉटर-बोर्न बनाम विलायक-आधारित कोटिंग का चुनाव: कार्यक्षमता, लागत और अनुपालन का निर्णय-ढांचा।
११. मुख्य आँकड़ों एवं मानदंडों की सूची
- मृदु इस्पात मोटाई-हानि: C3 में 25–50 µm/a, C4 में 50–80 µm/a, C5 में 80–200 µm/a, CX में >200 µm/a (ISO 12944-2 प्रकाशित आधार)।
- जस्त-परत मोटाई-हानि: C3 में 0.7–2.1 µm/a, C4 में 2.1–4.2 µm/a, C5 में 4.2–8.4 µm/a; परत रूपांतरण 1 µm ≈ 7.14 g/m²।
- टिकाऊपन-स्तर: ≤7 वर्ष / 7–15 वर्ष / 15–25 वर्ष / >25 वर्ष; प्रथम रखरखाव का मानदंड लगभग 10% क्षेत्र के निर्दिष्ट जंग-रेटिंग तक पहुँचने का (ISO 12944-1:2017)।
- NDFT संदर्भ: C4 अन्य-प्राइमर मध्य-टिकाऊ 200 µm, उच्च-टिकाऊ 240 µm; C5 जस्ता-युक्त प्राइमर उच्च-टिकाऊ 240 µm (सारणी 3)।
- फ़िल्म-मोटाई स्वीकृति: औसत NDFT से कम नहीं, एकक-बिंदु 80% NDFT से कम नहीं, 80%–100% बीच की रीडिंगों का अनुपात 20% से कम, मानक का निम्न-सीमा NDFT 40 µm (ISO 19840:2012)।
- खुरदरापन-सुधार: बारीक 10 µm / मध्यम 25 µm / मोटा 40 µm; अज्ञात स्थिति में 25 µm।
- प्रारंभिक-उपचार मानदंड: Sa 2½ में अवशेष रंग-धब्बा क्षेत्र 5% से अधिक नहीं; एंकल-गहराई Rz सामान्यतः 40–75 µm; विलेय लवण NaCl के रूप में 50 mg/m² से अधिक नहीं, उच्च-प्रदर्शन प्रणाली में 20–30 mg/m²।
- निर्माण-परिवेश: आधार-ताप ओसांक-बिंदु से 3 °C अधिक, सापेक्ष आर्द्रता 85% से अधिक नहीं; Sa 2½ के बाद 4 h (तटीय स्थिति में 2 h) में प्राइमर पूरा।
- सहन-शीर्ष मानदंड: Ø30–40 mm के H7 छिद्र की शीर्ष-पट्टी +0.025 mm; एकक हेवी-ड्यूटी शुष्क-फ़िल्म 60–120 µm पहले ही 2–5 गुना, अतः पिन-छिद्र कोट-मुक्त।
- घर्षण-पृष्ठ मानदंड: ब्लास्ट (गोला)-पश्चात् अजैविक जस्ता-समृद्ध लेप पर प्रकाशित वर्णन में μ 0.45 / 0.55 से घटकर 0.35 / 0.40; जस्तीकृत पृष्ठ केवल 0.17।
- जस्तीकरण मानदंड: प्लेट-मोटाई 6 mm से अधिक पर स्थानीय 70 µm, औसत 85 µm (EN ISO 1461 / GB/T 13912-2020); सक्रिय इस्पात में परत 200–300 µm तक।
- duplex लाभ: प्रकाशित वर्णन में समान-मोटाई एकल प्रणाली की आयु का 1.5–2.5 गुना (एकल मानक-पद नहीं)।
- प्रयोगशाला मानदंड: स्क्राइब संक्षारण-प्रसार C3 / C4 में 2.0 mm से अधिक नहीं, C5 / CX में 2.5 mm से अधिक नहीं; चक्रीय एजिंग प्रति चक्र 72 h।
- उपकरण-पक्ष मानदंड: गार्ड-रेल ऊँचाई कम से कम 1 100 mm, टो-बोर्ड कम से कम 150 mm, 12.5 m/s हवा-गति पर अलार्म/कट-आफ़, हाइड्रोलिक पाइपलाइन कार्य-दाब के 2 गुना पर प्रूफ़, रोध-प्रतिरोध कम से कम 1 MΩ (EN 280 श्रृंखला के प्रकाशित वर्णन आधार)।
१२. सामान्य प्रश्न (FAQ)
Q1: क्या सीधे "C4 प्रणाली" लिखकर खरीद-तकनीकी अनुबंध पर्याप्त है?
अनुचित। "C4 प्रणाली" के एक वाक्य में कम से कम चर छूटते हैं: टिकाऊपन-वर्ष स्तर (एक ही वर्ग में 200 µm और 280 µm की लागत-अंतर स्पष्ट), प्राइमर-प्रकार (जस्ता-युक्त/अन्य से NDFT सीधे बदलता), क्षेत्र-अंतर (चेसिस के लवण-संचय पृष्ठ और बाँह के खुले पृष्ठ एक वर्ग के नहीं), तथा कोट-मुक्त पृष्ठों की सूची। कार्य-योग्य लेखन-शैली "क्षेत्र–वर्ग–सेवा-वर्ष–NDFT–प्रारंभिक-उपचार–कोट-मुक्त चित्र" के छह स्तंभों वाली एक सारणी, और उसी सारणी में स्वीकृति-विधि (ISO 19840 एवं ISO 4624) तथा नमूना-बिंदु संख्या भी लिखें।
Q2: पिन-छिद्र पर पहले ही पुनः-लेपन हो चुका है — रीमिंग से सुधार संभव?
संभव है, पर रि-वर्क-प्रक्रिया के अनुसार, कार्य-स्थल पर यथासंभव कटाई से नहीं। छिद्र-विस्तार से कोटिंग-सीमा छिद्र के भीतर रह जाती, नग्न धातु खुलती और दरार-संक्षारण का आरंभ-बिंदु बनता, साथ ही मूल सहन-अंतराल बदलता। सुझाई निपटान-क्रम: पहले वास्तविक अंतराल व कोटिंग-आधार का मापन — सफ़ाई और हल्की घिसाई से बहाली संभव? यदि छिद्र-विस्तार अनिवार्य हो तो नया आयाम निरीक्षण-अभिलेख में दर्ज, तत्पश्चात् छिद्र-मुख पर धार-पूर्व-कोट व सीलन, और अगले रखरखाव-चक्र में इस स्थान को विशেষ-निरीक्षण सूची में रखें।
Q3: घर्षण-पृष्ठ पर रक्षी-लेप चढ़ जाए तो सर्पण-गुणांक कितना गिरता?
गिरना यान-प्रकार, शुष्क-फ़िल्म मोटाई, जस्ता-धूलि अंश और क्योरिंग-अवस्था पर निर्भर; प्रकाशित वर्णनों में आपसी अंतर: एक समूह "ब्लास्ट-पश्चात् अजैविक जस्ता-समृद्ध लेप 0.35 / 0.40" देता, दूसरा "0.45–0.55 (शुष्क-फ़िल्म 50–75 µm, जस्ता-धूलि कम से कम 80%, क्योरिंग कम से कम 24 h)"। अतः कार्य-योग्य मार्ग: समान-सामग्री, समान-प्रक्रिया, समान-बैच के नमूनों से प्रत्यक्ष माप; औसत डिज़ाइन-मान से कम नहीं और कोई भी नमूना डिज़ाइन-मान के 85% से कम नहीं। घर्षण-पृष्ठ-उपचार के बाद कोटिंग-चरण आया पर μ-पुनः-मापन नहीं हुआ — यही इन समस्याओं के लौटने का कारण।
Q4: जस्तीकृत अवयव पर फ़ेसकोट चढ़ाना चाहिए या नहीं?
सेवा-वर्ष और स्थान देखें। C3 इनडोर या इनडोर टर्नअराउ-भंडारण में खड़े मॉडल के लिए अकेला हॉट-डिप जस्तीकरण प्रायः पर्याप्त; C4 और उससे ऊपर के तटीय, डी-आइसिंग-लवण या रसायन-वातावरण में duplex लाभ प्रकाशित वर्णन में 1.5–2.5 गुना — निवेश सार्थक। पूर्वशर्तें: जस्त-पृष्ठ की आधार-स्थिति ISO 8501-3 से वर्गीकृत दर्ज; स्वीप-ब्लास्ट, रूपांतरण-उपचार या इपॉक्सी वॉश-प्राइमर में से एक; और ध्यान रहे अति-मोटी परत (सक्रिय इस्पात 200–300 µm) होने पर मिलन-पृष्ठ में मशीनिंग-पूर्ति रखें, धारों के जस्त-निकाल (drip) पहले घिसें।
Q5: फ़िल्म-मोटाई जितनी अधिक उतना भरोसा? कोई ऊपरी-सीमा समस्या?
हाँ, ऊपरी-सीमा की समस्या है। पहला: अंतर-परत अथवा कुल मोटाई के उत्पाद-निर्दिष्ट ऊपरी मान से अधिक होने पर बहाव, विलायक-रोक और अधूरा क्योर; मोटी फ़िल्म के अंदर का विलायक न निकलने से पिनहोल व बुलबुले। दूसरा: गतिशील व मिलन पृष्ठों की मोटाई आयाम सीधे बदलती (सारणी 5 देखें)। तीसरा: स्वीकृति की ऊपरी सीमा भी सख्त; ISO 19840 में कोई भी रीडिंग विनिर्देश की ऊपरी सीमा से अधिक नहीं। युक्तिशत् दृष्टिकोण: NDFT और 80/20 नियम से मोटाई "सटीक" बनाएँ, "अतिरिक्त" नहीं; बची लागत प्रारंभिक-उपचार व धार-पूर्व-कोट पर लगाएँ।
Q6: कार्य-स्थल पर केवल St 3 तक ही संभव — क्या हेवी-ड्यूटी प्रणाली चलेगी?
मूलतः Sa 2½ पर अभिकल्पित संगति में St 3 केवल स्थानीय मरम्मत के लिए, और भरपाई-उपाय साथ: सभी ढीली जंग व पुरानी परत हटाकर पंखुड़ी-किनारा, लैप-चौड़ाई कम से कम 50 mm, पृष्ठ-उपचार-संवेदनशीलता कम रखने वाले रूपांतरण-प्रकार या जंग-सहित लागू होने वाले प्राइमर को प्राथमिकता, मरम्मत-पश्चात् समान मानदंडों पर आसक्ति व मोटाई का पुनः-माप। यदि पुनः-जंग का क्षेत्र 5% से अधिक हो तो ब्लास्ट-सफ़ाई पर लौटें; अन्यथा मरम्मत का जीवन आस-पास की मूल कोटिंग से छोटा निकलता — "पैच मूल-लेप से पहले खराब" का चक्र।
Q7: क्या लवण-छिड़काव 720 h को "मौसम-रोध 15 वर्ष" लिखा जा सकता?
सीधे रूपांतरण नहीं। छिड़काव-घंटों और वायुमंडलीय एक्सपोज़र-वर्षों के बीच कोई सार्वत्रिक रैखिक संबंध; 720 h केवल एक विशिष्ट पर्यावरण-वर्ग में प्रणाली की प्रयोगशाला-दहलीज़ (प्रकाशित वर्णनों में C5 संगत)। अनुबंध में अधिक स्थिर लेखन-शैली: दो पंक्तियाँ साथ — (1) प्रणाली ISO 12944-5 के अनुसार निर्दिष्ट संगति व NDFT तक पहुँचे और ISO 12944-6 (अथवा -9) की प्रयोगशाला-पुष्टि उत्तीर्ण; (2) अभिकल्पित टिकाऊपन ISO 12944-1 के स्तर अनुसार लिखा जाए (जैसे मध्य-टिकाऊ 7–15 वर्ष), और स्पष्टीकरण कि यह वर्ष-सीमा पर्यावरण-वर्ग के यथार्थ निर्धारण तथा नियमित रखरखाव पर आधारित। जाँच-रीडिंग का आधार: साइट-पर NSS रीडिंग-विधि वाले लेख देखें।
Q8: MEWP एवं झूले के कोटिंग कार्य में कब यान-आपूर्तिकर्ता को सौँपें और कब OEM से लौटना अनिवार्य?
विभाजन-रेखा: "कार्य-पृष्ठ छू रहा है या नहीं"। रक्षी-पृष्ठों की संगति-चुनाव, मोटाई-नियंत्रण, प्रारंभिक-उपचार और स्वीकृति — यान-आपूर्तिकर्ता व कोटिंग-ठेकेदार तकनीकी अनुबंध से कर सकते; कोट-मुक्त पृष्ठों की सूची, घर्षण-पृष्ठ व μ-पुनः-मापन, पिन व थ्रेडेड अवयवों के मिलन-आयाम, तार-रस्सी व घर्षण-चक्र का स्नेहन-माध्यम, बॉन्डिंग-पृष्ठ की चालकता-अपेक्षाएँ — केवल OEM या मूल अभिकल्पक की पुष्टि के बाद परिवर्तित। पुनर्कार्य में इनमें से कोई भी छूए तो परिवर्तन-आवेदन एवं प्रत्यक्ष-माप अभिलेख रखें और संलग्न-दस्तावेज़ों (random documents) में पूर्ण-चक्र बनाएँ, ताकि वार्षिक-निरीक्षण के निष्कर्षों से टक्कर न हो।
१३. संदर्भ-सामग्री तथा आधार-व्याख्या
- ISO 12944-1:2017, ISO 12944-2:2017, ISO 12944-5:2018, ISO 12944-6:2018, ISO 12944-9:2018 — स्टील संरचना संक्षारण-रोधी कोटिंग-प्रणाली श्रृंखला: सामान्य सिद्धांत, पर्यावरण-वर्गीकरण, संगति-प्रणालियाँ, प्रयोगशाला-प्रदर्शन परीक्षण-विधियाँ और ऑफ़शोर-विशेष।
- GB/T 30790 श्रृंखला (जैसे GB/T 30790.2-2014) — ISO 12944 का चीनी अपनाई-संस्करण, 1998 के ISO संस्करण पर आधारित; वर्तमान ISO संस्करणों से काल-अंतर।
- ISO 19840:2012 — खुरदरे पृष्ठ पर शुष्क-फ़िल्म मोटाई का मापन व स्वीकृति-मानदंड (80/20 नियम, नमूना-बिंदु संख्या, खुरदरापन-सुधार)।
- ISO 8501-1 / GB/T 8923.1-2011, ISO 8501-3, ISO 8502-3, ISO 8502-6 एवं -9, ISO 8503 श्रृंखला — स्वच्छता-स्तर, आधार-धातु की स्थिति, धूल, विलेय लवण और खुरदरापन।
- EN ISO 1461:2022, GB/T 13912-2020, EN ISO 14713-2, ASTM A123, EN ISO 9224 — हॉट-डिप जस्त-परत मोटाई, सक्रिय-इस्पात वर्गीकरण और परत-आयु अनुमान।
- EN 280-1:2022 (तथा EN 280 श्रृंखला), GB/T 19155-2017, EN 60204-1, ISO 5817, EN 1993 — मोबाइल एलिवेटिंग वर्क प्लेटफ़ॉर्म एवं ऊँचे लंबित झूले की अभिकल्पना, संरचना और वैद्युत-आवश्यकताएँ।
- JGJ 82, GB 50205-2020, JGJ/T 251-2011, GB/T 13288 — स्टील संरचना के उच्च-शक्ति बोल्ट जोड़, स्वीकृति और संक्षारण-रोधी अभियांत्रिकी विधि-संहिता।
- GB 30981-2020, GB/T 35602-2017, GBZ 2.1-2019 — उद्योग-संरक्षी कोटिंगों में हानिकारक पदार्थों की सीमा, हरित-उत्पर मूल्यांकन और व्यावसायिक संपर्क-सीमाएँ।
- IMO "सभी प्रकार के जहाज़ों के समुद्री-जल बैलास्ट टैंकों एवं बल्क-कैरियर के डबल-साइड खाली स्थानों के संरक्षण कोटिंग का प्रदर्शन मानक" (PSPC) — 15 वर्ष लक्ष्य-आयु, NDFT 320 µm, 90/10 नियम, धार-गोलाई R 2 mm आदि अपेक्षाएँ।
आधार-व्याख्या: इस लेख के आँकड़े तीन श्रेणियों में अलग-अलग दृष्टि से पढ़ें। पहली: मानक-पद-ढांचे से लिये परिमाणात्मक तत्व (संक्षारण-दर अंतराल, NDFT स्तर, 80/20 नियम, जस्त-मोटाई, μ-सारणी, VOC-सीमाएँ) प्रकाशित माध्यमों से संकलित — अनेक स्रोतों की परस्पर पुष्टि के बावजूद अनुबंध एवं प्रमाणन-उपयोग के लिए वर्तमान मानक के आधिकारिक पाठ से मिलान अनिवार्य। दूसरी: तृतीय-पक्ष जाँच एवं प्रमाणन संस्थाओं द्वारा वर्णित परीक्षण-अवधि, भार-गुणक और गार्ड-रेल आयामों में संस्करण व आधार-अंतर संभव (लेख में यथास्थिति चिह्नित); इन्हें अकेला डिज़ाइन-इनपुट न बनाएँ। तीसरी: "duplex प्रणाली का आयु-लाभ 1.5–2.5 गुना" "प्रारंभिक-उपचार का योगदान लगभग 60%" आदि उद्योग-अनुभव-वर्णन — संवाद व निर्णय-प्राथमिकता के लिए उपयुक्त, बाह्य-दावे के लिए नहीं। यह लेख किसी ब्रांड या बैच के उत्पाद पर कार्यक्षमता-वचन नहीं देता; सभी संख्यात्मक मानदंड विशिष्ट परियोजना की प्रारंभिक-उपचार-स्थिति, सेवा-पर्यावरण और रखरखाव-आवर्त में पुनः-सत्यापित करने होंगे।
Last updated: 2026-11-07
इस लेख की सामग्री Kexin New Materials (Guangdong) Co., Ltd. की तकनीकी टीम ने संकलित की है; पाठक-वर्ग औद्योगिक कोटिंग एवं स्टील संरचना के संक्षारण-संरक्षण से जुड़े इंजीनियर। कंपनी का मुख्य व्यवसाय औद्योगिक संक्षारण-रोधी कोटिंग, वॉटर-बोर्न उद्योग-यान तथा संगत कोटिंग-प्रौद्योगिकी सेवा; ग्राहक OEM, इंजीनियरिंग ठेकेदार और कोटिंग आउटसोर्सिंग जैसे उद्यम; आपूर्ति-व्यापार-शर्त EXW अथवा FOB आधार पर निष्पादित; सेवा-प्राप्ति सभी और उद्यम-खरीदार। वर्णित मानक एवं विधि-संहिताओं के नाम उनके वर्तमान वैध संस्करण से मिलान करके ही अपनाएँ; मिलन-पृष्ठ, घर्षण-पृष्ठ और सुरक्षा-कार्य-पृष्ठ से संबंधित किसी भी निपटान-परिवर्तन को उपकरण-निर्माता अथवा मूल अभिकल्पक की पुष्टि के बाद ही लागू करें।