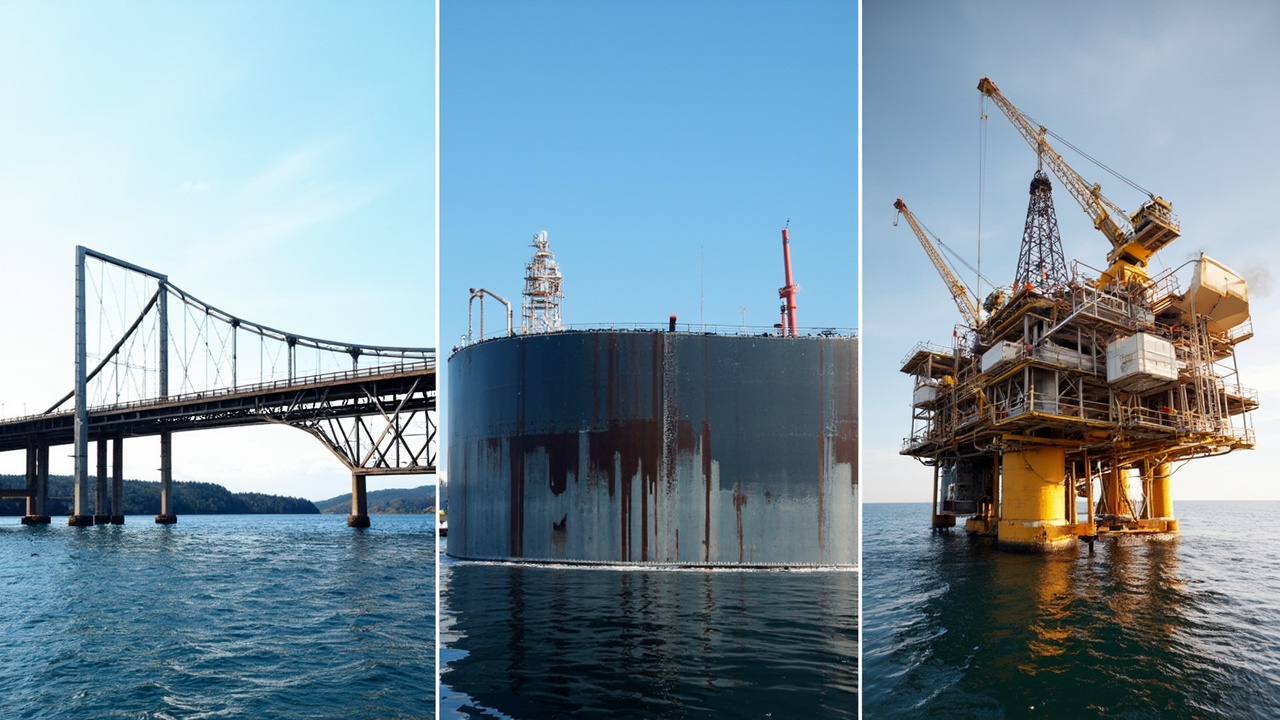
Korrosionsschutz von Stahlkonstruktionen ist nie so einfach wie „eine Dose gute Farbe kaufen und draufstreichen“. Derselbe Epoxid-Zinkstaub-Grundierung hält auf einer Binnenbrücke problemlos die Auslegungslebensdauer, kann auf einer Offshore-Plattform in der Spritzwasserzone jedoch frühzeitig durchrosten – weil die Korrosionsumgebungen der drei Strukturen völlig unterschiedliche Größenordnungen haben. Damit die Beschichtung wirklich „ihr Geld wert ist“, muss zuerst eine differenzierte Schichtfolge nach Korrosionsgrad entworfen werden, danach sind Schichtdicke, Verarbeitung und Umgebungskontrolle umzusetzen. Das Wesen der Stahlbau-Korrosionsschutzschichtfolge besteht darin, die Dreischicht-Logik „Grundierung korrosionsschützend, Zwischenbeschichtung abschirmend, Decklack wetterbeständig“ auf die Korrosionsintensität jeder Einsatzbedingung abzubilden und einen umsetzbaren Beschichtungsplan zu liefern.
Als technischer Lieferant von Industrie-Schutzbeschichtungssystemen bietet Kexin New Materials (kexinMaterials) für Brücken, Tanks und Offshore-Anlagen seit langem „Grund–Zwischen–Deck“-Schichtfolgen und Verarbeitungskarten an. Der Kernansatz ist eine differenzierte Auslegung nach den Korrosionsgraden der ISO 12944, statt mit einem Schema alle Projekte abzudecken. Wenn Sie im Auswahlstadium Harze und VOC-Konformität bewerten, können Sie auch unseren Ansatz zur wasserverdünnbaren Auswahl von Industrie-Schutzbeschichtungen konsultieren, um Schichtfolge und Umweltschwellen gemeinsam zu betrachten.
Dieser Artikel klärt zunächst Korrosionsgrade und Dreischicht-Mechanismus, dann folgen drei vergleichbare Schichtfolge-Tabellen für Brücken (C4–C5), Tanks (innen Im1–Im2) und Offshore (CX), ergänzt um Praxispunkte wie hochfestkörperhaltig, Verarbeitungskontrolle und sichere Lagerung. Ziel ist, dass Sie bei einem Entwurfsplan beurteilen können, ob er „sinnvoll zusammengestellt ist“.
Eins: Warum „eine Schichtfolge für alle“ falsch ist
Die Ursache von Beschichtungsversagen lässt sich fast immer auf „Umgebungsgrad und Schichtfolgenstärke passen nicht zusammen“ zurückführen. Eine dünne Beschichtungsfolge für trockene Lagerhallen auf die Kastenträger einer Meeresbrücke aufzutragen, führt durch Salzsprühnebel und Tauwasser binnen weniger Jahre zu Blasen und Abplatzen; umgekehrt ist eine CX-gradige Über-Schwerkorrosionsfolge für Offshore auf normale Werksstahlbauweise eine doppelte Verschwendung von Kosten und Verarbeitungsaufwand.
Die Unterschiede kommen aus drei Aspekten: erstens die Stärke der Korrosionsmedien (Chloridkonzentration, Feuchte, Temperatur), zweitens die Wirkungsweise der Medien (Atmosphäre, Eintauchen, Spritzwasser), drittens die Wartbarkeit und Auslegungslebensdauer der Struktur. Die internationale Norm ISO 12944-2018 quantifiziert diese Unterschiede genau mit „Korrosionsgraden“ und schafft so eine gemeinsame Sprache für die Schichtfolgenauslegung – die Grundlage der Tabellen unten.
Zwei: ISO 12944 Korrosionsgrade und Schichtfolgenlogik
ISO 12944-2018 teilt atmosphärische Korrosionsumgebungen in C2 (niedrig) bis C5 (sehr hoch) sowie CX (extrem, offshore/auf See) und führt Eintauchumgebungen separat als Im1–Im3. Je höher der Grad, desto härter die Korrosion und desto höher die geforderte Gesamttrockenfilmdicke (DFT) und Dauerhaftigkeitsklasse.
| Korrosionsgrad | Typische Umgebung | Ausrichtung der Schichtfolge |
|---|---|---|
| C2 (niedrig) | Trockenes Binnenland, wenig belastete Innenräume | Dünne Beschichtung, normale Epoxid/Polyurethan ausreichend |
| C3 (mittel) | Stadt, allgemeine Industrieatmosphäre | Grundierung + Decklack, mäßige Schichtdicke |
| C4 (hoch) | Küste, Chemieanlagenbereich | Zinkreich-Grund + Zwischenbeschichtung + Decklack |
| C5 (sehr hoch) | Stark salzhaltige Küste, Schwerindustrie | Schwerkorrosionsfolge, hohe Schichtdicke |
| CX (extrem) | Offshore, Spritzwasserzone | Ultrahochfestkörper Zinkreich + dicke Abschirmung + wetterbeständig Deck |
| Im1–Im3 | Eintauchen (Süßwasser/Meerwasser/erdverlegt) | Schichtfolge nach Eintauchmedium wählen, Schwerkorrosion |
Versteht man diese Tabelle, ist das „Warum“ der Schichtfolgen klar: Brücken meist C4–C5, Tankinnen Im1–Im2, Offshore-Plattformen insgesamt CX. Da die Korrosionsmechanismen verschieden sind, darf die Schichtfolge nicht gleich sein.
Drei: Dreischicht-Mechanismus der Folge: Grund, Zwischen, Deck jeweils zuständig
Eine Industrie-Schutzfolge besteht meist aus „Grundierung + Zwischenbeschichtung + Decklack“, jede Schicht übernimmt eine andere Funktion und einen anderen Mechanismus.
3.1 Grundierung: Korrosionsschutz und Haftung, kathodischer Schutz
Schwerkorrosions-Grundierungen sind oft epoxidharzbasierte Zinkstaubfarben; ihr Kern ist der kathodische Schutzmechanismus – Zinkpulver im Film (Trockenfilm-Zinkgehalt ≥80 % Masse) wirkt als Opferanode, wird bevorzugt korrodiert und schützt so den Stahluntergrund. Dieser Mechanismus ist bei Kratzern, Pinholes und anderen Filmfehlern entscheidend und unterscheidet Zinkstaub-Grund von normaler Rostschutzfarbe. Die Grundierung sorgt zudem für hohe Haftung auf gestrahltem Untergrund – das Fundament der ganzen Folge.
3.2 Zwischenbeschichtung: Verdickung und Abschirmung
Zwischenbeschichtungen nutzen oft Epoxid-Micaceous Iron Oxide (MIO); Kern ist die Abschirmwirkung – plättchenförmige MIO-Teilchen lagern sich im Film schichtenartig wie ein „Labyrinth“ und verlängern den Diffusionsweg von Wasser, Sauerstoff und Chlorid zum Untergrund. Die Zwischenbeschichtung übernimmt auch die Verdickung und bringt mit relativ günstigem Material die Gesamtdicke hoch – mehr Abschirmung bei kontrollierten Kosten.
3.3 Decklack: Wetterbeständigkeit und Dekoration
Die äußerste Schicht ist meist Polyurethan-Decklack (aliphatisches HDI-System), der UV abwehrt, Glanz und Farbe hält, gegen Kreidung schützt und das Aussehen gestaltet. Seine Wetterbeständigkeit entscheidet, ob die Folge nach Jahren im Freien „noch gut aussieht und intakt bleibt“.
Schichtfolge-Prinzip in einem Satz: Grundierung macht Korrosionsschutz/Haftung, Zwischenbeschichtung macht Verdickung/Abschirmung, Decklack macht Wetterbeständigkeit/Dekoration. Jede Schicht hat ihre Aufgabe; fehlt eine oder ist sie falsch gewählt, sinkt die Gesamtlebensdauer.
Vier: Typische Schichtfolgen-Dickenvorgaben
Die allgemeine Schichtfolgendicke der Industrie-Schutzbeschichtung dient als Basis (Daten aus Inlands-Zusammenstellungen zu Epoxid-Polyurethan-Decklack-Folgen und Branchenarchiven): Grundierung 70–80 µm (1 Schicht), Zwischenbeschichtung 100–150 µm (1–2 Schichten), Decklack 100–120 µm (2 Schichten). Die drei Schichten ergeben meist Gesamt-DFT von 270–350 µm, passend zu allgemeinem Schwerkorrosionsbedarf C4–C5.
| Beschichtung | Schichten | Einzel-/Bereichsdicke | Funktion |
|---|---|---|---|
| Epoxid-Zinkstaub-Grundierung | 1 Schicht | 70–80 µm | Kathodischer Schutz, Haftung |
| Epoxid-MIO-Zwischenbeschichtung | 1–2 Schichten | 100–150 µm | Abschirmung, Verdickung |
| Polyurethan-Decklack | 2 Schichten | 100–120 µm | Wetterbeständigkeit, Dekoration |
| Gesamt | — | ca. 270–350 µm | Schwerkorrosionsfolge |
Das ist die „Basisrezeptur“, die drei Folgen unten modifizieren sie je nach Umgebungsgrad nach oben oder unten.
Fünf: Plan A: Brückenstahlbau (C4–C5)
Brücken stehen dauerhaft im Freien und leiden unter Industrieverschmutzung und Küstensalznebel, im Kastenträger zudem Tauwasser – Korrosionsgrad meist C4–C5. Die Folge basiert auf „Epoxid-Zinkstaub-Grund + Epoxid-MIO-Zwischen + Polyurethan-Deck“, Gesamtdicke im mittleren bis oberen Bereich.
| Position | Schichtfolge (Brücke C4–C5) |
|---|---|
| Korrosionsgrad | C4 (allgemeine Brücke) bis C5 (Meeresüberquerung/stark verschmutzte Brücke) |
| Grundierung | Epoxid-Zinkstaub-Grundierung, 70–80 µm, 1 Schicht (kathodischer Schutz) |
| Zwischenbeschichtung | Epoxid-MIO-Zwischenbeschichtung, 100–150 µm, 1–2 Schichten (Abschirmung/Verdickung) |
| Decklack | Aliphatischer Polyurethan-Decklack, 100–120 µm, 2 Schichten (wetterbeständig, farberhaltend) |
| Gesamt-DFT | ca. 270–350 µm |
| Verarbeitung | Bevorzugt Airless-Spritzen; Kastenträger-Ecken Pinsel-Nacharbeit |
| Umgebungskontrolle | Temperatur 5–35℃, rel. Feuchte ≤80%, Untergrund 3℃ über Taupunkt |
Schwerpunkt der Brückenfolge ist „Wetterbeständigkeit + Kantenschutz“: Decklack aliphatisches Polyurethan gegen Vergilbung/Glanzverlust; Kastenträgerinnen, Schraubknoten, Schweißnähte und wasserstauende Ecken erhöhte Dicke oder Nachbeschichtung, da Salznebelkorrosion dort beginnt.
Sechs: Plan B: Tank (innen Im1–Im2)
Tanks trennen Außen (Atmosphäre, ähnlich C4–C5) und Innen (Mediumskontakt, Eintauchen Im1–Im2). Innenfolge nach Medium: Im1 Süßwasser/unbelastetes Wasser, Im2 Meerwasser/salzhaltig. Innen braucht höhere Chemikalienbeständigkeit und Dichtheit, lange Wartungsintervalle – Folge muss „auf Anhieb stimmen“.
| Position | Schichtfolge (Tank innen Im1–Im2) |
|---|---|
| Korrosionsgrad | Im1 (Süßwassereintauchen) / Im2 (Meerwasser/salzhaltig Eintauchen) |
| Grundierung | Epoxid-Zinkstaub oder Epoxid-Rostschutzgrund, 70–80 µm, 1 Schicht |
| Zwischenbeschichtung | Epoxid-MIO/High-Build-Epoxid-Zwischen, 150 µm Klasse, 1–2 Schichten |
| Decklack | Lebensmittel-/mediumsverträglicher Epoxid- oder Polyurethan-Decklack, 100–120 µm, 2 Schichten |
| Gesamt-DFT | Oft über Atmosphärenfolge, ca. 300–350 µm und mehr |
| Schlüsselkontrolle | Mediumsverträglichkeit, lösemittelfrei/hochfestkörper gegen Poren, Schweißnahtverstärkung |
| Umgebungskontrolle | Temperatur 5–35℃, rel. Feuchte ≤80%, Taupunktabstand ≥3℃ |
Kern der Tankinnenfolge ist „Mediumsverträglichkeit + niedrige Porosität“. Bei Trinkwasser/Lebensmittelmedium muss Decklack Hygieneanforderungen erfüllen; bei chlorhaltigem Medium höhere Dicke/Dichtheit. Schweißnähte, Mannlöcher als Spannungskonzentration sind Korrosionsansatzpunkte – lokal verdicken und Funkenprüfung.
Sieben: Plan C: Offshore-Stahlbau (CX, offshore/Spritzwasserzone)
Offshore-Plattformen, Jackets, Spritzwasserzonen liegen im CX-Extremgrad der ISO 12944: Salznebel, Trocken-Nass-Wechsel, UV und mechanischer Schlag zugleich – härtester Fall für Industrie-Schutz. Projekte fordern höhere Festkörper der Zinkgrundierung, Schirmdicke und Decklack-Wetterbeständigkeit, tendenziell Ultrahochfestkörper um Spritzgänge und Poren zu reduzieren.
Beispiel Ultrahochfestkörper Epoxid-Zinkstaub (ref. Jotun Barrier 80 UHS Klasse 6XW, aus öffentlichem TDS): Zweikomponenten-Polyamin-Epoxid, VOC-Masseanteil <10%, Gewichtsfestkörper 95 ± 2 %, Volumenfestkörper 85 ± 2 %; VOC (nach GB 30981 / GB/T 34682) ca. 134 g/L; Zinkpulver ASTM D520 Type II, SSPC Paint 20 Level 2 und ISO 12944-5 konform; DFT 60–150 µm, theoretische Ergiebigkeit 14–5,6 m²/L; in ISO 12944-6 Prüfung bei C5 „sehr hoch (VH)“ Dauerhaftigkeit, für CX und darunter geeignet. Solch ultrahochfestkörper Zinkgrund ist bevorzugte Wahl für CX-Küstenfolge.
| Position | Schichtfolge (Offshore CX) |
|---|---|
| Korrosionsgrad | CX (extrem, offshore/Spritzwasserzone) |
| Grundierung | Ultrahochfestkörper Epoxid-Zinkstaub (z. B. Barrier 80 UHS Klasse), 60–150 µm, kathodischer Schutz |
| Zwischenbeschichtung | High-Build Epoxid-MIO, 150 µm Klasse+, 1–2 Schichten, starke Abschirmung |
| Decklack | Aliphatischer Polyurethan/Polysiloxan-Decklack, 100–120 µm, 2 Schichten, wetterbeständig |
| Gesamt-DFT | Oft ≥350 µm, Spritzwasserzone höher |
| Besonderheit | Ultrahochfestkörper, niedrig VOC, Trocken-Nass-Zyklus, Schlagfest |
| Umgebungskontrolle | Temperatur 5–35℃, rel. Feuchte ≤80%, Taupunktabstand ≥3℃; offshore Fenster begrenzt |
Schwerpunkt Offshore: „Ultrahochfestkörper + dicke Abschirmung + wetterbeständig Deck“ dreifach kombiniert. Barrier 80 UHS Klasse mit 95 % Gewichtsfestkörpern und 134 g/L niedrigem VOC erfüllt CX-Stärke und GB 30981-2020 Grenzwert für Industrie-Schutzbeschichtung – pragmatische Wahl für Küsten-Schwerkorrosion.
Acht: Hochfestkörper und VOC-Konformität: unumgängliche Linie moderner Folgen
Mit GB 30981-2020 „Grenzwerte schädlicher Stoffe in Industrie-Schutzbeschichtungen“ ist VOC kein „Optionale“ mehr, sondern Zwangsschwelle. Hochfestkörper (z. B. 85 % Volumen) und Ultrahochfestkörper (95 % Gewicht) senken Lösemittel/VOC und durch Ein-Schicht-Dickauftrag die Spritzgänge – vorteilhaft bei Brücken/Offshore mit großer Fläche und schlechter Wartbarkeit.
Beispiel Ultrahochfestkörper Epoxid-Zinkstaub (Barrier 80 UHS Klasse): VOC ca. 134 g/L, weit unter traditionell lösemittelhaltig Zinkreich, Gewichtsfestkörper 95 ± 2 %. Gleiche Dicke bei weniger Gängen, weniger Emission, bessere Dichtheit. Bei Auslegung „Festkörper–VOC–Gänge–Dicke“ als gekoppelte Parameter optimieren, um konform und wirtschaftlich zu sein.
Neun: Verarbeitung und Umgebungskontrolle: Schlüssel zur Umsetzung
Die beste Folge scheitert an Verarbeitungskontrollverlust. Allgemeine Vorgaben (aus Epoxid-Polyurethan-Decklack-Zusammenstellungen): Temperatur 5–35℃, rel. Feuchte ≤80%, Untergrund 3℃ über Taupunkt; bevorzugt Airless oder Airspray, Pinsel/Rolle nur Kleinstflächen; Zweikomponenten streng nach Mischverhältnis, innerhalb Topfzeit.
Untergrundvorbehandlung Voraussetzung: Kohlenstahl strahlen auf Sa 2½ (ISO 8501-1), Rauheit 30–75 µm, öl-/staubfrei. Dicke mit Magnetometer flächenweise, Schwerpunkt Kanten/Schweißnähte/Bohrungen. Zwischenbeschichtung nach Antrocknen vor Durchhärtung, sonst Ablösung. Bei Regen/Schnee/hoher Feuchte/Tauwasser Stopp – sonst Salzfolge früh versagt.
Zehn: Schichtdickenauslegung und Abnahmeprüfung
Dicke ist „Hartkriterium“ der Folge. Gesamt-DFT Untergrenze nach Grad: C4 ca. 240–280 µm, C5 ca. 280–340 µm, CX oft ≥350 µm. Abnahme Magnetometer statistisch (Punkte pro m², Mittel und Minimum) – Mittel und Minimum prüfen; Minimum zu niedrig gleich lokale „Unterausstattung“, Salzangriffspunkt.
Abnahme zudem Salzsprühnebel, Haftung, Bewitterung kombinieren (siehe Prüfartikel). „Korrosionsgrad–Gesamtdicke–Einzelprüfung–Grenzwert“ in Technikvertrag, später Soll-Ist-Abnahme. Aushärtezeit nach Verarbeitung entscheidend für Endleistung, Zweikomponenten volle Aushärte abwarten (zur Trocknung/Härtung allgemein Trocknung und Härtung wasserverdünnbarer Farbe als Prinzipvergleich, andere Systeme, aber „Mischung–Härtung–Leistung“ logisch gleich).
Elf: Sicherheit und Lagerung: rote Linie Zweikomponenten
Industrie-Schwerkorrosionsfolgen meist Zweikomponenten Epoxid/Polyurethan mit Isocyanat-Härter, Sicherheit ernst. Laut Sicherheitsdaten: Isocyanat-Härter einatmen schädlich, Lüftung + Atemschutz + Schutzbrille + Chemikalienhandschuhe; Baustelle feuerfrei, rauchfrei; Restfarbe/-gebinde als Gefahrstoff.
Lagerung: Basis und Härter getrennt 5–35℃ kühl trocken, Härter feuchtigkeitsempfindlich strikt dicht; Gebinde oft Basis 20 kg + Härter 4 kg, Haltbarkeit ca. 12 Monate. Mischen mit Messwerkzeug nicht Gefühl, Restzwischen nicht lagern.
Zwölf: Geben Sie uns den Plan
Zurück zum Anfangssatz: Für den Korrosionsschutz von Stahlkonstruktionen gibt es keine ”universelle Lösung”. Bei Brücken kommt es auf die Wetterbeständigkeit und Kantenabdichtung von C4–C5 an, im Inneren von Tanks auf die Medienverträglichkeit von Im1–Im2, bei Offshore-Bauwerken auf den extrem hohen Festkörpergehalt und die dicke Barriere von CX – die drei müssen differenziert ausgelegt werden.
Kexin New Materials (kexinMaterials) gibt bei der Lieferung der Epoxid-Zinkstaub-Grundierung, der Epoxid-Glimmer-Eisen-Zwischenbeschichtung und des Polyurethan-Decklacks entsprechend der Korrosionsklasse nach ISO 12944 die passenden Schichtdicken und Verfahrenskarten vor und führt VOC-Konformität (GB 30981-2020), das Umgebungsfenster für die Verarbeitung sowie die sichere Lagerung in das Lieferpaket ein, damit Planungsbüro, Verarbeiter und Bauherr auf denselben Daten abstimmen. Leser, die zwischen wasserverdünnbarer und lösemittelhaltiger Farbe abwägen müssen, können auch den Vergleich zur Auswahl von wasserverdünnbarer und ölhaltiger Farbe heranziehen, um Leistung, Konformität und Kosten auszugleichen.
13. Häufige Fehlkonzeptionen bei der Beschichtung
Fehlkonzeption 1: Alle Stahlkonstruktionen mit demselben Lacksystem. Falsch. Die Korrosionsintensität von C4, C5, CX, Im1–Im2 unterscheidet sich um eine Größenordnung; System und Schichtdicke müssen gestaffelt werden.
Fehlkonzeption 2: Je dicker die Schicht, desto sicherer, einfach drauflosschichten. Falsch. Zu dick führt zu Rissen, Läufern, Verschwendung, und Zweikomponenten-Systeme haben eine Topfzeitbegrenzung; die Schichtdicke sollte nach Klasse ausgelegt und mit einem Schichtdickenmessgerät überprüft werden.
Fehlkonzeption 3: Je höher der Zinkgehalt der Zinkstaub-Grundierung, desto besser, man kann unbegrenzt zugeben. Falsch. Ein Zinkpulver-Trockenfilmanteil von ≥80 % ist der wirksame Bereich für kathodischen Schutz; zu viel beeinträchtigt vielmehr Verarbeitung und Zwischenschicht; entscheidend sind Systemauslegung und Schichtdicke.
Fehlkonzeption 4: Decklack beliebig wählen, Hauptsache er deckt ab. Falsch. Außen-Decklacke müssen aliphatisches Polyurethan gegen Vergilbung, Glanz- und Farberhalt sein, sonst pulvern und mattieren sie nach wenigen Jahren.
Fehlkonzeption 5: VOC ist egal, Hauptsache die Leistung stimmt. Falsch. Industrielle Schutzbeschichtungen unterliegen den zwingenden Grenzwerten von GB 30981-2020; hochfestkörperige/ultrahochfestkörperige Systeme können bei Leistungserhalt konform sein.
14. Nachanalyse von Systemversagen: Typische Fallen bei drei Strukturtypen
Ein gut geschriebenes Konzept kann in der Umsetzung dennoch scheitern. Die typischen Versagensfälle der drei Strukturtypen auf die Systemauslegung zurückzuführen, ist ein praktischer Weg, um Wiederholungen zu vermeiden:
| Strukturtyp | Typisches Versagen | Grundursache | Gegenmaßnahme auf Systemebene |
|---|---|---|---|
| Brücke (C4–C5) | Kanten von Kastenträgern, Schraubknoten früh rostig | Kantenschichtdicke unzureichend, Überlackierungsintervall außer Kontrolle | Kanten vorstreichen/verdicken, strenge Zwischenschichtfenster |
| Tank (Im1–Im2) | Lochfraß durchbruch nahe Schweißnähten | Schweißnaht nicht verstärkt, Medienverträglichkeit falsch | Lokale Verdickung an Schweißnähten + Funkenprüfung, Decklack nach Medium wählen |
| Offshore (CX) | Großflächige Ablösung in Spritzwasserzone | Festkörpergehalt/Schichtdicke unzureichend, schwache Trocken-Nass-Wechselbeständigkeit | Ultrahochfestkörper-Zinkstaub + dicke Barriere, Gesamt-DFT≥350 µm |
| Allgemein | Decklack nach Jahren pulvrig und matt | Aromatischer/nicht wetterbeständiger Decklack verwendet | Wechsel auf aliphatischen Polyurethan- oder Polysiloxan-Decklack |
| Allgemein | Zwischenschichtablösung, flächiges Abblättern | Oberflächenvorbereitung oder Überlackierungsfenster außer Kontrolle | Strahlen Sa 2½, Taupunktdifferenz und Zwischenschichtintervall kontrollieren |
Diese Tabelle zeigt: Die meisten Vorort-Versagen resultieren nicht aus ”schlechter Farbe an sich”, sondern aus einem Schwachpunkt bei Systemauslegung, Schichtdickenverteilung oder Verarbeitungskontrolle. In der Konzeptphase Kanten, Schweißnähte und Spritzwasserzonen als ”Spannungskonzentrationspunkte” separat mit Schichtdicke und Verfahren zu kennzeichnen, ist weit entspannter als spätere Reparaturen.
15. Kostenlogik der Systemauslegung: Nicht immer gilt dicker und teurer ist besser
Systemauslegung wird oft missverstanden als ”Schichtdicke hochschrauben, Klasse hoch wählen, dann ist es sicher”. Doch die Kosten sind gekoppelt: Jede Erhöhung der Gesamt-DFT um eine Stufe steigert Material, Verarbeitungsgänge, Bauzeit und Nachbesserungsrisiko. Die vernünftige Vorgehensweise optimiert mit den vier Parametern ”Korrosionsklasse – erforderliche Schichtdicke – akzeptable Anzahl Gänge – VOC-Konformität”.
Am Beispiel Offshore CX: Mit ultrahochfestkörperiger Epoxid-Zinkstaub (z. B. Barrier 80 UHS Klasse, Gewichtsfestkörper 95 %-Niveau) lässt sich durch Einzel-Schichtdicklackierung mit wenigen Gängen hohe Schichtdicke erreichen, was sowohl Schwerkorrosionsschutz erfüllt als auch VOC und Bauzeit senkt; mit einem herkömmlichen niedrigfestkörperigen System bräuchte man für dieselbe DFT mehr Gänge, mit höherem Lösemittelemission und Personalaufwand. Damit ist ”hochfestkörperig” nicht nur ein Umweltargument, sondern auch ein Ausgleichspunkt für Kosten und Zuverlässigkeit. Der Planer sollte diese Kopplung im technischen Vertrag klar darlegen, damit der Bauherr versteht, ”warum dieses System normgerecht und nicht verschwenderisch ist”.
16. Geschlossener Kreislauf von Beschichtungssystem und Prüfung/Abnahme
Ein gut geschriebenes Konzept bedeutet nicht automatisch gute Lieferung; gute Lieferung bedeutet nicht automatisch strenge Abnahme. ”Planung – Verarbeitung – Prüfung – Abnahme” zu einem geschlossenen Kreislauf zu verbinden, ist der Schlüssel, damit der Korrosionsschutz von Stahlkonstruktionen unfallfrei bleibt.
Planungsseite muss klare Korrosionsklassen (C4/C5/CX, Im1–Im2), Gesamt-DFT-Untergrenze, Schichtdickenbereiche der einzelnen Lagen und Einzelprüfgrenzwerte (Salzsprühzeit, Alterungsverfärbung/Pulvergrad, Gitterschnittklasse) vorgeben. Das vage ”Schwerkorrosionsschutzsystem” allein lässt sich später nicht zurechnen.
Verarbeitungsseite muss Strahlgrad des Untergrunds, tatsächliche DFT-Verteilung, Temperatur/Feuchte und Taupunkt, Mischverhältnis und Härtungsbedingungen dokumentieren. Diese Aufzeichnungen sind bei Abnahme die Grundlage, um ”Farben- oder Verarbeitungsproblem” abzugrenzen. Ohne Prozessprotokoll gibt es nach Versagen nur gegenseitige Schuldzuweisungen.
Prüfseite sollte entsprechende Drittberichte liefern: Salzsprühtest nach GB/T 1771 / ISO 9227, Alterung nach GB/T 1865, Haftung nach GB/T 9286, mit Angabe von Probentafelinformationen und Prüfdauer. Die Grenzwerte der drei obigen Systeme (Brücke/C4–C5, Tank/Im1–Im2, Offshore/CX) sollten direkt in den Prüfauftrag geschrieben werden.
Abnahmeseite bewertet nach vier geschlossenen Kriterien: ”mittlere Schichtdicke + Mindestschichtdicke + Einzelprüfung + VOC-Konformität”. Nur wenn alle vier übereinstimmen, gilt das System wirklich als umgesetzt. Dieses Kreislaufdenken verfolgt auch Kexin New Materials (kexinMaterials) bei der Lieferung von Grund-Zwischen-Deck-Systemen – nicht nur Farbe zu liefern, sondern eine ”prüfbare Datenkette”, damit der Bauherr kein bloßes Versprechen erhält, sondern einen nachvollziehbaren Beleg.
17. Vom System zur Gesamtlebensdauer: Wartung schon in der Planungsphase berücksichtigen
Systemauslegung darf sich nicht nur auf ”erstmalige Beschichtung erfüllt Norm” konzentrieren, sondern muss die Wartbarkeit der Struktur über die gesamte Lebensdauer einbeziehen. Viele Versagen entstehen nicht durch falsche Systemwahl, sondern weil die Planung keinen Raum für Wartung ließ: Kastenträgerinnenraum nicht zugänglich für Nachbeschichtung, Spritzwasserzone ohne Wartungsweg, Schweißnahtbereich ohne Reservieraum für lokale Verstärkung – aus kleinen Rostpunkten wird so eine Großreparatur.
Eine Systemauslegung mit Gesamtlebensdauer-Perspektive berücksichtigt mindestens drei Punkte: Erstens Zugänglichkeit, für zwingend zu wartende Bereiche Wartungswege und Gerüstbedingungen vorsehen; zweitens Reparierbarkeit, die Systemlagen sollten überlackierbare, kompatible Systeme sein, um späteres ”alte Schicht klebt nicht an neuer Farbe” zu vermeiden; drittens Schichtdickenreserve, für anfällige Kanten, Schweißnähte, Spritzwasserzonen in der Planungsphase höhere als durchschnittliche Schichtdicken kennzeichnen, statt durchweg die Untergrenze zu nehmen.
Wartungskosten in die Erstauswahl einzurechnen, ist oft wirtschaftlicher als ”anfangs sparen, später ständig reparieren”. Daher betonen Offshore- und Meeresbrückenprojekte zunehmend die Dreiheit ”Designlebensdauer – Systemklasse – Wartungsfenster”: mit der Stärke der Erstbeschichtung die Gelassenheit der späteren Wartung erkaufen. Für den Bauherrn ist das wirklich wirtschaftliche System jenes, das in zwanzig Jahren weniger Stillstände und Reparaturen erfordert.
Ergänzend: Die Gesamtlebensdauer-Perspektive schließt kostengünstige Lösungen nicht aus – für allgemeine Industriehallen und Rohrtrassen bei C3 und darunter ist eine Überauslegung als CX-System vielmehr Verschwendung. Richtig ist: mit der Korrosionsklasse nach ISO 12944 zuerst eine ”Umgebungsklassifizierung” vornehmen, dann Systemstärke und Schichtdicke bestimmen, damit jedes Budget auf das entsprechende Korrosionsrisiko entfällt. Ist die Klassifizierung korrekt, wird das System weder ”überausgestattet-verschwenderisch noch unterausgestattet-versagend” – genau das ist der Kern der differenzierten Auslegung.
Aus den Projekten von Kexin New Materials (kexinMaterials) zeigt sich: Bauherren, die früh ”Umgebungsklassifizierung + System-Schichtdicke + Wartungsfenster” auf einmal abstimmen, haben später deutlich geringere Nachbesserungsraten und Gesamtkosten; Projekte, die klassifizieren und bauen gleichzeitig machen und Systeme willkürlich Schichtdicken kürzen, geraten oft nach zwei bis drei Jahren in einen Zyklus ständiger Reparaturen. Die Korrosionsumgebung nimmt keine Rücksicht, weil man ”eine Beschichtung gespart” hat; das Maß der Sorgfalt bei der Systemauslegung schreibt sich letztlich auf die Lebensdauer-Rechnung der Struktur.
Häufig gestellte Fragen
1. Was ist ein Korrosionsschutzsystem für Stahlkonstruktionen und warum Unterteilung in Grund, Zwischen, Deck?
Ein Korrosionsschutzsystem für Stahlkonstruktionen ist die nach Korrosionsumgebung ausgelegte Beschichtungskombination ”Grundierung + Zwischenbeschichtung + Decklack”. Die Grundierung übernimmt Korrosionsschutz und Haftung (Zinkstaub-Grundierung durch opferanodischen kathodischen Schutz des Zinks), die Zwischenbeschichtung Verdickung und Barriere (Glimmereisenoxid-Plättchen verlängern den Korrosionsmedium-Pfad), der Decklack Wetterbeständigkeit und Dekoration. Jede der drei Lagen hat ihre Aufgabe; fehlt eine oder ist falsch kombiniert, verkürzt sich die Lebensdauer.
2. Welche Korrosionsklasse für Brücke, Tank, Offshore jeweils?
Brücken meist C4–C5 (bei Meeresüberquerung oder starker Verschmutzung C5); Tankaußen ähnlich C4–C5, Innenseite mit Mediumkontakt gehört zu Tauchumgebung Im1 (Süßwasser) oder Im2 (Meerwasser/salzhaltig); Offshore-Plattformen, Spritzwasserzonen fallen in CX (extrem). Da die Korrosionsintensität unterschiedlich ist, müssen System und Schichtdicke differenziert werden.
3. Wie hoch sind typische System-Schichtdicken?
Allgemeine Basis: Epoxid-Zinkstaub-Grundierung 70–80 µm (1 Gang), Epoxid-Glimmer-Eisen-Zwischenbeschichtung 100–150 µm (1–2 Gänge), Polyurethan-Decklack 100–120 µm (2 Gänge), Gesamt-DFT ca. 270–350 µm, entsprechend Schwerkorrosionsschutz C4–C5. Bei C5/CX und Tauchumgebung sollte darauf aufbauend verdickt werden.
4. Warum für Offshore CX ultrahochfestkörperige Epoxid-Zinkstaub empfohlen?
CX vereint Salzsprüh, Trocken-Nass-Wechsel und UV, am härtesten. Ultrahochfestkörperige Epoxid-Zinkstaub (z. B. Barrier 80 UHS Klasse) mit Gewichtsfestkörper 95 ± 2 %, VOC ca. 134 g/L, Zinkpulver gemäß ASTM D520 Type II, erreicht im ISO 12944-6 C5-Test die Dauerhaftigkeit ”sehr hoch (VH)”, geeignet bis CX, erfüllt sowohl Schwerkorrosionsschutz als auch die Niedrig-VOC-Anforderung von GB 30981-2020.
5. Worauf bei Tankinnen (Im1–Im2) zu achten?
Schwerpunkt sind Medienverträglichkeit und niedrige Porosität. Bei Lagerung von Trinkwasser/Lebensmittelmedium muss der Decklack hygienische Anforderungen erfüllen; salzhaltiges Meerwasser (Im2) erfordert höhere Schichtdicke und Dichte. An Spannungskonzentrationen wie Schweißnähten, Mannlöchern lokal verdicken und Funkenprüfung, bei langem Wartungsfenster erst recht ”einmal richtig”.
6. Warum ist die Taupunktdifferenz der Verarbeitungsumgebung wichtig?
Die Untergrundtemperatur muss mindestens 3 ℃ über dem Taupunkt liegen, sonst kondensiert ein unsichtbarer Wasserfilm auf der Oberfläche, Haftung und Dichtheit der Farbschicht sinken stark, später neigen zu Blasen und Ablösung. Temperatur 5–35 ℃, relative Feuchte ≤80 % sind ebenso allgemeine Kontrollgrenzen; bei nicht erfüllter Umgebung Arbeitsstopp.
7. Was bedeutet die VOC-Grenze für Industrie-Schutzbeschichtungen?
Industrielle Schutzbeschichtungen unterliegen GB 30981-2020 ”Grenzwerte für schädliche Stoffe in Industrie-Schutzbeschichtungen”, mit zwingenden Obergrenzen für VOC und Schwermetalle. Hochfestkörperige/ultrahochfestkörperige Systeme (z. B. Volumenfestkörper 85 %-Niveau, Gewichtsfestkörper 95 %-Niveau) senken bei Leistungserhalt die Emission und sind die Konformitätsvoraussetzung moderner Systeme.
8. Welche Sicherheitsgrenzen bei Zweikomponenten-Systemverarbeitung?
Enthält Isocyanat-Härter, Einatmen schädlich, daher Belüftung + Atemschutzmaske + Schutzbrille + Chemikalienhandschuhe; Feuer und Rauchen verboten; Farbreste und Gebinde als Gefahrstoffabfall entsorgen. Härter strikt dicht gegen Feuchte, nach Dosierung mischen, innerhalb Topfzeit aufbrauchen.
9. Reicht bei Schichtdickenabnahme nur der Mittelwert?
Nein. Neben erreichtem Mittelwert zählt das Minimum – unterschreitet der Tiefpunkt, gleich lokale ”Unterausstattung”, Einfallstor für Salzsprühkorrosion. Punkte statistisch erfassen, Mittel und Minimum doppelt kontrollieren.
10. Kann wasserverdünnbare Industriefarbe diese lösemittelhaltigen Systeme ersetzen?
In den meisten C3–C4 Atmosphären ja, zudem VOC niedriger und konformer; aber in extremen Bedingungen wie CX Spritzwasserzone, Im2 Tauchumgebung bleibt ultrahochfestkörperige lösemittelhaltige Epoxid-Zinkstaub verlässlicher. Die Auswahl sollte unter Abwägung von Korrosionsklasse, Konformitätsschwelle und Wartungsbedingungen erfolgen, nicht als simplER Ersatz.
Empfohlene weiterführende Lektüre
- Wie man unter dem Trend ”Öl zu Wasser” wasserverdünnbare Industriefarbe auswählt: Harzsysteme und Einsatzbedingungen: Erweitert den ”Korrosionsklasse – System”-Ansatz dieses Artikels auf wasserverdünnbare Systeme, Ausgleich von Leistung und VOC-Konformität.
- Wie wählt man wasserverdünnbare und ölhaltige Farbe: Systematischer Vergleich von Leistung bis Kosten: Vergleicht wasserverdünnbare und lösemittelhaltige Industriefarbe bei Dauerhaftigkeit, Verarbeitung und Kosten, unterstützt Systementscheidung.
- Rezepturwissenschaft und Verarbeitungsumsetzung wasserverdünnbarer Holzbeschichtung: Branchenübergreifend wasserverdünnbare Harzsysteme und Verarbeitungslogik verstehen, breiteres Materialwissen aufbauen.