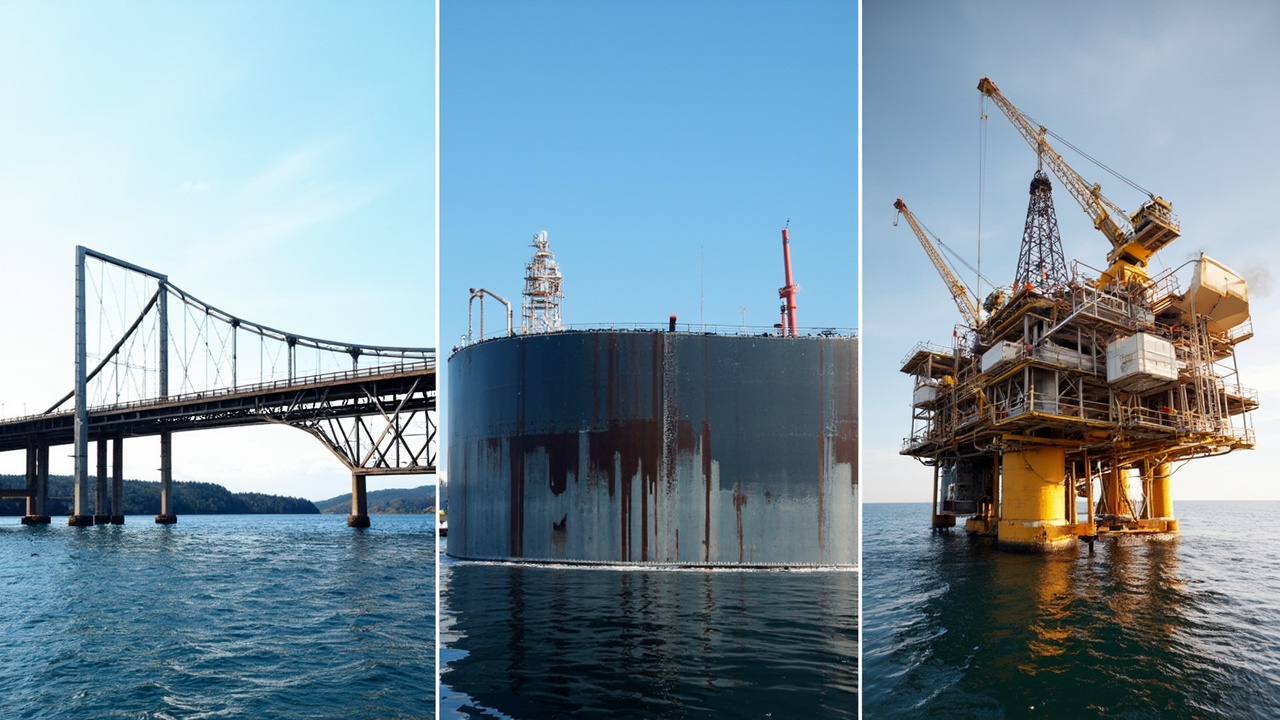
La protection anticorrosion des structures en acier n'est jamais aussi simple que « acheter une bonne peinture et la badigeonner ». Le même apprêt époxy riche en zinc, appliqué sur un pont continental, peut tenir tranquillement toute la durée de vie prévue, mais utilisé sur la zone d'embruns d'une plateforme offshore, il peut rouiller précocement — parce que l'environnement corrosif des trois types de structures n'est tout simplement pas du même ordre de grandeur. Pour que le revêtement soit réellement « rentable », il faut d'abord concevoir des systèmes différenciés selon le niveau de corrosion, puis appliquer l'épaisseur de film, la mise en œuvre et le contrôle environnemental. L'essence de la protection anticorrosion des structures en acier consiste à faire correspondre la logique à trois couches « apprêt anticorrosion, couche intermédiaire barrière, finition résistante aux intempéries » à l'intensité de corrosion de chaque type de condition de service, et à fournir un plan de revêtement réalisable.
En tant que fournisseur technique de systèmes de revêtement de protection industrielle, Kexin New Materials (kexinMaterials) fournit depuis longtemps des systèmes « apprêt — intermédiaire — finition » et des fiches procédé pour les ponts, réservoirs et installations offshore, avec pour idée centrale une conception différenciée selon les niveaux de corrosion de l'ISO 12944, plutôt que d'utiliser un seul plan pour tous les projets. Si vous êtes au stade de sélection pour évaluer les systèmes de résine et la conformité VOC, vous pouvez également consulter notre réflexion sur la sélection de la peinture de protection industrielle à l'eau, en intégrant le plan de revêtement et le seuil environnemental.
Cet article explique d'abord les niveaux de corrosion et le mécanisme à trois couches, puis donne trois tableaux de systèmes comparables pour le pont (C4–C5), le réservoir (intérieur Im1–Im2) et l'offshore (CX), et complète avec les points clés de mise en œuvre tels que le haut extrait sec, le contrôle de mise en œuvre et le stockage sûr, dans le but de vous permettre, face à un plan de conception, de juger s'il est « raisonnable ou non ».
I. Pourquoi « un seul système pour tous » est une erreur
La cause profonde de la défaillance du revêtement peut presque toujours être retracée à « un désaccord entre le niveau d'environnement et l'intensité du système ». Appliquer un système à faible épaisseur destiné à un entrepôt sec sur la cellule de caisson d'un pont transmanche, le brouillard salin et la condensation le feront cloquer et se détacher en quelques années ; à l'inverse, appliquer un système de super protection anticorrosion de niveau CX offshore sur une structure en acier d'usine ordinaire est un double gaspillage de coût et de difficulté de mise en œuvre.
Les différences proviennent de trois aspects : d'abord l'intensité des milieux corrosifs (concentration en ions chlorure, humidité, température), ensuite le mode d'action du milieu (atmosphère, immersion, embruns), enfin la maintenabilité et la durée de vie prévue de la structure. La norme internationale ISO 12944-2018 quantifie précisément cette différence par « niveau de corrosion », donnant un langage commun à la conception des systèmes — c'est aussi la base des tableaux de plans ci-dessous.
II. Niveaux de corrosion ISO 12944 et logique des systèmes
L'ISO 12944-2018 divise les environnements de corrosion atmosphérique en C2 (faible) à C5 (très élevé), ainsi qu'en CX (extrême, offshore/mer), et sépare les environnements d'immersion en Im1–Im3. Plus le niveau est élevé, plus la corrosion est sévère, et plus l'épaisseur totale de film sec (DFT) requise et le niveau de durabilité du système sont élevés.
| Niveau de corrosion | Environnement typique | Orientation de conception du système |
|---|---|---|
| C2 (faible) | Intérieur continental sec, intérieur peu pollué | Revêtement fin, époxy/polyuréthane conventionnel suffit |
| C3 (moyen) | Urbain, atmosphère industrielle générale | Apprêt + finition, épaisseur modérée |
| C4 (élevé) | Littoral, zone de usine chimique | Apprêt riche en zinc + couche intermédiaire + finition |
| C5 (très élevé) | Côte à forte salinité, zone industrielle lourde | Système de protection anticorrosion lourd, haute épaisseur |
| CX (extrême) | Offshore, zone d'embruns | Apprêt riche en zinc à très haut extrait sec + barrière épaisse + finition résistante aux intempéries |
| Im1–Im3 | Immersion (eau douce/eau de mer/enterré) | Sélectionner le système selon le milieu d'immersion, protection anticorrosion lourde |
Comprendre ce tableau, le « pourquoi » du plan de revêtement devient clair : les ponts sont surtout en C4–C5, l'intérieur des réservoirs relève de l'immersion Im1–Im2, et les plateformes offshore se situent globalement en CX. Les trois ont des mécanismes de corrosion différents, les systèmes ne peuvent donc pas être identiques.
III. Mécanisme à trois couches du système : apprêt, intermédiaire et finition chacun leur rôle
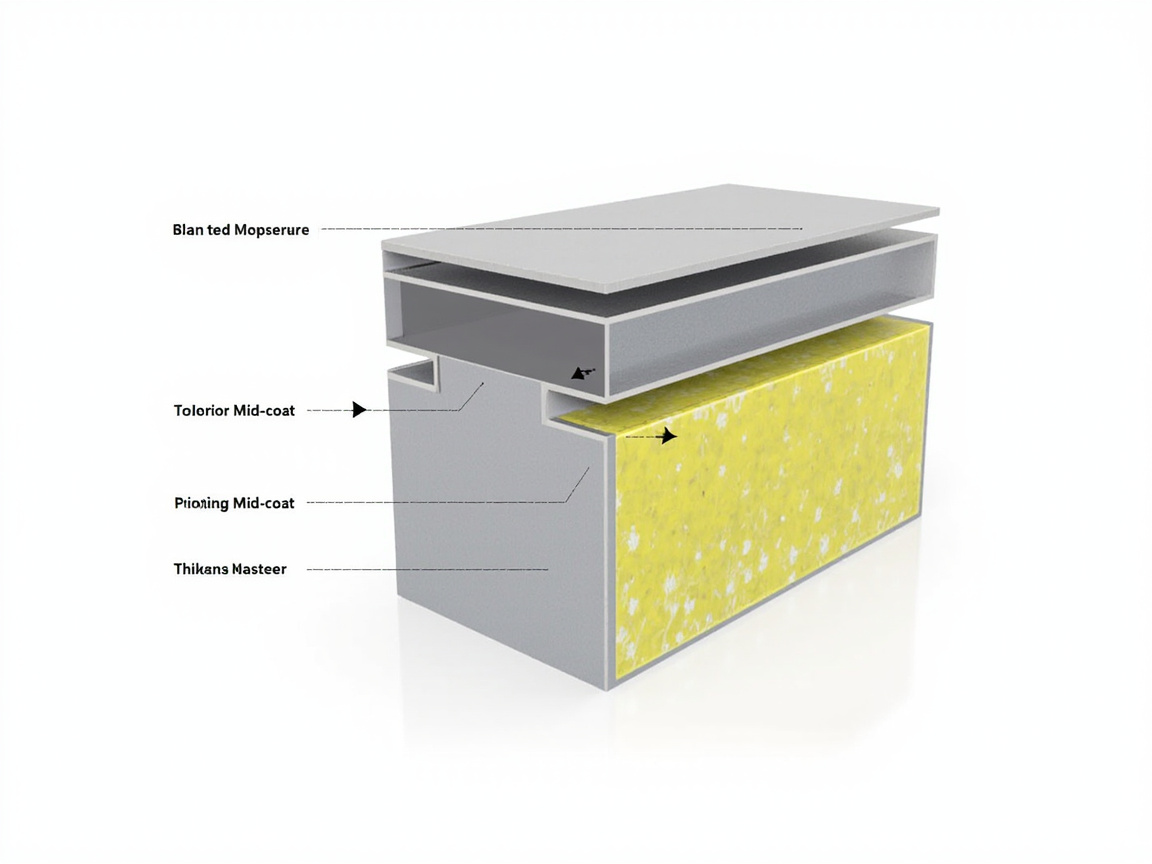
Un système de protection industrielle se compose généralement de « apprêt + couche intermédiaire + finition », chaque couche assumant une fonction différente, avec des mécanismes propres.
3.1 Apprêt : protection anticorrosion et adhérence, protection cathodique
L'apprêt de protection anticorrosion lourd utilise souvent l'époxy riche en zinc, dont le cœur est le mécanisme de protection cathodique — la poudre de zinc dans le film (teneur en zinc à l'état sec ≥ 80 % en masse) agit comme anode sacrificielle, corrodée en priorité, protégeant ainsi le substrat en acier. Ce mécanisme est particulièrement clé au niveau des défauts de film tels que rayures et piqûres, et le distingue fondamentalement de la peinture antirouille ordinaire. L'apprêt assure également une forte adhérence au substrat sablé, constituant la fondation de tout le système.
3.2 Couche intermédiaire : épaississement et barrière
La couche intermédiaire utilise souvent l'époxy à oxyde de fer micacé, dont le cœur est la action barrière — les particules lamellaires d'oxyde de fer micacé (MIO) se superposent couche par couche dans le film, prolongeant comme un « labyrinthe » le chemin de diffusion de l'eau, de l'oxygène et des ions chlorure vers le substrat. La couche intermédiaire assure aussi l'épaississement, empilant l'épaisseur totale avec un matériau relativement économique, améliorant la barrière tout en maîtrisant le coût.
3.3 Finition : résistance aux intempéries et décoration
La couche externe utilise souvent une finition polyuréthane (système aliphatique HDI), chargée de résister aux UV, de conserver le brillant et la couleur, de résister à la pulvérulence, et de fournir l'apparence décorative. Sa résistance aux intempéries détermine si, après des années en extérieur, le système est « toujours beau et intact ».
Principe du système en un mot : l'apprêt gère protection anticorrosion et adhérence, la couche intermédiaire gère épaississement et barrière, la finition gère résistance aux intempéries et décoration. Les trois couches ont chacune leur rôle ; manquer une couche ou mal l'apparier réduit la durée de vie globale.
IV. Référence d'épaisseur typique des systèmes
L'épaisseur de système général de peinture de protection industrielle peut servir de référence pour la conception (données issues de la synthèse des paramètres de systèmes époxy-polyuréthane nationaux et d'archives techniques sectorielles) : apprêt 70–80 µm (1 couche), couche intermédiaire 100–150 µm (1–2 couches), finition 100–120 µm (2 couches). Le DFT total des trois couches se situe généralement dans la plage 270–350 µm, correspondant aux besoins généraux de protection anticorrosion lourde en C4–C5.
| Revêtement | Couche(s) | Épaisseur par couche/plage | Fonction |
|---|---|---|---|
| Apprêt époxy riche en zinc | 1 couche | 70–80 µm | Protection cathodique, adhérence |
| Couche intermédiaire époxy oxyde de fer micacé | 1–2 couches | 100–150 µm | Barrière, épaississement |
| Finition polyuréthane | 2 couches | 100–120 µm | Résistance aux intempéries, décoration |
| Total | — | Environ 270–350 µm | Système de protection anticorrosion lourde |
C'est la « formule de référence » ; les trois plans ci-dessous y ajoutent ou retirent selon le niveau d'environnement.
V. Plan A : structure en acier de pont (C4–C5)
Le pont est exposé longtemps en atmosphère extérieure, soumis au double assaut de la pollution industrielle et du brouillard salin côtier, et la cellule de caisson peut aussi présenter de la condensation ; le niveau de corrosion est surtout en C4–C5. Le système principal est « apprêt époxy riche en zinc + intermédiaire époxy oxyde de fer + finition polyuréthane », avec une épaisseur totale moyenne à haute.
| Élément | Plan de système (pont C4–C5) |
|---|---|
| Niveau de corrosion | C4 (pont général) à C5 (pont transmanche/fortement pollué) |
| Apprêt | Apprêt époxy riche en zinc, 70–80 µm, 1 couche (protection cathodique) |
| Couche intermédiaire | Couche intermédiaire époxy oxyde de fer micacé, 100–150 µm, 1–2 couches (barrière épaississement) |
| Finition | Finition polyuréthane aliphatique, 100–120 µm, 2 couches (résistance intempéries conservation couleur) |
| DFT total | Environ 270–350 µm |
| Mode de mise en œuvre | Pulvérisation airless haute pression prioritaire ; les angles morts de la cellule de caisson peuvent être complétés au pinceau |
| Contrôle environnemental | Température 5–35℃, humidité relative ≤ 80 %, température du substrat supérieure au point de rosée de plus de 3℃ |
Le point clé du plan pont est « résistance aux intempéries + protection des arêtes » : la finition doit être un polyuréthane aliphatique pour résister au jaunissement et conserver le brillant ; les arêtes des cellules de caisson, nœuds de boulons, soudures et autres coins sujets à l'accumulation d'eau doivent voir leur épaisseur augmentée ou être retouchés, car la corrosion par brouillard salin démarre souvent de ces endroits.
VI. Plan B : réservoir (intérieur Im1–Im2)
Le réservoir se divise en extérieur (atmosphère, similaire à C4–C5) et intérieur (au contact du milieu, relevant de l'immersion Im1–Im2). Le système intérieur doit être choisi selon le milieu stocké : Im1 pour immersion en eau douce/sans pollution spécifique, Im2 pour immersion en eau de mer ou environnement salin. L'intérieur exige souvent une meilleure résistance chimique et compacité, et la fenêtre de maintenance étant longue, le système doit être « fait du premier coup ».
| Élément | Plan de système (intérieur réservoir Im1–Im2) |
|---|---|
| Niveau de corrosion | Im1 (immersion eau douce) / Im2 (immersion eau de mer/saline) |
| apprêt | apprêt riche en zinc époxy ou apprêt antirouille époxy, 70–80 µm, 1 couche |
| couche intermédiaire | couche intermédiaire micacée époxy / époxy à fort corps, niveau 150 µm, 1–2 couches |
| finition | finition époxy ou polyuréthane compatible aliment / milieu, 100–120 µm, 2 couches |
| DFT total | souvent supérieur au système atmosphérique, environ 300–350 µm et plus |
| contrôle clé | compatibilité du milieu, sans solvant / haute teneur en solides pour réduire la porosité, renforcement des soudures |
| contrôle environnemental | température 5–35℃, humidité relative ≤80%, écart point de rosée ≥3℃ |
Le cœur du système intérieur des réservoirs est « compatibilité du milieu + faible porosité ». Lors du stockage d'eau potable ou de milieux de qualité alimentaire, la finition doit répondre aux exigences sanitaires correspondantes ; lors du stockage de milieux contenant du chlore, l'épaisseur de film et la densité doivent être plus élevées. Les soudures, trous d'homme et autres zones de concentration de contraintes sont des points de rupture par corrosion, il faut épaissir localement et effectuer une détection des fuites par étincelles.
VII. Solution C : structures en acier offshore (CX, zone côtière/offshore zone d'embruns)
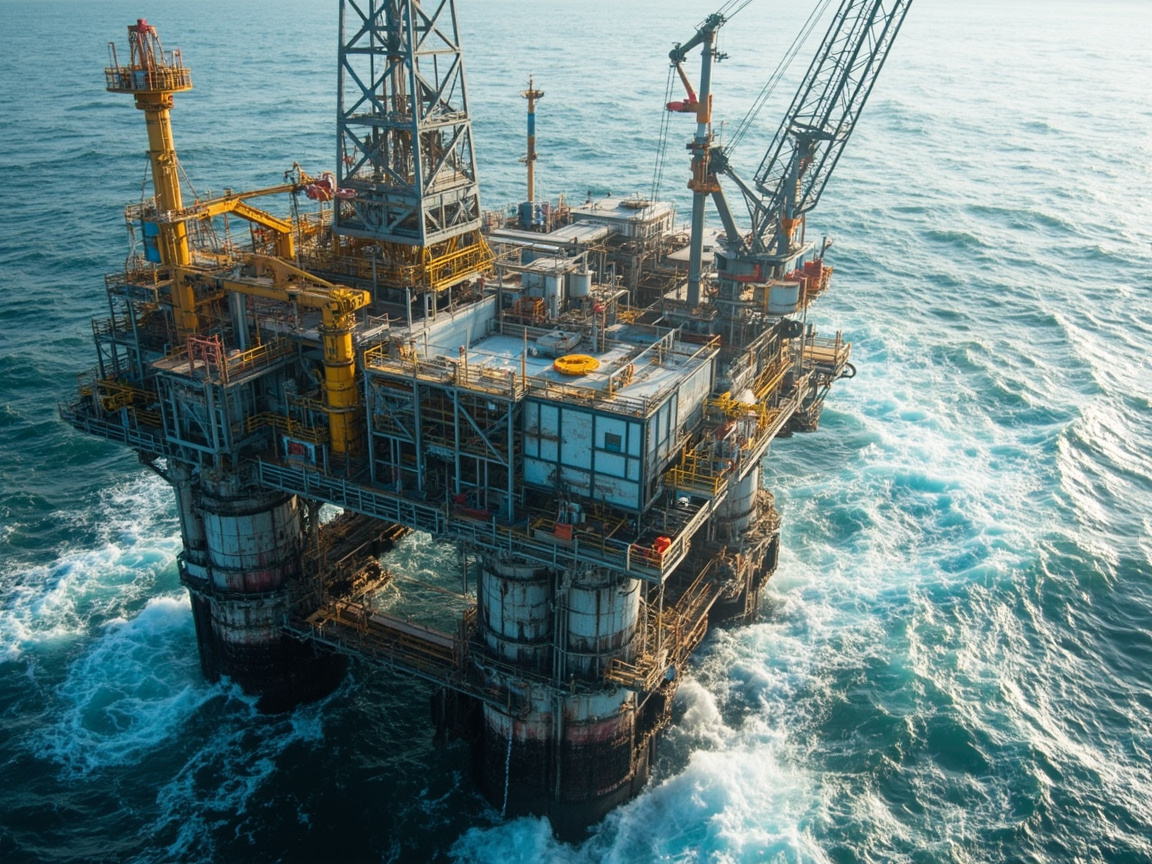
Les plates-formes en mer, les jackets, les zones d'embruns se situent au niveau extrême CX de l'ISO 12944, avec brouillard salin, alternance humide/sec, UV et chocs mécaniques simultanés, constituant les conditions de service les plus sévères pour la protection industrielle. Ces projets exigent des exigences plus élevées sur la teneur en solides du apprêt riche en zinc, l'épaisseur de la couche barrière et la tenue aux intempéries de la finition, et tendent à adopter des systèmes à ultra-haute teneur en solides pour réduire le nombre de couches et la porosité.
Prenez l'exemple de l'apprêt riche en zinc époxy à ultra-haute teneur en solides (référence système type Jotun Barrier 80 UHS 6XW, données issues de TDS publiques) : époxy bicomposant durci par polyamine, teneur massique en COV <10%, teneur en solides massique 95 ± 2 %, teneur en solides volumique 85 ± 2 % ; COV (selon GB 30981 / GB/T 34682) environ 134 g/L ; poudre de zinc conforme ASTM D520 Type II, conforme SSPC Paint 20 niveau 2 et exigences de composition ISO 12944-5 ; DFT 60–150 µm, rendement théorique 14–5,6 m²/L ; dans les essais ISO 12944-6 atteint une durabilité « très élevée (VH) » en C5, applicable aux environnements de corrosion jusqu'à CX. Ce type de riche en zinc à ultra-haute teneur en solides est précisément le apprêt de choix pour les systèmes côtiers CX.
| Élément | Solution de système (offshore CX) |
|---|---|
| niveau de corrosion | CX (extrême, zone offshore / d'embruns) |
| apprêt | riche en zinc époxy à ultra-haute teneur en solides (type Barrier 80 UHS), 60–150 µm, protection cathodique principalement |
| couche intermédiaire | micacée époxy à fort corps, niveau 150 µm et plus, 1–2 couches, forte barrière |
| finition | finition polyuréthane aliphatique / polysiloxane, 100–120 µm, 2 couches, tenue aux intempéries |
| DFT total | souvent ≥350 µm, zone d'embruns peut être plus élevée |
| exigences particulières | ultra-haute teneur en solides, faible COV, résistance aux cycles humide/sec, résistance aux chocs |
| contrôle environnemental | température 5–35℃, humidité relative ≤80%, écart point de rosée ≥3℃ ; fenêtre de travail en mer limitée |
Le point clé du système offshore est la superposition triple « ultra-haute teneur en solides + épaisse barrière + finition tenue aux intempéries ». Les apprêts comme Barrier 80 UHS, avec 95% de teneur en solides massique et un faible COV de 134 g/L, répondent à la fois à l'intensité anticorrosion de niveau CX et à la limite de GB 30981-2020 pour les revêtements de protection industrielle, constituant un choix pragmatique pour l'anticorrosion lourde côtière.
VIII. Haute teneur en solides et conformité COV : une ligne incontournable des systèmes modernes
Avec la mise en œuvre de GB 30981-2020 « Limites des substances nocives dans les revêtements de protection industrielle », le COV des revêtements de protection industrielle n'est plus une « option » mais un seuil obligatoire. Les systèmes à haute teneur en solides (comme teneur en solides volumique niveau 85 %) et à ultra-haute teneur en solides (teneur en solides massique niveau 95 %) réduisent le solvant et le COV tout en permettant de réduire le nombre de couches par application épaisse en une seule passe — ce qui est particulièrement rentable pour les structures de grande surface et difficiles à entretenir comme les ponts et les ouvrages offshore.
Prenez l'exemple du riche en zinc époxy à ultra-haute teneur en solides (type Barrier 80 UHS) : son COV est d'environ 134 g/L, bien inférieur au riche en zinc solvant traditionnel, tandis que sa teneur en solides massique atteint 95 ± 2 %. Cela signifie qu'à même épaisseur de film, le nombre de couches est moindre, les émissions de solvant plus faibles, et la densité meilleure. Lors de la conception du système, il faut optimiser « teneur en solides — COV — nombre de couches — épaisseur de film » comme un ensemble de paramètres couplés, afin d'être à la fois conforme et économique.
IX. Contrôle de l'exécution et de l'environnement : clé de la mise en œuvre du système
Même le meilleur système échouera si l'exécution est hors contrôle. Exigences générales de mise en œuvre (selon résumé des paramètres de système de finition époxy-polyuréthane) : température ambiante de l'exécution 5–35℃, humidité relative ≤80%, température du substrat doit être supérieure de 3℃ au point de rosée ; privilégier la pulvérisation sans air à haute pression ou la pulvérisation air, le pinceau et le rouleau uniquement pour petites réparations ; systèmes bicomposants doivent être mélangés strictement selon le ratio et utilisés dans le temps de pot-life.
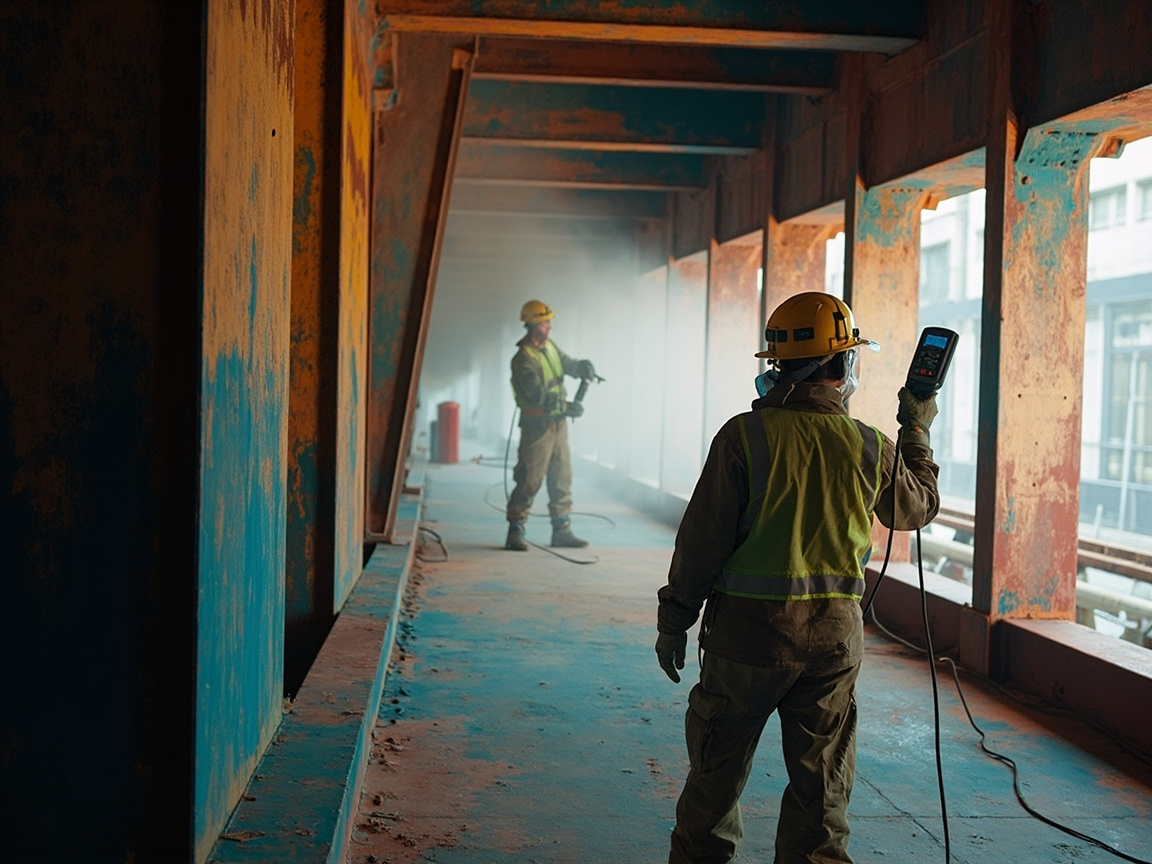
Le traitement du substrat est le préalable : sablage de l'acier au carbone à Sa 2½ (ISO 8501-1), rugosité 30–75 µm, surface sans huile ni poussière. L'épaisseur de film est vérifiée zone par zone au mesureur d'épaisseur magnétique, en insistant sur arêtes, soudures, trous de boulons. L'entre-couche doit être réalisée après séchage superficiel de la couche précédente et avant durcissement complet, pour éviter le décollement entre couches. En environnement non conforme (pluie, neige, humidité élevée, condensation) il faut arrêter le travail, sinon même un système brouillard salin échouera prématurément.
X. Conception de l'épaisseur de film et inspection réception
L'épaisseur de film est un « indicateur rigide » du système. Le DFT total doit fixer une limite basse selon le niveau environnemental : C4 environ 240–280 µm, C5 environ 280–340 µm, CX souvent ≥350 µm. La réception utilise un mesureur d'épaisseur magnétique selon règles statistiques d'échantillonnage (plusieurs points par m², moyenne et minimum), vérifiant à la fois si la moyenne atteint le standard et si le point minimum suffit — un point minimum insuffisant équivaut à une « réduction de configuration » locale, précisément la faille du brouillard salin.
L'inspection du système doit également combiner données brouillard salin, adhérence et vieillissement (voir articles sur les essais). Il est recommandé d'inclure « niveau de corrosion — épaisseur de film totale — résultats d'essais individuels — ligne de conformité » dans l'accord technique, pour réception selon plan et traçabilité selon chiffres en phase ultérieure. Le temps de cure et d'entretien après exécution détermine directement la performance finale, les systèmes bicomposants doivent laisser une fenêtre de durcissement complet avant mise en service (sur le mécanisme général de séchage et durcissement des peintures, référez-vous à séchage et durcissement des peintures à l'eau pour comparaison de principe, bien que le système diffère, la logique « ratio — durcissement — performance » est commune).
XI. Sécurité et stockage : ligne rouge des systèmes bicomposants
Les systèmes de protection anticorrosion industrielle lourde sont majoritairement époxy/polyuréthane bicomposants, contenant durcisseur isocyanate, la sécurité de mise en œuvre ne peut être négligée. Selon notice de sécurité du système : contient durcisseur isocyanate, inhalation nocive, nécessite ventilation + masque anti-gaz + lunettes de protection + gants chimiques ; chantier interdit au feu, interdit de fumer ; résidus de peinture et bidons selon déchets dangereux.
Côté stockage : base et durcisseur stockés séparément à 5–35℃ au frais et ventilé, le durcisseur réagit très facilement avec l'humidité de l'air et perd efficacité, doit être strictement scellé anti-humidité ; emballage courant base 20 kg + durcisseur 4 kg, durée de conservation environ 12 mois. Sur chantier, utiliser outil de dosage et non à l'approximation, le bicomposant restant ne peut être stocké longtemps.
XII. Confiez-nous le système
Revenons à la phrase du début : il n'y a pas de « solution universelle » pour le système anticorrosion des structures en acier. Le pont regarde la tenue aux intempéries et protection des arêtes en C4–C5, l'intérieur du réservoir regarde la compatibilité du milieu en Im1–Im2, l'offshore regarde l'ultra-haute teneur en solides et l'épaisse barrière en CX — les trois doivent être conçus différemment.
Kexin New Materials (kexinMaterials) lors de la livraison du système apprêt riche en zinc époxy, couche intermédiaire micacée époxy et finition polyuréthane, fournit selon le niveau de corrosion ISO 12944 l'épaisseur de film et fiche technique correspondantes, et intègre la conformité COV (GB 30981-2020), fenêtre environnementale d'exécution et stockage sécurisé dans le package de livraison, alignant bureau d'études, applicateur et maître d'ouvrage sur un même jeu de données. Pour les lecteurs devant arbitrer entre à l'eau et solvant, ils peuvent aussi combiner comparaison de sélection peinture à l'eau et peinture solvant pour équilibrer performance, conformité et coût.
XIII. Erreurs courantes de système
Erreur 1 : toutes les structures en acier avec la même peinture. Faux. L'intensité de corrosion C4, C5, CX, Im1–Im2 diffère d'un ordre de grandeur, le système et l'épaisseur doivent être gradés.
Erreur 2 : plus épais c'est plus sûr, empiler au hasard. Faux. Trop épais provoque craquelure, coulure, gaspillage, et le bicomposant a limite de pot-life ; l'épaisseur doit être conçue selon niveau et vérifiée au mesureur.
Erreur 3 : plus la teneur en zinc du apprêt riche en zinc est haute mieux c'est, ajout illimité. Faux. Teneur en zinc dans le film sec ≥80% est la plage efficace de protection cathodique, excès nuit à l'application et entre-couches ; la clé est conception du système et épaisseur.
Erreur 4 : finition choisie au hasard, juste couvrir. Faux. La finition extérieure doit être polyuréthane aliphatique anti-jaunissement, retention brillant et couleur, sinon pulvérulence et perte de brillant en quelques années.
Erreur 5 : COV sans importance, tant que performance ok. Faux. La peinture de protection industrielle est soumise à limite obligatoire GB 30981-2020, systèmes haute/ultra-haute teneur en solides peuvent être conformes tout en gardant performance.
XIV. Rétrospective d'échec de système : pièges typiques des trois types de structures
Un bon système écrit peut aussi échouer sur le terrain. Retrouver les échecs typiques des trois types de structures jusqu'à la conception du système est une méthode pratique pour éviter de répéter les erreurs :
| Type de structure | Échec typique | Cause racine | Contre-mesure au niveau système |
|---|---|---|---|
| Pont (C4–C5) | Angle interne de la poutre caisson, nœud de boulons, rouille précoce | Épaisseur de film insuffisante sur les bords, perte de contrôle de l'intervalle de recoat | Prépeinture/épaississement des bords, fenêtre intercouches stricte |
| Réservoir (Im1–Im2) | Perforation par corrosion ponctuelle près des soudures | Soudure non renforcée, erreur de compatibilité du milieu | Épaississement local des soudures + détection par étincelles, choix de la finition selon le milieu |
| Offshore (CX) | Désépaissement en grande partie dans la zone d'embruns | Solide/épaisseur de film insuffisants, mauvaise résistance aux cycles humide-sec | Zinc riche ultra haute teneur + écran épais, DFT total ≥ 350 µm |
| Général | Chaule et perte de brillance de la finition en quelques années | Utilisation de finition aromatique / non résistante aux intempéries | Changer pour finition polyuréthane aliphatique ou polysiloxane |
| Général | Décollement intercouches, pelage en plaques | Perte de contrôle du traitement de surface ou de la fenêtre de recoat | Sablage Sa 2½, contrôle de l'écart du point de rosée et de l'intervalle intercouches |
Ce tableau montre que la plupart des défaillances sur site ne sont pas dues à « une mauvaise peinture en soi », mais à un maillon faible dans la conception du système, la répartition de l'épaisseur de film ou le contrôle de l'application. Il est beaucoup plus serein de marquer séparément l'épaisseur de film et le procédé pour les « points de concentration de contrainte » tels que les bords, les soudures et la zone d'embruns dès la phase de conception, plutôt que de réparer plus tard.
XV. La logique de coût de la conception du système : ce n'est pas « plus épais et plus cher c'est mieux »
La conception du système est souvent mal comprise comme « empiler l'épaisseur de film et choisir un niveau élevé pour être sûr ». Mais le coût est lié : chaque augmentation d'un niveau du DFT total fait monter le matériau, le nombre de passes d'application, le délai et le risque de reprise. L'approche rationnelle est d'optimiser avec les quatre paramètres « niveau de corrosion — épaisseur de film nécessaire — nombre de passes acceptable — conformité VOC ».
Prendre l'offshore CX comme exemple : utiliser un apprêt époxy zinc riche ultra haute teneur (comme la classe Barrier 80 UHS, avec une teneur en solides en poids de 95 %), permet d'obtenir une application épaisse en une seule passe, avec peu de passes pour atteindre une haute épaisseur de film, satisfaisant à la fois la anticorrosion lourde et réduisant le VOC et le délai ; si l'on utilise un système traditionnel à faible teneur en solides, atteindre le même DFT nécessite plus de passes, avec plus d'émissions de solvants et de main-d'œuvre. On voit que « haute teneur en solides » n'est pas seulement un argument écologique, mais aussi un point d'équilibre entre coût et fiabilité. Le concepteur doit expliquer clairement ce lien dans le protocole technique, pour que le maître d'ouvrage comprenne « pourquoi ce système est conforme sans gaspillage ».
XVI. La boucle fermée entre conception du système et inspection-réception
Un bon plan ne garantit pas une bonne livraison ; une bonne livraison ne garantit pas une réception stricte. Relier « conception — application — inspection — réception » en une boucle fermée est la clé pour éviter les accidents de anticorrosion des structures en acier.
Côté conception, il faut donner clairement le niveau de corrosion (C4/C5/CX, Im1–Im2), la limite inférieure du DFT total, les plages d'épaisseur de film de chaque couche et les critères de conformité des tests individuels (durée de brouillard salin, décoloration/chaulage au vieillissement, classe de quadrillage). Les quatre mots vagues « système de anticorrosion lourde » ne permettent aucune traçabilité ultérieure.
Côté application, il faut enregistrer le niveau de sablage du substrat, la distribution réelle du DFT, la température et l'humidité et le point de rosée, le ratio de mélange et les conditions de durcissement. Ces enregistrements sont la base pour définir lors de la réception « problème de peinture ou problème d'application ». Sans enregistrement de processus, on ne peut que se rejeter la responsabilité après défaillance.
Côté inspection, doit fournir un rapport tiers correspondant au plan de conception : brouillard salin selon GB/T 1771 / ISO 9227, vieillissement selon GB/T 1865, adhérence selon GB/T 9286, en précisant les informations de panneau et la durée d'essai. Les critères de conformité des trois plans mentionnés ci-dessus (pont/C4–C5, réservoir/Im1–Im2, offshore/CX) doivent être directement inscrits dans l'ordre de mission d'inspection.
Côté réception, juger selon la fermeture des quatre éléments « épaisseur de film moyenne + épaisseur de film au point le plus bas + test individuel + conformité VOC ». Seulement quand les quatre anneaux correspondent, le système est vraiment mis en œuvre. Cette pensée en boucle fermée est aussi ce que Kexin New Materials (kexinMaterials) maintient lors de la livraison du système apprêt — intermédiaire — finition : non seulement fournir le revêtement, mais aussi une « chaîne de données vérifiable », pour que le maître d'ouvrage obtienne non pas une promesse sur papier, mais un ensemble de preuves contrôlables.
XVII. Du système à la durée de vie totale : la maintenance doit être considérée dès la conception
La conception du système ne doit pas se concentrer uniquement sur « la conformité de la première application », mais aussi sur la maintenabilité de la structure sur toute sa durée de vie. Beaucoup de défaillances ne viennent pas d'un mauvais choix de système, mais du fait que la conception ne laisse pas de place à la maintenance : l'intérieur de la poutre caisson inaccessible pour retouche, la zone d'embruns sans passage de maintenance, la zone de soudure sans espace de renforcement local réservé, conduisant à ce qu'un petit point de rouille devienne une grande réparation.
La conception du système avec perspective de durée de vie totale considère au moins trois points : un, accessibilité, réserver un passage de maintenance et des conditions d'échafaudage pour les parties devant être entretenues ; deux, réparabilité, chaque couche du système doit choisir un système compatible pour recoat, évitant le « ancienne couche ne colle pas à la nouvelle peinture » ultérieur ; trois, marge d'épaisseur de film, marquer dès la conception pour les bords, soudures et zone d'embruns vulnérables une épaisseur de film supérieure à la moyenne, au lieu de prendre uniformément la limite inférieure.
Intégrer le coût de maintenance dans le choix initial est souvent plus économique que « économiser un peu au début, réparer répétitivement plus tard ». C'est aussi pourquoi les projets offshore et de ponts transmarins insistent de plus en plus sur le triptyque « durée de conception — niveau de système — fenêtre de maintenance » : utiliser la robustesse du système initial pour acheter la sérénité de la maintenance ultérieure. Pour le maître d'ouvrage, le système vraiment rentable est celui qui dans vingt ans arrête moins souvent les travaux et répare moins souvent.
Il faut ajouter que la perspective de durée de vie totale n'exclut pas les solutions à bas coût — pour les usines industrielles générales C3 et inférieures, les galeries de tuyauteries, une conception excessive en système CX est au contraire un gaspillage. La bonne pratique est d'utiliser les niveaux de corrosion de l'ISO 12944 pour d'abord faire la « classification de l'environnement », puis décider de l'intensité du système et de l'épaisseur de film, pour que chaque centime de budget soit dépensé sur le risque de corrosion correspondant. Une classification précise, le système ne sera pas « suréquipé et gaspilleur, ou sous-équipé et défaillant », c'est l'essence même de la conception différenciée.
D'après les projets servis par Kexin New Materials (kexinMaterials), tous les maîtres d'ouvrage ayant aligné d'un coup les trois éléments « classification de l'environnement + épaisseur de film du système + fenêtre de maintenance » en amont ont eu un taux de reprise et un coût global nettement meilleurs ; tandis que les projets classant l'environnement tout en construisant et compressant arbitrairement l'épaisseur de film du système entrent souvent dans un cycle de réparations répétitives après deux ou trois ans. L'environnement corrosif ne vous épargnera pas parce que vous « avez économisé une application » ; le degré de rigueur de la conception du système finira par s'inscrire sur le bilan de durée de vie de la structure.
Questions fréquentes
1. Qu'est-ce que le système de anticorrosion des structures en acier, et pourquoi séparer apprêt/intermédiaire/finition ?
Le système de anticorrosion des structures en acier est une combinaison de couches « apprêt + couche intermédiaire + finition » conçue selon l'environnement corrosif. L'apprêt assure la anticorrosion et l'adhérence (l'apprêt zinc riche repose sur la protection cathodique par sacrifice du zinc) ; la couche intermédiaire assure l'épaississement et le blindage (les plaquettes de oxyde de fer micacé prolongent le chemin des milieux corrosifs) ; la finition assure la résistance aux intempéries et la décoration. Les trois couches gèrent chacune leur rôle, manquer une couche ou un mauvais appariement raccourcit la durée de vie.
2. Quel niveau de corrosion utiliser respectivement pour pont, réservoir, offshore ?
Les ponts sont principalement C4–C5 (pont transmarin ou à forte pollution prend C5) ; l'extérieur du réservoir est similaire à C4–C5, l'intérieur en contact avec le milieu appartient à l'environnement d'immersion Im1 (eau douce) ou Im2 (eau de mer/salée) ; les plates-formes offshore, la zone d'embruns tombent dans CX (extrême). Les trois ont des intensités de corrosion différentes, le système et l'épaisseur de film doivent être différenciés.
3. Quelle est l'épaisseur de film typique du système ?
La référence générale est apprêt époxy zinc riche 70–80 µm (1 passe), couche intermédiaire époxy oxyde de fer micacé 100–150 µm (1–2 passes), finition polyuréthane 100–120 µm (2 passes), DFT total environ 270–350 µm, correspondant à la anticorrosion lourde C4–C5. C5/CX et environnement d'immersion doivent être épaissis sur cette base.
4. Pourquoi recommander un apprêt époxy zinc riche ultra haute teneur pour le niveau offshore CX ?
Le niveau CX combine brouillard salin, cycles humide-sec et UV, le plus sévère. L'apprêt époxy zinc riche ultra haute teneur (comme la classe Barrier 80 UHS) a une teneur en solides en poids de 95 ± 2 %, VOC environ 134 g/L, poudre de zinc conforme ASTM D520 Type II, atteint la durabilité « très haute (VH) » dans le test C5 de l'ISO 12944-6, applicable en dessous de CX, satisfaisant à la fois la anticorrosion lourde et les exigences bas VOC de GB 30981-2020.
5. Que faut-il noter pour le système interne du réservoir (Im1–Im2) ?
L'accent est sur la compatibilité du milieu et la faible porosité. Pour stocker eau potable/denrées, la finition doit satisfaire aux exigences sanitaires ; l'eau de mer chlorée (Im2) doit augmenter l'épaisseur de film et la densité. Les soudures, trous d'homme et autres points de concentration de contrainte sont épaissis localement et soumis à la détection par étincelles, une longue fenêtre de maintenance exige « bien faire du premier coup ».
6. Pourquoi l'écart du point de rosée de l'environnement d'application est-il important ?
La température du substrat doit être supérieure de 3 ℃ au moins au point de rosée, sinon une pellicule d'eau invisible se condense en surface, l'adhérence et la densité du film chutent brutalement, provoquant plus tard bulles et décollement. Température 5–35 ℃, humidité relative ≤ 80 % sont aussi des lignes de contrôle générales, l'environnement non conforme doit arrêter les travaux.
7. Que signifient les limites VOC pour les peintures de protection industrielle ?
Les revêtements de protection industrielle exécutent GB 30981-2020 « Limites des substances nocives dans les revêtements de protection industrielle », fixant des plafonds obligatoires pour VOC et métaux lourds. Les systèmes haute/ultra haute teneur en solides (comme teneur en solides en volume 85 %, teneur en poids 95 %) réduisent les émissions tout en gardant les performances, c'est le préalable de conformité des systèmes modernes.
8. Quelles sont les lignes rouges de sécurité pour l'application des systèmes bi-composants ?
Contient un durcisseur isocyanate, inhalation nocive, nécessite ventilation + masque anti-gaz + lunettes de protection + gants chimiques ; interdiction de feu et de fumer ; déchets de peinture et bidons traités comme déchets dangereux. Le durcisseur doit être strictement scellé anti-humidité, dosé précisément, utilisé dans le temps de pot life.
9. L'inspection d'épaisseur de film ne regarde que la moyenne, suffit-il ?
Non. Outre la moyenne conforme, il faut voir si le point le plus bas suffit — un point le plus bas insuffisant équivaut à une « réduction de configuration » locale, c'est la brèche de la corrosion par brouillard salin. Il faut prélever selon les règles statistiques, contrôle double moyenne et minimum.
10. La peinture industrielle à l'eau peut-elle remplacer ces systèmes solvants ?
Dans la plupart des environnements atmosphériques C3–C4 oui, et VOC plus bas plus conforme ; mais en zone d'embruns CX, immersion Im2 et autres conditions extrêmes, l'apprêt époxy zinc riche solvant ultra haute teneur reste plus fiable. Le choix doit combiner niveau de corrosion, seuil de conformité et conditions de maintenance, plutôt qu'un simple remplacement.
Lecture complémentaire
- Comment choisir la peinture industrielle à l'eau dans le contexte du remplacement huile-eau : système de résine et conditions applicables : étend la pensée « niveau de corrosion — système » de cet article au système aqueux, équilibrant performance et conformité VOC. Comment choisir entre revêtement à l'eau et peinture à l'huile : une comparaison systématique des performances au coût : compare les compromis entre revêtement industriel à l'eau et solvant en termes de durabilité, d'application et de coût, pour aider à la décision d'accompagnement.
- Science de la formulation et mise en œuvre des revêtements bois à l'eau : comprendre transversalement les systèmes de résines aqueuses et la logique d'application, pour établir un cadre de connaissance des matériaux plus large.