No sistema de revestimentos anticorrosivos pesados, o primário epóxi rico em zinco é reconhecido como a "primeira linha de defesa". Ao contrário do acabamento, que é responsável pela estética e resistência às intempéries, ou da camada intermédia, que simplesmente aumenta a espessura e o isolamento, ele recorre ao "auto-sacrifício" do grande teor de pó de zinco no filme de tinta para, mesmo quando o substrato de aço apresenta pequenos defeitos, continuar a proporcionar proteção eletroquímica ao metal exposto. Este mecanismo de proteção ativa torna-o um primário insubstituível em ambientes severos como C5, CX e até imersão Im2. Este artigo, tomando como fio condutor o mecanismo de proteção catódica, e combinando os parâmetros reais de duas folhas de dados técnicos (TDS) públicas — TEKNOZINC 3480 SE da Teknos e Barrier 80 UHS da Jotun —, analisa aprofundadamente os níveis de teor de zinco, sólidos e VOC, proporção de mistura e tempo de utilização, bem como o limite mínimo de preparação de superfície do primário epóxi rico em zinco, ajudando os engenheiros a transformar o conceito de "rico em zinco" em números verificáveis.
I. Posicionamento e mecanismo central do primário epóxi rico em zinco: proteção catódica por ânodo de sacrifício
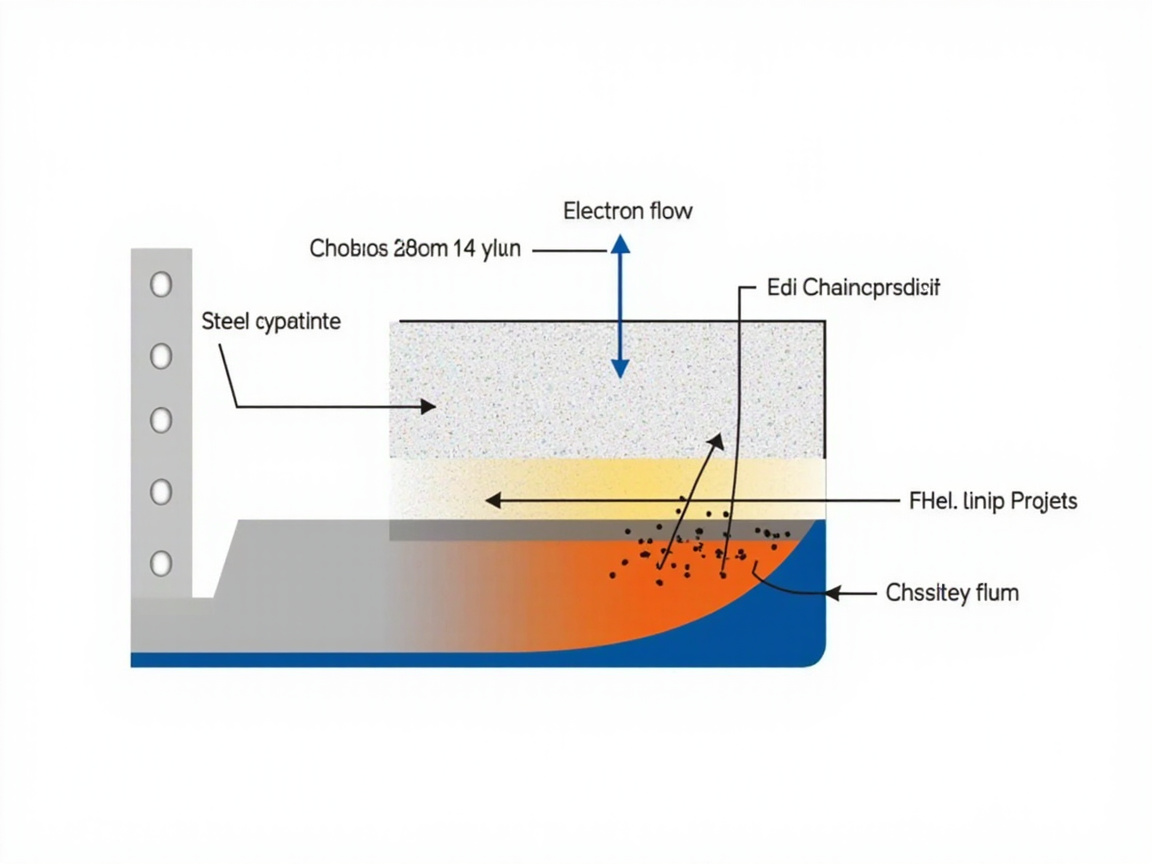
Para compreender por que o primário epóxi rico em zinco "custa muito mais mas vale a pena", primeiro é preciso entender que o seu mecanismo de proteção é diferente do dos primários de blindagem comuns. O primário epóxi comum à base de fosfato de zinco depende de passivação e blindagem para bloquear passivamente os meios corrosivos; já o primário rico em zinco é preenchido com enorme quantidade de pó de zinco no filme seco (comum ≥80% em massa do filme seco), e esses pós de zinco entram em contacto uns com os outros e com o substrato de aço, formando uma rede condutora contínua. Quando o filme de tinta é localmente danificado, o substrato de aço fica exposto e em contacto com eletrólito (película de água, névoa salina), o zinco com potencial mais negativo dissolve-se preferencialmente, tornando-se um ânodo de sacrifício, forçando o aço a tornar-se cátodo e ser protegido — isto é a "proteção catódica (Cathodic Protection)".
Segundo a série eletroquímica, o potencial padrão do zinco é cerca de −0,76 V (relativo ao eletrodo padrão de hidrogénio), muito mais negativo que o −0,44 V do ferro. Por isso a rede de pó de zinco "apressa-se" a ser oxidada: Zn → Zn²⁺ + 2e⁻, os eletrões fluem para o substrato de aço, polarizando o substrato de aço para a zona de não corrosão. Os Zn²⁺ gerados reagem ainda com OH⁻ e CO₃²⁻ do ambiente, formando produtos de corrosão densos como carbonato básico de zinco, que obstruem as zonas danificadas, funcionando como um auxílio de blindagem de "auto-cicatrização". O arquivo "pontos-chave de mecanismo e seleção" indica claramente: a proteção catódica é "o pó de zinco no primário rico em zinco (≥80% no filme seco) como ânodo de sacrifício".
É necessário enfatizar: o estabelecimento da proteção catódica pressupõe que o pó de zinco e o substrato de aço mantenham continuidade elétrica, e que o teor de zinco seja suficiente para formar uma rede contínua. Se a superfície tiver óleo, sais ou cascas de óxido a bloquear, ou se o teor de zinco for demasiado baixo causando rede descontínua, a proteção decai drasticamente. Isto também explica por que o primário rico em zinco é tão exigente com a preparação de superfície e o teor de zinco.
II. Três níveis de teor de zinco e limites de desempenho
O "rico" do primário epóxi rico em zinco refere-se precisamente à proporção em massa do pó de zinco. A indústria geralmente divide os níveis conforme o teor de zinco no filme seco, e diferentes níveis correspondem a diferentes posicionamentos de proteção e custos:
| Nível de teor de zinco (massa do filme seco) | Características de proteção | Limites de aplicação | Riscos e precauções |
|---|---|---|---|
| Baixo zinco (cerca de 40%–65%) | Predominantemente blindagem, fraca proteção catódica | C3–C4 indústria comum, como primário de gama baixa-média | Rede descontínua, proteção fraca em zonas danificadas, depende da camada intermédia para complementar |
| Médio zinco (cerca de 65%–80%) | Blindagem + proteção catódica limitada | C4–C5 anticorrosão pesada convencional | Desempenho depende da formação de filme e qualidade do pó de zinco, necessita verificação por TDS |
| Alto zinco (≥80%) | Forte proteção catódica, rede quase completa | C5, CX, Im2 ambientes severos | Custo mais elevado, VOC mais alto, mas vida anticorrosiva e economia ótimas |
O nível de alto zinco (≥80%) é o intervalo limite reconhecido pela ISO 12944-5 para sistemas anticorrosivos pesados. O arquivo indica claramente para o TEKNOZINC 3480 SE "teor de zinco (filme seco) ≥ 80 % (massa)", e o Barrier 80 UHS da Jotun tem "pó de zinco conforme ASTM D520 Type II" e cumpre os requisitos de composição da ISO 12944-5; ambos atingem o nível de alto zinco, podendo assim chegar a durabilidade "muito alta (VH)" em C5.
Um equívoco comum é "quanto mais zinco melhor, chegar a 95% não seria invencível". Na realidade, teor de zinco excessivamente alto traz efeitos secundários: aumento da fragilidade do filme, queda de aderência e tenacidade, e compressão da proporção de ligante epóxi causando pior formação de filme; simultaneamente, na soldadura/corte produz mais fumo de óxido de zinco. Por isso normas e TDS fixam o limite superior num intervalo razoável (como 80%–90% filme seco), e na ASTM D520 regulam pureza e granulometria por tipo de pó de zinco (Type I/II/III), em vez de perseguir extremos.
III. Análise de dados reais de produtos: TEKNOZINC 3480 e Barrier 80 UHS
Para aplicar o mecanismo a produtos concretos, a forma mais direta é comparar lado a lado os parâmetros-chave de duas TDS públicas. A tabela abaixo resume os dados centrais dos dois primários epóxi ricos em zinco do arquivo, todos os valores provêm das TDS do fabricante anotadas no arquivo de estudo.
| Parâmetro | TEKNOZINC 3480 SE (Teknos) | Barrier 80 UHS (Jotun) | Significado de engenharia |
|---|---|---|---|
| Tipo | Epóxi rico em zinco bicomponente de alto sólido à base de solvente | Epóxi bicomponente curado por poliamina, ultra alto sólido (6XW) | Ambos à base epóxi, rotas de sólidos diferentes |
| Sólidos em volume | Cerca de 66 % | 85 ± 2 % | Barrier mais alto, melhor eficiência de espessura por unidade de material |
| Sólidos em massa | Sólidos totais em massa cerca de 2400 g/L | 95 ± 2 % | Barrier pertence a "ultra alto sólido com VOC em massa <10%" |
| VOC | Cerca de 300 g/L | 134 g/L (GB 30981 / GB/T 34682) | Ambos abaixo do limite severo com margem confortável, Barrier melhor |
| Teor de zinco (filme seco) | ≥ 80 % (massa) | Conforme ASTM D520 Type II | Ambos cumprem nível alto zinco anticorrosivo pesado |
| Proporção de mistura A:B | 5 : 1 (volume) | Bicomponente (cura poliamina, ver TDS) | Erro de dosagem afeta diretamente a cura |
| Tempo de utilização | 3 h (@23℃) | Ver TDS (sistema ultra alto sólido geralmente limitado) | Após misturar deve ser usado dentro do tempo de utilização |
| DFT | 60–150 µm | 60–150 µm | Intervalo de espessura igual, pode ser uma ou duas demãos |
| Classe de corrosão | Conforme EN ISO 12944-5 | Teste ISO 12944-6 atinge VH em C5 | Ambos cobrem C5 alta durabilidade |
| Taxa teórica de cobertura | Ver TDS (varia com DFT) | 14–5,6 m²/L | Barrier alto sólido, cobertura melhor |
Do confronto vê-se que ambos estão na mesma linha de capacidade "alto zinco + C5 VH", a diferença concentra-se em sólidos e VOC: o TEKNOZINC 3480 segue rota madura de alto sólido solvente com 66% sólidos em volume e VOC cerca de 300 g/L; o Barrier 80 UHS empurra sólidos em massa para 95% e VOC para 134 g/L, típica rota de ultra baixa emissão e ultra alto sólido. Para projetos com controlo estrito do GB 30981-2020, este último tem maior margem de conformidade.
Além disso, a TDS do TEKNOZINC 3480 nota especialmente "pode ser primário de sistema de poliuretano/epóxi, resiste intempéries sem acabamento", significando que em alguns casos de corrosão média-baixa ou ciclo curto, pode ser usado sozinho como primário durável de uma demão, simplificando o sistema; já o Barrier 80 UHS enfatiza o papel de base em sistemas de longa vida C5 VH, combinando com camada intermédia de micáceo de ferro e acabamento de poliuretano para vantagem de sistema.
IV. Sólidos, VOC e conformidade ambiental
"Sólidos" e "VOC" são os dois lados da conformidade ambiental do primário epóxi rico em zinco. Sólidos em volume determinam quanta espessura numa demão, sólidos em massa e VOC determinam emissão e risco de saúde ocupacional. Usando dados do arquivo como exemplo:
- Sólidos em volume: TEKNOZINC 3480 cerca de 66%, Barrier 80 UHS 85±2%. Quanto maior sólidos em volume, menos volume de revestimento para mesma DFT, menor transporte e perda.
- Sólidos em massa: Barrier 80 UHS 95±2%, e "VOC em massa <10%", pertence a ultra alto sólido; TEKNOZINC 3480 sólidos totais em massa cerca de 2400 g/L, VOC cerca de 300 g/L.
- Limite de VOC:O revestimento protetor industrial é regulado pela GB 30981-2020 "Limites de substâncias nocivas em revestimentos protetores industriais", e as tintas primárias ricas em zinco têm um limite superior claro de VOC; os 134 g/L do Barrier 80 UHS e os cerca de 300 g/L do TEKNOZINC 3480 estão ambos dentro do intervalo de conformidade, mas o primeiro é mais folgado em zonas de controlo rigoroso.
É necessário esclarecer que a determinação de VOC deve ser executada segundo métodos como GB/T 23985 (ou GB/T 23986 método GC-MS), ISO 11890, etc.; os valores variam conforme a regulamentação (por exemplo, o Jotacote da Jotun apresenta VOC anotado como 239/261/247 g/L sob GB, EU e US, respetivamente, o que mostra a influência do método). Ao comparar VOC, deve-se confirmar "mesmo método, mesmo critério regulatório", caso contrário os números não são diretamente comparáveis.
A kexinMaterials (KeXin New Material), ao recomendar tintas primárias ricas em zinco, prioriza orientar os clientes em zonas de controlo rigoroso da GB 30981-2020 a adotar rotas de altíssimo teor de sólidos (como teor de sólidos em peso de 95%, nível de VOC de 134 g/L), trocando emissões mais baixas por capacidade de proteção catódica sem compromissos.
V. Relação de mistura, tempo de utilização e parâmetros-chave de aplicação
A tinta epóxi rica em zinco é um revestimento de dois componentes; o agente de cura (tipo poliamina ou poliamida) e o veículo devem ser misturados estritamente na proporção correta, caso contrário ocorrerá não secagem, pegajosidade ou colapso do desempenho. O dossier apresenta os parâmetros-chave de aplicação do TEKNOZINC 3480:
- Relação de mistura A:B = 5:1 (volume): a pesagem e a ordem de adição devem seguir o TDS, primeiro o componente principal e depois o agente de cura, misturar bem e homogeneizar (induction) antes de usar.
- Tempo de utilização (Pot Life) 3 h (@23℃): a tinta preparada é utilizável cerca de 3 horas a 23℃, quanto maior a temperatura mais curto o tempo de utilização; em trabalhos de verão deve-se preparar em pequenos lotes, com preparações frequentes e uso imediato.
- Secagem: toque seco cerca de 10 min, secagem ao toque cerca de 15 min, cura completa 7 d. O tempo curto de secagem ao toque favorece linhas de produção, mas antes da cura completa não deve suportar carga pesada ou imersão.
- Resistente às intempéries sem tinta de acabamento: segundo o TDS, pode ser usado como primário em sistemas de poliuretano/epóxi, e usado isoladamente também tem resistência às intempéries, dando flexibilidade a reparações e projetos de curto ciclo.
Em comparação com o sistema de acabamento epóxi-poliuretano genérico (quinta parte do dossier): os seus requisitos ambientais são temperatura 5–35℃, humidade relativa ≤80%, temperatura do substrato acima do ponto de orvalho em mais de 3℃, embalagem de componente principal 20 kg + agente de cura 4 kg, prazo de validade 12 meses. O limite de aplicação da tinta rica em zinco é semelhante, mas por conter grande quantidade de pó de zinco ativo, é mais sensível à limpeza da superfície — resíduos de óleo ou sais bloqueiam o contacto elétrico zinco-ferro, fazendo falhar a proteção catódica, pelo que após jateamento é frequente necessário desempoeirar e detetar sais.
Além disso, sistemas de dois componentes com agente de cura de isocianato/amina produzem névoa nociva durante a mistura e pulverização; a aplicação deve ter ventilação e usar máscara antipo, óculos de proteção, luvas químicas; a tinta rica em zinco, embora seja maioritariamente de cura epóxi-amina (não HDI), ao soldar/cortar peças de aço já pintadas com rica em zinco produz fumo de óxido de zinco, exigindo exaustão local e proteção respiratória.
VI. Tratamento de superfície e taxa de cobertura: Sa2.5 é a linha de base
Independentemente do teor de zinco, a tinta epóxi rica em zinco deve estar sobre uma chapa de aço limpa. A Sa 2½ (Sa2.5) da ISO 8501-1 "limpeza por jateamento completa" é a linha de base reconhecida para sistemas ricos em zinco: exige ausência de óleo visível, carepa, ferrugem e revestimento antigo, permitindo apenas vestígios ligeiros, e com rugosidade adequada (geralmente 40–75 µm, favorecendo a ancoragem mecânica e adesão do pó de zinco). No dossier, tanto a tinta rica em zinco como o revestimento cerâmico nano colocam Sa2.5 como linha de base, evidenciando a sua importância geral.
Quanto à taxa de cobertura, o valor teórico é determinado pelo teor de sólidos em volume e DFT: taxa de cobertura teórica (m²/L) = teor de sólidos em volume × 1000 / DFT(µm). Para o Barrier 80 UHS (teor de sólidos em volume 85%, DFT 80 µm) estima-se cerca de 10,6 m²/L, coerente com os 14–5,6 m²/L indicados no dossier (variando com DFT 60–150 µm); o TEKNOZINC 3480 (teor de sólidos em volume cerca de 66%) a igual 80 µm dá cerca de 8,25 m²/L. No local, devido à rugosidade e perdas, o consumo real deve subir 20%–60%.
Após o tratamento da superfície deve-se pintar o mais rápido possível (geralmente no mesmo dia), evitando reoxidação do aço; se o intervalo for longo ou chover, deve refazer o tratamento ou repintar. Para ambientes extremos como CX/Im2, recomenda-se ainda adicionar deteção de sais (método Bresle) e rugosidade, elevando o Sa2.5 de "qualificado visualmente" para "qualificado por dados".
A kexinMaterials (KeXin New Material), no briefing de compatibilização, escreve como itens de inspeção obrigatória o tratamento de superfície Sa2.5, o controlo de dosagem da relação de mistura 5:1, o uso dentro de 3 h de tempo de utilização e ponto de orvalho +3℃, garantindo que a rede de proteção catódica da tinta rica em zinco seja contínua e eficaz desde o início.
VII. Sugestões de rota técnica da kexinMaterials (KeXin New Material)
Com base integrada no mecanismo e dados reais, a seleção de tinta epóxi rica em zinco pode convergir em quatro critérios executáveis:
- Teor de zinco conforme nível: C5/CX/Im2 preferencialmente nível alto de zinco em filme seco ≥80% (como TEKNOZINC 3480, nível Barrier 80 UHS), C3–C4 pode descer ao nível médio de zinco conforme custo, mas o TDS deve declarar explicitamente conformidade com ISO 12944-5.
- Teor de sólidos conforme regulamentação: em zonas de controlo rigoroso da GB 30981-2020 priorizar altíssimo teor de sólidos (teor de sólidos em peso 95%, nível VOC 134 g/L), conciliando emissões e saúde ocupacional.
- Aplicação conforme proporção: dois componentes com pesagem estrita A:B (ex.: 5:1 volume), homogeneização, usar dentro de 3 h de tempo de utilização; em verão preparar em pequenos lotes.
- Substrato conforme Sa2.5: jateamento completo + rugosidade + deteção de sais, bloqueando a causa raiz de falha do contacto elétrico zinco-ferro.
Combinando estes quatro com o sistema geral "primário + intermédio + acabamento" (ver como selecionar tinta à base de água e tinta de óleo na comparação de sistemas, e diferenças de aplicação entre tinta à base de água e tinta de óleo), faz com que cada grama de pó de zinco da tinta epóxi rica em zinco se converta em contribuição anticorrosiva real e verificável.
VIII. Tipo de pó de zinco e norma ASTM D520
O "zinco" do nível alto de zinco não é qualquer pó de zinco; a sua pureza, granulometria e forma afetam diretamente a eficiência de proteção catódica e o estado do filme. A ASTM D520 "Standard Specification for Zinc Dust Pigment" classifica o pó de zinco em Type I (pureza convencional), Type II (alta pureza, baixas impurezas), Type III (tratamento especial), e regulamenta teor de zinco metálico, limites de chumbo/cádmio e distribuição de tamanho de partícula. No dossier, o Barrier 80 UHS declara explicitamente "pó de zinco conforme ASTM D520 Type II", ou seja, usa pó de zinco de alta pureza; menos impurezas significa reação eletroquímica mais pura e diferença de potencial zinco-ferro mais estável, proteção catódica de longo prazo mais fiável.
Em granulometria, pó de zinco mais fino tem maior área superficial, facilita rede condutiva contínua, mas excesso de pó fino aumenta o valor de absorção de óleo, eleva a viscosidade e acelera a sedimentação; pó mais grosso sedimenta rápido e a continuidade de rede é ligeiramente inferior. Um TDS maduro equilibra ambos por distribuição granulométrica. Para o engenheiro, ao selecionar material não deve olhar só "zinco ≥80%", mas questionar a que tipo ASTM D520 o pó pertence e o controlo de impurezas — isto distingue "verdadeiro alto zinco" de "alto zinco de compensação".
IX. Química de cura, intervalo de repintura e compatibilidade de sistema
A formação do filme da tinta epóxi rica em zinco é reação de polimerização por adição entre veículo epóxi e agente de cura poliamina/poliamida, gerando rede tridimensional reticulada que "tranca" o pó de zinco no filme. A reação é sensível à temperatura: baixa temperatura reduz a velocidade, podendo causar secagem lenta e pegajosidade prolongada; alta temperatura encurta o tempo de utilização e facilita gelificação. O TEKNOZINC 3480 indica cura completa em 7 d (@23℃), significando que antes disso não deve suportar imersão ou carga, apesar de secagem ao toque em apenas 15 min.
O intervalo de repintura (Overcoating Interval) é o parâmetro central da compatibilidade de sistema: a superfície da tinta rica em zinco gera frequentemente pequena quantidade de produto branco tipo ferrugem branca de carbonato básico de zinco; se se repintar o intermédio demasiado cedo, pode causar descolamento total por má adesão intercamadas; tarde demais a superfície pulveriza excessivamente e também afeta a ligação. O TDS dá "intervalo mínimo/máximo de repintura" e indica o tratamento se exceder o máximo (ex.: lixagem leve/limpeza com solvente para ativar). Em compatibilidade, a tinta rica em zinco com intermédio epóxi micáceo e acabamento epóxi-poliuretano pertencem à família química epóxi/poliuretano, geralmente boa; se sobre a tinta rica em zinco se for aplicar sistema não homólogo (como alguns acrílicos, borracha clorada), deve primeiro fazer teste de compatibilidade, evitando ataque intercamadas ou descolamento.
X. Verificação por névoa salina e durabilidade: interpretação de GB/T 1771 e ASTM B117
A alegação anticorrosiva da tinta rica em zinco não pode basear-se só no teor de zinco, tem de recair em verificação acelerada. O ensaio de névoa salina neutra é o preferido: segundo GB/T 1771-2007 (equivalente ISO 9227, ASTM B117), em 5% NaCl, 35℃, névoa salina contínua observa-se se o painel forma bolhas ou largura de corrosão unilateral no risco. O dossier "normas de ensaio gerais" indica que anticorrosão pesada atinge 1000–3000 h, comum 500 h sem bolhas, corrosão unilateral ≤1–2 mm. A tinta rica em zinco, pela proteção catódica, mantém frequentemente a base de aço sem corrosão no risco; só o tempo de névoa salina não distingue "tipo barreira" de "tipo proteção catódica" — este último tem vantagem maior em corrosão cega sob filme, exigindo avaliação por EIS e outros meios mais profundos.
Deve alertar-se que o tempo de névoa salina é "envelhecimento acelerado" e não equivalente real de vida útil, não se pode dizer simplesmente "1000 h névoa salina = 10 anos de vida". A determinação C5 VH da ISO 12944-6 depende de ensaio de sistema e verificação de exposição conforme a norma, não de número isolado de névoa salina. Portanto, ao selecionar tinta rica em zinco deve ver-se se completou ensaio do nível correspondente segundo ISO 12944-5/-6 (como Barrier 80 UHS indica C5 VH), e não comparar isoladamente horas de névoa salina.
XI. Armazenamento, prazo de validade e extensão de segurança em soldadura
O componente de pó de zinco (Grupo A) da primário rico em zinco de dois componentes é relativamente inerte, mas a base epóxi e o agente de cura (Grupo B) têm limitação de prazo de validade. Nos arquivos, o acabamento epóxi-poliuretano genérico tem a anotação complementar "armazenar a 5–35℃, prazo de validade 12 meses", e o sistema rico em zinco é semelhante, devendo evitar congelamento e alta temperatura; o agente de cura, em especial, deve evitar humidade (as aminas reagem facilmente com CO₂ e água formando precipitado de carbonato, levando à ineficácia). Se após abrir o recipiente o Grupo B apresentar aglomeração ou espessamento severo, deve ser descartado.Os aspetos de segurança em soldadura/corte foram mencionados anteriormente; aqui complementamos os pontos de gestão em campo: para componentes já revestidos com rico em zinco, concluir preferencialmente a soldadura principal antes da aplicação do revestimento; após a pintura, jatear novamente a zona de soldadura e a zona afetada pelo calor até Sa2.5 e repintar com primário rico em zinco, restaurando a continuidade da rede de proteção catódica; soldaduras em campo inevitáveis devem ter ventilação local, o soldador usar proteção respiratória com ar fornecido, e após a operação fazer inspeção de integridade. Escrever o ciclo fechado "revestimento—soldadura—retoque" no plano evita que a soldadura se torne o ponto de rutura corrosiva de todo o sistema.
XII. Defeitos de pintura e investigação de causas
Embora o primário epóxi rico em zinco tenha mecanismo maduro, no campo surgem frequentemente defeitos típicos por desvios de aplicação. Abaixo organizamos por "fenómeno—causa—solução" para facilitar a localização rápida em obra:
| Fenómeno de defeito | Causa provável | Prevenção/solução |
|---|---|---|
| Película pegajosa, não seca a longo prazo | Erro de proporção de mistura, agente de cura ineficaz ou baixa temperatura | Pesar rigorosamente A:B, verificar prazo de validade do agente de cura, aquecer ou trocar por tipo de baixa temperatura |
| Sedimentação e aglomeração de zinco no fundo, obstrução do pulverizador | Alta densidade do zinco, repouso prolongado sem agitação | Agitação contínua a baixa velocidade, usar bico adequado, controlar viscosidade de pulverização |
| Descolamento entre camadas, descamação total | Intervalo de repintura inadequado, camada de ferrugem branca superficial espessa | Construir dentro da janela de repintura do TDS, se excedido lixar levemente/ativar com solvente |
| Ferrugem precoce | Espessura de filme insuficiente, teor de zinco abaixo do padrão, superfície com óleo/sal | Aumentar DFT para o intervalo, verificar zinco≥80%, Sa2.5+detecção de sais |
| Soldadura/cantos enferrujam primeiro | Rede de proteção catódica interrompida na soldadura | Após soldadura rejatear e repintar rico em zinco, restaurar continuidade elétrica |
| Taxa de cobertura muito inferior à teórica | Perdas elevadas, rugosidade alta, perda por vento na atomização | Preparar material pelo coeficiente de perda, otimizar parâmetros de pulverização |
| Desconforto por fumo de soldadura | Fumo de óxido de zinco em corte/soldadura | Ventilação local, proteção respiratória com ar fornecido, concluir soldadura principal antes da pintura |
O valor desta tabela de investigação está em desconstruir a atribuição vaga de "tinta má" em variáveis de processo verificáveis: na esmagadora maioria, a falha do primário rico em zinco tem raiz na proporção, espessura de filme, tratamento de superfície ou intervalo de repintura, não no produto em si. Na gestão de campo, recomenda-se listar "proporção de mistura, DFT, Sa2.5, janela de repintura, tempo de utilização" como cinco elementos de controlo principal, com verificação e assinatura antes de cada aplicação, eliminando os defeitos acima pelo processo. Combinando com os dados reais de TDS anteriores (proporção 5:1 e tempo de utilização 3 h do TEKNOZINC 3480, 95% de sólidos em peso e 134 g/L VOC do Barrier 80 UHS), o engenheiro pode elevar o primário epóxi rico em zinco de "por experiência" para camada base fiável "por dados".
XIII. Escolha entre primário epóxi rico em zinco e primário inorgânico rico em zinco
Na família de primários de anticorrosão pesada, o epóxi rico em zinco não é a única opção com "zinco"; o inorgânico rico em zinco (com base de etilsilicato) também fornece proteção catódica, e é superior em resistência ao calor e a solventes. A escolha entre ambos resume-se a:
| Dimensão | Primário epóxi rico em zinco | Primário inorgânico rico em zinco |
|---|---|---|
| Base | Resina epóxi + cura por poliamina | Hidrólise e condensação de etilsilicato (silicato inorgânico) |
| Proteção catódica | Forte (zinco≥80% filme seco) | Forte (teor de zinco elevado) |
| Resistência ao calor | Geral (limite epóxi cerca de 200℃) | Excelente (suporta temperaturas mais altas) |
| Resistência a solventes | Média | Excelente |
| Tolerância de aplicação | Mais alta, janela de temperatura/humidade mais ampla | Mais exigente, sensível à superfície e humidade de cura |
| Uso típico | Primário genérico de anticorrosão pesada, camada base para C5/CX | Ambientes de alta temperatura, resistência térmica, forte corrosão por solventes |
Para a esmagadora maioria das combinações industriais e offshore C5/CX, o epóxi rico em zinco (como TEKNOZINC 3480, nível Barrier 80 UHS) é a primeira escolha pela facilidade de aplicação e maturidade de combinação; só quando a estrutura necessita de resistência térmica prolongada ou contacto frequente com solventes fortes é que se inclina para o inorgânico rico em zinco. Seja qual for a escolha, mantêm-se as quatro regras: teor de zinco, tratamento de superfície Sa2.5, espessura de filme e compatibilidade de repintura. Colocar o epóxi rico em zinco na combinação global "base+intermédia+acabamento" (ver como selecionar tinta à base de água e tinta de óleo na comparação de sistemas) permite explorar o seu valor de camada base em todo o sistema de proteção, em vez de avaliar isoladamente um único produto.
Deve sublinhar-se que o primário epóxi rico em zinco é apenas o "primeiro quilómetro" de todo o sistema de proteção; o seu limite de desempenho é determinado conjuntamente pelo teor de zinco, sólidos e tratamento de superfície, e o limite inferior é guardado pela disciplina de aplicação. Qualquer relaxação em qualquer elo faz a proteção catódica regredir de "proteção ativa" para "barreira passiva". Por isso, na revisão do plano, os parâmetros reais de TDS listados neste artigo (zinco≥80%, VOC cerca de 300 g/L ou 134 g/L, A:B 5:1, tempo de utilização 3 h) devem ser escritos como critérios de aceitação nas especificações técnicas, em vez de apenas escrever "usar primário epóxi rico em zinco", evitando que o fornecedor cumpra com produtos de baixo zinco e baixos sólidos.
Perguntas frequentes
P: Qual a diferença de princípio de proteção entre primário epóxi rico em zinco e primário epóxi comum (ex. fosfato de zinco)?
R: O primário epóxi comum bloqueia passivamente os meios corrosivos principalmente por passivação e barreira; o primário epóxi rico em zinco tem no filme seco grande quantidade de pó de zinco (≥80% filme seco), o zinco tem potencial mais negativo, e nos danos da base de aço atua como ânodo de sacrifício sendo oxidado, protegendo ativamente o aço, ou seja, proteção catódica. Por isso o primário rico em zinco é significativamente superior ao primário comum na corrosão cega sob filme e proteção de cantos, sendo escolha prioritária para graus de corrosão média-alta.
P: Quanto maior o teor de zinco melhor a anticorrosão, pode chegar a 95% filme seco?
R: Zinco alto (≥80%) fornece de facto forte proteção catódica, mas excessivo (ex. perto de 95%) comprime a proporção de resina epóxi, causando maior fragilidade do filme, queda de aderência e tenacidade, e mais fumo de soldadura. Normas e TDS colocam o intervalo razoável em 80%–90% filme seco, e regulam o tipo de pó de zinco por ASTM D520, em vez de buscar extremos.
P: O VOC do TEKNOZINC 3480 é cerca de 300 g/L, será não conforme?
R: Segundo o seu TDS, 300 g/L está no intervalo de conformidade de revestimentos industriais de proteção, satisfazendo EN ISO 12944-5; mas comparado com 134 g/L (95% sólidos em peso) do Barrier 80 UHS, as emissões são claramente mais altas. Em zonas de controlo estrito GB 30981-2020 ou projetos sensíveis a odor/saúde ocupacional, deve priorizar-se a rota de altíssimos sólidos; caso contrário 300 g/L ainda é utilizável.
P: O primário rico em zinco pode ser usado sozinho, sem acabamento?
R: O TDS do TEKNOZINC 3480 indica "pode ser primário de sistema poliuretano/epóxi, resiste intempéries sem acabamento", significando que em alguns casos de corrosão média-baixa ou ciclo curto pode ser primário durável isolado. Mas para combinação de longa vida C5/CX, recomenda-se ainda sobrepor primário intermédio de micáceo de ferro e acabamento de poliuretano para equilibrar barreira e intempérie; uso isolado só serve cenários limitados.
P: Errar um pouco a proporção 5:1 de mistura tem grande impacto?
R: Impacto muito grande. O epóxi de dois componentes depende da estequiometria exata base/agente de cura; desvio de proporção causa cura incompleta, pegajosidade, queda de dureza e aderência, ou até perda total do lote. Deve pesar exatamente por volume ou massa conforme TDS, primeiro base depois agente de cura, agitar bem e maturar antes de usar, e consumir dentro do tempo de utilização (ex. 3 h@23℃).
P: O tempo de utilização de 3 horas chegou mas ainda não acabou, pode adicionar diluente para prolongar?
R: Não. O tempo de utilização é a janela operacional da reação química; após o tempo o sistema já começou a gelificar, adicionar diluente não restaura o desempenho de cura, usar à força causa não secagem e colapso de propriedades. O correto é preparar em pequenos lotes, consumir em 3 h, e em ambiente quente reduzir ainda mais a quantidade preparada.
P: Tratamento de superfície St3 com ferramenta motorizada, sem jatear, serve?
R: Para primário rico em zinco, especialmente sistema de anticorrosão pesada de alto zinco, geralmente exige-se jateamento Sa2.5 para garantir contacto elétrico zinco-ferro e encaixe mecânico; St3 tem limpeza mais baixa, só serve C2–C3 ou manutenção leve. Acima de C4 usar St3 aumenta significativamente o risco de ferrugem precoce, não recomendado como substituto do jateamento.
P: Que cuidados de segurança na soldadura de componentes de aço já pintados com primário rico em zinco?
R: Soldadura/corte oxidam o pó de zinco produzindo fumo de óxido de zinco (risco de febre dos fumos metálicos), exigindo ventilação local forte e proteção respiratória adequada; e deve concluir a soldadura principal antes da pintura, ou após soldadura retratar e repintar a zona danificada, evitando interrupção da rede de proteção catódica na soldadura.
P: Quanto difere o material real entre sólidos em volume 66% e 85%?
R: A DFT 80 µm, 66% sólidos em volume tem taxa teórica cerca de 8,25 m²/L, 85% cerca de 10,6 m²/L, o segundo cobre cerca de 28% mais por unidade de material. Somando perdas em campo, altos sólidos em grandes projetos poupam claramente volume de tinta, transporte e mão de obra, razão pela qual a rota de altíssimos sólidos é priorizada.
P: A ferrugem branca (carbonato básico de zinco) na superfície do primário rico em zinco deve ser toda lixada?
R:Não é necessário lixar totalmente. O carbonato básico de zinco gerado pela corrosão do zinco é em si uma camada de blindagem auxiliar densa, e a leve ferrugem branca ajuda, pelo contrário, a selar; mas se for demasiado espessa e se apresentar em pó ou afetar a aderência da repintura, deve-se fazer um lixagem leve ou limpeza com solvente para ativar antes da repintura, restaurando a ligação entre camadas. A chave é manter a continuidade eletrica zinco—ferro sem ser bloqueada por óleo, gordura ou tinta antiga.
Pergunta: O primário epóxi rico em zinco pode ser aplicado diretamente em aço galvanizado ou superfícies de zinco por imersão a quente?
Resposta: Sim, mas requer tratamento específico. A superfície da camada galvanizada é lisa e pode ter sais de zinco, e a aplicação direta de rico em zinco tem fraca aderência; deve-se fazer varredura com abrasivo conforme a TDS (como jateamento leve para criar rugosidade microscópica) ou pré-tratamento especializado, e confirmar que o primário rico em zinco indica expressamente ser adequado para "aço galvanizado desgastado/tratado". O Barrier 80 UHS no arquivo indica precisamente ser adequado para cenários de retoque em aço galvanizado desgastado.
Leitura adicional
- Como selecionar tinta à base de água e tinta à base de óleo: Compreender do ponto de vista do sistema o trade-off entre rico em zinco à base de solvente e revestimento industrial à base de água.
- Diferenças de aplicação na construção entre tinta à base de água e tinta à base de óleo: Comparar os pontos-chave de diferentes revestimentos no trabalho de campo e no controlo de espessura do filme.
- Guia de seleção de revestimento industrial à base de água: Compreender mais aprofundadamente os limites de adaptação do sistema de proteção industrial à base de água para níveis de proteção anticorrosiva pesada.