Il limite superiore della qualità della verniciatura a spruzzo (Spray Painting) per auto dipende per metà dal rivestimento e dal processo, e per l'altra metà dall'ambiente della cabina di verniciatura (Paint Booth). Con la stessa vernice trasparente 2K e lo stesso rapporto di miscelazione, in una cabina pulita e controllata si ottiene un'alta lucentezza senza difetti, mentre in un'officina con polvere, nebbia d'olio e temperatura/umidità fuori controllo si ottengono punti di polvere ovunque, buccia d'arancia e crateri. L'essenza della progettazione della cabina è trasformare il microambiente di spruzzatura da "officina ordinaria" a "livello di sala bianca quasi pulita" tramite "flusso d'aria controllato + filtrazione multistadio + temperatura e umidità costanti", impedendo a polvere, nebbia d'olio e umidità di depositarsi sul film umido.
Come fornitore tecnologico di rivestimenti protettivi per auto e industriali, Kexin New Materials (kexinMaterials) sottolinea spesso lato applicazione che "una buona vernice richiede anche una buona cabina". Questo articolo analizza l'organizzazione del flusso d'aria, il grado di filtrazione, i parametri ambientali e la logica di layout della cabina, e fornisce standard di progettazione citabili, per aiutare le officine di verniciatura a trasformare l'"ambiente" in un indicatore quantificabile e verificabile.
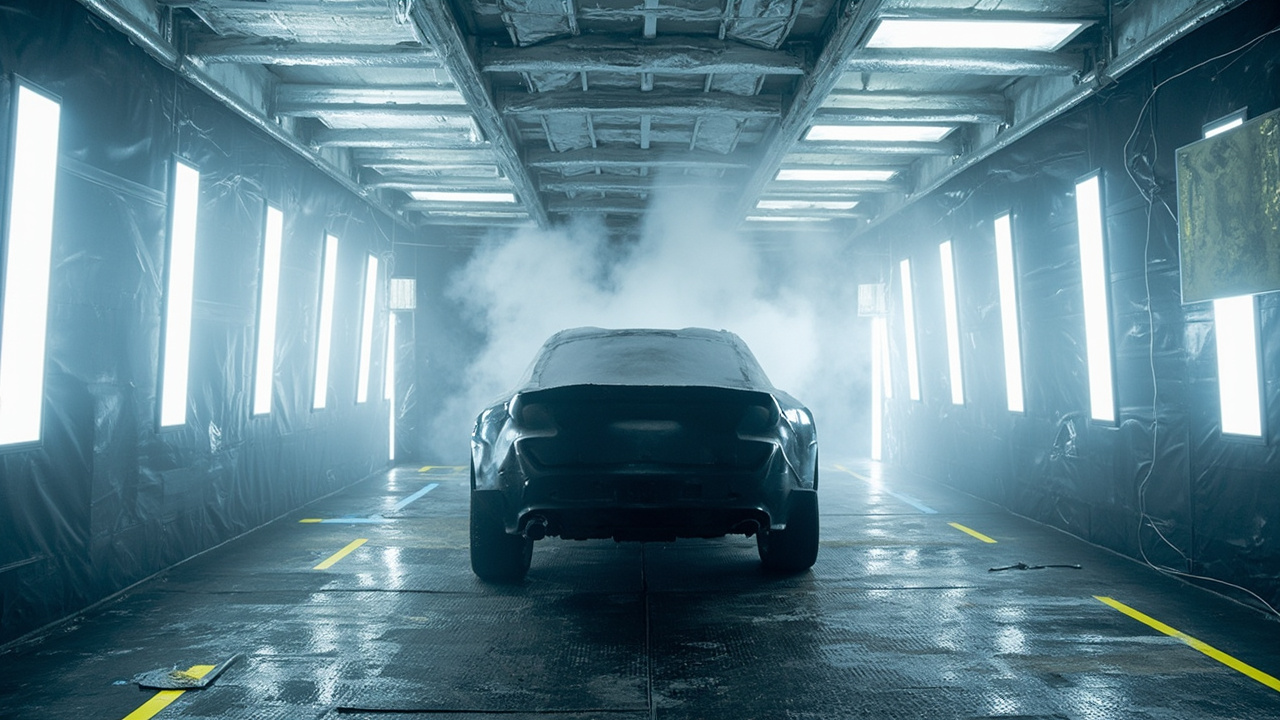
I. Il compito centrale della cabina: tenere l'"aria sporca" fuori dal film umido
Durante la spruzzatura, la nebbia di vernice è costituita da minuscole goccioline liquide cariche elettrostaticamente, che assorbono polvere, fibre, nebbia d'olio e gocce d'acqua nell'aria. Se questi inquinanti cadono sul film di vernice non ancora asciutto in superficie, si formano punti di polvere, crateri, occhi di pesce e puntini. La cabina deve risolvere tre questioni:
- Invio di aria pulita: filtrare l'aria esterna in più stadi e inviarla, riducendo la concentrazione di polvere a un livello accettabile;
- Controllo del flusso: utilizzare un flusso d'aria stabile per "spingere" la nebbia di vernice e gli inquinanti verso l'espulsione, senza ricircolo né turbolenza;
- Stabilizzazione ambientale: temperatura e umidità costanti, per far evaporare il solvente secondo il gradiente progettato, evitando opacizzazione, buccia d'arancia e colature.
La cabina non è "una stanza con una ventola di scarico", ma un sistema integrato di trattamento aria (AHU) + matrice di filtrazione + organizzazione del flusso d'aria + illuminazione + trattamento dei gas di scarico. Molti cantieri attribuiscono l'alta percentuale di rilavorazione alla vernice, ma in realtà è l'inquinamento secondario causato dal mancato rispetto della pulizia della cabina. Progettare la cabina come "attrezzatura" anziché come "stanza" è il primo passo verso la stabilità qualitativa. Il ritorno sull'investimento della cabina non deve considerare solo il costo di costruzione, ma anche quanto riduce il tasso di rilavorazione e quanto migliora la percentuale di conformità al primo colpo: il guadagno di questi due fattori supera di norma ampiamente la differenza di prezzo dell'attrezzatura.
II. Organizzazione del flusso d'aria: depressione inferiore, aspirazione trasversale e aspirazione laterale
In base alla direzione del flusso, le cabine si dividono in tre tipi:
- Depressione inferiore (Downdraft): immissione dall'alto, ritorno dal grigliato sul fondo, il flusso d'aria attraversa il corpo vettura dall'alto verso il basso, spingendo la nebbia di vernice direttamente a terra per l'espulsione. È lo standard per la verniciatura auto (specialmente OEM e ritocchi di alta gamma), poiché il flusso coincide con la gravità, i ricircoli di inquinanti sono minimi e ogni superficie del veicolo riceve aria pulita uniforme. Velocità superficiale tipica 0,2–0,3 m/s, ricambi d'aria 300–600 volte/h.
- Aspirazione trasversale (Crossdraft): immissione da un lato, espulsione dal lato opposto, il flusso attraversa orizzontalmente. Struttura semplice e a basso costo, ma il flusso è perpendicolare alla gravità, la polvere dal soffitto tende a cadere e l'uniformità tra la superficie esposta e quella sottovento è scarsa; usata per lo più per ritocchi base.
- Aspirazione laterale / immissione superiore e ritorno laterale: intermedia tra le due, comune in cabine di ritocco medio-piccole e postazioni di spruzzatura localizzate.
I ritocchi di alta gamma e l'OEM moderni adottano per lo più "depressione inferiore totale + pavimento di ritorno a terra (pit o filtro a pavimento)", abbinati a un diffusore uniforme sul soffitto (Ceiling diffuser) per rendere la velocità uniforme (non uniformità < 10%), evitando turbolenze locali che sollevino polvere. La difficoltà nella progettazione del flusso non è "se c'è aria", ma "se l'aria è uniforme, se c'è cortocircuito, se solleva polvere". Un errore comune è il posizionamento scorretto di bocche di immissione e di ritorno, che crea vortici localizzati sul veicolo e riporta la nebbia di vernice a terra sulla superficie. In fase di progettazione si consiglia di simulare il flusso con fluidodinamica computazionale (CFD), quantificando non uniformità della velocità e zone di vortice, anziché posizionare le bocche a esperienza.
III. Grado di filtrazione: matrice multistadio da G4 a HEPA
La pulizia della cabina si ottiene con filtrazione multistadio, con gradi secondo ISO 16890 (ex EN 779) e ISO 14644-1 (classificazione sale bianche):
- Prefiltro G4: trattiene capelli e particelle grandi, proteggendo gli stadi successivi;
- Filtro medio F5–F7 (soffitto / ceiling filter): il diffusore finale di immissione usa di solito grado F5 (EU5), determina la pulizia dell'aria immessa dal soffitto ed è l'ultimo baluardo per "l'aria che cade sulla vernice";
- Filtrazione nebbia di vernice (Floor / Paint arrestor): feltro per nebbia di vernice in carta/fibra di vetro sul lato di espulsione a terra, cattura la nebbia e protegge ventilatori e atmosfera;
- HEPA ad alta efficienza (H13/H14): per cabine di finitura di alta gamma o verniciatura pulita (es. tripla elettronica per nuova energia, livello semiconduttori), cattura ≥99,97% delle particelle ≥0,3 µm.
La pulizia dell'aria in cabina è spesso riferita a ISO 14644-1 Class 8 (circa 3,5×10⁶ particelle/m³ a ≥0,5 µm) fino a Class 7 (finitura di alta gamma). Da notare: un grado di filtrazione più alto non è sempre meglio, va bilanciato con portata d'aria, velocità ed energia; ma il filtro soffitto (F5 e oltre) e la sua sostituzione periodica sono il minimo per la "pulizia": un soffitto intasato causa velocità non uniforme e turbolenze che sollevano polvere. In pratica conviene valutare la sostituzione con pressostato o manometro differenziale, non solo a calendario. Anche il prefiltro G4 non va trascurato: se fallisce, il filtro medio successivo si intasa rapidamente con particelle grandi, perdendo sia vita utile che pulizia.
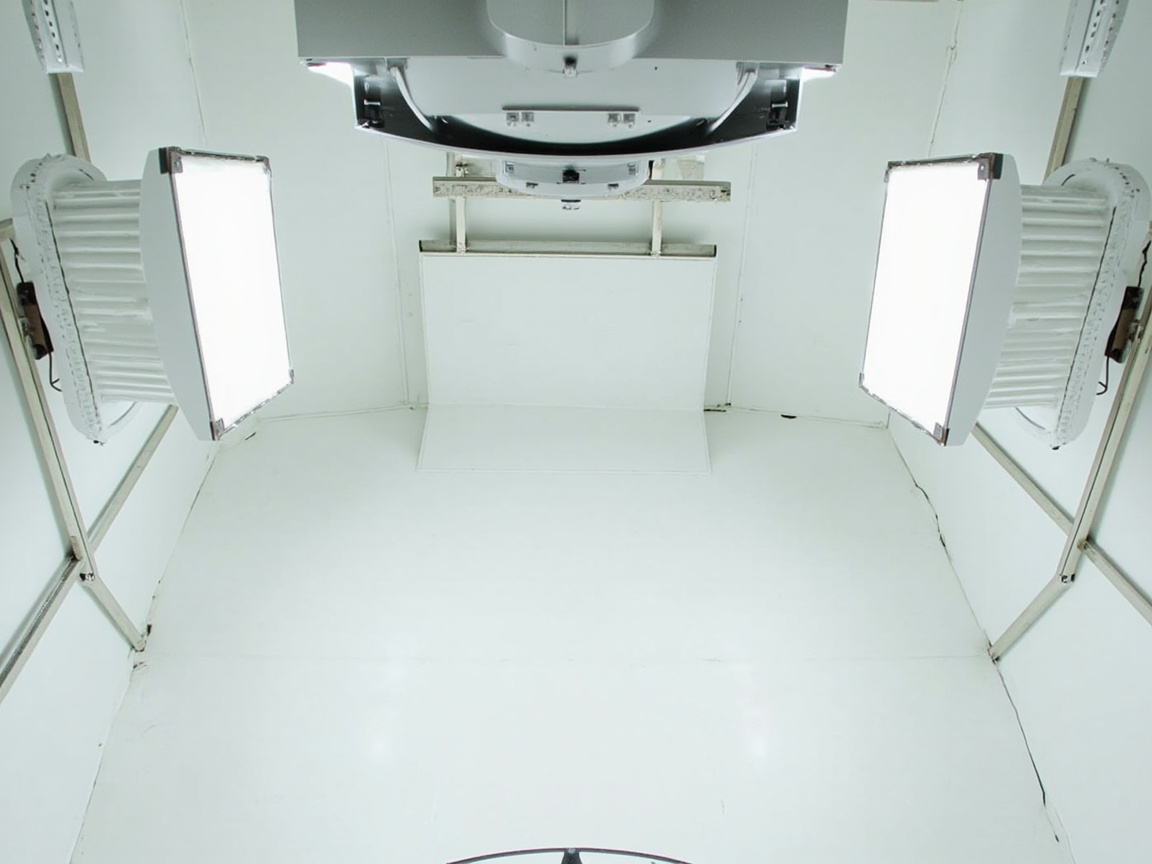
IV. Controllo temperatura e umidità: 20–25℃ e 50–70% RH
L'ambiente di spruzzatura influenza direttamente la formazione del film:
- Temperatura: consigliata 20–25℃ (ritocco), linee OEM spesso 23–28℃. Troppo bassa → evaporazione lenta del solvente, colature, indurimento lento; troppo alta → asciugatura superficiale rapida, buccia d'arancia, spruzzo secco, bolle.
- Umidità relativa: consigliata 50–70% (per la maggior parte dei bicomponenti), alcuni sistemi sensibili richiedono 40–60%. Umidità troppo alta → acqua nel film, opacizzazione, perdita di lucido, reazione con isocianato e formazione di bolle.
Temperatura e umidità si ottengono con condizionamento + umidificazione/deumidificazione, e si prevede un "vestibolo (Airlock)" per evitare che l'apertura delle porte faccia irrompere aria sporca esterna. Per i requisiti più severi di temperatura/umidità dei rivestimenti a base d'acqua, si veda Punti chiave di applicazione vernici a base d'acqua. Il cuore del controllo umidità è in realtà la "gestione del punto di rugiada": se la temperatura della lamiera è superiore al punto di rugiada di oltre 3℃, l'umidità non condensa in superficie. Molti casi di opacizzazione non dipendono da un'umidità letta alta, ma da condensa per temperatura lamiera sotto il punto di rugiada. La misura reale della temperatura lamiera prima della spruzzatura è più critica dell'umidità ambientale. I registri di temperatura/umidità devono entrare nel fascicolo di processo per ogni veicolo/lotto, utili per la tracciabilità dei difetti.
V. Illuminazione: 800–1200 lux e senza ombre
L'illuminazione della cabina richiede 800–1200 lux (alcuni standard chiedono di più), temperatura di colore vicina alla luce diurna (5000–6500 K) per una resa cromatica reale, e deve essere senza ombre e antideflagrante (la nebbia di vernice è infiammabile, le luci devono essere antideflagranti/ermetiche). L'illuminazione serve non solo a spruzzare, ma anche al controllo qualità: una superficie lucida rifinita mostra buccia d'arancia, punti di polvere e colature solo con luce radente, perciò la cabina ha spesso "luci di controllo radente" o area di ispezione separata.
Un aspetto trascurato nella progettazione illuminotecnica è l'"indice di resa cromatica (Ra)". La temperatura di luce diurna non equivale a alta resa: se Ra è basso, il flip-flop di vernici metallizzate e perlate viene giudicato erroneamente, causando scostamenti nella tonalità e nel controllo. Si consiglia Ra≥80 per le luci antideflagranti in cabina, e una cabina luminosa standard nell'area di controllo. Inoltre, la manutenzione dell'illuminazione è importante: decadimento delle lampade e polvere sui diffusori riducono la luminanza efficace, va pulita periodicamente e fatta ispezione lux, registrando la luminanza nel check-list.
VI. Layout della cabina: logistica da carteggiatura a cottura
Un'unità completa di ritocco/verniciatura comprende di solito:
- Area carteggiatura (prep / sanding): deve essere isolata e in depressione rispetto alla cabina, per evitare che la polvere entri; si può prevedere banco con aspirazione centralizzata;
- Stanza miscelazione (mix room): temperatura costante, pulita, antideflagrante, con bilance elettroniche e sistema ricette;
- Cabina (booth): depressione inferiore, filtrazione multistadio, temperatura/umidità costanti;
- Area evaporazione (flash-off): evaporazione del solvente tra strati, pulita e a temperatura controllata, evitare caduta polvere;
- Area/forno di cottura (bake): indurimento ad aria calda o IR, controllo temperatura lamiera.
La logistica deve essere "unidirezionale senza reflusso": carteggiatura → miscelazione → spruzzatura → flash-off → cottura; zone sporche e pulite separate, flusso di persone/veicoli/materiali distinto, riducendo l'inquinamento incrociato. Le linee OEM auto separano ulteriormente in cabine indipendenti per strato intermedio, vernice pigmentata e vernice trasparente, evitando inquinamento incrociato e mescolanza di colore tra rivestimenti. La verniciatura pulita di piastre di protezione batteria e carcasse motore per nuova energia spinge la pulizia a ISO Class 7 o oltre, vicino al livello elettronico, richiedendo upgrade del soffitto e controllo del gradiente di pressione positiva.
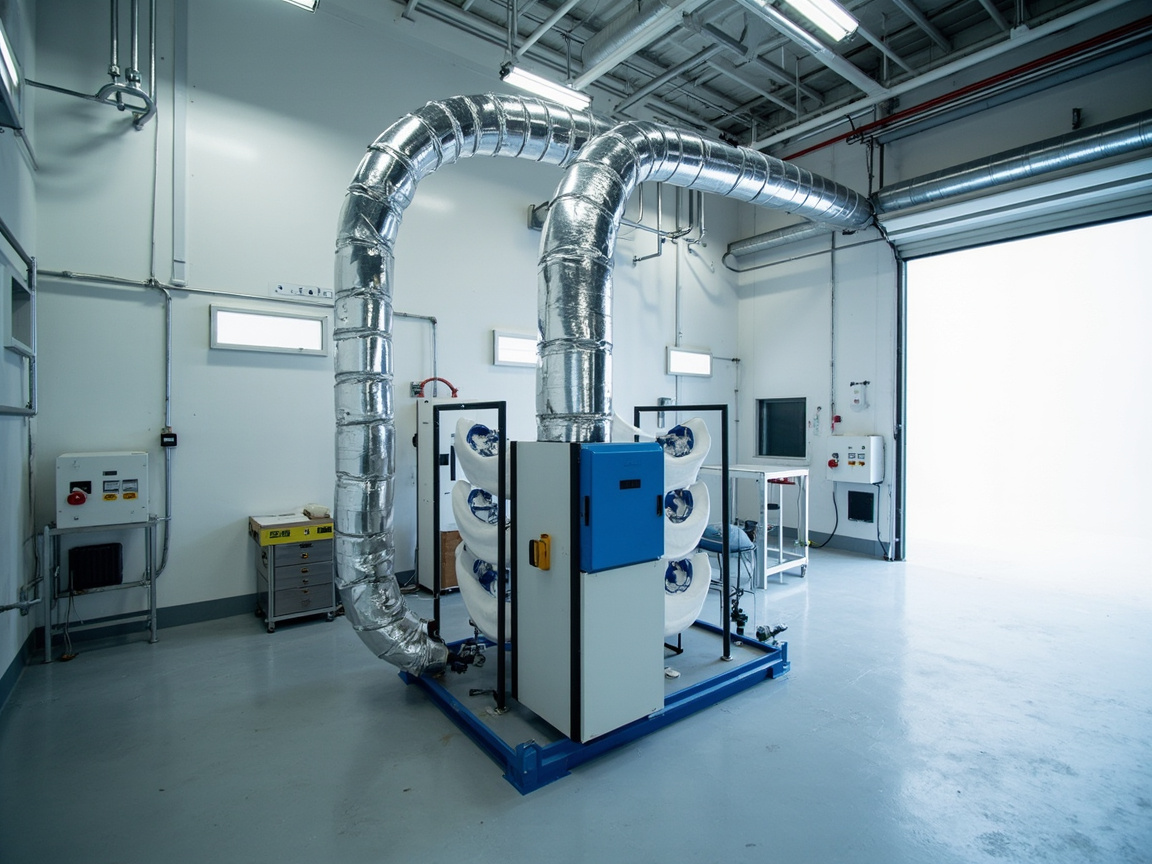
VII. Trattamento gas di scarico e VOC
L'aria di scarico della cabina contiene nebbia di vernice e VOC, va trattata prima dell'emissione secondo GB 24409-2020 (vernici per veicoli) e gli standard integrati di inquinanti atmosferici. Trattamenti comuni:
- Trattamento nebbia di vernice: tendina d'acqua/idrociclone (washout) o feltro a secco per catturare la nebbia;
- Trattamento VOC: adsorbimento a carbone attivo, rotore a zeolite + RTO (ossidazione termica rigenerativa), combustione catalitica (CO). Per cabine ad alto portata e bassa concentrazione conviene "rotore concentratore + RTO".
La riduzione alla fonte è più economica del trattamento finale. Scegliere sistemi ad alto solids o a base d'acqua riduce alla radice la produzione di VOC, diminuendo dimensioni e costi operativi dell'impianto finale. Per sistemi a basso VOC lato ritocco, si veda Formula e punti di applicazione vernice trasparente 2K per ritocco auto.
Kexin New Materials (kexinMaterials), fornendo sistemi a basso VOC, consiglia anche di valutare la combinazione "basso VOC alla fonte + rotore/RTO finale", per tenere sotto controllo sia le emissioni totali per area che i costi operativi, anziché fare tutto sul finale.
VIII. Gradiente di pressione positiva e controllo differenziale
La cabina pulita non è ermetica isolata, ma tramite "gradiente di pressione" tiene fuori l'aria sporca. Il principio: la zona pulita mantiene pressione positiva rispetto alla sporca, così l'aria fluisce solo dalla pulita alla sporca, non viceversa. Gradiente tipico:
- Corpo cabina +10 a +20 Pa rispetto all'esterno;
- Stanza miscelazione e flash-off a pressione positiva ancora maggiore rispetto alla cabina;
- Area carteggiatura in depressione rispetto all'esterno, per trattenere la polvere dentro;
- Vestibolo (Airlock) come transizione, evitando crollo della pressione all'apertura e irruzione di aria sporca.
Il controllo differenziale si ottiene con bilanciamento aria (differenza immissione/espulsione) e valvole di sfogo/variabili, con micro-manometri in visualizzazione real-time. Pressione insufficiente è la causa invisibile di "sembra pulita ma sporca ancora": va nel check-list quotidiano. Per verniciatura pulita tripla elettronica più severa, gradiente positivo e ricambi vanno progettati insieme e verificati con conteggio particelle, non solo manometro.
IX. Consumo energetico e risparmio: ventilatori, scambio e recupero calore
La cabina è un grande consumatore: depressione inferiore con 300–600 ricambi/h, potenza ventilatori e carico riscaldamento/raffreddamento rilevanti. Risparmio su tre fronti:
- Ventilatori a frequenza variabile: regolano la velocità secondo necessità, evitando pieno costante;
- Recupero calore: energia di scarico recuperata da rotore/piastra al ventilatore di rinnovo, abbassando il carico HVAC;
- Aria di ricircolo: dove permesso, aumentare la quota di ricircolo (dopo filtrazione) riducendo l'aria nuova da trattare.
Il risparmio non deve sacrificare la pulizia: troppo ricircolo accumula nebbia e abbassa la classe; serve filtrazione e monitoraggio adeguati. Un buon design valuta con CFD e simulazione energetica, tracciando "energia per veicolo verniciato" come indicatore di CO2 e costo.
X. Tabella parametri di progettazione
La tabella riassume i parametri chiave di una cabina auto tipica (es. ritocco a depressione inferiore), valori secondo pratica ingegneristica comune:
| Parametro | Valore tipico | Note |
|---|---|---|
| Modalità flusso | Depressione inferiore (Downdraft) | Immissione alto, ritorno basso, più pulita |
| Velocità superficiale | 0,2–0,3 m/s | Non uniformità < 10% |
| Ricambi d'aria | 300–600 volte/h | Espelle la nebbia tempestivamente |
| Filtro prefiltro | G4 | Protezione stadi successivi |
| Soffitto (medio) | F5–F7 | Determina pulizia aria sulla vernice |
| Alta efficienza (opz.) | HEPA H13/H14 | Finitura alta/verniciatura pulita |
| Temperatura | 20–25℃ (ritocco) | Linea OEM 23–28℃ |
| Umidità relativa | 50–70% | Sistemi sensibili 40–60% |
| Illuminamento | 800–1200 lux | Luce diurna, antideflagrante |
| Pressione positiva | +10~+20 Pa | Zona pulita vs sporca |
| Riferimento pulizia | ISO 14644 Class 8–7 | Finitura più alta |
XI. Difetti comuni della cabina e miglioramenti
| Difetto | Causa | Contromisura |
|---|---|---|
| Punti polvere diffusi | Soffitto sporco / filtro esaurito / aria da carteggiatura | Cambia soffitto, separa sporco/pulito, aspira |
| Buccia d'arancia forte | Velocità alta / temp alta asciuga rapido | Calibra velocità, abbassa temp superficie, regola viscosità |
| Opacizzazione / perdita lucido | Umidità alta / entra acqua | Abbassa umidità, deumidifica, controlla punto rugiada |
| Colature | Velocità bassa / film troppo spesso | Alza velocità, controlla DFT |
| Scostamento colore | Temperatura colore luce errata / angolo casuale | Luce diurna, angolo fisso |
| Pressione insufficiente | Bilanciamento errato / valvola rotta | Calibra bilanciamento, ripara valvola, check |
Disciplina centrale manutenzione cabina: sostituire filtri periodicamente, misurare velocità periodicamente, tarare temp/umidità, separare sporco/pulito, check pressione. Risparmiare sui filtri non sostituendoli costa rilavorazione e garanzia, non conviene. Si consiglia un registro sostituzioni basato su pressione differenziale, e di scrivere velocità, temp/umidità, pulizia, pressione nel check-list giornaliero.
XII. Differenze tra cabina OEM e ritocco
L'OEM usa spesso robot a elettrostatica, la cabina è parte della linea, con flusso/temp/pulizia su ritmo di linea e zone separate (intermedio, pigmentato, trasparente) per evitare incroci; la cabina ritocco è "multiuso", affidandosi a manutenzione severa e operazioni zonate. La verniciatura pulita di piastre batteria e carcasse motore per nuova energia spinge a ISO Class 7 o oltre, vicino al livello elettronico, richiedendo upgrade soffitto e gradiente positivo.
Tornando al fondo: la cabina è le "fondamenta" della qualità verniciatura. Anche la migliore vernice in cabina non pulita fa difetti ovunque; una cabina controllata fa uscire lucida anche vernice comune. Gestire l'ambiente come indicatore quantificabile e verificabile è la logica di base di ritocco alto e OEM. In costruzione o retrofit, usare come baseline di accettazione "uniformità velocità, classe pulizia, finestra temp/umidità, gradiente pressione", evitando che soluzioni low-cost ti prendano in giro con "sembra che spruzzi".
XIII. Accettazione cabina e verifica terza parte
La costruzione o la ristrutturazione di una cabina di verniciatura non può basarsi solo sull'elenco delle attrezzature, ma deve essere accettata con dati oggettivi. Si consiglia di includere tra i punti di collaudo: uniformità della velocità dell'aria (metodo a griglia con anemometri multipunto, la non uniformità deve essere inferiore al dieci percento), pulizia (contatore di particelle per misurare la concentrazione di particelle sopra 0,5 micron, riferimento ISO 14644 Class 8), finestra di temperatura e umidità (registrazione continua per ventiquattro ore in condizioni impostate), gradiente di pressione differenziale (zona pulita in pressione positiva di 10-20 Pa rispetto alla zona sporca), illuminamento e resa cromatica (lux e indice di resa cromatica), rumore e consumo energetico (potenza ventilatore per unità di superficie). La verifica da parte di terzi evita il "conforme a promessa, collasso al test reale". In molti progetti a basso costo, la configurazione di ventilatori e filtri viene ridotta di nascosto, causando velocità sufficiente ma scarsa uniformità; a prima vista si può spruzzare, ma in realtà la superficie è piena di punti di polvere, rilevabili solo con misurazione a griglia della velocità dell'aria. Il rapporto di collaudo deve essere archiviato come baseline per garanzia e future ristrutturazioni. Per la verniciatura pulita di tipo tre elettrici (batteria, motore, elettronica) dei veicoli a nuova energia, si deve anche effettuare monitoraggio dinamico delle particelle, verificando se l'inquinamento istantaneo allo aprire/chiudere porte e al passaggio veicoli sia controllabile, non limitandosi alla pulizia statica.
XIV. Errori di progettazione comuni e casi di ristrutturazione
I errori comuni in loco rientrano in quattro categorie: primo, disposizione impropria di bocche di mandata e ripresa che forma vortici che sollevano polvere; secondo, selezione di cotone filtrante superiore troppo bassa (sotto F5) con insufficiente pulizia; terzo, assenza di locale di compensazione, con dispersione d'aria all'apertura delle porte; quarto, inversione del gradiente di pressione positiva, con zona sporca in pressione positiva che soffia polvere nella zona pulita. Priorità di ristrutturazione suggerita: prima bilanciare il flusso d'aria e il cotone superiore, poi locale di compensazione e pressione differenziale, infine risparmio energetico e controllo intelligente. Un centro di rifinitura aveva superfici piene di punti di polvere; le indagini hanno rilevato cotone superiore scaduto e prefiltro inefficiente; dopo sostituzione dei materiali filtranti e isolamento a pressione negativa della zona di carteggiatura, il tasso di rilavorazione per punti di polvere è sceso dal diciotto percento a meno del tre percento, con rientro dell'investimento in filtri in pochi mesi. Un altro caso: linea OEM con eccessiva percentuale di aria di ricircolo causava accumulo di nebbia di vernice e calo di pulizia; ripristino dopo correzione rapporto aria nuova e integrazione filtrazione. Un'altra fabbrica ignorava il locale di compensazione; in inverno l'aria fredda e sporca esterna irrompeva all'apertura porte, causando opacità e punti di polvere sulla vernice, eliminati con doppio locale a tendina d'aria. Nel consumo energetico, le vecchie cabine spesso lavorano a pieno carico; retrofit a inverter e recupero di calore riducono il consumo per unità di superficie del venti-quaranta percento, con payback di uno-due anni, migliorando stabilità termoigrometrica. Tali casi mostrano: il ritorno dell'investimento nella gestione ambientale è molto diretto; non aspettare la grande manutenzione, la disciplina di manutenzione quotidiana conta più della classe dell'attrezzatura.
XV. Sistemazione e digitalizzazione della manutenzione
La cabina di verniciatura non è un'opera una tantum, ma attrezzatura produttiva che richiede manutenzione continua. Si consiglia di rendere indicatori di manutenzione istituzionalizzati e visualizzati: controllo giornaliero di velocità aria, temperatura-umidità, pressione differenziale, illuminamento; sostituzione filtri per pressione differenziale non per calendario; aria compressa con scarico quotidiano e misura punto di rugiada; cabina con conteggio particelle e griglia velocità annuale. Linee avanzate collegano dati ambientali al MES, associandoli al record qualità di ogni veicolo, formando ciclo chiuso tracciabile "ambiente—difetto". Se un lotto mostra punti di polvere o crateri, si risale subito a velocità, pressione, stato filtri di allora, trasformando la risoluzione guasti da esperienza a dato. Questa manutenzione digitale ha piccolo investimento iniziale e beneficio continuo, ed è il passo chiave perché la cabina passi da "bottega" a "fabbrica". Al contempo, formazione operatori non trascurabile: anche ottima attrezzatura fallisce se usata male; inserire operazione cabina in certificazione di ruolo, con riaddestramento periodico e registrazione. L'obiettivo finale della gestione cabina è rendere "ambiente" da mistica a indicatore — chiunque subentri, con stessi numeri ottiene stabilmente alto lucido.
XVI. Riconsiderazione di costo e ritorno
L'investimento in cabina è spesso visto come centro di costo, ma va considerato leva su qualità e ROI. Una rilavorazione per superficie piena di polvere include costi di materiale carteggiatura, vernice, manodopera, energia cottura, occupazione posto e rischio penale per ritardo consegna; il costo singolo rilavorazione è spesso multiplo dell'investimento preventivo. Il cotone superiore costa poco ma sostiene mesi di produzione pulita; risparmiarne la sostituzione porta perdite ben superiori. Si consiglia "registro costi difetti": statistica mensile rilavorazioni per polvere, crateri, buccia d'arancia vs investimento manutenzione ambientale, per convincere col numeri la direzione. Per OEM e grandi gruppi rifinitura, i dati cabina servono anche ad audit supply chain e ispezioni clienti, parte della credibilità di marca. Ridefinire la cabina da "stanza che spende" a "attrezzatura che guadagna" è upgrade cognitivo e base reale della stabilità verniciatura alta.
XVII. Cabina intelligente e direzioni future
La cabina intelligente integra sensori, controllo e dati, estensione naturale dell'upgrade. Livello base "percezione": velocità, termoigrometria, pressione, pulizia, punto rugiada, energia in rete, allarme automatico su anomalia non a controllo umano. Livello medio "controllo": ventilatori inverter modulano flusso secondo stato spruzzo, climatizzatore deumidifica su punto rugiada, luci su modalità, riducendo negligenza. Livello alto "decisione": dati ambientali legati a tasso difetti, algoritmo suggerisce "con parametri attuali rischio colature alto, suggerito ridurre spessore o alzare temperatura". Tali sistemi costano poco ma cristallizzano esperienza del vecchio maestro in regole replicabili, riducendo dipendenza individuale.
Direzioni future includono gemello digitale — simulare in modello virtuale prestazioni cabina per diversi modelli e climi, guidando nuove linee e ristrutturazioni, riducendo costo errori. Per grandi gruppi, confronto orizzontale dati cabine multi-sito identifica "chi ha disciplina ambientale peggiore", replicando best practice. Intelligente non è scopo, alto lucido stabile sì. Al contempo, pressione verde-basso carbonio spinge cabina da "alta ventilazione alto consumo" a "filtrazione efficiente + recupero calore + aria ricircolo" basso carbonio; emissione carbonio per superficie diventerà nuovo indicatore collaudo. Il confine progettuale si espande da "pulita" a "pulita e basso carbonio e intelligente".
A livello talento, la cabina intelligente cambia requisiti di ruolo: manutentore passa da "cambia filtro" a "legge dati, gestisce allarmi", richiedendo base di data literacy. Il sistema formativo deve aggiornarsi, altrimenti attrezzatura intelligente ma persona no, resta intelligente sulla carta. Infine, la competitività cabina non sta in quanto avanzato il singolo dispositivo, ma se il "quartetto progetto—manutenzione—dati—talento" è sistemico, logica di base che Kexin Materials (kexinMaterials) ribadisce co-creando con clienti. Gestire la cabina come sistema non prodotto singolo permette di stabilizzare alto lucido sotto pressioni costo-qualità-compliance.
XVIII. Suggerimenti di ritmo per ristrutturazione/espansione cabina
L'espansione non deve essere tutto-in-uno con config max, ma procedere a ritmo "dolore—investimento—ritorno". Prima risolvere il più doloroso: se piena di polvere, priorità cotone superiore e zona sporco-pulito; se opacità invernale, deumidificazione e preriscaldo; se alto consumo, poi inverter e recupero calore. Ogni passo accettato con dati, poi decidere il successivo. Questo "piccoli passi veloci" è più stabile del grande cambio unico e ottiene più facile supporto direzionale. Per capannoni in espansione, nuova cabina in fase progetto deve prevedere interfacce monitoraggio e spazio espansione, evitando toppe future. L'essenza ristrutturazione è "con investimento controllato eliminare rilavorazione più costosa", il ritmo conta più della classe attrezzatura.
Inoltre, in ristrutturazione considerare flusso rifiuti e pericolosi: feltro nebbia vernice, cotone filtrante usato, solvente sono rifiuti pericolosi, servono stoccaggio e smaltimento compliance, prevedere locale stoccaggio e registro trasferimento in progetto, evitando lacune a produzione avviata. Ambiente e qualità sono entrambi baseline non omettibili cabina. Vedere ristrutturazione come sistema triplice "qualità—energia—compliance" porta beneficio continuo, non un parametro ok e due in debito.
XIX. Tre suggerimenti di base per la cabina di verniciatura
Se in loco si ricordano solo tre cose: primo, filtri sostituiti puntuale, velocità aria misurata puntuale, questa è baseline pulizia; secondo, temperatura-umidità e punto rugiada nel controllo giornaliero, condensa e opacità prevenibili; terzo, difetti con rating standard non occhio nudo, così collaudo ha base. Questi tre mantenuti, rilavorazione cala. Gestione cabina non ha scorciatoie, ripete azioni semplici correttamente. Quando ambiente è indicatore quantificabile e accettabile, la buona vernice esprime alto lucido e durabilità, e il capannone passa da "speranza" a "produzione stabile". Scrivere questi tre nel manuale di ruolo è più duraturo ed economico di ogni rettifica a campagna.
Domande frequenti
D: Perché la cabina a aspirazione inferiore è migliore di quella a aspirazione laterale?
R: Il flusso inferiore va dall'alto al basso, coerente con gravità, schiaccia nebbia e inquinanti a terra espellendoli, superfici auto ricevono aria pulita uniforme e meno ricircolo; quella laterale lascia cadere polvere dal tetto e ha facce vento/sottovento disomogenee. Perciò auto usa principalmente inferiore.
D: Ogni quanto cambiare il cotone superiore (filtro medio) della cabina?
R: Nessun ciclo unico, basarsi su pressione differenziale e pulizia; intasamento causa non uniformità velocità e vortici polvere. Esperienza: mesi a sei mesi, uso alto più frequente. Principio: non risparmiare su baseline sporco-pulito, costo filtro molto minor di rilavorazione.
D: Perché cabina deve avere termoigrometria costante?
R: Termoigrometria determina gradiente evaporazione solvente e reazione isocianato: troppo alta asciuga superficiale e buccia d'arancia, troppo bassa colature; umidità alta opacità e bolle da reazione con acqua. Costante è premessa film stabile.
D: Secondo quale standard la pulizia cabina?
R: Grado filtrazione riferito a ISO 16890 e vecchia EN 779 (G4/F5–F7/HEPA); pulizia aria riferita a ISO 14644-1 Class 8–7. Locale finitura richiede di più.
D: Da dove viene 0,2–0,3 m/s di velocità superficiale?
R: Deve bastare a schiacciare nebbia a terra e anti-ricircolo, ma non troppo da scomporre film umido causando buccia. 0,2–0,3 m/s è valore bilanciato, con non uniformità < 10%.
D: Come trattare VOC in cabina di rifinitura?
R: Nebbia prima catturata da tendina acqua/feltro secco, VOC con carbone attivo, rotore zeolite+RTO o combustione catalitica, emissione conforme a GB 24409-2020 e standard atmosferici.
D: Perché illuminazione richiede anti-esplosione e temperatura colore luce diurna?
R: Nebbia vernice infiammabile, lampade anti-esplosione; luce diurna (5000–6500K) per colore reale, evitando errore tintometria e QC, con Ra≥80 suggerito.
D: Perché zona carteggiatura isolata dalla cabina?
R: Polvere carteggiatura entrando in cabina cade nel film umido creando punti. Serve isolamento a pressione negativa, logistica unidirezionale, separazione persone-veicoli-oggetti, no miscelazione aria sporco-pulito.
Letture estese
- Formulazione e punti di applicazione della vernice trasparente 2K per rifinitura auto: l'ambiente cabina determina direttamente buccia, colature e polvere della trasparente, forte correlazione.
- Difetti comuni vernice auto (colature/buccia/crateri): piena di polvere e crateri sono spesso inquinamento secondario da cabina non pulita.
- Protezione verniciatura sistema tre elettrici veicoli nuova energia: la verniciatura tre elettrici spinge pulizia a livello elettronico, espandendo confine progetto cabina.
- Tintometria computerizzata e controllo delta colore per ritocco auto
- Rischi salute e protezione da isocianati vernici auto
- Sistema vernici rifinitura auto: vernice 2K piena, base+trasparente e monocomponente