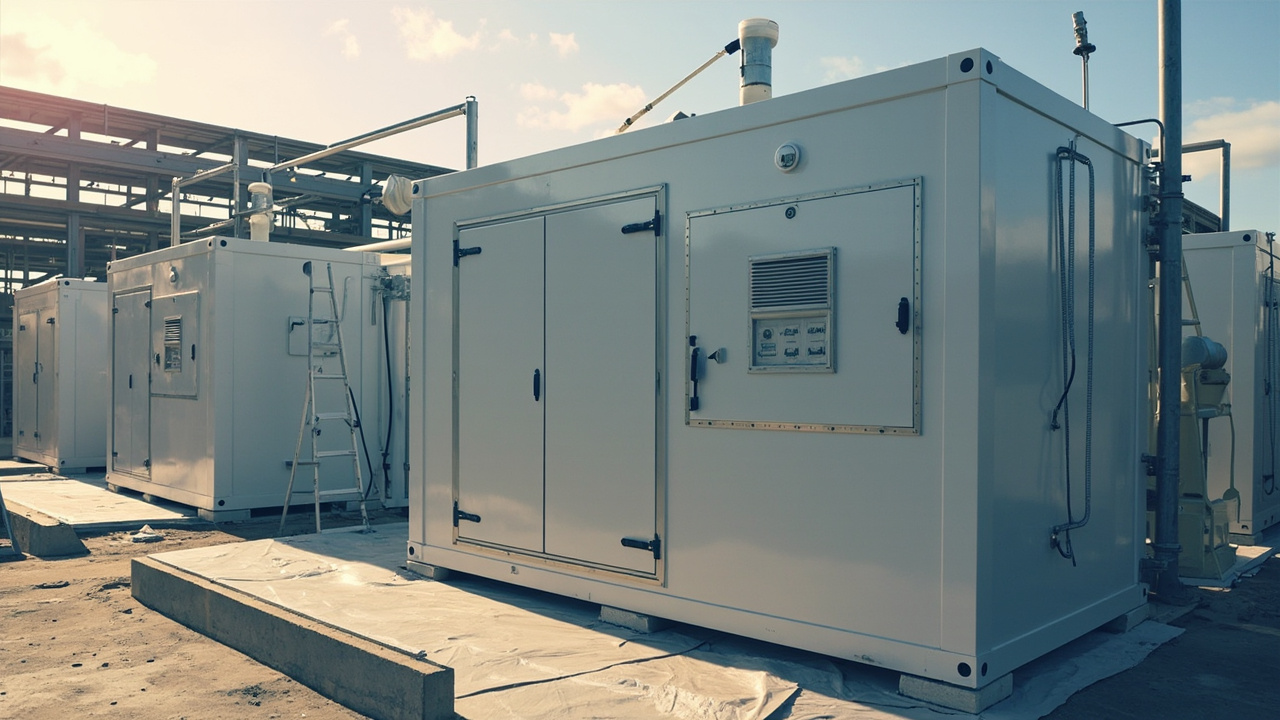
L'accumulo energetico è la "valvola di regolazione" per l'assorbimento delle nuove energie; dagli sistemi di accumulo su larga scala lato rete a container (Container ESS) agli armadi outdoor per uso industriale e commerciale (Cabinet ESS), i dispositivi vengono dispiegati in gran numero all'aperto. L'armadio di accumulo è sia la "casa" che contiene i moduli batteria, il PCS (sistema di conversione di potenza) e il sistema di controllo termico, sia la prima linea di difesa contro vento, pioggia e nebbia salina. Il suo rivestimento deve non solo essere anticorrosione e resistente agli agenti atmosferici, ma anche coordinarsi con requisiti di sicurezza quali ignifugicità, isolamento termico e compatibilità elettromagnetica. Una volta che l'armadio si corrode e si perfora, non solo la struttura viene danneggiata, ma umidità e nebbia salina potrebbero infiltrarsi nel vano elettrico, provocando un calo dell'isolamento e rischi di sicurezza, e in casi gravi persino diventare un canale debole per la propagazione del thermal runaway.
Come fornitore tecnologico di rivestimenti protettivi industriali, KeXin New Material(kexinMaterials) ha accumulato una grande quantità di dati di prima linea nella verniciatura di supporto per dispositivi di accumulo e apparecchiature elettriche. Questo articolo chiarisce i punti chiave del rivestimento protettivo esterno per armadi di accumulo, dalla corrosione ambientale, alla struttura dell'armadio, al sistema di rivestimento, alla sicurezza coordinata fino all'accettazione in cantiere, aiutando integratori, operatori e appaltatori di verniciatura a stabilire un quadro di protezione quantificabile.
I. L'ambiente di esercizio degli armadi di accumulo: più severo di quanto si immagini
Gli armadi di accumulo rimangono statici all'aperto tutto l'anno; le caratteristiche ambientali sono molto più complesse dei normali dispositivi, e un singolo approccio anticorrosione fatica a coprire tutti i rischi.
Esposizione a lungo termine: l'accumulo abbinato a eolico e fotovoltaico si trova spesso in zone costiere, desertiche o a forte freddo, con nebbia salina, sabbia e vento, forte radiazione UV e cicli di gelo-disgelo concomitanti; alcuni siti affrontano anche escursioni termiche giorno-notte superiori a quaranta gradi Celsius.
Alternanza termo-igrometrica: le batterie all'interno dell'armadio producono calore durante carica e scarica, e il condizionatore o il raffreddamento a liquido creano differenze di temperatura interne/esterne e rischio di condensa; una volta che punti deboli della tenuta aspirano aria umida, i componenti metallici interni entrano in uno stato di corrosione da condensa a lungo termine.
Ambiente chimico: nelle vicinanze possono esserci gas rilasciati dal thermal runaway delle batterie (come fluoruro di idrogeno, monossido di carbonio), perdite minime di liquido di raffreddamento (a base di glicole), che pongono requisiti aggiuntivi alla resistenza chimica del rivestimento.
Manutenzione frequente: gli armadi outdoor richiedono manutenzione periodica; il rivestimento deve resistere allo strofinamento, al calpestio e essere riparabile localmente, senza arrugginire a vista dopo pochi interventi.
Queste condizioni di lavoro sono equivalenti alla corrosività da C3 a C5 della ISO 12944-2 (ovvero "Protezione dalla corrosione di strutture in acciaio mediante sistemi di rivestimento protettivo - Parte 2: Classificazione dell'ambiente"), e le zone costiere e i parchi chimici possono raggiungere C5, persino avvicinarsi a C5-M (marino). Gli armadi sono per lo più in acciaio al carbonio (Q235, Q355) o acciaio zincato, con isolamento termico e materiali ignifughi interni; pertanto l'abbinamento deve essere progettato in base al grado di corrosione e non "più o meno va bene".
II. Le difficoltà di verniciatura portate dalla struttura dell'armadio
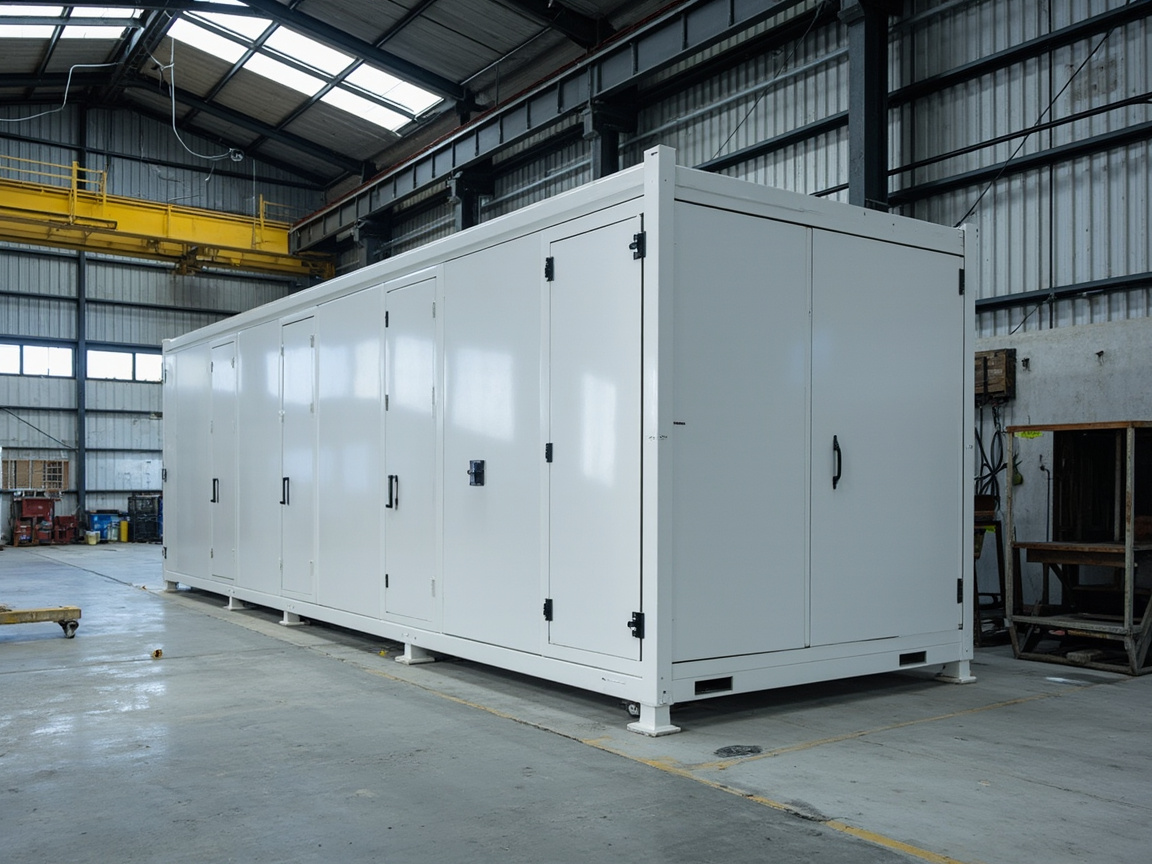
L'armadio di accumulo non è una semplice scatola; è composto da pannello esterno, telaio, porta, persiane, vano di collegamento e base. I punti critici di verniciatura si concentrano nelle seguenti parti; se non trattati correttamente diventano punti di guasto precoce.
1. Vano interno e intercapedine. La lana di isolamento, le lastre ignifughe e l'intercapedine tra lastre d'acciaio trattengono facilmente umidità; il rivestimento deve sigillare completamente, altrimenti la condensa erode ripetutamente all'interno dell'intercapedine, senza anomalie esterne ma già arrugginendo completamente.
2. Fessure delle porte e superfici di tenuta. L'interfaccia tra sigillante e rivestimento è soggetta a corrosione da fessura; è necessario un primer abbinato e controllare la compatibilità del sigillante, evitando distacchi per incompatibilità elettrochimica.
3. Messa a terra e terminali di collegamento. I punti metallici nudi richiedono conduzione e non possono essere totalmente verniciati; serve una protezione zonale; i bulloni di messa a terra devono rimanere metallici e ricevere trattamento antiruggine locale, senza essere ricoperti interamente compromettendo la connessione equipotenziale.
4. Persiane e fori di dissipazione. Lo spessore del film tende a essere sottile e a trattenere liquidi; serve ritocco mirato e design di drenaggio, per evitare che l'acqua risalga sul retro delle persiane.
5. Manutenibilità. I danni locali devono essere riparabili senza compromettere l'insieme; si consiglia di predisporre vernice di rifinitura della stessa famiglia e istruzioni di processo.
III. Progettazione del sistema di rivestimento: l'abbinamento anticorrosione pesante è la linea guida
Per gli armadi in acciaio outdoor l'abbinamento predominante segue la "primer + strato intermedio + finitura" triplo della ISO 12944-5 (ovvero "Protezione dalla corrosione di strutture in acciaio mediante sistemi di rivestimento protettivo - Parte 5: Sistemi di rivestimento protettivo"), e la ISO 12944-9 (ovvero "Protezione dalla corrosione di strutture in acciaio mediante sistemi di rivestimento protettivo - Parte 9: Strutture offshore e strutture correlate") come riferimento di durabilità per progetti costieri.
Primer: epossidico a base di zinco (protezione catodica; secondo la definizione di primer a base di zinco della ISO 12944-5, il contenuto di zinco influenza il meccanismo di protezione: alto contenuto agisce principalmente come anodo sacrificale, basso come barriera) o epossidico a ossido di ferro, primer a fosfato di zinco (barriera più passivazione).
Vernice intermedia: epossidico a micaceo di ferro (MIO, barriera a scaglie, allunga il percorso dei mezzi corrosivi, è la "linea di estensione" dell'anticorrosione pesante).
Finitura: poliuretanico alifatico (resistente agli agenti atmosferici, mantiene la lucentezza) o fluorocarbonico (altissima resistenza atmosferica, mantiene lucentezza e colore più a lungo ma a costo maggiore).
Pareti interne e vano elettrico: utilizzabile epossidico (resistente chimico, isolante) o tipo dissipativo (per zone a rischio di esplosione, vedi articolo di questo lotto su rivestimenti conduttivi e schermatura elettromagnetica), a seconda che nel vano vi sia rischio di vapori infiammabili da elettrolita.
Per zone costiere C5, si consiglia "epossidico a base di zinco + epossidico a micaceo di ferro + poliuretanico alifatico" con spessore totale portato a 240–320 micron, abbinato secondo i diversi gradi di corrosione e requisiti di durabilità della ISO 12944-9, non a sensazione.
IV. Tabella di confronto degli abbinamenti di rivestimento principali
La tabella seguente propone soluzioni tipiche per grado di corrosione, da citare direttamente nelle specifiche tecniche degli integratori; tutti gli spessori sono valori tipici di spessore del film secco, il finale fa riferimento al data sheet del rivestimento.
| Grado ambientale | Primer | Vernice intermedia | Finitura | DFT totale | Durabilità attesa |
|---|---|---|---|---|---|
| C3 generale | Epossidico a fosfato di zinco 80 micron | Epossidico 100 micron | Poliuretanico 60 micron | circa 240 micron | Media–Alta |
| C4 costiero | Epossidico a base di zinco 80 micron | Epossidico a micaceo di ferro 100 micron | Poliuretanico 80 micron | circa 260 micron | Alta |
| C5 fortemente costiero | Epossidico a base di zinco 80 micron | Epossidico a micaceo di ferro 120 micron | Poliuretanico o fluorocarbonico 80 micron | circa 280–320 micron | Molto alta |
| Zona chimica | Epossidico a base di zinco più scaglie di vetro | Epossidico a scaglie 150 micron | Fluorocarbonico 80 micron | maggiore o uguale a 320 micron | Molto alta |
Nota: spessori e intervalli di durabilità fanno riferimento ai principi di abbinamento ISO 12944, il specifico è secondo le specifiche di progetto e il TDS del rivestimento; la finitura fluorocarbonica ha vantaggio in scenari di lunghissima vita (oltre vent'anni), ma prezzo unitario e finestra di applicazione più rigorosi. Sui meccanismi di resistenza atmosferica della finitura, vedere gli articoli di questo lotto sulla resistenza atmosferica della finitura poliuretanica alifatica e sul meccanismo di barriera della vernice intermedia a micaceo di ferro.
V. Sinergia con ignifugicità e isolamento termico
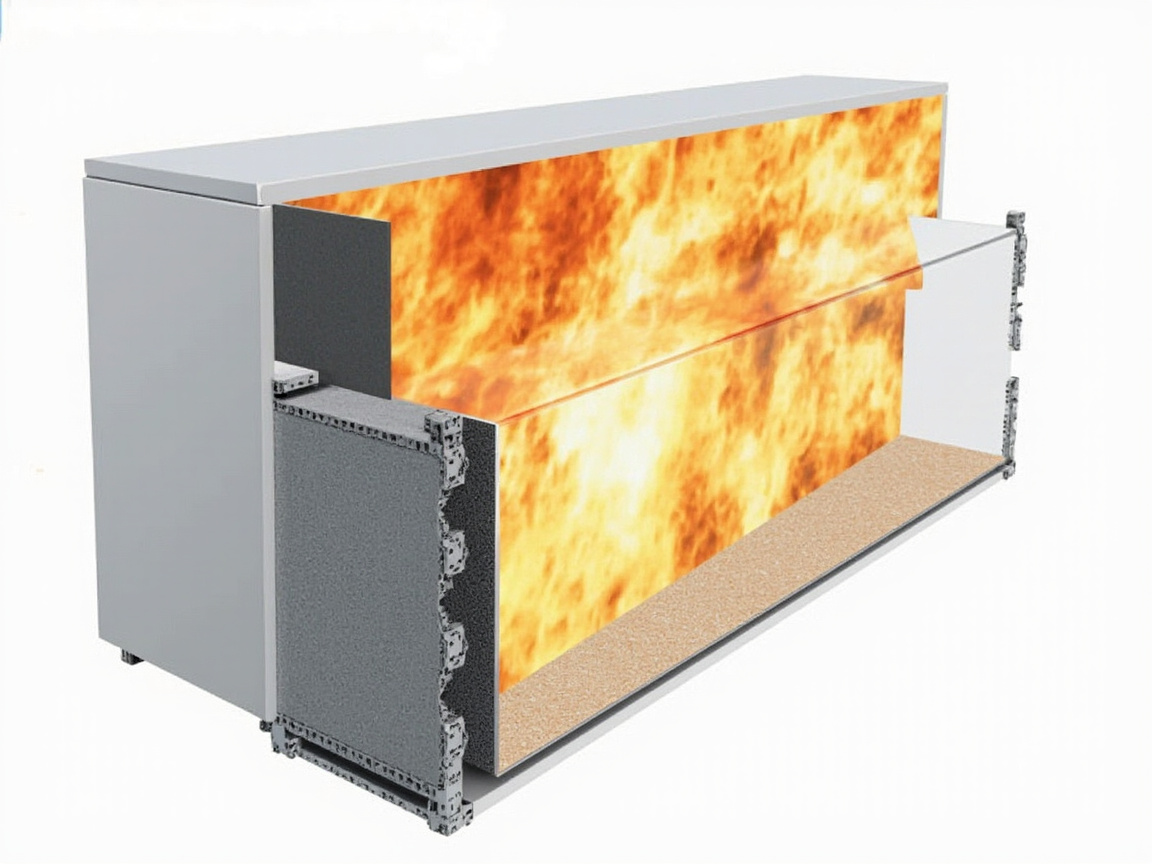
Il nucleo della sicurezza di accumulo è "prevenire la propagazione del thermal runaway". Il rivestimento non è il protagonista antincendio, ma può coordinarsi con i seguenti materiali a formare una difesa multilivello.
Vernice ignifuga: le pareti interne dell'armadio possono ricevere vernice ignifuga intumescente (secondo GB 14907 "Vernici ignifughe per strutture in acciaio"), che si espande al fuoco isolando; attenzione: il rivestimento intumescente richiede alta pulizia del substrato e primer compatibile.
Tappeto ignifugo e lastra di mica: applicati sulle pareti del vano batteria; il rivestimento gestisce l'anticorrosione esterna, evitando distacchi da incompatibilità di espansione termica all'interfaccia.
Lana isolante: evitare condensa all'interfaccia con il rivestimento, garantire ventilazione, altrimenti la condensa nell'intercapedine erode di rimbalzo la scocca in acciaio.
In fase di progettazione occorre confermare la compatibilità rivestimento-materiale ignifugo (non miscibili, non distaccanti) e che il rivestimento non sia infiammabile (priorità a basso fumo, senza alogeni). KeXin New Material(kexinMaterials) nell'abbinamento a dispositivi di accumulo enfatizza la "verifica dell'interfaccia tra anticorrosione esterna e ignifugazione interna", offrendo suggerimenti di test di compatibilità per ridurre i rifacimenti in cantiere per incompatibilità materiali.
VI. Dettagli di verniciatura legati alla sicurezza elettrica
1. Isolamento e scarica superficiale. Le pareti interne del vano di collegamento ad alta tensione devono mantenere isolamento, evitando ponti di polvere metallica che causino scarica superficiale; per le prestazioni isolanti verifica la rigidità dielettrica secondo GB/T 1408.1 (ovvero "Metodi di prova per la resistenza elettrica dei materiali isolanti").
2. Dissipazione elettrostatica. Se l'armadio è in zona a rischio di esplosione (es. vapori infiammabili da elettrolita), la superficie esterna può richiedere rivestimento dissipativo (resistenza superficiale 10⁵–10⁸ ohm, secondo logica di GB 13348 "Regole di sicurezza antistatica per prodotti petroliferi liquidi" o norme di verniciatura antistatica), per convogliare la carica elettrostatica a terra.
3. Nudi di messa a terra. Bulloni di messa a terra e punti equipotenziali devono rimanere metallici e trattati antiruggine, non verniciati; si suggerisce per i punti nudi zincatura locale o grasso antiruggine anziché copertura a rivestimento.
VII. Punti chiave del processo di applicazione
1. Pretrattamento. Sabbiatura acciaio Sa2.5 (GB/T 8923.1), rugosità 40–70 micron; pezzi zincati con primer dedicato per zincatura, evitando distacchi dell'epossidico normale su superficie liscia di zinco.
2. Ambiente. Temperatura 5–40 °C, umidità relativa ≤ 85%, differenziale punto di rugiada ≥ 3 °C (ISO 12944-7), per prevenire ruggine di ritorno e pori.
3. Spessore. Misurare a zone con spessimetro magnetico (GB/T 4956), attenzione a spigoli, saldature, persiane; gli spigoli tendono a essere sottili per elettrostatica e atomizzazione, serve preverniciatura.
4. Indurimento. Epossidico e poliuretanico bicomponente rigorosamente secondo rapporto di miscela e pot life (secondo GB/T 9754 aspetto, GB/T 9286 aderenza), oltre il pot life vietato riutilizzare.
5. Controllo perdite. Vano interno critico con prova a scintilla per confermare assenza di pori, specialmente base e telai di tenuta esposti ad acqua e nebbia salina.
KeXin New Material(kexinMaterials) nell'abbinamento a dispositivi di accumulo offre soluzione "primer-intermedio-finitura integrata" e scheda processo, con abbinamento rinforzato per zone costiere e chimiche, e coordina l'interfaccia del rivestimento ignifugo, riducendo rifacimenti e contestazioni in garanzia.
VIII. Guasti comuni e contromisure
La tabella seguente riassume i guasti frequenti dei rivestimenti negli armadi di accumulo, utile per la tracciabilità operativa:
| Guasto | Causa principale | Contromisura |
|---|---|---|
| Ruggine su saldatura | Sabbiatura insufficiente, film sottile | Preverniciare saldatura, spessore maggiore |
| Bolle su fessura porta | Sigillante incompatibile, acqua intrappolata | Primer abbinato, controllo sigillante |
| Chalking finitura | Uso errato di poliuretanico aromatico | Cambiare a poliuretanico alifatico o fluorocarbonico |
| Ruggine da condensa interna | Isolante con acqua, scarsa ventilazione | Migliorare tenuta e ventilazione |
| Ruggine persiane | Ristagno, film sottile | Ritocco mirato, design drenaggio |
IX. Sinergia di protezione con colonnine di ricarica e supporti fotovoltaici
Armadi di accumulo, colonnine di ricarica e supporti fotovoltaici sono tutti apparecchi elettrici outdoor con ambienti corrosivi sovrapposti; gli articoli di questo lotto su resistenza atmosferica outdoor delle colonnine e anticorrosione dei supporti FV danno opzioni più dettagliate. Per armadi di accumulo e supporti FV coesistenti nella stessa centrale, si suggerisce un unico sistema primer (epossidico a base di zinco o a fosfato di zinco) per ridurre complessità di approvvigionamento; la finitura scelta separatamente per resistenza atmosferica e aspetto di ciascun dispositivo.
X. Elenco decisionale di selezione
Si consiglia di inserire nelle specifiche di verniciatura degli armadi di accumulo: grado di corrosione (C3–C5-M), spessore totale film secco e requisiti zonali, abbinamento primer-intermedio-finitura e rispettivi spessori, indicatori di accettazione nebbia salina neutra e corrosione ciclica, tipo di resistenza atmosferica finitura e ritenzione lucentezza, requisiti ignifughi e basso fumo senza alogeni, requisiti dissipativi (secondo valutazione zona a rischio esplosione), conformità COV (GB 30981), metodi aderenza e controllo pori. Quantificando questi nove punti, uniti a data sheet e report di test terzi, si passa da "scegliere la vernice a sensazione" a "progetto di protezione basato su prove".
XI. Costo del ciclo di vita del rivestimento e strategia di rinnovo
Gli integratori vedono spesso il rivestimento come "costo iniziale", ma il costo totale di possesso è influenzato da frequenza di rinnovo e perdite da fermo. Gli armadi di accumulo sono asset detenuti a lungo dal proprietario; se la scelta iniziale sbagliata causa perforazione e ruggine diffusa al quinto anno, i costi di rimozione e riverniciatura, fermo e contestazioni di garanzia sono spesso multipli del risparmio sul prezzo della vernice. Valutare quindi per "costo di protezione per anno" anziché "prezzo vernice al m²", includendo vita di progetto, nebbia salina e indicatori di invecchiamento nel modello di confronto.
Come strategia di rinnovo, per armadi metallici si suggerisce "ritocco locale + rinnovo globale periodico" in due fasi: in ispezione routine, al ritrovamento di ruggine si carteggia e ritocca localmente con stesso sistema primer-intermedio-finitura, evitando espansione del difetto; ogni 8–10 anni valutazione globale, si conservano zone con spessore e aderenza ancora idonei, si ricoprono quelle non idonee, anziché sabbiare e rottamare l'intero armadio. Vano interno e intercapedine, difficili da trattare, vanno sigillati e controllati in fase iniziale, eliminando il guasto prima della consegna. KeXin New Material(kexinMaterials) suggerisce di includere il rivestimento nel piano di manutenzione preventiva della centrale, abbinandolo all'ispezione elettrica, risparmiando ore e evitando omissioni, facendo servire il rivestimento alla sicurezza dell'intero ciclo di vita.
XII. Differenze nei punti chiave di verniciatura per scenari tipici
Ambienti di installazione diversi hanno esigenze di rivestimento molto differenti; le specifiche devono distinguerli. Container grandi lato rete: enormi, lunga vita, abbinamento rinforzato C4–C5 con vernice di ritocco di stesso sistema. Armadi outdoor industriale-commerciali: vicino a stabilimenti, possibile atmosfera chimica e polveri; primer epossidico a base di zinco + scaglie di vetro per resistenza chimica. Accumulo eolico costiero: nebbia salina e gelo-disgelo; finitura prioritaria fluorocarbonica e rigorosa preverniciatura spigoli. Accumulo FV a forte freddo: grande escursione, forte condensa; rafforzare ventilazione e tenuta interna, evitare umidità in intercapedine. Anche danni meccanici in trasporto e sollevamento: preverniciatura rinforzata e imballo protettivo su spigoli e base prima della consegna riducono molto il ritocco in arrivo. Scrivere le differenze di scenario nelle specifiche evita guasti precoci e contestazioni da "una vernice per tutti", e facilita standardizzazione manutentiva e unificazione ricambi.
XIII. Dettaglio degli indicatori quantitativi di collaudo e accettazione
Trasformare "qualità ok" da giudizio soggettivo a dato quantificabile è il cuore dell'accettazione della verniciatura degli armadi di accumulo. I seguenti indicatori vanno scritti nel verbale e supportati da test terzi o di fabbrica.
Spessore: misura zonale secondo GB/T 4956 (metodo magnetico), DFT totale per grado ambientale, non meno di alcuni punti per armadio, spigoli/saldature/persiane registrati a parte; il minimo non inferiore all'80% del valore di progetto, per evitare perforazione precoce nei punti deboli.
Aderenza: GB/T 9286 metodo quadrettatura richiede grado 0 o 1; opere maggiori possono aggiungere metodo di strappo (GB/T 5210) per aderenza quantitativa in MPa, evitando il rischio "quadrettatura sembra ok ma adesione reale debole".
Nebbia salina e corrosione ciclica: GB/T 10125 nebbia salina neutra, progetti C5 suggeriti oltre 1000 ore senza corrosione di substrato; più realistico il metodo di corrosione ciclica, alternanza umido-secco espone meglio i difetti di abbinamento che la sola nebbia salina.
Resistenza atmosferica: ISO 11341 invecchiamento a xenon e ISO 16474 UV fluorescente con linee di accettazione ritenzione lucentezza e ΔE per tipo finitura; qui emerge il vantaggio di lunga ritenzione del fluorocarbonico.
Pori e controllo perdite: vano interno e telai di tenuta con prova a scintilla per assenza pori, chiave per impedire infiltrazione di umidità nel vano elettrico, non omettere.
Ambientale: GB 30981-2020 controlla COV e sostanze nocive; il fornitore deve dare report di conformità, altrimenti penalizzato nel collaudo della centrale verde. Scrivere questi sei punti quantitativi nel contratto, il rivestimento passa da "sembra spesso" a "affidabile nei dati" come asset protettivo.
XIV. Disciplina ingegneristica su rapporto di miscela e indurimento
Gli armadi usano molto epossidico e poliuretanico bicomponente; dosaggio e indurimento sono linea di morte della qualità. Base e indurente epossidico vanno dosati esattamente in volume o massa, vietato a sensazione; deviazione causa crosslink insufficiente (morbido, scarsa res. chimica) o eccessivo (fragile, crepe). Dopo miscela c'è pot life; oltre, viscosità schizza e gelifica, va "stimato quanto serve, preparato quanto serve". Condizioni di indurimento (temp, umidità, tempo) secondo data sheet; a freddo reazione lenta, se necessario riscaldare o estendere cura; umidità relativa alta fa reagire isocianato con acqua formando pori e sottoprodotti amminici, quindi controllo ambiente e punto di rugiada è altrettanto chiave.
Per il primer epossidico a base di zinco, il rapporto influisce anche su sedimentazione dello zinco e rete conduttiva; miscelazione scarsa o sosta lunga sbilanciano il contenuto di zinco nel film, indebolendo la protezione anodica sacrificale. Si suggerisce contenitore graduato e timer in doppio controllo, e piccolo campione di indurimento prima della linea. Scrivere dosaggio e indurimento nella scheda operativa è la base dell'affidabilità a lungo termine; ogni "più o meno va bene" con diluizione a caso in cantiere si paga per primo su saldature e spigoli deboli. Da aggiungere: i bicomponenti aperti vanno usati presto, base e indurente residui sigillati separatamente anti-umidità, evitando sprechi di lotto per umidità o crosslink anticipato, anche questo anello non trascurabile per costo e stabilità qualità.
XV. Dettagli di cantiere su temperatura, umidità e punto di rugiada
Il controllo ambientale di verniciatura sembra basilare, ma è la fonte principale di fluttuazioni di qualità in serie degli armadi. Secondo ISO 12944-7, in applicazione la temperatura del substrato deve superare il punto di rugiada di almeno 3 °C, altrimenti microcondensa superficiale ostacola bagnatura e causa bolle e adesione fallita. In estate ad alta temperatura il tempo di induzione e applicazione si accorciano, va ritmato; in inverno a freddo reazione lenta, se necessario tenda riscaldata o temperatura di cura maggiore. Umidità relativa >85% a lungo non si deve verniciare, salvo sistemi non sensibili. In cantiere termoigrometro e rugiadoscopio, registro per turno, da "guardare il cielo a sensazione" a "lavorare sui dati", più economico di ogni ritocco. Da notare: se il vano interno ha già isolante umido, il solo controllo esterno non risolve la condensa interna, va risolto a monte con tenuta e ventilazione.
XVI. Sinergia di materiali ignifughi e basso fumo senza alogeni
Nel contesto di sicurezza di accumulo, il rivestimento non è il protagonista antincendio, ma il suo comportamento al fuoco influisce sulla valutazione di sicurezza globale. Priorità a sistemi basso fumo senza alogeni, evitando rilascio di gas corrosivi come HF che danneggino elettrica e batteria. Per vernice intumescente interna, verificare corrispondenza con GB 14907 per resistenza al fuoco e compatibilità strato con rivestimento anticorrosione esterno, evitando che l'espansione sollevi e distacchi la finitura. In revisione progetto inserire "gocciolamento alla fiamma, densità di fumo, gas corrosivi" nella lista di ammissione materiali, non solo indice anticorrosione. Per acciaio vicino al vano batteria, valutare se il rivestimento rilasci prodotti infiammanti o tossici all'inizio del thermal runaway, se necessario separare con lastra ignifuga a barriera fisica. Rendere ignifugo e basso fumo senza alogeni obbligatori abbassa efficacemente i danni secondari in caso di incidente.
XVII. Requisiti di sicurezza interfaccia isolamento e dissipazione elettrostatica
La verniciatura del corpo armadio è direttamente correlata alla sicurezza elettrica; due interfacce sono le più soggette a problemi. La prima è il mantenimento dell'isolamento sulla parete interna della camera di collegamento ad alta tensione: se sulla parete interna viene applicato un rivestimento epossidico isolante, occorre verificarne la rigidità dielettrica e la resistenza volumetrica, per evitare scariche di superficie dovute a polveri metalliche o condensa che creino ponti. La seconda è il requisito di dissipazione elettrostatica in zone a rischio di esplosione: se all'interno della cabina sono presenti vapori di elettrolita infiammabili, la superficie esterna dovrebbe prevedere un canale dissipativo che convogli la carica elettrostatica a terra; la resistenza superficiale dovrebbe essere controllata nell'intervallo 10⁵–10⁸ ohm, così da non accumulare cariche eccessive né formare un conduttore continuo che interferisca con i segnali. I bulloni di messa a terra e i punti di equipotenzialità devono rimanere a metallo nudo e ricevere una protezione antiruggine locale; è vietato ricoprirli interamente con vernice. Scrivere i requisiti di isolamento e dissipazione elettrostatica nel capitolato tecnico di verniciatura e verificarli nei controlli di fabbrica: solo così la sicurezza elettrica dell'armadio di accumulo non sarà silenziosamente compromessa da un semplice strato di vernice. Nella pratica esiste un caso spesso trascurato: durante il trasporto e la movimentazione dell'armadio, il film di vernice subisce urti; se il danno ricade vicino alla zona di collegamento a terra, oltre all'estetica può compromettere la protezione antiruggine locale. Occorre istituire, al momento dell'apertura del collo in arrivo, un controllo specifico di aspetto e punti di messa a terra, con ritocco tempestivo e registrazione dei danni, per non introdurre il rischio nel ciclo operativo decennale.XVIII. Esempi tipici di selezione dei sistemi
Per facilitarne l'uso diretto, si riportano esempi di sistemi per tre tipologie di siti tipici; in fase di progetto lo spessore del film può essere adeguato. La prima è l'armadio outdoor industriale/commerciale inland (C3): primer epossidico a fosfato di zinco 80 µm + strato intermedio epossidico 100 µm + finitura poliuretanica alifatica 60 µm, spessore totale circa 240 µm, con equilibrio tra costo e durata. La seconda è lo stoccaggio abbinato a parco eolico costiero (C5): primer epossidico ricco di zinco 80 µm + strato intermedio epossidico a micaceo di ferro 120 µm + finitura fluorocarbonica 80 µm, spessore totale circa 280–320 µm, con accettazione alla nebbia salina portata a oltre 1000 ore. La terza è l'accumulo in polo chimico (corrosione grave): primer/intermedio composito epossidico ricco di zinco + scaglie di vetro oltre 150 µm + finitura fluorocarbonica 80 µm, spessore totale non inferiore a 320 µm, con priorità a basso fumo e senza alogeni. Per tutte e tre le tipologie si deve eseguire chiusura e controllo perdite in cavità, e lasciare a metallo nudo con antiruggine le zone di messa a terra e collegamento. Inserire gli esempi negli allegati tecnici di offerta dimostra professionalità e agevola la manutenzione successiva.
Domande frequenti
Domanda: Perché l'armadio di accumulo deve usare un sistema di forte anticorrosione invece di una vernice normale?
Risposta: L'armadio di accumulo è perennemente all'aperto, con nebbia salina, condensa e gas chimici concomitanti, in ambiente C4–C5; una vernice normale fallisce in due-tre anni, solo un sistema anticorrosione "primer-intermedio-finitura" regge la vita di progetto di 15–25 anni e riduce i rischi di sicurezza elettrica da intrusione in cavità.
Domanda: Qual è la funzione del primer epossidico ricco di zinco nell'armadio di accumulo?
Risposta: Protegge l'acciaio per sacrificio anodico dello zinco, specialmente su graffi e saldature; ma il primer ricco di zinco ha scarsa resistenza agli agenti atmosferici e non può essere esposto, deve essere completamente coperto da strato intermedio e finitura, altrimenti lo zinco si consuma rapidamente.
Domanda: Quanto spesso deve essere il rivestimento dell'armadio di accumulo?
Risposta: In base all'ambiente: C3 circa 240 µm, C4 circa 260 µm, C5 circa 280–320 µm (principio di sistema ISO 12944). Lo spessore si misura con spessimetri; non è "più spesso è meglio", occorre evitare criccatura da tensione interna e ristagno su spigoli.
Domanda: Come combinare rivestimento e rivestimento ignifugo?
Risposta: Esternamente anticorrosione con "primer-intermedio-finitura", internamente ignifugo con rivestimento ignifugo intumescente o pannello ignifugo; le interfacce devono essere compatibili e non distaccarsi; il rivestimento stesso priorità basso fumo, senza alogeni, non favorisce la fiamma, e va verificata la compatibilità di espansione col materiale ignifugo.
Domanda: L'armadio di accumulo necessita di rivestimento dissipativo?
Risposta: Se l'interno è zona a rischio di esplosione (vapori infiammabili), la superficie esterna dovrebbe usare rivestimento dissipativo per convogliare l'elettrostatica a terra (resistenza superficiale 10⁵–10⁸ ohm); un armadio outdoor normale non necessariamente, decidere dopo valutazione di sicurezza.
Domanda: Perché la cavità interna è soggetta a problemi?
Risposta: La cavità contiene materiali isolanti e ignifughi, trattiene umidità e condensa, ed è difficile da verniciare. Serve chiusura completa, ventilazione anti-condensa, controllo perdite con spark test sui punti chiave, ed evitare camere umide chiuse negli interstrati.
Domanda: Come potenziare il rivestimento di stazioni costiere?
Risposta: Salire a sistema C5: epossidico ricco di zinco + epossidico a micaceo di ferro (ispessito) + poliuretanico alifatico o fluorocarbonico, spessore totale 280–320 µm, nebbia salina di norma ≥1000 h, priorità basso fumo senza alogeni.
Domanda: Il rivestimento previene il thermal runaway?
Risposta: Il rivestimento non blocca direttamente il thermal runaway, ma resistenza termica, basso fumo, senza alogeni e sinergia con isolamento/ignifugo ritardano l'estensione iniziale e guadagnano tempo per evacuazione e intervento: è un anello del sistema di sicurezza, non l'unica difesa.
Domanda: Come ritoccare dopo graffi in manutenzione?
Risposta: Carteggiare localmente fino a substrato sano, ritoccare con primer-intermedio-finitura di sistema, curando compatibilità tra strati e indurimento; danni estesi valutare ricopertura totale e registrare la posizione.
Domanda: Come accettare il rivestimento dell'armadio di accumulo?
Risposta: Spessore (GB/T 4956), adesione (GB/T 9286 grado 0 o 1), nebbia salina neutra (GB/T 10125), esposizione (ISO 16474), aspetto e controllo pori, richiedendo certificazione di sistema per il grado C e report conformità COV.
Letture supplementari
- Verniciatura outdoor per colonnine di ricarica: rivestimenti per infrastrutture di ricarica: Apparecchiature elettriche outdoor, lettura supplementare su protezione involucro e anti-graffiti.
- Anticorrosione e resistenza agli agenti atmosferici per supporti fotovoltaici: selezione rivestimenti per strutture acciaio/alluminio outdoor: Confronto tra armadio di accumulo e supporti FV in ambiente C4/C5.
- Guida selezione sistemi di verniciatura anticorrosione ISO 12944: Valutare con ISO 12944 il grado di protezione e il sistema dell'armadio.
- Rivestimento isolante anticorrosione per involucro batteria: doppia tecnologia chiave per la protezione del pack batteria
- Rivestimento anticorrosione per stoccaggio/idrogeno: sfide e selezione in ambiente ad alta pressione e idrogeno
- Panoramica rivestimento nano: nanoparticelle, meccanismi e definizione