I rivestimenti a polvere resistenti all'usura sono una classe di rivestimenti funzionali che, tramite l'introduzione di cariche dure e di reti ad alto grado di reticolazione, mantengono stabilità di massa e dimensionale del film quando sottoposti ad attrito, graffi, erosione, impatti e altre sollecitazioni meccaniche. In molti impianti industriali i guasti non derivano da corrosione o invecchiamento, ma dallo "strofinamento" — le attrezzature di trasporto vengono graffiate dal materiale, le tubazioni oleodinamiche erose dai fluidi di produzione, gli scaffali urtati dai carrelli elevatori, le macchine minerarie consumate dal minerale. Secondo statistiche incomplete, le perdite di materiali e di energia causate da attrito e usura rappresentano una quota considerevole nel settore manifatturiero. La verniciatura a polvere, potendo essere applicata in spessore elevato in un'unica passata, permettendo libera aggiunta di cariche ed essendo senza solvente, è il veicolo naturale per i rivestimenti resistenti all'usura, formando sulla superficie metallica un guscio protettivo più duro e più resistente al taglio rispetto al substrato. Ancora più importante, il rivestimento a polvere resistente all'usura trasforma la "resistenza all'usura" dalla sostituzione dell'intero pezzo nell'"aggiungere in superficie un guscio duro progettabile", riducendo drasticamente i costi di fermo impianto e di ricambi.
Nel campo dei rivestimenti a polvere funzionali, Kexin New Materials (kexinMaterials) offre soluzioni che vanno dall'epossidico resistente all'usura generico alle polveri ad alto alluminio e carburo di silicio ad usura pesante, con sinergia con anticorrosione e antistatico. Questo articolo, basandosi su standard citabili (GB/T 1768, GB/T 23988, ASTM D4060, ASTM G65, GB/T 6739, ecc.), scompone la logica tecnica dei rivestimenti a polvere resistenti all'usura, aiutando gli ingegneri a trasformare la "resistenza all'usura" da slogan in un progetto di condizione di esercizio quantificabile.
I. Quattro meccanismi fondamentali di usura
Per resistere all'usura, bisogna prima capire "da cosa si è consumati". L'usura si divide in quattro tipi per meccanismo. Il primo è l'usura abrasiva: particelle dure (sabbia, minerale, polvere) solcano tra due superfici, è la più comune. Si resiste con cariche ad alta durezza (ossido di alluminio, carburo di silicio, corindone). Il secondo è l'usura adesiva: due superfici metalliche a contatto diretto saldano a freddo e si lacerano (come il grippaggio per mancanza di olio). Si resiste con cariche a basso attrito (disolfuro di molibdeno, politetrafluoroetilene, grafite) e rivestimenti isolanti. Il terzo è l'usura erosiva: fluido ad alta velocità con particelle impatta la superficie (come curve di tubazioni, pompe a poltiglia). Si resiste con equilibrio tra tenacità e durezza, il puro fragile si crepa facilmente. Il quarto è l'usura da fatica o da microstrisciamento: distacco per fatica superficiale sotto carico ciclico. Si resiste con alta adesione e rete resistente alla fatica.
Uno stesso rivestimento spesso deve affrontare sovrapposizioni di più meccanismi, perciò "cercare solo la durezza" è un errore — troppo duro diventa fragile, sotto impatto si sgretola invece, serve "duro ma tenace". Vanno inoltre integrate due condizioni di esercizio: la prima è l'usura combinata corrosione-erosione (erosion-corrosion), come i fluidi di produzione contenenti sabbia e ioni cloruro, che consumano e corrodono insieme, né la sola resistenza all'usura né la sola anticorrosione reggono; la seconda è l'usura da microstrisciamento (fretting), nei giunti bullonati e negli accoppiamenti interferenziali con microscorrimento relativo, facilmente fonte di fatica. Identificare il meccanismo dominante è il primo passo nella selezione, sbagliando metodo, anche il rivestimento più duro è inutile.
II. Cariche resistenti all'usura e sistema di durezza
La "durezza" del rivestimento a polvere resistente all'usura deriva da cariche e reticolazione. L'ossido di alluminio (corindone) ha durezza Mohs 9, microdurezza circa 2000, è l'aggregato principale resistente all'usura, generico; il carburo di silicio ha Mohs 9,5, estremamente alto, adatto ad usura abrasiva estrema, ma leggermente conduttivo e duro-fragile; il carburo di tungsteno è estremamente alto (microdurezza oltre 2000), usato per attrezzature di perforazione petrolifera, ma costoso e ad alta densità; la silice o quarzo ha Mohs 7, usura media, economico; disolfuro di molibdeno e politetrafluoroetilene sono morbidi, usati per ridurre attrito e resistere all'adesione; nailon o polietilene (termoplastico) hanno tenacità e resistenza all'usura, adatti all'erosione da particelle. Anche la durezza matita (GB/T 6739) del legante resinoso influenza la resistenza all'usura: reti reticolari epossidiche e poliuretaniche ad alta durezza resistono ai graffi; ma il "rivestimento all'usura macroscopico" apportato dalle cariche è di gran lunga superiore alla durezza della resina stessa. La formulazione è la combinazione di "aggregato duro più legante tenace più alta adesione".
Punti di ingegneria delle cariche: la granulometria e la gradazione delle cariche influenzano compattezza e resistenza all'usura — una singola granulometria lascia facilmente vuoti, la gradazione (abbinamento fine-grossa) aumenta la densità di impaccamento e riduce i pori; il contenuto di cariche ha un limite, troppo alto il rivestimento resinoso non ricopre completamente e calano adesione e tenacità; il trattamento superficiale delle cariche (agente di accoppiamento) migliora l'interfaccia con la resina e riduce il distacco. Il carburo di tungsteno, pur essendo durissimo, ha alta densità e tende a sedimentare durante la spruzzatura, oltre ad alto costo, usato solo in condizioni estreme come perforazione petrolifera e pompe a fango; l'ossido di alluminio ha il miglior rapporto qualità-prezzo, ed è la forza della maggior parte delle polveri resistenti. Disolfuro di molibdeno e PTFE non aumentano la durezza ma riducono il coefficiente di attrito, adatti a "ridurre attrito e resistere all'adesione" non a "resistere al taglio".
| Carica/sistema | Durezza (Mohs/micro) | Funzione | Nota |
|---|---|---|---|
| Ossido di alluminio Al₂O₃ (corindone) | Mohs 9 / HV ~2000 | Aggregato principale resistente all'usura, generico | Eccesso riduce tenacità |
| Carburo di silicio SiC | Mohs 9,5 / estremamente alto | Usura abrasiva estrema | Leggermente conduttivo, duro-fragile |
| Carburo di tungsteno WC | Estremamente alto (HV ~2000+) | Usura pesante, attrezzature perforazione petrolifera | Costoso, alta densità |
| Silice/quarzo | Mohs 7 | Usura media, economico | Generico |
| Disolfuro di molibdeno MoS₂ | Morbido | Riduce attrito, resiste adesione | Non aumenta durezza |
| Politetrafluoroetilene PTFE | Morbido | Autolubrificante, riduce attrito | Non aumenta durezza |
| Nailon/polietilene (termoplastico) | Media | Tenace resistente all'usura (particelle) | Vedi polveri termoplastiche |
III. Metodi di valutazione della resistenza all'usura
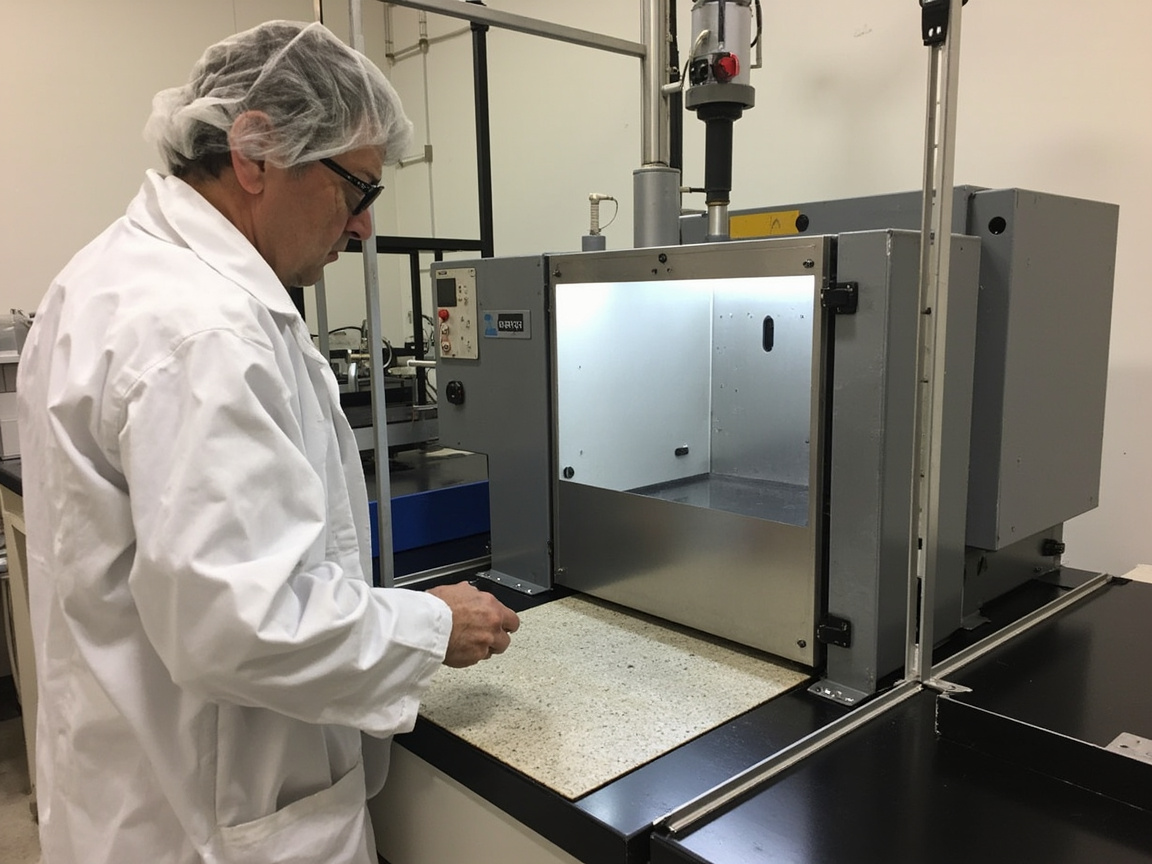
Non esiste un unico test universale per la resistenza all'usura, va scelto in base alla condizione. L'usura Taber secondo GB/T 1768 o ASTM D4060, ruota abrasiva in gomma rotante, misura perdita di massa o numero di giri; adatto ad usura decorativa o generica, il risultato dipende molto da carico, tipo ruota, giri. Il metodo della sabbia cadente secondo GB/T 23988, flusso di sabbia erode il campione, misura quantità di sabbia o perdita di spessore per usura definita; simula erosione, adatto a tubazioni o apparecchi di trasporto pneumatico. Ruota gomma a sabbia secca secondo ASTM G65, sabbia quantitativa macina il campione sotto ruota, quantifica perdita di volume; classico per usura industriale. Caduta di sfere o erosione misura impatto di particelle ad alta velocità, valuta tasso di erosione. Durezza matita (GB/T 6739) riflette indirettamente resistenza ai graffi, non uguale a usura macroscopica.
Promemoria chiave: i dati di usura in laboratorio hanno senso solo se "vicini alla condizione reale". Taber buono non significa resistente all'erosione da minerale — il metodo di prova deve corrispondere al meccanismo di usura reale, altrimenti si giudica male. Più in dettaglio, lettura dei parametri: ruote CS-10 / H-22 di Taber, carico 250 g–1000 g, giri diversi, i risultati cambiano enormemente, il report deve riportare tutti i parametri per essere comparabile; ASTM G65 ha procedure A–E (flusso sabbia, carico, giri diversi), l'usura pesante industriale usa solitamente procedura A; il flusso e l'altezza di caduta della sabbia nel metodo a sabbia cadente determinano angolo e velocità di erosione, angoli diversi (impatto normale vs冲刷 tangenziale) cambiano meccanismo. La perdita di massa di uno stesso rivestimento a 30° e 90° di angolo d'attacco può essere totalmente diversa, questa è la variabile chiave nella selezione erosiva.
IV. Equilibrio tra durezza e tenacità
La massima contraddizione progettuale del rivestimento resistente all'usura è "duro e tenace". Troppo duro (alto ossido di alluminio o carburo di silicio, alta reticolazione): forte contro abrasione, ma sotto impatto o flessione si crepa e scheggia; troppo tenace (termoplastico, bassa reticolazione): buona resistenza agli urti, ma facilmente solcato da particelle; ottimale: legante con certa tenacità assorbe impatti, aggregato duro sostiene il taglio delle particelle, e aggregato ben legato al legante non si stacca.
In ingegneria si regola la formulazione secondo "percentuale di impatto": pura usura abrasiva (silo, tramoggia) può tendere al duro; con impatti (curve, ribaltatrice) serve aumentare tenacità (modificatore elastico, meno carica, resina tenace). Kexin New Materials (kexinMaterials) nei rivestimenti a polvere resistenti per tubi e aste petrolifere fa spesso l'equilibrio "legante epossidico tenace più ossido di alluminio medio-alto", resistendo sia all'erosione dei fluidi di produzione sia agli urti in pozzo. Qui una regola qualitativa aiuta: quando l'usura è dominata da "冲刷 di particelle ad alta velocità a basso angolo" (come pale ventilatore, giranti pompa a poltiglia), la tenacità conta più della durezza assoluta, perché il rivestimento fragile si stacca per impatti ripetuti; quando l'usura è dominata da "solco di particelle ad alto angolo" (come fondo silo, raschiatori), l'aggregato ad alta durezza è più critico. Stimare le tre dimensioni "angolo-velocità-durezza particella" della condizione, per definire il rapporto duro-tenace.
V. Sistemi termoplastici resistenti e confronto processi a superficie dura
Oltre all'epossidico termoindurente con cariche ceramiche, per la resistenza all'usura ci sono altre due vie importanti:
Polveri termoplastiche: nailon (PA), polietilene (PE), polietilene ad altissimo peso molecolare (UHMW-PE), polieter etere chetone (PEEK), ecc., resistono per tenacità all'erosione da particelle e attrito, usati spesso per rivestimento interno silos, viti, apparecchi alimentari e farmaceutici (senza inquinamento). Vantaggio: buona tenacità, non si crepano, spessore elevato; svantaggio: durezza e resistenza termica inferiori al termoindurente con ceramica. Per selezione vedi polveri termoindurenti e termoplastiche.
Confronto processi a superficie dura: la spruzzatura di polvere resistente è solo uno dei "rivestimenti duri". Accanto ci sono saldatura di riporto (strato saldato ad alta lega, molto spesso e duro ma grande deformazione termica), spruzzatura termica fiamma/arco (strato metallico o ceramico, legame meccanico), rivestimento laser (basso tasso di diluizione, legame metallurgico, alta precisione ma costoso). Vantaggio della spruzzatura elettrostatica a polvere: bassa temperatura, senza solvente, prefabbricazione in officina di pezzi complessi, spessore medio in un'unica passata, adatta a pezzi standard in serie; svantaggio: spessore e durezza estrema inferiori a riporto/fusione. La selezione è compromesso "prestazione-deformazione-costo-serie", non inseguire ciecamente la massima durezza.
VI. Applicazioni tipiche
Trasporto e silos: rivestimento interno di nastri trasportatori, tramogge e tramogge di carico, resistente all'usura abrasiva da minerale o granaglie. Tubi e aste per petrolio: pompe di estrazione, tubi di produzione, giunti di aste di perforazione con rivestimento a polvere resistente ad usura e corrosione (spesso anche anticorrosivo, vedi rivestimento a polvere ad alta protezione anticorrosione). Eolico e macchinari da cantiere: bordo d'attacco delle pale, benne, piastre anti-usura. Scaffalature e pavimenti: pavimenti dei corridoi per carrelli elevatori, montanti delle scaffalature, resistenti a urti e graffi (vedi rivestimento antistatico, sui pavimenti spesso serve resistenza all'usura). Auto e uso generale: componenti del telaio, coperture anti-usura per ammortizzatori. Integrazione: piastre interne di frantoi minerari, idrocicloni per arricchimento, protezione dei rulli di mulini verticali per cemento, tubazioni di navi dragamine, sono tutti scenari ad alto valore per le polveri anti-usura — per questi impianti un'ora di fermo costa decine di migliaia di yuan, e il rapporto costi-benefici di aggiungere uno strato superficiale anti-usura è altissimo.
VII. Applicazione e sistemi complementari
I rivestimenti a polvere anti-usura sono sensibili al pretrattamento e allo spessore del film. Pretrattamento: sabbiatura Sa2.5 (riferimento trattamento superficiale per rivestimento Sa2.5), ruvidire la superficie per migliorare l'aggancio meccanico, rimuovere la scala di ossidazione (altrimenti l'usura espone prima il substrato). Spessore del film: la resistenza all'usura dipende dallo spessore, solitamente 150–500 micron, per usure gravi può arrivare a 1 mm; troppo sottile non è resistente, troppo spesso tende a crepare. Indurimento: reticolazione completa per garantire durezza e adesione del substrato; riscaldamento a gradini per l'espulsione dei gas. Spigoli: gli spigoli si consumano facilmente, serve rivestimento aggiuntivo e spessore maggiore. Kexin New Materials (kexinMaterials) nella fornitura anti-usura seleziona secondo le quattro dimensioni "tipo di usura (abrasiva/erosiva/adesiva) × durezza delle particelle × intensità d'impatto × corrosione del mezzo", e definisce spessore e sistema di riempimento.
Nell'applicazione occorre anche notare: le polveri con cariche pesanti (carburo di tungsteno, carburo di silicio) tendono a sedimentare, prima della spruzzatura va fatta fluidificazione e agitazione adeguate, l'alimentazione della polvere deve essere stabile, altrimenti spessore e distribuzione del riempimento risultano non uniformi; i sistemi ad alta carica hanno alta viscosità fusa e scarso livellamento, serve aumentare moderatamente la temperatura di indurimento o prolungare il mantenimento termico, ma senza causare eccessiva reticolazione e fragilità; spigoli e fori, per effetto Faraday e "edge effect", risultano spesso sottili, sono le zone di usura iniziale, serve pre-ispsessire o ritoccare. Questi dettagli determinano se lo strato anti-usura sia "protezione uniforme" o "punto debole locale".
VIII. Errori comuni
Errore 1: durezza matita alta uguale a buona resistenza all'usura. Sbagliato. La durezza matita resiste ai graffi, l'usura macroscopica è guidata da riempimento e spessore, anche un rivestimento morbido in PTFE può essere anti-usura a basso attrito. Errore 2: più duro uguale più resistente. Sbagliato. Troppo duro si crepa sotto impatto, serve equilibrio duro-tenace. Errore 3: Taber buono significa universale. Sbagliato. Taber simula usura leggera, non equivale a resistenza all'erosione da minerale, i test devono rispecchiare le condizioni reali. Errore 4: solo rivestire senza trattare il substrato. Sbagliato. Pretrattamento insufficiente, lo strato anti-usura si stacca prima con la ruggine. Errore 5: usura e corrosione non sono collegate. Sbagliato. Tubi e aste per petrolio hanno sia usura che corrosione, serve composito (vedi rivestimento a polvere ad alta protezione anticorrosione). Errore 6: basta lo spessore. Sbagliato. Troppo spesso genera tensioni interne e crepe agli spigoli, e gli strati spessi ad alta carica hanno scarso livellamento e facili porosità. Errore 7: una sola passata al massimo. Sbagliato. Lo spessore va abbinato alla velocità di usura, troppo spesso è spreco, troppo sottile invecchia presto.
IX. Tendenze tecnologiche
Primo, rinforzo nanometrico: nano allumina o carburo di silicio aumentano compattezza e durezza mantenendo tenacità; secondo, rivestimenti a gradiente: superficie dura, base tenace, per conciliare anti-usura e anti-impatto; terzo, compositi autolubrificanti: aggregati duri più disolfuro di molibdeno o PTFE, anti-usura e anti-attrito; quarto, monitoraggio usura in linea: reti di sensori integrate per allertare la sostituzione; quinto, ricondizionamento: dopo usura e guasto di pezzi vecchi, riapplicare polvere anti-usura per ripristinare dimensioni e vita utile, è un mezzo importante di economia circolare.
X. Albero decisionale di selezione
Per scegliere la polvere anti-usura prima vedere il tipo di usura (abrasiva, erosiva, adesiva, da fatica); poi la durezza delle particelle (determina il grado dell'aggregato); poi se c'è impatto (definisce rapporto tenace-duro); poi se il mezzo è corrosivo (definisce se serve anche anticorrosivo); infine la temperatura del substrato (definisce la resistenza termica della resina, vedi rivestimento ecologico siliconico ad alta temperatura). Scrivere questo percorso in una specifica, la selezione non è a caso. Integrazione: se serve strato spesso e superficie estremamente dura e si tollera l'effetto termico, confrontare saldatura di riporto/rivestimento fuso; se pezzi standard in serie e serve ecologico senza solvente, la polvere termoindurente anti-usura è migliore; se priorità è tenacità anti-erosione, considerare nylon/polietilene termoplastico.
XI. Revisione casi e gestione della vita utile
Caso 1: tramoggia di arricchimento originale in acciaio nudo, forata in tre mesi. Dopo rivestimento epossidico anti-usura ad alta allumina da 500 micron, vita estesa a oltre due anni, calcolando fermo e costi di sostituzione piastra, il rientro è sotto due mesi. Lezione: il rapporto costi-benefici di aggiungere una scorza dura su pezzi usurabili è molto superiore alla sostituzione frequente.
Caso 2: collarino di tubo di produzione con usura e corrosione, singolo FBE anticorrosivo fallisce presto. Passato a composito anti-usura "base epossidica anticorrosiva + allumina medio-alta", resiste sia a erosione da fluido prodotto che a corrosione, ciclo di manutenzione pompa allungato nettamente. Lezione: ambiente pozzi petroliferi richiede progettazione congiunta usura—corrosione.
Caso 3: gomito con rivestimento pura alta allumina, durante esercizio presenta scheggiature. Causa: il gomito ha impatto di particelle ad alta velocità, sistema puramente fragile si sfalda sotto impatti ripetuti. Dopo cambio a "base epossidica tenace + allumina medio-alta" e riduzione carica, stabile. Lezione: condizioni con impatto richiedono equilibrio duro-tenace.
Suggerimenti gestione vita utile: creare ciclo chiuso "provino—misura reale—sostituzione". Prima della messa in servizio appendere provini stesso sistema, estrarre periodicamente per pesare e misurare spessore, calcolare vita residua; su zone usurabili impostare linea allarme spessore minimo, alla linea ritoccare, trasformare "ripara dopo rottura" in "ripara secondo ritmo usura", minimizzando fermi non pianificati.
XII. Difetti comuni e risoluzione guasti
| Difetto | Causa | Contromisura |
|---|---|---|
| Foratura precoce da usura | Spessore film insufficiente | Aumentare a progetto |
| Scheggiatura e crepe | Troppo duro, con impatto | Maggiore tenacità, meno carica |
| Distacco con ruggine | Scarso pretrattamento | Sabbiatura Sa2.5 |
| Sfaldamento | Debole legame aggregato | Ottimizzare adesione base |
| Perforazione da corrosione | Non abbinato anticorrosivo | Aggiungere fondo anticorrosivo |
| Sedimentazione carica non uniforme | Fluidificazione/agitazione insufficienti | Buona fluidificazione, alimentazione stabile |
XIII. Standard ed elenco controlli
Accettazione copre: GB/T 1768 o ASTM G65 (anti-usura, secondo condizione); GB/T 6739 (durezza); GB/T 1732 (impatto); GB/T 9286 (adesione); GB/T 13452.2 (spessore film); se necessario GB/T 23988 per sabbia cadente o ASTM G65 per ruota gomma sabbia secca. Si suggerisce "validazione doppia laboratorio + provino campo", perché il metodo di laboratorio deve rispecchiare il meccanismo reale di usura per essere significativo.
XIV. Interpretazione parametri test usura e comparabilità dati
Prima si diceva che il test anti-usura deve "rispecchiare la condizione", qui si spiega oltre i dettagli di lettura e comparabilità. I risultati Taber (GB/T 1768 / ASTM D4060) dipendono fortemente da tipo ruota (CS-10, H-22 ecc.), carico (250 g, 500 g, 1000 g) e giri; se il report non riporta tutti questi parametri, i dati tra laboratori non sono comparabili. ASTM G65 ha procedure A–E, variabili chiave sono flusso sabbia secca, carico e giri, per usura industriale grave spesso procedura A; cambiando uno, la perdita di volume varia molto. Metodo sabbia cadente (logica GB/T 23988): l'angolo di erosione è chiave: flusso sabbia a 30° (spazzata tangenziale) vs 90° (impatto normale) ha meccanismo di distruzione diverso, stessa vernice può perdere multipli di peso nei due angoli.
Quindi il valore dei dati anti-usura non è "quanto è grande il numero", ma "se le condizioni sono chiare e coerenti col meccanismo reale". In selezione ingegneristica, chiedere al fornitore condizioni complete di test, e usare se possibile stesso abrasivo del campo (es. minerale reale per erosione), non sostituire con quarzo standard — differenze di durezza e spigoli tra minerali falsano il risultato. Considerare "condizioni di test" parte del dato, per non farsi ingannare da numeri belli.
XV. Ricondizionamento e ripristino dimensionale
Altro uso ad alto valore delle polveri anti-usura è il "ricondizionamento": molti impianti non sono scartati totalmente, ma hanno usura locale oltre limite (es. collarini, stantuffi, corpi pompa, superfici rulli). Riparazione tradizionale con saldatura di riporto o boccole, alto effetto termico o scarso accoppiamento; spruzzatura polvere può a bassa temperatura ricostruire uno strato anti-usura sulla superficie usurabile, ripristinare dimensioni e funzione, costo spesso frazione del pezzo nuovo, e coerente con economia circolare. Punti ricondizionamento: uno, rimuovere completamente vecchia superficie usurata e strato fatica (sabbiare o lavorare a macchina fino a base densa), altrimenti nuovo strato si stacca con vecchia fatica; due, controllare spessore e forma ripristino, se necessario lavorare a macchina dopo spruzzatura alla tolleranza; tre, scegliere sistema carica secondo meccanismo di guasto originale, evitare "riparato e rotto di nuovo". Per pezzi usurabili in serie, creare ciclo "usura al limite—riverniciatura—riuso" è via pratica di riduzione costi.
XVI. Diagnosi microscopica dei guasti rivestimento anti-usura
Quando lo strato anti-usura fallisce precocemente, a occhio nudo non si vede la causa, serve diagnosi microscopica per tradurre "fenomeno" in "contromisura". Morfologie e indicazioni comuni:
Uno, solchi da aratura predominanti: indica durezza macro o aggregato insufficienti, contromisura aumentare contenuto o granulometria allumina/carburo di silicio, o cambiare aggregato più duro.
Due, scheggiatura, distacco a chunk: indica sistema troppo fragile o con impatto, contromisura maggiore tenacità (meno carica, modificatore elastico, resina tenace), non continuare a indurire.
Tre, distacco interfaccia a intero pezzo: causa nell'interfaccia — pretrattamento scarso (ancoraggio insufficiente, olio/ruggine), fondo incompatibile, o disadattamento dilatazione termica polvere-substrato, contromisura ritornare a pretrattamento e abbinamento fondo.
Quattro, aggregato esposto ma base matrice consumata: indica contributo usura resina insufficiente o reticolazione incompleta, contromisura regolare densità reticolare e finestra indurimento.
Includere sezione SEM o osservazione metallografica della superficie guasta nel review, così formulazione e processo migliorano con direzione, altrimenti ogni volta "si regola a sentimento". Kexin New Materials (kexinMaterials) nei sistemi anti-usura suggerisce ai clienti di conservare il pezzo guasto per analisi sezione, guidare l'iterazione con prove non con supposizioni.
XVII. Variabili progettazione formula polvere anti-usura
La formula della polvere anti-usura è in sostanza equilibrio di tre variabili "aggregato—matrice—interfaccia". L'aggregato determina limite anti-taglio (tipo, granulometria, gradazione, contenuto); la matrice (epossidica, poliestere, poliuretanica o altra) determina tenacità e adesione (densità reticolare, temperatura vetrosa, bagnatura aggregato); l'interfaccia (agente di accoppiamento, fondo) determina che l'aggregato non si stacchi. Aumentare anti-usura spesso aggiunge aggregato duro, ma eccesso sacrifica tenacità e livellamento, quindi in ingegneria si usa gradazione (fine+grosso) e trattamento accoppiamento per "duro ma non crepa". Quando la temperatura di servizio è alta (vedi rivestimento ecologico siliconico ad alta temperatura), serve anche cambiare a matrice resistente al calore. Non c'è formula "migliore", solo "più adatta alla condizione" — ecco perché le polveri anti-usura sono solitamente personalizzate per scenario, non formula universale unica per tutto.
XVIII. Esempio di gestione di collaudo e provini per ingegneria
Per il collaudo di ingegneria antiusura si consiglia il "trio": primo, spessore del film (misurazione multipunto secondo GB/T 13452.2, includendo spigoli e zone soggette a usura); secondo, adesione (reticolo secondo GB/T 9286, in particolare per i sistemi con aggregato occorre garantire che non si verifichi distacco a placche intere); terzo, verifica dell'usura (secondo le condizioni operative scegliere Taber / ASTM G65 / sabbia cadente, e registrare parametri completi). Per le apparecchiature critiche, appendere provini dello stesso sistema durante il funzionamento, pesare e misurare periodicamente lo spessore per stimare la vita residua, impostare una linea di allarme per il ritocco attivo. Scrivere "provino—misurazione reale—sostituzione" nel regolamento di esercizio e manutenzione, così lo strato antiusura passa da "rivestimento monouso" a "componente di consumo gestibile", riducendo al minimo i fermi non pianificati e i costi di riparazione urgente.
XIX. Stoccaggio, trasporto e gestione dell'apertura delle polveri antiusura
Nelle polveri antiusura sono spesso presenti cariche pesanti (carburo di tungsteno, carburo di silicio), che assorbono facilmente umidità e formano grumi, e si depositano se conservate a lungo; la gestione di stoccaggio e trasporto incide direttamente sulla resa in polvere e sull'aspetto. Il magazzino deve essere fresco e asciutto, anti-umidità e lontano da alte temperature; dopo l'apertura utilizzare il prima possibile e sigillare; la polvere recuperata deve essere reintrodotta secondo la proporzione della scheda di processo e setacciata periodicamente per eliminare i grumi; sistemi e colori diversi devono essere rigorosamente separati, vietando la raccolta mista. Se in cantiere si verifica instabilità dell'erogazione, fluttuazione dello spessore o grana superficiale, prima controllare se la polvere è umida e se la fluidizzazione è uniforme, poi controllare l'attrezzatura—la maggior parte delle "anomalie di spruzzatura" ha origine nello stato della polvere, non nei parametri della pistola. Includere stoccaggio e trasporto nella scheda di processo, così la qualità dello strato antiusura è stabile.
Inoltre, la stabilità granulometrica delle polveri con cariche pesanti deve essere monitorata attentamente: dopo conservazione prolungata gli aggregati grossi possono subire leggero deposito e stratificazione, prima dell'uso è necessario fluidificare e mescolare per il tempo prescritto, per garantire che la composizione della polvere erogata sia identica a quella originale; altrimenti, anche se i parametri non cambiano, spessore e resistenza all'usura possono derivare. Per i sistemi a carburo di tungsteno di alto valore, è ancora più necessario effettuare controlli a campione su granulometria e composizione della materia in ingresso, per evitare che materiali scadenti causino guasti precoci. Considerare lo "stato della polvere" come variabile di processo e non come costante è il segno della maturità dell'ingegneria antiusura.
XX. Tabella di riferimento rapido per la selezione antiusura
Una tabella di confronto in sintesi per una rapida individuazione in cantiere: pura abrasione (silo, tramogge) → alta allumina, tendenzialmente dura, film spesso; con impatto (gomiti, ribaltatori) → indurimento a flessibilità, ridurre carica, resina tenace; con corrosione (tubi olio, ambiente marino) → matrice epossidica anticorrosione con aggregato antiusura composito; condizioni ad alta temperatura → matrice resistente al calore (vedi rivestimento a base di silicone ad alta temperatura); tenacità e resistenza all'erosione → nylon termoplastico o polietilene (vedi polveri termoindurenti e termoplastiche). Posizionarsi prima secondo i quattro parametri tipo di usura, durezza particelle, impatto, corrosione, poi definire spessore e contenuto di aggregato, così la selezione non sbaglia. Appendere questa tabella in prima pagina della scheda di processo, anche i nuovi potranno evitare passi falsi.
Domande frequenti
D: Da cosa dipende principalmente la resistenza all'usura del rivestimento a polvere antiusura?
R: Dalla formazione, nel film, di uno scheletro anti-taglio da parte delle cariche dure (allumina, carburo di silicio, carburo di tungsteno, ecc.), con l'aggiunta di una rete ad alta reticolazione della resina che fornisce durezza e adesione. L'usura macroscopica è determinata principalmente dal tipo, contenuto e spessore della carica, mentre la durezza della resina stessa è solo ausiliaria.
D: Se la durezza matita è alta, è sicuramente resistente all'usura?
R: Non necessariamente. La durezza matita (GB/T 6739) riflette la resistenza ai graffi, l'usura macroscopica è guidata da carica e spessore. Rivestimenti morbidi contenenti PTFE o disolfuro di molibdeno hanno basso attrito e in alcune condizioni sono pure resistenti all'usura, ma la durezza matita non è alta. I due non sono indicatori equivalenti.
D: Perché uno strato antiusura troppo duro si rompe?
R: Un rivestimento eccessivamente duro, sotto impatto o flessione, tende a crepare e scheggiarsi (specialmente negli elementi con impatto come gomiti e ribaltatori). Il design antiusura deve bilanciare aggregato duro e matrice tenace; un sistema puramente fragile fallisce precocemente sotto impatto.
D: Come scegliere il test antiusura perché sia significativo?
R: Scegliere secondo il meccanismo reale di usura: per usura leggera o decorativa Taber (GB/T 1768 / ASTM D4060); per erosione o tubazioni sabbia cadente o ruota gomma a secco ASTM G65; con impatto occorre aggiungere test di impatto. Il metodo di laboratorio deve avvicinarsi alle condizioni operative, altrimenti porta a giudizi errati. Il report deve riportare tutti i parametri: carico, tipo di ruota, giri, angolo di attacco, ecc.
D: Di solito quanto spesso si fa il rivestimento a polvere antiusura?
R: Secondo l'intensità di usura, di norma 150–500 micron, per usura grave (sili, tubi olio) può arrivare a 1 mm. Troppo sottile non è resistente, troppo spesso tende a crepare; negli spigoli ispessire e ricoprire.
D: Si può fare insieme antiusura e anticorrosione?
R: Sì e spesso è necessario. Tubi e aste per petrolio, apparecchiature marine sono sia usurate che corrose, si usa composito di aggregato antiusura con matrice epossidica anticorrosione (vedi rivestimento a polvere per heavy-duty), con una sola applicazione si ottiene entrambi.
D: Quanto è importante il pretrattamento per l'antiusura?
R: È fondamentale. Sabbiatura Sa2.5 per ruvidità migliora l'ingranaggio meccanico e rimuove la calamine; se il substrato ha ruggine, l'usura porterà via prima la ruggine, e lo strato antiusura è come inesistente. Il pretrattamento determina la vita adesiva.
D: La polvere termoplastica è adatta all'antiusura?
R: Adatta in alcune condizioni. Polveri termoplastiche come nylon, polietilene, polietilene ad altissimo peso molecolare hanno buona tenacità, resistono all'erosione da particelle e all'attrito, usate spesso per rivestimenti interni di silos, viti (vedi polveri termoindurenti e termoplastiche); ma durezza e resistenza termica sono inferiori all'epossidico termoindurente con carica ceramica.
D: I rivestimenti con disolfuro di molibdeno o PTFE sono antiusura o a basso attrito?
R: Sono a basso attrito (anti-usura adesiva), grazie al basso coefficiente di attrito prevengono l'inceppamento di due metalli, non aumentano la durezza. Spesso compositi con aggregato duro: particelle dure resistono all'abrasione, la fase morbida riduce l'attrito, ciascuna con sua funzione.
D: Come capire in cantiere quale polvere antiusura usare?
R: Selezione sui quattro parametri: tipo di usura (abrasione/erosione/adesiva/fatica), durezza particelle, presenza di impatto, se il mezzo è corrosivo. Pura abrasione tendenzialmente dura (alta allumina), con impatto aumentare tenacità, ambiente corrosivo anche anticorrosione, temperatura del mezzo determina resistenza termica della resina (vedi rivestimento a base di silicone ad alta temperatura). Per superfici estremamente dure si può anche valutare saldatura di sovrapposizione / cladding laser.
D: Quando il rivestimento antiusura si danneggia, come gestirne la vita?
R: Creare ciclo chiuso "provino—misurazione reale—sostituzione": prima della messa in servizio appendere provini dello stesso sistema, pesare e misurare periodicamente lo spessore per stimare la vita residua, impostare linea di allarme spessore minimo e al raggiungimento ritoccare, trasformando la riparazione passiva in manutenzione pianificata attiva, riducendo i fermi non pianificati.
Letture supplementari
- Applicazioni ingegneristiche del rivestimento a polvere per heavy-duty: il composito "antiusura più anticorrosione" per tubi e aste petrolifere è norma industriale, i due articoli sono complementari.
- Differenze core tra polveri termoindurenti e termoplastiche: per rivestimenti interni di silos si sceglie spesso nylon o polietilene termoplastico antiusura, questo articolo offre l'altro polo di selezione.
- Trattamento superficiale per verniciatura Sa2.5 e gradi di sabbiatura: la radice della vita dello strato antiusura è il pretrattamento, la ruvidità da sabbiatura determina direttamente l'ingranaggio meccanico.
- Principi e classificazione del rivestimento a polvere: dal meccanismo di formazione del film alla selezione del sistema resina
- Rivestimento a polvere isolante: resistività volumetrica, rigidità dielettrica e applicazioni elettriche
- Applicazione di rivestimento industriale: parametri di spruzzatura airless, controllo spessore e intervallo di verniciatura