
高所作業台(MEWP、Mobile Elevating Work Platform=可搬型昇降作業台)と吊り下げ式足場(ゴンドラ、Suspended Access Equipment)は、人を乗せる手すり付き作業台を持ち、昇降または移動できる機器である。荷重支持構造は通常、ブーム(アーム)、旋回台、シャーシ、吊り下げ装置、Platformのフレームで構成される。こうした鋼構造物の防食塗装は、防食面・はめあい面・点検面という三種類のSurface制約を同時に受けるため、「どこでFilm Thicknessを制限し、どこを塗装しないか」の決定は、塗装系の選定そのものより先に効いてくる。本稿は、ISO 12944 系、EN ISO 1461 と GB/T 13912、ISO 19840、EN 280 と GB/T 19155 などの公開資料に基づく記載に沿って、環境区分、乾燥塗Film Thicknessさ、素地調整、塗装禁止区域の設定、めっき+塗装のデュプレックス系、検収記録までを、完成機メーカー・レンタル機隊の保全側・塗装外注が技術協定と工事文書にそのまま落とし込める判定基準としてまとめた。
まず実際の補修事例を見る。テレスコープアーム式の高所作業台が沿海地区の構内で使用 4 年目になり、同一機上に性質の異なる三つの問題が同時に出た。テレスコープアーム下フランジ面のすべりシート接触領域では塗膜が磨り抜けて帯状の錆跡が露出し、旋回台とアームのヒンジのピン穴(ボア)は前回の補修時に厚膜エポキシを 2 道塗り足されていたため、組み立て時にピンが圧入できず、現場はリーマーで穴を広げるしかなかった。アウトリガーシリンダーの外筒の塗膜は無傷だったが、シリンダー口部のシールとすべり面が接する環状帯に膨れと剥がれが出ていた。三つの不具合に共通する原因は「塗料の不出来」ではなく、建築鋼構造の「Film Thicknessは厚いほど安心」という習慣を、はめあい面と運動面を持つ機械にそのまま持ち込んだことにある。
一、対象の切り分け:この機器の鋼構造物は普通の建築鋼構造物ではない
建築や橋梁の鋼構造塗装の目標は比較的単一で、定められた環境等級と耐久使用年数の範囲で腐食を抑えることである。MEWP とゴンドラにはもう一段の制約が加わる。人を載せる運動機構であり、塗膜の有無や厚さが、はめあい寸法、摩擦特性、導電と絶縁の状態、そして検査者が欠陥を目視できるかどうかをDirectに変える。
1. 三種類のSurfaceが同一機上で互いに衝突する
- 防食面:アームの外側面、旋回台の平面、シャーシ上カバー板、Platformフレームと手すり柱。こうした面は ISO 12944 系で塗装系を選びFilm Thicknessを管理するという点で、普通の鋼構造と同じ論理である。
- はめあい面:ピンとピン穴、ヒンジのブッシュ、テレスコープアームのすべりシート接触面、アウトリガーシリンダーのガイドブッシュ、高力ボルト摩擦接合の摩擦面(重ね面)、ネジ穴とスナップリング溝。ここでは塗膜が「追加された寸法」になり、公差帯を食い潰し、すべり係数 μ を下げ、摩擦対の摩耗様式を変える。
- 点検面:ワイヤーロープ、チェーン、溶接部、ヒンジで露出するピン部、Safety装置(ロック装置)と摩擦ホイールの接触面、構造材内腔の観察孔。これらは地ゴールドか低隠蔽の状態を保つ必要があり、塗膜は素線切れ・亀裂・変形を覆い隠して、周期ごとに行う使用可否判定にDirect影響する。
実務上の処理順序は次のはずである。まず図面と技術協定にはめあい面と点検面の塗装禁止境界を書き込み、残りのSurfaceについて塗装系とFilm Thicknessを決める。逆にやると、「厚く吹くほど検収は良く見え、組み立ては進むほど大変になる」という悪循環に陥る。
2. 点検整備の時間窓と手直し費用が小さな欠陥を拡大する
この種の設備はレンタルや稼働Densityの高い現場で連続使用されることが多く、塗装に割ける時間窓は年次点検、油圧部品交換、構造材の非破壊検査と同じ時間帯に並ぶことがほとんどである。局部補修は現場で行う必要があり、現場で Sa 2½ 級のブラスト清掃まで達成できる面積は通常限られており、多くは St 3 級の手工具・動力工具清掃にとどまる。つまり、初装時に選んだ塗装系が、3–5 年後に同一のSystem内で局部補修ができるかどうかを決める。初装時に上塗り可能間隔(リコートウィンドウ)が狭く、フラッシュサビに敏感な製品を使っていれば、補修時は簡単に「一面を削り落としてやり直し」に変化する。
3. 規格側の空白:機器規格は構造Safetyを扱い、塗装要求は技術協定に書く
吊り下げ式足場(ゴンドラ)側では、現行の国家標準は GB/T 19155-2017(高所作業用吊り下げ式足場の国家標準。2017-07-12 発布、2018-08-01 施行、GB/T 19155-2003 を代替、中国標準分類番号 J80、国際標準分類番号 ICS 53.020.99、所管は中国機械工業連合会)である。同規格は用語と定義、型式と主要パラメータ、一般技術要求、構造、安定性と機械設計計算、吊り下げPlatform、巻上げ機構、吊り下げ装置、電気と制御システム、試験試験方法、検査規則、表示と随伴文書を対象とするが、公開されている目次に塗膜の乾燥厚さや防食塗装系の規定はない。高所作業台(MEWP)側では、EU の調和規格は EN 280 系(新版は EN 280-1:2022 で、設計計算、安定性基準、構造、Safety、検査と試験を対象とする)であり、第三者認証機関が公開情報として転述する判定基準としてよく挙げられるのは、主要構造部材の静的試験荷重 1.5 倍の定格荷重、動的試験 1.25 倍、Platform手すり高さ 1 100 mm 以上、中間手すりの間隔 550 mm 以下、つまずき板(Kickboard)の高さ 150 mm 以上、風速 12.5 m/s で警報または停止動作、油圧管路と継手は動作圧力の 2 倍の耐圧、電気システムは EN 60204-1 に従い絶縁抵抗 1 MΩ 以上が含まれる。認証機関ごとの公開転述は静荷重と動荷重の倍率の対応関係に出入りがあり、現行規格の原文と設計文書が優先される。
結論は現実的である。防食要求は機器規格に書かれていないから消えることはなく、調達技術協定・企業標準・塗装工事文書を通じて図面に落とし込まなければならない。協定の中で塗装禁止面のリストとFilm Thickness上限を誰が書き込むかが、組み立てと検収の主導権を握る。
二、環境区分:腐食等級を決める前に塗装系の話はできない
ISO 12944-2:2017 は低炭素鋼と亜鉛の初年質量減少または厚さ減少で大気腐食等級を定義し、2017 年版で従来の C5-I と C5-M を C5 に統合すると同時に、極端な離岸等級 CX を新設した。下表は公開資料から整理した、よく使う対照表である。
| 等級 | 腐食の程度 | 低炭素鋼の厚さ減少 μm/a | 亜鉛めっき層の厚さ減少 μm/a | 低炭素鋼の初年質量減少 g/m² | 代表的な環境の例 |
|---|---|---|---|---|---|
| C1 | 非常に低 | ≤1.3 | ≤0.1 | ≤10 | 暖房があり空気の清浄な屋内 |
| C2 | 低 | 1.3–25 | 0.1–0.7 | 10–200 | 非暖房の屋内、田園大気 |
| C3 | 中程度 | 25–50 | 0.7–2.1 | 200–400 | 都市と一般的な工業大気、塩分の低い沿海 |
| C4 | 高 | 50–80 | 2.1–4.2 | 400–650 | 中程度の塩分の沿海、工業地帯、化学工場 |
| C5 | 非常に高 | 80–200 | 4.2–8.4 | 650–1500 | 高湿・高汚染の工業地帯、高塩分の沿海(旧 C5-I と C5-M を統合) |
| CX | 極端 | >200 | >8.4 | 1 500–5 500 | 海洋プラットフォーム、洋上構造物の大気区(塗装系は ISO 12944-9 を参照) |
1. 同一機が二つの等級にまたがることが普通
機体全体を単一の等級で設計はしない。アームの外側面は日照と雨当たりにさらされ、大気露出の通常のケースに近い。シャーシ下のフランジ面、おもり設置面、ホイールキャリアの内側は泥水と除氷塩(凍結Prevents剤)が長期間滞留し、微小環境の腐食性は名目上の等級より高くなる。ゴンドラでは吊り下げ装置の受け部と屋根上の重り架台は常に無遮蔽で、Platformフレームは屋内の回転庫に保管される。ISO 12944 の公開された実施指針でも、橋梁の陰面や屋内プールの屋根など局所微小環境の腐食速度は主体構造より 2–3 等級高いことがあり、個別評価が必要だと述べられている。だからこそ契約書にひと言「C4 塗装系」と書くのではなく、「区域—等級」の二枚のリストで技術協定を書くことを推奨する。
| 部位 | 露出の特徴 | 判定推奨等級 | 追加の制約 |
|---|---|---|---|
| アームの外側面、旋回台、Platformフレームの露出部品 | 大気露出、紫外線、湿潤と乾燥の交互 | C3–C4 | 上塗りはチョーキングに耐え、エポキシ中塗りは必ずトップコートで覆う |
| シャーシ下のフランジ面、ホイールキャリア内側、おもり設置面 | 泥水、除氷塩、機械的な衝突 | C4–C5 | 底部は弾性厚膜またはアスファルト系のシーリングとし、石当たりも考慮する |
| 沿海 5 km 内の構内・港湾・洋上風力現場で使う機種 | 海塩エアロゾルの付着が顕著 | C5 | 端部・溶接部の事前塗り(ストライプコート)と電火花による連続性検査を強化 |
| ゴンドラの吊り下げ装置、屋根支架、ワイヤーロープ露出部 | 無遮蔽、塩霧と結露の交互 | C4–C5 | ワイヤーロープと摩擦ホイールは塗装禁止(第五章参照) |
| 屋内の回転庫に長期保管されるシザーズ式 | 恒温乾燥、偶発的な結露 | C2–C3 | 一面塗り直しではなく衝突補修が重点 |
2. 中国採用版の年代差に留意する
ISO 12944 系は中国では GB/T 30790 系に対応する(例:GB/T 30790.2-2014 環境区分、GB/T 30790.5 防食塗装系、GB/T 30790.6 試験室Performance試験試験方法)。採用版は 1998 年版の ISO に基づいており、国際規格は 2017—2018 年に改訂を完了している。C5-I と C5-M の統合、CX の新設、耐久使用年数区分の調整、そして推奨される目標乾燥Film Thickness NDFT の全般引き下げである。国内プロジェクトで GB/T 30790 を引用するときは、技術協定に引用した ISO の版(例:ISO 12944-5:2018)も併記し、ものさしが二本並んで食い違うのを避けるべきである。
三、耐久使用年数の区分と目標乾燥Film Thickness NDFT:制約の主役は年数である
ISO 12944-1:2017 は耐久性を 3 区分から 4 区分に広げた。低耐久 ≤7 年、中耐久 7–15年、高耐久 15–25 年、非常に高耐久 >25 年である。そして初回補修の判定を「Surfaceの約 10% が規定の腐食評価に達した時」に締め、面全体が腐食してからの判定ではなくなった。年数の区分と環境等級が一緒に、推奨塗装系の目標乾燥Film Thickness(NDFT、nominal dry film thickness)を決める。下表は公開資料から整理した対照で、複数の出典の数値の一致度は高いが、いずれも公開情報の転載であり、契約用途なら現行規格の原文に当たること。
| 環境等級 | 下塗りのタイプ | 低耐久 ≤7 年 | 中耐久 7–15年 | 高耐久 15–25 年 | 非常に高耐久 >25 年 |
|---|---|---|---|---|---|
| C3 | その他の下塗り | 120 | 160 | 200 | 240 |
| C3 | 亜鉛含有下塗り | — | — | 160 | 200 |
| C4 | その他の下塗り | 160 | 200 | 240 | 280 |
| C4 | 亜鉛含有下塗り | 120 | 160 | 200 | 240 |
| C5 | その他の下塗り | 200 | 240 | 280 | 320 |
| C5 | 亜鉛含有下塗り | 160 | 200 | 240 | 280 |
| CX | — | 離岸系の塗装は ISO 12944-9:2018 の専門規定に移る | |||
注意点は二つある。ひとつ目に、2017—2018 年の改訂は同一の環境と年数で推奨 NDFT を概ね 40–60 μm 引き下げた。これは「Film Thicknessは薄くなるが、塗装系と素地調整はより厳しくなる」を意味し、旧版の厚さだけを写して下地処理を緩くしてはならない。ふたつ目に、NDFT は防食面(表 1 の露出面)に対する目標値であって、はめあい面の許容値ではない。はめあい面のFilm Thickness上限は別途定めなければならず、それが第五章の主題である。Film Thicknessと年数の関係については、当サイトの鋼構造の汎用防食塗装系:下塗り・中塗り・上塗りの三層構成とFilm Thicknessの論理を参照できる。橋梁や重過酷条件の鋼構造の書き方は橋梁鋼構造の防食塗装規格に別途ある。
四、素地調整:清掃度・アンカーパターン・粉じん・塩分の四関
防食面の不具合は塗膜そのものより、塗膜と母材の界面に起こる。MEWP とゴンドラではもう一段の要求が加わる。現場や補修工事では高等級のブラスト清掃を全面積に満たすことが難しいため、「どこに Sa 2½ が必須で、どこなら St 3 を許すか」を事前に書き込んでおく必要がある。

| 項目 | よく用いる判定基準 | 手法または規格 | 説明 |
|---|---|---|---|
| 素地清掃の等級 | 防食面は Sa 2½(取り残しの斑点面積 ≤5%)。CX または溶射面は Sa 3。補修局所は St 3 | ISO 8501-1 / GB/T 8923.1-2011 | 溶接部・内角・腐食くぼみは差の領域で格付けする |
| アンカーパターン(素地荒さ)の深さ | 重防食で Rz 40–75 μm が常例。Marine・洋上系は 30–75 μm | ISO 8503 系 / GB/T 13288 | 深すぎれば山部の塗膜が薄く、浅すぎれば付着不足 |
| 粉じん等級 | 重防食は 1 級を要求。3 類以上の粒子は残留不可 | ISO 8502-3 / GB/T 18570.3 | セロテープ転写法で比較する |
| 可溶性塩分 | NaCl 換算で ≤50 mg/m² がよく用いられる上限。High Performance系は ≤20–30 mg/m² | ISO 8502-9 現場法 / ISO 8502-6 実験室法 | ISO/TR 15235 の公開資料に基づく記載は 30 mg/m² を推奨。沿海と除氷塩の条件では必須検査 |
| 環境条件 | 母材Temperatureは露点より 3 ℃ 以上高く、相対Humidity ≤85% | Application規格の通用条項 | 2 h ごとに 1 回記録し、急変時は再測する |
| 塗装までの時間 | Sa 2½ のち 4 h 以内に下塗り。沿海または高湿では 2 h に短縮 | 企業工事文書によくある書き方 | フラッシュサビが出たら手直しが必要 |
| 端部処理 | 自由縁の面取り半径は 2 mm 以上、または同等の複数回研磨 | IMO バラスト水タンク塗装Performance標準の公開要求 | 鋭い端部はFilm Thicknessが倍率で不足する |
1. 戻り錆(フラッシュサビ)と脱塩の処理順
ブラスト清掃から最初の下塗りまでの間、裸の鋼は高湿環境なら 2–3 週で戻り錆が出る。酸洗いした部材の保管期間は一般に 1 か月以内、研磨面は 24 h 以内の塗装が望ましい。戻り錆が出た場合、面積 5% 以内なら細かい砂で目を荒らして清水で洗い、Surface乾燥後に塗装できる。5% を超えれば再度ブラスト清掃すべきである。清水洗い浄で塩分を下げるなら、高圧水洗いと十分な乾燥を必ず併用すること。そうでなければ毛細の隙間に水を残し、新たな膨れの原因を作る。当サイトには錆残り母材の処置を論じた専門記事がある:錆残り鋼材の素地調整と転化型塗料の限界。
2. 下地処理の質が塗膜寿命に占める重み
公開資料でよく引用される経験則は、塗装系の使用成績のうち素地調整が約 60%、塗料そのものが約 30%、Application要因が約 10% を占めるというもので、処理等級を一段下げるたびに長期の補修回数が明らかに増える。この比率は二次情報に基づく転載であり、規格条文として引用できない。ただし「費用は上塗りの銘柄ではなく下地処理に先に使う」と発注者を説得するには通常十分である。
五、アーム・ヒンジ・すべり面:塗装禁止とFilm Thickness制限の判定基準
この章が、本稿を普通の鋼構造防食記事と分ける部分である。面を塗るべきか、どれだけ厚く塗るかは、三つの判定基準で決める。寸法基準(塗膜がはめあい公差を食わないか)、力学基準(塗膜が摩擦や荷重伝達経路を変えないか)、機能基準(塗膜が導電・絶縁・運動・検査を妨げないか)。
| 部位 | 主たる判定基準 | 処置の提案 | 定量的根拠 |
|---|---|---|---|
| ピンとヒンジ穴 | 寸法 | 穴内とピンの外周は塗装せず、組み立て後に露出した端面のみシールする | Ø30–40 mm の H7 穴の公差帯はわずか +0.025 mm。重防食の 1 層の乾燥塗膜は常時 60–120 μm で、すでに公差帯の 2–5 倍 |
| 高力ボルト摩擦接合の摩擦面 | 力学 | 設計文書の定めどおりに処理し、塗装前に必ずすべり係数 μ を再測定する | 公開情報の転載である JGJ 82 の表値:ブラスト(ビーズ)0.45 / 0.55、ブラスト後に無機亜鉛リッチ塗料を塗ると 0.35 / 0.40 へ低下、めっき面 0.17 |
| テレスコープアームのすべりシート接触面 | 力学+摩耗 | すべり面に厚膜塗装はせず、耐摩耗シートまたは耐摩耗Powder塗装に切り替える | 塗膜が磨り抜けると母材と局所ガルバニック対を作り、磨耗帯が条状に拡大する |
| シリンダーガイド口とシール接触面 | 機能 | シリンダー口の環状帯は塗装せず、塗装前にプラグで養生する | 塗膜の破片がシールのリップ部に食い込むとピストンロッドのめっき層を傷付ける |
| ネジ穴、スナップリング溝、ネジ部品 | 寸法 | 塗装禁止、または塗膜補償の公差を織り込んでおく | 塗膜の補償量は 0.2–0.4 mm の桁が常例(公開資料に基づく記載)で、ファスナー供給側との取り決めが必要 |
| ワイヤーロープ、チェーン、Safety装置の摩擦ホイール | 機能(点検性) | 塗膜形成型の塗料は禁止。メーカーの定めに従い浸透型のロープグリスを使う | 素線切れと変形は目視で判別できなければならない。塗料は欠陥を隠し、ロープ径も変える |
| 電気の接続面(アース面)と接地ボルト | 機能(導電) | アース面は塗装せず、または塗後に塗膜を破る | 絶縁型の機種の導電塗膜はアームの絶縁状態も変えるため、完成機メーカーの技術文書が優先される |
1. ピン穴:一層のFilm Thicknessが公差帯ごと食い潰す
ヒンジ構造では H7/g6 型のクリアランスはめあいが常用される。Ø30–40 mm を例にとると、H7 穴の公差帯は +0.025 mm / 0 で、片側には 25 μm の余裕しかない。一方、重防食塗装系の 1 層の乾燥塗膜は常時 60–120 μm である(表 3 の C4 高い耐久系を参照、総 NDFT 200–240 μm は通常2–3 層で構成)。補修時に「ついでに」ピン穴にも 2 層塗り足せば、穴内の厚み増加は 100 μm の桁に達し、ピンは当然圧入できなくなる。現場はリーマーで穴を広げるか研磨円でシャフトを直すことになり、この一手が実は元の塗装系のシール境界を壊し、腐食の起点を穴を広げて露出した裸の鋼に残してしまう。
正しい書き方は、図面に塗装禁止の円をDirect示すことである。穴とピンは縁まで塗って終わりとし、組み上げ後に露出した端面を局部シールする(塗れる面と塗れない面の境界は技術協定の図示に従う)。「ピン穴の塗り足しは設計確認を要する」を補修工事に書き込む。同じ論理はシャーシ部品とシャシフレームの塗装禁止区域にもあてはまる。当サイトのシャシフレーム部品の塗装禁止区:アース導通、重ね面と電着Film Thicknessの境界では、車両の電装と組立の観点からさらに詳しく展開している。
2. 摩擦面:塗るとすべり係数が下がる
摩擦型の高力ボルト継手は板面の摩擦力で力を伝えるため、すべり係数 μ は処理工事に直結する。公開情報の転載で知られる JGJ 82 の表値は次の対照を与える。3 号鋼と 16Mn 鋼のブラスト(ビーズ)面は 0.45 / 0.55。ブラスト後に無機亜鉛リッチ塗料を塗ると 0.35 / 0.40 へ下がる。ブラスト後に赤錆を発生させても 0.45 / 0.55 のまま。ワイヤーブラシで浮き錆を取った面、または未処理の圧延面は 0.30 / 0.35。冷間成形薄壁部材のめっき面はわずか 0.17。公開資料の中には「ブラスト後に無機亜鉛リッチ塗料を塗れば 0.45–0.55 を取れる」(条件は乾燥塗膜 50–75 μm、亜鉛末含有量 80%以上、十分硬化 24 h 以上)とする高い数値もあり、二組の記載には出入りがある。工事上の結論はひとつだけである。μ 値は同一母材・同一工事・同一ロットの試験片で実測して決めるものであって、表の数値を信じてはならない。検査ロットと試験片組数の公開資料に基づく記載は、2 000 t ごと、または素地処理工事ごとに 1 ロット、各ロット 3 組。判定は試験片の平均値が設計値以上、かつ任一の試験片が設計値の 85% 以上であることを求める。
MEWP にとっての意味は、アームと旋回台の耐力継手が摩擦型で設計されるなら、塗装工事は摩擦面の養生と μ 値再検の間で順番をきちんと付けねばならない、ということである。Application中は摩擦面へのマーキングや油汚れは厳禁で、取付時は摩擦面を乾燥させ、雨の中の作業はできない。予張力とトルクの管理基準は偏差 ±10%、継手のトルク係数の平均値 0.110–0.150、標準偏差 0.010 以下である。当サイトには専門記事がある:高力ボルト摩擦面は塗装できるか:塗膜のすべり係数の採用値と再検。
3. テレスコープアームの滑り面と耐摩耗部品
テレスコープアームのすべり対は高分子スライダーや耐摩耗シートが多く、合わせ隙間はそれ自体が摩耗を受け止めるために取られている。有機塗膜はここでは答えにならない。塗膜は繰返し接触で先に磨り抜け、磨り抜け帯と周辺の健全な塗膜が電位差を作り、条状の腐食が磨り抜け帯に沿って広がり、同時に摩耗粉がはめあい面に食い込む。Surfaceの耐摩耗性を上げるなら、耐摩耗Powder塗装またはSurface処置のルートを選ぶべきで、防食Film Thicknessを大きくすることではない。耐摩耗Powder塗装:硬質フィラー、摩耗機構と過酷条件の選定、および建設機械の条件で厚膜・速乾・Weather-Resistantの三つを取り合わせる論議について建設機械用塗料——厚膜/速乾/Weather-Resistantの三角の釣り合いを参照されたい。
4. ネジ、スナップリング溝、シール面
内ネジの塗膜は有効噛合直径を小さくし、ひどければナットが締め切れず「見かけのトルク」を起こす。外ネジ部品では、めっきと塗装の前に塗膜補償の公差を空けておくのが業界の公開されたやり方で、その桁は常時 0.2–0.4 mm である。高所作業台とゴンドラでは、細牙のネジ穴、調整用スクリュー、ボールねじ部に塗膜が形成されると、水平調整とSafetyリミットの機能判定にDirect響く。したがって、ネジ部品は現場での塗り直しより、塗膜付きの完成品(供給側の工事証明に基づく)を選ぶことを推奨する。現場で塗り直すのは露出端部に限るとともに、荷重伝達に関与しないネジ部を記録に明記する必要がある。
六、溶融亜鉛めっきとデュプレックス系:シャーシと構造部品の主流ルート
シャーシ、おもりの架台、ゴンドラの吊り下げ装置のように形状が複雑でロットの大きい溶接部品では、現場塗装より溶融亜鉛めっきのほうが端部と内腔のカバーを確保しやすい。EN ISO 1461(GB/T 13912-2020 に対応)は「局部厚さ+平均厚さ」の二つの指標で管理する点が、平均値だけを定める規格と違う。
| 鋼材の呼び厚さ | 局部厚さの下限 μm | 平均厚さの下限 μm | めっき層の参照質量 g/m² |
|---|---|---|---|
| >6 mm | 70 | 85 | 505 / 610 |
| >3 mm 以上 6 mm 以下 | 55 | 70 | 395 / 505 |
| 1.5 mm 以上 3 mm 以下 | 45 | 55 | 325 / 395 |
| <1.5 mm | 35 | 45 | 250 / 325 |
| 鋳物 ≥6 mm / <6 mm | 70 / 60 | 80 / 70 | 505 / 575 と 395 / 505 |
| 遠心分離品(ネジ部品など)>6 mm / 3–6 mm / <3 mm | 45 / 35 / 25 | 55 / 45 / 35 | 亜鉛層換算 1 μm ≈ 7.14 g/m² |
EN ISO 9224 の公開された換算基準では、亜鉛の大気中の年厚さ減少は C1 の 0.1–0.7 μm/a から C5 の 4.2–8.4 μm/a までである。ここから推算すると、C4 環境(2.1–4.2 μm/a)で平均 85 μm のめっき層がむき出しのままもつ年数はおよそ 20–40 年の桁になる。ただし実際の寿命は微小環境、粉じんの含水、端部の地金露出の影響を大きく受け、公開資料は「めっき+上塗り」のデュプレックス(duplex)系の寿命向上を、同一厚さの単一系の 1.5–2.5 倍と書くのが普通である。この倍率は業界の公開情報の転載であり単一の規格条文から来たものではないので、引用時は記載の根拠を明記すること。
1. ケイ素・リン含有量と「厚すぎる灰白めっき層」
鋼材の化学成分はめっき層の厚さを大きく左右する。公開資料が示す判定は、ケイ素が 0.03–0.12% の間、または 0.25% 超で、リンが 0.02% を超えると「活性鋼」の領域(Sandelin 領域)に入り、めっき層は 200–300 μm まで成長して灰白で光沢を失い、端部では脆くなることがある、というものである。EN ISO 14713-2 は Si + 2.5 P で分類する。0.04% 未満は A 類(めっき層は正常で光沢あり)、0.14–0.25% は C 類(やや厚くなるが使用可)、その間は一義的に予測できない B 類である。調達側にとっての意味は、溶融亜鉛めっき部品のめっき厚は図面に書くだけでは足りず、材質証明書に Si と P を示すこと。めっき層が厚すぎると後工事の塗装の界面状態とはめあい寸法を変え、アームのヒンジ部などは手直しまたは加工しろの確保が必要になる。溶融めっき部品のWeight増は通常 3–6%、極端な例では 15% に達し、機体全体のおもりと安定モーメントの計算に響く。
2. めっき面にDirect塗装する際の付着の前提
新しい亜鉛めっき面には通常のエポキシをDirect塗れない。公開された処置は三つある。掃引型の軽いブラスト(Sa 1 級)で粗さを上げる試験方法、リン酸塩またはクロム酸塩系の転化処理、そしてエポキシウシュプライマー系を使う試験方法である。めっき面への塗装前には ISO 8501-3 に従い母材状態を等級で記録することも必要である。めっき後に再度ブラストするなら、亜鉛層と鉄層の境目の合金層は脆く、圧力が大きすぎると損傷しやすいことに注意する。長い寿命を狙う構造では、溶射亜鉛(アルミニウム)をMetal層としてからシーリングするルートも使える。機構と塗装系は溶射亜鉛アルミニウムMetal塗膜:重防食のカソード保護機構と ISO 塗装系を参照されたい。
七、溶接部・端部・中空断面・水が溜まる場所
厚膜系は鋭い端部でSurface張力により塗料が「引き抜かれる」ため、実測の端部Film Thicknessは平面の半分以下になることも珍しくない。だから端部・溶接部の事前塗り(ストライプコート)は塗装系の構成要素であり、選べる工事ではない。推奨の書き方は、すべての自由縁、切断縁、溶接部、ボルト頭、中空断面の端部は、まず刷毛で 1 層、元の塗装系よりFilm Thicknessを約 20% 増やして事前塗りし、その後で平面を吹付け塗装する、というものである。
中空断面(アームの箱型梁、ゴンドラのPlatform枠、吊り下げ装置の角パイプ)では三種類のリスクに重点的に対処する必要がある。ひとつは内側では清掃も点検もできないままの水溜り。ふたつは溶接後のフラックス残留とミルスケール。みっつは端部の封止不備が作る毛細隙で、毛細現象により塩分を含む水溶液を吸い上げ、内側は塗装も及ばず点検もできない。公開された実施指針は二つの判定を示す。閉断面には排水孔と観察孔を設け、排水孔の位置は実際の取付姿勢で決める。重ね面と隙間のシールはMetal層を溶かさない弾性シーリング材を選ぶ。屋内高湿の結露条件の処理論理と同じであり、屋内プール館の鋼構造防食:塩素・高湿と結露環境の塗装系設計を参照されたい。家畜舎のアンモニア腐食と高湿の塗装系の例は家畜舎鋼構造の防食:アンモニア高湿環境と塗装系にある。
沿海と港湾の機種では端部の問題はさらに顕著である。C5 と C5-M の海洋大気の塗装系の考え方、紫外と生物汚損の複合効果は、当サイトに専門記事がある。洋上構造物 C5-M 防食塗装系:塩霧・紫外・生物汚損の複合防護。港湾機械の耐塩霧上塗りの選定は港湾機械用耐塩霧重防食ナノ上塗りに譲る。
八、検収:四枚の記録、どれも省略できない
納品検収は四枚の表にまとめることを勧める。下地処理記録、Film Thickness記録、連続性(ホリデー)検査と付着力の記録、塗装禁止区と補修の記録。前三枚には通用の規格があるが、四枚目はこの種の機器に特有で、実務では最も省略されやすい。
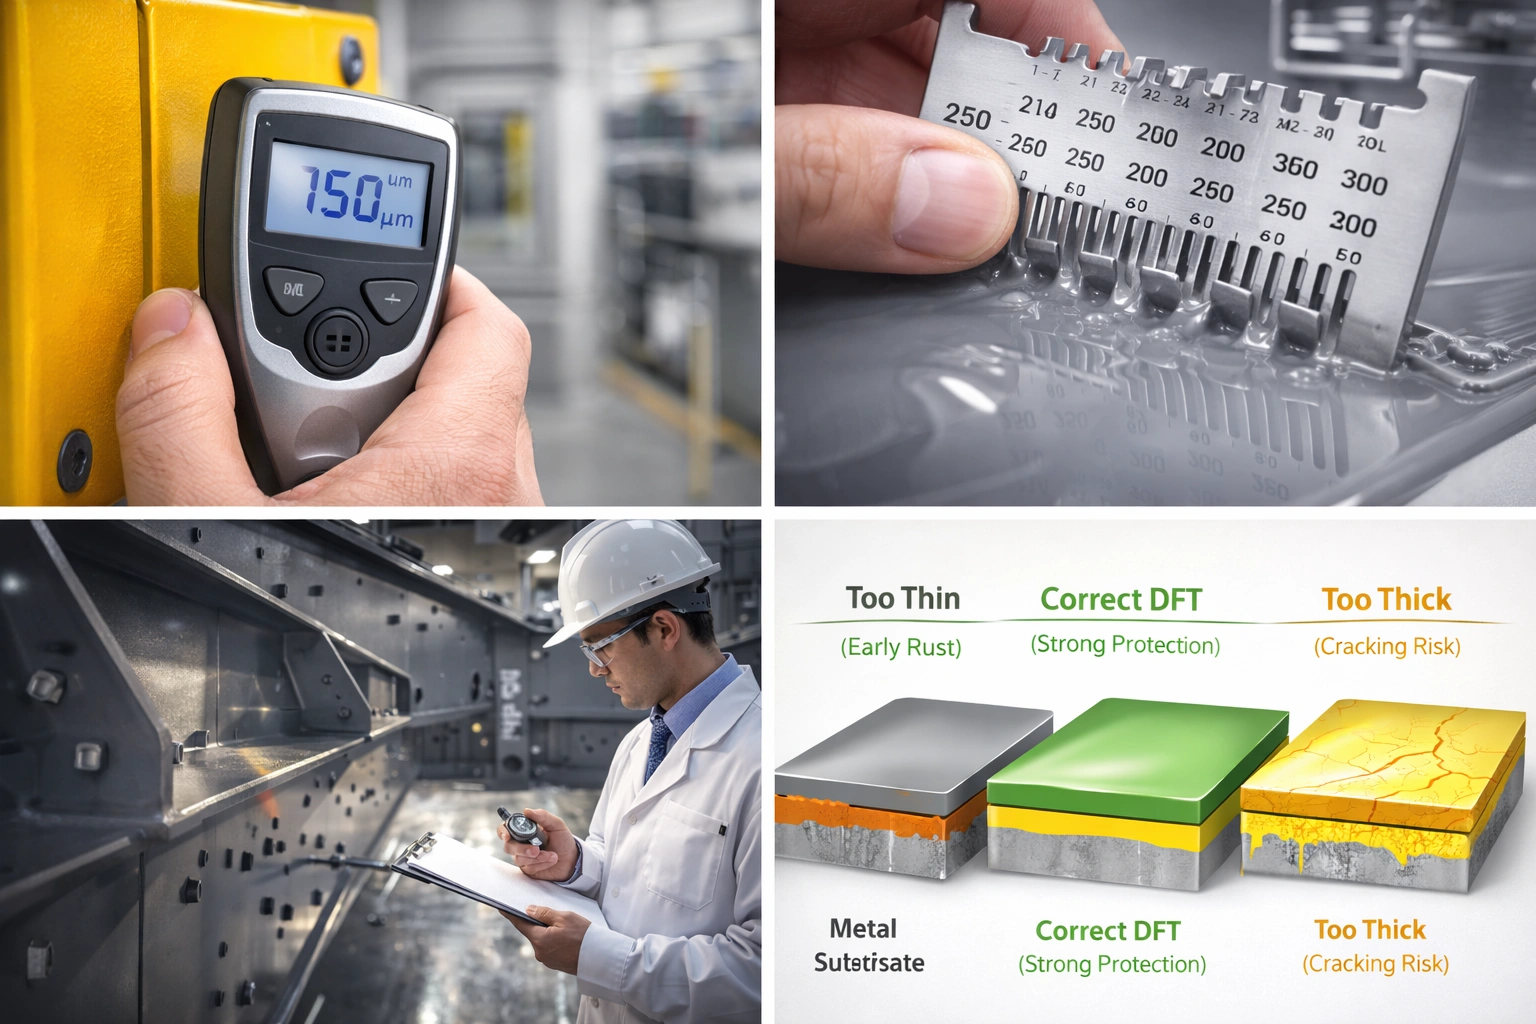
1. Film Thickness:ISO 19840 の 80/20 ルール
ISO 19840:2012 は目標乾燥Film Thicknessが 40 μm 以上の防食系に適用され、検収は四条件を同時に満たすことを求める。検査区域の読み値の平均が NDFT 以上。単一点の読み値はいずれも NDFT の 80%以上。80% と 100% の間の読み値の割合が 20% 未満。いずれの読み値も仕様書が定めた上限を超えない。測点数は区域面積に応じて増やす。≤1 m² は 5 点、1–3 m² は 10 点、3–10 m² は 15 点、10–30 m² は 20 点、30–100 m² は 30 点、以降 100 m² ごとに 10 点を加える。ブラスト後の荒面は機器の読みを高めにするため、ISO 8503-1 の粗さ区分に基づく補正が必要で、細かい 10 μm、中 25 μm、粗 40 μm、不明で裸板の試験片がない場合は 25 μm とする。単一点の読みが基準外なら、10 mm の範囲で再測でき、再測が適合すれば元の値を置き換える。IMO バラスト水タンクの塗装Performance標準が使う 90/10 ルールとは異なる点に注意すること。後者は測点の 90% が NDFT 以上、残り 10% が 0.9 倍の NDFT 以上を求め、NDFT 目標は 320 μm である。海事・洋上の基準を受ける案件では、どちらのものさしを使っているかを確認すること。
Film Thickness測定の機器と読み値の補正については当サイトに別の展開がある:塗装の下地処理 Sa2.5 とブラスト等級。
2. 塗膜の連続性検査(針孔・ホリデー検出)と付着力
針孔(ホリデー、塗り漏れ)の検出は塗Film Thicknessさに応じて試験方法を選ぶ。薄膜は低圧の湿布法が使える(公開資料では 90 V の桁が常例)。厚膜系は高圧電機検査に切り替え、電圧は機器メーカーの式と塗Film Thicknessさで設定する。付着力の検収は引抜試験で、手法は ISO 4624 / GB/T 5210(または ASTM D4541)である。よくある重防食規格は 5 MPa 以上の判定を与える。IMO バラスト水タンク系の公開資料に基づく記載は、エポキシ系で 3.5 MPa 超、代替系で 5.0 MPa 超とし、界面破壊と凝集破壊の割合を区別する。判読は破壊形態と必ず照合しなければ、数値だけを見ると誤った結論になる。細部は防食塗膜の付着力検収:引抜試験の数値判定と破壊形態を参照されたい。
3. 塗装禁止区と補修記録:この一枚が最も省かれる
記録すべき要素は、塗装禁止面の図示と番号、組み立て前の再確認結果(ピンが自由に挿入できるか、摩擦面の養生状態)、各補修の位置と到達した清掃等級、補修の重ね幅(常時 50 mm 以上が要求される)と羽状辺のエッジ幅(30 mm 以上)、補修後のFilm Thicknessと付着力の再測値である。機器の出荷時と年次点検の検査記録にこの一枚が残っていれば、後年の事故原因追究や品質請求をめぐる技術的な争点はかなり小さくなる。
九、試験室での検証:塩霧の時間数をそのまま使用年数にしない
塩霧試験は促進的な比較手段であり、大気暴露の年数とのあいだに安定した線形の換算関係はない。ISO 9227 の中性塩霧(NSS)は 35 ℃、5% NaCl の条件で行う。ISO 12944-6 と -9 はスクライブ(傷付け部)からの腐食広がり幅を判定に使う。公開情報の転載でよく示される要求は、C3 と C4 の片側広がり 2.0 mm 以下、C5 と CX は 2.5 mm 以下である。

| 検証項目 | C3 | C4 | C5 | CX |
|---|---|---|---|---|
| 中性塩霧 NSS の時間 h | 240 | 480 | 720 | 720–1 440 |
| 結露試験の時間 h | 240 | 480 | 720 | 720–1 440 |
| 繰返し促進老化(ISO 12944-9) | 要求なし | 任意 | 2 520(35 サイクル) | 4 200(58 サイクル) |
| スクライブ腐食広がり判定 mm | ≤2.0 | ≤2.0 | ≤2.5 | ≤2.5 |
| 試験片の寸法 mm | 150 × 100 × 3 または 150 × 75 × 3(IMO 模擬タンクの試験片は 200 × 400 × 3) | |||
公開情報の転載では、繰返し促進老化の一サイクルは 72 h で、内訳は塩霧 24 h、結露 24 h、低温 -20 ℃ で 12 h、紫外 12 h である。こうした多因子繰返しは単一の塩霧よりも実際の不具合形態に近く、とりわけ端部と補修の重ね部の膨れに近い。MEWP とゴンドラでは、検証対象を「塗装系+下地処理+端部処理」の組み合わせ品に設定し、平板だけを測らないことを勧める。試験片には R 2 mm の面取りをした切断縁 1 本と角溶接 1 本を含める。そうして得られた比較結果だけが、機器の実際の不具合に関連する。塩霧の読み取り試験方法は中性塩霧試験 NSS の判定:GB/T 1771、ISO 9227 と ASTM B117 の読み取り試験方法に譲る。
十、現場Application、局部補修、水系化の規格適合
1. Applicationの時間窓と環境記録
エアレススプレーは現場と工場内補修の主流である。よくあるパラメータの範囲は、1 層の湿り塗膜 60–120 μm、ノズル口径と圧力は製品技術データ表で設定、二液型塗料は機械かくはん後 15 min のエージング(熟成)、ポットライフ(常時 45 min の桁)を超えれば使用中止、シンナー添加量は 5% 以内としてダレとドライスプレーを避ける。層間隔は製品の定めに従い、公開資料によくある書き方は下塗りが 4 h 以上 24 h 以内、中塗りが 6 h 以上 7 d 以内。乾燥判定は 25 ℃ を基準に、指触で粘らない約 30 min、圧痕で粘着回復がない約 24 h、完全硬化 7 d。低温環境では塗料と母材を同時に昇温し、Temperature差を 2 ℃ 以内に保たないと日陰面で結露する。水系塗料のApplicationパラメータとフラッシュサビ管理は別に記事がある:建設機械用水系二液型ウレタン塗料(2K WPU)エアレススプレーの標準パラメータ。
2. レンタル機隊の局部補修ルート
機隊補修の典型的な制約は、生産を長く止められないことである。一面をブラストできないため、局部処理にならざるを得ない。実行可能な道は「研磨して羽状辺を作る→Sa 2½、少なくとも St 3 まで局所再清掃→元の塗装系どおりに層ごとに塗り直す→重ね部に傾斜を付ける→Film Thicknessと付着力を再測する」である。戻り錆の面積が 5% を超える場合はブラスト清掃に戻す。補修後の付着力の公開された判定は 5 MPa 以上、または元の塗装系と同一値を取るのが常例である。初装時の塗装系と補修の塗装系が合わない場合(例えばアルキド旧塗膜にエポキシをDirectly Apply塗りする)、先に層間相容性の小面積試験で確認し、一括の手戻りを避ける。
3. VOC と有害物質限量の適合基準
工業用防食塗料は中国では強制国家標準の GB 30981-2020(工業用防護塗料中の有害物質限量)で管理される。公開資料から整理した転載には、溶剤形のMetal母材用防食下塗りの VOC 限度が旧版の 650 g/L から 500 g/L に締まったこと、港湾機械用上塗りは 700 g/L から 500 g/L へ、水系の機械設備用塗料の VOC 限度は 250 g/L、無溶剤塗料は 100 g/L。ベンゼン含有量は 0.3% 以下、トルエンとキシレンの合計は 35% の桁で制限、多環芳香族炭化水素は 500 mg/kg 以下、フタル酸エステル 4 種の合計は 0.1% 以下、そして鉛・カドミウム・クロム・水銀などのHeavy metalsの強制管理が新設された、といった内容が含まれる。グリーン製品評価(GB/T 35602-2017)は水系工業塗料により厳しい 200 g/L 以下の限度を課す。以上はすべて二次情報の転載であり、具体的な的な限度は製品分類・Application状態・規格原文に従う。輸出機種は仕向け地の塗料 VOC 規制で別途照合が必要である。背景は水系塗料と溶剤系塗料の選定:Performance・コスト・適合の判断枠を参照されたい。
十一、主要データと判定基準の一覧
- 低炭素鋼の厚さ減少:C3 は 25–50 μm/a、C4 は 50–80 μm/a、C5 は 80–200 μm/a、CX は 200 μm/a 超(ISO 12944-2 の公開資料に基づく記載)。
- 亜鉛めっき層の厚さ減少:C3 は 0.7–2.1 μm/a、C4 は 2.1–4.2 μm/a、C5 は 4.2–8.4 μm/a。亜鉛層換算は 1 μm ≈ 7.14 g/m²。
- 耐久使用年数の区分:≤7 年 / 7–15年 / 15–25 年 / 25 年超。初回補修の判定は面積の約 10% が規定の腐食評価に達した時(ISO 12944-1:2017)。
- NDFT の参考値:C4 のその他下塗りで中耐久 200 μm、高耐久 240 μm。C5 の亜鉛含有下塗りで高耐久 240 μm(表 3)。
- Film Thicknessの検収:平均は NDFT 以上、単一点は NDFT の 80%以上、80%–100% 区間の読みは 20% 未満、適用される NDFT の下限は 40 μm(ISO 19840:2012)。
- 粗さの補正:細 10 μm / 中 25 μm / 粗 40 μm、不明なら 25 μm。
- 下地処理の判定:Sa 2½ の取り残しの斑点面積 5% 以下。アンカーパターン Rz は常時 40–75 μm。可溶性塩分は NaCl 換算 50 mg/m² 以下、High Performance系は 20–30 mg/m²。
- Application環境:母材Temperatureは露点より 3 ℃ 以上高く、相対Humidity 85% 以下。Sa 2½ のち 4 h 以内(沿海は 2 h 以内)に下塗り。
- 公差の判定:Ø30–40 mm の H7 穴の公差帯は +0.025 mm。重防食の 1 層 60–120 μm はすでに 2–5 倍にあたるため、ピン穴は塗装禁止とする。
- 摩擦面の判定:ブラスト(ビーズ)後に無機亜鉛リッチ塗料を塗ると、公開情報の転載の μ 値は 0.45 / 0.55 から 0.35 / 0.40 へ下がる。めっき面はわずか 0.17。
- めっきの判定:板厚 6 mm 超では局部 70 μm、平均 85 μm(EN ISO 1461 / GB/T 13912-2020)。活性鋼ではめっき層が 200–300 μm に達する。
- デュプレックス系の向上:公開情報の転載では、同一厚さの単一系の寿命の 1.5–2.5 倍(単一の規格条文ではない)。
- 試験室の判定:スクライブ腐食広がりは C3 / C4 が 2.0 mm 以下、C5 / CX が 2.5 mm 以下。繰返し促進老化は一サイクル 72 h。
- 機器側の判定:手すりは 1 100 mm 以上、つまずき板は 150 mm 以上、風速 12.5 m/s で警報、油圧管路は動作圧力の 2 倍の耐圧、絶縁抵抗は 1 MΩ 以上(EN 280 系の公開情報に基づく転載)。
十二、よくある質問(FAQ)
Q1:調達技術協定にDirect「C4 塗装系」と書いていいのか?
勧めない。「C4 塗装系」のひと言では、少なくとも四つの変数が抜ける。耐久使用年数の区分(同一等級でも 200 μm と 280 μm では費用差が明確)、下塗りのタイプ(亜鉛を含むかで NDFT が変わる)、区域差(シャーシの塩分滞留面とアームの露出面は別等級)、そして塗装禁止面のリストである。実行可能な書き方は「区域—等級—年数—NDFT—下地処理—塗装禁止図示」の六列を一枚の表にすることであり、検収手法(ISO 19840 と ISO 4624)と測点の数も同じ表に書き込むことである。
Q2:ピン穴を塗り足してしまった。リーマーで穴を広げて取り戻せるか?
可能だが、現場の勘に基づく削りではなく、補修手順として行う。穴を広げることは塗膜の境界を穴内に残し、裸の鋼を露出して隙間腐食の起点を作り、元の合わせ隙間も変える。処置の順序は、まず実隙間と塗膜の堆積量を測り、洗浄と軽い研磨で回復できるかを見る。穴の拡径が不可欠なら、拡径後の寸法を検査記録に書き、穴口に端部事前塗りとシールを施し、次のメンテナンスではこの位置を重点点検項目に指定する。
Q3:摩擦面に防錆塗料を吹いた。すべり係数はどれくらい下がるか?
低下幅は塗料・乾燥塗Film Thickness・亜鉛末含有量・硬化状態で決まり、公開資料によって数値に出入りがある。一組の転載値は「ブラスト後に無機亜鉛リッチ塗料で 0.35 / 0.40」を与える。もう一組は「0.45–0.55(乾燥塗膜 50–75 μm、亜鉛末 80%以上、硬化 24 h 以上)」とする。したがって実行可能な試験方法は、同一母材・同一工事・同一ロットの試験片で実測し、平均値が設計値以上、任一の試験片が設計値の 85% 以上を保証することである。塗装工事を摩擦面の処置の後に入れて再検しなかったことが、この種の問題が繰り返される理由である。
Q4:めっき品にさらに上塗りは必要か?
使用年数と部位による。C3 の屋内、または屋内回転庫に保管する機種では、溶融亜鉛めっき単層で通常足りる。C4 以上の沿海・除氷塩・化学雰囲気では、デュプレックス系の向上が公開資料で 1.5–2.5 倍と書かれており、投資の価値がある。前提は、めっき面の母材状態を ISO 8501-3 で記録し、掃引型ブラスト・転化処理・エポキシウシュプライマーのいずれかで付着を確保すること。同時に、めっき層が厚すぎる場合(活性鋼で 200–300 μm)ははめあい面に加工しろを空け、端部のめっきだれは先に研磨する。
Q5:Film Thicknessは厚いほどSafetyなのか?上限の問題はないか?
上限の問題はある。ひとつは、層間や総厚が製品の定める上限を超えるとダレ・溶剤閉じ込め・硬化不良を招き、厚膜内部の溶剤が抜けきれず針孔(ピンホール)と膨れを作る。ふたつは、運動面とはめあい面のFilm Thicknessが寸法をDirect変えること(表 5 参照)。みっつは、検収の上限も外せない指標であり、ISO 19840 はいずれの読み値も仕様の上限を超えてはならないと明示している。妥当なやり方は、NDFT と 80/20 ルールで厚さを「正確に作る」ことであり、「十分に盛る」ことではない。浮いた予算を下地処理と端部事前塗りに回すことである。
Q6:現場で St 3 しかできないが、重防食系の要求を満たせるか?
もともと Sa 2½ 設計の塗装系では、St 3 は局部補修に限られ、次の試験方法で不足を埋め合わせる。ゆるい錆層と旧塗膜をすべて削り取り羽状辺にする。重ね幅は 50 mm 以上。下地処理への感度が低い転化型または錆残対応塗料を下塗りに優先する。補修後は同一の判定で付着力とFilm Thicknessを再測する。戻り錆の面積が 5% を超えるならブラスト清掃に戻す。そうでなければ補修部の寿命が周囲の元の塗膜より短くなり、「パッチが元の塗料より先に壊れる」循環になる。
Q7:塩霧 720 h を「Weather-Resistant 15年」と書いていいのか?
Direct換算はできない。塩霧の時間数と大気暴露の年数に普遍的な線形関係はなく、720 h は特定の環境等級における塗装系の試験室の入口にすぎない(公開情報の転載では C5 に対応する)。契約でより堅実な書き方は二条を並列にすることである。塗装系がある ISO 12944-5 の塗装系と NDFT に達し、かつ ISO 12944-6(または -9)の試験室検証を通過する。同時に、設計耐久性を ISO 12944-1 の区分で表記する(例:中耐久 7–15年)と声明し、その年数は環境等級の正しい判定と整備の徹底に基づくことを説明する。判定試験の読み取り基準は当サイトの NSS 判読専門記事に譲る。
Q8:高所作業台とゴンドラの塗装は、どこまで塗料側に任せ、どこで完成機メーカーに戻すべきか?
引く線は「機能面に触れるかどうか」である。防食面の塗装系の選定、Film Thickness管理、下地処理、検収は、塗料側と塗装外注が技術協定どおりに進めてよい。塗装禁止面のリスト、摩擦面と μ 値の再検、ピンとネジ部品のはめあい寸法、ワイヤーロープと摩擦ホイールの潤滑方式、電気接続面の導電要求は、完成機メーカーまたは元の設計の確認がない限り変更できない。補修で上記のいずれかに関わるなら、変更申請と実測記録を残し、随伴文書の中で記録を完結させ、年次点検の結論と衝突しないようにすること。
十三、参考資料と記載の根拠説明
- ISO 12944-1:2017、ISO 12944-2:2017、ISO 12944-5:2018、ISO 12944-6:2018、ISO 12944-9:2018——鋼構造防護塗装系の総則、環境区分、塗装系、試験室Performance試験、離岸に関する専門規定。
- GB/T 30790 系(例:GB/T 30790.2-2014)——ISO 12944 の中国採用版。1998 年版の ISO に基づき、現行の ISO 版と年代差がある。
- ISO 19840:2012——粗い面での乾燥塗Film Thicknessさの測定と検収の基準(80/20 ルール、抜取点数、粗さ補正値)。
- ISO 8501-1 / GB/T 8923.1-2011、ISO 8501-3、ISO 8502-3、ISO 8502-6 と -9、ISO 8503 系——清掃等級、母材状態、粉じん、可溶性塩分、素地荒さ。
- EN ISO 1461:2022、GB/T 13912-2020、EN ISO 14713-2、ASTM A123、EN ISO 9224——溶融亜鉛めっき層の厚さ、活性鋼の分類、めっき層の寿命推算。
- EN 280-1:2022(および EN 280 系)、GB/T 19155-2017、EN 60204-1、ISO 5817、EN 1993——高所作業台(MEWP)と吊り下げ式足場(ゴンドラ)の設計・構造・電気要求。
- JGJ 82、GB 50205-2020、JGJ/T 251-2011、GB/T 13288——鋼構造の高力ボルト継手、検収、防食技術規程。
- GB 30981-2020、GB/T 35602-2017、GBZ 2.1-2019——工業用防食塗料の有害物質限量、グリーン製品評価、作業場ばく露限界。
- IMO「すべてのMarineタイプ専用海水バラストタンクおよびばら積み船の両舷側区画の保護塗装Performance標準」(PSPC)——15年の目標寿命、NDFT 320 μm と 90/10 ルール、端部面取り R 2 mm などの要求。
記載の根拠の説明:本稿のデータは三種類を区別して扱う必要がある。ひとつ目は、規格条文の枠組みからDirect取った定量項目(腐食速度の範囲、NDFT の区分、80/20 ルール、めっき厚、μ 値の表、VOC 限度)であり、公開ルートから整理し複数出典で相互に裏を取っている。ただし契約と認証用途では現行規格の正式テキストを必ず確認すること。ふたつ目は、第三者検査機関と認証機関が転述した試験時間数、荷重倍率、手すり寸法であり、版と記載の出入りがある(本稿ではその場で注記した)。単独では設計入力の根拠に使うべきでない。みっつ目は、「デュプレックス系の寿命 1.5–2.5 倍」「下地処理の寄与約 60%」などで、業界の経験に基づく転載であり、打合わせや判断の順序付けには使えるが対外でのPerformance表明には使えない。本稿はいかなる銘柄・ロットの製品のPerformanceも約束しない。すべての数値判定は、個々のプロジェクトの下地処理条件・使用環境・保守周期のもとで再確認を要する。
Last updated: 2026-11-07
本稿は Kexin New Materials (Guangdong) Co., Ltd.(日本語表記:Kexin New Materials(広東)有限公司)の技術チームが整理し、工業用塗料と鋼構造防食の実務読者を対象としている。同社は工業用防食塗料、水系工業塗料および塗装系一式の技術サービスをProvidesし、事業の相手先は完成機メーカー、工事請負業者、塗装外注先などの調達側企業に限られる。納品の貿易条件は EXW または FOB の範囲で締結する。文中の規格・規範の名称は現行有効版が優先される。はめあい面、摩擦面、Safety機能面の処置変更は、機器メーカーまたは元の設計者の確認後に実施されたい。