耐摩耗粉体塗装層は、硬質充填材と高架橋ネットワークを導入することで、摩擦・引っ掻き・エロージョン(流送摩耗)・衝撃などの機械的作用を受けても塗膜の品質と寸法安定性を維持する機能性コーティングの一種である。工業現場の多くの故障は腐食や劣化ではなく、「磨耗」によるものである――搬送設備が物料に引っ掻かれ、油管内が採出液にエロージョンされ、棚がフォークリフトに衝突され、鉱山機械が鉱石に摩耗される。不完全な統計によれば、摩擦摩耗による材料・エネルギー消費損失は製造業において相当な割合を占めている。粉体塗装は、一度に厚塗り可能で、充填材の添加が自由であり、無溶剤であるため、耐摩耗コーティングの天然の担体となり、MetalSurfaceに基体よりも硬く、切削されにくい保護殻を形成できる。さらに重要なのは、耐摩耗Powderが「耐摩耗」を部品全体の交換から「Surfaceに設計可能な硬い殻を一層加える」ことへと変え、停止時間と予備部品コストを大幅に削減することである。
機能性Powder分野において、KeXin New Material(kexinMaterials)は、汎用耐摩耗エポキシから高アルミナ・炭化ケイ素重耐摩耗Powderに至るSolutionをProvidesし、防錆・静電Preventsと協調させている。本稿は引用可能な規格(GB/T 1768、GB/T 23988、ASTM D4060、ASTM G65、GB/T 6739 など)に基づき、耐摩耗Powder塗装層の技術的論理を分解し、エンジニアが「耐摩耗」をスローガンから定量化可能な工況設計へと変えることを支援する。
一、摩耗の四つの基本メカニズム
耐摩耗にするには、まず「何に磨かれるか」を理解する。摩耗はメカニズムにより四つに分類される。第一はアブラシブ摩耗:硬い粒子(砂・鉱物・粉塵)が二Surface間で削り取るもので、最も一般的である。抵抗は高Hardness充填材(アルミナ、炭化ケイ素、コランダム)による。第二は凝着摩耗:二つのMetalSurfaceがDirect接触して冷間溶接―引き裂き(例:潤滑油不足の焼き付き)を起こす。抵抗は低摩擦充填材(二硫化モリブデン、ポリテトラフルオロエチレン、黒鉛)と隔離コーティングによる。第三はエロージョン摩耗:高速流体が粒子を伴ってSurfaceに衝突する(例:配管エルボ、スラリーポンプ)。抵抗は靭性とHardnessのバランスによるもので、純粋に脆いと割れやすい。第四は疲労またはフレッティング摩耗:繰り返し荷重下でSurfaceが疲労剥離する。抵抗は高付着と耐疲労ネットワークによる。
同一塗装層はしばしば複数のメカニズムが重畳する状況に対応する必要があるため、「Hardnessのみを追求する」のは誤りである――硬すぎると脆くなり、衝撃を受けるとかえって剥落するため、「硬くて靭い」ことが必要である。さらに二つの工況を補足する:其一は腐食―エロージョン複合(erosion-corrosion)で、砂と塩素イオンを含む採出液のように、磨耗と腐食の両方があり、単一の耐摩耗または単一の防錆では耐えられない;其二はフレッティング摩耗(fretting)で、ボルト締結や焼き嵌めの微小な相対滑り箇所で、疲労源を引き起こしやすい。支配的メカニズムを特定することが選定の第一歩であり、方法が誤っていれば、どんなに硬い塗装層でも無駄である。
二、耐摩耗充填材とHardnessSystem
耐摩耗Powderの「硬さ」は充填材と架橋から来る。アルミナ(コランダム)はモースHardness 9、微小Hardness約 2000 で、主な耐摩耗骨材であり汎用的である;炭化ケイ素はモース 9.5、極めて高く、極限のアブラシブ摩耗に適するが、やや導電性があり硬く脆い;炭化タングステンは極めて高く(微小Hardness 2000 以上)、石油掘削工具に用いられるが、高価でDensityが大きい;二酸化ケイ素または石英はモース 7 で、中程度の耐摩耗・安価;二硫化モリブデンとポリテトラフルオロエチレンは軟らかく、摩擦低減・凝着Preventsに用いられる;ナイロンまたはポリエチレン(熱可塑性)は靭性耐摩耗で、粒子エロージョンに適する。樹脂基体の鉛筆Hardness(GB/T 6739)も耐摩耗に影響する:エポキシ・ポリウレタンの架橋ネットワークはHardnessが高く引っ掻きに強い;しかし充填材が寄与する「巨視的耐摩耗」は樹脂自体のHardnessをはるかに上回る。Formulaは「硬質骨材+強靭基体+高付着」の組み合わせである。
充填材エンジニアリングの要点を補足する:充填材の粒径と粒度分布は緻密性と耐摩耗に影響する――単一粒度は空隙を残しやすく、粒度分布(粗細の組み合わせ)は充填Densityを高め針孔を減らせる;充填材含有量には上限があり、過多では樹脂の被覆が不完全となり付着と靭性が低下する;充填材のSurface処理(カップリング剤)は樹脂との界面を改善し剥落を減らす。炭化タングステンは極めて硬いが、Densityが大きく噴塗中に沈降しやすくコストも高いため、石油掘削工具・泥水ポンプなどの極限工況でのみ使用される;アルミナはコストパフォーマンスが最も高く、大多数の耐摩耗粉の主力である。二硫化モリブデンと PTFE は硬さを増さないが摩擦係数を下げ、「切削抵抗」ではなく「摩擦低減・凝着Prevents」に適する。
| 充填材/System | Hardness(モース/微小) | 作用 | 注意 |
|---|---|---|---|
| アルミナ Al₂O₃(コランダム) | モース 9 / HV ~2000 | 主耐摩耗骨材、汎用 | 過量で靭性低下 |
| 炭化ケイ素 SiC | モース 9.5 / 極高 | 極限アブラシブ摩耗 | やや導電性、硬く脆い |
| 炭化タングステン WC | 極高(HV ~2000+) | 重摩耗、石油掘削工具 | 高価、Density大 |
| 二酸化ケイ素/石英 | モース 7 | 中耐摩耗、安価 | 一般 |
| 二硫化モリブデン MoS₂ | 軟 | 摩擦低減、凝着Prevents | 硬さを増さない |
| ポリテトラフルオロエチレン PTFE | 軟 | 自己潤滑、摩擦低減 | 硬さを増さない |
| ナイロン/ポリエチレン(熱可塑) | 中 | 靭性耐摩耗(粒子) | 熱可塑Powder参照 |
三、耐摩耗性評価方法
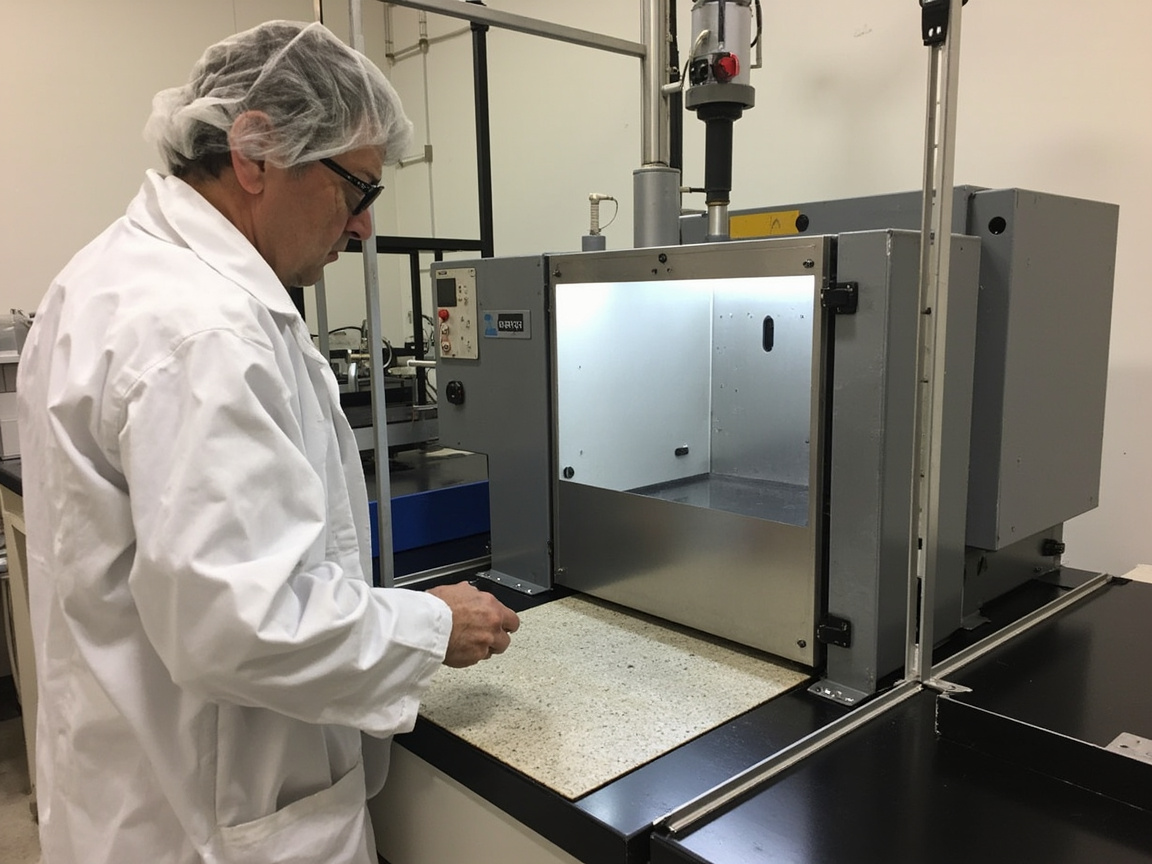
耐摩耗に単一の万能試験はなく、工況に応じて方法を選ぶ必要がある。Taber 摩耗は GB/T 1768 または ASTM D4060 に準拠し、回転ゴムホイールで磨耗させ、質量損失または回転数を測定する;装飾または汎用耐摩耗に適し、結果は荷重・ホイール種・回転数の影響を大きく受ける。落砂法は GB/T 23988 の考え方に準拠し、砂流で試料をエロージョンし、規定摩耗に達する砂量またはFilm Thickness損失を測定する;エロージョンを模擬し、配管や風送設備に適する。乾砂ゴム輪は ASTM G65 に準拠し、定量の砂を輪下で試料を磨り、体積損失を定量化する;工業耐摩耗の古典。落球またはエロージョンで高速粒子衝突を測定し、エロージョン率を評価する。鉛筆Hardness(GB/T 6739)は引っ掻き抵抗を間接的に反映し、巨視的耐摩耗に等しくない。
重要な注:実験室の耐摩耗データは「工況に即している」ことではじめて意味を持つ。Taber が良くても鉱石エロージョンに強いとは限らない――試験方法は真の摩耗メカニズムと一致させる必要があり、さもなくば誤判定する。さらに試験パラメータの解釈:Taber の CS-10 / H-22 ホイール、荷重 250 g–1000 g、回転数設定が異なれば結果は雲泥の差であり、報告には比較可能性のため全パラメータを記載しなければならない;ASTM G65 には A–E の複数規程(乾砂流量・荷重・回転数が異なる)があり、工業重摩耗は通常規程 A を用いる;落砂法の砂流量と落下高さはエロージョン角度と速度を決定し、角度(法線衝突 vs 接線流し)が異なればメカニズムが異なる。同一塗装層でも攻角 30° と 90° では減量が全く異なる可能性があり、これがエロージョン選定の重要変数である。
四、Hardnessと靭性のバランス
耐摩耗コーティングの最大の設計矛盾は「硬さと靭性」である。硬すぎる(高アルミナまたは炭化ケイ素、高架橋):アブラシブ抵抗は強いが、衝撃や曲げで割れ・欠けやすい;柔らかすぎる(熱可塑、低架橋):衝撃抵抗は良いが、アブラシブに削られやすい;最適は:基体に一定の靭性を持たせ衝撃を吸収し、硬質骨材がアブラシブ切削を担い、かつ骨材と基体が剥落しないよう強固に結合する。
工学的には「衝撃の割合」に応じてFormulaを調整する:純粋アブラシブ摩耗(サイロ、シュート)は硬めに寄せ可;衝撃を含む(エルボ、アンローダ)は靭性増強(弾性改質追加、充填量低下、靭性樹脂使用)が必要。KeXin New Material(kexinMaterials)は石油管棒耐摩耗Powderにおいて、しばしば「エポキシ靭性基体+中高アルミナ」のバランスとし、採出液エロージョンと坑内衝突の両方に耐える。ここで定性則を用いて判断を補助できる:摩耗が「低角度高速粒子流し」を主体とする場合(例:風力タービン羽根、スラリーポンプ羽根車)、絶対Hardnessより靭性が重要である,なぜなら脆い塗装層は繰り返し衝撃で剥落するから;摩耗が「高角度アブラシブ切削」を主体とする場合(例:サイロ底板、スクレーパ)、高Hardness骨材がより重要である。工況の「角度―速度―粒子Hardness」の三次元を明らかにしてこそ、硬靭比を定められる。
五、熱可塑耐摩耗Systemと硬面工法の比較
熱硬化エポキシ+セラミック充填材以外に、耐摩耗には二つの重要な経路がある:
熱可塑Powder:ナイロン(PA)、ポリエチレン(PE)、超高分子量ポリエチレン(UHMW-PE)、ポリエーテルエーテルケトン(PEEK)などは、靭性により粒子エロージョンと摩擦に抵抗し、サイロ内張り、リードスクリュー、Food医薬設備(無汚染)に常用される。その優位性は靭性が良く脆裂せず厚塗り可能なこと;劣位性はHardnessと耐熱が熱硬化+セラミックに劣ること。選定は熱硬化と熱可塑Powder参照。
硬面工法比較:耐摩耗Powder噴塗は「硬面」の一種に過ぎない。これと並ぶものに、肉盛溶接(高合金溶接層、極厚極硬だが熱変形大)、熱噴塗火炎/アーク(Metalまたはセラミック層、結合は機械的噛み合い依存)、レーザークラッド(希釈率低、冶金結合、Precision高だが設備高価)がある。Powder静電噴塗の優位性は低温・無溶剤・複雑形状の工場予製可能・一度の中程度厚みで、バッチ標準部品に適する;劣位性は厚みと極限Hardnessが肉盛/クラッドに劣ること。選定は「Performance―変形―コスト―バッチ」のトレードオフであり、単に最高Hardnessを追うものではない。
六、典型的応用
搬送とサイロ:ベルトコンベア、シュート、ホッパー内張りで、鉱石または穀物のアブラシブ摩耗に抵抗。石油管棒:油汲みポンプ、油管、ドリルパイプ継手の耐摩耗耐蝕Powder(しばしば防錆を兼ねる、重防錆Powder塗料参照)。風力発電と建設機械:ブレード前縁、バケット、耐摩耗ライニング板。棚と床:フォークリフト通路床、棚柱で、衝突引っ掻きに抵抗(静電Prevents塗料は床でしばしば耐摩耗が必要)。自動車と汎用:シャーシ部品、ダンパー部品の耐摩耗カバー。補足:鉱山破砕機ライナー、選鉱サイクロン、セメント立てローラー面防護、浚渫船配管系はいずれも耐摩耗Powderの高価値シナリオである――これら設備の停止 1 時間の損失は万元単位であり、Surfaceに耐摩耗殻を一層加える投資対効果は極めて高い。
七、Applicationと配套
耐摩耗Powderは前処理とFilm Thicknessに敏感である。前処理:ブラスト Sa2.5(塗装Surface処理 Sa2.5参照)、Surfaceを粗化して機械的な噛み合いを高め、スケールを除去する(さもないと摩耗が先にSubstrateを露出させる)。Film Thickness:Wear resistanceは厚みに依存、通常150–500マイクロメートル、重摩耗では1ミリメートルに達する;薄すぎるとWear resistanceがなく、厚すぎると割れやすい。Curing:基体のHardnessと付着を保証するために架橋を十分に行う;段階昇温で排気する。エッジ:エッジは摩耗しやすいため、包覆して厚くする必要がある。KeXin New Material(kexinMaterials)はWear-Resistant配套時に「摩耗タイプ(研削粒/エロージョン/凝着)乗じる顆粒Hardness乗じる衝撃強度乗じる媒体腐食」の四次元選定を行い、Film Thicknessと填料Systemを指定する。
Applicationではさらに以下に注:重填料(炭化タングステン、炭化ケイ素)を含む粉体は沈降しやすく、噴塗前に十分な流動化と攪拌が必要で、供粉を安定させないとFilm Thicknessと填料分布が不均一になる;高填料Systemは溶融Viscosityが大きくレベリングが悪いため、硬化Temperatureを適度に上げるか保温を延長する必要があるが、過Curingによる脆化を防がなければならない;エッジ、孔口はファラデーシールドと「エッジ効果」により偏って薄くなり、摩耗の最初の発生域であるため、予め厚くするか補噴する必要がある。これらの細部がWear-Resistant層が「均一保護」か「局所的短板」かを決定する。
八、よくある誤解
誤解その一:鉛筆Hardnessが高い=Wear resistanceが良い。間違い。鉛筆Hardnessは引っ掻きに耐えるが、マクロなWear resistanceは填料と厚みが主導し、軟らかいポリテトラフルオロエチレンコーティングも低摩擦Wear resistanceを持ち得る。誤解その二:硬いほどWear resistanceが良い。間違い。硬すぎると衝撃で割れるため、硬さと靭性のバランスが必要。誤解その三:Taberが良いなら万能。間違い。Taberは軽い摩耗を模擬し、鉱石のエロージョン耐性に等しくない、試験は工況に即すべき。誤解その四:Substrateを処理せず塗るだけ。間違い。前処理不足では、Wear-Resistant層が先に錆皮と共に剥落する。誤解その五:Wear-ResistantとAnticorrosiveは無関係。間違い。石油管桿などは摩耗と腐食を同時に受けるため、複合が必要(重Anticorrosive粉体塗料参照)。誤解その六:厚ければ良い。間違い。過厚は内部応力が大きくエッジで割れ、また重填料厚層はレベリングが悪く気孔ができやすい。誤解その七:一度に上限まで塗る。間違い。摩耗速度に合わせて厚みを匹配すべきで、過厚は無駄、過薄は早期劣化。
九、技術トレンド
一つはナノ強化:ナノアルミナまたは炭化ケイ素が緻密性とHardnessを高めつつ靭性を保つ;二つは勾配コーティング:表層硬く、下層靭性で、耐摩耗と耐衝撃を両立;三つは自己潤滑複合:硬い骨材に二硫化モリブデンまたはポリテトラフルオロエチレンを加え、耐摩耗かつ減摩;四つはオンライン摩耗監視:センサネットワークを埋め込み交換を予警;五つは再製造:旧部品が摩耗故障した後、Wear-Resistant粉を再塗装して寸法と寿命を回復させるのは循環経済の重要手段。
十、選定意思決定ツリー
Wear-Resistant粉体を選ぶにはまず摩耗タイプ(研削粒、エロージョン、凝着、疲労)を見る;次に顆粒Hardness(骨材グレードを決定)を見る;次に衝撃を含むか(靭硬比を定める)を見る;次に媒体が腐食するか(Anticorrosive兼用かを定める)を見る;最後にSubstrateTemperature(樹脂耐温を定め、シリコーン耐熱塗料参照)を見る。この経路を仕様書に書けば、選定は勘に頼らない。補足:極厚硬面かつ熱影響を許容できるなら、肉盛溶接/溶射を比較;批量標準部品で無溶剤環境対応が必要なら、熱硬化Wear-Resistant粉体が優れる;靭性・エロージョン優先なら、熱可塑性ナイロン/ポリエチレンを検討。
十一、ケース振り返りと寿命管理
ケース一:ある選鉱シュートは元々裸鋼板で、三ヶ月で磨き抜け。500マイクロメートルの高アルミナWear-Resistantエポキシに改塗後、寿命が二Years or moreに延長、停止と板材交換コストを割り引くと回収期間は二ヶ月未満。教訓:摩耗部品Surfaceに硬殻を加える費用対効果は頻繁な交換よりはるかに高い。
ケース二:ある油管継手は摩耗と腐食を同時に受け、単層AnticorrosiveFBEはすぐに失效。『エポキシAnticorrosive基体に中高アルミナ』複合Wear-Resistant粉に変更し、採出液エロージョンと耐食を両立、ポンプ検査周期が显著に延びた。教訓:油井環境では摩耗—腐食連合設計が必須。
ケース三:あるエルボは純高アルミナコーティングで、運転中にエッジ欠けが発生。根本原因はエルボが高速顆粒衝撃を含み、純脆Systemが繰返し衝撃で剥離したこと。『靭性エポキシ基体に中高アルミナ』とし填料量を下げて安定。教訓:衝撃を含む工況では硬靭バランスが必須。
寿命管理提案:「試片—実測—交換」の閉ループを構築。新設備導入前に同System試片を掛け、定期的に取り出し秤量・Film Thickness測定し残寿命を推算;易磨部位に最低Film Thicknessアラーム線を設け、到線で即補塗、「壊れてから直す」を「摩耗率で計画修理」に変え、非計画停止を最大限減らす。
十二、よくある欠陥とトラブルシューティング
| 欠陥 | 成因 | 対策 |
|---|---|---|
| 早期磨き抜け | Film Thickness不足 | 設計値まで厚くする |
| エッジ割れ | 硬すぎ、衝撃含む | 靭性化、填料低減 |
| 錆と共に剥落 | 前処理不良 | ブラスト Sa2.5 |
| 剥離 | 骨材結合弱 | 基体付着を最適化 |
| 腐食穿孔 | Anticorrosive兼用せず | Anticorrosiveプライマー追加 |
| 填料沈降不均 | 流動化/攪拌不足 | 十分な流動化、安定供粉 |
十三、規格と検査チェックリスト
検収範囲:GB/T 1768 または ASTM G65(Wear-Resistant、工況で選択);GB/T 6739(Hardness);GB/T 1732(衝撃);GB/T 9286(付着性);GB/T 13452.2(Film Thickness);必要に応じGB/T 23988で落砂またはASTM G65で乾砂ゴム輪。『ラボWear-Resistant+現場試片』の二重検証を推奨、なぜならラボ手法は真の摩耗機構と一致して初めて意味を持つから。
十四、摩耗試験パラメータ解釈とデータ比較性
前述の「工況に即する」Wear-Resistant試験について、読み値と比較性の細部をさらに説明。Taber(GB/T 1768 / ASTM D4060)の結果はホイール型(CS-10、H-22等)、荷重(250 g、500 g、1000 g)と回転数に強く依存し、これらを報告に全て書かなければ異なるラボのデータは全く比較できない。ASTM G65はA–Eの多种規程に分かれ、コア変数は乾砂流量、荷重、回転数で、工業重摩耗は通常規程A;いずれかを変えると体積損失読み値は显著に異なる。落砂法(GB/T 23988の考え方)のエロージョン角度が鍵:砂流が30°攻角(接線洗掘)と90°攻角(法線衝撃)ではコーティングへの破壊機構が全く異なり、同一コーティングの両角度での減量は数倍差になることも。
したがって、Wear-Resistantデータの価値は「数字が大きいか」ではなく「条件が明記されているか、真の摩耗機構と一致しているか」にある。工程選定時は供給者に完全試験条件を求め、現場と同じ磨料(現場が鉱石なら同類鉱石でエロージョン)を用い、標準石英砂で代用しないこと——鉱物のHardnessと角の差が結果を歪める。「試験条件」をデータの一部と捉え、綺麗な数字に騙されないように。
十五、再製造と寸法修復
Wear-Resistant粉体のもう一つの高価値用途は「再製造」:多くの設備は全体廃棄ではなく局部摩耗が限界超え(軸頸、プランジャ、ポンプケーシング、ロール面など)。従来修理は肉盛溶接やライニングだが熱影響大または嵌合不良;粉体噴塗は較低Temperatureで摩耗面にWear-Resistant殻を再構築し寸法と機能を回復、コストは新品の数分の一で循環経済に合致。再製造の要点:一つは旧摩耗面と疲労層を彻底除去(ブラストまたは機械加工で緻密基体まで)、さもないと新コーティングが旧疲労層と共に剥落;二つは修復厚みと形状を制御、必要なら噴塗後機械加工で公差へ;三つは原失效機構で填料Systemを選び「直してまた壊す」を避ける。批量易損部品には「摩耗限界—再塗—再利用」の循環を築くのが降本増効の実践的道。
十六、Wear-Resistantコーティング失效の顕微診断
Wear-Resistant層が早期失效した際、肉眼では根因が見えず、顕微診断で「現象」を「対策」に訳す必要。常見失效形貌と指向:
一つは犁削溝が主:マクロHardnessまたは骨材不足を示し、対策はアルミナ/炭化ケイ素含有率または粒径を上げ、または更高硬骨材へ。二つはエッジ欠け、chunk状剥離:Systemが脆すぎまたは衝撃含むを示し、対策は靭性化(填料量低減、弾性改質追加、靭性樹脂使用)で、さらに硬くするのではない。三つは界面全体剥離:根因は主に界面——前処理不足(アンカー不足、油錆あり)、プライマー不適合、または粉体とSubstrateの熱膨張ミスマッチ、対策は前処理とプライマー匹配を重視。四つは骨材露出するが基体が磨かれる:樹脂Wear-Resistant寄与不足またはCuring不十分を示し、対策は架橋DensityとCuring窓の調整。失效面のSEM断面またはMetal顕微鏡観察を振り返りに入れ、配合と工程改善に方向が出る、さもないと毎回「感覚で少し調整」になる。KeXin New Material(kexinMaterials)はWear-Resistant配套で客に失效品を保存し断面分析をするよう勧め、推測ではなく証拠で反復改善を導く。
十七、Wear-Resistant粉体の配合設計変数
Wear-Resistant粉の配合は本質的に「骨材—基体—界面」三変数のバランス。骨材は耐切削上限を決定(種類、粒径、級配、含有率);基体(エポキシ、ポリエステル、ポリウレタンまたは他)は靭性と付着を決定(架橋Density、ガラス転移Temperature、骨材との濡れ);界面(カップリング剤、プライマー)は骨材剥落なきを決定。Wear-Resistant向上には硬骨材追加が多いが、骨材過量は靭性とレベリングを犠牲にするため、工程では級配(粗細搭配)とカップリング処理で「硬くかつ割れない」を図る。服役Temperatureが高い時(シリコーン耐熱塗料参照)は樹脂Systemを耐熱基体へ切替も必要。配合に「最良」はなく「最も工況に贴る」のみ——だからWear-Resistant粉は通常応用シーンで定制され、単一汎用配合で天下を押さえるのではない。
十八、工程検収と試片管理サンプル
Wear-Resistant工程検収は「三点セット」を推奨:一つはFilm Thickness(GB/T 13452.2で多点測定、エッジと易磨区含む);二つは付着性(GB/T 9286クロスカット、特に骨材含むSystemで整片剥離なきを保証);三つは摩耗検証(工況でTaber / ASTM G65 / 落砂を選び完全パラメータ記録)。关键設備には同System試片を運転に随わせ、定期秤量・Film Thickness測定で残寿命推算、アラーム線設け能動補塗。「試片—実測—交換」を運維規程に書けば、Wear-Resistant層は「一回限りコーティング」から「管理可能な消耗品」となり、非計画停止と緊急修理コストを最大限減らす。
十九、Wear-Resistant粉体の貯運と開封管理
Wear-Resistant粉には重填料(炭化タングステン、炭化ケイ素)が多く、吸潮結塊・長置沈降しやすく、貯運管理が上粉と外観にDirect影響。倉庫は涼しく乾燥、防潮・High Temperature避け、開封後早めに使い切り密閉;回收粉は工程カード比率で回掺、定期篩分で結塊除く;異Systemと色は厳格分線、混収杜绝。現場で出粉不安定、Film Thickness変動またはSurface顆粒が出たら、まず粉が受潮か流動化均一かを査て、次に設備を査る——多くの「噴塗異常」の根は粉状態にあり、ガンParametersではない。貯運を工程カードに入れ、Wear-Resistant層品質が安定。
さらに、重填料粉体の粒度安定性を注視:長期保管で粗骨材が軽微沈降層分離する可能性があり、使用前に規定時間流動化と攪拌で噴出粉組成を出荷と一致させる;さもないとParameters同じでもFilm ThicknessとWear-Resistantが漂移。価値高い炭化タングステンSystemでは来料粒度と成分抜取検査をし、偽装による早期失效を避ける。「粉状態」を工程変数として定数ではなく扱うのは、Wear-Resistant工程成熟度の指標。
二十、Wear-Resistant選定早見对照
一文对照で現場迅速定位を便に:純研削粒(ホッパ、シュート)→ 高アルミナ、硬め、厚膜;衝撃含む(エルボ、ダンプ)→ 靭性化、填料低減、靭性樹脂;腐食含む(油管、海洋)→ エポキシAnticorrosive基体にWear-Resistant骨材複合;High Temperature工況 → 耐熱基体(シリコーン耐熱塗料参照);靭性エロージョン → 熱可塑性ナイロンまたはポリエチレン(熱硬化と熱可塑性粉体)。摩耗タイプ、粒子Hardness、衝撃、腐食の4軸でまず位置づけ、その上でFilm Thicknessと骨材含有量を決めれば、選定を誤ることはありません。この対照表を工程カードの表紙に貼っておけば、新人も遠回りを減らせます。
よくある質問
問: Wear-Resistant粉体塗膜は主に何で摩耗に抗するのですか?
答: 硬質充填材(アルミナ、炭化ケイ素、炭化タングステンなど)が塗膜内で切削抵抗の骨格を形成し、樹脂の高架橋ネットワークがHardnessと付着性をProvidesします。マクロなWear resistanceは主に充填材の種類、含有量、Film Thicknessで決まり、樹脂自体のHardnessは補助に過ぎません。
問: 鉛筆Hardnessが高いからといって必ずWear resistanceがあるのですか?
答: 必ずしもそうではありません。鉛筆Hardness(GB/T 6739)は傷付き抵抗を反映し、マクロなWear resistanceは充填材と厚みが主導します。ポリテトラフルオロエチレンや二硫化モリブデンを含む軟質塗膜は摩擦が低く、ある工况でもWear resistanceがありますが、鉛筆Hardnessは高くありません。両者は等価な指標ではありません。
問: なぜ硬すぎるWear-Resistant層は壊れるのですか?
答: 硬すぎる塗膜は衝撃や曲げを受けると割れや欠けを起こしやすいです(特にエルボ、ダンプクレーン類の衝撃を含む工况)。Wear-Resistant設計は硬い骨材に靭性ある基体を加えてバランスを取る必要があり、純粋に脆い系は衝撃下でかえって早期に失效します。
問: Wear-Resistant試験はどう選べば参考になるのですか?
答: 真実の摩耗メカニズムに従って選びます:軽摩耗や装飾用はTaber(GB/T 1768 / ASTM D4060);冲食や配管用は落砂またはASTM G65乾砂ゴム輪;衝撃を含む場合は衝撃試験を追加します。実験室手法は工况に近づけなければならず、さもなくば誤判定します。報告には荷重、輪型、回転数、攻角などのパラメータを全て記載すること。
問: Wear-Resistant粉体は通常どのくらいの厚みにするのですか?
答: 摩耗強度により、通常150–500マイクロメートル、重摩耗(サイロ、油管)は1ミリメートルに達します。薄すぎるとWear resistanceがなく、厚すぎると割れやすい;隅角部は厚く被覆します。
問: Wear-ResistantとAnticorrosiveを同時にできますか?
答: でき、かつしばしば必要です。石油管棒、海洋設備は摩耗と腐食を同時に受けるため、Wear-Resistant骨材にエポキシAnticorrosive基体を複合したもの(重Anticorrosive粉体塗料参照)を用い、一回の塗装で両立します。
問: 前処理はWear resistanceにどれほど重要ですか?
答: 極めて重要です。ブラストSa2.5粗面化は機械的噛み合いを高め、酸化皮膜を除去します;もしSubstrateに錆があれば、摩耗がまず錆皮ごと剥離し、Wear-Resistant層は形だけのものとなります。前処理が付着寿命を決めます。
問: 熱可塑性粉体はWear-Resistantに適していますか?
答: ある工况に適しています。ナイロン、ポリエチレン、超高分子量ポリエチレン系の熱可塑性粉体は靭性が良く、粒子冲食と摩擦に抗するため、サイロ内張り、ねじ軸に多用されます(熱硬化と熱可塑性粉体参照);ただしHardnessと耐熱性は熱硬化エポキシにセラミック充填材を加えたものに及びません。
問: 二硫化モリブデンやポリテトラフルオロエチレンを含む塗膜はWear-Resistantですかそれとも減摩ですか?
答: 減摩(凝着摩耗抵抗)に属し、低摩擦係数で二つのMetalの噛み合いを防ぐもので、自身はHardnessを増しません。しばしば硬質骨材と複合されます:硬い粒子が磨粒に抗し、軟質相が摩擦を下げ、それぞれの役割を果たします。
問: 現場でどのWear-Resistant粉体を使うべきかどう判断しますか?
答: 4軸選定によります:摩耗タイプ(磨粒/冲食/凝着/疲労)、粒子Hardness、衝撃の有無、媒体が腐食性か否か。純粋な磨粒なら硬め(高アルミナ)、衝撃を含むなら靭性増、腐食環境ならAnticorrosive兼用、媒体Temperatureが樹脂の耐熱を決定(シリコーン耐熱塗料参照)。極限硬面なら肉盛溶接/レーザークラッドも比較検討可。
問: Wear-Resistant塗膜が壊れたら寿命をどう管理しますか?
答: 「試験片—実測—交換」の閉ループを構築します:導入前に同系試験片を掛け、定期的に秤量・Film Thickness測定で残寿命を推算、最低Film Thicknessアラーム線を設け線に達すれば補修塗装、受動的緊急修理を能動的計画保全に変え、計画外停止を減らします。
関連記事
- 重Anticorrosive粉体塗料の工業応用:石油管棒などの「Wear-Resistant加Anticorrosive」複合は工業の常態であり、両記事は補完関係にあります。
- 熱硬化と熱可塑性粉体のコア的差異:サイロ内張りはしばしば熱可塑ナイロンやポリエチレンWear-Resistantを選び、本記事は選定のもう一つの極をProvidesします。
- 塗装Surface処理 Sa2.5 とブラスト等級:Wear-Resistant層寿命の根幹は前処理であり、ブラスト粗面化が機械的噛み合いをDirect決めます。
- 粉体塗料の原理と分類:成膜メカニズムから樹脂系選定まで
- 絶縁粉体塗料:体積抵抗、誘電強度と電気応用
- 工業塗料のApplication:エアレスSprayingパラメータ、Film Thickness管理と塗装間隔