Il numero di veicoli a nuova energia continua a salire, e le stazioni di ricarica (infrastrutture di ricarica, apparecchiature di ricarica), in quanto nodi centrali della "nuova infrastruttura" della rete di rifornimento energetico urbano, sono ampiamente distribuite in parcheggi, aree di servizio autostradali, stazioni di rifornimento, comunità e zone industriali. La stragrande maggioranza delle stazioni di ricarica deve essere esposta all'aperto ventiquattro ore su ventiquattro, sette giorni su sette; gli involucri devono resistere all'invecchiamento UV e all'esposizione alle alte temperature, prevenire la corrosione da nebbia salina e l'erosione da agenti disgelanti, sopportare la pulizia e lo strofinamento quotidiani, essere resistenti ai graffiti e agli urti intenzionali, e in alcune situazioni devono persino soddisfare determinati requisiti di resistenza al fuoco e di isolamento elettrico. Si può dire che il rivestimento protettivo è la "linea di vita invisibile" dell'involucro della stazione di ricarica, determinando direttamente il periodo di mantenimento dell'aspetto e la durata della protezione anticorrosione strutturale.
Come fornitore tecnologico di rivestimenti protettivi industriali, Kexin New Materials (kexinMaterials) ha accumulato una grande quantità di dati di test di prima linea e di ingegneria nel rivestimento ausiliario per infrastrutture di ricarica e periferiche elettriche. Questo articolo approfondisce i punti tecnici del rivestimento protettivo per esterni delle stazioni di ricarica, dalla materia dell'involucro, agli stress ambientali, al sistema di rivestimento, alle funzioni aggiuntive (anti-graffiti, antibatterico, isolante), fino alla costruzione e all'accettazione standard, aiutando operatori, produttori di apparecchiature e appaltatori di rivestimento a stabilire un quadro di selezione e accettazione quantificabile e citabile.
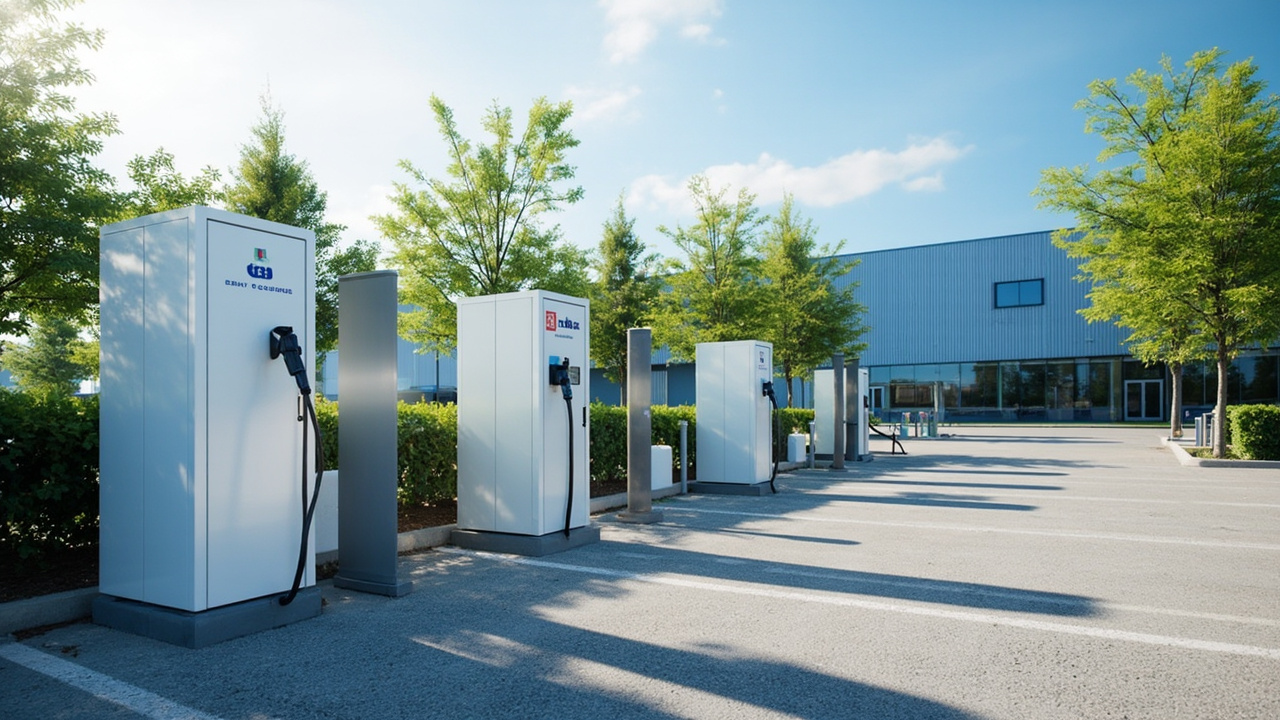
I. Materiali e condizioni di lavoro dell'involucro della stazione di ricarica
I materiali principali dell'involucro della stazione di ricarica hanno ciascuno i propri punti critici di rivestimento; prima della selezione è necessario chiarire le proprietà del substrato. Diversi substrati determinano le differenze fondamentali nel trattamento preliminare, nel sistema di primer e nella flessibilità della finitura; un abbinamento errato è la causa più comune di guasto precoce in loco.
L'acciaio laminato a freddo e l'acciaio zincato hanno basso costo, alta resistenza e facile formatura, e sono i materiali strutturali principali per le colonnine di ricarica rapida CC e gli armadi per esterni attuali. L'acciaio laminato a freddo deve fare affidamento su un rivestimento anticorrosione affidabile, poiché il substrato di acciaio nudo presenta un rischio di ruggine estremamente alto in ambienti esterni; l'acciaio zincato ha uno strato di zinco sulla superficie che fornisce protezione sacrificale, ma i bordi di saldatura e taglio e i punti forati espongono ancora il substrato di acciaio, richiedendo ritocchi locali e primer compatibili, altrimenti questi "punti deboli" si corroderanno per primi entro due o tre anni.
La lega di alluminio pressofusa e i profilati sono leggeri, resistenti alla corrosione e di buona qualità tattile, e vengono spesso utilizzati per involucri di colonnine AC di alta gamma e macchine integrate. La pellicola di ossidazione naturale sulla superficie dell'alluminio è densa, ma l'adesione del rivestimento dipende fortemente dal trattamento preliminare di conversione chimica; le pellicole di conversione senza cromo (come lo zirconio-titanio) e le pellicole cromate sono l'attuale tendenza ecologica, mentre il tradizionale processo al cromo esavalente viene gradualmente eliminato a causa della tossicità.
Le materie plastiche engineering (policarbonato, copolimero acrilonitrile-butadiene-stirene) sono isolanti, dalla forma libera e leggere, adatte per involucri di colonnine di ricarica lenta AC e componenti decorativi. Tuttavia, la loro bassa energia superficiale rende scarsa l'adesione della vernice applicata direttamente, un problema riconosciuto nel settore, e l'esposizione UV a lungo termine tende a ingiallire, richiedendo una finitura UV-stabile dedicata e un primer flessibile adesivo in sinergia.
I compositi SMC (Sheet Molding Compound) e BMC (Bulk Molding Compound) sono isolanti, resistenti alla corrosione e di resistenza moderata, spesso utilizzati per corpi di colonnine con requisiti di isolamento più elevati. La loro superficie ha alta porosità e molti residui di agente di sformatura; il trattamento preliminare e la sigillatura del primer sono la chiave del rivestimento, poiché se la sigillatura non è adeguata, l'aria e l'agente di sformatura nei pori fuoriescono durante la cottura formando punti e bolle.
Le fonti di stress nelle condizioni di servizio dell'involucro della stazione di ricarica si sovrappongono in modo complesso, e un singolo approccio di protezione non può coprire tutti i rischi. Per quanto riguarda UV e alte temperature, a mezzogiorno d'estate la temperatura superficiale dell'involucro può superare i sessanta gradi Celsius, e la forte radiazione UV accelera la polverizzazione, la perdita di lucentezza e la variazione di colore del rivestimento organico; i poliuretani aromatici ingialliscono visibilmente in tali scenari. Per nebbia salina e sali disgelanti, in città costiere, ponti transoceanici e ambienti di sghiacciamento invernale del nord, i disgelanti a cloruro di sodio e cloruro di calcio accelerano significativamente la corrosione del substrato di acciaio e formano celle di concentrazione nei difetti del rivestimento. Per umidità calda e condensa, durante la stagione delle piogge nel sud e in aree con grande escursione termica giorno-notte, all'interno del guscio si genera facilmente condensa, e l'acqua penetra lungo le fessure causando corrosione da fessura. Per danni meccanici, collisioni durante l'installazione e il trasporto, graffi da chiavi, calpestio, impatti di grandine, ecc. danneggiano l'integrità del rivestimento. Per inquinamento antropico, le colonnine urbane vengono spesso ricoperte di volantini, graffiti con vernice, versamenti di olio o bevande; l'alta frequenza di pulizia richiede capacità di facile pulizia e anti-graffiti del rivestimento.
II. Requisiti di prestazione fondamentali del rivestimento
2.1 Resistenza agli agenti atmosferici (anti-polverizzazione, ritenzione colore, ritenzione lucentezza)
La durata di progetto per le stazioni di ricarica esterne raggiunge spesso otto-dieci anni, e la finitura deve utilizzare sistemi a poliuretano alifatico o fluorocarbonico, PVDF. La resistenza agli agenti atmosferici deve essere valutata per ritenzione di lucentezza e colore secondo l'invecchiamento alla lampada allo xeno (ISO 11341, ovvero ISO 11341 "Vernici e rivestimenti trasparenti - Simulazione dell'invecchiamento climatico - Lampada ad arco allo xeno") e l'invecchiamento ai raggi UV fluorescenti (ISO 16474, ovvero ISO 16474 "Vernici e rivestimenti trasparenti - Resistenza agli agenti atmosferici - Lampade UV fluorescenti" o comunemente abbreviato QUV). I poliuretani aromatici, a causa della struttura molecolare contenente anelli benzenici, ingialliscono facilmente sotto UV e sono severamente vietati per superfici decorative esposte. Per il requisito di ritenzione di lucentezza, il settore fa solitamente riferimento a dati di invecchiamento accelerato oltre alla nebbia salina neutra, ad esempio una ritenzione di lucentezza non inferiore a una certa percentuale dopo un numero specificato di ore di invecchiamento allo xeno, con controllo del delta E a corredo.
2.2 Anticorrosione
Gli involucri in acciaio, secondo il grado di corrosione (ISO 12944-2, ovvero ISO 12944-2 "Sistemi di rivestimento protettivo per la protezione dalla corrosione di strutture in acciaio - Classificazione dell'ambiente"), rientrano per lo più in ambienti a corrosione media-alta fino ad alta; il test della nebbia salina si basa sulla norma GB/T 10125 (ovvero GB/T 10125 "Prove di corrosione in atmosfera artificiale - Prova alla nebbia salina") per il test alla nebbia salina neutra. Per aree costiere, sali disgelanti del nord o zone ad alta umidità, si consiglia che il sistema di rivestimento raggiunga almeno 720 ore di nebbia salina neutra senza corrosione del substrato e con espansione della corrosione al graffio controllata. L'acciaio zincato, avendo già lo strato di zinco sacrificale, può avere requisiti di compatibilità moderati, ma saldature e tagli devono essere ritoccati adeguatamente.
2.3 Resistenza chimica e anti-macchia
L'involucro della stazione di ricarica viene spesso sporcato da detergenti, olio motore, bevande, sapone per mani, ecc.; la finitura deve avere resistenza ai reagenti (secondo GB/T 9274 "Vernici e rivestimenti trasparenti - Determinazione della resistenza ai mezzi liquidi" o ISO 2812 "Vernici e rivestimenti - Determinazione della resistenza ai mezzi liquidi") e la superficie deve essere facile da pulire. L'esigenza anti-graffiti può essere soddisfatta in due modi: uno è utilizzare uno strato anti-graffiti sacrificale rimovibile, rimosso periodicamente per portare via i graffiti; l'altro è utilizzare una finitura permanente a bassa energia superficiale (idrorepellente e oleorepellente) che rende i graffiti difficili da attaccare e facili da strofinare. In entrambi i casi, non si deve sacrificare adesione e resistenza agli agenti atmosferici.
2.4 Meccanica e ritardante di fiamma
L'involucro deve avere capacità di resistere agli urti; il grado di resistenza agli urti nel grado di protezione dell'involucro dell'armadio (IEC 62262, ovvero IEC 62262 "Gradi di protezione forniti dagli involucri per apparecchiature elettriche contro urti meccanici esterni" ) è espresso spesso in joule; il rivestimento stesso deve essere resistente ai graffi e agli impatti di pietrisco. Per la ritardanza di fiamma, i materiali dell'involucro stessi richiedono spesso un grado di ritardanza corrispondente (come filo incandescente IEC 60695 o combustione verticale UL 94), privilegiando sistemi a basso fumo e senza alogeni; il rivestimento non deve favorire la combustione, deve avere basso fumo e non deve reagire chimicamente con il materiale del guscio compromettendone le prestazioni antincendio complessive.
2.5 Isolamento (per gusci in plastica e parti speciali)
I gusci in policarbonato e copolimero sono isolanti di per sé, ma le parti metalliche e i punti interni ad alta tensione richiedono che il rivestimento non comprometta l'isolamento. Alcuni progetti applicano un rivestimento isolante sulla superficie interna del guscio metallico, con logica affine ai rivestimenti isolanti anticorrosione per involucri di batterie, richiedendo entrambi di bilanciare impedenza di isolamento e adesione. Per le stazioni di ricarica, i bulloni di messa a terra e i punti di collegamento equipotenziale del guscio metallico esposto devono lasciare il metallo scoperto e ricevere trattamento antiruggine locale, non possono essere completamente verniciati, altrimenti si compromette la sicurezza elettrica.
III. Confronto dei principali sistemi di rivestimento
Diversi materiali di involucro devono abbinarsi a diversi sistemi; la tabella seguente riassume le rotte comuni per resistenza agli agenti atmosferici, anticorrosione e funzioni aggiuntive, per facilitare la selezione rapida da parte dei produttori in fase di offerta e produzione di massa. Si sottolinea che gli spessori nella tabella sono intervalli tipici di riferimento, e in pratica devono seguire la scheda tecnica della vernice e le specifiche tecniche del progetto.
| Materiale involucro | Compatibilità consigliata | Resistenza atmosferica | Anticorrosione | Funzione aggiuntiva | Spessore di riferimento |
|---|---|---|---|---|---|
| Acciaio laminato a freddo | Sabbiatura Sa2.5 + primer epossidico ricco di zinco + finitura poliuretanica | Ottima | Ottima (ambiente a corrosione media-alta) | Aggiungibile anti-graffiti | Primer 60 + finitura 60 µm |
| Acciaio zincato | Primer dedicato per zincato + finitura poliuretanica o fluorocarbonica | Ottima | Ottima | Spiccata resistenza atmosferica | Finitura 60-80 µm |
| Lega di alluminio | Pellicola di conversione senza cromo + polvere poliestere o poliuretano | Ottima | Buona-ottima | Colori ricchi | 60-80 µm |
| Policarbonato/copolimero | Primer adesivo + finitura UV-stabile | Ottima (anti-ingiallimento) | — | Isolante | 20-40 µm |
| SMC | Primer sigillante + finitura poliuretanica | Ottima | Ottima | Resistente agli agenti atmosferici | 40-60 µm |
Nota: spessore e compatibilità devono essere determinati in base al grado ambientale del progetto, alla durata di progetto e alla scheda tecnica della vernice, non applicabili meccanicamente. Per progetti costieri in ambiente ad alta corrosione, sulla base della tabella sopra si deve aumentare lo spessore e migliorare il grado di resistenza atmosferica della finitura, se necessario introducendo uno strato intermedio epossidico a micaceo di ferro per allungare il percorso di penetrazione dei mezzi corrosivi. Sui meccanismi di protezione catodica e schermo del primer, si rimanda agli articoli tecnici di questo lotto su primer epossidico ricco di zinco e strato intermedio a micaceo di ferro.
IV. Dettagli sulla funzione anti-graffiti e facile pulizia
I graffiti con volantini sulle stazioni di ricarica urbane e nelle aree di servizio autostradali sono un punto critico per la manutenzione. I compromessi ingegneristici dei due tipi di contromisura sono i seguenti; l'operatore deve scegliere in base alla frequenza di inquinamento e al ciclo di manutenibilità.
Anti-graffiti sacrificale: sulla superficie della finitura si applica un ulteriore strato rimovibile; dopo il graffiti, l'intero strato viene rimosso portando via l'inquinante, adatto a siti con inquinamento molto pesante e ciclo di sostituzione breve. Lo svantaggio è la manutenzione periodica e il costo di processo aggiuntivo, e la rimozione frequente può portare via la lucentezza della finitura, richiedendo valutazione della compatibilità del sistema di finitura.
Bassa energia superficiale permanente: si utilizza una finitura a bassa energia superficiale fluoromodificata, siliconmodificata o nanomodificata, che aumenta significativamente l'angolo di contatto dell'acqua, rendendo lo sporco e i graffiti difficili da espandere e facili da strofinare. Si noti che la "permanente" deve garantire che adesione e resistenza atmosferica non diminuiscano, e il valore idrofobico deve indicare il metodo di test dell'angolo di contatto (es. metodo della goccia sessile), evitando fraintendimenti da singolo numero. Sui meccanismi nanoidrofobici si può consultare l'articolo di questo lotto sui rivestimenti nano tri-protezione elettronica.
Indipendentemente dalla soluzione, prima della spedizione si deve eseguire invecchiamento accelerato artificiale combinato con cicli di strofinamento anti-graffiti, per verificare il residuo di graffiti e la ritenzione di lucentezza dopo pulizie ripetute. Kexin New Materials (kexinMaterials) enfatizza sulle compatibilità anti-graffiti "prima 300 strofinamenti + 500 ore UV in laboratorio" prima della messa in linea, per evitare l'imbarazzo di un guasto in loco entro tre mesi.
V. Punti chiave di rivestimento per involucri in plastica
La scarsa adesione della vernice applicata direttamente su gusci in policarbonato e copolimero è un problema riconosciuto, dovuto fondamentalmente alla bassa energia superficiale della plastica, all'alto coefficiente di espansione termica e alla facile accumulazione di polvere elettrostatica. I passaggi chiave del processo devono essere eseguiti in ordine:
1. Trattamento dell'energia superficiale. Trattamento a fiamma, al plasma o sabbiatura/ruvidezza per aumentare l'energia superficiale e creare ancoraggi micro; il trattamento al plasma copre più uniformemente superfici complesse ed è la scelta principale per involucri di macchine integrate di alta gamma.
2. Primer adesivo flessibile. Utilizzare primer adesivi compatibili con la plastica come cloropoliolefine per collegare il substrato plastico e la finitura; questo è l'anello centrale per cui il guscio plastico non si stacca.
3. Abbinamento elastico della finitura. La dilatazione termica della plastica è maggiore del metallo, la finitura deve avere flessibilità corrispondente per evitare crepe da variazione termica; si possono aggiungere componenti elastici poliuretanici o siliconmodificati per migliorare la tolleranza alla fessurazione.
4. Stabilità UV. Aggiungere assorbitori UV e stabilizzatori di luce HALS per prevenire l'ingiallimento; la finitura dovrebbe essere alifatica, sopprimendo alla fonte l'ingiallimento aromatico.
5. Controllo dello spessore. Lo spessore del guscio plastico è solitamente inferiore al metallo, deve bilanciare livellamento e copertura, evitando zone troppo sottili che lasciano vedere il fondo, e troppo spesse che colano agli angoli.
VI. Punti di costruzione e accettazione
La qualità del rivestimento dell'involucro della stazione di ricarica è "tre parti materiale, sette parti costruzione"; la disciplina di processo determina se il rivestimento raggiunge la durata di progetto. Le seguenti operazioni devono formare una scheda di processo e tradursi in ispezione in loco.
1. Pretrattamento. Superficie in acciaio sabbiata a grado quasi bianco (GB/T 8923.1 "Gradi di ruggine e gradi di preparazione superficiale dell'acciaio prima della verniciatura" corrispondente a Sa2.5), rugosità controllata nell'intervallo specificato; lega di alluminio con pellicola di conversione senza cromo; parti plastiche con trattamento energia superficiale e rimozione agente di sformatura.
2. Controllo ambientale. Temperatura di applicazione 5-40 °C, umidità relativa non superiore all'85%, temperatura del substrato almeno 3 °C sopra il punto di rugiada (rif. ISO 12944-7 "Esecuzione e ispezione della verniciatura"), per prevenire ruggine di ritorno e punti.
3. Misurazione spessore. Parti in acciaio con spessimetro magnetico, parti in alluminio con spessimetro a correnti indotte (GB/T 4956 "Misurazione dello spessore di rivestimenti non magnetici su substrati magnetici - Metodo magnetico"), parti plastiche con misurazione non distruttiva o stima da film umido, registrando le differenze tra bordi e piano per zona.
4. Adesione. Metodo a griglia (GB/T 9286 "Vernici e rivestimenti trasparenti - Prova a griglia incisa del film"), richiesto grado 0 o 1; gusci plastici con griglia incisa incrociata e nastro adesivo, per verificare l'equilibrio tra flessibilità e adesione.
5. Resistenza atmosferica e nebbia salina. Invecchiamento UV fluorescente (ISO 16474), invecchiamento allo xeno (ISO 11341), nebbia salina neutra (GB/T 10125) eseguiti secondo il grado di progetto, registrando ritenzione lucentezza e delta E.
6. Aspetto e delta E. Nessun colatura, buccia d'arancia, granuli; delta E controllato (GB/T 11186 "Metodi di misurazione del colore del film di rivestimento" o ISO 7724).
7. Punti e rilevamento perdite. Superfici sigillate chiave e cavità interne possono usare rilevatore a scintilla per confermare l'assenza di punti, evitando che l'acqua penetri nei microfori causando corrosione interna.
Kexin New Materials (kexinMaterials) ha lanciato per le stazioni di ricarica la soluzione a doppia via "metallo più plastica": il guscio in acciaio focalizzato su alta anticorrosione e resistenza atmosferica, il guscio plastico focalizzato su anti-ingiallimento e facile pulizia, con opzione di upgrade anti-graffiti, aiutando gli operatori a ridurre significativamente la frequenza di pulizia e i costi di rinnovo, prolungando la vita estetica dell'apparecchiatura. La scheda di processo fornita chiarisce grado di sabbiatura, rapporto di miscelazione, tempo di induzione, finestra di movimentazione e indurimento completo, trasformando il "tatto del maestro" dell'appaltatore in dati replicabili.
VII. Guasti comuni e contromisure
I guasti ad alta frequenza in loco sono per lo più correlati a costruzione e selezione materiali; la tabella seguente è organizzata per "fenomeno - causa principale - contromisura", per facilitare la tracciabilità di manutenzione e garanzia:
| Fenomeno di guasto | Causa principale | Contromisura |
|---|---|---|
| Punti di ruggine su guscio in acciaio | Spessore insufficiente, graffi da trasporto | Aumentare spessore sistema, ritocco in loco |
| Ingiallimento guscio plastico | Uso errato di finitura aromatica, senza stabilità UV | Passare a finitura UV-stabile anti-ingiallimento |
| Crepe nel rivestimento | Finitura poco flessibile, eccesso spessore | Usare finitura elastica, controllare spessore |
| Graffiti difficili da pulire | Finitura ordinaria ad alta energia superficiale | Passare a bassa energia superficiale o rimovibile |
| Scarsa adesione | Pretrattamento insufficiente, primer non abbinato | Rinforzare pretrattamento, ricambiare primer |
| Bolle ai bordi | Bordo sottile, ristagno liquido | Pre-verniciatura bordi, ritocco mirato |
VIII. Allineamento con standard e regolamenti
Le stazioni di ricarica sono apparecchiature elettriche; la protezione dell'involucro deve anche soddisfare gli standard dell'apparecchiatura completa: IEC 61851 (ovvero IEC 61851 "Sistemi di ricarica conduttiva per veicoli elettrici"), GB/T 18487 (ovvero GB/T 18487 "Sistemi di ricarica conduttiva per veicoli elettrici" serie). Le prove di adattabilità ambientale fanno riferimento alla serie GB/T 2423 (ovvero GB/T 2423 "Prove ambientali per prodotti elettronici ed elettrici" nebbia salina, umidità calda, alta/bassa temperatura). Il rivestimento, in quanto parte inscindibile dell'involucro, non deve presentare distacco o ruggine in queste prove complete, evitando il calo del grado di protezione (IP, Ingress Protection, secondo IEC 60529 e GB/T 4208), che influirebbe su sicurezza elettrica e isolamento.
Va aggiunto che, con l'avanzamento degli obiettivi doppio carbonio, molte località pongono requisiti più elevati di durabilità e basso COV per le infrastrutture di ricarica; il fornitore di rivestimenti deve fornire attivamente il rapporto di prova COV e sostanze pericolose conforme a GB 30981-2020 "Limiti delle sostanze nocive nei rivestimenti protettivi industriali", evitando respingimenti in accettazione per indicatori ambientali non conformi.
IX. Spunti di protezione sinergica per supporti fotovoltaici e armadi di accumulo
Le stazioni di ricarica non sono apparecchiature esterne isolate. I supporti fotovoltaici e la protezione esterna degli armadi di accumulo discussi in questo lotto affrontano, come le stazioni di ricarica, ambienti di corrosione C3-C5 e invecchiamento UV; la logica di compatibilità "primer + strato intermedio + finitura" può essere direttamente ripresa per strutture in acciaio di archi di ricarica integrati di alta gamma e colonnine di ricarica ultra-rapida raffreddate a liquido. Per stazioni ultra-rapide costiere, si consiglia di adottare direttamente l'approccio di spessore aumentato del sistema C5 per accumulo, per prolungare il ciclo di manutenzione in ambiente ad alta nebbia salina.
X. Elenco di decisione per la selezione
Per aiutare produttori e operatori a decidere rapidamente, si consiglia di inserire nel capitolato tecnico di acquisto i seguenti punti: proprietà del substrato e grado di pretrattamento corrispondente, durata di progetto (consigliata non inferiore a 10 anni), tipo di resistenza atmosferica della finitura (poliuretano alifatico o fluorocarbonico), spessore totale del film secco e requisiti per zona, indicatori di accettazione nebbia salina neutra e invecchiamento, grado anti-graffiti e facile pulizia, requisiti di ritardanza di fiamma e basso fumo senza alogeni, conformità COV (GB 30981), metodi di accettazione adesione e aspetto. Quantificando questi dieci punti, uniti alla scheda tecnica della vernice e a rapporti di prova terzi, si può passare dalla "scelta della vernice per esperienza" a una "selezione basata su prove".
XI. Costo del ciclo di vita del rivestimento e strategia di rinnovo
Gli operatori considerano spesso il rivestimento come "costo iniziale di installazione", ma ciò che influisce realmente sul costo totale di possesso è la frequenza di rinnovo e la perdita da fermo. Su una durata di dieci anni, se la selezione iniziale errata causa perdita di lucentezza e ruggine diffusa al terzo anno, il costo di manodopera e fermo per la riverniciatura successiva è spesso multiplo del risparmio sul prezzo della vernice di allora. Pertanto si deve valutare in base al "costo di protezione per anno" anziché al "prezzo vernice per metro quadro", includendo durata di progetto, nebbia salina e indicatori di accettazione invecchiamento nel modello di confronto prezzi.
Nella strategia di rinnovo, per il guscio metallico si consiglia il metodo a due fasi "ritocco locale + rinnovo integrale periodico": durante l'ispezione quotidiana, rilevato un punto di ruggine si carteggia localmente e si ritocca con lo stesso sistema primer-intermedio-finitura, evitando l'espansione del difetto; ogni 5-6 anni si fa una valutazione complessiva, mantenendo le zone con aspetto e spessore ancora conformi e riverniciando quelle non conformi, anziché rottamare e sabbiare l'intera colonnina. Il guscio plastico riduce l'intensità di pulizia con "facile pulizia + bassa energia superficiale", ritardando ingiallimento e sporcizia. Kexin New Materials (kexinMaterials) suggerisce di includere il rivestimento nel piano di manutenzione preventiva dell'apparecchiatura, eseguendolo congiuntamente all'ispezione elettrica, risparmiando ore lavoro ed evitando omissioni, facendo sì che il rivestimento serva realmente il valore dell'intero ciclo di vita dell'apparecchiatura.
XII. Differenze nei punti chiave di rivestimento per scenari tipici
Le differenze nelle esigenze di rivestimento tra diversi ambienti di installazione sono estreme, e le specifiche tecniche dovrebbero distinguerle. Pali delle aree di servizio autostradali: alto flusso di persone, graffiti e unto pesanti, priorità a finitura anti-graffiti facile da pulire e spessore del film adeguatamente aumentato. Pali di ricarica lenta comunitari: elevati requisiti di estetica e stabilità del colore, enfasi su vernice pigmentata anti-ingiallimento e ritenzione lucida a lungo termine. Pali di super-ricarica costieri: nebbia salina pesante, lunga vita di progettazione, applicare direttamente sistema anticorrosione pesante C5 ispessito con vernice di rifinitura della stesso sistema riservata. Stazioni invernali del nord: corrosione da sale antighiaccio combinata con cicli di congelamento-disgelo, necessario controllare l'uniformità dello spessore del film e rafforzare il ritocco di bordi tagliati e saldature. Scrivere le differenze di scenario nelle specifiche può evitare guasti precoci e dispute sulla garanzia causati dal "una vernice per tutto".
XIII. Spiegazione dettagliata degli indicatori quantitativi per il collaudo e l'accettazione
Trasformare "qualità qualificata" da giudizio soggettivo a dati quantificabili è il nucleo dell'accettazione della verniciatura della scocca delle stazioni di ricarica. I seguenti indicatori dovrebbero essere scritti nel modulo di accettazione e supportati da test di terze parti o interni all'azienda.
Spessore del film: secondo GB/T 4956 (metodo magnetico) e GB/T 4957 (metodo a correnti parassite) misurazione per zone, non meno di alcuni punti di misura per ogni dieci metri quadrati, angoli registrati separatamente; la deviazione consentita è solitamente del venti percento in più o in meno rispetto allo spessore di progetto, ma il valore minimo non deve essere inferiore all'ottanta percento del valore di progetto, per prevenire guasti precoci nei punti deboli.
Adesione: GB/T 9286 metodo a griglia, guscio metallico richiede grado zero o uno, guscio plastico utilizza griglia incrociata con metodo del nastro adesivo e considera la flessibilità; per progetti importanti può essere aggiunto il metodo di strappo (GB/T 5210) per determinare l'adesione quantitativa, in megapascal.
Resistenza agli agenti atmosferici: invecchiamento alla lampada allo xeno ISO 11341 imposta le ore in base al livello di progetto, l'accettazione è controllata da doppi indicatori di ritenzione lucida e differenza di colore; l'invecchiamento fluorescente UV ISO 16474 è usato per screening rapido, non può essere l'unica base di vita.
Nebbia salina: nebbia salina neutra GB/T 10125, progetti costieri e del nord con sale antighiaccio suggeriscono oltre 720 ore senza corrosione del substrato, espansione della corrosione su graffio controllata su un lato; la corrosione ciclica (come GB/T 29753 o metodo del produttore) è più vicina all'ambiente reale, e sta gradualmente sostituendo la singola nebbia salina neutra.
Aspetto e differenza di colore: GB/T 11186 o ISO 7724 controllano la differenza di colore, il confronto visivo con la tavola standard è solo ausiliario; buccia d'arancia, colature, particelle dovrebbero avere carta di limiti accettabili.
Ecologia: GB 30981-2020 controlla composti organici volatili e sostanze nocive, il fornitore del rivestimento deve fornire rapporto di prova conforme, per evitare che l'accettazione venga respinta per indicatori ecologici non conformi. Scrivere questi sei indicatori quantitativi nel contratto permette di far passare il rivestimento della scocca delle stazioni di ricarica da "sembra buono" a "affidabile nei dati".
Domande frequenti
D: Perché la scocca della stazione di ricarica dovrebbe usare poliuretano alifatico invece di vernice normale?
R: Sotto esposizione solare esterna a lungo termine, la vernice normale (specialmente sistema aromatico) ingiallisce, si polverizza, perde lucentezza; il poliuretano alifatico mantiene lucentezza e colore per otto-dieci anni, soddisfa i requisiti di lunga vita esterna della stazione di ricarica, ed è anti-sporco, facile da pulire, ed è una scelta ragionevole per superfici decorative esposte.
D: A che livello di nebbia salina deve arrivare il rivestimento della stazione di ricarica costiera?
R: Appartiene per lo più a ambiente corrosivo medio-alto o alto, si suggerisce nebbia salina neutra (GB/T 10125) non inferiore a 720 ore senza corrosione del substrato, sistema con primer epossidico ricco di zinco più finitura poliuretanica o fluorocarbonica e adeguatamente ispessito; progetti trans-mare, alta nebbia salina possono ulteriormente aumentare spessore del film e livello di resistenza agli agenti atmosferici della finitura, se necessario introdurre strato intermedio epossidico micaceo di ferro.
D: Come garantire che la vernice non si stacchi dalla scocca in plastica della stazione di ricarica?
R: Tramite trattamento dell'energia superficiale (fiamma o plasma) per migliorare l'adesione, poi con primer flessibile adesivo e finitura elastica stabilizzata UV; la plastica ha grande dilatazione termica, la flessibilità della finitura deve corrispondere, l'adesione è verificata con griglia incrociata e nastro adesivo, se necessario ricontrollare dopo ciclo alta-bassa temperatura.
D: Qual è il principio del rivestimento anti-graffiti, e come leggere il valore idrofobico?
R: Si divide in sacrificabile (strato rimovibile staccato periodicamente) e permanente (bassa energia superficiale, idro-repellente ed oleo-repellente, graffiti facili da cancellare). Il tipo permanente indicando l'angolo di contatto dovrebbe spiegare il metodo di test (come metodo a goccia seduta), perché l'angolo di contatto è influenzato da substrato, liquido di test e temperatura, un singolo numero non rappresenta la prestazione per l'intera vita.
D: Il rivestimento della stazione di ricarica deve essere ignifugo?
R: Il materiale della scocca stesso richiede spesso ignifugo (come UL 94, IEC 60695), priorità a basso fumo senza alogeni; il rivestimento non deve favorire la combustione, basso fumo, e non reagire con altri materiali influenzando il livello globale di resistenza al fuoco. L'ignifugo è requisito di sistema a livello di materiale e macchina intera, il rivestimento deve essere progettato in coordinazione.
D: Il rivestimento per scocca metallica e plastica può essere universale?
R: No. La scocca metallica enfatizza anticorrosione e resistenza agli agenti atmosferici, la plastica enfatizza adesione e anti-ingiallimento; i due sono completamente diversi nel pretrattamento, primer, flessibilità della finitura e progettazione dello spessore del film, devono essere abbinati separatamente, non miscelabili.
D: Il rivestimento influisce sul grado di protezione della stazione di ricarica?
R: Se il rivestimento si stacca, arrugginisce causando perforazione della scocca o guasto della superficie di tenuta, ridurrà il grado di protezione di ingresso (IP, secondo IEC 60529 e GB/T 4208), influenzando la sicurezza elettrica. L'accettazione deve confermare che il rivestimento dopo la prova ambientale della macchina intera (GB/T 2423) rimanga integro, senza ruggine, senza bolle.
D: La stazione di ricarica ha vita di progetto di dieci anni, come fare per il rivestimento?
R: Scegliere finitura resistente agli agenti atmosferici (poliuretano o fluorocarbonica) più pretrattamento qualificato più spessore del film sufficiente, e supportare con dati di invecchiamento fluorescente UV (ISO 16474), invecchiamento lampada xeno (ISO 11341) e nebbia salina, non stimare per esperienza; la scheda processo abbinata deve fissare i parametri di costruzione.
D: Quale impatto ha il sale antighiaccio del nord sul rivestimento?
R: Cloruro di calcio, cloruro di sodio accelerano la corrosione della base d'acciaio, richiedono sistema anticorrosione più alto e pulizia periodica; i requisiti di spessore del film e nebbia salina per progetti costieri e del nord con sale antighiaccio dovrebbero essere aumentati, saldature e bordi tagliati protetti prioritariamente, e controllare il ciclo di risciacquo dei residui di disgelante.
D: Come accettare il rivestimento della scocca della stazione di ricarica?
R: Almeno includere spessore del film (GB/T 4956), adesione (GB/T 9286), nebbia salina (GB/T 10125), invecchiamento UV (ISO 16474), differenza di colore e aspetto, la scocca plastica aggiunge prova flessibilità e ingiallimento, parti chiave possono fare rilevamento pori; e verificare che i composti organici volatili siano conformi a GB 30981.
Letture estese
- Protezione esterna dell'armadio di accumulo energetico: soluzione anticorrosione a lungo termine per apparecchiature di accumulo esterne: stesso approccio di sistema anticorrosione pesante C5 per apparecchiature elettriche esterne, può essere preso a riferimento per la struttura in acciaio dei pali di super-ricarica costieri.
- Resistenza agli agenti atmosferici e anticorrosione dei supporti fotovoltaici: selezione del rivestimento per strutture in acciaio e alluminio esterne: confronta le differenze dei sistemi anticorrosione tra fotovoltaico e infrastrutture di ricarica in ambiente UV e nebbia salina.
- Meccanismo di protezione catodica del primer epossidico ricco di zinco: comprendere il principio di protezione anodica sacrificale del primer per scocca in acciaio della stazione di ricarica, per base di progettazione abbinata.
- Rivestimento nano tripla protezione elettronica: principio di membrana protettiva ultra-sottile e applicazione nella protezione elettronica
- Rivestimento anticorrosione e isolante per scocca batteria: doppia tecnologia chiave di protezione del pacco batteria di trazione
- Panoramica dei rivestimenti nano: nanoparticelle, meccanismo d'azione e confini definitori