يُنظر إلى الهيدروجين كوقود نظيف "نهائي" لتحقيق الحياد الكربوني، لكن مرحلة تخزينه ونقله تفرض اختباراً صارماً للغاية على المواد. فالتخزين الغازي عالي الضغط (35 ميجاباسكال و70 ميجاباسكال)، والهيدروجين السائل (حوالي 253- درجة مئوية تحت الصفر)، وأنابيب نقل الهيدروجين لمسافات طويلة، كلها تجعل الصلب والصمامات والضواغط في حالة "تلامس مع الهيدروجين" لفترات طويلة. إن نفاذ ذرات الهيدروجين إلى المعادن، والهشاشة الهيدروجينية (HE)، والتشقق الناتج عن الهيدروجين (HIC)، هي أخطر المخاطر المادية في هذا القطاع؛ وفي الوقت نفسه، يجب أن يتحمل الجزء الخارجي من المعدات تآكل الغلاف الجوي، ورذاذ الملح الساحلي، والكبريتيدات في المناطق الصناعية، وغيرها من أشكال التآكل المتعددة. لذلك، فإن الطلاء الواقٍ المضاد للتآكل لمعدات تخزين ونقل طاقة الهيدروجين يجب أن يحقق "الحماية الخارجية من التآكل" لإطالة عمر المادة الأساسية، وألا "يساهم في تفاقم الضرر الداخلي بالهيدروجين"، كما أنه مقترن بقوة باختيار المواد ومعالجة اللحام بالحرارة — وهذا هو جوهر ما يميزه عن الحماية المضادة للتآكل في أوعية الضغط العادية.
بصفتها مورداً لتقنيات الطلاء الواقٍ الصناعي، فقد تراكمت لدى كيشين للمواد الجديدة (kexinMaterials) بيانات ميدانية واسعة حول الطلاء المتكامل لمعدات التلامس مع الهيدروجين. يشرح هذا المقال آلية الضرر بالهيدروجين، والحماية الخارجية من التآكل، وتوافق المواد، واختيار الطلاء، وصولاً إلى المعايير والاستلام، ليقدم شرحاً شاملاً لمكافحة التآكل في تخزين ونقل طاقة الهيدروجين، ويساعد جهات بناء المحطات وصناعة المعدات ومصممي الحماية من التآكل على بناء فهم متكامل.
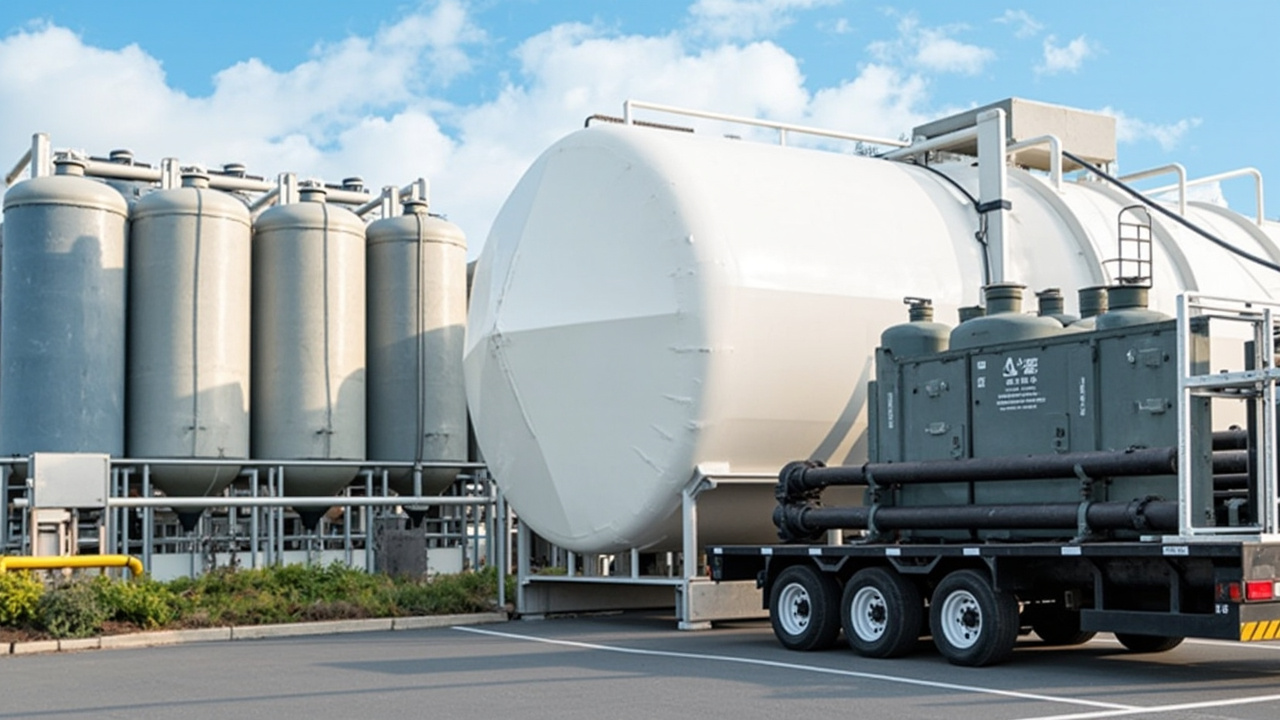
أولاً: تهديد الهيدروجين للمواد: الهشاشة الهيدروجينية والتشقق الناتج عن الهيدروجين
الهيدروجين غير نشط كيميائياً في ظروف الحرارة والضغط العاديين، لكن ذرة الهيدروجين (H) صغيرة جداً، قادرة على النفاذ إلى شبكة المعدن والتجمع عند العيوب، مما يثير سلسلة من الأضرار:
أولاً، الهشاشة الهيدروجينية (Hydrogen Embrittlement). تتجمع ذرات الهيدروجين عند حدود الحبيبات وعيوب الانخلاع، مما يقلل من مرونة المادة، وقد يؤدي تحت تأثير الإجهاد إلى كسر هش مفاجئ. والصلب عالي القوة بقوة شد أعلى من 1000 ميجاباسكال حساس بشكل خاص لذلك، وهذا هو سبب وجوب التحكم الصارم في الصلابة والمعالجة الحرارية لجسم صمام أسطوانة تخزين الهيدروجين والوصلات الأنبوبية عالية الضغط.
ثانياً، التشقق الناتج عن الهيدروجين (HIC). تتحد ذرات الهيدروجين عند الشوائب أو العيوب لتكوين جزيئات الهيدروجين (H₂)، مولدة ضغطاً داخلياً يسبب تشقق ت stratification لوحة الصلب على طول اتجاه الدرفلة، ويظهر غالباً في صلب الأنابيب، ويرتبط ارتباطاً وثيقاً بشوائب الكبريتيدات.
ثالثاً، التشقق الناتج عن إجهاد الكبريتيدات (SSC). إذا كان المحيط يحتوي على كبريتيد الهيدروجين الرطب (H₂S)، يرتفع الخطر بشكل حاد، ويجب التحكم في الصلابة والتركيب وفقاً لـ NACE MR0175 / ISO 15156 عند اختيار المواد.
رابعاً، التآكل الهيدروجيني عالي الحرارة (High Temperature Hydrogen Attack). عند درجات حرارة أعلى وضغط جزئي للهيدروجين (مثل إعادة التشكيل وأجهزة الهدرجة)، يتفاعل الهيدروجين مع الكربون في الصلب لتكوين الميثان، مما يؤدي إلى نزع الكربون وضرر دائم. هذه الآلية تنتمي إلى نطاق التلامس مع الهيدروجين عالي الحرارة، وتختلف عن تخزين الهيدروجين في درجة حرارة الغرفة بالمحطات، لكنها أيضاً حدود يجب الانتباه إليها في تصميم معدات طاقة الهيدروجين.
بالنسبة لمعدات تخزين الهيدروجين، المعرفة الأساسية هي: الطلاء الخارجي لا يتحكم في نفاذ الشبكة البلورية، والقبضة الحقيقية لمنع الهشاشة الهيدروجينية هي اختيار المواد والمعالجة الحرارية والتحكم في جهد الحماية الكاثودية؛ ودور الطلاء هو إدارة "تآكل الغلاف الجوي الخارجي"، وإطالة عمر المادة الأساسية، ولا يجوز لنفسه إدخال مصدر هيدروجين إضافي (مثل تجنب فرط الحماية الكاثودية الذي يسبب انطلاق الهيدروجين). والاعتقاد بأن الطلاء "درع سحري ضد الهشاشة الهيدروجينية" هو أكبر سوء فهم معرفي.
من منظور آلية التعدين، يمكن فهم سلوك الهيدروجين في الصلب بإطار "الانتشار والفخاخ". ذرات الهيدروجين التي تدخل الشبكة البلورية لا تتوزع بالتساوي، بل تُلتقط بعيوب مجهرية مثل الانخلاع وحدود الحبيبات وواجهات الكربيدات والشوائب، وتسمى هذه المواقع فخاخ الهيدروجين. وتنقسم الفخاخ إلى نوعين قابل للعكس وغير قابل للعكس: الانخلاع وحدود الحبيبات تنتمي إلى الفخاخ القابلة للعكس، حيث يمكن للهيدروجين فيها الهجرة مجدداً والتراكم عند رأس الشق تحت قيادة الإجهاد، والمشاركة مباشرة في عملية التهشيش؛ بينما تغلق فخاخ غير قابلة للعكس مثل واجهات الشوائب الخشنة الهيدروجين "بإحكام"، مما قد يقلل من تركيز الهيدروجين القابل للانتشار. والخطر الحقيقي هو الهيدروجين القابل للانتشار — فهو قادر على التجمع نحو منطقة تركز الإجهاد مع حركة الانخلاع، وعندما يصل تركيز الهيدروجين المحلي إلى قيمة حرجة يبدأ التشقق. وهذا يفسر قاعدتين هندسيتين: أولاً، كلما زادت قوة الصلب انخفض تركيز الهيدروجين الحرج، لذا يجب توخي الحذر بشكل خاص مع صلب عالي القوة بقوة شد أعلى من حوالي 1000 ميجاباسكال في بيئة التلامس مع الهيدروجين، ويميل القطاع عموماً إلى اختيار مواد متوسطة القوة ومتجانسة التنظيم والتضحية ببعض سمك الجدار؛ ثانياً، الهشاشة الهيدروجينية هي كسر متأخر نموذجي، غالباً ما يمر بفترة كمون من ساعات إلى أشهر بعد التحميل قبل حدوثه، واجتياز الفحص قبل التسليم لا يعني الأمان في الخدمة، ويجب الاعتماد على اختبارات توافق الهيدروجين على مستوى المواد للتحقق — ويقيم دولياً وفقاً لطريقة المنصوص عليها في ISO 11114-4 أداء الصلب ضد الهشاشة الهيدروجينية، ويمكن محلياً إجراء اختبارات ميكانيكية في ظروف التلامس مع الهيدروجين وفقاً لـ GB/T 34542.2 "نظام تخزين ونقل الهيدروجين الجزء 2: طرق اختبار توافق المواد المعدنية مع بيئة الهيدروجين".
هناك أيضاً خبرة مهمة في سلالة المواد: الفولاذ المقاوم للصدأ الأوستنيتي (مثل 316L) بفضل انخفاض معامل انتشار الهيدروجين في بنيته المكعبة مركزية الوجوه واحتياطي المرونة الكبير، تكون قدرته على مقاومة الهشاشة الهيدروجينية أفضل بكثير من الفولاذ المارتنزيتي وصلب الفريت عالي القوة، لذلك تُستخدم بكثرة في صمامات الهيدروجين عالي الضغط وخطوط الأجهزة؛ لكن المارتنزيت الناتج عن التشكيل البارد الكبير للفولاذ الأوستنيتي يضعف هذه الميزة، لذا تخضع مكونات الأوستنيتي المستخدمة في التلامس مع الهيدروجين أيضاً لمتطلبات التحكم في مقدار التشكيل البارد وحالة التوحيد الصلب. هذه التفاصيل التعدينية تحدث جميعها تحت الطلاء، وهي أساس فهم تقسيم العمل "الطلاء يدير الخارج، والمواد تدير الداخل".
ثانياً: بيئة التآكل الخارجية: تختلف عن أوعية الضغط التقليدية
محطات تخزين الهيدروجين ومرافق نقله تُرتب في الغالب في الهواء الطلق أو بالقرب من البحر، وتتميز بيئة التآكل الخارجية بطابع مركب:
بيئة الساحل وملح إزالة الجليد في الشمال: تركيز أيونات الكلوريد مرتفع، وقد يصل مستوى التآكل إلى فئة C4 إلى C5 وفقاً لـ ISO 12944-2، ورذاذ الملح وملح إزالة الجليد يتطلبان من الطلاء مقاومة عالية لرذاذ الملح والظروف الجوية.
البيئة الصناعية: وجود ثاني أكسيد الكبريت وكبريتيد الهيدروجين الرطب وغيرها، وقد يؤثر كبريتيد الهيدروجين الرطب عبر تسرب الختم على مادة الجسم نفسها، مضافاً إليه خطر SSC.
البيئة منخفضة الحرارة: تعمل خطوط وأوعية تخزين الهيدروجين السائل في نطاق التبريد العميق عند حوالي 196- درجة مئوية تحت الصفر وما دون، فيجب أن يتحمل الطلاء التبريد العميق ويقاوم صدمة الحرارة، فالإيبوكسي العادي قد يتشقق ويهش تحت التبريد العميق.
الأشعة فوق البنفسجية والشيخوخة: معدات المحطات تتعرض للشمس لسنوات، ويجب أن يكون الطلاء النهائي مقاوماً للظروف الجوية، وإلا يتعطلت طبقة الحجب مبكراً بعد التفتت والبهتان.
لذلك، يظل الطلاء الخارجي لمعدات تخزين الهيدروجين يسير على الخط الرئيسي "مضاد للتآكل الثقيل + مقاوم للظروف الجوية"، مع إضافة متطلب التحمل للتبريد العميق في المقاطع منخفضة الحرارة؛ بينما يُحل ضرر التلامس الداخلي مع الهيدروجين بالكامل عبر المواد والمعالجة الحرارية، ولا يمكن للطلاء استبدال ذلك.
ثالثاً: الت配套 المضاد للتآكل الثقيل الخارجي
بالإشارة إلى سلسلة ISO 12944 والمواصفات الشائعة لطلاء أوعية الضغط، تُستخدم عادةً للخزانات وغلاف عربات حزم الأنابيب وهياكل المحطات الفولاذية ت配套 ثلاثي الطبقات "برايمر + طبقة متوسطة + طلاء نهائي":
البرايمر: إيبوكسي غني بالزنك (يوفر حماية تضحية) أو إيبوكسي فوسفات الزنك (مناسب للحالات التي لا يُنصح فيها بالزنك أو الحساسة لمنطقة تأثير حرارة اللحام).
الطبقة المتوسطة: إيبوكسي أكسيد الحديد الميكائي (MIO)، يعتمد على الحجب الورقي لإطالة مسار الوسيط، ورفع كفاءة الحجب الكلية.
الطلاء النهائي: بولي يوريثان أليفتي (مقاوم للظروف الجوية، يحافظ على اللمعان واللون) أو فلوروكربون (مقاومة فائقة للظروف الجوية، تنظيف ذاتي)، يُستخدم لمقاومة الأشعة فوق البنفسجية وشيخوخة الغلاف الجوي.
للأجزاء منخفضة الحرارة (خطوط وأوعية الهيدروجين السائل)، يلزم اختيار طلاء يحافظ على المرونة عند 196- درجة مئوية تحت الصفر وما دون، فالإيبوكسي العادي يتشقق بسهولة تحت التبريد العميق، ويفضل اختيار إيبوكسي معدل مرن أو بولي يوريثان معدل، وإجراء تقييم صدمة الحرارة (يمكن الرجوع إلى GB/T 2423.22 دورة الحرارة أو الطرق ذات الصلة في IEC 60068-2-14). حول منطق اختيار نظام ISO 12944، يمكن القراءة الموسعة في دليل اختيار نظام الطلاء المضاد للتآكل ISO 12944.
جذر فشل طلاء المقطع المبرد عميقاً هو تراكب الإجهاد الحراري وانتقال التزجج. معامل التمدد الحراري للطلاء والصلب مختلف، ومن درجة حرارة البيئة إلى نطاق حرارة الهيدروجين السائل، يتراكم فرق الانكماش إجهاد قص مستمر عند الواجهة؛ وفي الوقت نفسه، عندما تنخفض حرارة الطلاء إلى ما دون درجة حرارة انتقال التزجج يدخل الحالة الزجاجية، وتتجمد قطاعات جزيئاته وتفقد قدرة التشوه اللدن، ولا يمكن للإجهاد أن يرتخي عبر الزحف، بل يُطلق فقط عبر التشقق أو الانفصال. لذلك فإن فكرة تركيبة طلاء مقاوم للتبريد العميق هي "معامل منخفض عند الحرارة المنخفضة، استطالة كسر عالية، وتطابق قدر الإمكان مع تمدد الصلب": خفض المعامل عند الحرارة المنخفضة عبر تعديل القطاعات المرنة، وتخميل انتشار الشق عبر مناطق مطاطية دقيقة لزيادة الصلابة، والتحكم في الحد الأعلى لسمك الغشاء لتقليل إجهاد الانكماش لكل وحدة مساحة. وبالإضافة إلى دورة الحرارة، يجب أن تشمل وسائل التحقق مقارنة الالتصاق بعد الغمر المبرد عميقاً واختبار الصدمة الباردة، وتقييم معدل الحفاظ على الالتصاق بالشبكة والسحب. وهناك درس شائع في الهندسة: نظام ذو بيانات ملحية جيدة في درجة حرارة الغرفة يُطبق مباشرة على المقطع المبرد عميقاً، وفي أول صيانة شتوية تظهر تشققات زاحفة كبيرة — يجب تقييم أداء التبريد العميق بشكل منفصل، ولا يمكن استنتاجه من بيانات درجة الحرارة العادية.
رابعاً: جدول مقارنة اختيار الطلاء (الخارجي)
نضع الت配套 والسمك لكل جزء في جدول لتسهيل المرجع الهندسي:
| جزء المعدات | البيئة النموذجية | الت配套 الموصى به | سمك التصميم (DFT) | متطلبات خاصة |
|---|---|---|---|---|
| خزان تخزين الهيدروجين بالمحطة (ضغط عالٍ في درجة حرارة الغرفة) | غلاف جوي C4–C5 | غني بالزنك + أكسيد الحديد الميكائي + بولي يوريثان | 240–280 ميكرومتر | مقاوم للظروف الجوية، مقاوم لرذاذ الملح |
| عربة حزم الأنابيب | اهتزاز الطريق، في الهواء الطلق | غني بالزنك + أكسيد الحديد الميكائي + بولي يوريثان | 240–280 ميكرومتر | مقاوم للاهتزاز، مقاوم لضربات الحصى |
| خطوط/أوعية الهيدروجين السائل | تبريد عميق حوالي −253℃ | إيبوكسي معدل / بولي يوريثان معدل | 200–260 ميكرومتر | مقاوم للتبريد العميق، مقاوم لصدمة الحرارة |
| كتلة الضاغط | تلوث زيتي، اهتزاز | طلاء إيبوكسي | 200–240 ميكرومتر | مقاوم للزيت، مرن |
| محطة تعبئة هيدروجين ساحلية | تآكل عالٍ C5 | غني بالزنك + أكسيد الحديد الميكائي + فلوروكربون | 280–320 ميكرومتر | مقاومة فائقة للظروف الجوية، مقاوم لرذاذ الملح |
سمك الجدول هو نطاق تصميم شائع في الهندسة، ويجب أن يخضع فعلياً لمستوى التآكل والعمر التصميمي و TDS للشركة المصنعة، ويُؤكد بالعينة عبر مقياس سمك مغناطيسي وفقاً لـ GB/T 4956. ويجب توضيح خاص: سمك وت配套 المقطع المبرد عميقاً هي مناطق عالية الفشل، ويجب التحقق من الالتصاق ومقاومة التشقق تحت دورة حرارية محاكاة، ولا يمكن تطبيق الت配套的 العادية ببساطة.
خامساً: توافق المواد: المفتاح الحقيقي خارج نطاق الطلاء
يجب التأكيد مراراً: عمر خدمة معدات الهيدروجين يعتمد أكثر على نظام المواد وليس على غشاء الطلاء الخارجي. وتشمل الممارسات الشائعة في القطاع:
أسطوانة تخزين الهيدروجين عالية الضغط: تستخدم القشرة الداخلية سبائك الألومنيوم 6061 أو صلب 35CrMo، مع لف ألياف الكربون خارجياً لتشكيل أسطوانة مركبة من النوع III (قشرة معدنية) أو النوع IV (قشرة بلاستيكية)؛ وتحتاج القشرة المعدنية إلى قدرة على مقاومة HIC/SSC، وإجراء اختبار توافق الهيدروجين، ويُقيَّم وفقاً لمعايير مثل ISO 11114-1 "أسطوانات الغاز: توافق المواد مع الغاز".
أنابيب نقل الهيدروجين: يُختار فولاذ خطوط الأنابيب المقاوم لتكسّر الإجهاد الناتج عن الهيدروجين (HIC) (فولاذ منخفض الكربون، منخفض الشوائب، فولاذ نظيف معالج بالكالسيوم)، ويُتحكم في الصلابة وفقاً لـ NACE MR0175 / ISO 15156، وغالباً ما يُشترط ألا تتجاوز صلابة منطقة تأثير اللحام بالحرارة 22 HRC (مقياس صلابة روكويل C)، لمنع تكسّر الإجهاد الناتج عن الكبريت (SSC).الصمامات والضواغط: تُستخدم سبائك مقاومة لقصف الهيدروجين، مثل فولاذ مقاوم للصدأ مصلّب بالترسيب من نوع 17-4PH معالج حرارياً بشكل صحيح، وسبائك قاعدية على النيكل مثل Inconel، وتُتجنب فولاذات القوة العالية العادية في الأماكن الحساسة.
مسؤولية الطلاء هي القيام بالحماية الخارجية بعد تحديد المواد ومعالجتها الحرارية باللحام، ولا يجب أبداً الاعتماد على غشاء الطلاء لـ"منع قصف الهيدروجين". هذا التقسيم للعمل أوضح في معدات الهيدروجين من أي سيناريو حماية آخر ضد التآكل.
ستة، تنسيق الحماية الكاثودية مع الطلاء
تُستخدم أنابيب نقل الهيدروجين المدفونة عادةً حماية مزدوجة بـ"طلاء + حماية كاثودية (CP)". ولكن هناك فخاً خاصاً بمعدات الهيدروجين: إذا كانت الحماية الكاثودية مفرطة (جهد سلبي جداً)، يحدث تفاعل انطلاق الهيدروجين على سطح الفولاذ، ويتغلغل الهيدروجين الذري مما يثير قصف الهيدروجين. لذلك، بالنسبة لقطاعات الأنابيب عالية القوة والحساسة للهيدروجين، يجب التحكم الصارم في الحد الأعلى لجهد الحماية الكاثودية (الرجوع إلى معايير NACE ذات الصلة وISO 15589 وغيرها)، واستخدام طلاء عالي الجودة لتقليل الحاجة لتيار الحماية وخفض خطر انطلاق الهيدروجين. هذا هو الفرق الجوهري بين مكافحة التآكل في معدات الهيدروجين والأنابيب العادية، وهو أيضاً تفصيل يتجاهله الكثير من المصممين بسهولة.
بالإضافة إلى ذلك، تُحمى المعدات الأرضية داخل المحطة غالباً بطلاء خالص دون حماية كاثودية بتيار خارجي، لكن سلامة الطلاء بنفس القدر مهمة—أي ثقب إبرة أو منطقة غير مطلية ستكون نقطة تآكل موضعي وتركز إجهاد، وينبغي أن تكون صفر تسامح حول معدات الهيدروجين. عملياً، يمكن في مرحلة التسليم استخدام إسفنجة رطبة منخفضة الضغط أو طريقة الشرارة الكهربائية لفحص التسرب بشكل شامل، للقضاء على العيوب قبل التشغيل، وهذه الساعة من الفحص توفر غالباً أضعاف تكلفة الحفر والتوقف عن العمل لاحقاً.
سبعة، نقاط التنفيذ والاستلام
تنفيذ طلاء معدات تخزين ونقل الهيدروجين متسق مع الطلاء الثقلي المضاد للتآكل العادي، ولكن نظراً لارتفاع مخاطر الخدمة، يلزم تحكم أشد في العملية:
المعالجة الأولية: رملي سطح الفولاذ إلى Sa2.5 (GB/T 8923.1)، والتحكم في الخشونة لضمان التثبيت؛ تُعالج الفولاذات المقاومة للصدأ والألمنيوم وفق المعايير المقابلة.
معالجة ما بعد اللحام: المعالجة الحرارية بعد اللحام (PWHT) تزيل الإجهادات المتبقية وتخفض صلابة منطقة تأثير اللحام بالحرارة، وهي خطوة أساسية لتقليل خطر قصف الهيدروجين، ويجب إتمامها قبل الطلاء وتوثيقها.
التحكم البيئي: درجة حرارة التنفيذ 5 إلى 40 درجة مئوية، والرطوبة النسبية لا تزيد عن 85٪، ودرجة حرارة المادة الأساسية أعلى من نقطة الندى بثلاث درجات مئوية على الأقل (الرجوع إلى ISO 12944-7).
التحكم في سمك الغشاء: يُقاس بجهاز قياس سمك مغناطيسي وفق GB/T 4956، وطلاء مسبق للحامات والحواف والزوايا الداخلية لتجنب نقص السمك.
فحص التسرب: يمكن للأجهزة المضغوطة داخلياً استخدام فحص تسرب بالشرارة للتأكد من عدم وجود ثقوب إبرية، خاصة عند حدود التبريد العميق والضغط العالي.
اختبارات إضافية للمعدات المتحركة: بالنسبة لمعدات النقل على الطرق مثل عربات عناقيد الأنابيب، يجب أن يجتاز الطلاء النهائي اختبار مقاومة صدمات الحصى (يمكن الرجوع إلى ASTM D3170 أو طريقة صدمات الحصى المتداولة في صناعة السيارات) لتقييم مقاومة تلف الحصى الطائر، ويمكن زيادة طبقة متوسطة مقاومة لصدمات الحصى أو زيادة السمك موضعياً في القاع ومنطقة أقواس العجلات؛ أما أماكن تلامس المسامير وأحزمة الربط فهي مناطق عالية الاحتكاك لغشاء الطلاء، ويفضل اعتماد تصميم بطبقة وسادة مقاومة للاحتكاك قابلة للاستبدال، وفحص هذه الأماكن بصرياً عند الصيانة وإصلاحها في الوقت المناسب لمنع تطور الصدأ الموضعي تحت إجهاد الاهتزاز إلى مصدر لتعب المعدات.
التحديد: لمعدات الهيدروجين مواصفات للألوان الآمنة والتعليمات، ولا يجوز للطلاء تغطية العلامات الأمنية، ويفضل أن يكون الطلاء نفسه غير قابل للاشتعال ومنخفض الدخان.
كيشين مواد جديدة (kexinMaterials) تلتزم في تجهيزات طاقة الهيدروجين بمبدأ "أسبقية توافق المواد، ثم ملاحقة تجهيزات الطلاء"، وتوفر نظام حماية ثقلي مقاوم للعوامل الجوية لخزانات تخزين الهيدروجين وعربات العناقيد في المحطات، وتقدم حلاً للطلاء المقاوم للتبريد العميق لقطاعات الهيدروجين السائل، مع اقتراحات لنافذة الطلاء بعد اكتمال المعالجة الحرارية باللحام، لتقليل احتمال الفشل الميداني.
ثمانية، مقارنة الحماية مع تخزين الطاقة وأغلفة البطاريات
طاقة الهيدروجين وتخزين الطاقة الكهروكيميائية كلاهما من معدات الطاقة الجديدة، ولكن تختلف تركيزات الحماية. خزائن التخزين تواجه غالباً العوامل الجوية الخارجية والرطوبة الحارة ورذاذ الملح، ويمكن الرجوع إلى مقال هذه الدفعة الحماية الخارجية لخزائن التخزين: طلاء المعدات الخارجية؛ بينما يحتاج غلاف البطارية إلى حماية خارجية ضد التآكل وأيضاً عزل عالي الجهد، ويوافقه طلاء عازل مضاد للتآكل لغلاف البطارية: حماية نظام الثلاثة كهربائيات. أما معدات الهيدروجين فتدفع "توافق المواد مع الهيدروجين" إلى الواجهة، والطلاء يحل نصف الخارجي فقط. فهم هذا الاختلاف يمنع تطبيق وصفة خاطئة على نوع آخر من المعدات.
تسعة، حالات الفشل الشائعة والحلول
يُلخص جدول لأنماط الفشل عالية التكرار لتسهيل استكشاف الأخطاء ميدانياً:
| ظاهرة الفشل | السبب الرئيسي | الحل |
|---|---|---|
| صدأ خارجي | نقص سمك الغشاء أو ضرر ميكانيكي | تصميم بسمك أكبر، وإعادة الطلاء في الوقت المناسب |
| تشقق اللحام | قصف الهيدروجين أو ارتفاع صلابة منطقة تأثير اللحام | معالجة حرارية بعد اللحام، والتحكم في الصلابة |
| انفصال في قطاع التبريد العميق | هشاشة الإيبوكسي العادي عند التبريد العميق | التبديل إلى نظام معدل مقاوم للتبريد العميق |
| انطلاق الهيدروجين من حماية مفرطة | جهد الحماية الكاثودية سلبي جداً | تحكم صارم في الحد الأعلى للجهد، ورفع جودة الطلاء |
| تساقط التعليمات | تغطية الطلاء للعلامة الأمنية | ترك منطقة للعلامات الأمنية |
عشرة، قراءة عميقة للنظام المعياري: خريطة مواصفات المعدات القريبة من الهيدروجين
تمتد معايير معدات طاقة الهيدروجين عبر ثلاثة مستويات: المواد والمعدات والمحطات، ويجب على مصمم الحماية معرفة على الأقل ماذا يدير كل مستوى، لوضع ملف الطلاء في المكان الصحيح.
مستوى المعدات والأنابيب: ASME B31.12 هو المواصفة المتخصصة لأنابيب نقل الهيدروجين ووصلاته، ويقدم متطلبات منهجية لاختيار المواد ومعاملات التصميم وتوافق الهيدروجين، وهو الملف الأكثر الرجوع إليه دولياً في هندسة أنابيب الهيدروجين؛ يجب أن تُنفذ مشاريع نقل الهيدروجين أو مزج الهيدروجين محلياً بالاقتران مع متطلبات اختيار فولاذ مقاوم لتكسّر الإجهاد الناتج عن الهيدروجين والملفات التقنية الصناعية ذات الصلة، والاعتماد على بيانات تقييم توافق الهيدروجين للأنابيب.
مستوى المحطات: ISO 19880-1 يحدد متطلبات الأمان العامة لمحطات التزود بالهيدروجين الغازي؛ وGB 50516 "المواصفة التقنية لمحطات التزود بالهيدروجين" هي الأساس الأساسي لتصميم وبناء المحطات محلياً، حيث تحدد أحكامها بشأن ترتيب المعدات والمسافات ضد الحريق والتسهيلات الأمنية بشكل غير مباشر نافذة عمل الطلاء وإمكانية الوصول للصيانة لاحقاً—المحطات المزدحمة الترتيب يصعب فيها حتى نصب السقالات عند إعادة الطلاء، وينبغي مراعاة هذه المشكلة مع تخطيط صيانة الحماية في مرحلة التصميم.
مستوى توافق المواد: ISO 11114-1 يعطي مبادئ اختيار مواد أسطوانات الغاز وتوافقها مع الغاز، وISO 11114-4 يحدد طرق اختبار فولاذ مقاوم لقصف الهيدروجين؛ وGB/T 34542.2 هو الأساس المباشر لتقييم توافق الهيدروجين للمعادن في المعدات المحلية؛ أما ظروف كبريتيد الهيدروجين الرطب فتعود إلى إطار التحكم في الصلابة والبنية لـ NACE MR0175 / ISO 15156.
مستوى الحماية الخارجية: سلسلة ISO 12944 (المقابل محلياً سلسلة GB/T 30790) مسؤولة عن تصنيف درجات التآكل الجوي وتصميم تجهيزات الطلاء، ورذاذ الملح وفق GB/T 10125، وسمك الغشاء وفق GB/T 4956، والالتصاق وفق GB/T 9286 وGB/T 5210. كتابة هذه "الشبكات" بوضوح طبقات في ملف التصميم يمنع عند الاستلام حدوث عدم تطابق "تقرير الطلاء سميك لكن شهادة المواد ناقصة الصفحات"—فنقطة ضعف أمان معدات الهيدروجين لا تكمن أبداً في أسمك رزمة ورقية.
أحد عشر، حالات سيناريوهية وقرار الاختيار
الحالة الأولى: محطة تزود بالهيدروجين ساحلية. معدل ترسب أيون الكلوريد مرتفع، وتُقيّم درجة التآكل بـ C5، ويُستخدم لخزان تخزين الهيدروجين والهيكل الفولاذي للمحطة برايمر إيبوكسي غني بالزنك مضافاً إليه طبقة متوسطة إيبوكسي ميكا الحديد مضافاً إليه طلاء نهائي فلوروكربون، ويُصمم سمك الغشاء الجاف الكلي وفق تصميم متانة عالية مع زيادة مناسبة؛ جميع وصلات الفلنجات والبراغي تُطلى مسبقاً وتُغلق، لأن تآكل الشقوق يتطور أسرع في بيئة رذاذ الملح. الدرس الشائع في هذه المحطات: إذا اختير بولي يوريثان عادي للطلاء النهائي، فإنه يتحلل ويفقد لمعانه بوضوح خلال ثلاث إلى خمس سنوات، وبعد التبديل إلى فلوروكربون تطول دورة الصيانة بشكل ملحوظ وتنخفض تكلفة دورة الحياة الكلية.
الحالة الثانية: محطة طاقة متكاملة في منطقة صناعية داخلية. تحتوي الأجواء على ثاني أكسيد الكبريت، وللمحطة وحدة تحليل الماء بالكهرباء لإنتاج الهيدروجين، مما يوجد ضباب قلوي موضعي. يحتاج السطح النهائي للمعدات في منطقة الضباب القلوي إلى مقاومة القلويات، والطبقات النهائية الإيبوكسية أفضل من البوليسترية؛ وفي الوقت نفسه، توجد على السطح الخارجي لأنابيب الهيدروجين الرطب في وحدة الإنتاج مياه تكثف رطبة لفترة طويلة، وهي بيئة ميكروية عالية التآكل موضعياً، وتُعامل بتجهيزة أعلى درجة من بيئة المحطة ككل، لا جدول تجهيزة واحد لكل المحطة.
الحالة الثالثة: منطقة نقل الهيدروجين السائل. تمر الأنابيب وصناديق الصمامات بدورات تبريد عميق متكررة، فيُختار نظام معدل مقاوم للتبريد العميق مع تحكم صارم في الحد الأعلى لسمك الغشاء، وتُعمل معالجة انتقال مرنة عند الزوايا ونقاط تلامس الدعامات والحوامل؛ أما الأنابيب الاحتياطية العادية في نفس المنطقة فلا تحتاج نظام تبريد عميق، والتجهيز حسب المناطق والدرجات يتجنب خروج التكلفة الكلية عن السيطرة. مشكلة أخرى يسهل إغفالها في هذه المنطقة هي التبلل المتكرر من دورات التجمد والذوبان، حيث تبقى قيعان الهياكل الداعمة رطبة طويلاً، ويفضل تعزيزها وحدها بدرجة أعلى وتحسين تصريف المياه.
يُنفذ قرار الاختيار عبر خمس خطوات: الخطوة الأولى، تحديد درجة التآكل الجوي للموقع وفق ISO 12944-2؛ الخطوة الثانية، تحديد البيئات الميكروية الخاصة (التبريد العميق، ضباب القلويات، كبريتيد الهيدروجين الرطب، ملح إزالة الجليد) وتقسيمها وحدها؛ الخطوة الثالثة، تحديد درجة المتانة وفق عمر التصميم واستراتيجية الصيانة، واستنتاج التجهيزة والسمك عكسياً؛ الخطوة الرابعة، التحقق من اكتمال ملفات الجانب المادي (اختبار توافق الهيدروجين، تقرير الصلابة، سجل المعالجة الحرارية بعد اللحام) قبل جدولة خطة الطلاء، لتجنب تضييع العمل "الطلاء بانتظار الفولاذ" أو "الفولاذ بانتظار الطلاء"؛ الخطوة الخامسة، كتابة وقت الفحص الشامل الأول في ملف التشغيل والصيانة، عادة فحص أول بعد سنتين إلى ثلاث من التشغيل، ثم تعديل الدورة ديناميكياً وفق نتائج الفحص. التقسيم حسب المناطق والدرجات، والفصل بين الداخلي والخارجي، وترك الأثر القابل للتتبع، هي الوصية ذات الاثني عشر حرفاً لإدارة حماية محطات الهيدروجين.
في بنود فحص التشغيل والصيانة المحددة، يُنصح بإنشاء نموذج ثابت: الفحص البصري يغطي التحلل والفقدان اللوني وتغير اللون والفقاعات والتشقق والتقشر وبقع الصدأ، ويمكن الرجوع إلى سلسلة ISO 4628 لتصنيف الرسوم التوضيحية لجعل استنتاجات مختلف الفاحصين قابلة للمقارنة؛ إعادة قياس سمك الغشاء عند شبكة نقاط ثابتة، ومقارنتها ببيانات التسليم لاستنتاج معدل الت衰减 السنوي للتنبؤ بوقت إعادة الطلاء؛ والأماكن المهمة (لحامات، فلنجات، دعامات، زوايا قطاع التبريد العميق، حواف التعليمات) تُصور وتؤرشف وحدها للمقارنة التدريجية. للمحطات الساحلية، يُضاف فحص خاص بعد الأعاصير أو مواسم رذاذ الملح القوية. عند العثور على تلف موضعي أثناء الفحص، يجب عند الإصلاح الصنفرة حتى حافة صلبة واستعادة الطبقات وفق التجهيزة الأصلية، وتجنب "رش علبة طلاء ذاتي لغطاء المشكلة"—فجودة التداخل بين طبقة الإصلاح والطلاء الأصلي تحدد ما إذا كان نفس المكان سيفتح مجدداً في دورة الفحص التالية. جميع سجلات الفحص والإصلاح تُدرج في ملف المعدات، وتُدار بالتوازي مع سجلات الفحص الدوري للأوعية المضغوطة، لجعل حالة الحماية مدخلاً ظاهراً في تقييم أمان المحطة.
أسئلة شائعة
سؤال: هل يمكن للطلاء منع دخول الهيدروجين إلى المعدن مسبباً قصف الهيدروجين؟
جواب:لا. إن الهيدروجين الذري صغير جدًا ويمكنه النفاذ إلى شبكة البلورة المعدنية، ولا تستطيع الطبقة الطلائية التحكم في هذا النفاذ على مستوى الشبكة البلورية. ما يحمي حقًا من هشاشة الهيدروجين هو اختيار المواد (فولاذ مقاوم لـ HIC، سبائك مقاومة لهشاشة الهيدروجين)، والمعالجة الحرارية (PWHT لخفض الصلابة)، والتحكم في الصلابة والتحكم في جهد الحماية الكاثودية؛ أما الطلاء فلا يتولى سوى الحماية من تآكل الغلاف الجوي الخارجي.
سؤال: لماذا تخشى أنابيب نقل الهيدروجين بشكل خاص من HIC وSSC؟
جواب: يؤدي وجود كبريتيد الهيدروجين الرطب مع الهيدروجين إلى تحريض تكسر ناتج عن الهيدروجين (تطبق) وتكسر إجهادي بكبريتيد. يجب اختيار المواد وفقًا لـ NACE MR0175 / ISO 15156، والتحكم في الصلابة (مثل عدم تجاوز منطقة تأثير اللحام 22 HRC)، واستخدام فولاذ نظيف مقاوم لـ HIC، لخفض المخاطر إلى مستوى مقبول.
سؤال: هل الطبقة الطلائية الخارجية لخزان تخزين الهيدروجين نفسها كأوعية الضغط العادية؟
جواب: فكرة مكافحة التآكل الخارجية متسقة (غني بالزنك + مايكا حديدية + بولي يوريثان، بالإشارة إلى ISO 12944)، ولكن يلزم إضافة مقاومة للعوامل الجوية ومقاومة للرذاذ الملحي، ومتطلبات مقاومة البرودة الشديدة في النطاق منخفض الحرارة؛ يكمن الاختلاف الحقيقي داخل المعدات — فالمواد ومعالجة اللحام الحرارية تحدد الأمان عند ملامسة الهيدروجين، وهو ما لا يمكن للطلاء تعويضه.
سؤال: ما المتطلبات الخاصة لطلاء معدات الهيدروجين السائل؟
جواب: عند البرودة الشديدة لناقص 253 درجة مئوية، يتشقق الإيبوكسي العادي ويتقشر بسهولة، فيجب اختيار إيبوكسي معدل مرن أو بولي يوريثان معدل، والاجتياز عبر اختبار الصدمة الحرارية (بالإشارة إلى GB/T 2423.22 أو IEC 60068-2-14)، كما يجب التركيز على تقييم قدرة مقاومة الانكماش البارد عند الوصلات والزوايا.
سؤال: كيف تتعاون الحماية الكاثودية والطلاء بأمان؟
جواب: يقلل الطلاء عالي الجودة من التيار المطلوب للحماية الكاثودية ويخفض انبعاث الهيدروجين؛ ولكن لا يجوز أن يكون جهد الحماية الكاثودية سالبًا أكثر من اللازم، وإلا يؤدي انبعاث الهيدروجين على سطح الفولاذ إلى تحريض هشاشة الهيدروجين. المقاطع عالية القوة الحساسة للهيدروجين تحتاج بوجه خاص إلى تحكم صارم في الحد الأعلى للجهد، وهذا هو الاختلاف الجوهري بين معدات الهيدروجين ومكافحة تآكل خطوط الأنابيب العادية.
سؤال: هل تحتاج أسطوانات تخزين الهيدروجين عالي الضغط (النوع III / IV) إلى طلاء خارجي؟
جواب: غالبًا ما يكون للطبقة الملفوفة بألياف الكربون غطاء خارجي للحماية من الأشعة فوق البنفسجية والتلف الميكانيكي، لكنه ليس بمفهوم "دهان مضاد للتآكل" التقليدي؛ أما توافق الهيدروجين ومكافحة التآكل للبطانة المعدنية فيُعالج أثناء التصنيع. يركز الغطاء الخارجي على UV والاحتكاك، ولا ينبغي الخلط بينه وبين طلاء مكافحة التآكل للضغط.
سؤال: ما مستوى التآكل الذي يجب أن يلبيها طلاء محطة التزود بالهيدروجين؟
جواب: معظم المواقع الخارجية تقع في فئة C4 إلى C5 (ISO 12944-2)، ويُنصح بساحل البحر بزيادة سماكة دهان فلوروكربون، واختبار الرذاذ الملحي المحايد وفق GB/T 10125 للوصول إلى أكثر من 1000 ساعة، مع مراعاة مقاومة العوامل الجوية ووضوح العلامات.
سؤال: لماذا المعالجة الحرارية بعد اللحام قبل الطلاء؟
جواب: تزيل المعالجة الحرارية بعد اللحام (PWHT) الإجهادات المتبقية وتخفض صلابة منطقة تأثير اللحام، مما يقلل بشكل كبير من خطر هشاشة الهيدروجين؛ الطلاء المباشر دون معالجة هو مجرد "عمل سطحي"، فخطر التشقق لا يزال قائمًا، وهذا الخطر يتضخم في بيئة ملامسة الهيدروجين.
سؤال: هل يجب الانتباه للألوان الآمنة في طلاء معدات الهيدروجين؟
جواب: نعم. لمعدات الهيدروجين مواصفات لعلامات السلامة والترميز اللوني، ولا يجوز لعمل الطلاء تغطية علامات السلامة، ويفضل أن يكون الطلاء نفسه غير قابل للاشتعال ومنخفض الدخان، بما يتماشى مع المتطلبات العامة لسلامة المحطة.
سؤال: كيف يتم قبول طلاء معدات تخزين ونقل الهيدروجين؟
جواب: سمك الغشاء وفق GB/T 4956، التصاق الشبكة المتقاطعة وفق GB/T 9286، الرذاذ الملحي المحايد وفق GB/T 10125، ومقاومة العوامل الجوية وفق سلسلة ISO 16474؛ للنطاق البارد الشديد اختبار صدمة حرارية إضافي؛ أما الداخل فيلزم التحقق من شهادات المواد وتقارير الصلابة واختبار توافق الهيدروجين وسجلات PWHT، فالداخل والخارج كلاهما يجب أن يكون صلبًا.
سؤال: هل مكافحة تآكل خطوط أنابيب الغاز الطبيعي الممزوج بهيدروجين نفسها لخطوط الهيدروجين النقي؟
جواب: فكرة مكافحة التآكل الخارجية متسقة (طلاء زائد حماية كاثودية)، والاختلاف في جانب المواد: زيادة نسبة الهيدروجين ترفع مستوى تعرض الفولاذ للهيدروجين، فيجب تحديد نسبة الخلط المسموح بها ونطاق تذبذب الضغط وفق نتائج تقييم توافق الهيدروجين للأنبوب، وإعادة التحقق المتزامن من نافذة جهد الحماية الكاثودية، لمنع تراكم انبعاث الهيدروجين بسبب الحماية المفرطة ونفاذ الهيدروجين داخل الأنبوب.
سؤال: كيف يُحدد عمر صيانة طلاء محطة الهيدروجين؟
جواب: يُنصح بإجراء أول فحص شامل بعد سنتين إلى ثلاث سنوات من التشغيل، لتقييم التفتح والتلاشي وبقع الصدأ وتناقص سمك الغشاء، ثم تحديد دورة إعادة الطلاء بناءً على نتائج الفحص؛ يجب تقصير فترات الفحص في المناطق الساحلية والصناعية. تُصلح نقاط التلف المحلية فور اكتشافها، ويجب أن يكون التسامح صفرًا مع التغطية المفقودة والمسام في محيط معدات ملامسة الهيدروجين.
قراءات إضافية
- حماية هيكل خزانة التخزين: طلاء المعدات الخارجية: كمعدات خارجية في المحطة، قارن بين فكرة التجهيزات المضادة للتآكل الشديد وتصميم مقاومة العوامل الجوية.
- طلاء عازل مضاد للتآكل لهيكل البطارية: حماية نظام الثلاثة كهربائيات: افهم المنطق العام للحماية الشاملة لمعدات الطاقة الجديدة من زاوية العزل عالي الجهد ومكافحة التآكل.
- دليل اختيار نظام الطلاء المضاد للتآكل ISO 12944: استخدم إطار ISO 12944 لتقييم مستوى الحماية الخارجية وتجهيزات معدات محطة الهيدروجين.
- طلاء مضاد للتآكل موصل بالغرافين: تحليل عميق لحجب الطبقات وآلية التوصيل
- طلاء مقاوم للعوامل الجوية ومضاد للتآكل لدعامات الطاقة الشمسية: ضمان طلاء لعمر 25 عامًا في الهواء الطلق
- نظرة عامة على الطلاء النانو: الجسيمات النانوية وآلية العمل وحدود التعريف