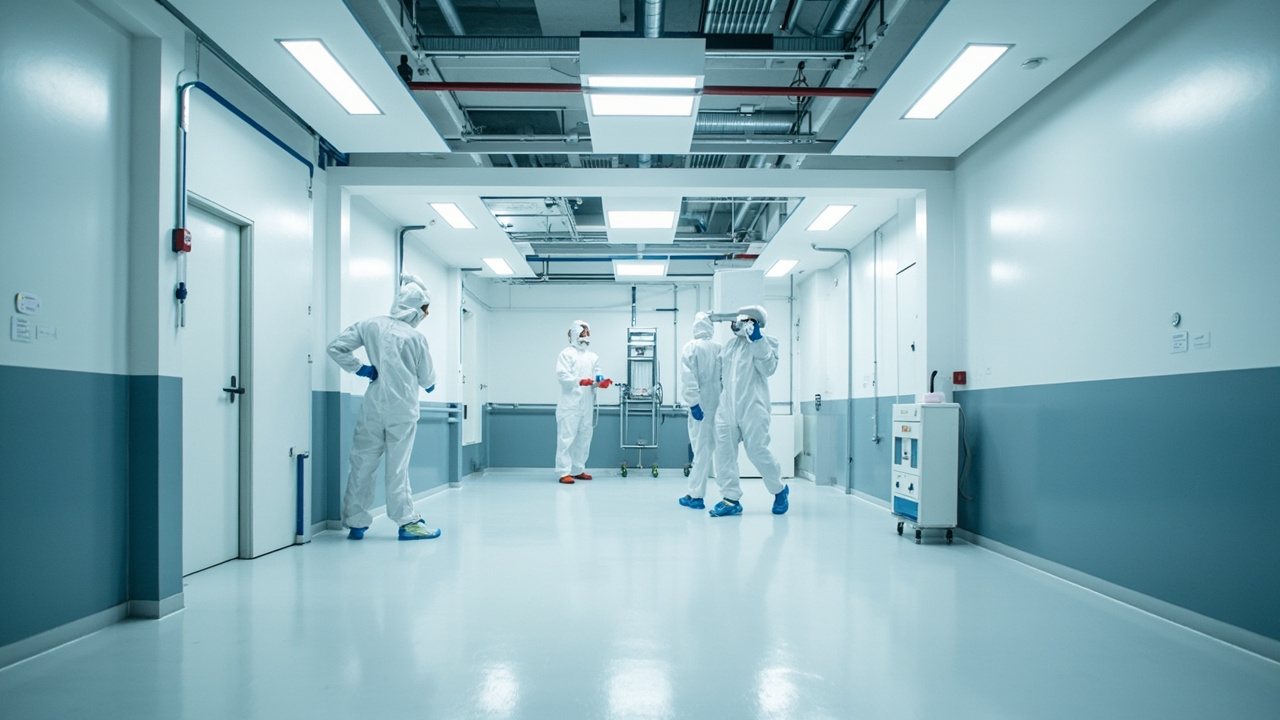
La produzione di semiconduttori è uno degli scenari industriali umani con i requisiti più elevati di pulizia ambientale. La larghezza di linea di un chip logico avanzato è di soli pochi nanometri; una particella di polvere di 0,1 µm caduta sul wafer può causare un cortocircuito o il crollo della resa; allo stesso tempo, processi come litografia, incisione, implantazione ionica, CMP utilizzano grandi quantità di acidi forti (acido fluoridrico, acido solforico), basi forti e solventi organici, e sono estremamente sensibili alla scarica elettrostatica (ESD). Il "guscio" della sala pulita — pareti, soffitti, pavimenti, porte, finestre e condotti di ritorno dell'aria — deve essere realizzato tramite un sistema di rivestimento speciale: bassa degassificazione, non produzione di polvere, antistatico, resistenza chimica, facile da pulire.
Kexin New Materials (kexinMaterials) ha investimenti continui nei rivestimenti protettivi per sale pulite e stabilimenti elettronici. Questo articolo, dalla classificazione degli standard, ai rischi di guasto, ai meccanismi dei materiali, al confronto di resistenza chimica fino alla selezione costruttiva, spiega sistematicamente i punti tecnici del "rivestimento per sale pulite a semiconduttori", come riferimento per ingegneri di facility, processo e materiali.
I. Le quattro sfide affrontate dal rivestimento per sale pulite
Il rivestimento per sale pulite a semiconduttori non è una normale vernice per pavimenti; deve soddisfare simultaneamente esigenze apparentemente contraddittorie:
- Non produzione di polvere, bassa degassificazione (Outgassing): il rivestimento stesso non deve staccare particelle, né rilasciare composti organici volatili (VOC, plastificanti, silossani) che inquinino il wafer o si adsorbano sulle lenti ottiche. Alcune molecole di degassificazione formano "difetti di nebbia (haze)" durante il processo di esposizione, riducendo direttamente la resa.
- Controllo antistatico / ESD: l'elettrostatica adsorbe la polvere e perfora i dispositivi sensibili. Pavimenti e pareti devono controllare la resistenza superficiale in un intervallo zonale, dissipando la carica senza formare scintille.
- Resistenza alla corrosione chimica: deve tollerare HF, H₂SO₄, HNO₃, H₃PO₄, NaOH, TMAH, IPA, agenti rimuovi fotoresist e frequenti schizzi e lavaggi.
- Senza giunzioni e facile da pulire, transizione ad arco: ridurre gli angoli morti di accumulo polvere, tollerare frequenti strofinamenti e disinfettanti (come isopropanolo, perossido di idrogeno).
Questi quattro punti determinano congiuntamente che la formulazione del rivestimento deve essere a basso VOC, senza solvente o a base d'acqua epossidica/poliuretanica, e contenere cariche conduttive per realizzare la dissipazione elettrostatica.
II. Classificazione delle sale pulite e standard di riferimento
La pulizia è classificata in base al numero di particelle di dimensione specifica per unità di volume d'aria. Internazionalmente si usa ISO 14644-1 (corrispondente alla norma nazionale GB 50073-2013 "Codice di progettazione per la progettazione di edifici puliti"), che classifica le sale pulite da ISO Class 1–9 in base al numero di particelle ≥0,1 µm per metro cubo. Le aree di litografia a monte dei semiconduttori richiedono spesso ISO Class 3–5 (circa il vecchio standard Class 1–100), mentre il packaging a valle può essere rilassato a ISO 6–7.
| Grado di pulizia | Numero di particelle ≥0,1 µm (n./m³, valore appross.) | Area tipica dei semiconduttori |
|---|---|---|
| ISO Class 3 | ≈35.200 | Litografia, a monte avanzato |
| ISO Class 4 | ≈352.000 | Incisione, film sottile |
| ISO Class 5 | ≈3.520.000 | Diffusione, implantazione ionica |
| ISO Class 6 | ≈35.200.000 | Packaging, test |
| ISO Class 7 | ≈352.000.000 | Area ausiliaria, area di supporto |
I metodi di prova seguono ISO 14644-3 (campionamento, concentrazione, velocità dell'aria, pressione differenziale, autopulizia); anche il numero di ricambi d'aria, il gradiente di pressione differenziale (pressione positiva ≥5–10 Pa tra stanze adiacenti) e la velocità del "flusso unidirezionale" influenzano la scelta del sistema di rivestimento — il rivestimento di pareti e soffitti deve sopportare il flusso d'aria continuo e le vibrazioni dei filtri.
I materiali di pareti e soffitti devono anche soddisfare requisiti di non combustibilità, basso fumo e non tossicità (come il grado di combustione GB 8624); il pavimento deve essere antiscivolo, resistente all'usura, in grado di sostenere attrezzature e carrelli elevatori.
III. Composizione del sistema di rivestimento: pareti, soffitti, pavimenti, giunzioni
- Pavimento: principalmente autolivellante epossidico (solvent-free epoxy self-leveling) o malta poliuretanica (PU mortar), spessore 2–4 mm, senza giunzioni, resistente all'usura e chimicamente resistente; nelle aree di alto grado si usa epossidico antistatico (carica conduttiva).
- Pareti/soffitti: pannello in acciaio colorato (anima in lana di roccia/magnesio) con finitura pulita verniciata a rullo o spruzzata in superficie, o su muro in calcestruzzo si applica stucco epossidico + finitura; richiesta superficie densa, pulibile, non polverosa.
- Angolo ad arco (cove): all'intersezione pavimento-parete e parete-soffitto si realizza un arco R≥30 mm, eliminando gli angoli morti di accumulo polvere, tramite profili ad arco dedicati o malta modellata ad arco poi rivestita.
- Porte, finestre e ritorno aria: telaio in alluminio/acciaio inossidabile con rivestimento liscio, attorno alle prese d'aria di ritorno si applica rinforzo chimicamente resistente.
- Trattamento delle giunzioni: tutte le giunzioni sigillate con sigillante elastico resistente agli agenti atmosferici e chimicamente resistente, per evitare crepe e produzione di polvere.
IV. Meccanismo a bassa degassificazione e selezione dei materiali
"Degassificazione" indica la lenta volatilizzazione a temperatura ambiente di monomeri non reagiti, solventi residui, plastificanti, oli siliconici nel rivestimento. Negli scenari a semiconduttori si è particolarmente sensibili ai silossani (il silicio è un killer dei chip), quindi il rivestimento per sale pulite deve essere senza silicio (silicone-free).
Mezzi per ridurre la degassificazione:
- Sistema senza solvente: secondo la direzione a basso VOC di GB 30981-2020 "Limiti delle sostanze nocive nei rivestimenti protettivi industriali", adottare epossidico/poliuretanico al 100% di solidi, eliminando residui di solvente.
- Indurimento completo: aumentare la densità di reticolazione, ridurre le piccole molecole mobili; cottura o prolungamento del curing fino al raggiungimento dello standard di degassificazione.
- Evitare ausiliari facilmente migrabili: non usare livellanti organosiliconici, plastificanti ftalati; usare invece ausiliari polimerici ad alto peso molecolare.
- Identificazione materiali: con riferimento ai requisiti della serie di standard SEMI sulla degassificazione dei materiali per sale pulite e rilascio di ioni metallici, eseguire screening con desorbimento termico-GCMS (TD-GCMS) su lotti sospetti.
Kexin New Materials (kexinMaterials) adotta nella formulazione della finitura per sale pulite una via senza silicio e a bassa migrazione, proprio per superare la severa soglia dei fabbriche di wafer sui difetti di nebbia.
V. Antistatico e controllo ESD
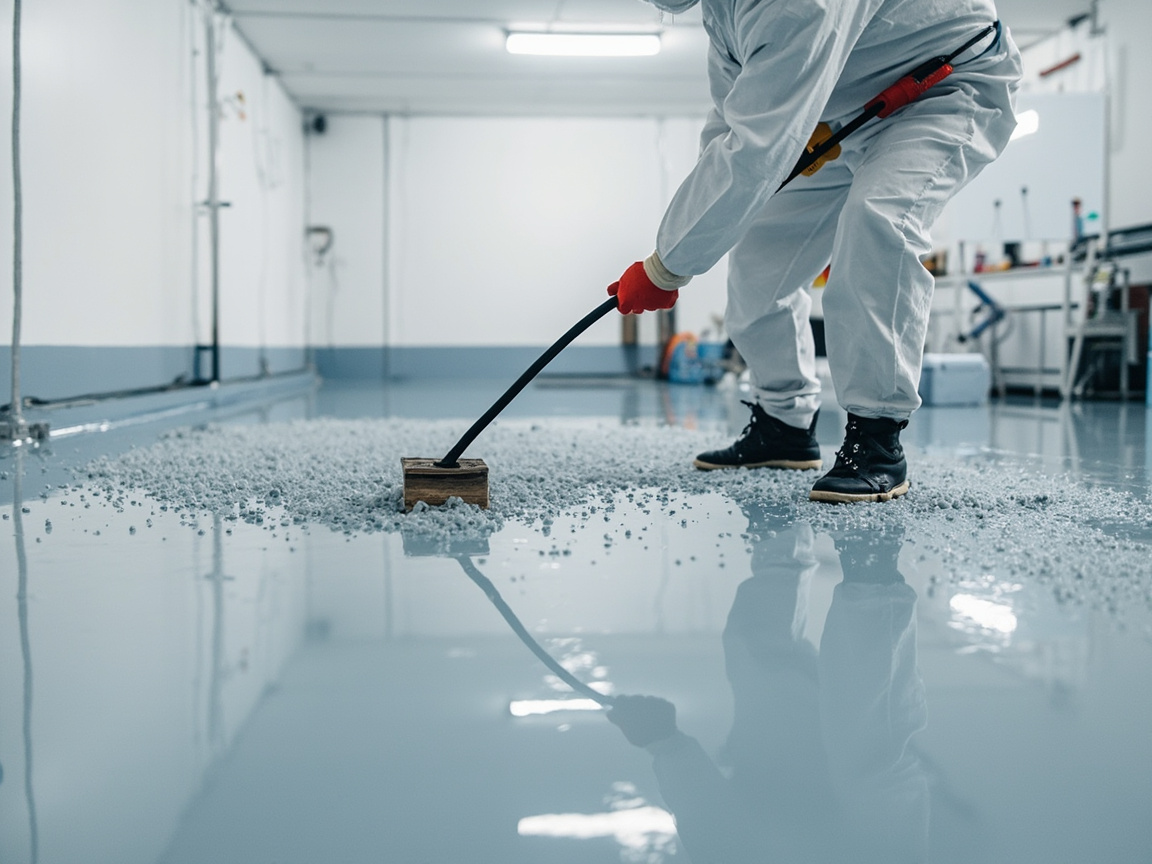
Il danno elettrostatico ai semiconduttori attraversa l'intero processo produttivo. Il rivestimento forma una rete dissipativa tramite cariche conduttive (nero di carbonio conduttivo, fibra di carbonio, ossido metallico, grafene, vedi rivestimento anticorrosione conduttivo al grafene), controllando la resistenza superficiale nell'intervallo target:
- Antistatico ESD (Static Dissipative): resistenza superficiale 10⁶–10⁹ Ω, scarica sicura della carica dopo messa a terra, per pavimenti delle aree di attività del personale, superfici di lavoro;
- Antistatico (Anti-static): 10⁹–10¹¹ Ω, inibisce l'adsorbimento della polvere, per pareti, soffitti;
- Conduttivo (Conductive): <10⁶ Ω, per canali di messa a terra speciali.
Il sistema di controllo elettrostatico si basa su ANSI/ESD S20.20 e IEC 61340-5-1 (corrispondente a GB/T 32304 ecc.), enfatizzando messa a terra, bracciali per il personale, fascette per scarpe, catena di resistenza complessiva di mobili e pavimento; il rivestimento è solo un anello. Il pavimento richiede una griglia di messa a terra in nastro di rame o primer conduttivo, il percorso conduttivo dello strato superficiale vi si collega, e periodicamente si verifica con ohmetro superficiale (come metodo ANSI/ESD STM11.11) decadimento e valore di resistenza.
VI. Resistenza chimica: la prova di acidi e basi forti
L'elenco chimico dei processi a semiconduttori è un "tuttofare della corrosione" per il rivestimento. La tabella seguente confronta l'effetto dei tipici mezzi sul calcestruzzo non protetto/epossidico normale e sul rivestimento pulito chimicamente resistente dedicato:
| Mezzo chimico | Concentrazione/scenario | Epossidico normale | Epossidico modificato fenolico/vinilestere | Malta poliuretanica |
|---|---|---|---|---|
| Acido fluoridrico HF | Diluito a concentrato, lavaggio incisione | Danno grave (penetrazione fluoro) | Relativamente buono (richiede dedicato) | Medio |
| Acido solforico H₂SO₄ | Lavaggio piranha | Non resistente | Resistente | Buono |
| Acido nitrico HNO₃ | Lavaggio ossidante | Non resistente | Resistente | Buono |
| Idrossido di sodio NaOH | Sviluppo/rimozione | Buono | Ottimo | Ottimo |
| TMAH | Liquido sviluppatore | Buono | Ottimo | Ottimo |
| Isopropanolo IPA | Strofinamento | Ottimo | Ottimo | Ottimo |
| Rimuovi fotoresist | Organico | Medio | Buono | Buono |
In linea di principio, l'F⁻ dell'HF può attaccare il silicato e lo scheletro di biossido di silicio; nei sistemi epossidici ordinari, se sono presenti cariche silicee, queste vengono corrose, pertanto nelle zone HF è necessario utilizzare resine speciali (come esteri vinilici modificati) ed evitare cariche di natura silicea. La valutazione della resistenza chimica si basa su GB/T 9274 (metodo A immersione), GB/T 1763 o metodi di tipo ASTM C581, e si giudica in base alle variazioni di aspetto, durezza e adesione dopo l'immersione. Nella selezione dei materiali, è necessario richiedere al fornitore i report di prova relativi al mezzo specifico, e non decidere sulla base di conclusioni generiche di "resistenza ad acidi e alcali".
VII. Punti chiave di applicazione: "rivestimento senza polvere" in ambiente senza polvere
La verniciatura della clean room deve essere eseguita anch'essa in un ambiente controllato, altrimenti tutto il lavoro precedente è vano:
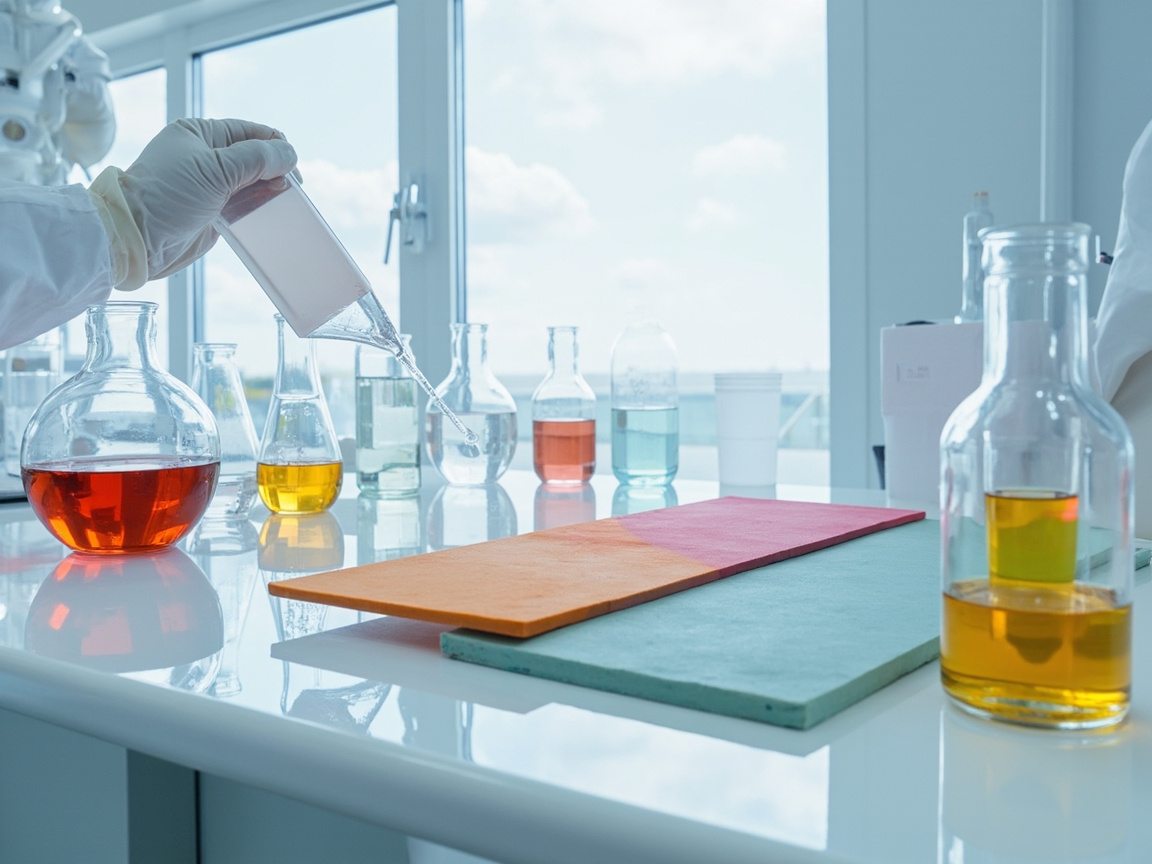
- Trattamento del supporto: l'umidità del calcestruzzo deve essere <4% (secondo la norma GB 50212 per rivestimenti per pavimenti), la resistenza deve essere adeguata, si deve carteggiare e aspirare, e riparare le crepe; le lastre in acciaio colorato vanno sgrassate e degrassate.
- Carteggiatura e rimozione polvere senza polvere: utilizzare attrezzature di rettifica con vuoto, per evitare contaminazioni secondarie; l'area di lavoro in pressione positiva temporanea, con installazione di air shower di transizione.
- Angoli arrotondati e giunzioni: prima realizzare gli angoli arrotondati tra parete e pavimento, poi rivestire l'intera superficie; i giunti di dilatazione con sigillante elastico resistente alla corrosione.
- Materiali a basso VOC: secondo GB 30981-2020, scegliere sistemi senza solvente/a base d'acqua, per ridurre l'inquinamento dell'aria in fase di applicazione e le emissioni successive.
- Cura e collaudo: dopo l'indurimento completo, eseguire prove di resistenza superficiale, adesione (GB/T 9286 cross-cut), spessore, distacco di particelle (test di adesione della polvere); solo dopo l'esito positivo si può consegnare.
VIII. Sinergia con il conforming elettronico triplo e i rivestimenti conduttivi
La clean room è una "protezione dell'ambiente macroscopico", mentre i portawafer, i PCB e i dispositivi stessi si proteggono con rivestimenti microscopici, i due si completano: i rivestimenti antistatici di pareti e pavimenti e il rivestimento nano conforming elettronico triplo costituiscono insieme una linea di difesa da elettrostaticità e inquinamento dalla fabbrica al livello del circuito; i riempitivi conduttivi (come il grafene) vengono utilizzati sia per i pavimenti ESD, sia per scenari di rivestimento conduttivo per schermatura EMI. Nella selezione dei materiali, si dovrebbe unificare il brand tecnologico e l'interfaccia di garanzia, per ridurre i costi di coordinamento tra più fornitori.
IX. Suggerimenti di selezione e soluzione Kexin
La gestione degli impianti semiconduttori nelle decisioni di rivestimento della clean room può seguire:
- Definire prima il livello e l'elenco dei mezzi: in base al livello ISO 14644 e alla tabella chimica del processo, selezionare il grado di resistenza chimica e le zone antistatiche;
- Priorità a bassa outgassing: senza silicio, senza solvente, a bassa migrazione, se necessario inviare a screening SEMI per outgassing;
- Progettazione ESD complessiva: rete conduttiva a terra + messa a terra + controllo periodico, non guardare solo la resistenza superficiale;
- Manutenibilità: scegliere un sistema riparabile localmente e resistente alla disinfezione frequente.
Kexin New Materials (kexinMaterials) offre soluzioni integrate dall'autolivellante epossidico antistatico, vernice per pareti pulite, fino al estere vinilico resistente alla corrosione, e con formulazioni senza silicio e a basso VOC soddisfa la soglia di outgassing delle fabbriche di wafer, potendo essere una rotta tecnologica candidata per progetti nuovi e di ristrutturazione.
X. Accoppiamento del rivestimento della clean room con HVAC e processo
La verniciatura non è un processo isolato, ma si accoppia profondamente con i sistemi dell'edificio:
- Organizzazione del flusso d'aria: le zone ISO Class 3–5 sono per lo più a flusso unidirezionale (laminare), con FFU a soffitto a tutta copertura; i rivestimenti di pareti e soffitti sopportano a lungo pressione d'aria stabile e microvibrazioni, richiedendo alta adesione e resistenza alla fatica; nelle zone a flusso non unidirezionale si privilegia il mantenimento senza polvere in regime turbolento.
- Gradiente di pressione e tenuta all'aria: tra stanze adiacenti si mantiene una pressione positiva ≥5–10 Pa, garantita da rivestimento e sigillatura di fessure porte, tubi passamuro e giunzioni; se le giunzioni si crepano, la pressione sfugge, contaminazione incrociata e la pulizia fallisce direttamente.
- Temperatura e umidità: le zone semiconduttori controllano spesso 22±1℃, 45±5% RH; il coefficiente di dilatazione termica del rivestimento deve essere compatibile col substrato, per evitare crepe da stress nel cambio di stagione.
- Periferie di alimentazione chimica: presso CDU (unità di alimentazione chimica) e passaggi tubazioni di acidi/alcali/solventi organici, la parete deve avere uno strato rinforzato resistente alla corrosione, per prevenire corrosione strutturale da perdite.
Questi sono punti che "ingegnere del rivestimento" e "ingegnere di impianto/processo" devono revisionare congiuntamente; guardare solo il campione di vernice tralascia i rischi di sistema.
XI. Approfondimento chimico dei materiali: epossidica / poliuretanica / estere vinilico
La scelta tra tre tipi di resina determina resistenza chimica e durata:
- Resina epossidica: alta densità di reticolazione, forte adesione, ottima resistenza agli alcali, ma fragile, resistenza agli agenti atmosferici mediocre, non resistente ad acidi fortemente ossidanti; è la base principale per pavimenti e pareti.
- Poliuretano (PU): flessibile, resistente all'usura, agli agenti atmosferici, a parte dei solventi, adatto a zone ad alto transito e giunzioni elastiche, ma in acidi forti è inferiore all'estere vinilico.
- Estere vinilico (VE): epossidica modificata con metacrilato, resistente ad acidi forti (acido solforico, nitrico), alta temperatura, ottima antipermeabilità, è la prima scelta per zone umide e intorno a HF, ma finestra di applicazione stretta, richiede squadra specializzata.
- Meccanismo riempitivo conduttivo: l'antistatico si ottiene quando il riempitivo supera la soglia di percolazione nel resinoidale formando percorso conduttivo; nero di carbonio, fibra di carbonio, ossido di zinco conduttivo, grafene (vedi rivestimento conduttivo anticorrosione al grafene) hanno ciascuno quantità critica di aggiunta e curva di resistività; l'eccesso sacrifica meccanica e aspetto.
Comprendere la relazione ternaria resina-riempitivo-mezzo permette di bilanciare in una formula specifica i tre obiettivi "resistenza chimica" "antistatico" "bassa outgassing".
XII. Verifica e consegna (Commissioning & Validation)
Il completamento del rivestimento della clean room non equivale a conformità, deve passare verifica e consegna:
- Concentrazione di particelle: secondo ISO 14644-1 / ISO 14644-3 test statico e vuoto, confermare il livello raggiunto;
- Mappa a griglia della resistenza superficiale: misurare resistenza punto-punto su tutta l'area, disegnare mappa di calore, confermare assenza di zone cieche;
- Report outgassing: TD-GCMS per silossani e composti volatili condensabili, confronto con soglia fabbrica wafer;
- Prestazioni fisiche: adesione (GB/T 9286 cross-cut), spessore, resistenza all'usura, resistenza all'urto, secondo GB/T 22374-2008 "Materiali per rivestimento pavimenti" e metodi tipo GB/T 17657;
- Report resistenza chimica: dati di immersione per l'elenco mezzi della fabbrica;
- Documenti IQ/OQ: Installation Qualification e Operational Qualification, inclusi nel pacchetto di validazione dell'edificio.
Solo con tutte le evidenze sopra, il sistema di rivestimento può essere firmato e consegnato e inserito nel archivio di conformità complessivo della clean room.
XIII. Punti di esercizio e ristrutturazione
- Pulizia quotidiana: pulire con isopropanolo, perossido di idrogeno o detergente neutro specifico; vietato solventi forti (chetoni, alcali forti) che danneggiano finitura e rete conduttiva;
- Controllo periodico: misurare trimestralmente decadimento elettrostatico e resistenza a terra, riparare prontamente la rete conduttiva se fuori soglia;
- Riparazione locale: carteggiare, pulire, ritoccare con stesso sistema e ripetere misura, evitare incompatibilità da materiali diversi;
- Ricalibrazione per upgrade processo: quando la linea introduce nuova chimica (es. HF più concentrato, nuovo strippante), deve ricalibrare il grado di resistenza chimica del rivestimento, se necessario aggiornare localmente a strato rinforzato estere vinilico.
Nella fase di esercizio, il più trascurato è la "variazione dell'elenco chimico" — la selezione del rivestimento e il processo produttivo sono legati; se il processo cambia, anche il livello di protezione va ricalcolato.
XIV. Analisi di casi tipici di guasto
Gli incidenti reali spiegano meglio il valore di sistema del rivestimento:
- Difetto da outgassing: in una fabbrica la parete della clean room usava sigillante siliconico, i silossani volatili appannavano la lente di esposizione, causando calo di resa di intero lotto wafer; infine sostituzione completa con sistema senza silicio e screening TD-GCMS per ripristino.
- Scarica ESD: rete conduttiva a terra del pavimento mal collegata, carica accumulata camminando, scarica all'apertura del wafer box, perdita singola fino a centinaia di migliaia; poi ricostruita messa a terra e controllo secondo IEC 61340-5-1.
- Corrosione da perdita HF: zona umida originariamente con epossidica ordinaria, microperdita tubo acido fluoridrico per mesi ha corroso il pavimento fino a esporre l'acciaio, costo di fermo e rifacimento altissimo; ricopertura con strato rinforzato estere vinilico ha risolto alla radice.
Il punto comune di questi casi: il problema non è "campione di vernice conforme", ma in progettazione di sistema ed esercizio.
XV. Differenze tra progetti nuovi e di ristrutturazione
- Progetto nuovo: sincronizzabile con progetto edile, pre-installare griglia di messa a terra conduttiva, pianificare angoli arrotondati e sigillatura passamuro, alta libertà di selezione, facile ottimizzare;
- Progetto ristrutturazione: spesso senza fermo produzione, lavoro a zone e fasce orarie, pressione positiva e isolamento temporanei, priorità a sistemi a presa rapida e basso odore, e compatibilità col rivestimento esistente (test adesione e compatibilità), difficoltà maggiore.
La tipologia di progetto determina direttamente sequenza operativa e rischi, da chiarire in fase di proposta.
XVI. Ciclo di vita e costo totale di proprietà (TCO)
La verniciatura non è tanto migliore quanto più economica. La durata del pavimento della clean room è spesso richiesta per 10–15 anni; se fallisce prematuramente per insufficiente resistenza chimica, le perdite da fermo produttivo e rifacimento superano di gran lunga la differenza di prezzo dei materiali. Il TCO deve includere: costo materiali, costo posa, perdite da fermo produttivo, costi di test e certificazione, costi di gestione e manutenzione. Nelle aree di alto livello si scelgano sistemi vinilestere e antistatici senza silicio, con costo unitario maggiore ma rendimenti significativi in durata e resa; dalla prospettiva economica dell'intero stabilimento risultano spesso ottimali.
XVII. Riepilogo di standard e checklist di accettazione
Per una rapida verifica in cantiere: ISO 14644-1/3 (classificazione e test), GB 50073 (progettazione clean room), ANSI/ESD S20.20 e IEC 61340-5-1 (ESD), GB 30981-2020 (VOC), GB/T 22374-2008 (materiali per pavimenti), GB/T 9286 (aderenza), GB/T 9274 (resistenza chimica), serie GB/T 2423 (ambientale). Confermando voce per voce questa checklist, si può trasformare la "verniciatura clean room" da lavoro per esperienza a ingegneria auditabile.
XVIII. Dettagli sulla stratigrafia del pavimento antistatico e sul design di messa a terra
L'auto-livellante epossidico antistatico non è "versare un secchio di prodotto", ma un sistema funzionale stratificato dal basso verso l'alto, in cui ogni strato ha un compito preciso:
| Strato costruttivo | Realizzazione tipica | Funzione e compito | Punti chiave di controllo |
|---|---|---|---|
| Base in calcestruzzo | Umidità <4%, resistenza conforme | Portanza e piano di base | Umidità, vuoti, riparazione crepe |
| Primer penetrante | Sigillatura epossidica a bassa viscosità | Chiudere i capillari, migliorare aderenza | Penetrazione sufficiente, no aree non trattate |
| Primer conduttivo | Strato epossidico con cariche conduttive | Costruire piano conduttivo orizzontale | Verifica a campione continuità resistiva |
| Griglia di messa a terra | Nastri in rame per zone | Portare le cariche al terminale di terra | Passo griglia, sovrapposizione con primer conduttivo |
| Strato finale antistatico | Auto-livellante con cariche conduttive 2–4 mm | Antiusura, resistenza chimica, conduzione verticale | Resistenza superficiale nell'intervallo di progetto |
I punti chiave del design di messa a terra sono tre: primo, il passo della griglia in rame e l'area coperta da ogni punto di derivazione a terra devono seguire il documento di progetto, e collegarsi in modo affidabile al terminale di equipotenzialità dello stabilimento; la posizione dei punti di derivazione a terra deve evitare le basi delle apparecchiature e i giunti di dilatazione; secondo, il percorso conduttivo verticale dipende dalla rete di percolazione delle cariche nel rivestimento superficiale: uno strato finale troppo spesso o l'assestamento delle cariche possono causare il difetto occulto di "superficie conforme ma resistenza di sistema fuori limite", perciò l'accettazione deve misurare sia la "resistenza punto-punto" sia la "resistenza punto-sistema di terra" (secondo i metodi di prova per materiali di pavimento IEC 61340-4-1 / ANSI/ESD STM7.1); terzo, i giunti di dilatazione e di frazionamento esecutivo interrompono il piano conduttivo: sui due lati della fessura vanno previsti rispettivi punti di derivazione a terra o un ponte con sigillante conduttivo, dettaglio facilmente trascurato in fase di revisione del disegno.
Nella gestione ordinaria, la resistenza del pavimento deriva con la ceretta, i residui di detergente e l'usura superficiale. È vietato usare cere per pavimenti isolanti ordinarie; la scelta del detergente deve essere confermata dal fornitore affinché non formi pellicola in superficie; le aree usurate dopo la riverniciatura devono essere nuovamente misurate per resistenza e aggiornare la mappa a griglia di resistenza, affinché la "mappa di calore" rifletta sempre lo stato reale.
XIX. Albero decisionale di selezione: dalla lista delle lavorazioni alla mappa di zonizzazione della verniciatura
Il punto di partenza corretto per la selezione della verniciatura in clean room non è il catalogo prodotti, ma due liste del reparto processo: la mappa di zonizzazione della pulizia e l'elenco dei mezzi chimici. Su questa base si percorre un albero decisionale in cinque passi:
- Zonizzare la verniciatura per grado di pulizia: le aree ISO Class 3–5 adottano interamente sistemi senza silicio, a bassa outgassing, senza solvente, con riserva di screening outgassing; le aree ISO 6–7 possono essere moderate, ma resta vietato l'ausilio siliconico.
- Definire il grado di resistenza chimica per elenco mezzi: zone umide con HF o acidi caldi concentrati, perimetri CDU, canalette di scarico rifiuti, si prescrive rinforzo vinilestere e divieto di cariche silicee; aree con solo alcali, sviluppatore e IPA, basta epossidico senza solvente.
- Definire le zone ESD per percorsi personale e mezzi: pavimento delle aree operative a dissipazione elettrostatica (10⁶–10⁹ Ω), corsie AGV e carrelli con sovrapposto criterio antiusura si scelga malta poliuretanica o epossidico rinforzato, aree ausiliarie normali le pareti bastano al livello antistatico.
- Definire il grado fisico per carico e temperatura: zone con lavaggio a vapore o shock termico si scelga malta poliuretanica (meglio dell'epossidico su variazione termica), zone a carico pesante si aumenta spessore e grado di compressione.
- Dopo cross-check emettere mappa di zonizzazione verniciatura: sovrapporre i quattro giudizi e emettere disegno di zona con "sistema + spessore + intervallo resistivo + grado chimico" come base comune per gara e accettazione.
Il valore di questo albero è trasformare la selezione da "scegliere un prodotto" a "redigere una mappa di zone": le esigenze delle varie aree di fabbrica wafer differiscono enormemente; usare un materiale per tutta la fabbrica porta o a sovraprogettazione e spreco di budget, o a protezione insufficiente e rischio di fermo.
XX. Organizzazione cantiere: gestione a zone per ristrutturazione senza fermo produzione
Nelle ristrutturazioni di verniciatura per fabbriche wafer in produzione, l'organizzazione cantiere è più impegnativa del materiale stesso. Il principio chiave è "isolamento, pressione positiva, rapida induritura, reversibilità":
Gestione isolamento e pressione differenziale: l'area cantiere è chiusa con barriere antincendio e tende a doppio strato, con estrazione temporanea indipendente e mantenendo il cantiere in depressione relativa rispetto alla clean room (anti dispersione polveri), garantendo che il gradiente di pressione delle aree produttive adiacenti non sia alterato; le lavorazioni di levigatura usano tutte attrezzature con aspirazione vacuum, raccogliendo la polvere alla fonte.
Sequenze e finestre: sfruttare le finestre di manutenzione linea per levigatura e primer ad alta polvere e odore; per lo strato finale scegliere sistema a rapida induritura, accorciando i tempi di occupazione; ogni zona finita prima l'autocontrollo di particelle e resistenza, solo se conforme si rimuove l'isolamento e si integra in clean room, formando un ciclo rotante "cantiere—test—rilascio".
Gestione personale e materiali: gli operatori seguono le procedure clean room per cambio abito e air shower, i fusti materiali sono spolverati prima dell'ingresso; gli attrezzi cantiere sono dedicati alla zona, per non introdurre inquinanti da cantieri normali.
Piano emergenza e reversibilità: definire preventivamente come sospendere e ripristinare l'isolamento in caso di odore o particelle fuori limite; il test di compatibilità tra materiale di rifacimento e rivestimento esistente va completato in anticipo, evitando prove errori in corso d'opera. La differenza di offerta nei progetti di ristrutturazione sta spesso in queste azioni di gestione: squadre a basso prezzo ma senza capacità cantiere pulito, il costo finale è l'incidente di contaminazione linea.
Kexin New Materials (kexinMaterials) l'esperienza sui progetti di ristrutturazione è: il piano materiali e il piano organizzativo cantiere devono essere co-revisionati e co-illustrati; il fornitore deve dare istruzioni di posa per zona e un rappresentante tecnico in sito, non vendere il materiale e andarsene — il deliverable della verniciatura clean room è "dati di test di zona conformi", non "pavimento verniciato".
XXI. Come leggere il test outgassing: dal report alla decisione
Ricevendo un report outgassing di un rivestimento, l'ingegnere deve guardare quattro cose. Primo, il metodo: la termodesorbimento-GCMS (TD-GCMS) è lo screening principale di settore; il report deve indicare temperatura e tempo di desorbimento — i valori a diverse temperature non sono confrontabili direttamente, il confronto va fatto alla stessa condizione metodo. Secondo, le specie non solo il totale: due campioni con uguale volatilità totale possono avere rischi opposti — campioni con silossani (D3–D6 ciclici etc.) e alti bollenti condensabili sono rischio "veto immediato" per la zona litografia, mentre piccole quantità di alcoli a basso punto di ebollizione hanno rischio molto più basso; il report deve dare spettro e quantità per specie, non un vago numero totale. Terzo, lo stato: il campione è preparato con rapporto di miscela e induritura reali? Un campione sovra-cotto in lab "abbellisce" i dati; esigere l'indicazione delle condizioni di induritura e possibilmente inviare a test con maturazione coerente al sito. Quarto, il trend: un dato singolo vale solo per quel lotto; per fornitura in serie va pattuito retest per lotto o periodo, inserendo l'outgassing nel protocollo di incoming inspection, per evitare deriva di rischio da "cambio silente" di formula o ausili.
Per la fabbrica wafer, la prassi più solida è scrivere la soglia outgassing nel contratto tecnico di acquisto: metodo di prova, elenco specie e limiti, frequenza invio e procedura non conformità, rendendo "basso outgassing" da slogan a clausola esecutiva e imputabile. Il materiale rivestimento è solo un anello della catena di controllo contaminazione clean room, ma per area enorme e costo di sostituzione alto, se sbagliato è sorgente di inquinamento a lungo termine; costruire solidamente la catena delle prove outgassing in precedenza è l'azione di risk control a ROI più alto. Al contempo, sigillanti, profili spigolo arrotondato, riempitivi giunti di dilatazione — questi "materiali comprimari" vanno nel medesimo screening outgassing e no-silicio: nella pratica molti incidenti di fog defect originano dagli ausiliari ignorati, non dal rivestimento principale; la checklist deve coprire ogni materiale organico entrante in clean space.
Domande frequenti
Domande frequenti
Domanda: Perché le clean room semiconductoro enfatizzano rivestimenti "senza silicio"?
Risposta: I silossani (es. siliconi) volatilizzano facilmente e formano contaminazione su superficie wafer o lente di esposizione, causando fog defect e calo resa. Il rivestimento clean room deve essere senza olio siliconico, senza livellante siliconico, e con screening outgassing sul incoming.
Domanda: Qual è la resistenza superficiale conforme per pavimento clean room?
Risposta: Il pavimento antistatico richiede tipicamente resistenza superficiale 10⁶–10⁹ Ω (punto-punto, resistenza di sistema), con messa a terra affidabile, secondo valutazione catena complessiva ANSI/ESD S20.20 e IEC 61340-5-1, non misurando un solo punto.
Domanda: Che concetto è ISO Class 5?
Risposta: Per ISO 14644-1, ISO Class 5 indica per metro cubo d'aria ≥0.1 µm non oltre ~3.52×10⁶ particelle (vecchia circa Class 100), grado comune nel front-end semiconductoro, con esigenze altissime su non produzione polveri e basso outgassing della verniciatura.
Domanda: Che rivestimento usare nella zona acido fluoridrico?
Risposta: L'F⁻ dell'HF attacca materiali silicei; epossidico normale e cariche silicee non sono adatti. Scegliere vinilestere modificato o resina dedicata HF, evitando cariche silicee, sulla base di report di immersione specifico per HF.
Domanda: Il pavimento epossidico normale può andare diretto in clean room?
Risposta: L'epossidico normale a solvente outgassa, può contenere silicio, scarsa conduzione; generalmente non soddisfa la clean room semiconductoro. Va usato sistema dedicato senza solvente, senza silicio, antistatico, resistente chimica.
Domanda: Pareti e pavimenti devono essere entrambi antistatici?
Risposta:Il pavimento è la principale superficie di generazione e dissipazione dell'elettricità statica per persone/attrezzature, deve essere antistatico (10⁶–10⁹ Ω); le pareti sono per lo più a dissipazione elettrostatica (10⁹–10¹¹ Ω) per inibire l'adsorbimento della polvere, con impostazione a livelli.
Domanda: A cosa serve l'angolo arrotondato?
Risposta: Realizzare un raccordo ad arco R≥30 mm tra pavimento-parete e parete-soffitto elimina gli angoli retti morti dove si accumula la polvere e facilita la pulizia e la disinfezione, è una prassi standard per il rivestimento delle cleanroom e è fondamentale per mantenere il controllo delle particelle.
Domanda: Come si controlla il VOC durante la costruzione?
Risposta: Secondo GB 30981-2020 si scelgono sistemi 100% solidi senza solvente o a base d'acqua, zona di lavoro in pressione positiva temporanea e ventilazione, materiali a bassa migrazione, proteggendo così gli operatori e riducendo il rischio di outgassing successivo.
Domanda: Ogni quanto si verifica l'elettricità statica del rivestimento?
Risposta: Si consiglia di rilevare regolarmente (es. trimestralmente) secondo il piano di manutenzione la resistenza superficiale e il decadimento del pavimento con un misuratore di resistenza superficiale (metodo ANSI/ESD STM11.11), e riparare prontamente i percorsi conduttivi se si rilevano valori fuori specifica.
Domanda: Il rivestimento della cleanroom può essere rinnovato autonomamente?
Risposta: È possibile effettuare riparazioni locali in aree non in produzione, ma il rinnovo complessivo richiede ambiente controllato, lavoro senza polvere e nuova misurazione di particelle e resistenza. In caso di attraversamento di media (es. nuova lavorazione HF) occorre ricalcolare il grado di resistenza chimica.
Letture supplementari
- Rivestimento nano triprotezione elettronica: principio del film protettivo ultrafine e applicazioni nella protezione elettronica
- Rivestimento conduttivo anticorrosione al grafene: analisi dello schermo a strati e del meccanismo conduttivo
- Interpretazione delle normative sui limiti VOC dei rivestimenti industriali protettivi (ind-voc-regulation)
- Rivestimento anticorrosione resistente agli agenti atmosferici per supporti fotovoltaici: garanzia di rivestimento per 25 anni di vita all'aperto
- Rivestimento resistente agli agenti atmosferici all'aperto per colonnine di ricarica: sistema di protezione a lungo termine per gli involucri delle infrastrutture di ricarica
- Panoramica dei rivestimenti nano: nanoparticelle, meccanismi d'azione e confini definitori