Le due parole "nano" vengono usate troppo alla leggera nel mercato dei rivestimenti. Una semplice vernice trasparente, basta aggiungere un po' di carica, si permette di etichettarsi "di livello nano"; un rivestimento ceramico scrive a caso "9H" "superidrofobo", ma non è in grado di presentare alcun dato di test di terze parti. Per una reale selezione di materiali ingegneristici, il rivestimento nano non si fonda su slogan pubblicitari, ma viene dimostrato tramite un sistema di test e caratterizzazione ripetibile e citabile. Se la dimensione delle particelle ricade davvero in 1–100 nm, se il potenziale Zeta è stabile, se lo spessore del film è nell'ordine di grandezza dei nm o dei µm, quanti H è effettivamente la durezza matita, quanti gradi è l'angolo idrofobo misurato — tutto questo deve essere dimostrato con strumenti, non con testi promozionali.
Questo articolo è rivolto a ingegneri dei rivestimenti, personale di controllo qualità e decisori tecnici negli acquisti, e passa in rassegna sistematicamente i metodi chiave di caratterizzazione del rivestimento nano, dalla particella di materia prima alle prestazioni del film formato, fornendo inoltre una tabella di confronto dei parametri di prova e un confronto orizzontale dei dati misurati di diversi rivestimenti nano. Tutti i valori specifici e i numeri di standard provengono dagli archivi di ricerca per lotto (TDS_MSDS_RESEARCH.md), con indicazione della fonte, per facilitarne la citazione diretta in accordi tecnici e documenti di accettazione. Nel contesto attuale di terminologia di mercato confusa, adottare il "test" come primo filtro è la strategia di selezione più economica e più affidabile.
Come fornitore tecnico di rivestimenti industriali e rivestimenti funzionali, Kexin New Materials (kexinMaterials) nell'effettuare la consegna di rivestimenti nanocompositi insiste nel fornire con il prodotto i dati di caratterizzazione chiave (distribuzione dimensionale particelle, potenziale Zeta, spessore film, durezza, angolo di contatto, nebbia salina, ecc.) e adotta "rilevabile e verificabile" come disciplina fondamentale della definizione di prodotto. Il quadro di caratterizzazione qui illustrato è esattamente l'elenco di metodi che suggeriamo ai clienti di verificare voce per voce al momento dell'accettazione.
I. Definire prima: cos'è il "rivestimento nano" e perché il test è la linea di fondo
Secondo l'archivio di ricerca (§V.1), la definizione di rivestimento nano è chiara: almeno una fase ha dimensioni nell'intervallo 1–100 nm. Le particelle nano comuni includono TiO₂, SiO₂, ZnO, Ag, Cu, CaCO₃, ecc. Ciò che agisce realmente sono tre effetti di scala:
- Effetto di piccole dimensioni: le particelle sono molto piccole, l'interazione con la luce cambia, può influenzare trasparenza, colore e prestazioni ottiche;
- Effetto di superficie (alta area superficiale specifica): più piccola è la dimensione, maggiore è l'area superficiale per unità di massa, più numerosi sono i punti attivi superficiali, e più forti sono le capacità di dispersione, adsorbimento e reazione;
- Effetto di dimensione quantistica: in intervalli molto piccoli (solitamente da alcuni nanometri a oltre dieci nanometri) si verifica una discretizzazione dei livelli energetici, che influenza comportamento elettrico, ottico e catalitico.
Ma l'effetto di scala è un'arma a doppio taglio. L'archivio di ricerca indica simultaneamente che la sfida chiave del rivestimento nano è l'agglomerazione: l'energia superficiale delle particelle nano è estremamente alta, si attraggono e si agglomerano molto facilmente in blocchi di livello micrometrico; una volta agglomerate, degenerano in "carica ordinaria" e il vantaggio dell'effetto di scala va perso. Pertanto il primo compito del test è confermare che "le particelle nano nel sistema sono realmente disperse su scala nano e in modo stabile" — ed è proprio questo il significato dell'esistenza di dimensione particellare e potenziale Zeta.
Sul punto "terminologia di mercato confusa, nell'acquisto guardare i rapporti di test di terze parti", l'archivio di ricerca (§VI.6) ricorda chiaramente: attualmente parole come "9H" "nano" vengono abusate, nell'acquisto si dovrebbero richiedere dati concreti come spessore film, angolo di contatto, nebbia salina, resistenza all'usura. Anteporre lo standard di accettazione è molto più efficace delle dispute postume. Su come integrare le "prestazioni verificabili" nella decisione per la selezione di sistemi industriali a base d'acqua/alto solids, si può fare riferimento a selezione rivestimenti industriali a base d'acqua; per una logica di accettazione e test dei rivestimenti più generale, si può anche leggere punti chiave di accettazione e test vernici a base d'acqua.
II. Panoramica dei parametri di prova: un elenco di caratterizzazione attuabile
La tabella seguente integra, dalla "materia prima particellare" alle "prestazioni del film formato" del rivestimento nano, i parametri di prova, i metodi, gli standard corrispondenti e i punti di interpretazione, come scheletro per accordi tecnici e controllo qualità.
| Dimensione di prova | Voce di caratterizzazione | Metodo/strumento principale | Standard applicabile (secondo archivio) | Punti di interpretazione |
|---|---|---|---|---|
| Scala particellare | Dimensione e distribuzione | DLS a dispersione dinamica della luce | Archivio ricerca §V.6 | Se il picco principale ricade in 1–100 nm, se la distribuzione è stretta |
| Stabilità di dispersione | Potenziale Zeta | DLS combinato con elettroforesi a dispersione luminosa | Archivio ricerca §V.6 | Più alto è il valore assoluto, più stabile, previene l'agglomerazione |
| Morfologia | Morfologia particelle/film | TEM (trasmissione), SEM (scansione) | Archivio ricerca §V.6 | Se monodisperso, se ci sono blocchi agglomerati |
| Spessore film | Spessore film secco | Profilometro a scalino, ellissometria, sezione SEM | Archivio ricerca §V.6, §VI.5 | Livello nm–µm, registrare il metodo di prova |
| Durezza | Matita/nanoidentazione | Durezza matita (GB/T 6739), nanoidentazione | GB/T 6739, ISO 15184 (tabella generale archivio) | Indicare substrato e carico, 9H dipende dal supporto |
| Idrofobicità | Angolo di contatto/angolo di rotolamento | Misuratore di angolo di contatto | Archivio ricerca §V.6, §VI.5 | Metodo (sessile drop), angolo statico e angolo di rotolamento |
| Corrosione | Nebbia salina neutra | Camera di nebbia salina | GB/T 1771-2007, ASTM B117, DIN EN ISO 9227 (tabella generale archivio) | 500h senza bolle/ossidazione unilaterale ≤1–2mm; anti-corrosione pesante 1000–3000h |
| Adesione | Quadrettatura | Quadrettatore | GB/T 9286-1998, ISO 2409, ASTM D3359 (tabella generale archivio) | Classi 0–5, 0/1 classe ottima |
| Resistenza usura | Usura Taber | Apparecchio usura Taber | GB/T 1768, ASTM D4060 (tabella generale archivio) | ≤10–50 mg/1000 giri (a seconda del grado) |
| Lucentezza | Lucentezza 60° | Glossmetro | GB/T 9754, ISO 2813, ASTM D523 (tabella generale archivio) | Alta lucentezza ≥85 GU |
Il messaggio centrale di questa tabella è: l'attributo "nano" del rivestimento nano è dimostrato dalle prime due righe (dimensione, Zeta), le prestazioni del film formato sono dimostrate dalle righe successive (spessore film, durezza, angolo di contatto, nebbia salina, ecc.). Entrambi sono indispensabili — misurare solo le prestazioni senza misurare la dimensione non prova il "nano"; misurare solo la dimensione senza misurare le prestazioni non prova l'"utilità".
III. Dimensione particellare e potenziale Zeta: provare "realmente nano e stabile"
3.1 Distribuzione dimensionale (DLS)
La dispersione dinamica della luce (Dynamic Light Scattering, DLS) è il mezzo di caratterizzazione dimensionale più comune e rapido per materie prime e dispersioni di rivestimento nano. Il principio è: le particelle nano compiono moto browniano nel liquido, l'intensità della luce diffusa fluttua nel tempo, la velocità di fluttuazione è correlata al coefficiente di diffusione delle particelle, da cui si ricava il diametro idrodinamico e la larghezza di distribuzione (indice di polidispersità PDI).
Nell'interpretazione si guardano principalmente tre cose:
- Posizione del picco principale ricade in 1–100 nm (secondo definizione nano archivio);
- Larghezza di distribuzione non eccessiva — eccessiva indica presenza nel sistema di grandi particelle agglomerate;
- Presenza di doppio picco/coda — un secondo picco evidente oltre 100 nm suggerisce spesso che l'agglomerazione sia già avvenuta.
Da notare che il DLS fornisce il "diametro idrodinamico", sensibile a strati di adsorbimento superficiale e di solvatazione; per sistemi fortemente agglomerati o con impurità di particelle grandi, il risultato può tendere alle dimensioni maggiori. Pertanto l'archivio indica la morfologia TEM/SEM come integrazione necessaria al DLS — usare il "vedere" per verificare incrociatamente il risultato "calcolato".
3.2 Potenziale Zeta: indicatore quantitativo di stabilità
Il potenziale Zeta riflette la densità di carica superficiale delle particelle ed è un criterio chiave per la stabilità dei sistemi dispersi colloidali. Il suo significato fisico è: la differenza di potenziale tra il piano di scorrimento (shear plane) delle particelle e il bulk della soluzione quando le particelle si muovono in campo elettrico. Più alto è il valore assoluto, più forte è la repulsione elettrostatica tra particelle, meno facile è l'agglomerazione e il sedimento.
Per il rivestimento nano, il valore del potenziale Zeta sta nel prevedere shelf life e stabilità applicativa: se il valore assoluto del potenziale Zeta è basso (vicino a 0), il sistema durante lo stoccaggio, la diluizione o la miscelazione tende facilmente a flocculare, e spruzzato risulta "a chiazze" o con perdita di lucentezza. L'archivio di ricerca inserisce il "potenziale Zeta (DLS)" tra i parametri chiave di caratterizzazione del rivestimento nano (§V.6), proprio perché correlato direttamente al "mantenimento della scala nano".
I mezzi convenzionali in ingegneria per aumentare il potenziale Zeta e inibire l'agglomerazione includono: modifica superficiale (come il rivestimento con silano accoppiato), aggiunta di agenti dispersanti, dispersione a ultrasuoni, ecc. — l'archivio di ricerca (§五.1) elenca esplicitamente "modifica superficiale/dispersante/ultrasuoni" come i tre percorsi per risolvere l'agglomerazione. Questo indica anche che: il punto chiave del processo del rivestimento nano non sta nell'"aggiungere polvere nano", ma nel "far rimanere stabilmente la polvere nano alla scala nanometrica".IV. Caratterizzazione morfologica: TEM/SEM per vedere lo stato di dispersione reale
La dimensione delle particelle e Zeta sono grandezze statistiche e indirette; per "vedere per credere" ci si affida al microscopio elettronico.
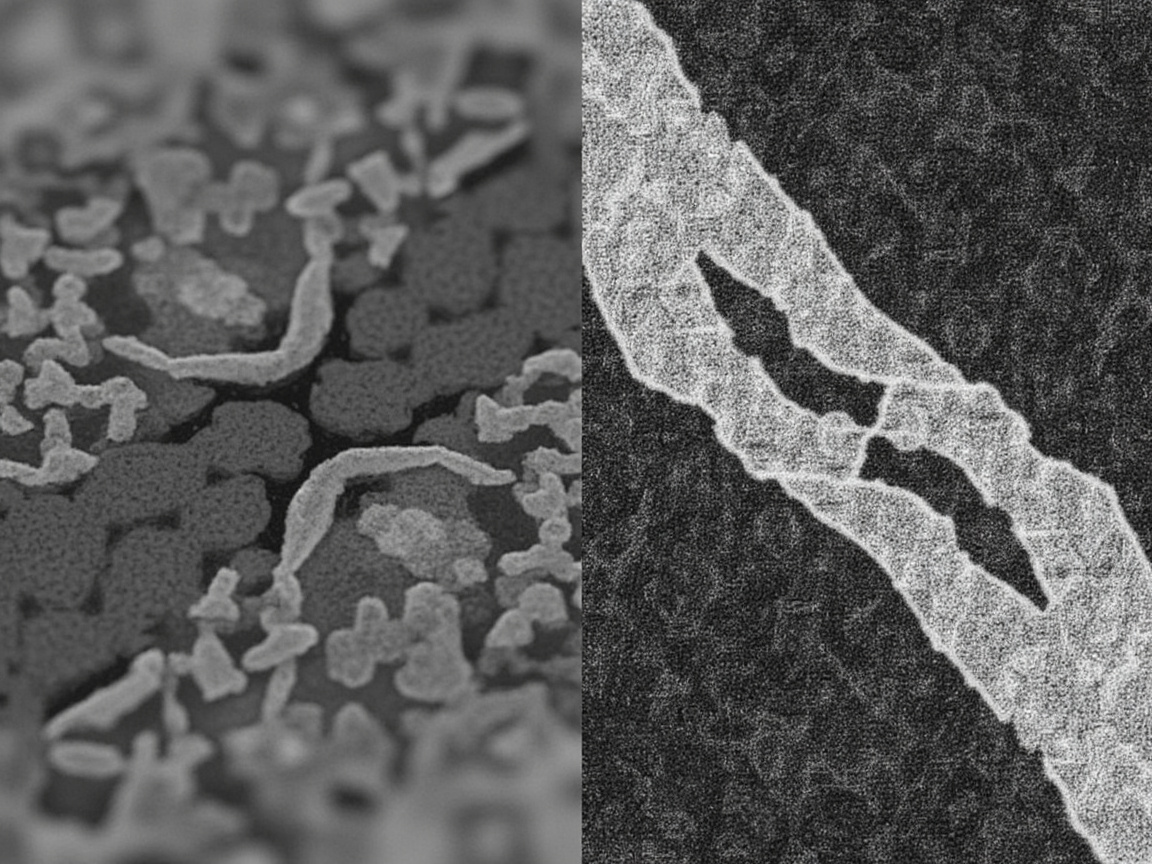
- TEM (microscopio elettronico a trasmissione): un fascio di elettroni attraversa un campione ultrasottile, con risoluzione fino a livello atomico, permettendo di osservare direttamente la forma, la dimensione e lo stato di agglomerazione di singole nanoparticelle. Adatto a verificare se la dimensione media delle particelle fornita da DLS è reale e se le particelle sono monodisperse.
- SEM (microscopio elettronico a scansione): un fascio di elettroni scansiona la superficie del campione, mostrando la morfologia tridimensionale e la struttura della sezione, adatto a osservare la distribuzione delle nanoparticelle nel film di vernice, l'orientamento e l'impilamento di lamelle (come argilla nano, ossido di ferro micaceo).
L'archivio di ricerca (§五.6) include la morfologia TEM/SEM come progetto centrale nella caratterizzazione del rivestimento nano. In scenari di controversia sulla qualità (ad esempio il cliente dubita "ma in questa vernice ci sono davvero nanoparticelle?"), una foto TEM chiara vale più di mille parole — risponde contemporaneamente a tre domande: le particelle esistono? La dimensione è corretta? Sono disperse o aggruppate?
V. Caratterizzazione dello spessore del film: nm o µm, deve essere specificato chiaramente
Lo spessore del "film" del rivestimento nano varia enormemente, e l'ordine di grandezza è completamente diverso per prodotti differenti; pertanto il metodo di misurazione dello spessore del film deve essere scelto in base all'intervallo di misura:
- Profilometro a gradino (metodo del gradino): incide una scanalatura sul film di vernice e con una punta di contatto scansiona l'altezza del gradino, con precisione fino al livello nm, adatto a film sottili (come rivestimenti ceramici di decine o centinaia di nanometri). L'archivio di ricerca (§五.6) elenca esplicitamente "spessore del film (profilometro a gradino/nm–µm)" come metodo di caratterizzazione del rivestimento nano.
- Ellissometro: utilizza il cambiamento di fase di riflessione della luce polarizzata su un film sottile per ricavare lo spessore, non a contatto, altissima precisione, adatto a film ultrasottili trasparenti.
- Sezione SEM: dopo lucidatura della sezione del film di vernice, si osserva al microscopio elettronico, permettendo di vedere simultaneamente spessore e struttura a strati, adatto a sistemi multistrato/compositi.
- Misurazione convenzionale spessore film umido/secco (magnetico/a correnti indotte, quadrettatura distruttiva): adatto a film spessi di livello µm (come rivestimenti funzionali da 50–100 µm), ma la risoluzione non è sufficiente a caratterizzare strati sottili nanometrici.
La differenza di ordine di grandezza è molto indicativa. Secondo l'archivio di ricerca (§六):
- Onyx Nano Shield (scudo ceramico auto a base Si): spessore rivestimento 200–400 nm;
- Re-yingcai rivestimento ceramico nano per vernice auto: spessore film secco 80–150 nm;
- Gaamp360 rivestimento ceramico (a base SiO₂): spessore 1–3 µm;
- ECS 1300AG rivestimento ceramico nano isolante superidrofobico elettronico: spessore film 12–25 µm;
- YC-8703 rivestimento ceramico nano composito idrofobico autopulente: spessore spruzzato 50–100 µm (appartiene a rivestimenti funzionali relativamente spessi).
Si può notare che, pur essendo entrambi "rivestimento nano/rivestimento nanometrico", lo spessore del film varia da 80 nm a 100 µm, con una differenza di tre ordini di grandezza. Pertanto qualsiasi descrizione di "rivestimento nano" che non specifichi l'ordine di grandezza dello spessore e il metodo di prova è incompleta — ed è anche il motivo per cui nei test deve essere scritto chiaramente "con quale metodo, quanto misurato".
VI. Durezza e idrofobicità: due indicatori ad alta frequenza nella caratterizzazione delle prestazioni
6.1 Durezza matita (GB/T 6739)
La durezza matita è l'indicatore di durezza più citato per i rivestimenti, con standard GB/T 6739 (corrispondente a ISO 15184); la tabella generale dell'archivio riporta il suo intervallo di gradi da B a H. La prova consiste nel graffiare il film di vernice con una serie di mine di matita di durezza calibrata ad un angolo e carico prestabiliti, e il risultato è espresso con "la matita più dura che non graffia".
I dati di misurazione reali di durezza di rivestimenti/vernici nano nell'archivio di ricerca includono:
- YC-8703 rivestimento ceramico nano composito idrofobico autopulente: durezza 6–7H (secondo §五.2);
- Onyx Nano Shield: durezza 9H (durezza matita, secondo §六.1);
- Gaamp360 rivestimento ceramico: durezza 9H (secondo §六.2);
- Re-yingcai rivestimento ceramico nano per vernice auto: durezza matita 8H–9H (secondo §六.4).
Disciplina chiave di interpretazione (ribadita più volte nell'archivio di ricerca): "9H" è durezza matita, non equivale alla durezza assoluta in scienza dei materiali, e dipende fortemente dal substrato e dalle condizioni di prova. Il 9H misurato su plastica morbida non è paragonabile al 9H misurato su acciaio indurito; carico, velocità di graffio e usura della matita influenzano la lettura. Pertanto nella relazione di durezza devono essere indicati simultaneamente: substrato, standard del metodo matita (GB/T 6739), carico/angolo. Per una caratterizzazione più avanzata si può usare l'indentazione nano (nanoindentation) per ottenere valori quantitativi di modulo elastico e durezza (H), adatta a ricerca scientifica e garanzie di alta gamma.
6.2 Angolo di contatto e idrofobicità
Le prestazioni idrofobiche/autopulenti si valutano con l'angolo di contatto (CA) e l'angolo di rotolamento (SA) (secondo archivio §六.5). L'analizzatore di angolo di contatto utilizza il metodo della goccia sessile ponendo una goccia d'acqua sulla superficie del film di vernice e misurando l'angolo tra la goccia e la superficie: più l'angolo è grande, più è idrofobico; il superidrofobico è solitamente >150° con angolo di rotolamento molto piccolo; più l'angolo è piccolo, più è idrofilo.
Angoli idrofobici misurati nell'archivio di ricerca:
- YC-8703: angolo idrofobico circa 110° (secondo §五.2);
- Onyx Nano Shield: angolo di contatto dell'acqua 120° (superidrofobico), angolo di contatto dell'olio 60°, angolo di rotolamento 11–55° (secondo §六.1);
- Gaamp360: angolo idrofobico 100–120° (secondo §六.2).
Punti chiave di interpretazione: devono essere indicati il metodo di prova (metodo della goccia sessile), il volume della goccia, il liquido di prova (acqua deionizzata) e la temperatura/umidità ambientale. Per lo stesso rivestimento, usando gocce di volume diverso o algoritmi di determinazione differenti, l'angolo di contatto può variare di alcuni gradi fino a oltre dieci gradi. L'archivio ricorda anche che il fotocatalisi del nano TiO₂ produce "superidrofilia fotoindotta" (§五.3), quindi l'angolo di contatto dei rivestimenti con funzione fotocatalitica varia con l'illuminazione — questo dimostra proprio che riportare isolatamente un "120°" senza indicare le condizioni non è sufficiente come base di accettazione.
VII. Corrosione, adesione e abrasione: tradurre il "vantaggio nano" in durabilità
Lo scopo finale dell'aggiunta di nano è migliorare la durabilità, pertanto i test di durabilità non possono essere omessi.
7.1 Nebbia salina neutra (GB/T 1771)
Secondo la tabella generale dell'archivio, la nebbia salina neutra si basa su GB/T 1771-2007, ASTM B117, DIN EN ISO 9227; tipicamente 500h senza bolle, corrosione unilaterale ≤1–2 mm; per anti-corrosione pesante può raggiungere 1000–3000h. L'approccio del rivestimento composito nano anticorrosione (§五.5) usa lamelle di nano SiO₂/TiO₂/argilla per migliorare lo schermo e ridurre la permeabilità a acqua e ossigeno, combinandosi con epossidico/poliuretanico per ritardare il percorso dei mezzi corrosivi.
Nebbia salina misurata nell'archivio di ricerca per rivestimenti nano: Re-yingcai rivestimento ceramico nano per vernice auto, nebbia salina neutra ≥1200 h (secondo §六.4). Nell'interpretazione occorre scrivere chiaramente: tipo di nebbia salina (neutrale NSS), durata, standard di valutazione (larghezza bolle/corrosione), evitando di scrivere solo "nebbia salina conforme" come frase vuota.
7.2 Adesione (quadrettatura, GB/T 9286)
Il metodo di quadrettatura si basa su GB/T 9286-1998 (ISO 2409, ASTM D3359), gradi 0–5, 0/1 grado è ottimo (distacco ≤5%). È particolarmente importante per i rivestimenti ceramici nano: YC-8703 ha resistenza di legame con il substrato > 4 MPa (secondo §五.2), ECS 1300AG enfatizza "buona adesione" (secondo §六.3), questi dati devono essere inclusi nell'accettazione insieme al grado di quadrettatura.
7.3 Abrasione (Taber, GB/T 1768)
L'abrasione Taber si basa su GB/T 1768 (ASTM D4060), la tabella generale dell'archivio riporta l'intervallo tipico ≤10–50 mg/1000 giri (a seconda del grado). L'aggiunta di nano SiO₂ e fase ceramica mira solitamente a migliorare l'abrasione; Gaamp360 indica proprio "antigraffio" come uno dei punti di vendita (secondo §六.2). Nella relazione devono essere indicati modello della ruota abrasiva, carico, numero di giri e perdita di peso.
VIII. Confronto trasversale dei dati di misurazione di diversi rivestimenti/vernici nano
Riassumere i dati di caratterizzazione chiave di alcuni prodotti rappresentativi dell'archivio di ricerca in una tabella, per facilitare la creazione di una "intuizione dell'ordine di grandezza":
| Prodotto (secondo archivio) | Tipo | Spessore film | Durezza | Angolo idrofobico | Nebbia salina/altri dati chiave |
|---|---|---|---|---|---|
| YC-8703 | Rivestimento ceramico nano composito idrofobico autopulente | 50–100 µm | 6–7H | circa 110° | Resistenza adesiva >4 MPa; isolamento elettrico >200 MΩ; resistenza termica -50–400℃ |
| Onyx Nano Shield | Scudo ceramico nano per auto a base Si | 200–400 nm | 9H | 120° (olio 60°) | Angolo di rotolamento 11–55°; durata circa 1 anno |
| Gaamp360 | Rivestimento ceramico nano per auto a base SiO₂ | 1–3 µm | 9H | 100–120° | Durata 2–5 anni; resistenza termica fino a 600℃ |
| Re-yingcai | Composito ceramico nano inorganico | 80–150 nm | 8H–9H | Superidrofobo autopulente | Nebbia salina neutra ≥1200 h; resistenza termica -45–180℃ |
| ECS 1300AG | Aerogel + ceramica nano (elettronica) | 12–25 µm | — | Superidrofobo | Isolamento elettrico, conforme a RoHS/REACH/WEEE |
Il messaggio di questa tabella è: spessore del film, durezza e angolo di contatto devono essere presentati insieme per avere significato. Promuovere isolatamente la "9H" senza fornire spessore del film e substrato, o parlare solo di "superidrofobicità" senza indicare il metodo di misura dell'angolo di contatto, sono informazioni incomplete. Utilizzare la tabella sopra come modello di accettazione, richiedendo al fornitore di compilare casella per casella con numeri e allegare rapporti di prova, consente di filtrare efficacemente le "vernici nano di tipo pubblicitario".
Nel convertire i dati di prova in decisioni di acquisto, si consiglia di considerare "prestazioni verificabili" alla pari di "costo e applicazione"; per un quadro di selezione pertinente si può fare riferimento alla Guida alla selezione di rivestimenti a base d'acqua / a solvente, integrandovi il presente elenco di caratterizzazione come sottovoce "verifica tecnica".
Otto, parte uno: campionamento e preparazione dei provini: premessa per risultati di prova affidabili
Anche il migliore strumento, se applicato a un campionamento e a una preparazione dei provini scadenti, fornirà conclusioni fuorvianti. I sistemi nano sono particolarmente sensibili alle operazioni; i seguenti quattro punti sono spesso trascurati, ma decidono della validità dei dati come passaggi preliminari.
Primo, rappresentatività del campionamento della dispersione. Le nanoparticelle tendono ad aggregarsi e sedimentare; dopo riposo può verificarsi stratificazione con parte superiore diluita, parte inferiore concentrata, persino depositi compatti sul fondo. Se si preleva casualmente un cucchiaio dallo strato superficiale per la DLS, si ottiene una "illusione di finezza"; prelevando dal fondo si ottiene una "illusione di grossolanità". La procedura corretta è sottoporre a ridispersione completa con gli strumenti di "dispersone a ultrasuoni" menzionati nel §5.1 dell'archivio prima del prelievo, e campionare il corpo omogeneamente miscelato. Per il controllo qualità del lotto, si deve definire un punto di prelievo fisso (es. parte centrale del contenitore) e condizioni fisse di ridispersione, per garantire comparabilità trasversale.
Secondo, preparazione della sezione dello spessore del film. Nell'osservare lo spessore con sezione SEM o profilometro a tastiera, la preparazione è cruciale: una lucidatura della sezione che causa danni termici o trascinamenti "ingrossa" o "assottiglia" lo spessore reale; se il solco del profilometro non taglia fino al substrato, si misura solo la rugosità locale. Si consiglia, per i prodotti critici, di usare simultaneamente due metodi indipendenti (es. profilometro + sezione SEM) a verifica incrociata, e di indicare il metodo di preparazione nel rapporto.
Terzo, pulizia dei provini per l'angolo di contatto. L'angolo di contatto è estremamente sensibile all'inquinamento superficiale: oli delle dita, solventi residui, polvere ambientale possono modificare sensibilmente la lettura. Per lo stesso rivestimento, superficie pulita e contaminata possono differire di decine di gradi. La preparazione richiede guanti, pulizia con solvente o plasma, e sosta a temperatura/umidità costanti per il tempo prescritto prima della misura; altrimenti il "120°" potrebbe essere solo un'illusione di pulizia.
Quarto, norme di preparazione dei pannelli per nebbia salina. Il risultato nebbia salina dipende fortemente dal pretrattamento del pannello e dall'uniformità dello spessore. Posizione del graffio, profondità della linea, sigillatura dei bordi influenzano il punto di corrosione; spessore non uniforme fa degradare prima le zone deboli. Preparare rigorosamente secondo GB/T 1771 (grado sabbiatura/lucidatura, controllo spessore, standard di incisione), e descrivere lo stato del pannello nel rapporto, per evitare di leggere "difetti di preparazione" come "prodotto non resistente alla corrosione".
Scrivere campionamento e preparazione negli SOP di prova è la premessa affinché tutti i numeri siano comparabili e tracciabili: senza un uniforme "come prelevare, come preparare", i dati tra lotti e tra laboratori perdono base di confronto.
Otto, parte due: errori comuni di rilevazione e identificazione del "packaging dei dati"
La confusione terminologica di mercato (l'archivio §6.6 ha già avvertito dell'abuso di "9H" "nano") si riflette nelle prove con vari "packaging dei dati". Acquisti e controllo qualità devono saper riconoscere le seguenti tipiche tecniche:
- Dare solo il picco principale, non la distribuzione: pubblicizzare "dimensione 20 nm", ma nascondere PDI molto ampio o un chiaro secondo picco sopra 100 nm. Il rapporto completo deve dare contemporaneamente diametro medio, ampiezza distribuzione e presenza di picchi di aggregazione.
- Usare metodi di prova diversi per ottenere valori alti: durezza misurata con carico minore per ottenere H più alto; angolo di contatto scegliendo volume goccia e algoritmo più favorevoli. La contromisura è richiedere l'indicazione di norma e parametri metodo; dati di metodi diversi non sono direttamente comparabili.
- Non indicare la durezza del substrato: promuovere "9H" misurato su substrato morbido come durezza assoluta. Il rapporto normato deve indicare chiaramente substrato (acciaio/vetro/plastica) e condizioni GB/T 6739.
- Usare angolo iniziale per mascherare variazione per luce: rivestimenti con nano TiO₂ diventano superidrofili per fotocatalisi sotto luce (archivio §5.3), 120° iniziali possono cadere a decine di gradi dopo ore. Non indicare il momento di prova è presentazione selettiva.
- Applicare dati di strato sottile di laboratorio a prodotto a film spesso: eccellenti dati di strato ceramico 80 nm su un substrato, ma applicati a rivestimento funzionale 50 µm. Spessori diversi, meccanismo e prestazioni possono essere totalmente diversi; si deve riportare secondo lo spessore reale del prodotto.
Il principio unico per riconoscere queste tecniche: richiedere il set completo "metodo + condizioni + substrato + rapporto terza parte". Manca uno qualsiasi, il numero è solo materiale marketing, non prova ingegneristica. Questo è anche il motivo per cui insistiamo nell'allegare dati di caratterizzazione completi alla consegna: perché ogni numero ricevuto dal cliente sia rintracciabile a una norma specifica e a una misura ripetibile.
Nove: suggerimenti di caratterizzazione e accettazione di Kexin New Materials
Tornando all'applicazione ingegneristica, Kexin New Materials (kexinMaterials) suggerisce di dividere l'accettazione della vernice nano in "due livelli di prove":
- Livello uno (prova attributo nano): distribuzione dimensionale (DLS, picco principale 1–100 nm) + potenziale Zeta (stabilità) + morfologia TEM/SEM (nessuna aggregazione significativa). Solo con tutti e tre si conferma che è realmente "nano".
- Livello due (prova prestazioni): spessore film (indicare metodo) + durezza (GB/T 6739, indicare substrato) + angolo di contatto (metodo goccia seduta, indicare condizioni) + nebbia salina/adesione/abrasione (norme corrispondenti). Corrispondente uno a uno alla tabella della sezione otto; mancanza è sospetta.
Per l'acquirente, la pratica più sicura è: scrivere nel contratto i suddetti elementi di prova, norme, soglie di idoneità e richiesta di rapporto terza parte, e al arrivo campionare a lotto gli elementi chiave (almeno dimensione, spessore, durezza, angolo di contatto). Per il ricercatore, si deve usare continuamente DLS e Zeta per monitorare stabilità dispersiva nell'iterazione della formula, ponendo "no aggregazione" come linea rossa di processo: il valore della vernice nano sta tutto nella stabile presenza di 1–100 nm.
Kexin New Materials (kexinMaterials) ritiene sempre: nano non è parola di marketing, ma un gruppo di grandezze fisiche misurabili ripetutamente con strumenti. Quando un documento tecnico risponde chiaramente "quanti nm, quanto Zeta, quanto spessore, quanta durezza, quanto angolo di contatto, quanta nebbia salina", allora la cosiddetta "vernice nano" merita davvero questo nome.
Da aggiungere: la caratterizzazione non è "una prova per tutta la vita". I sistemi dispersi nano sono sensibili a temperatura, tempo di stoccaggio, storia di taglio; tra lotti può esserci deriva del potenziale Zeta o lieve aggregazione, quindi si suggerisce di inserire gli elementi chiave (dimensione, Zeta, spessore, durezza, angolo di contatto) nel doppio binario campionamento a lotto all'arrivo + verifica periodica di tipo: la prova all'arrivo conferma l'usabilità del lotto, la verifica di tipo (es. nebbia salina, abrasione) valida stabilità a lungo termine. Solo facendo della prova un'azione continua anziché un passaggio una tantum, la promessa prestazionale della vernice nano resiste al ripetuto collaudo in cantiere.
Dieci: domande frequenti
D: Perché nella prova della vernice nano si devono misurare necessariamente dimensione e potenziale Zeta?
R: Perché la definizione di "nano" è almeno una fase di dimensione 1–100 nm (secondo archivio ricerca §5.1). Misurare solo prestazioni di formazione film non prova che le particelle siano davvero su scala nano; e le nanoparticelle si aggregano facilmente (archivio §5.1), il potenziale Zeta quantifica la stabilità dispersiva. Insieme provano "nano e stabile", prova fondamentale che distingue la vernice nano dalla vernice con cariche comuni.
D: Se la dimensione misurata da DLS non coincide con quella vista da TEM, quale è valida?
R: DLS dà "diametro idrodinamico", include strato di solvatazione, sensibile a particelle grandi/aggregati; TEM è dimensione morfologica reale per osservazione diretta. I due devono confermarsi: se il picco DLS è significativamente maggiore del TEM, spesso indica aggregazione. L'archivio pone morfologia TEM/SEM come integrazione necessaria della DLS (§5.6), si suggerisce di calibrare la scala con TEM e monitorare stabilità di lotto con DLS.
D: La matita 9H rappresenta un rivestimento molto duro?
R: 9H è il grado del metodo di durezza matita GB/T 6739, non uguale a durezza assoluta del materiale, e dipende fortemente da substrato e condizioni (carico, angolo, stato matita). Nell'archivio Onyx, Gaamp360 ecc. dichiarano 9H (§6.1, §6.2), ma misurati su substrato specifico. Nel rapporto si deve indicare substrato e norma, altrimenti il numero ha scarso valore; se necessario usare nanoindentazione per modulo e durezza quantitativi.
D: Un angolo di contatto di 120° è sicuramente "superidrofobo"?
Risposta: non necessariamente. Il superidrofobico richiede solitamente un angolo di contatto >150° e un angolo di rotolamento molto piccolo. 120° rientra nell'alta idrofobicità ma non nel superidrofobico rigoroso (ad es. l'angolo di contatto dell'acqua di Onyx è 120°, secondo §六.1). Inoltre, l'angolo di contatto è influenzato dal metodo di prova, dal volume della goccia, da temperatura e umidità; è necessario indicare il metodo della goccia sessile e le condizioni; i rivestimenti con fotocatalisi (come TiO₂ nano) diventano anche idrofili con l'illuminazione (§五.3), pertanto riportare il valore isolatamente non ha senso.Domanda: perché lo spessore del film della vernice nano varia così tanto da 80 nm a 100 µm?
Risposta: i diversi rivestimenti nano hanno funzioni e morfologie differenti: lo scudo ceramico per vernice auto è sottile fino a 80–150 nm (Re-yingcai, §六.4), 200–400 nm (Onyx, §六.1); il rivestimento ceramico a base di SiO₂ è di 1–3 µm (Gaamp360, §六.2); il rivestimento isolante elettronico è di 12–25 µm (ECS 1300AG, §六.3); la ceramica composita funzionale può raggiungere 50–100 µm (YC-8703, §五.2). L'ordine di grandezza dello spessore del film determina il metodo di prova e deve essere indicato.
Domanda: come interpretare la nebbia salina neutra di 500h e 1000–3000h?
Risposta: secondo la tabella generale del documento, la nebbia salina neutra (GB/T 1771 ecc.) solitamente per 500h non forma bolle, con ruggine unilaterale ≤1–2 mm; l'anticorrosione pesante può raggiungere 1000–3000h. L'anticorrosione composita nano riduce la permeazione di acqua e ossigeno tramite strati lamellari (§五.5). Re-yingcai ha misurato una nebbia salina neutra ≥1200 h (§六.4). La lettura deve indicare chiaramente il tipo di nebbia salina, la durata e lo standard di valutazione, non si può scrivere solo "nebbia salina conforme".
Domanda: qual è la differenza tra adesione a reticolo 0 e 1 grado?
Risposta: il metodo a reticolo (GB/T 9286) va da 0 a 5 gradi, 0/1 grado è eccellente, distacco ≤5% (tabella generale del documento). 0 grado è sostanzialmente senza distacco, 1 grado ha un lieve distacco ai bordi ma rimane eccellente. Per i rivestimenti ceramici nano, si deve anche combinare con la resistenza di adesione (ad es. YC-8703 >4 MPa, §五.2) per una valutazione complessiva, poiché lo strato ceramico fragile può avere un buon reticolo ma scarsa resistenza all'urto.
Domanda: è sufficiente richiedere al fornitore un solo "rapporto di test nano"?
Risposta: non è sufficiente. Si deve richiedere che il rapporto copra l'intera catena di prove di secondo livello di questo documento: dimensione delle particelle + Zeta + TEM (attributi nano), spessore del film + durezza + angolo di contatto + nebbia salina/adesione/resistenza all'usura (prestazioni), e indicare standard e metodi. Il §六.6 del documento ricorda anche che i termini di mercato sono confusi; per l'acquisto bisogna guardare il rapporto di test di terze parti, spessore del film, angolo di contatto, dati di nebbia salina/resistenza all'usura; se manca uno, sorge il dubbio.
Domanda: come si misura in modo affidabile la resistenza all'usura della vernice nano?
Risposta: usare l'usura Taber (GB/T 1768, ASTM D4060, tabella generale del documento ≤10–50 mg/1000 giri come livello), specificando chiaramente il modello della ruota abrasiva, il carico, i giri e la perdita di peso. Le fasi nano di SiO₂/ceramica mirano a migliorare la resistenza all'usura, ma il rapporto deve fornire la perdita di peso specifica anziché descrizioni qualitative come "buona resistenza all'usura", per poter confrontare trasversalmente prodotti diversi.
XI. Letture supplementari
- Punti chiave per il collaudo e l'accettazione della vernice a base d'acqua(stesso cluster: metodi di rilevamento e accettazione dei rivestimenti, complementari al quadro di caratterizzazione di questo articolo)
- Selezione di rivestimenti industriali a base d'acqua(stesso cluster: verifica delle prestazioni e selezione dei sistemi di verniciatura industriale)
- Guida alla selezione di rivestimenti a base d'acqua / a solvente(correlato: considerare "prestazioni verificabili" come dimensione di selezione accanto a costo e applicazione)