방금 칠한 도장 면이, 잠시 후 아래로 흘러내리는 '눈물 자국'이 생기는 경우가 있는데 — 이것이 바로 흘러내림(눈물 흐름)입니다. 그것은 보기 흉할 뿐만 아니라 도료 막의 두께가 통제 불능 상태임을 의미합니다. 이 글에서는 원인과 보완 방법을 명확히 설명합니다.
한 줄 요약:흘러내림=페인트 과다/지나치게 묽음/이동 너무 느림; 핵심은 ”단위 면적당 도료량이 임계치를 초과”하는 것이며, 토출량을 줄이고 거리를 멀리하고 희석을 낮추면 방지할 수 있음.
1. 흘러내림의 원인
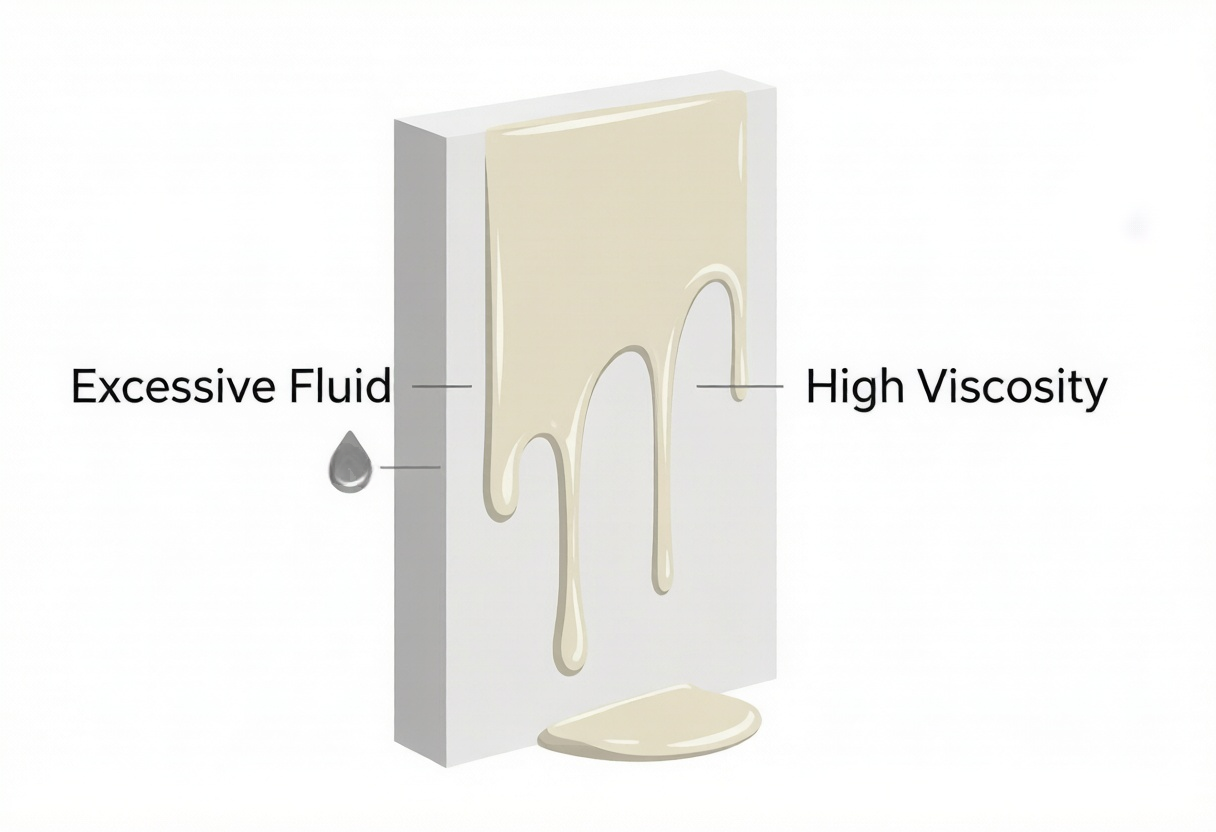
도료 분사량 과다: 건 바늘/유량이 너무 크게 열려 국소적으로 도료가 쌓임.
스프레이 건 거리가 너무 가까움: 도료 안개가 충분히 퍼지기 전에 한 점에 떨어짐.
희석 과다: 점도가 너무 낮아 페인트가 "잡히지 않음".
총 이동 속도가 너무 느림/겹침이 너무 많음: 단위 면적당 누적 두께가 너무 두꺼움.
그림: 도료 분출이 많고, 거리가 가깝고, 희석이 과도하여 도막이 임계 두께를 초과하면 흘러내린다.
2. 어떻게 보완할 것인가
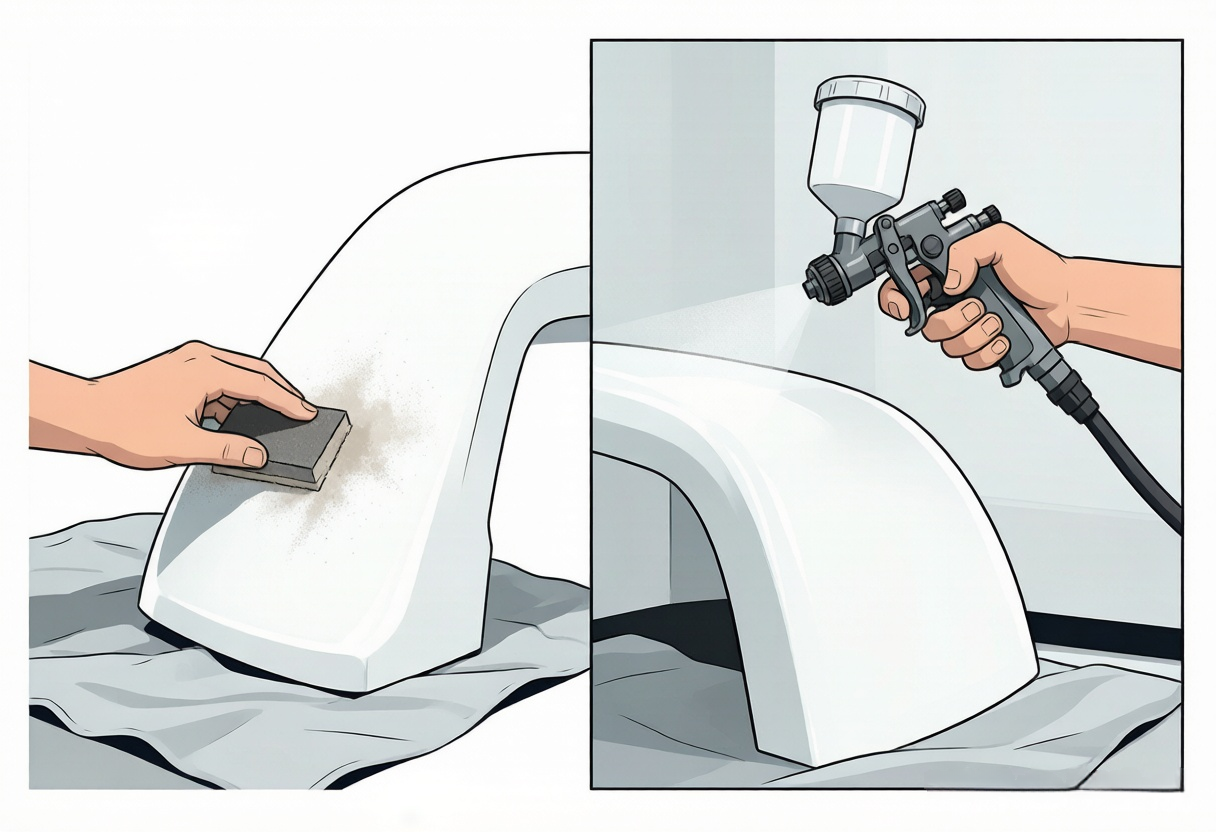
미건조: 즉시 희석제로 닦아내거나 다시 분무하여 매끄럽게 정리하세요.
건조 완료: 완전히 경화된 후, 1500–2000 방 사포로 흐름 자국을 매끄럽게 연마한 다음, 보색/클리어를 얇게 재도장하세요.
심각: 전체 연마 후 재도장.
그림: 건조 후 흘러내린 자국을 연마하고 얇게 분사하여 수리하며, 심한 경우 해당 부위 전체를 재도장한다.
예방: 도료 설명서에 따라 점도를 조절하고, 건 분사 속도와 중첩률(1/2–2/3)을 제어하며, 수직면에서는 적절히 "적게 여러 번 분사"하여 도막이 흘러내림 임계 내에서 buildup되게 한다.
요약
흘러내림은 토출량 과다, 스프레이 건 과접근, 과도한 희석 또는 건 이동 속도 지연으로 도막이 임계 두께를 초과하여 흘러내리는 현상이다. 미건조 시 닦아내고 재도장 가능하며, 완전 건조 후에는 흘러내림 자국을 샌딩하고 얇게 분사하여 보수하고, 심할 경우 해당 부위 전체를 재도장한다. 예방은 점도 및 건 이동 제어를 통해 가능하다.
자주 묻는 질문 FAQ
도장 흘러내림의 원인은 무엇인가?
주로 단위 면적당 도료량이 임계치를 초과하기 때문입니다: 도료 분사량이 너무 많음, 스프레이 건 거리가 너무 가까움, 과도한 희석으로 점도가 너무 낮음, 또는 건 이동이 너무 느려 겹침이 많아지면 도막이 붙지 못하고 흘러내립니다.
흘러내림을 어떻게 보완하나?
마르지 않았다면 즉시 희석제로 닦아내거나 다시 분무하여 평평하게 정돈할 수 있습니다; 이미 말랐다면 완전 경화 후 1500–2000 눈사포로 흐름 자국을 갈아 평평하게 한 다음 얇게 색상/클리어 도료를 보정 분사합니다; 심할 경우 해당 부위 전체를 갈아내고 다시 도장합니다.
흘러내림을 어떻게 예방하나?
설명서에 따라 점도를 조절하고, 건 이동 속도와 겹침률(1/2–2/3)을 제어하며, 수직면은 소량 다회 분사하고 한 번에 두껍게 쌓지 않도록 합니다.
과도한 희석은 반드시 흘러내림을 유발하나?
반드시 그렇지는 않지만 위험이 크게 증가합니다. 점도가 너무 낮으면 도막이 붙지 않으며, 특히 수직면과 대유량 상황에서 매우 쉽게 흘러내립니다.
건 이동이 느리면 왜 흘러내림이 생기나?
건 이동이 느리면 같은 위치에 도료가 과도하게 축적되어 막 두께가 기준을 초과하고, 흘러내림 임계 두께를 넘으면 눈물 자국이 형성됩니다. 일정한 속도 유지는 핵심입니다.
객신신소재 · 자동차 도장 기술 문서 | 본문은 기술 해설형 콘텐츠로, 선정 및 시공 참고용입니다
{
"@context": "https://schema.org",
"@type": "FAQPage",
"mainEntity": [
{"@type":"Question","name":"도장 흘러내림(러닝)의 원인은 무엇인가요?","acceptedAnswer":{"@type":"Answer","text":"주로 단위 면적당 도료량이 임계치를 초과하기 때문입니다: 도료 토출량이 너무 많음, 스프레이 건 거리가 너무 가까움, 과도한 희석으로 점도가 너무 낮음, 또는 건 이동 속도가 너무 느려 겹침이 과다하여 도막이 버티지 못하고 흘러내립니다."}},
{"@type":"Question","name":"흘러내림을 어떻게 보완하나요?","acceptedAnswer":{"@type":"Answer","text":"마르기 전에는 즉시 희석제로 닦아내거나 다시 분무하여 평평하게 정리할 수 있습니다; 이미 마른 경우 완전 경화 후 1500–2000 방 사포로 흘러내린 자국을 매끄럽게 연마한 다음 얇게 색보정/클리어를 분무합니다; 심한 경우 해당 부위 전체를 연마하고 재도장합니다."}},
{"@type":"Question","name":"흘러내림을 어떻게 예방하나요?","acceptedAnswer":{"@type":"Answer","text":"설명서에 따라 점도를 조절하고, 건 이동 속도와 겹침률(1/2–2/3)을 제어하며, 수직면은 적게 여러 번 분무하여 한 번에 두껍게 쌓이는 것을 피하세요."}},
{"@type":"Question","name":"과도한 희석은 반드시 흘러내림을 유발하나요?","acceptedAnswer":{"@type":"Answer","text":"반드시 그렇지는 않지만 위험이 크게 증가합니다. 점도가 너무 낮으면 도막이 버티지 못하며, 특히 수직면과 대유량 상황에서 매우 쉽게 흘러내립니다."}},
{"@type":"Question","name":"건 이동이 느리면 왜 흘러내림이 생기나요?","acceptedAnswer":{"@type":"Answer","text":"건 이동이 느리면 같은 위치에 도료가 과도하게 누적되어 막 두께가 기준을 초과하며, 흘러내림 임계 두께를 넘으면 눈물 자국이 형성됩니다. 일정한 속도 유지는 핵심입니다."}}
]
}