なぜ「前処理がプラスチック塗装の生死を決める」と言われるのか
プラスチック塗装の世界には、繰り返し検証されてきた業界用語がある。それは「塗装のトラブルは九割が前処理にある」というものだ。どれほど塗料の配合が先進的であっても、どれほど吹付け技術が熟練していても、プラスチックSurfaceが正しく「下準備」されていなければ、塗膜は滑らかなガラスに貼った粘着テープのように、一見付いているようでちぎればすぐに剥がれてしまう。前処理こそが、プラスチック塗装という建物の土台なのである——地盤が緩ければ、上にどれほど美しく建ててもやがて崩れ去る。残念なことに、前処理は「目立たない」ために過小評価されがちである:人々は塗料の色や光沢、手触りに関心を向けやすいが、それらを可能にする前処理をないがしろにしがちである。この軽視こそが、多くのプラスチック塗装の品質事故の深層にある原因である。
プラスチックの前処理がこれほど重要なのは、プラスチックSurfaceの「不活性」に根ざしている。ほとんどのプラスチック、特にポリプロピレン(PP)、ポリエチレン(PE)といったポリオレフィンは、Surfaceエネルギーが極めて低く、極性が弱く、滑らかで活性基を欠くため、塗料は濡れ広がりにくく、さらに強固な付着を形成しにくい。塗膜にプラスチックを「掴ませる」には、前処理によって人為的にプラスチックSurfaceの状態を変えなければならない:汚染を除去し、極性を増し、Surfaceエネルギーを高め、微視的な粗さを生み出すか、あるいはプラスチックと塗膜の間に橋渡しする中間層を導入する。言うなれば、プラスチックの前処理の本質とは、プラスチックSurfaceに対する「改造工事」である——それはプラスチックの全体特性を変えるものではないが、その薄い一層のSurfaceを正確に再構成し、「塗料を拒む」から「塗料を迎え入れる」へと変える。この目に見えないSurface改造こそが、プラスチック塗装の成否を分かつ分水嶺である。
前処理は単一の動作ではなく、一連の連鎖した工程の鎖である:射出成形品の応力除去から、離型剤と汚染を取り除く洗浄・除塵、さらにSurface活性化によるSurfaceエネルギー向上、最後に付着促進剤やプライマーの塗布に至るまで。各工程にはそれに代わることのできない役割があり、いずれかの環の手抜かりも付着失敗を招きかねない。この「鎖式」の特徴は、前処理の品質が最も強い環ではなく最も弱い環によって決まることを意味する——木桶の短い板のように、いかなる工程の不備も全体の付着を引き下げる短所となる。洗浄がどれほど徹底していても、活性化が不十分なら無駄になり;活性化がどれほど十分でも、プライマーを誤ればこれまでの努力は水の泡となる。まさにこのため、前処理は孤立した一環の最適化ではなく、システム的かつ全工程鎖の視点で扱われる必要がある。さらに厄介なのは、プラスチックの種類によって前処理Solutionが大きく異なること——ポリオレフィンには強力な活性化が必要で、ABSは比較的穏やか、PCは応力割れに注意が必要である。この前処理技術の地図を理解し習得することは、プラスチック塗装の従事者、塗料エンジニア、そして購買意思決定者のコア的な課題である。KeXin New Materialのようなプラスチック塗装顧客にサービスする企業は、しばしば「まずSubstrateを確認し、次に前処理Solutionを決定する」をプロジェクトの第一歩としている。なぜなら前処理の正否が、その後の塗装の成否をDirect決定するからである。本稿ではプラスチック塗装の前処理における完全な工程鎖をSystem的に分解する。
第一関:応力除去、射出成形が埋めた隠れたリスクを排除する
プラスチック前処理の第一関は、多くの場合塗装に先立ってすでに始まっている——それが応力除去である。この見過ごされやすい工程こそが、多くの塗装割れ事故の根源である。
プラスチック部品が射出成形される際、溶融プラスチックは金型内で急速に冷却Curingし、各部位の冷却速度が不均一で流動配向もまちまちであるため、成形品内部に大量の内部応力が残留する。これらの内部応力は普段「潜伏」して現れないが、いったん塗装溶剤の侵食や使用時の環境応力に遭遇すると解放され、成形品Surfaceに銀条(シルバーストリーク)、亀裂を生じさせ、塗膜がそれに伴って割れ、白化し、甚至は剥離する。ポリカーボネート(PC)、PC/ABS、PMMA(アクリル)など溶剤に敏感なプラスチックは特に顕著である——それらはそもそも有機溶剤による応力割れを受けやすく、そこに射出内部応力が重なれば、塗装時に極めて容易に「割れ爆発」を起こす。
応力除去の主な手段は焼なまし(annealing)である:射出成形品をプラスチックの熱変形Temperatureよりやや低い条件で一定時間保温し、分子鎖に緩和・再配列の機会を与えて内部応力を解放し、その後ゆっくり冷却する。プラスチックの種類によって焼なましTemperatureと時間は異なり、材料特性に基づき設定する必要があり、焼なまし不足では応力が残留し、過剰な焼なましでは変形を招く恐れがあるため、精密な制御が必要である。焼なましのほか、射出成形工法の最適化(適切な金型Temperature、射出速度、保圧、冷却)によって源流から内部応力を減らすことも、重要な予防手段である。
強調すべきは、応力除去が「上流が下流を決める」典型な環であるという点——それは射出段階で生じるが、塗装品質にDirect影響する。これもまた、プラスチック塗装が「射出—前処理—塗装」という全工程鎖が協調するシステム工法であることを物語っている。塗料サプライヤーが顧客と射出段階で応力除去の要件について沟通できれば、大量の塗装割れ事故を根本から回避できることが多い。PCなどの敏感なプラスチックの塗装プロジェクトにおいて、応力除去は飛ばしてはならない第一の防衛線である。
第二関:洗浄・除塵、付着の障害を一掃する
プラスチックSurfaceの洗浄は、前処理において前後のつながりを担う重要な環である。どれほど優れた活性化とプライマーであっても、離型剤や油汚れ、ほこりだらけのSurfaceに強固な付着を築くことはできない。洗浄の目標は、付着を妨げる一切のSurface汚染物を徹底して除去することである。
プラスチック部品Surfaceの汚染は主にいくつかの面から来る:射出時に使用される離型剤(多くはシリコーンオイル、ステアリン酸塩などで、付着の最大の殺手であり、残留すると縮孔や付着不良を招く)、加工と運搬中に付着した油汚れと手の汗、環境中のほこり粒子、そしてプラスチックが静電気で吸着した微塵である。中でも離型剤の害が最も大きい——シリコーン系離型剤は極微量でも残留すれば、塗装時に縮孔(フィッシュアイ)を形成し、付着を著しく弱める。したがって、洗いやすい離型剤への切り替えや削減、甚至は離型剤なし射出は、源流から洗浄を改善する重要な方向である。
洗浄の方法は汚染の程度とSubstrateによって異なる。一般的には溶剤拭き(Substrateを侵さない溶剤で油汚れを拭き取る。溶剤のプラスチックに対する適合性に注意が必要)、水系洗浄(洗剤+超音波またはスプレー、バッチ処理に適する)、およびほこりに対する物理的除塵がある。プラスチック塗装において、静電除塵は特に重要である——プラスチックは絶縁体であり、静電気でほこりを吸着しやすく、普通のエアブローではかえって汚くなる。業界では一般的にイオン風(イオン化空気)でプラスチックSurfaceの静電気を中和し、その後ブローで微塵を除去することが、プラスチック塗装の除塵における標準的なやり方である。塗装前の最終除塵(しばしばペイントブース入口でイオン風ガンを使用)は、外観を守り塵点欠陥を減らす重要な操作である。
ここで特に展開して述べる価値があるのは離型剤の問題である。射出時に離型を容易にするため、金型やプラスチック中にしばしばシリコーンオイル、ステアリン酸塩などの離型剤が含まれ、それらが成形品Surfaceに移行すると、肉眼では見えず量も極微であっても、塗膜に「滑り」を生じさせるのに十分である——縮孔(フィッシュアイ状の凹み)を形成し、付着を著しく弱める。シリコーン系離型剤は特に頑固で、プラスチック塗装において最も隠蔽されかつ最も一般的な元凶である。対処法は三層ある:源流において、洗いやすい離型剤の選択、使Coverageの削減、甚至は内添離型や無離型剤工法の採用を尽きる;工程において、有効な洗浄(水系洗浄、超音波、必要に応じ溶剤拭き)で徹底して除去する;検証において、水膜試験、蛍光検出などで離型剤が除去されたことを確認する。多くのバッチ付着事故を根底から辿れば、この離型剤残留の環に行き着くことが多く、洗浄特に離型剤除去が前処理における重みを物語っている。
洗浄品質の判断は、しばしば水膜試験(洗浄されたSurfaceで水が均一に広がって膜となり、珠になって収縮しないこと)によってSurfaceエネルギーと清浄度を初步評価する。洗浄とその後のSurface活性化はしばしば密接に衔接する——一部の活性化方法(火炎、プラズマなど)自体にも一定の洗浄作用がある。しかし明確にすべきは、活性化は洗浄に代わるものではなく、重度の汚染特に離型剤残留は、まず洗浄してきれいにしなければならず、さもなければ活性化も効を奏しにくいという点である。清浄で、汚染なく、静電吸塵もないプラスチックSurfaceこそが、その後のすべての前処理と塗装工程の前提である。
第三関:Surface活性化、不活性プラスチックの付着潜在力を目覚めさせる
もし洗浄が「障害を一掃する」ことなら、ではSurface活性化はプラスチック前処理の「コア手術」である——それはプラスチックSurfaceの化学的・物理的状態をDirect変え、不活性で低SurfaceエネルギーのSurfaceを、高極性・高Surfaceエネルギーで付着に有利な活性Surfaceへと変える。ポリオレフィンなどの付着困難なプラスチックにとって、Surface活性化は成否を決する鍵である。
Surface活性化の原理は、物理的または化学的手段によってプラスチックSurfaceに含酸素極性基(水酸基、カルボニル基、カルボキシル基など)を導入し、Surfaceエネルギーと極性を大幅に高め、同時に適度な微視的エッチングによる粗さ増加をもたらすことである。この処理により、塗料はより良く濡れ広がり、Surface極性基と物理吸着乃至化学結合を形成できるようになる。現在工業上主流のSurface活性化方法は三つある:火炎処理、プラズマ処理、コロナ処理で、それぞれ特徴と適用場面がある。
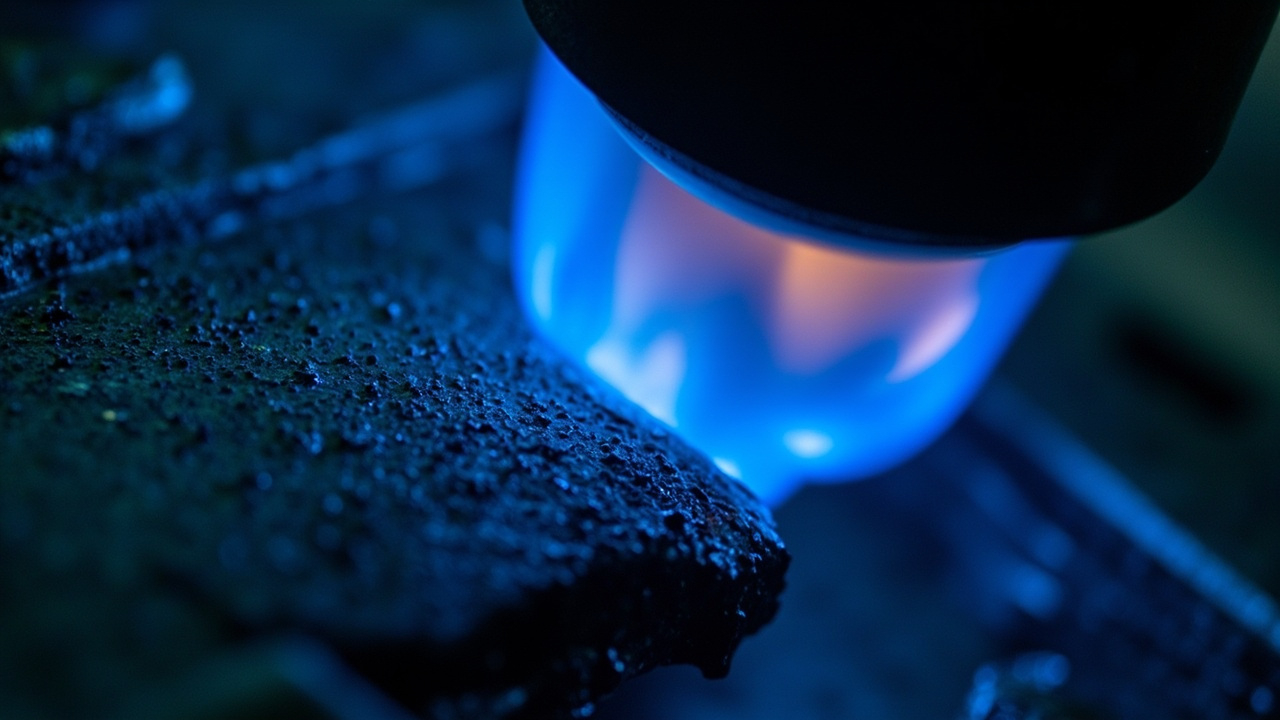
火炎処理(flame treatment)は酸化性火炎でプラスチックSurfaceを素早く撫で、火炎中の活性粒子が瞬時にSurfaceを酸化し極性基を導入してSurfaceエネルギーを高める。設備が簡単で、処理速度が速く、コストが低く、大物(自動車バンパーなど)やインライン連続処理に適しており、ポリオレフィン自動車外装部品の一般的な活性化方式である。重要な管理点は火炎の雰囲気(燃料ガスと空気の配合比、酸化性であること)、処理距離、速度と回数——処理不足では活性化不十分、過剰ではSurfaceを焼損する恐れがある。火炎処理の活性化効果は時間とともに減衰する(Surface基の再配列)ため、活性化後はできるだけ早く塗装すべきである。
プラズマ処理(plasma treatment)は高エネルギープラズマ(電離気体)でプラスチックSurfaceを衝撃し、化学的活性化(極性基導入)と物理的エッチング(粗さ増加)の二重作用を兼ね、活性化効果が良く、均一で制御可能であり、かつ複雑な形状の部品も処理できる。常圧プラズマ(大気圧プラズマ)はインライン使用可能で、真空プラズマ処理はより徹底するが真空腔が必要で精密小物に適する。プラズマ処理は消費者電子、精密プラスチック部品の活性化におけるハイエンドな選択である。コロナ処理(corona treatment)は高電圧コロナ放電でSurfaceを活性化し、主にフィルム、シートの連続処理(Packagingフィルム印刷前の活性化など)に用いられ、三次元立体部品の均一処理では火炎、プラズマに劣る。
ダイン値:Surfaceエネルギーを定量化する科学的尺度
Surface活性化が良くできているかは、「感覚」ではなく科学の定量化によるべきである。プラスチックのSurfaceエネルギーを測り、活性化効果を判断するコア指標が、ダイン値(Surface張力、単位ダイン/センチ、dyne/cm、すなわちmN/m)である。ダイン値検出を理解し習得することは、プラスチック前処理の品質管理における鍵となる技能である。
ダイン値が反映するのはプラスチックSurfaceのSurfaceエネルギーの高低である。Surfaceエネルギーが高いほど、塗料は濡れ付着しやすい。基本的な法則として:塗料がGoodに濡れ付着するには、SubstrateのSurfaceエネルギーが塗料のSurface張力より若干高いこと(通常、Substrateのダイン値が塗料のSurface張力より約7-10 dyne/cm高いことが要求される)。未処理のポリオレフィンSurfaceエネルギーは極めて低く(PPは約29-31 dyne/cm、PEはさらに低い)、常規塗料の付着には到底足りない;火炎、プラズマ処理を経ると、Surfaceエネルギーは40 dyne/cm以上に向上し、初めてGoodな付着の条件を備える。したがって、ダイン値は活性化が基準に達しているかを判断するDirect的な根拠である。
ダイン値の検出には二つの常用方法がある。ダインぺん(dyne pen)法が最も便利である:一連の異なるSurface張力の標準液(ペン状にしたもの)でプラスチックSurfaceに線を引き、液体が2秒以上均一に広がって収縮しなければ、Surfaceエネルギーがそのダイン値以上であることを示す;液体が珠になって収縮すれば、Surfaceエネルギーがその値未満である。異なるダイン値のペンで順次試験することでSurfaceエネルギーの範囲が決まり、操作が簡単でラインQuick検出に適する。ダイン液(dyne solution)法は綿棒で標準液を塗布し、判断原理は同じでより精密である。さらに、接触角測定(水または標準液滴のSurfaceでの接触角を測り、接触角が小さいほどSurfaceエネルギーが高い)は実験室でのより精密なSurfaceエネルギー表征方法である。
実際の生産において、ダイン値検出は前処理品質管理のコア手段である——活性化後はダイン値を検出して基準達成を確認し、それから塗装に進む。注意すべきは、活性化効果は時間とともに減衰する(Surface極性基が再配列、移行、または汚染される)ため、活性化後のプラスチック部品は規定時間内(通常数時間から一日以内、材料と環境による)にできるだけ早く塗装すべきであり、放置しすぎてダイン値が下がれば再活性化が必要である。「活性化—ダイン検出— timely塗装」の標準フローとダイン値管理基準を構築することは、プラスチック塗装の付着安定性を守る重要な管理措施である。
第四関:付着促進剤とプライマー、付着の分子的架け橋を架ける
極めて付着困難な一部のプラスチック、特にポリプロピレン(PP)に対しては、Surface活性化だけでは信頼できる付着が得られないこともあり、「付着促進剤」や専用プライマーの助けがさらに必要である。これはプラスチック前処理における化学的解決Solutionの精髄である——「両方に親しむ」中間材料の一層を用い、プラスチックと塗膜の間に付着の橋を架けるのである。
付着促進剤の中で最も古典的かつ広く使用されているのは、塩素化ポリオレフィン(CPO、Chlorinated Polyolefin、塩素化ポリプロピレンCPPとも呼ばれる)です。その分子構造は非常に巧妙で、一部はポリオレフィンの非極性鎖セグメントを保持しており、非極性のPPSubstrateとGoodに相溶・絡み合い、另一部には塩素などの極性基が含まれ、極性のトップコート樹脂と結合します。このように、CPOはまるで一層の「分子糊」のように、一方でPPを捉え、もう一方で塗膜を引き留め、もともと付着し得なかった両者をしっかりと結びつけます。CPOプライマーはPPプラスチック塗装(自動車バンパー、内装など)の重要な材料であり、ポリオレフィン塗装において避けて通れない選択肢です。
プライマー(primer)の役割は付着促進にとどまりません。優れたプラスチック用プライマーは通常、多重の機能を兼ね備えています。付着の架け橋をProvidesする(PPに対するCPOなど)、Substrateを封孔する、Surfaceの微小欠陥を埋めて均一な下地をProvidesする、トップコートの発色と肉厚感を改善する、場合によっては一定の耐衝撃緩衝をProvidesする(自動車バンパー用プライマーの柔軟性が石打ち耐性に寄与するなど)。プラスチックの種類に応じて、プライマーの設計は異なります——PPにはCPO含有プライマーを、ABS、PCなどには付着性の良い汎用プラスチックプライマーを使用できます。プライマーの選択は、Substrateとトップコートの両方と同時に適合し、配套Systemを形成する必要があります。
注意すべきは、付着促進剤/プライマーとSurface活性化は二者択一ではなく、協働して使用されることが多いという点です——まず活性化でSurfaceエネルギーを向上させ、その後プライマーを塗布してさらに付着を確保し、二重の手段を重ねて最も困難な付着課題に対応します。ポリオレフィンなどの「付着困難者」に対しては、活性化+CPOプライマーの組み合わせがほぼ標準的なSolutionです。プライマーの塗布にも勘所があります。Film Thicknessは適度であること(薄すぎると付着架橋が不十分、厚すぎると内聚力が低下する可能性がある)、活性化後速やかに塗布すること、トップコートと配套であること(層間付着、溶剤適合性)。正しくプライマーを選択し塗布することが、Surface活性化の成果を信頼できる付着へと変える最後の一押しです。
Substrateごとの差別化された前処理Solution
プラスチック前処理で最も避けるべきは「一律対応」です。前述の通り、プラスチックは「一材料一特性」であり、前処理Solutionは材料に応じて策定する必要があります。以下、主要なプラスチック数種に対し、その差別化された前処理の要点を整理します。これはプラスチック塗装Solution設計のコア内容でもあります。
ポリプロピレン(PP)とポリエチレン(PE)は最も処理が困難な類です。Surfaceエネルギーが極めて低く、極性が弱いため、強力なSurface活性化(火炎またはプラズマ)によりSurfaceエネルギーを大幅に向上させ、かつCPO含有の専用プライマーを塗布して架橋させて初めて、信頼できる付着が得られます。自動車バンパー、内装部品の多くはPP改質材料であり、PP前処理量が最大のシーンで、通常「火炎活性化+CPOプライマー」の標準組み合わせが採用され、ダイン値と除塵が厳格に管理されます。いずれかの工程を省略すると、大量の付着不良を招きやすいです。
ABSおよびABS合金は比較的「扱いやすい」です。ABSは極性のアクリロニトリル単位を含み、Surfaceエネルギーが高いため、多くの塗料がGoodに付着し、通常は清掃除塵後に塗装可能、あるいは汎用プライマーを塗布するだけでよく、強力な活性化は一般に不要です。これがABSが長年にわたりめっき・塗装に適したSubstrateとして家電・電子筐体に広く用いられてきた理由です。ただしABSも清掃(離型剤除去)と静電除塵に注意が必要です。ポリカーボネート(PC)およびPC/ABSのコア的リスクは溶剤応力割れです——前処理と塗装にはPCに優しい溶剤を使用し、強溶剤による銀条・亀裂を避け、塗装前に十分な退火(応力除去)を行う必要があります。PCは比較的付着しやすく、重点は「促附」ではなく「防裂」にあります。
その他のプラスチックにもそれぞれ勘所があります。ナイロン(PA)は吸湿性が強く、塗装前に水分を十分乾燥除去しないと成膜と付着に影響します。PMMA(アクリル)は透明で美観に優れるが脆く、溶剤割れを起こしやすいため、溶剤選択と応力除去を慎重に行う必要があります。ポリアセタール(POM)はSurfaceエネルギーが低く結晶性が高いため付着が極めて困難で、特殊処理が必要です。ガラス繊維強化プラスチックはSurfaceに繊維が露出し外観に影響するため、封孔または填平処理が必要な場合があります。熱可塑性エラストマー(TPU、TPE)は柔らかく、柔軟な配套前処理と塗料が必要です。Substrateの差異がこれほど大きいため、プラスチック塗装プロジェクトの第一歩は常に、Substrateの具体的な材質・グレード・改質成分を確認し、それに基づき対象別の前処理Solutionを策定することです。この材料理解に基づくカスタマイズされた前処理能力こそが、専門のプラスチック塗料サービス業者の価値であり、KeXin New Materialなどの企業がプラスチック塗装プロジェクトを受託する際に特に重視する技術的課題でもあります。
前処理の品質管理とよくある誤解
前処理が正しく行われているか、安定しているかは、System的な品質管理で担保する必要があります。同時に、実際の生産では前処理に関する多くのよくある誤解が存在し、これらの誤解を認識し科学的な品質管理体糸を構築することが、プラスチック塗装の歩留まりを向上させる鍵です。
前処理の品質管理にはいくつかのコア的環節が含まれます。清掃品質管理:水膜試験、目視検査、必要時のSurface汚染検査により、離型剤・油汚れ・ほこりが除去されたことを確認します。活性化品質管理:コアはダイン値検査です——活性化後にダインペン/液でSurfaceエネルギーが基準に達しているかを検査し、活性化後から塗装までの時間間隔(活性化減衰Prevents)を管理します。プライマー品質管理:プライマーFilm Thickness、塗布均一性、フラッシュ乾燥/硬化条件を管理します。環境管理:温Humidity、清浄度(塵埃粒子)、静電管理は、いずれも前処理と塗装品質にDirect影響します。付着検証:最終的にクロスカット試験、耐湿熱/Temperatureサイクル後の付着試験などにより、前処理+塗装の総合的な付着効果を検証します。
よくある誤解には警戒が必要です。誤解その一:「活性化は清掃に代わる」——誤りです。重度の汚染、特に離型剤残留はまず洗浄する必要があり、活性化では厚い汚染を処理できません。誤解その二:「活性化すればずっと使える」——誤りです。活性化効果は時間とともに減衰するため、活性化後は速やかに塗装し、放置した場合は再活性化が必要です。誤解その三:「プライマーは厚いほど付着が良い」——誤りです。プライマーFilm Thicknessは適度である必要があり、厚すぎるとかえって内聚力低下により全体の付着が弱まる場合があります。誤解その四:「同一の前処理が全プラスチックに適用できる」——誤りです。プラスチックは一材料一特性であり、PP・ABS・PCの前処理Solutionは全く異なり、必ず材料に応じて策定する必要があります。誤解その五:「前処理は塗装工場の仕事で、塗料/射出成形とは無関係」——誤りです。前処理は「射出成形(応力除去、離型剤)——前処理——塗料(プライマー配套)」という全チェーン協働の結果であり、いずれかの環が切れれば問題が生じます。
科学的な前処理品質管理Systemを構築するには、上述の重要パラメータ(清掃基準、ダイン値、活性化時効、プライマーFilm Thickness、環境条件)を標準化・定量化・追跡可能とし、付着問題が発生した際に前処理チェーンに沿って系統的に根本原因を排查できるようにする必要があります。これこそがプラスチック塗装が「経験的工房」から「安定製造」へと向かう必須の道です。優れた塗料サプライヤーは、この前処理品質管理基準の構築を顧客と協働し、現場で前処理関連の付着問題を協同排查することができ、この技術サービス能力は顧客の歩留まりを担保する上で極めて重要です。
超難付着プラスチック:常規前処理でも手が出ない場合
プラスチックファミリーの中には、いくつかの「硬い骨」——Surfaceエネルギーが極限まで低く、化学的不活性が極まっているものがあり、常規の火炎・プラズマ活性化にCPOプライマーを加えてもなお、付着が困難を極めます。これら超難付着プラスチックの特殊前処理を理解することは、プラスチック塗装技術の深さの表れです。
ポリアセタール(POM、セルコン)は典型的な難題です。結晶性が高く、Surfaceエネルギーが低く、分子鎖が整然と緻密で、反応可能な活性部位に欠け、常規活性化の効果は限定的です。POMの塗装には、より強力なSurface処理(強化プラズマ、特殊化学処理など)と専用プライマーの組み合わせが必要となり、かつ付着安定性の厳格な検証が依然として必要であり、プラスチック塗装で広く認められた困難Substrateです。ポリテトラフルオロエチレン(PTFE、テフロン)はさらに極端です——そのSurfaceエネルギーは全プラスチック中最低(約18 dyne/cm)であり、「非粘着」がその著名な特性で、常規手法ではほぼ塗料を付着させられず、ナフタレンナトリウム錯体エッチングなどの特殊化学処理でSurfaceを徹底的に改質して初めて辛うじて付着が得られ、プラスチック塗装の「エベレスト」です。
シリコーンゴム(シリカゲル)、熱可塑性エラストマー(TPE/TPU)などの柔軟材料は別種の課題に直面します。それらはSurfaceエネルギーが低く、かつ柔らかく変形しやすいため、塗膜は付着すると同時にSubstrateの大きな変形に追従して割れないことが求められ、前処理と塗料の柔軟配套への要求が極めて高いです。ガラス繊維強化プラスチックはSurfaceに繊維が露出し粗く不均一なため、封孔填平が必要です。多量の充填剤・難燃剤を含む改質プラスチックでは、そのSurface析出物が付着を阻害する可能性があり、対象的清掃が必要です。
これら超難付着プラスチックに対しては、前処理に「症状に応じた」特殊Solutionが必要であり、多くは活性化強化・特殊化学処理・専用プライマー・さらには多重手段重畳の組み合わせであり、厳格な付着と耐久試験で信頼性を検証する必要があります。この種の高難度Substrateの塗装は、塗料企業の技術蓄積と材料理解の深さを最も体現します。KeXin New Materialなどの技術サービスを重視する企業は、この類の高難度プラスチック塗装プロジェクトを受託する際、通常まず小サンプル検証を行い、前処理と塗料の適合を繰り返し試験してから量産へ拡大し、科学的かつ厳密な方式で難付着プラスチックの課題を克服します。この難Substrateへの攻略能力こそが、専門のプラスチック塗料サービス業者の価値の集中した体現です。
前処理と環境Safety:コンプライアンスは無視できない
プラスチック塗装前処理は付着品質に関わるだけでなく、環境保護とSafetyコンプライアンスにも関わります。環境規制の厳格化とSafety意識の向上に伴い、前処理工程のグリーン・コンプライアンスは、プラスチック塗装企業が重視すべき課題となっています。
従来の前処理における一部の化学手法には環境リスクがあります。クロム酸酸化などの化学粗化処理は一部の難付着プラスチックに有効ですが、六価クロムなどの有毒Heavy metalsを使用し、廃液処理コストが高く環境リスクが大きいため、厳格に制限または淘汰され、より環境に優しい物理活性化(火炎、プラズマ、コロナ)へと移行しています。清掃工程の溶剤使用(VOC排出)も、Water-Based清掃・Low VOC溶剤へと転換中です。プライマーなどの材料のVOCも同様に法規で拘束され、Water-Basedプライマー・ハイソリッドプライマーの適用を推進しています。
Safety面では、前処理はHigh Temperature(退火、火炎)、高電圧(プラズマ、コロナ)、可燃ガス(火炎処理のガス)、化学品等識別情報(清掃剤、溶剤)などに関わるため、厳格なSafety操作規範と防護措置——Fireproof防爆(ガス漏れ、溶剤蒸気)、用電Safety、換気排気(溶剤蒸気、活性化で発生するオゾンなど)、個人防護——が必要です。ライン設計は消防・労働Safety衛生の関連基準に適合する必要があります。
特定用途に対しては、前処理は業界Safety規範も満たす必要があります。例えば玩具プラスチック部品の前処理と塗装はGB 6675、EN 71などの玩具Safety基準(Heavy metals、有害物質限度)に適合する必要があり、Food接触部品はFoodグレード要求に適合し、自動車内装はVOC・臭気などの自動車メーカー規範を満たす必要があります。これは、前処理に用いる清掃剤・プライマーなどの材料自体も、下流製品のSafety法規に適合する必要があることを意味します。グリーン・Safety・コンプライアンスな前処理は、社会的責任であるだけでなく、Premiumサプライチェーン(自動車、消費電子、玩具、医療)への参入障壁でもあります。KeXin New Materialは顧客のプラスチック塗装前処理と配套塗料Solutionを設計する際、環境コンプライアンスと下流業界のSafety基準を重要な考慮事項とし、顧客が日増しに厳格化する法規要求を満たすことを支援しています。
前処理技術の発展傾向
プラスチック前処理技術も絶えず進化し、より環境に優しく、より効率的で、よりスマートな方向へ発展しています。これらの傾向を理解することは、プラスチック塗装前処理の未来像を把握する助けとなります。
環境化は重要な方向です。クロム酸酸化などの従来の化学処理はHeavy metals汚染問題により次第に淘汰され、火炎・プラズマ・コロナなどの物理活性化は化学廃液がなく環境に優しいことから主流となっています。この転換は環境規制の押し上げ結果であると同時に、技術進歩によるものでもあります——物理活性化は効果面で既に大多数のプラスチックの付着要求を満たし、同時に化学処理の廃液処理負担と環境リスクを回避しています。Water-Based清掃の溶剤清掃代替、Low VOCまたは離型剤フリー射出成形、Water-Basedプライマーの溶剤型プライマー代替は、いずれも前処理グリーン化の体現です。これはプラスチック塗料業界全体のグリーン化傾向と一脈相通じ、プラスチック塗装企業が厳格化する環境法規を満たし社会的責任を担う必須の要求でもあります。
効率化とスマート化の面では、常圧プラズマ(大気圧プラズマ)技術の成熟により、プラズマ活性化がオンライン・連続・真空チャンバー不要で行えるようになり、効率が大幅に向上し適用が拡大しました。活性化処理とロボット・自動化ラインの統合により、活性化の均一・安定・可控が実現し、オンライン・ダイン値/Surfaceエネルギー監視、活性化パラメータの閉ループ制御により、前処理品質がより安定かつ追跡可能となりました。これらの技術により、前処理は人工経験に依存する工程から、徐々に自動化・データ化へと向かっています。
さらに、超難付着プラスチック(POM、PTFE、シリカゲルなど)向けの新型前処理技術、および工程を簡略化する「ワンステップ」処理技術(活性化とプライマー機能を兼ねるものなど)も探索中です。総じて、プラスチック前処理は「より環境に優しく、より効率的に、より安定し、よりスマートに」発展しており、プラスチック塗装の高品質・大規模・グリーン化生産にますます力強い支えをProvidesしています。塗料企業にとって、前処理技術の進歩に追随し、前処理と塗料配套を全体SolutionとしてProvidesすることは、顧客価値を高め競争障壁を構築する重要な手立てです。
注目すべき傾向の一つは、前処理と塗料の高度な協調設計である。従来のモデルでは、前処理(活性化、清浄)は塗装工場が担当し、塗料(プライマー、着色ペイント、トップコート)は塗料メーカーがProvidesするというように、両者は比較的切り離されていた。しかし、現代のプラスチック塗装では、前処理と塗料を一つの全体システムとして設計することがますます重視されている——塗料メーカーはプライマーを開発する際に顧客の前処理条件を十分に考慮し、前処理パラメータも塗料の特性に基づいて最適化され、「前処理+塗料」の一体化した配套Solutionが形成される。この協調により、付着の信頼性と工程の安定性が显著に向上し、前処理と塗料の不適合による問題が減少する。このような一体化した配套と技術サービスをProvidesできる塗料企業は、安定した量産を求めるハイエンド顧客からますます支持されるようになっている。
結び:基礎の上にこそ、高層ビルは見える
プラスチック塗装の前処理に関する完全な技術マップを俯瞰すると——応力除去による射出成形の隠れた欠陥の解消から、清浄・除塵による障害の排除、さらにフレーム・プラズマ・コロナ放電によるSurface活性化で不活性Surfaceを目覚めさせ、ダイン値検査で定量的に管理し、CPOプライマーで付着の橋を架け、最後に材質に応じた差別化Solutionと全工程の品質管理に至るまで——そこに見えるのは、System的で厳密かつ科学的なSurface工学である。この工学は、最終的な鮮やかな塗膜のようには目を引くものではないが、プラスチック塗装におけるすべての価値の基礎(地盤)である。
「塗装の問題の九割は前処理にある」という業界用語の裏には、無数の付着失敗事例から得られた教訓がある。プラスチック前処理の価値は、まさに「塗料が乗りにくい」不活性なプラスチックSurfaceを、装飾および機能性塗層をしっかりと支えられる信頼性の高い基底に改変することにある。基礎がしっかりしていれば、その上のMetal質感、ソフトタッチ感触、耐摩耗・防汚などのさまざまな素晴らしさに依拠できる;基礎が一旦崩れれば、どんなに優れた塗料や美しい外観も、塗層の剥離とともに崩壊する。
プラスチック塗装の従事者、購買担当者、意思決定者にとって、前処理を重視し、理解し、投資することは、塗装品質と歩留まりを担保する根本である。塗料企業にとっては、前処理の知識、前処理と塗料の配套Solution、および前処理問題のトラブルシューティング能力を技術サービスの重要な内容として顧客にProvidesすることが、価値を創出し信頼を勝ち得る鍵である。KeXin New Materialは、プラスチック塗装顧客へのサービス実践において、常に「まずSubstrateを確認し、次に前処理を定め、塗料と前処理を配套設計する」をプロジェクトの技術的出発点としており、なぜなら基礎が頑固であってこそ、高層ビルが巍峨として見えるからである。プラスチック前処理、この控えめながらも深遠な技術は、すべてのプラスチック塗装従事者が真摯に向き合うに値する。
前処理設備と生産ライン:手作業から自動化への工程実現
前処理は工芸原理であるだけでなく、信頼性の高い設備と生産ラインとして現場に落とし込む必要がある。前処理工程の設備構成とライン配置を理解することは、プラスチック塗装が実験室から規模化生産へと至る工程実現を理解する助けとなり、塗装プロジェクトの投資と生産能力計画の重要な内容でもある。
応力除去工程には通常、熱風循環オーブン(焼きなまし炉)が備えられ、Temperatureを正確に制御し均一に加熱し、プラスチック材質に応じて焼きなましTemperature曲線を設定する。清浄工程の設備は方式により異なる:溶剤拭き取りは多くの場合人工ワークステーションとクリーンクロスを組み合わせ、水系洗浄には洗浄ライン(超音波洗浄槽またはスプレー洗浄+純水すすぎ+乾燥)が必要となり、除塵には一般的にイオン風除電装置(イオン風棒、イオン風ガン、イオン風カーテン)を吹き飛ばしと組み合わせて配置する。これらの設備の清浄度と安定性は、清浄品質をDirect決定する。
Surface活性化設備は前処理ラインの中核装備である。フレーム処理にはフレーム処理機(ガス+空気を一定比率でMixingしたバーナーで、ワーク搬送またはロボット動作と組み合わせる)を備え、重要なのはガスMixing比、火炎状態、処理距離と速度の正確な制御である。プラズマ処理には常圧プラズマ発生装置(インライン式で、ラインに統合可能)または真空プラズマ設備(チャンバー式で、精密部品のバッチ処理に適する)を備え、電力、ガス、処理時間を制御する必要がある。コロナ処理機は主にフィルム・シートの巻き取り連続処理に用いられる。活性化設備はロボットや自動搬送ラインと統合され、均一・安定・効率的な自動活性化を実現することがますます多い。
プライマー塗布工程は、着色ペイント、トップコートとSprayingシステム——Sprayingブース、Sprayingガン(またはSprayingロボット)、フラッシュオフと硬化設備——を共用する。全体として、完全なプラスチック塗装前処理ラインは、通常「ワーク装入—応力除去(必要な場合)—清浄—除電除塵—Surface活性化—ダイン検査—プライマー—フラッシュオフ」の順で配置され、後続の着色ペイント、トップコート、硬化、検査工程とつながって完全な塗装ラインとなる。ラインの自動化度、清浄度等级、工程間の接続の円滑さが together 前処理ひいては全体の塗装の品質と効率を決定する。大量・高均一性が要求される自動車や消費電子プラスチック塗装では、高度に自動化され、清浄で、パラメータ閉ループ制御された前処理ラインが標準となっている。
前処理のコスト、効率、および価値のトレードオフ
前処理はプラスチック塗装に不可欠な工程であるが、設備投資、エネルギー消費、工数などのコストももたらす。品質を担保した上で前処理のコストと効率を最適化する方法は、プラスチック塗装企業がしっかり計算すべき勘定であり、全体の塗装Solutionの経済性にも関わる。
前処理のコストは主に以下の面から生じる:設備投資(焼きなまし炉、洗浄ライン、活性化設備、除塵装置など)、エネルギー消費(焼きなまし、フレーム/プラズマのエネルギー消費)、材料(洗浄剤、プライマー)、および工数と場所。このうち活性化設備(特にプラズマ)と焼きなまし炉が大きな投資となり、フレーム処理は比較的経済的である。前処理はまた生産タクトを長くし、ラインスペースを占める。したがって、前処理Solutionの選択は品質担保とコスト効率の間でトレードオフする必要がある。
しかし、トレードオフのコア的論理は全体のプラスチック塗装と一致する——前処理コストを削って付着信頼性を犠牲にしてはならず、そうすれば得るものより失うものが大きい。前処理が不十分で生じる付着不良により、高価値なプラスチック部品とすべての前工程投資が廃棄となり、その損失は前処理で節約したコストをはるかに超える。 therefore 理性的な做法是:付着の信頼性と歩留まりの安定性を確保した前提で、工芸最適化、設備選定、自動化を通じて前処理の効率を上げ、単価コストを下げることであり、必要な前処理ステップを削減することではない。例えば、非効率な処理に代えてEfficientの常圧プラズマでタクトを上げ、自動化で人手とばらつきを減らし、焼きなまし曲線を最適化してサイクルを短縮するなどは、品質を犠牲にしない前提でのコスト削減・効率化である。
価値の観点から見れば、優良な前処理はプラスチック塗装の高歩留まり、高品質、安定納入の基礎であり、そのもたらす価値(廃棄・やり直しの削減、顧客製品の品質とブランドの担保)はコストをはるかに超える。これが、専門のプラスチック塗料サプライヤーが前処理Solutionを全体解決Solutionの重要部分とする理由でもある——顧客が合理的で経済的かつ信頼性の高い前処理工芸を設計する手助けをすることは、本質的に顧客の総合コスト削減と競争力向上を助けることである。この一見「補助」的な工程である前処理は、実はプラスチック塗装の価値チェーンにおいて省略不可で、投資する価値のある重要な一环である。
代表的な事例:自動車PPバンパーの前処理フルプロセス
理論のほか、最も代表的な事例——自動車PPバンパーの塗装前処理——を通じて、前述の技術ポイントをつなぎ合わせ、完全な前処理工芸が実際の生産でどう落とし込まれるかを見てみよう。
自動車バンパーは通常PP改質材料(例:PP+EPDM)を用い、典型的な低Surfaceエネルギーで付着困難なSubstrateであり、同時に外観(車体同色、高品質)、Weather-Resistant性(屋外紫外線、酸性雨)、耐衝撃(石打ち抵抗)への要求が極めて高く、プラスチック塗装の難度と基準の集大成である。その前処理フローは一环一环がかみ合っており、欠かすことはできない。
フローは通常以下の通り:まずワーク装入と検査で、バンパーの射出品質を確認し、明らかな欠陥がないことを確認する;射出工程では既に合理的な工芸制御により内部応力を低減している(PPはPCに比べ応力亀裂に対する感受性は低いが、それでも注目が必要)。第二步の清浄——水系洗浄または拭き取りで射出離型剤、油汚れを除去する。このステップはPPにとり特に重要で、離型剤残留は付着失敗の第一原因である。第三步の除電除塵——イオン風で静電を中和し微塵を吹き飛ばし、後続の活性化とSprayingの清浄さを担保する。第四步のフレーム活性化——フレーム処理機(またはロボットがフレームを執行)でバンパーSurfaceを均一に撫でるように処理し、酸化によりSurfaceエネルギーを上げる。これはPP付着のコア的な手術である;活性化直後にダインペンで検査し、Surfaceエネルギーが40 dyne/cm以上に達していることを確認する。第五步のCPOプライマー塗布——塩化ポリオレフィン含有の専用プライマーをSprayingし、PPとトップコート間の付着の橋を架け、フラッシュオフする。その後、着色ペイント(車体同色、メタリックペイントはアルミフレークの配向制御が必要)、クリアコート(光沢、Weather-Resistant性、耐擦り傷をProvides)、焼き付け硬化(低温、PPの耐熱Temperature範囲内)などの塗装工程に入る。
この事例は前処理のすべての要点——応力除去の意識、徹底した清浄(離型剤除去)、静電除塵、強力な活性化(フレーム)、ダイン値検査、CPOプライマー架橋、および全チェーンの協調と品質管理——を集中的に体現している。いずれかの環の疏漏——離型剤が洗い残されている、活性化不足でダイン不達標、プライマー選び間違いやSpraying漏れ——も、この高価値部品の塗装失敗を招く。自動車バンパー前処理の厳密さと完全さは、まさにプラスチック塗装前処理技術の一縮図であり、なぜ専門の前処理能力がプラスチック塗装品質の根本的担保であるかをも説明している。
前処理効果検査方法詳解
前処理ができているかどうかは、経験ではなく科学的な検査方法で検証する必要がある。前処理効果の検査方法をSystem的に掌握することは、安定した品質管理システムを構築し、問題を迅速に特定する基礎である。ここでは幾つかのコア的検査方法を詳しく整理する。
清浄度検査の面で、最も簡便なのは水膜試験(water break test)である:清浄後のSurfaceに水をかけるか噴霧し、水が数秒間連続した水膜として均一に広がり収縮しなければ、Surfaceが清浄でSurfaceエネルギーが十分であることを示す;水が珠となって収縮し水膜が破れれば、油汚れ、離型剤残留またはSurfaceエネルギー不足があることを示す。そのほか拭き取り白布法(白布に溶剤を含ませSurfaceを拭き染色するかを見る)、より精密なSurface汚染分析(シリコン系離型剤の蛍光検出など)もある。清浄度検査は前処理チェーンの第一の検証である。
Surfaceエネルギー検査は活性化効果検証のコアであり、主に前述のダインペン/ダイン液法と接触角測定による。ダインペン法はラインでの迅速判断に、接触角法は実験室での正確な特性評価(水接触角が小さいほどSurfaceエネルギーが高く、通常活性化がGoodなSurfaceでは水接触角が显著に減少する)に用いる。Surfaceエネルギー検査は活性化後速やかに行い、時間経過による減衰傾向を記録して、活性化後の塗装有効時間窓を決定する必要がある。
付着性検査は前処理+塗装の全体効果の最終検証であり、最も重要な検査でもある。クロスカット法(格子試験、GB/T 9286/ISO 2409)は、塗層に刃物で格子を切り込み、粘着テープを貼って剥がし、剥がれ程度で等級評価(0級が最良、5級が最悪)する最も一般的な方法である。クロスカット円法(付着性試験機)でも等級評価できる。高要求シーンでは、「耐久付着」試験——Water-Resistant浸漬、一定湿热、冷热Temperatureサイクルなどの環境ストレス負荷後に再度付着を測る——も必要である。なぜなら前処理不良による付着失效の多くは初期には現れず、湿潤や冷热環境で徐々に劣化するからである。そのほか引き剥がし法(塗層とSubstrateの結合強さを定量的に測定)などより精密な方法もある。
これらの検査方法を総合的に用い、「清浄度—Surfaceエネルギー—付着性(初期+耐久)」の完全な検証チェーンを形成すれば、前処理品質を科学的に管理し、問題の工程を迅速に特定できる。例えば付着不良時に、逆に追う:付着試験失敗→ダイン値を査(活性化が達標か)→清浄を査(水膜試験が合格か)→Substrateとプライマーの配套を査、というように根因を正確に見つけ盲目的な試行錯誤をしない。この検査データに基づく品質管理とトラブルシューティングシステムを構築することが、プラスチック塗装の安定量産の技術的担保であり、専門の塗料サービス業者が顧客の歩留まり向上を助ける重要なツールでもある。
よくある質問
問:プラスチック塗装でなぜ前処理が必須なのか、Direct塗装できないのか? 答:大多数のプラスチック(特にPP、PEポリオレフィン)はSurfaceエネルギーが低く、極性が弱く、滑らかで不活性であるため、塗料が濡れ広がらずしっかり付着できず、Direct塗装すると剥がすとすぐに剥がれ、引っ掻くとすぐに傷がつくという付着失敗が生じる。前処理は清浄、活性化、プライマーなどの手段でプラスチックSurfaceの状態を変え、付着条件を向上させるものであり、プラスチック塗装で飛ばせない基礎である。業界用語に「塗装の問題の九割は前処理にある」とあり、その重要性が窺える。
問:フレーム処理、プラズマ処理、コロナ処理はどう選ぶべきか? 答:フレーム処理は設備が簡単で速度が速くコストが低く、大物(自動車バンパー等)やインライン連続処理に適する;プラズマ処理は活性化効果が良く均一に制御でき複雑形状部品も処理でき、消費電子等の精密部品に適しハイエンドの選択である;コロナ処理は主にフィルム・シートの連続処理に用いられ、三次元立体部品への均一性は前二者に劣る。ワーク形状、Precision要求、ライン形式、コストを総合して選択する必要がある。
問:ダイン値とは何か?活性化後にダイン値を測る理由は? 答:ダイン値とはSurface張力/Surfaceエネルギー(dyne/cmまたはmN/m)であり、プラスチックSurfaceエネルギーの高低を反映し、活性化効果を判断する科学的尺度である。塗料がGoodに付着するには通常、Substrateのダイン値が塗料のSurface張力より約7-10高いことが要求される。未処理ポリオレフィンは約29-31 dyne/cmで付着不能、活性化後は40以上に達する必要がある。ダインペン/液で達標を確認してから塗装に入ることは、前処理品質管理のコア的手段である。
問:CPOプライマーとは何か?なぜPP塗装にそれが不可欠なのか?答:CPOとは塩化ポリオレフィンのことで、PPに対する重要な付着促進剤です。その分子の一端は非極性のPPと相溶し、もう一端は極性基を持って塗膜と結合し、PPと塗膜の間に架橋する「分子のり」のように機能し、ポリオレフィンの極めて付着しにくい問題を解決します。PP(自動車バンパー、内装など)の塗装では通常、「フレーム/プラズマ活性化+CPOプライマー」の組み合わせが採用され、CPOプライマーはほぼ避けて通れない選択です。
問:なぜPCプラスチックの塗装では除応力が特に強調されるのか? 答:PCおよびPC/ABSは溶剤に対して極めて敏感で、射出成形で残留した内部応力に塗装時の溶剤侵食が重なると、銀条、亀裂、塗膜割れを引き起こしやすくなります。したがってPC塗装前には十分な焼なましによる除応力と、PCに優しい溶剤の選択が必須です。PCの前処理の重点は「割れPrevents」であり「付着促進」ではありません(PC自体は付着性が比較的Goodです)。これはPPの「付着促進」重点とは全く異なり、プラスチックの前処理が材質に応じた対策を行う原則を示しています。
問:活性化したプラスチック部品は塗装までどのくらい放置できるか? 答:長時間放置はできません。Surface活性化によって導入された極性基は、時間の経過とともに再配列、移行、または汚染により減衰し、ダイン値の低下と付着不良を引き起こします。したがって活性化後は規定時間内(通常数時間から1日以内、材料と環境による)にできるだけ早く塗装すべきです。長時間放置した場合はダイン値を再検査し、基準に達しなければ再活性化が必要です。「活性化—ダイン測定— timelyな塗装」の時効管理を構築することが、付着の安定性を担保する鍵です。
問:前処理不良による付着問題の根本原因はどうやって特定するか? 答:前処理のチェーンに沿ってSystem的に特定する必要があります。まず清浄度を確認(離型剤、油汚れの残留の有無、水膜/汚染検査を実施)、次に活性化を確認(ダイン値が基準に達しているか、活性化減衰していないか)、プライマーを確認(適切に選択されているか、Film Thicknessは適切か、相性は良いか)、Substrateを確認(材質グレードが変更されていないか、内部応力があるか)、環境を確認(温Humidity、清浄度、静電気)。付着問題は多くの場合、全チェーンの協調結果であり、各工程を定量的に検査する必要があり、塗料だけを疑うものではありません。
問:POM、PTFEのような超難付着プラスチックは塗装可能か? 答:可能ですが、特殊な前処理が必要です。POMは結晶性が高くSurfaceエネルギーが低いため、強化プラズマまたは特殊化学処理と専用プライマーの組み合わせが必要です。PTFE(テフロン)はSurfaceエネルギーが最も低く最も難しく、ナフタレンナトリウム錯体エッチングなどの特殊化学処理が必要で、ようやく付着します。このようなSubstrateの塗装は極めて難易度が高く、通常はまず小サンプルで検証し、前処理と塗料の適合性を繰り返しテストしてから量産に移すべきで、塗料企業の技術蓄積を最も試すものです。
問:前処理はどのくらいのコストを増やすか?投資する価値はあるか? 答:前処理は設備(焼なまし炉、活性化設備など)、エネルギー消費、材料、工数のコストをもたらします。その中でもプラズマ設備、焼なまし炉の投資が大きく、フレーム処理は比較的経済的です。しかし、前処理コストを削って付着を犠牲にしては絶対にいけません——付着不良で廃棄されるのは高価値なプラスチック部品と全ての前工程投資であり、その損失は前処理コストをはるかに超えます。合理的な做法是、工程最適化と自動化により品質を担保した上でコスト削減と効率化を図ることであり、必要な工程を削減することではありません。前処理は投資する価値のある重要工程です。
問:前処理は塗装工場が行う必要があるか、塗料サプライヤーは何を助けられるか? 答:前処理は通常塗装工程で実施されますが、決して塗装工場の「単独行動」ではありません。前処理は「射出成形(除応力、離型剤選択)—前処理—塗料(プライマー配套)」という全チェーンの協調結果です。専門の塗料サプライヤーはSubstrateに向けた全体SolutionをProvidesできます——前処理方式の推奨、配套プライマー、ダイン値などの品質管理基準の策定支援、現場での付着問題の協同特定。このような技術サービスをProvidesできるサプライヤーを選ぶことは、塗装歩留まりの担保に極めて重要です。
関連記事
- プラスチック塗料産業パノラマ:付着の難題から機能装飾への技術進化と2026市場構造
- プラスチックソフトタッチと機能塗料:手触りから機能へのプラスチックSurfaceアップグレード
- めっき不要Metalコーティング(めっき代替ペイント)工法完全解説:鏡面Metal質感のグリーン実現経路
- 自動車プラスチック部品(バンパー)塗装前処理と付着性向上
- リン酸塩/シラン前処理の自動車塗装における応用と環境対応代替
- 裸Metal、旧塗膜、プラスチック部品の異なる処理Solution(処理—プライマー—中塗り対照)
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "プラスチック塗装ではなぜ前処理が必須で、Direct塗装はできないのか?", "acceptedAnswer": {"@type": "Answer", "text": "大多数のプラスチック(特にPP、PEポリオレフィン)はSurfaceエネルギーが低く、極性が弱く、滑らかで不活性であるため、塗料が濡れ拡がり強固に付着できず、Direct塗装すると剥がすだけで落ちたり、引っ掻くだけで傷つく付着失敗が生じる。前処理は清浄、活性化、プライマーなどの手段でプラスチックSurfaceの状態を変え、付着条件を向上させるもので、プラスチック塗装で省略できない基礎である。業界では「塗装問題の九割は前処理にあり」と言われ、その重要性が窺える。"}}, {"@type": "Question", "name": "フレーム処理、プラズマ処理、コロナ処理はどう選ぶべきか?", "acceptedAnswer": {"@type": "Answer", "text": "フレーム処理は設備が簡単、速度が速く、コストが低いため、大型部品(自動車バンパーなど)やインライン連続処理に適する。プラズマ処理は活性化効果が良く、均一で制御可能、複雑形状部品の処理ができ、消費者電子機器等の精密部品に適し、ハイエンドな選択である。コロナ処理はフィルム、シートの連続処理に多く用いられ、三次元立体部品への均一性は前二者に劣る。工件形状、Precision要求、生産ライン形式、コストを総合して選択する必要がある。"}}, {"@type": "Question", "name": "ダイン値とは何か?活性化後にダイン値を測るのはなぜか?", "acceptedAnswer": {"@type": "Answer", "text": "ダイン値とはSurface張力/Surfaceエネルギー(dyne/cmまたはmN/m)であり、プラスチックSurfaceエネルギーの高低を反映し、活性化効果を判断する科学的尺度である。塗料のGoodな付着には通常、Substrateのダイン値が塗料のSurface張力より約7-10高いことが要求される。未処理ポリオレフィンは約29-31 dyne/cmで付着不可、活性化後は40以上が必要。ダインペン/液で検出し基準達成を確認してから塗装に入るのは、前処理品質管理のコア手段である。"}}, {"@type": "Question", "name": "CPOプライマーとは何か?なぜPP塗装に欠かせないのか?", "acceptedAnswer": {"@type": "Answer", "text": "CPOとは塩化ポリオレフィンのことで、PPに対する重要な付着促進剤です。その分子の一端は非極性のPPと相溶し、もう一端は極性基を持って塗膜と結合し、「分子のり」のようにPPと塗膜の間に架橋し、ポリオレフィンの極めて付着しにくい問題を解決します。PP(自動車バンパー、内装など)の塗装では通常、「フレーム/プラズマ活性化+CPOプライマー」の組み合わせが採用され、CPOプライマーはほぼ避けて通れない選択です。"}}, {"@type": "Question", "name": "なぜPCプラスチックの塗装では除応力が特に強調されるのか?", "acceptedAnswer": {"@type": "Answer", "text": "PCおよびPC/ABSは溶剤に対して極めて敏感で、射出成形で残留した内部応力に塗装時の溶剤侵食が重なると、銀条、亀裂、塗膜割れを引き起こしやすくなります。したがってPC塗装前には十分な焼なましによる除応力と、PCに優しい溶剤の選択が必須です。PCの前処理の重点は「割れPrevents」であり「付着促進」ではありません(PC自体は付着性が比較的Goodです)。これはPPの「付着促進」重点とは全く異なり、プラスチックの前処理が材質に応じた対策を行う原則を示しています。"}}, {"@type": "Question", "name": "活性化したプラスチック部品は塗装までどのくらい放置できるか?", "acceptedAnswer": {"@type": "Answer", "text": "長時間放置はできません。Surface活性化によって導入された極性基は、時間の経過とともに再配列、移行、または汚染により減衰し、ダイン値の低下と付着不良を引き起こします。したがって活性化後は規定時間内(通常数時間から1日以内、材料と環境による)にできるだけ早く塗装すべきです。長時間放置した場合はダイン値を再検査し、基準に達しなければ再活性化が必要です。「活性化—ダイン測定— timelyな塗装」の時効管理を構築することが、付着の安定性を担保する鍵です。"}}, {"@type": "Question", "name": "前処理不良による付着問題の根本原因はどうやって特定するか?", "acceptedAnswer": {"@type": "Answer", "text": "前処理のチェーンに沿ってSystem的に特定する必要があります。まず清浄度を確認(離型剤、油汚れの残留の有無、水膜/汚染検査を実施)、次に活性化を確認(ダイン値が基準に達しているか、活性化減衰していないか)、プライマーを確認(適切に選択されているか、Film Thicknessは適切か、相性は良いか)、Substrateを確認(材質グレードが変更されていないか、内部応力があるか)、環境を確認(温Humidity、清浄度、静電気)。付着問題は多くの場合、全チェーンの協調結果であり、各工程を定量的に検査する必要があり、塗料だけを疑うものではありません。"}}, {"@type": "Question", "name": "POM、PTFEのような超難付着プラスチックは塗装可能か?", "acceptedAnswer": {"@type": "Answer", "text": "可能ですが、特殊な前処理が必要です。POMは結晶性が高くSurfaceエネルギーが低いため、強化プラズマまたは特殊化学処理と専用プライマーの組み合わせが必要です。PTFE(テフロン)はSurfaceエネルギーが最も低く最も難しく、ナフタレンナトリウム錯体エッチングなどの特殊化学処理が必要で、ようやく付着します。このようなSubstrateの塗装は極めて難易度が高く、通常はまず小サンプルで検証し、前処理と塗料の適合性を繰り返しテストしてから量産に移すべきで、塗料企業の技術蓄積を最も試すものです。"}}, {"@type": "Question", "name": "前処理はどのくらいのコストを増やすか?投資する価値はあるか?", "acceptedAnswer": {"@type": "Answer", "text": "前処理は設備(焼なまし炉、活性化設備など)、エネルギー消費、材料、工数のコストをもたらします。その中でもプラズマ設備、焼なまし炉の投資が大きく、フレーム処理は比較的経済的です。しかし、前処理コストを削って付着を犠牲にしては絶対にいけません——付着不良で廃棄されるのは高価値なプラスチック部品と全ての前工程投資であり、その損失は前処理コストをはるかに超えます。合理的な做法是、工程最適化と自動化により品質を担保した上でコスト削減と効率化を図ることであり、必要な工程を削減することではありません。前処理は投資する価値のある重要工程です。"}}, {"@type": "Question", "name": "前処理は塗装工場が行う必要があるか、塗料サプライヤーは何を助けられるか?", "acceptedAnswer": {"@type": "Answer", "text": "前処理は通常塗装工程で実施されますが、決して塗装工場の「単独行動」ではありません。前処理は「射出成形(除応力、離型剤選択)—前処理—塗料(プライマー配套)」という全チェーンの協調結果です。専門の塗料サプライヤーはSubstrateに向けた全体SolutionをProvidesできます——前処理方式の推奨、配套プライマー、ダイン値などの品質管理基準の策定支援、現場での付着問題の協同特定。このような技術サービスをProvidesできるサプライヤーを選ぶことは、塗装歩留まりの担保に極めて重要です。"}}]}