왜 "전처리가 플라스틱 도장의 성패를 좌우한다"고 말하는가
플라스틱 도장의 세계에는 반복적으로 검증된 업계 속어가 하나 있다: 도장에 문제가 생기면 그 중 아홉은 전처리에서 비롯된다는 것이다. 도료 배합이 아무리 첨단이고 분사 기술이 아무리 숙련되었더라도, 플라스틱 표면이 올바르게 '준비'되지 않았다면 도막은 매끄러운 유리에 붙인 테이프처럼 보기에는 붙어 있지만 한 번 당기면 바로 떨어지게 된다. 전처리는 바로 플라스틱 도장이라는 건물의 기초이다—기초가 튼튼하지 않으면 위에 아무리 예쁘게 지어도 결국 무너지고 만다. 안타깝게도 전처리는 '눈에 잘 띄지 않는' 탓에 과소평가되기 쉽다: 사람들은 도료의 색상, 광택, 촉감에는 쉽게 관심을 갖지만, 이 모든 것을 가능하게 하는 전처리를 소홀히 하곤 한다. 이러한 소홀이야말로 많은 플라스틱 도장 품질 사고의 근본 원인이다.
플라스틱 전처리가 이토록 중요한 이유는 플라스틱 표면의 '불활성'에 근원이 있다. 대부분의 플라스틱, 특히 폴리프로필렌(PP), 폴리에틸렌(PE) 같은 폴리올레핀은 표면 에너지가 극히 낮고 극성이 약하며 매끄럽고 활성 기가 부족해, 도료가 침윤·전개되기도 어렵고 더욱이 견고한 부착을 형성하기도 어렵다. 도막이 플라스틱을 '잡게' 하려면 반드시 전처리를 통해 인위적으로 플라스틱 표면의 상태를 바꿔야 한다: 오염을 제거하고, 극성을 높이며, 표면 에너지를 올리고, 미세한 거칠기를 만들거나, 플라스틱과 도막 사이에 다리를 놓을 수 있는 중간층을 도입하는 것이다. 말하자면 플라스틱 전처리의 본질은 플라스틱 표면을 향한 일종의 '개조 공사'이다—그것은 플라스틱의 전체 성질을 바꾸지 않으면서도 정밀하게 그 얇은 표면층을 재형성하여 '도료를 거부하는' 것에서 '도료를 받아들이는' 것으로 바꾼다. 이 보이지 않는 표면 개조가 바로 플라스틱 도장의 성공 여부를 가르는 분수령이다.
전처리는 단일 동작이 아니라 일련의 연결된 공정 체인이다: 사출 성형품의 응력 제거에서 시작해, 이형제와 오염을 제거하기 위한 세척·탈진, 표면 에너지 향상을 위한 표면 활성화, 마지막으로 부착 촉진제나 프라이머 도포에 이른다. 각 단계는 대체 불가능한 역할을 하며, 어느 한 고리의 소홀함도 부착 실패를 초래할 수 있다. 이러한 '사슬식' 특성은 전처리의 품질이 가장 강한 고리가 아니라 가장 약한 고리에 의해 결정된다는 것을 의미한다—마치 나무통의 짧은 판자처럼, 어떤 공정이든 제대로 되지 않으면 전체 부착을 떨어뜨리는 짧은 판자가 된다. 아무리 깨끗이 세척해도 활성화가 부족하면 소용없고, 아무리 충분히 활성화해도 프라이머를 잘못 고르면 헛수고가 된다. 그렇기 때문에 전처리는 특정 한 단계만 고립적으로 최적화할 것이 아니라 시스템적이고 전체 사슬 관점에서 다루어야 한다. 더 까다로운 것은 플라스틱 종류에 따라 전처리 방안이 크게 다르다는 점이다—폴리올레핀은 강력한 활성화가 필요하고, ABS는 상대적으로 온화하며, PC는 응력 균열에 주의해야 한다. 이 전처리 기술 지도를 이해하고 숙지하는 것은 플라스틱 도장 종사자, 도료 엔지니어, 구매 의사결정자에게 핵심 과제이다. 커신신소재(KeXin New Material)처럼 플라스틱 도장 고객을 서비스하는 기업은 흔히 '먼저 기재를 확인하고, 그 다음 전처리 방안을 정한다'를 프로젝트의 첫 단계로 삼는데, 전처리의 정확 여부가 후속 도장의 성패를 직접적으로 결정하기 때문이다. 본문은 플라스틱 도장 전처리의 완전한 공정 체인을 체계적으로 분해한다.
첫 번째 관문: 응력 제거, 사출에 잠재된 위험 제거
플라스틱 전처리의 첫 번째 관문은 흔히 도장 이전에 이미 시작되는데,那就是 응력 제거이다. 이 쉽게 소홀히 되는 단계가 바로 많은 도장 균열 사고의 근원이다.
플라스틱 부품이 사출 성형을 통해 만들어질 때, 용융 플라스틱이 금형 내에서 급속 냉각·경화되며 각 부위의 냉각 속도가 불균일하고 유동 배향이 달라, 성형품 내부에 다량의 내부 응력이 잔류하게 된다. 이 내부 응력은 평소에는 '잠복'하여 드러나지 않지만, 일단 도장 용제의 침식이나 사용 중 환경 응력에 맞닥뜨리면 방출되어 성형품 표면에 은줄무늬, 균열이 생기고 도막이 따라서 갈라지고 하얗게 변하거나 심지어 박리된다. 폴리카보네이트(PC), PC/ABS, PMMA(아크릴) 등 용제에 민감한 플라스틱이 특히 두드러진다—이들은 본래 유기 용제에 의한 응력 균열을 잘 일으키며, 여기에 사출 내부 응력이 겹치면 도장 시 쉽게 '폭렬 균열'이 생긴다.
응력 제거의 주된 수단은 어닐링(annealing)이다: 사출 성형품을 플라스틱의 열변형 온도보다 약간 낮은 조건에서 일정 시간 보온하여 분자 사슬이 이완·재배열할 기회를 얻게 하고 내부 응력을 방출한 뒤 서서히 냉각시킨다. 플라스틱 종류에 따라 어닐링 온도와 시간이 다르므로 재료 특성에 따라 설정해야 하며, 어닐링이 부족하면 응력이 잔류하고 과도하면 변형이 일어날 수 있어 정밀한 제어가 필요하다. 어닐링 외에도 사출 공정 최적화(합리적인 금형 온도, 사출 속도, 유지 압력, 냉각)를 통해 근원에서 내부 응력을 줄이는 것도 중요한 예방 수단이다.
강조할 만한 것은 응력 제거가 '상류가 하류를 결정하는' 전형적인 단계라는 점이다—그것은 사출 단계에서 일어나지만 도장 품질에 직접 영향을 미친다. 이는 또한 플라스틱 도장이 '사출—전처리—도장' 전체 사슬이 협력하는 시스템 공사임을 설명한다. 도료 공급업체가 고객과 사출 단계에서부터 응력 제거 요구사항을 소통한다면, 대량의 도장 균열 사고를 근본에서 피할 수 있는 경우가 많다. PC 등 민감한 플라스틱 도장 프로젝트에서 응력 제거는 건너뛸 수 없는 첫 번째 방어선이다.
두 번째 관문: 세척·탈진, 부착을 위한 장애물 제거
플라스틱 표면의 세척은 전처리에서 앞뒤를 잇는 핵심 고리이다. 아무리 좋은 활성화와 프라이머도 이형제, 유분, 먼지가 가득한 표면 위에는 견고한 부착을 형성할 수 없다. 세척의 목표는 부착을 방해하는 모든 표면 오염물을 철저히 제거하는 것이다.
플라스틱 부품 표면의 오염은 주로 몇 가지 측면에서 온다: 사출 시 사용된 이형제(대개 실리콘 오일, 스테아린산염 등으로, 부착의 1호 살인자이며 잔류 시 크레이터, 부착 불량 유발), 가공과 운반 중 묻은 유분과 손땀, 환경 중 먼지 입자, 그리고 플라스틱 정전기 흡착 미세먼지. 그중 이형제의 해악이 가장 크다—실리콘계 이형제는 극미량만 잔류해도 도장 시 크레이터(물고기 눈)를 형성하고 부착을 심각하게 약화시킨다. 따라서 이형제를 줄이거나 세척이 쉬운 이형제로 교체하고, 나아가 무이형제 사출을 하는 것은 근원에서 세척을 개선하는 중요한 방향이다.
세척 방법은 오염 정도와 기재에 따라 다르다. 흔히 쓰이는 것은 용제 와이핑(기재를 침식하지 않는 용제로 유분을 닦아냄, 단 플라스틱과 용제의 양립성 주의 필요), 수계 세척(세척제+초음파 또는 분무, 배치 처리에 적합), 그리고 먼지를 위한 물리적 탈진이 있다. 플라스틱 도장에서 정전기 탈진은 특히 중요하다—플라스틱은 절연체라 정전기를 잘 띠고 먼지를 흡착하므로, 일반 송풍은 오히려 불어낼수록 더러워진다. 업계는 보편적으로 이온풍(이온화 공기)으로 플라스틱 표면 정전기를 중화시킨 뒤 송풍으로 미세먼지를 제거하는 것을 표준 방식으로 쓰며, 이는 플라스틱 도장 탈진의 표준 작업이다. 도장 전 마지막 탈진(흔히 도장 부스 입구에서 이온풍 건 사용)은 외관을 보장하고 먼지 점 결함을 줄이는 핵심 조작이다.
여기서 특히 펼쳐서 다룰 만한 것은 이형제 문제이다. 사출 시 이형을 쉽게 하려고 금형이나 플라스틱에 실리콘 오일, 스테아린산염 등 이형제가 자주 들어가는데, 이것이 성형품 표면으로 이행한 후 눈에 보이지 않고 양이 극히 미미해도 도막이 '미끄러지게' 하기에 충분하다—크레이터(물고기 눈 모양 함몰)를 형성하고 부착을 심각하게 약화시킨다. 실리콘계 이형제는 특히 고집스러워 플라스틱 도장에서 가장 은밀하면서도 흔한 화근이다. 대응책은 세 층이다: 근원에서, 세척이 쉬운 이형제를 쓰고 사용량을 줄이며, 나아가 내부 이형 또는 무이형제 공정 채택; 과정에서, 효과적인 세척(수계 세척, 초음파, 필요 시 용제 와이핑)으로 철저히 제거; 검증에서, 수막 테스트, 형광 검출 등으로 이형제가 제거되었음을 확인. 많은 배치 부착 사고의 근본을 추적해 보면 이형제 잔류这一 고리로 향하는데, 세척 특히 이형제 제거가 전처리에서 차지하는 비중을 알 수 있다.
세척 품질의 판단은 흔히 수막 테스트(세척된 표면에 물이 균일하게 펼쳐져 막을 이루고 구슬로 수축하지 않음)로 표면 에너지와 청결도를 일차 평가한다. 세척과 후속 표면 활성화는 밀접히 이어지는 경우가 많다—일부 활성화 방법(예: 화염, 플라즈마) 자체도 어느 정도 세척 작용이 있다. 하지만 활성화가 세척을 대체할 수는 없음을 명확히 해야 한다. 중오염 특히 이형제 잔류는 먼저 깨끗이 씻어내야 하며, 그렇지 않으면 활성화도 효과를 보기 어렵다. 오염 없고, 정전기 흡진 없는 깨끗한 플라스틱 표면이 후속 모든 전처리와 도장 공정의 전제이다.
세 번째 관문: 표면 활성화, 불활성 플라스틱의 부착 잠재력 깨우기
세척이 '장애물 제거'라면, 표면 활성화는 플라스틱 전처리의 '핵심 수술'이다—그것은 플라스틱 표면의 화학적·물리적 상태를 직접 바꾸어, 불활성이고 표면 에너지가 낮은 표면을 고극성·고표면에너지·부착에 유리한 활성 표면으로 전환시킨다. 폴리올레핀 등 부착이 어려운 플라스틱에 대해 표면 활성화는 성패를 가르는 핵심이다.
표면 활성화의 원리는 물리적 또는 화학적 수단으로 플라스틱 표면에 산소 함유 극성 기(예: 히드록실기, 카보닐기, 카르복실기)를 도입해 표면 에너지와 극성을 크게 높이고, 동시에 적절한 미세 에칭으로 거칠기를 더할 수 있다는 것이다. 이렇게 처리하면 도료가 더 잘 침윤·전개되고 표면 극성 기와 물리 흡착이나 화학 결합을 형성할 수 있다. 현재 산업계 주류 표면 활성화 방법은 세 가지다: 화염 처리, 플라즈마 처리, 코로나 처리. 각각 특징과 적용 상황이 다르다.
화염 처리(flame treatment)는 산화성 화염으로 플라스틱 표면을 빠르게 쓸어가며, 화염 속 활성 입자가 순간적으로 표면을 산화시켜 극성 기를 도입하고 표면 에너지를 높인다. 장비가 간단하고 처리 속도가 빠르며 비용이 낮고 대형 부품(예: 자동차 범퍼)과 인라인 연속 처리에 적합해, 폴리올레핀 자동차 외장 부품의 흔한 활성화 방식이다. 핵심 관리 포인트는 화염 분위기(가스와 공기 비율, 산화성 필요), 처리 거리, 속도와 횟수이다—처리가 부족하면 활성화 부족, 과도하면 표면 소손 가능. 화염 처리의 활성화 효과는 시간이 지나며 감쇠(표면 기 재배열)하므로 활성화 후 가능한 한 빨리 도장해야 한다.
플라즈마 처리(plasma treatment)는 고에너지 플라즈마(이온화 기체)로 플라스틱 표면을 폭격해 화학적 활성화(극성 기 도입)와 물리적 에칭(거칠기 증가)을 동시에 수행하며, 활성화 효과가 좋고 균일·제어 가능하고 복잡한 형상의 부품도 처리할 수 있다. 상압 플라즈마(대기압 플라즈마)는 인라인 사용 가능하고, 진공 플라즈마 처리는 더 철저하나 진공 챔버가 필요해 정밀 소부품에 적합하다. 플라즈마 처리는 소비자 전자, 정밀 플라스틱 부품 활성화의 고급 선택이다. 코로나 처리(corona treatment)는 고압 코로나 방전으로 표면을 활성화하며, 주로 필름·시트의 연속 처리(예: 포장 필름 인쇄 전 활성화)에 쓰이고, 3차원 입체 부품의 균일 처리에는 화염·플라즈마보다 못하다.
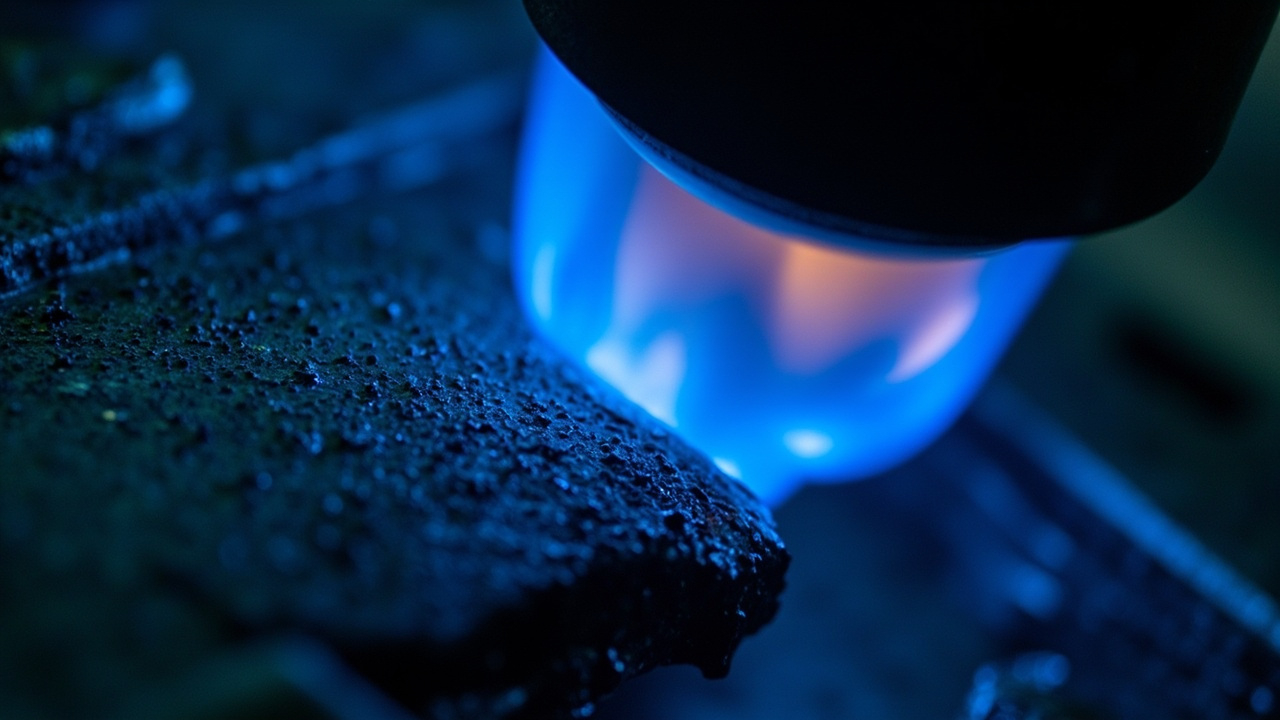
다인 값: 표면 에너지를 정량화하는 과학적 척도
표면 활성화를 잘했는지는 '느낌'이 아니라 과학적 정량화로 판단해야 한다. 플라스틱 표면 에너지를 가늠하고 활성화 효과를 판단하는 핵심 지표가 바로 다인 값(표면 장력, 단위 다인/센티미터, dyne/cm, 즉 mN/m)이다. 다인 값 검출을 이해하고 숙지하는 것은 플라스틱 전처리 품질 관리의 핵심 기술이다.
다인 값은 플라스틱 표면의 표면 에너지 고저를 반영한다. 표면 에너지가 높을수록 도료가 침윤·부착하기 쉽다. 기본 규칙은: 도료가 잘 침윤·부착하려면 기재의 표면 에너지가 도료의 표면 장력보다 일정량 높아야 한다(통상 기재 다인 값이 도료 표면 장력보다 약 7-10 dyne/cm 높을 것 요구). untreated 폴리올레핀 표면 에너지는 극히 낮아(PP 약 29-31 dyne/cm, PE는 더 낮음) 통상 도료 부착에 턱없이 부족하고; 화염·플라즈마 처리 후 표면 에너지는 40 dyne/cm 이상으로 올라야 비로소 양호한 부착 조건을 갖춘다. 따라서 다인 값은 활성화가 기준에 도달했는지 판단하는 직접 근거이다.
다인 값 검출에는 두 가지 흔한 방법이 있다. 다인 펜(dyne pen)법이 가장 편리하다: 일련의 다른 표면 장력을 가진 표준액(펜 형태로 만듦)으로 플라스틱 표면에 선을 긋고, 액체가 2초 이상 균일하게 펼쳐져 수축하지 않으면 표면 에너지가 해당 다인 값 이상임을 뜻한다; 액체가 구슬로 수축하면 표면 에너지가 그 값보다 낮음을 뜻한다. 다른 다인 값의 펜으로 차례로 테스트하면 표면 에너지 범위를 알 수 있어 조작이 간단하고 라인 빠른 검출에 적합하다. 다인 액(dyne solution)법은 면봉에 표준액을 묻혀 도포하며 판단 원리는 같고 더 정밀하다. 또한 접촉각 측정(물 또는 표준 액적이 표면에서의 접촉각 측정, 접촉각이 작을수록 표면 에너지 높음)은 실험실에서 더 정밀한 표면 에너지 특성 분석 방법이다.
실제 생산에서 다인 값 검출은 전처리 품질 관리의 핵심 수단이다—활성화 후 도장에 들어가기 전 다인 값 검출로 기준 도달을 확인해야 한다. 주의할 것은 활성화 효과가 시간에 따라 감쇠(표면 극성 기가 재배열·이행되거나 오염됨)하므로, 활성화된 플라스틱 부품은 규정 시간 내(통상 몇 시간~하루 이내, 재료와 환경에 따라 다름)에 가능한 한 빨리 도장해야 하며, 너무 오래 방치해 다인 값이 떨어지면 재활성화 필요하다. '활성화—다인 검출—적시 도장' 표준 흐름과 다인 값 관리 기준을 수립하는 것은 플라스틱 도장 부착 안정성을 보장하는 중요한 관리 조치이다.
네 번째 관문: 부착 촉진제와 프라이머, 부착의 분자 다리 놓기
일부 극히 부착이 어려운 플라스틱, 특히 폴리프로필렌(PP)은 표면 활성화만으로는 신뢰할 수 있는 부착을 얻기 부족할 때가 있어 '부착 촉진제'나 전용 프라이머의 가세가 필요하다. 이것이 플라스틱 전처리 중 화학적 해결책의 정수이다—'양쪽 친화적'인 중간 재료 한 층으로 플라스틱과 도막 사이에 부착의 다리를 놓는다.
부착 촉진제 중 가장 고전적이고 널리 사용되는 것은 염소화 폴리올레핀(CPO, Chlorinated Polyolefin, 일명 염소화 폴리프로필렌 CPP)입니다.它的 분자 구조는 매우 기묘합니다: 일부는 폴리올레핀의 비극성 사슬 구간을 그대로 유지하여 비극성 PP 기재와 잘 상용되고 서로 얽히며; 다른 일부는 염소 등의 극성 기를 함유하여 극성인 탑코트 수지와 결합할 수 있습니다. 이렇게 CPO는 마치 한 층의 "분자 접착제"처럼, 한쪽은 PP를 물고 다른 쪽은 코팅을 잡아,原本 부착할 수 없었던 양자를 단단히 연결합니다. CPO 프라이머는 PP 플라스틱 도장(자동차 범퍼, 내장재 등)의 핵심 소재로, 폴리올레핀 도장에서 피할 수 없는 선택이라 할 수 있습니다.
프라이머(primer)의 역할은 부착 촉진에만 그치지 않습니다. 좋은 플라스틱 프라이머는 일반적으로 다중 기능을 겸비합니다: 부착 다리 제공(예: PP에 대한 CPO), 기재 밀봉, 표면 미세 결함 메워 균일한 베이스 제공, 탑코트의 발색과 풍만도 개선, 때로는 일정한 충격 완충 제공(예: 자동차 범퍼 프라이머의 유연성이 돌맞음 저항에 도움). 플라스틱에 따라 프라이머 설계가 각기 다릅니다——PP는 CPO 함유 프라이머 사용, ABS, PC 등은 부착성이 좋은 범용 플라스틱 프라이머 사용 가능. 프라이머 선택은 기재와 탑코트와 동시에 매칭되어配套 체계를 형성해야 합니다.
주의할 점은, 부착 촉진제/프라이머와 표면 활성화가 이중 선택이 아니라协同 사용된다는 것입니다——먼저 활성화로 표면 에너지를 높이고, 그 다음 프라이머를 도포하여 부착을 further 보장, 이중 수단을 중첩해 가장 어려운 부착 도전에 대응합니다. 폴리올레핀这类 "부착 곤란자"에 대해, 활성화+CPO 프라이머 조합은 거의 표준 방안입니다. 프라이머 도포에도讲究가 있습니다: 막 두께가 적당해야 함(너무 얇으면 부착 브리징 부족, 너무 두꺼우면 내聚力 저하 가능), 활성화 후 timely 도포, 탑코트와配套(층간 부착, 용제 호환). 올바르게 프라이머를 선택하고 도포하는 것은 표면 활성화 성과를 신뢰할 수 있는 부착으로 전환하는 마지막 핵심 단계입니다.
기재별 차별화 전처리 방안
플라스틱 전처리에서 가장 금기할 것은 "일률적 처리"입니다. 앞서 플라스틱의 "일료일성(하나의 소재 하나의 성질)"을 거듭 강조했듯, 전처리 방안은 반드시 소재에 따라 대책을 세워야 합니다. 아래는 몇 가지 주류 플라스틱을 대상으로 차별화된 전처리 요점을 정리한 것으로, 이는 플라스틱 도장 방안 설계의 핵심 내용이기도 합니다.
폴리프로필렌(PP)과 폴리에틸렌(PE)은 가장 처리하기 어려운 종류입니다.它们 표면 에너지가 극히 낮고 극성이 약해, 반드시 강력한 표면 활성화(화염 또는 플라즈마)로 표면 에너지를 크게 높이고, CPO 함유 전용 프라이머를 도포해 브리징해야 비로소 신뢰할 수 있는 부착을 얻습니다. 자동차 범퍼, 내장 부품은 대부분 PP 개질 소재로, PP 전처리 물량이 가장 큰 시나리오이며, 일반적으로 "화염 활성화+CPO 프라이머" 표준 조합을 채택하고 다인 값과 집진을 엄격히 제어합니다. 어느 단계든 건너뛰면 대량의 부착 불량이 매우 쉽게 발생합니다.
ABS 및 ABS 합금은 상대적으로 "우호적"입니다. ABS는 극성 아크릴로니트릴 단위를 함유해 표면 에너지가 높고, 대부분의 페인트가 잘 부착되므로 일반적으로 청소 및 정전기 제거 후 바로 도장하거나 범용 프라이머만 도포하면 되며, 강력한 활성화는 일반적으로 불필요합니다.这也是 ABS가 도금, 도장 친화적 기재로 가전 전자 하우징에 널리 쓰이는 이유입니다. 하지만 ABS도 청소(이형제 제거)와 정전기 제거에 주의해야 합니다. 폴리카보네이트(PC) 및 PC/ABS의 핵심 위험은 용제 응력 균열——전처리와 도장은 반드시 PC 친화적 용제를 사용해 강용제로 인한 은줄 균열을 피하고, 도장 전 충분한 어닐링으로 응력을 제거해야 합니다. PC는 부착이 상대적으로 좋고, 중점은 "촉진"이 아닌 "균열 방지"에 있습니다.
기타 플라스틱도 각기讲究가 있습니다: 나일론(PA)은 흡습성이 강해 도장 전 충분히 건조해 수분을 제거하지 않으면 성막과 부착에 영향; PMMA(아크릴)는 투명하고 미관상 좋지만脆하며 용제 균열 쉬워 용제 선정과 응력 제거 신중 필요; 폴리아세탈(POM)은 표면 에너지 낮고 결정도 높아 부착 극히 어려워 특수 처리 필요; 유리섬유 강화 플라스틱은 표면 섬유 노출로 외관 영향, 구멍 막음 또는 메움 처리 가능성; 열가소성 탄성체(TPU, TPE)는 부드러워 유연한配套 전처리와 도료 필요. 기재 차이가 이토록 크기에, 플라스틱 도장 프로젝트의 첫 단계는 항상 기재의 구체적 재질, 등급, 개질 성분 확인이고, 이에 근거해 타깃 전처리 방안 수립. 이러한 재료 이해에 기반한 맞춤형 전처리 능력이 바로 전문 플라스틱 도료 서비스 기업의 가치이며, 객신신소재 등 기업이 플라스틱 도장 프로젝트 수주 시 특히 중시하는 기술 과제입니다.
전처리의 품질 관리와 흔한 오해
전처리를 올바르게, 안정적으로 했는지는 체계적인 품질 관리로 보장해야 합니다. 동시에 실제 생산에서도 전처리 관련 흔한 오해가 적지 않으며, 이러한 오해를 인식하고 과학적 품질 관리 체계를 구축하는 것이 플라스틱 도장 수율 향상의 핵심입니다.
전처리 품질 관리에는 몇 가지 핵심 고리가 있습니다. 청소 품질 관리: 수막 테스트, 육안 검사, 필요시 표면 오염 검사를 통해 이형제, 유분, 먼지가 제거되었는지 확인. 활성화 품질 관리: 핵심은 다인 값 검출——활성화 후 다인 펜/액으로 표면 에너지 기준 달성 여부 검사 및 활성화 후 도장까지의 시간 간격 제어(활성화 감쇠 방지). 프라이머 품질 관리: 프라이머 막 두께, 도포 균일성, 플래시 드라이/경화 조건 제어. 환경 제어: 온습도, 청정도(먼지 입자), 정전기 제어가 모두 전처리와 도장 품질에 직접 영향. 부착 검증: 최종적으로 백그리드 테스트, 내습열/온순환 후 부착 테스트 등을 통해 전처리+도장의 전체 부착 효과 검증.
흔한 오해는 경계할 만합니다. 오해 1: "활성화가 청소를 대체할 수 있다"——오류. 중오염 특히 이형제 잔류는 먼저 세척해야 하며, 활성화는 두꺼운 오염을 처리 못함. 오해 2: "활성화하면 계속 쓸 수 있다"——오류. 활성화 효과는 시간 따라 감쇠하므로 활성화 후 timely 도장, 오래 두면 재활성화 필요. 오해 3: "프라이머 두꺼울수록 부착 좋다"——오류. 프라이머 막 두께는 적당해야, 너무 두꺼우면 오히려 내聚力 저하로 전체 부착 약화 가능. 오해 4: "동일 전처리가 모든 플라스틱에 적용"——오류. 플라스틱 일료일성, PP, ABS, PC 전처리 방안 완전히 다르므로 반드시 소재별 대책. 오해 5: "전처리는 도장 공장 일, 도료/사출 무관"——오류. 전처리는 "사출(응력 제거, 이형제)—전처리—도료(프라이머配套)" 전체 체인协同 결과이며, 어느 고리든 단절되면 문제 발생.
과학적 전처리 품질 관리 체계 구축은 상기 핵심 파라미터(청소 기준, 다인 값, 활성화 시효, 프라이머 막 두께, 환경 조건)를 표준화, 정량화, 추적 가능하게 하고, 부착 문제 발생 시 전처리 체인 따라 체계적으로 근인排查할 수 있어야 합니다.这正是 플라스틱 도장이 "경험 작업장"에서 "안정 제조"로 가는 필연의 길입니다. 우수한 도료 공급자는 고객이 이 전처리 품질 관리 기준을 세우고 현장에서 전처리 관련 부착 문제를协同排查하도록 돕는데, 이러한 기술 서비스 능력은 고객 수율 보장에 매우 중요합니다.
초난부착 플라스틱:常规 전처리도 무력할 때
플라스틱 가족 중에는 몇 가지 "딱딱한 뼈"가 있습니다——它们的 표면 에너지가 극한으로 낮고 화학 불활성이 극점이며,常规 화염, 플라즈마 활성화에 CPO 프라이머를 더해도 부착이 여전히 난관입니다. 이러한 초난부착 플라스틱의 특수 전처리를 이해하는 것이 플라스틱 도장 기술 깊이의体现입니다.
폴리아세탈(POM, 세강)은 전형적 난제입니다. 결정도 높고 표면 에너지 낮으며 분자 사슬이 규칙적 치밀해 반응할 활성 부위 부족,常规 활성화 효과 제한적. POM 도장은 일반적으로 더 강력한 표면 처리(강화 플라즈마, 특수 화학 처리)와 전용 프라이머 병행 필요하며, 부착 안정성도 엄격히 검증해야 하는, 플라스틱 도장에서 공인된 곤란 기재입니다. 폴리테트라플루오로에틸렌(PTFE, 테플론)은 더 극단적——표면 에너지가 모든 플라스틱 중 최저(약 18 dyne/cm), "안 붙음"이 그 유명한 특성으로,常规 방법으로는 도료 부착 거의 불가, 나트륨 나프탈렌 착체 에칭 등 특수 화학 처리로 표면을 철저히 변화시켜야 겨우 부착 얻을 수 있는, 플라스틱 도장의 "에베레스트"입니다.
실리콘 고무(실리카겔), 열가소성 탄성체(TPE/TPU) 등 유연 소재는 다른 유형 도전에 직면: 표면 에너지 낮고 부드러워 변형 쉬워, 코팅이 부착하면서 기재 따라 큰 변형해도 균열 없어야 하므로 전처리와 도료의 유연配套 요구 극히 높음. 유리섬유 강화 플라스틱은 표면 섬유 노출, 거칠고 불균일해 구멍 막음 메움 필요; 다량 충전제, 난연제 함유 개질 플라스틱은 표면 석출물이 부착 방해 가능, 타깃 청소 필요.
이러한 초난부착 플라스틱에 직면하면, 전처리는 "증상에 맞는" 특수 방안 필요, 대개 활성화 강화, 특수 화학 처리, 전용 프라이머, 심지어 다중 수단 중첩 조합이며, 엄격한 부착과 내구 테스트로 신뢰성 검증해야 합니다.这类 고난도 기재 도장은 도료 기업의 기술 축적과 재료 이해 깊이를 가장 잘 보여줍니다. 객신신소재 등 기술 서비스 중시 기업은此类 고난도 플라스틱 도장 프로젝트 수주 시 일반적으로 먼저 소량 샘플 검증, 전처리와 도료 매칭 반복 테스트 후 양산 확대해, 과학 엄밀한 방식으로 난부착 플라스틱 도전 극복. 이러한 난해 기재 공략 능력이 바로 전문 플라스틱 도료 서비스 기업 가치의 집중적体现입니다.
전처리와 환경안전: 컴플라이언스 간과 불가
플라스틱 도장 전처리는 부착 품질뿐 아니라 환경보호와 안전 컴플라이언스 관련입니다. 환경 규제 엄격화와 안전 의식 제고에 따라, 전처리 단계의 녹색 컴플라이언스는 플라스틱 도장 기업이 반드시 중시해야 할 과제가 되었습니다.
전통 전처리 중 일부 화학 방법은 환경 위험이 있습니다. 크롬산 산화 등 화학 조면化Treatment는 일부 난부착 플라스틱에 효과적이나 6가 크롬 등 유독 중금속 사용, 폐액 처리 비용 높고 환경 리스크 커 엄격 제한 또는 퇴출되어, 더 친환경인 물리 활성화(화염, 플라즈마, 코로나)로 전환. 세척 단계 용제 사용(VOC 배출)도 수계 세척, 저VOC 용제로 전환 중. 프라이머 등 소재 VOC도 규제 받아 수성 프라이머, 고고형분 프라이머 적용 추진.
안전 면에서, 전처리는 고온(어닐링, 화염), 고압 전기(플라즈마, 코로나), 가연 가스(화염 처리 가스), 화학품(세척제, 용제) 등涉及, 엄격한 안전 작업 규범과 방호 조치 필요——방화 방폭(가스 누출, 용제 증기), 전기 안전, 환기 배기(용제 증기, 활성화 시 생성 오존 등), 개인 보호. 라인 설계는 소방, 직업건강안전 관련 기준 부합해야.
특정 적용에 대해, 전처리는 업계 안전 규범도 만족해야 합니다. 예: 장난감 플라스틱 부품 전처리와 도장은 GB 6675, EN 71 등 장난감 안전 기준(중금속, 유해 물질 한도) 부합; 식품 접촉 부품은 식품급 요구 부합; 자동차 내장은 VOC, 냄새 등 차기업 규범 만족.这意味着 전처리에 쓰이는 세척제, 프라이머 등 소재 자체도 하류 제품 안전 규정 부합해야. 녹색, 안전, 컴플라이언스 전처리는 사회적 책임일 뿐 아니라 고급 공급망(자동차, 소비자 전자, 장난감, 의료) 진입 장벽입니다. 객신신소재는 고객 위한 플라스틱 도장 전처리와配套 도료 방안 설계 시, 환경 컴플라이언스와 하류 업계 안전 기준을 중요 고려로 삼아 고객이 엄격해지는 규제 요구 만족하도록 돕습니다.
전처리 기술 발전 추세
플라스틱 전처리 기술도 지속 진화하며 더 친환경,更Efficient, 더 지능화 방향으로 발전합니다. 이러한 추세 이해는 플라스틱 도장 전처리 미래 그림 파악에 도움됩니다.
환경화는 중요 방향입니다. 전통 화학 처리(예: 크롬산 산화)는 중금속 오염으로 점차 퇴출, 화염, 플라즈마, 코로나 등 물리 활성화는 화학 폐액 없고 더 친환경이어서 주류 됨. 이 전환은 환경 규제 압력 결과이자 기술 진보 덕분——물리 활성화는 효과 면에서 대다수 플라스틱 부착 수요 만족하며 화학 처리 폐액 부담과 환경 리스크 회피. 수계 세척이 용제 세척 대체, 저VOC 또는 무이형제 사출, 수성 프라이머가 용제형 프라이머 대체하는 것 모두 전처리 녹색화体现. 이는 전체 플라스틱 도료 업계 녹색화 추세와 일맥상통하며, 플라스틱 도장 기업이 엄격해지는 환경 규제 만족하고 사회 책임 다하는 필연 요구입니다.
고효율화와 지능화 면에서, 상압 플라즈마(대기압 플라즈마) 기술 성숙으로 플라즈마 활성화가 온라인, 연속, 진공 챔버 불필요하게 진행 가능해져 효율 크게 높이고 적용 확장; 활성화 처리와 로봇, 자동화 라인 통합으로 활성화 균일, 안정, 제어 가능; 온라인 다인 값/표면 에너지 모니터링, 활성화 파라미터 폐루프 제어로 전처리 품질 더 안정 추적 가능. 이러한 기술은 전처리를 인공 경험 의존에서 점차 자동화, 데이터화로 이끕니다.
또한, 초난부착 플라스틱(POM, PTFE, 실리카겔) 대상 신형 전처리 기술, 및 공정 단순화하는 "일단법" 처리 기술(활성화와 프라이머 기능 겸비 일부 처리)도 탐구 중입니다. 총체적으로, 플라스틱 전처리는 "더 친환경,更Efficient, 더 안정, 더 지능" 방향으로 발전하며 플라스틱 도장의 고품질, 대규모, 녹색화 생산에 갈수록 유력한 지지 제공. 도료 기업에 있어, 전처리 기술 진보 추종하고 전처리와 도료配套를 전체 방안으로 제공하는 것이 고객 가치 제고, 경쟁 장벽 구축의 중요 수단입니다.
주목할 만한 추세는 전처리와 도료의 심층 협력 설계입니다. 전통적인 모델에서는 전처리(활성화, 세척)는 도장 공장이 담당하고, 도료(프라이머, 착색 페인트, 탑코트)는 도료 업체가 제공하여 양자가 상대적으로 분리되어 있습니다. 그러나 현대의 플라스틱 도장은 전처리와 도료를 하나의 통합 시스템으로 설계하는 것을 점점 더 강조합니다—도료 업체는 프라이머 개발 시 고객의 전처리 조건을 충분히 고려하고, 전처리 파라미터도 도료 특성에 따라 최적화하여 "전처리+도료"의 일체화 매칭 솔루션을 형성합니다. 이러한 협력은 부착 신뢰성과 공정 안정성을 크게 향상시키고, 전처리와 도료의 불일치로 인한 문제를 줄일 수 있습니다. 이러한 일체화 매칭과 기술 서비스를 제공할 수 있는 도료 기업은 안정적 양산을 추구하는 고급 고객에게 점점 더 선호되고 있습니다.
맺음말: 기초 위에, 비로소 고층 건물이 보인다
플라스틱 도장 전처리의 완전한 기술 지도를 훑어보면—사출 숨은 결함을 제거하기 위한 응력 제거, 장애물을 치우기 위한 세척 및 먼지 제거, 불활성 표면을 깨우기 위한 화염·플라즈마·코로나 표면 활성화, 다인 값 검출로 정량적 관리, CPO 프라이머로 부착의 다리를 놓기, 마지막으로 소재별 차별화 방안과 전 공정 품질 관리까지—우리는 체계적이고 엄밀하며 과학적인 일련의 표면 공학을 보게 됩니다. 이 공학은 최종의 화려한 도막만큼 눈에 띄지는 않지만, 플라스틱 도장 모든 가치의 기초입니다.
"도장 문제의 90%는 전처리에서 발생한다"는 업계 속어背后에는 수많은 부착 실패 사례로 얻은 교훈이 있습니다. 플라스틱 전처리의 가치는 "페인트를 잘 안 받는" 불활성 플라스틱 표면을 장식과 기능성 코팅을 단단히 담을 수 있는 신뢰할 수 있는 기저면으로 개조하는 데 있습니다. 기초를 튼튼히 다져야 그 위의 금속 질감, 부드러운 촉감, 내마모·오염 저항 등 다양한 훌륭함이依托될 수 있습니다; 기초가 무너지면 아무리 좋은 도료, 아무리 아름다운 외관도 코팅 박리와 함께 무너집니다.
플라스틱 도장 종사자, 구매자, 의사결정자에게 전처리를 중시하고, 이해하고, 투자하는 것은 도장 품질과 수율을 보장하는 근본입니다. 도료 기업에게 전처리 지식, 전처리와 도료의 매칭 솔루션, 그리고 전처리 문제의 배제 능력을 기술 서비스의 중요 내용으로 고객에게 제공하는 것은 가치를 창출하고 신뢰를 얻는 핵심입니다. 객신신소재는 플라스틱 도장 고객을 서비스하는 실천에서 항상 "먼저 기재를 확인하고, 그 다음 전처리를 정하며, 도료와 전처리를 매칭 설계한다"를 프로젝트의 기술적 출발점으로 삼습니다. 왜냐하면 기초가 견고해야 비로소 고층이 웅장함을 보이기 때문입니다. 플라스틱 전처리, 이 낮은 프로필이면서도 깊은 기술은 모든 플라스틱 도장인이 진지하게 대해야 할 가치가 있습니다.
전처리 설비와 생산 라인: 수작업에서 자동화까지의 공학적 구현
전처리는 공정 원리일 뿐만 아니라 신뢰할 수 있는 설비와 생산 라인으로 구현되어야 합니다. 전처리 공정의 설비 구성과 라인 레이아웃을 이해하는 것은 플라스틱 도장이 실험실에서 규모화 생산으로 나아가는 공학적 구현을 이해하는 데 도움이 되며, 도장 프로젝트 투자와 생산 능력 계획의 중요 내용이기도 합니다.
응력 제거 공정에는 일반적으로 열풍 순환 오븐(어닐링로)이配备되어, 정밀한 온도 제어와 균일 가열이 가능하며 플라스틱 소재에 따라 어닐링 온도 곡선을 설정합니다. 세척 공정의 설비는 방식에 따라 다릅니다: 용제 와이핑은 대부분 인공 작업장에 무진천과 병행되고, 수계 세척은 세척 라인(초음파 세척조 또는 분사 세척+순수 린스+건조)이 필요하며, 먼지 제거는 보편적으로 이온풍 정전기 제거 장치(이온풍 바, 이온풍 건, 이온풍 커튼)를 블로잉과 병행하여 구성합니다. 이러한 설비의 청정도와 안정성은 세척 품질을 직접 결정합니다.
표면 활성화 설비는 전처리 라인의 핵심 장비입니다. 화염 처리는 화염 처리기(가스+공기를 비율대로 혼합한 버너, 작업물 이송 또는 로봇 실행 병행)가配备되며, 핵심은 가스 혼합비, 화염 상태, 처리 거리와 속도의 정밀 제어입니다. 플라즈마 처리는 상압 플라즈마 발생기(인라인형, 라인 통합 가능) 또는 진공 플라즈마 설비(챔버형, 정밀 부품 배치 처리에 적합)가配备되며, 출력·가스·처리 시간을 제어해야 합니다. 코로나 처리기는 주로 필름 시트의 롤투롤 연속 처리에 쓰입니다. 활성화 설비는 로봇, 자동 이송 라인과 통합되어 균일·안정·고효율의 자동화 활성화를 실현하는 경우가 점점 늘어나고 있습니다.
프라이머 도포 공정은 착색 페인트, 탑코트와 스프레이 시스템—도장 부스, 스프레이 건(또는 도장 로봇), 플래시 건조 및 경화 설비—을 공유합니다. 전체적으로 완전한 플라스틱 도장 전처리 라인은 일반적으로 "로딩—응력 제거(필요 시)—세척—정전기 제거 및 먼지 제거—표면 활성화—다인 검출—프라이머—플래시 건조" 순서로 레이아웃되며, 후속 착색 페인트·탑코트·경화·검사 공정과 연결되어 완전한 도장 라인을 이룹니다. 라인의 자동화 정도, 청정도 등급, 공정 간 연결의 원활성은 전처리 및 전체 도장의 품질과 효율을 함께 결정합니다. 대량·고일치성이 요구되는 자동차, 소비자 전자 플라스틱 도장에는 고도 자동화·청정·파라미터 폐루프 제어의 전처리 라인이 표준이 되었습니다.
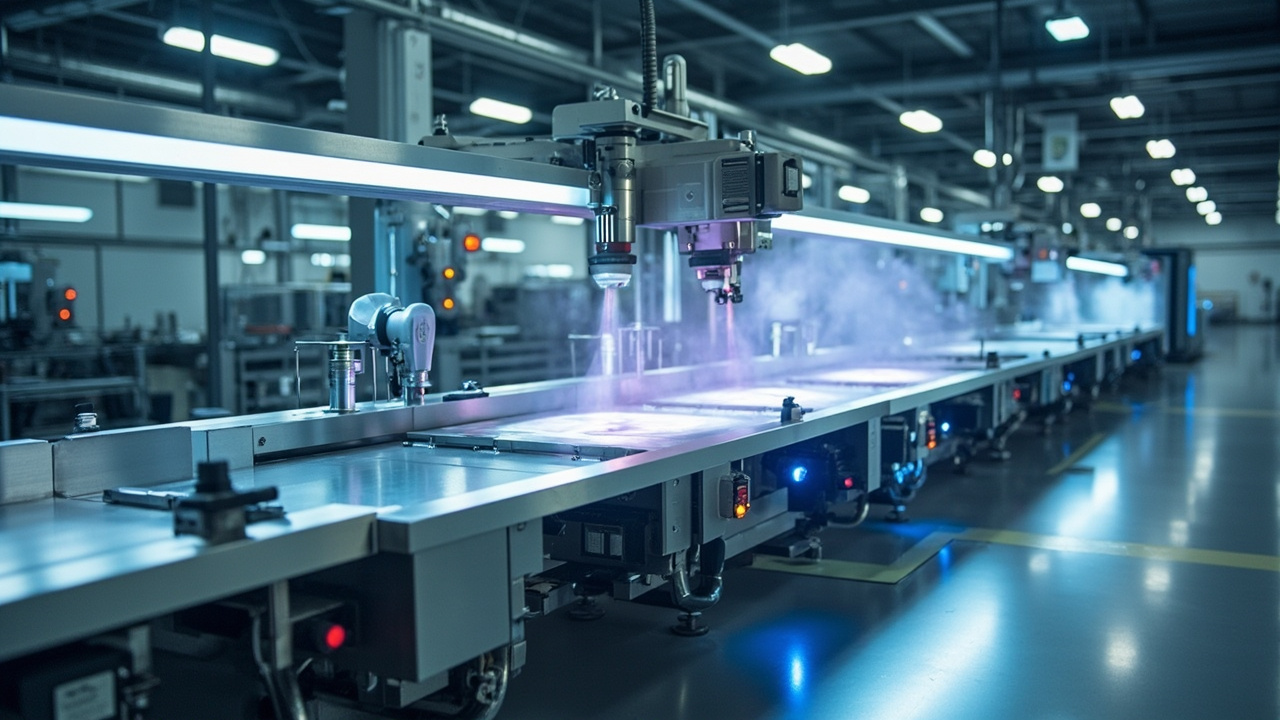
전처리의 비용, 효율 및 가치 저울질
전처리는 플라스틱 도장에 없어서는 안 될 공정이지만, 설비 투자·에너지 소비·공수 등의 비용도 발생시킵니다. 품질을 보장하는 전제 하에 전처리의 비용과 효율을 최적화하는 것은 플라스틱 도장 기업이 잘 계산해야 할 장부이며, 전체 도장 솔루션의 경제성에도 관계됩니다.
전처리 비용은 주로 몇 가지 측면에서 발생합니다: 설비 투자(어닐링로, 세척 라인, 활성화 설비, 먼지 제거 장치 등), 에너지 소비(어닐링, 화염/플라즈마의 에너지 소비), 재료(세척제, 프라이머), 그리고 공수와 장소. 그중 활성화 설비(특히 플라즈마)와 어닐링로가 큰 투자이며, 화염 처리는 상대적으로 경제적입니다. 전처리는 또한 생산 템포를 늘리고 라인 공간을 차지합니다. 따라서 전처리 방안 선택은 품질 보장과 비용 효율 간의 저울질이 필요합니다.
그러나 저울질의 핵심 논리는 전체 플라스틱 도장과 일치합니다—전처리 비용을 아끼려다 부착 신뢰성을 희생해서는 안 되며, 그렇지 않으면 손해가 이익보다 큽니다. 전처리 불량으로 인한 부착 불량은 고가치 플라스틱 부품과 모든 전공정 투자를 폐기시키며, 그 손실은 전처리에서 아낀 비용을 훨씬 초과합니다. 따라서 합리적인做法是: 부착 신뢰성과 수율 안정을 확보한 전제 하에, 공정 최적화·설비 선정·자동화를 통해 전처리 효율을 높이고 단품 비용을 낮추는 것이지, 필요한 전처리 단계를 삭감하는 것이 아닙니다. 예를 들어, 고효율 상압 플라즈마로 저효율 처리를 대체해 템포를 높이고, 자동화로 인공과 편차를 줄이며, 어닐링 곡선을 최적화해 주기를 단축하는 것은 품질을 희생하지 않는 전제 하의 원가 절감·효율 증대입니다.
가치 관점에서 보면, 우수한 전처리는 플라스틱 도장의 고수율·고품질·안정 납품의 기초이며, 그가져오는 가치(폐기·재작업 감소, 고객 제품 품질과 브랜드 보장)는 그 비용을 훨씬 초과합니다. 이것이 why 전문 플라스틱 도료 공급업체가 전처리 방안을 전체 솔루션의 중요 부분으로 삼는지입니다—고객이 합리적·경제적·신뢰할 수 있는 전처리 공정을 설계하도록 돕는 것은 본질적으로 고객의 종합 비용을 낮추고 경쟁력을 높이는 것입니다. 전처리라는 겉보기에 "보조" 공정은 실은 플라스틱 도장 가치 사슬에서 생략할 수 없고 투자할 가치가 있는 핵심 고리입니다.
대표 사례: 자동차 PP 범퍼의 전처리 전 공정
이론 외에, 가장 대표적인 사례—자동차 PP 범퍼의 도장 전처리—를 통해 앞의 기술 요점을 연결하고, 완전한 전처리 공정이 실제 생산에서 어떻게 구현되는지 봅시다.
자동차 범퍼는 일반적으로 PP 개질 소재(예: PP+EPDM)를 채택하며, 전형적인 저표면에너지·부착 곤란 기재입니다. 동시에 외관(차체 동색, 고품질), 내후성(야외 자외선, 산성비), 내충격성(돌맹이 타격 저항) 요구가 극히 높아, 플라스틱 도장 난이도와 기준의 집대성입니다. 그 전처리 공정은 고리마다 맞물려 있어 하나도 빠질 수 없습니다.
공정은 일반적으로 다음과 같습니다: 먼저 로딩과 검사로 범퍼 사출 품질을 확인하고 명확한 결함이 없는지 봅니다; 사출 단계에서 합리적 공정 제어로 내응력을 줄였습니다(PP는 PC 대비 응력 균열에 덜 민감하지만 여전히 주의 필요). 둘째 세척—수계 세척 또는 와이핑으로 사출 이형제, 유분을 제거하며, 이 단계는 PP에 특히 핵심이고 이형제 잔류는 부착 실패의 첫 원인입니다. 셋째 정전기 제거 및 먼지 제거—이온풍으로 정전기를 중화하고 미세 먼지를 불어내어 후속 활성화와 스프레이의 청정을 보장합니다. 넷째 화염 활성화—화염 처리기(또는 로봇 화염 실행)로 범퍼 표면을 균일하게 쓸며 산화로 표면에너지를 높이는데, 이는 PP 부착의 핵심 수술입니다; 활성화 직후 다인 펜으로 검출하여 표면에너지가 40 dyne/cm 이상인지 확인합니다. 다섯째 CPO 프라이머 도포—염화폴리올레핀 함유 전용 프라이머를 스프레이하여 PP와 탑코트 사이의 부착 다리를 놓고 플래시 건조합니다.随后 차체 동색의 착색 페인트(메탈릭 페인트는 알루미늄 편 향 배향 제어 필요), 광택·내후성·내스크래치 제공하는 투명 래커, 저온( PP 내온 범위 내) 베이킹 경화 등 도장 공정으로 들어갑니다.
이 사례는 전처리의 모든 요점을 집중적으로 보여줍니다: 응력 제거 의식, 철저한 세척(이형제 제거), 정전기 먼지 제거, 강력한 활성화(화염), 다인 값 검출, CPO 프라이머 교량, 그리고 전 공정의 협력과 품질 관리. 어느 고리의 소홀—이형제 미세척, 활성화 부족으로 다인 미달, 프라이머 오선정 또는 누락 스프레이—도 이 고가치 부품의 도장 실패를 초래합니다. 자동차 범퍼 전처리의 엄밀함과 완전함은 플라스틱 도장 전처리 기술의 축소판이며, why 전문적인 전처리 능력이 플라스틱 도장 품질의 근본 보장인지도 설명합니다.
전처리 효과 검출 방법 상세
전처리가 제대로 되었는지는 경험이 아닌 과학적 검출 방법으로 검증해야 합니다. 전처리 효과 검출 방법을 체계적으로 파악하는 것은 안정적 품질 관리 체계 구축과 문제 신속定位의 기초입니다. 여기서 몇 가지 핵심 검출 방법을 상세히 정리합니다.
청정도 검출 면에서 가장 간편한 것은 수막 테스트(water break test): 세척된 표면에 물을 붓거나 뿌려, 물이 수초간 연속 수막으로 균일 전개되지 않고 수축하지 않으면 표면이 깨끗하고 표면에너지가 충분함을 뜻합니다; 물이 구슬로 수축하거나 수막이 파열하면 유분·이형제 잔류 또는 표면에너지 부족을 뜻합니다. 또한 와이핑 백포법(백포에 용제 묻혀 표면 닦아 염색 여부 확인), 더 정밀한 표면 오염 분석(예: 형광 검출 실리콘계 이형제)이 있습니다. 청정도 검출은 전처리 체인의 첫 검증입니다.
표면에너지 검출은 활성화 효과 검증의 핵심으로, 앞서 말한 다인 펜/다인 액법과 접촉각 측정에 주로 의존합니다. 다인 펜법은 라인에서 신속 판단, 접촉각법은 실험실에서 정밀 특성화(물 접촉각이 작을수록 표면에너지가 높으며, 일반적으로 활성화 양호 표면은 물 접촉각이 뚜렷이 감소)합니다. 표면에너지 검출은 활성화 후 즉시 진행하고, 시간에 따른 감쇠 추세를 기록하여 활성화 후 도장 시효 창을 정해야 합니다.
부착력 검출은 전처리+도장 전체 효과의 최종 검증이자 가장 핵심인 검출입니다. 백그리드법(크로스 컷 시험, GB/T 9286/ISO 2409)은 코팅에 칼로 격자를 긋고 테이프 붙여 뜯어, 박리 정도로 등급(0급 최상, 5급 최하) 매기며 가장常用인 방법입니다. 원형 긋기법(부착력 측정기)도 등급 매기기 가능합니다. 고요구 시나리오에는 "내구 부착" 테스트—내수 침지, 항온 항습, 냉열 온도 순환 등 환경 응력 작용 후 부착 재측—가 필요한데, 많은 전처리 불량 부착 실패는 초기에 나타나지 않고 습한·냉열 환경에서 점차 열화하기 때문입니다. 또한 인장법(코팅과 기재 결합 강도 정량 측정) 등 더 정밀한 방법이 있습니다.
이 검출 방법들을 종합해 "청정도—표면에너지—부착력(초기+내구)"의 완전한 검증 체인을 형성하면, 과학적으로 전처리 품질을 파악하고 문제 고리를 신속定位할 수 있습니다. 예를 들어 부착 불량 시 역추적: 부착력 테스트 실패→다인 값 확인(활성화 달성 여부)→세척 확인(수막 테스트 합격 여부)→기재와 프라이머 매칭 확인, 으로 근본 원인을 정확히 찾고 맹목적 시행착오를 피합니다. 이 검출 데이터 기반 품질 관리와 배제 체계 구축은 플라스틱 도장 안정 양산의 기술 보장이며, 전문 도료 서비스업체가 고객 수율 향상 돕는 중요 도구입니다.
자주 묻는 질문
Q: 플라스틱 도장은 why 반드시 전처리를 해야 하며, 바로 페인트를 뿌릴 수 없나요? A: 절대 다수 플라스틱(특히 PP, PE 폴리올레핀)은 표면에너지가 낮고 극성이 약하며 매끄럽고 불활성이라, 도료가 침윤하고 단단히 부착할 수 없습니다. 바로 페인트를 뿌리면 뜯으면 바로 떨어지고 긁으면 바로 상하는 부착 실패가 나타납니다. 전처리는 세척·활성화·프라이머 등 수단으로 플라스틱 표면 상태를 바꾸고 부착 조건을 높이는, 플라스틱 도장에서 건너뛸 수 없는 기초입니다. 업계 속어 "도장 문제의 90%는 전처리에서 발생한다"는 말이 그 핵심을 충분히 보여줍니다.
Q: 화염 처리, 플라즈마 처리, 코로나 처리는 how 선택하나요? A: 화염 처리는 설비 간단·속도 빠름·비용 낮아 대형 부품(예: 자동차 범퍼)과 인라인 연속 처리에 적합; 플라즈마 처리는 활성화 효과 좋고 균일 제어 가능하며 복잡 형상 부품 처리 가능해 소비자 전자 등 정밀 부품에 적합, 고급 선택; 코로나 처리는 주로 필름·시트 연속 처리에 쓰이며 3차원 입체 부품 균일성은 전자 둘보다 떨어집니다. 작업물 형상·정밀도 요구·라인 형식·비용을 종합해 선택해야 합니다.
Q: 다인 값이란? 활성화 후 why 다인 값을 측정하나요? A: 다인 값은 표면 장력/표면에너지(dyne/cm 또는 mN/m)로, 플라스틱 표면에너지 고저를 반영하며 활성화 효과 판단의 과학적 척도입니다. 도료 양호 부착은 일반적으로 기재 다인 값이 도료 표면 장력보다 약 7-10 높을 것을 요구합니다. 미처리 폴리올레핀은 약 29-31 dyne/cm로 부착 불가, 활성화 후 40 이상 도달 필요. 다인 펜/액으로 합격 확인 후 도장 들어가야 하며, 이는 전처리 품질 관리의 핵심 수단입니다.
Q: CPO 프라이머란? why PP 도장은 그것 없이 안 되나요?답: CPO는 염화폴리올레핀으로, PP에 대한 핵심 부착 촉진제입니다. 그 분자 한쪽 끝은 비극성 PP와 상용되며, 다른 한쪽 끝은 극성 기를 함유하여 도막과 결합하여, '분자 접착제'처럼 PP와 도막 사이에서 다리를 놓아 폴리올레핀의 매우 어려운 부착 문제를 해결합니다. PP(자동차 범퍼, 내장재 등) 도장은 일반적으로 '화염/플라즈마 활성화+CPO 프라이머' 조합을 채택하며, CPO 프라이머는 거의 피할 수 없는 선택입니다.
질문: 왜 PC 플라스틱 도장에서 응력 제거를 특별히 강조하나요? 답: PC 및 PC/ABS는 용제에 매우 민감하여, 사출 성형 시 잔류한 내부 응력에 도장 용제 침식을 더하면 은줄무늬, 균열, 도막 갈라짐이 매우 쉽게 발생합니다. 따라서 PC 도장 전에는 반드시 충분한 어닐링으로 응력을 제거하고 PC에 친화적인 용제를 선택해야 합니다. PC의 전처리 핵심은 '균열 방지'이지 '부착 촉진'이 아닙니다(PC 자체는 부착이 비교적 좋음), 이는 PP의 '부착 촉진' 중점과 완전히 다르며, 플라스틱 전처리가 소재에 따라 대응한다는 원칙을 보여줍니다.
질문: 활성화된 플라스틱 부품은 도장하기 전에 얼마나 오래 보관할 수 있나요? 답: 오래 보관할 수 없습니다. 표면 활성화로 도입된 극성 기는 시간이 지남에 따라 재배열, 이동되거나 오염되어 감쇠하여 다인 값 하락과 부착 불량을 초래합니다. 따라서 활성화 후에는 규정 시간 내(일반적으로 몇 시간에서 하루 이내, 소재와 환경에 따라 다름)에 가능한 한 빨리 도장해야 합니다. 너무 오래 방치하면 다인 값을 재검사해야 하며, 기준 미달 시 재활성화해야 합니다. '활성화—다인 측정—적시 도장'의 시효 관리를 구축하는 것이 부착 안정성을 보장하는 핵심입니다.
질문: 전처리 불량으로 인한 부착 문제, 근본 원인을 어떻게 파악하나요? 답: 전처리 체인을 따라 체계적으로 점검해야 합니다. 먼저 세척을 확인(이형제, 유분 잔류 여부, 수막/오염 검사 실시), 다음 활성화 확인(다인 값 기준 달성 여부, 활성화 감쇠 여부), 프라이머 확인(제대로 선택했는지, 도막 두께 적절한지, 호환되는지), 기재 확인(소재 등급 변경 여부, 내부 응력 있는지), 환경 확인(온습도, 청정도, 정전기). 부착 문제는 대개 전체 체인 협력의 결과이므로, 도료만 의심할 것이 아니라 각 공정을 정량적으로 점검해야 합니다.
질문: POM, PTFE 같은 초난부착 플라스틱도 도장할 수 있나요? 답: 할 수 있지만 특수 전처리가 필요합니다. POM은 결정성이 높고 표면 에너지가 낮어, 강화된 플라즈마 또는 특수 화학 처리와 전용 프라이머 병행이 필요합니다. PTFE(테플론)는 표면 에너지가 가장 낮고 가장 어려워, 나프탈렌 나트륨 착물 에칭 등 특수 화학 처리가 있어야 겨우 부착됩니다. 이런 기재의 도장 난이도는 매우 커서, 일반적으로 먼저 소량 샘플 검증을 하고 전처리와 도료 정합성을 반복 테스트한 후 양산에 투입하며, 도료 기업의 기술 축적을 가장 잘 시험합니다.
질문: 전처리는 비용을 얼마나 증가시키나요? 투자할 가치가 있나요? 답: 전처리는 설비(어닐링로, 활성화 설비 등), 에너지, 소재, 공수 비용을 발생시키며, 그중 플라즈마 설비, 어닐링로 투입이 크고 화염 처리는 상대적으로 경제적입니다. 하지만 전처리 비용을 아끼려다 부착을 희생해서는 절대 안 됩니다—부착 불량으로 폐기되는 것은 고가치 플라스틱 부품과 모든 전공정 투입이며, 손실이 전처리 비용을 훨씬 초과합니다. 합리적인做法是 공정 최적화, 자동화를 통해 품질 보장 전제하에 비용을 낮추고 효율을 높이는 것이지, 필요한 공정을 삭감하는 것이 아닙니다. 전처리는 투자할 가치가 있는 핵심 공정입니다.
질문: 전처리는 반드시 도장 공장이 해야 하나요, 도료 공급업체는 무엇을 도울 수 있나요? 답: 전처리는 일반적으로 도장 공정에서 실시하지만, 결코 도장 공장의 '단독 작전'이 아닙니다. 전처리는 '사출(응력 제거, 이형제 선택)—전처리—도료(프라이머 호환)' 전체 체인 협력의 결과입니다. 전문 도료 공급업체는 기재에 맞는 통합 솔루션을 제공할 수 있습니다—전처리 방식 추천, 호환 프라이머, 다인 값 등 품질 관리 기준 수립 지원, 현장에서 부착 문제 공동 점검. 이런 기술 서비스를 제공하는 공급업체를 선택하는 것은 도장 수율 보장에 매우 중요합니다.
추가 읽기
- 플라스틱 도료 산업 전망: 부착 난제에서 기능 장식까지의 기술 진화와 2026 시장 구도
- 플라스틱 소프트 터치 및 기능성 도료: 촉감에서 기능까지의 플라스틱 표면 업그레이드
- 무전해 도금 금속 코팅(도금 대체 페인트) 공정 완전 해설: 거울형 금속 질감의 친환경 구현 경로
- 자동차 플라스틱 부품(범퍼) 도장 전처리와 부착력 향상
- 인산염/실란 전처리의 자동차 도장 적용과 친환경 대체
- 노출 금속, 기존 도막, 플라스틱 부품의 다른 처리 방안(처리—프라이머—중도층 대조)
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "플라스틱 도장은 왜 반드시 전처리를 해야 하며, 바로 페인트를 뿌릴 수 없나요?", "acceptedAnswer": {"@type": "Answer", "text": "대다수 플라스틱(특히 PP, PE 폴리올레핀)은 표면 에너지가 낮고 극성이 약하며 매끄럽고 불활성이라, 도료가 침윤하고 견고히 부착할 수 없어 바로 페인트를 뿌리면 떼면 바로 벗겨지고 긁으면 바로 상하는 부착 실패가 발생합니다. 전처리는 세척, 활성화, 프라이머 등 수단으로 플라스틱 표면 상태를 바꾸고 부착 조건을 높이며, 플라스틱 도장에서 건너뛸 수 없는 기초입니다. 업계 말로 "도장 문제의 90%는 전처리에서 발생한다"는 말이 그 중요성을 충분히 보여줍니다."}}, {"@type": "Question", "name": "화염 처리, 플라즈마 처리, 코로나 처리 중 어떻게 선택하나요?", "acceptedAnswer": {"@type": "Answer", "text": "화염 처리는 설비가 간단하고 속도가 빠르며 비용이 낮아 대형 부품(예: 자동차 범퍼)과 인라인 연속 처리에 적합합니다. 플라즈마 처리는 활성화 효과가 좋고 균일하게 제어 가능하며 복잡한 형상 부품 처리가 가능해 소비자 전자제품 등 정밀 부품에 적합하며 고급 선택입니다. 코로나 처리는 주로 필름, 시트의 연속 처리에 쓰이며 3차원 입체 부품에 대한 균일성이 앞의 두 가지보다 떨어집니다. 작업물 형상, 정밀도 요구, 라인 형태와 비용을 종합해 선택해야 합니다."}}, {"@type": "Question", "name": "다인 값이란? 활성화 후 왜 다인 값을 측정하나요?", "acceptedAnswer": {"@type": "Answer", "text": "다인 값은 표면 장력/표면 에너지(dyne/cm 또는 mN/m)로, 플라스틱 표면 에너지 고저를 반영하며 활성화 효과를 판단하는 과학적 척도입니다. 도료의 양호한 부착은 일반적으로 기재 다인 값이 도료 표면 장력보다 약 7-10 높을 것을 요구합니다. 처리 안 된 폴리올레핀은 약 29-31 dyne/cm로 부착 불가하며, 활성화 후 40 이상이어야 합니다. 다인 펜/액으로 검사해 기준 달성 확인 후 도장에 들어가는 것이 전처리 품질 관리의 핵심 수단입니다."}}, {"@type": "Question", "name": "CPO 프라이머란? 왜 PP 도장에 없어서는 안 되나요?", "acceptedAnswer": {"@type": "Answer", "text": "CPO는 염화폴리올레핀으로, PP에 대한 핵심 부착 촉진제입니다. 그 분자 한쪽 끝은 비극성 PP와 상용되며, 다른 한쪽 끝은 극성 기를 함유하여 도막과 결합하여, "분자 접착제"처럼 PP와 도막 사이에서 다리를 놓아 폴리올레핀의 매우 어려운 부착 문제를 해결합니다. PP(자동차 범퍼, 내장재 등) 도장은 일반적으로 "화염/플라즈마 활성화+CPO 프라이머" 조합을 채택하며, CPO 프라이머는 거의 피할 수 없는 선택입니다."}}, {"@type": "Question", "name": "왜 PC 플라스틱 도장에서 응력 제거를 특별히 강조하나요?", "acceptedAnswer": {"@type": "Answer", "text": "PC 및 PC/ABS는 용제에 매우 민감하여, 사출 성형 시 잔류한 내부 응력에 도장 용제 침식을 더하면 은줄무늬, 균열, 도막 갈라짐이 매우 쉽게 발생합니다. 따라서 PC 도장 전에는 반드시 충분한 어닐링으로 응력을 제거하고 PC에 친화적인 용제를 선택해야 합니다. PC의 전처리 핵심은 "균열 방지"이지 "부착 촉진"이 아닙니다(PC 자체는 부착이 비교적 좋음), 이는 PP의 "부착 촉진" 중점과 완전히 다르며, 플라스틱 전처리가 소재에 따라 대응한다는 원칙을 보여줍니다."}}, {"@type": "Question", "name": "활성화된 플라스틱 부품은 도장하기 전에 얼마나 오래 보관할 수 있나요?", "acceptedAnswer": {"@type": "Answer", "text": "오래 보관할 수 없습니다. 표면 활성화로 도입된 극성 기는 시간이 지남에 따라 재배열, 이동되거나 오염되어 감쇠하여 다인 값 하락과 부착 불량을 초래합니다. 따라서 활성화 후에는 규정 시간 내(일반적으로 몇 시간에서 하루 이내, 소재와 환경에 따라 다름)에 가능한 한 빨리 도장해야 합니다. 너무 오래 방치하면 다인 값을 재검사해야 하며, 기준 미달 시 재활성화해야 합니다. "활성화—다인 측정—적시 도장"의 시효 관리를 구축하는 것이 부착 안정성을 보장하는 핵심입니다."}}, {"@type": "Question", "name": "전처리 불량으로 인한 부착 문제, 근본 원인을 어떻게 파악하나요?", "acceptedAnswer": {"@type": "Answer", "text": "전처리 체인을 따라 체계적으로 점검해야 합니다. 먼저 세척을 확인(이형제, 유분 잔류 여부, 수막/오염 검사 실시), 다음 활성화 확인(다인 값 기준 달성 여부, 활성화 감쇠 여부), 프라이머 확인(제대로 선택했는지, 도막 두께 적절한지, 호환되는지), 기재 확인(소재 등급 변경 여부, 내부 응력 있는지), 환경 확인(온습도, 청정도, 정전기). 부착 문제는 대개 전체 체인 협력의 결과이므로, 도료만 의심할 것이 아니라 각 공정을 정량적으로 점검해야 합니다."}}, {"@type": "Question", "name": "POM, PTFE 같은 초난부착 플라스틱도 도장할 수 있나요?", "acceptedAnswer": {"@type": "Answer", "text": "할 수 있지만 특수 전처리가 필요합니다. POM은 결정성이 높고 표면 에너지가 낮아, 강화된 플라즈마 또는 특수 화학 처리와 전용 프라이머 병행이 필요합니다. PTFE(테플론)는 표면 에너지가 가장 낮고 가장 어려워, 나프탈렌 나트륨 착물 에칭 등 특수 화학 처리가 있어야 겨우 부착됩니다. 이런 기재의 도장 난이도는 매우 커서, 일반적으로 먼저 소량 샘플 검증을 하고 전처리와 도료 정합성을 반복 테스트한 후 양산에 투입하며, 도료 기업의 기술 축적을 가장 잘 시험합니다."}}, {"@type": "Question", "name": "전처리는 비용을 얼마나 증가시키나요? 투자할 가치가 있나요?", "acceptedAnswer": {"@type": "Answer", "text": "전처리는 설비(어닐링로, 활성화 설비 등), 에너지, 소재, 공수 비용을 발생시키며, 그중 플라즈마 설비, 어닐링로 투입이 크고 화염 처리는 상대적으로 경제적입니다. 하지만 전처리 비용을 아끼려다 부착을 희생해서는 절대 안 됩니다—부착 불량으로 폐기되는 것은 고가치 플라스틱 부품과 모든 전공정 투입이며, 손실이 전처리 비용을 훨씬 초과합니다. 합리적인做法是 공정 최적화, 자동화를 통해 품질 보장 전제하에 비용을 낮추고 효율을 높이는 것이지, 필요한 공정을 삭감하는 것이 아닙니다. 전처리는 투자할 가치가 있는 핵심 공정입니다."}}, {"@type": "Question", "name": "전처리는 반드시 도장 공장이 해야 하나요, 도료 공급업체는 무엇을 도울 수 있나요?", "acceptedAnswer": {"@type": "Answer", "text": "전처리는 일반적으로 도장 공정에서 실시하지만, 결코 도장 공장의 "단독 작전"이 아닙니다. 전처리는 "사출(응력 제거, 이형제 선택)—전처리—도료(프라이머 호환)" 전체 체인 협력의 결과입니다. 전문 도료 공급업체는 기재에 맞는 통합 솔루션을 제공할 수 있습니다—전처리 방식 추천, 호환 프라이머, 다인 값 등 품질 관리 기준 수립 지원, 현장에서 부착 문제 공동 점검. 이런 기술 서비스를 제공하는 공급업체를 선택하는 것은 도장 수율 보장에 매우 중요합니다."}}]}