O processo de revestimento em pó por pulverização eletrostática consiste numa cadeia tecnológica completa que leva o revestimento em pó seco, através de um campo eletrostático, a aderir a uma peça aterrada, sendo depois fundido, nivelado e curado por aquecimento para formar uma película. É o último passo decisivo para que o revestimento em pó passe da "formulação" ao "produto" — por melhor que seja a formulação, se o processo de pulverização sair de controlo haverá casca de laranja, espessura irregular, bloqueio do pistão e contaminação por recuperação. De acordo com a série ISO 8130 e a estrutura da GB/T 21782 "Revestimento em pó — Aplicação", a aplicação do pó é composta por cinco etapas: pré-tratamento, pulverização eletrostática, recuperação, cura e arrefecimento/inspeção, cada uma com uma janela de processo quantificável. Do ponto de vista da engenharia, a pulverização não é uma ação isolada, mas um projeto de sistema acoplado de "pó—eletricidade—ar—calor—recuperação": o tamanho de partícula e a carga do pó determinam a eficiência de transferência, a distribuição do campo elétrico do pistão determina a uniformidade de cobertura, o equilíbrio de caudal do sistema de recuperação determina a taxa de utilização do material e a segurança contra explosão, e a curva de temperatura do forno de cura determina a qualidade do reticulamento e formação de película. Qualquer dessincronização numa etapa, mesmo com o pré-tratamento aparentemente conforme e o aspeto exterior aparentemente perfeito, enterrará o risco de adesão insuficiente, queda de resistência à corrosão ou redução da vida útil.
No domínio dos revestimentos em pó funcionais, a Kexin New Materials (kexinMaterials) não entrega apenas o pó, mas também fornece "cartão de processo mais parâmetros de equipamento mais solução de recuperação", transformando a pulverização de uma experiência num dado replicável. Este artigo, com base em normas citáveis (ISO 8130, GB/T 21782, GB/T 9286, GB/T 13452.2), desmonta o processo de pulverização eletrostática etapa a etapa, ajudando os engenheiros a transformar "pulverizar bem" numa espessura de película e grau de cura verificáveis.
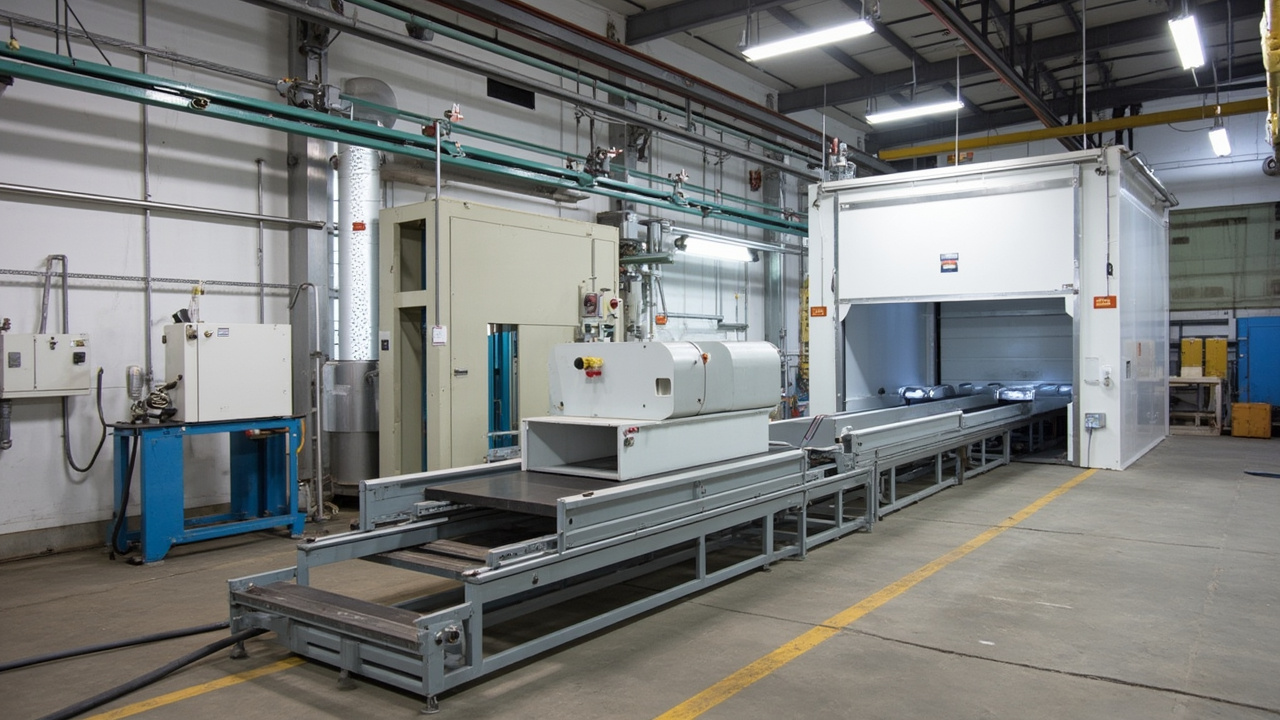
I. Princípio físico da pulverização eletrostática
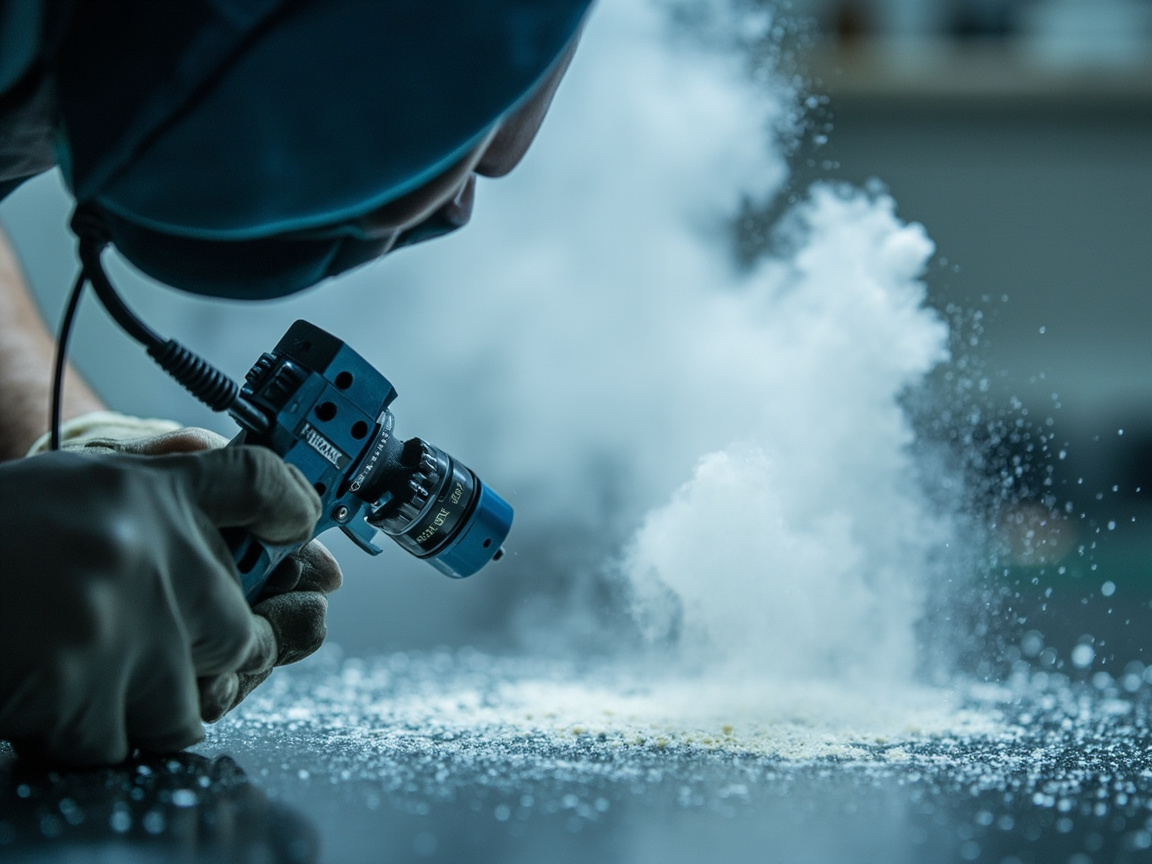
A pulverização eletrostática baseia-se em três passos: "carga—campo elétrico—adsorção". Primeiro passo, carga: o pistão de coroa (Corona) aplica uma alta tensão de 30–100 quilovolts no eletrodo, ionizando o ar na boca do pistão, e as partículas de pó ao atravessar a zona ionizada adquirem carga negativa; o pistão de fricção (Tribo) gera eletricidade (geralmente positiva) pela fricção do pó com a parede do tubo do pistão, sem necessitar de eletrodo de alta tensão externo. Segundo passo, adsorção por campo elétrico: o pó carregado voa em direção à peça aterrada sob a força do campo e adere, formando uma camada solta de pó. A intensidade do campo elétrico é determinada pela tensão e distância, cerca de vários quilovolts por centímetro. Terceiro passo, dissipação da carga e deposição: após o pó atingir a peça, a carga é conduzida para a terra através da peça, e a camada de pó permanece temporariamente por eletrostática e forças de van der Waals, até entrar no forno e fundir/curar.
Essencialmente pela física, o voo do pó carregado no ar é governado por três forças em conjunto: força do campo eletrostático (aponta para a peça, é a causa principal de adsorção), gravidade (sempre para baixo, afeta relativamente mais o pó fino) e resistência do ar (relacionada com o quadrado do tamanho de partícula). Por isso o pó fino (cerca de 10–20 micrómetros) é mais facilmente "desviado" pelo campo ou disperso com o fluxo de ar, enquanto o pó grosso (cerca de 50–80 micrómetros) é mais estável mas com cobertura de bordas ligeiramente pior — esta é exatamente a razão para controlar a distribuição granulométrica do pó. A adsorção eletrostática tem ainda uma restrição crítica: a peça deve estar bem aterrada (a resistência de terra geralmente deve ser inferior a alguns megohms, conforme norma do equipamento); uma vez interrompido o circuito de terra por acúmulo de pó no suporte ou óleo na corrente, a taxa de transferência cai abruptamente, além de existir risco de faísca e de segurança pessoal.
O método de coroa tem alta taxa de transferência e ampla aplicação, mas facilmente gera "ionização reversa (vento iónico)" em cantos mortos causando casca de laranja; o método de fricção não tem vento de ionização e tem boa cobertura de bordas, mas a carga é afetada pela resistividade do pó e clima, sendo seletivo quanto ao pó. A seleção depende do formato da peça e tipo de pó.
II. Pistão e parâmetros-chave
| Parâmetro | Gama típica | Impacto |
|---|---|---|
| Tensão (coroa) | 30–100 kV | Alta→adsorção forte mas fácil ionização reversa, casca de laranja |
| Corrente/quantidade de pó | Conforme modelo do pistão | Determina capacidade e espessura de película |
| Ar de atomização | Ajustável | Afeta leque e nivelamento |
| Distância de pulverização | 150–300 mm | Muito perto perfura, muito longe baixa transferência |
| Aterramento da peça | Deve ser fiável | Aterramento deficiente baixa transferência, risco de segurança |
| Velocidade da corrente de transporte | Conforme cadência | Determina espessura por passagem e comprimento do forno |
Pontos do processo: a tensão não é quanto maior melhor — demasiado alta gera vento iónico que sopra o pó já adsorvido e causa ionização reversa nas bordas; distância de pulverização muito curta gera faísca danificando a camada de pó e a peça. O parâmetro ótimo é a combinação de "tensão mínima suficiente para adsorção mais quantidade de pó adequada mais aterramento estável mais velocidade de corrente razoável". A Kexin New Materials (kexinMaterials) no cartão de processo fornece intervalos de tensão e definições de saída de pó específicos, em vez de vagamente "usar pulverização eletrostática".
Dentro do pistão há ainda detalhes frequentemente negligenciados: limpeza do eletrodo (acúmulo de pó no agulho de coroa torna a descarga instável, oscilando a saída), desgaste do bico (após uso prolongado o leque deforma e a espessura fica irregular), deriva térmica do módulo de alta tensão interno (após várias horas de produção contínua a tensão pode atenuar). Por isso recomenda-se em linha de produção verificar a cada turno o estado de ignição/descarga do pistão e fazer amostragem da taxa de transferência com placa-padrão. Para pistola de fricção, o desgaste e material da parede interna do tubo alteram diretamente a eficiência de carga por fricção, sendo necessário substituir periodicamente o revestimento de fricção e reavaliar a carga. Outro grupo de parâmetros críticos é o匹配 de "saída de pó—ar de atomização": saída excessiva com atomização insuficiente faz com que grumos de pó batam diretamente na peça causando bordas espessas e grânulos; atomização excessiva dispersa demasiado a nuvem de pó, baixa a taxa de transferência e agrava o ónus de recuperação.
III. Acoplamento entre características do pó e processo de pulverização
O resultado da pulverização é em grande parte decidido à saída da fábrica do pó, o processo apenas o "liberta". Quatro indicadores do pó e seu acoplamento com a pulverização merecem atenção:
Primeiro, distribuição granulométrica. Determinada por ISO 8130-1 (ou GB/T 21782.13). Partículas de cerca de 20–60 micrómetros são as mais adequadas à pulverização eletrostática; muito fino (90 micrómetros) mau nivelamento, casca de laranja, fraca cobertura de bordas. O tamanho afeta também a carga: o pó fino tem maior área específica por massa, carrega mais mas dispersa facilmente; o grosso carrega menos mas voa estável. Formulação e processo de moagem devem equilibrar.
Segundo, carga elétrica. A carga por coroa depende da capacidade do pó capturar eletrões na zona ionizada, a carga por fricção depende da diferença de função de trabalho entre pó e tubo. Alguns cargas (como agentes de tratamento de superfície fluorados ou silicados) alteram significativamente a resistividade, fazendo certos pós adaptarem-se só a determinado modelo de pistola. Deve-se fazer amostragem da carga do material recebido, evitando acidentes de linha em que "mesmo modelo de pó, lotes diferentes, mas a taxa de transferência cai bastante".
Terceiro, fluidez. Avaliada por ISO 8130-5 (características de fluxo da mistura pó/ar). Boa fluidez significa fluidização uniforme, alimentação estável, espessura consistente; má fluidez causa ponteamento, pulsação de saída, bloqueio do pistão. A fluidez é frequentemente ajustada com auxiliares de fluxo como alumina gasosa, mas excesso prejudica aspeto e estabilidade de recuperação, devendo ser moderado.
Quarto, tempo de gelificação e estabilidade de armazenamento. O tempo de gelificação (Gel Time) é determinado por ISO 8130-6, reflete a janela de tempo do pó desde a fusão até início da reticulização sob aquecimento, decidindo diretamente o ritmo de processo de pulverização—fusão—nivelamento e a curva de temperatura do forno; a estabilidade de armazenamento (por método relacionado da GB/T 21782 ou norma do fabricante) decide se o pó armazenado ou misturado com recuperado forma grumos, descolora ou sofre deriva de desempenho. Alinhar o tempo de gelificação com a taxa de aquecimento da peça (curva PMP) evita perder a janela de nivelamento ou curar insuficiente.
IV. Sistema de alimentação e transporte por fluidização
O sistema de alimentação é a cadeia que leva o "pó no tambor" de forma estável, uniforme e controlada até ao pistão, com núcleo composto por leito fluidizado, tambor de alimentação, bomba Venturi, tubo de pó e reincorporação de recuperado.
Leito fluidizado: placa porosa no fundo do tambor recebe ar limpo de baixa pressão, fazendo o pó entrar em "estado fluidizado" (semelhante a líquido em ebulição), facilitando a aspiração uniforme. A pressão de fluidização deve ser ajustada para o pó apenas suspender, sem turbulência nem repouso; pressão baixa não aspira o pó, alta demais a nuvem de pó fica densa e tanto a transferência como o aspeto sofrem. A uniformidade da fluidização decide diretamente a oscilação de espessura, por isso o tambor deve ser limpo periodicamente, evitar aglomeração e entrada de humidade.
Alimentação Venturi: o ar comprimido forma vácuo na garganta e aspira o pó fluidizado para o pistão. Vantagem: estrutura simples, fácil ligação paralela de vários pistões; desvantagem: a saída é afetada pela pressão de ar e altura do nível de pó, descendo gradualmente com o nível no tambor, exigindo "pressão constante mais compensação de nível" ou fecho de malha por pesagem para estabilizar o fluxo.
Tubo de pó e distribuição de pistolas: quanto mais longo o tubo e mais curvas, maior a resistência e adsorção eletrostática no percurso, mais atenuada a saída na extremidade; por isso linhas longas precisam de múltiplos pistões em segmentos, tubos curtos, poucas curvas. Na sincronização de vários pistões a saída deve ser consistente, senão a mesma peça tem espessuras diferentes conforme a direção.
Reincorporação e proporção: o pó recuperado após separação ciclone—filtro é pré-misturado no tambor com pó novo numa proporção de 10–30% conforme cartão de processo, se necessário previamente peneirado para remover grumos e ultrafino. Perder o controlo da proporção de reincorporação é a causa comum de "mesmos parâmetros, mas a película fica mais espessa e feia". A Kexin New Materials (kexinMaterials) na solução de alimentação enfatiza "separar linhas por cor e sistema, escrever a proporção de reincorporação no cartão de processo e verificar periodicamente aspeto e desempenho", transformando a alimentação de sensação em dado.
V. Blindagem de Faraday e medidas de cobertura
Peças complexas (malhas, cavidades profundas, cantos internos) apresentam "blindagem de Faraday (Faraday Cage)": as linhas de campo contornam a cavidade rodeada por condutor, o campo nos cantos internos e reentrâncias é fraco, o pó dificilmente entra, causando falta de revestimento local. Medidas: pistola de fricção (sem vento iónico, por carga de fricção, cobertura de bordas superior à coroa); posicionamento de múltiplos pistões com rotação da peça (repulverizar cantos mortos de ângulos diferentes); baixar tensão e aumentar corrente (melhora penetração em reentrâncias); pré-aquecer a peça (adsorção por micro-fusão, melhora transferência em zonas complexas); otimização de formulação (aumentar carga e fluidez do pó, ver Princípios e classificação do revestimento em pó).
A blindagem de Faraday é a falha mais comum de "parece pulverizado mas na realidade não chegou" no revestimento em pó, devendo na verificação da peça inicial usar medidor de espessura (GB/T 13452.2) para conferir espessura nos cantos mortos. Há ainda cenários de blindagem facilmente ignorados: interior de tubos finos, intervalos entre dissipadores de calor justapostos, verso de furos roscados — o campo nestas posições é "roubado" pelo metal circundante, mesmo vendo o pistão pulverizar a olho nu, o pó não entra. Além das medidas acima de múltiplos pistões e rotação, pode usar-se combinação de "pistola pequena embutida" "pendura inclinada da peça" ou pré-aquecimento local; para lotes de peças complexas, o ideal é na fase de validação de processo medir por secção de placa-teste a distribuição de espessura na parede interna, não só a superfície externa.
VI. Sistema de recuperação: alta utilização e prevenção de explosão de poeira
O excesso de revestimento em pó pulverizado representa uma proporção considerável da quantidade expelida; o sistema de recuperação recolhe e reutiliza o pó não aderido, fazendo com que a taxa de utilização do material ultrapasse 95%. A separação por ciclone combinada com filtro de cartucho (Cartridge) é a solução predominante: os grânulos grandes são pré-separados pelo ciclone e os pós finos são interceptados pelo filtro de cartucho, sendo o pó recuperado misturado com pó novo numa proporção determinada. Gestão do pó recuperado: a distribuição do tamanho das partículas do pó recuperado sofre desvio (excesso de pó fino), devendo ser misturado com pó novo numa proporção de 10–30%; um excesso afeta o nivelamento e o aspeto; é estritamente proibido recolher em conjunto cores ou sistemas diferentes. Prevenção de explosão de poeira: o pó é inflamável, devendo o projeto seguir GB 15577 e GB 17440: monitorização de concentração, ligação à terra antiestática, equipamentos elétricos à prova de explosão, aberturas de alívio de explosão; a cabine de pintura e a recuperação requerem avaliação global à prova de explosão.
O projeto do sistema de recuperação deve também equilibrar o "balanço de caudal de ar". Dentro da cabine de pintura deve manter-se um estado controlado de ligeira depressão ou ligeira sobrepressão: uma depressão excessiva aspira grandes quantidades de ar limpo, com alto consumo energético e arrastamento de pó fino; uma sobrepressão excessiva faz com que a poeira se espalhe e polua a oficina. A abordagem correta é projetar a velocidade do ar na abertura da cabine (velocidade de captura) conforme as normas, de modo que o pó pulverizado em excesso seja eficazmente aspirado sem desperdício de ar. O modo de limpeza do filtro (pulso de contrarrecirculação) e o seu ciclo de substituição também afetam a qualidade do pó recuperado: um filtro obstruído faz subir a resistência do sistema e instabiliza a aderência do pó; um filtro danificado permite a fuga de pó fino e o excesso de concentração. A monitorização de concentração deve estar interligada — ao atingir uma determinada proporção do limite inferior de explosão, deve alertar ou parar, sendo este um requisito rigoroso de conformidade com GB 15577.
A Kexin New Materials (kexinMaterials) enfatiza nas soluções de recuperação a "separação por linha conforme cor e sistema", evitando a contaminação por troca de cor, e regista a proporção de reincorporação na ficha de processo, garantindo a estabilidade do lote.
VII. Cura: a curva de temperatura do forno é a chave do sucesso
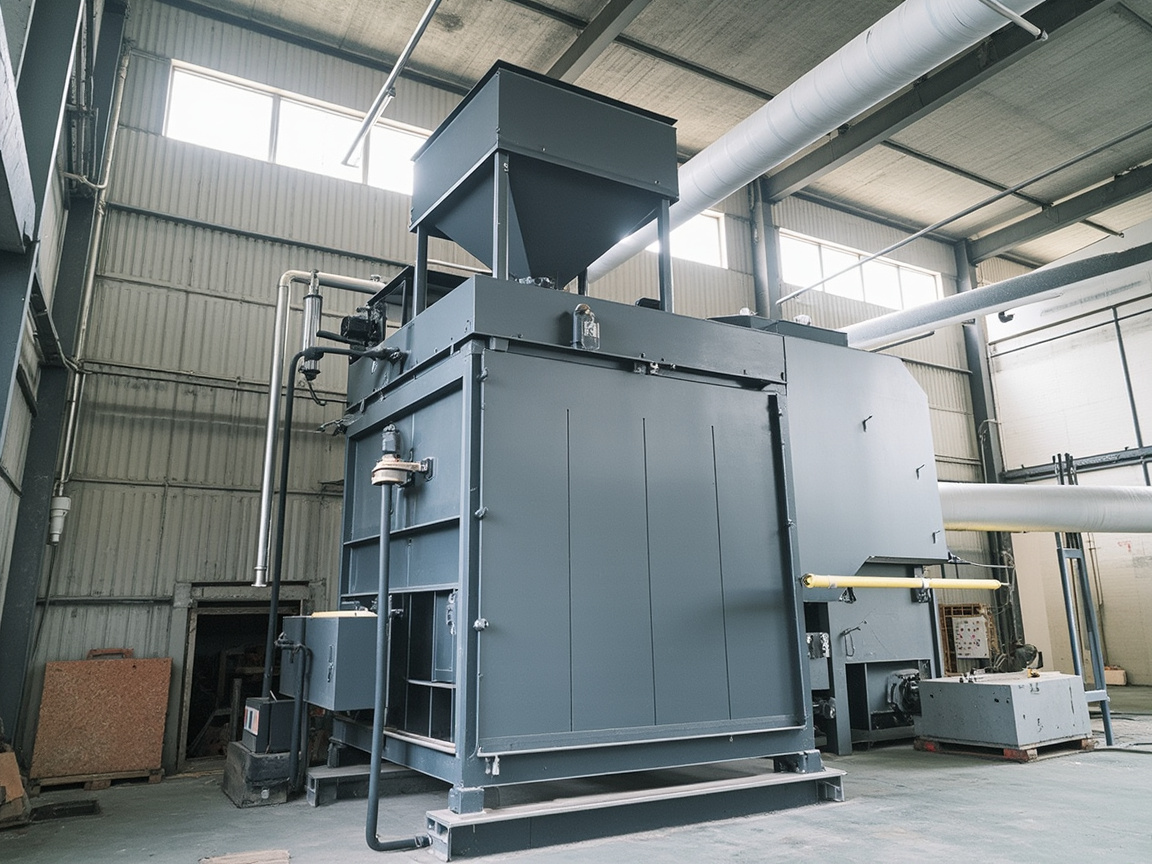
O forno de cura funde, nivela e reticuliza (termofixação) ou funde e solidifica (termoplástico) a camada de pó. Parâmetros centrais: temperatura atingida pela peça (PMP, Part Metal Temperature) — não a temperatura do forno, mas a temperatura da própria peça; janela de cura compatível com o tempo de gelificação (determinado segundo ISO 8130-6); modo de aquecimento (ar quente por conveção é geral, infravermelho aquece rápido e é adequado para peças finas, sendo ambos frequentemente combinados); desgaseificação (pós de filme espesso ou com carga requerem desgaseificação adequada, evitando poros e bolhas, ver revestimento em pó isolante quanto ao requisito de ausência de vazios).
A cura inadequada é a falha oculta mais frequente no revestimento em pó — o aspeto parece seco, mas na realidade a reticulização é insuficiente, levando a descolamento futuro. É obrigatório usar um "registador de temperatura da peça" para medir a curva PMP real, em vez de apenas observar o termómetro do forno. Muitos fatores afetam o PMP: espessura da parede da peça (peças espessas aquecem lentamente e requerem maior tempo de retenção), densidade de suspensão (suspensão densa bloqueia a circulação do ar quente), projeto das condutas de ar no forno (pontos mortos com temperatura baixa), velocidade da cadeia (velocidade excessiva reduz o tempo de permanência no forno). Assim, à mesma temperatura de forno, o PMP real de uma chapa fina e de um tubo espesso pode diferir dezenas de graus. Na prática, ao introduzir uma nova peça, deve passar-se o registador de temperatura juntamente com a peça pelo forno, traçando a curva completa "aquecimento — retenção — arrefecimento", e definir a velocidade da cadeia e a temperatura do forno conforme o tempo de gelificação e o requisito de grau de cura. Para sistemas de filme espesso ou com carga, no início do aquecimento deve reservar-se uma "plataforma de desgaseificação", permitindo que o gás aprisionado saia antes da fusão e nivelamento, caso contrário poros e bolhas são inevitáveis.
VIII. Pré-tratamento e inspeção em linha
Pré-tratamento: desengorduramento, lavagem com água, conversão superficial (fosfatização ou silanização) ou jateamento (Sa2.5, referir tratamento de superfície para pintura Sa2.5). A película de conversão ou o perfil de ancoragem são a base de adesão; peças de anticorrosão pesada usam maioritariamente jateamento (ver revestimento em pó anticorrosivo pesado). Espessura do filme: medir a humidade (ou camada de pó) durante a aplicação, e após cura medir o filme seco segundo GB/T 13452.2, controlando o intervalo de projeto. Adesão: GB/T 9286, grade de corte, classes 0/1 são excelentes. Aspeto: sem casca de laranja, escorrimento, grânulos, poros, retração. Dureza e resistência ao impacto: GB/T 6739, GB/T 1732.
A qualidade do pré-tratamento deve ser quantificada por instrumentos, não pelo tato. Após desengorduramento deve fazer-se o ensaio de continuidade do filme de água (a superfície deve ser totalmente molhada, sem gotas rompidas); após jateamento deve medir-se a profundidade do perfil de ancoragem com rugosímetro (comum 40–100 micrómetros, conforme norma e sistema de pó), e avaliar a limpeza conforme amostra padrão (Sa2.5 de GB/T 8923.1 exige grau quase branco, sem gordura ou cascas de óxido visíveis); após silanização ou fosfatização deve medir-se o peso da película de conversão ou ensaio por gota. A inspeção em linha enfatiza o "controlo de processo": instalar pontos de medição de filme húmido/camada de pó na linha de pintura, dando feedback atempado da saída de pó e velocidade da cadeia; após cura, inspecionar por amostragem a espessura do filme seco e adesão, e ajustar parâmetros imediatamente ao detetar desvio tendencial (como afinamento sistemático), em vez de aguardar a conclusão do lote para retrabalho.
A Kexin New Materials (kexinMaterials) recomenda que cada nova peça passe por "três inspeções da peça inicial": distribuição de espessura, adesão, grau de cura (fração solúvel ou fricção com acetona ou DSC para temperatura de transição vítrea), confirmando a janela de processo antes da produção em massa.
IX. Troca de cor, limpeza e controlo ambiental
O maior custo oculto da produção de pequenos lotes e múltiplos tipos é a "troca de cor". Trocar cor não é apenas esvaziar o depósito de pó, mas a limpeza completa de toda a linha de ar, tubos de pó, cabine e sistema de recuperação: purga do depósito e tubos de pó com ar, contrarrecirculação ou substituição do cartucho, remoção de pó aderido às paredes da cabine e à transportadora, isolamento do sistema de recuperação para evitar mistura de cores. O tempo de troca consome diretamente a capacidade efetiva, pelo que o projeto da linha deve distinguir "continuidade mesma cor" e "mudança para cor diferente": mesma cor apenas requer reposição de pó, cor diferente requer limpeza conforme procedimento e verificação de "sem resíduo de cor" (teste com placa branca para confirmar ausência de cor estranha). Para cenários de troca frequente, podem usar-se cabines pequenas independentes, módulos de recuperação de troca rápida ou layout de linha dedicada "uma cor por linha".
O controlo ambiental também afeta a estabilidade. Recomenda-se que a oficina de pintura tenha temperatura e humidade controladas (comum 15–30℃, humidade relativa 45–65% RH, conforme pó e equipamento): humidade excessiva faz o pó absorver humidade, reduzir fluidez e formar bolhas na cura; humidade muito baixa causa eletricidade estática excessiva, reionização e casca de laranja agravadas, e maior risco de descarga eletrostática em pessoas e equipamentos. A limpeza também deve ser gerida — poeira e fibras no ar caem sobre o filme húmido formando grânulos e retração. O ar comprimido deve passar por desoleamento e desidratação (incluindo controlo de ponto de orvalho), caso contrário óleo e água no pó pulverizado causam diretamente retração e cura inadequada.
X. Casos típicos de aplicação
O revestimento eletrostático em pó penetrou quase todas as indústrias de produtos metálicos; apresentam-se alguns tipos típicos:
Primeiro, eletrodomésticos e materiais de construção. Carroçarias de frigoríficos, tambores de máquinas de lavar, perfis de alumínio, portas de segurança, usam maioritariamente pó de poliéster ou epóxi-poliéster, com foco em decoração e resistência às intempéries. Estas linhas têm cadência rápida e muitas cores, dependendo de máquinas alternadas automáticas com múltiplas pistolas e troca de cor precisa para controlo de custos.
Segundo, tubulação e pré-fabricação anticorrosiva pesada. Oleodutos e gasodutos, tubos de água, armaduras, usam FBE de camada única ou 3LPE/3LPP (ver revestimento em pó anticorrosivo pesado), pulverizados em linha contínua de fábrica e depois arrefecidos com água, com qualidade muito superior à pintura in situ.
Terceiro, elétrico e isolante. Eletrodutos, caixas de bateria, componentes de motor, usam pó isolante (ver revestimento em pó isolante), exigindo resistência volumétrica e rigidez dielétrica, com processo de pintura que requer controlo extra de poeira e uniformidade de espessura.
Quarto, peças resistentes ao desgaste e industriais. Maquinaria mineira, calhas de transporte, tubos e hastes de petróleo (ver revestimento em pó resistente ao desgaste), com agregado cerâmico adicionado à matriz epóxi, os parâmetros de pulverização devem equilibrar aderência do pó e não sedimentação da carga.
Quinto, peças de alta temperatura. Tubos de escape, carcaças de forno, motores usam pó de silicone orgânico resistente ao calor (ver revestimento de silicone orgânico de alta temperatura), cuja cura requer aquecimento por etapas para vitrificação e ceramização do material de vedação.
Cada setor tem ficha de processo com foco diferente, mas "verificação da peça inicial, espessura de filme em processo, grau de cura, gestão de recuperação" são transversais. A Kexin New Materials (kexinMaterials) ao entregar fornece modelo de ficha de processo diferenciado por setor de aplicação, combinando os requisitos comuns acima com parâmetros específicos do setor num documento executável.
XI. Pintura digitalizada e controlo de qualidade em ciclo fechado
A pintura tradicional depende do mestre "ver a nuvem de pó, ouvir o som" para ajustar parâmetros, difícil de replicar e rastrear. A tendência digital é transformar cada variável de processo em dado recolhível, alarmável e retrocessível:
Um, monitorização em linha de taxa de aderência e espessura de filme. Usar medição de espessura sem contacto ou método gravimétrico para estimar em tempo real a espessura por peça, alertando em caso de desvio, evitando lote com espessura excessiva ou insuficiente.
Dois, deteção de grau de cura em linha ou quase em linha. Além do registador de temperatura, perto da linha pode usar-se brilho, dureza ou DSC/IV portátil para amostragem, bloqueando a "subcura" antes da expedição.
Três, digitalização da recuperação e prevenção de explosão. Caudal de ar, diferencial do filtro, concentração de poeira, estado de ligação à terra todos para a nuvem, com redução de carga ou paragem automática em anomalia, satisfazendo o registo de conformidade GB 15577.
Quatro, versionamento de parâmetros de processo. Cada troca de peça/pó guarda tensão, saída de pó, velocidade de cadeia, curva de forno, proporção de reincorporação como "versão de processo", chamada com um clique para o mesmo modelo, permitindo a novatos produzir com estabilidade.
O valor deste ciclo fechado não é apenas poupar material e mão de obra, mas "transformar experiência em dados, dados em norma", fazendo a qualidade não depender de operários experientes individuais. Para empresas com múltiplas bases e linhas, unificar ficha de processo e painel de dados permite comparar transversalmente as diferenças e localizar rapidamente a fonte de anomalia.
XII. Composição de custos e poupança energética
O custo do revestimento em pó não pode olhar apenas o "preço do pó", deve calcular-se a conta de toda a cadeia:
Utilização de material: pintura eletrostática com recuperação, taxa de utilização acima de 95%, reutilizando o pó em excesso; comparado com evaporação de solvente e névoa de tinta na pintura líquida, a perda de material do pó é mínima, e zero VOC (solvente zero segundo GB 30981) poupa custo de tratamento de efluentes gasosos.
Consumo energético: o forno de cura é o grande consumidor. Reduzir por pó de baixa temperatura de cura (baixar temperatura de reticulização), pré-aquecimento por IV (peças finas aquecem rápido), isolamento e recuperação de calor do forno, velocidade de cadeia razoável (evitar lentidão excessiva que densifica peças no forno e degrada circulação de ar).
Custo de retrabalho: três inspeções da peça inicial e controlo de espessura em processo eliminam defeitos na fase unitária, muito mais barato que retrabalho de lote inteiro. Falhas como efeito Faraday, subcura, mistura de cor se fluírem a jusante, o retrabalho e custo de reclamação sobem exponencialmente.
Custo de troca de cor: já referido, tempo de troca e resíduos são o grande oculto, linha dedicada ou módulo de troca rápida reduzem significativamente o custo.
Em resumo, a pintura em pó em peças de série e regulares tem custo unitário frequentemente inferior ao líquido, e menor pressão de conformidade ambiental; a verdadeira armadilha de custo está no "retrabalho e resíduos por perda de controlo do processo", exatamente o que ficha de processo e digitalização resolvem.
XIII. Detalhes de saúde ocupacional e segurança
Segurança em primeiro lugar, e deve descer aos detalhes. Além da prevenção de explosão de poeira no sistema de recuperação (GB 15577, GB 17440), deve também atender-se a:
Segurança elétrica: o pulverizador de alta tensão e o túnel de cura de alta temperatura exigem que o equipamento tenha ligação à terra fiável, proteção contra sobrecorrente e paragem de emergência; antes de reparar o túnel de cura ou a cabine de pulverização, é obrigatório cortar a energia e colocar sinalização.
Eletricidade estática e incêndio: a nuvem de pó num espaço confinado atinge concentração de explosão e, ao encontrar fonte de ignição, pode deflagrar; por isso, na cabine de pulverização são estritamente proibidos fogo aberto e faíscas, e são indispensáveis equipamento elétrico à prova de explosão, ligação à terra antieletrostática e interbloqueio de concentração; também deve ser controlada a poeira gerada na limpeza de filtros e contentores de pó, evitando acumulação local de concentração.
Proteção do pessoal: os operadores devem usar máscara contra poeiras (para evitar inalação de pó fino), óculos de proteção, fato e calçado antieletrostático; a exaustão do túnel de cura deve tratar os subprodutos de cura (alguns pós libertam微量 de substâncias voláteis durante a cura), garantindo que o ar da oficina cumpre as normas.
Contacto com produtos químicos: os desengordurantes e agentes de conversão do pré-tratamento são corrosivos ou irritantes; devem ser manipulados conforme a ficha de dados de segurança (SDS), com lavador ocular e lavagem de emergência.
Escrever a segurança como "lista de verificação diária" é mais eficaz do que ênfase verbal: se a ligação à terra está intacta, se o alarme de concentração está online, se o equipamento elétrico à prova de explosão está intacto, se a exaustão está normal, se os EPI estão disponíveis — marcar item a item, só assim o risco é controlável.
XIV. Erros comuns de processo
Erro 1: o forno a 200℃ já cura. Errado. Veja a temperatura da peça (PMP); peças espessas aquecem devagar, forno na temperatura não significa peça na temperatura. Erro 2: quanto maior a tensão, melhor a aderência do pó. Errado. Excessivo causa reionização, casca de laranja, faíscas; deve usar a tensão mínima suficiente. Erro 3: adicionar pó recuperado à vontade. Errado. A deriva do tamanho de partícula exige controlo da proporção de mistura; excesso prejudica o aspeto; misturar cores ou sistemas é acidente. Erro 4: peça complexa pulverizada de uma vez. Errado. O efeito Faraday exige múltiplas pistolas ou pistola de fricção ou rotação, e verificação de pontos mortos com medidor de espessura. Erro 5: ver só aspeto e ignorar grau de cura. Errado. Subcura pode passar no aspeto mas descamar depois; é obrigatório medir grau de cura. Erro 6: pó quanto mais fino melhor pulveriza. Errado. Pó muito fino dispersa na nuvem, baixa aderência, recuperação dispara, aspeto granulado; granulometria deve ter distribuição racional. Erro 7: trocar cor só trocando contentor de pó. Errado. Mangueira de pó, cabine, recuperação mal limpas garantem contaminação de cor. Erro 8: humidade não importa. Errado. Muito húmido absorve e faz bolhas, muito seco eletricidade estática excessiva causa casca de laranja; ambiente deve ser controlado.
XV. Tendências tecnológicas
Uma: pulverização digitalizada: monitorização online de espessura e grau de cura, ciclo fechado em tempo real; duas: popularização de pistola de fricção: melhora cobertura de arestas, reduz reionização; três: processo de cura a baixa temperatura: reduz consumo, amplia substratos; quatro: recuperação verde: filtros de alta eficiência para pó mais fino e algoritmo de reincorporação, elevando utilização; cinco: integração de revestimento à base de água / alta decoração e função: combinar anticorrosão, desgaste, isolamento, calor na mesma sistema de pó, reduzindo etapas.
XVI. Árvore de decisão de seleção
Para escolher processo de pulverização, primeiro ver peça (complexidade de forma define coroa ou fricção, se necessita leito fluidizado); depois volume (lote grande vai para linha automática, pequeno lote para manual); depois frequência de cor (troca frequente exige linha de limpeza rápida); por fim nível de recuperação e antiexplosão (segundo GB 15577). Escrever este caminho como especificação de linha evita erros. Acrescentar: ver também o sistema de pó em si — pó abrasivo com grão grosso exige maior saída e antiassentamento, pó isolante exige controlo de poeira e espessura uniforme, pó resistente ao calor exige aquecimento em degraus; estes ficam em ficha de processo.
XVII. Defeitos comuns e resolução
| Defeito | Causa | Solução |
|---|---|---|
| Casca de laranja | Tensão alta, mau nivelamento | Ajustar tensão, controlar gelificação |
| Espessura irregular | Faraday, má posição | Múltiplas pistolas/fricção/rotação |
| Picos | Desgaseificação incompleta | Pré-aquecer desgaseificar |
| Pistola entupida | Pó húmido, partícula fina | Controlar armazenamento, ajustar partícula |
| Subcura | PMP insuficiente | Medir temperatura da peça |
| Mistura de cor | Recuperação misturada | Linha e cor separadas |
| Retração | Óleo/água ou poluição | Ar limpo, ambiente limpo |
| Grânulos | Poeira/fibra | Controlar limpeza |
XVIII. Normas e lista de inspeção
Aceitação cobre: GB/T 13452.2 (espessura); GB/T 9286 (aderência); GB/T 6739 (dureza); GB/T 1732 (impacto); ISO 8130-6 (tempo de gelificação, definição de processo); ISO 8130-5 (fluidez/mistura pó-ar); ISO 8130-1 (distribuição granulométrica); GB 15577 / GB 17440 (conformidade antiexplosão). Recomenda-se "espessura + aderência + grau de cura + inspeção antiexplosão" em quádrupla verificação, com registo de dados de todo o processo via ficha de processo.
Perguntas frequentes
P: Qual a tensão comum na pulverização eletrostática?
R: Pistola de coroa usa 30–100 kV, mas não é quanto maior melhor. Excessivo causa reionização (vento iónico afasta pó), casca de laranja em arestas ou faíscas. Definir pela tensão mínima suficiente para aderir, com saída adequada e terra fiável; intervalo dado pela ficha de processo.
P: Como escolher pistola de coroa ou de fricção?
R: Coroa usa alta tensão para ionizar e carregar; alta aderência, geral, mas pontos mortos têm vento iónico; fricção carrega por atrito pó-tubo, sem vento iónico, boa cobertura de arestas (zona Faraday), mas sensível à resistividade do pó e clima. Peça complexa, com furos, prefere fricção; superfície plana grande em lote prefere coroa.
P: O que é blindagem Faraday e como resolver?
R: Cavidade ou canto interno de condutor tem campo elétrico fraco, pó dificilmente entra causando falta de cobertura. Solução: pistola fricção, múltiplas posições com rotação da peça, baixar tensão e subir corrente, pré-aquecer peça, otimizar carga do pó, e usar medidor de espessura (GB/T 13452.2) nos pontos mortos.
P: Pó recuperado pode reutilizar infinitamente?
R: Não. A distribuição granulométrica do recuperado deriva (mais fino), excesso afeta nivelamento e aspeto; cores ou sistemas diferentes proibidos de misturar. Geralmente 10–30% misturado com pó novo, proporção na ficha e verificação periódica de aspeto e desempenho.
P: Na cura olha temperatura do forno ou da peça?
R: Da peça (PMP). Peças desiguais em espessura aquecem devagar; forno na temperatura não significa peça na temperatura de cura. Usar registador de temperatura na curva PMP, casar com janela de gelificação (ISO 8130-6), evitar subcura ou sobrecura.
P: Que consequências têm subcura e sobrecura?
R: Subcura: mole, fraca resistência química, baixa aderência, descama depois; sobrecura: fragiliza, amarela, perde brilho, piora desempenho. Ambas evitadas controlando curva forno-tempo e PMP, confirmando com teste de grau de cura.
P: Qual o foco de segurança no revestimento em pó?
R: Núcleo é antiexplosão por poeira: pó inflamável, projetar cabine e recuperação segundo GB 15577, GB 17440 (monitorização concentração, terra antieletrostática, elétrico à prova de explosão, alívio); EPI antipoeira; exaustão do túnel trata subprodutos de cura.
P: Quão importante é o pré-tratamento para aderência do pó?
R: Decisiva. Desengorduramento mal feito, filme de conversão ou perfil insuficiente, aderência e corrosão caem; peça pesada anticorrosiva exige jateamento Sa2.5 (ver Tratamento de superfície para revestimento Sa2.5). Pré-tratamento é a base do revestimento em pó.
P: Como controlar e medir espessura?
R: Controlado por saída de pó, velocidade de linha, distância, tensão; durante obra mede-se camada de pó, após cura por GB/T 13452.2 magnético ou por correntes de Foucault, garantir intervalo de projeto e uniforme, especialmente arestas e mortos.
P: Por que enfatizar três inspeções da primeira peça?
R: Nova peça tem forma, espessura, material diferentes, janela de processo a validar. Três inspeções (distribuição espessura, aderência GB/T 9286, grau de cura DSC ou acetona) confirmam antes de produzir, evita retrabalho de lote, torna experiência em dado.
P: Tempo de gelificação e fluidez veem qual norma?
R: Tempo de gelificação (Gel Time, janela de fusão a reticulado) por ISO 8130-6; fluidez (característica de fluidização pó/ar, afeta estabilidade de alimentação) por ISO 8130-5. Ambos alinham indicador de pó com processo de pulverização.
P: Por que troca de cor demora e como otimizar?
R: Troca exige limpar contentor, mangueira, parede da cabine, recuperação e filtro; qualquer resíduo contamina cor. Otimizar com linha dedicada, módulo de recuperação rápida, procedimento e verificação "teste com placa branca sem cor residual"; linha de troca frequente justifica sistema de limpeza rápida.
Leitura adicional
- Princípios e classificação do revestimento em pó: do mecanismo de formação de filme à seleção do sistema de resina: entender formação de filme e granulometria, tempo de gelificação, é pré-requisito para parâmetros de pulverização.
- Revestimento em pó anticorrosivo pesado: FBE e estrutura multicamada: FBE / 3LPE de tubulação é típico de pulverização pré-fabricada em fábrica; processo deste artigo aplica-se.
- Tratamento de superfície para revestimento Sa2.5 e graus de jateamento: pré-tratamento decide aderência e durabilidade do pó; pulverização boa não salva mau pré-tratamento.
- Aplicação de revestimento industrial: parâmetros de pulverização sem ar, controlo de espessura e intervalo de pintura