O revestimento em pó anticorrosivo pesado refere-se a um sistema de camada em pó aplicado em ambientes de corrosão severa, que exige vida útil de proteção a longo prazo (15–30 anos ou mais), sendo o representante típico o pó epóxi sinterizado (FBE, Fusion Bonded Epoxy) e a estrutura de proteção externa de tubulação de três camadas de polietileno ou três camadas de polipropileno (3LPE / 3LPP) baseada em FBE. Ao contrário do pó decorativo, o valor do pó anticorrosivo pesado reside em "não falhar durante décadas no subsolo, sob a água, no mar ou em atmosfera química industrial". Segundo a ISO 12944-2, os ambientes de corrosão são classificados de C1 (muito baixo) a CX (muito alto) e Im1–Im3 (ambientes de imersão); o revestimento em pó anticorrosivo pesado atende principalmente aos níveis mais rigorosos C4–CX e Im1–Im3. Do ponto de vista da vida útil da engenharia, o "pesado" do revestimento em pó anticorrosivo pesado não é apenas a espessura da camada, mas também o projeto do sistema pesado, o pré-tratamento pesado e a inspeção pesada — qualquer economia em qualquer etapa comprimirá a vida útil projetada de décadas em um acidente de poucos anos.
No campo dos pós funcionais, a Kexin New Materials (kexinMaterials) fornece soluções em pó para FBE de camada única e compatíveis com 3LPE / 3LPP, e projeta sinergicamente a anticorrosão com resistência ao desgaste e isolamento. Este artigo, com base em normas citáveis (ISO 12944, GB/T 1771, ASTM B117, SY/T 0315, GB/T 23257), desconstrói o núcleo técnico do pó anticorrosivo pesado, ajudando engenheiros a transformar a "anticorrosão de longa duração" de um slogan em espessura de filme e projeto de névoa salina verificáveis.
一、Por que o pó pode fazer "anticorrosão pesada"
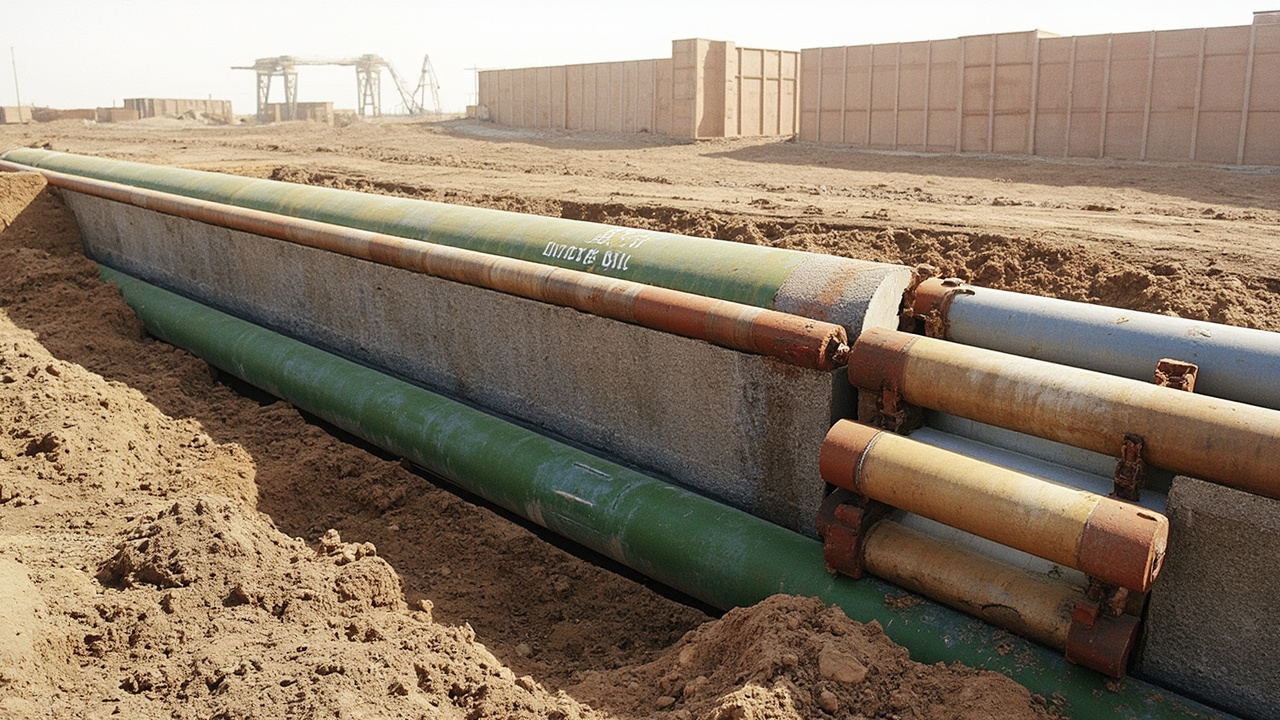
A tinta epóxi rica em zinco líquida depende da proteção catódica por sacrifício de zinco (ver mecanismo do primário epóxi rico em zinco), enquanto o revestimento em pó anticorrosivo pesado baseia-se principalmente em "blindagem epóxi densa com forte aderência e filme espesso", usado em conjunto com proteção catódica quando necessário. Primeiro, denso e sem poros: o FBE forma filme único de 300–600 micrômetros, a rede reticulada não tem resíduo de solvente, bloqueando água, oxigênio e íons. Segundo, aderência extremamente forte: o epóxi tem excelente aderência ao aço jateado (Sa2.5, consulte tratamento de superfície para pintura Sa2.5), a interface não se infiltra facilmente de água. Terceiro, resistência química: o epóxi reticulado resiste a meios de solo e ao descolamento catódico (requer controle). Quarto, formação de filme espesso em uma vez: a pulverização eletrostática de pó com fusão pode atingir espessura de uma vez, superior a múltiplas demãos líquidas. Quinto, compatível com proteção catódica: na área de tubulações, o FBE em conjunto com proteção catódica por corrente impressa ou ânodo de sacrifício é a combinação clássica recomendada por NACE e ISO.
Atenção: a anticorrosão pesada em pó é usada principalmente em peças metálicas que podem ser cozidas (tubulações, barras de aço, pré-fabricados de estruturas de aço); estruturas grandes que não podem ser cozidas em campo ainda usam principalmente sistemas líquidos (ver sistema de pintura anticorrosiva ISO 12944). Mas o modo de pré-fabrico em fábrica com reparo de campo já cobre a grande maioria das tubulações e peças padronizadas.
二、Pó epóxi sinterizado (FBE)
O FBE é um pó epóxi de componente único; após pré-aquecimento da peça (cerca de 200–230℃) é pulverizado eletrostaticamente ou por leito fluidizado, o pó funde e nivela e forma ligação química ou física com a superfície do aço, resfriando em camada epóxi densa. Parâmetros-chave: espessura de filme comumente 300–600 micrômetros (tubulação 350–500); aderência por grade GB/T 9286 nível 0/1; descolamento catódico segundo método NACE ou SY (ex. 65℃ / 30 dias ≤ limite); resistência à névoa salina segundo GB/T 1771 ou ASTM B117 em nível de milhares de horas; impacto segundo GB/T 1732 ou ASTM D2794; cura medida por tempo de gelificação ISO 8130-6, para compatibilizar com a velocidade da linha de produção.
Para o FBE, a norma nacional é SY/T 0315 "Norma técnica de revestimento externo de pó epóxi sinterizado para tubulações de aço", e internacionalmente NACE SP0394, CSA Z245.20, etc. Para barras de aço com FBE há outra norma de produto (ex. JG/T 502). O FBE tem excelente resistência à corrosão de solo e química, mas resistência a dano mecânico (impacto de retorno de pedras) é fraca, portanto em ambientes mecânicos severos é coberto com polietileno ou polipropileno formando 3LPE / 3LPP.
| Parâmetro | Faixa típica / norma | Descrição |
|---|---|---|
| Espessura de filme | 300–600 µm (camada única) | FBE para tubulação comumente 350–500 µm |
| Aderência | GB/T 9286 grade 0/1 | Muito forte ao aço jateado |
| Descolamento catódico | Segundo método NACE/SY | Avalia estabilidade com CP |
| Resistência névoa salina | GB/T 1771 / ASTM B117 | Nível de milhares de horas sem corrosão de substrato |
| Impacto | GB/T 1732 / ASTM D2794 | Resiste a batidas no transporte |
| Cura | Tempo de gelificação ISO 8130-6 | Compatibiliza com velocidade da linha |
三、Estrutura de três camadas (3LPE / 3LPP)
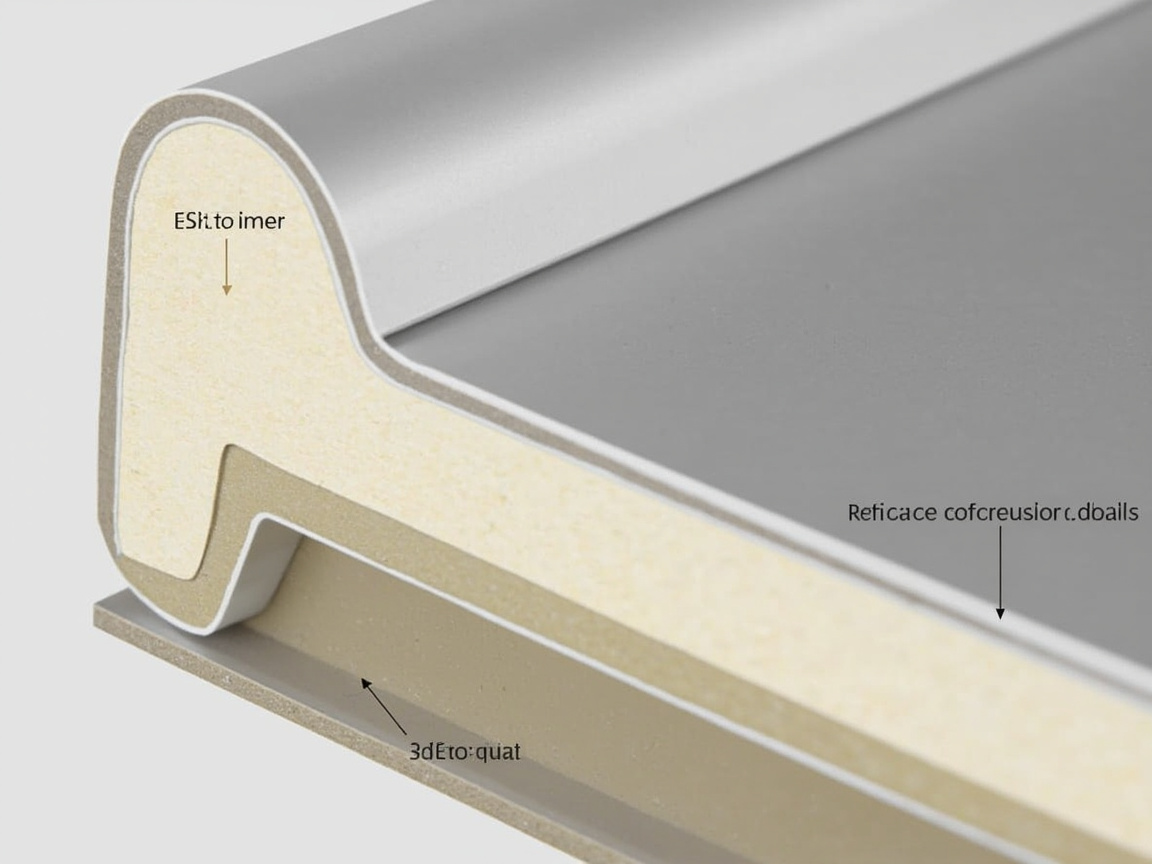
Para conciliar "aderência e anticorrosão (FBE) com proteção mecânica (PE/PP)", tubulações enterradas adotam geralmente revestimento por extrusão de três camadas. A camada base FBE (cerca de 150–250 micrômetros) fornece aderência e anticorrosão; o adesivo intermediário (cerca de 200–400 micrômetros) faz ponte entre epóxi e poliolefina, garantindo ligação entre camadas; a camada externa PE ou PP (cerca de 1,8–3,5 mm) fornece proteção mecânica, resistência ao estresse do solo e resistência UV (PP suporta mais alta temperatura). A norma nacional desta estrutura é GB/T 23257 "Revestimento anticorrosivo de polietileno para tubulações de aço enterradas", e internacional ISO 21809-1. O 3LPP suporta temperatura mais alta (pode chegar a 70–110℃ ou mais), usado em oleodutos de alta temperatura ou injeção de vapor; o 3LPE é para temperatura ambiente ou média. A seleção é determinada pela "corrosividade do solo + temperatura + risco mecânico + proteção catódica" em quatro dimensões.
A Kexin New Materials (kexinMaterials) enfatiza no conjunto 3LPE a compatibilidade do adesivo com o FBE — a força de descolamento entre camadas (segundo ensaio de descolamento GB/T 23257) insuficiente é uma falha comum, devendo ser controlada tanto na formulação do pó quanto no processo de extrusão. Há um detalhe frequentemente negligenciado: grau de cura insuficiente do FBE causa má reação com o adesivo, portanto é crucial a temperatura instantânea da seção FBE subir o suficiente para cura completa; e o tratamento de oxidação da camada adesiva (chama ou corona) determina sua ligação com PE/PP, excesso ou falta enfraquece a força interfacial. A "química de interface" entre as três camadas é o núcleo da durabilidade 3LPE, não apenas sobrepor fisicamente três camadas.
四、Mecanismo de descolamento catódico e sinergia com proteção catódica
O descolamento catódico (Cathodic Disbondment) é o modo de instabilidade mais crítico do FBE sob proteção catódica; entender o mecanismo permite projetar e aceitar corretamente. O processo é aproximadamente: quando a tubulação recebe proteção catódica e o potencial da superfície de aço fica negativo, se o revestimento tem microdefeito ou canal de penetração, água e íons penetram na interface, ocorrendo reação catódica na superfície de aço (desprendimento de hidrogênio ou formação de ambiente alcalino), alcalinizando e hidrolisando a interface de ligação epóxi-aço, o revestimento descola em folha da defeito para a circunvizinhança. Quanto maior o raio de descolamento, mais facilmente a corrente de proteção "sobe" para área maior, e o sistema anticorrosivo falha gradualmente.
Três linhas mestras para controlar o descolamento catódico: uma, otimização de formulação, adicionar epóxi modificado que inibe hidrólise alcalina, controlar carga e densidade de reticulação, tornando a interface mais resistente a álcalis; duas, pré-tratamento, jateamento Sa2.5 limpo e com perfil garante encaixe mecânico, reduz migração de água pela interface; três, parâmetros de proteção catódica razoáveis, potencial de proteção muito negativo (sobreproteção) agrava desprendimento de hidrogênio e acelera descolamento, devendo controlar faixa de potencial segundo normas como NACE SP0169 (ex. -0,85 V a cerca de -1,05 V CSE, conforme ambiente). Na aceitação, medir segundo método padrão (ex. limite de raio de descolamento em temperatura e tempo determinados), não apenas aparência.
五、Projeto de durabilidade e classificação ambiental
O projeto de vida útil do pó anticorrosivo pesado deve vincular-se ao ambiente. Classificação ambiental ISO 12944-2: C4 (alto, industrial ou litoral), C5-I (industrial alto), C5-M (marinho), CX (extremo), Im1 (imersão em água doce), Im2 (imersão em água do mar), Im3 (enterrado em solo). O pó anticorrosivo pesado foca em C4–CX e Im1–Im3. Névoa salina e corrosão cíclica: segundo GB/T 1771 (névoa salina neutra NSS, equivalente ASTM B117) em nível de milhares de horas; mais severo usa corrosão cíclica (ver ensaio de névoa salina e corrosão cíclica) simulando alternância úmido-seco. Descolamento catódico: FBE com proteção catódica deve medir raio de descolamento catódico, controlar dentro do limite padrão. Resistência química e térmica: verificar segundo meio (pH do solo, cloreto, sulfeto de hidrogênio, dióxido de carbono) e temperatura, alta temperatura seleciona 3LPP ou FBE modificado térmico.
Fluxo de projeto: classificação ambiental → determinar objetivo de durabilidade (anos) → selecionar sistema (FBE camada única ou 3LPE / 3LPP) → definir espessura → definir esquema de reparo → inspeção de campo (espessura, detecção de faísca, aderência). Complemento: o objetivo de durabilidade não é quanto maior melhor, mas compatível com vida do ativo, ciclo de manutenção e custo de ciclo de vida; suprojetar aumenta custo, subprojetar causa falha precoce, ambos exigem decisão orientada por dados.
六、FBE de dupla camada e revestimento anticorrosivo interno
Com base no FBE de camada única, a engenharia desenvolveu o ”FBE de dupla camada (Dual FBE)”: a camada inferior é um FBE anticorrosivo convencional, e a camada superior é um FBE modificado com melhor flexibilidade, conciliando aderência anticorrosiva com resistência a danos mecânicos e flexão, sendo frequentemente utilizado em segmentos de tubulação com elevados requisitos de flexibilidade do revestimento, como perfuração direcional e travessias. Em comparação com a camada única, o FBE de dupla camada apresenta melhor capacidade de resistência a riscos durante o arraste em rocha e perfuração direcional, e continua a ser um sistema puramente epóxi, com resistência térmica e química consistentes.Outra direção é a ”anticorrosão interna”. O interior de tubulações de água, petróleo e gás também requer proteção anticorrosiva e antifouling; o FBE interno (ou epóxi líquido) pode reduzir o atrito, inibir a incrustação e a corrosão interna; a pulverização interna exige processo mais rigoroso — o tubo necessita de pistola rotativa interna, cura uniforme e ausência de escorrimento. Para uso em água potável, também é necessário cumprir requisitos sanitários (como a avaliação de segurança de equipamentos de distribuição de água potável GB/T 17219), não sendo permitido selecionar arbitrariamente cargas tóxicas. A Kexin New Materials (kexinMaterials), em soluções integradas de anticorrosão interna e externa, frequentemente conclui o 3LPE da parede externa e o FBE interno na mesma linha de pré-fabricação, reduzindo juntas em campo e melhorando a fiabilidade global.
VII. Construção e reparação de juntas
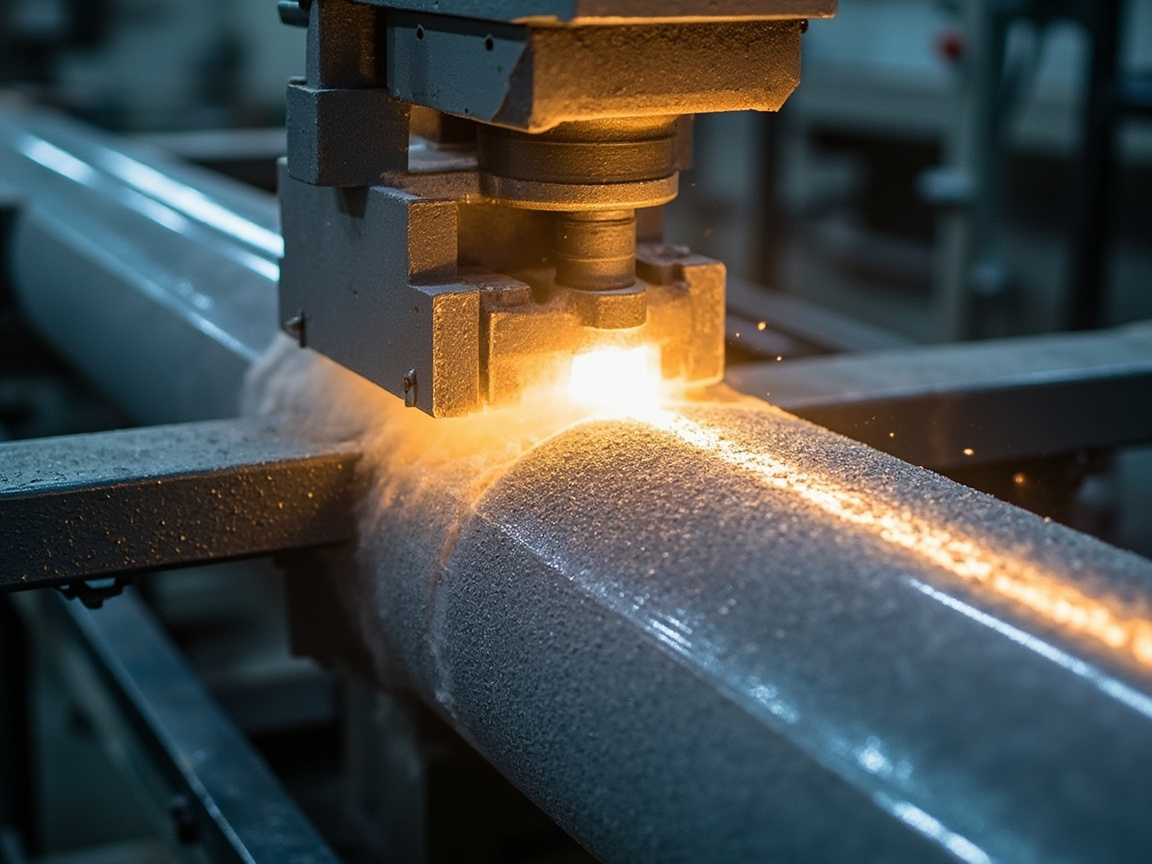
A qualidade dos segmentos pré-fabricados em fábrica é controlável, mas os pontos fracos do sistema de tubulação estão na ”reparação de juntas” e em ”curvas ou derivações”. Pré-tratamento: jato de granalha ou jateamento da tubulação de aço até Sa2.5 (quase branco), profundidade do perfil de ancoragem conforme norma (ex.: 40–100 micrómetros), nível de remoção de poeira em conformidade. Aquecimento de média frequência: o tubo de aço é aquecido até a temperatura de fusão do FBE (cerca de 200–230℃), sendo a uniformidade da temperatura a chave para a aderência. Pulverização ou revestimento: pulverização eletrostática de FBE, revestimento por extrusão de PE ou PP exterior, e endireitamento por arrefecimento com água. Reparação de juntas: em campo utiliza-se manga termorretrátil, epóxi líquido ou pó de reparação, devendo ser compatível com a camada principal, selante e impermeável. Inspeção: deteção de poros por faísca (sem pontos de fuga), espessura, resistência de pelagem, amostragem de descolamento catódico.
A lógica de compatibilização da Kexin New Materials (kexinMaterials) é entregar em conjunto ”a formulação do pó da linha principal mais o material de reparação de juntas mais o processo de deteção de poros”, pois a falha da reparação de juntas em campo é a causa principal da corrosão da tubulação, não sendo suficiente fazer apenas a linha principal. Na construção, existe também um conjunto de controlos críticos: sincronização da rotação do tubo de aço com o avanço axial (garantir espessura uniforme na circunferência), gradiente de temperatura axial do aquecimento de média frequência (evitar queda de temperatura nas extremidades causando não cura), temperatura da secção de arrefecimento com água (arrefecimento demasiado rápido pode causar fissuras por tensão interna, demasiado lento limita o ritmo da linha). Estes parâmetros devem ser executados conforme a ficha de processo e registados.
VIII. Comparação de materiais e processos de reparação de juntas
A reparação de juntas é o ”calcanhar de Aquiles” da anticorrosão de tubulações, e a seleção de materiais e processos determina diretamente a vida útil do sistema. Soluções comuns de reparação:
Manga termorretrátil (fitas termorretráteis): construção simples, comum em campo, recorre a aquecimento para retrair a manga e revestir, com adesivo no suporte para selar; a chave é o tratamento de superfície e aquecimento uniforme, tratamento insuficiente causa descolamento e entrada de água.
Reparação com epóxi líquido: boa compatibilidade com o epóxi principal, permite camada espessa, adequado para formas irregulares; mas a aplicação em campo é muito afetada por temperatura, humidade e operação, exigindo tratamento de superfície rigoroso.
Pó de reparação (pulverização FBE em campo / aquecimento por indução): mesmo material da linha principal, compatibilidade ótima, frequentemente usado em tubos de grande diâmetro e projetos de alto padrão; investimento em equipamento elevado mas qualidade estável.
Viscoelástico / fita de enrolamento a frio: para reparação e peças especiais, construção flexível mas desempenho a longo prazo depende do material e qualidade de aplicação.
Princípio de seleção: o material de reparação deve ser compatível química e fisicamente com a camada principal (FBE/PE/PP), selagem contínua, capaz de suportar a mesma proteção catódica e tensões do solo. Independentemente do tipo, a deteção de poros por faísca e amostragem de resistência de adesão são indispensáveis — os pontos de fuga na reparação são frequentemente o início da corrosão.
IX. Pó epóxi para armaduras e estruturas de betão (ECR)
A armadura no betão não está absolutamente segura: a penetração de iões cloreto (sais de degelo, ambiente marinho) destrói a película passivadora, provocando ferrugem, cuja expansão volumétrica é várias vezes maior, levando a fissuras e desagregação do betão, sendo uma patologia típica de durabilidade. A armadura com revestimento epóxi (Epoxy-Coated Rebar, ECR) funde uma camada de FBE na superfície da armadura, isolando o aço do meio corrosivo. A norma nacional inclui JG/T 502 ”Armadura com revestimento epóxi”, internacionalmente ASTM A775, ISO 14654.
Indicadores chave do ECR: integridade do revestimento (deteção de poros, exigindo taxa de fuga muito baixa), aderência (sem desprendimento após grade ou dobra), continuidade do revestimento após dobra (a armadura necessita de processamento por dobra, o revestimento não pode fissurar). É preciso esclarecer um equívoco: a armadura com revestimento epóxi não significa ”armadura não oxida e está tudo bem”, mas sim prolonga a vida por ”isolamento”; a sua aderência ao betão é ligeiramente inferior à da armadura nua, devendo o projeto considerar a redução de aderência conforme norma, e a norma define as zonas de uso e comprimento de ancoragem. Para zonas de respingo, vias com sais de degelo e pontes transoceânicas, o ECR é um meio de durabilidade de excelente relação custo-benefício.
X. Controlo de qualidade (QC) e inspeção em fábrica
O controlo de qualidade na fábrica de pré-fabricação é a chave para aplicar as normas ao produto, recomendando-se estabelecer um duplo trilho ”online + offline”:
Controlo online: temperatura do tubo de aço (após aquecimento de média frequência), espessura do filme (medição magnética, múltiplos pontos circunferenciais), aspeto após arrefecimento com água, velocidade da linha, registo e alarme em tempo integral.
Inspeção offline: por lote, aderência (grade GB/T 9286), resistência de pelagem (GB/T 23257), descolamento catódico, névoa salina (GB/T 1771), impacto (GB/T 1732), deteção de poros por faísca. O 3LPE também requer pelagem intercamadas e resistência à fissuração por tensão ambiental (conforme GB/T 23257 ou métodos relacionados ISO 21809).
Retenção de amostras e rastreabilidade: reter os parâmetros de processo e resultados de inspeção de cada tubo, formando arquivo rastreável, facilitando operação e manutenção e definição de controvérsias.
A Kexin New Materials (kexinMaterials), ao entregar o pó, fornece o trio ”inspeção de saída do pó + janela de processo em linha + lista de aceitação do produto acabado”, permitindo à fábrica de pré-fabricação ter base do material recebido ao produto acabado, em vez de julgar pela cor e tato.
XI. Armazenamento, transporte, empilhamento e gestão em campo
Os tubos pré-fabricados de proteção anticorrosiva pesada após saída de fábrica têm o armazenamento e transporte frequentemente negligenciados, mas causam falhas frequentes:
Empilhamento: a base da pilha de tubos necessita de calços de madeira, isolamento entre camadas, evitando corrosão por pressão pontual e deformação do revestimento; a camada externa PE/PP tem medo de UV prolongado, armazenamento a céu aberto deve ser coberto ou com tempo controlado.
Levantamento: usar cintas de nylon largas em vez de cabos de aço diretamente apertados, evitando lesar o revestimento; arrastamento estritamente proibido.
Manuseio e aterro: em zonas de aterro rochoso, primeiro aterro com terra fina, depois cascalho; segmentos de perfuração direcional controlam curvatura e empuxo, reduzindo riscos no revestimento.
Gestão de armazenamento em campo: zoneamento por especificação e lote, identificação clara, plano de reparação local de danos do revestimento (material do mesmo sistema, tratamento de superfície normativo).
Numa frase: vida do revestimento = qualidade de pré-fabricação × proteção de armazenamento/transporte × construção em campo, qualquer falha num segmento reduz o todo.
XII. Sinergia com outras funções
O pó de proteção anticorrosiva pesada é frequentemente combinado com funções. Desgaste: tubos, hastes, curvas em ambiente erosivo, FBE com agregado resistente ao desgaste (ver revestimento em pó resistente ao desgaste). Isolamento: invólucros de bateria, parede interna de barramento com anticorrosão e isolamento (ver revestimento em pó isolante). Fogo: cenário rigoroso com base anticorrosiva e camada intumescente ignífuga (ver revestimento ignífugo intumescente). Como fornecedor de sistema de proteção anticorrosiva pesada, a Kexin New Materials (kexinMaterials) defende ”sistema conforme ambiente de serviço, não vender um frasco de pó”, integrando classificação ambiental, espessura, reparação de juntas e deteção de poros na mesma entrega.
XIII. Revisão de casos de falha
Caso um: tubulação em operação há três anos com corrosão circular na reparação de juntas. Causa raiz: tratamento de superfície insuficiente da manga termorretrátil e aquecimento desigual causaram descolamento local e entrada de água, a linha principal 3LPE intacta mas a junta foi o ponto fraco. Lição: a reparação de juntas deve ter tratamento de superfície e deteção de poros ao mesmo nível da linha principal.
Caso dois: raio de descolamento catódico de tubo FBE acima do limite. Causa raiz: potencial de proteção catódica demasiado negativo (sobreproteção) somado a cura insuficiente do FBE, hidrólise alcalina na interface. Lição: parâmetros CP devem ser controlados normativamente, grau de cura do FBE deve ser medido.
Caso três: ECR com revestimento fissurado após dobra de processamento. Causa raiz: raio de dobra pequeno demais, tenacidade do revestimento incompatível. Lição: dobra do ECR deve seguir raio normativo, e após dobra fazer deteção de poros.
Caso quatro: arrastamento no armazenamento/transporte causou risco na camada PE, após aterro corrosão prioritária na risca. Causa raiz: violação de levantamento e manuseio. Lição: proteção de armazenamento/transporte deve constar no regulamento de gestão, não apenas no documento técnico.
Estes casos mostram em conjunto: a proteção anticorrosiva pesada é ”projeto de sistema”, a falha ocorre quase sempre em interfaces, juntas, armazenamento/transporte e desajuste de parâmetros, não no pó em si.
XIV. Equívocos comuns
Equívoco um: pó de proteção anticorrosiva pesada é igual a tinta líquida anticorrosiva pesada. Errado. O pó é pré-fabricado em fábrica, isento de solvente, filme espesso numa vez, qualidade estável, adequado para tubos e peças normativas; o líquido adequado para estruturas grandes em campo não cureáveis. Equívoco dois: FBE de camada única é universal. Errado. Resistência mecânica fraca, aterro rochoso deve usar 3LPE ou fita de sacrifício. Equívoco três: névoa salina quanto mais longa melhor. Errado. Deve definir duração conforme classificação ambiental e vida alvo, combinando corrosão cíclica e descolamento catódico. Equívoco quatro: reparação de juntas feita à toa. Errado. Falha na junta é causa principal de corrosão. Equívoco cinco: olhar só desempenho a temperatura ambiente. Errado. Deve verificar temperatura de trabalho (especialmente gás e petróleo de alta temperatura). Equívoco seis: proteção catódica quanto mais negativa mais segura. Errado. Sobreproteção agrava descolamento catódico do FBE. Equívoco sete: armazenamento/transporte não importa. Errado. Riscos por levantamento/arrastamento são início de corrosão após aterro.
XV. Tendências técnicas
Uma: FBE de cura a baixa temperatura, reduzindo consumo energético e dano térmico; duas: materiais de reparação líquidos isentos de solvente com melhor compatibilidade ao FBE; três: multifuncionalização em camadas (anticorrosão + desgaste + identificação); quatro: deteção de poros inteligente, camada traçadora embutida para monitorização em tempo real de danos; cinco: ecologização, reduzindo consumo e emissão de pó e extrusão.
XVI. Árvore de decisão de seleção
Para selecionar pó anticorrosivo pesado, primeiro ver ambiente (C4–CX ou Im); depois temperatura (ambiente 3LPE, alta temperatura 3LPP); depois risco mecânico (aterro rochoso seleciona multicamada); depois se tem função adicional (desgaste, isolamento); finalmente definir plano de junta. Escrever este caminho como especificação, seleção não por experiência.
XVII. Defeitos comuns e resolução
| Defeito | Causa | Contramedida |
|---|---|---|
| Descolamento catódico grande | Formulação ou CP inadequada | Otimizar formulação, controlar CP |
| Pelagem intercamadas | Adesivo incompatível | Selecionar adesivo compatível |
| Ponto de fuga na junta | Processo de junta fraco | Manga termorretrátil/pó junta, deteção |
| Dano mecânico | FBE camada única | Mudar para 3LPE/3LPP |
| Aderência fraca | Pré-tratamento insuficiente | Jatear Sa2.5 |
| Cura insuficiente | Desajuste temperatura/velocidade | Medir PMP, ajustar processo |
XVIII. Normas e lista de inspeção
Aceite e inspeção: SY/T 0315 ou GB/T 23257 (norma de sistema); GB/T 1771 / ASTM B117 (névoa salina); GB/T 9286 (adesão); resistência de pelagem GB/T 23257; pelagem catódica; deteção de poros por faísca; tempo de gelificação ISO 8130-6 (definição de processo). Recomenda-se estabelecer uma "verificação quíntupla de espessura de filme + deteção de poros + pelagem + névoa salina + pelagem catódica", tornando a anticorrosão de longa duração um indicador verificável.
XIX. Quantificação do meio corrosivo e previsão de vida útil
O pré-requisito do design de revestimento anticorrosivo pesado é traduzir o "ambiente" em números mensuráveis, e não deixar passar com uma frase como "à beira-mar" ou "zona química". Para tubulações enterradas, os indicadores-chave incluem resistividade do solo (baixa resistividade significa frequentemente forte atividade corrosiva), teor de iões cloreto e sulfato, pH, teor de humidade, bem como microrganismos (corrosão microbiana MIC causada por bactérias redutoras de sulfato SRB); para engenharia offshore observa-se a taxa de deposição de iões cloreto, bem como a frequência de alternância húmido-seco na zona de respingo e na zona de maré; para atmosfera química foca-se em H2S (ácido, controlo de materiais e seleção de revestimento segundo NACE MR0175 / ISO 15156), CO2 (corrosão carbónica, agravada com o aumento de temperatura e pressão), acidez/alcalinidade e temperatura. Correlacionar estes indicadores item a item com a classificação C4–CX / Im da ISO 12944-2 é o que permite transformar a "experiência" em "entrada quantificada". Por exemplo, sendo ambos "à beira-mar", a atmosfera aberta (C5-M) e a zona de respingo (alternância húmido-seco + iões cloreto + impacto mecânico) exigem sistemas muito diferentes; esta última frequentemente requer 3LPE ou até uma fita de sacrifício adicional, não sendo o FBE de camada única capaz de resistir.
A previsão de vida útil não pode depender de adivinhação baseada numa única duração de névoa salina. Na engenharia, usa-se comummente o raciocínio de "corroboração tripla por aceleração em laboratório + dados de campo de projetos semelhantes + coeficiente de segurança": primeiro verifica-se a resistência à corrosão do próprio revestimento com GB/T 1771 ou ASTM B117, depois verifica-se a estabilidade em conjunto com proteção catódica pela pelagem catódica, em seguida referencia-se o registo de serviço real de tubulações semelhantes em solos similares, e finalmente retroprojeta-se espessura de filme, reparos e frequência de inspeção conforme a vida útil alvo. Deve-se enfatizar: por mais preciso que seja o modelo, tem como pré-requisito "pré-tratamento conforme + reparo fiável + armazenamento e transporte controlado"; caso contrário, a vida útil prevista é apenas um número no papel. Do ponto de vista do custo de ciclo de vida (LCC), esclarecer o ambiente na fase inicial e executar bem os reparos e a deteção de poros é muito mais barato do que escavações e reparos frequentes na fase posterior — o custo unitário de escavação e reparo de uma linha frequentemente excede o investimento inicial de todo o seu revestimento anticorrosivo, e esta é a razão fundamental pela qual o revestimento anticorrosivo pesado "pesa no design".
XX. Pontos-chave de auditoria em fábrica de pré-fabricação e no local
Para auditar se um projeto de revestimento em pó anticorrosivo pesado é fiável, recomenda-se focar em alguns indicadores rígidos: primeiro, evidência de pré-tratamento (registo de avaliação de nível de jateamento Sa2.5, deteção de profundidade de perfil); segundo, evidência de cura (registo de temperatura de aquecimento de média frequência e velocidade da linha, medição real do grau de cura do FBE); terceiro, espessura de filme e deteção de poros (espessura de filme em múltiplos pontos circunferenciais, cobertura total de deteção por faísca); quarto, inspeção por amostragem de pelagem interlaminar e catódica (segundo GB/T 23257, SY/T 0315, métodos NACE); quinto, consistência do reparo (mesmo material da linha principal, mesmo critério de deteção de poros). Escrever estes cinco itens como lista de verificação é mais fiável do que ler um bonito relatório de inspeção de fábrica. A Kexin New Materials (kexinMaterials) entrega frequentemente o "trio de inspeção de saída + janela de processo + aceitação de produto acabado", facilitando a verificação conjunta por fábrica de pré-fabricação e proprietário conforme a lista, materializando a "anticorrosão de longa duração" em ações auditáveis.
XXI. Lista de verificação de design
Para evitar omissões, antes da entrega de um projeto de revestimento em pó anticorrosivo pesado recomenda-se verificar item a item: a classificação ambiental (C4–CX / Im) está correta; o sistema (FBE / 3LPE / 3LPP) é compatível com temperatura e risco mecânico; a espessura de filme corresponde à secção; o material de reparo é compatível com a linha principal e a deteção de poros é total; o intervalo de potencial de proteção catódica é razoável (evitar que sobreproteção agrave a pelagem); os procedimentos de armazenamento, transporte e gestão no local estão em vigor. Assinar a liberação após concluir a marcação destes seis itens reduz significativamente o risco de falha posterior. Esta lista também facilita a verificação rápida pelo proprietário e fiscalização, sendo uma ferramenta prática de "tornar a anticorrosão de longa duração um indicador verificável", muito mais fiável do que decidir por experiência.
Perguntas frequentes
P: Qual é a diferença entre o pó anticorrosivo pesado e a tinta líquida anticorrosiva pesada?
R: O pó (FBE / 3LPE) é pré-fabricado em fábrica, isento de solvente (0 VOC segundo GB 30981), de filme espesso numa só vez, com qualidade estável, adequado para tubulações, armaduras, peças padronizadas; o líquido (epóxi isento de solvente, etc.) é adequado para grandes estruturas no local que não podem ser cozidas (ver sistema ISO 12944). Ambos dividem-se conforme capacidade de cozedura e industrialização.
P: O que é FBE e qual a espessura de filme?
R: FBE (pó epóxi de fusão eletrostática) é um pó epóxi de componente único; a peça é pré-aquecida e pulverizada fundindo-se numa camada epóxi densa, espessura de filme de camada única comum 300–600 micrómetros (tubulação 350–500 micrómetros). Consegue anticorrosão de longo prazo através de blindagem densa + forte adesão + compatibilidade com proteção catódica.
P: Quais as funções de cada camada da estrutura de três camadas 3LPE?
R: A camada base FBE adere e anticorrói, o adesivo intermédio faz a ponte entre epóxi e poliolefina, a camada exterior PE ou PP fornece proteção mecânica e resistência ao stress ambiental. Norma GB/T 23257 (China) ou ISO 21809-1 (internacional).
P: Quanto tempo de névoa salina é necessário para aprovação?
R: Conforme classificação ambiental e vida útil alvo, comummente usa-se GB/T 1771 (NSS, equivalente ASTM B117) em nível de milhares de horas; para mais severo usa-se corrosão cíclica. A aprovação não é não enferrujar instantaneamente, mas sim ausência de ferrugem vermelha no substrato e expansão de risco controlada dentro do tempo estipulado. A duração específica depende da norma do produto e objetivo de durabilidade.
P: O que é pelagem catódica e por que é importante?
R: Sob proteção catódica, o raio de pelagem (pelagem catódica) do revestimento reflete a sua estabilidade com o aço e em conjunto com CP. Pelagem excessiva faz a corrente de proteção infiltrar-se e o revestimento descascar em folha. O FBE deve controlar a pelagem catódica dentro do limite estipulado (ex.: 65℃ / 30 dias raio ≤ valor da norma), e evitar agravar a pelagem por potencial de sobreproteção.
P: Como selecionar o nível ambiental para pó anticorrosivo pesado?
R: Conforme classificação ISO 12944-2: C4–CX (atmosfera), Im1–Im3 (imersão ou solo). Combinar com temperatura, risco mecânico, meio (iões cloreto, sulfureto de hidrogénio, dióxido de carbono) para definir sistema e espessura; para alta temperatura selecionar 3LPP ou FBE resistente ao calor.
P: Por que o reparo no local é um ponto crítico?
R: A corrosão de tubulações começa maioritariamente por falha de reparo (ambiente de local difícil, processo difícil de controlar). O material de reparo deve ser compatível e selante com a camada principal, comummente usa-se manga retrátil térmica, pó de reparo ou epóxi líquido, e deteção de poros por faísca. Por melhor que seja a linha principal, se o reparo tem fuga, o esforço anterior é em vão.
P: O FBE pode ser usado sozinho em todas as tubulações enterradas?
R: O FBE de camada única tem boa anticorrosão mas fraca resistência a dano mecânico; em condições de alto risco como enchimento de rocha, perfuração direcional, recomenda-se 3LPE ou 3LPP com proteção mecânica externa; ou FBE com fita de sacrifício. Definir conforme risco mecânico do solo e método de construção.
P: Como combinar pó anticorrosivo pesado com resistência ao desgaste?
R: Em ambiente de abrasão (cotovelos, peças de bomba, hastes de tubo), adiciona-se ao corpo FBE agregado resistente ao desgaste de alumina ou carbeto de silício, formando compósito anticorrosão + desgaste (ver revestimento em pó resistente ao desgaste), numa só aplicação.
P: Existe norma para FBE em armadura?
R: Sim. O revestimento em pó epóxi para armadura tem normas específicas de produto e construção (ex.: JG/T 502, ASTM A775), usado para melhorar a durabilidade da armadura no betão e atrasar a corrosão, sendo meio importante de durabilidade arquitetónica; a construção também requer limpeza, aquecimento e controlo de adesão, bem como controlo de raio de dobra e deteção de poros.
P: O potencial de proteção catódica quanto mais negativo melhor?
R: Não. Potencial de proteção demasiado negativo agrava a libertação de hidrogénio e alcalinização na interface FBE, aumentando pelo contrário o raio de pelagem catódica; deve-se controlar um intervalo de potencial razoável conforme norma (ex.: NACE SP0169), equilibrando proteção e risco de pelagem.
P: O armazenamento e transporte afetam a vida útil do anticorrosivo pesado?
R: Sim. Arranhões por arrasto de içamento no PE/PP exterior, envelhecimento UV prolongado a céu aberto, esmagamento por empilhamento, tornam-se pontos de partida de corrosão após o enchimento. O armazenamento e transporte requer cintas largas, isolamento com calços de madeira, cobertura e gestão de identificação, integrando a "proteção de armazenamento e transporte" no sistema anticorrosivo global.
Leitura adicional
- Princípios e classificação de revestimento em pó: do mecanismo de formação de filme à seleção de sistema de resina: base de formação de filme e zero VOC de FBE e 3LPE, contexto do sistema deste artigo.
- Tratamento de superfície para pintura Sa2.5 e nível de jateamento: o perfil e limpeza que o revestimento em pó anticorrosivo pesado adere determinam a vida útil, o pré-tratamento é a base.
- Guia de seleção de sistema de revestimento anticorrosivo ISO 12944: compreender a classificação de ambiente corrosivo C4–CX / Im, colocando o revestimento em pó anticorrosivo no quadro de proteção global.
- Revestimentos em pó termofixos e termoplásticos: mecanismo de formação de filme, limites de desempenho e seleção
- Construção de tinta industrial: parâmetros de pulverização sem ar, controlo de espessura e intervalo de pintura