Revestimento em pó resistente ao desgaste é uma classe de revestimento funcional que, através da introdução de cargas duras e de uma rede de alta reticulação, mantém a estabilidade de massa e dimensional do filme de revestimento sob ações mecânicas como fricção, risco, erosão e impacto. Em muitas falhas em locais industriais, a causa não é corrosão ou envelhecimento, mas sim o "desgaste" — equipamentos de transporte são riscados por materiais, tubulações de óleo são erodidas por fluidos produzidos, estantes são colididas por empilhadeiras, maquinaria de mineração é desgastada por minério. Segundo estatísticas incompletas, as perdas de materiais e energia causadas por fricção e desgaste representam uma parcela considerável na indústria de manufatura. A pintura em pó, por poder ser aplicada espessa de uma vez, permitir adição livre de cargas e ser isenta de solvente, é o veículo natural para revestimentos resistentes ao desgaste, podendo formar na superfície metálica uma casca protetora mais dura e mais resistente ao corte do que o substrato. Mais crucial ainda, o revestimento em pó resistente ao desgaste transforma o "antidesgaste" de substituir a peça inteira para "adicionar uma casca dura projetável na superfície", reduzindo drasticamente os custos de parada e de peças de reposição.
No campo de pós funcionais, a Kexin New Materials (kexinMaterials) oferece soluções que vão desde epóxi resistente ao desgaste de uso geral até pós de alta alumina e carbeto de silício de desgaste severo, em sinergia com anticorrosão e antiestática. Este artigo, com base em normas citáveis (GB/T 1768, GB/T 23988, ASTM D4060, ASTM G65, GB/T 6739, etc.), desconstrói a lógica técnica do revestimento em pó resistente ao desgaste, ajudando engenheiros a transformar o "resistente ao desgaste" de slogan em um projeto de condição de trabalho quantificável.
I. Quatro mecanismos básicos de desgaste
Para resistir ao desgaste, primeiro entenda "por que está sendo desgastado". O desgaste divide-se em quatro tipos por mecanismo. O primeiro é o desgaste abrasivo: partículas duras (areia, minério, poeira) sulcam entre duas superfícies, sendo o mais comum. A resistência vem de cargas de alta dureza (alumina, carbeto de silício, corindo). O segundo é o desgaste adesivo: duas superfícies metálicas em contato direto soldam a frio e rasgam (como engripamento sem lubrificação). A resistência vem de cargas de baixa fricção (dissulfeto de molibdênio, politetrafluoretileno, grafite) e de camadas de isolamento. O terceiro é o desgaste erosivo: fluido de alta velocidade carregando partículas impacta a superfície (como cotovelos de tubulação, bombas de polpa). A resistência vem de equilíbrio entre tenacidade e dureza, pois puramente frágil tende a rachar. O quarto é o desgaste por fadiga ou fretting: descamação por fadiga superficial sob carga cíclica. A resistência vem de alta aderência e rede resistente à fadiga.
Um mesmo revestimento frequentemente precisa enfrentar múltiplos mecanismos sobrepostos, portanto "buscar apenas dureza" é um equívoco — excesso de dureza torna frágil, e sob impacto despedaça; é necessário "duro e tenaz". Devem-se acrescentar ainda dois tipos de condição: um é a combinação corrosão-erosão (erosion-corrosion), como fluido produzido com areia e íons cloreto, que desgasta e corrói ao mesmo tempo, e nem revestimento puramente resistente ao desgaste nem puramente anticorrosivo resistem; o outro é o desgaste por fretting, em deslizamentos relativos microscópicos de conexões parafusadas e ajustes interferente, que facilmente geram fontes de fadiga. Identificar o mecanismo dominante é o primeiro passo da seleção; se o método estiver errado, por mais duro que seja o revestimento, será em vão.
II. Cargas resistentes ao desgaste e sistema de dureza
O "duro" do pó resistente ao desgaste vem das cargas e da reticulação. A alumina (corindo) tem dureza Mohs 9, microdureza cerca de 2000, sendo o agregado principal de desgaste, de uso geral; o carbeto de silício tem Mohs 9,5, extremamente alto, adequado para desgaste abrasivo extremo, mas levemente condutivo e duro-frágil; o carbeto de tungstênio é extremamente alto (microdureza acima de 2000), usado em ferramentas de perfuração de petróleo, mas caro e de alta densidade; a sílica ou quartzo tem Mohs 7, desgaste médio, barato; o dissulfeto de molibdênio e o politetrafluoretileno são macios, usados para reduzir fricção e resistir a adesão; o nylon ou polietileno (termoplástico) tem tenacidade e resistência ao desgaste, adequado para erosão por partículas. A dureza lápis (GB/T 6739) da resina base também afeta o desgaste: redes de reticulação de epóxi e poliuretano têm alta dureza e resistência a riscos; mas o "desgaste macroscópico" contribuído pelas cargas é muito maior do que a dureza da resina em si. A formulação é a combinação de "agregado duro mais matriz tenaz reforçada mais alta aderência".
Pontos complementares de engenharia de cargas: o tamanho de partícula e a graduação das cargas afetam a densidade e a resistência ao desgaste — granulometria única deixa facilmente vazios, a graduação (combinação fina e grossa) eleva a densidade de empilhamento e reduz poros; o teor de carga tem limite superior, excesso faz a resina não recobrir totalmente, reduzindo aderência e tenacidade; o tratamento de superfície da carga (agentes acoplantes) melhora a interface com a resina e reduz descamação. Embora o carbeto de tungstênio seja extremamente duro, sua alta densidade fácil sedimenta na pulverização e o custo é alto, usado apenas em condições extremas como ferramentas de perfuração de petróleo e bombas de lama; a alumina tem o melhor custo-benefício, sendo a principal em quase todos os pós resistentes ao desgaste. O dissulfeto de molibdênio e o PTFE não aumentam dureza mas reduzem o coeficiente de fricção, adequados para "redução de fricção e antiaderência" em vez de "resistência ao corte".
| Carga/sistema | Dureza (Mohs/micro) | Ação | Atenção |
|---|---|---|---|
| Alumina Al₂O₃ (corindo) | Mohs 9 / HV ~2000 | Agregado principal de desgaste, uso geral | Excesso reduz tenacidade |
| Carbeto de silício SiC | Mohs 9,5 / extremamente alto | Desgaste abrasivo extremo | Levemente condutivo, duro-frágil |
| Carbeto de tungstênio WC | Extremamente alto (HV ~2000+) | Desgaste severo, ferramentas de petróleo | Caro, alta densidade |
| Sílica/quartzo | Mohs 7 | Desgaste médio, barato | Geral |
| Dissulfeto de molibdênio MoS₂ | Macio | Reduz fricção, antiaderência | Não aumenta dureza |
| Politetrafluoretileno PTFE | Macio | Autolubrificante, reduz fricção | Não aumenta dureza |
| Nylon/polietileno (termoplástico) | Médio | Tenaz resistente ao desgaste (partículas) | Ver pós termoplásticos |
III. Métodos de avaliação de resistência ao desgaste
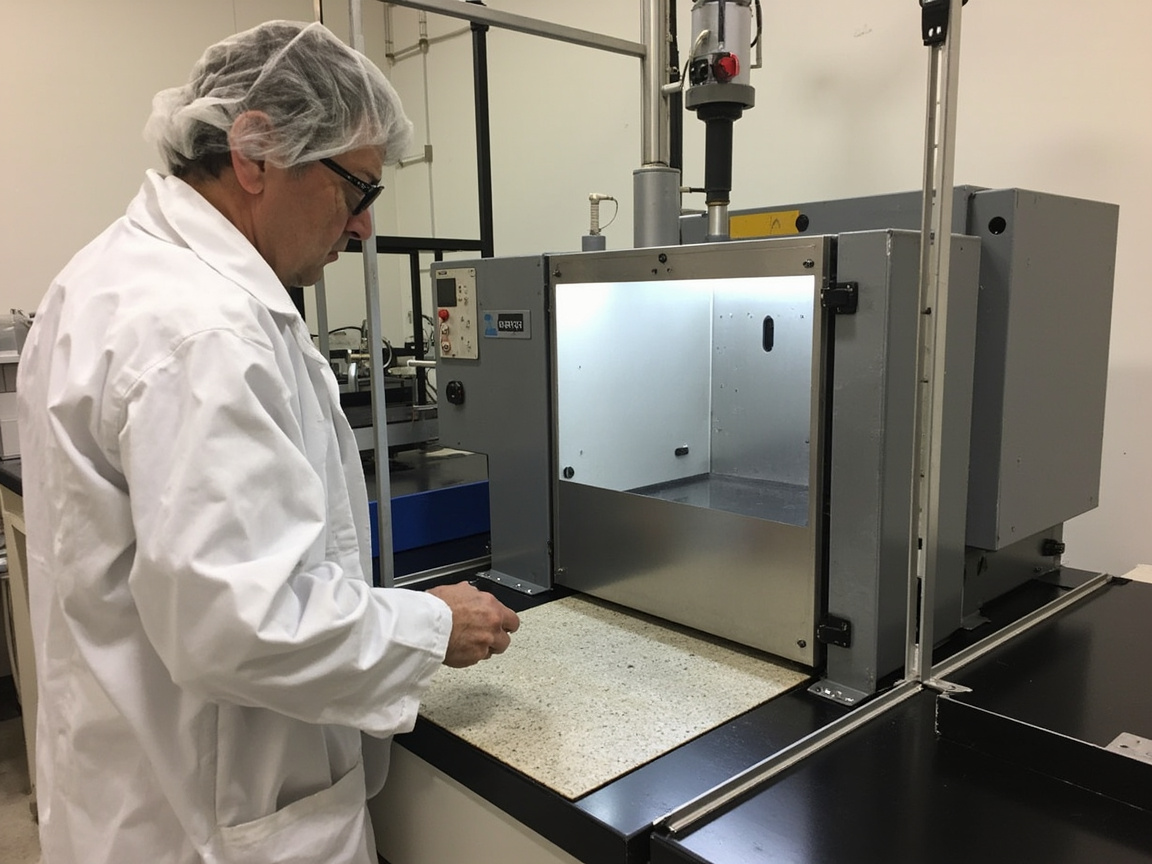
Não há ensaio único universal para desgaste, deve-se escolher o método conforme a condição. O desgaste Taber segundo GB/T 1768 ou ASTM D4060 usa roda de borracha e areia rotativa para abrasão, medindo perda de massa ou número de rotações; adequado para desgaste decorativo ou geral, resultado muito afetado por carga, tipo de roda e rotações. O método de queda de areia segundo GB/T 23988, areia flui e erode a amostra, mede quantidade de areia ou perda de espessura até desgaste especificado; simula erosão, adequado para tubulação ou equipamento pneumático. A roda de borracha com areia seca segundo ASTM G65, areia quantificada moí a amostra sob a roda, quantifica perda de volume; clássico para desgaste industrial. Queda de esfera ou erosão mede impacto de partículas de alta velocidade, avalia taxa de erosão. Dureza lápis (GB/T 6739) reflete indiretamente resistência a risco, não igual a desgaste macroscópico.
Lembrete chave: dados de desgaste em laboratório só têm sentido se "próximos à condição real". Taber bom não significa resistir bem a erosão por minério — o método de ensaio deve corresponder ao mecanismo real de desgaste, senão haverá erro de julgamento. Mais detalhadamente, na interpretação de parâmetros: rodas CS-10 / H-22 do Taber, carga 250 g–1000 g, diferentes rotações, resultados variam enormemente, o relatório deve registrar todos os parâmetros para comparabilidade; ASTM G65 tem procedimentos A–E (fluxo de areia seca, carga, rotações diferentes), uso industrial severo comum procedimento A; fluxo e altura de queda de areia no método de queda determinam ângulo e velocidade de erosão, diferentes ângulos (impacto normal vs lavagem tangencial) têm mecanismos distintos. A perda de massa do mesmo revestimento a 30° e 90° de ângulo de ataque pode ser totalmente diferente, esta é a variável chave na seleção erosiva.
IV. Equilíbrio entre dureza e tenacidade
A maior contradição de projeto de revestimento resistente ao desgaste é "duro e tenaz". Muito duro (alta alumina ou carbeto de silício, alta reticulação): forte contra abrasão, mas sob impacto ou flexão fácil rachar ou despedaçar borda; muito tenaz (termoplástico, baixa reticulação): bom impacto, mas fácil ser sulcado por partículas; o ótimo: matriz com certa tenacidade absorve impacto, agregado duro suporta corte de partículas, e agregado ligado firme à matriz sem descamar.
Na engenharia ajusta-se a formulação pela "proporção de impacto": desgaste puramente abrasivo (silos, calhas) pode inclinar para duro; com impacto (cotovelos, viradores de vagão) necessita tenacizar (adicionar modificador elástico, reduzir carga, usar resina tenaz). A Kexin New Materials (kexinMaterials) em pós resistentes ao desgaste para tubos e hastes de petróleo costuma fazer equilíbrio de "matriz epóxi tenaz mais alumina média-alta", resistindo tanto a erosão de fluido produzido quanto a colisão em poço. Pode-se usar uma regra qualitativa: quando o desgaste é predominantemente "lavagem de partículas de alta velocidade a baixo ângulo" (como pás de vento, impulsor de bomba de polpa), tenacidade é mais importante que dureza absoluta, pois revestimento frágil descama por impacto repetido; quando o desgaste é predominantemente "sulcamento abrasivo de partículas a alto ângulo" (como fundo de silo, raspadores), agregado de alta dureza é mais crítico. Clarificar o "ângulo—velocidade—dureza da partícula" da condição define a proporção dureza-tenacidade.
V. Sistemas termoplásticos resistentes ao desgaste e comparação com processo de superfície dura
Além de epóxi termofixo com carga cerâmica, há duas rotas importantes para desgaste:
Pós termoplásticos: nylon (PA), polietileno (PE), polietileno de ultra alto peso molecular (UHMW-PE), poliéter-éter-cetona (PEEK), etc., resistem por tenacidade a erosão e fricção de partículas, usados em revestimento de silos, fusos, equipamentos alimentícios e farmacêuticos (sem contaminação). Vantagem: boa tenacidade, não racha, pode ser espesso; desvantagem: dureza e temperatura inferior a termofixo com cerâmica. Seleção ver pós termofixo e termoplásticos.
Comparação de processo de superfície dura: pulverização de pó resistente ao desgaste é apenas um tipo de "superfície dura". Paralelos: soldagem de recarga (camada soldada de alta liga, muito espessa e dura mas grande deformação térmica), termospray chama/arco (camada metálica ou cerâmica, ligação por engrenamento mecânico), cladding a laser (baixa diluição, ligação metalúrgica, alta precisão mas equipamento caro). Vantagem da pulverização eletrostática de pó: baixa temperatura, sem solvente, pré-fabricar peças complexas em fábrica, espessura média de uma vez, adequada para peças padrão em lote; desvantagem: espessura e dureza extrema inferiores a recarga/cladding. Seleção é compensação de "desempenho—deformação—custo—lote", não perseguir cegamente a máxima dureza.
VI. Aplicações típicas
Transporte e silos: correias, calhas, revestimento de tremonhas, resistem a desgaste abrasivo de minério ou grãos. Tubos e hastes de petróleo: bombas de bombeio, tubulações, juntas de hastes de perfuração com pó resistente ao desgaste e corrosão (frequentemente também anticorrosivo, ver revestimento em pó de pesada anticorrosão). Eólica e maquinaria: bordo de ataque de pá, caçambas, placas resistentes ao desgaste. Estantes e pisos: piso de corredor de empilhadeira, colunas de estante, resistem colisão e risco (ver revestimento antiestático em piso frequentemente necessita resistência ao desgaste). Automotivo e geral: peças de chassi, capas resistentes ao desgaste de amortecedores. Complemento: placas de britador de mina, ciclones de beneficiamento, proteção de rolos de moinho de cimento vertical, tubulações de draga, são cenários de alto valor para pó resistente ao desgaste — parada de uma hora desses equipamentos custa dezenas de milhares, o investimento em casca resistente na superfície tem relação custo-benefício extremamente alta.
VII. Aplicação e compatibilidade
O pó resistente ao desgaste é sensível a pré-tratamento e espessura. Pré-tratamento: jateamento Sa2.5 (refere-se a tratamento de superfície para pintura Sa2.5), superficialmente rugoso eleva engrenamento mecânico, remove escala de óxido (senão desgaste expõe substrato primeiro). Espessura: desgaste depende de espessura, comum 150–500 micrômetros, desgaste severo pode chegar 1 mm; muito fino não resiste, muito espesso fácil rachar. Cura: reticulação completa garante dureza e aderência da matriz; aquecimento em degraus para evacuar gases. Bordas: bordas fáceis de desgastar, necessitam recobrir e engrossar. A Kexin New Materials (kexinMaterials) na compatibilidade resistente ao desgaste seleciona por quatro dimensões "tipo de desgaste (abrasivo/erosivo/adesivo) × dureza da partícula × intensidade de impacto × corrosão do meio", e define espessura e sistema de carga.
Na aplicação também observar: pós com carga pesada (carbeto de tungstênio, carbeto de silício) fáceis sedimentar, antes de pulverizar fluidizar e agitar bem, alimentação de pó estável, senão espessura e distribuição de carga desiguais; sistema de alta carga tem viscosidade de fusão alta, nivelamento ruim, necessita elevar temperatura de cura ou estender retenção, mas evitar sobrecura frágil; bordas e orifícios por blindagem Faraday e "efeito de borda" ficam finos, são zona inicial de desgaste, necessitam pré-engrossar ou repulverizar. Esses detalhes determinam se a camada resistente é "proteção uniforme" ou "ponto fraco local".
VIII. Equívocos comuns
Equívoco 1: dureza lápis alta igual bom desgaste. Errado. Dureza lápis resiste risco, desgaste macroscópico dominado por carga e espessura, revestimento macio de PTFE também pode ter baixa fricção e resistir. Equívoco 2: quanto mais duro mais resistente. Errado. Muito duro racha sob impacto, necessário equilíbrio duro-tenaz. Equívoco 3: Taber bom é onipotente. Errado. Taber simula desgaste leve, não igual erosão por minério, ensaio deve seguir condição. Equívoco 4: só pintar sem tratar substrato. Errado. Pré-tratamento insuficiente, camada resistente descama com ferrugem primeiro. Equívoco 5: desgaste e anticorrosão não relacionados. Errado. Tubos e hastes de petróleo desgastam e corróem, necessitam composto (ver revestimento em pó de pesada anticorrosão). Equívoco 6: espesso resolve. Errado. Muito espesso tem tensão interna grande, borda racha, e camada espessa de carga pesada nivela mal, fácil poros. Equívoco 7: pintar até o topo de uma vez. Errado. Espessura deve corresponder a taxa de desgaste, muito espesso desperdiça, muito fino envelhece cedo.
IX. Tendências técnicas
Uma é reforço nano: nanoalumina ou carbeto de silício elevam densidade e dureza mantendo tenacidade; duas é revestimento gradiente: superfície dura, base tenaz, concilia antidesgaste e resistência a impacto; três é composto autolubrificante: agregado duro mais dissulfeto de molibdênio ou PTFE, resiste e reduz fricção; quatro é monitoramento de desgaste online: rede de sensores embutida alerta substituição; cinco é remanufatura: peça velha desgastada recebe novo pó resistente para restaurar dimensão e vida, meio importante de economia circular.
X. Árvore de decisão de seleção
Selecionar pó resistente ao desgaste primeiro veja tipo de desgaste (abrasivo, erosivo, adesivo, fadiga); depois dureza da partícula (define nível de agregado); depois se há impacto (define proporção tenaz-duro); depois se meio corrói (define se também anticorrosivo); finalmente temperatura do substrato (define resistência térmica da resina, ver revestimento de alta temperatura de silicone). Escrever esse caminho em especificação, seleção sem palpite. Complemento: se necessita camada espessa e superfície dura extrema e tolera influência térmica, comparar recarga/cladding; se peça padrão em lote e necessita sem solvente ecológico, pó termofixo resistente ao desgaste é melhor; se prioriza tenacidade erosiva, considerar nylon/polietileno termoplástico.
XI. Revisão de casos e gestão de vida
Caso 1: calha de beneficiamento originalmente chapa nua, perfurada em três meses. Após revestir epóxi de alta alumina 500 micrômetros, vida estendida a mais de dois anos, convertendo custo de parada e troca de chapa, payback menor que dois meses. Lição: casca dura na superfície de peça desgastada tem custo-benefício muito superior a troca frequente.
Caso 2: junta de tubo de óleo sofria desgaste e corrosão, FBE anticorrosivo simples falhava rápido. Mudou para pó composto resistente ao desgaste "matriz epóxi anticorrosiva mais alumina média-alta", resistindo erosão de fluido produzido e corrosão, ciclo de inspeção de bomba prolongado significativamente. Lição: ambiente de poço deve projetar combinação desgaste-corrosão.
Caso 3: cotovelo com revestimento puro de alta alumina, apareceu despedaçamento de borda. Causa: cotovelo tem impacto de partículas de alta velocidade, sistema puramente frágil descama por impacto repetido. Após mudar para "matriz epóxi tenaz mais alumina média-alta" e reduzir carga, estabilizou. Lição: condição com impacto deve equilibrar duro-tenaz.
Sugestão de gestão de vida: estabelecer ciclo fechado "amostra—medição real—substituição". Antes de colocar equipamento novo, pendurar amostra mesma sistema, periodicamente retirar pesar medir espessura, calcular vida restante; para zona fácil desgaste definir linha de alarme de espessura mínima, ao atingir repintar, transformar "consertar depois de quebrar" em "consertar por plano de taxa de desgaste", minimizando parada não planejada.
XII. Defeitos comuns e solução de falhas
| Defeito | Causa | Contramedida |
|---|---|---|
| Perfurar cedo | Espessura insuficiente | Engrossar ao projeto |
| Borda rachada | Muito duro, com impacto | Tenacizar, reduzir carga |
| Descamar com ferrugem | Mau pré-tratamento | Jatear Sa2.5 |
| Descamação | Ligação de agregado fraca | Otimizar aderência matriz |
| Perfurar por corrosão | Não anticorrosivo | Adicionar primário anticorrosivo |
| Sedimentação desigual de carga | Fluidização/agitação insuficiente | Fluidizar bem, alimentação estável |
XIII. Normas e checklist de inspeção
Aceitação cobre: GB/T 1768 ou ASTM G65 (desgaste, conforme condição); GB/T 6739 (dureza); GB/T 1732 (impacto); GB/T 9286 (aderência); GB/T 13452.2 (espessura); se necessário GB/T 23988 para queda de areia ou ASTM G65 roda borracha areia seca. Sugere-se dupla verificação "desgaste laboratorial mais amostra em campo", pois método de laboratório deve corresponder a mecanismo real de desgaste para ter sentido.
XIV. Interpretação de parâmetros de ensaio de desgaste e comparabilidade de dados
Mencionamos antes que ensaio de desgaste deve "seguir condição", aqui detalhamos leitura e comparabilidade. Resultado Taber (GB/T 1768 / ASTM D4060) depende fortemente de tipo de roda (CS-10, H-22 etc.), carga (250 g, 500 g, 1000 g) e rotações, relatório sem esses parâmetros completos, dados entre laboratórios incomparáveis. ASTM G65 tem procedimentos A–E, variáveis centrais fluxo de areia seca, carga e rotações, uso severo industrial comum procedimento A; mudar qualquer um, leitura de perda de volume difere significativamente. No método de queda de areia (GB/T 23988), ângulo de erosão é chave: fluxo de areia a 30° (lavagem tangencial) e 90° (impacto normal) destroem revestimento por mecanismos totalmente distintos, mesma perda de massa pode diferir várias vezes.
Portanto, valor do dado de desgaste não está em "quão grande o número", mas em "condição estar clara e corresponder a mecanismo real". Na seleção de engenharia, exigir fornecedor dar condição de ensaio completa, e usar abrasivo igual ao campo (se campo é minério usar minério igual para erosão), não substituir por areia de quartzo padrão — diferença de dureza e aresta entre minerais distorce resultado. Tratar "condição de ensaio" como parte do dado evita ser enganado por número bonito.
XV. Remanufatura e reparo dimensional
Outro uso de alto valor do revestimento em pó resistente ao desgaste é a "remanufatura": muitos equipamentos não são descartados por completo, mas apresentam desgaste localizado acima do limite (como munhões, êmbolos, carcaças de bombas, superfícies de rolos). A reparação tradicional recorre a soldadura de recarga ou encaixes, com grande influência térmica ou mau ajuste; a pulverização de pó permite reconstruir uma camada resistente ao desgaste na superfície desgastada a temperatura mais baixa, restaurando as dimensões e a função, com custo frequentemente de apenas uma fração da peça nova, e em conformidade com a economia circular. Os pontos-chave da remanufatura: primeiro, remover completamente a superfície desgastada antiga e a camada de fadiga (jateamento ou usinagem até ao substrato denso), caso contrário o novo revestimento descama juntamente com a camada de fadiga antiga; segundo, controlar a espessura e a forma da reparação, usinando após a pulverização, se necessário, até à tolerância; terceiro, selecionar o sistema de carga de acordo com o mecanismo de falha original, evitando "reparar e voltar a avariar". Para peças de desgaste rápido em série, estabelecer o ciclo "desgaste ao limite — reaplicação — reutilização" é um caminho pragmático para reduzir custos e aumentar a eficiência.Dezesseis, Diagnóstico microscópico da falha de revestimentos resistentes ao desgaste
Quando a camada resistente ao desgaste falha precocemente, a causa raiz não é visível a olho nu, sendo necessário recorrer ao diagnóstico microscópico para traduzir o "fenómeno" em "medida". Morfologias de falha comuns e respetivos indícios:
Primeiro, sulcos de arado predominantes: indica dureza macroscópica ou agregado insuficiente; a medida é aumentar o teor ou o tamanho de partícula de óxido de alumínio/carbeto de silício, ou trocar por agregado mais duro.
Segundo, arestas lascadas, descamação em pedaços (chunk): indica sistema demasiado frágil ou com impacto; a medida é aumentar a tenacidade (reduzir carga, adicionar modificação elástica, usar resina tenaz), em vez de continuar a endurecer.
Terceiro, descamação total na interface: a causa raiz está na interface — pré-tratamento insuficiente (ancoragem insuficiente, óleo ou ferrugem), primário incompatível, ou dessintonização de expansão térmica entre pó e substrato; a medida é reforçar o pré-tratamento e a compatibilidade do primário.
Quarto, agregado exposto mas matriz desgastada: indica contribuição de desgaste da resina insuficiente ou cura incompleta; a medida é ajustar a densidade de reticulação e a janela de cura.
Incluir a observação de secção SEM ou metalográfica da superfície de falha na revisão pós-mortem dá direção à melhoria de formulação e processo; caso contrário, cada vez é "ajustar um pouco ao acaso". A Kexin New Materials (kexinMaterials) aconselha, nos seus sistemas resistentes ao desgaste, que o cliente conserve a peça falhada para análise de secção, orientando a iteração por evidência e não por adivinhação.
Dezassete, Variáveis de design de formulação de pós resistentes ao desgaste
A formulação de pó resistente ao desgaste é essencialmente o equilíbrio de três variáveis: "agregado — matriz — interface". O agregado determina o limite de resistência ao corte (tipo, tamanho de partícula, graduação, teor); a matriz (epóxi, poliéster, poliuretano ou outro) determina a tenacidade e a adesão (densidade de reticulação, temperatura de transição vítrea, molhabilidade do agregado); a interface (agente acoplante, primário) determina que o agregado não descame. Aumentar a resistência ao desgaste costuma adicionar agregado duro, mas o excesso sacrifica tenacidade e nivelamento; por isso, na engenharia usa-se graduação (combinação de grosso e fino) e tratamento acoplante para "ser duro e não rachar". Quando a temperatura de serviço é alta (ver revestimento ignífugo de silicone orgânico), é ainda necessário mudar o sistema de resina para uma matriz resistente ao calor. Não há formulação "melhor", só "mais adequada ao caso"; é também por isso que o pó resistente ao desgaste é geralmente customizado por cenário de aplicação, em vez de uma formulação universal única servir para tudo.
Dezoito, Exemplo de aceitação em obra e gestão de provetes
Para aceitação de obra de desgaste, recomenda-se o "trio": primeiro, espessura de filme (medição multiponto segundo GB/T 13452.2, incluindo arestas e zonas de desgaste fácil); segundo, adesão (reticulado segundo GB/T 9286, especialmente em sistemas com agregado garantir que não descama em folha); terceiro, verificação de desgaste (segundo o caso, Taber / ASTM G65 / areia caindo, registando parâmetros completos). Para equipamentos críticos, pendurar provetes da mesma série em operação, pesar e medir espessura periodicamente para estimar vida residual, definindo linha de alarme para retoque ativo. Escrever "provete — medição real — substituição" no procedimento de operação e manutenção faz do revestimento resistente ao desgaste uma "peça de desgaste gerível" em vez de "revestimento descartável", minimizando paragens não planeadas e custos de reparação urgente.
Dezanove, Armazenamento, transporte e gestão de abertura de pós resistentes ao desgaste
O pó resistente ao desgaste contém frequentemente cargas pesadas (carbeto de tungsténio, carbeto de silício), facilmente higroscópicas e aglomeradas, com sedimentação em repouso prolongado; a gestão de armazenamento e transporte afeta diretamente a eficiência de pulverização e o aspeto. O armazém deve ser fresco e seco, à prova de humidade e evitando altas temperaturas; após abertura, usar depressa e selar; o pó recuperado deve ser reincorporado segundo a ficha de processo e peneirado periodicamente para remover aglomerados; sistemas e cores diferentes devem ser rigorosamente separados, sem recuperação mista. Se no local surgir pulverização instável, flutuação de espessura ou grânulos superficiais, primeiro verificar se o pó está húmido ou se a fluidização é uniforme, e só depois o equipamento — a maioria das "anomalias de pulverização" tem raiz no estado do pó, não nos parâmetros da pistola. Incluir o armazenamento e transporte na ficha de processo estabiliza a qualidade da camada resistente.
Além disso, a estabilidade granulométrica do pó com carga pesada deve ser monitorizada: após armazenamento prolongado, o agregado grosso pode sedimentar e estratificar ligeiramente; antes do uso, fluidizar e agitar pelo tempo prescrito para garantir que o pó pulverizado tem a mesma composição da saída de fábrica; caso contrário, mesmo com parâmetros inalterados, a espessura e a resistência ao desgaste derivam. Para sistemas de carbeto de tungsténio de alto valor, deve ainda fazer-se inspeção de entrada de granulometria e composição, evitando substituição por material inferior que cause falha precoce. Tratar o "estado do pó" como variável de processo e não constante é o marcador da maturidade da engenharia de desgaste.
Vinte, Tabela de consulta rápida de seleção resistente ao desgaste
Um resumo de uma frase facilita a localização rápida em campo: puro desgaste abrasivo (siloss, calhas) → óxido de alumínio alto,偏向 duro, filme espesso; com impacto (cotovelos, descarregadores) → tenacidade aumentada, carga reduzida, resina tenaz; com corrosão (tubos de óleo, marinho) → matriz epóxi anticorrosiva com agregado resistente ao desgaste compósito; caso de alta temperatura → matriz resistente ao calor (ver revestimento ignífugo de silicone orgânico); tenacidade contra erosão → nylon termoplástico ou polietileno (ver pós termofixos e termoplásticos). Posicionar primeiro pelas quatro dimensões — tipo de desgaste, dureza de partícula, impacto, corrosão — e depois definir espessura e teor de agregado, a seleção não se desvia. Colar esta tabela na capa da ficha de processo, até um novato erra menos caminhos.
Perguntas frequentes
P: Em que se baseia principalmente a resistência ao desgaste do revestimento em pó?
R: Nas cargas duras (óxido de alumínio, carbeto de silício, carbeto de tungsténio, etc.) que formam no filme um esqueleto resistente ao corte, mais a rede de alta reticulação da resina que confere dureza e adesão. A resistência macroscópica é determinada principalmente pelo tipo, teor e espessura de carga; a dureza da resina é apenas auxiliar.
P: Dureza lápis alta significa necessariamente resistência ao desgaste?
R: Não necessariamente. A dureza lápis (GB/T 6739) reflete resistência a riscos; a resistência macroscópica é dominada por carga e espessura. Revestimentos macios com PTFE ou dissulfureto de molibdénio têm baixo atrito e, em certos casos, também resistem, mas a dureza lápis não é alta. Não são indicadores equivalentes.
P: Porque é que uma camada resistente muito dura falha?
R: Revestimentos demasiado duros sob impacto ou flexão racham e lascam facilmente (especialmente cotovelos, descarregadores com impacto). O design resistente deve equilibrar agregado duro com matriz tenaz; sistema puramente frágil falha mais cedo sob impacto.
P: Como escolher o ensaio de desgaste com relevância?
R: Segundo o mecanismo real de desgaste: desgaste leve ou decorativo usa Taber (GB/T 1768 / ASTM D4060); erosão ou tubulação usa areia caindo ou ASTM G65 roda de borracha com areia seca; com impacto deve acrescentar ensaio de impacto. O método de laboratório deve aproximar-se do caso; caso contrário, erro de julgamento. O relatório deve registar carga, tipo de roda, rotações, ângulo de ataque, etc.
P: Qual a espessura habitual do pó resistente ao desgaste?
R: Segundo a intensidade de desgaste,常规 150–500 micrómetros, desgaste grave (siloss, tubos de óleo) pode atingir 1 milímetro. Muito fino não resiste; muito espesso racha; arestas com espessura extra de cobertura.
P: Resistência ao desgaste e anticorrosão podem ser feitas juntas?
R: Sim e frequentemente necessário. Tubos e hastes de petróleo, equipamentos marinhos sofrem desgaste e corrosão; usar agregado resistente com matriz epóxi anticorrosiva compósito (ver revestimento em pó de proteção anticorrosiva pesada), numa só pintura.
P: Qual a importância do pré-tratamento para o desgaste?
R: Muito importante. Jateamento Sa2.5 aumenta a ancoragem mecânica, remove oxidação; se o substrato tem ferrugem, o desgaste leva a casca de ferrugem e a camada resistente é inútil. O pré-tratamento decide a vida de adesão.
P: Pó termoplástico serve para desgaste?
R: Serve em certos casos. Nylon, polietileno, polietileno de ultra alto peso molecular têm boa tenacidade, resistem a erosão por partículas e fricção, usados em forros de siloss, fusos (ver pós termofixos e termoplásticos); mas dureza e temperatura não chegam ao epóxi termofixo com carga cerâmica.
P: Revestimento com dissulfureto de molibdénio ou PTFE é resistente ou antifricção?
R: É antifricção (contra desgaste adesivo), pelo baixo coeficiente de atrito evita agarramento de dois metais, não aumenta dureza. Frequentemente compósito com agregado duro: partícula dura resiste abrasivo, fase macia reduz atrito, cada um sua função.
P: Como julgar em campo qual pó resistente usar?
R: Seleção pelas quatro dimensões: tipo de desgaste (abrasivo/erosivo/adesivo/fadiga), dureza de partícula, se com impacto, se o meio corrói. Puro abrasivo偏向 duro (óxido de alumínio alto), com impacto tenacidade, ambiente corrosivo também anticorrosão, temperatura do meio decide resistência térmica da resina (ver revestimento ignífugo de silicone orgânico). Superfície extrema dura pode comparar soldadura de recarga/fusão a laser.
P: Como gerir a vida quando o revestimento resistente avaria?
R: Criar ciclo fechado "provete — medição real — substituição": antes de entrar, pendurar provetes da mesma série, pesar e medir espessura periodicamente para estimar vida residual, definir linha de alarme de espessura mínima e retocar ao atingir; transformar reparação reativa em manutenção planeada ativa, reduzindo paragens não planeadas.
Leitura adicional
- Aplicação em engenharia de revestimento em pó de proteção anticorrosiva pesada: tubos e hastes de petróleo com compósito "resistente + anticorrosivo" é norma industrial, os dois artigos complementam-se.
- Diferenças centrais entre pós termofixos e termoplásticos: forros de siloss escolhem frequentemente nylon ou polietileno termoplástico resistente; este artigo dá o outro polo de seleção.
- Tratamento de superfície para pintura Sa2.5 e graus de jateamento: a raiz da vida do revestimento resistente é o pré-tratamento; o jateamento decide a ancoragem mecânica.
- Princípios e classificação de revestimentos em pó: do mecanismo de formação de filme à seleção de sistema de resina
- Revestimento em pó isolante: resistividade volúmica, rigidez dielétrica e aplicações elétricas
- Construção de tinta industrial: parâmetros de pulverização sem ar, controlo de espessura e intervalo de pintura