
Мобильная подъёмная рабочая платформа (MEWP, самоходный подъёмник с рабочей платформой) и подвесная рабочая платформа / строительная люлька (gondola) представляют собой поднимаемое или перемещаемое оборудование с рассчитанной на человека и ограждённой перилами рабочей платформой; несущая конструкция обычно состоит из стрелы, поворотной платформы, шасси, подвесного устройства и рамы платформы. Антикоррозийное покрытие этих металлоконструкций одновременно ограничено тремя типами поверхностей — защитными, сопрягаемыми и контролируемыми, — поэтому «где задать предел толщины, а где вовсе не красить» обычно первичнее, чем подбор самого окрасочного комплекса. Опираясь на приводимые в открытых источниках трактовки серий ISO 12944, EN ISO 1461 и GB/T 13912, ISO 19840, EN 280 и GB/T 19155, в этой статье классификация среды, толщина сухого покрытия, подготовка поверхности, выделение безокрасочных зон, цинкование и дуплексные схемы, а также акты приёмки сведены в критерии, которые заводы-изготовители, службы обслуживания парков проката и подрядчики по окраске могут напрямую заложить в технические соглашения и технологические карты.
Разберём реальный случай ремонта. Стреловой самоходный подъёмник с рабочей платформой четвёртый год эксплуатировался на прибрежном объекте, когда на одной и той же машине проявились три разных по природе дефекта: на нижней полке телескопической стрелы в зоне контакта направляющих скольжения (противоизносных накладок) покрытие было истёрто до полос ржавчины; отверстия шкворневого соединения между поворотной платформой и стрелой при прошлом ремонте докрасили двумя слоями толстослойного эпоксидного состава, из-за чего шкворень не запрессовывался, и на месте пришлось развёртывать отверстия зенкером; наружная гильза гидроцилиндра выдвижной опоры (аутригера) осталась целой, но в кольцевой зоне на границе уплотнения устья и поверхности скольжения появились вздутия и отслоения. Общая причина всех трёх дефектов — не «плохая краска», а перенос привычки строительных металлоконструкций «чем толще плёнка, тем надёжнее» на машину, у которой есть сопрягаемые и подвижные поверхности.
I. Сначала определим объект: это не обычные строительные металлоконструкции
Цель окраски строительных и мостовых металлоконструкций довольно однозначна: сдержать коррозию в пределах заданного класса коррозионной активности и срока службы. MEWP и строительные люльки добавляют ещё одно ограничение — это подвижные несущие механизмы, рассчитанные на человека, поэтому наличие или толщина покрытия напрямую меняет размеры сопряжения, характеристики трения, состояние токопроводности и изоляции, а также то, увидит ли инспектор дефект при осмотре.
1. Три типа поверхностей конфликтуют на одной машине
- Защитные поверхности: наружные боковые плоскости стрелы, плоскости поворотной платформы, верхние крышки шасси, рама платформы и стойки ограждения. Для них комплекс и толщина плёнки подбираются по серии ISO 12944 по той же логике, что и для обычных металлоконструкций.
- Сопрягаемые поверхности: шкворни и отверстия, втулки шарниров, поверхности контакта направляющих скольжения телескопической стрелы, направляющие втулки гидроцилиндров выдвижных опор, фрикционные соединения высокопрочных болтов, резьбовые отверстия и канавки под стопорные кольца. Здесь покрытие — это «добавленный размер»: оно съедает поле допуска, понижает коэффициент сопротивления скольжению μ фрикционных соединений и меняет режим износа пары трения.
- Контролируемые поверхности: стальные канаты, цепи, сварные швы, выступающие участки пальцев шарниров, поверхности контакта фрикционных колёс устройства блокирования и смотровые окна полых профилей. Эти поверхности нужно оставлять в металлическом цвете или под слабым укрывистым слоем, поскольку покрытие скрывает обрывы проволок, трещины и деформации и напрямую подрывает периодические решения о браковке.
Практическая последовательность работ должна быть такой: сначала вынести на чертежи и в техническое соглашение безокрасочные границы сопрягаемых и контролируемых поверхностей, а уже затем задать комплекс и толщину для всех остальных. Обратный порядок порождает порочный круг, при котором «чем толще напыляешь, тем красивее приёмка — и тем тяжелее каждая сборочная операция».
2. Ремонтные окна и стоимость переделки усиливают мелкие дефекты
Такое оборудование обычно работает непрерывно на объектах проката или на насыщенных стройплощадках, и высвобождаемое окно окраски нередко совпадает по времени с ежегодным освидетельствованием, заменой узлов гидравлики и дефектоскопией несущих элементов. Локальный ремонт выполняется на месте, а площадь, которую реально возможно очистить пескоструйной обработкой до стадии Sa 2½, как правило, ограничена; большинство ремонтов достигает лишь степени St 3 ручной и механизированной зачистки. Иными словами, комплекс, выбранный при первом нанесении, определяет, удастся ли через 3–5 лет выполнять локальные ремонты в рамках той же системы. Если при сборке применили продукт с узким межслойным интервалом перекраски и чувствительный к выпадению коррозии, переделка легко перерастает в «содрать всю площадь и сделать заново».
3. Стандарты оставляют зазор: стандарты на оборудование регламентируют конструктивную безопасность, а требования окраски выносятся в техническое соглашение
Что касается подвесной рабочей платформы / строительной люльки (gondola), действующим китайским национальным стандартом является GB/T 19155-2017 на подвесные рабочие платформы (люльки) для работ на высоте (опубликован 2017-07-12, введён в действие 2018-08-01, взамен GB/T 19155-2003; классификационный номер китайского стандарта J80, международная классификация ICS 53.020.99, ведомственный орган — Федерация машиностроения Китая). Его область охватывает термины и определения, типы и основные параметры, общие технические требования, конструкцию, устойчивость и расчёты механики, подвесную платформу, подъёмный механизм, подвесное устройство, электрические и системы управления, методы испытаний, правила контроля, маркировку и сопроводительную документацию, — однако в открытом содержании нет ни предписания о толщине сухого покрытия, ни антикоррозийного комплекса. Со стороны самоходных подъёмников с рабочей платформой гармонизированным стандартом ЕС является серия EN 280 (актуальная редакция — EN 280-1:2022, охватывающая расчёты, критерии устойчивости, конструкцию, безопасность, осмотры и испытания). Распространённые критерии приводятся в пересказе открытых источников третьими органами по сертификации: статическая нагрузка 1.5 от номинальной на основные несущие элементы, динамическое испытание при 1.25, высота ограждения платформы не менее 1 100 мм, расстояние между средним и верхним прутками ограждения не более 550 мм, высота бортовой планки не менее 150 мм, срабатывание сигнализации или отсечки при скорости ветра 12.5 м/с, прочность гидравлических магистралей и соединений на 2 от рабочего давления, а электрические системы по EN 60204-1 с сопротивлением изоляции не ниже 1 МОм. Открытые пересказы разных органов расходятся в привязке коэффициентов статической и динамической нагрузок, поэтому решающей является действующая редакция стандарта, а также проектные документы.
Вывод предельно практичный: антикоррозийные требования не исчезают оттого, что стандарт на оборудование о них молчит; они должны попасть на чертежи через закупочное техническое соглашение, стандарт предприятия и технологическую карту окраски. Кто вынесет в соглашение перечень безокрасочных поверхностей и верхние пределы толщины, тот и держит инициативу при сборке и приёмке.
II. Классификация среды: не обсуждайте комплексы, пока не зафиксировали класс коррозионной активности
ISO 12944-2:2017 задаёт классы атмосферной коррозионной активности по потере массы или толщины низкоуглеродистой стали и цинка за первый год; редакция 2017 года объединила прежние C5-I и C5-M в единый C5 и добавила предельный прибрежный класс CX. Ниже — сводная таблица, подготовленная по открытым источникам.
| Класс | Степень активности | Потеря толщины низкоуглеродистой стали, мкм/год | Потеря толщины цинка, мкм/год | Потеря массы низкоуглеродистой стали за первый год, г/м² | Типичные примеры среды |
|---|---|---|---|---|---|
| C1 | Очень низкая | ≤1,3 | ≤0,1 | ≤10 | Отапливаемые помещения с чистым воздухом |
| C2 | Низкая | 1,3–25 | 0,1–0,7 | 10–200 | Неотапливаемые помещения, сельская атмосфера |
| C3 | Средняя | 25–50 | 0,7–2,1 | 200–400 | Городская и общая промышленная атмосфера, низкосолёные побережья |
| C4 | Высокая | 50–80 | 2,1–4,2 | 400–650 | Среднесолёные побережья, промышленные районы, химические заводы |
| C5 | Очень высокая | 80–200 | 4,2–8,4 | 650–1500 | Влажные сильнозагрязнённые промышленные зоны; высокосолёные побережья (объединены прежние C5-I и C5-M) |
| CX | Предельная | >200 | >8,4 | 1 500–5 500 | Морские платформы, атмосферная зона морских конструкций (комплексы по ISO 12944-9) |
1. Одна машина часто попадает сразу в два класса
Машина целиком не проектируется под единственный класс. Наружная плоскость верхней секции стрелы обращена к солнцу и дождю — это близко к обычному атмосферному воздействию. Нижняя крышка шасси, плоскости крепления балласта и внутренние стороны колёсных рам накапливают грязь и противогололёдные реагенты, поэтому микроклимат там агрессивнее номинального класса. Опоры подвесного устройства строительных люлек и кровельные грузы постоянно открыты, тогда как рамы платформ хранятся в крытых оборотных складах. Открытые рекомендации по применению ISO 12944 отмечают, что локальные микрозоны, такие как теневая сторона мостов или кровли бассейнов, могут корродировать на 2–3 класса быстрее основной конструкции и требуют отдельной оценки. Поэтому техническое соглашение стоит оформлять двумя списками — «зона» и «класс», — а не одной строкой «комплекс C4» в договоре.
| Узел | Характер воздействия | Предлагаемый класс | Дополнительные ограничения |
|---|---|---|---|
| Наружные плоскости стрелы, поворотная платформа, открытые элементы рамы платформы | Атмосферное воздействие, УФ, чередование влаги и сушки | C3–C4 | Верхнее покрытие должно быть стойко к мелению; эпоксидный промежуточный слой обязательно перекрывать |
| Нижние полки шасси, внутренние стороны колёсных рам, плоскости крепления балласта | Грязь, противогололёдные реагенты, механические удары | C4–C5 | Эластичное толстослойное или битумное днищевое покрытие с учётом камнеударов |
| Машины, эксплуатируемые в пределах 5 км от моря, на причалах и объектах морской ветроэнергетики | Заметное осаждение морского соляного аэрозоля | C5 | Усиленное предварительное окрашивание кромок и сварных швов и искровой контроль сплошности покрытия |
| Подвесные устройства люлек, кровельные рамы, открытые участки стальных канатов | Без укрытия; чередование соляного тумана и конденсата | C4–C5 | Канаты и фрикционные колёса остаются без покрытия (см. раздел V) |
| Ножничные подъёмники, длительно простаивающие на крытом оборотном складе | Стабильная сухая температура, редкий конденсат | C2–C3 | Акцент на подкраске сколов, а не на перекраске всей площади |
2. Помните о возрастном разрыве в китайских адоптированных редакциях
В Китае серии ISO 12944 соответствует серия GB/T 30790 (например, GB/T 30790.2-2014 классификация среды, GB/T 30790.5 защитные окрасочные комплексы, GB/T 30790.6 методы лабораторных испытаний). Адоптированные редакции основаны на версии ISO 1998 года, тогда как международная серия завершила пересмотр в 2017–2018 годах: объединены C5-I и C5-M, добавлен CX, скорректированы ступени долговечности и в целом снижены рекомендуемые номинальные толщины сухого покрытия. Когда проект ссылается на GB/T 30790, в соглашении стоит одновременно указывать, какая редакция ISO подразумевается (например, ISO 12944-5:2018), чтобы не сталкивались две разные линейки.
III. Долговечность и номинальная толщина сухого покрытия: срок службы — первичное ограничение
ISO 12944-1:2017 расширяет шкалу долговечности с трёх ступеней до четырёх: низкая долговечность ≤7 лет, средняя долговечность 7–15 лет, высокая долговечность 15–25 лет, очень высокая долговечность >25 лет; и критерий первого обслуживания ужесточён до «около 10% площади достигает заданной степени ржавчины», а не сплошная коррозия по всей площади. Класс активности и ступень долговечности вместе определяют номинальную толщину сухого покрытия (НДТФ, NDFT) рекомендуемого комплекса. Ниже — сводка открытых источников; несколько независимых справочников дают хорошо согласованные значения, но все они приводятся в пересказе, и для договорного применения нужно сверяться с действующей редакцией стандарта.
| Класс активности | Тип грунта | Низкая долговечность ≤7 лет | Средняя долговечность 7–15 лет | Высокая долговечность 15–25 лет | Очень высокая долговечность >25 лет |
|---|---|---|---|---|---|
| C3 | Прочие грунты | 120 | 160 | 200 | 240 |
| C3 | Цинксодержащий грунт | — | — | 160 | 200 |
| C4 | Прочие грунты | 160 | 200 | 240 | 280 |
| C4 | Цинксодержащий грунт | 120 | 160 | 200 | 240 |
| C5 | Прочие грунты | 200 | 240 | 280 | 320 |
| C5 | Цинксодержащий грунт | 160 | 200 | 240 | 280 |
| CX | — | Переносится в специальные прибрежные положения ISO 12944-9:2018 | |||
Два замечания. Первое: пересмотр 2017–2018 годов при равном классе и сроке снизил рекомендуемую NDFT примерно на 40–60 мкм, то есть плёнка тоньше, но требования к комплексу и к подготовке поверхности строже — нельзя просто скопировать толщины из старой редакции, ослабив предварительную обработку. Второе: NDFT — это целевое значение для защитных поверхностей (открытых плоскостей из Таблицы 1), а не допустимое для сопрягаемых — верхний предел толщины на сопрягаемых поверхностях задаётся отдельно, и это тема раздела V. О логике связи толщины плёнки и срока службы см. нашу статью Общие антикоррозийные комплексы для стальных конструкций: три слоя грунт–промежуток–финиш и логика толщины; мосты и тяжёлые металлоконструкции разобраны в Нормы антикоррозийной окраски мостовых стальных конструкций.
IV. Подготовка поверхности: чистота, профиль, пыль и соли — четыре рубежа
Большинство отказов защитных поверхностей начинается не в самом покрытии, а на границе покрытия и основания. Для MEWP и строительных люлек есть ещё один слой: полевые и ремонтные участки редко обеспечивают высокую стадию струйной очистки по всей площади, поэтому заранее фиксируется, где обязательна Sa 2½, а где допустима St 3.

| Позиция | Обычный критерий | Метод или стандарт | Пояснение |
|---|---|---|---|
| Степень чистоты | Защитные поверхности Sa 2½ (остаточные пятна не более 5% площади); CX или поверхности под напыление Sa 3; локальный ремонт St 3 | ISO 8501-1 / GB/T 8923.1-2011 | Сварные швы, внутренние углы и поля питтингов оцениваются по худшей зоне |
| Глубина профиля поверхности | Для тяжёлой защиты обычно Rz 40–75 мкм; судовые и морские комплексы 30–75 мкм | Серия ISO 8503 / GB/T 13288 | Слишком глубокий профиль даёт тонкую плёнку на вершинах, слишком мелкий — недостаточное сцепление |
| Степень запылённости | Для тяжёлой защиты требуется класс 1; частицы 3 класса и крупнее не допускаются | ISO 8502-3 / GB/T 18570.3 | Сравнение методом клейкой ленты |
| Растворимые соли | В пересчёте на NaCl не более 50 мг/м² — обычный предел; высокоэффективные комплексы берут не более 20–30 мг/м² | ISO 8502-9 полевой метод / ISO 8502-6 лабораторный метод | ISO/TR 15235 в открытых трактовках рекомендует 30 мг/м²; на побережье и при противогололёдных реагентах обязателен контроль |
| Условия среды | Температура основания выше точки росы не менее чем на 3 °C; относительная влажность не более 85% | Общий пункт норм окраски | Фиксировать каждые 2 ч; при резких изменениях перемерять |
| Временной лимит до окраски | Грунт в течение 4 ч после Sa 2½; на побережье и при высокой влажности сокращается до 2 ч | Обычная формулировка технологических карт предприятия | При выпадении коррозии требуется переделка |
| Обработка кромок | Свободные кромки скругляются радиусом не менее 2 мм либо эквивалентной многократной зачисткой | Открытые требования стандарта IMO по балластным танкам | На острых кромках толщина падает в разы |
1. Выпадение коррозии и обессоливание: порядок операций
Между пескоструйной обработкой и первым грунтовочным слоем голая сталь во влажной атмосфере может дать повторную ржавчину уже за 2–3 недели; выдержку травленых элементов обычно ограничивают 1 месяцем, а зашлифованные поверхности стоит окрашивать в течение 24 ч. Если повторная коррозия занимает не более 5% площади, её матируют мелким абразивом, протирают пресной водой, сушат «на отлип» и окрашивают; свыше 5% требуется повторная пескоструйная очистка. Если для снижения засоления применяют промывку пресной водой, она обязательно сочетается с мойкой под давлением и тщательной сушкой, иначе вода, оставшаяся в капиллярных зазорах, сама становится новым источником вздутий. Наша отдельная статья по основаниям с остаточной ржавчиной: Подготовка поверхности ржавой стали и границы преобразующих составов.
2. Какой вес имеет качество предобработки в сроке службы покрытия
Распространённая в открытых источниках эмпирическая оценка: в поведении окрасочного комплекса в эксплуатации подготовка поверхности даёт около 60%, сама краска около 30%, факторы нанесения около 10%; при понижении степени обработки на одну ступень частота длительного обслуживания заметно растёт. Это соотношение — вторичный пересказ, его нельзя приводить как пункт стандарта, но для того, чтобы объяснить заказчику, что деньги надо вначале тратить на предобработку, а не на бренд финишного покрытия, его обычно достаточно.
V. Стрела, шарниры и поверхности скольжения: критерии безокрасочных зон и пределов толщины
Этот раздел — водораздел между статьёй и обычными обзорами антикоррозийной защиты металлоконструкций. Покрывать ли поверхность и какой толщиной решают три критерия: размерный (съедает ли покрытие поле допуска сопряжения?), прочностной (меняет ли покрытие трение или путь передачи нагрузки?) и функциональный (мешает ли покрытие токопроводности, изоляции, движению или осмотру?).
| Узел | Ведущий критерий | Предлагаемое решение | Количественное основание |
|---|---|---|---|
| Шкворни и отверстия шарниров | Размерный | Без покрытия внутри отверстия и по наружной окружности пальца; после сборки герметизировать только открытые торцы | Для отверстия Ø30–40 мм поле допуска H7 составляет всего +0,025 мм, тогда как один слой тяжёлого комплекса даёт обычно 60–120 мкм сухой плёнки — уже 2–5 полей допуска |
| Фрикционные соединения высокопрочных болтов | Прочностной | Действовать по проектным документам; перед сборкой обязательно перемерять коэффициент сопротивления скольжению μ | Значения по таблице JGJ 82 в пересказе открытых источников: пескоструйная очистка (дробь или абразив) 0,45 / 0,55; после пескоструйной обработки с нанесением неорганического цинконаполненного грунта падает до 0,35 / 0,40; оцинкованные поверхности 0,17 |
| Поверхности контакта направляющих скольжения телескопической стрелы | Прочностной + износ | На поверхность скольжения толстая плёнка не наносится, вместо неё применяют противоизносные накладки или износостойкое порошковое покрытие | После истирания до основы между покрытием и металлом образуется локальная гальваническая пара, полоса износа развивается ступенчато |
| Направляющие устья гидроцилиндров и поверхности контакта уплотнений | Функциональный | Кольцевая зона устья остаётся без покрытия, при окраске защищается заглушками | Частицы покрытия, попавшие в кромку уплотнения, царапают гальваническое покрытие поршневого штока |
| Резьбовые отверстия, канавки под стопорные кольца, резьбовые детали | Размерный | Без покрытия либо заранее закладывается компенсация допуска на слой покрытия | Величина компенсации обычно порядка 0,2–0,4 мм (по открытым данным), согласуется с поставщиком крепежа |
| Стальные канаты, цепи, фрикционные колёса устройства блокирования | Функциональный (контролируемость) | Плёнкообразующая краска запрещена, применяется проникающая канатная смазка по предписанию изготовителя | Обрывы проволок и деформации должны различаться визуально; краска скрывает дефекты и меняет диаметр каната |
| Поверхности электрического контакта и болты заземления | Функциональный (токопроводность) | Контактные поверхности без покрытия либо с разрушением плёнки после окраски | На изолированных моделях токопроводящее покрытие меняет и состояние изоляции стрелы; решающими являются технические документы завода-изготовителя |
1. Отверстия шкворней: один слой толщины может съесть всё поле допуска
В шарнирных соединениях обычно применяют посадку с зазором вроде H7/g6. Для Ø30–40 мм поле допуска отверстия H7 составляет +0,025 мм / 0, то есть односторонний запас всего 25 мкм. Между тем один слой тяжёлого комплекса даёт обычно 60–120 мкм сухого покрытия (см. строки C4 высокой и очень высокой долговечности в Таблице 3, где суммарная NDFT 200–240 мкм набирается обычно в 2–3 слоя). Если при ремонте «по ходу» докрасить и отверстие шкворня двумя слоями, суммарное утолщение внутри отверстия достигает сотен микрометров; палец тогда гарантированно запрессовывается слишком туго, и на месте развёртывают отверстие зенкером либо шлифуют вал — а это фактически разрушает замкнутый контур исходного комплекса и оставляет очаг коррозии именно на обнажённом металле после развёртки.
Правильная формулировка на чертеже — прямо указать безокрасочную окружность: отверстие и палец окрашиваются только до кромки, а после сборки локально герметизируются открытые торцы (какие поверхности доступны окраске, а какие нет — по схеме технического соглашения), и в ремонтную технологию вносится «докрашивание отверстия шкворня требует подтверждения разработчиком». Та же логика распространяется на безокрасочные зоны деталей шасси и рамы — наша статья Безокрасочные зоны рам и деталей шасси: непрерывность контакта, плоскости прилегания и границы толщины электроосадка раскрывает это подробнее со стороны электрооборудования и сборки машины.
2. Фрикционные поверхности: покраска снижает коэффициент сопротивления скольжению
Фрикционные соединения высокопрочных болтов передают усилие за счёт трения между пластинами, и коэффициент сопротивления скольжению μ напрямую связан с технологией обработки поверхности. Приводимые в открытых источниках значения по таблице JGJ 82 дают такую картину: пескоструйные (дробь или абразив) поверхности стали марки 3 и 16Mn имеют 0,45 / 0,55; после пескоструйной обработки с неорганическим цинконаполненным покрытием снижаются до 0,35 / 0,40; после пескоструйной обработки с контролируемым «оживлением» ржавчины остаются 0,45 / 0,55; зачищенная щёткой летящая ржавчина или необработанная чистая прокатная поверхность дают 0,30 / 0,35; оцинкованные поверхности холодногнутых тонкостенных элементов имеют всего 0,17. Часть открытых справочников приводит для цинконаполненных неорганических грунтов после пескоструйной обработки более высокие 0,45–0,55 (при условиях: сухая плёнка 50–75 мкм, содержание цинкового порошка не ниже 80%, полный набор прочности не менее 24 ч); две трактовки расходятся. Инженерный вывод один: значение μ должно определяться испытанием образцов из того же материала, по той же технологии и из той же партии, а не приниматься на веру по таблице. Открытая трактовка выборки: одна партия контроля на каждые 2 000 т либо на каждый вид обработки поверхности, по 3 группы образцов в партии; приёмка требует, чтобы среднее по образцам не было ниже проектного значения и ни один образец не был ниже 85% проектного значения.
Для MEWP это означает: если силовые соединения стрелы и поворотной платформы спроектированы как фрикционные, последовательность окраски должна быть выстроена с учётом защиты фрикционных поверхностей и повторного измерения μ. При работах категорически запрещено наносить разметку или пачкать маслом фрикционные поверхности; при монтаже они должны оставаться сухими, работа под дождём не допускается. Открытая трактовка контроля преднатяга и момента: отклонение ±10%, средний коэффициент затяжки соединения 0,110–0,150 при стандартном отклонении не более 0,010. Профильная статья на нашем сайте: Можно ли красить фрикционные поверхности высокопрочных болтов: значения коэффициента сопротивления скольжению под покрытием и повторная проверка.
3. Поверхности скольжения телескопической стрелы и детали против износа
Подвижная пара телескопической стрелы обычно опирается на полимерные направляющие скольжения или противоизносные накладки, и зазор в сопряжении как раз рассчитан на поглощение износа. Органическое покрытие здесь — не решение по износостойкости: под циклическим контактом оно истирается первым, стёртая полоса образует разность потенциалов с целым покрытием вокруг, полосатая коррозия распространяется вдоль стёртой полосы, а продукты износа попадают в сопряжение. Когда нужно повысить износостойкость поверхности, следует идти путём износостойкого порошкового покрытия или технологии обработки поверхности, а не наращивать толщину антикоррозийной плёнки. См. Износостойкие порошковые покрытия: твёрдые наполнители, механизмы износа и выбор под режим, а также обсуждение баланса «толстая плёнка / быстрая сушка / атмосферостойкость» для строительной техники: Покрытия для строительной техники — баланс толщины, быстрого набора прочности и атмосферостойкости.
4. Резьба, канавки под стопорные кольца и уплотнительные поверхности
Покрытие внутри внутренней резьбы уменьшает эффективный диаметр зацепления и в худшем случае не даёт гайке сесть до упора или создаёт «фантомный момент». Для наружных резьбовых деталей открытая отраслевая практика — закладывать компенсацию допуска на покрытие до гальваники или окраски, обычно в размере 0,2–0,4 мм. У мобильных подъёмных рабочих платформ и строительных люлек, как только плёнка появилась в мелкошаговых отверстиях, регулировочных винтах и ходовых винтах, это напрямую влияет на функциональное суждение о выверке по горизонту и концевиках безопасности. Поэтому рекомендуется: резьбовые детали предпочитать в готовом окрашенном виде (с подтверждением технологии поставщиком), а не докрашивать на месте; локальная докраска допускается только для открытых торцов и в записи отмечается, какие участки резьбы не несут нагрузки.
VI. Горячее цинкование и дуплексные системы: основной маршрут для шасси и несущих элементов
Для сложноформенных, серийных сварных конструкций — деталей шасси, рам балласта, подвесных устройств люлек — горячее цинкование по EN ISO 1461 надёжнее обеспечивает покрытие кромок и внутренних полостей, чем полевая окраска. EN ISO 1461 (в Китае зеркально воспроизведён в GB/T 13912-2020) контролирует слой двойным критерием «локальная толщина плюс средняя толщина»; именно это отличает его от стандартов, где задаётся только среднее значение.
| Номинальная толщина стали | Нижний предел локальной толщины, мкм | Нижний предел средней толщины, мкм | Опорная масса слоя, г/м² |
|---|---|---|---|
| >6 мм | 70 | 85 | 505 / 610 |
| >3 мм до 6 мм | 55 | 70 | 395 / 505 |
| 1,5 мм до 3 мм | 45 | 55 | 325 / 395 |
| <1,5 мм | 35 | 45 | 250 / 325 |
| Литьё ≥6 мм / <6 мм | 70 / 60 | 80 / 70 | 505 / 575 и 395 / 505 |
| Центрифугированные изделия (резьбовые и т. п.) >6 мм / 3–6 мм / <3 мм | 45 / 35 / 25 | 55 / 45 / 35 | Пересчёт цинка: 1 мкм ≈ 7,14 г/м² |
По открытой пересчётной трактовке EN ISO 9224 годовая потеря толщины цинка в атмосфере составляет от 0,1–0,7 мкм/год в C1 до 4,2–8,4 мкм/год в C5. Отсюда для среды C4 (2,1–4,2 мкм/год) предельный срок потребления обнажённого среднего слоя цинка 85 мкм лежит в порядке 20–40 лет; реальный же ресурс сильно зависит от микрозоны, загрязнённости с влагой и обнажения стали на кромках, и в открытых источниках выигрыш дуплексной системы («цинк плюс финишная окраска») обычно приводят как 1,5–2,5 срока службы однослойного комплекса равной толщины. Этот множитель — отраслевой пересказ, а не пункт единого стандарта, и при цитировании трактовку нужно оговаривать.
1. Содержание кремния и фосфора и «избыточно толстый серый слой»
Химия стали напрямую влияет на рост цинкового слоя. Открытый критерий: когда кремний находится в пределах 0,03–0,12% или выше 0,25%, а фосфор выше 0,02%, сталь попадает в зону «активной стали» (диапазон Sandelin), где слой может дорасти до 200–300 мкм, стать серым и матовым, а на кромках стать хрупким. EN ISO 14713-2 классифицирует по Si + 2,5 P: ниже 0,04% — класс A (нормальный яркий слой), 0,14–0,25% — класс C (толстый, но пригодный), между ними — непредсказуемый класс B. Для закупщика следствие такое: толщину слоя горячего цинкования нельзя держать только на чертеже — Si и P должны фигурировать и в сертификате материала. Избыточно толстый слой меняет состояние границы под последующую окраску и размеры сопряжения, поэтому шарниры стрелы и подобные узлы могут потребовать переделки или заранее заложенного припуска под механообработку. Горячее цинкование обычно добавляет 3–6% массы, в предельных случаях до 15%, что влияет на расчёт балласта и момента устойчивости машины целиком.
2. Условия адгезии при окраске прямо по цинку
Свежую оцинкованную поверхность нельзя сразу покрывать обычной эпоксидной. Открыто применимы три приёма: пескоструйная обработка «обмахиванием» (лёгкий проход Sa 1) для повышения шероховатости, фосфатное или хроматное конверсионная обработка, либо система винилбутиралевого протравочного грунта (wash primer); перед окраской по цинку состояние основания также стоит классифицировать и записывать по ISO 8501-3. Если после цинкования снова требуется пескоструйная обработка, помните, что сплавленные слои на границе цинка и железа хрупкие и легко повреждаются избыточным давлением. Для долговечных конструкций равноценен и путь металлизационного цинка (алюминия) с последующим герметиком; механизм и выбор комплекса см. в Металлические покрытия термического напыления цинка и алюминия: механизм катодной защиты и комплексы по ISO.
VII. Сварные швы, кромки, полые профили и зоны скопления воды
На острых кромках высоковязкие составы за счёт поверхностного натяжения «стягиваются»; фактическая толщина на кромках часто вдвое меньше плоскостной или ниже. Поэтому предварительное окрашивание кромок и сварных швов (stripe coat) — это часть комплекса, а не опциональная операция. Рекомендуемая формулировка: на всех свободных кромках, линиях реза, сварных швах, головках болтов и торцах полых профилей сначала кистью наносится один слой примерно на 20% толще номинала комплекса, затем наносится распылением по плоскостям.
Полые профили (коробчатые балки стрелы, рамы платформы люльки, квадратная труба подвесного устройства) несут три риска, которые нужно проработать в первую очередь: вода, скапливающаяся внутри, где её нельзя ни удалить, ни осмотреть; остатки флюса и окалина после сварки; и незаделанные торцы, образующие капиллярные зазоры — капиллярный эффект затягивает солесодержащую воду и ползёт по внутренней стенке, где ничего не видно и не прощупывается. Открытые рекомендации дают два критерия: замкнутые профили обязательно снабжаются дренажными и смотровыми отверстиями, расположенными под фактическим положением при установке; а уплотнение плоскостей нахлёста и щелей выполняется эластичным герметиком, не растворяющим металлический слой. Логика перекликается с режимами конденсата при высокой влажности в помещении — см. Антикоррозийная защита металлоконструкций крытых бассейнов: комплексы для хлоридной, влажной и конденсатной среды и пример аммиачной коррозии животноводческих зданий: Металлоконструкции животноводческих зданий: аммиачная влажная среда и окрасочные комплексы.
На прибрежных и причальных машинах проблема кромок стоит острее. Логику комплексов C5 и прежнего C5-M морской атмосферы, а также совместное действие УФ и биообрастания наши статьи разбирают отдельно: Морские комплексы C5-M: комбинированная защита от соляного тумана, УФ и биообрастания, а выбор финишных покрытий для портовых машин, стойких к соляному туману, — в Высокопрочное наносоставное финишное покрытие портовых машин, стойкое к соляному туману.
VIII. Приёмка: четыре акта — не пропускать ни одного
Приёмку поставки рекомендуется оформлять четырьмя актами: журнал предобработки, журнал толщины плёнки, журнал контроля сплошности покрытия и адгезии, и журнал безокрасочных зон и ремонтов. Первые три опираются на общие стандарты; четвёртый специфичен для этого класса оборудования и на практике чаще всего пропускается.
1. Толщина плёнки: правило 80/20 по ISO 19840
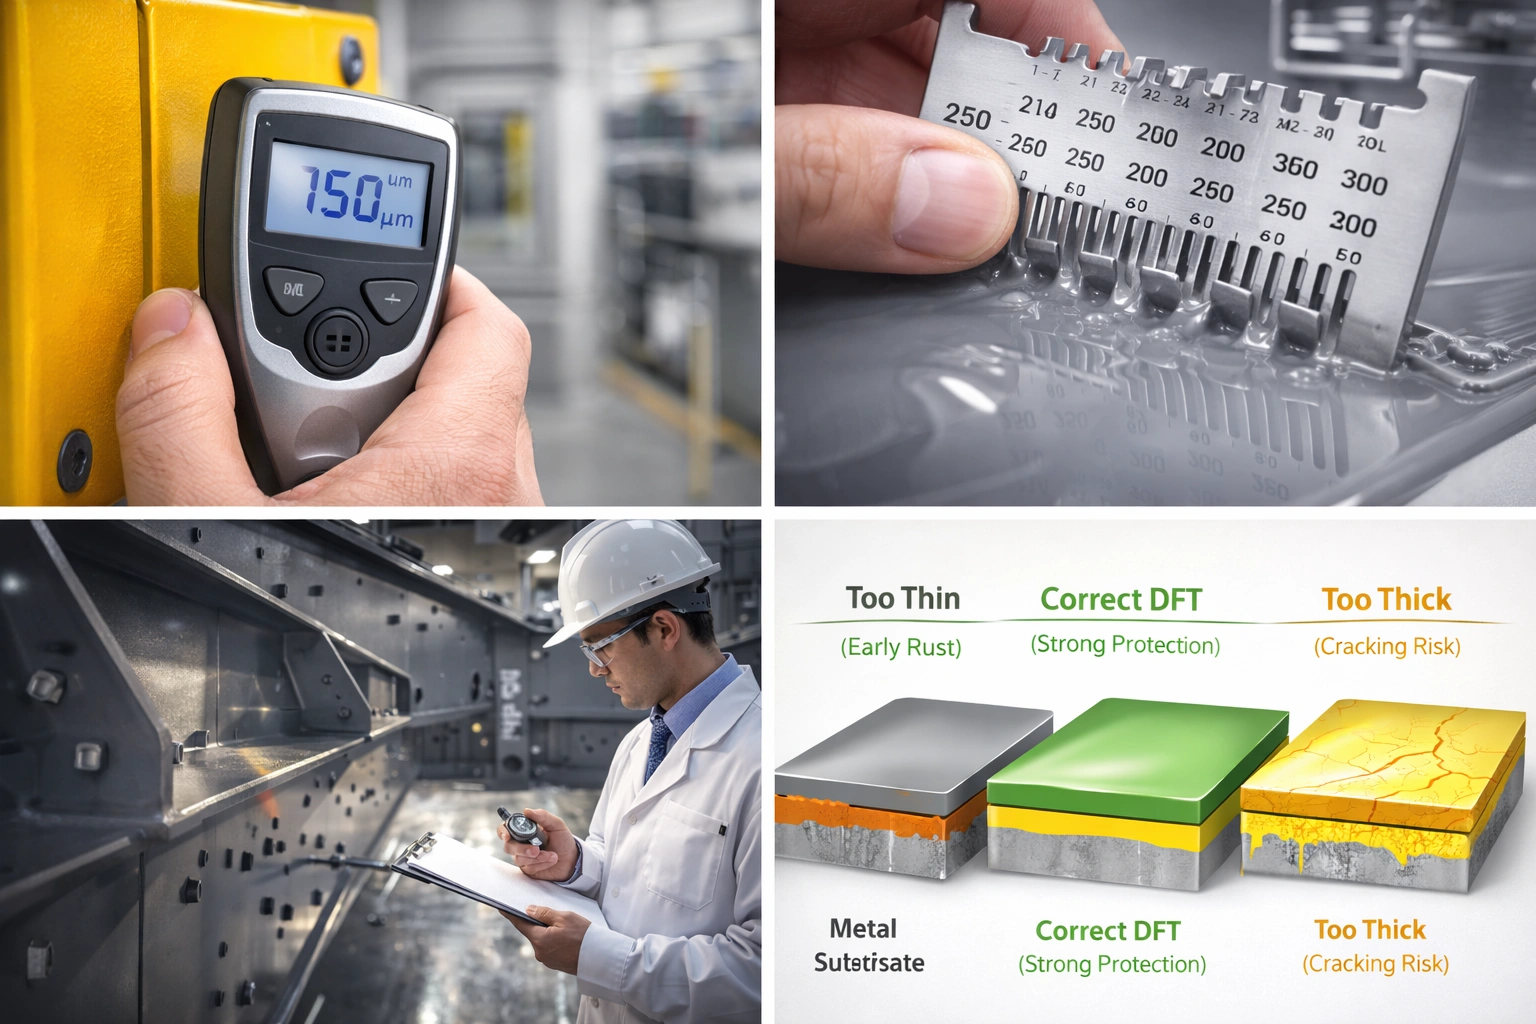
ISO 19840:2012 применима к защитным комплексам с номинальной толщиной сухого покрытия не менее 40 мкм. Приёмка одновременно удовлетворяет четырём условиям: среднее показание измерительной зоны не ниже NDFT; ни одно отдельное показание не ниже 80% NDFT; доля показаний между 80% и 100% составляет менее 20%; и ни одно показание не превышает верхний предел, заданный спецификацией. Число точек растёт с площадью: до 1 м² 5 точек, 1–3 м² 10 точек, 3–10 м² 15 точек, 10–30 м² 20 точек, 30–100 м² 30 точек, далее плюс 10 точек на каждые 100 м². Шероховатая после пескоструйной обработки поверхность завышает показания прибора, поэтому вводится поправка по ступеням шероховатости ISO 8503-1: мелкая 10 мкм, средняя 25 мкм, крупная 40 мкм; при неизвестной шероховатости и без опорной голой пластины принимают 25 мкм. Если одно показание выходит за допуск, его можно перемерить в пределах 10 мм и, если оно в норме, заменить прежнее значение. Заметьте, что это отличается от правила 90/10, применяемого в стандарте IMO по балластным танкам (требует, чтобы 90% точек были не ниже NDFT, а оставшиеся 10% не ниже 0,9 NDFT, при целевой NDFT 320 мкм); при морском или прибрежном объёме сначала выясните, какой линейкой пользуется договор.
Наша статья Подготовка поверхности Sa 2.5 и степени пескоструйной очистки подробнее раскрывает приборы и поправки при измерении толщины плёнки.
2. Контроль сплошности покрытия и адгезия
Обнаружение свищей (пропусков) выбирается по толщине: тонкие слои допускается проверять низковольтным методом влажной губки (в открытых источниках часто фигурирует порядок 90 В), толстые комплексы переходят на высоковольтный искровой метод, а испытательное напряжение задаётся по формуле производителя прибора и толщине покрытия. Приёмка адгезии ведётся методом отрыва по ISO 4624 / GB/T 5210 (или ASTM D4541). Распространённые нормы тяжёлой защиты задают не менее 5 МПа; для системы IMO по балластным танкам открытая трактовка даёт свыше 3,5 МПа для эпоксидных комплексов и свыше 5,0 МПа для альтернативных, с разделением доли границного и когезионного разрушения. Суждение обязательно сочетать число с характером разрушения — только цифра даёт ложный вывод, подробнее в Приёмка адгезии антикоррозийных покрытий: числовые критерии отрыва и виды разрушения.
3. Журнал безокрасочных зон и ремонтов — тот, который всегда экономят
Рекомендуемые позиции записи: схема и нумерация безокрасочных поверхностей; результат проверки перед сборкой (проходит ли шкворень свободно? в сохранности ли защита фрикционных поверхностей?); каждый участок ремонта с фактически достигнутой степенью зачистки; ширина нахлеста ремонта (обычное требование — не менее 50 мм) и ширина пера (не менее 30 мм); а также перемеренные после ремонта толщина плёнки и адгезия. Если этот акт сохранится в заводской приёмке и материалах ежегодного освидетельствования, технических споров при разборе аварий и предъявлении претензий по качеству станет намного меньше.
IX. Лабораторная квалификация: не переводите часы соляного тумана в годы эксплуатации
Испытание в соляном тумане — ускоренный метод сравнения; устойчивой линейной связи между часами в камере и годами атмосферной эксплуатации нет. Нейтральный соляной туман по ISO 9227 ведётся при 35 °C и 5% NaCl; ISO 12944-6 и -9 судят по ширине ползучести коррозии от нанесённой риски, и распространённое в открытых источниках требование — ползучесть от риски не более 2,0 мм в одну сторону для C3 и C4 и не более 2,5 мм для C5 и CX.

| Позиция квалификации | C3 | C4 | C5 | CX |
|---|---|---|---|---|
| Длительность нейтрального соляного тумана NSS, ч | 240 | 480 | 720 | 720–1 440 |
| Длительность испытания конденсатной влагой, ч | 240 | 480 | 720 | 720–1 440 |
| Циклическое старение (ISO 12944-9) | Не требуется | Опционально | 2 520 (35 циклов) | 4 200 (58 циклов) |
| Критерий ползучести от риски, мм | ≤2,0 | ≤2,0 | ≤2,5 | ≤2,5 |
| Типовой размер испытательной пластины, мм | 150 × 100 × 3 или 150 × 75 × 3 (пластины модельного отсека IMO — 200 × 400 × 3) | |||
В открытых пересказах один цикл циклического старения длится 72 ч: 24 ч соляной туман, 24 ч конденсат, 12 ч низкой температуры −20 °C и 12 ч УФ. Такое «многофакторное циклическое» воздействие куда ближе к реальным механизмам отказа, особенно к вздутиям на кромках и в нахлёстках ремонта. Для MEWP и строительных люлек объектом квалификации стоит задавать комбинацию «комплекс + предобработка + обработка кромок», а не просто плоскую пластину: образец должен нести одну кромку реза со скруглением R 2 мм и один угловой сварной шов, чтобы результаты сравнения соответствовали реальной отказоустойчивости машины. Как читать результаты NSS: Оценка нейтрального соляного тумана NSS: чтение пластин по GB/T 1771, ISO 9227 и ASTM B117.
X. Полевое нанесение, локальный ремонт и соответствие по водным системам
1. Окна нанесения и протокол условий среды
Безвоздушное распыление — основной способ полевого и цехового ремонта. Обычные параметры: 60–120 мкм мокрой плёнки за проход, калибр сопла и давление по техническому листу продукта, двухкомпонентный материал после механического перемешивания выдерживается 15 мин и выбраковывается по истечении времени жизнеспособности (обычно порядка 45 мин), разбавитель держат в пределах 5%, чтобы избежать потёков и «сухого» распыла. Межслойный интервал перекраски задаётся продуктом, открыто обычная формулировка: грунт не ранее 4 ч и не позднее 24 ч, промежуточный слой не ранее 6 ч и не позднее 7 сут. Критерии сушки при 25 °C: отсутствие налипания «на отлип» примерно через 30 мин, отсутствие возврата отпечатка под давлением примерно через 24 ч, полное отверждение — 7 сут. В холодных условиях краску и основание нужно прогревать синхронно и держать разницу в пределах 2 °C, иначе теневые стороны дают конденсат. Параметры нанесения и контроль выпадения коррозии для водных систем — в отдельной статье: Водные двухкомпонентные полиуретановые покрытия (2K WPU) для строительной техники: стандартные параметры безвоздушного распыления.
2. Практичный маршрут локального ремонта парка проката
Ограничение ремонта парка — недопустимость долгого простоя: пескоструйная обработка всей площади исключена, работа остаётся локальной. Возможен маршрут: зашлифовать периметр в «перо», затем точечно очистить до Sa 2½ либо как минимум довести механизированной зачисткой до St 3, восстановить послойно в исходном комплексе, сделать пологий скос на нахлёстах и перемерить толщину и адгезию. Если повторная коррозия превышает 5% площади, возвращаться к пескоструйной очистке; открытый критерий адгезии после ремонта — не менее 5 МПа либо равенство исходному комплексу. Если исходный и ремонтный комплексы несовместимы (например, эпоксид поверх старой алкидной), сначала сделайте миниатюрный образец на межслойную совместимость, чтобы не уйти в массовую переделку.
3. VOC и предельные содержания вредных веществ: трактовка соответствия
В Китае промышленные защитные покрытия контролируются обязательным национальным стандартом GB 30981-2020 об ограничении вредных веществ в промышленных защитных покрытиях. Сводка открытых пересказов предельных значений включает: VOC грунтов на основе растворителей по металлическому основанию ужесточён с прежних 650 г/л до 500 г/л; финишные покрытия для портовых машин ужесточены с 700 г/л до 500 г/л; водные покрытия для машин ограничены 250 г/л; безрастворительные — 100 г/л. Содержание бензола не более 0,3%, сумма толуола и ксилола ограничена порядка 35%, полициклические ароматические углеводороды не более 500 мг/кг, сумма четырёх фталатов не более 0,1%, плюс введено обязательное ограничение тяжёлых металлов, включая свинец, кадмий, хром и ртуть. Стандарт экологической оценки продукции GB/T 35602-2017 задаёт для водных промышленных покрытий более жёсткий предел 200 г/л. Всё вышеперечисленное — вторичный пересказ; обязательными являются значения по категории продукта, состоянию нанесения и тексту самого стандарта, а для машин на экспорт требуется отдельная сверка с регламентами VOC рынка назначения. Дополнительный контекст: Водные и растворительные покрытия: рамка выбора по свойствам, стоимости и соответствию.
XI. Ключевые данные и критерии одной сводкой
- Потеря толщины низкоуглеродистой стали: C3 25–50 мкм/год, C4 50–80 мкм/год, C5 80–200 мкм/год, CX более 200 мкм/год (открытая трактовка ISO 12944-2).
- Потеря толщины цинка: C3 0,7–2,1 мкм/год, C4 2,1–4,2 мкм/год, C5 4,2–8,4 мкм/год; пересчёт цинка 1 мкм ≈ 7,14 г/м².
- Ступени долговечности: ≤7 лет / 7–15 лет / 15–25 лет / более 25 лет, критерий первого обслуживания — около 10% площади достигает заданной степени ржавчины (ISO 12944-1:2017).
- Справка по NDFT: C4 с прочим грунтом — средняя долговечность 200 мкм, высокая 240 мкм; C5 с цинксодержащим грунтом — высокая долговечность 240 мкм (Таблица 3).
- Приёмка толщины: среднее не ниже NDFT; отдельная точка не ниже 80% NDFT; доля показаний 80%–100% менее 20%; нижняя граница применимости NDFT 40 мкм (ISO 19840:2012).
- Поправка на шероховатость: мелкая 10 мкм / средняя 25 мкм / крупная 40 мкм; при неизвестной брать 25 мкм.
- Критерии предобработки: Sa 2½ с остаточными пятнами не более 5% площади; профиль Rz обычно 40–75 мкм; растворимые соли в пересчёте на NaCl не более 50 мг/м², 20–30 мг/м² для высокоэффективных комплексов.
- Условия нанесения: основание не менее чем на 3 °C выше точки росы; относительная влажность не более 85%; грунт в течение 4 ч после Sa 2½ (на побережье в течение 2 ч).
- Критерий допуска: для отверстия Ø30–40 мм поле H7 составляет +0,025 мм; один слой тяжёлого комплекса 60–120 мкм уже в 2–5 раз больше поля, поэтому отверстия шкворней остаются без покрытия.
- Критерий фрикционных поверхностей: пескоструйная обработка (дробь или абразив) с последующим неорганическим цинконаполненным грунтом — приводимое в открытых источниках μ падает с 0,45 / 0,55 до 0,35 / 0,40; оцинкованные поверхности дают всего 0,17.
- Критерии цинкования: при толщине листа более 6 мм локальная 70 мкм и средняя 85 мкм (EN ISO 1461 / GB/T 13912-2020); для активной стали слой дорастает до 200–300 мкм.
- Выигрыш дуплекса: приводится в открытых источниках как 1,5–2,5 срока службы однослойного комплекса равной толщины (не пункт единого стандарта).
- Лабораторные критерии: ползучесть от риски C3 / C4 не более 2,0 мм, C5 / CX не более 2,5 мм; циклическое старение 72 ч на цикл.
- Критерии по оборудованию: ограждение не ниже 1 100 мм, бортовая планка не ниже 150 мм, сигнализация при ветре 12,5 м/с, гидравлические магистрали на 2 от рабочего давления, сопротивление изоляции не ниже 1 МОм (открытые пересказы серии EN 280).
XII. Частые вопросы FAQ
Q1: Можно ли в закупочном техническом соглашении просто написать «комплекс C4»?
Не рекомендуется. Одна фраза «комплекс C4» скрывает минимум четыре переменные: ступень долговечности (в одном классе 200 мкм и 280 мкм заметно различаются по цене), тип грунта (наличие цинка сразу меняет NDFT), различие зон (засоляемая плоскость под шасси и открытая плоскость стрелы — это разные классы), и перечень безокрасочных поверхностей. Исполнимая форма — одна таблица из шести столбцов «зона — класс — срок — NDFT — предобработка — схема безокрасочных зон», с внесёнными туда же методами приёмки (ISO 19840 и ISO 4624) и числом точек отбора проб.
Q2: Отверстие шкворня уже докрасили — можно ли спасти его развёрткой?
Можно, но по процедуре ремонта, а не свободной обработкой на месте. Развёртка оставит границу покрытия внутри отверстия, обнажит металл как очаг щелевой коррозии и изменит исходный зазор сопряжения. Предлагаемый порядок: сначала измерить фактический зазор и нарастание покрытия и оценить, восстанавливается ли сопряжение мойкой и лёгкой притиркой; если развёртка неизбежна, внести размер после развёртки в акт контроля, затем нанести stripe coat и герметик на устье отверстия и на следующем обслуживании пометить это место как приоритетное для осмотра.
Q3: На фрикционную поверхность нанесли антикоррозийный грунт — насколько упадёт μ?
Насколько упадёт, зависит от краски, толщины сухого покрытия, содержания цинкового порошка и состояния отверждения, и открытые трактовки расходятся: один пересказ даёт «0,35 / 0,40 для неорганического цинконаполненного грунта после пескоструйной обработки», другой — «0,45–0,55 (сухая плёнка 50–75 мкм, цинковый порошок не ниже 80%, набор прочности не менее 24 ч)». Поэтому исполнимый путь — испытать образцы из того же материала, той же технологии и той же партии и держать среднее не ниже проектного значения, а каждый образец не ниже 85% проектного. Причина, почему эта проблема повторяется, — постановка окраски до обработки фрикционной поверхности без повторной проверки μ.
Q4: Нужен ли поверх оцинковки ещё и финишный слой?
Смотря по сроку службы и узлу. Для C3 в помещении или для машин на крытом оборотном складе одного слоя горячего цинкования обычно достаточно. Выше C4 — побережье, противогололёдные реагенты или химическая атмосфера — приводимый в открытых источниках выигрыш дуплекса 1,5–2,5 оправдывает вложения. Условия: сначала записать состояние оцинкованного основания по ISO 8501-3, затем обеспечить адгезию одним из трёх приёмов — «обмахивающая» пескоструйная обработка, конверсионная обработка или эпоксидный протравочный грунт; и помнить, что при избыточно толстом слое (активная сталь 200–300 мкм) на сопрягаемых поверхностях нужен заранее заложенный припуск под механообработку, а цинковые наросты на кромках сначала сошлифовываются.
Q5: Чем толще плёнка, тем безопаснее? Есть ли верхний предел?
Проблема избыточной толщины реальна. Первое: превышение заданных продуктом верхних пределов за проход или суммарно даёт потёки, задержку растворителя и недоотверждение; растворитель, запертый в толстой плёнке, не может выйти и образует свищи и вздутия. Второе: на подвижных и сопрягаемых поверхностях толщина напрямую меняет размер (см. Таблицу 5). Третье: верхний предел приёмки — тоже жёсткий критерий, ISO 19840 прямо указывает, что ни одно показание не превышает максимум спецификации. Разумно «сделать точно» по NDFT и правилу 80/20, а не «сделать с запасом», и направить сэкономленный бюджет на предобработку и предварительное окрашивание кромок.
Q6: На месте возможно лишь St 3 — выдержит ли это комплекс тяжёлой защиты?
Для комплексов, исходно рассчитанных под Sa 2½, St 3 применим только к локальному ремонту и должен компенсироваться так: удалить все рыхлые слои ржавчины и старой краски и вывести в «перо»; ширина нахлеста не менее 50 мм; предпочесть конверсионные или устойчивые к остаточной ржавчине грунты с меньшей чувствительностью к степени подготовки; после ремонта по тому же критерию перемерить адгезию и толщину. Если повторная коррозия превышает 5% площади, возвращайтесь к пескоструйной очистке, иначе ремонт обычно разрушается раньше окружающей исходной плёнки, и машина попадает в цикл «заплата портится раньше основного слоя».
Q7: Можно ли записать 720 ч соляного тумана как «15 лет атмосферостойкости»?
Прямого пересчёта нет. Между часами в камере и годами атмосферной эксплуатации универсальной линейной связи нет; 720 ч — лишь лабораторный порог комплекса при определённом классе (в открытых пересказах соответствует C5). Договорно надёжнее две параллельные формулировки: комплекс удовлетворяет определённому предписанию ISO 12944-5 и NDFT и проходит лабораторную квалификацию по ISO 12944-6 (или -9); и одновременно заявляется проектная долговечность по ступеням ISO 12944-1 (например, средняя долговечность 7–15 лет) с оговоркой, что срок исходит из корректного определения класса активности и надлежащего обслуживания. Трактовка чтения пластин для квалификационных испытаний — в нашей статье по оценке NSS.
Q8: Когда решение по окраске MEWP и строительных люлек отдаётся поставщику краски, а когда оно должно вернуться к заводу-изготовителю?
Разделительная линия — затрагивается ли функциональная поверхность. Выбор комплекса, контроль толщины, предобработка и приёмка защитных поверхностей могут выполняться поставщиком краски и подрядчиком по окраске по техническому соглашению. Перечень безокрасочных поверхностей, фрикционные поверхности и повторное измерение μ, размеры сопряжения шкворней и резьбовых деталей, режим смазки канатов и фрикционных колёс, требования к токопроводности контактных поверхностей — всё это относится к заводу-изготовителю или исходному разработчику, и любое изменение утверждается только ими. Если ремонт затрагивает любой из этих пунктов, сохраняйте заявку на изменение и протоколы измерений и закрывайте контур в сопроводительной документации, чтобы не противоречить выводам ежегодного освидетельствования.
XIII. Ссылки и основание изложения
- ISO 12944-1:2017, ISO 12944-2:2017, ISO 12944-5:2018, ISO 12944-6:2018, ISO 12944-9:2018 — серия защитных окрасочных комплексов для стальных конструкций: общие положения, классификация среды, комплексы и требования по результатам, методы лабораторных испытаний и прибрежная (CX) часть.
- Серия GB/T 30790 (например, GB/T 30790.2-2014) — китайские адоптированные редакции ISO 12944, основанные на версии ISO 1998 года, с возрастным разрывом относительно действующих текстов ISO.
- ISO 19840:2012 — измерение и критерии приёмки толщины сухого покрытия на шероховатых поверхностях (правило 80/20, число точек выборки, поправки на шероховатость).
- ISO 8501-1 / GB/T 8923.1-2011, ISO 8501-3, ISO 8502-3, ISO 8502-6 и -9, серия ISO 8503 — степени чистоты, состояние основания, запылённость, растворимые соли и профиль поверхности.
- EN ISO 1461:2022, GB/T 13912-2020, EN ISO 14713-2, ASTM A123, EN ISO 9224 — толщина слоя горячего цинкования, классификация активной стали и оценка срока службы цинкового слоя.
- EN 280-1:2022 (и серия EN 280), GB/T 19155-2017, EN 60204-1, ISO 5817, EN 1993 — требования по конструкции, прочности и электрике для самоходных подъёмников с рабочей платформой и подвесных рабочих платформ (люлек).
- JGJ 82, GB 50205-2020, JGJ/T 251-2011, GB/T 13288 — соединения высокопрочных болтов стальных конструкций, приёмка и технические регламенты антикоррозийной защиты.
- GB 30981-2020, GB/T 35602-2017, GBZ 2.1-2019 — ограничение вредных веществ в промышленных защитных покрытиях, экологическая оценка продукции и предельно допустимые уровни профессионального воздействия.
- Стандарт IMO по характеристикам защитных покрытий балластных танков (PSPC) — целевой срок 15 лет, NDFT 320 мкм, правило 90/10, скругление кромок R 2 мм и смежные требования.
Основание изложения: Данные этой статьи нужно разделять на три вида. Первое: количественные позиции, взятые непосредственно из рамочных положений стандартов (интервалы скорости коррозии, ступени NDFT, правило 80/20, толщины цинкования, таблица μ, пределы VOC), собраны по открытым каналам со взаимной перепроверкой несколькими источниками, но для договорного и сертификационного применения обязательна сверка с официальным действующим текстом каждого стандарта. Второе: длительности испытаний, коэффициенты нагрузки и размеры ограждения, приводимые в пересказе сторонних лабораторий и органов по сертификации, имеют различия по редакции и трактовке (отмечены по тексту на месте) и не должны в одиночку служить входом для проектирования. Третье: отраслевые пересказы вроде «дуплекс даёт 1,5–2,5 срока» или «подготовка поверхности даёт около 60%» годятся для общения и ранжирования решений, но не для внешних заявлений. Статья не даёт никаких обязательств по характеристикам продукции какого-либо бренда или партии; каждый числовой критерий должен быть заново подтверждён применительно к условиям предобработки, среде эксплуатации и циклу обслуживания конкретного проекта.
Last updated: 2026-11-07
Материал подготовлен технической командой Kexin New Materials (Guangdong) Co., Ltd. для инженеров в области промышленных покрытий и антикоррозийной защиты металлоконструкций. Компания поставляет промышленные антикоррозийные покрытия, водные промышленные лакокрасочные материалы и комплексные услуги по нанесению; работает с заводами-изготовителями, подрядчиками и окрасочными субподрядчиками как с корпоративными клиентами, торговые условия поставки заключаются по EXW или FOB, все заказчики — корпоративные закупщики. Названия стандартов и нормативов следует сверять с действующими редакциями; любые изменения обработки сопрягаемых, фрикционных и функциональных поверхностей безопасности выполняются только после подтверждения изготовителем оборудования или исходным разработчиком.