Тяжёлое антикоррозийное порошковое покрытие — это система порошковых слоёв, применяемая в жёстких коррозионных условиях и требующая длительного (15–30 лет и более) срока защиты, типичным представителем которой являются термореактивный эпоксидный порошок (FBE, Fusion Bonded Epoxy) и трёхслойная полиэтиленовая или трёхслойная полипропиленовая (3LPE / 3LPP) наружная антикоррозийная конструкция трубопровода на основе FBE. В отличие от декоративных порошков, ценность тяжёлого антикоррозийного порошка заключается в том, чтобы «не разрушаться десятилетиями под землёй, под водой, в морской среде и в химической атмосфере». Согласно ISO 12944-2, коррозионные среды классифицируются от C1 (очень низкая) до CX (чрезвычайно высокая) и Im1–Im3 (условия погружения); тяжёлое антикоррозийное порошковое покрытие в основном обслуживает наиболее суровые категории C4–CX и Im1–Im3. С точки зрения срока службы инженерного объекта, «тяжёлый» в тяжёлом антикоррозийном порошке — это не только большая толщина слоя, но и серьёзная проработка системы, серьёзная предварительная обработка и серьёзный контроль — любая экономия на любом этапе сократит расчётный срок службы в десятилетия до аварии за несколько лет.
В области функциональных порошков компания Кэсинь Новые Материалы (kexinMaterials) предоставляет порошковые решения с однослойным FBE и комплектацией 3LPE / 3LPP, а также совместно проектирует антикоррозию с износостойкостью и изоляцией. В этой статье на основе цитируемых стандартов (ISO 12944, GB/T 1771, ASTM B117, SY/T 0315, GB/T 23257) раскрывается техническая суть тяжёлого антикоррозийного порошка, чтобы помочь инженерам превратить «долговременную антикоррозию» из лозунга в проверяемые толщину плёнки и солевой туман.
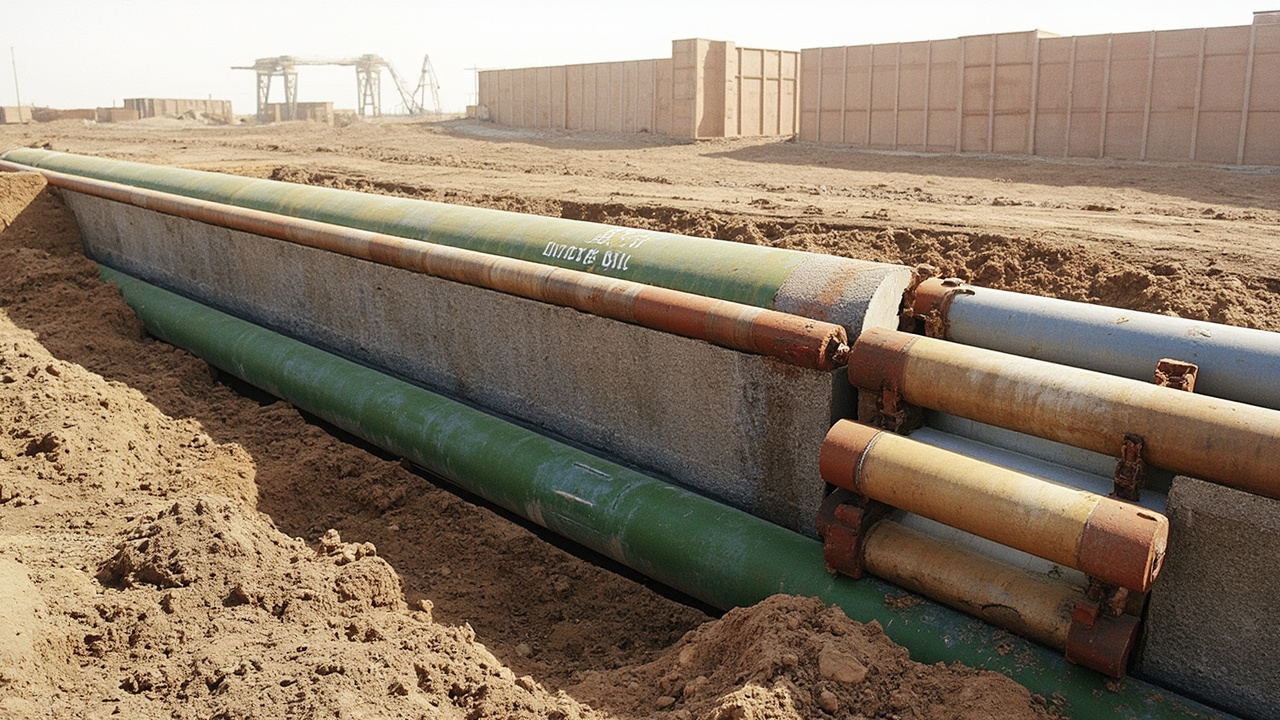
一、Почему порошок может обеспечивать «тяжёлую антикоррозию»
Жидкая эпоксидная краска с цинковым наполнением полагается на катодную защиту за счёт расходования цинка (см. механизм эпоксидной грунтовки с цинковым наполнением), а тяжёлое антикоррозийное порошковое покрытие основано главным образом на «плотном эпоксидном барьере, усиленном сцеплении и увеличенной толщине плёнки», при необходимости применяясь совместно с катодной защитой. Во-первых, плотность и отсутствие пор: FBE образует за один проход слой 300–600 микрон, сшитая сеть без остатков растворителя блокирует воду, кислород и ионы. Во-вторых, исключительная адгезия: эпоксидная смола обладает отличной адгезией к пескоструйной стали (Sa2.5, см. обработка поверхности перед окраской Sa2.5), на границе не проникает вода. В-третьих, химическая стойкость: сшитый эпоксид стоек к почвенным средам и катодному отслаиванию (требует контроля). В-четвёртых, формирование толстой плёнки за один проход: электростатическое напыление порошка с последующим оплавлением достигает толщины за один раз, что лучше многократного нанесения жидкости. В-пятых, совместимость с катодной защитой: в области трубопроводов FBE в сочетании с внешним током или протекторной катодной защитой является классической комбинацией, рекомендуемой NACE и ISO.
Примечание: порошковая тяжёлая антикоррозия в основном используется для подвергаемых термообработке металлических изделий (трубы, арматура, заранее изготовленные стальные конструкции); для крупных конструкций, которые нельзя запечь на месте, по-прежнему чаще применяют жидкие системы (см. антикоррозийная окрасочная система ISO 12944). Однако модель заводского изготовления с последующим ремонтом стыков на месте охватывает подавляющее большинство трубопроводов и стандартных изделий.
二、Термореактивный эпоксидный порошок (FBE)
FBE — это однокомпонентный эпоксидный порошок; после предварительного нагрева изделия (около 200–230℃) производится электростатическое напыление или нанесение методом погружения в кипящий слой, порошок оплавляется, растекается и образует химическую или физическую связь со стальной поверхностью, при охлаждении формируя плотный эпоксидный слой. Ключевые параметры: толщина плёнки обычно 300–600 микрон (для трубопроводов 350–500); адгезия по решётчатому надрезу GB/T 9286 класс 0/1; катодное отслаивание по методам NACE или SY (например, 65℃ / 30 дней ≤ норме); стойкость к солевому туману по GB/T 1771 или ASTM B117 на уровне тысяч часов; удар по GB/T 1732 или ASTM D2794; отверждение определяется по времени желатинизации по ISO 8130-6 для соответствия скорости линии.
Для FBE в Китае есть стандарт SY/T 0315 «Технический стандарт на наружное покрытие из термореактивного эпоксидного порошка для стальных трубопроводов», на международном уровне — NACE SP0394, CSA Z245.20 и др. Для арматуры с FBE существуют отдельные стандарты продукции (например, JG/T 502). FBE обладает отличной стойкостью к почвенной коррозии и химическим веществам, но слабее против механических повреждений (удар при засыпке каменистого грунта), поэтому в суровых механических условиях наносится полиэтилен или полипропилен, образуя 3LPE / 3LPP.
| Параметр | Типичный диапазон/стандарт | Пояснение |
|---|---|---|
| Толщина плёнки | 300–600 µm (однослойная) | Для трубопроводов FBE обычно 350–500 µm |
| Адгезия | GB/T 9286 решётчатый надрез класс 0/1 | Исключительно высокая к пескоструйной стали |
| Катодное отслаивание | По методам NACE/SY | Оценка стабильности совместно с CP |
| Стойкость к солевому туману | GB/T 1771 / ASTM B117 | Уровень тысяч часов без коррозии основы |
| Удар | GB/T 1732 / ASTM D2794 | Сопротивление транспортным ударам |
| Отверждение | Время желатинизации ISO 8130-6 | Соответствие скорости линии |
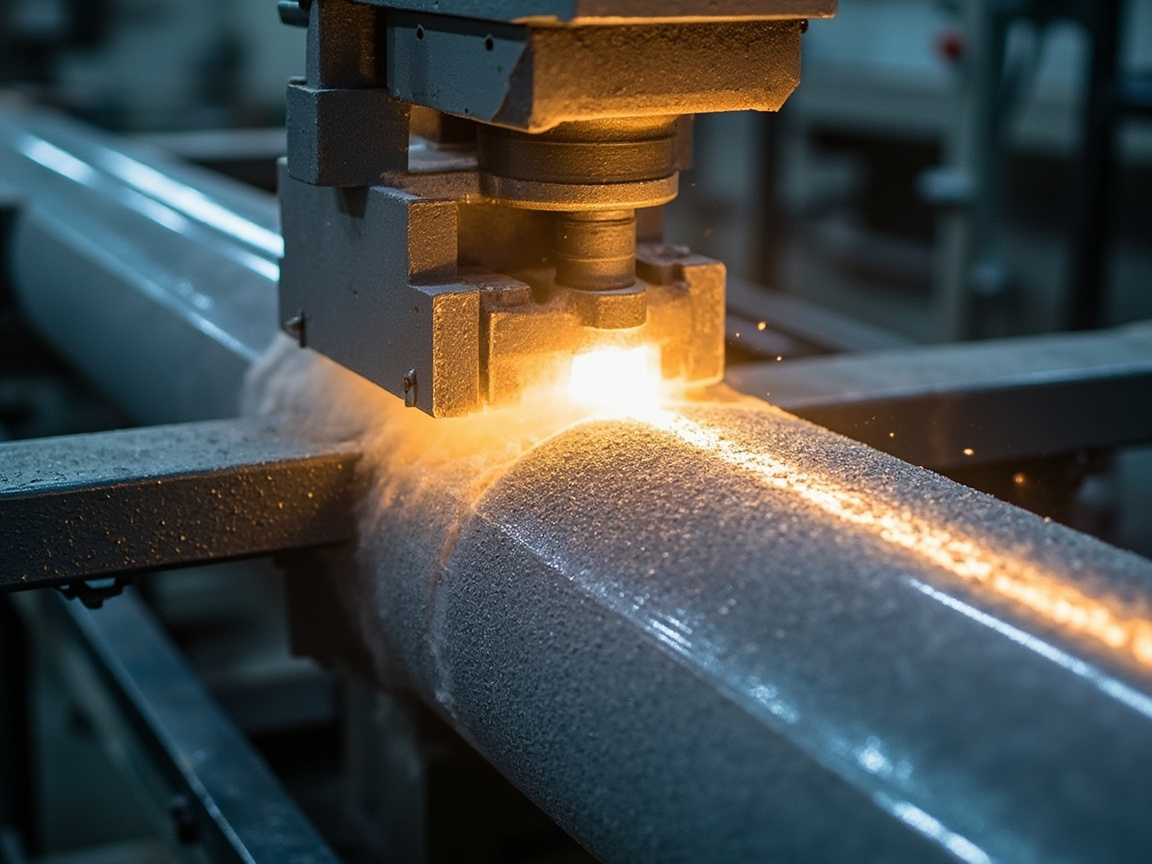
三、Трёхслойная структура (3LPE / 3LPP)
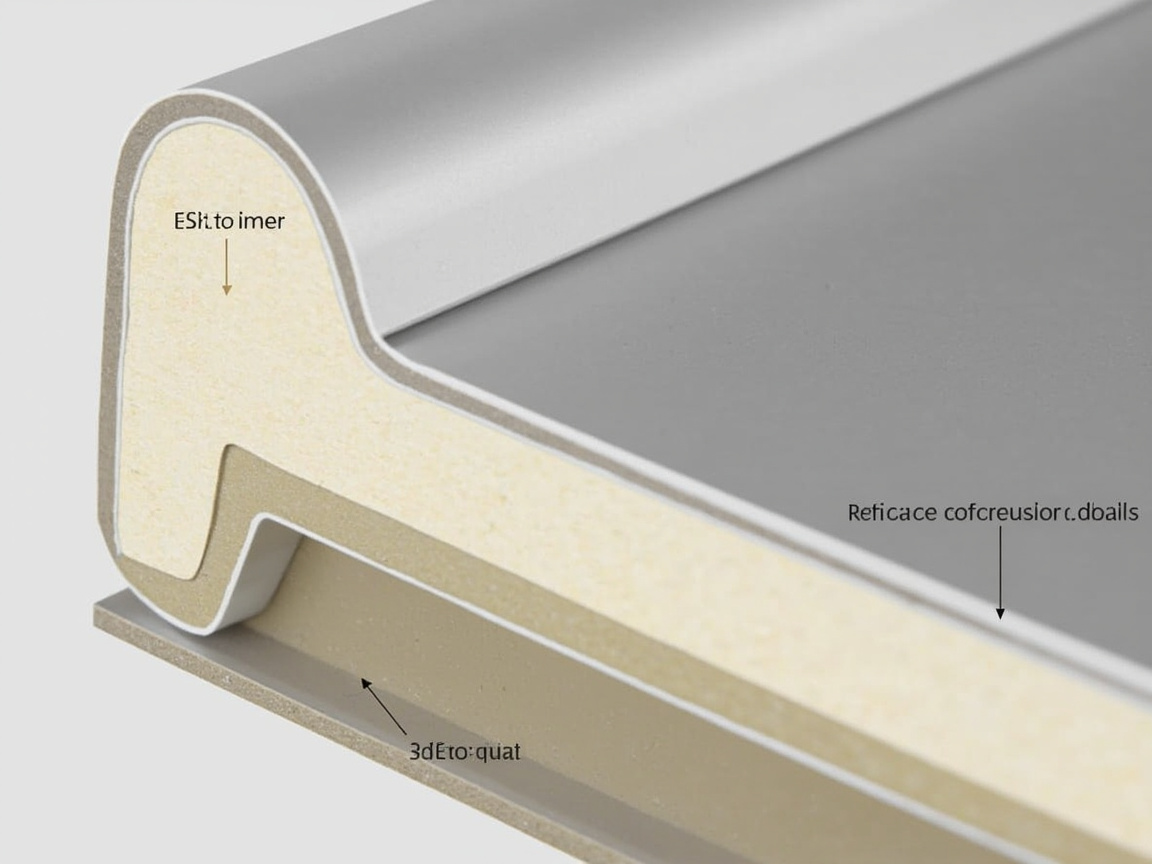
Для сочетания «адгезионной защиты (FBE) и механической защиты (PE/PP)» подземные трубопроводы широко используют трёхслойное экструзионное покрытие. Нижний слой FBE (около 150–250 микрон) обеспечивает адгезию и антикоррозию; промежуточный адгезив (около 200–400 микрон) соединяет эпоксид и полиолефин, гарантируя межслойное склеивание; наружный слой PE или PP (около 1,8–3,5 мм) обеспечивает механическую защиту, стойкость к почвенным напряжениям, стойкость к УФ (PP более термостоек). Стандарт этой структуры в Китае — GB/T 23257 «Полиэтиленовое антикоррозийное покрытие для подземных стальных трубопроводов», международный — ISO 21809-1. 3LPP выдерживает более высокую температуру (до 70–110℃ и выше), используется для высокотемпературной нефти или паропроводов; 3LPE — для нормальной или средней температуры. Выбор осуществляется по четырём измерениям: «коррозионность почвы + температура + механический риск + катодная защита».
Компания Кэсинь Новые Материалы (kexinMaterials) в комплектации 3LPE подчёркивает совместимость адгезива с FBE — недостаточная прочность межслойного отслаивания (по испытанию на отслаивание GB/T 23257) является распространённым отказом, которым нужно управлять как со стороны рецептуры порошка, так и со стороны экструзионного процесса. Есть часто упускаемая деталь: недостаточная степень отверждения FBE приведёт к плохой реакции с адгезивом, поэтому критически важно, чтобы мгновенная температура на участке FBE повышалась достаточно для полного отверждения; а окислительная обработка слоя адгезива (пламя или коронный разряд) определяет его связь с PE/PP, чрезмерная или недостаточная обработка ослабит межслойную силу. «Межфазная химия» между тремя слоями — вот ядро долговечности 3LPE, а не просто физическое наложение трёх слоёв.
四、Механизм катодного отслаивания и синергия с катодной защитой
Катодное отслаивание (Cathodic Disbondment) — это наиболее важный режим нестабильности FBE при катодной защите; понимание механизма необходимо для правильного проектирования и приёмки. Процесс примерно следующий: когда на трубопровод подаётся катодная защита и потенциал стальной поверхности смещается в отрицательную сторону, если в покрытии есть микродефекты или каналы проникновения, вода и ионы проникают в границу раздела, на стальной поверхности протекает катодная реакция (выделение водорода или образование щелочной среды), эпоксидно-стальная граница адгезии подщелачивается, гидролизуется, и покрытие отслаивается сплошным слоем от дефекта во все стороны. Чем больше радиус отслаивания, тем легче защитный ток «расползается» на большую площадь, и антикоррозийная система постепенно выходит из строя.
Три основные линии контроля катодного отслаивания: во-первых, оптимизация рецептуры — введение модифицированного эпоксида, подавляющего щелочной гидролиз, контроль наполнителя и плотности сшивки, чтобы граница была более щелочестойкой; во-вторых, предварительная обработка — пескоструйная очистка Sa2.5 обеспечивает чистоту и шероховатость для механического зацепления, уменьшая миграцию влаги вдоль границы; в-третьих, разумные параметры катодной защиты — слишком отрицательный защитный потенциал (перезащита) усилит выделение водорода и ускорит отслаивание, необходимо по нормам вроде NACE SP0169 контролировать диапазон потенциалов (например, -0,85 В до около -1,05 В CSE, в зависимости от среды). При приёмке измеряют по стандартному методу (например, предельный радиус отслаивания при заданной температуре и времени) фактически, а не только по внешнему виду.
五、Проектирование долговечности и классификация сред
Проектирование срока службы тяжёлого антикоррозийного порошка должно быть привязано к среде. Классификация сред по ISO 12944-2: C4 (высокая, промышленная или прибрежная), C5-I (высокая промышленная), C5-M (морская), CX (экстремальная), Im1 (погружение в пресную воду), Im2 (погружение в морскую воду), Im3 (подземное захоронение). Порошковая тяжёлая антикоррозия ориентирована на C4–CX и Im1–Im3. Солевой туман и циклическая коррозия: по GB/T 1771 (нейтральный солевой туман NSS, эквивалент ASTM B117) на уровне тысяч часов; для более суровых условий используют циклическую коррозию (см. испытания солевым туманом и циклической коррозией) для моделирования чередования сухого и влажного. Катодное отслаивание: FBE в сочетании с катодной защитой должно проходить измерение радиуса катодного отслаивания, удерживаемого в пределах стандарта. Химическая и температурная стойкость: проверка по среде (кислотность почвы, хлорид-ионы, сероводород, диоксид углерода) и температуре; для высоких температур выбирают 3LPP или термостойкий модифицированный FBE.
Процесс проектирования: классификация среды → определение цели долговечности (лет) → выбор системы (однослойный FBE или 3LPE / 3LPP) → определение толщины плёнки → определение схемы ремонта стыков → контроль на месте (толщина, искровый контроль на протечку, адгезия). Дополним: цель долговечности — не чем больше, тем лучше, а должна соответствовать сроку службы актива, циклу обслуживания и полной стоимости жизненного цикла; чрезмерное проектирование увеличивает затраты, недостаточное — приводит к преждевременному выходу из строя, и в обоих случаях решения должны приниматься на основе данных.
六、Двухслойный FBE и внутреннее антикоррозийное покрытие
На основе однослойного FBE в инженерии развивается «двухслойный FBE (Dual FBE)»: нижний слой — обычный антикоррозийный FBE, верхний слой — модифицированный FBE с лучшей гибкостью, сочетающий адгезионную защиту с механической стойкостью и стойкостью к изгибу, часто применяемый для участков направленного бурения и переходов с высокими требованиями к гибкости покрытия. По сравнению с однослойным, двухслойный FBE лучше сопротивляется царапинам при каменистом грунте и протяжке труб направленным бурением, и в целом остаётся чисто эпоксидной системой с согласованными термо- и химстойкостью.
Другое направление — «внутренняя защита». Внутренняя стенка труб для воды, нефти и газа также нуждается в антикоррозии и защите от загрязнений; внутренний FBE (или жидкий эпоксид) снижает трение, подавляет накипь и внутреннюю коррозию; напыление внутренней стенки предъявляет более высокие требования к технологии — труба нуждается во внутреннем вращающемся пистолете, равномерном отверждении, без подтёков. Для питьевой воды также необходимо соблюдение санитарных требований (например, GB/T 17219 оценка безопасности оборудования для питьевой воды), нельзя произвольно выбирать токсичные наполнители. Компания Кэсинь Новые Материалы (kexinMaterials) в комплексных решениях внутренней и наружной защиты часто выполняет наружный 3LPE и внутренний FBE на одной линии предварительного изготовления, сокращая стыки на месте и повышая общую надёжность.
七、Монтаж и ремонт стыков
Качество заводского изготовления контролируемо, но слабым местом системы трубопроводов являются «ремонт стыков» и «отводы или тройники». Предварительная обработка: дробеструйная или пескоструйная очистка труб до Sa2.5 (почти белый), глубина шероховатости по стандарту (например, 40–100 микрон), уровень обеспыливания соответствует норме. Среднечастотный нагрев: нагрев трубы до температуры оплавления FBE (около 200–230℃), равномерность температуры — ключ к адгезии. Напыление или облицовка: электростатическое напыление FBE, экструзионная облицовка наружным слоем PE или PP, водяное охлаждение для формовки. Ремонт стыков: на месте используют термоусаживаемые муфты, жидкий эпоксид или порошок для стыков, которые должны быть совместимы с основным слоем и герметичны против воды. Контроль: искровый контроль на протечку (без пропусков), толщина, прочность отслаивания, выборочная проверка катодного отслаивания.
Логика комплектации Кэсинь Новые Материалы (kexinMaterials) — «рецептура порошка основной линии + материал для стыков + технология искрового контроля» поставляются вместе, поскольку отказ ремонта стыков на месте — главная причина коррозии трубопроводов, недостаточно сделать только основную линию. При монтаже есть ещё группа ключевых контролей: синхронизация вращения трубы и осевого движения (гарантирует равномерность толщины по окружности), осевой градиент температуры среднечастотного нагрева (избегать падения температуры на торцах, ведущего к неотверждению), температура водяного охлаждения (слишком быстрое охлаждение может дать внутреннее напряжение и трещины, слишком медленное ограничивает ритм линии). Эти параметры должны выполняться по технологической карте и фиксироваться.
八、Сравнение материалов и технологий ремонта стыков
Ремонт стыков — «ахиллесова пята» антикоррозии трубопроводов, выбор материала и технологии напрямую определяет срок службы системы. Распространённые решения для стыков:
Термоусаживаемые муфты (термоусадочная лента): простота монтажа, часто применяются на месте, при нагреве муфта усаживается и облегает, а клеевой слой герметизирует; ключ — обработка поверхности и равномерный нагрев, при недостаточной обработке легко отклеивается и проникает вода.
Жидкий эпоксидный ремонт стыков: хорошая совместимость с основным эпоксидом, возможность толстого слоя, подходит для нерегулярных форм; но полевая окраска сильно зависит от температуры, влажности и оператора, требуется строгая обработка поверхности.
Порошок для стыков (FBE напыление на месте / индукционный нагрев): тот же материал, что и основная линия, лучшая совместимость, часто применяется для труб большого диаметра и высокостандартных проектов; высокие затраты на оборудование, но стабильное качество.
Вязкоэластичные материалы / холодные обмоточные ленты: для ремонта и фасонных изделий, гибкий монтаж, но долгосрочные свойства зависят от материала и качества работ.
Принцип выбора: материал стыка должен быть химически и физически совместим с основным слоем (FBE/PE/PP), герметично непрерывен, выдерживать ту же катодную защиту и почвенные напряжения. Вне зависимости от типа нельзя пропускать искровый контроль на протечку и выборочную проверку прочности склейки — место протечки стыка часто становится началом коррозии.
九、Эпоксидный порошок для арматуры и бетонных конструкций (ECR)
Арматура в бетоне не абсолютно безопасна: проникновение хлорид-ионов (противогололёдные соли, морская среда) разрушает пассивирующую плёнку, вызывает коррозию, объём продуктов ржавчины расширяется в несколько раз, что приводит к растрескиванию и отслаиванию бетона — типичное заболевание долговечности. Эпоксидное покрытие арматуры (Epoxy-Coated Rebar, ECR) наносит на поверхность арматуры слой FBE, изолируя сталь от коррозионной среды. Стандарты в Китае: JG/T 502 «Эпоксидное покрытие арматуры» и др., международные — ASTM A775, ISO 14654.
Ключевые показатели ECR: целостность покрытия (контроль на поры, требуется очень низкая частота пропусков), адгезия (решётчатый надрез или без отслаивания после изгиба), непрерывность покрытия после изгиба (арматуру нужно гнуть, покрытие не должно трескаться). Нужно прояснить заблуждение: эпоксидное покрытие арматуры — это не «арматура не ржавеет, и всё в порядке», а продление жизни за счёт «изоляции»; её сцепление с бетоном несколько ниже, чем у голой арматуры, при проектировании нужно учитывать снижение сцепления по нормам, которые также определяют места применения и длину анкеровки покрытой арматуры. Для зон брызг, участков с противогололёдными солями, морских мостов ECR — очень экономичное средство долговечности.
十、Заводской контроль качества (QC) и испытания
Контроль качества на заводе предварительного изготовления — ключ к воплощению стандартов в продукте, рекомендуется建立 двухпутную систему «онлайн + офлайн»:
Онлайн-контроль: температура трубы (после среднечастотного нагрева), толщина плёнки (магнитный толщиномер, много точек по окружности), внешний вид после водяного охлаждения, скорость линии — полная запись и сигнализация.
Офлайн-испытания: для каждой партии адгезия (решётчатый надрез GB/T 9286), прочность отслаивания (GB/T 23257), катодное отслаивание, стойкость к солевому туману (GB/T 1771), удар (GB/T 1732), искровый контроль на протечку. Для 3LPE также делают межслойное отслаивание и стойкость к растрескиванию под воздействием среды (по GB/T 23257 или соответствующим методам ISO 21809).
Сохранение образцов и прослеживаемость: сохранять параметры технологии и результаты испытаний каждой трубы, формируя архив прослеживаемости для последующей эксплуатации и определения споров.
Компания Кэсинь Новые Материалы (kexinMaterials) при поставке порошка прилагает «заводской контроль порошка + окно заводской технологии + чек-лист приёмки готовой продукции» в трёх частях, чтобы у завода предварительного изготовления были основания от входящего сырья до готовой продукции, а не суждение по цвету и на ощупь.
十一、Хранение, транспортировка, штабелирование и управление на месте
Этап хранения и транспортировки предварительно изготовленных труб с тяжёлой антикоррозией после выхода с завода часто игнорируется, но часто вызывает отказы:
Штабелирование: под нижним рядом труб нужны прокладки, разделение между слоями, чтобы избежать точечной коррозии от давления покрытия и деформации; наружный слой PE/PP боится длительного УФ, при хранении на открытом воздухе нужно укрытие или ограничение времени.
Погрузка: используйте широкие нейлоновые стропы вместо прямого затягивания стальным тросом, чтобы не повредить покрытие; волочить запрещено.
Перемещение и засыпка: в зоне засыпки каменистым грунтом сначала засыпают мелкой землёй, затем щебнем; на участках направленного бурения контролируют радиус кривизны и усилие проталкивания, снижая царапины покрытия.
Управление хранением на месте: зонирование по спецификации и партии, чёткая маркировка, план ремонта повреждений покрытия на месте (материалы той же системы, нормативная обработка поверхности).
Одной фразой: срок службы покрытия = качество изготовления × защита при хранении и транспортировке × монтаж на месте, любой сбой на участке снизит общий результат.
十二、Синергия с другими функциями
Тяжёлое антикоррозийное порошковое покрытие часто комбинируется с функциями. Износостойкость: трубы-штанги, отводы в абразивной среде, FBE с износостойким наполнителем (см. износостойкое порошковое покрытие). Изоляция: корпуса батарей, внутренняя стенка шинопроводов с антикоррозией и изоляцией (см. изоляционное порошковое покрытие). Огнезащита: в суровых сценариях антикоррозийная грунтовка плюс вспучивающееся огнезащитное покрытие (см. вспучивающееся огнезащитное покрытие). Как поставщик систем тяжёлой антикоррозии, Кэсинь Новые Материалы (kexinMaterials) выступает за «систему по условиям эксплуатации, а не продажу банки порошка», включая классификацию среды, толщину плёнки, ремонт стыков и искровый контроль в одну поставку.
十三、Разбор случаев отказа
Случай 1: через три года эксплуатации трубопровода кольцевая коррозия в месте ремонта стыка. Коренная причина — недостаточная обработка поверхности термоусадочной муфты стыка и неравномерный нагрев, вызвавшие локальное отклеивание и проникновение воды; основной 3LPE цел, но стык стал слабым звеном. Урок: ремонт стыка должен выполняться по тому же стандарту обработки поверхности и контроля, что и основная линия.
Случай 2: у трубы FBE радиус катодного отслаивания превысил норму. Коренная причина — слишком отрицательный потенциал катодной защиты (перезащита) в сочетании с недостаточной степенью отверждения FBE, подщелачивание и гидролиз границы. Урок: параметры CP нужно контролировать по нормам, степень отверждения FBE измерять фактически.
Случай 3: покрытие ECR арматуры треснуло после гибки при обработке. Коренная причина — слишком малый радиус изгиба, несоответствие гибкости покрытия. Урок: изгиб ECR нужно выполнять по нормативному радиусу и после изгиба проводить контроль на поры.
Случай 4: при транспортировке волочением поцарапан слой PE, после засыпки коррозия началась в первую очередь в царапине. Коренная причина — нарушение правил погрузки. Урок: защита при хранении и транспортировке должна быть прописана в управленческом регламенте, а не только в техническом документе.
Эти случаи совместно показывают: тяжёлая антикоррозия — это «системная инженерия», отказы почти всегда происходят на границах, в стыках, при хранении и из-за несоответствия параметров, а не в самом порошке.
十四、Распространённые заблуждения
Заблуждение первое: тяжёлое антикоррозийное порошковое покрытие и жидкая тяжёлая антикоррозийная краска — одно и то же. Неверно. Порошок изготавливается заранее на заводе, безрастворный, однослойное толстоплёночное, стабильного качества, подходит для труб, арматуры и стандартных изделий; жидкий подходит для крупных не подлежащих термообработке конструкций на месте. Заблуждение второе: однослойный FBE универсален. Неверно. Слабая стойкость к механическим повреждениям, при засыпке каменистым грунтом лучше использовать 3LPE или добавить протекторную ленту. Заблуждение третье: чем дольше солевой туман, тем лучше. Неверно. Необходимо по классу среды и целевому сроку службы задавать длительность, а также сочетать циклическую коррозию и катодное отслаивание. Заблуждение четвёртое: ремонт стыков делать как попало. Неверно. Отказ ремонта стыков — главная причина коррозии трубопроводов. Заблуждение пятое: смотреть только на характеристики при нормальной температуре. Неверно. Нужно проверять рабочую температуру (особенно высокотемпературных нефтегазовых труб). Заблуждение шестое: чем отрицательнее катодная защита, тем безопаснее. Неверно. Чрезмерная защита усиливает катодное отслаивание FBE. Заблуждение седьмое: хранение и транспортировка неважны. Неверно. Царапины от подъёма и волочения — начало коррозии после засыпки.
Пятнадцать. Технические тенденции
Во-первых, низкотемпературное отверждение FBE, снижение энергопотребления и термического повреждения; во-вторых, безрастворные жидкие материалы для ремонта стыков лучше совместимы с FBE; в-третьих, многослойная функционализация (антикоррозия плюс износостойкость плюс маркировка); в-четвёртых, интеллектуальное обнаружение утечек, внедрение трассирующего слоя для мониторинга повреждений в реальном времени; в-пятых, экологизация, снижение энергопотребления и выбросов при нанесении порошка и экструзии.
Шестнадцать. Дерево принятия решений по выбору
При выборе тяжёлого антикоррозийного порошкового покрытия сначала смотрят на среду (C4–CX или Im); затем на температуру (при нормальной — 3LPE, при высокой — 3LPP); затем на механический риск (при засыпке каменистым грунтом выбирают многослойное); затем на совмещение функций (износостойкость, изоляция); в конце определяют схему ремонта стыков. Оформите этот путь в виде спецификации, выбор делайте не на основе опыта.
Семнадцать. Распространённые дефекты и устранение неисправностей
| Дефект | Причина | Мера |
|---|---|---|
| Большое катодное отслаивание | Неправильная рецептура или КЗ | Оптимизировать рецептуру, контролировать КЗ |
| Межслойное отслаивание | Несовместимость адгезива | Выбрать совместимый адгезив |
| Пропуски в ремонте стыков | Плохая технология ремонта | Термоусадочная муфта/порошок для стыков, проверка на утечки |
| Механическое повреждение | Однослойный FBE | Перейти на 3LPE/3LPP |
| Плохая адгезия | Недостаточная предобработка | Пескоструйная Sa2.5 |
| Недоотверждение | Рассогласование температуры/скорости линии | Измерить PMP, настроить процесс |
Восемнадцать. Стандарты и чек-лист проверок
Приёмка охватывает: SY/T 0315 или GB/T 23257 (стандарт системы); GB/T 1771 / ASTM B117 (солевой туман); GB/T 9286 (адгезия); GB/T 23257 прочность отслаивания; катодное отслаивание; искровый контроль на утечки; время желатинизации ISO 8130-6 (настройка процесса). Рекомендуется создать пятиуровневый контроль «толщина плёнки + проверка на утечки + отслаивание + солевой туман + катодное отслаивание», сделав долговременную антикоррозию верифицируемым показателем.
Девятнадцать. Количественная оценка коррозионной среды и прогнозирование срока службы
Предпосылкой проектирования тяжёлой антикоррозии является перевод «среды» в измеримые цифры, а не проходное упоминание «у моря» или «химическая зона». Для подземных трубопроводов ключевые показатели включают удельное сопротивление грунта (низкое сопротивление часто означает высокую коррозионную активность), содержание хлорид- и сульфат-ионов, pH, влажность, а также микроорганизмы (микробная коррозия MIC, вызываемая сульфатредуцирующими бактериями SRB); для морских сооружений смотрят на скорость осаждения хлорид-ионов, а также частоту чередования сухого/влажного в зоне брызг и приливно-отливной зоне; для химической атмосферы важны H2S (кислый, выбор материалов и покрытий по NACE MR0175 / ISO 15156), CO2 (карбонатная коррозия, усиливается с ростом температуры и давления), кислотность/щёлочность и температура. Сопоставив эти показатели по пунктам с классификацией C4–CX / Im по ISO 12944-2, можно превратить «опыт» в «количественный ввод». Например, при одинаковом «приморском» расположении открытая атмосфера (C5-M) и зона брызг (чередование сухого/влажного плюс хлорид-ионы плюс механический удар) требуют совершенно разных систем — последняя часто нуждается в 3LPE или даже с добавлением протекторной ленты, а не справляется однослойным FBE.
Прогноз срока службы нельзя делать наугад по длительности одного солевого тумана. В инженерии обычно используют подход «лабораторное ускорение + полевые данные аналогичных объектов + коэффициент безопасности» тройного подтверждения: сначала по GB/T 1771 или ASTM B117 проверяют коррозионную стойкость самого покрытия, затем катодным отслаиванием подтверждают стабильность совместной работы с катодной защитой, затем ссылаются на реальные записи эксплуатации аналогичных трубопроводов в схожих грунтах, и в конце по целевому сроку службы рассчитывают назад толщину плёнки, ремонт стыков и частоту проверок. Здесь нужно особо подчеркнуть: какой бы точной ни была модель, она должна опираться на предпосылку «предобработка соответствует норме + надёжный ремонт стыков + контролируемое хранение и транспортировка», иначе прогнозируемый срок службы — лишь бумажная цифра. С точки зрения полной стоимости жизненного цикла (LCC), выяснить среду на раннем этапе и качественно выполнить ремонт стыков и проверку на утечки гораздо дешевле, чем частые раскопки и ремонт позже — стоимость единицы раскопки и ремонта трубопровода часто превышает первоначальные вложения во всё антикоррозийное покрытие, именно в этом корень того, что тяжёлая антикоррозия «тяжела в проектировании».
Двадцать. Ключевые моменты аудита завода-изготовителя и площадки
Чтобы проверить надёжность проекта тяжёлого антикоррозийного порошкового покрытия, рекомендуется выделить несколько жёстких показателей: во-первых, доказательства предобработки (запись оценки пескоструйного класса Sa2.5, измерение глубины профиля); во-вторых, доказательства отверждения (записи среднечастотного нагрева и скорости линии, фактическое измерение степени отверждения FBE); в-третьих, толщина плёнки и проверка на утечки (многоточечная толщина по окружности, полное покрытие искровым контролем); в-четвёртых, выборочная проверка межслойного и катодного отслаивания (по GB/T 23257, SY/T 0315, методам NACE); в-пятых, однородность ремонта стыков (те же материалы основной линии, тот же стандарт проверки на утечки). Оформите эти пять пунктов как чек-лист аудита — это надёжнее, чем смотреть красивый заводской отчёт. Kexin Materials (kexinMaterials) при поставке обычно прилагает комплект «заводская приёмка + технологическое окно + приёмка готовой продукции», чтобы завод-изготовитель и заказчик совместно могли проверить по чек-листу и превратить «долговременную антикоррозию» в аудируемые действия.
Двадцать один. Чек-лист проектной проверки
Чтобы ничего не упустить, перед сдачей проекта тяжёлого антикоррозийного порошкового покрытия рекомендуется по пунктам проверить: точна ли классификация среды (C4–CX / Im); соответствует ли система (FBE / 3LPE / 3LPP) температуре и механическому риску; соответствует ли толщина плёнки сечению; совместим ли материал ремонта стыков с основной линией, покрыта ли проверка на утечки полностью; разумен ли диапазон потенциалов катодной защиты (избегать усиления отслаивания от чрезмерной защиты); на месте ли регламенты хранения, транспортировки и управления на площадке. Отметьте эти шесть пунктов и только затем подписывайте на выпуск — это заметно снизит риск последующих отказов. Этот чек-лист также удобен заказчику и надзору для быстрой проверки, это практический инструмент «превращения долговременной антикоррозии в верифицируемый показатель», гораздо надёжнее решения на основе опыта.
Часто задаваемые вопросы
В: В чём разница между тяжёлым антикоррозийным порошковым покрытием и жидкой тяжёлой антикоррозийной краской?
О: Порошок (FBE / 3LPE) изготавливается заранее на заводе, безрастворный (по GB 30981 — 0 VOC), однослойное толстоплёночное, стабильного качества, подходит для труб, арматуры, стандартных изделий; жидкий (безрастворный эпоксид и т.п.) подходит для крупных не подлежащих термообработке конструкций на месте (см. система ISO 12944). Два типа разделяются по возможности термообработки и заводскому изготовлению.
В: Что такое FBE и какую толщину плёнки делать?
О: FBE (плавящийся эпоксидный порошок) — однокомпонентный эпоксидный порошок, после предварительного нагрева изделия распыляется и оплавляется в плотный эпоксидный слой, толщина однослойной плёнки обычно 300–600 микрон (для труб 350–500 микрон). Долговременная антикоррозия достигается за счёт плотного барьера, усиленной адгезии и совместимости с катодной защитой.
В: Каковы функции слоёв трёхслойной структуры 3LPE?
О: Нижний слой FBE — антикоррозия и адгезия, средний слой адгезива — мост между эпоксидом и полиолефином, наружный слой PE или PP — механическая защита и стойкость к environmental stress. Стандарт — GB/T 23257 (внутренний) или ISO 21809-1 (международный).
В: Сколько по времени нужно тестировать солевой туман для годности?
О: По классу среды и целевому сроку службы, обычно GB/T 1771 (NSS, эквивалент ASTM B117) на уровне тысяч часов; для более строгих условий — циклическая коррозия. Годность — не мгновенное отсутствие ржавчины, а отсутствие красной ржавчины на основании и контролируемое распространение царапин в заданное время. Конкретная длительность зависит от стандарта продукта и цели долговечности.
В: Что такое катодное отслаивание и почему это важно?
О: При катодной защите радиус отслаивания покрытия (катодное отслаивание) отражает его стабильность в паре со сталью и КЗ. Слишком большое отслаивание — защитный ток проникает, покрытие отслаивается пластами. FBE должен ограничивать катодное отслаивание в пределах нормы (например, 65℃ / 30 дней радиус ≤ стандартное значение), и нужно избегать усиления отслаивания от слишком отрицательного потенциала защиты.
В: Как выбрать класс среды для тяжёлого антикоррозийного порошкового покрытия?
О: По классификации ISO 12944-2: C4–CX (атмосфера), Im1–Im3 (погружение или грунт). Далее с учётом температуры, механического риска, среды (хлорид-ионы, сероводород, углекислый газ) определяют систему и толщину плёнки; для высоких температур выбирают 3LPP или термостойкий FBE.
В: Почему ремонт стыков на площадке — ключевой момент?
О: Большинство коррозий трубопроводов начинаются с отказа ремонта стыков (плохие условия на площадке, трудноуправляемый процесс). Материал ремонта стыков должен быть совместим и герметичен с основным слоем, обычно используют термоусадочные муфты, порошок для стыков или жидкий эпоксид, и искровый контроль на утечки. Как бы хороша ни была основная линия, пропуск в стыке сводит всё на нет.
В: Можно ли использовать FBE отдельно для всех подземных труб?
О: Однослойный FBE хорош в антикоррозии, но слаб к механическим повреждениям; при засыпке каменистым грунтом, направленном бурении и прочих высокорисковых условиях лучше использовать 3LPE или 3LPP с механической внешней защитой; или FBE с протекторной лентой. Определяется по механическому риску грунта и способу монтажа.
В: Как сочетать тяжёлое антикоррозийное порошковое покрытие с износостойкостью?
О: В абразивных средах (отводы, насосные детали, трубы-штанги) в матрицу FBE добавляют износостойкий наполнитель оксид алюминия или карбид кремния, формируя композит антикоррозия плюс износостойкость (см. износостойкое порошковое покрытие), за одно нанесение совмещая оба свойства.
В: Есть ли стандарт на FBE для арматуры?
О: Есть. Для эпоксидного порошкового покрытия арматуры существуют специальные стандарты продукта и монтажа (например, JG/T 502, ASTM A775), применяемые для повышения долговечности арматуры в бетоне и замедления коррозии, это важное средство долговечности строений; монтаж также требует очистки, нагрева и контроля адгезии, а также контроля радиуса изгиба и пороискровой проверки.
В: Чем отрицательнее потенциал катодной защиты, тем лучше?
О: Нет. Слишком отрицательный защитный потенциал усиливает выделение водорода и защелачивание на границе FBE, наоборот увеличивая радиус катодного отслаивания; следует по нормам (например, NACE SP0169) контролировать разумный диапазон потенциалов, балансируя защиту и риск отслаивания.
В: Влияет ли хранение и транспортировка на срок службы тяжёлого антикоррозийного покрытия?
О: Влияет. Царапины от подъёма и волочения на наружном слое PE/PP, длительное уличное УФ-старение, повреждения от штабелирования — всё это после засыпки становится началом коррозии. Хранение и транспортировка требуют широких строп, прокладок-распорок, укрытия и управления маркировкой, включая «защиту при хранении и транспортировке» в общую систему антикоррозии.
Дополнительное чтение
- Принципы и классификация порошковых покрытий: от механизма плёнкообразования к выбору смоляной системы: основы плёнкообразования FBE и 3LPE и нулевого VOC, фон настоящей статьи.
- Пескоструйная обработка поверхности Sa2.5 и классы пескоструя: профиль и чистота, определяющие срок службы адгезии тяжёлого антикоррозийного порошкового покрытия, предобработка — корень.
- Руководство по выбору систем антикоррозийной окраски ISO 12944: понимание классификации коррозионной среды C4–CX / Im, встраивание порошковой антикоррозии в общую защитную рамку.
- Термореактивные и термопластичные порошковые покрытия: механизм плёнкообразования, границы свойств и выбор
- Промышленная покраска: параметры безвоздушного распыления, контроль толщины и интервалы окраски