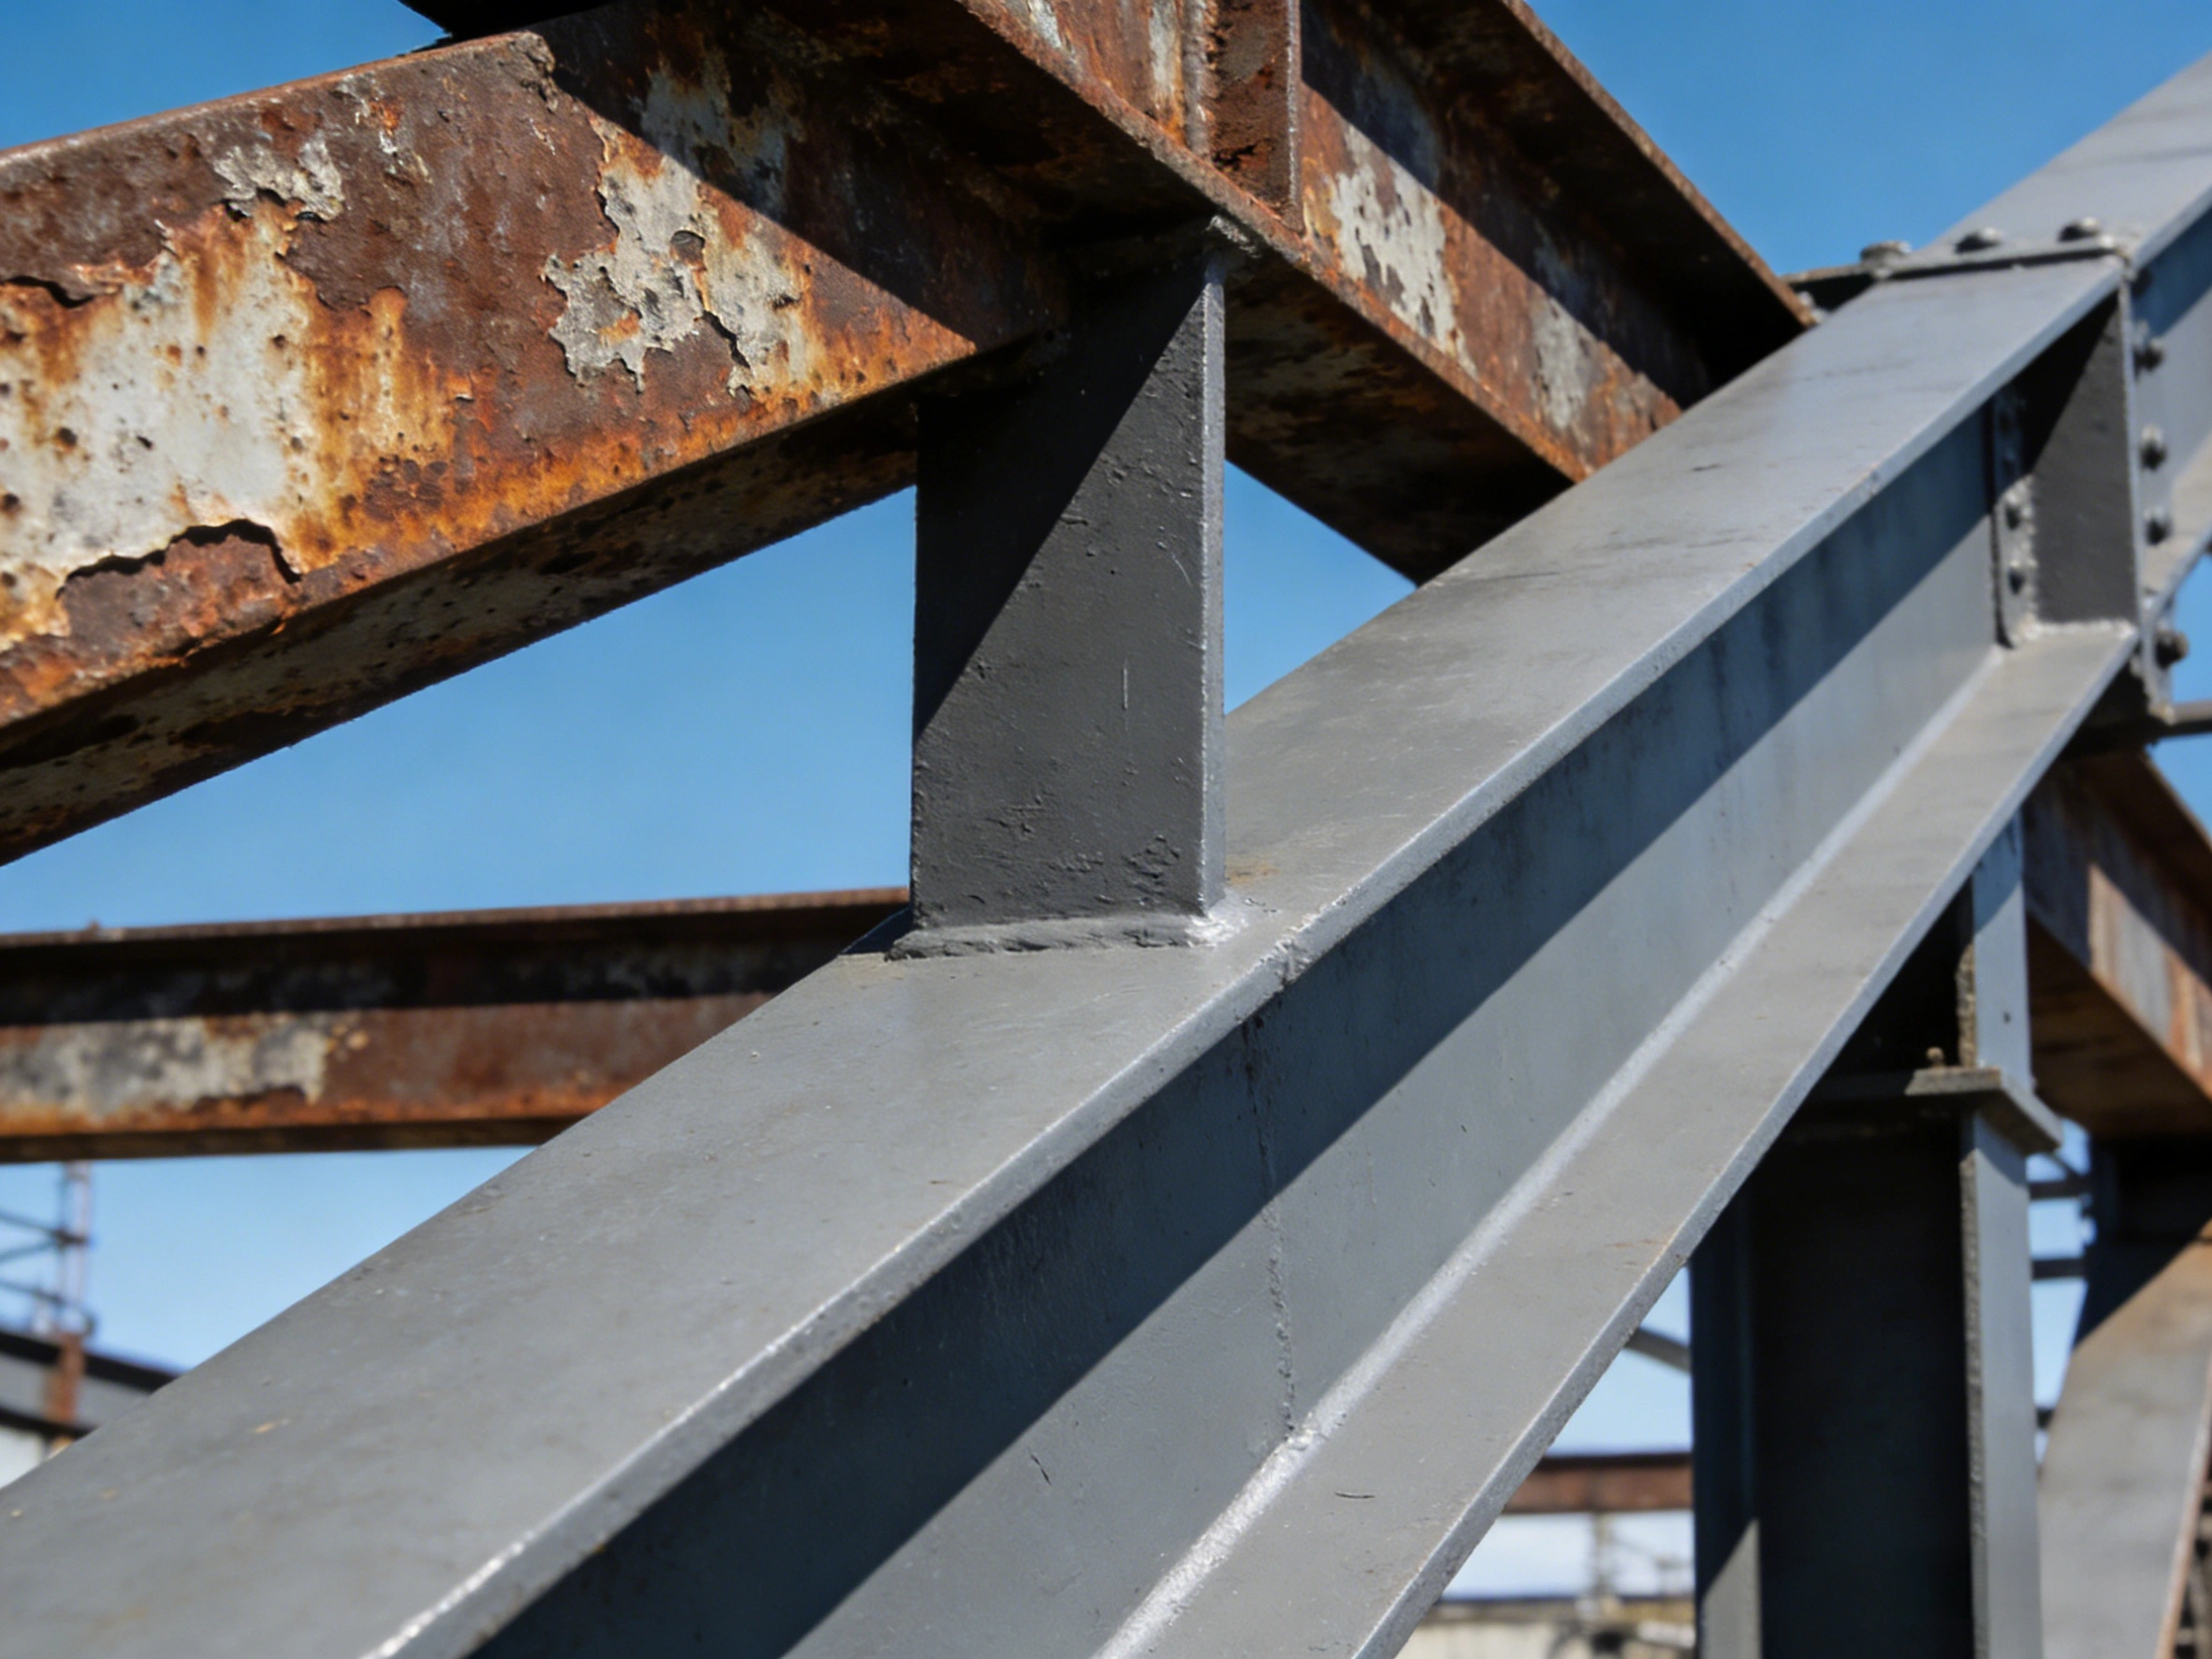
شگاف والی زنگ (crevice corrosion) دھات کی سطح پر ایسے خلا میں رکے ہوئے مائع کے اندر ہونے والی مقامی زنگ ہے: اوورلیپ کی آپس میں رکرنے والی سطحیں، گاسکٹ کے نیچے، بولٹ کے سوراخوں کے گرد، ویلڈ کی جڑ اور non-fusion کے خلا، جہاں مائع آزادانہ نہیں بہتا اور نہ تازہ ہوتا۔ خلا میں حل شدہ آکسیجن خرچ ہو جاتی ہے مگر واپس نہیں آتی، اس لیے خلا اور کھلی سطح کے درمیان آکسیجن کے ارتکاز کا سیل بن جاتا ہے، خلا کا اندرونی حصہ اینوڈ بن جاتا ہے، اور پھر pH میں کمی اور کلورائیڈ کے ارتکاز کا خود امتری (self-catalytic) سلسلہ شروع ہو جاتا ہے۔ کوٹنگ شدہ سٹیل اسٹرکچر کے لیے اس کا نقصان مجموعی موٹائی کی کمی میں نہیں، بلکہ اس میں ہے کہ مقام پوشیدہ ہے، نہ دیکھا جا سکتا ہے اور نہ دوبارہ کوٹ کیا جا سکتا ہے۔
میدان میں بار بار ایک ہی منظر دیکھنے کو ملتا ہے: کھلی سطح کا فنش کوٹ ابھی سلامت ہے، چپکنے کی طاقت اور خشک پرت کی موٹائی دونوں قبولیت کے معیار پر پوری اترتی ہیں، مگر اوورلیپ پلیٹ کے چاروں طرف زنگ کے ابھار اور پیلے پانی کے بہنے کے نشان نظر آتے ہیں، اور کلیمپ اتارنے کے بعد ہی معلوم ہوتا ہے کہ رکرنے والی سطح نمایاں طور پر پتلی ہو چکی ہے۔ باکس بیم میں بارش کا پانی ہوائی سوراخوں سے اندر جاتا ہے، رات کو شبنم جم جاتی ہے، اور اندر کی زنگ کی تہہ باہر والی سے کئی گنا موٹی ہوتی ہے۔ اصل وجہ عموماً پینٹ سسٹم میں نہیں، بلکہ ڈرائنگ پر دیے گئے هندسے میں ہوتی ہے: خلا موجود ہے، پانی باہر نہیں نکل سکتا، سپرے گن اندر نہیں جا سکتی، اور جانچ کا آلہ بھی نہیں پہنچ سکتا۔ ISO 12944-3:2017 ان مسائل کو ڈیزائن کے مرحلے میں رکھتی ہے اور انہیں ماحول کی درجہ بندی (حصہ 2)، سطح کی تیاری (حصہ 4) اور کوٹنگ سسٹم (حصہ 5) کے برابر ایک الگ تقاضا قرار دیتی ہے۔
TL;DR: پہلے نتیجہ
- ISO 12944-3:2017 (2017-11 میں شائع، 1998 والی اشاعت کی جگہ) رسائی، خلا کے علاج، پانی رکنے سے بچاؤ، سطح کے عیوب، بولٹ والے جوڑ، باکس اجزاء، notch، stiffener اور گیلوانک تحفظ کو بنیادی ڈیزائن کی شقوں 5.2 سے 5.10 میں رکھتی ہے، اور الحاقہ A سے D میں اوزار کی جگہ، کھلے منہ کے dimensions، تنگ خلا کی نچلی حد اور پانی کے رکنے سے بچنے والی تفصیلات دی گئی ہیں۔
- اوورلیپ کو چاروں طرف مسلسل ویلڈ سے بند کیا جائے؛ وقفوں والی ویلڈنگ اور tack welding حصوں کے درمیان کھلے منہ چھوڑتی ہیں جن سے پانی اندر آتا ہے، باہر نہیں نکل سکتا اور سپرے گن بھی نہیں پہنچ سکتی۔ 2017 والی اشاعت میں شق 5.3 کے ساتھ خلا بھرنے اور سیلنگ مواد کے تقاضے شامل کیے گئے۔
- ISO 8501-3:2025 (2025-08-31 کو جاری، 2007 والی اشاعت کی جگہ) ویلڈز اور کناروں کے لیے تیاری کے تین درجے P1، P2 اور P3 متعین کرتی ہے؛ عوامی تشریحات میں C4 اور اس سے اوپر کے لیے P2 یا P3 تجویز کیا جاتا ہے، اور کٹے کنارے کم از کم 2 mm کے نصف قطر تک گول کیے جائیں۔
- شگاف کے اندر خشک پرت کی موٹائی کی پیمائش ایک اندھا مقام ہے: پینٹ کھینچ کر اندر جاتا ہے اور واپس بہہ جاتا ہے، اس لیے ہموار سطح کی کامیاب پیمائش خلا میں ڈیزائن والی خشک پرت کی موٹائی کا ثبوت نہیں؛ پہلے سٹرائپ کوٹنگ یا پرائمر، پھر پوری اسمبلی کا سپرے۔
- سیلنٹ ضدِ زنگ کوٹنگ نہیں ہے: اس کا کام صرف یہ ہے کہ خلا میں پانی اور نمک نہ جائے، جبکہ خشک پرت کی موٹائی اور پائیداری کا درجہ کوٹنگ سسٹم ہی دیتا ہے، اور فنش کوٹ کے ساتھ ہم آہنگی و دوبارہ کوٹنگ کی صلاحیت کی تصدیق ضروری ہے۔
- ASTM G48-25 کا ferric chloride طریقہ (6 % محلول) شگاف والی زنگ کا آغاز پرکھتا ہے، پھیلاؤ کی شرح نہیں دیتا، اور اسے کلورائیڈ سے پاک ماحول پر منتقل نہیں کیا جا سکتا؛ سالٹ سپرے میں کامیابی اوورلیپ جوڑ کی حفاظت کا ثبوت نہیں۔
شگاف والی زنگ کوٹنگ سسٹم میں سب سے پہلے کیوں ناکام ہوتی ہے
مساوی زنگ (general corrosion) سطح کو یکساں طور پر پتلا کرتی ہے، اس لیے اس کا حساب خشک پرت کی موٹائی اور خدمت کی مدت سے لگایا جا سکتا ہے؛ پٹنگ کھلی سطح پر غیر فعال پرت (passive film) کے مقامی ٹوٹنے سے شروع ہوتی ہے۔ شگاف والی زنگ کا فرق یہ ہے کہ اسے هندسہ چلاتا ہے۔ جیسے ہی خلا بنتا ہے، اس میں حل شدہ آکسیجن کیتھوڈک تعامل میں خرچ ہو جاتی ہے، اور کھلا منہ اتنا تنگ ہوتا ہے کہ آکسیجن والا مائع واپس اندر نہیں کھنچ سکتا؛ شگاف کے اندر اور باہر ایک ارتکاز سیل بنتا ہے جو اندرونی حصے کو اینوڈ بنا دیتا ہے۔ دھات کے آئن شگاف میں جمع ہوتے ہیں، برقی توازن برقرار رکھنے کے لیے کلورائیڈ آئن اندر منتقل ہوتے ہیں، دھات کے کلورائیڈ پانی کے ساتھ ٹوٹ کر تیزاب بناتے ہیں، اور گرا ہوا pH مزید گھلنے کو تیز کر دیتا ہے۔ یہ خود امتری سلسلہ ایک بار قائم ہو جائے تو پٹنگ کے آغاز والے پوٹینشل سے نیچے بھی مسلسل آگے بڑھتا رہتا ہے۔ انجینئرگی کا نتیجہ یہ ہے کہ موٹائی کی کمی رکرنے والی سطح کے ایک ہی مقام پر مرتکز ہوتی ہے، نظر نہیں آتی، اور جب تک سیلنگ نہ ٹوٹے یا جزو کی برداشت کم نہ ہو، اس کا پتہ نہیں چلتا۔
آکسیجن کے ارتکاز کا سیل، pH میں کمی اور کلورائیڈ کا ارتکاز
ایک ہی سسٹم مختلف هندسی مقامات پر بہت مختلف عمر دیتا ہے۔ شگاف کے اندر سطح دیر تک گیلی رہتی ہے، آہستہ گرم ہوتی ہے اور نمکیات مرتکز ہوتے ہیں، اس لیے کوٹنگ دیر تک الیکٹرولائٹ کے رابطے میں رہ کر پانی جذب کرنے کے توازن تک پہنچ جاتی ہے، چپکنے کی طاقت کم ہوتی ہے اور بلبن بنتے ہیں؛ شگاف کے منہ پر خشک و تر کا چکر چلتا رہتا ہے جو نمک بار بار اندر لاتا ہے مگر باہر نہیں نکال پاتا۔ ISO 12944-2:2017 ماحول کی درجہ بندی کم کاربن سٹیل کی پہلے سال موٹائی کی کمی سے کرتی ہے: C3 میں 25 μm سے 50 μm، C4 میں 50 μm سے 80 μm اور C5 میں 80 μm سے 200 μm، جبکہ زنک کے لیے پہلے سال یہ قدریں تقریباً 2.1 μm سے 4.2 μm اور 4.2 μm سے 8.4 μm کے مطابق ہیں؛ یہ اعداد کھلی سطح کی زنگ کی شرح بیان کرتے ہیں، شگاف کے اندر صورتحال عموماً بدتر ہوتی ہے۔ سٹیل کی سطح پر مسلسل پانی کی پرت بننے کی تنقیدی نسبتی نمی تقریباً 75 % ہے، اور جب سطح پر نمی کھینچنے والے نمک کی آلودگی ہو تو یہ حد مزید نیچے چلی جاتی ہے — ایک ہی جزو کے اوورلیپ جوڑ میں یہ دونوں شرائط اکثر ایک ساتھ پوری ہو جاتی ہیں۔
پہلے ڈیزائن: ISO 12944-3 کی شقوں کا نقشہ
ڈیزائن کے مرحلے میں کیے جانے والے فیصلے ڈرائنگ پر شقوں کی شکل میں اترتے ہیں: شق 5.2 رسائی کہتی ہے کہ کوٹنگ کرنے والا، معائنہ کرنے والا اور دیکھ بھال کرنے والا ہاتھ، گن اور آلات سے محفوظ طریقے سے سطح تک پہنچ سکے؛ شق 5.3 خلا کے علاج میں مائع روکنے والے خلا یا تو بند کیے جائیں یا ایسے بدلیے جائیں کہ پانی نکلے اور ہوا گزر سکے؛ شق 5.4 گرد اور پانی کے رکنے سے بچاؤ کے لیے ڈھلوان دار سطح، نکاسی کے سوراخ اور ڈراپ ایج مانگتی ہے؛ شق 5.5 سطح کے عیوب، 5.6 بولٹ والے جوڑ، 5.7 باکس اور نالیدار اجزاء، 5.8 notch اور 5.9 stiffener بالترتیب ویلڈ کی حالت، رکرنے والی سطح، اندرونی ماحول، اچانک بدلنے والا cross-section اور stiffener کی شکل کو کنٹرول کرتی ہیں؛ اور شق 5.10 گیلوانک زنگ سے بچاؤ کے لیے مختلف دھاتوں کے رابطے والی سطح کو الگ کرنا یا دونوں رخ کوٹنا کہتی ہے۔ الحاقہ A ضدِ زنگ کے کام میں اوزاروں کو درکار معمول کے فاصلے دیتا ہے، الحاقہ B محدود جگہ میں داخلے کے کھلے منہ کی نچلی سفارش شدہ dimensions، الحاقہ C دو سطحوں کے درمیان تنگ خلا کی نچلی dimensions، اور الحاقہ D پانی اور گرد کے رکنے سے بچنے والی ساختی تفصیلات دیتا ہے۔ سٹیل پر زنگ کے طریقِ کار اور درجہ بندی: برقی کیمیائی زنگ اور ISO 9223 کے ماحول زنگ کے طریقِ کار اور ماحول کی درجہ بندی پر ہے، اور ISO 12944 کے مطابق ضدِ زنگ کوٹنگ سسٹم کے انتخاب کی رہنمائی سسٹم کے انتخاب پر؛ ان کا تعلق اس مضمون سے سیدھا ہے: پہلے هندسہ، پھر یہ کہ سسٹم وعدہ پورا کر سکتا ہے یا نہیں۔
| شق | ڈیزائن میں اقدام | کوٹنگ کی طرف کا نتیجہ |
|---|---|---|
| 5.2 رسائی | سپرے گن اور پیمائش کے آلات کے لیے کام کی جگہ، دیکھ بھال کے راستے اور scaffolding کے anchor نقاط رکھے جائیں | جہاں گن نہیں پہنچتی وہاں پیمائش بھی نہیں پہنچتی، اس لیے موٹائی اور ہالیڈے کا ڈیٹا حقیقی رقبے کی نمائندگی نہیں رہتا |
| 5.3 خلا کا علاج | اوورلیپ کے چاروں طرف مسلسل ویلڈ، back-to-back اسمبلی کو ایک رخ والی شکل دینا، کھلے خلا کو پانی نکالنے والی صورت میں بدلنا | شگاف میں رکھا مائع خود امتری عمل کرتا ہے، اور رکرنے والی سطح کی موٹائی کی کمی ظاہر سے نہیں نکلتی |
| 5.4 پانی اور گرد کا رکنا | ڈھلوان دار سطح، نکاسی کے سوراخ، ڈراپ ایج؛ افقی گڑھے اور اوپر کی طرف کھلے sections ختم کیے جائیں | خشک و تر کا چکر نمک شگاف کے منہ پر چھوڑ دیتا ہے اور کوٹنگ دیر تک الیکٹرولائٹ کے رابطے میں رہتی ہے |
| 5.5 اور 5.8 سطح کے عیوب اور notch | ویلڈ کی ہمواری، تیز کناروں کی گولائی، connection plate کے سوراخ اور notch کو هندسی نچلی حد کے مطابق رکھنا | کناروں اور notch پر موٹائی کم رہ جاتی ہے، اور زنگ حد سے شروع ہوتی ہے |
| 5.6 اور 5.10 بولٹ اور گیلوانک | رکرنے والی سطح، بولٹ، nut اور washer کو ایک ہی پائیداری کا ہدف دینا؛ مختلف دھاتوں کے رابطے کو الگ کریں یا دونوں رخ کوٹیں | fastener پہلے ناکام ہوتا ہے، کوٹنگ جتنی موٹی بھی ہو node نہیں بچا سکتی |
اوورلیپ جوڑ اور مسلسل ویلڈنگ: کیا بدلا جا سکتا ہے اور کیا نہیں
اوورلیپ جوڑ کے دو جائز طریقے ہیں: یا چاروں طرف مسلسل ویلڈ سے خلا بند کر دیا جائے، یا اتنا فاصلہ رکھا جائے کہ مائع آ جا سکے، نکل جا سکے اور اسمبلی خشک ہو جائے۔ ان دونوں کے درمیان والی وقفوں والی ویلڈنگ (intermittent welding) زیادہ خطرناک ہے: ویلڈ کے حصوں کے درمیان کھلے منہ رہتے ہیں جن سے پانی اندر آتا ہے مگر باہر نہیں نکل سکتا، اور سپرے گن بھی اندر نہیں جا سکتی۔ بہتری کی ترتیب میں پہلے اوپر کی طرف کھلے منہ اور افقی گڑھے دیکھے جائیں، پھر پشت بہ پشت (back-to-back) اسمبلیاں۔ GB/T 30790 سلسلہ (ISO 12944 کو یکساں طور پر اپنانے والا ملکی معیار) اور JGJ/T 251-2011 (عمارتی سٹیل اسٹرکچر کا ضدِ زنگ تکنیکی ضابطہ) دونوں ساختی اقدام کو پینٹ سے پہلے رکھتے ہیں، اور دلیل ایک ہی ہے: کوٹنگ هندسی عیب درست نہیں کر سکتی۔
جب هندسہ نہ بدلا جا سکے تو تین راستے باقی رہتے ہیں
جن موجودہ اجزاء کا هندسہ واقعی نہیں بدلا جا سکتا، ان کے لیے خرچ کے لحاظ سے کم سے تین راستے رہتے ہیں۔ پہلا، شگاف والے علاقے میں pre-coating، یعنی سسٹم کو زیادہ coverage کے ساتھ شگاف کے منہ تک پہنچایا جائے۔ دوسرا، لچکدار سیلنٹ یا filler سے منہ بند کیا جائے — ایسی صورت میں تکنیکی تقاضوں میں ہم آہنگی کی تصدیق اور دوبارہ کوٹنگ کے قابل ہونے کا معیار دونوں لکھے جائیں۔ تیسرا، یہ تسلیم کیا جائے کہ اندر کوٹنگ نہیں جائے گی، یہ بات تکنیکی تقاضوں اور دیکھ بھال کے منصوبے میں درج کی جائے اور اسے غیر قابلِ معائنہ علاقے کی طرح منظم کیا جائے۔ سیلنٹ کو کوٹنگ سسٹم کا حصہ سمجھ کر پائیداری کا اعلان کرنا درست نہیں: سیلنگ صرف پانی کے داخل ہونے کا مسئلہ حل کرتی ہے، جبکہ خشک پرت کی موٹائی اور سسٹم کی عمر کا حساب الگ سے کرنا پڑتا ہے؛ نظری پھیلاؤ کی شرح (theoretical spreading rate) اور ضیاع کے عددی سر (wastage factor) کا آپس میں حساب خشک پرت کی موٹائی، نظری پھیلاؤ کی شرح اور ضیاع کے عددی سر کا حساب میں دیا گیا ہے۔

پانی کا رکنا اور نکاسی: ڈھلوان، نکاسی کے سوراخ اور ڈراپ ایج
پانی رکنے کا معیار سیدھا ہے: کیا پانی کششِ ثقل کے تحت پورا راستہ طے کر کے باہر نکل سکتا ہے۔ افقی اوورلیپ کے خلا میں جہاں کوئی بھی کھلا منہ ہو، capillary عمل مائع کو کھینچ کر روک لیتا ہے۔ ڈیزائن کے جواب یہ ہیں: اوورلیپ کی سمت پانی نکلنے کے راستے کے مطابق رکھی جائے، پلیٹوں کو ڈھلوان دی جائے، نیچے کی جگہوں پر نکاسی کے سوراخ کیے جائیں، اور کھلے منہ پر ڈراپ ایج یا چھم بنائی جائے تاکہ پانی کنارے سے ٹپکے، شگاف میں واپس نہ لوٹے۔ باکس اور نالیدار اجزاء کے ہوائی سوراخ شبنم کے پہلو سے بھی دیکھے جائیں: سوراخ بہت چھوٹا ہو تو ہوا کا تبادلہ نہیں ہوتا، مقام غلط ہو تو بارش کا پانی سیدھا خانے میں ڈھل جاتا ہے۔ ISO 12944-3:2017 کے الحاقہ B میں دیے گئے کھلے منہ کے dimensions (عوامی تشریح کے مطابق گول سوراخ کے قطر یا مستطیل کے چھوٹے پہلو کے لحاظ سے تقریباً 600 mm کی مقدار) کا مقصد یہ ہے کہ انسان اندر جا کر کام کر سکے؛ حقیقی منصوبوں میں یہی سوراخ ہوا کے تبادلے کا کام بھی سرانجام دیتے ہیں، اسے «چھوٹا سوراخ = کم بارش» سمجھ کر سکڑایا نہیں جا سکتا۔ منحل نمک اور رکے ہوئے پانی کا ملاپ ناکامی کو بہت تیز کر دیتا ہے؛ طریقِ جانچ اور حدود سٹیل کی سطح پر منحل نمک اور Bresle طریقے سے جانچ (ISO 8502) میں دیے گئے ہیں۔
| مقام | پانی رکنے کا معیار | ساختی تدبیر | کوٹنگ کی طرف سے اہم نقطہ |
|---|---|---|---|
| اوورلیپ پلیٹیں اور stiffener کا اوپر والا سطح | افقی سطح پر کھلا خلا، بارش کے بعد دیر تک خشک نہ ہونا | اوورلیپ کی سمت پانی کے راستے کے مطابق، ڈھلوان دی جائے، نیچے والی جگہ پر سوراخ کیے جائیں | شگاف کے منہ پر پہلے سٹرائپ کوٹنگ، پھر بڑا رقبہ؛ صرف ہموار سطح پر سپرے کافی نہیں |
| flange کا اوپر والا سطح اور pipe seat | بولٹ کے سوراخوں کے گرد پانی رکنا، gasket کے نیچے مائع قید ہو جانا | سوراخ نیچے والی جگہ سے دور رکھے جائیں، gasket کا مسلسل دباؤ برقرار رہے، ضرورت ہو تو ڈراپ ایج | بولٹ، nut، washer اور اسٹرکچر ایک ہی پائیداری کے ہدف پر رکھے جائیں |
| باکس girder اور بند خانے | دن رات کے درجہ حرارت کے فرق سے شبنم، اندر مستقل نمی | ہوائی سوراخ کے dimensions اور مقام کام کرنے کی رسائی اور ہوا کے تبادلے دونوں کو دیکھ کر طے کیے جائیں | خانے کو غیر قابلِ معائنہ علاقے کی طرح منظم کیا جائے، ضرورت ہو تو زیادہ قابلِ عمل سسٹم اختیار کیا جائے |
| ویلڈ کی جڑ اور non-fusion کے خلا | خلا نظر نہیں آتا مگر باہر سے جڑا ہوا ہے | ویلڈ کے بعد ہموار کیا جائے، مسلسل بند کیا جائے، ضرورت ہو تو جڑ صاف کر کے بھری جائے | ISO 8501-3 کے P2 اور P3 درجے یہیں کام آتے ہیں |
| angle اور channel کے اوپر کی طرف کھلے منہ | اوپر کھلا منہ برتن بن جاتا ہے | سمت بدلی جائے، یا capping plate اور cover لگائے جائیں | capping کا حصہ جب C4 یا اس سے اوپر کے سسٹم میں ہو تو اصل جزو کے برابر عمر رکھے |

کوٹنگ اور معائنے کی رسائی: اوزار کی جگہ، کھلے منہ اور فاصلے
کوٹنگ اور معائنہ دونوں اوزار کے هندسے سے بندھتے ہیں۔ airless سپرے گن کو سبسٹریٹ تک فاصلہ، زاویہ اور کام کے قابل کھلی جگہ چاہیے؛ blasting کے نوزل اور ہوز کے لیے آپریٹر کا محفوظ اور مضبوط مقام پر کھڑا ہونا ضروری ہے۔ جب اجزاء بہت قریب قریب ہوں تو تین نتیجے نکلتے ہیں: جہاں گن نہیں پہنچتی وہاں کوٹنگ نہیں لگتی (missed areas)، rebound اور over-spray کی وجہ سے موٹائی یکساں نہیں رہتی، اور موٹائی ناپنے والا آلہ یا ہالیڈے ڈیٹیکشن پراب سطح سے لگ ہی نہیں پاتا۔ ISO 12944-3:2017 کا الحاقہ A (اوزار کے معمول کے فاصلے) اور الحاقہ C (تنگ خلا کی نچلی حد) یہی سرحد کھینچتے ہیں: اس سے زیادہ تنگ جگہ پر «سسٹم بھرپور طریقے سے لگایا گیا» کا فنی وعدہ نہیں کیا جا سکتا۔ قبولیت کے مرحلے میں ڈیٹا کی تکمیل کی شرائط اور پیمائش کے مقامات کی ترتیب ضدِ زنگ کوٹنگ کے کام کی قبولیت: موٹائی، چپکنے کی طاقت اور pinhole جانچ میں دیکھی جائے۔
| رکاوٹ | عام علامت | فیصلے کا معیار | علاج |
|---|---|---|---|
| سپرے گن اندر نہیں جا سکتی | اندرونی سطح بے کوٹ، صرف بہہ کر ٹپکنے والے پینٹ سے ڈھکی ہوئی | خلا کی dimensions الحاقہ C کی نچلی حد سے کم | تفصیل یا طریقہ بدلا جائے: سپرے کے بدلے سٹرائپ، brush یا roller |
| موٹائی ناپی نہیں جا سکتی | رپورٹ میں صرف ہموار سطح کے مقامات درج ہیں | پیمائش کے مقام شگاف کے منہ اور کناروں تک نہیں پہنچتے | سٹرائپ کوٹنگ کا ریکارڈ رکھا جائے، شگاف کے منہ کے لیے الگ پیمائش کے مقام طے کیے جائیں |
| ہالیڈے جانچ نہیں ہو سکتی | ہالیڈے پراب سطح سے نہیں لگ پاتا | پراب کا هندسہ جزو سے ٹکراتا ہے | ہالیڈے جانچ فیکٹری کے مرحلے میں ہی کی جائے، field میں صرف قابلِ رسائی علاقے دوبارہ دیکھے جائیں |
| borescope جانچ ممکن نہیں | خانے کے اندر کی کوئی تصویر ریکارڈ نہیں | سوراخ کا قطر اور viewing angle کافی نہیں | جانچ کے سوراخ اور borescope کا راستہ رکھا جائے اور دیکھ بھال کے منصوبے میں لکھا جائے |
| دوبارہ جانچ کی کھڑکی تنگ | اوورلیپ کے جوڑ پر زنگ کا آغاز نظر نہیں آتا | دیکھنے کے لیے protecting parts اتارنا یا سوراخ کرنا پڑے | مشاہدے کے سوراخ کا طریقہ اور بحالی لکھی جائے، کھولنے کی تعداد کنٹرول میں رکھی جائے |
کنارے اور ویلڈز: ISO 8501-3 کے P1 سے P3 درجے
ویلڈ اور کٹے ہوئے کنارے پتلی کوٹنگ کا دوسرا بڑا سرچشمہ ہیں: تیز کنارہ surface tension کی وجہ سے کنارے سے پینٹ کھینچ کر لے جاتا ہے، اور سلیگ، spatter، pores اور undercutting کوٹنگ کے نیچے راستے چھوڑ دیتی ہیں۔ ISO 8501-3:2025 تیاری کے تین درجے متعین کرتی ہے: P1 میں صرف ڈھیلے spatter اور سلیگ ہٹانے اور non-continuous ویلڈ کی اجازت ہے؛ P2 میں مسلسل ویلڈ، تیز کناروں اور کھلے pores کا خاتمہ چاہیے؛ P3 میں نظر آنے والے pores کا خاتمہ اور ویلڈ کی ہموار منتقلی مطلوب ہے۔ عوامی تشریحات میں کچھ مقداری حدود بھی دی جاتی ہیں، جیسے کٹے کنارے کی گولائی کا کم از کم نصف قطر 2 mm، بٹ ویلڈ کے toe کا کم از کم 130° انتقالی زاویہ، نیز P3 کو ISO 5817:2023 کے معیار B سے جوڑا جاتا ہے؛ معیار D کو P3 کے لیے تجویز نہیں کیا جاتا، اور 3 mm سے کم موٹی sheets یا ISO 8501-1 کی زنگ کے درجہ D والی سطحیں P3 تک نہ جا سکتی ہیں۔
سٹرائپ کوٹنگ، کناروں کی گولائی اور سسٹم کی حدود
سٹرائپ کوٹنگ (stripe coat) کا مطلب کناروں، ویلڈز اور کٹی ہوئی حدوں جیسی ایسی جگوں پر جہاں پینٹ نہیں ٹکتا، پہلے پینٹ کی ایک اضافی پرت لگانا، اس کے بعد بڑے رقبے کا کام کرنا؛ اس کی قدر واقعی C4 اور اس سے اوپر کی زنگ کی درجہ بندی اور زیادہ پائیدار سسٹم میں ظاہر ہوتی ہے۔ blasting کے نقش (profile) کی گہرائی ISO 8503-1 کے موازناتی specimens سے پرکھی جاتی ہے، ملک میں عام طور پر GB/T 13288.1-2008 بروئے کار آتا ہے، اور عوامی حوالے میں قابلِ استعمال حدود تقریباً Rz 40 μm سے 90 μm بتائی جاتی ہیں: بہت گہری ہو تو چوٹیوں پر پتلی کوٹنگ کے نقاط بن جاتے ہیں، بہت کم ہو تو چپکنے کی طاقت متاثر ہوتی ہے۔ کام کے ماحول کے عمومی تقاضے دوبارہ لکھنا ضروری ہے: سبسٹریٹ کا درجہ حرارت شبنم نقطے سے کم از کم 3 ℃ زیادہ رہے، ورنہ شگاف کے منہ اور کناروں پر پوشیدہ پانی کی پرت سب سے پہلے ظاہر ہوتی ہے۔
شگاف کے اندر خشک پرت کی موٹائی اور کام کی ترتیب
شگاف کے اندر خشک پرت کی موٹائی (DFT) ایک ایسا مسئلہ ہے جسے اوسط چھپا نہیں سکتا۔ پینٹ تنگ خلا میں بہاؤ اور capillary عمل سے جاتا ہے، cure کے بعد اندر جتنی مقدار رکے گی وہ viscosity، surface tension اور خلا کی چوڑائی پر منحصر ہوتی ہے؛ عملاً اندر کی پیمائش ہموار سطح کے قراءت سے کم ملتی ہے، حالانکہ خلا بالکل وہی جگہ ہے جہاں کوٹنگ کو الیکٹرولائٹ باہر روکنا ہوتا ہے۔ قابلِ عمل ترتیب یہ ہے: پہلے شگاف کے منہ اور کناروں پر سٹرائپ کوٹنگ، ضرورت ہو تو چھوٹے نوزل والی گن سے ایک اور پاس، پھر پورا سسٹم؛ جہاں پلیٹوں کو اسمبلی اور ویلڈنگ سے پہلے prime کیا جا سکتا ہو، وہاں یہ بنے ہوئے جوڑ میں پینٹ ٹھونسنے کہیں بہتر ہے۔ زنک سے بھرپور پرائمر کی شگاف کے اندر کیتھوڈک حفاظت برقی رابطے کی شرائط سے محدود رہتی ہے، اس لیے «پرائمر میں زنک ہے» کہہ کر یہ فرض نہیں کیا جا سکتا کہ خلا محفوظ ہے؛ گیلوانک اثر اور عزل کی تفصیل سٹیل اور ایلومینیم ملے جلے body میں گیلوانک زنگ: کوٹنگ سے عزل اور کناروں کی سیلنگ میں دیکھی جائے۔
سیلنٹ کی حدود: ہم آہنگی، دوبارہ کوٹنگ، اور سسٹم کا متبادل نہیں
سیلنٹ اور کوٹنگ کے تعلق میں تین باتیں صاف لکھی جائیں۔ پہلی، ہم آہنگی: solvent والے فنش کوٹ کے نیچے لچکدار سیلنٹ solvent سے اُتر سکتا، سکڑ سکتا یا اپنی لچک کھو سکتا ہے، اس لیے کام سے پہلے اسی batch کے مواد سے چھوٹا نمونہ بنا کر تصدیق کی جائے۔ دوسری، دوبارہ کوٹنگ کے قابل ہونا: silicone سیلنٹ کے منتقل شدہ بقیہ craters بناتے ہیں، لہٰذا ایک بار کوٹنگ والے علاقے میں استعمال ہو جائے تو اسے جسمانی طور پر الگ رکھنا پڑتا ہے — یہ اصول ڈرائنگ کے نوٹ سے زیادہ ورکشاپ کے انتظام میں مشکل ہوتا ہے۔ تیسری، ذمہ داری کی حد: سیلنٹ کا کام «خلا میں اب پانی اور نمک نہ جائے» ہے؛ وہ خشک پرت کی موٹائی، موسموں سے بچاؤ یا پائیداری کا کوئی درجہ نہیں دیتا۔ تکنیکی تقاضوں میں سیلنگ اور کوٹنگ الگ الگ لکھی جائیں اور ہر ایک کی اپنی قبولیت کی شرائط ہوں؛ ویلڈ والے علاقے اور کناروں کی تیاری کے درجے ٹینک کے کونے کی ویلڈ اور کناروں کی زنگ: خشک پرت کی موٹائی، ہالیڈے جانچ اور جلد ناکامی میں دیکھے جائیں۔
مختلف دھاتیں اور بولٹ والے جوڑ: ایک رخ یا دونوں رخ
مختلف دھاتوں کے رابطے کا اصول ہے: یا الگ کر دیں، یا الیکٹرولائٹ کو پہنچنے ہی نہ دیں۔ ISO 12944-3:2017 کی شق 5.10 کہتی ہے کہ جہاں برقی رابطے سے بچنا ممکن نہ ہو وہاں کوٹنگ سے عزل فراہم کیا جائے؛ عمل میں عام طریقہ دونوں رخ کی کوٹنگ کے ساتھ insulating washer اور sleeve استعمال کرنا ہے۔ بولٹ والے جوڑ پر ایک اضافی پابندی ہے: high-strength بولٹ کی فینگ سرویس (faying surface) کوٹ دینے سے اس کا slip coefficient بدل جاتا ہے، لہٰذا کوٹنگ جائز ہے یا نہیں، ڈیزائن میں کون سی قدر لی جائے گی اور دوبارہ تصدیق درکار ہے یا نہیں — یہ فیصلہ node کے ڈیزائن کے مرحلے میں طے ہونا چاہیے؛ قدریں اور دوبارہ جانچ کی بنیاد کیا high-strength بولٹ کی فینگ سرویس کوٹی جا سکتی ہے: slip coefficient کی قدر اور دوبارہ تصدیق میں دی گئی ہیں۔ hot-dip galvanized اجزاء کو کوٹنگ سسٹم کے ساتھ ملا کر استعمال کرتے وقت یہ بھی دیکھا جائے کہ زنک کی سطح شگاف کے مسلسل گیلے ماحول میں سفید زنگ (white rust) تیزی سے بناتی ہے؛ زنک کوٹنگ کے ڈیزائن کی بنیاد ISO 14713-1 اور ISO 1461 میں ہے، جو دونوں ISO 12944-3:2017 کے normative حوالہ جات ہیں۔
معائنہ، دیکھ بھال اور ریکارڈ: غیر قابلِ معائنہ علاقے کیسے منظم کیے جائیں
شگاف والے علاقے کی دیکھ بھال آنکھ سے نہیں، ریکارڈ سے منظم ہوتی ہے۔ درج رکھنے کے عناصر: کون سے nodes غیر قابلِ معائنہ علاقے قرار دیے گئے (ڈرائنگ کے نمبر اور تعداد)، ہر ایک پر کون سی ساختی تدبیر اپنائی گئی (مسلسل ویلڈ، سیلنگ یا نکاسی)، کون سا کوٹنگ سسٹم لگا اور سٹرائپ کوٹنگ ہوئی یا نہیں، موٹائی اور ہالیڈے جانچ کے مقامات کہاں کہاں تھے، اور اگلی بار دیکھنے کے لیے کب سوراخ کھولا جائے گا اور فیصلے کی حد کیا ہوگی۔ نیوٹرل سالٹ سپرے ISO 9227 کے مطابق 5 % سوڈیم کلورائیڈ کا محلول، 35 ℃±2 ℃ اور جمع شدہ محلول کا pH 6.5–7.2 ہوتا ہے؛ ISO 12944-6 کے لیے عوامی حوالے میں دی گئی مدت C3 کے لیے 480 h، C4 کے لیے 720 h اور C5 کے لیے 1440 h ہے؛ یہ اعداد کھلی سطح کی تصویر کشی کرتے ہیں، اوورلیپ جوڑ کے رویے سے ان کا کوئی عددی تعلق نہیں، اور خشک و تر کی حقیقی صورتحال کے قریب جانے کے لیے cyclic ageing درکار ہوتی ہے۔ کسی مادے کی اپنی شگاف زنگ سے مزاحمت پرکھنے کے لیے ASTM G48 استعمال ہوتا ہے: موجودہ G48-25 میں A سے F چھ طریقے ہیں، B طریقہ ferric chloride کا شگاف ٹیسٹ ہے اور F stainless steel کے لیے تنقیدی شگاف درجہ حرارت (CCT) کی پیمائش، ٹیسٹ محلول 6 % ferric chloride ہے، اور طریقہ A اور B کمرے کے درجہ حرارت پر ہی type 304 stainless steel کو مقامی زنگ کا نشانہ بناتے ہیں؛ معیار میں صاف لکھا ہے کہ یہ طریقے صرف آغاز (initiation) کو پرکھتے ہیں، پھیلاؤ کی شرح نہیں دیتے، اور ان کے نتائج کو کلورائیڈ سے پاک ماحول پر منتقل نہیں کیا جا سکتا۔ ملکی ہم پلہ طریقہ GB/T 10127-2002 ہے (جو ASTM G48:2000 کو غیر مساوی طور پر اپناتا ہے)۔
اہم اعداد اکائیوں کے ساتھ
- ISO 12944-3:2017 2017-11 میں شائع ہوئی اور 1998 والی اشاعت کی جگہ ہے؛ شق 5.3 میں خلا بھرنے اور سیلنگ مواد کے تقاضے شامل ہوئے، نیز C4 اور اس سے اوپر اور Im1 سے Im4 کے زیادہ پائیدار سسٹم کے لیے سطح کی تیاری کے اضافی تقاضے رکھے گئے۔
- ISO 8501-3:2025 2025-08-31 کو جاری ہوئی اور 2007 والی اشاعت کی جگہ ہے؛ تین درجے P1/P2/P3، عوامی حوالے میں P3 کو ISO 5817:2023 کے معیار B سے جوڑا جاتا ہے اور معیار D تجویز نہیں کیا جاتا۔
- ISO 12944-2:2017 کے مطابق کم کاربن سٹیل کی پہلے سال موٹائی کی کمی: C3 میں 25 μm سے 50 μm، C4 میں 50 μm سے 80 μm، C5 میں 80 μm سے 200 μm؛ زنک کے لیے پہلے سال تقریباً 2.1 μm سے 4.2 μm (C4) اور 4.2 μm سے 8.4 μm (C5)۔
- سٹیل کی سطح پر مسلسل پانی کی پرت بننے کی تنقیدی نسبتی نمی تقریباً 75 % ہے؛ سطح پر نمی کھینچنے والے نمک موجود ہوں تو یہ حد نیچے آ جاتی ہے۔
- Bresle طریقہ ISO 8502-6:2020 اور ISO 8502-9:2020 کے مطابق اپنایا جاتا ہے، A-1250 patch کا آزمائشی رقبہ 1250 mm² اور تبدیلی کا تعلق ρA = Δγ × 6 (mg/m²)؛ صنعت میں عام قبولیت کی بالائی حد 50 mg/m²، جبکہ pipe coating سسٹم کے لیے ISO 21809-1:2011 کی حد 20 mg/m² ہے۔
- blasting کے نقش کے عام حدود Rz 40 μm سے 90 μm؛ کوٹنگ کے وقت سبسٹریٹ کا درجہ حرارت شبنم نقطے سے کم از کم 3 ℃ زیادہ ہو۔
- ASTM G48-25 کا ferric chloride محلول 6 %؛ ISO 9227 کے نیوٹرل سالٹ سپرے میں 5 % سوڈیم کلورائیڈ، 35 ℃±2 ℃ اور pH 6.5–7.2، نیز عوامی حوالے میں ISO 12944-6 کی مدت C3 کے لیے 480 h، C4 کے لیے 720 h اور C5 کے لیے 1440 h۔
قبولیت کے معیارات سے متعلق عام سوالات
کیا اوورلیپ جوڑ کے دونوں رخ کوٹنے چاہئیں؟
فیصلہ اس پر ہے کہ خلا ختم کیا جا سکتا ہے یا نہیں۔ جہاں چاروں طرف مسلسل ویلڈ سے بند کرنا ممکن ہو، وہاں اس بنیاد پر ڈیزائن کیا جائے کہ اندر کی کوٹنگ پر انحصار نہیں، باہر معمول کا سسٹم کافی ہے۔ جہاں کھلا خلا رکھنا ضروری ہو، دونوں رخ کوٹے جائیں اور ساتھ نکاسی اور ہوا کا تبادلہ رکھا جائے، ورنہ شگاف میں قید مائع اسے اینوڈ بنا دیتا ہے۔ ترتیب یہ ہے: پہلے یہ کہ بند ہو سکتا ہے یا نہیں، پھر یہ کہ پانی نکل سکتا ہے یا نہیں، اس کے بعد ایک رخ یا دو رخ کا فیصلہ۔ دونوں رخ کوٹتے ہوئے ایسا خانہ بند کر دینا جس سے پانی نہ نکلے، زنگ کو ایسی جگہ چھپا دینے جیسا ہے جہاں نہ معائنہ ہو سکتا ہے اور نہ دوبارہ کوٹنگ۔
شگاف میں پینٹ نہیں پہنچتا؛ کیا سیلنٹ کوٹنگ کی جگہ لے سکتا ہے؟
نہیں، یہ متبادل نہیں بلکہ هندسی شرط کی تبدیلی ہے۔ سیلنٹ کا فریضہ پانی اور نمک کے مزید داخل ہونے کو روکنا ہے؛ یہ خشک پرت کی موٹائی، موسموں سے مزاحمت یا پائیداری کا کوئی درجہ نہیں دیتا، اور ISO 12944-5 کے معنی میں کوٹنگ سسٹم کے اندر شامل کر کے عمر کا اعلان نہیں کیا جا سکتا۔ سیلنگ کا طریقہ اپناتے وقت تین شرطیں ایک ساتھ طے کی جائیں: فنش کوٹ اور اس کے thinner کے ساتھ ہم آہنگی (چھوٹا نمونہ، تاکہ اُترنا اور سکڑنا نہ ہو)، cure کے بعد دوبارہ کوٹنگ کی صلاحیت (silicone کے بقیہ craters بناتے ہیں)، اور سیلنٹ کی عمر بڑھنے کے بعد جانچ کی مدت۔ یہ شرائط تکنیکی تقاضوں میں لکھی جائیں تب ہی سیلنگ قبول کے قابل اقدام بنتا ہے؛ غیر لکھی ہوئی صورت میں یہ ایک بغیر تصدیق شدہ مفروضہ بن جاتا ہے۔
میدان میں مسلسل اور وقفوں والی ویلڈنگ میں فرق کیسے کیا جائے، اور خرچ کتنا بدلता ہے؟
مسلسل ویلڈنگ اوورلیپ کے چاروں پری میٹر پر ویلڈ کو بند کر دیتی ہے، وقفوں والی ویلڈنگ ٹکڑوں ٹکڑوں میں ہوتی ہے اور ان کے درمیان کھلے منہ رہتے ہیں۔ میدان میں پہچان سیدھی ہے: ویلڈ پر پانی ڈالا جائے یا بارش کے بعد دیکھا جائے — جہاں پانی رکے اور دیر سے خشک ہو، وہ جوڑ بنیادی طور پر کھلا خلا ہے۔ خرچ کے لحاظ سے مسلسل ویلڈنگ میں حرارتی input اور distortion بڑھتا ہے، جس کے لیے procedure اور jigging چاہیے؛ وقفوں والی ویلڈنگ welding material اور وقت بچاتی ہے مگر خرچ کو غیر قابلِ معائنہ جگہ پر ڈھکیل دیتی ہے۔ ISO 12944-3:2017 کا موقف شق 5.3 اور الحاقہ D میں یہ ہے کہ خلا یا تو بند کیا جائے یا پانی باہر نکالا جائے، اور 2017 والی اشاعت میں خلا بھرنے اور سیلنگ مواد کے تقاضے بھی شامل کیے گئے۔
نکاسی اور ہوا کے سوراخ کتنے بڑے رکھے جائیں اور کہاں؟
نکاسی کے سوراخ جزو کی نچلی ترین جگہ اور پانی جمع ہونے والے علاقے کے آخری سرے پر رکھے جائیں؛ قطر اتنا کہ رساؤ اور بھنگارا گزر جائے اور پھنس کر سوراخ بند نہ ہو، اور ساتھ ڈراپ ایج یا چھم تاکہ پانی کنارے سے ٹپکے، شگاف میں واپس نہ لوٹے۔ محدود جگہ میں داخلے کے کھلے منہ ISO 12944-3:2017 کے الحاقہ B کی کم از کم سفارش شدہ dimensions پر رکھے جائیں (عوامی تشریح میں گول سوراخ کے قطر یا مستطیل کے چھوٹے پہلو کے لحاظ سے تقریباً 600 mm کی مقدار)، کیونکہ مقصد یہ ہے کہ انسان اور آلات اندر جا کر کام کر سکیں ساتھ ہی ہوا کا تبادلہ بھی ہو؛ سوراخ کو اتنا چھوٹا کرنا کہ صرف نالی گزر سکے، عموماً رسائی اور ہوا کے تبادلے دونوں ختم کر دیتا ہے۔ باکس اجزاء میں سوراخ کے مقام اور بارش کی سمت کا تعلق بھی دیکھا جائے۔
کیا high-strength بولٹ کی فینگ سرویس پر کوٹنگ جائز ہے؟
جائز ہے، بشرطیکہ پہلے slip coefficient طے کیا جائے اور دوبارہ تصدیق کا طریقہ طے ہو۔ فینگ سرویس پر کوٹنگ سے اس کی پھسلن روکنے کی صلاحیت کم یا بدل جاتی ہے، لہٰذا node کی برداشت کے حساب میں لی جانے والی قدر کوٹنگ کی حقیقی حالت سے مطابقت رکھے؛ کوٹنگ سسٹم، سطح کی تیاری کا درجہ (مثلاً Sa 2.5) اور blasting کے بعد سطح کی حالت — یہ سب آرڈر اور جانچ کے مرحلے میں لاک کیے جائیں۔ ڈیزائن میں عام غلطی یہ ہے کہ ڈرائنگ پر ایک slip coefficient لکھا ہو اور میدان میں دوسرا سسٹم لگایا جائے۔ قدریں، آزمائش کی بنیاد اور دوبارہ تصدیق کا طریقہ مربوط صفحے میں دیکھا جائے۔
کیا سالٹ سپرے میں کامیابی اوورلیپ جوڑ کی حفاظت کا ثبوت ہے؟
نہیں۔ نیوٹرل سالٹ سپرے (ISO 9227: 5 % سوڈیم کلورائیڈ، 35 ℃±2 ℃، pH 6.5–7.2) اور condensation ٹیسٹ کھلی سطح کے نسبتی رویے بتاتے ہیں؛ ISO 12944-6 کے لیے عوامی حوالے میں دی گئی مدت C3 کے لیے 480 h، C4 کے لیے 720 h اور C5 کے لیے 1440 h شگاف کے اندر خشک و تر کے چکر، آکسیجن ختم ہونے اور pH گرنے کے ساتھ عددی طور پر تبدیل نہیں کی جا سکتیں۔ خود مادے کی شگاف زنگ مزاحمت پرکھنے کے لیے ASTM G48-25 کا ferric chloride طریقہ (6 % محلول) استعمال کیا جائے — طریقہ B شگاف ٹیسٹ اور طریقہ F تنقیدی شگاف درجہ حرارت — اور یاد رکھا جائے کہ معیار اسے صرف آغاز تک محدود رکھتا ہے، پھیلاؤ کی شرح نہیں دیتا، اور نتائج کو کلورائیڈ سے پاک ماحول پر منتقل نہیں کیا جا سکتا۔ ماحول کی درجہ بندی کے لیے ISO 9223 دیکھا جائے۔
موجودہ ڈھانچہ بدلا نہیں جا سکتا؛ کون سے طریقے باقی رہتے ہیں؟
خرچ کے لحاظ سے کم سے تین طریقے: پہلا، شگاف والے علاقے میں pre-coat یا سٹرائپ کوٹ، زیادہ coverage کے ساتھ پینٹ منہ تک پہنچایا جائے، ضرورت ہو تو چھوٹے نوزل سے اضافی پاس؛ دوسرا، لچکدار سیلنٹ سے منہ بند کیا جائے اور ہم آہنگی کی تصدیق و دوبارہ کوٹنگ کے معیار تحریری رکھے جائیں؛ تیسرا، یہ تسلیم کیا جائے کہ یہ علاقہ قابلِ معائنہ نہیں، اور غیر قابلِ معائنہ علاقوں کی فہرست (node کے نمبر، تعداد، ساختی تدبیر) نیز دیکھنے کے لیے سوراخ کھولنے کی مدت دیکھ بھال کے منصوبے میں لکھی جائے۔ تینوں صورتوں میں ریکارڈ ضروری ہے: موٹائی کے مقام، ہالیڈے جانچ کا رقبہ اور اگلی بار دیکھنے کی حد۔ صرف اوپر سے فنش کوٹ دہرا دینا، جبکہ نمی اور نکاسی کی شرائط وہی رہیں، عموماً دو تین دیکھ بھال کے چکروں میں صورتحال کو واپس پہلے جیسا بنا دیتا ہے۔
حوالہ جات اور اعداد کی بنیاد
اس مضمون کے اعداد اور معلومات تین بنیادوں میں بٹتے ہیں۔ پہلی، معیار کے رسمی متن اور اشاعت کی معلومات: ISO 12944-3:2017، ISO 12944-2:2017، ISO 12944-5، ISO 12944-6، ISO 8501-1، ISO 8501-3:2025، ISO 8502-6:2020، ISO 8502-9:2020، ISO 8503-1، ISO 9227، ISO 9223، ISO 1461، ISO 14713-1، ISO 5817:2023، ISO 21809-1:2011، ASTM G48-25، GB/T 30790 سلسلہ، GB/T 8923.1-2011، GB/T 13288.1-2008، GB/T 18570.6-2011، GB/T 18570.9-2005، GB/T 10127-2002 اور JGJ/T 251-2011۔ دوسری، معیاروں کی عوامی تشریحات اور جانچ کے اداروں کے مواد سے لیے گئے مقداری اعداد (الحاقہ کے dimensions، گولائی کے نصف قطر، انتقالی زاویے، آزمائش کی مدت)؛ اس قسم کی ہر قدر کے ساتھ متن میں «عوامی حوالہ» یا «عوامی تشریح» لکھا گیا ہے، اور حتمی حوالہ رسمی متن ہے۔ تیسری، صنعت کا عام انجینئرگی تجربہ (سٹرائپ کوٹنگ کا طریقہ، سیلنٹ کی تصدیق کا انداز، غیر قابلِ معائنہ علاقے کے ریکارڈ کے عناصر)؛ یہ قابلِ عمل معیار ہیں، معیار کی شقوں کا متن نہیں۔
- ISO 12944-3:2017 «پینٹ اور ورنش — تحفظی کوٹنگ سسٹموں کے ذریعے سٹیل اسٹرکچرز کا ضدِ زنگ تحفظ — حصہ 3: ڈیزائن کے تقاضے»، ISO/TC 35/SC 14 کے تحت، 2017-11 میں شائع، ISO 12944-3:1998 کی جگہ۔
- ISO 8501-3:2025 «پینٹ اور متعلقہ مصنوعات لگانے سے پہلے سٹیل سبسٹریٹ کی تیاری — سطح کی صفائی کی بصری جانچ — حصہ 3: سطح کے عیوب والے ویلڈز، کناروں اور دیگر علاقوں کی تیاری کے درجے»، 2025-08-31 کو جاری، 2007 والی اشاعت کی جگہ؛ ISO 5817:2023 کے ویلڈنگ معیار سے مطابقت اس کے الحاقے میں دی گئی ہے۔
- ASTM G48-25 «ferric chloride محلول کے استعمال سے stainless steel اور متعلقہ alloy کی pitting اور crevice corrosion سے مزاحمت کے آزمائشی طریقے»، طریقہ A سے F؛ ملکی ہم پلہ GB/T 10127-2002 (NEQ ASTM G48:2000)۔
- ISO 8502-6:2020 اور ISO 8502-9:2020 (Bresle patch سے سطح کے منحل نمک کی پیمائش)، ملکی ہم پلہ GB/T 18570.6-2011 اور GB/T 18570.9-2005؛ ISO 21809-1:2011 pipe coating کے لیے 20 mg/m² کی حد دیتا ہے۔
- ISO 12944-2:2017 ماحول کی درجہ بندی، ISO 12944-6 لیب پرفارمنس ٹیسٹ (ISO 9227 سالٹ سپرے، condensation اور cyclic ageing) اور ISO 12944-5 کوٹنگ سسٹم؛ ملکی طور پر یکساں اپنائی گئی اشاعت GB/T 30790 سلسلہ ہے، اور عمارتی سٹیل اسٹرکچر کے لیے JGJ/T 251-2011۔
Last updated: 2026-11-11. یہ مضمون Kexin New Materials (Guangdong) Co., Ltd. کے تکنیکی محکمے نے شائع شدہ معیاروں اور انجینئرگی کے رواج کے مطابق مرتب کیا ہے، اور یہ صنعتی کوٹنگ منصوبوں میں B2B تکنیکی و خریداری کی بات چیت کے لیے ہے؛ سپلائی اور تجارتی شرائط EXW یا FOB کے مطابق ہیں۔ حتمی سسٹم، خشک پرت کی موٹائی اور قبولیت کے معیارات منصوبے کے تکنیکی معاہدے اور ہر معیار کے موجودہ رسمی متن سے طے ہوں گے۔