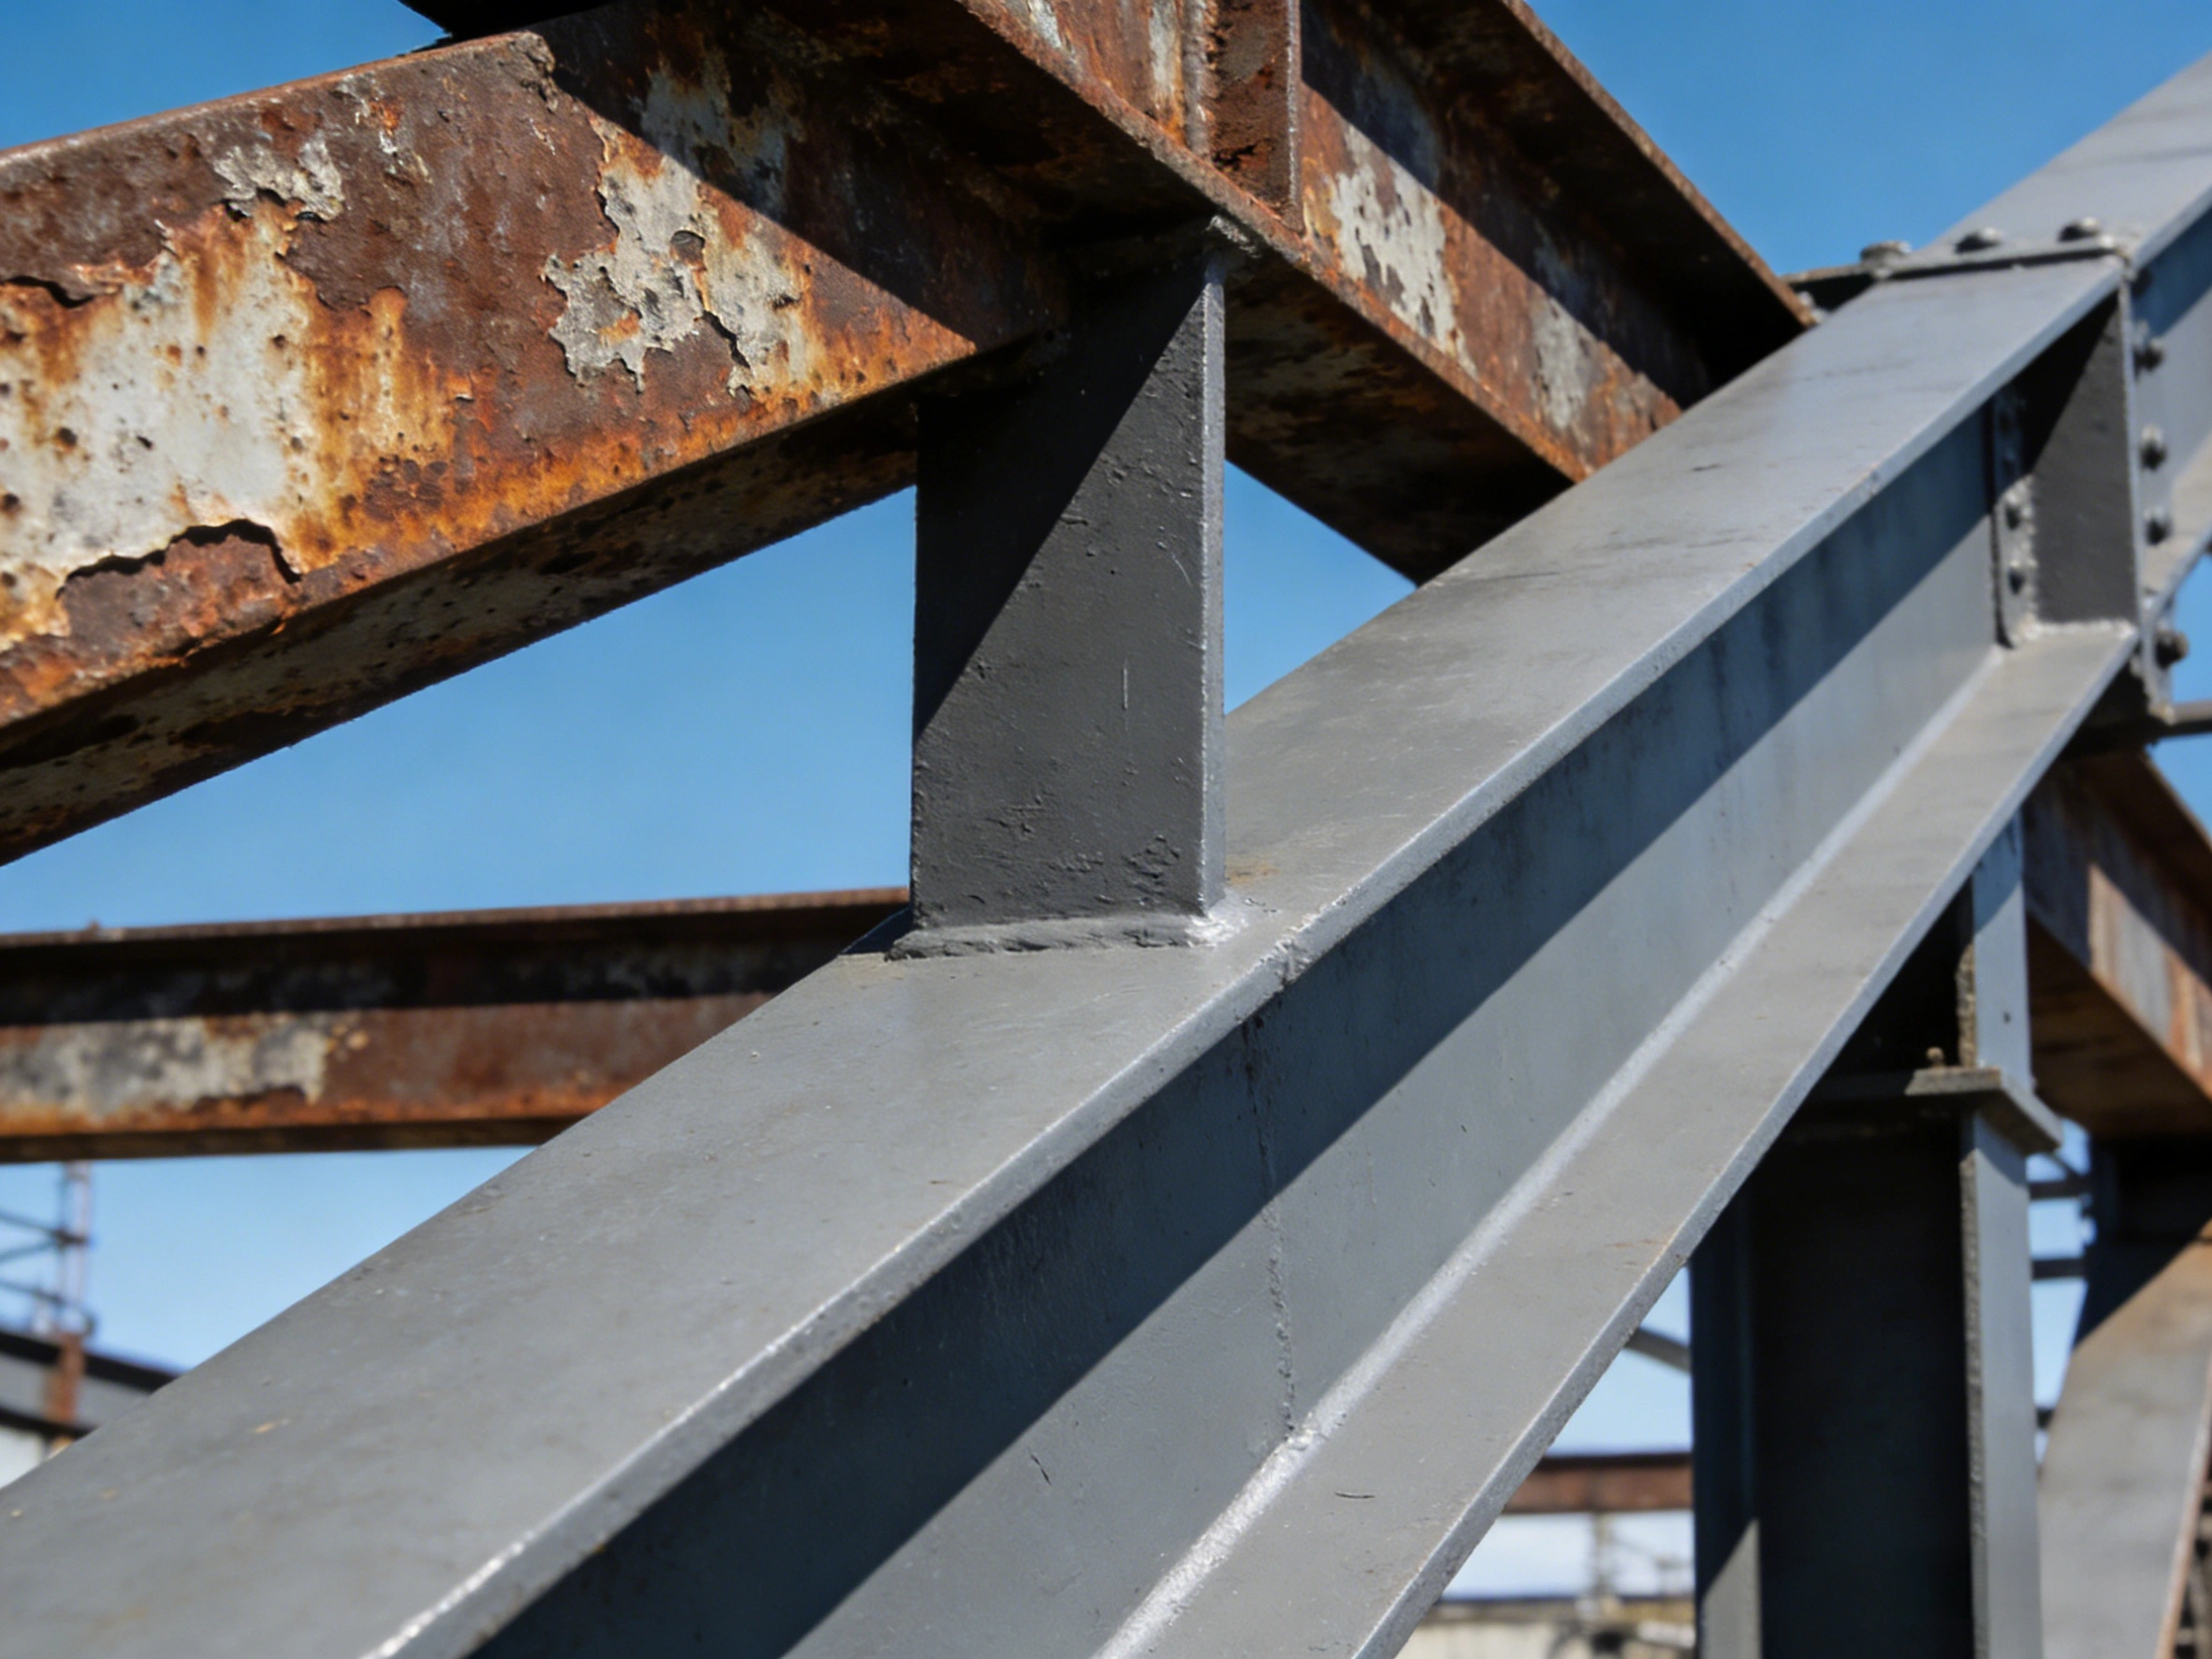
Ăn mòn kẽ hở (crevice corrosion) là dạng ăn mòn cục bộ xảy ra bên trong các khe giữ chất lỏng trên bề mặt kim loại: mặt ghép chồng, dưới vòng đệm, quanh lỗ bu lông, tại gốc mối hàn và các khe thiếu ngấu, nơi chất lỏng không lưu thông và không được bổ sung mới. Ôxy hòa tan trong khe bị tiêu thụ mà không được bù lại, nên bên trong khe và bề mặt lộ ra ngoài tạo thành pin nồng độ ôxy; phần trong khe trở thành anốt, kéo theo chuỗi tự xúc tác gồm giảm pH và tích tụ ion clorua. Với kết cấu thép sơn phủ, tác hại của nó không nằm ở lượng giảm chiều dày tổng thể mà ở vị trí khuất, không kiểm tra được và không sơn lại được.
Một tình huống lặp đi lặp lại ngoài công trường là: lớp phủ mặt ở bề mặt lộ vẫn còn, độ bám dính và chiều dày đều được phán định là đạt, nhưng quanh bốn mép tấm ghép chồng nổi gỉ và chảy nước vàng; chỉ khi tháo tấm nén ra mới thấy bề mặt tiếp xúc đã giảm chiều dày rõ rệt. Dầm hộp bị nước mưa vào qua lỗ thông gió, ban đêm ngưng tụ, và lớp gỉ bên trong dày hơn nhiều so với bên ngoài. Gốc rễ thường không nằm ở hệ sơn mà ở điều kiện hình học mà bản vẽ đưa ra: khe tồn tại, nước không thoát ra được, đầu súng không đưa vào được, kiểm tra cũng không kiểm được. ISO 12944-3:2017 xếp các vấn đề loại này vào khâu thiết kế, thành một yêu cầu độc lập đặt ngang hàng với phân loại môi trường (Phần 2), xử lý bề mặt (Phần 4) và hệ sơn bảo vệ (Phần 5).
TL;DR: kết luận trước
- ISO 12944-3:2017 (xuất bản 2017-11, thay thế bản 1998) xếp khả năng tiếp cận, xử lý khe, phòng tồn nước, khuyết tật bề mặt, liên kết bu lông, cấu kiện hộp, rãnh khía, gân tăng cứng và phòng ăn mòn galvanic vào các điều khoản thiết kế cơ bản 5.2–5.10, kèm phụ lục A đến D về không gian dụng cụ, kích thước lỗ mở, kích thước khe hẹp và cấu tạo thoát nước.
- Mối ghép chồng nên được hàn liên tục bịt kín bốn phía; hàn gián đoạn và hàn đính để lại khe hở giữa các đoạn hàn, nước vào rồi không thoát ra được và súng phun cũng không với tới. Bản 2017 bổ sung yêu cầu về vật liệu lấp đầy và trám khe ở điều khoản 5.3.
- ISO 8501-3:2025 (phát hành 2025-08-31, thay thế bản 2007) định nghĩa ba cấp xử lý trước cho mối hàn và cạnh là P1, P2, P3; theo cách diễn giải công khai, từ môi trường C4 trở lên nên chọn P2 hoặc P3, cạnh cắt bo tròn với bán kính không nhỏ hơn 2 mm.
- Bên trong kẽ hở là vùng mù về chiều dày màng: sơn bị hút vào rồi lại chảy ra, nên điểm đo trên mặt phẳng đạt không chứng minh được trong khe đạt chiều dày màng khô thiết kế; phải sơn viền hoặc sơn lót trước rồi mới phun toàn bộ.
- Chất trám khe không phải là lớp sơn chống ăn mòn: nó chỉ xử lý việc “khe không còn vào nước và muối”, còn chiều dày màng khô và cấp độ bền vẫn do hệ sơn gánh, đồng thời phải đối chiếu tương thích và khả năng sơn lại với lớp phủ mặt.
- Phương pháp sắt clorua trong ASTM G48-25 (dung dịch 6 %) đánh giá sự khởi phát ăn mòn kẽ hở, không suy ra tốc độ lan rộng và không ngoại suy sang môi trường không có clorua; đạt thử nghiệm sương muối không đồng nghĩa với mặt ghép chồng an toàn.
Vì sao ăn mòn kẽ hở hỏng trước trong hệ sơn
Ăn mòn đều làm mỏng đồng đều theo diện tích nên có thể tính bằng chiều dày màng và thời hạn sử dụng; ăn mòn điểm khởi phát tại chỗ màng thụ động bị phá hủy cục bộ trên bề mặt lộ. Ăn mòn kẽ hở khác ở chỗ chính điều kiện hình học dẫn dắt nó. Một khi khe đã hình thành, ôxy hòa tan trong đó bị tiêu thụ trong quá trình khử ở catốt, còn khe quá hẹp nên chất lỏng chứa ôxy bên ngoài không bù vào được; trong và ngoài khe tạo thành pin nồng độ và đẩy phần bên trong thành anốt. Ion kim loại tích tụ trong khe, ion clorua di chuyển vào để duy trì trung hòa điện, clorua kim loại thủy phân sinh ra axit clohydric, pH giảm lại tiếp tục đẩy nhanh quá trình hòa tan. Chuỗi tự xúc tác đó một khi đã thiết lập thì vẫn chạy tiếp ở thế điện cực thấp hơn cả thế khởi phát ăn mòn điểm. Hệ quả kỹ thuật là kim loại bị mất tập trung tại một chỗ trên bề mặt tiếp xúc, nhìn ra ngoài không thấy, cho đến khi bề mặt bịt kín mất tác dụng hoặc khả năng chịu lực của cấu kiện suy giảm.
Pin nồng độ ôxy, giảm pH và tích tụ ion clorua
Cùng một hệ sơn nhưng tuổi thọ chênh lệch rất lớn tùy vị trí hình học. Bên trong kẽ hở, bề mặt duy trì trạng thái ẩm lâu, nóng lên chậm và muối bị cô đặc, nên lớp sơn tiếp xúc với chất điện ly đủ lâu để đạt cân bằng hấp thụ nước, độ bám dính giảm và sinh phồng rộp; tại miệng khe, chi tiết lại trải qua chu kỳ khô–ẩm, muối được mang vào liên tục nhưng không đẩy ra được. ISO 12944-2:2017 phân loại môi trường theo lượng mất chiều dày năm đầu của thép carbon thấp: C3 từ 25 μm đến 50 μm, C4 từ 50 μm đến 80 μm, C5 từ 80 μm đến 200 μm; lớp kẽm năm đầu tương ứng khoảng 2.1 μm đến 4.2 μm và 4.2 μm đến 8.4 μm. Những con số đó mô tả tốc độ ăn mòn trên bề mặt thoáng, còn bên trong kẽ hở thường tệ hơn. Ngưỡng độ ẩm tương đối để tạo màng nước liên tục trên thép vào khoảng 75 %; khi bề mặt bị nhiễm muối hút ẩm thì ngưỡng này còn hạ thấp — và ngay trong mối ghép chồng của cùng một cấu kiện, hai điều kiện đó thường đồng thời xuất hiện.
Thiết kế trước: bản đồ điều khoản ISO 12944-3
Những quyết định có thể làm ở giai đoạn thiết kế đều quy được thành điều khoản trên bản vẽ: 5.2 khả năng tiếp cận yêu cầu người sơn, người kiểm tra và người bảo dưỡng phải với tới bề mặt an toàn bằng tay, bằng súng và bằng thiết bị đo; 5.3 xử lý khe yêu cầu bịt kín các khe giữ chất lỏng hoặc cải tạo để chúng thoát nước và thông gió; 5.4 phòng tích tụ và tồn nước đòi hỏi mặt nghiêng, lỗ thoát nước và gờ giọt nước; 5.5 khuyết tật bề mặt, 5.6 liên kết bu lông, 5.7 cấu kiện hộp và chi tiết rỗng, 5.8 chỗ rãnh khía, 5.9 gân tăng cứng lần lượt ràng buộc trạng thái mối hàn, bề mặt tiếp xúc, môi trường bên trong buồng, chỗ thay đổi tiết diện đột ngột và dạng gân gia cường; 5.10 phòng ăn mòn galvanic yêu cầu cách ly hoặc sơn cả hai mặt tại bề mặt tiếp xúc kim loại khác loại. Phụ lục A cho các khoảng cách điển hình mà dụng cụ cần có khi làm công tác chống ăn mòn, phụ lục B cho ngưỡng kích thước dưới của lỗ mở vào không gian hạn chế, phụ lục C cho ngưỡng kích thước của khe hẹp giữa các bề mặt, phụ lục D cho các cấu tạo tránh tồn nước và tích tụ. Cơ chế và phân loại gỉ thép: ăn mòn điện hóa và các cấp môi trường ISO 9223 nói về cơ chế gỉ và phân loại môi trường, Hướng dẫn lựa chọn hệ sơn chống ăn mòn ISO 12944 nói về lựa chọn hệ sơn; quan hệ với bài này là: trước hết phải có điều kiện hình học, sau đó mới bàn hệ sơn có thực hiện được hay không.
| Điều khoản | Hành động thiết kế | Hệ quả đối với lớp sơn |
|---|---|---|
| 5.2 Khả năng tiếp cận | Chừa không gian thao tác cho súng phun và thiết bị đo, lối kiểm tra và điểm neo giàn giáo | Không phun tới thì cũng không đo được, số liệu chiều dày và lỗ hổng không đại diện cho diện tích thực |
| 5.3 Xử lý khe | Hàn liên tục bịt kín chu vi mối ghép chồng, bỏ các cụm lắp lưng vào nhau, biến khe hở thành dạng thoát được nước | Chất lỏng đọng trong khe ăn mòn tự xúc tác, lượng giảm dày trên bề mặt tiếp xúc không nhìn thấy từ bên ngoài |
| 5.4 Phòng tồn nước và tích tụ | Mặt nghiêng, lỗ thoát nước, gờ giọt nước; bỏ rãnh nằm ngang và tiết diện mở hướng lên | Chu kỳ khô–ẩm để muối lại ở miệng khe, lớp sơn tiếp xúc lâu với chất điện ly |
| 5.5 và 5.8 khuyết tật bề mặt, rãnh khía | Gia công lại mối hàn, bo tròn cạnh sắc, xử lý lỗ và rãnh trên tấm liên kết theo ngưỡng hình học | Chiều dày màng bị mất tại mép và chỗ khía, gỉ khởi phát từ đường biên |
| 5.6 và 5.10 bu lông và galvanic | Bề mặt tiếp xúc cùng bu lông, vòng đệm lấy chung mục tiêu độ bền; cách ly hoặc sơn hai mặt tại tiếp xúc kim loại khác loại | Chi tiết liên kết hỏng trước, hệ sơn dày đến mấy cũng không giữ nổi nút |
Mối ghép chồng và hàn liên tục: phần sửa được và phần không
Mặt ghép chồng chỉ có hai cách làm đứng được: hoặc hàn liên tục bốn phía để bịt kín khe, hoặc chừa khoảng hở đủ lớn để chất lỏng vào ra tự do và khô hẳn. Hàn gián đoạn là vùng trung gian rủi ro cao: giữa các đoạn hàn còn lại những lỗ mở, nước vào được trong khe nhưng không thoát ra, súng phun cũng không đưa vào được. Về thứ tự cải tạo, xử lý trước các lỗ mở hướng lên trên và các rãnh nằm ngang, sau đó mới đến các cụm thép hình đặt lưng vào nhau. Series GB/T 30790 (tiêu chuẩn quốc gia trong nước áp dụng tương đương ISO 12944) và JGJ/T 251-2011 “Quy phạm kỹ thuật chống ăn mòn kết cấu thép xây dựng” đều đặt biện pháp cấu tạo trước sơn, với cùng một lý do: sơn không sửa được khiếm khuyết hình học.
Khi không sửa được hình học, còn ba cách làm
Với những cấu kiện hiện hữu thực sự không thể thay đổi, các biện pháp khả dụng xếp theo chi phí từ thấp đến cao: một là sơn trước vùng khe, ép hệ sơn vào miệng khe với mức bao phủ cao; hai là bịt lỗ mở bằng chất trám khe đàn hồi hoặc bột trét, khi đó trong yêu cầu kỹ thuật buộc phải ghi đồng thời cả xác nhận tương thích lẫn tiêu chí sơn lại được; ba là thừa nhận “không sơn bên trong khe”, ghi rõ vào yêu cầu kỹ thuật và kế hoạch bảo dưỡng, rồi quản lý như một vùng mù không kiểm tra. Đem chất trám khe tính gộp vào hệ sơn để khai báo độ bền là cách làm không đứng được: trám chỉ giải quyết bài toán nước vào, còn chiều dày màng khô và tuổi thọ hệ sơn vẫn phải hạch toán riêng; phép đổi giữa độ phủ lý thuyết và hệ số hao hụt xem Quy đổi giữa chiều dày màng khô, độ phủ lý thuyết và hệ số hao hụt.

Tồn nước và thoát nước: mặt nghiêng, lỗ thoát và gờ giọt nước
Tiêu chí tồn nước rất giản dị: nước có chảy hết quảng đường bằng trọng lực hay không. Chỉ cần khe trên mặt ghép chồng nằm ngang có lỗ mở, mao dẫn sẽ hút chất lỏng vào và giữ lại. Đối sách thiết kế là đặt hướng ghép chồng thuận chiều thoát nước, tạo dốc cho tấm, mở lỗ thoát ở điểm thấp, và thêm gờ giọt nước hoặc vát mép tại lỗ mở để nước nhỏ giọt theo biên thay vì chảy ngược vào khe. Lỗ thông gió của cấu kiện hộp và chi tiết rỗng còn phải tính cả ngưng tụ: lỗ quá nhỏ thì không hình thành trao đổi không khí, lỗ đặt sai vị trí thì đổ thẳng nước mưa vào buồng. Kích thước lỗ mở ở phụ lục B của ISO 12944-3:2017 (theo cách diễn giải công khai vào cỡ 600 mm đối với đường kính lỗ tròn hoặc cạnh ngắn của hình chữ nhật) vốn là để người có thể vào làm việc; trên dự án thực, chúng thường đồng thời gánh nhiệm vụ thông gió, nên không được xử lý theo kiểu “càng nhỏ càng chống mưa”. Muối tan cộng với nước đọng làm hỏng nhanh rõ rệt; phương pháp phát hiện và ngưỡng giới hạn xem Muối tan trên nền thép và phương pháp đo Bresle (ISO 8502).
| Vị trí | Tiêu chí tồn nước | Đối sách cấu tạo | Điểm cần lưu phía lớp sơn |
|---|---|---|---|
| Mặt trên của tấm ghép chồng và gân tăng cứng | Khe hở trên mặt nằm ngang, sau mưa lâu khô | Ghép thuận chiều thoát nước, tạo dốc và mở lỗ tại điểm thấp | Sơn viền miệng khe trước khi sơn diện lớn, không chỉ phun mặt phẳng |
| Mặt trên bích và đế ống | Nước đọng quanh lỗ bu lông, chất lỏng bị giữ dưới vòng đệm | Đặt lỗ tránh điểm thấp, vòng đệm ép phủ liên tục, cần thì thêm gờ giọt nước | Bu lông, đai ốc, vòng đệm lấy cùng mục tiêu độ bền với kết cấu |
| Dầm hộp và buồng kín | Ngưng tụ do chênh nhiệt ngày–đêm, bên trong ẩm suốt | Kích thước và vị trí lỗ thông gió xác định đồng thời theo yêu cầu thao tác và trao đổi không khí | Quản lý buồng trong như vùng không kiểm tra được, cần thì đổi sang hệ sơn dễ thi công hơn |
| Gốc mối hàn và khe thiếu ngấu | Khe không nhìn thấy nhưng thông với bên ngoài | Sau hàn gia công lại, bịt kín liên tục, cần thì đào gốc và hàn đầy | Ở đây cấp P2 và P3 của ISO 8501-3 mới thực sự phát huy tác dụng |
| Lỗ mở hướng lên của thép góc và thép U | Miệng hướng lên là biến thành vật chứa | Đổi hướng, hoặc thêm tấm úp mép và tấm nắp | Khi chi tiết úp và kết cấu chính cùng dùng hệ từ C4 trở lên thì phải đồng tuổi thọ |

Tiếp cận khi sơn và kiểm tra: không gian dụng cụ, lỗ mở, khoảng cách
Việc sơn và việc kiểm tra đều bị giới hạn bởi hình học của dụng cụ. Súng phun airless cần khoảng cách phun đến nền, góc tới và một đoạn không gian thao tác; béc phun cát và ống mềm càng cần người đứng vững ở vị trí an toàn để vận hành. Khi các cấu kiện bố trí quá sát nhau sẽ phát sinh ba hậu quả: phun không tới (bỏ sót sơn), phun không tốt (sơn dội lại và phun thừa làm chiều dày không đều), kiểm không thấy (máy đo chiều dày và đầu dò lỗ hổng không áp được vào bề mặt). Khoảng cách dụng cụ điển hình ở phụ lục A và ngưỡng kích thước khe hẹp ở phụ lục C của ISO 12944-3:2017 chính là để vạch ranh giới cho hai việc đó: hẹp đến một mức nào đó thì về mặt kỹ thuật không thể cam kết “thi công đầy đủ theo hệ sơn”. Yêu cầu về tính đầy đủ của số liệu và bố trí điểm đo ở giai đoạn nghiệm thu xem Nghiệm thu công trình sơn chống ăn mòn: chiều dày màng, độ bám dính và đo lỗ kim.
| Tình trạng bị hạn chế | Biểu hiện điển hình | Tiêu chí phán định | Cách xử lý |
|---|---|---|---|
| Súng phun không vào được | Bên trong không có sơn, chỉ được phủ nhờ chỗ phun chồng mí | Kích thước khe hẹp thấp hơn ngưỡng thao tác ở phụ lục C | Đổi cấu tạo hoặc đổi công nghệ: dùng sơn viền, quét chổi hoặc con lăn thay cho phun |
| Không đo được chiều dày | Báo cáo chỉ có điểm đo trên mặt phẳng | Điểm đo không phủ được miệng khe và mép cạnh | Bổ sung hồ sơ thi công sơn viền, quy định riêng bố trí điểm đo tại miệng khe |
| Không dò được lỗ hổng | Đầu dò lỗ hổng không áp sát được nền | Đầu dò giao thoa với hình học cấu kiện | Đưa việc dò lỗ hổng về hoàn thành ở giai đoạn xưởng, hiện trường chỉ kiểm lại vùng kiểm tra được |
| Không nội soi được | Buồng kín không có ảnh ghi | Đường kính lỗ và góc nhìn không đủ để quan sát có hiệu quả | Chừa lỗ kiểm tra và đường nội soi, ghi vào kế hoạch bảo dưỡng |
| Cửa sổ tái kiểm tra không đủ | Không nhìn thấy điểm gỉ khởi phát tại mối ghép chồng | Phải tháo chi tiết che hoặc mở lỗ mới quan sát được | Định nghĩa cách làm lỗ quan sát và yêu cầu phục hồi, kiểm soát tần suất mở lỗ |
Cạnh và mối hàn: các cấp P1 đến P3 của ISO 8501-3
Mối hàn và cạnh cắt là nguồn yếu thứ hai của lớp phủ: cạnh sắc kéo sơn rời khỏi mép (hiệu ứng sức căng bề mặt của chất lỏng), còn xỉ hàn, tóe hàn, rỗ khí và cháy mép để lại các kênh dẫn ngay dưới lớp màng. ISO 8501-3:2025 định nghĩa ba cấp xử lý trước P1, P2, P3: P1 chỉ yêu cầu loại bỏ tóe hàn và xỉ rời, cho phép mối hàn không liên tục; P2 yêu cầu mối hàn liên tục, khử cạnh sắc và rỗ khí hở; P3 yêu cầu khử rỗ khí nhìn thấy được và mối hàn chuyển tiếp trơn. Ngưỡng định lượng theo cách diễn giải công khai bao gồm bán kính bo của cạnh cắt không nhỏ hơn 2 mm, góc chuyển tiếp tại chân mối hàn đối đầu không nhỏ hơn 130°, và đối chiếu P3 với cấp chất lượng hàn B của ISO 5817:2023; cấp D không khuyến nghị dùng cho P3, còn tấm mỏng dưới 3 mm và bề mặt gỉ cấp D theo ISO 8501-1 có thể không đạt tới P3.
Sơn viền mép, bo tròn cạnh và ngưỡng của hệ sơn
Sơn viền (stripe coat) là ép thêm một lớp sơn tại các vị trí “sơn không giữ được” như cạnh, mối hàn, biên cắt, trước khi thi công diện lớn; giá trị của nó chỉ thực sự phát huy từ cấp ăn mòn C4 trở lên và trong các hệ sơn đòi hỏi độ bền cao. Độ nhám neo sau phun cát được đánh giá theo tấm so chuẩn của ISO 8503-1, trong nước thường dùng GB/T 13288.1-2008, khoảng khả dụng theo tài liệu công khai vào cỡ Rz 40 μm đến 90 μm: quá sâu thì đỉnh nhám nằm dưới những điểm màng mỏng, quá nông thì độ bám dính không đủ. Yêu cầu chung về môi trường thi công vẫn phải nhắc lại: nhiệt độ nền phải cao hơn điểm sương từ 3 ℃ trở lên, nếu không màng nước khuất sẽ xuất hiện trước tiên ở miệng khe và mép cạnh.
Chiều dày màng thực tế trong kẽ hở và thứ tự thi công
Chiều dày màng khô bên trong kẽ hở là vấn đề không thể bị giá trị trung bình che lấp. Sơn vào khe hẹp nhờ dòng chảy và mao dẫn, lượng ở lại sau khi đóng rắn phụ thuộc độ nhớt, sức căng bề mặt và bề rộng khe; kết quả đo thực tế thường thấp hơn số đọc trên mặt phẳng, trong khi kẽ hở lại đúng là chỗ lớp sơn phải chắn chất điện ly ra bên ngoài. Thứ tự khả dụng là: sơn viền miệng khe và mép cạnh trước, nếu cần thì phun bổ sung một lớp bằng đầu súng béc nhỏ, sau đó mới thi công toàn bộ hệ; tấm nào sơn lót trước được thì làm trước khi lắp và hàn, hiệu quả hơn nhiều so với việc cố nhét sơn vào khe đã ghép rồi. Khả năng bảo vệ catốt của sơn lót giàu kẽm bên trong kẽ hở bị giới hạn bởi điều kiện tiếp xúc dẫn điện, nên không thể mặc nhiên cho rằng trong khe đã được bảo vệ chỉ vì “sơn lót có chứa kẽm”; nguyên lý cặp điện cực và cách ly xem Ăn mòn galvanic trên thân xe thép–nhôm hỗn hợp: cách ly bằng sơn và bịt kín mép.
Giới hạn của chất trám khe: tương thích, sơn lại được, không thay hệ sơn
Quan hệ giữa chất trám khe và lớp sơn phải nói rõ ba việc. Một là tương thích: vật liệu trám đàn hồi bên dưới lớp phủ mặt gốc dung môi có thể bị dung môi tấn công, nhăn hoặc mất đàn hồi, trước khi thi công phải thử trên mẫu nhỏ bằng đúng lô vật liệu; hai là khả năng sơn lại: chất trám gốc silicone có thành phần di cư gây ra các lỗ tròn co màng, một khi đã dùng trong vùng sơn thì phải cách ly vật lý, kinh nghiệm này khó thực hiện trong quản lý xưởng hơn là ghi trên bản vẽ; ba là ranh giới trách nhiệm: chất trám khe giải quyết việc “khe không còn vào nước, vào muối”, nó không gánh chiều dày màng khô, khả năng chịu thời tiết hay cấp độ bền. Yêu cầu kỹ thuật nên tách riêng phần trám và phần hệ sơn, mỗi phần đưa ra tiêu chí nghiệm thu riêng; cấp xử lý bề mặt tại vùng hàn và mép cạnh xem Ăn mòn tại mối hàn góc và mép biên của bồn chứa: chiều dày màng, dò lỗ hổng và hỏng sớm.
Kim loại khác loại và liên kết bu lông: sơn một mặt hay hai mặt
Nguyên tắc xử lý bề mặt tiếp xúc kim loại khác loại là “hoặc cách ly, hoặc làm cho chất điện ly không chạm được vào”. Điều khoản 5.10 của ISO 12944-3:2017 yêu cầu khi không tránh được tiếp xúc dẫn điện thì phải dùng lớp sơn để cách điện; trong kỹ thuật, cách làm phổ biến là sơn cả hai mặt cộng với vòng đệm và ống lót cách điện. Liên kết bu lông còn một ràng buộc riêng: bề mặt ma sát (faying surface) của bu lông cường độ cao một khi đã sơn thì hệ số chống trượt thay đổi theo, cho phép sơn hay không, lấy giá trị nào, có phải kiểm chứng lại hay không, nhất thiết phải chốt ngay ở giai đoạn thiết kế nút; giá trị lấy và căn cứ kiểm nghiệm lại xem Bề mặt ma sát bu lông cường độ cao có sơn được không: hệ số chống trượt và kiểm chứng lại. Khi kết cấu mạ kẽm nhúng nóng dùng kết hợp với hệ sơn, còn phải lưu ý bề mặt kẽm trong điều kiện ẩm lâu dài bên trong kẽ hở sẽ bị gỉ trắng nhanh hơn; căn cứ thiết kế cho lớp kẽm có thể tham khảo ISO 14713-1 và ISO 1461 (cả hai đều là tài liệu viện dẫn chuẩn của ISO 12944-3:2017).
Kiểm tra, bảo dưỡng và hồ sơ: quản lý vùng mù thế nào
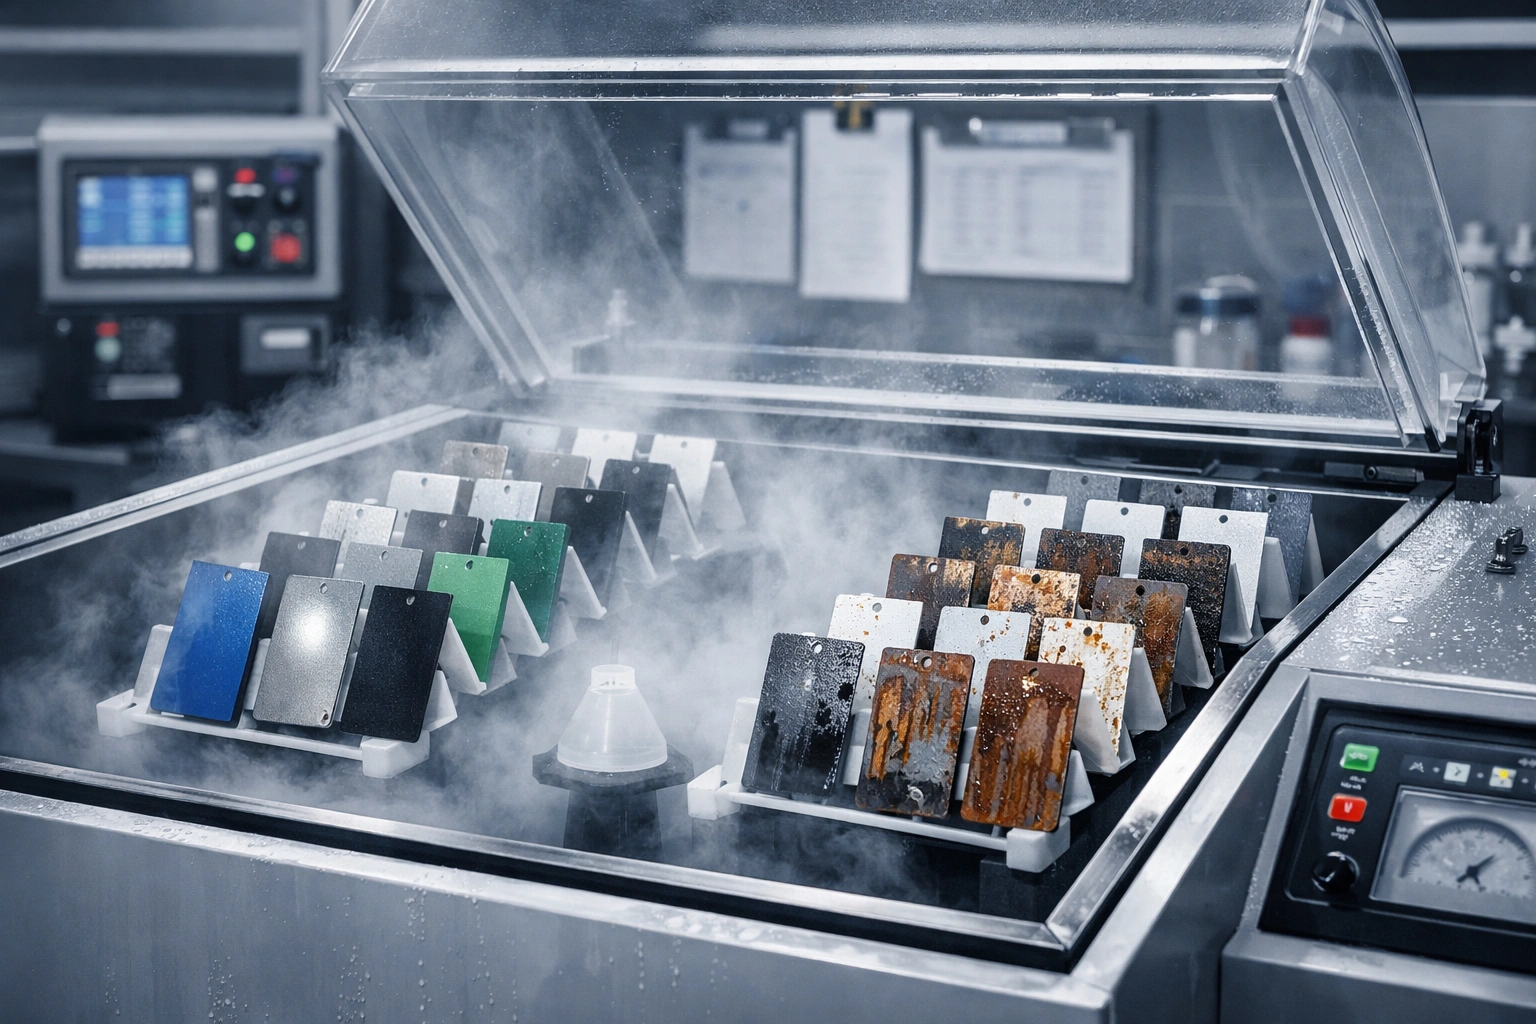
Quản lý vùng kẽ hở trong khai thác dựa vào hồ sơ chứ không dựa vào mắt thường. Các dữ liệu cần lưu gồm: những nút nào được khai báo là vùng mù không kiểm tra được (số tham chiếu bản vẽ và số lượng), mỗi vùng đã áp dụng biện pháp cấu tạo nào (hàn liên tục, trám khe hay thoát nước), hệ sơn và việc sơn viền có được thực hiện hay không, bố trí điểm đo chiều dày và dò lỗ hổng, cùng thời điểm mở lỗ quan sát lần tới kèm ngưỡng phán định. Sương muối trung tính theo ISO 9227 dùng dung dịch natri clorua 5 %, 35 ℃±2 ℃, pH của dung dịch thu được 6.5–7.2; thời lượng ISO 12944-6 theo tài liệu công khai là C3 480 h, C4 720 h, C5 1440 h; những con số này khắc họa bề mặt thoáng, không có hệ số quy đổi sang hành vi của mặt ghép chồng, nên cần lão hóa tuần hoàn mới tiếp cận điều kiện khô–ẩm thực tế. Để đánh giá khả năng chịu ăn mòn kẽ hở của chính vật liệu, dùng ASTM G48: bản hiện hành G48-25 có sáu phương pháp từ A đến F, B là thử nghiệm kẽ hở bằng sắt clorua, F là xác định nhiệt độ kẽ hở tới hạn (CCT) của thép không gỉ, dung dịch thử là sắt clorua 6 %, phương pháp A và B ở điều kiện nhiệt độ phòng đã có thể gây ăn mòn cục bộ cho thép không gỉ loại 304; tiêu chuẩn đồng thời ghi rõ các phương pháp này chỉ đánh giá sự khởi phát, không suy ra tốc độ lan rộng, và không ngoại suy sang môi trường không chứa clorua. Tiêu chuẩn trong nước tương ứng là GB/T 10127-2002 (áp dụng không tương đương ASTM G48:2000).
Tra cứu nhanh các số liệu kèm đơn vị
- ISO 12944-3:2017 xuất bản 2017-11 và thay thế bản 1998; điều khoản 5.3 bổ sung yêu cầu lấp đầy và trám khe, đồng thời bổ sung yêu cầu xử lý bề mặt cho các hệ sơn có độ bền cao từ C4 trở lên và cho các nhóm ngâm Im1–Im4.
- ISO 8501-3:2025 phát hành 2025-08-31 và thay thế bản 2007; ba cấp P1/P2/P3, theo cách diễn giải công khai thì P3 đối chiếu với cấp chất lượng hàn B của ISO 5817:2023, cấp D không khuyến nghị.
- Lượng mất chiều dày năm đầu của thép carbon thấp theo ISO 12944-2:2017: C3 25 μm đến 50 μm, C4 50 μm đến 80 μm, C5 80 μm đến 200 μm; kẽm năm đầu khoảng 2.1 μm đến 4.2 μm (C4) và 4.2 μm đến 8.4 μm (C5).
- Độ ẩm tương đối tới hạn để tạo màng nước liên tục trên thép vào khoảng 75 %; khi bề mặt có chất nhiễm muối hút ẩm thì ngưỡng này hạ xuống.
- Phương pháp Bresle thực hiện theo ISO 8502-6:2020 và ISO 8502-9:2020, miếng dán A-1250 có diện tích thử 1250 mm², công thức đổi ρA = Δγ × 6 (mg/m²); ngưỡng nghiệm thu thường dùng trong ngành là 50 mg/m², còn hệ sơn đường ống theo ISO 21809-1:2011 lấy mức 20 mg/m².
- Khoảng độ nhám neo sau phun cát thường dùng Rz 40 μm đến 90 μm; khi sơn, nhiệt độ nền phải cao hơn điểm sương từ 3 ℃ trở lên.
- Nồng độ dung dịch sắt clorua của ASTM G48-25 là 6 %; sương muối trung tính theo ISO 9227 dùng natri clorua 5 %, 35 ℃±2 ℃, pH 6.5–7.2, thời lượng ISO 12944-6 theo tài liệu công khai là C3 480 h, C4 720 h, C5 1440 h.
Các câu hỏi về tiêu chí nghiệm thu
Mặt ghép chồng rốt cuộc có phải sơn cả hai mặt không?
Tùy vào việc khe hở có khử được hay không. Nếu bịt kín được bốn phía bằng hàn liên tục thì xử lý theo hướng “bên trong không trông chờ vào lớp sơn”, bề mặt ngoài dùng hệ sơn bình thường; nếu buộc phải giữ khe hở thì sơn cả hai mặt và đồng thời lo thoát nước cùng thông gió, nếu không chất lỏng đọng trong khe sẽ biến bên trong thành vùng anốt. Thứ tự phán định là: trước hết xem có bịt kín được không, tiếp đó xem có thoát nước được không, sau đó mới quyết định sơn một mặt hay hai mặt. Sơn cả hai mặt mà vẫn bịt kín một buồng không thoát nước thì chẳng khác nào giấu ăn mòn vào chỗ không ai kiểm tra được và cũng không sơn lại được.
Trong khe sơn không tới, có thể dùng chất trám khe thay cho lớp sơn không?
Không thay thế được, nó chỉ thay đổi điều kiện hình học. Nhiệm vụ của chất trám khe là chặn nước và muối tiếp tục vào khe; nó không cung cấp chiều dày màng khô, không có khả năng chịu thời tiết và không mang cấp độ bền, cũng không được tính vào hệ sơn theo nghĩa của ISO 12944-5 để khai báo tuổi thọ. Khi chọn giải pháp trám phải đồng thời thỏa thuận ba việc: tương thích với lớp phủ mặt và dung môi pha (thử mẫu nhỏ để tránh bong nền và nhăn), khả năng sơn lại sau khi đóng rắn (chất gốc silicone di cư gây lỗ tròn co màng), và chu kỳ tái kiểm tra khi bản thân chất trám đã lão hóa. Viết đủ các điều kiện đó vào yêu cầu kỹ thuật thì trám khe mới là biện pháp nghiệm thu được.
Hàn liên tục và hàn gián đoạn phân biệt thế nào ở hiện trường, chênh lệch chi phí ra sao?
Hàn liên tục là mối hàn khép kín dọc theo chu vi mối ghép chồng; hàn gián đoạn là các đoạn hàn bố trí rời từng đoạn, giữa các đoạn còn hở. Cách nhận biết ngoài hiện trường rất đơn giản: tưới nước dọc mối hàn hoặc quan sát sau mưa, chỗ nào giữ nước và lâu khô thì mối ghép đó thuộc loại khe hở. Về giá, hàn liên tục làm tăng biến dạng hàn và nhiệt lượng đưa vào, phải có quy trình và đồ gá hỗ trợ; hàn gián đoạn tiết kiệm vật liệu hàn và giờ công nhưng đẩy chi phí về sau vào đúng những chỗ không kiểm tra được. Quan điểm của ISO 12944-3:2017 ở điều khoản 5.3 và phụ lục D là bịt kín kẽ hở hoặc dẫn nước ra ngoài, bản 2017 còn bổ sung yêu cầu về vật liệu lấp đầy và trám khe.
Lỗ thoát nước và lỗ thông gió nên mở bao nhiêu, mở ở đâu?
Lỗ thoát nước đặt tại điểm thấp và đầu hạ lưu của vùng có thể đọng nước, đường kính đủ lớn để dị vật đi qua chứ không bị kẹt, kèm gờ giọt nước hoặc vát mép để nước nhỏ giọt theo biên thay vì chảy ngược vào khe. Lỗ mở vào không gian hạn chế nên theo ngưỡng kích thước khuyến nghị ở phụ lục B của ISO 12944-3:2017 (cách diễn giải công khai mô tả vào cỡ 600 mm đối với đường kính lỗ tròn hoặc cạnh ngắn hình chữ nhật), mục đích là để người và thiết bị vào làm việc, đồng thời phục vụ trao đổi không khí; thu nhỏ lỗ tới mức chỉ đủ luồn một đường ống thường là mất cả khả năng kiểm tra lẫn hiệu quả thông gió. Với cấu kiện hộp, còn phải đối chiếu vị trí lỗ với hướng mưa tạt tới.
Bề mặt ma sát của bu lông cường độ cao có được sơn không?
Được, nhưng điều kiện tiên quyết là phải chốt hệ số chống trượt trước và thỏa thuận phương pháp kiểm chứng lại. Sơn lên bề mặt ma sát sẽ làm giảm hoặc thay đổi tính chống trượt, vì vậy hệ số dùng trong tính toán khả năng chịu lực của nút phải khớp với trạng thái có sơn thực tế; hệ sơn, cấp xử lý bề mặt (ví dụ Sa 2.5) và tình trạng bề mặt sau phun cát đều phải chốt ngay từ khâu đặt hàng và kiểm tra. Lỗi thường gặp ở giai đoạn thiết kế là bản vẽ ghi một giá trị hệ số chống trượt, còn hiện trường lại thi công theo một hệ sơn khác. Cách lấy giá trị, căn cứ thử nghiệm và thủ tục kiểm chứng lại xem ở trang chuyên đề nối tiếp trong bài.
Thử nghiệm sương muối đạt có chứng minh được mặt ghép chồng an toàn không?
Không. Sương muối trung tính (ISO 9227, natri clorua 5 %, 35 ℃±2 ℃, pH 6.5–7.2) và thử nghiệm ngưng tụ chỉ cho biết tương quan trên bề mặt thoáng; các thời lượng ISO 12944-6 theo tài liệu công khai là C3 480 h, C4 720 h, C5 1440 h không có hệ số quy đổi sang chu kỳ khô–ẩm, sự cạn ôxy và việc giảm pH bên trong kẽ hở. Muốn xếp hạng khả năng chịu ăn mòn kẽ hở của chính vật liệu thì dùng phương pháp sắt clorua của ASTM G48-25 (B là thử kẽ hở, F đo nhiệt độ kẽ hở tới hạn), nồng độ dung dịch thử 6 %; tiêu chuẩn nói rõ phương pháp này chỉ đánh giá sự khởi phát, không suy ra tốc độ lan rộng và không áp dụng được cho môi trường không chứa clorua.
Kết cấu hiện hữu không cải tạo được thì còn những biện pháp nào?
Ba biện pháp xếp theo chi phí từ thấp đến cao: một là sơn lót trước hoặc sơn viền vùng khe, ép sơn vào miệng khe với mức bao phủ cao, kết hợp đầu súng béc nhỏ phun bổ sung; hai là bịt lỗ mở bằng chất trám đàn hồi, đồng thời ghi rõ tiêu chí xác nhận tương thích và khả năng sơn lại; ba là thừa nhận vùng không kiểm tra được, đưa danh sách vùng mù (số nút, số lượng, biện pháp cấu tạo) cùng chu kỳ mở lỗ quan sát vào kế hoạch bảo dưỡng. Cả ba cách đều phải để lại hồ sơ: vị trí đo chiều dày, phạm vi dò lỗ hổng và ngưỡng quan sát lần kế tiếp. Chỉ sơn lại lớp phủ mặt mà không thay đổi điều kiện ẩm và thoát nước thì thường sau hai đến ba chu kỳ bảo dưỡng mọi thứ trở lại như cũ.
Tài liệu tham khảo và căn cứ của số liệu
Số liệu và thông tin trong bài này dựa trên ba loại căn cứ. Một là văn bản chính thức và thông tin phiên bản của tiêu chuẩn: ISO 12944-3:2017, ISO 12944-2:2017, ISO 12944-6, ISO 8501-3:2025, ISO 8501-1, ISO 8502-6:2020, ISO 8502-9:2020, ISO 8503-1, ISO 9227, ISO 1461, ISO 14713-1, ISO 5817:2023, ASTM G48-25, series GB/T 30790, GB/T 8923.1-2011, GB/T 13288.1-2008, GB/T 18570.6-2011, GB/T 18570.9-2005, GB/T 10127-2002, JGJ/T 251-2011. Hai là các số định lượng lấy từ tài liệu diễn giải công khai của tiêu chuẩn và từ hồ sơ của các phòng thử nghiệm (kích thước phụ lục, bán kính bo cạnh, góc chuyển tiếp, thời lượng thử); mọi số thuộc loại này trong bài đều được ghi rõ là “theo tài liệu công khai” hoặc “theo cách diễn giải công khai”, và văn bản chính thức là căn cứ cuối cùng. Ba là kinh nghiệm kỹ thuật phổ biến trong ngành (cách làm sơn viền, cách xác nhận vật liệu trám, các yếu tố hồ sơ vùng mù), thuộc loại tiêu chí có thể thực hiện chứ không phải lời điều khoản tiêu chuẩn.
- ISO 12944-3:2017 “Sơn và vecni — Bảo vệ chống ăn mòn kết cấu thép bằng hệ sơn bảo vệ — Phần 3: Xem xét về thiết kế”, do ISO/TC 35/SC 14 phụ trách, xuất bản 2017-11, thay thế ISO 12944-3:1998.
- ISO 8501-3:2025 “Chuẩn bị bề mặt thép trước khi sơn và sản phẩm liên quan — Đánh giá bằng mắt độ sạch của bề mặt — Phần 3: Cấp xử lý đối với mối hàn, cạnh và các vùng khác có khuyết tật bề mặt”, phát hành 2025-08-31, thay thế bản 2007; đối chiếu với cấp chất lượng hàn ISO 5817:2023 xem phụ lục của tiêu chuẩn.
- ASTM G48-25 “Phương pháp thử xác định độ nhạy ăn mòn điểm và ăn mòn kẽ hở của thép không gỉ và hợp kim liên quan bằng dung dịch sắt clorua”, các phương pháp A đến F; tiêu chuẩn trong nước tương ứng là GB/T 10127-2002 (NEQ ASTM G48:2000).
- ISO 8502-6:2020 và ISO 8502-9:2020 (xác định muối tan trên bề mặt bằng miếng dán Bresle), trong nước tương ứng là GB/T 18570.6-2011 và GB/T 18570.9-2005; ISO 21809-1:2011 đưa ra ngưỡng 20 mg/m² cho hệ sơn đường ống.
- ISO 12944-2:2017 về phân loại môi trường, ISO 12944-6 về thử nghiệm tính năng trong phòng (sương muối ISO 9227, ngưng tụ và lão hóa tuần hoàn) và ISO 12944-5 về hệ sơn; bản áp dụng tương đương trong nước là series GB/T 30790, quy phạm kỹ thuật xem thêm JGJ/T 251-2011.
Last updated: 2026-11-11. Bài viết này do phòng kỹ thuật của Kexin New Materials (Guangdong) Co., Ltd. tổng hợp từ các tiêu chuẩn công bố và căn cứ kỹ thuật hiện trường, phục vụ trao đổi kỹ thuật và mua hàng theo chuẩn B2B cho các dự án sơn công nghiệp; điều kiện cung ứng và thương mại là EXW hoặc FOB. Hệ sơn cụ thể, chiều dày màng và tiêu chí nghiệm thu phụ thuộc vào thỏa thuận kỹ thuật của dự án và văn bản chính thức hiện hành của tiêu chuẩn.