Lớp phủ bột chịu mài mòn là một loại lớp phủ chức năng giúp màng sơn duy trì ổn định về khối lượng và kích thước dưới các tác động cơ học như ma sát, trầy xước, xói mòn, va đập, thông qua việc đưa vào các chất độn cứng và mạng lưới liên kết chéo cao. Tại nhiều hiện trường công nghiệp, nhiều hư hỏng không phải do ăn mòn hay lão hóa mà là do "mài mòn" — thiết bị băng tải bị vật liệu cào xước, đường ống dầu bị chất lưu thể khai thác xói mòn, giá kệ bị xe nâng va đập, máy móc mỏ bị quặng mài mòn. Theo thống kê chưa đầy đủ, tổn thất vật liệu và năng lượng do ma sát mài mòn chiếm tỷ lệ đáng kể trong ngành chế tạo. Sơn bột do có thể phủ dày một lần, tự do thêm chất độn, không dung môi, là vật mang tự nhiên của lớp phủ chịu mài mòn, có thể hình thành trên bề mặt kim loại một lớp vỏ bảo vệ cứng hơn và chống cắt tốt hơn so với vật liệu nền. Quan trọng hơn, sơn bột chịu mài mòn biến "chống mài mòn" từ việc thay toàn bộ chi tiết thành "thêm một lớp vỏ cứng có thể thiết kế lên bề mặt", giảm đáng kể chi phí dừng máy và phụ tùng.
Trong lĩnh vực sơn bột chức năng, Công ty TNHH Vật liệu mới Kexin (kexinMaterials) cung cấp các giải pháp từ sơn epoxy chịu mài mòn phổ thông đến sơn bột chịu mài mòn nặng với hàm lượng nhôm cao, silicon carbide, và phối hợp với chống ăn mòn, chống tĩnh điện. Bài viết này dựa trên các tiêu chuẩn có thể trích dẫn (GB/T 1768, GB/T 23988, ASTM D4060, ASTM G65, GB/T 6739, v.v.) để phân tích logic kỹ thuật của lớp phủ bột chịu mài mòn, giúp kỹ sư chuyển "chịu mài mòn" từ khẩu hiệu thành thiết kế điều kiện làm việc có thể định lượng.
I. Bốn cơ chế mài mòn cơ bản
Muốn chống mài mòn, trước tiên phải hiểu "bị mài bởi cái gì". Mài mòn chia theo cơ chế thành bốn loại. Thứ nhất là mài mòn do hạt mài: hạt cứng (cát, quặng, bụi) cày giữa hai bề mặt, là phổ biến nhất. Chống lại nhờ chất độn cứng cao (nhôm oxit, silicon carbide, corundum). Thứ hai là mài mòn dính: hai bề mặt kim loại tiếp xúc trực tiếp hàn nguội — xé rách (như kẹt do thiếu dầu). Chống lại nhờ chất độn ma sát thấp (molypden disulfide, polytetrafluoroethylene, graphite) và lớp phủ cách ly. Thứ ba là mài mòn xói mòn: chất lưu thể tốc độ cao mang hạt va đập vào bề mặt (như côn ống, bơm bùn). Chống lại nhờ cân bằng độ dai và độ cứng, quá giòn dễ nứt. Thứ tư là mài mòn mỏi hoặc mài mòn rung vi mô: bề mặt bong tróc mỏi dưới tải tuần hoàn. Chống lại nhờ mạng lưới bám dính cao và chống mỏi.
Cùng một lớp phủ thường phải đối phó với nhiều cơ chế chồng lấp, do đó "chỉ theo đuổi độ cứng" là sai lầm — quá cứng sẽ giòn, khi va đập lại bong tróc, cần "cứng mà dai". Cần bổ sung hai loại điều kiện làm việc: một là ăn mòn — xói mòn kết hợp (erosion-corrosion), như chất lưu thể khai thác chứa cát và ion clorua, vừa mài vừa ăn mòn, chỉ chống mài mòn đơn hoặc chỉ chống ăn mòn đều không chịu nổi; hai là mài mòn rung vi mô (fretting), tại các vị trí trượt tương đối nhỏ ở mối ghép bulông, lắp ép, dễ gây nguồn mỏi. Nhận diện cơ chế chủ đạo là bước đầu tiên chọn loại, phương pháp sai, lớp phủ cứng đến mấy cũng phí.
II. Chất độn chịu mài mòn và hệ thống độ cứng
"Cứng" của sơn bột chịu mài mòn đến từ chất độn và liên kết chéo. Nhôm oxit (corundum) độ cứng Mohs 9, độ cứng vi mô khoảng 2000, là cốt liệu chịu mài mòn chính, phổ thông; silicon carbide độ cứng Mohs 9,5, cực cao, phù hợp mài mòn hạt cực đoan, nhưng hơi dẫn điện, cứng giòn; tungsten carbide cực cao (độ cứng vi mô trên 2000), dùng cho dụng cụ khoan dầu, nhưng đắt, tỷ trọng lớn; silica hoặc thạch anh độ cứng Mohs 7, chịu mài mòn trung bình, rẻ; molypden disulfide và polytetrafluoroethylene mềm, dùng giảm ma sát chống dính; nylon hoặc polyethylene (nhiệt dẻo) dai chịu mài mòn, phù hợp xói mòn hạt. Độ cứng bút chì của nền nhựa (GB/T 6739) cũng ảnh hưởng chịu mài: mạng liên kết chéo epoxy, polyurethane cứng cao, chịu xước; nhưng "chịu mài mòn vĩ mô" do chất độn đóng góp lớn hơn nhiều so với độ cứng bản thân nhựa. Công thức là tổ hợp "cốt liệu cứng cộng nền dai cường hóa cộng bám dính cao".
Bổ sung điểm kỹ thuật chất độn: kích thước hạt và phối cấp chất độn ảnh hưởng độ đặc và chống mài — độ hạt đơn nhất dễ để lỗ rỗng, phối cấp (kết hợp thô mịnh) nâng mật độ xếp chất, giảm lỗ kim; hàm lượng chất độn có giới hạn, quá cao thì nhựa bao phủ không hết, bám dính và dai giảm; xử lý bề mặt chất độn (chất liên kết ngang) cải thiện giao diện với nhựa, giảm bong tróc. Tungsten carbide dù cực cứng nhưng tỷ trọng lớn dễ lắng khi phun, và chi phí cao, chỉ dùng trong điều kiện cực đoan như dụng cụ khoan dầu, bơm bùn; nhôm oxit tỷ lệ giá thành tốt nhất, là lực lượng chủ lực của hầu hết sơn bột chịu mài mòn. Molypden disulfide và PTFE không tăng cứng nhưng giảm hệ số ma sát, phù hợp "giảm ma sát chống dính" chứ không phải "chống cắt".
| Chất độn/hệ thống | Độ cứng (Mohs/vi mô) | Tác dụng | Lưu ý |
|---|---|---|---|
| Nhôm oxit Al₂O₃ (corundum) | Mohs 9 / HV ~2000 | Cốt liệu chịu mài mòn chính, phổ thông | Quá liều giảm dai |
| Silicon carbide SiC | Mohs 9.5 / cực cao | Mài mòn hạt cực đoan | Hơi dẫn điện, cứng giòn |
| Tungsten carbide WC | Cực cao (HV ~2000+) | Mài mòn nặng, dụng cụ khoan dầu | Đắt, tỷ trọng lớn |
| Silica/thạch anh | Mohs 7 | Chịu mài mòn trung bình, rẻ | Bình thường |
| Molypden disulfide MoS₂ | Mềm | Giảm ma sát, chống dính | Không tăng cứng |
| Polytetrafluoroethylene PTFE | Mềm | Tự bôi trơn, giảm ma sát | Không tăng cứng |
| Nylon/polyethylene (nhiệt dẻo) | Trung bình | Dai chịu mài mòn (hạt) | Xem sơn bột nhiệt dẻo |
III. Phương pháp đánh giá chịu mài mòn
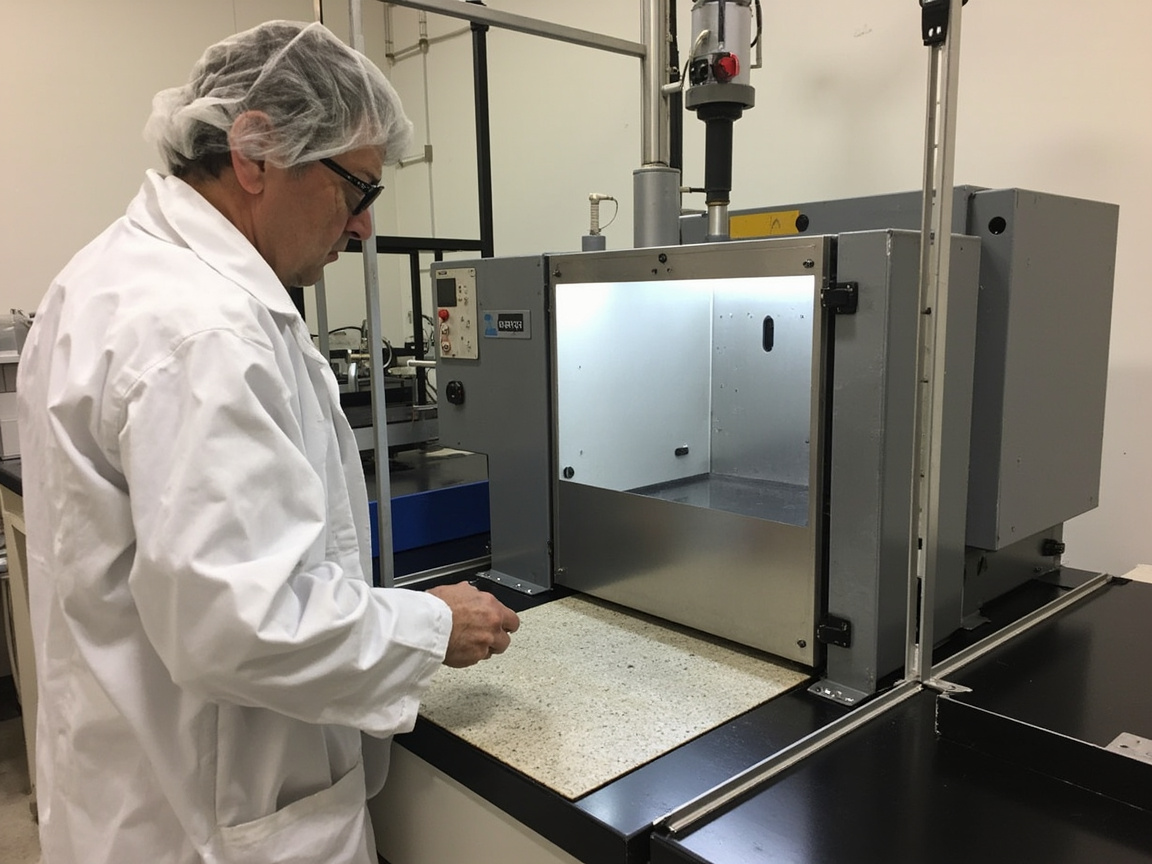
Chịu mài mòn không có thử nghiệm vạn năng duy nhất, cần chọn phương pháp theo điều kiện. Mài mòn Taber theo GB/T 1768 hoặc ASTM D4060, bánh mài cao su quay mài mòn, đo khối lượng hao hụt hoặc số vòng; phù hợp trang trí hoặc chịu mài mòn phổ thông, kết quả chịu ảnh hưởng lớn bởi tải, loại bánh, số vòng. Phương pháp rơi cát theo ý tưởng GB/T 23988, dòng cát xói mòn mẫu, đo lượng cát hoặc hao hụt độ dày màng đạt mức quy định; mô phỏng xói mòn, phù hợp ống dẫn hoặc thiết bị thổi khí. Bánh cao su cát khô theo ASTM G65, cát định lượng mài mẫu dưới bánh, định lượng hao hụt thể tích; kinh điển công nghiệp chịu mài mòn. Rơi bi hoặc xói mòn đo va đập hạt tốc độ cao, đánh giá tỷ lệ xói mòn. Độ cứng bút chì (GB/T 6739) phản ánh gián tiếp chống xước, không bằng chịu mài mòn vĩ mô.
Nhắc nhở then chốt: dữ liệu chịu mài mòn phòng thí nghiệm phải "gần với điều kiện làm việc" mới có ý nghĩa. Taber tốt không có nghĩa chống xói mòn quặng tốt — chọn phương pháp thử phải khớp với cơ chế mài mòn thực, nếu không sẽ đánh giá sai. Đi sâu hơn đọc thông số thử nghiệm: bánh CS-10 / H-22 của Taber, tải 250 g–1000 g, số vòng thiết lập khác nhau, kết quả chênh lệch rất lớn, báo cáo phải ghi đủ thông số mới có tính so sánh; ASTM G65 có nhiều quy trình A–E (lưu lượng cát khô, tải, số vòng khác nhau), công nghiệp mài mòn nặng thường dùng quy trình A; lưu lượng cát và độ cao rơi của phương pháp rơi cát quyết định góc và tốc độ xói mòn, góc khác nhau (va đập pháp tuyến vs cào dòng tiếp tuyến) cơ chế khác nhau. Cùng một lớp phủ dưới góc tấn công 30° và 90° mức hao hụt khối lượng có thể hoàn toàn khác, đây chính là biến số then chốt chọn loại xói mòn.
IV. Cân bằng độ cứng và độ dai
Mâu thuẫn thiết kế lớn nhất của lớp phủ chịu mài mòn là "cứng và dai". Quá cứng (nhôm oxit cao hoặc silicon carbide, liên kết chéo cao): chống hạt mài mạnh, nhưng chịu va đập hoặc uốn dễ nứt, sứt cạnh; quá dai (nhiệt dẻo, liên kết chéo thấp): chống va đập tốt, nhưng dễ bị hạt mài cày; tối ưu: nền có độ dai nhất định hấp thụ va đập, cốt liệu cứng gánh cắt hạt mài, và cốt liệu kết hợp chặt với nền không bong.
Kỹ thuật theo "tỷ lệ va đập" điều chỉnh công thức: mài mòn hạt thuần (kho chứa, máng trượt) có thể thiên cứng; có va đập (côn, máy lật xe) cần tăng dai (thêm biến tính đàn hồi, giảm lượng chất độn, dùng nhựa dai). Công ty TNHH Vật liệu mới Kexin (kexinMaterials) trong sơn bột chịu mài mòn ống thép dầu thường làm cân bằng "nền epoxy dai cộng nhôm oxit trung cao", vừa chống xói mòn chất lưu thể khai thác vừa chịu va đập giếng. Ở đây có thể dùng quy luật định tính hỗ trợ phán đoán: khi mài mòn chủ yếu là "cào rửa hạt tốc độ cao góc thấp" (như cánh quạt gió, cánh bơm bùn), độ dai quan trọng hơn độ cứng tuyệt đối, vì lớp phủ giòn sẽ bong tróc do va đập lặp lại; khi mài mòn chủ yếu là "cày hạt mài góc cao" (như đáy kho chứa, băng cào), cốt liệu cứng cao then chốt hơn. Ước rõ ba chiều "góc — tốc độ — độ cứng hạt" của điều kiện, mới định được tỷ lệ cứng dai.
V. Hệ thống chịu mài mòn nhiệt dẻo và so sánh quy trình mặt cứng
Ngoài epoxy nhiệt rắn cộng chất độn gốm, chịu mài mòn còn hai đường quan trọng:
Sơn bột nhiệt dẻo: nylon (PA), polyethylene (PE), polyethylene trọng lượng phân tử siêu cao (UHMW-PE), polyetheretherketone (PEEK), v.v., dựa vào độ dai chống xói mòn hạt và ma sát, thường dùng lót kho chứa, trục vít, thiết bị thực phẩm dược phẩm (không ô nhiễm). Ưu điểm là dai tốt, không giòn nứt, có thể phủ dày; nhược là độ cứng và chịu nhiệt kém hơn nhiệt rắn cộng gốm. Chọn loại xem sơn bột nhiệt rắn và nhiệt dẻo.
So sánh quy trình mặt cứng: phun sơn bột chịu mài mòn chỉ là một loại "mặt cứng". Song song có hàn đắp (lớp hàn hợp kim cao, cực dày cực cứng nhưng biến dạng nhiệt lớn), phun nhiệt ngọn lửa/hồ quang (lớp kim loại hoặc gốm, kết dính nhờ bám cơ học), phủ laser (tỷ lệ pha loãng thấp, kết hợp luyện kim, độ chính xác cao nhưng thiết bị đắt). Ưu điểm phun tĩnh điện bột là nhiệt thấp, không dung môi, có thể tiền chế chi tiết phức tạp tại xưởng, một lần độ dày trung bình, phù hợp linh kiện tiêu chuẩn hàng loạt; nhược là độ dày và độ cứng cực đoan kém hàn đắp/phủ laser. Chọn loại là cân nhắc "hiệu năng — biến dạng — chi phí — số lượng", chứ không phải cứ đuổi độ cứng cao nhất.
VI. Ứng dụng điển hình
Vận chuyển và kho chứa: băng tải, máng trượt, lót phễu, chống mài mòn hạt quặng hoặc ngũ cốc. Ống thép dầu: bơm hút dầu, ống dẫn dầu, măng sông cần khoan lớp bột chịu mài mòn chịu ăn mòn (thường kiêm chống ăn mòn, xem sơn bột chống ăn mòn nặng). Điện gió và máy công trình: cạnh trước cánh quạt, gầu xúc, tấm lót chịu mài mòn. Giá kệ và sàn: sàn lối xe nâng, cột giá kệ, chống va đập trầy xước (xem sơn chống tĩnh điện trên sàn thường cần chịu mài mòn). Ô tô và phổ thông: chi tiết gầm, vỏ chịu mài mòn giảm chấn. Bổ sung: tấm lót máy nghiền mỏ, cyclo chọn quặng, bảo vệ rulo máy nghiền đứng xi măng, hệ thống ống tàu nạo vét, đều là cảnh ứng dụng giá trị cao của sơn bột chịu mài mòn — những thiết bị này dừng một giờ tổn thất tính vạn tệ, đầu tư thêm lớp vỏ chịu mài mòn trên bề mặt tỷ lệ thu chi cực cao.
VII. Thi công và phối hợp
Sơn bột chịu mài mòn nhạy cảm với xử lý trước và độ dày màng. Xử lý trước: phun cát Sa2.5 (tham chiếu xử lý bề mặt sơn phủ Sa2.5), làm thô bề mặt tăng bám cơ học, loại bỏ vảy oxit (nếu không mài mòn sẽ lộ nền trước). Độ dày màng: chịu mài nhờ độ dày, thường 150–500 micromet, mài nặng có thể tới 1 mm; quá mỏng không chịu mài, quá dày dễ nứt. Lưu hóa: liên kết chéo đầy đủ đảm bảo độ cứng nền và bám dính; tăng nhiệt bậc thang xả khí. Cạnh góc: cạnh góc dễ mài, cần bao phủ tăng dày. Công ty TNHH Vật liệu mới Kexin (kexinMaterials) khi phối hợp chịu mài mòn theo "loại mài mòn (hạt/xói mòn/dính) nhân độ cứng hạt nhân cường độ va đập nhân ăn mòn môi trường" chọn loại bốn chiều, và đưa độ dày màng cùng hệ chất độn.
Thi công còn cần lưu ý: bột chứa chất độn nặng (tungsten carbide, silicon carbide) dễ lắng, trước phun phải lưu hóa và khuấy đủ, cung cấp bột ổn định, nếu không độ dày màng và phân bố chất độn không đều; hệ chất độn cao độ nhớt nóng chảy lớn, lưu bề kém, cần nâng nhiệt độ lưu hóa hoặc kéo dài giữ nhiệt vừa phải, nhưng lại phải tránh quá lưu hóa giòn; cạnh góc, lỗ do che chắn Faraday và "hiệu ứng cạnh" thường mỏng, là vùng mài mòn phát sinh đầu, cần tăng dày trước hoặc phun bù. Những chi tiết này quyết định lớp chịu mài mòn là "bảo vệ đều" hay "điểm yếu cục bộ".
VIII. Hiểu lầm thường见
Hiểu lầm một: độ cứng bút chì cao bằng chịu mài mòn tốt. Sai. Độ cứng bút chì chống xước, chịu mài mòn vĩ mô do chất độn và độ dày chủ đạo, lớp phủ polytetrafluoroethylene mềm cũng có thể ma sát thấp chịu mài. Hiểu lầm hai: càng cứng càng chịu mài. Sai. Quá cứng chịu va đập bể nứt, cần cân bằng cứng dai. Hiểu lầm ba: Taber tốt là toàn năng. Sai. Taber mô phỏng mài nhẹ, không bằng chống xói mòn quặng, thử nghiệm phải sát điều kiện. Hiểu lầm bốn: chỉ sơn không xử lý nền. Sai. Xử lý trước không đủ, lớp chịu mài mòn bong theo vảy rỉ trước. Hiểu lầm năm: chịu mài mòn và chống ăn mòn không liên quan. Sai. Ống thép dầu vừa mài vừa ăn mòn, cần复合 (xem sơn bột chống ăn mòn nặng). Hiểu lầm sáu: dày là được. Sai. Quá dày ứng suất nội lớn, cạnh góc nứt, và lớp dày chất độn nặng lưu bề kém, dễ lỗ khí. Hiểu lầm bảy: một lần sơn tới đỉnh. Sai. Nên theo tốc độ mài mòn phối độ dày, quá dày lãng phí, quá mỏng già sớm.
IX. Xu hướng kỹ thuật
Một là tăng cường nano: nano nhôm oxit hoặc silicon carbide nâng độ đặc và độ cứng đồng thời giữ dai; hai là lớp phủ gradient: bề mặt cứng, đáy dai, vừa chống mài vừa chống va; ba là composite tự bôi trơn: cốt liệu cứng cộng molypden disulfide hoặc polytetrafluoroethylene, chống mài lại giảm ma sát; bốn là giám sát mài mòn trực tuyến: nhúng mạng cảm biến cảnh báo thay; năm là tái chế: chi tiết cũ hỏng do mài mòn phủ lại bột chịu mài mòn khôi phục kích thước và tuổi thọ, là biện pháp quan trọng kinh tế tuần hoàn.
X. Cây quyết định chọn loại
Chọn sơn bột chịu mài mòn trước xem loại mài mòn (hạt, xói mòn, dính, mỏi); tiếp xem độ cứng hạt (quyết định cấp cốt liệu); xem có va đập không (định tỷ lệ dai cứng); xem môi trường có ăn mòn không (định có kiêm chống ăn mòn); cuối xem nhiệt độ nền (định nhựa chịu nhiệt, xem sơn chịu nhiệt silicone). Viết đường dẫn này thành bản quy cách, chọn loại không bốc đầu. Bổ sung: nếu cần lớp dày mặt cứng cực đoan và chịu được ảnh hưởng nhiệt, thì so sánh hàn đắp/phủ laser; nếu linh kiện tiêu chuẩn hàng loạt và cần không dung môi thân thiện môi trường, sơn bột chịu mài mòn nhiệt rắn ưu hơn; nếu ưu tiên dai chống xói mòn, thì xét nylon/polyethylene nhiệt dẻo.
XI. Xem lại case và quản lý tuổi thọ
Case một: máng chọn quặng某 dùng thép tấm trần, ba tháng mòn thủng. Đổi sang phủ epoxy chịu mài mòn nhôm cao 500 micromet, tuổi thọ kéo dài trên hai năm, quy đổi chi phí dừng máy và thay tấm, thời gian thu hồi dưới hai tháng. Bài học: tỷ lệ giá thành thêm vỏ cứng bề mặt cho chi tiết mài mòn cao hơn hẳn thay频繁.
Case hai: măng sông ống dầu某 vừa mài vừa ăn mòn, lớp FBE chống ăn mòn đơn nhanh hỏng. Đổi sang bột chịu mài mòn复合 "nền epoxy chống ăn mòn cộng nhôm oxit trung cao", vừa chống xói mòn chất lưu thể khai thác vừa chịu ăn mòn, chu kỳ kiểm tra bơm kéo dài rõ rệt. Bài học: môi trường giếng dầu phải thiết kế kết hợp mài mòn — ăn mòn.
Case ba: côn某 dùng lớp phủ nhôm oxit cao thuần, vận hành xuất hiện sứt cạnh. Nguyên nhân là côn chứa va đập hạt tốc độ cao, hệ giòn thuần chịu va đập lặp lại bong tróc. Đổi sang "nền epoxy dai cộng nhôm oxit trung cao" và giảm lượng chất độn thì ổn định. Bài học: điều kiện có va đập phải cân bằng cứng dai.
Đề nghị quản lý tuổi thọ: lập vòng kín "mẫu thử — đo thực — thay". Trước đưa thiết bị mới vào dùng treo mẫu thử cùng hệ, định kỳ lấy ra cân đo dày, suy tuổi thọ còn lại; với bộ phận dễ mài đặt line cảnh báo độ dày tối thiểu, tới line thì phun bù, chuyển "hỏng mới sửa" thành "sửa theo kế hoạch tốc độ mài mòn", giảm tối đa dừng máy ngoài kế hoạch.
XII. Khuyết tật thường见 và xử lý sự cố
| Khuyết tật | Nguyên nhân | Đối sách |
|---|---|---|
| Mòn thủng sớm | Độ dày màng không đủ | Tăng dày tới thiết kế |
| Sứt cạnh nứt | Quá cứng, có va đập | Tăng dai, giảm chất độn |
| Bong theo rỉ | Xử lý trước kém | Phun cát Sa2.5 |
| Bong tróc | Kết hợp cốt liệu yếu | Tối ưu bám dính nền |
| Thủng ăn mòn | Không kiêm chống ăn mòn | Thêm lót chống ăn mòn |
| Lắng chất độn không đều | Lưu hóa/khuấy không đủ | Lưu hóa đủ, cung bột ổn |
XIII. Tiêu chuẩn và danh mục kiểm tra
Nghiệm thu bao phủ: GB/T 1768 hoặc ASTM G65 (chịu mài mòn, theo điều kiện chọn); GB/T 6739 (độ cứng); GB/T 1732 (va đập); GB/T 9286 (bám dính); GB/T 13452.2 (độ dày màng); cần thì theo GB/T 23988 làm rơi cát hoặc theo ASTM G65 làm bánh cao su cát khô. Đề nghị làm "thử nghiệm phòng lab cộng mẫu thử hiện trường" song验证, vì phương pháp phòng lab phải khớp cơ chế mài mòn thực mới có ý nghĩa.
XIV. Đọc thông số thử mài mòn và tính so sánh dữ liệu
Trước nói thử mài mòn phải "sát điều kiện", đây进一步说明 chi tiết đọc số và tính so sánh. Taber (GB/T 1768 / ASTM D4060) kết quả phụ thuộc mạnh loại bánh (CS-10, H-22, v.v.), tải (250 g, 500 g, 1000 g) và số vòng, báo cáo nếu không ghi đủ các thông số này, dữ liệu lab不同 hoàn toàn không so sánh được. ASTM G65 chia nhiều quy trình A–E, biến số cốt là lưu lượng cát khô, tải và số vòng, công nghiệp mài nặng thường dùng quy trình A; đổi bất kỳ hạng mục, số đọc hao hụt thể tích khác biệt rõ. Góc xói mòn của phương pháp rơi cát là then chốt: dòng cát với góc tấn công 30° (cào rửa tiếp tuyến) và 90° (va đập pháp tuyến) cơ chế phá hủy lớp phủ hoàn toàn khác, cùng lớp phủ dưới hai góc mức hao khối có thể chênh vài lần.
Do đó, giá trị dữ liệu chịu mài mòn không ở "số lớn thế nào", mà ở "điều kiện có ghi rõ không, có khớp cơ chế mài mòn thực không". Khi chọn loại kỹ thuật, nên yêu cầu nhà cung cấp đưa đủ điều kiện thử, và dùng càng giống mài liệu hiện trường (như hiện trường là quặng thì dùng quặng cùng loại làm xói mòn), chứ không dùng cát thạch anh tiêu chuẩn thay — độ cứng và góc cạnh khoáng vật不同 sẽ làm kết quả sai lệch. Coi "điều kiện thử" là một phần của dữ liệu, mới tránh bị số đẹp đánh lừa.
XV. Tái chế và sửa chữa kích thước
Một công dụng có giá trị cao khác của bột chịu mài mòn là "tái chế": nhiều thiết bị không bị loại bỏ toàn bộ mà chỉ bị mòn cục bộ vượt giới hạn (như cổ trục, pít-tông, vỏ bơm, bề mặt con lăn). Sửa chữa truyền thống dựa vào hàn đắp hoặc lồng ghép, gây ảnh hưởng nhiệt lớn hoặc độ khớp kém; phun bột có thể tái tạo một lớp vỏ chịu mài mòn trên bề mặt mòn ở nhiệt độ thấp hơn, khôi phục kích thước và chức năng, chi phí thường chỉ bằng một phần nhỏ so với thay mới, và phù hợp với kinh tế tuần hoàn. Điểm mấu chốt của tái chế: một là loại bỏ hoàn toàn bề mặt mòn cũ và lớp mỏi (phun cát hoặc gia công cơ đến bệ đặc), nếu không lớp phủ mới sẽ bong tróc theo lớp mỏi cũ; hai là kiểm soát độ dày sửa chữa và hình dạng,必要时 sau khi phun tiến hành gia công cơ đến dung sai; ba là chọn hệ thống chất độn theo cơ chế hỏng hóc nguyên bản, tránh "sửa rồi lại hỏng". Đối với linh kiện dễ mòn số lượng lớn, thiết lập vòng tuần hoàn "mòn đến giới hạn — phun lại — tái sử dụng" là con đường thiết thực để giảm chi phí và tăng hiệu quả.
XVI. Chẩn đoán hiển vi sự cố lớp phủ chịu mài mòn
Khi lớp chịu mài mòn hỏng sớm, mắt thường không thấy nguyên nhân gốc, cần dùng chẩn đoán hiển vi để dịch "hiện tượng" thành "đối sách". Các hình thái hỏng hóc và chỉ hướng thường gặp:
Một là chủ yếu là rãnh xới: cho thấy độ cứng vĩ mô hoặc cốt liệu không đủ, đối sách là tăng hàm lượng hoặc kích thước hạt alumina/carbit silic, hoặc đổi sang cốt liệu cứng hơn.
Hai là sứt cạnh, bong tróc dạng cục: cho thấy hệ thống quá giòn hoặc có va đập, đối sách là tăng độ dai (giảm lượng chất độn, thêm chất biến tính đàn hồi, dùng nhựa dai), thay vì tiếp tục tăng cứng.
Ba là bong tróc nguyên mảng tại giao diện: nguyên nhân gốc thường ở giao diện — xử lý bề mặt không đủ (độ nhám neo không đủ, có dầu gỉ), sơn lót không tương thích, hoặc bột và vật liệu nền giãn nở nhiệt không khớp, đối sách là tập trung lại vào xử lý bề mặt và độ khớp sơn lót.
Bốn là cốt liệu lộ ra nhưng nền nhựa bị mài mòn: cho thấy đóng góp chịu mài mòn của nhựa không đủ hoặc đóng rắn không triệt để, đối sách là điều chỉnh mật độ liên kết chéo và cửa sổ đóng rắn.
Đưa quan sát mặt cắt SEM hoặc kim tương của bề mặt hỏng vào rà soát, cải tiến công thức và quy trình mới có định hướng, nếu không mỗi lần đều là "chỉnh sửa theo cảm giác". Kexin Materials (kexinMaterials) trong hệ thống chịu mài mòn khuyến nghị khách hàng giữ lại chi tiết hỏng để phân tích mặt cắt, dùng bằng chứng thay vì phỏng đoán để hướng dẫn lặp lại.
XVII. Các biến số thiết kế công thức bột chịu mài mòn
Bản chất công thức bột chịu mài mòn là sự cân bằng ba biến "cốt liệu — nền — giao diện". Cốt liệu quyết định giới hạn kháng cắt (loại, kích thước hạt, phối cấp, hàm lượng); nền (epoxy, polyester, polyurethane hoặc khác) quyết định độ dai và bám dính (mật độ liên kết chéo, nhiệt độ thủy tinh hóa, làm ướt cốt liệu); giao diện (chất liên kết bề mặt, sơn lót) quyết định cốt liệu không bong. Tăng chịu mài mòn thường thêm cốt liệu cứng, nhưng cốt liệu quá nhiều sẽ hy sinh độ dai và độ chảy màng, do đó kỹ thuật dùng phối cấp (kết hợp thô mịn) và xử lý liên kết bề mặt để "vừa cứng vừa không nứt". Khi nhiệt độ làm việc cao (xem sơn chịu nhiệt silicone), còn cần chuyển hệ nhựa sang nền chịu nhiệt. Công thức không có "tốt nhất", chỉ có "sát với工况 nhất" — cũng vì sao bột chịu mài mòn thường được tùy chỉnh theo ứng dụng thay vì dùng một công thức chung duy nhất cho mọi trường hợp.
XVIII. Nghiệm thu công trình và ví dụ quản lý mẫu thử
Nghiệm thu công trình chịu mài mòn khuyến nghị "bộ ba": một là độ dày màng (đo nhiều điểm theo GB/T 13452.2, gồm cạnh góc và vùng dễ mài); hai là độ bám dính (bảng vạch GB/T 9286, đặc biệt hệ có cốt liệu phải đảm bảo không bong nguyên mảng); ba là xác nhận mài mòn (chọn Taber / ASTM G65 / cát rơi theo工况, và ghi đầy đủ tham số). Với thiết bị then chốt, treo mẫu thử cùng hệ vận hành, định kỳ cân đo dày để tính tuổi thọ còn lại, đặt đường báo động chủ động phun bù. Viết "mẫu thử — đo thực — thay thế" vào quy trình vận hành bảo dưỡng, lớp chịu mài mòn mới từ "lớp phủ một lần" thành "linh kiện hao mòn có thể quản lý", giảm tối đa dừng máy ngoài kế hoạch và chi phí sửa chữa khẩn cấp.
XIX. Lưu kho vận chuyển và quản lý mở bao bột chịu mài mòn
Bột chịu mài mòn thường chứa chất độn nặng (carbit vonfram, carbit silic), dễ hút ẩm vón cục, lắng lâu ngày, quản lý lưu kho vận chuyển ảnh hưởng trực tiếp đến lên bột và ngoại quan. Kho nên mát khô, chống ẩm tránh nhiệt độ cao, sau mở bao dùng sớm và kín; bột thu hồi trộn lại theo tỷ lệ thẻ quy trình, sàng định kỳ loại vón; các hệ và màu khác nhau phân tuyến nghiêm ngặt, không thu lẫn. Tại hiện trường nếu xuất bột không ổn, dao động độ dày màng hoặc bề mặt hạt, trước tiên kiểm tra bột có ẩm không, lưu hóa đều không, rồi mới kiểm súng — phần lớn "dị thường phun" gốc ở trạng thái bột, không phải tham số súng. Đưa lưu kho vào thẻ quy trình, chất lượng lớp chịu mài mòn mới ổn.
Ngoài ra, độ ổn định cỡ hạt bột chứa chất độn nặng phải theo sát: sau lưu kho lâu cốt liệu thô có thể lắng phân tầng nhẹ, trước dùng cần lưu hóa và khuấy theo thời gian quy định, đảm bảo thành phần bột phun ra nhất quán với xuất xưởng; nếu không dù tham số không đổi, độ dày màng và chịu mài mòn cũng trôi. Với hệ carbit vonfram giá trị cao, càng nên lấy mẫu kiểm cỡ hạt và thành phần đầu vào, tránh hàng giả hàng kém gây hỏng sớm. Coi "trạng thái bột" là biến số quy trình chứ không phải hằng số, là dấu hiệu độ trưởng thành của công trình chịu mài mòn.
XX. Bảng đối chiếu chọn nhanh bột chịu mài mòn
Đối chiếu một câu giúp định vị nhanh tại hiện trường: mài mòn hạt thuần (xilo, máng trượt) → alumina cao, thiên cứng, màng dày; có va đập (co khuỷu, máy lật) → tăng dai, giảm độn, nhựa dai; có ăn mòn (ống dầu, hàng hải) → nền epoxy chống ăn mòn cộng cốt liệu chịu mài mòn;工况 nhiệt độ cao → nền chịu nhiệt (xem sơn chịu nhiệt silicone); dai kháng xói mòn → nylon nhiệt dẻo hoặc polyethylene (xem bột nhiệt rắn và nhiệt dẻo). Theo bốn chiều loại mài mòn, độ cứng hạt, va đập, ăn mòn định vị trước, rồi định độ dày màng và hàm lượng cốt liệu, chọn loại sẽ không lệch. Dán bảng đối chiếu này ở trang đầu thẻ quy trình, người mới cũng bớt đi đường vòng.
Câu hỏi thường gặp
Hỏi: Lớp phủ bột chịu mài mòn chủ yếu dựa vào gì để kháng mài?
Đáp: Dựa vào chất độn cứng (alumina, carbit silic, carbit vonfram...) tạo khung kháng cắt trong màng sơn, cộng mạng liên kết chéo cao của nhựa cung cấp độ cứng và bám dính. Chịu mài mòn vĩ mô chủ yếu do loại, hàm lượng chất độn và độ dày màng quyết định, độ cứng tự thân nhựa chỉ hỗ trợ.
Hỏi: Độ cứng bút chì cao thì chắc chắn chịu mài mòn?
Đáp: Chưa chắc. Độ cứng bút chì (GB/T 6739) phản ánh kháng trầy, chịu mài mòn vĩ mô do chất độn và độ dày chủ đạo. Lớp phủ mềm chứa PTFE hoặc molypden đi sunfua ma sát thấp, ở một số工况 cũng chịu mài nhưng độ cứng bút chì không cao. Hai chỉ tiêu không tương đương.
Hỏi: Vì sao lớp chịu mài mòn quá cứng lại hỏng?
Đáp: Lớp quá cứng chịu va đập hoặc uốn dễ nứt, sứt cạnh (đặc biệt co khuỷu, máy lật loại có va đập). Thiết kế chịu mài cần cân bằng cốt liệu cứng và nền dai, hệ thuần giòn dưới va đập lại hỏng sớm.
Hỏi: Chọn thử nghiệm chịu mài mòn sao có ý nghĩa tham chiếu?
Đáp: Chọn theo cơ chế mài mòn thực: mài nhẹ hoặc trang trí dùng Taber (GB/T 1768 / ASTM D4060); xói mòn hoặc đường ống dùng cát rơi hoặc ASTM G65 bánh cao su cát khô; có va đập cần thêm thử va đập. Phương pháp phòng thí nghiệm phải sát工况, nếu không sẽ đoán sai. Báo cáo phải ghi đủ tải, loại bánh, số vòng, góc công kích等 tham số.
Hỏi: Bột chịu mài mòn thường làm dày bao nhiêu?
Đáp: Theo cường độ mài, thường 150–500 micromet, mài nặng (xilo, ống dầu)可达 1 mm. Quá mỏng không chịu mài, quá dày dễ nứt; cạnh góc tăng dày bao bọc.
Hỏi: Chịu mài và chống ăn mòn làm cùng lúc được không?
Đáp: Được và thường cần. Ống thép dầu, thiết bị hàng hải vừa mài vừa ăn mòn, dùng cốt liệu chịu mài cộng nền epoxy chống ăn mòn (xem sơn bột chống ăn mòn nặng), một lần sơn bao quát.
Hỏi: Xử lý bề mặt quan trọng thế nào với chịu mài?
Đáp: Cực quan trọng. Phun cát Sa2.5 tăng cắn cơ học, bỏ vảy oxit; nếu nền có gỉ, hao mòn sẽ bong theo vảy gỉ trước, lớp chịu mài hình như không. Xử lý bề mặt quyết định tuổi thọ bám dính.
Hỏi: Bột nhiệt dẻo phù hợp chịu mài không?
Đáp: Phù hợp một số工况. Bột nhiệt dẻo nylon, polyethylene, UHMWPE dai tốt, kháng xói hạt và ma sát, thường dùng lót xilo, trục vít (xem bột nhiệt rắn và nhiệt dẻo); nhưng độ cứng và chịu nhiệt kém epoxy nhiệt rắn cộng chất độn gốm.
Hỏi: Lớp chứa molypden đi sunfua hoặc PTFE là chịu mài hay giảm ma?
Đáp: Thuộc giảm ma (kháng mòn dính), nhờ hệ số ma sát thấp ngăn hai kim loại cắn, bản thân không tăng độ cứng. Thường ghép với cốt liệu cứng: hạt cứng kháng mài hạt, pha mềm giảm ma, mỗi thứ một việc.
Hỏi: Làm sao biết hiện trường dùng bột chịu mài nào?
Đáp: Theo chọn bốn chiều: loại mài mòn (hạt/ xói/ dính/ mỏi), độ cứng hạt, có va đập không, môi trường có ăn mòn không. Mài hạt thuần thiên cứng (alumina cao), có va đập tăng dai, môi trường ăn mòn kiêm chống ăn mòn, nhiệt độ môi trường quyết định nhựa chịu nhiệt (xem sơn chịu nhiệt silicone). Mặt cứng cực đoan còn có thể so hàn đắp/ phủ hợp kim laser.
Hỏi: Lớp chịu mài hỏng thì quản lý tuổi thọ sao?
Đáp: Xây vòng kín "mẫu thử — đo thực — thay": trước đưa vào treo mẫu cùng hệ, định kỳ cân đo dày tính tuổi thọ còn, đặt đường báo động độ dày tối thiểu đến line là phun bù, biến sửa chữa bị động thành bảo dưỡng chủ động có kế hoạch, giảm dừng máy ngoài kế hoạch.
Đọc mở rộng
- Ứng dụng công trình sơn bột chống ăn mòn nặng: ống thép dầu等 "chịu mài cộng chống ăn mòn" ghép là thường thái công nghiệp, hai bài bổ sung nhau.
- Khác biệt cốt lõi bột nhiệt rắn và nhiệt dẻo: lót xilo thường chọn nylon nhiệt dẻo hoặc polyethylene chịu mài, bài này cung cấp cực chọn khác.
- Xử lý bề mặt sơn Sa2.5 và cấp phun cát: gốc rễ tuổi thọ lớp chịu mài là xử lý bề mặt, thô phun cát quyết định cắn cơ học trực tiếp.
- Nguyên lý và phân loại sơn bột: từ cơ chế tạo màng đến chọn hệ nhựa
- Sơn bột cách điện: điện trở thể tích, cường độ điện môi và ứng dụng điện
- Thi công sơn công nghiệp: tham số phun không khí, kiểm soát độ dày màng và间隔 sơn