जल-आधारित बेसकोट कलरेंट का अवसादन से तात्पर्य है कि जल-आधारित कलर कंसंट्रेट (कलरेंट, टिंट पेस्ट) सील बर्तन में शांत भंडन के दौरान पिगमेंट कण घनत्व अंतर, कणों के आपसी आकर्षण और संरचनात्मक श्यानता की हार के कारण पेंट के वर्किंग जोन से बर्तन के तल की ओर खिसक जाते हैं, और इससे तीन अलग-अलग पहचानने योग्य अस्थिरीकरण अवस्थाएँ बनती हैं — सॉफ्ट सेटलिंग, हार्ड सेटलिंग, और ऊपर पारदर्शी तरल परत का पृथक्करण; री-डिस्पर्शन क्षमता से तात्पर्य है कि निर्धारित मिक्सिंग एनर्जी देने के बाद सिस्टम कितनी अच्छी तरह फिर से एकसमान, उपयोग-योग्य अवस्था में लौटता है। इसका अभियांत्रिकी महत्व यह है कि कलरेंट कलर-मैच फॉर्मूले की सांद्रता-आधार रेखा है; एक बार बर्तन की ऊपरी और निचली परतों का पिगमेंट वॉल्यूम फ्रैक्शन अलग हो गया, तो वही फॉर्मूला कोड रैक के शुरुआती और अंतिम हिस्से में दो अलग रंग दे देता है — समस्या फॉर्मूले में नहीं, बल्कि इस बात में है कि सैंपल लेते समय उठाई गई पेंट की चम्मच की संरचना पहले ही खिसक चुकी होती है।
एक क्षेत्रीय टिंटिंग सेंटर की वास्तविक प्रक्रिया: 0.41 L का एक कैन काला जल-आधारित कलरेंट टिंट रैक पर 11 महीने तक रखा रहा, इस अवधि में कैन को एक बार भी नहीं पलटा गया। कैन खोलने पर ऊपरी पेंट धूसर ग्रे और काफ़ी ज़्यादा प्रवाहशील मिली; स्पैटुला को GB/T 6753.3-1986 की स्पैटुला-ड्रॉप विधि के अनुसार गिराया गया, तो उसका सिरा ऊपरी पारदर्शी तरल पार कर लगभग 25 mm की गहराई पर रुका, और ज़ोर लगाने पर ही तल को छुआ — बर्तन के तल पर गहरे रंग का एक सख्त जमा था जिसे स्पैटुले की धार से धकेलना काफ़ी कठिन था, लेकिन लगभग 4 min तक हाथ से हिलाने के बाद वह फिर से एकसमान रंगीत पेंट में मिल गया — उस मानक की अवसादन-ग्रेडिंग में यह 2 अंक श्रेणी में आता है। तकनीशियन ने मूल फॉर्मूला कोड पर इसी कैन से सैंपल लिया और तीन माह पुराने रिटेन सैंपल से तुलना की: 45° सामने की दिशा में ΔE*ab सामान्य 0.3 से खिसककर 1.8 हो गया, जबकि 110° साइड व्यू में लाइटनेस का अंतर और भी बड़ा था; एक ही वाहन पर दोबारा स्प्रे किए गए दो पैनल साइड लाइट में अलग-अलग दिखे। बाद की समीक्षा में पता चला कि फॉर्मूले, कलर कोड और स्प्रे पैरामीटर में कोई बदलाव नहीं हुआ था — एकमात्र बदलाव यह था कि यह कैन 11 महीने शांत पड़ा रहा और सैंपल लेने से पहले केवल 20 s का हाथ-शेक किया गया था। अवसादन स्वयं दुर्घटना नहीं है; दुर्घटना यह है कि अवसादन की मात्रा निर्धारित किए बिना सैंपल ले लिया गया।
TL;DR — पहले वे निष्कर्ष जिनकी जाँच की जा सकती है
- अवसादन दर कण आकार के प्रति वर्ग-संबंध रखती है: Stokes दृष्टिकोण v = g·(ρp − ρf)·d² / (18μ) के अनुसार, रूटाइल टाइटेनियम डाइऑक्साइड (घनत्व लगभग 4.2 g/cm³) के लिए पानी में घनत्व अंतर लगभग 3.2 g/cm³ और माध्यम की श्यानता 100 mPa·s होने पर 0.1 μm कण लगभग 0.015 mm/d, 1 μm कण लगभग 1.51 mm/d तथा 10 μm के फ्लॉक लगभग 150.7 mm/d की दर से बैठते हैं; ASTM D869 में निर्धारित 98.5 mm कैन-ऊँचाई तय करने में क्रमशः लगभग 6 540 d, 65 d और 0.65 d लगते हैं।
- तीनों अस्थिरीकरण अवस्थाओं के बाहरी निर्धारक अलग हैं और निपटान भी अलग: गुरुत्वीय अवसादन में तल पर सघन परत तथा ऊपर अपेक्षाकृत साफ तरल दिखता है; फ्लॉक्यूलेशन व क्रूडिंग में फाइनेस बढ़ती है (ड्रॉ-डाउन गेज रीडिंग बड़ी हो जाती है) और रंग-विकास घटता है; थिक्सोट्रॉपिक संरचना की हार में पहले वाटर-सेपरेशन होता है, ऊपर कम-श्यानता वाला साफ तरल आ जाता है, और उस अवस्था में उसी सिस्टम की अवसादन दर पहले की तुलना में दो ऑर्डर-ऑफ-मैग्निट्यूड तेज़ हो सकती है।
- मौजूदा मूल्यांकन दृष्टिकोण चार श्रेणी के हैं: GB/T 6753.3-1986 (50±2 ℃ पर 30 d होट-स्टोरेज, स्पैटुला-ड्रॉप से 10 से 0 अंक तक ग्रेडिंग, ASTM D1849:1980 को गैर-समरूप रूप में अपनाया गया); ASTM D869 (500 mL सैंपल कैन, 45±1 g स्पैटुला, 6 माह की शेल्फ एजिंग, 10 से 0 ग्रेड, और यह स्पष्ट करता है कि इस पद्धति की प्रिसिजन कमज़ोर है); ISO 21545:2018 सेटलिंग डिटरमिनेशन (दिनांक 2018-07-25, ISO/TC 35/SC 9); ISO 8781-1:1990 — टिंटिंग स्ट्रेंथ में परिवर्तन से पिगमेंट डिस्पर्शन विशेषताओं का आकलन।
- त्वरित होट-स्टोरेज और प्राकृतिक भंडन का रूपांतरण केवल स्क्रीनिंग के लिए है: GB/T 6753.3-1986 की नोट में स्पष्ट कहा गया है कि 50±2 ℃ पर 30 d का भंडन प्राकृतिक परिवेश में लगभग छह माह से 1 वर्ष के बराबर है; विवाद की स्थिति में परीक्षण 23±2 ℃ या 25±1 ℃ पर उत्पाद द्वारा निर्धारित काल यानी 6 से 12 माह तक भंडन करके मध्यस्थता-परीक्षण के रूप में करना चाहिए।
- यह तय करने में कि सामग्री अभी उपयोग लायक है या नहीं, तल का जमा नहीं बल्कि चार गेट देखे जाते हैं: निर्धारित एनर्जी से मिलाने के बाद टिंटिंग स्ट्रेंथ की वापसी (ISO 8781-1 दृष्टिकोण), फाइनेस में बदलाव (GB/T 1724-2019 / GB/T 6753.1-2007 / ISO 1524:2020, ड्रॉ-डाउन रेंज आम तौर पर 0~50 μm और अंतराल 2.5 μm), श्यानता परिवर्तन की दर, और मल्टी-एंगल कलर-ड्रिफ्ट — इनमें से कोई भी एक आउट-ऑफ-बैंड हो तो सामग्री को फॉर्मूला सैंपलिंग में प्रवेश नहीं मिलना चाहिए।
- एंटी-सेटलिंग और लेवलिंग एक ही लीवर साझा करते हैं: उद्योग के प्रकाशित आँकड़ों में एंटी-सेटलिंग एडिटिव की खुराक अधिकतर 0.2%~1.0% (कुल फॉर्मूलेशन के आधार पर) के परिसर में दी जाती है; बेंटोनाइट, पॉलीमाइड वैक्स, फ्यूड सिलिका और मॉडिफाइड पॉलियूरीया — हर एक की अपनी अनुप्रयोग विंडो है। विंडो से आगे जाने पर बदले में खराब लेवलिंग, कम ग्लॉस और मोटा एटोमाइज़ेशन मिलता है, और मेटैलिक फिनिश में एल्युमिनियम फ्लेक का खराब ओरिएंटेशन भी जुड़ जाता है।
- भंडन की शर्तें अंकों में लिखी जानी चाहिए: उद्योग में कलरेंट के लिए सामान्य भंडन स्थिति 5~35 ℃, सील और प्रकाश-रक्षित बताई जाती है, तथा अधिकांशतः 12 महीने की शेल्फ लाइफ अंकित होती है; जल-आधारित सिस्टम में फ्रीज-थॉ दृष्टिकोण भी दिया जाना चाहिए (GB/T 9268-2008 की आम प्रथा — (-5±2) ℃ पर 18 h फ्रीज और (25±2) ℃ पर 6 h था, इसे एक साइकिल मानकर कुल 1 से 5 साइकिल; ASTM D2243 / D2245 दृष्टिकोण में -18 ℃ पर 17 h फ्रीज और रूम टेम्परेचर पर 7 h था)।
1. अवसादन कोई एकल घटना नहीं: तीन अस्थिरीकरण तंत्रों के बाहरी निर्धारक और मूल कारण
फील्ड पर कैन खोलते ही दिखने वाली हर चीज़ को सामान्यतः जमा हो गया कहा जाता है, पर ये तीनों अवस्थाएँ कारण, प्रतिवर्तनीयता और निपटान की लागत की दृष्टि से बिल्कुल भिन्न हैं। तीनों को अलग पहचानना इस बात की पूर्वशर्त है कि रद्द करें या मिलाएँ — यह निर्णय एक जाँच-योग्य क्रिया बन सके।
1. गुरुत्वीय अवसादन: सॉफ्ट सेटलिंग और हार्ड सेटलिंग की सीमा
स्थिर माध्यम में एक एकल कण नीचे गिरते हुए एकसमान वेग पर पहुँचता है; उस अवस्था में अवसादन दर गुरुत्वाकर्षण, प्लवक बल और श्यान-रोध के संतुलन से तय होती है, यही Stokes दृष्टिकोण है। कण जितने मोटे, घनत्व अंतर जितना बड़ा और माध्यम की श्यानता जितनी कम — दर उतनी तेज़। सॉफ्ट सेटलिंग में जमा परत अभी भी पेंट से भीगी रहती है और कणों के बीच कोई सख्त संपर्क-नेटवर्क नहीं बना होता, इसलिए हाथ से हिलाने पर वह लौट आता है। हार्ड सेटलिंग में कण बर्तन के तल पर ऊपर के तरल-स्तंभ के दबाव से संपीडित हो जाते हैं, वॉल्यूम फ्रैक्शन इतना बढ़ जाता है कि कणों के बीच पॉइंट-कॉन्टैक्ट और ब्रिजिंग बन जाती है; उस अवस्था में री-डिस्पर्शन के लिए चाहिए वाली एनर्जी थोड़ा और हिलाने जैसी नहीं रहती, बल्कि पहले से दबा हुआ ऐग्लोमरेट दोबारा तोड़ना पड़ता है। दोनों में अंतर स्पैटुला-ड्रॉप और धकेलने के प्रतिरोध से पकड़ा जाता है, रंग के गहरे-हल्के दिखने से नहीं: GB/T 6753.3-1986 और ASTM D869 दोनों में निर्धारित द्रव्यमान का स्पैटुला इस्तेमाल होता है (पहले में लगभग 30 g, लगभग 100 mm लंबा, सिरे की चौड़ाई लगभग 20 mm; दूसरे में 45±1 g, ब्लेड 125 mm लंबी, चौड़ाई लगभग 20 mm) और उसे मुक्त-गिरावट से गिराकर निर्णय लिया जाता है।
2. फ्लॉक्यूलेशन और क्रूडिंग: मुख्य सुराग फाइनेस का बढ़ना है
डिस्पर्सेंट का पर्याप्त एड्सॉर्प्शन न हो, सहायक विलायक पॉलिमर की एंकर-शृंखला को पिगमेंट सतह से खींचकर ले जाएँ, या सिस्टम का pH एनायनिक पॉलिमेरिक डिस्पर्सेंट के 7~10 के प्रभावी कार्य-अंतराल से बाहर गिर जाए — इन तीनों स्थितियों में पहले से अलग किए गए पिगमेंट दोबारा पास-पास आकर ढीले फ्लॉक बना लेते हैं। फ्लॉक का हाइड्रोलिक व्यवहार एक बड़े कण के समतुल्य होता है, अतः वर्ग-नियम के कारण वह अधिक तेज़ी से बैठता है; साथ में ड्रॉ-डाउन फाइनेस रीडिंग बढ़ती है, रंग-विकास घटता है और फिल्म की पारदर्शिता तथा ग्लॉस बदल जाते हैं। उद्योग में इस घटना को आम तौर पर क्रूडिंग या रफनेस कहा जाता है। यह तेज़ी से बैठने के साथ अक्सर एक ही समय दिखती है, पर मूल कारण भिन्न है: क्रूडिंग में डिस्पर्शन-एड्सॉर्प्शन और री-ग्राइंडिंग की भरपाई करनी पड़ती है; केवल एंटी-सेटलिंग एडिटिव बढ़ाने से अधिक मोटे कण भी उतनी ही मात्रा में जमा हो जाते हैं।
3. थिक्सोट्रॉपिक संरचना की हार और वाटर-सेपरेशन
एंटी-सेटलिंग सिस्टम कम-शियर पर संरचनात्मक श्यानता पर टिका होता है: स्थिर अवस्था में त्रि-आयामी नेटवर्क कणों को थामे रखता है, शियर लगने पर नेटवर्क अस्थायी रूप से खुल जाता है जिससे पंपिंग और स्प्रे आसान हो जाते हैं। समय, ताप, इलेक्ट्रोलाइट या संगतता की समस्याओं से यह नेटवर्क कमज़ोर पड़े तो मैक्रो-स्तर पर पहले वाटर-सेपरेशन दिखता है — ऊपर कम श्यानता वाला साफ तरल जमा हो जाता है और नीचे का हिस्सा गाढ़ा। इस चरण की कीमत बहुत बड़ी है: एक बार पिगमेंट साफ तरल क्षेत्र में पहुँचे तो माध्यम की श्यानता 100 mPa·s की श्रेणी से गिरकर 1 mPa·s की श्रेणी में जा सकती है, और उसी 1 μm कण की अवसादन दर लगभग 1.51 mm/d से कूदकर लगभग 150.7 mm/d हो जाती है — ठीक दो ऑर्डर-ऑफ-मैग्निट्यूड तेज़। यही वह आम रास्ता है जिसमें देखने में ठीक लगने वाली शीशी तीन माह बाद सख्त तल बन जाती है। मैटिंग एजेंट और फ्यूड सिलिका से बने नेटवर्क के साथ इसकी आपसी अंतःक्रिया के लिए मैट पेंट की ग्लॉस स्थिरता और मैटिंग एजेंट के अवसादन का नियंत्रण देखें।
| अस्थिरीकरण का प्रकार | कैन खोलते ही दिखने वाले लक्षण | स्पैटुला-ड्रॉप और धकेलने का व्यवहार | प्रधान नियंत्रक चर | प्रतिवर्तनीयता और निपटान की दिशा |
|---|---|---|---|---|
| गुरुत्वीय अवसादन (सॉफ्ट) | ऊपर थोड़ा साफ, तल पर पतली गहरी परत, सीमा धीरे-धीरे बदलती है | स्पैटुला अपने वज़न से तल तक पहुँचता है, धार से धकेलने का प्रतिरोध हल्का | कण आकार, घनत्व अंतर, कम-शियर श्यानता | मूलतः प्रतिवर्तनीय; निर्धारित एनर्जी से मिलाकर टिंटिंग स्ट्रेंथ दोबारा जाँचें |
| गुरुत्वीय अवसादन (हार्ड) | ऊपर साफ धूसर ग्रे, तल पर गहरे रंग का सघन क्वाच | वज़न से तल तक नहीं पहुँचता, ज़ोर लगाना पड़ता है; किनारे की ओर धकेलने पर स्पष्ट रुकावट | संपीडन का समय, वॉल्यूम फ्रैक्शन, सतह-संपर्क | आंशिक रूप से प्रतिवर्तनीय; उच्च-शियर री-डिस्पर्शन चाहिए, रद्द करने का जोखिम अधिक |
| फ्लॉक्यूलेशन व क्रूडिंग | समग्र गाढ़ापन बढ़ता है, रंग-विकास मंद, साफ तरल स्पष्ट नहीं | प्रतिरोध समान रूप से बँटा, नीचे केंद्रित नहीं | डिस्पर्सेंट की एंकरिंग मजबूती, pH, सहायक विलायक | यांत्रिक रूप से अप्रतिवर्तनीय; दोबारा ग्राइंडिंग या डिस्पर्शन सिस्टम बदलना पड़ता है |
| थिक्सोट्रॉपिक हार (वाटर-सेपरेशन) | ऊपर कम-श्यानता वाला तरल, नीचे पेस्ट जैसा | ऊपर कोई प्रतिरोध नहीं, नीचे अचानक सख्त | नेटवर्क सामर्थ्य, ताप, इलेक्ट्रोलाइट संगतता | पहले नेटवर्क की बहाली की जाँच, फिर यह देखें कि अवसादन हो चुका है या नहीं |
2. अवसादन दर का परिमाण कहाँ से आता है: Stokes दृष्टिकोण और उसकी प्रयोज्य सीमा
इस सवाल को कि यह कैन कितने दिन रहेगा, अनुमान लगाने योग्य बनाने के लिए परिमाण की समझ चाहिए, सटीक पूर्वानुमान नहीं। स्तरीय प्रवाह की शर्तों में एक गोल कण का एकसमान अवसादन वेग v = g·(ρp − ρf)·d² / (18μ) होता है, जहाँ g का मान 9.81 m/s², ρp पिगमेंट का घनत्व, ρf माध्यम का घनत्व, d कण का व्यास और μ माध्यम की श्यानता है। नीचे दी गई सारणी में रूटाइल टाइटेनियम डाइऑक्साइड (ρp ≈ 4.2 g/cm³) और जल-आधारित माध्यम (ρf ≈ 1.0 g/cm³, घनत्व अंतर 3.2 g/cm³) के विशिष्ट मान लेकर गणना की गई है, और तल तक की दूरी ASTM D869 में निर्धारित सैंपल कैन की ऊँचाई 98.5 mm ली गई है।
| परिदृश्य | कण आकार d | घनत्व अंतर Δρ | माध्यम की श्यानता μ | अवसादन वेग v | 98.5 mm तय करने का समय |
|---|---|---|---|---|---|
| पूर्णतः डीएग्लोमरेटेड अकार्बिक पिगमेंट | 0.1 μm | 3.2 g/cm³ | 100 mPa·s | लगभग 0.015 mm/d | लगभग 6 540 d |
| बारीक-कण ऑर्गानिक पिगमेंट | 0.2 μm | 3.2 g/cm³ | 100 mPa·s | लगभग 0.060 mm/d | लगभग 1 630 d |
| सामान्य विसर्पित अवस्था की टाइटेनिया | 1 μm | 3.2 g/cm³ | 100 mPa·s | लगभग 1.51 mm/d | लगभग 65 d |
| कार्बन ब्लैक जैसी कम-घनत्व पिगमेंट | 1 μm | 0.8 g/cm³ | 100 mPa·s | लगभग 0.38 mm/d | लगभग 261 d |
| वाटर-सेपरेशन के बाद का साफ तरल क्षेत्र | 1 μm | 3.2 g/cm³ | 1 mPa·s | लगभग 150.7 mm/d | लगभग 0.65 d |
| उच्च संरचनात्मक श्यानता वाला एंटी-सेटलिंग सिस्टम | 1 μm | 3.2 g/cm³ | 5 000 mPa·s | लगभग 0.030 mm/d | लगभग 3 270 d |
| फ्लॉक्यूलेशन व क्रूडिंग के बाद का ऐग्लोमरेट | 10 μm | 3.2 g/cm³ | 100 mPa·s | लगभग 150.7 mm/d | लगभग 0.65 d |
| एल्युमिनियम पाउडर व माइका टाइप एफेक्ट पिगमेंट | 5 μm (समतुल्य) | 1.7 g/cm³ | 500 mPa·s | लगभग 4.0 mm/d | लगभग 24.6 d |
1. कण आकार वर्ग-पद है — क्रूडिंग की कीमत कई गुना बढ़ जाती है
0.1 μm से 1 μm 100 गुना है, 1 μm से 10 μm फिर 100 गुना — वही घनत्व अंतर और वही श्यानता रखने पर दर में चार ऑर्डर-ऑफ-मैग्निट्यूड का अंतर हो जाता है। इसी से समझ आता है कि उद्योग में फाइनेस 2 μm बढ़ गई, यह छोटी बात लगती है, पर एंटी-सेटलिंग सिस्टम की विफलता के साथ मिलकर यह विनाशक हो जाती है: ग्राइंडिंग चरण में जिस डिस्पर्शन अवस्था पर पहले ही खर्च हो चुका होता है, भंडन की स्थितियाँ उसे वापस पीछे धकेल देती हैं। पिगमेंट डिस्पर्शन सिस्टम में ऐग्लोमरेशन और सतह-संशोधन से जुड़े मुद्दों के लिए नैनो कोटिंग्स में डिस्पर्शन स्थिरता: ऐग्लोमरेशन की समस्या और सतह संशोधन देखें।
2. घनत्व अंतर, शीट-आकार कण और सांद्रता-प्रभाव के सुधार
आम पिगमेंटों के घनत्व में काफ़ी अंतर होता है: रूटाइल टाइटेनियम डाइऑक्साइड लगभग 4.2 g/cm³, प्रेसिपिटेटेड बेरियम सल्फेट लगभग 4.5 g/cm³, टॉल्क व माइका लगभग 2.7~2.8 g/cm³, एल्युमिनियम पाउडर लगभग 2.7 g/cm³, कार्बन ब्लैक लगभग 1.8~2.0 g/cm³, फ्थैलोसायनिन टाइप ऑर्गानिक पिगमेंट लगभग 1.5 g/cm³ (ये सब प्रकाशित स्रोतों के आँकड़े हैं)। घनत्व अंतर छोटा होने का अर्थ जोखिम का कम होना नहीं है: कार्बन ब्लैक में Δρ छोटा होते हुए भी उसका उच्च विशिष्ट पृष्ठीय क्षेत्रफल और फ्लॉक्यूलेशन की प्रवृत्ति बड़े ऐग्लोमरेट बना देती है, और वे लौटकर वर्ग-नियम की प्रबल क्षेत्र में आ जाते हैं। शीट और फ्लेक आकार के कणों (एल्युमिनियम पाउडर, माइका) का ड्रैग गुणांक गोलाकार कल्पना से स्पष्ट रूप से भिन्न होता है, अतः Stokes मान केवल पारस्परिक तुलना के लिए उपयोगी हैं, मापन-आधारित पूर्वानुमान के लिए नहीं। ठोस-अंश बढ़ने पर हिंडर्ड सेटलिंग सक्रिय हो जाती है: Richardson–Zaki टाइप सुधार में कम रेनॉल्ड्स संख्या पर घातांक लगभग 4.65 लेने पर वॉल्यूम फ्रैक्शन 0.1 होने पर दर लगभग 61% रह जाती है, 0.2 पर लगभग 35% और 0.4 पर लगभग 9%। उपरोक्त सारणी के सभी परिदृश्यों में रेनॉल्ड्स संख्या की कोटि 10⁻¹³ से 10⁻⁶ के बीच है, अतः स्तरीय-प्रवाह कल्पना मान्य है; लेकिन d लगभग 0.2 μm से कम होने पर ब्राउनियन गति अवसादन के साथ प्रतिस्पर्धा करने लगती है, और d लगभग 100~200 μm से अधिक होने पर कण के पीछे का वेक दिशा बदल देता है — सूत्र स्वयं इन दोनों सिरों पर मान्य नहीं रहता, इसलिए किसी भी सिरे पर बाह्यनुमान नहीं करना चाहिए।
3. एंटी-सेटलिंग और लेवलिंग एक ही लीवर पर: एडिटिव चयन की विंडो
एंटी-सेटलिंग एडिटिव हाइड्रोजन-बॉन्ड, कार्ड-हाउस टाइप नेटवर्क या कणों के आपसी प्रभाव से कम-शियर श्यानता बनाकर उपरोक्त सारणी में μ को ऊपर उठाते हैं। यह जितना ज़्यादा उतना स्थिर वाला मामला नहीं है, बल्कि ऊपरी और निचली सीमा वाली एक विंडो है: कम पड़ा तो नेटवर्क भंडन-काल तक नहीं टिकता, ज़्यादा डाला तो उच्च-शियर क्षेत्र की श्यानता भी बढ़ जाती है, जिससे खराब लेवलिंग, ऑरेंज-पील, ग्लॉस में कमी और स्प्रे का एटोमाइज़ेशन मोटा होना — ये सब आ जाते हैं; एफेक्ट कलर में एल्युमिनियम फ्लेक का खराब ओरिएंटेशन भी जुड़ जाता है। प्रकाशित तकनीकी दृष्टिकोणों में आम तरीका है अकार्बिक जेल (बेंटोनाइट) और ऑर्गानिक rheology एडिटिव को साथ मिलाना — जैसे उच्च-ताप भंडन में परत-बनना घटाने के लिए फ्यूड सिलिका 0.5% और मॉडिफाइड बेंटोनाइट 0.3% (कुल फॉर्मूलेशन के आधार पर), या उच्च-पिगमेंट-सामग्री सिस्टम में पॉलीमाइड वैक्स 0.8%। फ्यूड सिलिका को कम से कम 2 000 rpm की हाई-स्पीड डिस्पेशन पर 10~15 min तक प्रोसेस करना ज़रूरी है ताकि उसकी ऐग्लोमेरेट खुल सकें, वरना नेटवर्क असमान रहेगा और एंटी-सेटलिंग प्रभाव घट जाएगा। विसर्पण और अवसादन-रोध के बीच इस ट्रेड-ऑफ के लिए नैनो सिलिका का कोटिंग्स में विसर्जन, एंटी-सेटलिंग तथा मैटिंग व अब्रेज़न प्रतिरोध देखें।
| एडिटिव का प्रकार | प्रकाशित खुराक (कुल फॉर्मूलेशन के आधार पर) | कार्य-विधि | खुराक कम होने पर | विंडो से अधिक खुराक पर |
|---|---|---|---|---|
| फ्यूड सिलिका | 0.2%~1.0%, आम तौर पर 0.5% | कणों के बीच हाइड्रोजन-बॉन्ड नेटवर्क, कम-शियर पर श्यानता बढ़ाता है | होट-स्टोरेज के 30 d के भीतर तल पर जमा | उच्च-शियर श्यानता भी साथ में बढ़ती है, लेवलिंग व एटोमाइज़ेशन घटते हैं |
| मॉडिफाइड बेंटोनाइट (अकार्बिक जेल) | 0.3%~5%, कार्बन ब्लैक व फ्थैलोसायनिन ग्रीन सिस्टम में इससे अधिक भी | हाइड्रेशन से फैलकर जेल बनाता है, साथ में जल बाँधकर श्यानता स्थिर रखता है | समय के साथ श्यानता ड्रिफ्ट होती है, सिस्टम पेस्ट जैसा हो जाता है | सतह का सूखना धीमा, फिल्म-मोटाई के प्रति संवेदनशीलता, फाइनेस रीडिंग में कणों का हस्तक्षेप |
| पॉलीमाइड वैक्स | 0.2%~1.0%, आम तौर पर 0.8% | आणविक शृंखलाओं का हाइड्रोजन-बॉन्ड नेटवर्क, ग्लॉस पर अपेक्षाकृत कम असर | उच्च-पिगमेंट-सामग्री सिस्टम में अवसादन नहीं रुकता | विलायक-पूर्व-सक्रियण चाहिए; सक्रिय न हो तो फिश-आइ टाइप खामियाँ बनती हैं |
| मॉडिफाइड पॉलियूरीया टाइप | 1%~10% (टिंट पेस्ट फॉर्मूलेशन दृष्टिकोण) | यूरिया-समूहों का हाइड्रोजन-बॉन्डिंग, थिक्सोट्रॉपी अपेक्षाकृत कोमल | परत-बनना पहले कम-श्यानता वाली ग्रेड में दिखता है | एक्सट्रूज़न व पंपिंग का प्रतिरोध बढ़ता है |
| असोसिएटिव पॉलियूरीथेन / सेल्यूलोज़ डेरिवेटिव | लेवलिंग लक्ष्य के अनुसार समायोजन, प्रायः उपरोक्त वर्गों के साथ मिश्रण | इमल्शन कणों के साथ असोसिएशन से संरचना बनाना | वाटर-सेपरेशन के बाद वापसी नहीं होती | जल-प्रतिरोध और हैज़/ब्लश का जोखिम बढ़ता है, ग्लॉस घटता है |
एक और सीमा अक्सर नज़रअंदाज़ हो जाती है: डिस्पर्सेंट की खुराक स्वयं पिगमेंट के विशिष्ट पृष्ठीय क्षेत्रफल के आधार पर परखी जाती है, और प्रकाशित दृष्टिकोण में दिए गए मान हैं — हाई-टिंटिंग कार्बन ब्लैक 10%~20%, सामान्य ऑर्गानिक पिगमेंट 5%~10%, आयरन ऑक्साइड व टाइटेनिया टाइप अकार्बिक पिगमेंट 2%~5% (सभी पिगमेंट के द्रव्यमान के सापेक्ष)। संतृप्त एड्सॉर्प्शन बिंदु से आगे जो मुक्त डिस्पर्सेंट बचता है वह अवसादन-रोध में मदद नहीं करता, बल्कि फिल्म के जल-प्रतिरोध में कमी और फुंसूरी का कारण बन सकता है — यह उस सहज धारणा के उलट है कि एंटी-सेटलिंग कम है तो एडिटिव बढ़ा दो।
4. मापें कैसे: कैन-ओपन ग्रेडिंग, त्वरित होट-स्टोरेज, टिंटिंग स्ट्रेंथ, फाइनेस और फ्रीज-थॉ
चार दृष्टिकोण चार अलग-अलग सवालों का जवाब देते हैं: शेल्फ-लाइफ के अंत में सामग्री इस्तेमाल लायक है या नहीं, फॉर्मूलेशन डेवलपमेंट के चरण में स्क्रीनिंग कैसे हो, डिस्पर्शन अवस्था खराब तो नहीं हुई, और सर्दियों के परिवहन में नेटवर्क टूटा या नहीं। इन्हें आपस में मिलाना ही कलरेंट की स्वीकृति-जाँच में विवादों का मुख्य स्रोत है।
| मूल्यांकन का आयाम | उद्धृत-योग्य पद्धति व शर्तें | परिणाम की अभिव्यक्ति | प्रयोज्य चरण | ज्ञात सीमाएँ |
|---|---|---|---|---|
| अवसादन की मात्रा और री-मिक्सिंग | GB/T 6753.3-1986: 50±2 ℃ पर 30 d होट-स्टोरेज (0.41 L प्रेस्ड-लिड कैन, सैंपल भरते समय तल से लगभग 15 mm की दूरी), या प्राकृतिक परिस्थिति में 6~12 माह; लगभग 30 g स्पैटुला की ड्रॉप विधि | 10 / 8 / 6 / 4 / 2 / 0 की छह श्रेणियाँ; 0 अंक का अर्थ है कि 3~5 min के हाथ-स्टिरिंग में भी री-मिक्स नहीं हो सका | समाप्त उत्पाद और कलरेंट दोनों की आम स्वीकृति | ग्रेडिंग आँख और स्पर्श पर आधारित है, इसलिए कर्मचारियों के बीच संगति को कैलिब्रेट करना पड़ता है |
| शेल्फ-एजिंग के बाद कैन-ओपन | ASTM D869: 500 mL सैंपल कैन (आंतरिक व्यास 85.5±1.5 mm, ऊँचाई 98.5±1.5 mm), मुँह से 13 mm नीचे तक भरना, 6 माह की शेल्फ एजिंग, 45±1 g स्पैटुला | 10 से 0 तक ग्रेड, मध्यवर्ती अवस्थाओं के लिए विषम अंक | आपूर्तिकर्ता-ग्राहक स्वीकृति और स्पेसिफिकेशन संदर्भ | मानक स्वयं कहता है कि प्रिसिजन कमज़ोर है, इसलिए उद्धरण में स्वीकार्य विचलन तय करना पड़ता है |
| सेटलिंग डिटरमिनेशन (अंतरराष्ट्रीय वर्तमान) | ISO 21545:2018 Paints and varnishes — Determination of settling (दिनांक 2018-07-25, ISO/TC 35/SC 9) | मानक के प्रावधानों में बताई गई अवसादन-मात्रा या ग्रेड के रूप में | निर्यात और बहु-राष्ट्रीय आपूर्तिकर्ताओं का एकसमान दृष्टिकोण | पद्धति का विवरण आधिकारिक पाठ से ही लिया जाए; यह लेख उसका विकल्प नहीं है |
| डिस्पर्शन अवस्था खराब हुई या नहीं | ISO 8781-1:1990 (टिंटिंग स्ट्रेंथ में परिवर्तन से पिगमेंट व फिलर की डिस्पर्शन विशेषताओं का आकलन) | भंडन से पहले और बाद टिंटिंग स्ट्रेंथ का आपेक्षिक विचलन | क्रूडिंग और री-डिस्पर्शन की प्रभावकारिता की पहचान | रेफरेंस के लिए स्टैंडर्ड कलर प्लेट और स्थिर बेस पेंट चाहिए |
| फाइनेस व क्रूडिंग | GB/T 1724-2019, GB/T 6753.1-2007 (ISO 1524 के समतुल्य; 2020 संस्करण वर्तमान अंतरराष्ट्रीय संस्करण), ASTM D1210; ड्रॉ-डाउन बार की आम रेंज 0~50 / 0~100 / 0~150 μm, अंतराल 2.5 μm | मोटे कणों का रीडिंग-अपपर-लिमिट μm में, जिसे Hegman में बदला जा सकता है (0 का अर्थ 100 μm, 4 का 50 μm, 8 का 0 μm) | ग्राइंडिंग का समापन-बिंदु और भंडन के बाद दोबारा जाँच | रीडिंग देखने का कोण 15°~30°, परिवेश 23±2 ℃ और आर्द्रता-नियंत्रण पुनरुत्पादकता को प्रभावित करते हैं |
| कांसिस्टेंसी व थिक्सोट्रॉपी | GB/T 9269 / ASTM D562 (स्टॉर्मर-टाइप विस्कोमिटर, 200 rpm); प्रकाशित उपकरण रेंज 40~141 KU, 32~1099 g, 27~5274 cP, सटीकता लगभग ±1% | KU या g मान; थिक्सोट्रॉपिक इंडेक्स कम-शियर व उच्च-शियर श्यानता के अनुपात के रूप में | पंपिंग, स्प्रे और अवसादन-रोध क्षमता का संतुलन | भिन्न सिद्धांत वाले उपकरणों के मान आपस में सीधे तुलनीय नहीं |
| कम ताप व फ्रीज-थॉ | GB/T 9268-2008 (आम प्रथा: (-5±2) ℃ पर 18 h फ्रीज और (25±2) ℃ पर 6 h था = एक साइकिल, 1~5 साइकिल); ASTM D2243 / D2245 दृष्टिकोण में -18 ℃ पर 17 h फ्रीज और रूम टेम्परेचर पर 7 h | श्यानता-ब्रेकडाउन, कोआगुलेशन, क्रूडिंग, जेलेशन और श्यानता-परिवर्तन की श्रेणी या प्रतिशत | सर्दियों का परिवहन और ठंडे क्षेत्रों का वेयरहाउस | जल-आधारित सिस्टम फ्रीज-थॉ के प्रति ग्रेड-दर-ग्रेड अत्यंत भिन्न संवेदनशील होते हैं, कैलिब्रेशन ज़रूरी |
फाइनेस की ग्रेड-विशिष्ट सीमाएँ भी स्पेसिफिकेशन में लिखने लायक हैं: उच्च-सजावटी टॉपकोट (ऑटोमोटिव टॉपकोट, प्रीमियम फर्नीचर पेंट) आमतौर पर 20 μm से नीचे रखे जाते हैं, कुछ में 10 μm से भी कम; सामान्य उद्योग एवं भवन टॉपकोट प्रायः 30~40 μm; प्राइमर व रस्ट-प्रोटिव पेंट जैसे कार्यात्मक ग्रेड में 50~60 μm तक छूट दी जा सकती है। कलरेंट एक अर्ध-निर्मित उत्पाद है, अतः प्रकाशित उद्योग आँकड़ों में टिंट पेस्ट की फाइनेस प्रायः 5 μm से अधिक नहीं, अंतिम कोटिंग की 20 μm से अधिक नहीं, और होट-स्टोरेज के बाद फाइनेस में बदलाव 2 μm से अधिक न रखने की स्क्रीनिंग लाइन दी जाती है (यह आपूर्तिकर्ता के संस्थागत मानक का दृष्टिकोण है)।
5. री-डिस्पर्शन क्षमता कैसे तय करें: तल के जमे से लेकर कलर-मैच सुसंगतता तक के चार गेट
थोड़ा हिला लो, चल जाएगा को दोबारा-जाँच-योग्य प्रक्रिया बनाने के लिए क्रम से चार गेट पार करने होते हैं। इन चार गेटों का काम यह है कि मिल गया को बदला नहीं समझने की गलती न हो।
1. पहला गेट: मिक्सिंग एनर्जी का परिमाणीकरण
हाथ-शेक, वेन-ऑसिलेशन, कैन में एजिटेशन बॉल, या कैन-रोटेशन मशीन — इन चार तरीकों से सिस्टम में अलग-अलग एनर्जी जाती है और नतीजे भी अलग-अलग होते हैं। स्वीकृति-भाषा में क्रिया नहीं, एनर्जी लिखनी चाहिए: जैसे 120 s ऑसिलेशन के बाद सैंपल लेना और 3 000 rpm की हाई-स्पीड डिस्पेशन पर 5 min के बाद सैंपल लेना एक-दूसरे का विकल्प नहीं हैं। तल-जमे की मात्रा तय करने वाली सैंपलिंग क्रिया मिक्सिंग से पहले होनी चाहिए, क्योंकि स्पैटुला रीडिंग स्वयं इसका प्रमाण है कि कितना गहरा जमा है, और मिक्सिंग के बाद वह प्रमाण नष्ट हो जाता है। प्रकाशित उद्योग आँकड़ों में मिलने वाला एक परिमाणात्मक विवरण यह है: एंटी-सेटलिंग एडिटिव के बाद 50 ℃ होट-स्टोरेज में 7 d पर दिखने वाला 15 mm का सख्त जमा सुधरकर 14 d पर 2 mm से अधिक नहीं रहा, और एप्लिकेशन श्यानता में परिवर्तन की दर 8% से अधिक नहीं रही।
2. दूसरा गेट: टिंटिंग स्ट्रेंथ की वापसी
एक निश्चित बेस पेंट लेकर डाइल्यूशन सीरीज़ बनाएँ और भंडित नमूने की तुलना ताज़े रिटेन सैंपल से करें (ISO 8781-1 दृष्टिकोण)। टिंटिंग स्ट्रेंथ का लौटना इसका अर्थ है कि पिगमेंट फिर से अपना कार्य-वॉल्यूम-फ्रैक्शन पा चुका है; वहीं उसी डाइल्यूशन स्तर पर लाइटनेस कम और ह्यूए शिफ्ट नज़र आए तो समझें कि कण अभी भी ऐग्लोमरेटेड अवस्था में हैं, यानी प्रभावी ऑप्टिकल पथ बदल गया है। निर्णय-मानक जोड़े में देने चाहिए: ΔE*ab 0.5 से अधिक न हो तो उत्तीर्ण, 0.5~1.5 के बीच हो तो पुनः-मूल्यांकन (मल्टी-एंगल और रंग-विकास दोनों साथ में देखें), 1.5 से अधिक हो तो फॉर्मूला सैंपलिंग में प्रवेश नहीं — ये ग्रेड थ्रेशोल्ड स्वयं उद्योग-रिती हैं, विशिष्ट परियोजना की सीमाएँ ग्राहक-आपूर्तिकर्ता की तकनीकी अनुसंधि से तय होंगी।
3. तीसरा गेट: फाइनेस और श्यानता का जोड़े में बदलना
मिक्सिंग के बाद फाइनेस रीडिंग होट-स्टोरेज से पहले के बराबर रहे (विचलन ड्रॉ-डाउन बार के एक अंतराल के भीतर, आम शर्त 2 μm से अधिक नहीं) तो इसका अर्थ है कि अप्रतिवर्तनीय क्रूडिंग नहीं हुई; श्यानता परिवर्तन की दर के लिए प्रकाशित उद्योग आँकड़ों में आम सीमा 10%~15% रखी जाती है। दोनों को साथ में देखा जाना चाहिए: फाइनेस वही रहे पर श्यानता काफ़ी बढ़ गई हो तो यह सॉल्वेशन लेयर या pH के ड्रिफ्ट की ओर इशारा है; श्यानता वही रहे पर फाइनेस बढ़ गई हो तो यह डिस्पर्सेंट की डीसॉर्प्शन और फ्लॉक्यूलेशन की ओर इशारा है।
4. चौथा गेट: मल्टी-एंगल कलर-मान और ओरिएंटेशन की पुनः-जाँच

मेटैलिक एफेक्ट कलरेंट में घनत्व अंतर (एल्युमिनियम लगभग 2.7 g/cm³) और शीट-आकार कणों के ओरिएंटेशन — दोनों की समस्या एक साथ मौजूद रहती है: शांत भंडन से बना सांद्रता-ग्रेडिएंट पहले फ्लैश बदलता है, फिर बैकग्राउंड कलर बदलता है। कलर-मापन की दृष्टि 45° इलुमिनेशन तथा स्पेकुलर से 15°, 25°, 45°, 75°, 110° के अवलोकन कोणों के संयोजन से होती है (यह मल्टी-एंगल ज्यामिति SAE J1545 के अनुरूप है); उपकरण की अपनी पुनरुत्पादकता और उपकरण-दर-उपकरण अंतर प्रायः 0.02 ΔE*ab तथा 0.2 ΔE00 की कोटि में होते हैं। व्याख्या का मूल बिंदु यह है कि 45° पर उत्तीर्ण लेकिन 110° पर आउट-ऑफ-बैंड मिले तो पहले शीट-कणों की सांद्रता और ओरिएंटेशन पर संदेह करें, फॉर्मूले में कलरेंट के अनुपात पर नहीं। मेटामेरिज्म और फॉर्मूला-स्तरीय रोकथाम के लिए कोटिंग कलर साइंस: मेटामेरिज्म का मूल कारण, पहचान और फॉर्मूला-रोकथाम की रणनीति देखें, जबकि बेसकोट में एल्युमिनियम फ्लेक की ओरिएंटेशन-खामी और स्प्रे पैरामीटर की सीमाओं के लिए बेसकोट में मेटैलिक एल्युमिनियम फ्लेक ओरिएंटेशन व एंगल-डिपेंडेंट कलर का नियंत्रण देखें।
6. टिंटिंग सेंटर का व्यवहार: इन्वेंटरी टर्नओवर, बैच रिटेन सैंपल और फील्ड निपटान
टिंटिंग सेंटर में अवसादन की ज़्यादातर समस्याएँ फॉर्मूले की नहीं, बल्कि शेल्फ-प्रबंधन की होती हैं। कलरेंट बॉतल 0.5 L से 5 L तक के होते हैं, और शांत ऊँचाई सीधे तय करती है कि कितने समय को लंबा माना जाए; सारणी 2 की कोटि से देखें तो 1 μm कण 100 mPa·s सिस्टम में लगभग 65 d में 98.5 mm की दूरी तय कर देते हैं, इसलिए 11 माह से बिना हिलाए पड़े कलरेंट का कैन यह रेखा बहुत पहले पार कर चुका होता है। उद्योग में व्यवहार्य तरीका यह है कि पलटना, जाँचना, सैंपल रखना और निर्णय करना — ये चार काम SOP में लिखे जाएँ।
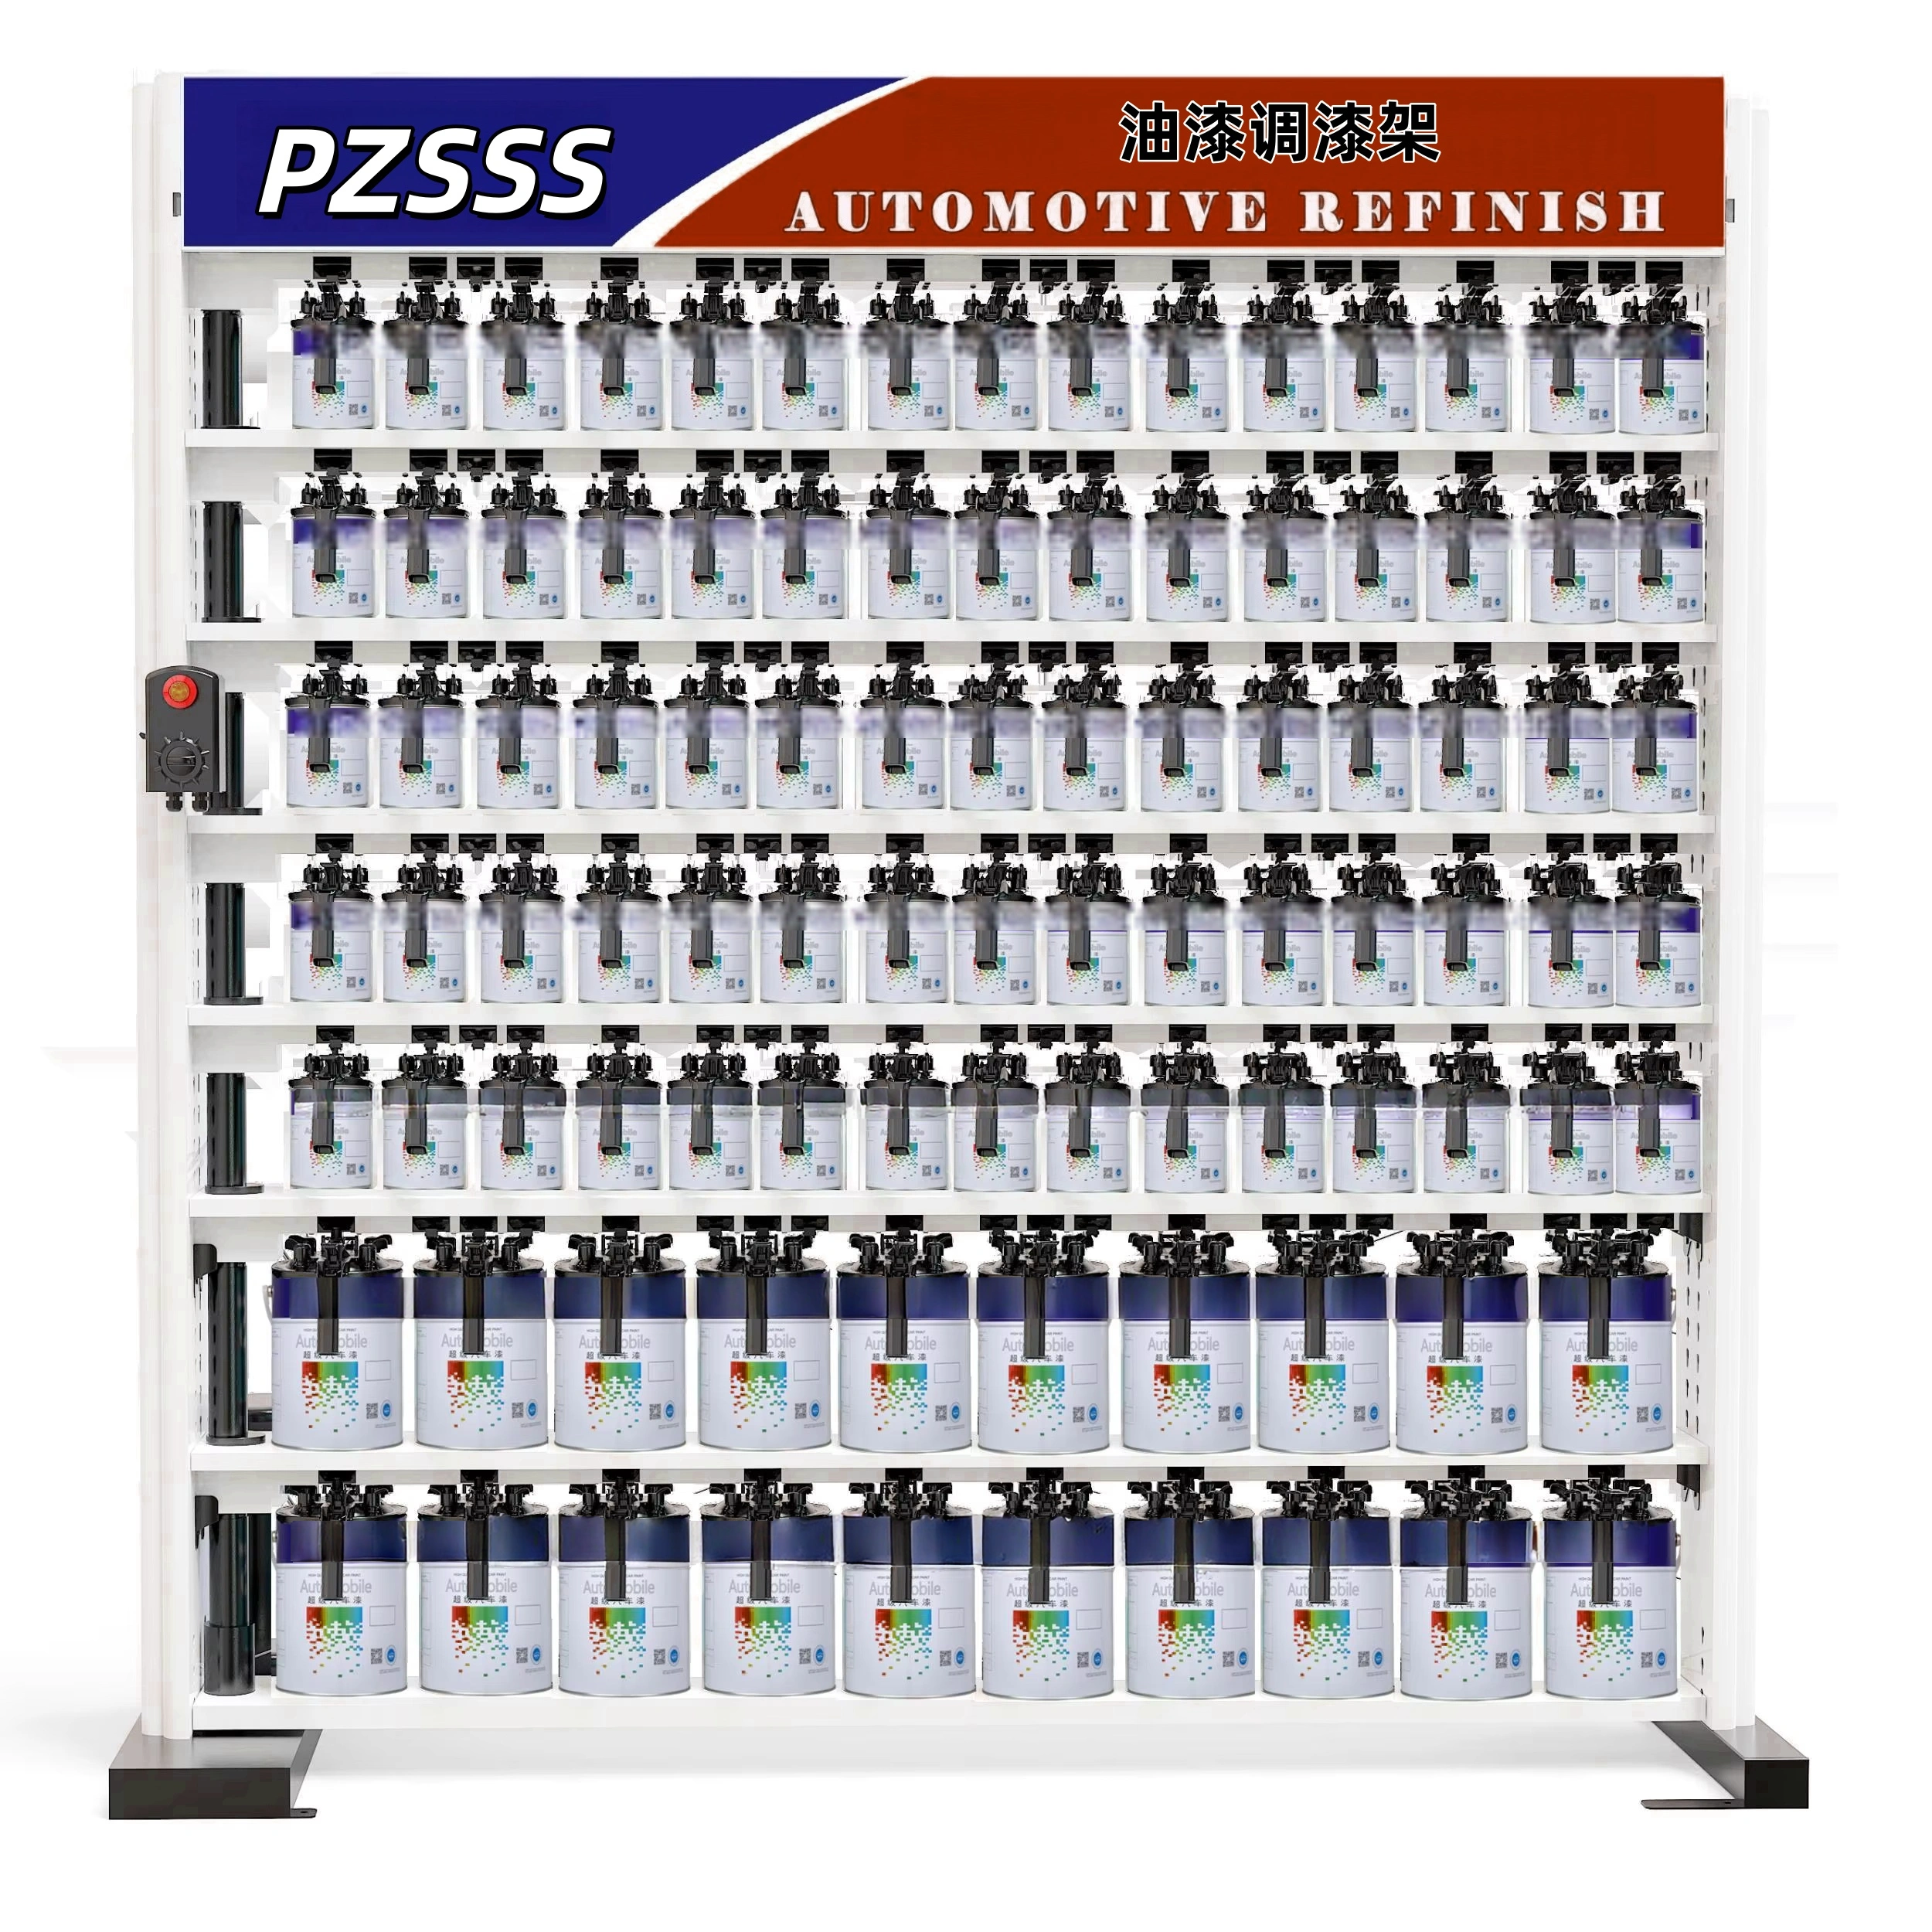
- फर्स्ट-इन फर्स्ट-आउट और टर्नओवर चक्र: कैन पर खुलने की तारीख और समाप्ति की तारीख चिपकाएँ; शेल्फ लाइफ आपूर्तिकर्ता के अंकित मान के अनुसार (प्रकाशित आँकड़ों में आम तौर पर 12 महीने, 5~35 ℃, सील व प्रकाश-रक्षित) अपनाएँ और पहले आई वस्तु पहले इस्तेमाल करें; उच्च-आवृत्ति और निम्न-आवृत्ति कलरेंट के रैक-स्पेस अलग रखें, निम्न-आवृत्ति ग्रेडों के लिए कैन-पलटने का अंतराल छोटा करें।
- नियमित कैन-पलटना और उलटना: निर्धारित चक्र पर कैन को पलटें या उलटें ताकि दबा हुआ जमा परत फिर से पेंट से भीग जाए; जिन एफेक्ट कलरेंटों में घनत्व अंतर बड़ा है उनमें छोटी अवधि के ऑसिलेशन का साथ लिया जा सकता है। पलटने का रिकॉर्ड दिन-दर-दिन रखें, जिससे विवाद वाले बैच पर पीछे जाकर जाँच हो सके।
- रिटेन सैंपल से तुलना: हर बैच का कलरेंट खुलते ही थोड़ा नमूना सील करके रख लें, जो टिंटिंग स्ट्रेंथ और कलर-मान का रेफरेंस बेसलाइन बने; नया कैन लगाने से पहले उसकी तुलना रिटेन सैंपल से करके ही उसे वाहन-विशिष्ट फॉर्मूले पर चढ़ाएँ।
- सैंपल लेने से पहले मिक्सिंग: निर्धारित समय या निर्धारित एनर्जी से मिलाकर ही सैंपल लें, ताकि ऊपर का साफ मटीरियल मानक सांद्रता समझकर इस्तेमाल न हो; एक ही बैच के विभिन्न कैनो के लिए सैंपल-से-पहले तैयारी का तरीका एकसमान हो।
- ताप और भंडन स्थितियाँ: गर्मियों में वेयरहाउस का उच्च ताप एक साथ माध्यम की श्यानता घटाता है और रासायनिक परिवर्तन तेज़ करता है; सर्दियों में परिवहन का आकलन फ्रीज-थॉ दृष्टिकोण से करना चाहिए। वेयरहाउस के ताप और आर्द्रता का रिकॉर्ड, स्वीकृति-शीट के अतिरिक्त, वह हिस्सा है जिसे सबसे ज़्यादा छोड़ दिया जाता है।
- रद्द घोषित करने का आधार: स्पैटुला-ड्रॉप पर 0 अंक (3~5 min के हाथ-स्टिरिंग के बाद भी एकसमान न मिले), या चारों गेटों में से किसी एक में आउट-ऑफ-बैंड स्थिति और पुनः-जाँच में भी वही स्थिति मिले, तो उसे रद्द घोषित करें; रंग पूरा करने के लिए सैंपल की मात्रा बढ़ाकर उसे फॉर्मूले में नहीं डाला जा सकता।
डिजिटलाइज़ेशन की मदद इस काम में रंग-मापन से नहीं बल्कि प्रक्रिया से मिलती है: फॉर्मूला कोड, कलरेंट बैच, सैंपल का समय और कलर-मापन का रिकॉर्ड एक श्रृंखला में जुड़ें तभी ΔE ड्रिफ्ट दिखने पर यह कहा जा सकता है कि कौन सा कैन, कौन सी मिक्सिंग और कौन सा बैच। टिंटिंग सेंटर का अनुभव-आधारित से डेटा-आधारित रूप में बदलने का रास्ता ऑटोमोटिव रिफिनिश टिंटिंग सेंटर का डिजिटल संचालन — पारंपरिक अनुभव से क्लाउड-आधारित स्मार्ट संचालन तक के परिवर्तन का मार्गदर्शन में देखें।

7. भंडन की शर्तें स्पेसिफिकेशन में लिखें: इनकमिंग स्वीकृति और निपटान
खरीद तकनीकी अनुसंधि में कलरेंट के लिए आम वर्णन होता है बाहरी रूप से एकसमान, जमा नहीं — यह निर्धारक शेल्फ-लाइफ के अंत में अवश्य विफल हो जाएगा, क्योंकि हल्का सॉफ्ट सेटलिंग तो भौतिक नियम है। जाँच-योग्य वर्णन में शर्तें, पद्धति और ग्रेडिंग निर्धारित करनी चाहिए तथा पुनः-जाँच का ट्रिगर-बिंदु भी स्पष्ट लिखना चाहिए।
| पुनः-जाँच का मद | पद्धति व शर्तें | निर्धारक दृष्टिकोण | अनुरूप निपटान |
|---|---|---|---|
| कंटेनर और सैंपल-फिलिंग की स्थिति | सील व कैन-लेबल जाँचें, उत्पादन तिथि और समाप्ति तिथि दर्ज करें; GB/T 6753.3-1986 के 0.41 L कैन और तल से लगभग 15 mm ऊपर भरने के दृष्टिकोण से रिटेन सैंपल रखें | कैन के ढक्कन में फुलाव या रिसाव न हो; भंडन स्थिति 5~35 ℃ व प्रकाश-रक्षित शर्त के अनुरूप | खराब सील वाले बैच अलग रखें, दोबारा आकलन के बाद ही गोदाम में डालें |
| भंडन से पहले-बाद द्रव्यमान संगति | GB/T 6753.3-1986: 50±2 ℃ पर 30 d होट-स्टोरेज के बाद रूम टेम्परेचर पर 24 h रखकर तौलें | द्रव्यमान में अंतर 1% से अधिक हो तो कंटेनर की सील अनुपयुक्त; उस समूह का परिणाम स्वीकार नहीं | सील-योग्य कंटेनर बदलकर दोबारा मापें |
| अवसादन की मात्रा | स्पैटुला-ड्रॉप विधि (GB/T 6753.3-1986 / ASTM D869), मिक्सिंग से पहले सैंपल लेकर देखें | 6 अंक या उससे अधिक (सॉफ्ट जमा, अपने वज़न से तल छू जाए, धकेलने का प्रतिरोध हल्का) आम स्वीकृति रेखा | 4 अंक से कम पर उच्च-शियर री-डिस्पर्शन की लागत का आकलन; 0 अंक पर रद्द |
| स्कनिंग, दबाव और गंध | ढक्कन खोलकर अवलोकन व रिकॉर्ड, छह अंकों की ग्रेडिंग से (10 कोई नहीं, 8 अत्यंत मामूली, 6 मामूली, 4 मध्यम, 2 काफ़ी गंभीर, 0 अत्यंत गंभीर) | प्रत्येक मद में 8 अंक या उससे अधिक; सड़ांध या खट्टी गंध मिले तो अलग श्रेणी में निपटान | सूक्ष्मजीवीय या रासायनिक अपघटन के संदेह वाला बैच विश्लेषण के लिए आपूर्तिकर्ता को लौटाएँ |
| फाइनेस | GB/T 1724-2019 / ISO 1524 ड्रॉ-डाउन पद्धति, रेंज ग्रेड के अनुसार चुनें | टिंट पेस्ट 5 μm से अधिक नहीं, अंतिम उत्पाद 20 μm से अधिक नहीं; होट-स्टोरेज के बाद बदलाव 2 μm से अधिक नहीं | बदलाव सीमा से अधिक हो और श्यानता भी साथ में बढ़ रही हो तो डिस्पर्शन सिस्टम की विफलता मानें |
| टिंटिंग स्ट्रेंथ व कलर-मान | निश्चित बेस पेंट में डाइल्यूशन सीरीज़ + 45°/75°/110° कलर-मापन, रिटेन सैंपल से तुलना | ΔE*ab 0.5 से अधिक न हो तो सीधे स्वीकृति; 0.5~1.5 में पुनः-मूल्यांकन; 1.5 से अधिक पर उपयोग बंद | पुनः-मूल्यांकन वाले बैच का केवल ट्रायल-स्प्रे आकलन; वाहन-फॉर्मूले में नहीं डालें |
| कम ताप व परिवहन | GB/T 9268-2008 या ASTM D2243 दृष्टिकोण से 1~5 साइकिल | साइकिल के बाद श्यानता-ब्रेकडाउन न हो, अप्रतिवर्तनीय कोआगुलेशन न हो, श्यानता परिवर्तन निर्धारित बैंड में | सर्दियों में भेजते समय एंटी-फ्रीज़ शर्त जोड़ें या ताप-नियंत्रित परिवहन अपनाएँ |
स्पेसिफिकेशन में तीन और बातें स्पष्ट होनी चाहिए: मिक्सिंग एनर्जी का ठोस प्रावधान (समय या rpm × अवधि), रद्द-निर्णय की पुनः-जाँच संख्या और सैंपलिंग स्थिति (ऊपरी, मध्य और तल — तीनों बिंदुओं पर), तथा आँकड़ों के स्रोत का दृष्टिकोण। आपूर्तिकर्ता के टेक्निकल डेटा शीट में जो भी मान दिए हों, स्वीकृति के समय यह स्पष्ट करें कि उन्हें एप्लिकेशन-स्टेट के अनुपात पर मापा गया है या नहीं; जल-आधारित सिस्टम में सॉलिड्स कंटेंट और VOC की गणना करते समय पानी के डाइल्यूशन अनुपात को नहीं गिना जाना चाहिए — इसी तरह के दृष्टिकोण-अंतर होट-स्टोरेज आँकड़ों के आपस में न मिलने का आम कारण हैं।
8. महत्वपूर्ण आँकड़ों की त्वरित सूची
- अवसादन दर की कण आकार पर निर्भरता वर्ग-संबंध है: 0.1 μm पर लगभग 0.015 mm/d, 1 μm पर लगभग 1.51 mm/d, 10 μm पर लगभग 150.7 mm/d (Δρ = 3.2 g/cm³, μ = 100 mPa·s)।
- वाटर-सेपरेशन के बाद माध्यम की श्यानता 1 mPa·s मानी जाए तो 1 μm कण की अवसादन दर बढ़कर लगभग 150.7 mm/d हो जाती है, यानी मूल सिस्टम की लगभग 100 गुना।
- हिंडर्ड-सेटलिंग का सुधार: वॉल्यूम फ्रैक्शन 0.1 / 0.2 / 0.4 पर दर क्रमशः लगभग 61% / 35% / 9% रह जाती है (कम रेनॉल्ड्स संख्या, घातांक लगभग 4.65 दृष्टिकोण)।
- त्वरित होट-स्टोरेज और प्राकृतिक भंडन का संबंध: 50±2 ℃ × 30 d ≈ प्राकृतिक परिस्थिति में 6~12 माह (GB/T 6753.3-1986 का नोट); द्रव्यमान अंतर 1% से अधिक हो तो कंटेनर की सील अनुपयुक्त।
- कैन-ओपन अवसादन ग्रेडिंग: 10 / 8 / 6 / 4 / 2 / 0 की छह श्रेणियाँ; 0 अंक की परिभाषा है कि 3~5 min के हाथ-स्टिरिंग में भी एकसमान रंगीत पेंट नहीं बन सका।
- सैंपल कैन का आकार सीधे परिमाण तय करता है: ASTM D869 में 500 mL कैन, आंतरिक व्यास 85.5±1.5 mm, ऊँचाई 98.5±1.5 mm, मुँह से 13 mm नीचे तक भरना; 85.5 mm आंतरिक व्यास पर 5 mm मोटी जमा परत का आयतन लगभग 28.7 mL, यानी 473 mL कैन-क्षमता का लगभग 6%।
- फाइनेस की ग्रेडिंग दृष्टि: टॉपकोट 20 μm से नीचे (कुछ में 10 μm से भी कम), सामान्य टॉपकोट 30~40 μm, प्राइमर 50~60 μm; टिंट पेस्ट 5 μm से अधिक नहीं, होट-स्टोरेज के बाद बदलाव 2 μm से अधिक नहीं।
- कांसिस्टेंसी मापन की शर्तें: स्टॉर्मर टाइप 200 rpm, रेंज 40~141 KU / 32~1099 g / 27~5274 cP, सटीकता लगभग ±1%; थिक्सोट्रॉपिक इंडेक्स प्रायः कम-शियर व उच्च-शियर श्यानता के अनुपात से व्यक्त होता है, प्रकाशित उदाहरणों में परिसर 3.5~5.0।
- कलर-मैच सुसंगतता के निर्धारक: ΔE*ab 0.5 से अधिक न हो तो स्वीकृति, 0.5~1.5 में पुनः-मूल्यांकन, 1.5 से अधिक पर उपयोग बंद; मल्टी-एंगल अवलोकन कोण 15°, 25°, 45°, 75°, 110° (45° इलुमिनेशन)।
9. अक्सर पूछे जाने वाले प्रश्न
1. कलरेंट के कैन के तल पर जमा है — क्या मिलाकर इसे मूल फॉर्मूले पर इस्तेमाल किया जा सकता है?
मिला दिया, इस आधार पर सीधे स्वीकृति नहीं दी जा सकती; पहले दो चरणों में निर्णय करना होगा।पहली क्रिया मिक्सिंग से पहले स्पैटुला-ड्रॉप विधि से अवसादन की मात्रा दर्ज करना है, ताकि कितना गहरा जमा है और वह कितना दबा हुआ है, इसका प्रमाण बचा रहे। दूसरा चरण मिक्सिंग के बाद के चार गेट हैं: रिटेन सैंपल से तुलना कर टिंटिंग स्ट्रेंथ लौटी या नहीं (ISO 8781-1 दृष्टिकोण), ड्रॉ-डाउन फाइनेस होट-स्टोरेज से पहले के बराबर है या नहीं (विचलन एक अंतराल से अधिक न हो, आम शर्त 2 μm से अधिक नहीं), श्यानता परिवर्तन की दर 10%~15% के बैंड में है या नहीं, तथा 45°/75°/110° कलर-मान सीमा के भीतर हैं या नहीं। चारों उत्तीर्ण हों तभी मूल फॉर्मूला कोड पर इस्तेमाल करें; कोई एक भी आउट-ऑफ-बैंड हो तो उस कैन के पिगमेंट की कार्य-सांद्रता बदल चुकी है, और आगे इस्तेमाल करने पर फॉर्मूले व असल स्प्रे के बीच का अंतर पैनलों पर जमा होता जाएगा।
2. अवसादन की श्रेणी कैसे पढ़ें? क्या तल तक न जमे तो वह उत्तीर्ण माना जाए?
नहीं। GB/T 6753.3-1986 और ASTM D869 दोनों में निर्धारित द्रव्यमान का स्पैटुला इस्तेमाल होता है: पहले में लगभग 30 g, लगभग 100 mm लंबा, सिरे की चौड़ाई लगभग 20 mm; दूसरे में 45±1 g, ब्लेड 125 mm लंबी, चौड़ाई लगभग 20 mm — और उसे कैन के मुँह के बराबर ऊँचाई से मुक्त गिरावट में गिराया जाता है। 10 अंक का अर्थ मूल अवस्था से कोई बदलाव नहीं, पूर्ण निलंबन; 8 अंक का अर्थ स्पष्ट जमा का आभास, स्पैटुले पर थोड़ा पिगमेंट चिपका हुआ, आड़े धकेलने में कोई विशेष प्रतिरोध नहीं; 6 अंक का अर्थ पिगमेंट के क्वाच बने हैं पर स्पैटुले का अपना वज़न उसे पार कर तल तक पहुँच जाता है; 4 अंक का अर्थ वज़न से तल तक नहीं पहुँचता, आड़े धकेलने में कठिनाई है पर आसानी से दोबारा मिला लिया जा सकता है; 2 अंक का अर्थ स्पैटुले को जमा परत में दबाकर भेदना पड़ता है, कैन की दीवार के किनारे धकेलने में स्पष्ट प्रतिरोध मिलता है, फिर भी मिलाकर एकसमान बनाया जा सकता है; 0 अंक का अर्थ सख्त क्वाच, जहाँ 3~5 min के हाथ-स्टिरिंग में भी री-मिक्स नहीं होता। उत्तीर्ण रेखा कौन सी होगी, यह उपयोग पर निर्भर करता है: आम स्वीकृति रेखा प्रायः 6 अंक या अधिक रखी जाती है, 4 अंक से कम पर री-डिस्पर्शन की लागत का आकलन, और 0 अंक पर रद्द घोषणा।
3. 50 ℃ पर 7 दिन होट-स्टोरेज में जमा नहीं हुआ — क्या इसका अर्थ एक वर्ष चलेगा?
इस तरह बाह्यनुमान नहीं करना चाहिए। GB/T 6753.3-1986 केवल एक मोटा संबंध देता है: 50±2 ℃ पर 30 d का भंडन प्राकृतिक परिवेश में लगभग छह माह से 1 वर्ष के बराबर है; यह मोटा अनुमान इसी तथ्य से आता है कि फॉर्मूले और सिस्टम में काफ़ी अंतर होता है। त्वरित परीक्षण का असली उपयोग पारस्परिक स्क्रीनिंग है — एक ही बैच के बेस पेंट और एक ही सैंपलिंग तरीके से अलग-अलग एंटी-सेटलिंग सिस्टम या अलग-अलग कण आकार की डिस्पर्शन अवस्था की तुलना। शेल्फ लाइफ तय करने के लिए 23±2 ℃ या 25±1 ℃ पर उत्पाद के निर्धारित काल यानी 6~12 माह तक भंडन करके मध्यस्थता-परीक्षण करना चाहिए और साथ में फाइनेस, श्यानता, टिंटिंग स्ट्रेंथ तथा कलर-मान दर्ज करने चाहिए, केवल यह नहीं कि जमा हुआ या नहीं। एक और बारीकी अक्सर छूट जाती है: होट-स्टोरेज खत्म होने के बाद रूम टेम्परेचर पर 24 h रखकर तौलना होता है; द्रव्यमान अंतर 1% से अधिक हो तो कंटेनर की सील खराब है और उस समूह के परिणाम को स्वीकार ही नहीं करना चाहिए।
4. एंटी-सेटलिंग एडिटिव डालने के बाद लेवलिंग व ग्लॉस की समस्या आ गई — संतुलन कैसे लौटाएँ?
नेटवर्क सामर्थ्य — उच्च-शियर श्यानता की रेखा पर पीछे हटें। एंटी-सेटलिंग एडिटिव कम-शियर श्यानता बढ़ाते हैं, पर विंडो से अधिक खुराक एप्लिकेशन-शियर रेंज की श्यानता भी ऊपर उठा देती है, जिसके लक्षण खराब लेवलिंग, ऑरेंज-पील, मोटा एटोमाइज़ेशन और कम ग्लॉस हैं; एल्युमिनियम पाउडर वाले बेसकोट में नेटवर्क अत्यधिक मजबूत होने से शीट-कण जकड़ जाते हैं और ओरिएंटेशन खराब होकर फ्लैश व एंगल-डिपेंडेंट कलर मानक प्लेट से भटक जाते हैं। व्यावहारिक क्रम यह है: पहले डिस्पेशन प्रक्रिया की पुनः-जाँच (फ्यूड सिलिका को कम से कम 2 000 rpm पर 10~15 min तक प्रोसेस किए बिना ऐग्लोमेरेट नहीं खुलते), फिर सह-मिश्रण संरचना (अकार्बिक जेल और ऑर्गानिक rheology एडिटिव अलग-अलग शियर रेंज की ज़िम्मेदारी लें), और तभी कुल खुराक बदलें; फ्लॉक्यूलेशन से बने जमे की भरपाई एडिटिव और बढ़ाकर न करें, क्योंकि फ्लॉक्यूलेशन का मूल कारण एड्सॉर्प्शन लेयर और pH है, और क्रूडिंग का हल री-ग्राइंडिंग या डिस्पर्शन सिस्टम बदलने में है।
5. सर्दियों में बाहरी परिवहन के बाद कलरेंट में परतें या खुरदुरापन दिखे तो निर्णय कैसे लें?
पहले यह तय करें कि यह प्रतिवर्तनीय श्यानता-ड्रिफ्ट है या फ्रीज-थॉ से हुई क्षति। कम ताप स्वयं श्यानता बढ़ाता है और स्पैटुला-ड्रॉप को ढीला दिखाता है; मानक ताप (23±2 ℃) पर स्थिर करके दोबारा मापें, ताकि ताप-प्रभाव को संरचना-विफलता न समझ लिया जाए। यदि सिस्टम गोदाम या रास्ते में कहीं जम गया था, तो इमल्शन कण दबेंगे, निरजलीकरण होगा और कभी-कभी ब्रेकिंग तक हो जाएगी; लक्षण हैं दोबारा-विसर्पित न होने वाले कण, श्यानता में ज़्यादा गिरावट या असामान्य वृद्धि। आकलन की दृष्टि GB/T 9268-2008 (आम प्रथा: (-5±2) ℃ पर 18 h फ्रीज और (25±2) ℃ पर 6 h था = एक साइकिल, 1~5 साइकिल) या ASTM D2243 / D2245 के -18 ℃ पर 17 h फ्रीज और रूम टेम्परेचर पर 7 h से लें। निर्णय चार बातों पर: अप्रतिवर्तनीय कोआगुलेशन है या नहीं, श्यानता-ब्रेकिंग या जेलेशन है या नहीं, फाइनेस बढ़ी या नहीं, टिंटिंग स्ट्रेंथ और कलर-मान सीमा में हैं या नहीं। जिन बैचों में खुरदुरापन के साथ ड्रॉ-डाउन रीडिंग भी बढ़ गई हो, उन्हें छानकर आगे इस्तेमाल न करें; छानना समस्या को कैन से छाटी पर खिसका देता है, भरता नहीं।
6. एक ही फॉर्मूला कोड पर नए कैन और पुराने कैन से दो अलग रंग क्यों निकलते हैं?
क्योंकि फॉर्मूला कोड सैंपल लेते समय उठाई गई उस पेंट की चम्मच का वर्णन करता है, कलरेंट की उस श्रेणी का नहीं। शांत भंडन में ऊपरी और निचली परतों का पिगमेंट वॉल्यूम फ्रैक्शन ग्रेडिएंट बना लेता है, और सैंपल की गहराई, सैंपल से पहले की मिक्सिंग विधि तथा कैन में बची मात्रा (जो शांत ऊँचाई तय करती है) — तीनों प्रभावी सांद्रता बदल देते हैं। मेटैलिक एफेक्ट कलरेंट में शीट-कणों का सांद्रता-ग्रेडिएंट पहले 15°/25° का फ्लैश बदलता है, फिर 45° का बैकग्राउंड कलर, और 110° की लाइटनेस अक्सर सामने की दिशा से पहले समस्या उजागर कर देती है। नियंत्रण के तीन आधार: सैंपल से पहले मिक्सिंग एनर्जी एकरूप रखना, हर बैच का रिटेन सैंपल रेफरेंस के रूप में रखना, और निम्न-आवृत्ति ग्रेडों का कैन-पलटने का अंतराल छोटा करना। मल्टी-एंगल कलर-मापन व ज्यामितीय शर्तें (45° इलुमिनेशन, अवलोकन कोण 15°/25°/45°/75°/110°) और SAE J1545 के साथ अनुरूपता के दृष्टिकोण के लिए टिंटिंग सेंटर संचालन तथा कलर विज्ञान पर दी गई दोनों विशेष लेख देखें।
7. तल पर जमा हो जाने के बाद कलरेंट की खुराक बढ़ाकर रंग पूरा किया जा सकता है?
यह ठीक नहीं है; इससे सुसंगतता का जोखिम फॉर्मूले के जोखिम में बदल जाता है। खुराक बढ़ाना इस बात कल्पना पर टिका है कि इस कैन में पिगमेंट की सांद्रता एकसमान पर कम है, जबकि तल-जमे कैन में सांद्रता-वितरण समय और स्थिति दोनों का फलन है: ऊपर कम, नीचे ज़्यादा, और सैंपल-पोर्ट थोड़ा हिलते ही विचलन की दिशा उलट जाती है; साथ में सांद्रता को अधिक आँकने से फॉर्मूले में अन्य कलरेंटों का सापेक्ष अनुपात दब जाता है, मेटामेरिज्म का जोखिम बढ़ता है, और अलग-अलग प्रकाश स्रोतों पर मैच का निर्णय और कठिन हो जाता है। सही तरीका है कि पहले मिक्सिंग एनर्जी से सांद्रता को एकसमान अवस्था में लाया जाए, फिर टिंटिंग स्ट्रेंथ और फाइनेस की दो पुनः-जाँच द्वार पार किए जाएँ; पुनः-जाँच पास न हो तो रद्द करें या केवल ट्रायल-स्प्रे के लिए नीचे ग्रेड पर रखें, और परिणाम उस बैच की फ़ाइल में दर्ज करें, ताकि आपूर्तिकर्ता यह तय कर सके कि समस्या फॉर्मूले की विंडो की है या भंडन-एक्सपोजर की।
8. खरीद स्पेसिफिकेशन में कलरेंट की भंडन शर्तें कैसे लिखें कि स्वीकृति के समय बहस न हो?
चार चीज़ें लिखें: स्थिति, पद्धति, ग्रेडिंग और पुनः-जाँच। स्थिति में ताप-बैंड (जैसे 5~35 ℃, सील, प्रकाश-रक्षित), शेल्फ लाइफ (आपूर्तिकर्ता के आंकित मान में आम तौर पर 12 महीने) और यह कि एंटी-फ्रीज़ परिवहन चाहिए या नहीं; पद्धति में आधार स्पष्ट (जैसे अवसादन की मात्रा GB/T 6753.3-1986 या ASTM D869 से, फाइनेस GB/T 1724-2019 व ISO 1524 दृष्टिकोण से, कांसिस्टेंसी GB/T 9269 / ASTM D562 की 200 rpm शर्त पर); ग्रेडिंग में स्वीकृति रेखाएँ (जैसे अवसादन 6 अंक से कम नहीं, टिंट पेस्ट की फाइनेस 5 μm से अधिक नहीं, होट-स्टोरेज के बाद बदलाव 2 μm से अधिक नहीं, श्यानता परिवर्तन की दर 15% से अधिक नहीं, ΔE*ab 0.5 से अधिक नहीं); पुनः-जाँच में सैंपलिंग स्थिति (ऊपरी, मध्य, तल — तीन बिंदु), मिक्सिंग एनर्जी और रद्द-निर्णय की पुनः-जाँच संख्या। अंत में एक पंक्ति दृष्टिकोण की भी: मान ग्राहक-आपूर्तिकर्ता की तकनीकी अनुसंधि तथा आपूर्तिकर्ता के टेक्निकल डेटा शीट से ली जाएँ, परीक्षण-स्थिति एप्लिकेशन अनुपात पर मापी गई हो, और जल-आधारित सिस्टम की गणना में पानी के डाइल्यूशन अनुपात को न गिना जाए।
10. संदर्भ साहित्य और दृष्टिकोण की व्याख्या
- GB/T 6753.3-1986 पेंट्स व वार्निशों की भंडन-स्थिरता परीक्षण पद्धति (दिनांक 1986-08-26 स्वीकृत, 1987-08-01 प्रवर्तन, 2011-04-18 पुनरावलोकन से पुष्टि, ASTM D1849:1980 को गैर-समरूप रूप में अपनाया गया): 50±2 ℃ पर 30 d होट-स्टोरेज, 0.41 L प्रेस्ड-लिड कैन, तल से लगभग 15 mm ऊपर तक भरना, लगभग 30 g स्पैटुला की ड्रॉप विधि, स्कनिंग व दबाव व संक्षारण व सड़ांध की छह-अंक ग्रेडिंग, अवसादन की 10 से 0 श्रेणी, तथा 23±2 ℃ या 25±1 ℃ पर मध्यस्थता-परीक्षण।
- ASTM D869 (D869-85 पुनःस्वीकृति 2011 व 2015 में, वर्तमान संस्करण 2021 तक) Standard Test Method for Evaluating Degree of Settling of Paint: 500 mL सैंपल कैन (आंतरिक व्यास 85.5±1.5 mm, ऊँचाई 98.5±1.5 mm), मुँह से 13 mm नीचे तक भरना, 45±1 g स्पैटुला, 6 माह की शेल्फ एजिंग, 10 से 0 ग्रेड, और प्रिसिजन वाले अनुभाग में यह स्पष्ट है कि यह पद्धति अत्यधिक विवेकाधीन है; त्वरित अवसादन से संबंधित पद्धति के रूप में ASTM D1309 का उद्धरण।
- ISO 21545:2018 Paints and varnishes — Determination of settling (दिनांक 2018-07-25, ISO/TC 35/SC 9); संगत अपनाया हुआ संस्करण BS ISO 21545:2018 (12 पृष्ठ) व DIN EN ISO 21545। पद्धति का विवरण आधिकारिक पाठ से ही लिया जाए।
- ISO 8781-1:1990 Pigments and extenders — Methods of assessment of dispersion characteristics — Part 1 (रंगीन पिगमेंट की टिंटिंग स्ट्रेंथ में परिवर्तन से डिस्पर्शन विशेषताओं का आकलन)।
- फाइनेस: ISO 1524 (वर्तमान 2020 संस्करण), GB/T 6753.1-2007, GB/T 1724-2019, ASTM D1210; ड्रॉ-डाउन बार की रेंज 0~50 / 0~100 / 0~150 μm, अंतराल 2.5 μm, Hegman व माइक्रोमीटर रूपांतरण (0 का अर्थ 100 μm, 4 का 50 μm, 8 का 0 μm), रीडिंग कोण 15°~30°, परीक्षण-परिवेश 23±2 ℃।
- कांसिस्टेंसी व rheology: ASTM D562, GB/T 9269-2009 (स्टॉर्मर-टाइप विस्कोमिटर, 200 rpm, 40~141 KU / 32~1099 g / 27~5274 cP, सटीकता लगभग ±1%); फ्रीज-थॉ: GB/T 9268-2008, ASTM D2243 / D2245।
- कलर ड्रॉ-ऑफ व मल्टी-एंगल: 45° इलुमिनेशन तथा स्पेकुलर से 15°/25°/45°/75°/110° अवलोकन कोणों की सामान्य ज्यामिति, SAE J1545, तथा मल्टी-आंगुलर उपकरणों की पुनरुत्पादकता व इंटर-इंस्ट्रुमेंट अंतर की कोटि (लगभग 0.02 ΔE*ab और 0.2 ΔE00, निर्माता के प्रकाशित स्पेसिफिकेशन दृष्टिकोण)।
- भौतिक दृष्टिकोण: Stokes एकसमान अवसादन वेग v = g·(ρp − ρf)·d² / (18μ) और उसकी सीमाएँ (गोलाकार कल्पना, स्तरीय प्रवाह, लगभग 0.2 μm से नीचे ब्राउनियन गति का प्रभाव, लगभग 100~200 μm से ऊपर वेक दिशा-परिवर्तन); हिंडर्ड-सेटलिंग का Richardson–Zaki टाइप घातांकी सुधार; पिगमेंट घनत्व के रेफरेंस मान (रूटाइल टाइटेनिया लगभग 4.2, बेरियम सल्फेट लगभग 4.5, माइका व एल्युमिनियम पाउडर लगभग 2.7~2.8, कार्बन ब्लैक लगभग 1.8~2.0, फ्थैलोसायनिन टाइप लगभग 1.5 g/cm³)।
- उद्योग व निर्माता के प्रकाशित आँकड़े: टिंट पेस्ट के भंडन स्थिति 5~35 ℃, शेल्फ लाइफ अधिकांशतः 12 माह; एंटी-सेटलिंग एडिटिव की खुराक 0.2%~1.0% (कुल फॉर्मूलेशन के आधार पर); डिस्पर्सेंट पिगमेंट के विशिष्ट पृष्ठीय क्षेत्रफल पर (हाई-टिंटिंग कार्बन ब्लैक 10%~20%, सामान्य ऑर्गानिक पिगमेंट 5%~10%, अकार्बिक पिगमेंट 2%~5%); यूनिवर्सल टिंट पेस्ट का pH आम तौर पर 7.5~9.0, एनायनिक पॉलिमेरिक डिस्पर्सेंट का प्रभावी अंतराल लगभग 7~10; जल-आधारित टिंट पेस्ट का श्यानता-नियंत्रण बैंड 2 000~5 000 mPa·s (पेटेंट साहित्य दृष्टिकोण); 50 ℃ होट-स्टोरेज के बाद फाइनेस में बदलाव 2 μm से अधिक नहीं, श्यानता परिवर्तन की दर 15% से अधिक नहीं तथा पिगमेंट अवसादन दर 3% से अधिक नहीं जैसी सुधार-संख्याएँ सब निर्माता के प्रकाशित तकनीकी साहित्य से हैं।
- दृष्टिकोण की व्याख्या: सारणी 2 की अवसादन दर सूत्र से गणना किए गए परिमानुमान हैं, मापन-मान नहीं; लेख में दी गई सुधार-मात्राएँ (अवसादन गहराई, एप्लिकेशन श्यानता परिवर्तन की दर, ΔE ग्रेड थ्रेशोल्ड और आम स्वीकृति रेखा के रूप में लिए गए मान) उद्योग-रीति तथा प्रकाशित आँकड़ों पर आधारित हैं और किसी विशिष्ट फॉर्मूलेशन के लिए प्रदर्शन-प्रतिबद्धता नहीं बनातीं। वास्तविक परियोजनाओं की सीमाएँ डिज़ाइन दस्तावेज़, आपूर्तिकर्ता के टेक्निकल डेटा शीट और अनुबंध तकनीकी अनुसंधि के अनुसार होंगी।
Last updated: 2026-11-18
केक्सिन न्यू मैटीरियल्स (ग्वांग्डोंग) कं., लिमिटेड / Kexin New Materials (Guangdong) Co., Ltd. की तकनीकी टीम द्वारा संकलित यह सामग्री ऑटोमोटिव रिफिनिश व जल-आधारित कलरेंट क्षेत्र के प्रक्रिया, गुणवत्ता-नियंत्रण और खरीद टीम के लिए है। यह B2B तकनीकी दृष्टिकोण पर लिखा गया तकनीकी संकलन है, उत्पाद-डिज़ाइन का आधार या प्रदर्शन-प्रतिबद्धता नहीं है; किसी विशिष्ट सिस्टम के भंडन व स्वीकृति मान प्रयोगशाला-पुनःपरीक्षण और साइट सत्यापन आँकड़ों से लिए जान चाहिए। कंपनी का बाह्य व्यावसायिक कार्य उद्योग-ग्रेड उत्पाद आपूर्ति और तकनीकी सहायता है, और व्यापार-शर्तों का दृष्टिकोण EXW / FOB है।