Introducción: las torres eólicas —un lado expuesto al mar, el otro cerrado y húmedo
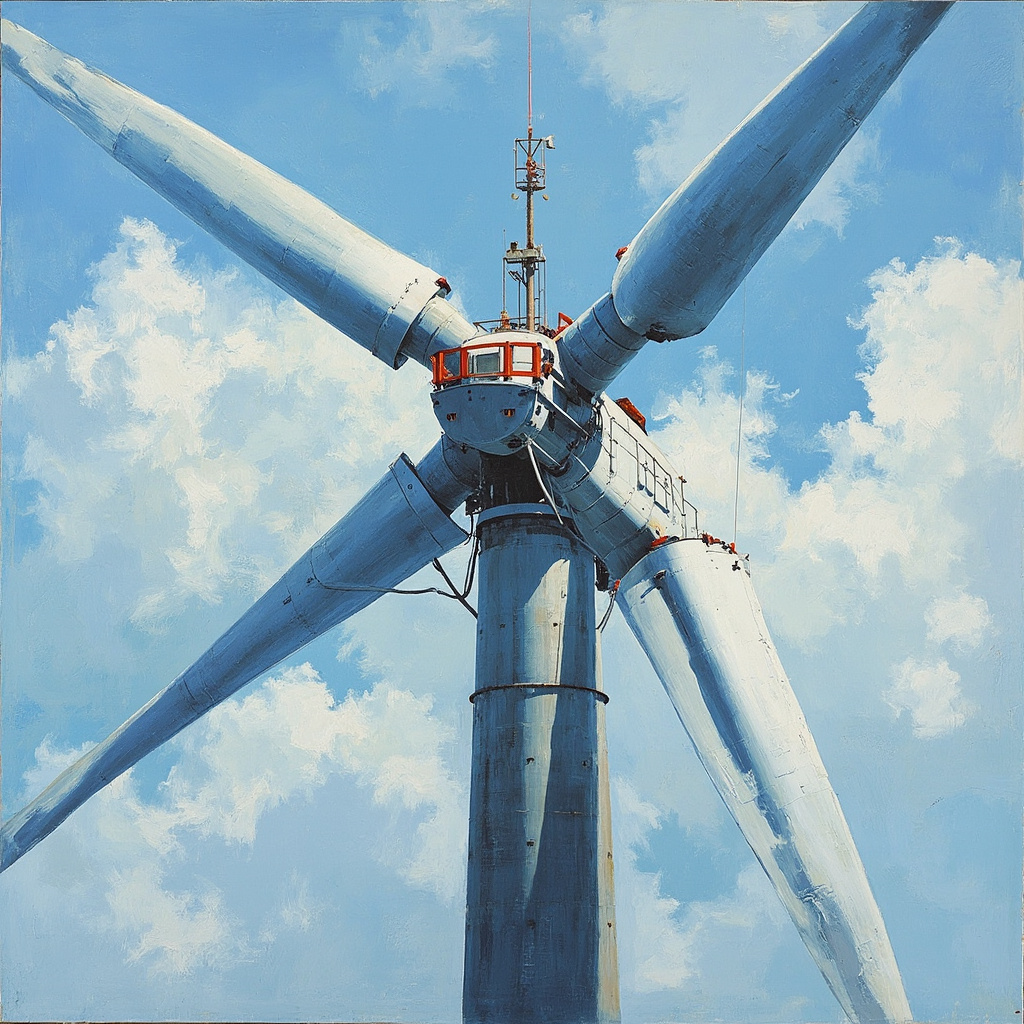
Las torres de aerogeneradores marinos soportan una doble corrosión asimétrica: la pared exterior enfrenta directamente alta niebla salina (nivel CX) + fuerte radiación ultravioleta + lavado por lluvia, mientras que la pared interior se encuentra en un entorno de condensación continua de alta humedad en espacio cerrado (HR>90%/sin ventilación). Los mecanismos de corrosión de la pared exterior e interior son completamente distintos, requiriendo un diseño diferenciado de sistemas de recubrimiento. El objetivo central de diseño del recubrimiento de la torre es 25 años sin mantenimiento, porque el costo de una sola operación de mantenimiento de un parque eólico marino (buque + personal + espera por clima) a menudo supera el costo total del recubrimiento inicial.

I. Esquema de recubrimiento diferenciado para paredes interna y externa
| Zona | Entorno de corrosión | Sistema de recubrimiento recomendado | DFT total (μm) | Vida útil objetivo |
|---|---|---|---|---|
| Pared exterior de la torre (zona atmosférica) | C5-M/CX+UV | Epoxi rico en zinc + epoxi micáceo de hierro + pintura de acabado de polysiloxano | 320-400 | 25 años |
| Pared exterior de la torre (zona de salpicadura) | CX (el más severo) | Epoxi rico en zinc + epoxi micáceo de hierro + epoxi con escamas de vidrio + polysiloxano | 500-600 | 25 años |
| Pared interior de la torre | C3-C4 (cerrado y húmedo) | Pintura de fondo epoxi (sin zinc) + pintura intermedia epoxi de espeso | 200-300 | 25 años |
| Superficie de brida / pernos | C5-M (corrosión por rendija) | Pintura de fondo inorgánica rica en zinc + retoque tras apretar pernos | 100-150 | 25 años |
II. Comparación de la prueba de niebla salina entre diferentes sistemas de recubrimiento
| Sistema de recubrimiento | Resistencia a la niebla salina (h/ASTM B117) | Corrosión en cruz rayada (mm) | Clasificación de ampollas (ISO 4628) | Entorno aplicable |
|---|---|---|---|---|
| Primario epoxi (capa simple) | 400-600 | >3.0 | Grado 3 | C1-C2 |
| Epoxi rico en zinc + epoxi micáceo de hierro | 1000-1500 | 1.0-2.0 | Grado 1-2 | C3-C4 |
| Epoxi rico en zinc + epoxi micáceo de hierro + poliuretano | 1500-2000 | 0.5-1.0 | Grado 0-1 | C5-M |
| Epoxi rico en zinc + epoxi micáceo de hierro + escamas de vidrio + polysiloxano | >2500 | <0.5 | Grado 0 | CX |

Profundización técnica: método de optimización sistemática de parámetros de proceso (DOE, diseño de experimentos)
La optimización del proceso de producción de pinturas no debe depender del "método de prueba y error", sino adoptar el diseño experimental DOE como método científico. Tomando como ejemplo el proceso de dispersión: los factores que afectan la calidad (velocidad lineal/tiempo/tasa de carga/temperatura), 4 factores con 3 niveles cada uno, requieren 81 experimentos en un factorial completo; el DOE utiliza experimentos ortogonales L9 (9 veces) o método de superficie de respuesta (27 veces) para reducir drásticamente el número de experimentos, y al mismo tiempo obtiene los efectos principales e interacciones de cada factor. Por ejemplo, se descubre que "la interacción velocidad lineal × tiempo es significativa": alta velocidad lineal + tiempo corto y baja velocidad lineal + tiempo largo pueden lograr el mismo efecto de dispersión, pero el primero ahorra más del 20% de energía.
En el análisis DOE, la interpretación del valor P: P95% de confianza). El DOE genera finalmente un conjunto de modelos predictivos (ecuaciones de regresión polinómica) — introducir velocidad de línea / tiempo / temperatura → predecir finura / viscosidad / brillo — proporcionando a los ingenieros de formulación una herramienta de ”optimización digital de formulaciones”.
Práctica de la industria: de "el tacto del maestro experimentado" a "la estandarización de parámetros"
El desafío común de la industria de recubrimientos: cuando los maestros experimentados se jubilan, se llevan el "tacto" (resistencia de agitación / aplicación en placa de finura / observación visual del brillo de película húmeda) — los nuevos empleados no pueden replicarlo. Convertir el "tacto" en parámetros estándar cuantificables (1) resistencia de agitación → lectura de viscosímetro; (2) aplicación en placa de finura → lectura de placa de finura (μm); (3) brillo de película húmeda → medidor de brillo (valor GU). La "tarjeta de parámetros estándar" de cada proceso se coloca junto al equipo — los nuevos empleados operan según la "tarjeta" en lugar de "por intuición". La "estandarización de parámetros" es un paso clave para que una fábrica de recubrimientos pase de ser un "taller" a ser una "fábrica".
Preguntas frecuentes
Q1: ¿Por qué no se utiliza pintura de imprimación rica en zinc en la pared interior de la torre? El interior es un espacio cerrado (sin UV, sin lavado por lluvia), pero la alta humedad continua (>90%RH) provoca que el agua de condensación se adhiera de forma prolongada. Los productos de corrosión de la pintura de imprimación rica en zinc (ZnO/Zn(OH)₂) se acumulan demasiado rápido en ambientes cerrados y húmedos → hinchazón por óxido blanco → afecta la adherencia de las capas posteriores. Para el interior se recomienda usar imprimación epoxi sin polvo de zinc + pintura intermedia epoxi de espeso — proporciona protección de puro blindaje en lugar de ánodo de sacrificio.
Q2: ¿El recubrimiento de la torre se realiza normalmente en la fábrica o en el sitio?Recubrimiento en fábrica (línea de pintura en la fábrica de fabricación de torres) — entorno controlado (temperatura/humedad/limpieza) → calidad de capa óptima. En el sitio solo se realizan: (1) recubrimiento de reparación en las soldaduras de las juntas de brida; (2) reparación de daños mecánicos durante el transporte y la elevación. El nivel de control de calidad del recubrimiento en fábrica es incomparable con el del recubrimiento en sitio.
Q3: ¿Consideraciones especiales en el diseño del recubrimiento de la cara del brida?La cara del brida soporta una presión de contacto extremadamente alta (>200 MPa) tras el apriete de los pernos — el recubrimiento podría agrietarse por compresión. Solución: (1) La superficie de sellado de la brida no se pinta (se sella por contacto metal-metal); (2) Se pinta el perímetro exterior de la brida y se extiende 5-10 mm hacia el interior de la cara; (3) Tras el apriete de los pernos, se rocía un "recubrimiento de reparación" sobre las cabezas de perno expuestas y las holguras de la brida.
Q4: ¿La vulnerabilidad del recubrimiento en la zona de soldadura de la torre?La rugosidad de la soldadura (Rz 50-100 μm) es mucho mayor que la del acero base (Rz 30-50 μm) → la uniformidad del espesor de película del recubrimiento en la soldadura es deficiente (el pico es demasiado fino/el valle es demasiado grueso) → la corrosión se produce primero en los picos. Solución: (1) Aplicar Stripe Coat (prerecubrimiento) en la soldadura — antes del rociado general, aplicar a pincel una mano de pintura de fondo por separado en la soldadura; (2) durante el granallado, tratar enfáticamente la zona de soldadura para asegurar una rugosidad uniforme.
Q5: ¿Es realmente posible el mantenimiento cero durante 25 años? El registro de operación más largo en la industria eólica marina es de aproximadamente 20 años (el primer parque eólico marino Vindeby/Dinamarca en 1991): el recubrimiento presentaba buen estado tras 20 años (sin corrosión significativa/solo ligera chalking). Las pruebas aceleradas en laboratorio (ISO 20340/4200h envejecimiento cíclico) indican que un sistema de recubrimiento de alta calidad con diseño razonable puede alcanzar 25-30 años. Sin embargo, el recubrimiento en la zona de salpicaduras podría requerir mantenimiento local entre 15 y 20 años; solo las áreas atmosféricas y el interior de la torre pueden ser totalmente libres de mantenimiento.
Q6: ¿Cuál es el panorama de aplicación de las pinturas respetuosas con el medio ambiente (base agua/sin solvente) en el recubrimiento de energía eólica?El uso de pintura base agua en el recubrimiento de torres eólicas (línea de producción en fábrica) es técnicamente viable: la imprimación inorgánica rica en zinc base agua ya se ha aplicado en algunos proyectos eólicos europeos. La epoxi sin solvente (100% VS) utilizada en las paredes internas puede eliminar el riesgo de acumulación de COV en espacios confinados. Actualmente, el tipo base solvente sigue siendo el principal, pero las normativas ambientales (especialmente en la UE) impulsarán la sustitución acelerada de los recubrimientos de energía eólica por versiones base agua/sin solvente.
Q7: ¿Cuáles son las diferencias en la demanda de recubrimientos eólicos marinos entre distintas zonas (Mar del Norte/Mar de China Meridional/Mar de China Oriental)?Mar del Norte (Europa): bajas temperaturas (5-15°C) + alta niebla salina (>500mg/m²·día) + impacto de salpicaduras por tormentas y oleaje — se enfatiza la resistencia mecánica al impacto del recubrimiento y la capacidad de curado a baja temperatura. Mar de China Meridional (China): altas temperaturas (25-35°C) + fuerte radiación UV + alta niebla salina + microorganismos (percebes) — se enfatiza la resistencia a los UV y la prevención de la bioincrustación marina del recubrimiento. Los sistemas de recubrimiento en distintas zonas marinas requieren ajustes personalizados según el entorno marino local.
Q8: ¿Cuál es el diseño de proceso típico de la línea de pintura para torres de aerogeneradores?Chorreado (Sa2.5) → limpieza (eliminación de polvo / detección de sales) → aplicación de pintura de fondo (sin aire / máquina de pintura automática de desplazamiento) → secado de pintura de fondo (60-80 °C / 30-45 min) → pintura intermedia → secado → pintura de acabado → secado → enfriamiento → inspección (DFT + poros + adherencia + apariencia) → envío. El rodillo giratorio de la torre gira a 2-3 rpm para lograr un recubrimiento uniforme de 360°. El tiempo total de pintura de una torre individual (aprox. 80 m de altura / dividida en 4-6 segmentos) es de aproximadamente 8-12 h por segmento.
Q9: ¿La elección del color del recubrimiento de la torre tiene consideraciones funcionales?Los colores claros (blanco/gris claro) reflejan el calor de la radiación solar y reducen la temperatura interior de la torre (la temperatura de la pared interior puede reducirse de 10 a 15 °C en verano) → retardan la generación de condensación en la pared interior y el envejecimiento del recubrimiento. Sin embargo, los requisitos de señalización aeronáutica exigen que la parte superior de la torre tenga bandas rojas/naranjas. Los recubrimientos claros tienen un alto grado de visualización del deterioro (facilitan la inspección), pero la contaminación por salitre y excrementos de aves es más evidente → requieren limpieza periódica.
Q10: ¿Cómo se tratan los recubrimientos de las torres de aerogeneradores retiradas?Las torres se someten a recuperación de acero tras su retiro: los recubrimientos se descomponen térmicamente por completo en el horno de chatarra (horno de arco eléctrico >1600°C), sin residuos sólidos. El polvo de zinc en la pintura de imprimación epoxi rica en zinc pasa a formar óxido de zinc (ZnO) en el humo del horno de arco eléctrico, que puede recuperarse mediante precipitadores de mangas (tasa de recuperación de zinc >95%). Los sistemas de recubrimiento sin cloro orgánico ni metales pesados no generan dioxinas ni otros contaminantes secundarios. El diseño para el reciclaje (Design for Recycling) de las torres de aerogeneradores es una consideración importante para los parques eólicos verdes.
Preguntas frecuentes: complemento de preguntas y respuestas técnicas en profundidad
Q11: ¿Cómo afectan las diferencias de normas nacionales e internacionales de esta tecnología a la exportación de productos?Las normas nacionales (GB) y las normas ISO/ASTM presentan diferencias en los métodos de ensayo y los valores de criterio de aceptación. Por ejemplo, la prueba de niebla salina — GB/T 1771 (equivalente a ISO 7253) las condiciones de ensayo son básicamente coincidentes con ASTM B117 — pero los sistemas de clasificación (ISO 4628 vs ASTM D610/D714) difieren — los productos de exportación al presentar informes de ensayo deben indicar simultáneamente la norma internacional correspondiente, de lo contrario los clientes extranjeros no pueden realizar la evaluación comparativa. Se recomienda que en la TDS (hoja de datos técnicos) de los productos de exportación se incluyan simultáneamente los indicadores de doble norma GB e ISO/ASTM — para mejorar la confianza de los clientes internacionales.
Q12: ¿Cómo verificar el efecto de servicio a largo plazo de esta tecnología en proyectos reales?Las pruebas aceleradas de laboratorio (niebla salina/QUV/corrosión cíclica) proporcionan datos de comparación relativa — pero no pueden reemplazar completamente las pruebas reales de exposición exterior. Recomendado — (1) instalar bastidores de exposición exterior en la ubicación de la fábrica y en ubicaciones típicas de clientes (como costa C5-M/zona industrial C4) — inspeccionar anualmente la apariencia del recubrimiento/adherencia/cambios en el espesor de película — establecer una base de datos propia de servicio exterior de la empresa; (2) colaborar con universidades/institutos de investigación — combinar los datos de la empresa con investigación académica — mejorar la credibilidad de los datos.
Q13: ¿Qué precauciones deben tomar las PYMES al comprar materias primas/equipos relacionados?(1) La estabilidad de lote del proveedor es más importante que el precio unitario: se recomienda exigir al proveedor datos de COA de más de 10 lotes para evaluar la variabilidad del lote (CpK); (2) En la compra de equipos, visite a empresas del mismo sector que hayan usado el equipo durante más de 2 años para conocer la fiabilidad a largo plazo y la calidad del servicio posventa, en lugar de basarse solo en los datos de demostración del proveedor del equipo; (3) Materias primas clave (resina/agente de curado): mantenga al menos 2 proveedores calificados para prevenir el riesgo de suministro único.
Q14: ¿Cuál es el estado actual y la tendencia de la transformación digital en este campo?La transformación digital de la industria de recubrimientos evoluciona de la “aplicación puntual” (automatización de equipos/procesos individuales) hacia la ”integración de sistemas” (cadena completa ERP+MES+PMS). Actualmente, la ”inversión de mayor ROI” en la digitalización de las fábricas de recubrimientos pequeñas y medianas es el sistema automático de dosificación + digitalización de datos de control de calidad —periodo de recuperación de inversión de 1 a 3 años—, siendo la dirección prioritariamente recomendada. Tendencia futura: IA + sensores para lograr la optimización en tiempo real de los parámetros de proceso, reduciendo aún más la variación de calidad entre lotes.
Q15: ¿Cómo puede un ingeniero de recubrimientos recién llegado dominar rápidamente esta tecnología?(1)Combinar teoría y prácticaNo se puede solo leer literatura sin contacto con la producción real, ni tampoco depender solo de la experiencia sin estudiar la teoría;(2)Crear un “archivo de casos de fallo”Cada queja de cliente / anomalía de producción / fallo de recubrimiento — registrar la causa raíz y el proceso de solución — este es el material de aprendizaje más eficaz;(3)Aprender de los proveedoresEl personal técnico de proveedores de resinas / aditivos / pigmentos son los portadores del ”conocimiento tácito” en este campo — intercambiar más con ellos sobre soluciones a problemas concretos.
Lecturas relacionadas
Resumen
Los recubrimientos de torres eólicas marinas deben diseñarse de forma diferenciada según la pared exterior (CX+UV) y la pared interior (ambiente cerrado y húmedo): la pared exterior utiliza un sistema rico en zinc + micáceo de hierro + polysiloxano (DFT 320-600 μm), y la pared interior emplea un sistema epoxi sin zinc (DFT 200-300 μm). La calidad del recubrimiento en línea de producción en fábrica es superior a la ejecución in situ. El diseño de 25 años sin mantenimiento es un requisito de economía para la eólica marina. Kexin New Materials ofrece a los clientes de recubrimiento de torres eólicas soluciones de sistemas de recubrimiento personalizadas y soporte técnico en todo el proceso.