—
title: Korrosionsschutz-Beschichtungsfall einer Meeresüberbrückung: Stahlschutzsystem unter mariner Atmosphärenumgebung
slug: app-bridge
focuskw: Brückenbeschichtung
metadesc: Meeresüberbrückungen befinden sich in einer hochkorrosiven Meeresumgebung C5-M. Dieser Artikel analysiert basierend auf ISO 12944 und GB/T 30790 das Korrosionsschutzbeschichtungssystem, die Schichtdickenkombination, die Oberflächenvorbehandlung und die Abnahmepunkte für Stahlkästen, Kabel und Pfeiler.
categories: Technisches Wissen
—
Meeresüberbrückungen gehören zu den Kategorien der Verkehrsinfrastruktur mit der härtesten Korrosionsumgebung. Der von Seewind mitgeführte Chlorid, die hohe Luftfeuchtigkeit, der trocken-nasse Wechsel und die UV-Strahlung überlagern sich und lassen die Korrosionsrate von Stahlstrukturen weit höher sein als im Binnenland. Gemäß der Korrosionsumgebungsklassifizierung in ISO 12944-2:2018 werden der Spritzwasserbereich und der marine Atmosphärenbereich von Meeresüberbrückungen normalerweise als C5-M (hohe Korrosion, Meeresumgebung) eingestuft, deren Korrosivität etwa ein Mehrfaches der gewöhnlichen Industrieatmosphäre C4 übersteigt. Genau deshalb ist die Brückenbeschichtung nicht so einfach wie „eine Schicht Farbe streichen“, sondern ein auf Standards basierendes, schichtdickenzentriertes und auf Zwischenschichtkombination logisch aufgebautes Schutzsystemprojekt.
Als technischer Lieferant von industriellen Schwerkorrosionsschutzbeschichtungen hat Kexin New Materials (kexinMaterials) Erfahrungen in der Systemkombination für Stahlkästen und Kabelabdeckung bei mehreren Fluss- und Meeresüberbrückungsprojekten gesammelt. Dieser Artikel kombiniert die ISO-12944-Reihe, die in China gleichwertig übernommene GB/T-30790-Reihe sowie die im Brückenbau üblichen Konstruktions- und Abnahmepraktiken, um die technischen Punkte der Korrosionsschutzbeschichtung von Meeresüberbrückungen klar zu zerlegen und Entwurfs-, Bau- und Wartungseinheiten zu helfen, „Erfahrungsurteile“ auf „zitierbare Standarddaten“ aufzurüsten. Für die allgemeine Kombinationlogik von Stahlstrukturen kann auch auf das allgemeine Korrosionsschutz-Kombinationdesign für Stahlstrukturen verwiesen werden.
I. Korrosionsumgebung und Klassifizierung von Meeresüberbrückungen
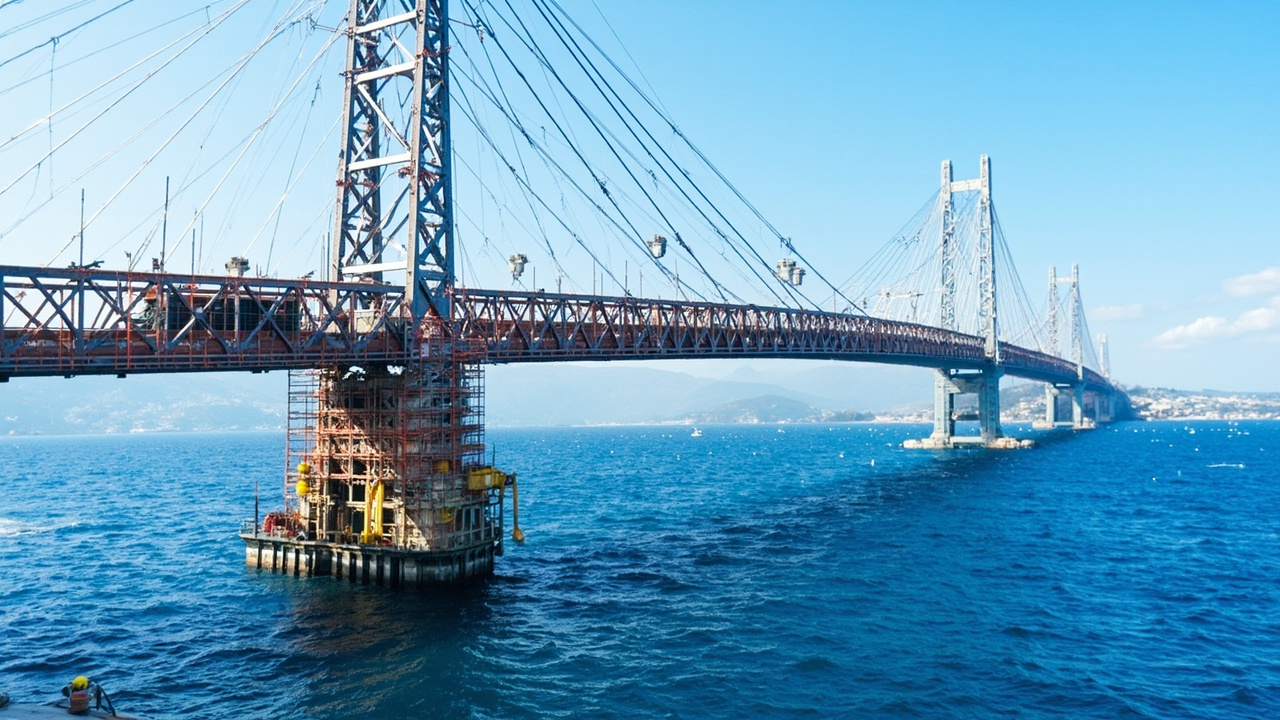
Um das richtige Beschichtungssystem auszuwählen, muss man zuerst die Umgebung verstehen. ISO 12944-2:2018 teilt die atmosphärische Korrosionsumgebung in fünf Stufen von C1 (sehr gering) bis C5 (sehr hoch) und fügt „M“ hinzu, um die Exposition gegenüber Meer oder Enteisungssalz anzuzeigen. Verschiedene Teile der Meeresüberbrückung entsprechen unterschiedlichen Stufen:
– Mariner Atmosphärenbereich (über der Brückendecke, beeinflusst von Seewind-Salznebel): normalerweise C5-M;
– Spritzwasser- und Gezeitenbereich (Band des Wasserspiegelwechsels): stärkste Korrosion, oft über die übliche ISO-12944-Klassifizierung hinausgehend, erfordert spezielle Verstärkung oder Kombination mit kathodischem Schutz;
– Unterwasserbereich: hauptsächlich abhängig von Beschichtungssperre und kombiniertem Schutz durch Opferanoden/Fremdstrom-Kathodenschutz;
– Kasteninnenseite (geschlossen, feucht, leicht betauend): obwohl nicht direkt Salznebel ausgesetzt, ist die innere Feuchtigkeit hoch und die Belüftung schlecht, wird oft als C4–C5-Innenumgebung behandelt, mit höheren Anforderungen an Bauventilation und Schichtdickengleichmäßigkeit.
Die Umgebungsklassifizierung ist kein theoretisches Konstrukt. ISO 9223 gibt Methoden zur Bestimmung der Korrosionsstufe basierend auf Schadstoffen (Schwefeldioxid, Chlorid-Ablagerungsrate) und dem Zeitanteil von Temperatur und Feuchtigkeit vor, im Engineering-Design oft ergänzt durch Vor-Ort-Bleche oder Korrosionsdaten benachbarter Strukturen zur Kalibrierung. Die Korrosionsstufe bestimmt direkt „wie viel Schichtdicke benötigt wird, wie viele Anstriche, welche Harze gewählt werden“ und ist der Ausgangspunkt des gesamten Beschichtungssystems.
Darüber hinaus migrieren Chloridionen in der marinen Atmosphäre nicht nur im Anfangsstadium in das Metall, sondern wandern kontinuierlich zur Beschichtung/Metall-Grenzfläche während der Beschichtungsnutzungsdauer. Sobald die Beschichtung Mikroporen, Kratzer oder schwache Haftungsstellen aufweist, beschleunigt die Anreicherung von Chlorid die Bildung lokaler Korrosionszellen. Dies ist auch der Grund, warum das Beschichtungsdesign von Meeresüberbrückungen nicht nur „optische Vollständigkeit“ anstreben darf, sondern „langfristige Sperrwirkung“ und „Selbstheilungsfähigkeit von Defekten (z. B. kathodischer Schutz durch zinkreiche Grundierung)“ gleichzeitig berücksichtigen muss.
II. Typisches Kombinationssystem: Logik der drei Schichten Grund-Zwischen-Deck
Die Hauptstrom-Kombination für Stahlstrukturen von Meeresüberbrückungen folgt der klassischen Dreischichtstruktur „Epoxid-Zinkgrundierung + Epoxid-Glimmerrotepoxid-Zwischenbeschichtung + aliphatische Polyurethan-Decklack“, was hochgradig mit dem von ISO 12944-5:2008 (und GB/T 30790.5) empfohlenen C5-M-System übereinstimmt:
1. Epoxid-Zinkgrundierung (Zinc-rich epoxy primer): Der Zinkpulvergehalt wird normalerweise gemäß den Anforderungen der Norm an zinkreiche Grundierungen gesteuert (Zinkpulvergehalt im Trockenfilm allgemein nach Systemvorgabe, häufige Hochzinksysteme im Bereich von 80 %), stützt sich auf die „Opferanoden“-Wirkung von Zink, um dem Stahl kathodischen Schutz zu bieten, und bietet elektrochemischen Schutz für Oberflächendefekte (wie Fehlstellen, Beschädigungen). Wenn die Beschichtung lokal beschädigt und das Eisen freigelegt ist, korrodiert Zink zuerst und verzögert so die Ausbreitung der Rostbildung des Stahlsubstrats.
2. Epoxid-Glimmerrote-Zwischenbeschichtung (Micaceous iron oxide intermediate, MIO): Die parallel angeordneten Glimmerrotepoxid-Schuppen bilden ein „Sperrlabyrinth“, das den Eindringpfad korrosiver Medien deutlich verlängert und gleichzeitig gute Zwischenschichthaftung und Dickenakkumulation für den Decklack bietet. Ihre Schichtstruktur kann auch das visuelle Durchscheinen von Untergrunddfehlern unterdrücken.
3. Aliphatische Polyurethan-Decklack (Aliphatic polyurethane topcoat): wetterbeständig, glanzhaltend, UV-beständig, widersteht mariner UV-Strahlung und Salznebelalterung und bestimmt die Lebensdauer des Brückenaussehens. Im Vergleich zu aromatischem Polyurethan vergilbt das aliphatische System bei langfristiger UV-Exposition weniger und pulvert langsamer.
Gemäß ISO 12944-5 liegt bei Verwendung des obigen Systems „Zinkgrundierung + Epoxid-Glimmerrot + Polyurethan-Decklack“ in C5-M-Umgebung der Mindestwert der Gesamttrockenfilmdicke (DFT) normalerweise nicht unter 320 µm (konkret abhängig von Systemnummer und Produkt-TDS). Diese Zahl ist nicht willkürlich festgelegt: Sie ist die Mindestschichtdickengarantie für ein Schutzziel von 15–25 Jahren, validiert durch Labor-Zyklikkorrosion (ISO 12944-9 / ISO 20340 Verfahren) und Langzeitbewitterung. Es muss betont werden, dass die „Untergrenze“ der Schichtdicke nicht gleich „optimal“ ist; in der Praxis wird oft nahe der Obergrenze abgetragen, um Wartungsspielraum vorzuhalten.
III. Vergleich der Kombinationunterschiede verschiedener Teile
Die Korrosionsmechanismen verschiedener Teile von Meeresüberbrückungen unterscheiden sich, daher muss auch die Kombination differenziert entworfen werden. Die folgende Tabelle fasst die Systempunkte häufiger Teile zusammen:
| Teil | Korrosionsstufe | Empfohlene Kombination | Typischer DFT-Bereich | Schlüsselkontrollpunkte |
|---|---|---|---|---|
| Stahlkastenaußenfläche | C5-M | Epoxid-Zink + Epoxid-Glimmerrot + aliphatischer Polyurethan | 280–360 µm | Zwischenschichtkombination, Wetterbeständigkeit der Decklack |
| Stahlkasteninnenseite | C4 (innen feucht) | Epoxid-Zink + Epoxid-Dickschicht/Glimmerrot | 200–280 µm | Belüftung, Tauvermeidung, keine Fehlstellen |
| Brückenturm (über Spritzwasserbereich) | C5-M | Wie Kastenaußen, oder verstärktes Epoxidsystem | 320–400 µm | Erreichbarkeit der Bauausführung, Schichtdickengleichmäßigkeit |
| Spritzwasser-/Gezeitenbereich | Extrem | Schwerkorrosionsschutz-Epoxid + möglicherweise kombiniert mit kathodischem Schutz | ≥500 µm (je nach Design) | Trocken-nasse Wechsel, mechanische Schläge |
| Kabel (parallele Stahldrähte) | C5-M | Verzinkte/epoxidbeschichtete Stahldrahtbündel + Umwicklung/äußerer Schutz | je nach Seilkörperstruktur | Vollständige Versiegelung, Spaltkorrosionsvermeidung |
| Stahlverankerungskasten/Lager | C5-M | Dickschicht-Epoxid + Polyurethan | 320–400 µm | Kantenabdeckung, Zink-Spray-Behandlung |
Es muss betont werden: Die DFT in der obigen Tabelle sind „typische Bereiche“ und keine absoluten Werte; in der Praxis sind Entwurfsdokumente und TDS des verwendeten Produkts maßgeblich. Jede Kombinationänderung muss eine Kompatibilitätsbewertung und Haftungsverifizierung (z. B. GB/T 9286 Gitterschnitt, ASTM D4541 Abreißverfahren) durchlaufen, man darf keine Schicht gefühlsmäßig ersetzen. Für extreme Bereiche wie den Spritzwasserbereich reicht das bloße Erhöhen der organischen Beschichtungsdicke oft nicht aus; häufig muss eine metallische Thermispritzung (Aluminium/Zink spritzen) oder kathodischer Schutz kombiniert werden, um eine doppelte Verteidigungslinie „Beschichtung + elektrochemisch“ zu bilden.
IV. Besonderheiten des Schutzes im Stahlkasteninneren
Das Stahlkasteninnere ist der im Brückenbeschichtungsbereich am leichtesten zu übersehende, aber fehleranfällige Bereich. Es ist geschlossen, schlecht belüftet und neigt durch Tag-Nacht-Temperaturunterschiede zur Tauwasserbildung; einmal ungleichmäßig grundiert oder unzureichend beschichtet, breitet sich innerer Rost von Punkten zu Flächen aus. Ingenieurtechnisch werden üblicherweise angewendet:
– Innen wird ein Zweischichtsystem aus Epoxid-Zinkgrundierung + Epoxid-Glimmerrot/Dickschicht-Zwischenbeschichtung verwendet, DFT kontrolliert auf 200–280 µm;
– Bei der Ausführung Zwangsbelüftung, relative Feuchte ≤85 % und Stahltemperatur mindestens 3 ℃ über Taupunkt (gemäß ISO 12944-4 Baubedingungen);
– Bei Versteifungsrippen, Schweißnähten, Kanten und anderen Stellen mit „Schichtdickenverlust“ wird eine Vorbeschichtung (stripe coat) angewendet, um die Kantenabdeckung zu sichern;
– Vor dem Verschließen des Kastens werden interne Nassfilm/Trockenfilm-Dickenstichproben und Sichtprüfung durchgeführt, um ein Unmöglichwerden von Nachbesserungen nach dem Verschluss zu vermeiden.
Dies unterscheidet sich von gewöhnlichen Gebäudestahlstrukturen: Das Kasteninnere ist fast nicht wartbar erreichbar, daher ist „einmal richtig machen“ viel wichtiger als „spätere Reparatur“. In der Praxis ist auch zu beachten: Im Kasteninneren verbleiben oft Schweißrauch und Ölrückstände, vor dem Strahlen muss die Entfettung und Entstaubung abgeschlossen sein; wird nach dem Verschluss eine Fehlstelle gefunden, kann oft nur über Mannloch lokal behandelt werden, die Qualität ist schwer zu sichern, daher sollte die Endprüfung vor dem Kastenverschluss als Schlüsselkontrollpunkt in die Arbeitsanweisung geschrieben werden.
V. Schutz von Kabeln und orthotropen Platten
Kabel moderner Schrägseil- und Hängebrücken sind meist heißverzinkte oder epoxidbeschichtete parallele Stahldrahtbündel, außen umwickelt oder mit äußerer Beschichtung versehen. Das Versagen von Kabeln rührt oft von „Spaltkorrosion“ her – Wasser dringt entlang von Ankerkopf oder Umwicklungsschicht in die Fuge ein und wirkt langfristig in geschlossener Umgebung. Schutzmaßnahmen umfassen: Ankerkopfversiegelung, Seilumwicklungsband + äußere Polyurethan/Fluorcarbon-Beschichtung, regelmäßige Überprüfung von Seilkraft und Aussehen.
Orthotrope Platten (Brückenfahrbahn) stehen unter wiederholter Radlast und Ermüdungsspannung, die Beschichtung betont eher „Flexibilität + Abriebfestigkeit + Steinschlagwiderstand“. Als Decklack werden oft aliphatischer Polyurethan oder sogar Fluorcarbon gewählt, um langfristigen Glanz und Schmutzabweisung zu sichern. An Ermüdungsrissen reißt die Beschichtung leicht mit dem Substrat, daher werden höhere Anforderungen an Zwischenschichthaftung und Bruchdehnung gestellt. Für orthotrope Platten unter der Stahlbrückenbelagsschicht ist oft auch die Grenzflächenkoordination von „Beschichtung + Asphaltbelag“ betroffen, um Klebekonflikte zwischen Beschichtungssystem und nachfolgendem Belag zu vermeiden.
VI. Oberflächenvorbehandlung: Sa2.5 ist die Untergrenze
Unabhängig davon, wie fortschrittlich das System ist, bestimmt die Oberflächenvorbehandlung über 60 % der Beschichtungslebensdauer. ISO 8501-1:2007 definiert die Strahlreinigungsgrade als Sa1, Sa2, Sa2.5, Sa3. Haupttragende Bauteile von Meeresüberbrückungen erfordern fast ausnahmslos Sa2.5 (sehr gründliche Strahlreinigung): Stahloberfläche frei von sichtbarem Fett, Schmutz, Walzhaut, Rost und Altbeschichtung weitgehend entfernt, Restspuren nur punkt- oder streifenförmige leichte Verfärbungen.
Die Begleitkontrolle umfasst auch:
– Oberflächenrauheit (Ankerprofiltiefe): gemäß ISO 8503 normalerweise 40–80 µm kontrolliert, sichert Haftung ohne übermäßigen Beschichtungsverbrauch; zu hohe Rauheit führt zu unzureichender Dicke an Wellenkämmen, zu niedrige zu geringem mechanischem Eingriff.
– Lösliche Salze (Chloride, Eisenphosphate): Bei Marine-Reparaturteilen führt überschüssiges Chlorid an der Oberfläche zum „Durchdringen“ der Beschichtung und Blasenrost, daher gemäß ISO 8502-6/-9 prüfen und Chlorid unter den kritischen Wert kontrollieren (viele Normen fordern ≤50 mg/m² Größenordnung, konkret siehe Projektspezifikation).
– Öl und Staub: gemäß ISO 8502-3 Staubgrad bewerten, um Haftungsbeeinträchtigung zu vermeiden; Strahlmittel sollten Kupferschlacke, Stahlschrot etc. sein, Verwendung von Meersand (salzhaltig) streng verboten.
Nach der Behandlung sollte so schnell wie möglich (normalerweise innerhalb von 4 Stunden, bei hoher Feuchte kürzer) Werkstattgrundierung oder erste Beschichtung aufgetragen werden, um Rückrost zu verhindern. Für Bereiche wie Reibflächen von HV-Schrauben, die den Gleitreibungskoeffizienten halten müssen, ist auch eine Beschichtungskontamination der Reibfläche zu vermeiden, oft durch lokale Abdeckung oder spezielle Behandlung.
VII. Bauverfahren und Schichtdickenmanagement
Die Beschichtung von Meeresüberbrückungen erfolgt meist kombiniert aus „Werksbeschichtung + Vor-Ort-Nachbesserung/Schließstellen-Beschichtung“:
1. Werk: Stahlträger werden vor der Montage gestrahlt und mit Grund-, Zwischenlack, teils auch Decklack versehen; hauptsächlich Airless-Spritzen für gleichmäßige Schichtdicke und Effizienz.
2. Vor Ort: Schließstellen, Schweißnähte, beschädigte Stellen werden zweitbehandelt (oft lokales Strahlen oder mechanische Werkzeuge bis St3/ Sa2.5 lokal), dann nach Kombination nachbeschichtet.
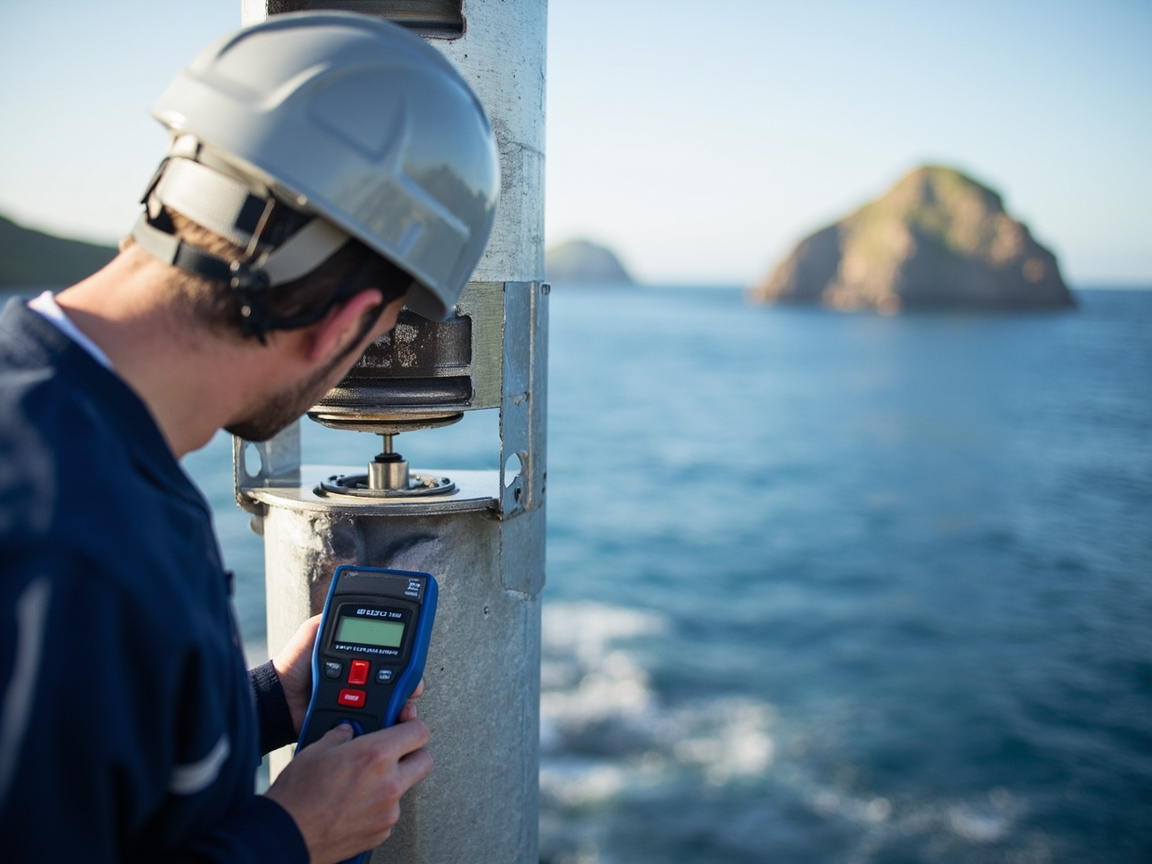
3. Schichtdickenmanagement: Nassfilm wird mit Nassfilmkamm (WFT gauge) sofort kontrolliert, Trockenfilm mit magnetischem/Wirbelstrom-Messgerät (ISO 2808) stichprobenartig gemessen; gemäß „90/90-Regel“ von ISO 12944 – z. B. 90 % der Messpunkte nicht unter vorgeschriebenem DFT und alle Punkte nicht unter 90 % des Sollwerts.
Das Umgebungsfenster ist entscheidend: ISO 12944-4 fordert Stahltemperatur mindestens 3 ℃ über Taupunkt, relative Feuchte allgemein ≤85 % (konkret je TDS), bei Regen, Schnee, starkem Wind, niedriger Temperatur (unter 5 ℃ oder Produktuntergrenze) ist zu stoppen oder Heizen/Entfeuchten anzuwenden. Die Meeresbauausführung sieht zudem schnelle Salznebel-Ablagerung, daher muss die Prozessabfolge kompakt sein, Strahlen und Beschichten idealerweise in derselben Schicht erfolgen, um nächtlichen Rückrost zu vermeiden.
VIII. Standards und Abnahme: Aus „schön“ wird „Daten“
Die Abnahme von Meeresüberbrückungen muss auf quantifizierbaren Daten basieren, übliche Standards umfassen:
– Haftung: GB/T 9286 Gitterschnitt (Grad 0/1 als exzellent), ASTM D4541 Abreißverfahren (Anforderung je Entwurf, häufig ≥5 MPa Größenordnung);
– Schichtdicke: ISO 2808, GB/T 13452.2;
– Salzsprühnebel/Zyklikkorrosion: ISO 9227 (neutraler Salzsprühnebel NSS), ASTM B117, ISO 12944-9 Zyklikkorrosion, ISO 20340 Alterungsverfahren;
– Aussehen: keine Läufer, Fehlstellen, Nadelstiche, Blasen, gleichmäßige Farbe;
– Beschichtungssystem-Zertifizierung: Großbrücken fordern oft, dass das Beschichtungssystem durch Dritte nach ISO 12944-9 / ISO 20340 im Labor verifiziert wird (z. B. 4200 h Zyklikkorrosion + UV-Alterung kombiniert).
Es ist klarzustellen: Die obigen „Stundenzahlen“ für Salzsprühnebel und Zyklikkorrosion sind branchenübliche Verifizierungsschwellen, konkrete Abnahmewerte richten sich nach Projektspezifikation und Drittbericht des gewählten Systems, man sollte nicht losgelöst davon eigene Zahlen festlegen. Bei Engineering-Streitigkeiten taucht am häufigsten der Streit auf, ob „Salzsprühstunden Lebensjahre entsprechen“ – die Antwort ist nein, beschleunigte Tests dienen nur dem relativen Vergleich, die Lebensdauerbeurteilung sollte Vor-Ort-Bleche und Standard-Dauerhaftigkeitsgrade kombinieren.
IX. Schutzorientierung typischer Projekte
Unter Bezugnahme auf einige bekannte inländische Meeres-/Flussüberbrückungen (nur als technische Orientierung, keine nicht öffentlichen Projektdaten zitiert): Hangzhou-Bucht-Meeresüberbrückung, Hongkong-Zhuhai-Macau-Brücke, Qingdao-Jiaozhou-Bucht-Brücke etc. verwenden bei Hauptträger und Turm allgemein das System „Epoxid-Zinkgrundierung + Epoxid-Glimmerrot-Zwischenbeschichtung + aliphatischer Polyurethan/Fluorcarbon-Decklack“ und verstärken Spritzwasserbereich sowie Kasteninnen separat. Gemeinsam ist diesen Projekten: Standard zuerst, Schichtdicke als Schwerpunkt, zonenweise Kombination, Prozessdokumentation. Dies stimmt genau mit der Methodik von ISO 12944 / GB/T 30790 überein.
Aus der technischen Evolution zeigt sich in jüngerer Zeit ein Trend der Brückendecklacke zu Fluorcarbon und Polysiloxan, um das Wiederbeschichtungsintervall weiter zu verlängern und die Lebenszyklus-Wartungskosten zu senken; auf der Grundierungsseite wird an wasserverdünnbarer Epoxid-Zink und Low-VOC-Systemen weiter verbessert, um Umweltgrenzwerten wie GB 30981-2020 zu entsprechen. Aber egal wie sich Materialien erneuern, das Prinzip „Systempassung, kontrollierbarer Prozess, belegbare Abnahme“ bleibt unverändert.
X. Wartungs- und Wiederbeschichtungsstrategie
Auch wenn eine einmalige Beschichtung 15–25 Jahre Entwurfslebensdauer erreicht, muss ein Wartungskreislauf aus Inspektion – Bewertung – lokaler Reparatur – Gesamtwiederbeschichtung aufgebaut werden:
– Inspektion: jährliche Prüfung auf Decklack-Pulvern, Glanzverlust, Rostpunkte, Schichtdickenverlust;
– Lokale Reparatur: Schadensstellen nach „Schleifen – Grund nachbessern – Zwischen nachbessern – Deck nachbessern“ behandeln, auf Kompatibilität alter/neuer Beschichtung achten;
– Gesamtwiederbeschichtung: bei flächigem Pulvern der Decklack, zusammenhängenden Rostpunkten nach Bewertung Gesamtdecklack oder komplettes Neuauftragen;
– Aufzeichnung: Beschichtungsakte für jeden Span, jedes Bauteil erstellen, mit Original-Schichtdicke und Haftungsdaten abgleichen.
Kexin New Materials (kexinMaterials) liefert bei Brückenkombinationen als Paket „Beschichtungssystem + Verfahrensgrenzen + Wartungshandbuch“: nicht nur Materialparameter der drei Schichten Grund-Zwischen-Deck, sondern auch DFT-Untergrenzen der Teile, Bau-Temperatur-/Feuchtefenster und Wiederbeschichtungsintervalle gekennzeichnet, damit Wartungseinheiten eine Grundlage haben und frühes Versagen durch Kombinationwirrwarr reduziert wird. Zum Gesamtbild des Standardsystems kann der Übersichtsartikel zur Industriebeschichtung-Standardreihe weiter gelesen werden.
XI. Häufige Auswahlfehler
Fehler 1: Je dicker die Schicht, desto sicherer. Falsch. Über der Verfahrensobergrenze liegende Schichtdicke erhöht innere Spannung, neigt zu Rissen und verschwendet Material; sollte im Bereich von ISO 12944 und TDS kontrolliert werden.
Fehler 2: Nur Decklack wechseln, nicht das System. Falsch. Decklack und Unterlage müssen kompatibel sein, systemübergreifender Ersatz führt oft zu Zwischenschichtablösung, vor Änderung muss Haftungsverifizierung erfolgen.
Fehler 3: Kasteninnenseite nicht erreichbar, also unwichtig.Falsch. Einmal geschlossene Innenräume sind bei Korrosion äußerst schwer zu warten; es muss gemäß C4-Klasse sorgfältig gearbeitet und geprüft werden.
Irrtum 4: Nach dem Strahlen ist es unproblematisch, bis zum nächsten Tag zu warten. Falsch. In feuchter Meeresumgebung rostet es extrem schnell zurück; die erste Beschichtung muss innerhalb der vorgeschriebenen Zeit (meist ≤4 h) erfolgen.
Irrtum 5: Die Salznebelstundenzahl kann beliebig angegeben werden. Falsch. Die Abnahmewerte für Salznebel/Zyklikorrosion müssen aus dem Prüfbericht eines Drittunternehmens für das verwendete System stammen und dürfen nicht nach Eindruck festgelegt werden.
Zwölf: Technisch-ökonomische Abwägung bei der Beschichtung von Meeresbrücken
In der ingenieurpraktischen Anwendung ist das Beschichtungskonzept nie „teurer ist besser“ oder „dicker ist besser“, sondern eine technisch-ökonomische Abwägung über den gesamten Lebenszyklus. Die Auslegungs-Schutzlebensdauer von Brücken beträgt üblicherweise 15–25 Jahre, was bedeutet, dass die Kosten einer einmaligen ordnungsgemäßen Beschichtung mit den Kosten für spätere Reparaturen, Straßensperrungen und Sicherheitsvorfälle verglichen werden sollten, die sie vermeidet, und nicht nur mit den anfänglichen Materialkosten. Viele Projekte drücken in der Ausschreibungsphase den Stückpreis für Beschichtungen übermäßig niedrig, übersehen dabei jedoch die Lebensdauerverbesserung durch vollständige Systeme, Ausführbarkeit der Verarbeitung und Prozessprüfung; das Ergebnis sind frühzeitige Korrosion schon wenige Jahre nach der Eröffnung und letztlich höhere Lebenszykluskosten.
Bei der Materialauswahl steigen die anfänglichen Kosten, wenn die Deckbeschichtung von normalem aliphatischen Polyurethanlack auf Fluorcarbon-Lack oder Polysiloxan aufgerüstet wird, doch verlängert sich das Überholungsintervall deutlich; bei extrem großen Meeresquerungen übersteigen die gesellschaftlichen Kosten einer einmaligen Brückensperrung zur Neubeschichtung oft bei weitem den Materialpreisunterschied. Bei der Grundierung haben wasserverdünnbare epoxyzinkphosphatierte und hochfestkörperreiche epoxyzinkphosphatierte Grundierungen jeweils Vor- und Nachteile hinsichtlich VOC und Verarbeitungsgewohnheiten; dies sollte unter Berücksichtigung des Grenzwerts nach GB 30981-2020 und der Vor-Ort-Bedingungen ganzheitlich beurteilt werden, statt rein nach Stückpreis zu entscheiden.
Die Wirtschaftlichkeit der Bauorganisation ist ebenso entscheidend. Werkseitige Beschichtung bietet kontrollierbare Umgebung, hohe Effizienz und stabile Qualität und sollte den Schwerpunkt bilden; Vor-Ort-Nachbesserung unterliegt Wetter- und Raumbeschränkungen, weist große Qualitätsschwankungen und hohe Kosten auf. Daher ist „möglichst viele Schichten im Werk fertigstellen und Höhenarbeit vor Ort reduzieren“ die gängige Strategie zur Vereinbarung von Qualität und Kosten. Für schwer zugängliche Bereiche wie das Innere von Kastenträgern sollte lieber im Werk mehr investiert werden, als das Risiko nach dem Verschließen zu belassen.
Schließlich verändert die Digitalisierung und Rückverfolgbarkeit das Wirtschaftsmodell der Brückenbeschichtung. Wenn Strahlgrad, Schichtdicke, Haftung und Umgebungsparameter jedes Bauteils in elektronischen Akten gespeichert werden, unterstützt dies nicht nur die Verantwortungsklärung bei Garantiestreitigkeiten, sondern optimiert durch Datenakkumulation auch die Systeme und Verfahrensgrenzen späterer Projekte und bildet so ein technisches Asset zur kontinuierlichen Kosten senkung. Genau darin liegt der wirtschaftliche Ertrag der Methodik „Standard zuerst, Prozess dokumentieren“.
Dreizehn: Praxis des Qualitätsdatenmanagements bei Brückenbeschichtungen
Die Qualität der Brückenbeschichtung darf nicht bei „sieht eben aus“ stehenbleiben, sondern muss in recherchierbaren Daten festgehalten werden. In der Praxis werden üblicherweise nach Bauteil und Abschnitt Messpunktnummern für die Schichtdicke vergeben, wobei die Soll-Trockenfilmdicke, Ist-Trockenfilmdicke, das Verarbeitungsdatum und Umgebungsparameter jedes Messpunkts in eine Datenbank eingetragen werden, um eine Basis „eine Öffnung eine Akte, ein Bauteil eine Kurve“ zu bilden. Der Wert dieses datenbasierten Managements zeigt sich besonders bei späterer Instandhaltung und Streitbeilegung: Wenn an einer Öffnung Rostpunkte auftreten, kann die Instandhaltungseinheit sofort die ursprüngliche Schichtdickenkurve abrufen, um zu beurteilen, ob es sich um zu geringe Applikation oder späteren Schaden handelt, und so lokal reparieren oder gesamt bewerten statt nach optischem Eindruck zu entscheiden.
Auch die Stichprobenprüfung der Haftung sollte institutionalisiert werden. Neben der regulären Bewertung nach Gitterschnittverfahren sollten für Haupttragbauteile quantitative Baselines per Abreißverfahren gebildet und alle Ergebnisse archiviert werden. Die Prüfberichte eines Drittunternehmens für Salznebel und Zyklikorrosion sollten als Teil der Übergabedokumentation dauerhaft aufbewahrt werden; die gemessenen Stundenzahlen und Versagensmodi sind der Kernbeleg zur Bewertung der Systemlebensdauer und wiegen schwerer als jedes mündliche Versprechen. Viele Streitigkeiten rühren genau aus der fehlenden rückverfolgbaren Verifikationskette, was die Verantwortungsklärung erschwert.
Das Instandhaltungsarchiv schließt den Kreis des Lebenszyklusmanagements der Brücke. Ein kontinuierliches Register aus jährlicher Inspektion, Schichtdickenverlusttrend, Kreidungsgrad der Deckbeschichtung und lokalen Reparaturaufzeichnungen ermöglicht, die Neubeschichtungsentscheidung von „nach Eindruck“ auf „nach Daten“ umzustellen. Wenn der Schichtdickenverlust einen kritischen Anteil der Auslegungsreserve erreicht oder die Haftungsbasis systematisch sinkt, kann die Gesamt-Neubeschichtungsbewertung ausgelöst werden, um nicht erst nach Erweiterung des Strukturschadens reaktiv zu reagieren – das schützt die Sicherheit und optimiert Kosten.
Digitale Inspektion verändert dieses Paradigma. Durch bildbasierte automatische Erkennung von Oberflächenfehlern und IoT-basierte Überwachung von Temperatur, Feuchte und Tauwasserbildung kann die Instandhaltung warnen, bevor das Korrosionsrisiko steigt, und das Wartungsfenster von „nach Ausfall“ auf „vor Versagen“ vorverlegen. Bei großen Meeresquerungen erzeugt dieser Zinseszinseffekt des Datenassets einen Ertrag der anfänglichen Beschichtungsinvestition weit über das Material hinaus, und er unterstützt die grundlegende Methodik „Standard zuerst, Prozess dokumentieren“ – dies ist die unvermeidliche Richtung künftiger Brückenbetriebsführung.
Im gesamten Lebenszyklus einer Meeresbrücke bestimmt die Qualität der Erstbeschichtung die Wartungslast der folgenden Jahrzehnte. Viele Projekte drücken in der Ausschreibungsphase den Stückpreis für Beschichtungen übermäßig niedrig, übersehen dabei jedoch die Lebensdauerverbesserung durch vollständige Systeme und Prozessprüfung; das Ergebnis sind frühzeitige Korrosion schon wenige Jahre nach der Eröffnung und letztlich höhere Kosten. Daher sollte die Beschichtungsentscheidung auf den Lebenszykluskosten statt den anfänglichen Materialkosten basieren, Qualitätsindikatoren in ausführbare Vertragsklauseln schreiben und Standard, Schichtdicke und Abnahme zu harten Vorgaben statt weichen Empfehlungen machen.
Häufige Fragen
Häufige Fragen
Frage: Warum werden Meeresbrücken üblicherweise nach C5-M ausgelegt?
Antwort: C5-M ist in ISO 12944-2 die Kombinationsstufe „sehr hohe Korrosion + marin/Enteisungssalz“. Meeresbrücken sind dauerhaft salzhaltigem Meeresnebel, hoher Feuchte und UV-Strahlung ausgesetzt; die Korrosionsrate ist weit höher als im Binnenland, daher werden für Haupttragbauteile allgemein Systeme und Schichtdicken nach C5-M gewählt, um das Auslegungs-Schutzlebensdauerziel von 15–25 Jahren zu erreichen.
Frage: Wie hoch ist die Gesamt-Trockenfilmdicke (DFT) üblicherweise in C5-M-Umgebung?
Antwort: Laut ISO 12944-5 beträgt bei Verwendung des Systems „Epoxid-Zinkgrundierung + Epoxid-Glimmer-Mittelschicht + aliphatischer Polyurethan-Decklack“ der Mindest-Gesamt-DFT üblicherweise nicht unter 320 µm (je nach spezifischer Systemnummer). Maßgeblich sind Auslegungsdokument und Produkt-TDS; in extremen Bereichen wie der Spritzwasserzone ist er höher und wird oft durch Metallspritzen oder kathodischen Schutz ergänzt.
Frage: Was ist die Kernwirkung der Epoxid-Zinkgrundierung?
Antwort: Die Kernwirkung ist „kathodischer Schutz“: Der hohe Zinkpulvergehalt im Film bildet auf der Stahloberfläche eine Opferanode; wenn der Film lokal beschädigt und Stahl freigelegt wird, korrodiert Zink zuerst und schützt so den Stahl; zudem bietet Zink einen gewissen Barriereeffekt und Selbstheilung an Defektstellen – es ist die erste Verteidigungslinie der Schwerkorrosionsschutz-Kombination.
Frage: Warum muss die Oberflächenvorbereitung Sa2.5 erreichen?
Antwort: Der Strahlreinigungsgrad bestimmt direkt Haftung und Lebensdauer der Beschichtung. Sa2.5 (sehr gründliche Strahlreinigung) verlangt, dass Zunder, Rost und alte Farbe weitgehend entfernt sind, nur leichte Verfärbungen verbleiben, und ist das Mindesterfordernis für Haupttragbauteile von Brücken; darunter verkürzt sich die Schutzlebensdauer drastisch und das frühzeitige Korrosionsrisiko steigt.
Frage: Warum muss das lösliche Salz (Chlorid) kontrolliert werden?
Antwort: Wenn auf reparierten Bauteilen in Meeresumgebung Chloride verbleiben, können sie durch den Film „Blasenrost“ und Fadenkorrosion auslösen. Üblicherweise wird nach ISO 8502-Reihe geprüft und Chlorid unter den projektspezifischen Grenzwert (häufiges Ziel ≤50 mg/m² Größenordnung) gehalten; bei Überschreitung muss mit Wasser gespült oder neu gestrahlt werden.
Frage: Warum treten im Inneren von Stahlkastenträgern eher Probleme auf?
Antwort: Das Innere von Kastenträgern ist geschlossen, schlecht belüftet, neigt zu Tauwasser und später fast nicht zugänglich für Wartung. Einmal ungleich beschichtet oder zu dünn, breitet sich Rost im Inneren aus. Daher muss innen gemäß C4-Klasse sorgfältig gearbeitet, zwangsbelüftet und vor dem Verschließen die Schichtdicken- und Sichtprüfung abgeschlossen werden, um das Risiko von Fehlstellen vor dem Schließen zu beseitigen.
Frage: Was ist die „90/90-Regel“ bei der Schichtdickenabnahme?
Antwort: Übliche Praxis: 90 % der Messpunkte liegen nicht unter der vorgeschriebenen DFT und alle Messpunkte liegen nicht unter 90 % der vorgeschriebenen DFT (genaue Schwellen gemäß Projektnorm). Diese Regel balanciert Gleichmäßigkeit und Untergrenze, verhindert lokal zu dünne Stellen als Korrosionsangriffspunkt und ist das allgemeine Maß der ISO 12944-Abnahme.
Frage: Welche besonderen Anforderungen gibt es an die Beschichtung der Spritzwasserzone?
Antwort: Die Spritzwasserzone wechselt trocken/nass, ist sauerstoffreich und mechanisch stark beansprucht; die Korrosion ist am heftigsten und überschreitet oft die übliche ISO 12944-Einstufung. Erforderlich sind Schwerkorrosions-Epoxid-Dickschicht oder gar kathodischer Schutz, DFT oft ≥500 µm (je nach Auslegung), mit Fokus auf Kantenabdeckung und Schlagfestigkeit.
Frage: Was tun, wenn alte und neue Beschichtung bei Brücken-Neubeschichtung inkompatibel sind?
Antwort: Zuerst Zwischenschichthaftung prüfen (GB/T 9286, ASTM D4541). Bei Inkompatibilität alte Schicht bis zur tauglichen Oberfläche vollständig entfernen und dann nach System arbeiten; niemals direkt auf unbekannte alte Farbe neue Lackierung aufbringen, sonst flächiges Abplatzen.
Frage: Wie entscheiden, ob lokal repariert oder ganz neu beschichtet wird?
Antwort: Jährliche Inspektion und Beschichtungsakte aufbauen; bei nur lokaler Kreidung der Deckbeschichtung und isolierten Rostpunkten lokal reparieren; bei flächigem Rost, großflächigem Schichtdickenverlust und sinkender Haftung Gesamt-Neubeschichtung bewerten. Entscheidung auf Daten statt optischem Eindruck, mit Restlebensdauer-Berechnung.
Empfohlene Literatur
- Schiffsbeschichtung und Ballastwassertank-Schutz: Von IMO PSPC zum IMO-Beschichtungssystem – Auswahl
- Korrosionsschutz städtischer Integrierter Leitungsgänge: Kombinationen für Stahlbau in geschlossenen Räumen und Innenraumumgebung
- Überblick Industrieller Schutzbeschichtungssysteme: ISO 12944 Korrosionsgrade und Kombinationauslegung
– Allgemeine Korrosionsschutz-Kombinationauslegung für Stahlbau: Von Brücken auf allgemeinen Stahlbau erweiterte „Grund–Zwischen–Deck“-Kombiprinzipien und Schichtdickenlogik.
– Überblick über Normensysteme für Industriebeschichtungen: Systematische Darstellung der Ebenen und Anwendungsgrenzen von ISO 12944, GB/T 30790, ASTM usw.
– Korrosionsschutz-Punkte für Offshore-Windkraft-Türme: Gleiche marine C5-M-Umgebung, Vergleich von Turm und Spritzwasserzone mit Brücke.