—
title: Cas de revêtement anticorrosion pour pont transmanche : système de protection des structures en acier en environnement atmosphérique marin
slug: app-bridge
focuskw: revêtement de pont
metadesc: Le pont transmanche se trouve dans un environnement marin hautement corrosif C5-M. Cet article, basé sur l'ISO 12944 et le GB/T 30790, analyse le système de revêtement anticorrosion des caissons en acier, des câbles et des piles, l'épaisseur de film associée, le traitement de surface et les points clés d'inspection et de réception des travaux.
categories: Connaissances techniques
—
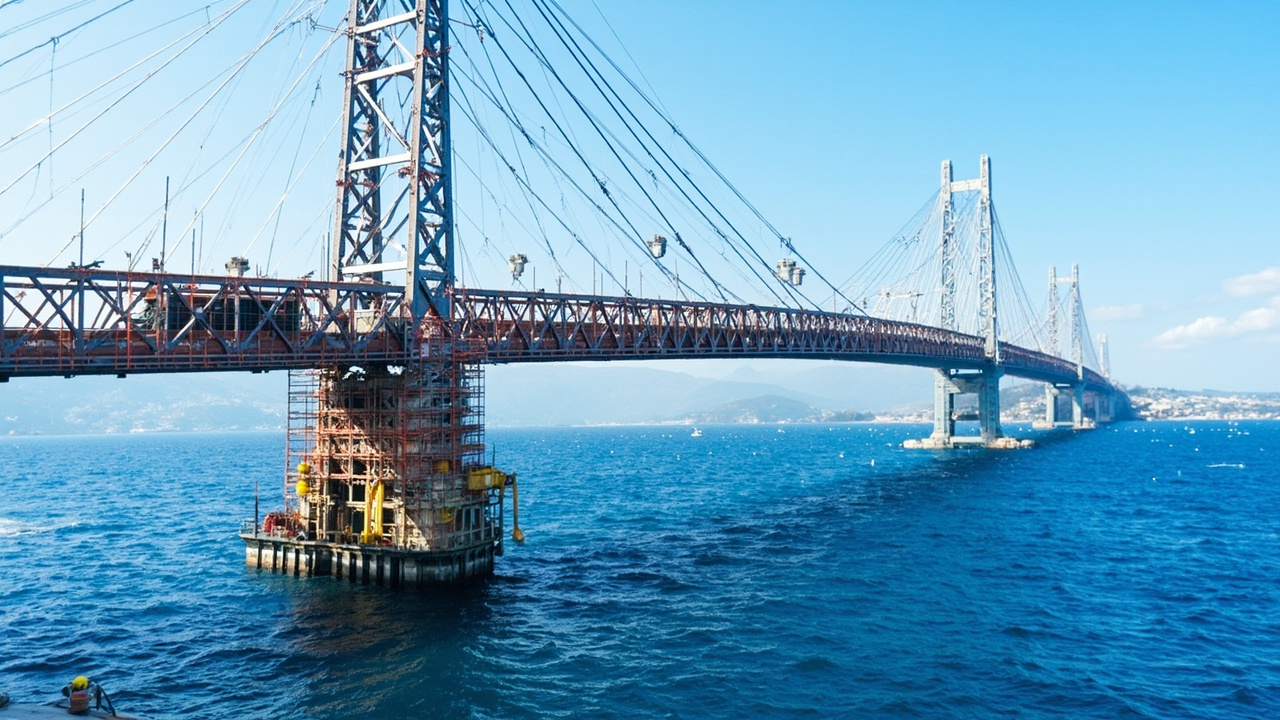
Le pont transmanche est l'une des catégories d'infrastructures de transport présentant l'environnement de corrosion le plus sévère. La combinaison des ions chlorure transportés par le vent marin, de la forte humidité, des cycles alternés humide/sec et du rayonnement ultraviolet accélère le taux de corrosion des structures en acier bien au-delà de celui des zones intérieures. Selon la classification des environnements de corrosion de l'ISO 12944-2:2018, la zone d'embruns et la zone atmosphérique marine des ponts transmanche sont généralement classées C5-M (corrosion élevée, environnement marin), dont l'agressivité est plusieurs fois supérieure à l'atmosphère industrielle courante C4. Pour cette raison, le revêtement de pont ne se résume pas à « passer une couche de peinture », mais constitue un projet système de protection fondé sur des normes, centré sur l'épaisseur de film et articulé autour de la compatibilité entre les couches.
En tant que fournisseur technique de revêtements industriels de protection anticorrosion, Kexin New Materials (kexinMaterials) a accumulé une expérience de systèmes associés dans la protection des caissons en acier et des câbles de plusieurs projets trans-fleuves et transmanche. Cet article, combinant la série ISO 12944, la série GB/T 30790 équivalente adoptée en Chine, ainsi que les pratiques courantes de construction et de réception du secteur des ponts, décompose clairement les points techniques du revêtement anticorrosion des ponts transmanche, afin d'aider les unités de conception, de construction et d'entretien à faire évoluer le « jugement empirique » vers des « données normalisées citables ». Pour la logique de compatibilité générale des structures en acier, vous pouvez également consulter la conception de compatibilité anticorrosion générale pour structures en acier.
I. Environnement de corrosion et classification des ponts transmanche
Pour choisir le bon système de revêtement, il faut d'abord comprendre l'environnement. L'ISO 12944-2:2018 divise les environnements de corrosion atmosphérique en cinq niveaux, de C1 (très faible) à C5 (très élevé), complétés par « M » pour exposition marine ou aux sels de déverglaçage. Les différentes parties d'un pont transmanche correspondent à différents niveaux :
– Zone atmosphérique marine (au-dessus du tablier, affectée par les embruns salins du vent marin) : généralement C5-M ;
– Zone d'embruns et zone de marée (bande de variation du niveau d'eau) : corrosion la plus intense, souvent au-delà de la classification courante de l'ISO 12944, nécessitant un renforcement spécial ou un couplage avec la protection cathodique ;
– Zone immergée : repose principalement sur le blindage du revêtement combiné à la protection cathodique par anode sacrificielle/courant imposé ;
– Intérieur du caisson (fermé, humide, sujet à la condensation) : bien que non directement exposé aux embruns, présente une humidité interne élevée et une ventilation médiocre, traitée souvent comme environnement interne C4–C5, avec des exigences plus élevées sur la ventilation de chantier et l'uniformité de l'épaisseur de film.
La classification de l'environnement n'est pas théorique. L'ISO 9223 fournit une méthode de détermination du niveau de corrosion basée sur les polluants (dioxyde de soufre, taux de dépôt de chlorures) et la proportion de temps de température/humidité ; la conception technique recourt souvent à des éprouvettes de terrain ou aux données de corrosion de structures voisines pour calibration. Le niveau de corrosion détermine directement « quelle épaisseur de film est nécessaire, combien de couches de peinture, quelle résine choisir », et constitue le point de départ de tout le système de revêtement.
Plus encore, les ions chlorure dans l'atmosphère marine n'attaquent pas seulement le métal au stade initial, mais migrent continuellement vers l'interface revêtement/métal durant la vie du revêtement. Dès qu'un micro-trou, une rayure ou un point de faible adhérence existe dans le revêtement, l'enrichissement en ions chlorure accélère la formation d'une pile de corrosion localisée. C'est aussi pourquoi la conception de revêtement des ponts transmanche ne peut viser seulement « l'intégrité apparente », mais doit intégrer simultanément « le blindage à long terme » et « la capacité d'auto-réparation des défauts (comme la protection cathodique de l'apprêt riche en zinc) ».
II. Système de compatibilité typique : logique tri-couche apprêt-intermédiaire-finition
La compatibilité principale des structures en acier des ponts transmanche suit la structure classique à trois couches « apprêt époxy riche en zinc + couche intermédiaire époxy à oxyde de fer micacé + finition polyuréthane aliphatique », ce qui est hautement cohérent avec le système C5-M recommandé par l'ISO 12944-5:2008 (et GB/T 30790.5) :
1. Apprêt époxy riche en zinc (Zinc-rich epoxy primer) : la teneur en poudre de zinc est généralement contrôlée selon les exigences des normes pour les apprêts riches en zinc (la teneur en poudre de zinc dans le film sec suit généralement les prescriptions du système, les systèmes à haute teneur courants étant de l'ordre de 80 %), s'appuyant sur l'effet « anode sacrificielle » du zinc pour fournir une protection cathodique à l'acier, et une protection électrochimique aux défauts de surface (comme les omissions de peinture, les dommages). Lorsqu'un défaut local du revêtement expose le fer, le zinc se corrode en priorité, retardant ainsi la propagation de la rouille du substrat en acier.
2. Couche intermédiaire époxy à oxyde de fer micacé (Micaceous iron oxide intermediate, MIO) : les écailles d'oxyde de fer micacé disposées parallèlement forment un « labyrinthe de blindage », prolongeant significativement le chemin de pénétration des milieux corrosifs, tout en assurant une bonne adhérence inter-couches et l'accumulation d'épaisseur pour la finition. Sa structure en lamelles inhibe également la transparence visuelle des défauts de la couche inférieure.
3. Finition polyuréthane aliphatique (Aliphatic polyurethane topcoat) : résistante aux intempéries, conservant le brillant, anti-UV, résiste au vieillissement par UV marins et embruns salins, détermine la durée de vie apparente du pont. Par rapport au polyuréthane aromatique, le système aliphatique jaunit moins et pulvérise plus lentement sous exposition UV prolongée.
Selon l'ISO 12944-5, en environnement C5-M avec le système ci-dessus « apprêt riche en zinc + époxy oxyde de fer micacé + finition polyuréthane », l'épaisseur minimale du film sec total (DFT) est généralement d'au moins 320 µm (selon le numéro de système et la TDS du produit). Ce chiffre n'est pas arbitraire : il représente, après validation en laboratoire par corrosion cyclique (ISO 12944-9 / procédure ISO 20340) et exposition longue durée, l'épaisseur de film minimale garantissant une durée de protection de 15–25 ans. Il convient de souligner que l'« épaisseur minimale » ne signifie pas « optimale » ; en pratique, on prend souvent des valeurs proches de la limite supérieure pour réserver une marge de maintenance.
III. Comparaison des différences de compatibilité selon les parties
Les mécanismes de corrosion diffèrent selon les parties du pont transmanche, la compatibilité doit donc être conçue de manière différenciée. Le tableau ci-dessous résume les points clés des systèmes pour les parties courantes :
| Partie | Niveau de corrosion | Compatibilité recommandée | Plage DFT typique | Points de contrôle clés |
|---|---|---|---|---|
| Surface externe du caisson en acier | C5-M | Époxy riche en zinc + époxy oxyde de fer micacé + polyuréthane aliphatique | 280–360 µm | Compatibilité inter-couches, tenue aux intempéries de la finition |
| Intérieur du caisson en acier | C4 (humidité interne élevée) | Époxy riche en zinc + époxy épais/oxyde de fer micacé | 200–280 µm | Ventilation, anti-condensation, sans omission de peinture |
| Pylône (au-dessus de la zone d'embruns) | C5-M | Identique au caisson externe, ou système époxy renforcé | 320–400 µm | Accessibilité du chantier, uniformité de l'épaisseur de film |
| Zone d'embruns/zone de marée | Extrême | Époxy anticorrosion lourd + possible couplage avec protection cathodique | ≥500 µm (selon conception) | Cycles humide/sec, choc mécanique |
| Câble (fils parallèles) | C5-M | Fil galvanisé/revêtu époxy + enveloppement/protection externe | Selon structure du câble | Étanchéité complète, anti-corrosion caverneuse |
| Caisse d'ancrage en acier/support | C5-M | Époxy épais + polyuréthane | 320–400 µm | Enrobage des arêtes, traitement zinc-additif |
À souligner : le DFT du tableau est une « plage typique » et non une valeur absolue ; en pratique, il faut se conformer au dossier de conception et à la TDS du produit utilisé. Toute modification de compatibilité doit passer par une évaluation de compatibilité et une validation d'adhérence (comme la méthode de quadrillage GB/T 9286, la méthode d'arrachement ASTM D4541), on ne remplace aucune couche au feeling. Pour les zones limites comme la zone d'embruns, augmenter simplement l'épaisseur du revêtement organique ne suffit pas toujours, il faut souvent combiner un métallisage thermique (aluminium/zinc projeté) ou une protection cathodique, formant un « revêtement + électrochimie » à double ligne de défense.
IV. Spécificité de la protection interne du caisson en acier
L'intérieur du caisson en acier est la zone la plus négligée mais la plus sujette aux problèmes dans le revêtement des ponts. Fermée, mal ventilée, sujette à la condensation par les écarts de température jour/nuit, une fois l'apprêt inégal ou insuffisant en épaisseur, la rouille interne se propage de point en surface. En pratique, on adopte généralement :
– À l'intérieur, un système à deux couches apprêt époxy riche en zinc + couche intermédiaire époxy oxyde de fer micacé/épais, DFT contrôlé à 200–280 µm ;
– En chantier, ventilation forcée, humidité relative ≤85 % et température de l'acier ≥ point de rosée +3 ℃ (selon conditions de construction ISO 12944-4) ;
– Pour les nervures, soudures, arêtes et autres zones de « perte d'épaisseur », application préalable (stripe coat) pour garantir la couverture des arêtes ;
– Avant fermeture, mesure par sondage de l'épaisseur humide/sèche interne et inspection visuelle, pour éviter l'impossibilité de retouche après fermeture.
Cela diffère des structures en acier de bâtiment courantes : l'intérieur du caisson est quasi inaccessible à la maintenance, donc « bien faire du premier coup » compte bien plus que « réparer plus tard ». En pratique, noter aussi : l'intérieur du caisson retient souvent fumées de soudure et huiles, le dégraissage et le dépoussiérage doivent être complets avant sablage ; après fermeture, si une omission est détectée, on ne peut souvent traiter localement que via le trou d'homme, la qualité est difficile à garantir, aussi la inspection finale avant fermeture doit être un nœud de contrôle clé inscrit dans la carte de procédé.
V. Protection des câbles et de la plaque orthotrope
Les câbles des ponts à haubans et ponts suspendus modernes sont souvent des faisceaux de fils parallèles galvanisés à chaud ou revêtus époxy, enveloppés ou revêtus d'une couche externe. La défaillance des câbles provient souvent de la « corrosion caverneuse » — l'eau pénètre par les interstices de l'ancrage ou de l'enveloppe, agissant longtemps en milieu clos. Les mesures de protection incluent : étanchéité de l'ancrage, bande d'enveloppe du câble + couche externe polyuréthane/fluorocarbonée, inspection régulière de la force du câble et de l'apparence.
Les plaques orthotropes (tablier) supportant des charges répétées de roues et des contraintes de fatigue exigent des revêtements privilégiant « souplesse + résistance à l'abrasion + résistance aux chocs de pierres ». La finition choisit souvent un polyuréthane aliphatique voire une peinture fluorocarbonée, afin de garantir la conservation durable du brillant et la résistance à l'encrassement. Les revêtements au niveau des fissures de fatigue tendent à se fissurer avec le substrat, d'où des exigences plus élevées sur l'adhérence intercouches et l'allongement à la rupture. Pour les plaques orthotropes sous le revêtement du tablier d'acier, il faut souvent coordonner l'interface « revêtement + revêtement bitumineux », en évitant tout conflit d'adhérence entre le système de revêtement et le revêtement ultérieur.VI. Préparation de surface : Sa2.5 est la limite
Quel que soit le système, la préparation de surface détermine plus de 60 % de la durée de vie du revêtement. L'ISO 8501-1:2007 définit les niveaux de nettoyage par projection comme Sa1, Sa2, Sa2.5, Sa3. Les éléments structuraux principaux des grands ponts transmarins exigent presque systématiquement Sa2.5 (nettoyage par projection très complet) : la surface de l'acier ne présente pas de graisses, huiles ou saletés visibles, les calamines, rouilles et anciens revêtements sont essentiellement éliminés, ne subsistant que des traces ponctuelles ou striées de légères taches de couleur.
Le contrôle associé comprend également :
– Rugosité de surface (profondeur du profil d'ancrage) : selon ISO 8503, généralement contrôlée à 40–80 µm, garantissant à la fois l'adhérence sans surconsommation excessive de revêtement ; une rugosité trop élevée entraîne une épaisseur de film insuffisante au sommet des vagues, trop faible un accrochage mécanique insuffisant.
– Sels solubles (chlorures, sels ferreux) : sur les pièces de réparation en milieu marin, un excès d'ions chlorure en surface « perfore » le revêtement et provoque la rouille cloquante ; il faut tester selon ISO 8502-6/-9 et maintenir les ions chlorure sous la valeur critique (beaucoup de normes exigent ≤50 mg/m², voir le cahier des charges du projet).
– Huiles et poussières : évaluer le niveau de poussière selon ISO 8502-3 pour ne pas nuire à l'adhérence ; les abrasifs de sablage doivent être de laitier de cuivre, grenaille d'acier, etc., l'usage de sable de mer (salé) est strictement interdit.
Après traitement, il faut appliquer l'apprêt d'atelier ou la première couche dans les plus brefs délais (généralement 4 h, moins en environnement humide) pour éviter la rouille de retour. Pour les surfaces de frottement des boulons à haute résistance nécessitant le maintien du coefficient de glissement, il faut aussi éviter la pollution par revêtement de la surface de frottement, souvent par masquage local ou traitement spécialisé.
VII. Procédé de construction et gestion de l'épaisseur de film
Le revêtement des grands ponts transmarins combine généralement « revêtement en usine + retouche sur site / revêtement du segment de fermeture » :
1. En usine : les poutres d'acier sont sablées et reçoivent l'apprêt, la couche intermédiaire, voire une partie de la finition avant assemblage ; pulvérisation airless principalement, pour uniformité et efficacité d'épaisseur.
2. Sur site : fermeture, soudures, zones endommagées font l'objet d'un second traitement de surface (souvent sablage local ou meulage outil motorisé jusqu'à St3 / Sa2.5 local), puis retouche selon le système.
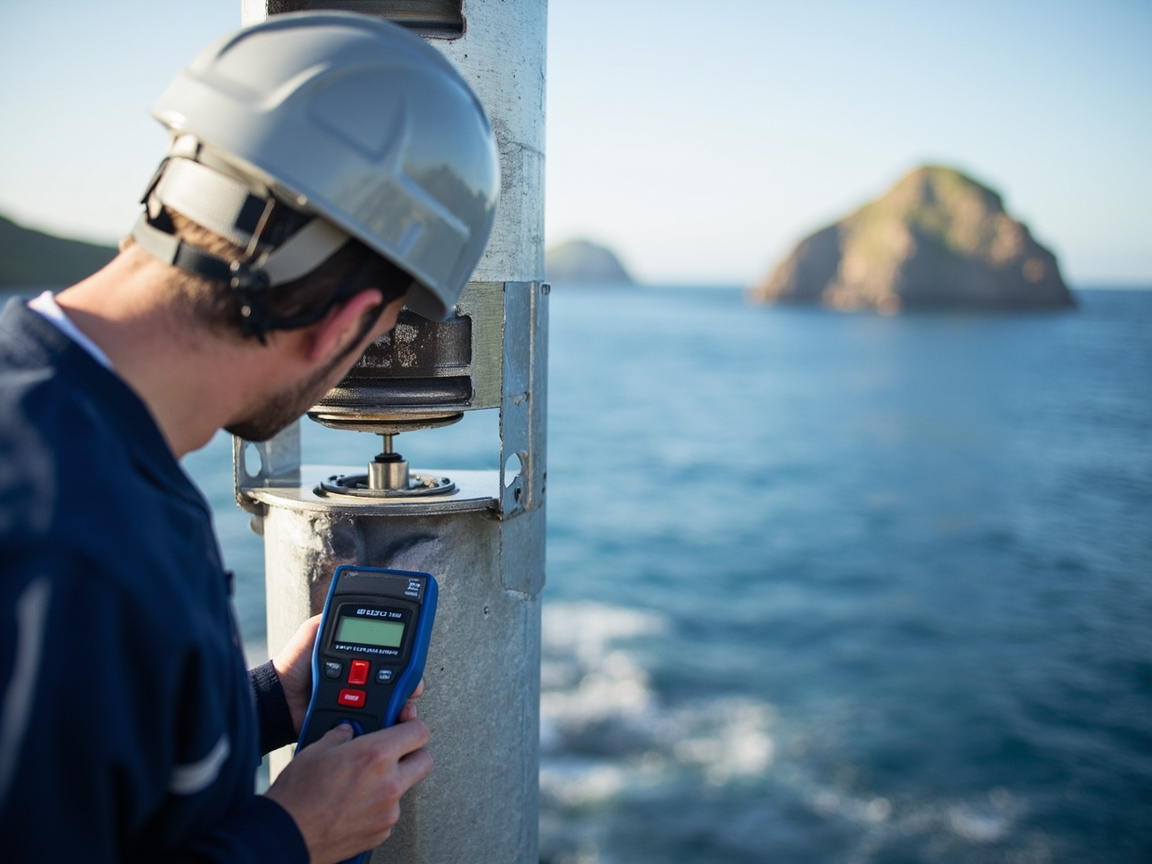
3. Gestion d'épaisseur : film humide contrôlé instantanément au peigne WFT, film sec mesuré par épaissimètre magnétique/à courants de Foucault (ISO 2808) par sondage ; selon la règle « 90/90 » de l'ISO 12944 — par ex. 90 % des points ≥ DFT spécifié, et tous les points ≥ 90 % de la valeur spécifiée.
La fenêtre environnementale est clé : l'ISO 12944-4 exige une température de l'acier ≥ 3 °C au-dessus du point de rosée, HR généralement ≤85 % (selon TDS produit), arrêt ou chauffage/déshumidification en pluie, neige, vent fort, basse température (< 5 °C ou limite produit). Le chantier en mer subit aussi une sedimentation rapide de brume saline ; l'enchaînement des opérations doit être serré, sablage et revêtement dans le même poste, éviter la rouille de retour nocturne.
VIII. Normes et réception : transformer le « beau » en « données »
La réception des grands ponts transmarins doit reposer sur des données quantifiables, normes courantes :
– Adhérence : GB/T 9286 quadrillage (classe 0/1 excellent), ASTM D4541 arrachement (exigence selon projet, souvent ≥5 MPa) ;
– Épaisseur de film : ISO 2808, GB/T 13452.2 ;
– Brouillard salin / corrosion cyclique : ISO 9227 (NSS), ASTM B117, ISO 12944-9 corrosion cyclique, ISO 20340 vieillissement ;
– Aspect : sans coulures, omissions, piqûres, cloques, teinte uniforme ;
– Certification du système : ponts majeurs exigent souvent que le système de revêtement passe une validation lab tiers selon ISO 12944-9 / ISO 20340 (ex. 4200 h corrosion cyclique + vieillissement UV).
À noter : ces « heures » de brouillard salin et corrosion cyclique sont des seuils courants, la valeur de réception dépend du cahier des charges et du rapport tiers du système ; ne pas fixer de chiffres hors rapport. En litige, la dispute fréquente est « heures de brouillard = années de vie » — réponse non ; l'essai accéléré sert de comparaison relative, la durée se juge par panneaux en site et niveaux ISO.
IX. Orientations de protection des projets typiques
En référence à plusieurs grands ponts transmer/transfluviaux connus (orientation technique, sans données non publiques) : Hangzhou Bay, Hong Kong-Zhuhai-Macao, Jiaozhou Bay, les poutres et tours utilisent généralement « apprêt époxy riche en zinc + couche intermédiaire époxy micacée + finition polyuréthane aliphatique / fluorocarbonée », avec renfort zone d'embruns et caissons. Point commun : norme d'abord, épaisseur clé, système zoné, traçabilité — conforme à ISO 12944 / GB/T 30790.
Évolution : tendance récente finition vers fluorocarbone, polysiloxane, pour allonger cycle de repeinture et réduire coût de maintenance ; apprêt vers époxy riche en zinc à l'eau, bas VOC, selon GB 30981-2020. Mais « système adapté, processus contrôlé, réception justifiée » reste immuable.
X. Stratégie de maintenance et repeinture
Même à 15–25 ans de vie, il faut boucle inspection—évaluation—réparation locale—repeinture globale :
– Inspection : chaque année, chalage, perte de brillant, points de rouille, perte d'épaisseur ;
– Réparation locale : meulage—apprêt—inter—finition, compatibilité neuf/ancien ;
– Repeinture globale : finition chalée en large, rouille confluente, évaluer et repeindre finition ou système ;
– Archive : dossier par travée/élément, comparé épaisseur/adhérence d'origine.
Kexin Materials (kexinMaterials) livre « système + limites procédé + manuel maintenance » : paramètres des 3 couches, DFT min par zone, fenêtre T/H, intervalle repeinture, pour maintenance fondée. Pour panorama normes, voir revue du système de normes des revêtements industriels.
XI. Erreurs de sélection courantes
Erreur 1 : plus épais = plus sûr. Faux. Trop épais → contrainte, fissuration, gaspillage ; selon ISO 12944 et TDS.
Erreur 2 : changer finition seule. Faux. Finiton doit être compatible ; changement de système → décollement, validation adhérence préalable.
Erreur 3 : caisson inaccessible = négligeable. Faux. Rouille interne difficile, traiter en C4 sérieux.
Erreur 4 : sabler puis peindre le lendemain. Faux. Retour de rouille rapide en mer, ≤4 h pour 1re couche.
Erreur 5 : heures de brouillard au hasard. Faux. Valeur doit venir du rapport tiers du système, pas d'impression.
XII. Arbitrage technico-économique du revêtement des grands ponts transmarins
En pratique, le revêtement n'est ni « plus cher mieux » ni « plus épais mieux », mais arbitrage sur cycle de vie. Vie prévue 15–25 ans : coût d'un revêtement conforme vs coûts de réparation, fermeture, sécurité évités, pas seulement matière initiale. Beaucoup baissent prix peinture en appel d'offres, ignorent complétude, accessibilité, contrôle — rouille précoce quelques années plus tard, coût de cycle plus élevé.
Matière : finition polyuréthane → fluorocarbone/polysiloxane, coût initial hausse, cycle repeinture allongé ; pour méga pont, éviter une fermeture-repeinture dépasse souvent l'écart. Apprêt : époxy zinc eau vs haute teneur, VOC et usage à peser selon GB 30981-2020 et site, pas prix seul.
Organisation : usine contrôlée, efficace, stable ; site dépend météo, cher, variable. Donc « usine plus de couches, moins de hauteur site » est stratégie qualité-coût. Caisson inaccessible : investir usine, pas risque post-fermeture.
Enfin, numérique et traçabilité changent l'économie : archive électronique sablage, épaisseur, adhérence, environnement par élément — soutient litige garantie, optimise projets suivants, réduit coûts. C'est le retour du « norme d'abord, traçabilité ».
XIII. Pratique de gestion des données qualité du revêtement des ponts
La qualité de la peinture des ponts ne peut pas se limiter à « avoir l'air plat », mais doit reposer sur des données consultables. Sur le chantier, on établit généralement des numéros de points de mesure d'épaisseur de film par élément et par section, et l'on saisit dans une base de données l'épaisseur de film sec conçue, l'épaisseur de film sec mesurée, la date de travaux et les paramètres environnementaux de chaque point de mesure, formant ainsi la base de « un dossier par portée, une courbe par pièce ». La valeur de cette gestion numérique des données est particulièrement évidente lors de la maintenance ultérieure et du traitement des litiges : lorsqu'un point de rouille apparaît sur une portée, l'unité de maintenance peut immédiatement extraire la courbe d'épaisseur de film d'origine, juger s'il s'agit d'un défaut d'épaisseur lors de l'application ou d'une dégradation ultérieure, et ainsi choisir une réparation locale ou une évaluation globale, plutôt que de décider selon l'impression visuelle.
L'inspection par sondage de l'adhérence doit également être institutionnalisée. Outre le classement courant par la méthode de quadrillage, il est recommandé d'établir une ligne de base quantitative par la méthode d'arrachement sur les éléments porteurs principaux, et d'archiver les résultats des inspections successives. Le rapport de vérification par brouillard salin et corrosion cyclique de tiers doit être conservé à long terme comme partie des documents de livraison ; ses heures mesurées et son mode de défaillance sont des preuves essentielles pour évaluer la durée de vie du système, bien supérieures à toute promesse verbale. La racine de nombreux litiges de chantier réside précisément dans l'absence de cette chaîne de vérification traçable, conduisant à des difficultés de définition des responsabilités.
Le dossier de maintenance est la boucle fermée de la gestion du cycle de vie complet du pont. L'établissement d'un registre continu de l'inspection annuelle, de la tendance de perte d'épaisseur de film, du grade de chalking de la finition et des enregistrements de réparations locales permet de soutenir la décision de repeinture, passant de « selon l'impression » à « selon les données ». Lorsque la perte d'épaisseur de film atteint la proportion critique de la marge de conception, ou que la ligne de base d'adhérence présente une baisse systématique, on peut déclencher une évaluation de repeinture globale, évitant de réagir passivement après l'aggravation de la dégradation structurelle, garantissant ainsi la sécurité et optimisant les coûts.
L'inspection numérique est en train de changer ce paradigme. Combinée à la reconnaissance d'images pour l'identification automatique des défauts de surface et à la surveillance de l'humidité, de la température et de la condensation basée sur l'IoT, l'unité de maintenance peut alerter avant l'augmentation du risque de corrosion, déplaçant la fenêtre de maintenance de « après panne » à « avant défaillance ». Pour les grands passages maritimes, cet effet de capitalisation des actifs de données fait que le retour sur l'investissement initial de peinture dépasse de loin le matériau lui-même, et répond également à la méthodologie sous-jacente de « norme en premier, archivage du processus », constituant la direction inévitable de l'exploitation et de la maintenance futures des ponts.
Dans le cycle de vie complet d'un pont maritime, la qualité de la peinture initiale détermine la charge de maintenance des décennies suivantes. De nombreux chantiers réduisent excessivement le prix unitaire du revêtement lors de l'appel d'offres, tout en négligeant le gain de durée de vie apporté par la complétude de la compatibilité et l'inspection du processus ; le résultat est une corrosion précoce quelques années après l'ouverture, payant un prix plus élevé. Par conséquent, la décision de peinture doit prendre comme cœur le coût de cycle de vie complet plutôt que le coût initial du matériau, inscrire les indicateurs de qualité dans des clauses contractuelles exécutables, et faire des normes, de l'épaisseur de film et de la réception des contraintes dures plutôt que des suggestions souples.
Questions fréquentes
Questions fréquentes
Q : Pourquoi les ponts maritimes sont-ils généralement conçus selon C5-M ?
R : C5-M est le grade combiné « corrosion très élevée + maritime/sels de dégivrage » dans l'ISO 12944-2. Les ponts maritimes sont soumis toute l'année à la brume marine salée, à la haute humidité et aux UV, avec un taux de corrosion bien plus élevé que les zones intérieures ; les éléments porteurs principaux sont donc généralement configurés selon C5-M pour le système et l'épaisseur de film, afin de correspondre à l'objectif de durée de protection de conception de 15 à 25 ans.
Q : Quelle est généralement l'épaisseur totale de film sec en environnement C5-M ?
R : Selon l'ISO 12944-5, avec le système « apprêt époxy riche en zinc + couche intermédiaire époxy micacée + finition polyuréthane aliphatique », la valeur minimale de DFT totale est généralement d'au moins 320 µm (selon le numéro de système spécifique). En pratique, se référer au dossier de conception et au TDS du produit ; les zones d'embruns et autres parties extrêmes seront plus élevées, souvent renforcées par métallisation ou protection cathodique.
Q : Quel est le rôle central de l'apprêt époxy riche en zinc ?
R : Le rôle central est la « protection cathodique » : la haute teneur en poudre de zinc dans le film forme une anode sacrificielle à la surface de l'acier ; lorsqu'un défaut local expose le fer, le zinc se corrode en priorité pour protéger l'acier ; en même temps, le zinc offre un certain effet de barrière et d'auto-réparation sur les défauts, constituant la première ligne de défense de la protection lourde.
Q : Pourquoi le traitement de surface doit-il atteindre Sa2.5 ?
R : Le grade de nettoyage par projection détermine directement l'adhérence et la durée de vie du revêtement. Sa2.5 (nettoyage par projection très complet) exige l'élimination essentielle de la calamine, de la rouille et des anciennes peintures, ne laissant que de légères taches, et est l'exigence minimale pour les éléments porteurs principaux du pont ; un grade inférieur raccourcira considérablement la durée de protection et augmentera le risque de corrosion précoce.
Q : Pourquoi contrôler les sels solubles (ions chlorure) ?
R : Si des ions chlorure résiduels sont présents à la surface des pièces de réparation en environnement marin, ils peuvent traverser le revêtement et provoquer « rouille en ampoule » et corrosion filiforme. Généralement selon la série ISO 8502, on contrôle les ions chlorure sous la valeur critique spécifiée au projet (objectif courant ≤50 mg/m²), et en cas de dépassement, un lavage ou un re-sablage est obligatoire.
Q : Pourquoi la caisson métallique du pont est-elle plus sujette aux problèmes à l'intérieur ?
R : L'intérieur de la caisson est fermé, mal ventilé et sujet à la condensation, et devient presque inaccessible à la maintenance ultérieure. Une fois l'application inégale ou l'épaisseur de film insuffisante, la rouille se propage à l'intérieur. Il faut donc traiter l'intérieur selon le grade C4 avec soin, ventilation forcée, et réaliser le contrôle d'épaisseur de film et d'aspect avant fermeture, éliminant le risque de manque de peinture avant fermeture.
Q : Quelle est la règle « 90/90 » pour la réception d'épaisseur de film ?
R : La pratique courante est : 90 % des points de mesure d'épaisseur ne sont pas inférieurs à la DFT spécifiée, et tous les points ne sont pas inférieurs à 90 % de la DFT spécifiée (les seuils spécifiques dépendent du règlement du projet). Cette règle équilibre uniformité et limite basse, évitant qu'une zone localement trop fine ne devienne un point de rupture pour la corrosion, et est la règle générale de réception complémentaire à l'ISO 12944.
Q : Quelles sont les exigences spéciales pour la peinture en zone d'embruns ?
R : La zone d'embruns, avec alternance humide/sec, haute teneur en oxygène et fort lessivage mécanique, présente la corrosion la plus intense, dépassant souvent la classification courante de l'ISO 12944. Il faut utiliser un époxy de protection lourde à fort épaisseur, voire combiné à la protection cathodique, DFT souvent ≥500 µm (selon conception), et accorder de l'importance au recouvrement des arêtes et à la conception résistante aux chocs.
Q : Que faire si l'ancien et le nouveau revêtement sont incompatibles lors du repeinturage du pont ?
R : Il faut d'abord faire une vérification d'adhérence intercouche (GB/T 9286, ASTM D4541). En cas d'incompatibilité, il faut éliminer complètement l'ancienne couche jusqu'à une surface conforme avant de procéder selon le système ; ne pas appliquer directement une nouvelle peinture sur une ancienne inconnue risquant un décollement en plaque entière.
Q : Comment juger s'il faut une réparation locale ou un repeinturage global ?
R : Établir l'inspection annuelle et le dossier de peinture ; lorsque la finition n'a qu'un chalking local et des points de rouille isolés, faire une réparation locale ; lorsque les points de rouille sont étendus, la perte d'épaisseur de film est large et l'adhérence baisse, évaluer un repeinturage global. La décision doit être basée sur les données plutôt que l'impression visuelle, combinée à l'estimation de la durée de vie résiduelle.
Lecture complémentaire
- Peinture navale et protection des ballasts : du IMO PSPC au système de revêtement IMO
- Anticorrosion des galeries techniques urbaines : compatibilité des aciers en espace clos et environnement interne
- Traité général des systèmes de revêtement de protection industrielle : grades de corrosion ISO 12944 et conception de compatibilité
– Conception générale de compatibilité anticorrosion pour structures en acier : du pont à la structure en acier générale, le principe de compatibilité « apprêt — intermédiaire — finition » et la logique d'épaisseur de film.
– Synthèse du système de normes de revêtement industriel : examen systématique de la hiérarchie et des limites d'application des normes ISO 12944, GB/T 30790, ASTM, etc.
– Points clés de peinture anticorrosion des mâts éoliens en mer : même environnement maritime C5-M, comparer pont et mât sur les similitudes et différences de protection en zone d'embruns.