—
title: Caso de revestimento anticorrosivo de ponte transoceânica: sistema de proteção de estruturas de aço em ambiente atmosférico marinho
slug: app-bridge
focuskw: Revestimento de ponte
metadesc: A ponte transoceânica situa-se num ambiente marinho de alta corrosão C5-M. Com base na ISO 12944 e na GB/T 30790, este artigo analisa o sistema de revestimento anticorrosivo, a espessura de filme, o tratamento de superfície e os pontos de inspeção e aceitação de construção de caixões de aço, cabos e pilares.
categories: Conhecimento técnico
—
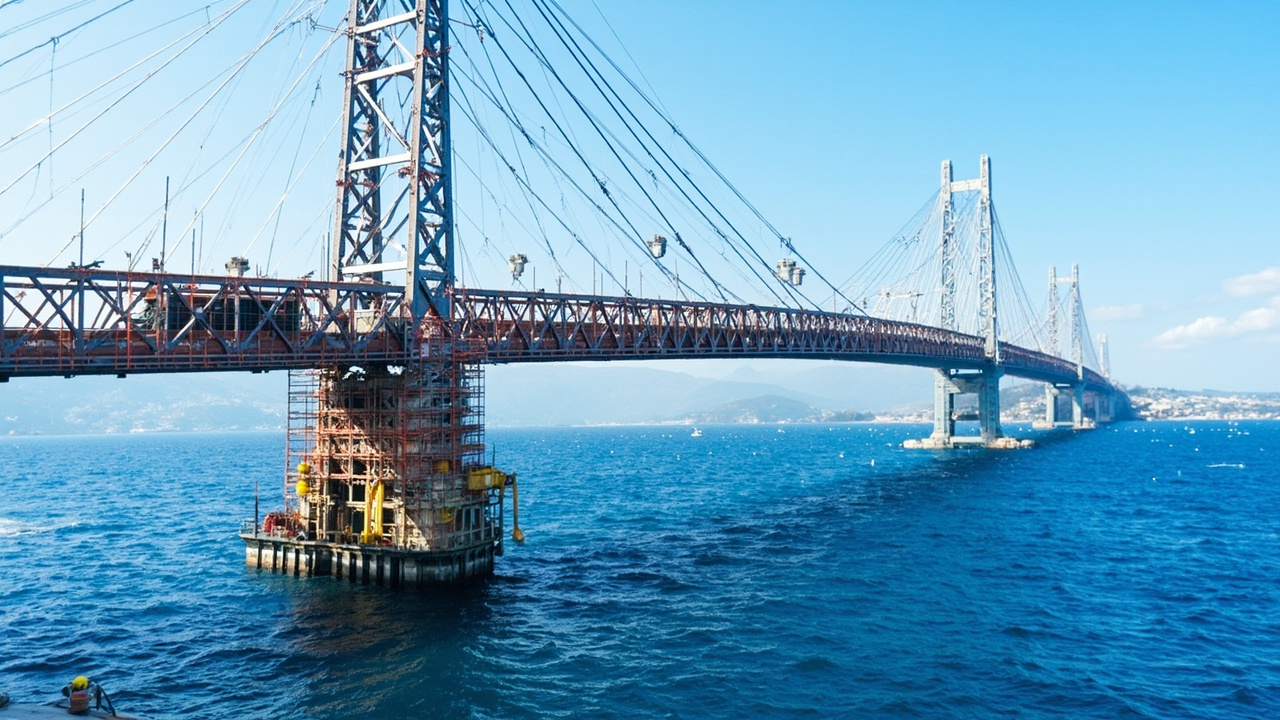
A ponte transoceânica é uma das categorias de infraestrutura de transporte com ambiente de corrosão mais severo. A combinação de iões de cloreto transportados pelo vento marítimo, alta humidade, alternância húmido-seco e radiação ultravioleta faz com que a taxa de corrosão das estruturas de aço seja muito superior à do interior. De acordo com a classificação de ambientes de corrosão da ISO 12944-2:2018, a zona de respingo e a zona atmosférica marinha de pontes transoceânicas são geralmente classificadas como C5-M (alta corrosão, ambiente marinho), cuja agressividade é várias vezes superior à atmosfera industrial comum C4. Por esta razão, o revestimento de pontes não é tão simples como "passar uma camada de tinta", mas sim um projeto de sistema de proteção baseado em normas, com a espessura de filme como núcleo e a compatibilidade entre camadas como lógica.
Como fornecedor técnico de revestimento anticorrosivo industrial pesado, a Kexin New Materials (kexinMaterials) acumulou experiência em sistemas de compatibilidade no revestimento protetor de caixões de aço e cabos em vários projetos transriberinhos e transoceânicos. Este artigo combina a série ISO 12944, a série GB/T 30790 equivalente adotada na China, e as práticas comuns de construção e aceitação na indústria de pontes, para decompor os pontos técnicos do revestimento anticorrosivo de pontes transoceânicas, ajudando unidades de design, construção e manutenção a elevar o "julgamento por experiência" a "dados normativos citáveis". Para a lógica geral de compatibilidade de estruturas de aço, pode também consultar o design de compatibilidade anticorrosiva geral para estruturas de aço.
I. Ambiente de corrosão e classificação de pontes transoceânicas
Para selecionar o sistema de revestimento correto, primeiro compreenda o ambiente. A ISO 12944-2:2018 divide o ambiente de corrosão atmosférica em cinco níveis, de C1 (muito baixo) a C5 (muito alto), acrescentando "M" para indicar exposição marinha ou a sais de degelo. Diferentes partes da ponte transoceânica correspondem a diferentes níveis:
– Zona atmosférica marinha (acima do tabuleiro, afetada por névoa salina do vento marítimo): geralmente C5-M;
– Zona de respingo e zona de maré (faixa de variação do nível de água): corrosão mais intensa, frequentemente além da classificação comum da ISO 12944, requerendo reforço especial ou proteção catódica complementar;
– Zona submersa: depende principalmente do revestimento de barreira combinado com proteção catódica por ânodo de sacrifício/corrente impressa;
– Interior do caixão (fechado, alta humidade, propensão a condensação): embora não sofra diretamente névoa salina, tem humidade interna alta e ventilação fraca, geralmente tratado como ambiente interno C4–C5, com exigências mais altas de ventilação de construção e uniformidade de espessura de filme.
A classificação ambiental não é teoria abstrata. A ISO 9223 fornece métodos para determinar o nível de corrosão com base em poluentes (dióxido de enxofre, taxa de deposição de cloretos) e proporção de tempo de temperatura e humidade. No design de projeto, frequentemente utiliza-se placas de exposição no local ou dados de corrosão de estruturas vizinhas para calibração. O nível de corrosão decide diretamente "quantos µm de filme, quantas camadas de tinta, que resina escolher", sendo o ponto de partida de todo o sistema de revestimento.
Mais ainda, os iões de cloreto na atmosfera marinha não apenas corroem o metal na fase inicial, mas continuam a migrar para a interface revestimento/metal durante o serviço do revestimento. Uma vez que o revestimento tenha microporos, riscos ou pontos fracos de aderência, o enriquecimento de cloretos acelera a formação de pilhas de corrosão localizada. É também por isso que o design de revestimento de pontes transoceânicas não pode buscar apenas "integridade visual", mas deve considerar simultaneamente "barreira de longo prazo" e "capacidade de autocura de defeitos (como proteção catódica de primário rico em zinco)".
II. Sistema de compatibilidade típico: lógica de três camadas primário-intermédio-acabamento
O sistema principal de compatibilidade para estruturas de aço de pontes transoceânicas segue a estrutura clássica de três camadas "primário epóxi rico em zinco + camada intermédia epóxi com óxido de ferro micáceo + acabamento de poliuretano alifático", o que está altamente alinhado com o sistema C5-M recomendado pela ISO 12944-5:2008 (e GB/T 30790.5):
1. Primário epóxi rico em zinco (Zinc-rich epoxy primer): o teor de pó de zinco é geralmente controlado conforme os requisitos da norma para primários ricos em zinco (o teor de pó de zinco no filme seco de tinta é geralmente conforme o sistema, sistemas de alto zinco comuns na ordem de 80%), dependendo da "anodo de sacrifício" do zinco para fornecer proteção catódica ao aço e proteção eletroquímica a defeitos de superfície (como falhas de cobertura, danos). Quando o revestimento está localmente danificado expondo o ferro, o zinco corrói primeiro, atrasando a expansão da oxidação do substrato de aço.
2. Camada intermédia epóxi com óxido de ferro micáceo (Micaceous iron oxide intermediate, MIO): as escamas de óxido de ferro micáceo dispostas paralelamente formam um "labirinto de barreira", prolongando significativamente o caminho de penetração de meios corrosivos, ao mesmo tempo fornecendo boa aderência intermédia e acumulação de espessura para o acabamento. A sua estrutura laminar também inibe a transparência visual de defeitos na camada inferior.
3. Acabamento de poliuretano alifático (Aliphatic polyurethane topcoat): resistência às intempéries, retenção de brilho, anti-UV, resistindo ao envelhecimento por UV marinho e névoa salina, determinando a vida útil visual da ponte. Em comparação com poliuretano aromático, o sistema alifático amarelece menos e pulveriza mais lentamente sob exposição UV prolongada.
Segundo a ISO 12944-5, em ambiente C5-M com o sistema acima "primário rico em zinco + epóxi micáceo + acabamento de poliuretano", o valor mínimo da espessura total de filme seco (DFT) é geralmente não inferior a 320 µm (específico conforme número de sistema e TDS do produto). Este número não é arbitrário: é a garantia mínima de espessura de filme para objetivo de vida de proteção 15–25 anos, validada por corrosão cíclica em laboratório (ISO 12944-9 / procedimento ISO 20340) e exposição de longo prazo. Deve-se enfatizar que o "limite inferior" de espessura não equivale a "ótimo"; na prática de projeto frequentemente adota-se valor próximo ao limite superior para reservar margem de manutenção.
III. Comparação de diferenças de compatibilidade por parte
Os mecanismos de corrosão de cada parte da ponte transoceânica são diferentes, e a compatibilidade deve ser desenhada de forma diferenciada. A tabela abaixo resume os pontos do sistema para partes comuns:
| Parte | Nível de corrosão | Compatibilidade recomendada | Intervalo típico de DFT | Ponto de controlo chave |
|---|---|---|---|---|
| Superfície externa do caixão de aço | C5-M | Epóxi rico em zinco + epóxi micáceo + poliuretano alifático | 280–360 µm | Compatibilidade intermédia, resistência às intempéries do acabamento |
| Interior do caixão de aço | C4 (alta humidade interna) | Epóxi rico em zinco + epóxi de película espessa/micáceo | 200–280 µm | Ventilação, prevenção de condensação, sem falhas de cobertura |
| Torre da ponte (acima da zona de respingo) | C5-M | Igual ao caixão externo, ou sistema epóxi reforçado | 320–400 µm | Acessibilidade de construção, uniformidade de espessura de filme |
| Zona de respingo/zona de maré | Extremo | Epóxi anticorrosivo pesado + possível proteção catódica complementar | ≥500 µm (conforme design) | Alternância húmido-seco, impacto mecânico |
| Cabo (fios de aço paralelos) | C5-M | Fio de aço galvanizado/epóxi + envoltório/camada externa protetora | Conforme estrutura do cabo | Selagem completa, prevenção de corrosão em fresta |
| Caixa de ancoragem de aço / apoio | C5-M | Epóxi de película espessa + poliuretano | 320–400 µm | Revestimento de cantos, tratamento com zinco adicionado |
Deve-se enfatizar: o DFT da tabela acima é "intervalo típico" e não valor absoluto; na prática deve seguir o documento de design e o TDS do produto utilizado. Qualquer alteração de compatibilidade deve passar por avaliação de compatibilidade e verificação de aderência (como método de quadrícula GB/T 9286, método de arranque ASTM D4541), não substituindo uma camada por intuição. Para zonas limite como a de respingo, simplesmente aumentar a espessura do revestimento orgânico pode não ser suficiente; frequentemente requer combinação com metalização por pulverização (alumínio/zinco) ou proteção catódica, formando dupla linha de defesa "revestimento + eletroquímica".
IV. Especificidade da proteção interna do caixão de aço
O interior do caixão de aço é a área mais facilmente negligenciada e propensa a problemas no revestimento de pontes. É fechado, mal ventilado e propenso a condensação por variação térmica diária; uma vez que o primário seja desigual ou com espessura insuficiente, a oxidação interna difunde-se de ponto a superfície. Na engenharia adotam-se geralmente:
– Sistema de duas camadas interno com primário epóxi rico em zinco + camada intermédia epóxi micáceo/de película espessa, DFT controlado em 200–280 µm;
– Ventilação forçada durante construção, humidade relativa ≤85% e temperatura da chapa de aço acima do ponto de orvalho em mais de 3℃ (conforme condições de construção ISO 12944-4);
– Para reforços, soldas, cantos e outras zonas de "perda de espessura", adota-se pré-revestimento (stripe coat) para garantir cobertura de cantos;
– Antes do fecho da caixa, medição por amostragem de espessura de filme húmido/seco interno e inspeção visual, evitando impossibilidade de retoque após fecho.
Isto difere de estruturas de aço de construção comum: o interior do caixão é quase inacessível para manutenção, portanto "fazer certo à primeira" é muito mais importante do que "retocar depois". Na prática deve ainda notar-se: o interior do caixão frequentemente retém fumo de soldadura e óleos; antes do jateamento deve completar-se desengorduramento e remoção de poeira; após fecho, se houver falha de cobertura, geralmente só é possível tratamento local via porta de homem, com qualidade difícil de garantir, pelo que a inspeção final antes do fecho deve ser escrita como nó de controlo chave na ficha de processo.
V. Proteção de cabos e placa ortotrópica
Os cabos de pontes estaiadas e suspensas modernas são maioritariamente feixes de fios de aço paralelos galvanizados a quente ou com revestimento epóxi, com camada externa envoltória ou revestimento externo. A falha do cabo origina-se frequentemente de "corrosão em fresta" — a água infiltra-se ao longo da cabeça de ancoragem ou da camada envoltória, atuando longamente em ambiente fechado. As medidas de proteção incluem: selagem da cabeça de ancoragem, fita envoltória do corpo do cabo + camada externa de poliuretano/fluorocarbono, inspeção regular de tensão do cabo e visual.
A placa ortótropa (sistema de pavimento da ponte), por estar sujeita a cargas repetidas de rodas e tensões de fadiga, exige um revestimento que enfatize "flexibilidade + resistência ao desgaste + resistência ao impacto de pedras". O acabamento seleciona frequentemente poliuretano alifático ou até tinta de fluorocarbono, para garantir retenção de brilho a longo prazo e resistência à sujidade. O revestimento nas zonas de fissura por fadiga tende a abrir juntamente com o substrato, pelo que há exigências mais elevadas relativamente à adesão entre camadas e à elongação na rutura. Para as placas ortótropas sob o pavimento de aço da ponte, envolve-se frequentemente a coordenação da interface "revestimento + pavimento asfáltico", sendo necessário evitar conflitos de adesão entre o sistema de revestimento e o pavimento subsequente.VI. Tratamento de superfície: Sa2.5 é a linha de base
Independentemente da sofisticação do sistema, o tratamento de superfície determina mais de 60% da vida útil do revestimento. A ISO 8501-1:2007 define os graus de limpeza por jateamento como Sa1, Sa2, Sa2.5, Sa3. Os elementos estruturais principais de pontes transoceânicas exigem quase invariavelmente Sa2.5 (limpeza por jateamento muito completa): a superfície do aço não apresenta óleos ou gorduras visíveis, e as cascas de óxido, ferrugem e revestimentos antigos são essencialmente removidos, restando apenas vestígios de manchas ligeiras pontuais ou estriadas.
O controlo complementar inclui ainda:
– Rugosidade superficial (profundidade do perfil de ancoragem): segundo a ISO 8503, tipicamente controlada entre 40–80 µm, garantindo adesão sem consumo excessivo de revestimento; rugosidade excessiva causa espessura de filme insuficiente nos picos, e insuficiente causa fraco engrenamento mecânico.
– Sais solúveis (cloretos, ferritos): em peças de reparação marítimas, cloretos em excesso na superfície "penetram" o revestimento causando ferrugem bolhosa, devendo ser testados segundo ISO 8502-6/-9 e mantidos abaixo do valor crítico (muitas normas exigem ≤50 mg/m², conforme especificação do projeto).
– Óleos e poeira: avaliar o grau de poeira segundo ISO 8502-3 para evitar comprometer a adesão; o abrasivo de jateamento deve preferir escória de cobre, grão de aço, etc., sendo estritamente proibido o uso de areia marinha (com sal).
Após o tratamento, deve aplicar-se o primário de oficina ou a primeira camada de tinta o mais rápido possível (tipicamente dentro de 4 horas, menos em ambiente húmido) para evitar reoxidação. Para zonas de parafusos de alta resistência que necessitam manter o coeficiente de deslizamento, deve evitar-se a contaminação da superfície de fricção pelo revestimento, usando frequentemente mascaramento local ou tratamento especial.
VII. Processo de aplicação e gestão de espessura de filme
A pintura de pontes transoceânicas combina geralmente "pintura em fábrica + retoque/ pintura de segmento de fecho no local":
1. Em fábrica: as vigas de aço concluem jateamento e primário, camada intermédia, e até parte do acabamento antes da montagem; usa-se principalmente pulverização airless, garantindo uniformidade e eficiência de espessura.
2. No local: após fecho, soldaduras e zonas danificadas faz-se tratamento secundário de superfície (frequentemente jateamento local ou lixagem com ferramenta motorizada até St3/ Sa2.5 local), seguido de retoque conforme o sistema.
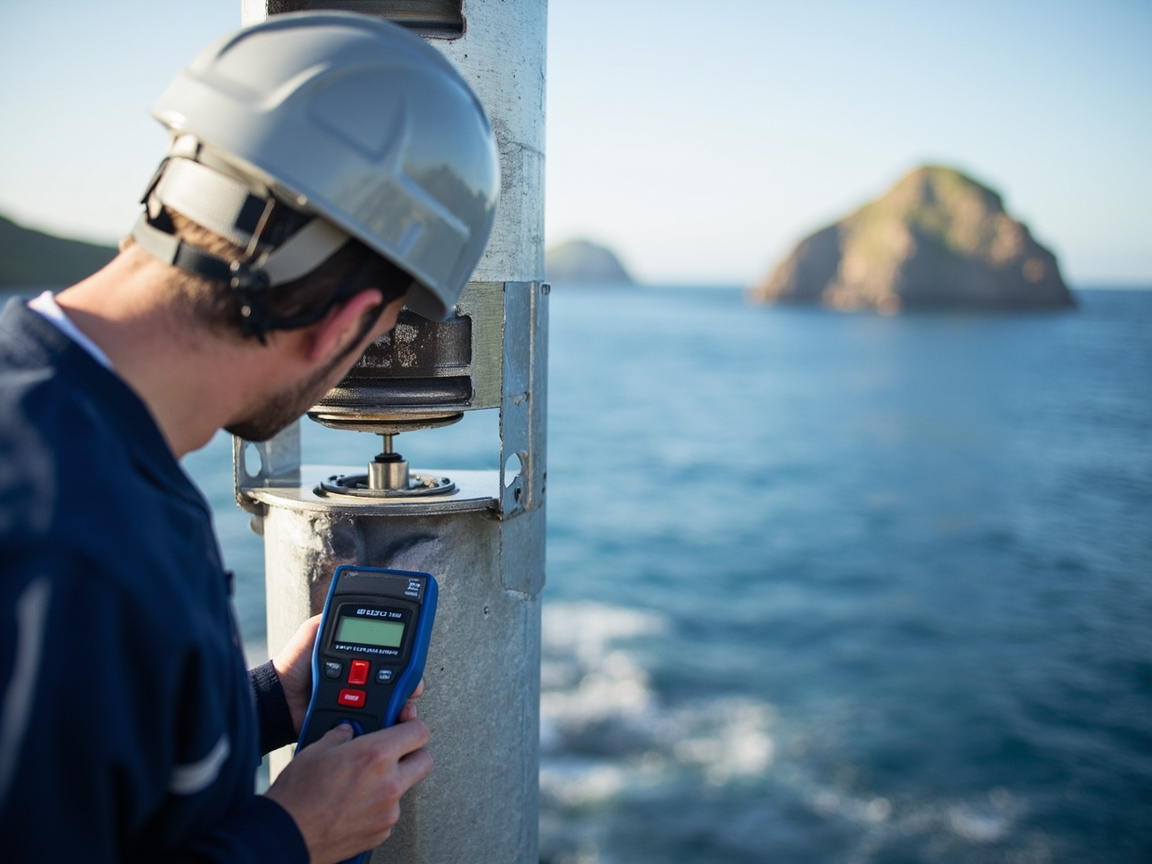
3. Gestão de espessura: filme húmido controlado em tempo real com pente de WFT, filme seco medido por amostragem com medidor magnético/por correntes de Foucault (ISO 2808); segundo a "regra 90/90" da ISO 12944 — por exemplo, 90% dos pontos medidos não inferiores ao DFT especificado, e todos os pontos não inferiores a 90% do valor especificado.
A janela ambiental é crítica: a ISO 12944-4 exige temperatura do aço pelo menos 3℃ acima do ponto de orvalho, humidade relativa geralmente ≤85% (conforme TDS do produto); chuva, neve, vento forte e baixa temperatura (abaixo de 5℃ ou limite inferior do produto) exigem paragem ou aquecimento/desumidificação. A construção offshore enfrenta ainda deposição rápida de névoa salina, pelo que a sequência de operações deve ser compacta, jateamento e pintura preferencialmente na mesma turno, evitando reoxidação noturna.
VIII. Normas e aceitação: transformar "bonito" em "dados"
A aceitação de pontes transoceânicas deve basear-se em dados quantificáveis, normas comuns incluem:
– Adesão: GB/T 9286 método de grelha (grau 0/1 é ótimo), ASTM D4541 método de arrancamento (exigência conforme projeto, comum ≥5 MPa);
– Espessura de filme: ISO 2808, GB/T 13452.2;
– Névoa salina/ corrosão cíclica: ISO 9227 (névoa salina neutra NSS), ASTM B117, ISO 12944-9 corrosão cíclica, ISO 20340 programa de envelhecimento;
– Aparência: sem escorrimentos, falhas de cobertura, poros, bolhas, cor uniforme;
– Certificação do sistema de revestimento: pontes importantes exigem frequentemente que o sistema de tinta passe verificação laboratorial de terceiros segundo ISO 12944-9 / ISO 20340 (ex.: 4200 h corrosão cíclica + envelhecimento UV combinados).
Note-se: as "horas" de névoa salina e corrosão cíclica acima são limiares comuns de verificação da indústria; os valores de aceitação específicos dependem do caderno de encargos do projeto e do relatório de terceiros do sistema selecionado, não devendo fixar-se números sem o relatório. Em disputas de obra, a controvérsia mais comum é precisamente "se as horas de névoa salina equivalem a anos de vida útil" — a resposta é negativa, o ensaio acelerado serve apenas para comparação relativa, e a determinação da vida útil deve integrar painéis de exposição em campo e níveis de durabilidade normativos.
IX. Orientação de proteção em projetos típicos
Tomando como referência algumas pontes transoceânicas/ fluviais conhecidas domésticas (apenas para ilustrar orientação técnica, sem citar dados não públicos): Ponte Transoceânica de Hangzhou Bay, Ponte Hong Kong-Zhuhai-Macau, Ponte Baía de Jiaozhou em Qingdao, etc., as vigas principais e torres adotam geralmente o sistema "primário epóxi rico em zinco + camada intermédia epóxi micácea + acabamento poliuretano alifático/ fluorocarbono", com reforço separado em zona de respingo e interior de caixões. A característica comum destes projetos é: norma em primeiro lugar, espessura como prioridade, sistema por zonas, registo de processo. Isto está em linha com a metodologia ISO 12944 / GB/T 30790.
Em termos de evolução técnica, nos últimos anos as tintas de acabamento de pontes tendem para fluorocarbono e polysiloxano, para prolongar o ciclo de repintura e reduzir custo de manutenção do ciclo de vida; no primário, melhorias contínuas em epóxi rico em zinco à base de água e sistemas de baixo VOC, para cumprir limites ambientais como GB 30981-2020. Mas independentemente da atualização de materiais, o princípio de "sistema compatível, processo controlável, aceitação fundamentada" permanece inalterado.
X. Estratégia de manutenção e repintura
Mesmo com uma pintura inicial de 15–25 anos de vida de projeto, deve estabelecer-se um ciclo de inspeção—avaliação—reparo local—repintura global:
– Inspeção: anualmente verificar pulverização do acabamento, perda de brilho, pontos de ferrugem, perda de espessura;
– Reparo local: para pontos danificados, processo "lixar—repor primário—repór intermédia—repór acabamento", atentando à compatibilidade novo/velho;
– Repintura global: quando acabamento pulveriza em larga área ou ferrugem se generaliza, avaliar e repintar acabamento ou refazer sistema completo;
– Registo: criar arquivo de pintura por vão e componente, comparando com espessura e adesão originais.
Kexin New Materials (kexinMaterials) na compatibilização de pontes adota a entrega conjunta de "sistema de revestimento + limites de processo + manual de manutenção": não só fornece parâmetros dos três layers primário/intermédio/acabamento, como indica DFT mínimo por zona, janela de temperatura/humidade e intervalo de repintura, permitindo à unidade de manutenção ter base, reduzindo falhas precoces por confusão de sistema. Para o panorama das normas, ver revisão do sistema normativo de revestimento industrial.
XI. Erros comuns de seleção
Erro 1: espessura maior é mais seguro. Errado. Espessura acima do limite de processo aumenta tensão interna, facilita fissura e desperdiça material; deve controlar-se conforme intervalo ISO 12944 e TDS.
Erro 2: trocar só acabamento sem trocar sistema. Errado. Acabamento e camada inferior devem ser compatíveis; substituição entre sistemas causa frequentemente descolamento intercamadas, devendo validar-se adesão antes da alteração.
Erro 3: interior de caixão inacessível logo irrelevante. Errado. Ferrugem em interior fechado é difícil de manter; deve construir e inspecionar conforme grau C4.
Erro 4: jatear hoje e pintar amanhã está bem. Errado. Ambiente marinho húmido reoxida rapidamente; primeira camada deve concluir-se no tempo previsto (comum ≤4 h).
Erro 5: horas de névoa salina escrevem-se à vontade. Errado. Valores de aceitação de névoa salina/ corrosão cíclica devem vir de relatório de verificação de terceiros do sistema usado, não por impressão.
XII. Compromisso técnico-económico da pintura de pontes transoceânicas
Na prática de obra, a solução de pintura nunca é "mais cara melhor" ou "mais espessa melhor", mas um compromisso técnico-económico no ciclo de vida. A vida de proteção de projeto da ponte é tipicamente 15–25 anos, o que significa que o custo de uma pintura qualificada deve comparar-se com o custo de reparos, cortes de via e acidentes evitados, não apenas com o custo inicial de material. Muitos projetos esmagam o preço unitário da tinta na fase de concurso, ignorando o ganho de vida por integridade de sistema, acessibilidade de aplicação e inspeção de processo, resultando em ferrugem precoce poucos anos após abertura, pagando custo de ciclo de vida superior.
Na seleção de materiais, upgrade de acabamento de poliuretano alifático comum para fluorocarbono ou polysiloxano sobe custo inicial, mas prolonga significativamente o ciclo de repintura; para passagens transoceânicas de grande porte, reduzir uma repintura com ponte fechada compensa largamente o diferencial de material. No primário, epóxi rico em zinco à base de água e epóxi rico em zinco alto sólidos têm compromissos distintos em VOC e hábito de aplicação, devendo julgar-se com GB 30981-2020 e condições de campo, não só por preço unitário.
A economia da organização de obra é igualmente chave. Pintura em fábrica tem ambiente controlado, eficiência e estabilidade; retoque no local sofre clima e espaço, com qualidade flutuante e custo alto. Logo "fazer em fábrica o máximo de camadas, reduzir trabalho em altura no local" é estratégia geral de qualidade e custo. Para interiores de caixão inacessíveis, prefere-se investir em fábrica a deixar risco após fecho.
Por fim, digitalização e rastreabilidade estão a mudar o modelo económico da pintura de pontes. Guardar eletronicamente grau de jateamento, espessura, adesão e parâmetros ambientais de cada componente suporta definição de responsabilidade em garantia e otimiza sistema e limites de processo de projetos futuros, formando ativo técnico de redução contínua de custo. Este é o retorno económico do princípio norma primeiro e registo de processo.
XIII. Prática de gestão de dados de qualidade da pintura de pontes
A qualidade da pintura de pontes não pode ficar em "parece plana", mas deve recair em dados pesquisáveis. Na engenharia, costuma-se estabelecer números de pontos de medição de espessura de filme por componente e secção, registando na base de dados a espessura de filme seco projetada, a espessura de filme seco medida, a data de construção e os parâmetros ambientais de cada ponto de medição, formando a base de "um arquivo por vão, uma curva por peça". O valor desta gestão digitalizada destaca-se especialmente na manutenção posterior e no tratamento de disputas: quando surgem pontos de ferrugem num vão, a unidade de manutenção pode imediatamente recuperar a curva original de espessura de filme, determinar se se trata de espessura insuficiente na aplicação ou de dano posterior, e assim escolher reparação local ou avaliação global, em vez de decidir por impressão visual.
A inspeção por amostragem da aderência também deve ser institucionalizada. Além da classificação rotineira por método de grade, para os componentes principais de suporte deve estabelecer-se uma linha de base quantitativa por método de arrancamento, arquivando os resultados de todas as inspeções. O relatório de verificação de névoa salina e corrosão cíclica por terceiros deve ser preservado a longo prazo como parte dos documentos de entrega da obra; as suas horas de ensaio reais e o modo de falha são evidência central para avaliar a vida útil do sistema, muito superiores a qualquer promessa verbal. A raiz de muitos litígios de obras é precisamente a falta desta cadeia de verificação rastreável, o que dificulta a definição de responsabilidades.
O arquivo de manutenção é o fecho do ciclo de gestão do ciclo de vida completo da ponte. O estabelecimento de um registo contínuo de inspeção anual, tendência de perda de espessura de filme, grau de pulverização do acabamento e registo de reparações locais suporta a decisão de repintura de "por impressão" para "por dados". Quando a perda de espessura de filme atinge a proporção crítica da margem projetada, ou quando a linha de base de aderência apresenta uma queda sistémica, pode desencadear-se a avaliação de repintura global, evitando reagir passivamente após a ampliação do dano estrutural, garantindo a segurança e otimizando os custos.
A inspeção digitalizada está a mudar este paradigma. Combinando o reconhecimento automático de defeitos superficiais por reconhecimento de imagem e a monitorização de temperatura, humidade e condensação baseada em IoT, a unidade de manutenção pode alertar antes do aumento do risco de corrosão, antecipando a janela de manutenção de "após falha" para "antes da falha". Para grandes passagens marítimas, este efeito composto de ativos de dados faz com que o retorno do investimento inicial em pintura ultrapasse em muito o próprio material, e responde à metodologia subjacente de norma em primeiro lugar e arquivo de processo, sendo a direção inevitável da operação e manutenção futura de pontes.
No ciclo de vida completo de uma ponte transmarítima, a qualidade da pintura inicial determina o ónus de manutenção das décadas seguintes. Muitas obras reduzem excessivamente o preço unitário do revestimento na fase de concurso, mas negligenciam o ganho de vida útil trazido pela integridade do sistema e inspeção de processo, resultando em corrosão precoce poucos anos após a abertura ao trânsito, pagando um preço mais alto. Por isso, a decisão de pintura deve ter como núcleo o custo de ciclo de vida e não a taxa inicial de material, escrevendo os indicadores de qualidade em cláusulas contratuais executáveis, tornando norma, espessura de filme e aceitação restrições rígidas e não sugestões flexíveis.
Perguntas Frequentes
Perguntas Frequentes
Pergunta: Por que as pontes transmarítimas são geralmente projetadas segundo C5-M?
Resposta: C5-M é a classe combinada de "corrosão muito elevada + mar/agentes desgelantes" na ISO 12944-2. As pontes transmarítimas estão sujeitas todo o ano a névoa marinha salina, alta humidade e radiação UV, tendo uma taxa de corrosão muito superior à do interior, pelo que os componentes principais de suporte adotam geralmente sistemas e espessuras segundo C5-M, para corresponder ao objetivo de vida útil de proteção projetada de 15–25 anos.
Pergunta: Qual a espessura total de filme seco (DFT) geralmente em ambiente C5-M?
Resposta: Segundo a ISO 12944-5, ao adotar o sistema "primário epóxi rico em zinco + camada intermédia epóxi com micáceo de ferro + acabamento de poliuretano alifático", o valor mínimo de DFT total é geralmente não inferior a 320 µm (conforme o número de sistema específico). Na prática, segue-se o documento de projeto e o TDS do produto; zonas extremas como a zona de respingo de ondas são ainda maiores, frequentemente reforçadas por metalização ou proteção catódica.
Pergunta: Qual o papel central do primário epóxi rico em zinco?
Resposta: O papel central é a "proteção catódica": o elevado teor de pó de zinco no filme de tinta forma um ânodo de sacrifício na superfície do aço; quando o revestimento se rompe localmente expondo o ferro, o zinco corrói primeiro protegendo o aço; simultaneamente, o zinco fornece alguma barreira e efeito de autocura em defeitos, sendo a primeira linha de defesa de sistemas de anticorrosão pesada.
Pergunta: Por que o tratamento de superfície deve atingir Sa2.5?
Resposta: O grau de limpeza por jato determina diretamente a aderência e vida útil do revestimento. Sa2.5 (limpeza por jato muito completa) exige remoção básica de cascas de óxido, ferrugem e tinta antiga, restando apenas manchas ligeiras, sendo o requisito mínimo para componentes principais de suporte de pontes; abaixo deste grau encurta-se muito a vida útil da proteção e aumenta-se o risco de corrosão precoce.
Pergunta: Por que controlar os sais solúveis (iões cloreto)?
Resposta: Se a superfície de peças reparadas em ambiente marinho retiver iões cloreto, estes penetram o revestimento provocando "ferrugem bolhosa" e corrosão filamentar. Geralmente testa-se segundo a série ISO 8502 e controla-se o cloreto abaixo do valor crítico definido no projeto (alvo comum da ordem de ≤50 mg/m²); em excesso, deve lavar-se com água ou rejatear.
Pergunta: Por que o interior da caixa de aço é mais propenso a problemas?
Resposta: O interior da caixa é fechado, com ventilação pobre e propício a condensação, e quase inacessível para manutenção posterior. Uma vez aplicado de forma desigual ou com espessura insuficiente, a ferrugem propaga-se no interior. Por isso, o interior deve ser aplicado seriamente segundo classe C4, com ventilação forçada, e inspeção de espessura e aspeto antes do fecho, eliminando o risco de falta de cobertura antes do fecho.
Pergunta: O que é a regra "90/90" na aceitação de espessura de filme?
Resposta: A prática comum é: 90% dos pontos de medição não inferiores ao DFT estipulado, e todos os pontos não inferiores a 90% do DFT estipulado (os limites específicos seguem a norma do projeto). Esta regra equilibra uniformidade e limite inferior, evitando que zonas localmente finas se tornem pontos de partida de corrosão, sendo a régua geral de aceitação complementar à ISO 12944.
Pergunta: Que requisitos especiais tem a pintura na zona de respingo de ondas?
Resposta: A zona de respingo tem alternância húmido-seco, alto teor de oxigénio e forte erosão mecânica, sendo a corrosão mais intensa, frequentemente acima da classificação habitual da ISO 12944. Requer epóxi de espessura pesada anticorrosivo ou mesmo proteção catódica complementar, DFT muitas vezes ≥500 µm (conforme projeto), com atenção a revestimento de arestas e design resistente a impacto.
Pergunta: O que fazer se o novo e o antigo revestimento forem incompatíveis na repintura da ponte?
Resposta: Deve primeiro fazer-se verificação de aderência intercamadas (GB/T 9286, ASTM D4541). Se incompatíveis, remover completamente a camada antiga até superfície qualificada e depois aplicar segundo o sistema; não aplicar nova tinta diretamente sobre tinta antiga desconhecida causando descamação total.
Pergunta: Como decidir entre reparação local ou repintura global?
Resposta: Estabelecer inspeção anual e arquivo de pintura; quando o acabamento tem apenas pulverização local e pontos de ferrugem isolados, reparação local; quando pontos de ferrugem se juntam, perda de espessura em grande área e queda de aderência, avaliar repintura global. A decisão deve basear-se em dados e não em impressão visual, combinada com cálculo de vida remanescente.
Leitura Adicional
- Pintura naval e proteção de tanques de lastro: da IMO PSPC à seleção de sistemas de revestimento IMO
- Anticorrosão de galerias urbanas integradas: sistemas para estruturas de aço em espaços fechados e ambiente interno
- Tratado geral de sistemas de revestimento industrial protetor: classes de corrosão e design de sistemas ISO 12944
– Design geral de sistemas anticorrosivos para estruturas de aço: dos princípios de sistema "primário—intermédio—acabamento" e lógica de espessura de pontes estendidos a estruturas de aço gerais.
– Visão geral do sistema de normas de revestimento industrial: revisão sistemática da hierarquia e fronteiras de aplicação de normas como ISO 12944, GB/T 30790, ASTM, etc.
– Pontos-chave de pintura anticorrosiva de torres eólicas offshore: no mesmo ambiente marinho C5-M, comparar pontes com torres e zona de respingo quanto a semelhanças e diferenças de proteção.