Die Beschichtung von Lebensmittelbetrieben unterscheidet sich grundlegend von der gewöhnlicher Industriehallen: Die Beschichtung dient nicht nur dem Korrosionsschutz, kann auch indirekt mit Lebensmitteln oder Reinigungsmedien in Kontakt kommen und muss den Hygienezielen „leicht reinigbar, keine toten Winkel, verunreinigungspräventiv“ dienen. Branchen wie Molkerei, Bier, Getränke, Fleischwaren und Tiefkühlkost stellen unter den GMP- und HACCP-Systemen an die Beschichtung von Wänden, Decken, Außenflächen von Anlagen und Bodenflächen Anforderungen, die weit über die gewöhnlicher Hallen hinausgehen. Dieser Artikel zerlegt systematisch die technische Logik der hygienischen Beschichtung in Lebensmittelbetrieben.
Kexin New Materials (kexinMaterials) verfügt über technologische Reserven bei geruchsarmen, geringmigrierenden hygienischen Systemen wie wasserverdünnbarem Epoxid und wasserverdünnbarem Polyurethan, die Lebensmittelbetriebe bei integrierten Beschichtungslösungen von Wand bis Boden unterstützen können. Für die Abwägung der Wahl zwischen wasserverdünnbar und lösemittelhaltig kann der Vergleich zur Auswahl von wasserverdünnbarer Farbe und Ölfarbe herangezogen werden.
I. Die einzigartigen Restriktionen der Beschichtung in Lebensmittelbetrieben
Die Beschichtung in Lebensmittelbetrieben muss gleichzeitig drei Hauptlinien erfüllen:
- Lebensmittelsicherheit: Die ausgehärtete Beschichtung darf keine schädlichen Stoffe in Lebensmittel migrieren und muss dem Rahmen für Lebensmittelkontaktmaterialien entsprechen (z. B. GB 4806-Reihe).
- Hygienedesign: Die Oberfläche sollte leicht reinigbar, frei von toten Winkeln und mit abgerundeten Ecken sein, um Schmutzansammlung und Mikroorganismenwachstum zu vermeiden (Referenz: EHEDG, 3-A-Richtlinien).
- Korrosionsbeständigkeit und Umweltverträglichkeit: Sie muss Reinigungsmittel, heißes Wasser, Dampf, Feuchtigkeit und Temperaturunterschiede aushalten; die Beschichtung muss chemikalienbeständig und gegen Wasserdampfdiffusion sein.
Diese drei Punkte bestimmen, dass Lebensmittelbetriebe nicht einfach gewöhnliche Epoxidbodenbeschichtungen oder industrielle Decklacke übernehmen können, sondern eine Kombination aus „hygienischem System + hygienischer Konstruktion“ anwenden müssen.
II. GB 4806 und Konformität mit Lebensmittelkontakt
Die chinesische GB-4806-Reihe regelt die Sicherheitsanforderungen an Lebensmittelkontaktmaterialien und -erzeugnisse, einschließlich sensorischer Eigenschaften, Gesamtmigrationsmenge, spezifischer Migrationsmenge und Grenzwerten für bestimmte Stoffe. Für organische Beschichtungen an Wänden und Anlagenaußenflächen in Lebensmittelbetrieben, die möglicherweise indirekt mit Lebensmitteln oder Reinigungsmedien in Kontakt kommen, ist zu bestätigen, dass die ausgehärtete Beschichtung die relevanten Klauseln von GB 4806 erfüllt (z. B. Gesamtmigration, spezifische Migration, sensorische Indikatoren). Dies ist die Untergrenze der Beschichtungskonformität in Lebensmittelbetrieben und wird bei GMP-Audits häufig stichprobenartig geprüft.
Zu beachten ist, dass GB 4806 sich auf das „Lebensmittelkontaktmaterial“ selbst bezieht, während die Beschichtung in Lebensmittelbetrieben meist „indirekter Kontakt“ oder „Umgebungskontakt“ ist. Bauprojekte sollten basierend auf dem Risikoniveau des jeweiligen Bereichs entscheiden, ob eine Prüfung nach Lebensmittelkontaktmaterialanforderungen erfolgt, und einen Prüfbericht eines Drittlabors als Liefergrundlage verwenden. Es ist unbedingt zu vermeiden, ohne Grundlage „lebensmittelecht“ zu behaupten, ohne Prüfdaten vorlegen zu können.
III. Hygienedesign: Vom Material zur Konstruktion
Hygienische Beschichtung bedeutet nicht nur „welcher Lack aufgetragen wird“, sondern auch „wie konstruiert wird“. Wichtige Designprinzipien:
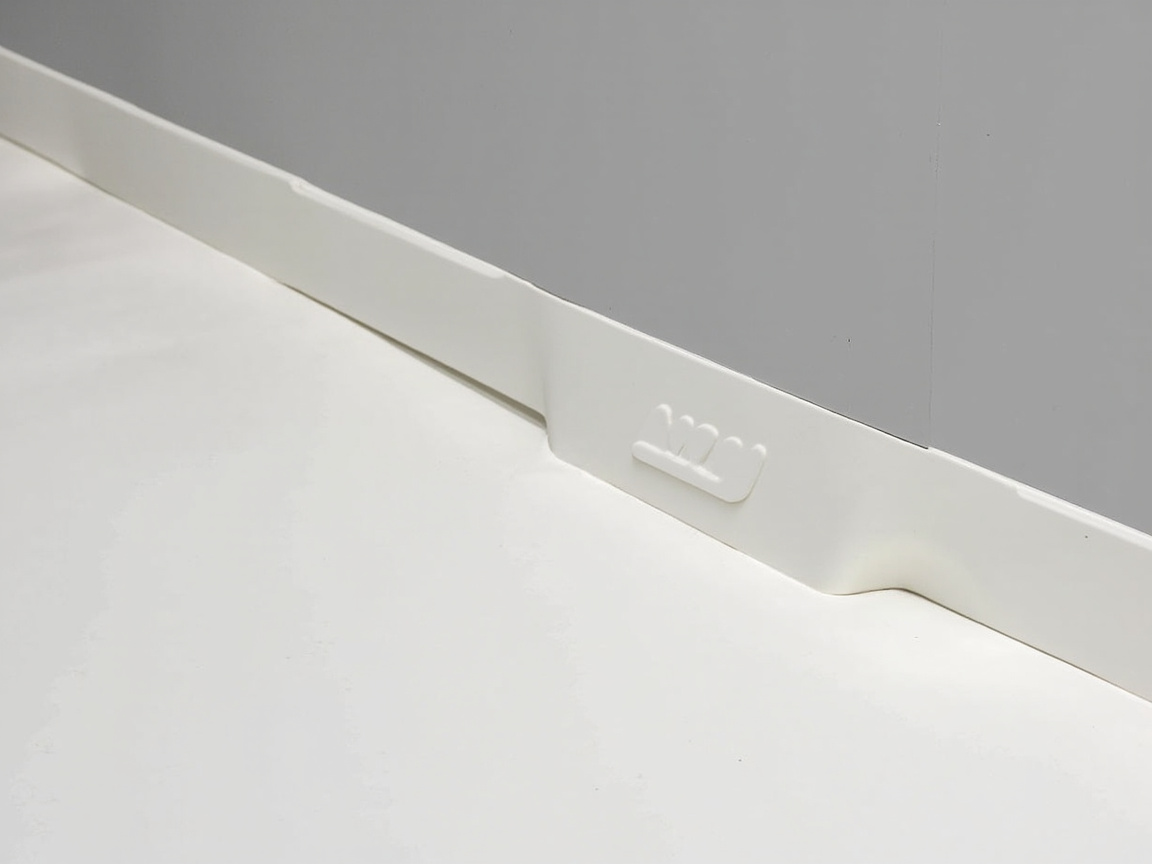
- Radiusecke (cove): Übergänge von Wand zu Boden und Wand zu Wand sollten abgerundet statt rechtwinklig ausgeführt werden, um Schmutzansammlung und Reinigungsblindstellen zu vermeiden. Radiuskanten werden meist mit flexiblem Epoxid oder speziellen Kantenmaterialien ausgeführt.
- Durchgehende Abdichtung: Fugen, Wanddurchführungen und Bereiche um Anlagenfundamente sollten durchgehend abgedichtet sein, um das Eindringen von Feuchtigkeit und Mikroorganismen in Hohlräume zu verhindern.
- Leicht reinigbare Oberfläche: Die Beschichtung sollte dicht, geringporig und reinigungsmittelbeständig sein, mit geringer Oberflächenrauheit zur Reduzierung von Ablagerungen.
- Kein Ablöserisiko: Die Haftung der Beschichtung muss zuverlässig sein, um Partikelablösung und Produktverunreinigung zu vermeiden.
Diese Designprinzipien stimmen mit den Hygienedesignrichtlinien von EHEDG (European Hygienic Engineering & Design Group) und 3-A überein und stellen die tatsächliche Hürde für exportorientierte oder international ausgerichtete Lebensmittelunternehmen dar.
IV. Vergleich typischer Bereichskonfigurationen
Die folgende Tabelle fasst die wesentlichen Punkte der hygienischen Konfiguration für gängige Bereiche in Lebensmittelbetrieben zusammen:
| Bereich | Hygieneanforderung | Empfohlenes System | Wesentliche Kontrollpunkte |
|---|---|---|---|
| Wand | Leicht reinigbar, indirekter Kontakt | Wasserverdünnbare/lösemittelfreie Epoxid- oder Polyurethan-Decklack | Dicht, geringporig, Radiuskanten |
| Decke | Schimmelschutz, Kondensationsschutz | Schimmelhemmendes Epoxid/Polyurethan | Kondensationsbeständig, nicht ablösend |
| Anlagenaußenfläche | Lebensmittelkontakt/Reinigung | GB-4806-konforme Beschichtung | Migration konform, leicht desinfizierbar |
| Boden | Verschleißfest, reinigungsbeständig | Epoxid-Selbstnivellierend/mörtel | Rutschsicher, fugenlos, heißwasserbeständig |
| Ablauf/Rinneneinlauf-Umgebung | Hohe Feuchtigkeit, Schmutzansammlung | Dickfilm-Epoxid + Abdichtung | Durchgängig, abgerundet, wasserdicht |
Zu betonen: Die obige Tabelle zeigt allgemeine Orientierungen; das spezifische System sollte auf hygienischer Risikobewertung und Produkt-TDS basieren, bei Bedarf mit GB-4806-Drittprüfung.
V. Wasserverdünnung und VOC-Konformität
Lebensmittelbetriebe befinden sich oft in geschlossenen oder halbgeschlossenen Umgebungen, wo Geruch und Gesundheitseinflüsse während Bau und Betrieb sensibel sind; daher ist Wasserverdünnung ein wichtiger Trend. Wasserverdünnbares Epoxid und wasserverdünnbares Polyurethan erfüllen nach Aushärtung die meisten hygienischen Anforderungen bei gleichzeitig niedrigerem VOC, im Einklang mit den Grenzwerten für Industrie-Schutzbeschichtungen nach GB 30981-2020. Zum VOC-Regulierungsrahmen siehe Interpretation der VOC-Grenzwertverordnung für Industrie-Schutzbeschichtungen.
Wasserverdünnbare Systeme reagieren jedoch empfindlicher auf die Baustellenumgebung (Temperatur, Feuchtigkeit, Belüftung); bei niedriger Temperatur und hoher Feuchtigkeit trocknen sie langsam und weißanfällig, weshalb das Prozessfenster streng kontrolliert werden muss. Für Bereiche mit hohen Anforderungen an Heißwasser- und Dampfbeständigkeit können weiterhin lösemittelfreie Epoxidsysteme mit niedrigem VOC aber höherer Leistung eingesetzt werden.
VI. Boden- und Rutschsicherheitsdesign
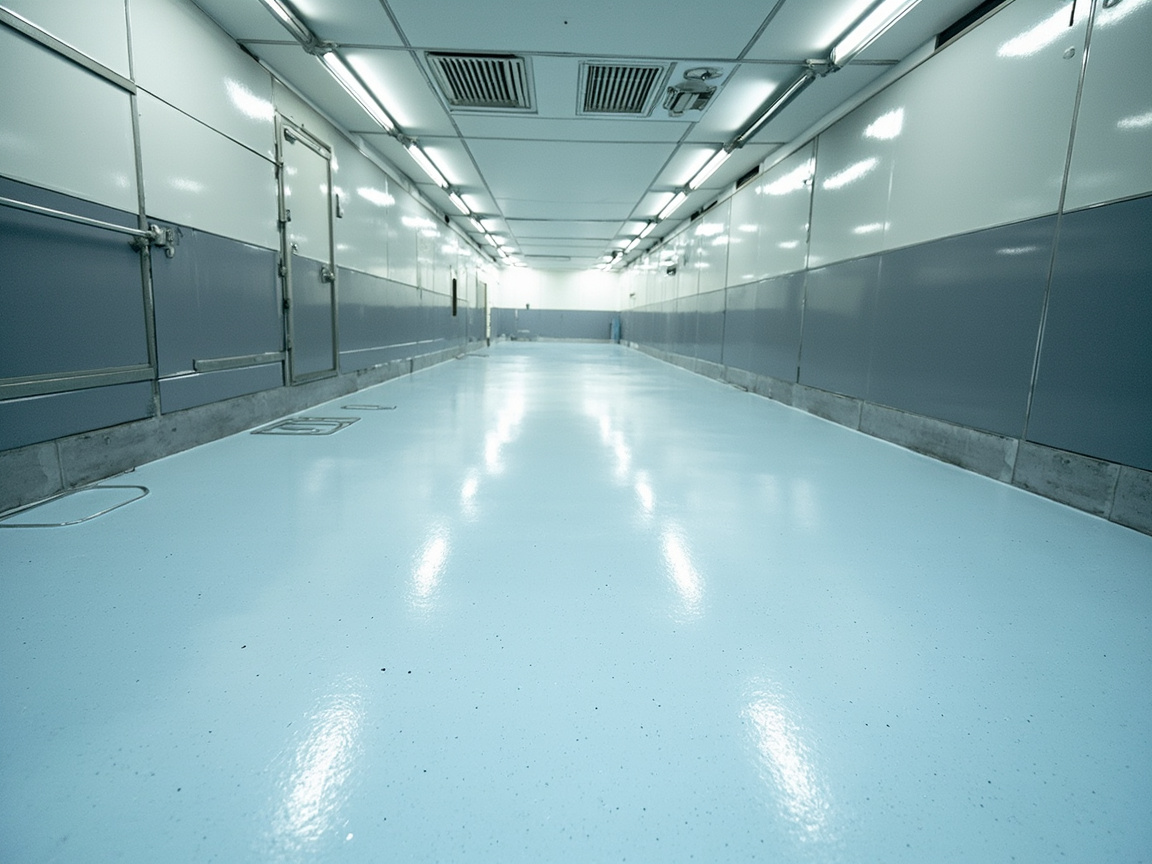
Der Boden in Lebensmittelbetrieben ist Bereich mit gleichzeitigem Verschleiß und Korrosion: Gabelstaplerbefahrung, Heißwasserstrahlen, Reinigungsmitteleinwirkung, rutschsicheres Begehen durch Personal. Üblich sind Epoxid-Selbstnivellierend oder Epoxidmörtel, kombiniert mit rutschsicheren Zuschlägen zur Erfüllung des Reibungskoeffizienten. Der Boden sollte fugenlos, monolithisch und zum Ablauf hin geneigt sein, um Wasseransammlung zu vermeiden. Bereiche um Ablauf und Rinneneinlauf sind Hochrisikozonen für Undichtigkeiten und erfordern durchgehende Abdichtung und abgerundete Konstruktion.
VII. Schimmel- und antibakterielle Erwägungen
In feuchten, nährstoffreichen Umgebungen wachsen leicht Schimmelpilze. Hygienische Beschichtungen können durch dichte Oberflächen Ablagerungen reduzieren und schimmelhemmende Rezepturen (mit konformen Schimmelhemmern) verwenden. Zu beachten: Werden antibakterielle/schimmelhemmende Funktionen behauptet, müssen entsprechende Nachweismethoden (z. B. ISO 846 oder nationale Normen) vorliegen, um unbegründete Funktionsaussagen zu vermeiden.
Zur Mechanik von Selbstreinigung und Schmutzabweisung siehe ergänzend Titandioxid-photokatalytische Selbstreinigungsbeschichtung, um das Potenzial der Oberflächenfunktionalisierung in leicht reinigbaren Szenarien zu verstehen (Hinweis: In Lebensmittelbetrieben sollten konforme hygienische Systeme im Vordergrund stehen; funktionelle Beschichtungen erfordern separate Verifizierung der Lebensmittelkontaktsicherheit).
VIII. Wesentliche Punkte bei Ausführung und Abnahme
- Untergrundvorbereitung: Beton muss Festigkeit und Feuchtigkeit erfüllen, Risse und Löcher repariert, Öl entfettet werden.
- Umgebungskontrolle: Temperatur und Feuchtigkeit gemäß Produktanforderungen, gute Belüftung aber staubfrei.
- Schichtdicke und Haftung: Boden nach Design-DFT kontrolliert, Wandhaftung mittels Gitterschnitt verifiziert.
- Hygieneabnahme: Radiuskanten durchgängig, keine toten Winkel, keine Partikelablösung, bei Bedarf Reinigungsvalidierung.
IX. Wartung und Reinigung
Hygienische Beschichtungen benötigen dennoch normgerechte Wartung: Neutrales oder empfohlenes Reinigungsmittel wählen, um Zerstörung durch starke Lösemittel zu vermeiden; regelmäßige Prüfung von Radiuskanten und Abdichtungen auf Integrität; lokale Schäden durch „Schleifen – Nachbeschichten“ behandeln, auf Verträglichkeit von Alt und Neu achten. Wartungsaufzeichnungen sollten in das GMP-Dokumentationssystem integriert werden.
Kexin New Materials (kexinMaterials) empfiehlt, in technischen Dokumenten für Beschichtungen in Lebensmittelbetrieben den Hygienegrad der jeweiligen Bereiche, die Konformitätsaussage zum Lebensmittelkontakt der Beschichtung (inkl. GB-4806-Prüfbericht), VOC-Grenzwerte und Anforderungen an Radiuskantenkonstruktion klar zu definieren, damit Hygieneaudits und täglicher Betrieb eine Grundlage haben. Zum Gesamtüberblick der Normensysteme siehe Übersicht der Normensysteme für Industriebeschichtungen.
X. Häufige Auswahlirrtümer
Irrtum 1: Gewöhnliche Epoxidbodenbeschichtung kann in Lebensmittelbetrieben verwendet werden. Falsch. Es bedarf hygienischer Ausführung, konformer Migration und Radiuskantenkonstruktion; gewöhnliche Industrieböden erfüllen das nicht zwangsläufig.
Irrtum 2: Die Behauptung „lebensmittelecht“ genügt. Falsch. Es muss durch GB-4806- oder andere Drittprüfdaten gestützt sein, sonst handelt es sich um unbegründete Aussage.
Irrtum 3: Rechtwinklige Wandkanten sind unproblematisch. Falsch. Rechtwinkel sammeln Schmutz und sind schwer zu reinigen; Hygienedesign erfordert abgerundete Übergänge.
Irrtum 4: Wasserverdünnbare Farbe ist zwangsläufig schlechter. Falsch. Wasserverdünnbares Epoxid/Polyurethan reicht in den meisten hygienischen Szenarien aus und hat niedrigeres VOC; entscheidend sind richtiges System und Prozesskontrolle.
Irrtum 5: Dickere Beschichtung ist verschleißfester. Falsch. Bodenverschleiß hängt von System und Zuschlag ab; zu dick kann reißen, daher nach Design kontrollieren.
XI. Technische Ökonomie und Auditvorbereitung der Beschichtung in Lebensmittelbetrieben
Die Wirtschaftlichkeit der Beschichtung in Lebensmittelbetrieben darf nicht nur nach Materialeinzelpreis bewertet werden, sondern muss mit Hygienerisiko, Auditkosten und Stillstandsverlusten zusammen betrachtet werden. Eine einzige Produktverunreinigung durch nicht konforme Beschichtungsmigration oder hygienische tote Winkel führt zu Rückruf und Markenverlust, die das Beschichtungsbudget weit übersteigen; ein hingegen sinnvoll designtes, dokumentiertes hygienisches Beschichtungssystem senkt die Nachbesserungskosten in GMP-, HACCP- und Drittaudits deutlich. Daher gilt in der Lebensmittelbranche die Logik „Konformität bedeutet Kostenersparnis“ besonders.
Aus der Materialbetrachtung geht hervor, dass wasserverdünnbare Epoxid- und wasserverdünnbare Polyurethanbeschichtungen zwar im Stückpreis möglicherweise höher liegen als gewöhnliche lösemittelhaltige Beschichtungen, ihre geringe Geruchsbelastung und niedrigen VOC-Eigenschaften jedoch die Störung der Produktionsplanung durch die Bauausführung verringern und zudem leichter die Umwelt- und Arbeitsschutzprüfungen bestehen. Bei Sanierungsprojekten können geruchsarme Systeme das Stillstandsfenster verkürzen und die Wiederaufnahme der Produktion beschleunigen; dieser implizite Nutzen wird häufig unterschätzt. Hygienegerechte Systeme erfordern zudem dichte, niedrigporöse und leicht zu reinigende Oberflächen; deren Leistungsaufschlag sollte als „Versicherung zur Senkung des Mikrobiologischen Risikos“ verstanden werden, nicht als bloßes Funktionsupgrade.
Auch die Vorabinvestitionen in die Hygienekonstruktion sind entscheidend. Konstruktionsarbeiten wie Hohlkehlenecken, durchgehende Abdichtungen und Gerätefundamentbehandlungen, wenn sie initial korrekt ausgeführt werden, erfordern später nahezu keine zusätzliche Wartung; bei späterer Nachbesserung müssen Betrieb gestoppt, abgebaut und neu ausgeführt werden, was ein Mehrfaches kostet. Daher sollte die Beschichtung von Lebensmittelbetrieben „Konstruktion + Material“ als Paket auslegen, anstatt Hohlkehlenecken und Abdichtungen als weglassbare Dekoration zu betrachten.
Die Dokumentenvorbereitung ist der Kernbereich, der die Beschichtung von Lebensmittelbetrieben von gewöhnlicher Industriebeschichtung unterscheidet. Bei der Übergabe sind vollständig bereitzuhalten: Hygienegradeinstufung der einzelnen Bereiche, Konformitätsfeststellung der Beschichtung für Lebensmittelkontakt (einschließlich GB-4806-Drittprüfbericht), VOC-Konformitätsnachweis, Fotos und Abnahmeprotokolle der Hohlkehleneckenkonstruktion, Haftungs- und Schichtdickendaten. Diese Unterlagen sind nicht nur Grundlage der Abnahme, sondern auch Basisvermögen zur Bewältigung von Kundenaudits, behördlichen Inspektionen und Exportzertifizierungen. Viele Lebensmittelunternehmen werden bei Lieferantenwechsel zur Vorlage einer vollständigen Beschichtungskonformitätskette aufgefordert; der frühzeitige Aufbau von Akten vermeidet passive Lagen.
Zu beachten ist, dass Funktionsbehauptungen bei Beschichtungen in Lebensmittelbetrieben vorsichtig sein müssen. Wenn der Beschichtung schimmelfeste oder antibakterielle Komponenten zugesetzt und dies nach außen behauptet wird, müssen datengestützte Nachweise entsprechender Prüfmethoden vorliegen, und es muss bestätigt werden, dass diese Komponente kein Lebensmittelkontaktsicherheitsrisiko darstellt. Funktionsbehauptungen ohne Grundlage verstoßen nicht nur gegen Werberegeln, sondern können bei Lebensmittelsicherheitsprüfungen zu erheblichen Nichtkonformitäten werden. Jede Schlussfolgerung in technischen Dokumenten sollte in Prüfberichten oder Normabschnitten auffindbar sein.
Zwölf. Tiefe Lektüre zu Rezeptur und Ausführungsdetails von Beschichtungen in Lebensmittelbetrieben
Der Kern hygienegerechter Beschichtungen liegt in der Einheit von „dicht, geringe Migration, leicht reinigbar“. Wasserverdünnbares Epoxid bildet durch Epoxid-Amin-Vernetzung einen kontinuierlich dichten Film; die Gesamtmenge der nach der Aushärtung in Lebensmittel migrierenden Stoffe wird durch Rezeptur und Aushärtegrad gesteuert, daher muss eine ausreichende Aushärtung sichergestellt und durch Drittprüfung bestätigt werden, dass die Migrationskennwerte den Rahmen für Lebensmittelkontakt erfüllen. Bei unzureichender Aushärtung kann das Restmonomer das Migrationsrisiko erhöhen; daher sind Temperatur, Luftfeuchte und Pflegezeit bei der Ausführung kritischer als bei gewöhnlicher Industriebeschichtung, und eine vorzeitige Inbetriebnahme zur Terminwahrung ist unzulässig.
Polyurethan-Decklack wird in Lebensmittelbetrieben meist für Wände und Decken eingesetzt und bietet Reinigungsbeständigkeit und Farberhalt. Wasserverdünnbares Polyurethan bildet durch Reaktion von Polyether- oder Polyesterpolyolen mit Isocyanat einen Film; dessen dichte Oberfläche verringert Schmutzanhaftung und erleichtert die tägliche Reinigung. Für Bereiche mit Schimmelschutzanforderung können konforme schimmelfeste Komponenten in die Rezeptur eingeführt werden, jedoch müssen entsprechende Prüfmethoden nachgewiesen und die Lebensmittelkontaktsicherheit bestätigt werden; Funktionsbehauptungen ohne Grundlage sind in der Lebensmittelbranche ein Hochrisikoverhalten und können bei Prüfungen als Nichtkonformität bewertet werden.
Die Hohlkehleneckenkonstruktion ist der physische Ankerpunkt des Hygienedesigns. Wand-Boden-Übergänge erhalten durch flexibles Epoxid oder spezielles Rundkantenmaterial eine durchgehende Bogenfläche, um Eckenschmutz zu vermeiden; Gerätefundamente und Wanddurchführungen sind ebenfalls durchgehend abzudichten, um Feuchtigkeit und Mikroorganismen in Hohlräume zu verhindern. Die Qualität dieser Konstruktion hängt von Untergrundbehandlung und Materialausführung ab; jede Unterbrechung wird zur Reinigungslücke. In der Praxis sind Durchgängigkeit und Porenfreiheit der Hohlkehlenecken Schwerpunkte der Hygieneprüfung und sollten vor dem Verdecken inspiziert und dokumentiert werden, statt nach Inbetriebnahme nachgebessert zu werden.
Die Behandlung des Betonuntergrunds wird oft unterschätzt. Böden und Wände in Lebensmittelbetrieben bestehen meist aus Beton, dessen Festigkeit, Feuchtegehalt und Alkalität die Beschichtungshaftung direkt beeinflussen. Vor der Ausführung sind Risse und Löcher auszubessern, zu entfetten und zu reinigen, ggf. eine Haftvermittlersperre aufzubringen; zu hoher Feuchtegehalt führt zu Blasen und Ablösung der Epoxidsschicht. Belüftung sowie Temperatur- und Feuchteregelung sind ebenfalls wichtig, insbesondere trocknet wasserverdünnbare Systeme bei niedriger Temperatur und hoher Feuchte langsam und weißanfällig, weshalb Klimatisierung mit Entfeuchtung oder Beheizung erforderlich sind. Die schriftliche Fixierung von Untergrund- und Umgebungskontrolle im Verfahrensblatt ist die Gewähr für korrekte Ausführung hygienegerechter Beschichtungen beim ersten Mal.
Die Verträglichkeit mit Reinigungs- und Desinfektionsmitteln ist in der Designphase zu bewerten. Lebensmittelbetriebe nutzen häufig Säuren, Laugen, chlor- oder quartär ammoniumhaltige Reinigungs- und Desinfektionsmittel; die Beschichtung muss diese Medien widerstehen, ohne abzubauen oder auszulösen. Bei der Auswahl können Prüfdaten zur Medienverträglichkeit herangezogen und in technischen Dokumenten erlaubte sowie verbotene Reinigungsarten aufgeführt werden, um den Vorortbetrieb zu leiten. Erst wenn „Beschichtung – Reinigung – Mikrobiologische Kontrolle“ als System betrachtet statt das Material isoliert gesehen wird, lassen sich die Hygieneziele der Werkstatt wirklich erreichen und Prüfungen verschiedener Art reibungslos bestehen.
Die Prüfvorbereitung für Beschichtungen in Lebensmittelbetrieben ist im Wesen der Aufbau einer Beweiskette. Prüfer interessieren sich nicht für „scheinbar sauber“, sondern ob Drittprüfungen zur Lebensmittelkontaktkonformität der Beschichtung, archivierte Fotos der Hohlkehleneckenkonstruktion, Abnahmeprotokolle zu Haftung und Schichtdicke sowie Angaben zur Reinigungsmittelverträglichkeit vorgelegt werden können. Viele Unternehmen vernachlässigen im Tagesbetrieb die Dokumentation und füllen Unterlagen erst kurz vor Prüfung nach, was oft lückenhaft ist. Die Verewigung jeder kritischen Ausführungsparameter als durchsuchbares Archiv wirkt im Alltag mühsam, ist bei Prüfung jedoch das effizienteste Passierschein und bildet die Basisfähigkeit für Kundenaudits und Exportzertifizierungen.
Die Verträglichkeit von Reinigungs- und Desinfektionsweisen ist in der Designphase festzulegen. Lebensmittelbetriebe nutzen häufig Säuren, Laugen, chlor- oder quartär ammoniumhaltige Medien; die Beschichtung muss diese widerstehen, ohne abzubauen oder auszulösen. Bei der Auswahl können Prüfergebnisse zur Medienverträglichkeit herangezogen und in technischen Dokumenten erlaubte sowie verbotene Reinigungsarten aufgeführt werden, um den Vorortbetrieb zu leiten. Erst wenn Beschichtung, Reinigung und Mikrobiologische Kontrolle als System betrachtet statt das Material isoliert gesehen wird, lassen sich die Hygieneziele der Werkstatt wirklich erreichen und Prüfungen verschiedener Art reibungslos bestehen, um vorzeitige Alterung der Beschichtung durch unsachgemäße Reinigung zu vermeiden.
Die Behandlung des Betonuntergrunds wird oft unterschätzt, ist jedoch entscheidend. Böden und Wände in Lebensmittelbetrieben bestehen meist aus Beton, dessen Festigkeit, Feuchtegehalt und Alkalität die Beschichtungshaftung direkt beeinflussen. Vor der Ausführung sind Risse und Löcher auszubessern, zu entfetten und zu reinigen, ggf. eine Haftvermittlersperre aufzubringen; zu hoher Feuchtegehalt führt zu Blasen und Ablösung der Epoxidsschicht. Belüftung sowie Temperatur- und Feuchteregelung sind ebenfalls entscheidend, insbesondere trocknet wasserverdünnbare Systeme bei niedriger Temperatur und hoher Feuchte langsam und weißanfällig, weshalb Entfeuchtungs- oder Beheizungsmaßnahmen erforderlich sind. Die schriftliche Fixierung von Untergrund- und Umgebungskontrolle im Verfahrensblatt ist die Gewähr für korrekte Ausführung hygienegerechter Beschichtungen beim ersten Mal und bedeutet Verantwortung für die spätere Lebensmittelsicherheit.
Die Grenzen von Funktionsbehauptungen müssen gewahrt bleiben. Wenn der Beschichtung schimmelfeste oder antibakterielle Komponenten zugesetzt und dies nach außen behauptet wird, müssen datengestützte Nachweise entsprechender Prüfmethoden vorliegen, und es muss bestätigt werden, dass diese Komponente kein Lebensmittelkontaktsicherheitsrisiko darstellt. Funktionsbehauptungen ohne Grundlage verstoßen nicht nur gegen Werberegeln, sondern können bei Lebensmittelsicherheitsprüfungen zu erheblichen Nichtkonformitäten werden. Jede Schlussfolgerung in technischen Dokumenten sollte in Prüfberichten oder Normabschnitten auffindbar sein; dies ist das Wesensmerkmal, das die Lebensmittelbranche von gewöhnlicher Industriebeschichtung unterscheidet, und auch der Bereich, in dem sich professionelle Lieferanten von groben Anbietern abheben.
Die Prüfvorbereitung für Beschichtungen in Lebensmittelbetrieben ist im Wesen der Aufbau einer Beweiskette. Prüfungen interessieren sich nicht für oberflächliche Sauberkeit, sondern ob Drittprüfungen zur Lebensmittelkontaktkonformität der Beschichtung, archivierte Fotos der Hohlkehleneckenkonstruktion, Abnahmeprotokolle zu Haftung und Schichtdicke sowie Angaben zur Reinigungsmittelverträglichkeit vorgelegt werden können. Viele Unternehmen vernachlässigen im Alltag die Dokumentation und füllen Unterlagen erst kurz vor Prüfung nach, was oft lückenhaft ist. Die Verewigung jeder kritischen Ausführungsparameter als durchsuchbares Archiv wirkt im Alltag mühsam, ist bei Prüfung jedoch das effizienteste Passierschein und bildet die Basisfähigkeit für Kundenaudits und Exportzertifizierungen.
Die Verträglichkeit von Reinigungs- und Desinfektionsweisen ist in der Designphase festzulegen. Lebensmittelbetriebe nutzen häufig Säuren, Laugen sowie chlor- oder quartär ammoniumhaltige Medien; die Beschichtung muss diese widerstehen, ohne abzubauen oder auszulösen. Bei der Auswahl können Prüfergebnisse zur Medienverträglichkeit herangezogen und in technischen Dokumenten erlaubte sowie verbotene Reinigungsarten aufgeführt werden, um den Vorortbetrieb zu leiten. Erst wenn Beschichtung, Reinigung und Mikrobiologische Kontrolle als System betrachtet statt das Material isoliert gesehen wird, lassen sich die Hygieneziele der Werkstatt wirklich erreichen and Prüfungen verschiedener Art reibungslos bestehen, um vorzeitige Alterung der Beschichtung durch unsachgemäße Reinigung zu vermeiden.
Die Behandlung des Betonuntergrunds wird oft unterschätzt, ist jedoch entscheidend. Böden und Wände in Lebensmittelbetrieben bestehen meist aus Beton, dessen Festigkeit, Feuchtegehalt und Alkalität die Beschichtungshaftung direkt beeinflussen. Vor der Ausführung sind Risse und Löcher auszubessern, zu entfetten und zu reinigen, ggf. eine Haftvermittlersperre aufzubringen; zu hoher Feuchtegehalt führt zu Blasen und Ablösung der Epoxidsschicht. Belüftung sowie Temperatur- und Feuchteregelung sind ebenfalls entscheidend, insbesondere trocknet wasserverdünnbare Systeme bei niedriger Temperatur und hoher Feuchte langsam und weißanfällig, weshalb Entfeuchtungs- oder Beheizungsmaßnahmen erforderlich sind. Die schriftliche Fixierung von Untergrund- und Umgebungskontrolle im Verfahrensblatt ist die Gewähr für korrekte Ausführung hygienegerechter Beschichtungen beim ersten Mal.
Die Grenzen von Funktionsbehauptungen müssen gewahrt bleiben. Wenn der Beschichtung schimmelfeste oder antibakterielle Komponenten zugesetzt und dies nach außen behauptet wird, müssen datengestützte Nachweise entsprechender Prüfmethoden vorliegen, und es muss bestätigt werden, dass diese Komponente kein Lebensmittelkontaktsicherheitsrisiko darstellt. Funktionsbehauptungen ohne Grundlage verstoßen nicht nur gegen Werberegeln, sondern können bei Lebensmittelsicherheitsprüfungen zu erheblichen Nichtkonformitäten werden. Jede Schlussfolgerung in technischen Dokumenten sollte in Prüfberichten oder Normabschnitten auffindbar sein; dies ist das Wesensmerkmal, das die Lebensmittelbranche von gewöhnlicher Industriebeschichtung unterscheidet, und auch der Bereich, in dem sich professionelle Lieferanten von groben Anbietern abheben.
Über den gesamten Lebenszyklus betrachtet liegt der Ertrag der Investition in hygienegerechte Beschichtungen in der Risikosenkung. Ein einziger Produktrückruf und Markenschaden durch nicht konforme Beschichtungsmigration oder Hygienetote Winkel übersteigt das Beschichtungsbudget bei weitem; ein hingegen sinnvoll gestaltetes, dokumentarisch vollständiges Konzept senkt die Nachbesserungskosten bei Prüfungen verschiedener Art deutlich. Daher gilt in der Lebensmittelbranche die Logik „Konformität ist Kostenersparnis“ besonders stark; Hygienegestaltung, Materialkonformität und Aktenaufbau als Einheit zu betreiben, ist der nachhaltige Weg der Auswahl.
Der Wert hygienegerechter Beschichtungen zeigt sich letztlich in der Sicherheit der Lebensmittelsicherheit. Ein sinnvoll gestaltetes, normgerecht ausgeführtes und dokumentarisch vollständiges Beschichtungssystem hält die Werkstatt im Regelbetrieb mit geringem Kontaminationsrisiko und lässt Prüfer bei Inspektionen schnell glaubwürdige Beweise finden. Umgekehrt führen Vernachlässigung von Hohlkehlenecken, Abdichtung und Migrationskonformität zugunsten bloßer Oberflächenästhetik dazu, dass Mängel bei der täglichen Reinigung und Kundenaudit allmählich aufgedeckt werden. Die Professionalität von Beschichtungen in Lebensmittelbetrieben liegt also nicht im Einsatz teurer Materialien, sondern darin, ob die Hygienelogik in jede Konstruktionsdetail und jede Aufzeichnung eingebracht wird.
Zusammenfassend ist der Kern hygienegerechter Beschichtungen in Lebensmittelbetrieben nie ein wunderbares Material, sondern die Einheit von Hygienelogik, Materialkonformität und Aktenaufbau. Werden Hohlkehlenecken, Abdichtung, geringe Migration und Rückverfolgbarkeit in jeden Arbeitsgang eingebettet, kann die Werkstatt im Regelbetrieb ein geringes Kontaminationsrisiko halten und Prüfungen verschiedener Art gelassen begegnen. Für Lebensmittelunternehmen ist es weitaus wirtschaftlicher und schützt Marke sowie Verbrauchervertrauen, die Beschichtung als Teil des Lebensmittelsicherheitssystems zu behandeln statt nachträglich nachzubessern – genau dies ist der unersetzliche Wert hygienegerechter Beschichtungen.
Häufig gestellte Fragen
Häufig gestellte Fragen
Frage: Warum wird bei Beschichtungen in Lebensmittelbetrieben GB 4806 Konformität betont?
Antwort: Beschichtungen an Wänden und Geräteaußenflächen in Lebensmittelbetrieben können indirekt mit Lebensmitteln oder Reinigungsmedien in Kontakt kommen; wenn die Beschichtung schädliche Stoffe in Lebensmittel migriert, entsteht ein Sicherheitsrisiko. Die GB-4806-Reihe regelt Gesamtmigrationsmenge, spezifische Migrationsmenge und sensorische Anforderungen für Lebensmittelkontaktmaterialien und bildet die Untergrenze der Hygienekonformität, zudem wird sie oft als Stichprobenpunkt in GMP-Prüfungen herangezogen.
Frage: Unterschied zwischen hygienegerechter Beschichtung und gewöhnlicher Industriebeschichtung?
Antwort: Der Unterschied liegt in drei Hauptlinien: Lebensmittelsicherheit (Migrationskonformität), Hygienedesign (leicht reinigbar, Hohlkehlenecken, keine Totwinkel), Korrosionsbeständigkeit (gegen Reinigungsmittel und Heißwasser). Gewöhnliche Industriebeschichtung löst meist nur Korrosionsschutz und Ästhetik, erfüllt aber die Gesundheits- und Hygieneziele von Lebensmittelbetrieben nicht.
Frage: Warum sind Wand-Boden-Übergänge als Hohlkehlenecken auszuführen?
Antwort: Rechteckige Ecken neigen zu Schmutzansammlung, schwerreinigbarkeit und Mikroorganismenwachstum und sind Hygienelücken. Eine bogenförmige Übergangskante (cove) beseitigt Totwinkel, erleichtert Spülen und Desinfektion und entspricht Hygienedesignrichtlinien wie EHEDG, 3-A; sie ist eine grundlegende Konstruktionsanforderung in Lebensmittelbetrieben.
Frage: Soll in Lebensmittelbetrieben wasserverdünnbare Farbe oder lösemittelhaltige Farbe verwendet werden?
Antwort: Aus Geruchs- und Gesundheitsgründen sind wasserverdünnbares Epoxid/Polyurethan vorteilhafter und haben niedrigere VOC, was GB 30981-2020 entspricht; für Bereiche mit hohen Anforderungen an Heißwasser- und Dampfbeständigkeit kann jedoch lösemittelfreies Epoxid gewählt werden. Die Auswahl sollte mit Bereichsrisiko und Ausführungsumgebung kombiniert werden, siehe Vergleich der Auswahl von wasserverdünnbarer und ölhaltiger Farbe.
Frage: Kann die Beschichtung als „antibakteriell“ beworben werden?
Antwort: Wenn schimmelfeste/antibakterielle Komponenten zugesetzt und eine Funktion behauptet wird, sollten datengestützte Nachweise entsprechender Prüfmethoden (wie ISO 846 oder nationale Normen) vorliegen, und es muss bestätigt werden, dass diese Komponente kein Lebensmittelkontaktsicherheitsrisiko darstellt. Funktionsbehauptungen ohne Grundlage sind in der Lebensmittelbranche inakzeptabel.
Frage: Welche besonderen Anforderungen hat der Boden in Lebensmittelbetrieben?
Antwort:Es wird Verschleißfestigkeit, Beständigkeit gegen Reinigungsmittel und heißes Wasser, Rutschsicherheit, Fugenlosigkeit sowie Gefälle zu den Abläufen benötigt. Üblich sind selbstnivellierende Epoxidbeschichtungen oder Mörtel mit rutschsicheren Zuschlägen; rund um die Ablaufrinne muss kontinuierlich abgedichtet werden, um Undichtigkeiten zu vermeiden. Der Bodenbelag ist eine Stelle mit gleichzeitiger Verschleiß- und Korrosionsbeanspruchung, wobei die Auslegung der DFT und die Auswahl der Zuschläge entscheidend sind.
Frage: Worauf ist bei der Verarbeitung von wasserverdünnbarer Farbe in Lebensmittelbetrieben zu achten?
Antwort: Wasserverdünnbare Systeme reagieren empfindlicher auf Temperatur und Luftfeuchtigkeit; bei niedrigen Temperaturen und hoher Luftfeuchtigkeit trocknen sie langsam und neigen zur Weißanläuferbildung. Das Verarbeitungsfenster muss streng eingehalten und für ausreichende Belüftung gesorgt werden. Zudem müssen Feuchtigkeitsgehalt und Festigkeit des Untergrunds den Anforderungen entsprechen, andernfalls leiden Haftung und Aussehen.
Frage: Wie lässt sich bei der Sanierung alter Lebensmittelproduktionsräume eine Kontamination vermeiden?
Antwort: Arbeitsbereiche trennen, isolieren und belüften; Systeme mit geringem Geruch und niedrigem VOC-Emissionen wählen, um den Betrieb wenig zu beeinträchtigen; örtliche Schäden anschleifen und nachbeschichten, auf Verträglichkeit von Alt und Neu achten; nach Fertigstellung Reinigungsvalidierung durchführen, bevor die Produktion wieder aufgenommen wird.
Frage: Wie lässt sich beurteilen, ob die Beschichtung die Hygieneprüfung besteht?
Antwort: Kontinuierliche Hohlkehlradien, keine Totwinkel, kein Abplatzen von Partikeln prüfen; Haftung und Schichtdicke müssen den Vorgaben entsprechen, zudem sollten ein GB-4806-Prüfbericht eines Drittanbieters und ein VOC-Konformitätsnachweis vorliegen. Die Hygieneprüfung erfolgt anhand einer doppelten Validierung aus Dokumenten und Vor-Ort-Inspektion.
Frage: Muss die Beschichtung der Außenflächen von Geräten für den Lebensmittelkontakt geeignet sein?
Antwort: Wenn die Geräteoberfläche möglicherweise direkt mit Lebensmitteln in Berührung kommt (z. B. Spritzer auf Außenflächen von Förder- oder Verarbeitungsgeräten), ist eine Bewertung und Prüfung gemäß den Anforderungen an Lebensmittelkontaktmaterialien erforderlich; reine umgebungsberührte Gebäudeteile werden nach hygienischen Umgebungsbeschichtungen kontrolliert. Das Risikoniveau bestimmt die Tiefe der Konformität, maßgeblich ist das Ergebnis der Risikobewertung.
Weiterführende Literatur
- Vergleich der Auswahl von wasserverdünnbarer Farbe und Ölfarbe: Hilft Lebensmittelbetrieben, einen Ausgleich zwischen Geruch, VOC und Leistung zu finden.
- TiO₂-photokatalytische Selbstreinigungsbeschichtung: Erfahren Sie mehr über das technische Potenzial der Oberflächenfunktionalisierung in leicht zu reinigenden Anwendungen.
- Überblick über das Normensystem für Industriebeschichtungen: Systematische Einordnung von GB 4806 und GB 30981-2020 in die Normhierarchie.
- Beschichtung von Windkrafttürmen: Korrosionsschutzsysteme für onshore und offshore Windkraftanlagen
- Containerbeschichtungssysteme: schnelltrocknende Systeme für die Fertigungslinie und VOC-Konformität
- Überblick über Industrie-Schutzbeschichtungssysteme: ISO-12944-Korrosionsklassen und Systemauslegung