La aplicación de revestimientos en fábricas de alimentos es esencialmente diferente a la de naves industriales comunes: el recubrimiento no solo debe ser anticorrosivo, sino que también puede entrar en contacto indirecto con alimentos o medios de limpieza, y debe servir al objetivo higiénico de "fácil limpieza, sin rincones muertos, prevención de contaminación". Las industrias de productos lácteos, cerveza, bebidas, productos cárnicos y alimentos congelados rápidos, bajo los sistemas GMP y HACCP, exigen a los revestimientos de paredes de talleres, techos, superficies exteriores de equipos y suelos requisitos muy superiores a los de naves comunes. Este artículo desglosa sistemáticamente la lógica técnica del revestimiento higiénico en fábricas de alimentos.
Kexin New Materials (kexinMaterials) cuenta con reservas técnicas en sistemas higiénicos de baja odor y baja migración como epoxi a base de agua y poliuretano a base de agua, que pueden respaldar el plan de revestimiento integral de fábricas de alimentos desde las paredes hasta los suelos. Para la ponderación de selección entre base agua y base disolvente, se puede consultar la comparación de selección de pintura a base de agua y pintura de aceite.
I. Restricciones únicas del revestimiento en fábricas de alimentos
El revestimiento de fábricas de alimentos debe satisfacer simultáneamente tres líneas principales:
- Seguridad alimentaria: tras el curado, el revestimiento no debe migrar sustancias nocivas a los alimentos, cumpliendo con el marco de materiales en contacto con alimentos (como la serie GB 4806).
- Diseño higiénico: la superficie debe ser fácil de limpiar, sin rincones muertos, con esquinas redondeadas, evitando acumulación de suciedad y proliferación microbiana (referencia EHEDG, norma 3-A).
- Resistencia a la corrosión y tolerancia ambiental: resistir agentes de limpieza, agua caliente, vapor, humedad y diferencias de temperatura; el revestimiento debe ser resistente a químicos y al vapor de agua.
Estas tres condiciones determinan que las fábricas de alimentos no pueden aplicar simplemente pavimentos epoxi comunes o pintura de acabado industrial, sino que requieren una combinación de "sistema higiénico + construcción de diseño higiénico".
II. GB 4806 y cumplimiento de contacto con alimentos
La serie de normas GB 4806 de China regula los requisitos de seguridad de materiales y artículos en contacto con alimentos, abarcando indicadores sensoriales, migración total, migración específica y límites de sustancias específicas. Para los revestimientos orgánicos utilizados en paredes de fábricas de alimentos y superficies exteriores de equipos, si pueden entrar en contacto indirecto con alimentos o medios de limpieza, se debe confirmar que el revestimiento curado cumple con las cláusulas relevantes de GB 4806 (como migración total, migración específica, indicadores sensoriales). Esta es la base del cumplimiento del revestimiento en fábricas de alimentos, y también un elemento frecuentemente inspeccionado en auditorías GMP.
Cabe señalar que GB 4806 se dirige al "material en contacto con alimentos" en sí, mientras que el revestimiento de fábricas de alimentos es más a menudo "contacto indirecto" o "contacto ambiental". Los proyectos deben decidir, según el nivel de riesgo de la ubicación específica, si se envía a ensayo como material en contacto con alimentos, y tomar el informe de ensayo de terceros como base de entrega. No se debe afirmar "grado alimenticio" sin base ni datos de ensayo.
III. Diseño higiénico: del material a la construcción
El revestimiento higiénico no es solo "qué pintura aplicar", sino también "cómo construir". Principios clave de diseño:
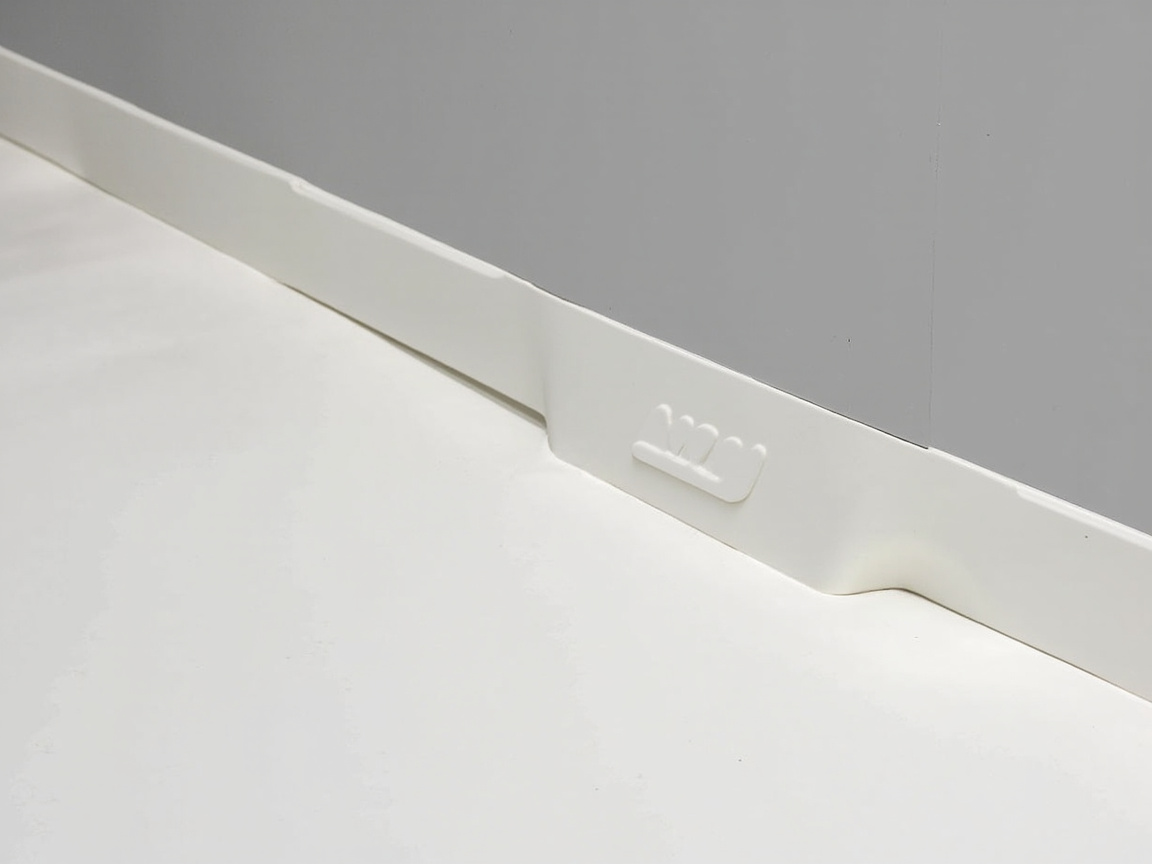
- Esquina redondeada (cove): la unión pared-suelo y las esquinas pared-pared deben tener transición redondeada en lugar de ángulo recto, evitando acumulación de suciedad y zonas ciegas de limpieza. La esquina redondeada suele construirse con epoxi flexible o material de radio dedicado.
- Sellado continuo: juntas, tubos pasamuros y perímetros de bases de equipos deben sellarse continuamente, evitando la invasión de vapor de agua y microbios en cavidades.
- Superficie fácil de limpiar: el revestimiento debe ser denso, de baja porosidad, resistente a agentes de limpieza, con baja rugosidad superficial para reducir adherencia.
- Sin riesgo de desprendimiento: la adherencia del revestimiento debe ser confiable, evitando contaminación del producto por partículas desprendidas.
Estos principios de diseño son consistentes con las normas de diseño higiénico EHEDG (Grupo Europeo de Ingeniería de Diseño Higiénico), 3-A, etc., y son el umbral real para empresas de alimentos exportadoras o que se alinean con estándares internacionales.
IV. Comparación de sistemas típicos por ubicación
La siguiente tabla resume los puntos clave de sistemas higiénicos en ubicaciones comunes de fábricas de alimentos:
| Ubicación | Requisito higiénico | Sistema recomendado | Punto de control clave |
|---|---|---|---|
| Pared | Fácil limpieza, contacto indirecto | Pintura de acabado epoxi o de poliuretano sin disolvente o a base de agua | Denso, baja porosidad, esquina redondeada |
| Techo | Antimoho, anti-condensación | Epoxi/poliuretano antimoho | Anti-condensación, sin desprendimiento |
| Superficie exterior de equipo | Contacto con alimentos/limpieza | Revestimiento conforme GB 4806 | Migración conforme, fácil desinfección |
| Suelo | Resistente al desgaste, a la limpieza | Autonivelante epoxi/mortero | Antideslizante, sin juntas, resistente a agua caliente |
| Perímetro de canaletas/sumideros | Alta humedad, acumulación de suciedad | Epoxi de capa espesa + sellado | Continuo, radio, anti-filtración |
Se enfatiza: la tabla anterior es una orientación general; el sistema específico debe basarse en la evaluación de riesgo higiénico y la TDS del producto, enviando a ensayo de terceros GB 4806 si es necesario.
V. Base agua y cumplimiento de VOC
Las fábricas de alimentos suelen estar en ambientes cerrados o semicerrados, sensibles a olores y efectos sobre la salud durante la construcción y operación, por lo que la base agua es una dirección importante. El epoxi a base de agua y el poliuretano a base de agua, tras el curado, pueden satisfacer la mayoría de necesidades higiénicas, con menor VOC, cumpliendo los límites de GB 30981-2020 para revestimientos protectores industriales. Para el marco normativo de VOC, se puede consultar la interpretación de los límites de VOC de revestimientos protectores industriales.
Pero los sistemas a base de agua son más sensibles al entorno de construcción (temperatura, humedad, ventilación); a baja temperatura y alta humedad secan lento y se emblanquecen fácilmente, requiriendo control estricto de la ventana de proceso. Para ubicaciones con alta exigencia de resistencia a agua caliente y vapor, aún se pueden usar sistemas de menor VOC pero mayor rendimiento como epoxi sin disolvente.
VI. Diseño de suelos y antideslizamiento
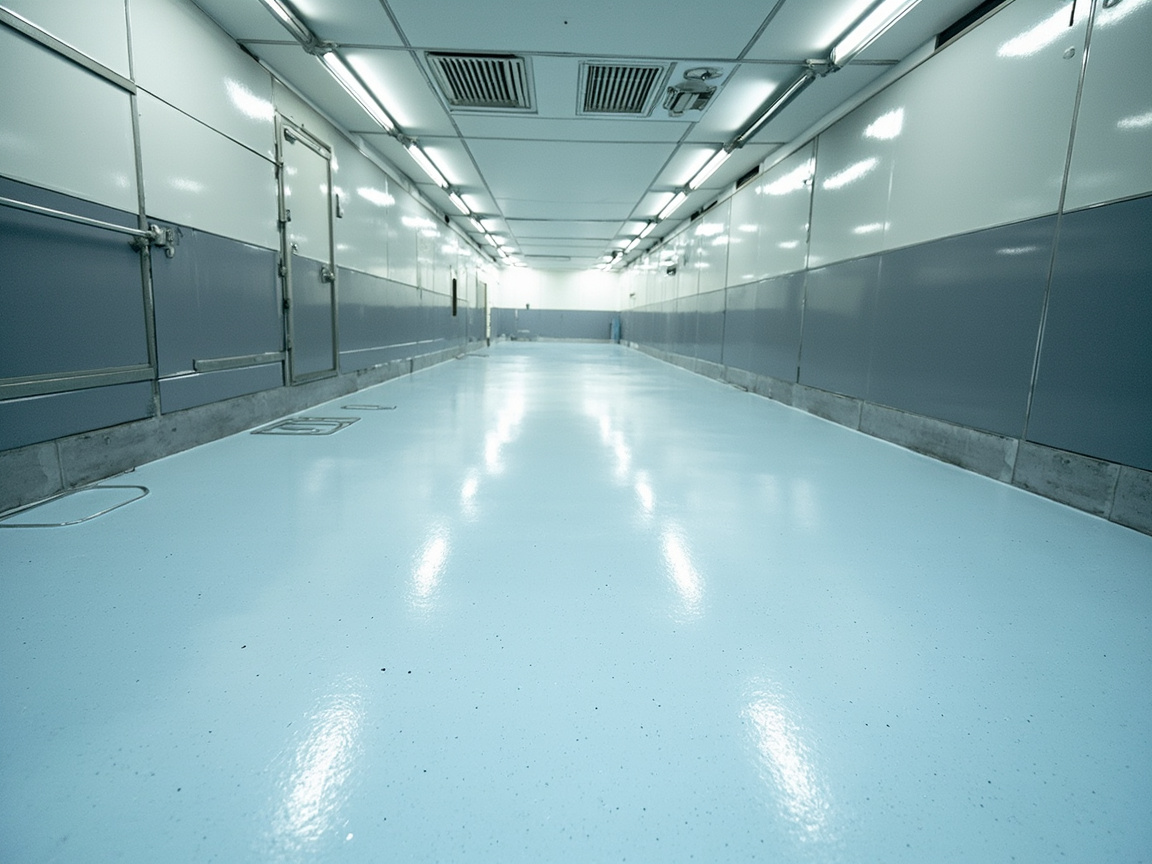
El suelo de fábricas de alimentos es una ubicación con desgaste y corrosión simultáneos: rodadura de carretillas, lavado con agua caliente, erosión de agentes de limpieza, antideslizamiento para peatones. Se usan comúnmente autonivelante epoxi o mortero epoxi, con agregado antideslizante para cumplir coeficiente de fricción. El suelo debe ser sin juntas, monolítico, con pendiente hacia canaletas, evitando encharcamientos. El perímetro de canaletas y sumideros es zona de alta incidencia de filtraciones, requiriendo sellado continuo y construcción de radio.
VII. Consideraciones de antimoho y antibacteriano
Ambientes húmedos y ricos en nutrientes favorecen mohos. El revestimiento higiénico puede reducir adherencia mediante superficie densa, y usar formulaciones antimoho (con aditivo antimoho conforme). Pero note: si se declara función antibacteriana/antimoho, debe respaldarse con método de ensayo correspondiente (como ISO 846 o método nacional), evitando declaraciones funcionales sin base.
Sobre mecanismos de autolimpieza y anti-mancha, se puede leer el revestimiento autolimpiante fotocatalítico de dióxido de titanio, comprendiendo el potencial de funcionalización superficial en escenarios de fácil limpieza (nota: en fábricas de alimentos debe predominar el sistema higiénico conforme; el revestimiento funcional requiere verificación separada de seguridad de contacto con alimentos).
VIII. Puntos de construcción y aceptación
- Tratamiento de base: el hormigón debe alcanzar resistencia y humedad requeridas, reparar grietas y huecos, desengrasar manchas de aceite.
- Control ambiental: temperatura y humedad conforme al producto, buena ventilación pero evitando polvo.
- Espesor de película y adherencia: suelo según DFT de diseño, adherencia de pared con método de cuadrícula.
- Aceptación higiénica: radio continuo, sin rincones muertos, sin desprendimiento de partículas, verificación de limpieza si es necesario.
IX. Mantenimiento y limpieza
El revestimiento higiénico aún requiere mantenimiento normado: usar agente de limpieza neutro o especificado, evitando solventes fuertes que dañen el revestimiento; inspeccionar periódicamente integridad de radio y sellado; daño local con tratamiento "lijado—retocado", atendiendo compatibilidad nuevo-viejo. Los registros de mantenimiento deben integrarse al sistema documental GMP.
Kexin New Materials (kexinMaterials) recomienda especificar en el documento técnico de revestimiento de fábricas de alimentos el nivel higiénico de cada ubicación, la conclusión de conformidad de contacto con alimentos del revestimiento (con informe de ensayo GB 4806), límites VOC y requisitos de construcción de radio, para que la auditoría higiénica y la operación diaria tengan base. Para el panorama del sistema de normas, se puede leer la revisión del sistema de normas de revestimientos industriales.
X. Errores comunes de selección
Error 1: el pavimento epoxi común sirve para fábricas de alimentos. Incorrecto. Requiere sistema higiénico, migración conforme y construcción de radio; el pavimento industrial común no necesariamente cumple.
Error 2: basta con declarar "grado alimenticio". Incorrecto. Debe respaldarse con datos de ensayo de terceros como GB 4806, de lo contrario es declaración sin base.
Error 3: las esquinas en ángulo recto no importan. Incorrecto. El ángulo recto acumula suciedad y dificulta limpieza; el diseño higiénico requiere transición redondeada.
Error 4: la pintura a base de agua siempre tiene peor rendimiento. Incorrecto. El epoxi/poliuretano a base de agua es suficiente en la mayoría de escenarios higiénicos, con menor VOC; la clave es elegir sistema y controlar proceso.
Error 5: revestimiento más grueso es más resistente al desgaste. Incorrecto. El desgaste del suelo depende del sistema y agregado; un exceso de espesor puede agrietar, debe controlarse según diseño.
XI. Economía técnica y preparación de auditoría del revestimiento en fábricas de alimentos
La economía del revestimiento en fábricas de alimentos no puede verse solo por el precio unitario del material, sino ponderarse con riesgo higiénico, costo de auditoría y pérdida por parada. Una contaminación de producto por migración no conforme o rincón muerto higiénico, con su retiro y pérdida de marca, supera con creces el presupuesto de revestimiento; mientras que un revestimiento higiénico de diseño razonable y documentación completa reduce significativamente los costos de rectificación en auditorías GMP, HACCP y de terceros. Por tanto, en la industria alimentaria, la lógica de "cumplimiento es ahorro de costos" es especialmente evidente.
Desde la perspectiva de los materiales, aunque el revestimiento epoxi a base de agua y el revestimiento de poliuretano a base de agua puedan tener un precio unitario superior al de los revestimientos a base de disolvente comunes, sus características de bajo olor y bajos COV reducen la interferencia de la construcción con la programación de producción, y también facilitan la aprobación en las inspecciones ambientales y de salud ocupacional. Para los proyectos de remodelación, los sistemas de bajo olor pueden acortar las ventanas de parada de producción y acelerar la reanudación, parte de este beneficio implícito suele ser subestimado. Los sistemas de grado sanitario también requieren ser densos, de baja porosidad y fáciles de limpiar; su prima de rendimiento debe entenderse como un "seguro contra la reducción del riesgo microbiano", no simplemente como una mejora funcional.
La inversión inicial en diseño sanitario también es clave. Trabajos de construcción como esquinas redondeadas, sellado continuo y tratamiento de bases de equipos, si se realizan correctamente de una vez al inicio, prácticamente no requieren mantenimiento adicional posterior; si se remedian más tarde, requieren parada de producción, demolición y reconstrucción, con un costo varias veces mayor. Por lo tanto, el revestimiento de fábricas de alimentos debe diseñarse de forma integrada "construcción + materiales", en lugar de tratar las esquinas redondeadas y el sellado como decoraciones prescindibles.
La preparación de documentación es el eslabón central que distingue el revestimiento de fábricas de alimentos del revestimiento industrial ordinario. Al entregar, se debe contar con: determinación del nivel de higiene de cada área, conclusión de conformidad del recubrimiento en contacto con alimentos (incluyendo informe de ensayo de terceros según GB 4806), certificado de conformidad de COV, fotos de la construcción de esquinas redondeadas y registros de aceptación, datos de adherencia y espesor de película. Estos documentos no solo son base para la aceptación, sino también activos fundamentales para responder a auditorías de clientes, inspecciones regulatorias y certificaciones de exportación. Muchas empresas de alimentos, al cambiar de proveedor, son requeridas a proporcionar una cadena de conformidad de recubrimiento completa; establecer archivos con anticipación evita situaciones pasivas.
Cabe recordar que las afirmaciones funcionales del revestimiento en fábricas de alimentos deben ser cautelosas. Si el recubrimiento agrega componentes antimoho o antibacterianos y se promociona externamente, debe contar con respaldo de datos de métodos de detección correspondientes, y confirmar que dicho componente no suponga riesgo de seguridad en contacto con alimentos. Las afirmaciones funcionales sin base no solo violan la conformidad publicitaria, sino que también pueden convertirse en una no conformidad grave durante auditorías de seguridad alimentaria. Cada conclusión en los documentos técnicos debe poder rastrearse en un informe de ensayo o cláusula de norma.
XII. Lectura profunda de formulaciones y detalles de construcción de recubrimientos para fábricas de alimentos
El núcleo del recubrimiento de grado sanitario es la unidad de "denso, baja migración, fácil de limpiar". El epoxi a base de agua forma una película continua y densa mediante reticulación epoxi-amina; la cantidad total de sustancias que migran hacia los alimentos tras el curado está controlada por la formulación y el grado de curado, por lo que se debe garantizar un curado suficiente y confirmar con ensayo de terceros que los indicadores de migración cumplen el marco de contacto con alimentos. Si el curado es insuficiente, los monómeros residuales pueden aumentar el riesgo de migración; por tanto, la temperatura, humedad y período de mantenimiento durante la construcción son más críticos que en el revestimiento industrial ordinario, y no se debe poner en uso antes de tiempo para apresurar el proyecto.
La pintura de poliuretano de acabado se usa en fábricas de alimentos principalmente en paredes y techos, proporcionando resistencia a la limpieza y retención del color. El poliuretano a base de agua forma película mediante reacción de poliol de éter o poliéster con isocianato; su superficie densa reduce la adherencia de suciedad, facilitando la limpieza diaria. En áreas con requisito antimoho, se pueden introducir componentes antimoho conformes en la formulación, pero debe contar con respaldo de métodos de detección correspondientes y confirmar que dicho componente no suponga riesgo de seguridad en contacto con alimentos; las afirmaciones funcionales sin base en la industria alimentaria son un comportamiento de alto riesgo y pueden ser juzgadas como no conformes en auditorías.
La construcción de esquinas redondeadas es el punto de aplicación física del diseño sanitario. La unión pared-suelo adopta epoxi flexible o material de radio dedicado para formar una superficie curva continua, evitando la acumulación de suciedad en ángulos rectos; las bases de equipos y perímetros de tuberías que atraviesan paredes también requieren sellado continuo, previniendo la invasión de humedad y microorganismos en cavidades. La calidad de esta construcción depende del tratamiento de base y la aplicación del material; cualquier punto de corte se convierte en zona ciega de limpieza. En la práctica, la continuidad y ausencia de poros de las esquinas redondeadas son el foco de auditorías sanitarias, y deben inspeccionarse y archivarse antes de ocultarse, no remediarse tras la puesta en producción.
El tratamiento de la base de concreto suele subestimarse. Los pisos y paredes de fábricas de alimentos suelen ser de concreto, cuya resistencia, contenido de humedad y alcalinidad afectan directamente la adherencia del recubrimiento. Antes de la construcción se deben reparar grietas y huecos, desengrasar y eliminar contaminantes, y si es necesario hacer sellado de interfaz; el exceso de humedad causará burbujas y desprendimiento de la capa epoxi. La ventilación y control de temperatura y humedad también son importantes, especialmente los sistemas a base de agua se secan lento y blanquean en baja temperatura y alta humedad, requiriendo aire acondicionado con deshumidificación o calefacción. Incluir el control de base y ambiente en la tarjeta de proceso es la garantía de hacer bien a la primera en revestimiento de grado sanitario.
La compatibilidad con detergentes y métodos de desinfección debe evaluarse en la etapa de diseño. Las fábricas de alimentos usan frecuentemente ácidos, álcalis, limpiadores desinfectantes clorados o de amonio cuaternario; el recubrimiento debe tolerar estos medios sin degradarse ni lixiviarse. Al seleccionar, se pueden referenciar datos de ensayo de compatibilidad con dichos medios, y en los documentos técnicos listar los métodos de limpieza permitidos y prohibidos para guiar la operación y mantenimiento en sitio. Considerar el "recubrimiento—limpieza—control microbiano" como un sistema, en lugar de ver el material de forma aislada, es lo que realmente logra el objetivo de higiene de la planta y pasa sin problemas diversas auditorías.
La preparación para auditorías de revestimiento en fábricas de alimentos es, en esencia, la construcción de una cadena de evidencia. El auditor no se fija en "que se vea limpio", sino en si se puede presentar ensayo de terceros de conformidad del recubrimiento en contacto con alimentos, fotos archivadas de la construcción de esquinas redondeadas, registros de aceptación de adherencia y espesor de película, y descripción de compatibilidad con detergentes. Muchas empresas descuidan el registro en producción diaria y completan materiales a último momento antes de la auditoría, a menudo con numerosas deficiencias. Fijar los parámetros clave de cada construcción como archivos recuperables, aunque parezca tedioso habitualmente, es el credencial de aprobación más eficiente en auditorías, y también la capacidad subyacente para responder a auditorías de clientes y certificaciones de exportación.
La compatibilidad con métodos de limpieza y desinfección debe definirse en la etapa de diseño. Las fábricas de alimentos usan frecuentemente ácidos, álcalis, medios clorados o de amonio cuaternario; el recubrimiento debe tolerarlos sin degradarse ni lixiviarse. Al seleccionar, se pueden referenciar conclusiones de ensayo de compatibilidad con dichos medios, y en los documentos técnicos listar los métodos de limpieza permitidos y prohibidos para guiar la operación y mantenimiento en sitio. Considerar el recubrimiento, la limpieza y el control microbiano como un sistema, en lugar de ver el material de forma aislada, es lo que realmente logra el objetivo de higiene de la planta y pasa sin problemas diversas auditorías, evitando el envejecimiento prematuro del recubrimiento por métodos de limpieza inadecuados.
El tratamiento de la base de concreto suele subestimarse pero es crucial. Los pisos y paredes de fábricas de alimentos suelen ser de concreto, cuya resistencia, contenido de humedad y alcalinidad afectan directamente la adherencia del recubrimiento. Antes de la construcción se deben reparar grietas y huecos, desengrasar y eliminar contaminantes, y si es necesario hacer sellado de interfaz; el exceso de humedad causará burbujas y desprendimiento de la capa epoxi. La ventilación y control de temperatura y humedad también son clave, especialmente los sistemas a base de agua se secan lento y blanquean en baja temperatura y alta humedad, requiriendo medidas de deshumidificación o calefacción. Incluir el control de base y ambiente en la tarjeta de proceso es la garantía de hacer bien a la primera en revestimiento de grado sanitario, y también la responsabilidad con la seguridad alimentaria posterior.
El límite de las afirmaciones funcionales debe mantenerse. Si el recubrimiento introduce componentes antimoho o antibacterianos y se promociona externamente, debe contar con respaldo de datos de métodos de detección correspondientes y confirmar que dicho componente no suponga riesgo de seguridad en contacto con alimentos. Las afirmaciones funcionales sin base no solo violan la conformidad publicitaria, sino que también pueden convertirse en una no conformidad grave durante auditorías de seguridad alimentaria. Cada conclusión en los documentos técnicos debe poder rastrearse en un informe de ensayo o cláusula de norma, esto es lo que distingue a la industria alimentaria del revestimiento industrial ordinario, y también donde los proveedores profesionales se separan de los proveedores rudimentarios.
La preparación para auditorías de revestimiento en fábricas de alimentos es, en esencia, la construcción de una cadena de evidencia. La auditoría no se fija en la limpieza superficial, sino en si se puede presentar ensayo de terceros de conformidad del recubrimiento en contacto con alimentos, fotos archivadas de la construcción de esquinas redondeadas, registros de aceptación de adherencia y espesor de película, y descripción de compatibilidad con detergentes. Muchas empresas descuidan el registro diario y completan materiales a último momento antes de la auditoría, a menudo con numerosas deficiencias. Fijar los parámetros clave de cada construcción como archivos recuperables, aunque parezca tedioso habitualmente, es el credencial de aprobación más eficiente en auditorías, y también la capacidad subyacente para responder a auditorías de clientes y certificaciones de exportación.
La compatibilidad con métodos de limpieza y desinfección debe definirse en la etapa de diseño. Las fábricas de alimentos usan frecuentemente ácidos, álcalis y medios clorados o de amonio cuaternario; el recubrimiento debe tolerarlos sin degradarse ni lixiviarse. Al seleccionar, se pueden referenciar conclusiones de ensayo de compatibilidad con dichos medios, y en los documentos técnicos listar los métodos de limpieza permitidos y prohibidos para guiar la operación y mantenimiento en sitio. Considerar el recubrimiento, la limpieza y el control microbiano como un sistema, en lugar de ver el material de forma aislada, es lo que realmente logra el objetivo de higiene de la planta y pasa sin problemas diversas auditorías, evitando el envejecimiento prematuro del recubrimiento por métodos de limpieza inadecuados.
El tratamiento de la base de concreto suele subestimarse pero es crucial. Los pisos y paredes de fábricas de alimentos suelen ser de concreto, cuya resistencia, contenido de humedad y alcalinidad afectan directamente la adherencia del recubrimiento. Antes de la construcción se deben reparar grietas y huecos, desengrasar y eliminar contaminantes, y si es necesario hacer sellado de interfaz; el exceso de humedad causará burbujas y desprendimiento de la capa epoxi. La ventilación y control de temperatura y humedad también son clave, especialmente los sistemas a base de agua se secan lento y blanquean en baja temperatura y alta humedad, requiriendo medidas de deshumidificación o calefacción. Incluir el control de base y ambiente en la tarjeta de proceso es la garantía de hacer bien a la primera en revestimiento de grado sanitario.
El límite de las afirmaciones funcionales debe mantenerse. Si el recubrimiento introduce componentes antimoho o antibacterianos y se promociona externamente, debe contar con respaldo de datos de métodos de detección correspondientes y confirmar que dicho componente no suponga riesgo de seguridad en contacto con alimentos. Las afirmaciones funcionales sin base no solo violan la conformidad publicitaria, sino que también pueden convertirse en una no conformidad grave durante auditorías de seguridad alimentaria. Cada conclusión en los documentos técnicos debe poder rastrearse en un informe de ensayo o cláusula de norma, esto es lo que distingue a la industria alimentaria del revestimiento industrial ordinario, y también donde los proveedores profesionales se separan de los proveedores rudimentarios.
Desde el ciclo de vida completo, el retorno de la inversión en revestimiento de grado sanitario radica en la reducción de riesgos. Un incidente de contaminación de producto por migración no conforme del recubrimiento o rincones sanitarios, con su retiro y pérdida de marca, supera con creces el presupuesto de revestimiento; mientras que un esquema de diseño razonable y documentación completa reduce significativamente los costos de rectificación en diversas auditorías. Por tanto, en la industria alimentaria, la lógica de "conformidad es ahorro de costos" es especialmente evidente; abordar el diseño sanitario, la conformidad de materiales y la construcción de archivos como una unidad es el camino sostenible de selección.
El valor del revestimiento de grado sanitario se refleja finalmente en la certeza de la seguridad alimentaria. Un sistema de recubrimiento de diseño razonable, construcción normalizada y documentación completa permite que la planta mantenga bajo riesgo de contaminación en operación normal, y que el auditor obtenga rápidamente evidencia creíble al inspeccionar. Por el contrario, si solo se persigue la estética superficial ignorando esquinas redondeadas, sellado y conformidad de migración, los peligros se expondrán gradualmente en la limpieza diaria y auditorías de clientes. Por tanto, la profesionalidad del revestimiento en fábricas de alimentos no reside en usar materiales más caros, sino en si la lógica sanitaria se extiende a cada detalle constructivo y cada registro.
En resumen, el núcleo del revestimiento sanitario en fábricas de alimentos nunca es un material milagroso, sino la unidad de lógica sanitaria, conformidad de materiales y construcción de archivos. Al integrar esquinas redondeadas, sellado, baja migración y trazabilidad en cada proceso, la planta puede mantener bajo riesgo de contaminación en operación normal, y responder con calma a diversas auditorías. Para las empresas de alimentos, tratar el revestimiento como un eslabón del sistema de seguridad alimentaria es mucho más económico que remediar después, y protege mejor la marca y la confianza del consumidor, este es el valor insustituible del revestimiento de grado sanitario.
Preguntas frecuentes
Preguntas frecuentes
P: ¿Por qué el revestimiento de fábricas de alimentos enfatiza la conformidad con GB 4806?
R: Los recubrimientos de paredes y superficies exteriores de equipos en fábricas de alimentos pueden contactar indirectamente alimentos o medios de limpieza; si el recubrimiento migra sustancias nocivas hacia los alimentos supone riesgo de seguridad. La serie GB 4806 estipula la migración total, migración específica y requisitos sensoriales de materiales en contacto con alimentos, es la línea base de conformidad sanitaria y suele ser objeto de inspección en auditorías GMP.
P: ¿Cuál es la diferencia entre revestimiento de grado sanitario y revestimiento industrial ordinario?
R: La diferencia radica en tres líneas maestras: seguridad alimentaria (conformidad de migración), diseño sanitario (fácil limpieza, esquinas redondeadas, sin rincones muertos), resistencia a corrosión (a detergentes y agua caliente). El revestimiento industrial ordinario usualmente solo resuelve anticorrosión y estética, no cumple los objetivos de salud e higiene de fábricas de alimentos.
P: ¿Por qué la unión pared-suelo debe tener esquinas redondeadas?
R: Los ángulos rectos acumulan suciedad, son difíciles de limpiar y favorecen la proliferación microbiana, siendo zonas ciegas sanitarias. La transición en arco (cove) elimina rincones muertos, facilita enjuague y desinfección, cumple directrices de diseño sanitario como EHEDG y 3-A, y es un requisito constructivo básico en fábricas de alimentos.
P: ¿Se usa pintura a base de agua o a base de disolvente en fábricas de alimentos?
R: Desde la perspectiva de olor y salud, el epoxi/poliuretano a base de agua es superior y con menor COV, acorde a GB 30981-2020; pero para áreas con alta exigencia a agua caliente o vapor, puede seleccionarse epoxi sin disolvente. La selección debe combinar el riesgo del área y el entorno de construcción, ver comparación de selección entre pintura a base de agua y pintura a base de disolvente.
P: ¿Puede el recubrimiento promocionar "antibacteriano"?
R: Si se agregan componentes antimoho/antibacterianos y se promociona la función, debe contar con respaldo de datos de métodos de detección correspondientes (como ISO 846 o norma nacional), y confirmar que dicho componente no suponga riesgo de seguridad en contacto con alimentos. Las afirmaciones funcionales sin base no son aceptadas en la industria alimentaria.
P: ¿Qué requisitos especiales tiene el piso de fábricas de alimentos?
R:Requiere resistencia al desgaste, a los detergentes y al agua caliente, antiderrapante, sin juntas y con pendiente hacia el drenaje. Se suele usar autorrellenado epoxi o mortero con agregado antiderrapante, y sellado continuo alrededor de las zanjas de drenaje para evitar filtraciones. El revestimiento para suelos es una zona con desgaste y corrosión simultáneos; el diseño del DFT y la selección del agregado son críticos.
Pregunta: ¿Qué hay que tener en cuenta al aplicar pintura a base de agua en una fábrica de alimentos?
Respuesta: Los sistemas a base de agua son más sensibles a la temperatura y la humedad; a baja temperatura y alta humedad el secado es lento y se vuelven blanquecinos, por lo que hay que controlar estrictamente la ventana de proceso y garantizar la ventilación. Asimismo, la humedad y la resistencia del sustrato deben cumplir los estándares, de lo contrario se afecta la adherencia y el aspecto.
Pregunta: ¿Cómo evitar la contaminación al renovar un taller de alimentos antiguo?
Respuesta: Dividir, aislar y ventilar la zona de trabajo; usar sistemas de bajo olor y bajos VOC para reducir el impacto en la operación; lijar y retocar localmente los daños, cuidando la compatibilidad entre lo nuevo y lo viejo; tras la finalización, realizar la validación de limpieza antes de reanudar la producción.
Pregunta: ¿Cómo determinar si el revestimiento cumple la inspección sanitaria?
Respuesta: Verificar la continuidad de las esquinas redondeadas, ausencia de rincones muertos y de desprendimiento de partículas, adherencia y espesor de película conformes, y contar con informe de ensayo de terceros según GB 4806 y certificado de cumplimiento de VOC. La inspección sanitaria se basa en la doble verificación documental y en sitio.
Pregunta: ¿La capa de las superficies exteriores de los equipos debe cumplir el contacto con alimentos?
Respuesta: Si la superficie del equipo puede entrar en contacto directo con alimentos (por ejemplo, salpicaduras en superficies exteriores de equipos de transporte o procesamiento), debe evaluarse y enviarse a ensayo según los requisitos de materiales en contacto con alimentos; los componentes de la planta con solo contacto ambiental se controlan como revestimiento de entorno de grado sanitario. El nivel de riesgo determina la profundidad del cumplimiento, y debe basarse en la conclusión de la evaluación de riesgos.
Lecturas adicionales
- Comparativa de selección entre pintura a base de agua y pintura de aceite: ayuda a las fábricas de alimentos a equilibrar olor, VOC y rendimiento.
- Revestimiento fotocatalítico autolimpiante de dióxido de titanio: conozca el potencial técnico de la funcionalización superficial en escenarios de fácil limpieza.
- Resumen del sistema de normas de revestimiento industrial: revisión sistemática de la ubicación de GB 4806 y GB 30981-2020 en los niveles normativos.
- Pintura de torres eólicas: protección anticorrosión para aerogeneradores terrestres y marinos
- Sistema de revestimiento para contenedores: compatibilidad de secado rápido en línea y cumplimiento de VOC
- Tratado general de sistemas de revestimiento protector industrial: grados de corrosión y diseño de compatibilidad según ISO 12944