Anlagen in der petrochemischen Industrie zählen zu den komplexesten Szenarien für industrielle Korrosion: Hohe Temperaturen, hoher Druck, brennbare Medien, saure Umgebungen und zahlreiche Wärmedämmungen greifen ineinander. Im Gegensatz zu gewöhnlichen Stahlkonstruktionen besteht das Versagen von petrochemischen Anlagen oft nicht in der „sichtbaren Rostbildung“, sondern in versteckter Korrosion unter der Wärmedämmung, zwischen Flanschdichtungen und an Schweißnähten von Bögen. Um den Korrosionsschutz in der Petrochemie zu verstehen, muss man ein dreidimensionales Denken von „Temperaturzonen + Medienzonen + CUI-Prävention“ etablieren.
Kexin New Materials (kexinMaterials) verfügt über technologische Erfahrung bei epoxyzinkreichen, hitzebeständigen Epoxid- und anorganischen Zinksilikat-Systemen, die für die Petrochemie geeignet sind, und kann die zugehörige Auslegung von Rohrleitungen bei Raumtemperatur bis zu Anlagen mit mittlerer und hoher Temperatur unterstützen. Zur kathodischen Schutzwirkung von zinkreichen Grundierungen siehe die technische Analyse von epoxyzinkreichen Grundierungen.
I. Die Komplexität der petrochemischen Korrosion
Die Korrosionsumgebung von petrochemischen Anlagen ergibt sich aus der Überlagerung mehrerer Faktoren:
- Große Temperaturspanne: Von Raumtemperatur bis zu mehreren hundert Grad Celsius, Materialien und Beschichtungssysteme sind völlig unterschiedlich.
- Vielfältige Medien: Rohöl, saure Gase (H₂S, CO₂), Aminlösung, Schwefelsäure, Laugen usw. haben jeweils eigene Korrosionsmechanismen.
- Korrosion unter Wärmedämmung (CUI): Nach Wassereintritt in die Dämmung bildet sich eine abgeschlossene Korrosionszelle, die visuell schwer erkennbar ist.
- Wechselnde Betriebsbedingungen: An- und Abfahrten sowie Temperaturzyklen verursachen thermische Ermüdung der Beschichtung und erhöhen das CUI-Risiko.
Diese Komplexität bedingt, dass der Korrosionsschutz in der Petrochemie nicht mit einer einzigen Beschichtungskombination angewendet werden kann, sondern präzise nach „Bauteil – Temperatur – Medium“ ausgelegt werden muss, wobei Details wie unter der Isolierung und an Flanschen beachtet werden müssen.
II. Logik der Materialauswahl nach Temperaturzonen
In der Praxis werden Auswahlbereiche oft nach der Auslegungstemperatur von Anlagen/Rohrleitungen eingeteilt (die genauen Hitzebeständigkeitsgrenzen richten sich nach dem Produkt-TDS, hier werden keine Zahlenwerte behauptet):
- Raumtemperatur- bis Mitteltemperaturbereich: Konventionelle epoxyzinkreiche Grundierung + Epoxid-Glimmerrost-Zwischenbeschichtung + aliphatischer Polyurethan-/Epoxid-Decklack, erfüllt allgemeinen Atmosphären- und Außenkorrosionsschutz von Anlagen.
- Mittel- bis Hochtemperaturbereich: Erfordert hitzebeständige Beschichtungen, wie Silikon-Hitzebeständigkeitsbeschichtung, modifiziertes hitzebeständiges Epoxidsystem, um thermischer Alterung und Temperaturzyklen standzuhalten.
- Hochtemperaturbereich/Flammenkontakt: Möglicherweise anorganische Zinksilikat-, spezielle Hochtemperaturbeschichtungen oder sogar metallisches Thermospritzen, je nach Temperatur und Medium.
- Niedrigtemperaturbereich: Kälteisolierte (statt wärmeisolierte) Bereiche, Verhinderung von Kondensation und CUI ist ebenso wichtig, wobei die wasserdichte Endabdichtung entscheidend ist.
Die Temperaturzoneneinteilung erfolgt nicht nach Gefühl, sondern sollte unter Berücksichtigung von Prozessbetriebstemperatur, Auslegungstemperatur und Temperaturzyklusbreite anhand der Hitzebeständigkeitskurve im Beschichtungs-TDS festgelegt werden.
III. Korrosion unter Wärmedämmung (CUI) und NACE SP0198
CUI ist das größte versteckte Risiko beim Korrosionsschutz in der Petrochemie. Wenn die Wärmedämmung durch defekte Endabdichtung, Regeneintritt oder Dampfleckage feucht wird, bleibt Wasser darin zurück und bildet an der Kohlenstahloberfläche Sauerstoffkonzentrations- und abgeschlossene Zellen, wobei die Korrosionsrate freiliegende Rohre weit übersteigen kann. NACE SP0198 „Control of External Corrosion on Carbon Steel Equipment Under Thermal Insulation and Fireproofing“ gibt systematische Präventionsempfehlungen:
- Durchgehendes, vollständiges geschlossenes Beschichtungssystem: Unter der Wärmedämmung wird eine fehlerfreie, durchgehende Korrosionsschutzbeschichtung als erste Barriere eingesetzt.
- Wasserdichte Endabdichtung: An Dämmungsenden, Halterungen und Flanschen zuverlässige wasserdichte Versiegelungen anbringen, um Wasser-Eintrittspfade zu blockieren.
- Materialauswahl nach Temperaturzonen: Auswahl hitzebeständiger und CUI-beständiger Kombinationen gemäß den obigen Temperaturbereichen, um Abkreiden und Schutzverlust der Beschichtung bei hohen Temperaturen zu vermeiden.
- Prüfung und Überwachung: Bei Hochrisikobereichen Infrarot, Ultraschall oder regelmäßige Öffnungsprüfungen zur frühzeitigen Erkennung von Rost unter der Wärmedämmung.
Der Kern der CUI-Prävention ist „Wasser nicht eindringen lassen“ und „wenn es eindringt, rechtzeitig erkennen“, beides ist unverzichtbar. Viele Unfälle resultieren nicht aus Beschichtungsversagen an sich, sondern aus fehlender Endabdichtungsauslegung und Wartung, die zu dauerhaft wasserdurchtränkter Dämmung führen.
IV. Vergleich der Beschichtungssysteme
Die folgende Tabelle fasst die Ausrichtung typischer Temperaturbereiche in der Petrochemie zusammen:
| Temperaturbereich (schematisch) | Typische Bereiche | Empfohlenes System | Schlüsselkontrollpunkte |
|---|---|---|---|
| Raumtemp.–Mitteltemp. | Rohrträger, Außenflächen von Anlagen | Epoxyzinkreich + Epoxid-Glimmerrost + Polyurethan | Zwischenschichttauglichkeit, Schichtdicke |
| Mittel–Hochtemp. | Nähe von Heizöfen, Heißölleitungen | Silikon/hitzebeständiges Epoxid | Hitzebeständigkeitskurve, Endabdichtung |
| Hohe Temp. | Reaktoren, Abgaskanäle | Anorganisches Zinksilikat/spezielle Temperaturbeständigkeit | Kein Konflikt mit Medium |
| Unter Wärmedämmung | Alle gedämmten Rohrleitungen und Anlagen | Durchgehendes geschlossenes System + wasserdichte Endabdichtung | CUI-Prävention |
| Gekühlte Bereiche | Niedrigtemperatur-Rohrleitungen | Feuchtigkeitssperre + Korrosionsschutzgrund | Kondensationsverhinderung |
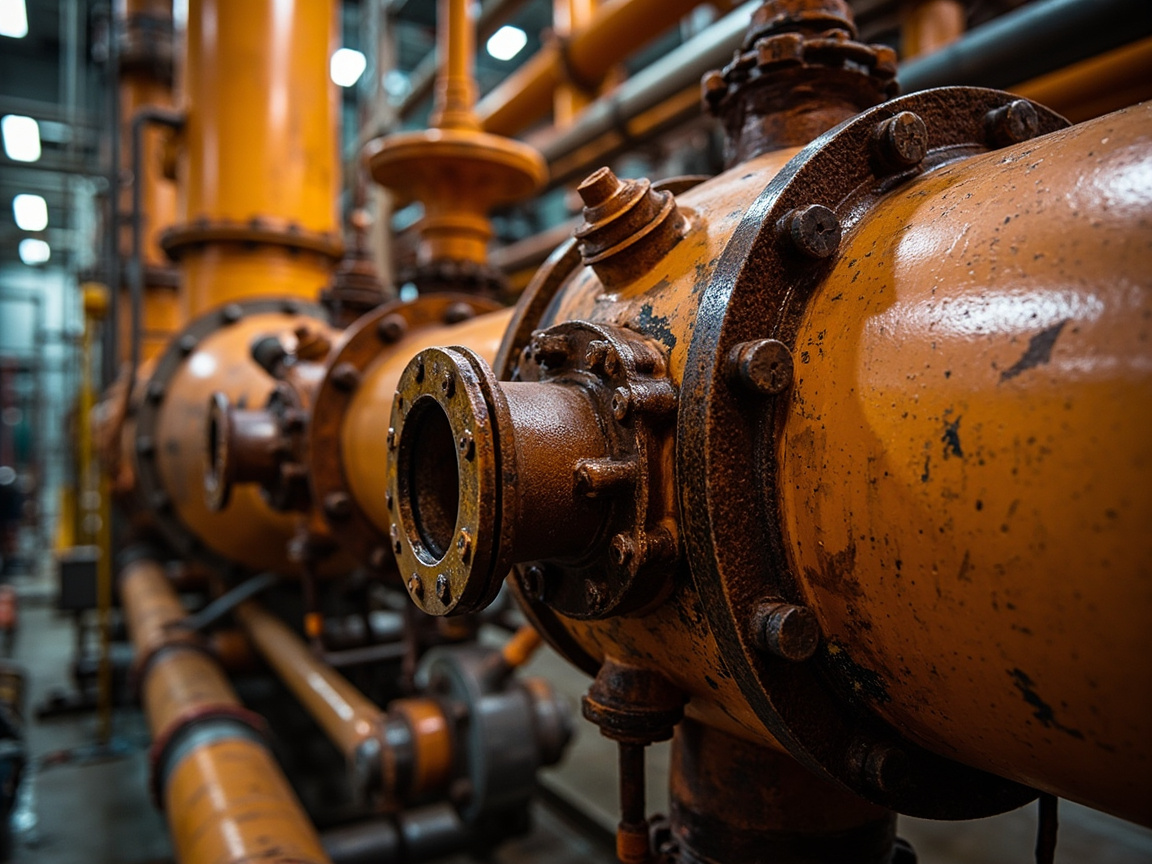
Es ist zu betonen: Die Temperaturen in der obigen Tabelle sind schematische Bereiche; die tatsächliche Hitzebeständigkeitsgrenze richtet sich nach Produkt-TDS und Prozesstemperatur und sollte nicht ohne Daten beurteilt werden.
V. Hitzebeständige Beschichtungen und anorganisches Zinksilikat
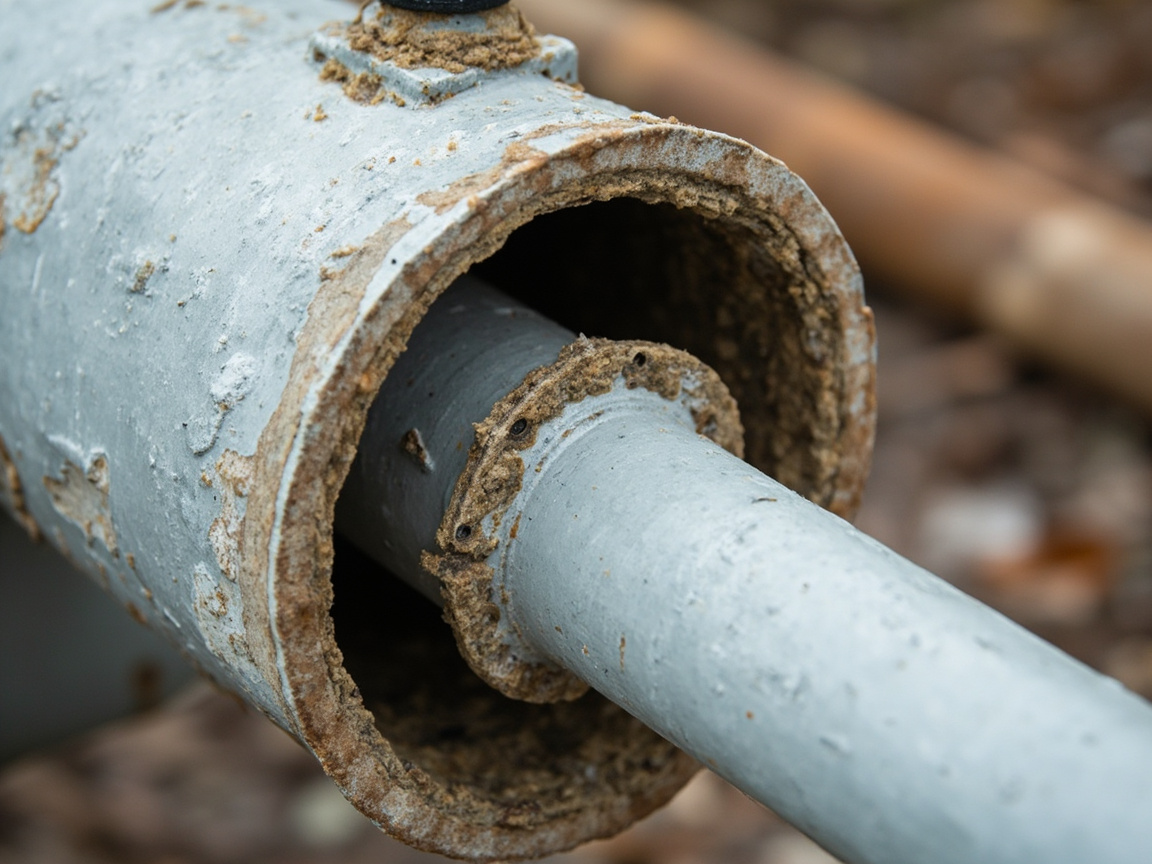
An mittel- bis hochtemperierten Stellen werden häufig Silikon-Hitzebeständigkeitsbeschichtungen eingesetzt, deren Si-O-Bindungsenergie hoch und deren Temperaturbeständigkeit gut ist, sodass der Film in einem bestimmten Temperaturbereich intakt bleibt; anorganisches Zinksilikat basiert auf Zinkpulver + Silikat, ist hitzebeständig und bietet kathodischen Schutz, ist jedoch relativ spröde und stellt hohe Anforderungen an die Verarbeitung. Beide eignen sich für unterschiedliche Temperatur- und Medienbedingungen, die Auswahl muss mit Prozesstemperaturkurve, Medienverträglichkeit und Verarbeitbarkeit kombiniert werden.
Zu beachten: Die „Temperaturbeständigkeit“ hitzebeständiger Beschichtungen bezieht sich meist auf Trockenhitze-Umgebung; bei Dampf oder saurer Kondensation muss separat bewertet werden; unter saurer Kondensation kann Zink im anorganischen Zinksilikat schnell verbraucht werden und muss mit dem Prozessmedium übereinstimmen.
VI. Oberflächenvorbehandlung und Verarbeitungsgrenzen
Die Oberflächenvorbehandlung von petrochemischen Anlagen folgt ebenfalls Sa2.5 (kritische Bauteile) nach ISO 8501-1, aber Reparaturstellen vor Ort sind oft durch Raum und Sicherheit begrenzt, sodass maschinelles Schleifen auf St3 oder lokales Strahlen möglich ist. Unabhängig davon müssen Öl, Salze und Rauheit kontrolliert und die Haftung von Beschichtung und Untergrund sichergestellt werden. Die Reparaturbeschichtung muss zudem Produktionsstopp-Fenster, Feuerarbeit-Sicherheit und Belüftung berücksichtigen; die Prozessorganisation ist komplexer als beim Neubau.
VII. Bereiche unter Feuerfestbeschichtung und Sonderstellen
Einige petrochemische Anlagen haben eine äußere Feuerfestbeschichtung (z. B. Brandschutzbeschichtung für Stahlbau), darunter besteht ebenfalls CUI-Risiko. Die Abstimmung von Feuerfest- und Korrosionsschutzschicht, wasserdichte Endabdichtung sowie Wasserintritt nach Beschädigung der Feuerfestbeschichtung sind Schwerpunkte der Prävention. Flansche, Ventile, Halterungen, Instrumentenanschlüsse und andere „geometrisch komplexe“ Stellen sind Hochrisikopunkte für CUI und sollten bei Inspektion und Endabdichtungsauslegung priorisiert werden.
VIII. Korrosionsüberwachung und Lebenszyklusmanagement
Moderne petrochemische Unternehmen setzen zunehmend Korrosionskreise, Online-Überwachung (z. B. Widerstandssonden, Ultraschall-Dickenmessung) und risikobasierte Inspektion (RBI) zur Korrosionsverwaltung ein. Als „passiver Schutz“ sollte die Beschichtung mit „aktiver Überwachung“ kombiniert werden: Anlagen-Beschichtungsakte erstellen, System, Schichtdicke und Wartungsprotokolle vermerken und mit Überwachungsdaten zur Restlebensdauerbewertung verknüpfen.
Kexin New Materials (kexinMaterials) empfiehlt, in technischen Dokumenten für petrochemische Systeme Temperaturzonen, DFT und Hitzebeständigkeitsgrenzen der Zonen sowie CUI-Präventionsmaßnahmen (Endabdichtung und Prüfung) klar zu definieren, damit Betrieb und Wartung planmäßig arbeiten können. Zum Gesamtüberblick der Normensysteme siehe Übersicht zum Normensystem der Industriebeschichtung.
IX. Häufige Auswahlfehler
Fehler 1: Alle Rohrleitungen mit demselben Lack. Falsch. Temperatur und Medium unterscheiden sich stark, Zonenauswahl ist zwingend.
Fehler 2: Nach Einpacken der Dämmung ist es sicher. Falsch. Defekte Endabdichtung ist der Beginn von CUI, Wasserabdichtung ist entscheidend.
Fehler 3: Je höher die Temperaturbeständigkeit, desto besser. Falsch. Muss mit tatsächlicher Temperaturkurve und Medium abgestimmt sein, ohne Daten sinnlos.
Fehler 4: Reparatur einfach beliebig schleifen. Falsch. Vorbehandlungsgrad bestimmt direkt Haftung und Lebensdauer, darf nicht abgesenkt werden.
Fehler 5: CUI mit bloßem Auge erkennen. Falsch. Unter Dämmung versteckt, erfordert Endabdichtungsauslegung + regelmäßige Prüfung.
X. Technische Ökonomie und Wartungsstrategie des Korrosionsschutzes in der Petrochemie
Die Investitionen in Korrosionsschutz bei petrochemischen Anlagen müssen vor dem Hintergrund der „kontinuierlichen Produktion“ bewertet werden. Ein ungeplanter Stillstand kostet pro Stunde und oft Millionen, daher liegt das Preis-Leistungs-Verhältnis des Korrosionsschutzes nicht darin, ob das Material am günstigsten ist, sondern ob Sicherheitsunfälle und Produktionsstopps durch Korrosionslecks und Wanddickenabnahme vermieden werden können. Viele Unternehmen sehen das Korrosionsschutzbudget als komprimierbaren Kostenfaktor, übersehen jedoch die Folgekosten durch Korrosionsversagen – diese Kurzsichtigkeit ist besonders gefährlich, wenn die Wartungszyklen verlängert werden.
Bei der Materialauswahl erhöht die zonenweise Kombination nach Temperatur und Medium scheinbar die Managementkomplexität, ist aber tatsächlich die wirtschaftlichste Methode: Im Raumtemperaturbereich ein universelles Epoxidsystem, im Hochtemperaturbereich hitzebeständige oder anorganische Systeme, unter Wärmedämmung ein durchgehendes geschlossenes System – so wird das „einheitliche Schema“ vermieden, das Überdesign und Unter-Schutz zugleich bedeutet. Zonenauswahl ermöglicht zudem präzisere Wartungsbeschaffung und reduziert Lager- und Fehlverwendungsrisiken.
Die Instandhaltungsstrategie ist der entscheidende Faktor für den Korrosionsschutz in der Petrochemie. Die Fenster für die Große Revision (Turnaround) sind begrenzt, und die Beschichtungsarbeiten müssen fein mit Arbeiten wie Feuerarbeiten, Fehlerprüfung und Austausch abgestimmt werden. Die Oberflächenvorbehandlung ist am Revisionsstandort durch Raum und Sicherheit eingeschränkt und erreicht oft nicht das Sa2.5 wie beim Neubau; es muss innerhalb des zulässigen Normbereichs eine machbare Behandlungsstufe gewählt und durch verstärkte Prüfung (z. B. dichtere Stichproben für Schichtdicke und Haftung) kompensiert werden. Für durch die Demontage der Wärmedämmung freigelegte Rohrleitungen ist dies ein goldenes Fenster, um CUI zu entdecken und die Restlebensdauer zu bewerten; es sollten gleichzeitig Wanddickenmessung und zerstörungsfreie Prüfung durchgeführt werden, um das ”Lackieren” zu einem ”Rohrkorrosions”-Management aufzuwerten.
Digitalisierung und Risk-Based Inspection (RBI) verändern das Modell des petrochemischen Korrosionsschutzes. Durch die Integration von Beschichtungsakten, Korrosionsüberwachungsdaten sowie Medium- und Temperaturparametern können Hochrisiko-Kreisläufe identifiziert und Ressourcen priorär eingesetzt werden, um ”gutes Stahl dort einzusetzen, wo es am nötigsten ist”. Bei dieser verborgenen Korrosion unter der Wärmedämmung ist die Kombination aus Infrarot-Thermografie zur Screening von wassergefüllten Bereichen und anschließender gezielter Öffnung zur Verifikation effizienter als ein blindes vollständiges Entfernen. Der Wandel des Korrosionsschutzes von ”passivem Streichen” hin zu ”risikobasiertem aktivem Management” ist ein klarer Trend der Branche.
Schließlich dürfen Sicherheits- und Umweltvorgaben nicht ignoriert werden. Beschichtungsarbeiten in begrenzten Räumen erfordern Zwangslüftung und Kontrolle der Lösemittelekonzentration; Wartungsarbeiten an heißen Stellen erfordern Schutz vor Verbrennungen und Brandschutz; Abfallstrahlmittel und Farbverpackungen müssen ordnungsgemäß entsorgt werden. Diese Compliance-Anforderungen sind an sich Kostenbestandteile, doch die Unfallkosten durch deren Einsparung übersteigen die Investitionen bei weitem. Sicherheit, Umweltschutz, Qualität und Kosten im selben Rahmen abzuwägen, ist die reife Entscheidungsweise für petrochemischen Korrosionsschutz.
XI. Tiefe Lektüre zu petrochemischen Beschichtungsformulierungen und Ausführungsdetails
Die Auswahl der Beschichtung für petrochemische Anlagen ist im Wesentlichen eine doppelte Abstimmung von Temperaturkurve und Medienverträglichkeit. Im Raumtemperaturbereich sind universelle Epoxid-Systeme ausgereift und zuverlässig; im mittel- bis hochtemperierten Bereich sind hitzebeständige Systeme erforderlich. Silikonhitzebeständige Beschichtungen widerstehen durch die hohe Bindungsenergie der Siloxanbindungen der Trockenhitze, doch Haftung auf dem Untergrund und Verträglichkeit mit der darunterliegenden Grundierung müssen sorgfältig verifiziert werden; anorganisches Zinksilikat bildet mit Zinkpulver und Silikat den Film, ist hitzebeständig und bietet kathodischen Schutz, ist jedoch spröder und stellt hohe Anforderungen an Ausführung und Oberfläche. Die Auswahlgrundlage sollte die Prozesstemperaturkurve und die Medieneigenschaften sein, nicht das Etikett ”Temperaturbeständigkeitswert”.
Die Prävention der verborgenen Korrosion unter der Wärmedämmung ist ein Systemengineering jenseits der Formulierung. Selbst wenn die Beschichtung selbst hitzebeständig ist, treibt ein sauerstoffkonzentrationsgefälle in der abgeschlossenen Umgebung die Korrosion an, wenn die Endabdichtung versagt und Wasser in die Dämmung eindringt. Daher legen Beschichtungen unter der Wärmedämmung mehr Wert auf ”kontinuierlich, porenfrei, beständig gegen Temperaturwechselzyklen”; bei der Ausführung müssen Fehlstellen und Poren vermieden und an Enden, Halterungen und Flanschen zuverlässige wasserdichte Abdichtungen angebracht werden. Einige Projekte nutzen Infrarot-Thermografie zur Identifizierung wassergefüllter Bereiche und anschließende Ultraschall-Wanddickenmessung zur Verifikation, wodurch die verborgene Korrosion zu einem detektierbaren Risiko wird – ein in jüngster Zeit ausgereifter Präventionsansatz.
Die Beschichtungsbedingungen am Revisionsstandort sind weit schlechter als beim Neubau. Begrenzte Räume, Restmedien, Feuerarbeitsplanung und kurze Fenster lassen die Oberflächenvorbehandlung oft nicht das ideale Niveau erreichen. Dann sollte innerhalb des zulässigen Normbereichs eine machbare Behandlungsstufe gewählt und durch dichtere Stichproben für Schichtdicke und Haftung kompensiert werden; für durch Dämmungsdemontage freigelegte Rohrleitungen sollte gleichzeitig eine Korrosionsbewertung erfolgen, um das ”Streichen” zu einem ”Rohrkorrosions”-Management aufzuwerten. Die Sicherheitsgrenze der Revisionsbeschichtung darf ebenfalls nicht verletzt werden: Zwangslüftung, Kontrolle brennbarer und toxischer Dampfkonzentrationen sowie Feuerarbeitsaufsicht sind rote Linien, die kein Termindruck überschreiten darf.
Die Synergie von kathodischem Schutz und Beschichtung ist bei erdverlegten oder getauchten Stellen besonders wichtig. Die äußere Korrosionsschutzschicht bietet Isolationsabschirmung, der kathodische Schutz bietet elektrochemischen Schutz; fehlt eines, wird das andere überlastet. Die Auslegungsparameter von Opferanoden- oder Fremdstromsystemen sollten in Verbindung mit dem Beschichtungszustand gewartet werden; wenn die Beschichtung großflächig altert, steigt der Bedarf an Schutzstrom und das System könnte überfordert sein. Daher bestimmt die Beschichtungsqualität direkt Wirtschaftlichkeit und Zuverlässigkeit des kathodischen Schutzes; beide sollten in der Planungsphase integriert und nicht separat an verschiedene Fachbereiche übergeben werden.
Aus Sicht der Risk-Based Inspection entwickelt sich der petrochemische Korrosionsschutz von ”Streichen nach Zeitplan” hin zu ”Investition nach Risiko”. Durch Integration von Beschichtungsakten, Korrosionsüberwachung sowie Medium- und Temperaturparametern können Hochrisiko-Kreisläufe identifiziert und Ressourcen priorär eingesetzt werden. Für kritische Stellen mit hoher Temperatur, unter Wärmedämmung und stark korrosivem Medium werden Prüffrequenz und Wartungsniveau erhöht; für Niedrigrisikobereiche werden sie angemessen reduziert. Diese datenbasierte Ressourcenverteilung ist wirtschaftlicher als gleichmäßiger Einsatz und kann innerhalb begrenzter Revisionsfenster die Sicherheitsgrenze besser wahren – ein klarer Entwicklungsweg der Branche.
Der Detektionsansatz für Korrosion unter Wärmedämmung verdient Vertiefung. Die traditionelle Öffnungsprüfung ist zwar intuitiv, zerstört aber die Dämmung, ist kostspielig und deckt nur begrenzt ab. Moderne Methoden neigen dazu, zuerst mit Infrarot-Thermografie verdächtige wassergefüllte Bereiche zu screenen; anomale Wärmebilder entsprechen oft Wassereintritt in die Dämmung, gefolgt von gezielter Öffnung und Ultraschall-Wanddickenmessung zur Verifikation – was die Erkennungsrate erhöht und den Aufwand kontrolliert. Für Hochrisiko-Kreisläufe können Widerstandssonden oder Online-Wanddickenmessung zur Trendüberwachung installiert werden. Die verborgene Korrosion in ein detektierbares und vorhersagbares Risiko zu verwandeln, ist einer der pragmatischsten Fortschritte im petrochemischen Korrosionsschutz der jüngsten Jahre.
Die Synergie von kathodischem Schutz und Beschichtung wird oft getrennt verwaltet. Die äußere Korrosionsschutzschicht bietet Isolationsabschirmung, der kathodische Schutz bietet elektrochemischen Schutz; fehlt eines, wird das andere überlastet. Die Auslegungsparameter von Opferanoden- oder Fremdstromsystemen sollten in Verbindung mit dem Beschichtungszustand gewartet werden; wenn die Beschichtung großflächig altert, steigt der Schutzstrombedarf und das System könnte überfordert sein. Daher bestimmt die Beschichtungsqualität direkt Wirtschaftlichkeit und Zuverlässigkeit des kathodischen Schutzes; beide sollten in der Planungsphase integriert und im Betrieb gemeinsam bewertet werden, statt separat an verschiedene Fachbereiche übergeben zu werden und Verantwortungslücken zu erzeugen.
Risk-Based Inspection gestaltet die Ressourcenverteilung neu. Durch Integration von Beschichtungsakten, Korrosionsüberwachung sowie Medium- und Temperaturparametern können Hochrisiko-Kreisläufe identifiziert und Ressourcen priorär eingesetzt werden. Für kritische Stellen mit hoher Temperatur, unter Wärmedämmung und stark korrosivem Medium werden Prüffrequenz und Wartungsniveau erhöht; für Niedrigrisikobereiche werden sie angemessen reduziert. Diese datenbasierte Investition ist wirtschaftlicher als gleichmäßiger Einsatz und kann innerhalb begrenzter Revisionsfenster die Sicherheitsgrenze besser wahren. Der Wandel von Streichen nach Zeitplan zu Investition nach Risiko ist ein klarer Entwicklungsweg der Branche und erfordert auch ein gleichzeitiges Upgrade von Managementprozessen und Datenbasis.
Sicherheits- und Umweltvorgaben dürfen nicht ignoriert werden. Beschichtungsarbeiten in begrenzten Räumen erfordern Zwangslüftung und Kontrolle brennbarer und toxischer Dampfkonzentrationen; Wartungsarbeiten an heißen Stellen erfordern Schutz vor Verbrennungen und Brandschutz; Abfallstrahlmittel und Farbverpackungen müssen ordnungsgemäß entsorgt werden. Diese Anforderungen sind an sich Kostenbestandteile, doch die Unfallkosten durch deren Einsparung übersteigen die Investitionen bei weitem. Sicherheit, Umweltschutz, Qualität und Kosten im selben Rahmen abzuwägen, ist die reife Entscheidungsweise für petrochemischen Korrosionsschutz und die Grundlage für nachhaltige Unternehmensentwicklung unter strenger Aufsicht.
Der Detektionsansatz für Korrosion unter Wärmedämmung verdient Vertiefung. Die traditionelle Öffnungsprüfung ist zwar intuitiv, zerstört aber die Dämmung, ist kostspielig und deckt nur begrenzt ab. Moderne Methoden neigen dazu, zuerst mit Infrarot-Thermografie verdächtige wassergefüllte Bereiche zu screenen; anomale Wärmebilder entsprechen oft Wassereintritt in die Dämmung, gefolgt von gezielter Öffnung und Wanddickenmessung zur Verifikation – was die Erkennungsrate erhöht und den Aufwand kontrolliert. Für Hochrisiko-Kreisläufe können Widerstandssonden oder Online-Wanddickenmessung zur Trendüberwachung installiert werden. Die verborgene Korrosion in ein detektierbares und vorhersagbares Risiko zu verwandeln, ist einer der pragmatischsten Fortschritte im petrochemischen Korrosionsschutz der jüngsten Jahre.
Die Synergie von kathodischem Schutz und Beschichtung wird oft getrennt verwaltet. Die äußere Korrosionsschutzschicht bietet Isolationsabschirmung, der kathodische Schutz bietet elektrochemischen Schutz; fehlt eines, wird das andere überlastet. Die Auslegungsparameter von Opferanoden- oder Fremdstromsystemen sollten in Verbindung mit dem Beschichtungszustand gewartet werden; wenn die Beschichtung großflächig altert, steigt der Schutzstrombedarf und das System könnte überfordert sein. Daher bestimmt die Beschichtungsqualität direkt Wirtschaftlichkeit und Zuverlässigkeit des kathodischen Schutzes; beide sollten in der Planungsphase integriert und im Betrieb gemeinsam bewertet werden, statt separat an verschiedene Fachbereiche übergeben zu werden und Verantwortungslücken zu erzeugen.
Risk-Based Inspection gestaltet die Ressourcenverteilung neu. Durch Integration von Beschichtungsakten, Korrosionsüberwachung sowie Medium- und Temperaturparametern können Hochrisiko-Kreisläufe identifiziert und Ressourcen priorär eingesetzt werden. Für kritische Stellen mit hoher Temperatur, unter Wärmedämmung und stark korrosivem Medium werden Prüffrequenz und Wartungsniveau erhöht; für Niedrigrisikobereiche werden sie angemessen reduziert. Diese datenbasierte Investition ist wirtschaftlicher als gleichmäßiger Einsatz und kann innerhalb begrenzter Revisionsfenster die Sicherheitsgrenze besser wahren. Der Wandel von Streichen nach Zeitplan zu Investition nach Risiko ist ein klarer Entwicklungsweg der Branche.
Sicherheits- und Umweltvorgaben dürfen nicht ignoriert werden. Beschichtungsarbeiten in begrenzten Räumen erfordern Zwangslüftung und Kontrolle brennbarer und toxischer Dampfkonzentrationen; Wartungsarbeiten an heißen Stellen erfordern Schutz vor Verbrennungen und Brandschutz; Abfallstrahlmittel und Farbverpackungen müssen ordnungsgemäß entsorgt werden. Diese Anforderungen sind an sich Kostenbestandteile, doch die Unfallkosten durch deren Einsparung übersteigen die Investitionen bei weitem. Sicherheit, Umweltschutz, Qualität und Kosten im selben Rahmen abzuwägen, ist die reife Entscheidungsweise für petrochemischen Korrosionsschutz und die Grundlage für nachhaltige Unternehmensentwicklung unter strenger Aufsicht; kein Termindruck darf diese Grenzen überschreiten.
Die Instandhaltungsstrategie ist der entscheidende Faktor für den Korrosionsschutz in der Petrochemie. Die Fenster für die Große Revision sind begrenzt, und die Beschichtungsarbeiten müssen fein mit Arbeiten wie Feuerarbeiten, Fehlerprüfung und Austausch abgestimmt werden. Die Oberflächenvorbehandlung ist am Revisionsstandort durch Raum und Sicherheit eingeschränkt und erreicht oft nicht das Niveau wie beim Neubau; es muss innerhalb des zulässigen Normbereichs eine machbare Behandlungsstufe gewählt und durch dichtere Stichproben kompensiert werden. Für durch Dämmungsdemontage freigelegte Rohrleitungen sollten gleichzeitig Wanddicken- und zerstörungsfreie Prüfung durchgeführt werden; das Streichen zu einem Rohrkorrosions-Management aufzuwerten, ist der Weg, der die Anlagensicherheit wirklich wahrt.
Die Komplexität des petrochemischen Korrosionsschutzes bestimmt, dass er stets ein Systemengineering und keine isolierte Tätigkeit ist. Temperatur, Medium, Wärmedämmung und Revisionsfenster sind miteinander verwoben, und keine Einzelmaßnahme deckt alle Risiken ab. Genau deshalb betrachtet reifes Engineering-Management den Korrosionsschutz als durchgehende Leitlinie über Planung, Ausführung und Betrieb, mit datengesteuerter Ressourcenallokation und normkonformer Bindung von Material und Prozess. Nur wenn Beschichtung, kathodischer Schutz, Prüfung und Sicherheitsmanagement als Ganzes behandelt werden, lässt sich unter harten Betriebsbedingungen die Sicherheit und kontinuierlicher Betrieb der Anlage wahren – dies ist die wertvollste Erfahrung, die langjährige Praxis der Branche niedergelegt hat.
Darüber hinaus ist die Fortschrittsrichtung des petrochemischen Korrosionsschutzes die Transformation von passivem Streichen zu aktivem Risikomanagement. Durch Korrosionsüberwachung, Datenintegration und risikobasierte Ressourcenallokation können Unternehmen innerhalb begrenzter Revisionsfenster die kritischsten Stellen wahren und katastrophale Versagensfälle vermeiden. Diese Transformation stützt sich auf die Synergie von Normen, Materialien, Prozessen und Akten sowie auf das Upgrade von Managementprozessen. Wenn Korrosionsschutz wirklich in das Lifecycle-Management der Anlage integriert ist, ist er keine Kostenlast mehr, sondern eine Kernkompetenz zur Sicherung der kontinuierlichen Produktion und sicheren Betriebs, die dem Unternehmen unter strenger Aufsicht stabilen und langfristigen Wert schafft.
Man kann sagen, jeder Fortschritt im petrochemischen Korrosionsschutz ist der Versuch, unbekannte Risiken in managbare Risiken zu verwandeln. Wenn Normen, Überwachung und Daten wirklich vernetzt sind, hat die Anlagensicherheit ein solides Fundament, und das Unternehmen kann unter harten Bedingungen stabil voranschreiten.
In der petrochemischen Industrie ist Korrosionsschutz nie ein isoliertes technisches Glied, sondern eine durch die gesamte Anlagenlebensdauer reichende Systemkompetenz. Wenn Normen, Materialien, Überwachung und Management zu einem Strang verdreht werden, kann das Unternehmen unter komplexen Betriebsbedingungen die Sicherheitsgrenze wahren und kontinuierliche Produktion ermöglichen.
Häufig gestellte Fragen
Häufig gestellte Fragen
Frage: Was ist Korrosion unter Wärmedämmung (CUI)?
Antwort: CUI bezeichnet die verborgene Korrosion an der Außenoberfläche von Kohlenstoffstahlanlagen unter Wärme-/Kältedämmung, die durch Eindringen und Verbleib von Feuchtigkeit entsteht. Wenn die Endabdichtung der Dämmung versagt oder sie feucht wird, bilden sich innen Sauerstoffkonzentrationsgefälle und abgeschlossene Zellen, wobei die Korrosionsrate die von freiliegenden Rohren weit übersteigen und visuell schwer erkennbar ist – ein wichtiges Risiko petrochemischer Anlagen.
Frage: Welche Präventionsempfehlungen gibt NACE SP0198?
Antwort: NACE SP0198 „Kontrolle der äußeren Korrosion an Kohlenstoffstahlanlagen unter Wärme- und Brandschutzdämmung“ empfiehlt: Einsatz einer kontinuierlichen, vollständigen geschlossenen Korrosionsschutzbeschichtung als erste Barriere; zuverlässige wasserdichte Abdichtungen an Endabdichtungen, Halterungen und Flanschen zur Blockierung von Feuchtigkeit; temperaturabhängige Auswahl von hitzebeständigen und CUI-beständigen Systemen; regelmäßige Prüfung oder Überwachung von Hochrisikostellen. Kern ist ”Eindringen von Wasser verhindern” und ”früh entdeckt werden”.
Frage: Wie wählt man Materialien für petrochemische Anlagen nach Temperaturzonen?
Antwort: Üblicherweise werden unterteilt: Raumtemperatur–Mitteltemperatur (konventionelle Epoxid-Systeme), mittelhohe Temperatur (Silikon/Hitzebeständiges Epoxid), hohe Temperatur (anorganisches Zinksilikat oder speziell temperaturbeständig), unter Wärmedämmung (kontinuierlich geschlossen + wasserdichte Endabdichtung), Kältedämmung (feuchtigkeitsdicht + Korrosionsschutz). Die spezifische Hitzebeständigkeitsgrenze richtet sich nach der Temperaturbeständigkeitskurve im Produkt-TDS und der Prozesstemperatur, nicht ohne Datenbasis.
Frage: Wie wählt man zwischen silikonhitzebeständiger Beschichtung und anorganischem Zinksilikat?
Antwort: Silikonhitzebeständige Beschichtung ist trockenhitzebeständig und flexibel, geeignet für Außenflächen mittelhoch temperierter Anlagen; anorganisches Zinksilikat ist hitzebeständig und bietet kathodischen Schutz, ist aber spröder. Bei saurer Kondensation kann Zink schnell verbraucht werden; es muss unter Medienverträglichkeit ausgewählt werden. Die Auswahl muss Temperaturkurve, Medium und Ausführungsbedingungen kombinieren.
Frage: Warum muss an den Enden der Wärmedämmung eine wasserdichte Abdichtung ausgeführt werden?
Antwort: Die Endabdichtung ist die Sperre, die verhindert, dass Regenwasser und Dampf in die Wärmedämmschicht eindringen. Wenn die Endabdichtung versagt, verbleibt Feuchtigkeit über längere Zeit, was die direkte Ursache für CUI ist. Eine zuverlässige Endabdichtungsausführung (z. B. Metallabdeckung, Dichtmittel, korrekte Neigung) ist für die CUI-Verhinderung von entscheidender Bedeutung.
Frage: Wie wird die Oberflächenvorbereitung auf der Wartungsbaustelle gehandhabt?
Antwort: Wichtige Bauteile sollten weiterhin Sa2.5 (ISO 8501-1) erreichen; bei Platzmangel kann örtliches Strahlen oder Reinigen mit Elektrowerkzeugen bis St3 erfolgen, jedoch müssen Öl, Salze und Rauheit kontrolliert werden, um die Haftung sicherzustellen. Bei der Wartung sind zudem Produktionsstillstandsfenster, Brandschutz beim Schweißen und Belüftung zu berücksichtigen; die Prozessorganisation ist komplexer als beim Neubau.
Frage: Was für eine Umgebung bezeichnet die „Temperaturbeständigkeit“ von Hochtemperaturbeschichtung?
Antwort: In der Regel bezieht es sich auf die ertragbare Temperatur in trockener Heißluftumgebung. Bei Vorhandensein von Dampf, saurer Kondensation oder Medienkontakt hat Temperaturbeständigkeit eine andere Bedeutung und muss gesondert bewertet werden. Die Auswahl sollte nicht allein anhand der „Temperaturbeständigkeits“-Angabe erfolgen, sondern anhand der im TDS beschriebenen Einsatzbedingungen.
Frage: Wie kann CUI frühzeitig erkannt werden?
Antwort: Durch Endabdichtungsdesign + regelmäßige Prüfung. Zur Erkennung von Feuchtigkeit in der Dämmschicht kann Thermografie eingesetzt werden, zur Überwachung der Wanddickenabnahme Ultraschall-Dickenmessung, oder an Hochrisikostellen kann regelmäßig eine Öffnungsprüfung erfolgen. Es sollten Geräte-Beschichtungs- und Wartungsakten erstellt und mit den Überwachungsdaten zur Bewertung verknüpft werden.
Frage: Tritt CUI auch unter Feuerschutzschichten auf?
Antwort: Ja. Stahlkonstruktionen mit äußerem Feuerschutz können ebenfalls durch Beschädigung der Feuerschutzschicht und Versagen der Endabdichtung Wasser aufnehmen und CUI bilden. Es ist auf die Abstimmung von Feuerschutz- und Korrosionsschutzschicht, die Endabdichtungswasserdichtheit und die Reparatur von Beschädigungen zu achten; komplexe Stellen wie Flansche und Ventile sind vorrangig zu schützen.
Frage: Reicht bei der Petrochemie-Korrosionsschutz nur die Beschichtung?
Antwort: Nein. Beschichtung ist passiver Schutz und sollte mit aktiven Maßnahmen wie Korrosionsüberwachung, risikobasierter Inspektion (RBI) und Materialupgrade kombiniert werden. Es sollten entsprechende Akten sowie Baselines für Schichtdicke/Haftung erstellt und mit der Online-Überwachung verknüpft werden, um ein Korrosionsmanagement über den gesamten Lebenszyklus zu erreichen.
Weiterführende Literatur
- Technische Analyse von zinkreichen Epoxid-Grundierungen:Grundlegende Wirkung des kathodischen Schutzes durch Grundierung in petrochemischen Anlagen verstehen.
- Allgemeines Korrosionsschutz-Auslegungskonzept für Stahlkonstruktionen:Allgemeine Dreischicht-Logik jenseits der Temperaturzonen.
- Überblick über das Normensystem für Industriebeschichtungen:Einordnung von NACE SP0198 und Temperaturzonen in die Normhierarchie.
- Korrosionsschutz für urbane integrierte Leitungskanäle: Auslegung für Stahlkonstruktionen und Innenraumumgebung in geschlossenen Räumen
- Beschichtung von Windkrafttürmen: Korrosionsschutz-Auslegung für Onshore- und Offshore-Windkraftanlagen
- Überblick über Industrie-Schutzbeschichtungssysteme: ISO 12944 Korrosionsklassen und Auslegungskonzepte