Las instalaciones petroquímicas son uno de los escenarios de corrosión industrial más complejos: alta temperatura, alta presión, medios inflamables, entorno ácido y abundantes capas de aislamiento se entrelazan. A diferencia de las estructuras de acero comunes, la falla de los equipos petroquímicos a menudo no es la "corrosión visible", sino la corrosión oculta bajo el aislamiento, entre las juntas de bridas y en las soldaduras de codos. Para comprender la anticorrosión petroquímica, es necesario establecer un pensamiento tridimensional de "zonificación por temperatura + zonificación por medio + prevención y control de CUI".
Kexin New Materials (kexinMaterials) cuenta con acumulación técnica en sistemas adecuados para petroquímica como imprimación epoxi rica en zinc, epoxi resistente al calor y silicato de zinc inorgánico, y puede respaldar el diseño de compatibilidad desde tuberías a temperatura ambiente hasta equipos de temperatura media-alta. Sobre el mecanismo de protección catódica de la imprimación rica en zinc, se puede consultar el análisis técnico de la imprimación epoxi rica en zinc.
I. La complejidad de la corrosión petroquímica
El entorno de corrosión de los equipos petroquímicos se superpone por múltiples factores:
- Gran rango de temperatura: desde temperatura ambiente hasta varios cientos de grados Celsius, los materiales y las compatibilidades son totalmente distintos.
- Medios diversos: crudo, gas ácido (H₂S, CO₂), líquido de amina, ácido sulfúrico, líquido alcalino, etc., cada uno con su propio mecanismo de corrosión.
- Corrosión bajo aislamiento (CUI): tras la penetración de agua en el aislamiento se forma una celda de corrosión ocluida, y es difícil de detectar visualmente.
- Condiciones de trabajo alternadas: las paradas y arranques, y los ciclos térmicos provocan fatiga térmica del revestimiento y aumentan el riesgo de CUI.
Esta complejidad determina que la anticorrosión petroquímica no puede aplicar una sola compatibilidad, sino que debe diseñarse con precisión según "ubicación — temperatura — medio", y prestar atención a los detalles bajo el aislamiento térmico y en bridas.
II. Lógica de selección de materiales por zonificación térmica
En la ingeniería, a menudo se dividen los intervalos de selección según la temperatura de diseño de equipos/tuberías (el límite de resistencia al calor específico está sujeto a la TDS del producto, no se afirman cifras aquí):
- Zona de temperatura ambiente a media: imprimación epoxi rica en zinc convencional + capa intermedia de epoxi micáceo + capa de acabado de poliuretano alifático/epoxi, satisface la anticorrosión atmosférica general y externa de equipos.
- Zona de temperatura media-alta: requiere revestimiento resistente al calor, como pintura de silicona resistente al calor, sistema epoxi modificado resistente al calor, para soportar envejecimiento térmico y ciclos térmicos.
- Zona de alta temperatura/contacto con llama: puede emplearse silicato de zinc inorgánico, revestimiento especial de alta temperatura, o incluso rociado térmico de metal, según temperatura y medio.
- Zona de baja temperatura: partes con enfriamiento (en lugar de aislamiento), la prevención de condensación y la CUI son igualmente importantes, y el sellado impermeable en extremos es clave.
La zonificación térmica no se basa en el sentimiento, sino que debe combinar la temperatura operativa del proceso, la temperatura de diseño y la amplitud del ciclo térmico, y consultar la curva de temperatura de resistencia al calor en la TDS del revestimiento antes de determinarla.
III. Corrosión bajo aislamiento (CUI) y NACE SP0198
La CUI es el principal peligro oculto en la anticorrosión petroquímica. Una vez que la capa de aislamiento se humedece por fallo de sellado en extremos, penetración de lluvia o fuga de vapor, el agua queda retenida y en la superficie del acero al carbono se forma una diferencia de concentración de oxígeno y una celda ocluida, y la velocidad de corrosión puede superar con creces a la de tubería expuesta. NACE SP0198 "Control de corrosión externa de equipos de acero al carbono bajo aislamiento y revestimiento ignífugo" ofrece recomendaciones sistemáticas de prevención y control:
- Sistema de revestimiento cerrado y continuo: bajo el aislamiento se emplea un revestimiento anticorrosión continuo y sin defectos, como primera barrera.
- Sellado impermeable en extremos: en los extremos del aislamiento, soportes colgantes y bridas se instala un sellado impermeable confiable, para bloquear la ruta de invasión de agua.
- Selección de materiales por zonificación térmica: según los intervalos de temperatura antes mencionados, elegir compatibilidades resistentes al calor y a CUI, evitando que el revestimiento se pulverice y pierda protección a alta temperatura.
- Inspección y monitoreo: en partes de alto riesgo se emplea infrarrojo, ultrasonido o apertura periódica para detectar tempranamente la corrosión bajo aislamiento.
El núcleo del control de CUI es "no dejar entrar el agua" y "si entra, poder detectarla a tiempo", ambos son indispensables. Muchos accidentes no son por fallo del revestimiento en sí, sino por diseño y mantenimiento deficiente del sellado en extremos que causa humedad prolongada en el aislamiento.
IV. Comparación de compatibilidades
La siguiente tabla resume la orientación de compatibilidad en intervalos típicos de temperatura petroquímica:
| Intervalo de temperatura (ilustrativo) | Partes típicas | Sistema recomendado | Punto clave de control |
|---|---|---|---|
| Ambiente–medio | Pasarelas de tuberías, superficies exteriores de equipos | Epoxi rico en zinc + epoxi micáceo + poliuretano | Compatibilidad entre capas, espesor de película |
| Media-alta | Cercanía de horno de calentamiento, tuberías de aceite caliente | Silicona/epoxi resistente al calor | Curva de resistencia al calor, sellado en extremos |
| Alta | Reactor, conducto de humos | Silicato de zinc inorgánico/especial de temperatura | Sin conflicto con medio |
| Bajo aislamiento | Todas las tuberías y equipos aislados | Compatibilidad cerrada continua + sellado impermeable en extremos | Prevención y control CUI |
| Enfriamiento | Tuberías de baja temperatura | Capa antihumedad + imprimación anticorrosión | Prevención de condensación |
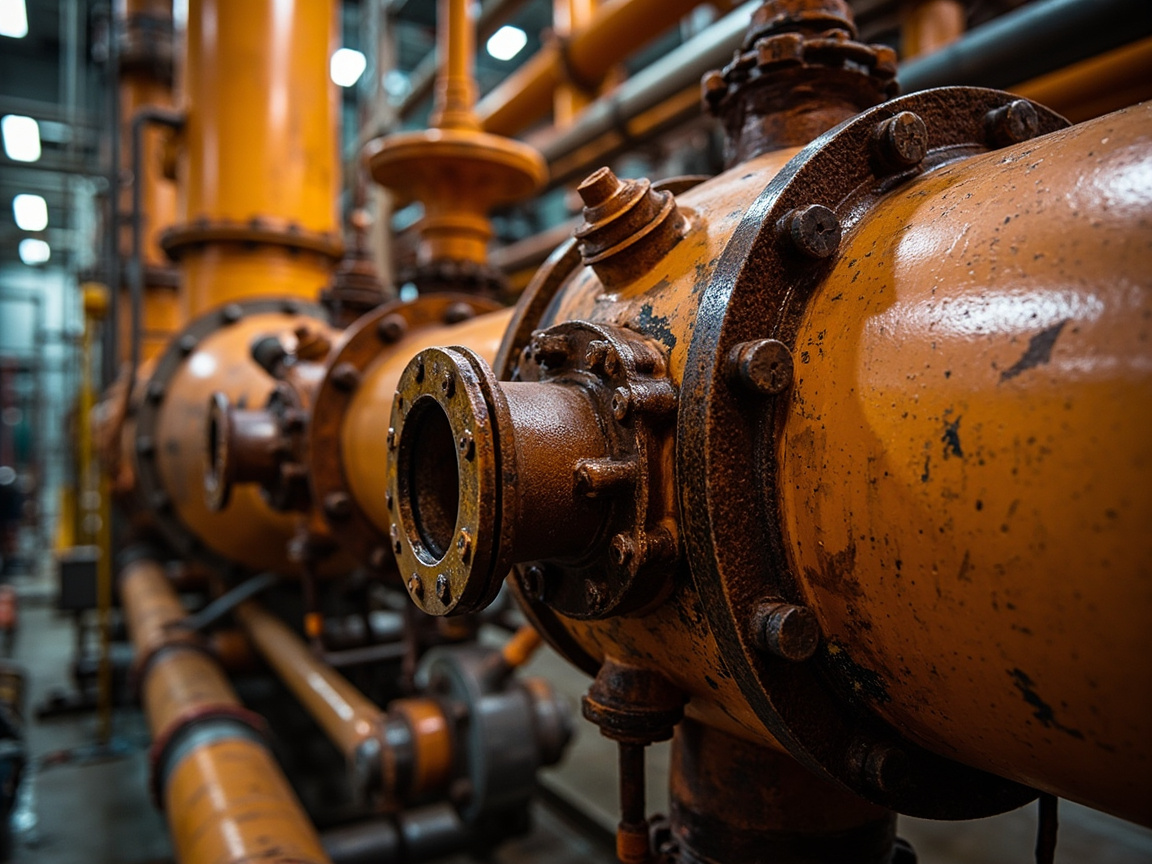
Se debe enfatizar: las temperaturas de la tabla son intervalos ilustrativos, el límite de resistencia al calor real se basa en la TDS del producto y la temperatura del proceso, no se debe juzgar por cuenta propia sin datos.
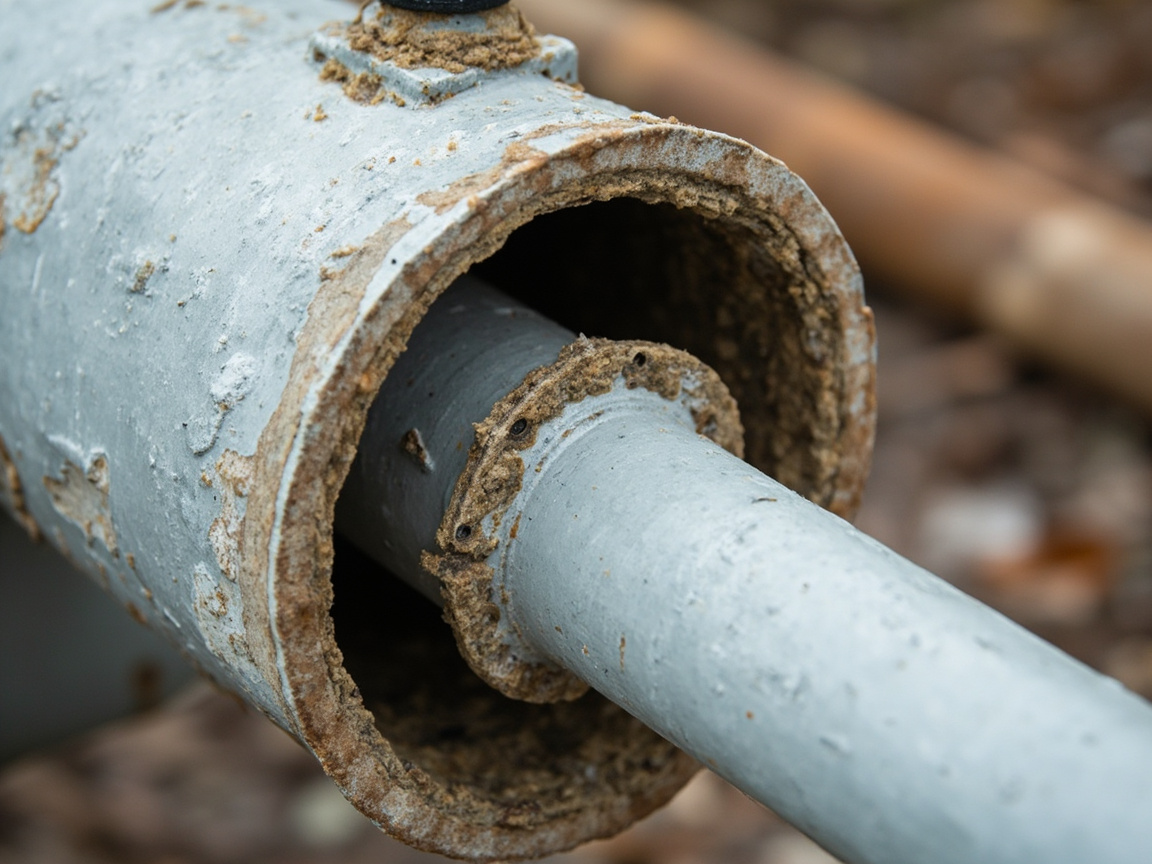
V. Revestimientos resistentes al calor y silicato de zinc inorgánico
Las partes de temperatura media-alta suelen emplear pintura de silicona resistente al calor, cuya energía de enlace Si-O es alta y buena resistencia térmica, manteniendo la integridad de la película en cierto intervalo; el silicato de zinc inorgánico se basa en polvo de zinc + silicato, resistente a alta temperatura y con protección catódica, pero relativamente frágil y con altos requisitos de aplicación. Ambos se aplican en distintas condiciones de temperatura y medio, la selección debe combinar la curva de temperatura del proceso, compatibilidad con el medio y aplicabilidad.
Se debe notar: la "resistencia al calor" del revestimiento resistente al calor generalmente se refiere a entorno seco y caliente; si hay vapor o condensado ácido debe evaluarse por separado; el silicato de zinc inorgánico en entorno de condensado ácido puede consumir el zinc rápidamente, debe coincidir con el medio del proceso.
VI. Tratamiento de superficie y límites de aplicación
El tratamiento de superficie de equipos petroquímicos también sigue Sa2.5 (componentes críticos) de ISO 8501-1, pero en sitios de mantenimiento a menudo limitado por espacio y seguridad, puede usarse lijado con herramienta motorizada a St3 o chorreado local. Cualquiera que sea, se debe controlar aceite, sales y rugosidad, y garantizar la adherencia del revestimiento al sustrato. La pintura de mantenimiento también debe considerar ventana de parada, seguridad de trabajo con fuego y ventilación, la organización del proceso es más compleja que en obra nueva.
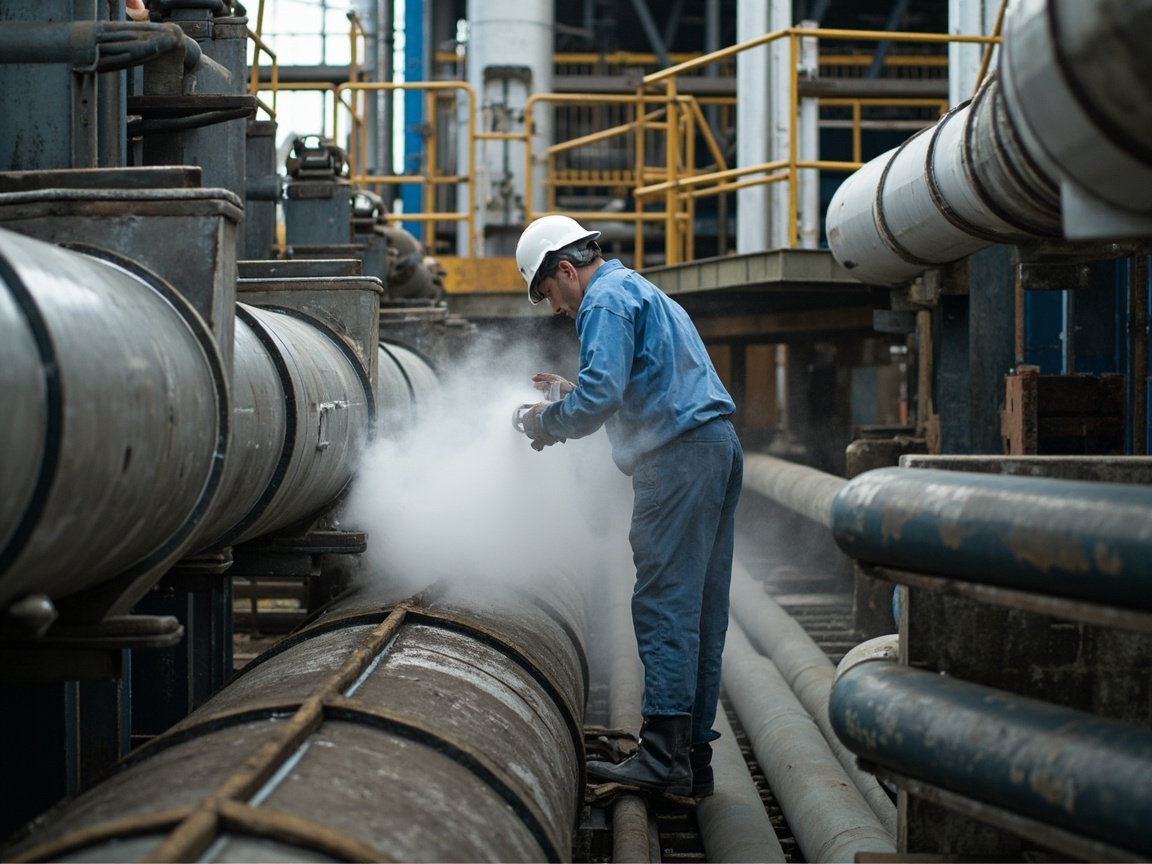
VII. Bajo revestimiento ignífugo y partes especiales
Parte de los equipos petroquímicos tiene revestimiento ignífugo externo (como revestimiento ignífugo para estructura de acero), debajo también existe riesgo de CUI. La compatibilidad entre revestimiento ignífugo y anticorrosión, el sellado impermeable en extremos, y la invasión de agua tras daño del ignífugo, son puntos clave de control. Bridas, válvulas, soportes colgantes, tomas de instrumentos y otras partes de "geometría compleja" son puntos de alta incidencia de CUI, deben ser objeto prioritario de inspección y diseño de sellado.
VIII. Monitoreo de corrosión y gestión del ciclo de vida
Las empresas petroquímicas modernas adoptan cada vez más circuitos de corrosión, monitoreo en línea (como sonda de resistencia, espesometría por ultrasonido) e inspección basada en riesgo (RBI) para gestionar la corrosión. La pintura como "protección pasiva" debe combinarse con "monitoreo activo": establecer archivo de pintura de equipos, marcar compatibilidad, espesor de película, registro de mantenimiento, y evaluar vida residual junto con datos de monitoreo.
Kexin New Materials (kexinMaterials) recomienda en los documentos técnicos de compatibilidad petroquímica definir zonificación térmica, DFT y límite de resistencia al calor de cada zona, medidas de prevención CUI (sellado y detección), para que las unidades de operación y mantenimiento puedan mantener según plano. Sobre el panorama del sistema de normas, se puede ampliar leyendo la revisión del sistema de normas de revestimiento industrial.
IX. Errores comunes de selección
Error 1: Todas las tuberías con la misma pintura. Incorrecto. La diferencia de temperatura y medio es enorme, debe seleccionarse por zona.
Error 2: Una vez envuelto el aislamiento ya está seguro. Incorrecto. El fallo de sellado en extremos es el inicio de CUI, lo impermeable es clave.
Error 3: Cuanto más alta la resistencia al calor mejor. Incorrecto. Debe coincidir con curva de temperatura real y medio, sin datos no tiene sentido.
Error 4: En mantenimiento basta lijar arbitrariamente. Incorrecto. El grado de tratamiento de superficie determina directamente adherencia y vida, no se debe reducir estándar.
Error 5: CUI se detecta a simple vista. Incorrecto. Oculta bajo aislamiento, debe depender de diseño de sellado + detección periódica.
X. Economía técnica y estrategia de mantenimiento de anticorrosión petroquímica
La inversión en anticorrosión de instalaciones petroquímicas debe evaluarse bajo el trasfondo de "producción continua". La pérdida por una parada no planificada se cuenta por horas y por millones, por lo que el costo-beneficio de la anticorrosión no está en si el material es el más barato, sino en si puede evitar accidentes de seguridad y paradas por fuga de corrosión o adelgazamiento de pared. Muchas empresas ven el presupuesto de anticorrosión como costo compresible, ignorando el costo encadenado por fallo de corrosión, esta miopía es especialmente peligrosa al alargar el ciclo de mantenimiento.
Desde la selección, la compatibilidad por zona según temperatura y medio parece aumentar complejidad de gestión, pero en realidad es la práctica más económica: en zona ambiente usar sistema epoxi general, en zona alta temperatura usar sistema resistente al calor o inorgánico, bajo aislamiento usar compatibilidad cerrada continua, evitando la coexistencia de sobre-diseño y sub-protección por "medida única". La selección por zona también permite preparación de materiales de mantenimiento más precisa, reduciendo riesgo de inventario y uso erróneo.
La estrategia de mantenimiento es la clave del éxito en la anticorrosión petroquímica. Las ventanas de gran reparación (turnaround) de las instalaciones son limitadas, y los trabajos de revestimiento protector deben programarse con precisión junto con operaciones como soldadura con fuego, inspección por END y reemplazos. El tratamiento de superficies en los sitios de mantenimiento está restringido por el espacio y la seguridad, y a menudo es difícil alcanzar el Sa2.5 de una construcción nueva; es necesario seleccionar dentro del rango permitido por la norma un grado de tratamiento factible, y compensar mediante inspecciones reforzadas (como mediciones más densas de espesor de película y pruebas de adherencia). Para las tuberías expuestas por el retiro del aislamiento, se presenta una ventana dorada para detectar CUI y evaluar la vida residual; se debe realizar simultáneamente medición de espesor y END, y elevar el "retocar pintura" a "corrosión de tuberías".
La digitalización y la inspección basada en riesgos (RBI) están cambiando el modelo de anticorrosión petroquímica. Integrando los archivos de revestimiento, los datos de monitoreo de corrosión y los parámetros de medio y temperatura, se pueden identificar circuitos de alto riesgo y priorizar la asignación de recursos, logrando que "el buen acero se use donde corta". Para la corrosión oculta bajo aislamiento, combinar la detección por termografía infrarroja de zonas con agua y luego verificar selectivamente abriendo, es más eficiente que un retiro ciego y total. Pasar de una "pintura pasiva" a un "gestión activa basada en riesgos" es una tendencia clara de la industria.
Finalmente, las restricciones de seguridad y protección ambiental no son ignorables. La aplicación de revestimiento en espacios confinados requiere ventilación forzada y control de concentración de disolventes; el mantenimiento en zonas de alta temperatura debe prevenir quemaduras e incendios; los abrasivos residuales y los envases de pintura deben desecharse conforme a norma. Estos requisitos de cumplimiento son en sí mismos parte del costo, pero el precio de los accidentes por omitirlos supera con creces la inversión. Ponderar seguridad, medio ambiente, calidad y costo en un mismo marco es la forma madura de decisión para la anticorrosión petroquímica.
XI. Lectura profunda de formulaciones y detalles de construcción de revestimientos petroquímicos
La selección de revestimientos para instalaciones petroquímicas es esencialmente una doble coincidencia con la curva de temperatura y la compatibilidad del medio. En zonas de temperatura ambiente, los sistemas epoxi convencionales son maduros y confiables; en zonas de temperatura media-alta se requieren sistemas resistentes al calor; las pinturas de silicona resistentes al calor soportan calor seco gracias a la alta energía de enlace del enlace siloxano, pero su adherencia al sustrato y compatibilidad con la imprimación inferior deben verificarse con cuidado; el silicato de zinc inorgánico forma película con polvo de zinc y silicato, resiste alta temperatura y aporta protección catódica, pero es más frágil y exige alta exigencia en construcción y superficie. La base de selección debe ser la curva de temperatura del proceso y la naturaleza del medio, no la etiqueta de "valor de resistencia térmica".
La prevención y control de la corrosión oculta bajo aislamiento es un trabajo de sistema más allá de la formulación. Incluso si el revestimiento en sí resiste temperatura, si el sellado de extremos falla y el agua entra al aislamiento, la diferencia de concentración de oxígeno en el ambiente confinado aún impulsará la corrosión. Por ello, el revestimiento bajo aislamiento enfatiza más en "continuo, sin poros, resistente a ciclos de diferencia térmica"; en la construcción se debe evitar omisiones y poros, y en extremos, soportes, bridas se debe instalar sellado impermeable confiable. Algunos proyectos introducen termografía infrarroja para detectar zonas con agua y luego verificar espesor de pared por ultrasonido, convirtiendo la corrosión oculta en riesgo detectable, una idea de control madura en años recientes.
Las condiciones de aplicación en sitios de mantenimiento son muy inferiores a las de construcción nueva. Espacios confinados, medio residual, programación de fuego y ventanas breves hacen que el tratamiento de superficies a menudo no alcance el grado ideal. Entonces se debe seleccionar dentro de la norma un nivel de tratamiento factible y compensar con inspecciones más densas de espesor y adherencia; para tuberías expuestas por retiro de aislamiento, se debe realizar evaluación de corrosión simultánea, elevando la "pintura" a "corrosión de tuberías". El límite de seguridad en mantenimiento de revestimiento tampoco se rompe: ventilación forzada, control de vapores combustibles y tóxicos, y vigilancia de fuego son líneas rojas que ninguna presión de cronograma puede cruzar.
La sinergia entre protección catódica y revestimiento es especialmente importante en partes enterradas o sumergidas. La capa externa anticorrosiva aporta aislamiento y blindaje, la protección catódica aporta protección electroquímica; faltando una, la otra carga de más. Los parámetros de diseño de ánodos de sacrificio o sistemas de corriente impresa deben mantenerse vinculados al estado del revestimiento; cuando el revestimiento envejece en gran área, la demanda de corriente catódica sube y el sistema puede quedarse corto. Por ello la calidad del revestimiento determina directamente la economía y confiabilidad de la protección catódica; ambos deben planificarse en etapa de diseño, no dividirse entre especialidades distintas.
Desde la perspectiva de inspección basada en riesgos, la anticorrosión petroquímica pasa de "pintar a tiempo" a "invertir según riesgo". Integrando archivos de revestimiento, monitoreo de corrosión y parámetros de medio y temperatura, se identifican circuitos de alto riesgo y se priorizan recursos. En partes clave de alta temperatura, bajo aislamiento y medio corrosivo fuerte, se aumenta frecuencia de detección y nivel de mantenimiento; en partes de bajo riesgo se reduce adecuadamente. Esta asignación basada en datos es más económica que esfuerzo uniforme y mejor guarda el límite de seguridad en ventanas de mantenimiento limitadas, siendo una dirección clara de evolución de la industria.
El enfoque de detección de corrosión bajo aislamiento merece detallarse. La inspección abriendo tradicional es intuitiva pero destructiva del aislamiento, costosa y de cobertura limitada. La práctica moderna tiende a usar primero termografía infrarroja para detectar zonas sospechosas con agua; las anomalías térmicas suelen corresponder a entrada de agua al aislamiento, luego se abre selectivamente y verifica por ultrasonido de espesor, mejorando detección y controlando trabajo. Para circuitos de alto riesgo, se pueden instalar sondas de resistencia o medición de espesor en línea para monitoreo de tendencia. Convertir la corrosión oculta en riesgo detectable y prevenible es uno de los avances más pragmáticos recientes.
La sinergia entre protección catódica y revestimiento suele gestionarse por separado. La capa externa anticorrosiva aporta aislamiento y blindaje, la protección catódica aporta protección electroquímica; faltando una, la otra carga de más. Los parámetros de diseño de ánodos de sacrificio o sistemas de corriente impresa deben mantenerse vinculados al estado del revestimiento; cuando el revestimiento envejece en gran área, la demanda de corriente de protección sube y el sistema puede quedarse corto. Por ello la calidad del revestimiento determina directamente la economía y confiabilidad de la protección catódica; ambos deben planificarse en diseño, evaluarse conjuntamente en operación, no dividirse entre especialidades causando vacío de responsabilidad.
La inspección basada en riesgos está reconfigurando la asignación de recursos. Integrando archivos de revestimiento, monitoreo de corrosión y parámetros de medio y temperatura, se identifican circuitos de alto riesgo y se priorizan recursos. En partes clave de alta temperatura, bajo aislamiento y medio corrosivo fuerte, se aumenta frecuencia de detección y nivel de mantenimiento; en partes de bajo riesgo se reduce adecuadamente. Esta inversión basada en datos es más económica que esfuerzo uniforme y mejor guarda el límite de seguridad en ventanas de mantenimiento limitadas. Pasar de pintar a tiempo a invertir según riesgo es dirección clara de evolución, y exige que procesos de gestión y base de datos se actualicen al mismo tiempo.
Las restricciones de seguridad y medio ambiente no son ignorables. La aplicación de revestimiento en espacios confinados requiere ventilación forzada y control de concentración de vapores combustibles y tóxicos; el mantenimiento en zonas de alta temperatura debe prevenir quemaduras e incendios; los abrasivos residuales y envases de pintura deben desecharse conforme a norma. Estos requisitos son en sí costo, pero el precio de accidentes por omitirlos supera la inversión. Ponderar seguridad, medio ambiente, calidad y costo en un mismo marco es la forma madura de decisión para la anticorrosión petroquímica, y base para sostenibilidad empresarial bajo regulación estricta.
El enfoque de detección de corrosión bajo aislamiento merece detallarse. La inspección abriendo tradicional es intuitiva pero destructiva del aislamiento, costosa y de cobertura limitada. La práctica moderna tiende a usar primero termografía infrarroja para detectar zonas sospechosas con agua; las anomalías térmicas suelen corresponder a entrada de agua al aislamiento, luego se abre selectivamente y verifica por medición de espesor, mejorando detección y controlando trabajo. Para circuitos de alto riesgo, se pueden instalar sondas de resistencia o medición de espesor en línea para monitoreo de tendencia. Convertir la corrosión oculta en riesgo detectable y prevenible es uno de los avances más pragmáticos recientes.
La sinergia entre protección catódica y revestimiento suele gestionarse por separado. La capa externa anticorrosiva aporta aislamiento y blindaje, la protección catódica aporta protección electroquímica; faltando una, la otra carga de más. Los parámetros de diseño de ánodos de sacrificio o sistemas de corriente impresa deben mantenerse vinculados al estado del revestimiento; cuando el revestimiento envejece en gran área, la demanda de corriente de protección sube y el sistema puede quedarse corto. Por ello la calidad del revestimiento determina directamente la economía y confiabilidad de la protección catódica; ambos deben planificarse en diseño, evaluarse conjuntamente en operación, no dividirse entre especialidades causando vacío de responsabilidad.
La inspección basada en riesgos está reconfigurando la asignación de recursos. Integrando archivos de revestimiento, monitoreo de corrosión y parámetros de medio y temperatura, se identifican circuitos de alto riesgo y se priorizan recursos. En partes clave de alta temperatura, bajo aislamiento y medio corrosivo fuerte, se aumenta frecuencia de detección y nivel de mantenimiento; en partes de bajo riesgo se reduce adecuadamente. Esta inversión basada en datos es más económica que esfuerzo uniforme y mejor guarda el límite de seguridad en ventanas de mantenimiento limitadas. Pasar de pintar a tiempo a invertir según riesgo es dirección clara de evolución de la industria.
Las restricciones de seguridad y medio ambiente no son ignorables. La aplicación de revestimiento en espacios confinados requiere ventilación forzada y control de concentración de vapores combustibles y tóxicos; el mantenimiento en zonas de alta temperatura debe prevenir quemaduras e incendios; los abrasivos residuales y envases de pintura deben desecharse conforme a norma. Estos requisitos son en sí costo, pero el precio de accidentes por omitirlos supera la inversión. Ponderar seguridad, medio ambiente, calidad y costo en un mismo marco es la forma madura de decisión para la anticorrosión petroquímica, y base para sostenibilidad empresarial bajo regulación estricta; ninguna presión de cronograma puede cruzar estos límites.
La estrategia de mantenimiento es la clave del éxito en la anticorrosión petroquímica. Las ventanas de gran reparación son limitadas, y los trabajos de revestimiento deben programarse con precisión junto con soldadura con fuego, END y reemplazos. El tratamiento de superficies en sitios de mantenimiento está restringido por espacio y seguridad, a menudo difícil de alcanzar el grado de construcción nueva; debe seleccionarse dentro de la norma un nivel factible y compensar con inspecciones más densas. Para tuberías expuestas por retiro de aislamiento, se debe realizar medición de espesor y END simultánea, elevando el retocar pintura a corrosión de tuberías, siendo la forma real de guardar la seguridad de la instalación.
La complejidad de la anticorrosión petroquímica determina que siempre es un trabajo de sistema, no una operación aislada. Temperatura, medio, aislamiento y ventana de mantenimiento se entrelazan; ninguna medida única cubre todos los riesgos. Por ello, la gestión de ingeniería madura ve la anticorrosión como hilo conductor de diseño, construcción y operación, con datos dirigiendo recursos y normas restringiendo materiales y procesos. Solo tratando revestimiento, protección catódica, detección y seguridad como un todo, se guarda la seguridad y operación continua bajo condiciones severas, experiencia valiosa de la práctica larga de la industria.
En profundidad, la dirección de progreso de la anticorrosión petroquímica es transformar la pintura pasiva en gestión activa de riesgos. Mediante monitoreo de corrosión, integración de datos e inversión según riesgo, las empresas pueden guardar las partes más críticas en ventanas de mantenimiento limitadas y evitar fallos catastróficos. Esta transformación depende de la coordinación de normas, materiales, procesos y archivos, y de la actualización de procesos de gestión. Cuando la anticorrosión se integra realmente al ciclo de vida de la instalación, deja de ser carga de costo y se vuelve capacidad central que garantiza producción continua y seguridad operativa, creando valor estable y duradero bajo regulación estricta.
Se puede decir que cada avance en la anticorrosión petroquímica es el esfuerzo de convertir riesgos desconocidos en riesgos gestionables. Cuando normas, monitoreo y datos se conectan realmente, la seguridad de la instalación tiene base sólida, y la empresa avanza firme en entornos severos.
En la industria petroquímica, la anticorrosión nunca es eslabón técnico aislado, sino capacidad de sistema que atraviesa la vida de la instalación. Al unir normas, materiales, monitoreo y gestión, la empresa puede guardar el límite de seguridad bajo condiciones complejas y hacer posible la producción continua.
Preguntas frecuentes
Preguntas frecuentes
Pregunta: ¿Qué es la corrosión bajo aislamiento (CUI)?
Respuesta: CUI se refiere a la corrosión oculta en la superficie externa de equipos de acero al carbono bajo aislamiento térmico/criogénico, formada por penetración y retención de humedad. Una vez que el sellado de extremos del aislamiento falla o se humedece, se forma diferencia de oxígeno y celda confinada en el interior; la tasa de corrosión puede superar con creces a tubería expuesta, y es difícil de detectar visualmente, siendo peligro importante en instalaciones petroquímicas.
Pregunta: ¿Qué recomendaciones de prevención da NACE SP0198?
Respuesta: NACE SP0198 "Control de corrosión externa de equipos de acero al carbono bajo aislamiento y protección contra fuego" recomienda: usar revestimiento anticorrosivo cerrado y continuo como primera barrera; en extremos, soportes y bridas instalar sellado impermeable confiable que bloquee humedad; según zona de temperatura usar sistema resistente al calor y a CUI; en partes de alto riesgo detectar o monitorear periódicamente. El núcleo es "evitar intrusión de agua" y "ser detectado temprano".
Pregunta: ¿Cómo seleccionar materiales por zona de temperatura en equipos petroquímicos?
Respuesta: Generalmente se divide en temperatura ambiente–media (sistema epoxi convencional), media-alta (silicona/resistente al calor epoxi), alta (silicato de zinc inorgánico o especial resistente a temperatura), bajo aislamiento (continuo cerrado + sellado impermeable de extremos), criogénico (impermeable + anticorrosivo). El límite térmico específico se basa en la curva de resistencia térmica del TDS del producto y la temperatura del proceso, sin juicio fuera de datos.
Pregunta: ¿Cómo elegir entre pintura de silicona resistente al calor y silicato de zinc inorgánico?
Respuesta: La pintura de silicona resistente al calor soporta calor seco y es flexible, adecuada para superficies externas de equipos media-altas; el silicato de zinc inorgánico resiste alta temperatura y aporta protección catódica, pero es más frágil. Si hay condensado ácido, el zinc puede consumirse rápido; debe elegirse tras compatibilidad con medio. La selección debe combinar curva de temperatura, medio y condiciones de construcción.
Pregunta: ¿Por qué sellar impermeable en extremos del aislamiento?
Respuesta: El sellado de extremos es la barrera que bloquea la infiltración de lluvia y vapor en la capa de aislamiento. Cuando el sellado de extremos falla, el agua se acumula durante mucho tiempo, lo que es una causa directa de CUI. Un diseño de sellado de extremos confiable (como protectores metálicos, selladores, pendiente correcta) es crucial para la prevención y control de CUI.
Pregunta: ¿Cómo se controla el tratamiento de superficie en los sitios de mantenimiento?
Respuesta: Los componentes clave aún deben alcanzar Sa2.5 (ISO 8501-1); donde el espacio es limitado se puede aplicar chorreado localizado o lijado con herramientas mecánicas hasta St3, pero se debe controlar el aceite, las sales y la rugosidad para garantizar la adherencia. El mantenimiento también debe considerar la ventana de parada de planta, la seguridad de trabajo en caliente y la ventilación; la organización del proceso es más compleja que en obra nueva.
Pregunta: ¿A qué entorno se refiere la "resistencia a la temperatura" de los revestimientos de alta temperatura?
Respuesta: Por lo general se refiere a la temperatura soportada en un entorno de aire seco y caliente. Si hay vapor, condensación ácida o contacto con medios, el significado de la resistencia a la temperatura es distinto y debe evaluarse por separado. No se debe seleccionar solo por la etiqueta de "valor de resistencia a la temperatura", sino revisar la descripción de las condiciones de servicio en la TDS.
Pregunta: ¿Cómo detectar tempranamente el CUI?
Respuesta: Mediante el diseño de sellado de extremos + inspección periódica. Se puede usar termografía infrarroja para detectar agua en la capa de aislamiento, espesometría por ultrasonido para monitorear la reducción del espesor de pared, o abrir e inspeccionar periódicamente en zonas de alto riesgo. Establecer archivos de revestimiento y mantenimiento de equipos, y evaluar en conjunto con datos de monitoreo.
Pregunta: ¿También puede haber CUI bajo la capa ignífuga?
Respuesta: Sí. Las estructuras de acero con capa ignífuga externa también pueden sufrir entrada de agua por daño en la capa ignífuga o fallo del sellado de extremos, generando CUI. Se debe prestar atención a la compatibilidad entre la capa ignífuga y la capa anticorrosión, al sellado impermeable de extremos y a la reparación de daños; las zonas complejas como bridas y válvulas deben priorizarse en la prevención.
Pregunta: ¿Basta con solo el revestimiento anticorrosión en la petroquímica?
Respuesta: No basta. El revestimiento es una protección pasiva y debe combinarse con medios activos como monitoreo de corrosión, inspección basada en riesgo (RBI) y mejora de materiales. Establecer archivos complementarios y líneas base de espesor de película/adherencia, y vincularlos con monitoreo en línea, para lograr la gestión de corrosión en todo el ciclo de vida.
Lecturas adicionales
- Análisis técnico de la imprimación epoxi rica en zinc: comprender el papel básico de la protección catódica de la imprimación en equipos petroquímicos.
- Diseño de sistema anticorrosión general para estructuras de acero: la lógica de sistema de tres capas general además de la zonificación por temperatura.
- Resumen del sistema de normas de revestimiento industrial: ordena la ubicación de NACE SP0198 y la zonificación por temperatura en el nivel normativo.
- Anticorrosión en galerías técnicas urbanas: estructuras de acero en espacios cerrados y su entorno interno
- Revestimiento de torres eólicas: sistemas anticorrosión para aerogeneradores terrestres y marinos
- Tratado general de sistemas de revestimiento protector industrial: grados de corrosión y diseño de sistemas según ISO 12944