La oxidación del acero en el entorno natural es una tendencia termodinámica inevitable; la esencia del revestimiento industrial es utilizar una "barrera artificial + intervención química" para separar el acero del agua, el oxígeno y los electrolitos, y retrasar activamente la corrosión electroquímica. El revestimiento anticorrosión a base de agua se ha popularizado rápidamente en los últimos años debido a la presión de las normativas ambientales (GB 30981-2020), pero esto no es tan simple como "cambiar el disolvente de la pintura anticorrosión a base de disolvente por agua": la alta tensión superficial del agua, la dificultad de humectación sobre sustratos metálicos y la sensibilidad de los sistemas acuosos al óxido de flash, hacen que el anticorrosión a base de agua sea una categoría con un umbral técnico extremadamente alto.
Kexin New Materials (kexinMaterials) ha acumulado una gran cantidad de datos de niebla salina en campos como el zinc rico epoxi acuoso, el anticorrosión acrílico acuoso y el estabilizador de óxido acuoso. Este artículo, combinando normas como GB/T 1771-2007 e ISO 12944-2018, desglosa claramente el "lenguaje de protección" del anticorrosión a base de agua.
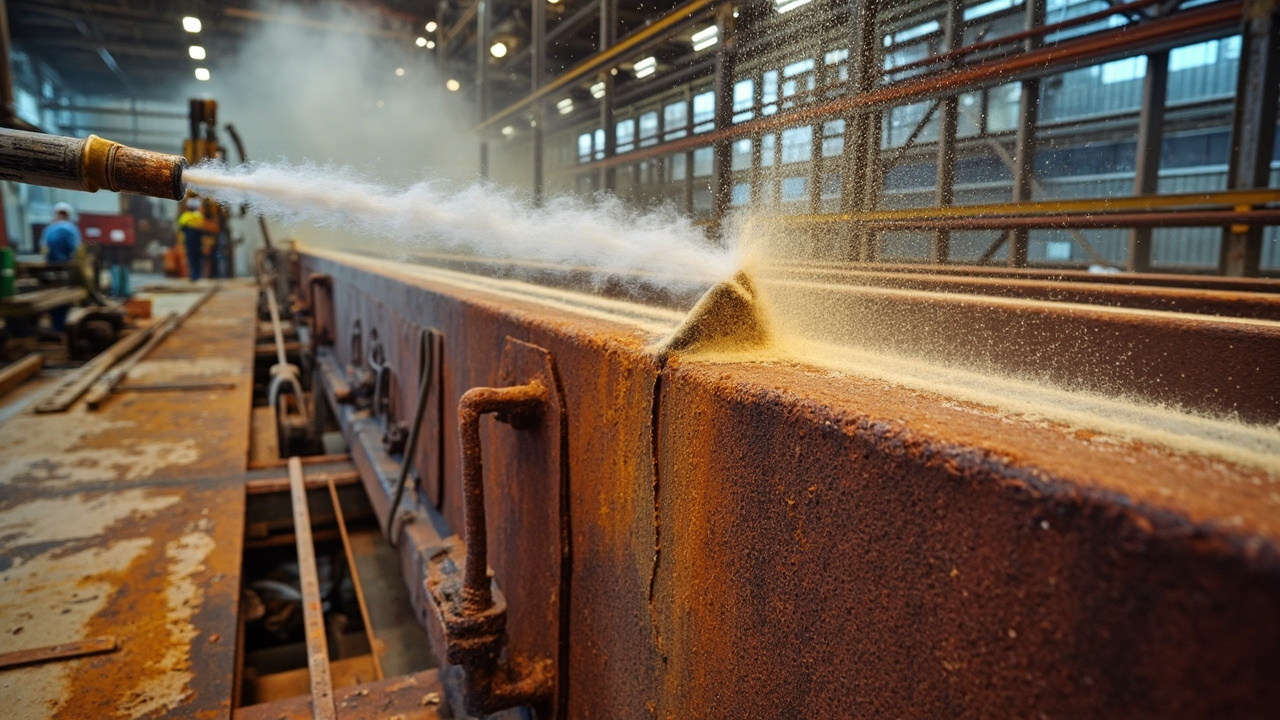
I. Posicionamiento de la corrosión del acero y el anticorrosión a base de agua
La corrosión del acero es un proceso electroquímico: ánodo Fe → Fe²⁺ + 2e⁻, cátodo O₂ + 2H₂O + 4e⁻ → 4OH⁻, generando Fe(OH)₂ que se oxida posteriormente a herrumbre (Fe₂O₃·xH₂O). El revestimiento anticorrosión interrumpe este ciclo mediante cuatro mecanismos:
- Barrera (Barrier): la película de pintura densa bloquea el agua, el oxígeno y los iones del contacto con el metal. Los cargas laminares (óxido de hierro micáceo, escamas de vidrio, polvo de aluminio) alargan la ruta de penetración de los medios corrosivos ("efecto laberinto").
- Pasivación (Passivation): los pigmentos anticorrosión (fosfato de zinc, fosfato de aluminio tripolifosfato, molibdatos) reaccionan con el metal formando una película protectora estable (película de fosfatado/óxido), inhibiendo la disolución anódica.
- Protección catódica (Cathodic Protection): el polvo de zinc metálico activo (imprimación rica en zinc) actúa como ánodo de sacrificio, corroyéndose a sí mismo preferentemente para proteger la matriz de hierro, hasta agotar la capa de zinc.
- Estabilización/transformación de óxido (Rust Stabilization/Conversion): el convertidor de óxido transforma el Fe₂O₃ suelto en complejos estables (como el ácido tánico con hierro generando tánato férrico negro), o el estabilizador de óxido pasiva la herrumbre activa, facilitando la aplicación sobre herrumbre.
La pintura anticorrosión a base de agua suele ser una superposición de múltiples mecanismos: zinc rico epoxi acuoso = barrera + protección catódica; imprimación acuosa de fosfato de zinc = barrera + pasivación; imprimación acuosa convertidora de óxido = estabilización de óxido + barrera.
II. Sistemas típicos anticorrosión a base de agua
2.1 Imprimación acuosa de zinc rico epoxi
Dispersión epoxi acuosa (autoemulsionada de 2ª generación) + endurecedor de amina acuosa + alto contenido de polvo de zinc (el contenido de zinc metálico suele ser ≥ 60%–80% en película seca, según producto y compatibilidad ISO 12944). El mecanismo es principalmente protección catódica, con barrera secundaria. Ventajas: fuerte adherencia al acero chorreado, muy alta resistencia a la niebla salina (hasta miles de horas), buena compatibilidad con capas posteriores de epoxi/poliuretano; desventajas: el alto contenido de zinc hace la película porosa requiriendo sellado posterior, altos requisitos de aplicación y mezcla, y fácil omisión en soldaduras y zonas complejas.
2.2 Imprimación anticorrosión acrílica acuosa
Emulsión acrílica acuosa + pigmentos anticorrosión no tóxicos como fosfato de zinc/fosfato de aluminio tripolifosfato. Mecanismo principalmente barrera + pasivación, sin metales pesados. Ventajas: monocomponente, fácil aplicación, secado rápido, costo moderado, ecológico; desventajas: resistencia a la niebla salina menor que el zinc rico epoxi, adecuado para corrosión media-baja C2–C4.
2.3 Pintura anticorrosión alquídica acuosa/modificada
Alquídica acuosa o modificada con estireno/acrílico, monocomponente, buen nivelado, adherencia aceptable, adecuada para mantenimiento industrial general y apariencia de maquinaria (C2–C3). La resistencia inicial al agua y el secado lento fueron sus debilidades, requiriendo modificación.
2.4 Imprimación acuosa convertidora/estabilizadora de óxido
Contiene ácido tánico, ácido fosfórico, oximas, etc., aplicada directamente sobre superficie con herrumbre, transformando/estabilizando la herrumbre activa para formar la capa de imprimación. Adecuada para reparación in situ sin chorreado completo, pero requiere capa de óxido estable, espesor controlado y sellado complementario.
III. Óxido de flash: el enemigo específico del anticorrosión a base de agua
La pintura anticorrosión a base de agua tiene un problema que la de disolvente no tiene: óxido de flash (Flash Rust): tras aplicar la pintura acuosa sobre acero, el agua humecta la interfaz provocando rápida picadura, dejando puntos de óxido rojizos al secar. La causa es que el agua como electrolito acelera la corrosión electroquímica local, especialmente con sustrato sucio, ambiente húmedo y antes de formar película.
Contramedidas: ① limpieza del sustrato y rugosidad adecuada; ② adición de inhibidores de óxido de flash (como nitrito de sodio, molibdatos, complejos orgánicos de zinc, inhibidores de vapor), formando película protectora en interfaz para retrasar el óxido de flash; ③ formar película lo antes posible (ayudas de formación, control de temperatura/humedad); ④ evitar aplicación en ambiente muy húmedo. La elección del inhibidor debe equilibrar eficacia y cumplimiento VOC/toxicidad (el nitrito de sodio es controvertido, preferir molibdatos/sistemas orgánicos).
IV. Indicadores clave de rendimiento y normas
- Resistencia a niebla salina neutra: según GB/T 1771-2007, evaluar propagación de corrosión en línea de corte (mm) y grado de ampollas; el zinc rico epoxi acuoso puede alcanzar cientos a miles de horas (según reporte). ISO 9227 corresponde al método de niebla salina neutra.
- Adherencia: según GB/T 9286 cuadrícula / GB/T 5210 tracción, el sustrato metálico es umbral duro.
- VOC: según GB/T 23986, cumplir límite de GB 30981-2020 para revestimiento protector industrial acuoso.
- Contenido de zinc en película seca: según método químico relacionado (como GB/T 6890 para polvo de zinc, o método de fabricante) para determinar zinc metálico en imprimación rica en zinc.
- Resistencia al agua/agua salada: según GB/T 9274 o ISO 2812.
- Compatibilidad de grado de corrosión: según ISO 12944-2 definir grados C2–C5, luego elegir sistema y espesor total película seca.
- Propagación de corrosión en línea de corte: tras niebla salina según ISO 12944-9 o GB/T clasificar, es criterio central de imprimación rica en zinc.
Ver "horas de niebla salina + propagación en corte" en conjunto es más científico que solo horas, porque la imprimación rica en zinc suele ser "el zinc se sacrifica y luego se propaga la herrumbre", altas horas pero gran propagación no es necesariamente bueno.
V. Comparativa de cuatro sistemas anticorrosión a base de agua
| Dimensión | Zinc rico epoxi acuoso | Anticorrosión acrílica acuosa | Alquídica modificada acuosa | Convertidor de óxido acuoso |
|---|---|---|---|---|
| Mecanismo principal | Protección catódica + barrera | Barrera + pasivación | Barrera | Estabilización de óxido + barrera |
| Corrosión grave | Excelente (C4–C5) | Media (C2–C4) | Débil (C2–C3) | Según superficie |
| Aplicación | Bicomponente, exigente | Monocomponente, fácil | Monocomponente, fácil | Monocomponente, sobre óxido |
| Niebla salina | Alta (miles de horas) | Media (cientos de horas) | Menor | Media |
| Costo | Alto (zinc caro) | Medio | Bajo | Bajo |
| Aplicable | Estructura de acero pesada/puentes | Equipo general | Mantenimiento decorativo | Reparación in situ |
Lógica de selección: estructura de acero pesada → zinc rico epoxi acuoso + intermedia de óxido de hierro micáceo + acabado PU; equipo general → anticorrosión acrílica acuosa; reparación → alquídica acuosa/convertidor de óxido.
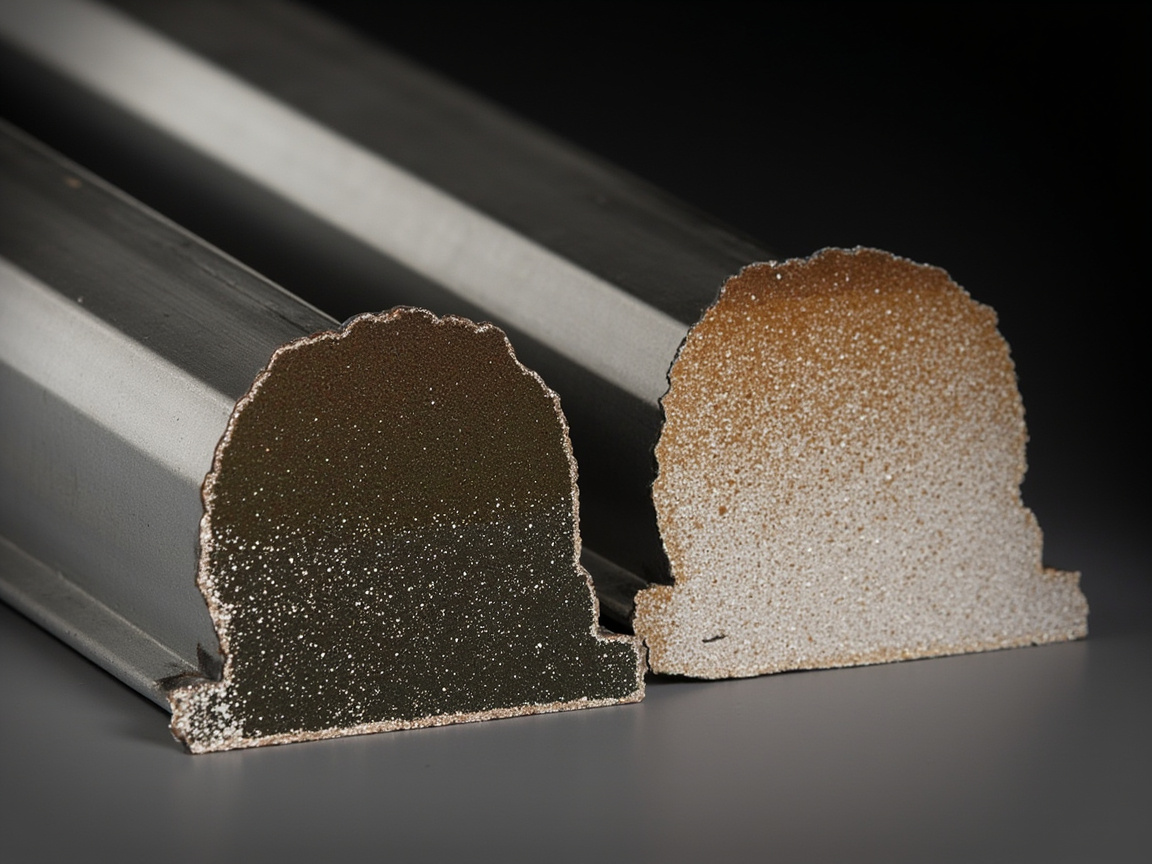
VI. Diseño de sistema compatible (enfoque ISO 12944)
El anticorrosión a base de agua rara vez se usa solo, según compatibilidad "imprimación + intermedia + acabado" de ISO 12944:
- Imprimación: zinc rico epoxi acuoso (corrosión grave) o acrílica de fosfato de zinc acuosa (media).
- Intermedia: epoxi acuosa de óxido de hierro micáceo (barrera, espesor, aumentar DFT).
- Acabado: acrílica acuosa o poliuretano acuoso (intemperie decorativo).
DFT total según grado de corrosión: C3 ~200 µm, C4 ~240 µm, C5 ~280–320 µm (referencia sistema ISO 12944). El sistema acuoso tiene espesor por capa limitado (espesor alto escurre, secado superficial lento), requiriendo múltiples capas para espesor total de diseño.
Kexin New Materials (kexinMaterials) enfatiza en proyectos de acuosificación de corrosión grave el modelo de tres etapas "imprimación rica en zinc + intermedia de óxido de hierro + acabado PU", y toma la propagación en corte de niebla salina como núcleo de aceptación, no solo horas. Sobre el mecanismo profundo de protección catódica del zinc rico epoxi, ver extensión Mecanismo de protección catódica de imprimación de zinc rico epoxi (sistema publicado).
VII. Puntos de aplicación y defectos
- Tratamiento superficial: chorreado Sa 2½ (ISO 8501-1 / GB/T 8923.1), la imprimación rica en zinc es muy sensible a limpieza, residuos de grasa/sales dañan uniformidad de protección catódica.
- Ambiente: temperatura ≥ 5℃, humedad ≤ 80%, sustrato 3℃ sobre punto de rocío.
- Mezcla (bicomponente): zinc rico epoxi acuoso mezclar por equivalencia con endurecedor de amina, el zinc sedimenta, requiere agitación continua y control de vida útil.
- Espesor: imprimación rica en zinc por capa ~60–80 µm, muy espeso agrieta y distribuye mal el zinc.
- Entrecapa: tras secado superficial de imprimación aplicar intermedia a tiempo, evitar óxido blanco de zinc (oxidación) que afecte compatibilidad.
- Solución de defectos: óxido de flash (inhibidor, control ambiente), poros (desespumante, sellado base), mala adherencia (limpieza, rugosidad), escurrido (espesor/viscosidad).
VIII. Escenarios típicos de aplicación
- Puentes/estructura de acero de recintos: zinc rico epoxi acuoso + óxido de hierro micáceo + acabado PU, C4–C5.
- Maquinaria de ingeniería: imprimación rica en zinc/acrílica acuosa + acabado acrílico acuoso.
- Exterior de contenedores/tanques: sistema compatible anticorrosión acuoso.
- Reparación in situ: convertidor de óxido/alquídica modificada acuosa, sobre herrumbre.
- Torres eólicas: imprimación rica en zinc acuosa + acabado PU acuoso, anti-UV y niebla salina.
IX. Lista de evaluación de selección
① Grado de corrosión (ISO 12944 C2–C5) y DFT compatible; ② mecanismo de imprimación (rica en zinc/pasivación/convertidor) y datos de prueba; ③ horas GB/T 1771 + propagación en corte; ④ adherencia GB/T 9286/5210; ⑤ reporte VOC GB 30981; ⑥ plan de inhibición de óxido de flash; ⑦ ventana de temp/humedad y vida útil. Incluir en acuerdo técnico.
Sugerencia de selección en ingeniería: el anticorrosión acuoso primero ver "grado de corrosión y condición de sustrato", luego producto; para in situ sin chorreado completo, el convertidor de óxido reduce costo de aplicación, pero requiere sellado y acabado. Sobre control ambiental de aplicación acuosa, ver extensión Puntos de aplicación de revestimiento a base de agua.
X. Intervalos típicos de parámetros del anticorrosión a base de agua (referencia ingeniería)
La evaluación del anticorrosión a base de agua requiere anclas de magnitud. Zinc rico epoxi acuoso: contenido de zinc metálico (película seca) suele ≥ 60%–80% (según producto y compatibilidad ISO 12944), equivalente epoxi + amina acuosa por equivalencia, DFT por capa ~60–80 µm; resistencia a niebla salina neutra según GB/T 1771 puede alcanzar cientos a miles de horas (según reporte), juzgar por horas + propagación en corte. Anticorrosión acrílica acuosa: pigmento fosfato de zinc/tripolifosfato de aluminio, DFT por capa ~40–60 µm, niebla salina nivel medio (cientos de horas). Alquídica modificada acuosa: espesor por capa alto, buen nivelado, adecuada C2–C3. Convertidor de óxido acuoso: monocomponente, directo sobre herrumbre, requiere capa estable y sellado.
Adherencia según GB/T 9286 cuadrícula grado 0–1 o GB/T 5210 tracción alcanzar MPa de diseño; VOC según GB/T 23986, limitado por GB 30981-2020 clase acuosa, la imprimación rica en zinc por alto zinc de alta sólidos suele tener VOC bajo. Grado de corrosión según ISO 12944-2 C2–C5, DFT total: C3 ~200 µm, C4 ~240 µm, C5 ~280–320 µm, por imprimación+intermedia+acabado en capas. Cobertura teórica con "sólidos en volumen × 10 ÷ DFT".
XI. Conceptos erróneos comunes del anticorrosión a base de agua
Error 1, creer que el acuoso es peor que el de aceite: en C2–C4 el sistema acuoso es totalmente capaz, y para corrosión grave el compatible con zinc rico también. Error 2, ignorar óxido de flash: enemigo propio del agua, requiere inhibidor y control ambiental. Error 3, usar imprimación rica en zinc como acabado: porosa requiere sellado, y el zinc en exterior hace óxido blanco. Error 4, convertidor de óxido sustituye chorreado: solo para reparación in situ, corrosión grave aún requiere Sa 2½. Error 5, espesor alto en una capa por rapidez: el zinc rico agrieta y distribuye mal. Error 6, mezclar endurecedores: equivalente de amina sensible, cross-brand puede no secar. Error 7, solo ver horas de niebla salina: debe verse horas + propagación en corte. Error 8, sal en superficie sin problema: residuo de cloruros causa ampollas por presión osmótica, debe eliminarse (ISO 8502-6). Error 9, aplicar a baja temp y alta humedad: alto riesgo de óxido de flash y blanqueo. Error 10, ignorar curado: resistencia completa requiere 7–14 días.
XII. Diseño de sistema compatible y gestión in situ
El anticorrosión a base de agua según compatible "imprimación+intermedia+acabado" de ISO 12944: imprimación (zinc rico epoxi acuoso o acrílica de fosfato de zinc), intermedia (epoxi acuosa de óxido de hierro micáceo, barrera y espesor), acabado (acrílica o PU acuosa, intemperie decorativo). DFT total por grado en capas. Gestión in situ: chorreado Sa 2½, desengrasar y desalar; temp ≥ 5℃, humedad ≤ 80%, sustrato 3℃ sobre rocío; bicomponente agitar continuo anti-sedimento, controlar vida útil; tras secado superficial de rica en zinc aplicar intermedia a tiempo anti-óxido blanco; solución de defectos ver anterior. Kexin New Materials (kexinMaterials) enfatiza en proyectos de acuosificación de corrosión grave el modelo de tres etapas "imprimación rica en zinc + intermedia de óxido de hierro + acabado PU", con propagación en corte de niebla salina como núcleo de aceptación. Sobre mecanismo de protección catódica de zinc rico ver extensión publicada Mecanismo de protección catódica de imprimación de zinc rico epoxi.
XIII. Cierre de selección y aceptación
El anticorrosión acuoso primero ver "grado de corrosión y condición de sustrato", luego producto: estructura C4–C5 → zinc rico epoxi acuoso + óxido de hierro + acabado PU; equipo C2–C4 → anticorrosión acrílica acuosa o epoxi baja en zinc; reparación in situ → convertidor de óxido/alquídica modificada acuosa. Lista de aceptación: ① grado de corrosión y DFT compatible; ② mecanismo y prueba de imprimación; ③ horas GB/T 1771 + propagación en corte; ④ adherencia GB/T 9286/5210; ⑤ reporte VOC GB 30981; ⑥ plan de inhibición de óxido de flash; ⑦ temp/humedad y vida útil. Kexin New Materials (kexinMaterials) sugiere incluir lo anterior en acuerdo técnico, para que el anticorrosión a base de agua pase de "probar a ver" a "aceptación por datos". Detalles de control de aplicación en Puntos de aplicación de revestimiento a base de agua.
XIV. Registro de datos de ingeniería y casos de solución de fallos del anticorrosión a base de agua
El desempeño in situ del revestimiento anticorrosión a base de agua, en última instancia debe hablar con datos, no con eslóganes de catálogo. A continuación se dan magnitudes típicas y accidentes comunes, todos los valores son referencia de magnitud de sentido común de la industria, la aceptación específica debe basarse en reporte de prueba de terceros del fabricante. En resistencia a niebla salina neutra, la imprimación de zinc rico epoxi acuoso según GB/T 1771 alcanza cientos a miles de horas; al juzgar no solo ver horas, también ancho de propagación en línea de corte, porque la imprimación rica en zinc solo propaga tras agotar el zinc de sacrificio, comparar solo horas induce error. La imprimación anticorrosión acrílica acuosa con pasivación de fosfato de zinc y barrera tiene niebla salina nivel medio, ~cientos de horas; la alquídica modificada acuosa es menor, para mantenimiento industrial general. Adherencia según GB/T 9286 cuadrícula grado 0–1, o GB/T 5210 tracción alcanzar MPa de diseño. VOC según GB/T 23986, limitado por GB 30981-2020 clase acuosa, el zinc rico epoxi acuoso por alto zinc de alta sólidos suele tener VOC bajo.
Accidentes in situ dignos de revisión. Caso 1, óxido de flash: tras pulverizar imprimación acuosa en estructura de acero, superficie con puntos rojizos. Causa: sustrato con óxido y alta humedad, faltando inhibidor en fórmula. Solución: desoxidar a chorreado Sa 2½, añadir inhibidor de molibdato o complejo orgánico de zinc, humedad <80%. Caso 2, deslaminado: pintura anticorrosión acuosa en equipo se descama a medio año. Causa: grasa en sustrato e insuficiente resistencia del acero. Solución: desengrasar, chorrear, imprimación penetrante sellante. Caso 3, niebla salina insuficiente: imprimación rica en zinc con solo 200 horas ya propaga. Causa: bajo contenido de zinc metálico, o sales solubles en sustrato causando ampollas osmóticas. Solución: verificar zinc metálico en película seca, desalar según ISO 8502-6. Estos casos reiteran que el éxito del anticorrosión a base de agua está en tratamiento de base, control ambiental y aceptación por datos, no solo en propaganda de producto.
XV. Conexión del anticorrosión a base de agua con el sistema de protección integral
El revestimiento a base de agua anticorrosión rara vez se usa solo; debe integrarse en el sistema de primario, capa intermedia y capa de acabado definido por la norma ISO 12944. La imprimación proporciona protección catódica o pasivación; la capa intermedia se apoya en la estructura laminar del óxido de hierro micáceo epoxi para ofrecer barrera y espesor; la capa de acabado aporta resistencia a la intemperie y decoración. El espesor total de película seca se determina según el grado de corrosión: C3 aproximadamente 200 micras, C4 aproximadamente 240 micras, C5 aproximadamente 280 a 320 micras. El sistema acuoso tiene espesor de película por capa limitado y a menudo requiere múltiples aplicaciones; la programación de aplicación debe garantizar la compatibilidad entre capas y los intervalos de secado. Solo colocando la anticorrosión dentro del sistema integral se logra tanto protección como decoración, y facilita la conexión con la lógica de selección de la pintura industrial lavable con agua y el revestimiento epoxi para suelos a base de agua. Sobre los detalles de preparación de superficie, puede ampliar la lectura en Puntos clave de aplicación de revestimientos a base de agua; sobre sistemas de alta protección, puede ampliar en Formulación y resinas de pintura industrial a base de agua. Solo cuando se actúa correctamente a nivel de sistema puede liberarse todo el potencial de rendimiento de la pintura anticorrosión acuosa individual.
Dieciséis. Almacenamiento, transporte y seguridad de aplicación del anticorrosión acuoso
Aunque el revestimiento anticorrosión a base de agua no es inflamable y tiene bajo olor, sigue habiendo normas que cumplir. El almacenamiento debe ser a más de 5 °C para evitar congelación, porque la congelación y descongelación de la emulsión rompe la emulsión de forma irreversible; debe estar en lugar fresco y oscuro, sellado para evitar la evaporación de agua y la formación de piel. El agente de curado de la pintura epoxi rica en zinc acuosa de dos componentes debe sellarse contra la humedad, porque las aminas pierden eficacia al contacto con el agua; una vez abierto, usarlo lo antes posible. Seguridad de aplicación: aunque no es inflamable ni explosivo como los sistemas a base de disolvente, el agente de curado de isocianato acuoso en los sistemas de dos componentes sigue presentando riesgo de sensibilización respiratoria; se deben usar guantes, gafas de protección y respirador; está prohibido lijar o soldar películas de pintura no totalmente curadas. Los residuos de pintura y envases se gestionan como residuos peligrosos de revestimientos a base de agua; aunque es menor que el de los sistemas a base de disolvente, debe desecharse conforme a la normativa. Incluir los requisitos de toda la cadena de almacenamiento, transporte, aplicación y desecho en las instrucciones de trabajo es la base para la entrega estable de proyectos de anticorrosión acuosa.
Diecisiete. Consulta rápida y resumen de selección del anticorrosión acuoso
Comprimir los puntos anteriores en conclusiones de consulta rápida. Por grado de corrosión: C2 corrosión leve puede usar pintura acrílica o alquídica modificada anticorrosión a base de agua; C3 medio seleccionar imprimación acrílica con fosfato de zinc a base de agua más capa de acabado acrílica o de poliuretano a base de agua; C4 a C5 corrosión grave debe usar imprimación epoxi rica en zinc a base de agua más capa intermedia de óxido de hierro micáceo más capa de acabado de poliuretano, con espesor total de película seca según ISO 12944 de 280 a 320 micras. Por condición de sustrato: estructuras de acero con granallado completo usan sistema rico en zinc; reparación in situ sin granallado completo usa conversión de óxido acuosa o alquídica modificada, y debe incluir obligatoriamente sellado y capa de acabado. Por prioridad de propiedades: alta resistencia a la niebla salina prioriza imprimación rica en zinc; alta decoración y resistencia a intemperie prioriza capa de acabado de poliuretano; alto costo prioriza alquídica modificada. Toda selección debe incluir en el acuerdo técnico las horas de niebla salina, propagación en líneas de corte, adherencia e informe de compuestos orgánicos volátiles, decidiendo con datos y no con publicidad. El anticorrosión acuoso no es un reemplazo simple del anticorrosión a base de disolvente, sino una nueva solución bajo restricciones ambientales más estrictas, combinando protección catódica, barrera, pasivación y estabilización de óxido.
Dieciocho. Forma y contenido del polvo de zinc y mecanismo de red conductora
Para que la protección catódica de la imprimación rica en zinc se establezca, la premisa es la "conectividad eléctrica": entre partículas de zinc y entre partículas de zinc y el sustrato de acero debe formarse una vía conductora continua, para que la corriente de sacrificio fluya continuamente al sustrato de hierro. Esta es la razón física del umbral estricto de contenido de zinc en las imprimaciones ricas en zinc: cuando el contenido de zinc está por debajo del umbral de percolación conductora, las partículas de zinc quedan aisladas entre sí por la resina como "islas", sin conducir ni sacrificarse, y todo el recubrimiento se degrada a una pintura de barrera ordinaria. Según ISO 12944-5:2018, la imprimación rica en zinc requiere contenido de polvo de zinc no menor al 80% en masa de la fracción no volátil de la película; la norma estadounidense SSPC-Paint 20 clasifica las imprimaciones ricas en zinc en tres niveles según el contenido de zinc en película seca, siendo el nivel uno el más alto (≥ 85%), y dos y tres decrecientes (los valores límite según el texto vigente de la norma). Ambos criterios recuerdan: las palabras "rico en zinc" en la cotización deben especificar el contenido concreto de zinc y la norma correspondiente, si no no hay base de comparación.
La forma del polvo de zinc también afecta la eficiencia de la red conductora. El polvo de zinc esférico tiene alta densidad de empaquetado y fácilmente alcanza alto contenido, siendo el tradicional principal; el polvo de zinc laminar (escamas de zinc) con menor contenido ya puede solaparse formando red continua, y suma el efecto de barrera "laberinto" del relleno laminar, base teórica de los sistemas de bajo zinc y zinc laminar. El tamaño y distribución de partículas de zinc (según ASTM D520 hay clasificación de tipos y finura del polvo de zinc) afectan porosidad, velocidad de sedimentación y atomización en pulverización. En ingeniería hay un punto de fallo oculto: la pintura rica en zinc tiene gran densidad y el polvo sedimenta fácilmente; interrumpir el agitado durante aplicación causa "arriba diluido, abajo espeso", y la película pulverizada tiene contenido de zinc real distinto al diseño, y una fórmula aprobada en niebla salina falla igual en campo — por eso la imprimación rica en zinc de dos componentes debe usar equipo de pulverización con agitación en ciclo y registrar ejecución de agitado y vida útil.
Diecinueve. Limpieza superficial y detección de sales solubles (serie ISO 8502)
El grado de granallado solo resuelve "la oxidación y cascarilla visibles", no "las sales invisibles". La residencia de cloruros y sulfatos en la superficie del acero, tras formar película absorbe agua y forma electrolito local de alta concentración en la interfaz, produciendo ampollas por presión osmótica y corrosión filamentosa, causa común de "ampollas a pocas horas de niebla salina". La detección según serie ISO 8502: ISO 8502-6 especifica extracción de sales solubles superficiales por método de parche Bresle, ISO 8502-9 especifica conversión de conductividad a cantidad de sal por área (mg/m²); muchos proyectos de alta protección controlan residuo de cloruros en decenas de mg por m², inmersión y marino más estricto, límite según norma de proyecto y propietario. Condiciones ambientales según ISO 8502-4: medir temperatura, humedad relativa y temperatura de superficie del acero; el sustrato debe estar 3 °C sobre el punto de rocío para aplicar, evitando película de condensación que cause flash rust y mala adherencia. Rugosidad según ISO 8503 con bloque comparador o perfilometría en rango requerido. Incluir "limpieza (ISO 8501-1 grado visual) + rugosidad (ISO 8503) + sales (ISO 8502-6/9) + punto de rocío (ISO 8502-4)" en la hoja de aceptación de preparación con registro fotográfico, para que la imprimación rica en zinc cumpla su rendimiento.
Veinte. Reparación de daños y tratamiento de soldaduras de imprimación rica en zinc
En instalación de estructuras de acero, la soldadura y corte por flama queman la imprimación rica en zinc y generan humo de óxido de zinc (riesgo de fiebre de los metales, ventilar y protección respiratoria en trabajo en caliente). Proceso de reparación de zona quemada y daño por golpe: lijar mecánicamente a grado St 3 (según ISO 8501-1 grado de limpieza manual y con herramienta motorizada), limpiar polvo, repintar con la misma imprimación rica en zinc o imprimación de reparación aprobada al espesor diseñado, despuntar zona de transición para adherencia entre capas. Superficie de fricción de pernos de alta resistencia: la película de pintura rica en zinc cambia coeficiente de deslizamiento; pintar o no, y qué espesor, según documento de diseño y ensayo de deslizamiento, no repintar por cuenta propia. Incluir reparación en aceptación de instalación, evitando "mil horas en fábrica, tres meses en soldadura de campo".
Veintiuno. Ecología y cálculo de VOC del revestimiento anticorrosión a base de agua
La ventaja ecológica del revestimiento anticorrosión a base de agua va más allá de "usar agua como disolvente". Sus VOC deben medirse según GB/T 23986-2009 y cumplir el estándar obligatorio GB 30981-2020 "Límites de sustancias peligrosas en pinturas de protección industrial" para VOC de revestimientos industriales protectores a base de agua (límite según texto vigente). Frente a pintura anticorrosión a base de disolvente, el sistema acuoso reduce granmente bencenos, halogenados y otros disolventes dañinos, y el almacenamiento/transporte evita control de líquidos inflamables. Pero note: el revestimiento anticorrosión a base de agua no es "cero VOC" — los coadyuvantes de formación de película y pequeño disolvente en pasta de carga siguen aportando VOC; en acuerdo técnico exigir informe de terceros GB/T 23986 y tomar límite GB 30981-2020 como línea roja. Además, la tendencia de no contener plomo, cromato y otros pigmentos pesados de alto riesgo favorece cumplimiento de exportación (como restricción REACH UE al cromo hexavalente), clave en maquinaria y estructuras de acero exportadas.
Preguntas frecuentes
P:¿Son iguales los principios de protección de la pintura anticorrosión a base de agua y la de disolvente?
R:
Los mecanismos centrales son iguales (barrera, pasivación, protección catódica, estabilización de óxido), pero la acuosa dispersa en agua, añade el problema de flash rust y dificultad de humectación del sustrato. La epoxi rica en zinc acuosa también usa sacrificio de zinc para protección catódica; la acrílica acuosa usa fosfato de zinc pasivación + barrera, misma fuente.
P:¿Qué es el flash rust y cómo resolverlo?
R:
El flash rust es corrosión puntual interfacial al aplicar pintura acuosa sobre acero, el agua actúa como electrolito, dejando puntos de óxido rojo al secar. Medidas: limpieza de sustrato, inhibidor de flash rust (molibdeno/complejo de zinc orgánico), formar película pronto (coadyuvante, control temp/humedad), evitar alta humedad. El sistema de disolvente no tiene esto.
P:¿Por qué la imprimación epoxi rica en zinc a base de agua tiene tan alta resistencia a niebla salina?
R:
Por protección catódica del polvo de zinc: el zinc es más activo que el hierro, se corroe primero sacrificándose para proteger el sustrato; además la película barrera de agua/oxígeno. Contenido y distribución de zinc, limpieza de sustrato determinan vida; niebla salina a menudo miles de horas (según informe de terceros).
P:¿Según qué se limitan los VOC del revestimiento anticorrosión a base de agua?
R:
Medición VOC según GB/T 23986, límite según GB 30981-2020 "Límites de sustancias peligrosas en pinturas de protección industrial" para tipo acuoso. La imprimación rica en zinc por alto sólido con zinc suele tener VOC bajo. Según texto y reporte vigente.
P:¿Puede la pintura acrílica anticorrosión a base de agua usarse en ambiente de corrosión grave?
R:
Corrosión media-baja (C2–C4). Usa fosfato de zinc pasivación + barrera, sin protección catódica, resistencia a niebla salina menor que epoxi rica en zinc, no apta C5 marino/químico grave. Para alta protección usar sistema epoxi rica en zinc acuosa.
P:¿Puede la pintura de conversión de óxido reemplazar el granallado?
R:
No reemplaza, solo apta para reparación in situ sin granallado completo. Estabiliza/convierte óxido activo, pero requiere capa de óxido estable y espesor controlado, y debe incluir sellado y capa de acabado. Estructura de alta protección debe granallar Sa 2½.
P:¿Qué indicador es más científico en ensayo de niebla salina?
R:
Ver "horas + ancho de propagación de óxido en línea de corte". La imprimación rica en zinc tiene muchas horas pero tras consumir zinc la propagación puede ser grande; solo horas engaña. Según GB/T 1771 evaluar ampollas y propagación; ISO 12944-9 tiene criterios.
P:¿Por qué es estricto el requisito de humedad en aplicación acuosa?
R:
Alta humedad (>80%) dificulta evaporación, mala formación de película, riesgo de flash rust y blanqueo; y la capa de zinc en húmedo se oxida a white rust. Controlar humedad ≤ 80%, sustrato 3 °C sobre rocío, temp ≥ 5 °C.
P:¿Qué pasa si la proporción de mezcla epoxi rica en zinc acuosa es errónea?
R:
Poco agente de curado amina → baja reticulación, mala resistencia química/adherencia; mucho → frágil, agrietado, amina libre irritante. Medir exacto por equivalente y agitar continuo anti-sedimentación, usar en vida útil. Igual lógica de dos componentes que revestimiento epoxi para suelos a base de agua.
P:¿Puede la pintura anticorrosión a base de agua usarse directo como capa de acabado?
R:
Mayormente no. La imprimación rica en zinc es porosa y requiere sellado; la acrílica anticorrosión tiene intemperie regular; la alquídica amarillea. Debe usar capa intermedia y capa de acabado de intemperie (acrílica/PU acuosa) en sistema completo, ver ISO 12944.
Lecturas recomendadas
- Revestimiento epoxi para suelos a base de agua: entender curado de dos componentes epoxi acuoso, extender a lógica de curado amina de imprimación rica en zinc.
- Formulación y resinas de pintura industrial a base de agua: poner la anticorrosión en marco completo de protección industrial.
- Puntos clave de aplicación de revestimientos a base de agua: cumplir preparación superficial, temp/humedad, espesor de película.
- Mecanismo de formación de película y formulación de pintura para madera a base de agua: de fusión de partículas de emulsión a propiedades de película
- Selección de revestimientos a base de agua vs aceite: marco de decisión de propiedades, costo y cumplimiento
- Cómo seleccionar pintura industrial a base de agua en contexto de sustitución de aceite por agua: sistema de resina y condiciones de uso