Коррозия стали в естественной среде — неизбежная термодинамическая тенденция, а суть промышленного покрытия заключается в том, чтобы с помощью «искусственного барьера + химического вмешательства» отделить сталь от воды, кислорода и электролита и активно замедлить электрохимическую коррозию. Водное антикоррозийное покрытие в последние годы быстро распространилось под давлением экологических норм (GB 30981-2020), но это отнюдь не так просто, как «заменить растворитель в растворимом антикоррозийном лаке на воду» — высокое поверхностное натяжение воды, трудности смачивания металлической подложки, а также чувствительность водной системы к мгновенной коррозии делают водное антикоррозийное покрытие категорией с очень высоким техническим порогом.
Кэсинь Новые Материалы (kexinMaterials) накопили большой объем данных по солевому туману в области водного эпоксидного цинкнаполненного, водного акрилового антикоррозийного, водного стабилизатора ржавчины и др. В этой статье, опираясь на стандарты GB/T 1771-2007, ISO 12944-2018 и др., подробно разбирается «язык защиты» водного антикоррозийного покрытия.
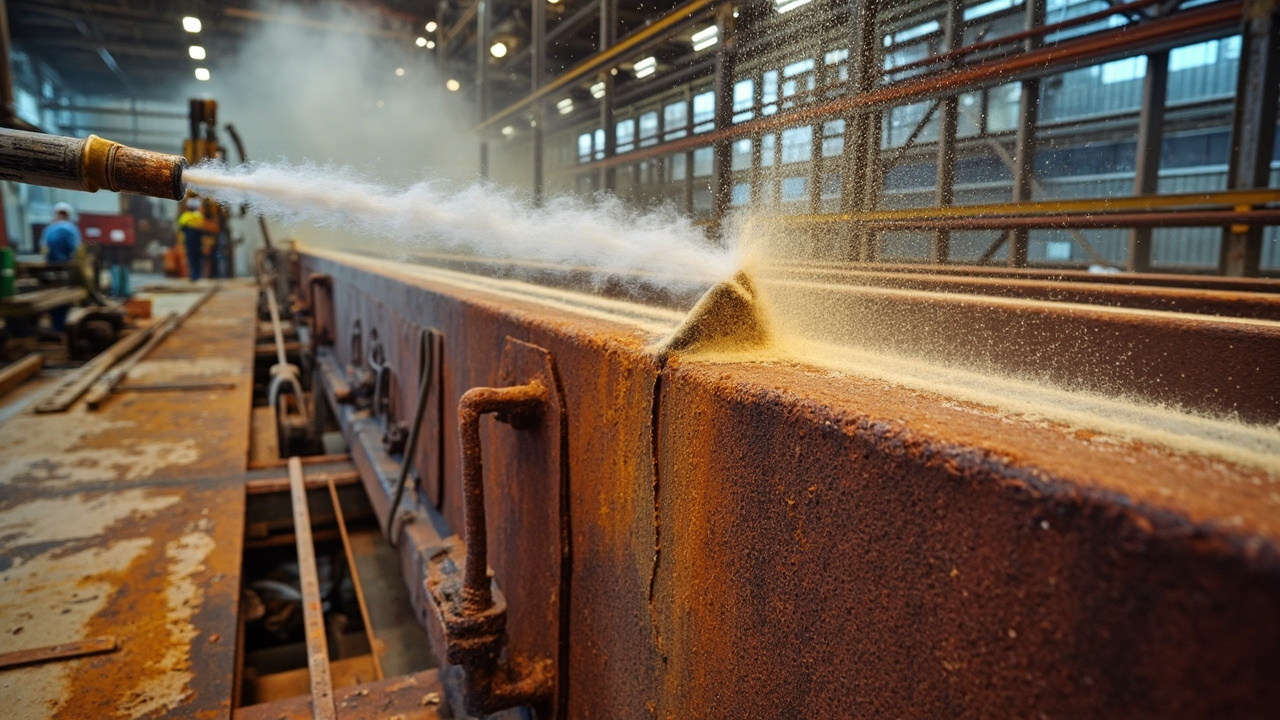
I. Коррозия стали и позиционирование водного антикоррозийного покрытия
Коррозия стали — это электрохимический процесс: анод Fe → Fe²⁺ + 2e⁻, катод O₂ + 2H₂O + 4e⁻ → 4OH⁻, образуется Fe(OH)₂, который затем окисляется до ржавчины (Fe₂O₃·xH₂O). Антикоррозийное покрытие прерывает этот цикл через четыре механизма:
- Барьер (Barrier): плотная пленка краски препятствует проникновению воды, кислорода и ионов к металлу. Пластинчатые наполнители (железная слюдка, стеклянные чешуйки, алюминиевый порошок) удлиняют путь проникновения коррозионной среды («эффект лабиринта»).
- Пассивация (Passivation): антикоррозийные пигменты (фосфат цинка, триполифосфат алюминия, молибдаты) реагируют с металлом, образуя стабильную защитную пленку (фосфатная пленка/оксид), подавляя анодное растворение.
- Катодная защита (Cathodic Protection): активный металлический цинковый порошок (цинкнаполненный грунт) выступает как жертвенный анод, корродируя первым и защищая железную основу, пока слой цинка не истощится.
- Стабилизация/превращение ржавчины (Rust Stabilization/Conversion): преобразователь ржавчины превращает рыхлую Fe₂O₃ в стабильный комплекс (например, таниновая кислота с железом образует черный таннат железа), или стабилизатор ржавчины пассивирует активную ржавчину, облегчая нанесение по ржавчине.
Водная антикоррозийная краска часто сочетает несколько механизмов: водный эпоксидный цинкнаполненный = барьер + катодная защита; водный грунт с фосфатом цинка = барьер + пассивация; водный преобразующий ржавчину грунт = стабилизация ржавчины + барьер.
II. Типичные водные антикоррозийные системы
2.1 Водный эпоксидный цинкнаполненный грунт
Водная эпоксидная (самоэмульгирующаяся 2-го поколения) дисперсия + водный аминный отвердитель + высокое содержание цинкового порошка (содержание металлического цинка в сухой пленке часто ≥ 60%–80%, конкретно согласно продукту и совместимости ISO 12944). Механизм — преимущественно катодная защита, вспомогательно барьер. Преимущества: сильная адгезия к пескоструйной стали, очень высокая стойкость к солевому туману (до тысяч часов), хорошая совместимость с последующим эпоксидным/полиуретановым слоем; недостатки: высокое содержание цинкового порошка делает пленку пористой, требуется последующее запечатывание, высокие требования к нанесению и смешиванию, в сложных местах (сварные швы) легко образуются пропуски.
2.2 Водный акриловый антикоррозийный грунт
Водная акриловая эмульсия + нетоксичные антикоррозийные пигменты (фосфат цинка/триполифосфат алюминия). Механизм — преимущественно барьер + пассивация, без тяжелых металлов. Преимущества: однокомпонентный, удобен в нанесении, быстросохнущий, умеренная стоимость, экологичный; недостатки: стойкость к солевому туману слабее, чем у эпоксидного цинкнаполненного, подходит для средней и низкой коррозии C2–C4.
2.3 Водный алкидный/модифицированный антикоррозийный лак
Водный алкид или модифицированный стиролом/акрилом, однокомпонентный, хорошее растекание, приемлемая адгезия, подходит для общего промышленного ремонта и внешнего вида машин (C2–C3). Ранними недостатками были водостойкость и медленная сушка, требующие модификации.
2.4 Водный преобразующий/стабилизирующий ржавчину грунт
Содержит таниновую кислоту, фосфорную кислоту, оксимы и др., наносится прямо на поверхность с ржавчиной, после превращения/стабилизации активной ржавчины образует слой грунта. Подходит для ремонта на месте без полной пескоструйной обработки, но требует стабильного слоя ржавчины, контролируемой толщины и последующего запечатывания.
III. Мгновенная коррозия (Flash Rust): специфический враг водного антикоррозийного покрытия
У водной антикоррозийной краски есть проблема, которой нет у растворимой — мгновенная коррозия (Flash Rust): после нанесения водной краски на стальную поверхность вода при смачивании мгновенно вызывает быструю точечную коррозию на границе раздела, оставляя после высыхания красно-коричневые точки ржавчины. Причина — вода как электролит ускоряет локальную электрохимическую коррозию, особенно при загрязненной подложке, высокой влажности и до формирования пленки.
Меры: ① очистка подложки и соответствующая шероховатость; ② добавление ингибиторов мгновенной коррозии (например, нитрит натрия, молибдаты, органические цинковые комплексы, летучие ингибиторы коррозии), образующих защитную пленку на границе раздела; ③ скорейшее пленкообразование (добавки-коалесценты, контроль температуры и влажности); ④ избегать нанесения во влажной среде. Выбор ингибитора должен учитывать эффективность и соответствие VOC/токсичности (нитрит натрия спорен, предпочтительны молибденовые/органические системы).
IV. Ключевые показатели и стандарты
- Стойкость к нейтральному солевому туману: по GB/T 1771-2007, оценка распространения коррозии от линии надреза (мм) и степени вспучивания; водный эпоксидный цинкнаполненный может достигать сотен–тысяч часов (по отчету). ISO 9227 соответствует методу нейтрального солевого тумана.
- Адгезия: по GB/T 9286 решетчатый надрез / GB/T 5210 отрыв, металлическая подложка — жесткий порог.
- VOC: по GB/T 23986, соответствие лимитам GB 30981-2020 для водных промышленных защитных покрытий.
- Содержание цинка в сухой пленке: по соответствующим химическим методам (например, GB/T 6890 по цинковому порошку или методам производителя) определяется содержание металлического цинка в цинкнаполненном грунте.
- Водостойкость/стойкость к солевому раствору: по GB/T 9274 или ISO 2812.
- Класс коррозии и совместимость: по ISO 12944-2 определяются уровни C2–C5, затем выбирается система и общая толщина сухой пленки (DFT).
- Распространение коррозии от надреза: после солевого тумана по ISO 12944-9 или GB/T градация — ключевой критерий для цинкнаполненного грунта.
Смотреть «часы солевого тумана + распространение от надреза» вместе научнее, чем только часы, поскольку цинкнаполненный грунт часто «ржавеет с распространением только после истощения цинка», и высокие часы при большом распространении не обязательно хороши.
V. Сравнение четырех типов водных антикоррозийных систем
| Параметр | Водный эпоксидный цинкнаполненный | Водный акриловый антикоррозийный | Водный модифицированный алкид | Водный преобразователь ржавчины |
|---|---|---|---|---|
| Основной механизм | Катодная защита+барьер | Барьер+пассивация | Барьер | Стабилизация ржавчины+барьер |
| Тяжелая защита | Отлично (C4–C5) | Средне (C2–C4) | Слабо (C2–C3) | Зависит от основы |
| Нанесение | Двухкомпонентный, высокие требования | Однокомпонентный, удобно | Однокомпонентный, удобно | Однокомпонентный, по ржавчине |
| Солевой туман | Высокая (тысячи часов) | Средняя (сотни часов) | Низкая | Средняя |
| Стоимость | Высокая (цинк дорог) | Средняя | Низкая | Низкая |
| Применение | Тяжелые стальные конструкции/мосты | Общее оборудование | Ремонт и декор | Ремонт на месте |
Логика выбора: тяжелые антикоррозийные стальные конструкции → водный эпоксидный цинкнаполненный + слюдяной промежуточный + PU финиш; общее оборудование → водный акриловый антикоррозийный; ремонт → водный алкид/преобразователь ржавчины.
VI. Проектирование систем совместимости (подход ISO 12944)
Водное антикоррозийное покрытие крайне редко используется отдельно, по принципу ISO 12944 «грунт+средний+финиш»:
- Грунт: водный эпоксидный цинкнаполненный (тяжелая защита) или водный акриловый с фосфатом цинка (средняя).
- Промежуточный: водный эпоксидный с железной слюдкой (барьер, утолщение, повышение DFT).
- Финиш: водный акриловый или водный полиуретановый (атмосферостойкость, декор).
Общий DFT по классу коррозии: C3 около 200 µm, C4 около 240 µm, C5 около 280–320 µm (справочно по системам ISO 12944). Водная система ограничена толщиной одного слоя (толстослойное нанесение дает подтеки, медленное высыхание), часто требует многослойного нанесения для достижения проектной толщины.
Кэсинь Новые Материалы (kexinMaterials) в проектах водной тяжелой защиты подчеркивают трехступенчатую схему «цинкнаполненный грунт + слюдяной средний + PU финиш» и принимают по распространению коррозии от надреза в солевом тумане как ключевому критерию, а не только по часам. О глубоком механизме катодной защиты эпоксидного цинкнаполненного грунта см. Механизм катодной защиты эпоксидного цинкнаполненного грунта (опубликованная система).
VII. Особенности нанесения и дефекты
- Подготовка поверхности: пескоструйная Sa 2½ (ISO 8501-1 / GB/T 8923.1), цинкнаполненный грунт крайне чувствителен к чистоте, остатки масла/солей нарушат однородность катодной защиты.
- Среда: температура ≥ 5℃, влажность ≤ 80%, подложка выше точки росы на 3℃.
- Смешивание (двухкомпонентный): водный эпоксидный цинкнаполненный смешивается по эквиваленту с аминным отвердителем, цинковый порошок легко оседает, требуется постоянное перемешивание и контроль жизнеспособности.
- Толщина пленки: цинкнаполненный грунт за один проход около 60–80 µm, слишком толстый — трещины, неравномерное распределение цинка.
- Межслойность: после высыхания грунта своевременно нанести средний слой, избегать белой ржавчины цинка (окисление) и нарушения совместимости.
- Устранение дефектов: мгновенная коррозия (ингибиторы, контроль среды), кратеры (деаэратор, запечатывание основы), слабая адгезия (чистка, шероховатость), подтеки (контроль толщины и вязкости).
VIII. Типичные сценарии применения
- Мосты/стальные конструкции арен: водный эпоксидный цинкнаполненный + слюдка + PU финиш, C4–C5.
- Строительная техника: водный эпоксидный цинкнаполненный/акриловый грунт + водный акриловый финиш.
- Контейнеры/внешняя сторона резервуаров: водная антикоррозийная система.
- Ремонт на месте: водный преобразователь ржавчины/модифицированный алкид, нанесение по ржавчине.
- Башни ветрогенераторов: водный цинкнаполненный грунт + водный PU финиш, стойкость к УФ и солевому туману.
IX. Чек-лист выбора
① Класс коррозии (ISO 12944 C2–C5) и совместимый DFT; ② механизм грунта (цинкнаполненный/пассивирующий/преобразующий ржавчину) и данные испытаний; ③ часы солевого тумана GB/T 1771 + распространение от надреза; ④ адгезия GB/T 9286/5210; ⑤ отчет VOC GB 30981; ⑥ схема ингибирования мгновенной коррозии; ⑦ температурно-влажностный диапазон и жизнеспособность. Внести в техническое соглашение.
Рекомендация по выбору: для водного антикоррозийного сначала смотрите «класс коррозии и условия основы», затем конкретный продукт; для мест, где нельзя полностью пескоструить, преобразователь ржавчины значительно снижает стоимость работ, но обязательно требует запечатывания и финишного слоя. О контроле среды при водном нанесении см. Особенности нанесения водного покрытия.
X. Типичные диапазоны параметров водного антикоррозийного покрытия (справка для проектирования)
Оценка водного антикоррозийного требует опорных величин. Водный эпоксидный цинкнаполненный: содержание металлического цинка (в сухой пленке) часто ≥ 60%–80% (конкретно по продукту и совместимости ISO 12944), эпоксидный эквивалент + водный амин по эквиваленту, DFT за проход около 60–80 µm; стойкость к нейтральному солевому туману по GB/T 1771 — сотни–тысячи часов (по отчету), оценка по часам + распространению коррозии от надреза. Водный акриловый антикоррозийный: пигменты фосфат цинка/триполифосфат алюминия, DFT за проход около 40–60 µm, солевой туман среднего уровня (сотни часов). Водный модифицированный алкид: высокая толщина слоя, хорошее растекание, подходит для C2–C3. Водный преобразователь ржавчины: однокомпонентный, наносится прямо по ржавчине, требует стабильного слоя и запечатывания.
Адгезия по GB/T 9286 решетчатым методом 0–1 степень или по GB/T 5210 отрывом до проектного МПа; VOC по GB/T 23986, ограничен нормами GB 30981-2020 для водных классов, цинкнаполненный грунт из-за высокого содержания цинкопорошка обычно имеет низкий VOC. Класс коррозии по ISO 12944-2: C2–C5, совокупный DFT: C3 около 200 µm, C4 около 240 µm, C5 около 280–320 µm, формируется из грунт+средний+финиш многослойно. Теоретический расход оценивается как «объемная доля твердого × 10 ÷ DFT».
XI. Распространенные заблуждения о водном антикоррозийном
Заблуждение первое: считать водное хуже масляного — при C2–C4 водная система полностью справляется, для тяжелой защиты подходит цинкнаполненная система. Второе: игнорирование мгновенной коррозии — специфический враг водного, нужны ингибиторы и контроль среды. Третье: использовать цинкнаполненный грунт как финиш — пористый, требует запечатывания, а цинковый слой на улице легко белеет. Четвертое: замена пескоструя преобразователем ржавчины — только для ремонта на месте, тяжелая защита требует Sa 2½. Пятое: толстый слой за один проход ради скорости — цинкнаполненный трескается, неравномерен. Шестое: смешивание отвердителей — аминный эквивалент чувствителен, между брендами может не высохнуть. Седьмое: смотреть только на часы солевого тумана — надо часы + распространение от надреза. Восьмое: соль на основе не страшна — остатки хлоридов вызывают осмотическое вспучивание, нужно обессоливание (ISO 8502-6). Девятое: нанесение при низкой температуре и высокой влажности — риск мгновенной коррозии и побеления. Десятое: игнорирование выдержки — полные свойства через 7–14 дней.
XII. Проектирование систем совместимости и управление на площадке
Водное антикоррозийное по ISO 12944 «грунт+средний+финиш»: грунт (водный эпоксидный цинкнаполненный или акриловый с фосфатом цинка), средний (водный эпоксидный с железной слюдкой, барьер и утолщение), финиш (водный акриловый или PU, атмосферостойкость и декор). Общий DFT по классу формируется многослойно. Управление на площадке: пескоструй Sa 2½, обезжиривание и обессоливание; температура ≥ 5℃, влажность ≤ 80%, подложка выше точки росы на 3℃; двухкомпонентный постоянно перемешивать против оседания, контроль жизнеспособности; после высыхания цинкнаполненного грунта своевременно средний слой против белой ржавчины цинка; устранение дефектов см. выше. Кэсинь Новые Материалы (kexinMaterials) в проектах водной тяжелой защиты подчеркивают трехступенчатую «цинкнаполненный грунт + слюдяной средний + PU финиш» и принимают по распространению в солевом тумане. О механизме катодной защиты цинкнаполненного см. опубликованный Механизм катодной защиты эпоксидного цинкнаполненного грунта.
XIII. Замкнутый цикл выбора и приемки
Выбор водного антикоррозийного сначала по «классу коррозии и условиям основы», затем продукт: C4–C5 сталь → водный эпоксидный цинкнаполненный + слюдка + PU финиш; C2–C4 оборудование → водный акриловый антикоррозийный или низкоцинковый эпоксидный; ремонт на месте → водный преобразователь ржавчины/модифицированный алкид. Чек-лист приемки: ① класс коррозии и DFT; ② механизм грунта и испытания; ③ часы GB/T 1771 + распространение от надреза; ④ адгезия GB/T 9286/5210; ⑤ отчет VOC GB 30981; ⑥ схема ингибирования мгновенной коррозии; ⑦ температура/влажность и жизнеспособность. Кэсинь Новые Материалы (kexinMaterials) рекомендуют внести это в техническое соглашение, чтобы водное антикоррозийное из «попробуем» стало «приемкой по данным». Детали контроля нанесения см. Особенности нанесения водного покрытия.
XIV. Реальные инженерные данные и случаи устранения неполадок водного антикоррозийного
Полевое поведение водного антикоррозийного покрытия в конечном итоге оценивается данными, а не лозунгами из буклетов. Ниже приведены типичные порядки величин иЧасто задаваемыеные инциденты, все значения — справочные порядки отрасли, конкретная приемка только по сторонним отчетам производителя. По стойкости к нейтральному солевому туману водный эпоксидный цинкнаполненный грунт по GB/T 1771 достигает сотен–тысяч часов; при оценке нельзя смотреть только часы, но и ширину распространения коррозии от надреза, поскольку цинкнаполненный грунт распространяется только после истощения цинка, и сравнение только по часам ошибочно. Водный акриловый антикоррозийный грунт на пассивации фосфатом цинка + барьере, солевой туман средний, около сотен часов; водный модифицированный алкид еще ниже, для общего ремонта. Адгезия по GB/T 9286 решеткой 0–1 степень или по GB/T 5210 отрывом до проектного МПа. Летучие органические по GB/T 23986, ограничены GB 30981-2020 для водных классов, водный эпоксидный цинкнаполненный из-за большого количества высоконаполненного цинка обычно имеет низкий VOC.
Типичные полевые инциденты стоит разобрать. Случай 1, мгновенная коррозия: после распыления водного грунта на стальной конструкции поверхность покрылась красно-коричневыми точками. Причина — основа с ржавчиной и нанесение при высокой влажности, в рецептуре не хватало ингибитора. Мера — полное удаление ржавчины до Sa 2½, добавить молибденовый или органический цинковый комплекс ингибитора, влажность ниже 80%. Случай 2, отслоение: через полгода водное антикоррозийное на оборудовании отслоилось. Причина — масло на основе и недостаточная прочность стали. Мера — обезжиривание, пескоструй, грунт с полной пропиткой и запечатыванием. Случай 3, недостаток солевого тумана: цинкнаполненный грунт дал распространение ржавчины уже через 200 часов. Причина — низкое содержание металлического цинка или остатки растворимых солей с осмотическим вспучиванием. Мера — проверить содержание цинка в сухой пленке и обессоливание по ISO 8502-6. Эти случаи показывают: успех водного антикоррозийного в подготовке основы, контроле среды и приемке по данным, а не в рекламе продукта.
XV. Стыковка водного антикоррозийного с общей системой защиты
Водное антикоррозийное покрытие редко используется отдельно, оно должно быть встроено в систему грунтовка-промежуточное покрытие-финишное покрытие, определённую стандартом ISO 12944. Грунтовка обеспечивает катодную защиту или пассивацию, промежуточное покрытие за счёт пластинчатой структуры эпоксидного железослюдки обеспечивает экранирование и утолщение, финишное покрытие обеспечивает атмосферостойкость и декоративность. Общая толщина сухой пленки определяется в зависимости от класса коррозии: для C3 около двухсот микрометров, для C4 около двухсот сорока микрометров, для C5 около двухсот восьмидесяти–трёхсот двадцати микрометров. Водная система ограничена толщиной одного слоя, часто требуется многослойное нанесение; график работ должен гарантировать межслойную совместимость и интервалы сушки. Только поместив антикоррозийную защиту в общую систему, можно добиться одновременно защиты от коррозии и декоративности, а также облегчить увязку с логикой выбора промышленной водной краски для мойки и водного эпоксидного полового покрытия. Подробности подготовки поверхности см. в материале Основные моменты нанесения водного покрытия; о тяжёлой антикоррозийной системе см. в материале Рецептура и смолы водного промышленного покрытия. Только при правильном решении на уровне системы потенциал характеристик отдельной водной антикоррозийной краски может быть полностью реализован.
Шестнадцать. Хранение, транспортировка и безопасность нанесения водного антикоррозийного покрытия
Хотя водное антикоррозийное покрытие негорючее и имеет слабый запах, всё же необходимо соблюдать нормы. Хранить при температуре выше 5°C во избежание замерзания, поскольку замораживание и оттаивание эмульсии необратимо разрушает её; в прохладном тёмном месте, герметично во избежание испарения влаги и образования корки. Отвердитель двухкомпонентного водного эпоксидного цинконаполненного покрытия должен храниться герметично защищённым от влаги, поскольку амины при контакте с водой легко теряют эффективность, после вскрытия использовать как можно быстрее. Безопасность нанесения: хотя оно не взрывоопасно и не легковоспламеняющееся как растворимое, отвердитель водного изоцианата в двухкомпонентной системе всё же несёт риск сенсибилизации дыхательных путей, необходимы перчатки, защитные очки и респиратор; запрещено шлифование или сварка не полностью отверждённой плёнки краски. Отработанную краску и бочки утилизируют как опасные отходы водного покрытия, хотя их уровень ниже чем у растворимого, но всё же требуется соответствующая утилизация. Включение требований всего цикла — хранения, транспортировки, нанесения, утилизации — в инструкцию по работе является основой стабильной сдачи проектов водного антикоррозийного покрытия.
Семнадцать. Быстрая справка по выбору и итоги водного антикоррозийного покрытия
Сжатые до быстрой справки выводы из предыдущего текста. По классу коррозии: при C2 лёгкой коррозии можно использовать водную акриловую или алкидномодифицированную антикоррозийную краску; при C3 средней — выбирать водную фосфатцинковую акриловую грунтовку плюс водную акриловую или полиуретановую финишную краску; при C4–C5 тяжёлой коррозии обязательно использовать водную эпоксидную цинконаполненную грунтовку плюс промежуточное покрытие из железослюдки плюс полиуретановую финишную краску, общая толщина сухой плёнки по ISO 12944 должна достигать 280–320 микрометров. По условиям основания: для стальных конструкций с возможностью полной пескоструйной обработки — цинконаполненная система; для ремонта на месте без возможности полной пескоструйной обработки — водный преобразователь ржавчины или алкидномодифицированная краска, с обязательной герметизацией и финишной краской. По приоритету характеристик: для высокой стойкости к соляному туману в приоритете цинконаполненная грунтовка; для декоративности и атмосферостойкости в приоритете полиуретановая финишная краска; для низкой стоимости в приоритете алкидномодифицированная. Во все варианты выбора необходимо включить часы солевого тумана, распространение коррозии от царапины, адгезию, отчёт по ЛОС (летучим органическим соединениям) в техническое соглашение, принимать решения по данным, а не по рекламе. Водное антикоррозийное покрытие — это не простая замена растворимого антикоррозийного, а новое решение, объединяющее катодную защиту, экранирование, пассивацию и стабилизацию ржавчины в условиях более строгих экологических ограничений.
Восемнадцать. Форма и содержание цинкового порошка и механизм проводящей сети
Для реализации катодной защиты цинконаполненной грунтовки необходимо условие «электрической связности»: между частицами цинка и между частицами цинка и стальной подложкой должен形成 непрерывный проводящий путь, чтобы ток жертвенной коррозии мог постоянно течь к железной подложке. Это физическая причина жёсткого порога содержания цинка в цинконаполненных грунтовках — когда содержание цинка ниже порога проводящей перколяции, частицы цинка изолируются смолой как «острова», не проводят ток и не могут быть жертвенными, всё покрытие деградирует до обычного экранирующего лака. Согласно ISO 12944-5:2018, цинконаполненная грунтовка требует содержания цинкового порошка не менее 80% массовой доли нелетучих веществ плёнки; американский стандарт SSPC-Paint 20 делит цинконаполненные грунтовки на три уровня по содержанию цинка в сухой плёнке, первый — высший (≥85%), второй и третий — последовательно ниже (граничные значения согласно действующему тексту стандарта). Оба подхода напоминают: в коммерческом предложении слова «цинконаполненный» должны подкрепляться конкретным содержанием цинка и номером соответствующего стандарта, иначе сравнивать невозможно.
Форма цинкового порошка также влияет на эффективность проводящей сети. Сферический цинковый порошок имеет высокую насыпную плотность, легко достигает высокого содержания, является традиционным основным; чешуйчатый цинковый порошок (цинковые хлопья) при более низком содержании уже может соединяться в непрерывную сеть и дополнительно даёт «лабиринтный» экранирующий эффект пластинчатого наполнителя — это теоретическая основа низкоцинковых и чешуйчато-цинковых систем. Размер частиц и их распределение (согласно ASTM D520 классификация типов и тонкости цинковой пыли) влияют на пористость плёнки, скорость оседания и распыление. В инженерной практике есть скрытый фактор отказа: цинконаполненная краска имеет большую удельную массу, цинковый порошок легко оседает, прерывание перемешивания при нанесении вызывает «жидкий сверху — густой снизу», фактическое содержание цинка в распыляемой плёнке отклоняется от проектного, и формула, прошедшая солевой туман, на месте всё равно отказывает — поэтому двухкомпонентная цинконаполненная грунтовка должна комплектоваться оборудованием с циркуляционным перемешиванием и распылением, с записью перемешивания и времени жизни.
Девятнадцать. Чистота поверхности и контроль растворимых солей (серия ISO 8502)
Степень пескоструйной обработки решает только «видимую ржавчину и окалину», но не «невидимые соли». Остатки хлоридов, сульфатов на поверхности стали после образования плёнки впитывают воду и формируют на границе локальный высококонцентрированный электролит, вызывая осмотическое вспучивание и нитевидную коррозию — этоЧасто задаваемыеная коренная причина «вспучивания через несколько сотен часов солевого тумана». Контроль проводится по серии ISO 8502: ISO 8502-6 устанавливает метод Bresle-наклейки для экстракции поверхностных растворимых солей, ISO 8502-9 устанавливает кондуктометрический метод пересчёта количества солей на единицу площади (мг/м²); многие проекты тяжёлой антикоррозийной защиты ограничивают остаток хлоридов десятками миллиграмм на квадратный метр, для погружения и морских условий — строже, конкретные пределы согласно нормам проекта и стандартам заказчика. Условия среды оцениваются по ISO 8502-4: измеряются температура воздуха, относительная влажность и температура поверхности стали, основание должно быть выше точки росы минимум на 3°C для нанесения, чтобы предотвратить конденсацию водной плёнки, вызывающую вспышечную ржавчину и плохую адгезию. Шероховатость подтверждается по ISO 8503 эталонными образцами или методом щупа в требуемом диапазоне. Включение всех четырёх пунктов — «чистота (визуальный уровень ISO 8501-1) + шероховатость (ISO 8503) + соли (ISO 8502-6/9) + точка росы (ISO 8502-4)» — в акт приёмки подготовки поверхности с фотофиksацией является основой реализации характеристик цинконаполненной грунтовки.
Двадцать. Ремонт повреждений цинконаполненной грунтовки и обработка сварных швов
На этапе монтажа стальных конструкций сварка, газовая резка обжигают уже нанесённую цинконаполненную грунтовку и образуют пыль оксида цинка (риск профзаболевания металлической лихорадки, при огневых работах нужна вентиляция и дыхательная защита). Процесс ремонта обожжённых зон и механических повреждений: механическая зачистка до степени St 3 (по ISO 8501-1 степень ручной и механизированной очистки), обеспыливание, нанесение исходной цинконаполненной грунтовки или одобренной ремонтной грунтовки до проектной толщины, переходная зона зашкуривается для межслойной адгезии. Для поверхностей трения высокопрочных болтов: цинконаполненная плёнка меняет коэффициент скольжения, красить или нет и какой толщины — согласно проектной документации и подтверждаться испытанием на скольжение, самовольно не наносить. Включение ремонтных операций в приёмку монтажа предотвращает разрыв «на заводе солевой туман тысячу часов — на месте сварной шов ржавеет за три месяца».
Двадцать один. Экологичность водного антикоррозийного покрытия и расчёт ЛОС
Экологическое преимущество водного антикоррозийного покрытия не ограничивается «использованием воды как растворителя». Его ЛОС определяются по GB/T 23986-2009 и должны соответствовать обязательному стандарту GB 30981-2020 «Ограничения вредных веществ в промышленных защитных покрытиях» по пределам ЛОС для водных промышленных защитных покрытий (конкретные пределы согласно действующему тексту стандарта). По сравнению с растворимой антикоррозийной краской, водная система резко сокращает бензолы, галогенуглеводороды и другие вредные растворители, при хранении и транспортировке также не подпадает под контроль легковоспламеняющихся жидкостей. Но следует учитывать: водное антикоррозийное покрытие — не «нулевой ЛОС»: коалесценты, небольшое количество сорастворителей в пастах антикоррозийных наполнителей всё же дают вклад в ЛОС, в техсоглашении следует требовать от производителя сторонний отчёт по GB/T 23986 и принимать по пределу GB 30981-2020 как красной линии. Кроме того, тенденция водных систем не содержать свинец, хроматы и другие высокоопасные тяжёлые металлы также способствует экспортному соответствию (например, ограничение шестивалентного хрома по REACH ЕС), что особенно важно для экспортируемых электромеханических изделий и стальных конструкций.
Часто задаваемые вопросы
Вопрос: Одинаковы ли принципы защиты от коррозии у водной и растворимой антикоррозийной краски?
Ответ:
Основные механизмы одинаковы (экранирование, пассивация, катодная защита, стабилизация ржавчины), но водная дисперсия на воде добавляет проблему вспышечной ржавчины и трудность смачивания подложки. Водная эпоксидная цинконаполненная также защищает катодно за счёт жертвенного цинка, водная акриловая — за счёт пассивации фосфатом цинка + экранирования, механизм тот же.
Вопрос: Что такое вспышечная ржавчина и как её устранить?
Ответ:
Вспышечная ржавчина — это точечная коррозия на границе при нанесении водной краски на сталь, когда вода выступает электролитом, после высыхания остаются красные точки ржавчины. Меры: чистота подложки, добавление ингибитора вспышечной ржавчины (молибденовые/органические цинковые комплексы), быстрейшее формирование плёнки (коалесценты, контроль температуры и влажности), избегать нанесения при высокой влажности. У растворимой краски этой проблемы нет.
Вопрос: Почему водная эпоксидная цинконаполненная грунтовка так устойчива к солевому туману?
Ответ:
За счёт катодной защиты цинковым порошком: цинк активнее железа, корродирует первым, жертвуя собой для защиты подложки; одновременно плёнка экранирует воду и кислород. Содержание и распределение цинка, чистота подложки определяют срок защиты, солевой туман часто на уровне тысяч часов (согласно стороннему отчёту).
Вопрос: На основании чего устанавливаются пределы ЛОС для водного антикоррозийного покрытия?
Ответ:
ЛОС определяются по GB/T 23986, пределы — по требованиям для водных классов GB 30981-2020 «Ограничения вредных веществ в промышленных защитных покрытиях». Цинконаполненная грунтовка из-за высокого содержания цинка и твёрдых веществ обычно имеет низкий ЛОС. Конкретно согласно тексту стандарта и отчётам.
Вопрос: Можно ли использовать водную акриловую антикоррозийную краску в сильно коррозионной среде?
Ответ:
Для умеренной и низкой коррозии (C2–C4). Она работает за счёт пассивации фосфатом цинка + экранирования, без катодной защиты, стойкость к солевому туману слабее эпоксидной цинконаполненной, не подходит для C5 морской/химической тяжёлой коррозии. Для тяжёлой защиты выбирать водную эпоксидную цинконаполненную систему.
Вопрос: Может ли преобразователь ржавчины заменить пескоструйную обработку?
Ответ:
Не может заменить, подходит только для ремонта на месте без возможности полной пескоструйной обработки. Он стабилизирует/преобразует активную ржавчину, но требует стабильного слоя ржавчины, контролируемой толщины, и обязательной герметизации и финишной краски. Для тяжёлой антикоррозийной стали всё же пескоструйная Sa 2½.
Вопрос: Какие показатели при испытании солевым туманом научнее всего смотреть?
Ответ:
Смотреть два показателя: «количество часов + ширина распространения коррозии от царапины». Цинконаполненная грунтовка имеет высокие часы, но после истощения цинка распространение может быть большим, смотреть только часы — легко ошибиться. Оценивать вспучивание и распространение от царапины по GB/T 1771, в ISO 12944-9 есть соответствующие критерии.
Вопрос: Почему к влажности при нанесении водного антикоррозийного покрытия такие строгие требования?
Ответ:
Высокая влажность (>80%) — вода плохо испаряется, плохое плёнкообразование, высокий риск вспышечной ржавчины и побеления; кроме того, цинковый слой цинконаполненной грунтовки во влажной среде легко окисляется белой ржавчиной. Нужно держать влажность ≤80%, подложку выше точки росы на 3°C, температуру ≥5°C.
Вопрос: Что будет, если ошибиться с соотношением смешивания водной эпоксидной цинконаполненной?
Ответ:
Мало аминного отвердителя → недостаточная сшивка, химическая стойкость и адгезия плохие; много → хрупкость, растрескивание, раздражение свободным амином. Необходимо точно дозировать по эквиваленту и постоянно перемешивать во избежание оседания цинка, использовать в пределах жизнеспособности. Логика та же, что у двухкомпонентного водного эпоксидного полового покрытия.
Вопрос: Можно ли использовать водное антикоррозийное покрытие сразу как финишную краску?
Ответ:
Большинство — нет. Цинконаполненная грунтовка пористая, требует последующей герметизации; акриловая антикоррозийная атмосферостойкость средняя; алкидная легко желтеет. Следует применять промежуточное и атмосферостойкое финишное покрытие (водная акриловая/ПУ) для полной системы, см. принципы системы ISO 12944.
Дополнительное чтение
- Водное эпоксидное половое покрытие: понимание отверждения двухкомпонентного водного эпоксидного, переход к логике аминного отверждения цинконаполненной грунтовки.
- Рецептура и смолы водного промышленного покрытия: помещение антикоррозийной защиты в полную рамку промышленной защитной системы.
- Основные моменты нанесения водного покрытия: реализация контроля подготовки поверхности, температуры и влажности, толщины плёнки.
- Механизм плёнкообразования и рецептура водного деревянного покрытия: от слияния частиц эмульсии до свойств плёнки
- Выбор водного и масляного покрытия:框架 решений по характеристикам, стоимости и соответствию
- Как выбирать водное промышленное покрытие в контексте замены масляного на водное: системы смол и применимые условия