Introducción: La balanza "temperatura-tiempo" del barniz de horneado: ni un grado de menos ni un minuto de menos se permiten
La performance final de la pintura horneada (revestimiento de curado por horneado) no está determinada únicamente por la formulación; la curva de curado por horneado (temperatura × tiempo) es igualmente un factor clave que determina la densidad de reticulación, la dureza, la flexibilidad y la adherencia del recubrimiento. Temperatura demasiado baja / tiempo demasiado corto → reticulación incompleta → recubrimiento blando / mala resistencia química; temperatura demasiado alta / tiempo demasiado largo → sobrereticulación → agrietamiento frágil / amarilleo / descomposición del recubrimiento. Diseñar una ventana de proceso de horneado razonable es la capacidad de ingeniería más central en el taller de pintura horneada.
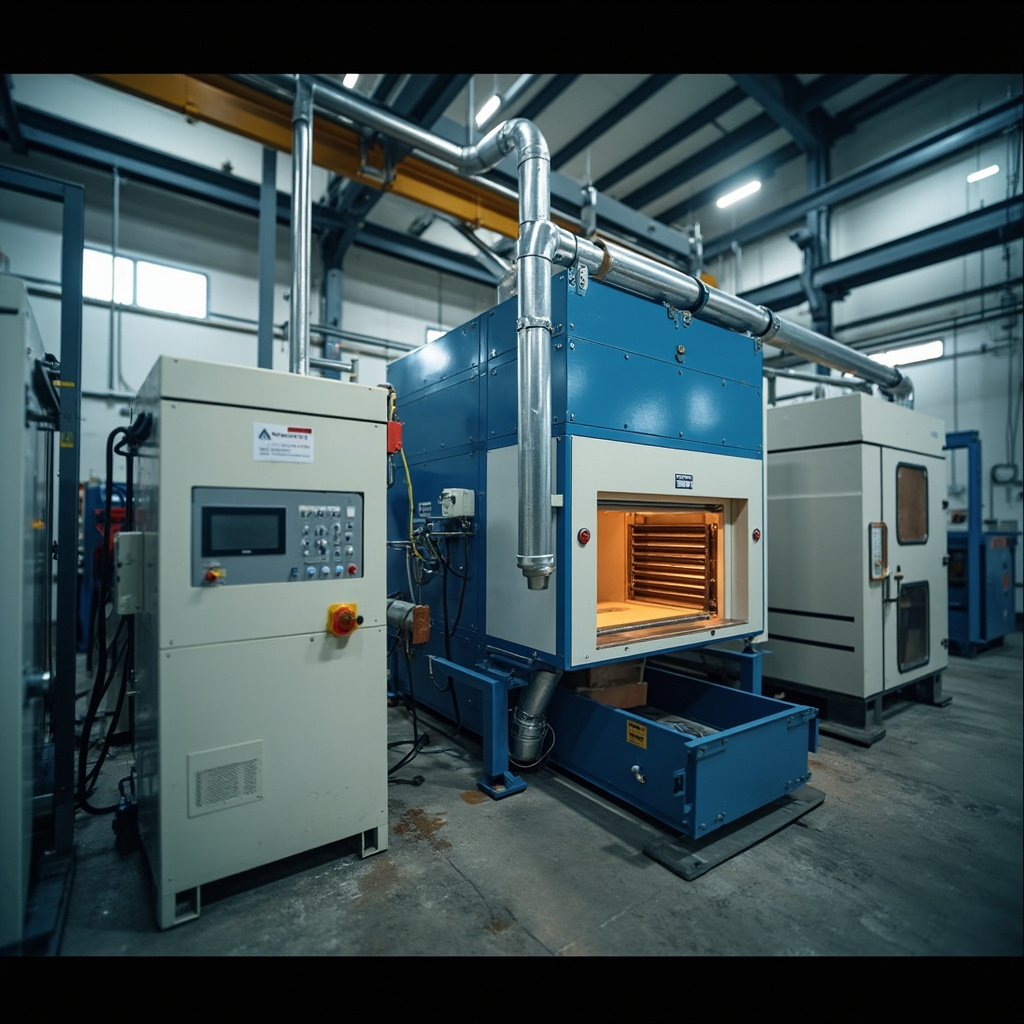
I. Ventana de proceso de horneado para diferentes sistemas de resina
| Sistema de resina | T×t de horneado recomendado | Reacción de reticulación | Dureza lápiz | Flexibilidad (varilla) | Aplicación típica |
|---|---|---|---|---|---|
| Alquídico amino (de corto aceite) | 120-140°C×20-30min | Alquídico-OH + resina amino-CH₂OH condensación | H-2H | ≤3mm | Herrajes / carcasa de electrodomésticos |
| Alquídico amino (de medio aceite) | 130-150°C×15-25min | Idem | HB-1H | ≤2mm (más flexible) | Piezas de automóviles |
| Acrílico termoendurecible | 140-160°C×15-20min | Acrílico-OH + resina amino | 2H-3H | ≤5mm | Pintura de acabado OEM para automóviles |
| Horneado epoxi-fenólico | 180-200°C×10-15min | Epoxi-fenólico condensación | 3H-4H | ≤6mm (quebradizo) | Interior de latas de alimentos |
II. Resumen comparativo de parámetros técnicos
| Indicador técnico | Requisito estándar | Nivel de alta calidad | Método de detección |
|---|---|---|---|
| Adherencia | ≥3MPa | ≥5MPa | Método de tracción ISO 4624 |
| Resistencia a la niebla salina | ≥500h | ≥1000h | ASTM B117 |
| Resistencia a la intemperie (QUV) | ≥1000h retención de brillo >50% | ≥3000h retención de brillo >80% | ISO 16474-3 |
| Contenido de VOC | Cumple con estándar GB | 50% por debajo del límite | GB/T 23985 |
| Ventana de aplicación | 5-35°C | -10~40°C (rango amplio de temperatura) | Condiciones recomendadas en TDS |
II. Detección y determinación de curado insuficiente y excesivo
Curado insuficiente (Under-cure): Prueba de frotado con MEK (metiletilcetona / 50 idas y vueltas) — si tras el frotado el recubrimiento deja ver el sustrato o se ablanda severamente = no está completamente curado. La adherencia en el ensayo de arranque presenta un modo de fallo cohesivo pero con una resistencia significativamente inferior al estándar (p. ej., solo 2 MPa frente a los 5 MPa estándar). Curado excesivo (Over-cure): amarilleamiento del recubrimiento (Δb* > 3 / la autocondensación de la resina amino genera cromóforos), disminución de la flexibilidad (el diámetro del eje de curvado pasa de 2 mm a > 6 mm con agrietamiento), disminución de la adherencia (la contracción por reticulación excesiva genera tensiones internas demasiado altas en la interfaz recubrimiento/sustrato, provocando fallo de adherencia).
Profundización técnica: método de optimización sistemática de parámetros de proceso (DOE, diseño de experimentos)
La optimización del proceso de producción de pinturas no debe depender del "método de prueba y error", sino adoptar el diseño experimental DOE como método científico. Tomando como ejemplo el proceso de dispersión: los factores que afectan la calidad (velocidad lineal/tiempo/tasa de carga/temperatura), 4 factores con 3 niveles cada uno, requieren 81 experimentos en un factorial completo; el DOE utiliza experimentos ortogonales L9 (9 veces) o método de superficie de respuesta (27 veces) para reducir drásticamente el número de experimentos, y al mismo tiempo obtiene los efectos principales e interacciones de cada factor. Por ejemplo, se descubre que "la interacción velocidad lineal × tiempo es significativa": alta velocidad lineal + tiempo corto y baja velocidad lineal + tiempo largo pueden lograr el mismo efecto de dispersión, pero el primero ahorra más del 20% de energía.
En el análisis DOE, la interpretación del valor P: P95% de confianza). El análisis DOE genera finalmente un conjunto de modelos predictivos (ecuaciones de regresión polinómica) — introducir velocidad de línea / tiempo / temperatura → predecir finura / viscosidad / brillo — proporcionando a los ingenieros de formulación una herramienta de "optimización digital de formulaciones".
Práctica de la industria: de la "intuición del maestro experimentado" a la "estandarización de parámetros"
El desafío común de la industria de recubrimientos: cuando los experimentados maestros se jubilan, se llevan el "tacto" (resistencia de agitación/extensión en placa de finura/observación visual del brillo de película húmeda) — los nuevos empleados no pueden replicarlo. Convertir el "tacto" en parámetros estándar cuantificables (1) resistencia de agitación → lectura de viscosímetro; (2) extensión en placa de finura → lectura de placa de finura (μm); (3) brillo de película húmeda → medidor de brillo (valor GU). La "tarjeta de parámetros estándar" de cada proceso se coloca junto al equipo — los nuevos empleados operan según la "tarjeta" en lugar de "por intuición". La "estandarización de parámetros" es un paso clave para que una fábrica de recubrimientos pase de ser un "taller" a ser una "fábrica".
Preguntas frecuentes
Q1: ¿A qué se refiere "temperatura de horneado de pintura", a la temperatura del aire del horno o a la temperatura de la pieza? Se refiere a la temperatura máxima de metal de la pieza (PMT / Peak Metal Temperature) y no a la temperatura de ajuste del horno. La temperatura de la pieza suele ser 20-40 °C inferior a la temperatura del aire del horno (dependiendo del espesor de la pieza / capacidad térmica / eficiencia de calentamiento del horno) — el "tiempo de mantenimiento" de la curva de horneado debe comenzar a contarse cuando la pieza alcanza la PMT objetivo, y no desde el momento en que la pieza entra al horno.
Q2: ¿Cómo se manejan las diferencias de PMT entre diferentes sustratos metálicos (acero/aluminio/zinc)?La capacidad calorífica del acero es aproximadamente 0.46 kJ/(kg·K) y la del aluminioaprox. 0.90 kJ/(kg·K) — el aluminio se calienta aproximadamente 2 veces más lento que el acero — bajo las mismas condiciones de horno, el PMT de las piezas de aluminio es 15-30 °C más bajo que el de las de acero. En líneas de pintura con múltiples metales coexistentes (como carrocerías de acero + aluminio) se debe extender el tiempo de horneado para compensar el retraso en el calentamiento del aluminio.
Q3: ¿Cómo afecta la subreacción de "autocondensación" de la resina amino a las propiedades del recubrimiento?Bajo un horneado excesivo (>160°C), entre los grupos hidroximetilo (-CH₂OH) de la resina amino se produce autocondensación en lugar de reticulación con los -OH de la resina alquídica — los productos de autocondensación son puentes éter frágiles y puentes metileno — más frágiles y propensos al amarilleo que la estructura normal de reticulación alquídico-amino. El grado de autocondensación se puede detectar por FTIR — un aumento en la relación entre el pico del puente éter (aprox. 1100 cm⁻¹) y el pico normal de reticulación éster (aprox. 1730 cm⁻¹) indica autocondensación excesiva.
Q4: ¿Cuánto se reduce el espesor de la capa de pintura horneada durante el proceso de horneado?La evaporación del solvente (película húmeda → película seca) provoca una contracción volumétrica de aproximadamente 40%-60% (dependiendo del contenido de sólidos), sumada a la contracción por reticulación (reducción de la distancia entre moléculas de resina) de aproximadamente 3%-8%. La contracción doble superpuesta en capas gruesas (>100 μm) genera tensiones internas significativas —esta es la razón importante por la que el espesor de formación de película en una sola aplicación de la pintura horneada se limita a <80 μm.
Q5: ¿Cuál es la función de la "zona de secado intermedio" en la pintura horneada antes del horneado?La zona de secado intermedio (temperatura ambiente-60°C/5-15min) permite que la mayor parte de los solventes de la capa se evaporen lentamente antes de entrar en la estufa de alta temperatura; si se entra directamente en la estufa de alta temperatura (>120°C), los solventes hierven rápidamente → la capa forma burbujas. La insuficiencia de secado intermedio es la causa principal de la aparición de "burbujas de solvente" y "poros de aguja" en la superficie de la pintura horneada.
Q6: ¿Qué hacer con las piezas dentro del horno cuando se detiene la línea de pintura horneada?Si la parada es >5 min — las piezas dentro del horno se sobrehornean → se agrietan y amarillean → este lote de piezas podría desecharse por completo. Si la parada es >30 min — las piezas en el horno no solo se desechan sino que hay riesgo de incendio (el recubrimiento puede autoinflamarse en un espacio cerrado y caliente sin ventilación). La línea de pintura horneada debe contar con un sistema de ventilación respaldado por UPS y un "modo de enfriamiento de emergencia": al detenerse la línea, la puerta del horno se abre automáticamente y se activa la ventilación de emergencia para bajar la temperatura.
Q7: ¿Cuál es la diferencia esencial en la resistencia a la intemperie entre las pinturas de horneo de aminoalquídico y acrílico?El aminoalquídico contiene enlaces éster de ácidos grasos insaturados: bajo la luz ultravioleta exterior, la hidrólisis del enlace éster y la oxidación del doble enlace provocan el craqueo del recubrimiento y un aumento del amarilleo; se usa solo en herrajes y electrodomésticos de interior. La pintura de horneo acrílica tiene como esqueleto enlaces saturados C-C, cuya resistencia a los UV es muy superior a la del aminoalquídico, por lo que puede usarse en exteriores (como paneles de fachada de aluminio). Aunque la vida útil de retención del brillo en exteriores de la pintura de horneo acrílica (5-8 años) es inferior a la del fluorocarbono (20-25 años), su costo es solo 1/3-1/4 del del fluorocarbono.
Q8: ¿En qué se diferencia el proceso de horneado de PCM (chapa metálica prelacada) del barnizado convencional?PCM utiliza recubrimiento continuo de bobina en línea + horneado ultrarrápido (250-300°C/30-60 s/PMT 200-232°C) el recubrimiento se cura en un tiempo extremadamente corto — la velocidad de curado es 10-20 veces mayor que la del barnizado convencional. La formulación de la pintura PCM requiere un diseño especial — catalizador de alta actividad + sistema de resina de reacción rápida.
Q9: ¿Proceso de "doble capa y un solo horneado" (2C1B) en pintura horneada?Pintura base y barniz se rocían sucesivamente → un solo horneado cura ambos a la vez — ahorra un ciclo de horneado en energía y tiempo. Pero exige que las curvas de horneado de la pintura base y el barniz sean compatibles (ventanas de curado superpuestas) y que el solvente del barniz no ataque la capa base — esta es la técnica estándar en OEM automotriz. Los sistemas no compatibles de base/barniz requieren "2C2B" (hornear una vez por cada capa).
Q10: ¿Cuál es el mantenimiento diario y la calibración del horno de pintura horneada?(1) Uniformidad de temperatura del horno: medir la PMT en cada posición del horno con un registrador de temperatura de horno (DataPaq) con la carga completa de piezas; la diferencia de temperatura debe ser <±10°C; (2) Caudal de extracción del horno: la concentración de vapores de disolvente debe ser 3% afecta el grado de curado del recubrimiento.
Preguntas frecuentes: complemento de preguntas y respuestas técnicas en profundidad
Q11: ¿Cómo afectan las diferencias de normas nacionales e internacionales de esta tecnología a la exportación de productos?Las normas nacionales (GB) y las normas ISO/ASTM presentan diferencias en los métodos de ensayo y los valores de criterio de aceptación. Por ejemplo, la prueba de niebla salina — GB/T 1771 (equivalente a ISO 7253) las condiciones de ensayo son básicamente coincidentes con ASTM B117 — pero los sistemas de clasificación (ISO 4628 vs ASTM D610/D714) difieren — los productos de exportación al presentar informes de ensayo deben indicar simultáneamente la norma internacional correspondiente, de lo contrario los clientes extranjeros no pueden realizar la evaluación comparativa. Se recomienda que la TDS (hoja de datos técnicos) de los productos de exportación incluya simultáneamente los indicadores de doble norma GB e ISO/ASTM — para mejorar la confianza de los clientes internacionales.
Q12: ¿Cómo verificar el efecto de servicio a largo plazo de esta tecnología en proyectos reales?Las pruebas aceleradas de laboratorio (niebla salina/QUV/corrosión cíclica) proporcionan datos de comparación relativa — pero no pueden reemplazar completamente las pruebas reales de exposición exterior. Recomendado — (1) instalar bastidores de exposición exterior en la ubicación de la fábrica y en ubicaciones típicas de clientes (como costa C5-M/zona industrial C4) — inspeccionar anualmente la apariencia del recubrimiento/adherencia/cambios en el espesor de película — establecer una base de datos propia de servicio exterior de la empresa; (2) colaborar con universidades/institutos de investigación — combinar los datos de la empresa con la investigación académica — mejorar la credibilidad de los datos.
Q13: ¿Qué precauciones deben tomar las PYMES al comprar materias primas/equipos relacionados?(1) La estabilidad de lotes del proveedor es más importante que el precio unitario — se recomienda exigir al proveedor datos de COA de más de 10 lotes — evaluar la variación de lotes (CpK); (2) En la compra de equipos, visitar a empresas del mismo sector que ya lleven usando el equipo más de 2 años para conocer la fiabilidad a largo plazo y la calidad del servicio posventa — en lugar de basarse solo en los datos de demostración del proveedor del equipo; (3) Materias primas clave (resina/agente de curado) — mantener al menos 2 proveedores calificados para prevenir el riesgo de un suministro único.
Q14: ¿Cuál es el estado actual y la tendencia de la transformación digital en este campo?La transformación digital de la industria de recubrimientos evoluciona de la “aplicación puntual” (automatización de equipos/procesos individuales) hacia la ”integración de sistemas” (cadena completa ERP+MES+PMS). En la actualidad, la ”inversión de mayor ROI” en la digitalización de las fábricas de recubrimientos pequeñas y medianas es el sistema automático de dosificación + digitalización de datos de control de calidad —con un periodo de recuperación de la inversión de 1 a 3 años—, siendo la dirección prioritariamente recomendada. Tendencia futura: IA + sensores para lograr la optimización en tiempo real de los parámetros de proceso, reduciendo aún más la variación de calidad entre lotes.
Q15: ¿Cómo puede un ingeniero de recubrimientos recién llegado dominar rápidamente esta tecnología?(1)Combinar teoría y prácticaNo se puede solo leer literatura sin contacto con la producción real, ni tampoco depender solo de la experiencia sin estudiar la teoría;(2)Crear un “archivo de casos de fallo”Cada queja de cliente / anomalía de producción / fallo de recubrimiento — registrar la causa raíz y el proceso de solución — este es el material de aprendizaje más efectivo;(3)Aprender de los proveedoresEl personal técnico de proveedores de resinas / aditivos / pigmentos son los portadores del ”conocimiento tácito” en este campo — intercambiar más con ellos sobre soluciones a problemas concretos.
Lecturas relacionadas
Resumen
Los parámetros centrales de la curva de curado de pintura horneada son el PMT (temperatura pico de la pieza) + tiempo, no la temperatura de ajuste del horno. Las ventanas recomendadas difieren significativamente según el sistema de resina (amino-alquídica/acrílica/epoxi-fenólica) (110-200 °C / 10-30 min). La detección y distinción entre curado insuficiente (prueba MEK / baja adherencia) y sobrecurado (amarilleo / agrietamiento frágil) constituyen la tecnología central diaria del control de calidad de pinturas horneadas. Kexin New Materials ofrece a los clientes líneas de productos de pintura horneada y soporte técnico en procesos de horneado.