La "bontà" della vernice auto non può essere giudicata qualitativamente basandosi su "sembra lucida, al tatto è liscia", ma deve essere quantificata con metodi standard: sufficiente adesione, resistenza agli agenti atmosferici per quanti anni, resistenza all'impatto di pietre a quale livello, quante ore di nebbia salina senza formazione di bolle. Dietro questi numeri c'è un sistema di norme per prove corrispondenti a GB/T e ISO — è il "linguaggio tecnico" comune tra fornitori di rivestimento, case automobilistiche e officine di riparazione. Questo articolo, secondo la sequenza "adesione — resistenza agli agenti atmosferici — impatto di pietre — nebbia salina — durezza e lucentezza — VOC", illustra le norme di prova fondamentali, i metodi e i punti chiave di accettazione per la vernice auto, aiutando gli ingegneri a scrivere il modulo di accettazione da "sensazione" a "indicatori".
Come fornitore tecnologico di rivestimento protettivo per auto e industriale, Kexin New Materials (kexinMaterials) allega, al momento della consegna, metodi di prova e suggerimenti sui limiti; questo articolo presenta sistematicamente questa "mappa di accettazione" per facilitarne il riferimento tra lotti e l'applicazione in loco.
I. Perché "misurare secondo le norme"
Senza norme, "la vernice è buona" è un vuoto parlare: sulla stessa lastra, A dice lucida, B dice opaca; sulla stessa schermatura a griglia, A dice livello 0, B dice livello 2. La norma risolve tre cose: ① metodo unificato (come misurare); ② criterio di giudizio unificato (come valutare ciò che si misura); ③ comparabilità (tra fornitori, tra lotti si può confrontare). Le norme coinvolte nella verniciatura auto si dividono in nazionali (GB/T, QC/T, GB 24409, ecc.) e internazionali (ISO, ASTM, SAE, standard aziendali VDA).
Secondo le norme di base come GB/T 13492 (finitura per auto), il rivestimento del veicolo completo è classificato per uso e livello di qualità, con diversi livelli che corrispondono a diversa severità di prova. Questo articolo si concentra su "come misurare, quale numero guardare". Da ricordare: il "superamento" della norma non equivale a "eccellenza"; molti standard aziendali (come i TPO e le condizioni tecniche di ciascun costruttore) sono più severi della norma nazionale, e in accettazione si deve fare riferimento al più severo tra quelli concordati tra le parti. In assenza di accordo, si deve almeno soddisfare la norma nazionale obbligatoria (come il limite VOC di GB 24409-2020) e il livello base della norma di prodotto.
II. Adesione: schermatura a griglia e strappamento
L'adesione è la base per cui il rivestimento non si sfalda; due metodi principali:
- Metodo a griglia (Cross-cut): GB/T 9286 (equivalente a ISO 2409). Si incide una griglia di 1 mm o 2 mm sul film di vernice, si applica il nastro adesivo e si strappa, valutando secondo livelli 0–5 (0 migliore, taglio integro senza distacco; 5 peggiore). L'abbinamento di qualità OEM/riparazione auto richiede livello 0/1. Notare che la durezza del substrato influisce sulla fattibilità dell'incisione; su substrato morbido usare griglia a passo minore o strappamento.
- Metodo di strappamento (Pull-off): GB/T 5210 (equivalente a ISO 4624). Si incolla un dado sul film di vernice con adesivo e si misura la resistenza adesiva (MPa) per trazione, adatto a rivestimenti spessi e tra strati accoppiati. Più alto è il valore, maggiore è l'adesione, ma è influenzato dalla resistenza dell'adesivo e dall'interfaccia, richiedendo operazioni standardizzate.
L'adesione deve essere misurata sull'intero accoppiamento "primer — strato intermedio — vernice pigmentata — vernice trasparente"; misurare isolatamente la durezza della vernice trasparente non ha senso — il distacco tra strati causa comunque guasto. Sulla logica di accoppiamento, vedi Formulazione e punti chiave di applicazione della vernice trasparente 2K per riparazione auto. Prima della griglia, la profondità di incisione deve arrivare al substrato, altrimenti si valuta il "interno strato" anziché "tra strati", sovrastimando l'adesione. Anche la scelta dell'adesivo nel metodo di strappamento è cruciale: la resistenza dell'adesivo stesso deve essere superiore al rivestimento misurato, altrimenti si misura il cedimento dell'adesivo e non l'adesione del rivestimento.
III. Resistenza agli agenti atmosferici: lampada allo xeno, UV fluorescente ed esposizione all'aperto
La vernice auto deve durare 5–10 anni all'aperto senza sfarinamento né scolorimento; la resistenza agli agenti atmosferici si simula con invecchiamento accelerato:
- Invecchiamento a lampada allo xeno (Xenon): GB/T 1865 (equivalente a ISO 11341). Si usa arco allo xeno per simulare la luce solare a spettro completo (incl. UV, visibile, infrarosso), controllando temperatura e umidità, con cicli di irraggiamento + nebulizzazione, valutando ritenzione di lucentezza (tasso di mantenimento del lucido), variazione colore (ΔE), sfarinamento. La finitura auto spesso viene sottoposta a 1000–2000 h, l'OEM anche più a lungo. Lo xeno è il più vicino allo spettro solare reale ed è il metodo principale.
- UV fluorescente (QUV): GB/T 23987 (riferimento ISO 11507). Si usano tubi UVA-340/UVB per intensificare gli ultravioletti, con cicli UV + condensazione, focalizzati su "invecchiamento da UV". Veloce ma debole nella simulazione di luce visibile/calore, spesso complementare allo xeno.
- Esposizione all'aperto: GB/T 9276 / ISO 2810, esposizione reale in stazioni climatiche naturali (es. Hainan, Turpan), la più reale ma lenta, usata per validazione finale.
In accettazione si guarda "dopo tempo stabilito, ritenzione lucentezza ≥ X%, ΔE ≤ Y, nessuno sfarinamento o crepaccio". I risultati di resistenza agli agenti atmosferici sono fortemente influenzati da temperatura del pannello nero, ciclo di nebulizzazione e impostazione dell'irradiamento; la norma descrive il "metodo", i parametri specifici vanno bloccati nell'accordo tecnico, altrimenti con stessa norma e apparecchi diversi i risultati non sono comparabili. Si consiglia di scrivere nell'accettazione "irradiamento W/m²@340nm, temperatura pannello nero, ciclo di nebulizzazione" invece di solo "xeno 1000h".
IV. Resistenza all'impatto di pietre (Stone-chip)
Durante la guida, i sassi lanciati colpiscono il film di vernice; il degrado inizia dal punto d'impatto. Prova d'impatto:
- ISO 20567-1: metodo multi-impatto, con palline d'acciaio/ghiaia a pressione, angolo e distanza impostati si colpisce il rivestimento, classificando secondo danno (livello 0 nessun danno, livelli superiori danno maggiore). È indicatore chiave per vernice auto (specialmente vernice trasparente, protezioni inferiori, parti corazzate).
- SAE J400: simile alla classificazione d'impatto ghiaia, comune in Nord America.
- VDA 621-414: metodo delle case automobilistiche tedesche.
L'accettazione classifica secondo norma aziendale (es. "impatto pietre ≤ livello 2"). La progettazione dello strato intermedio per resistenza all'impatto è cruciale: la flessibilità e lo spessore buffer dello strato intermedio riducono significativamente la trasmissione dell'impatto al substrato. Anche le protezioni inferiori batteria devono resistere all'impatto; i veicoli a nuova energia sono particolarmente sensibili. "Pressione d'impatto, dimensione granuli, numero di impatti" della prova devono essere bloccati, altrimenti la classificazione non è comparabile; stesso rivestimento a diversa energia d'impatto può differire di diversi livelli.
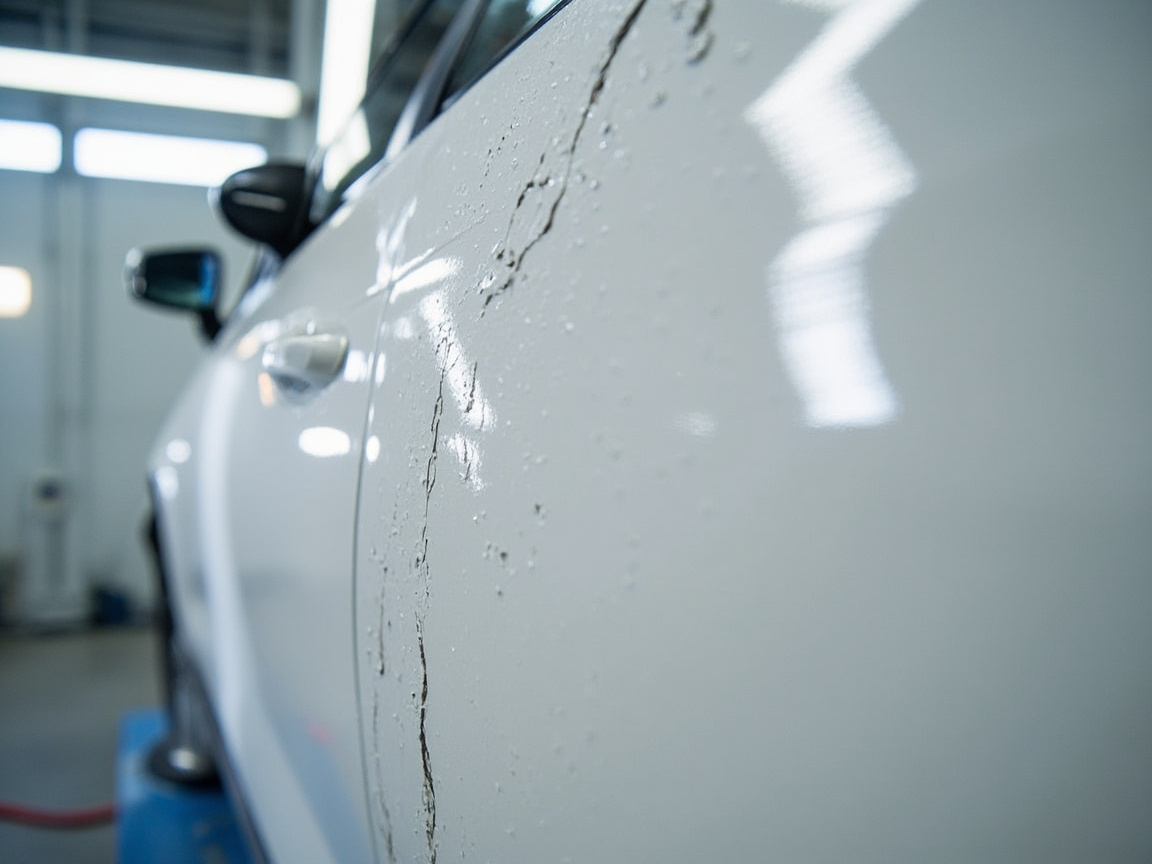
V. Nebbia salina e corrosione ciclica
La anticorrosione è la base fondamentale della vernice auto:
- Nebbia salina neutra NSS: GB/T 10125 (equivalente a ISO 9227). Nebbia di NaCl 5%, 35℃ continua, valutando bolle, corrosione estesa da incisione, tempo di ruggine. Il monofilm CED spesso 500–1000 h senza bolle; il veicolo completo accoppiato è più alto.
- Corrosione ciclica (CCT): più vicina al reale (nebbia salina + asciugatura + umido-caldo ciclici), come GM 9540P, VDA 233-102, ISO 14993 (esposizione ciclica con sale). Più severa e rilevante della NSS continua.
- Corrosione filamentosa: comune su alluminio/effetto colore, valutata secondo ISO 4623 o norma aziendale per corrosione filamentosa alluminio.
I dati di nebbia salina devono essere abbinati alla "larghezza di corrosione estesa da incisione" non solo "tempo di formazione bolle", altrimenti guardando solo le bolle si giudica erroneamente. Substrati diversi (acciaio a freddo, lamiera zincata, alluminio) mostrano differenze grandi nella nebbia salina; nel confronto si deve fissare il substrato. Sulla logica di anticorrosione per elettroforesi catodica, vedi Sistema di verniciatura auto originale e processo di primer elettroforetico. La corrosione ciclica è più rilevante perché la strada reale è alternanza "sale — asciutto — umido"; la NSS continua manca del danno da fatica da alternanza asciutto-umido sul rivestimento, perciò gli accoppiamenti di alta gamma usano spesso CCT per la classificazione.
VI. Durezza, lucentezza e aspetto
- Durezza matita: GB/T 6739 (equivalente a ISO 15184). Si graffia il film con matita standard per determinarne la durezza (es. > 2H). Notare dipendenza da substrato e metodo; il "9H" del rivestimento nano richiede analogamente di indicare le condizioni.
- Lucentezza: GB/T 9754 (60°, equivalenza ISO 2813). Vernice trasparente ad alto lucido ≥ 85 GU è ottimo; 20° per alto lucido, 85° per basso lucido.
- Valutazione aspetto/difetti: serie ISO 4628 (bolle, crepe, distacco secondo "dimensione + numero" bidimensionale); GB/T 9761 confronto colore visivo (equivalente ISO 3668).
- Buccia d'arancia: strumento BYK misura onda lunga/corta (uso comune nel settore, non norma nazionale). Contromisure ai difetti in Difetti comuni della vernice auto.
Nel test di durezza matita, carico, velocità di spinta e angolo della matita influenzano il risultato; deve essere operato da personale formato e con matite tarate periodicamente. La misura di lucentezza richiede attenzione a piastra di calibrazione e angolo; stessa superficie a angoli diversi dà letture molto diverse. La valutazione aspetto va fatta sotto sorgente luminosa e angolo di osservazione uniformi, per evitare deriva soggettiva.
VII. Resistenza chimica e fisica
- Resistenza chimica (acido/base/benzina/liquido refrigerante): serie ISO 2812 (goccia, immersione, sopra liquido), valutando scolorimento, perdita lucido, bolle. La resistenza chimica della vernice trasparente dipende dalla formulazione (vedi sistema 2K poliuretanico).
- Impatto (Impact): GB/T 1732, impatto a martello cadente per misurare resistenza a crepe/distacco.
- Flessibilità:GB/T 1731 (pieghevole a barra), valuta la capacità di deformarsi con il substrato.
La resistenza chimica e la flessibilità sono spesso trascurate, ma determinano la reale durata del film di vernice esposto a guano di uccelli, resina di alberi, detergenti per lavaggio auto e impatti di ghiaia. Le vernici di rifinitura trasparenti di alta gamma dovrebbero riportare contemporaneamente durezza e resistenza all'urto, per evitare di essere "dure ma fragili". I "mezzo, temperatura, tempo" dei test di resistenza chimica devono essere fissati, ad esempio "resistente alla benzina per 24h senza bolle, perdita di lucido ≤ 1 grado", altrimenti "resistenza chimica qualificata" non ha alcun senso.
VIII. VOC e sostanze nocive
I rivestimenti auto sono vincolati da GB 24409-2020 "Limiti di sostanze nocive nelle vernici per veicoli", il VOC prevede limiti superiori distinti per tipo di veicolo (fabbrica/rifinitura) e tipo di rivestimento (primer/intermedio/colore/trasparente). Determinazione del VOC: GB/T 23985 (vernici ad alto VOC, metodo per differenza), GB/T 23986 (basso VOC, metodo per cromatografia gassosa). Monomeri isocianati e altre sostanze nocive sono monitorati con i relativi metodi.
Scrivere il VOC come voce di accettazione è una condizione vincolante per conformità e approvvigionamento, non un'opzione. Basso VOC non significa basse prestazioni, ma il metodo di rilevamento deve essere corretto: i sistemi ad alto contenuto solido e a base d'acqua, se sottoposti erroneamente al metodo per differenza, sovrastimano il VOC e dovrebbero seguire il metodo cromatografico GB/T 23986. Il rapporto di prova deve indicare "metodo di riferimento + numero di lotto del campione", per facilitare la tracciabilità e la gestione delle controversie sui retest.
IX. Campionamento e preparazione dei pannelli: premessa della credibilità dei dati
La credibilità dei risultati di prova dipende per sette decimi dalla preparazione dei pannelli. Punti chiave:
- Substrato coerente: acciaio a freddo/lamiera zincata/alluminio/plastica, i risultati non sono confrontabili;
- Pretrattamento coerente: grana di carteggiatura, sgrassaggio, fosfatazione/ceramizzazione devono essere uniformi;
- Spessore del film coerente: applicare secondo TDS fino al DFT specificato, la deviazione di spessore influisce direttamente su resistenza agli agenti atmosferici e adesione;
- Cura coerente: temperatura/tempo di cottura o giorni di maturazione a temperatura ambiente fissati;
- Campioni paralleli: ≥3 pannelli per condizione, prendere il valore mediano, evitare la casualità di un singolo punto.
Se la preparazione dei pannelli non è standard, anche il metodo di prova più normato porta a conclusioni fuorvianti. Si consiglia di stabilire una "Procedura Operativa Standard (SOP) di preparazione pannelli", scrivendo substrato, pretrattamento, spessore, cura come passaggi replicabili.
X. Tabella di riferimento rapido degli standard
La tabella seguente riassume i metodi e gli standard di prova principali per le vernici auto (nazionali/internazionali):
| Voce di prova | Standard nazionale | Standard internazionale | Criterio chiave |
|---|---|---|---|
| Adesione (reticolato) | GB/T 9286 | ISO 2409 | grado 0/1 ottimo |
| Adesione (trazione) | GB/T 5210 | ISO 4624 | MPa |
| Resistenza agenti atmosferici (xenon) | GB/T 1865 | ISO 11341 | ritenzione lucentezza/ΔE |
| Resistenza agenti atmosferici (UV fluorescente) | GB/T 23987 | ISO 11507 | grado invecchiamento |
| Impatto ghiaia | Standard aziendale/in studio | ISO 20567-1, SAE J400 | grado di danno |
| Nebbia salina | GB/T 10125 | ISO 9227 | bolle/corrosione estesa |
| Corrosione ciclica | Standard aziendale | GM 9540P, VDA 233-102 | numero di cicli |
| Durezza matita | GB/T 6739 | ISO 15184 | >2H ecc. |
| Lucentezza | GB/T 9754 | ISO 2813 | ≥85 GU |
| Resistenza chimica | — | ISO 2812 | scolorimento/bolle |
| VOC | GB 24409, GB/T 23985/23986 | — | limite g/L |
XI. Come scrivere il verbale di accettazione
Si consiglia di inserire quanto segue nel verbale di accettazione vernici auto (selezionare in base all'uso):
- Adesione: GB/T 9286 reticolato grado 0/1 (compatibilità);
- Resistenza agenti atmosferici: GB/T 1865 xenon 1000–2000 h, ritenzione lucentezza ≥ 80%, ΔE ≤ 3;
- Impatto ghiaia: ISO 20567-1 ≤ grado 2 (pannelli esterni/sottoscocca);
- Nebbia salina: GB/T 10125 NSS 500–1000 h senza bolle (o corrosione ciclica con cicli corrispondenti);
- Durezza: GB/T 6739 ≥ 2H;
- Lucentezza: GB/T 9754 60° ≥ 85 GU;
- Aspetto: ISO 4628 / GB/T 9761 senza buccia d'arancia, colature, crateri;
- VOC: conforme a GB 24409-2020.
Kexin New Materials (kexinMaterials) consiglia ai clienti di "scrivere l'accettazione secondo gli standard, ricevere la merce secondo i dati", riportando le controversie tra domanda e offerta dall'oggettività soggettiva e costringendo al miglioramento continuo della formulazione anziché alle chiacchiere.
XII. Invecchiamento accelerato e correlazione con l'esposizione esterna
Il valore dell'invecchiamento accelerato in laboratorio (xenon, UV fluorescente) sta nel simulare in breve tempo ciò che avviene a lungo termine, ma i suoi risultati devono stabilire una correlazione con l'esposizione reale all'aperto, altrimenti è solo un "gioco di numeri". I tre punti chiave della correlazione sono: primo, corrispondenza spettrale, la lampada a xenon è migliore della sola UV fluorescente perché contiene luce visibile e infrarossa; secondo, riproduzione delle condizioni operative, nebulizzazione, condensazione e cicli termici devono avvicinarsi all'ambiente d'uso (es. alta umidità e calore di Hainan, caldo secco e UV forte di Turpan); terzo, coerenza degli indicatori di giudizio, usare entrambi ritenzione lucentezza e ΔE, non solo la durezza iniziale. Il settore usa comunemente il "coefficiente di correlazione" per mappare le ore di laboratorio agli anni all'aperto, ma è un'approssimazione statistica, non una conversione esatta. Le forniture di alta gamma richiedono ancora il doppio binario "superamento accelerato + verifica esposizione reale", specialmente per vernici pigmentate effetto e vernici trasparenti. Considerare l'invecchiamento accelerato come "screening" anziché "sentenza" è un atteggiamento ingegneristico più prudente.
XIII. Controversie di accettazione e meccanismo di retest
Un buon verbale di accettazione richiede anche un meccanismo di gestione delle controversie. Problemi comuni: il fornitore è idoneo al controllo interno, il cliente al retest non lo è, la differenza deriva da preparazione pannelli non coerente, strumenti non calibrati, soggettività del giudice. Si consiglia di concordare: fare riferimento ai pannelli paralleli sigillati congiuntamente da domanda e offerta; strumenti da tarare e validare entro scadenza; giudizio eseguito da personale formato secondo lo stesso standard; in caso di controversia, arbitrato da laboratorio terzo (con qualifica CNAS). Il campionamento per retest deve essere rappresentativo, evitando di prendere solo il pannello migliore. Scrivere "chi misura, come misura, a chi ci si riferisce" nell'accordo tecnico elimina molte dispute commerciali prima della firma. Per forniture di grandi lotti, concordare anche "campionamento lotto + collaudo tipo annuale": nella routine per lotto le voci chiave (adesione, lucentezza, VOC), annualmente tutte le voci e resistenza agenti atmosferici, bilanciando costo e rischio.
XIV. Errori comuni di lettura degli standard
I fraintendimenti degli standard in loco causano spesso giudizi errati. Errore 1: "grado 0 al reticolato è il massimo", in realtà il grado 0 è "nessuna caduta", ma profondità del taglio, tipo di nastro, angolo di strappo influenzano il risultato; se l'operazione non è standard, il grado 0 non è credibile. Errore 2: "più lucentezza significa più resistenza", lucentezza e resistenza non hanno causa diretta, una vernice trasparente lucida può anche polverizzarsi rapidamente. Errore 3: "più ore di nebbia salina significa più anticorrosione", guardare solo la durata NSS ignorando corrosione ciclica e larghezza di corrosione estesa sopravvaluta la compatibilità. Errore 4: "basso VOC uguale basse prestazioni", il basso VOC si ottiene con alto contenuto solido o acqua, le prestazioni dipendono dalla resina non dalla quantità di solvente. Errore 5: "durezza matita rappresenta resistenza ai graffi", alta durezza non significa necessariamente resistenza all'usura, serve vedere anche usura Taber e resistenza ai graffi. Chiarire questi errori permette agli standard di diventare davvero linguaggio di comunicazione, non scatole nere interpretabili a piacimento.
XV. Costruzione della capacità di prova aziendale
Le piccole officine di rifinitura e fabbriche di componenti non devono necessariamente costruire un laboratorio completo, ma dovrebbero avere almeno la capacità di "controllo rapido in loco": lucidimetro, cutter reticolato, spessimetrico, termoigrometro e punto di rugiada, bicchiere DIN 4, coprendo il rilascio quotidiano. Voci complete e resistenza agenti atmosferici inviate a terzi o al laboratorio fornitore. Il nucleo della capacità è "persona che sa usare, strumento calibrato, metodo uniforme": personale formato e certificato, strumenti tarati periodicamente, metodo fissato nell'accordo tecnico. Quando il controllo rapido in loco e i rapporti fornitore formano verifica incrociata, le fluttuazioni di qualità sono preallertate precocemente. Per le aziende di gruppo, si può costruire un laboratorio centrale a servizio di più sedi, uniformando metodo e persone, evitando che ogni fabbrica misuri per conto proprio e i dati non siano confrontabili. La capacità di prova non è un costo, ma il potere di parola sulla qualità: averne i dati permette di non farsi trascinare in approvvigionamento e garanzia.
XVI. Rilevamento digitale e governance dei dati
Se i dati di prova esistono solo su rapporti cartacei, il valore è limitato; trasformarli in asset dati governabile permette di guidare il miglioramento. Suggerimenti: i dati grezzi di prova (esportati da strumento) direttamente nel database, evitando errori di trascrizione; ogni pannello associato a "lotto substrato — preparatore — equipaggiamento — ambiente — risultato", formando record tracciabile; dashboard mensile che mostra tendenze indicatori chiave (lucentezza, adesione, nebbia salina, VOC), anomalie evidenziate in rosso automaticamente; confronto orizzontale dati tra sedi per identificare il weakest link. La difficoltà della governance dati è "unificare le definizioni": stesso indicatore in fabbriche diverse con strumenti e giudici diversi, dati non confrontabili. Si risolve con il "triplo uniforme" — stesso modello strumento e periodo di taratura, stessa versione metodo (indicare anno GB/T o ISO), stessa formazione di giudizio. Quando i dati sono credibili e confrontabili, l'accettazione passa da "litigi per lotto" a "parla la dashboard", e il miglioramento fornitore ha un bersaglio chiaro. Il digitale non è elettronizzare i rapporti, ma rendere la qualità oggetto ingegneristico misurabile e prevedibile.
XVII. Ispezione del materiale in ingresso nella supply chain
Per gli stabilimenti di assemblaggio e le grandi reti di rifinitura, il rivestimento è materiale in entrata, pertanto deve essere sottoposto a controllo in ingresso anziché fidarsi ciecamente dei report dei fornitori. Si consiglia di stabilire una norma di campionamento del materiale in entrata: per ogni lotto, campionare secondo una proporzione prestabilita ed effettuare prove rapide sui parametri chiave (viscosità, solidi, colore, adesione, VOC), confrontandoli con il COA (Certificato di Analisi) del fornitore; se lo scostamento supera la tolleranza ammessa, avviare un'indagine o rifiutare il lotto. Il controllo in ingresso consente di intercettare fluttuazioni qualitative occasionali e spinge i fornitori a mantenere la stabilità. Per i sistemi critici (es. vernice trasparente OEM, vernice elettroforetica), si dovrebbe inoltre effettuare una verifica periodica completa e conservare campioni, per facilitare la tracciabilità e l'arbitrato in caso di contestazioni. L'intensità del controllo in ingresso deve essere commisurata al rischio: le forniture ad alto rischio richiedono un campionamento elevato, i fornitori maturi e stabili possono ridurre la frequenza, ma non eliminarla. Trasformare la gestione dei fornitori da "relazione commerciale" a "relazione basata sui dati" è la garanzia istituzionale per una qualità stabile su larga scala, ed è anche la reale applicazione del linguaggio tecnico (standard) tra le organizzazioni.XVIII. Formazione del personale di prova e verifica delle competenze
Per quanto buono sia lo standard, deve essere utilizzato da persone. Il personale di prova deve essere formato e sottoposto a verifica periodica delle competenze: per il quadretto occorre esercitarsi sulla profondità del taglio e sull'angolo di strappo del nastro, per il lucido esercitarsi sulla taratura e sulla posizione di misura, per la nebbia salina esercitarsi sul posizionamento dei campioni e sulla coerenza della valutazione. Si consiglia di creare una "matrice delle competenze del personale", in cui a ciascuno si attribuisce un livello di padronanza per ogni prova; le prove critiche sono eseguite in parallelo da due persone, con risultato mediano o a reciproca verifica. La verifica delle competenze può usare "campioni ciechi": inviare campioni di livello noto al personale per la valutazione e confrontare la coerenza; chi mostra scostamenti ampi viene riaddestrato. Esternamente, si può partecipare a confronti interlaboratorio (proficiency testing), usando i dati dei colleghi per calibrare i propri. Il personale è l'ultimo filtro per l'affidabilità dei dati di prova; l'investimento in formazione e verifica è di gran lunga inferiore alla perdita causata da un'accettazione errata. Scrivere nel report "chi ha effettuato la misura, a quale livello di competenza" conferisce autorità ai dati e fa sì che lo standard diventi realmente qualità.
XIX. Monitoraggio dinamico degli standard e gestione delle versioni
Gli standard non sono statici: GB/T, ISO vengono revisionati, e i limiti di settore (es. VOC) si restringono con la tutela ambientale. L'azienda deve designare una figura dedicata al monitoraggio dell'evoluzione degli standard, registrando l'anno e la versione degli standard utilizzati, per evitare l'uso di metodi obsoleti. Il modulo di accettazione e l'accordo tecnico devono indicare chiaramente "secondo GB/T 9754-2007 (o ultima versione)" anziché solo il nome dello standard, per prevenire ambiguità di versione. Dopo la pubblicazione di una nuova versione, valutarne l'impatto sullo stabilimento: i limiti si sono restretti? il metodo è cambiato? occorre aggiornare le attrezzature? Per le norme nazionali obbligatorie (GB 24409-2020 ecc.) è ancora più urgente allinearsi tempestivamente, per evitare sanzioni per ritardo di conformità. Il monitoraggio degli standard sembra un'attività amministrativa, ma è in realtà un fossato difensivo per conformità e approvvigionamento: parlare con l'ultima versione dello standard protegge sé stessi e conquista la fiducia dei clienti. Includere la versione dello standard nella gestione documentale controllata è il segno della maturità del sistema di prove.
XX. Incertezza di misura dei risultati e giudizio
Ogni prova ha un'incertezza di misura: errori strumentali, fluttuazioni ambientali, operatività del personale e differenze dei campioni concorrono a formarla. Comprendere l'incertezza permette di valutare razionalmente il "manca poco". Ad esempio, se il lucido misurato è 84 GU e il limite è 85 GU, con un'incertezza strumentale di ±2 GU, non si può semplicemente giudicare non conforme, ma ripetere la misura o fare una media su più misure. Il report dovrebbe indicare un intervallo di risultato anziché un singolo valore, per evitare di scambiare l'errore per differenza. La gestione dell'incertezza non serve a giustificare la non conformità, ma a prevenire che "falsi non conformi" eliminino lotti buoni o "falsi conformi" facciano passare lotti difettosi. Per i parametri di accettazione critici, si devono definire regole di rimisura e soglie di giudizio (es. media di due risultati, in caso di scostamento arbitraggio da terza parte). Scrivere l'incertezza nel metodo rende la prova scientifica e difendibile, e capace di sostenere le richieste di clienti e autorità.
XXI. Tradurre lo standard in istruzioni di lavoro
Perché lo standard arrivi sul campo, deve essere tradotto in istruzioni di lavoro eseguibili dagli operatori (SOP). Ad esempio, "adesione grado 0/1" diventa "profondità del taglio quadretto fino al supporto, strappo nastro a 600 mm/min, giudizio in luce naturale"; "lucido ≥85 GU" diventa "angolo 60°, tre misure per pannello con media, taratura quotidiana del pannello". Una volta che lo standard astratto diventa un'azione con valori numerici, la qualità diventa controllabile e riproducibile. Anche la SOP deve essere revisionata con l'aggiornamento di attrezzature e personale, per evitare derive nel tempo. Si consiglia di indicare su ogni SOP "standard di riferimento + versione", per rendere eseguibile e tracciabile lo standard. Quando standard, SOP e registri coincidono, l'accettazione passa da contestazione soggettiva a ciclo chiuso oggettivo, e fornitore e cliente possono dialogare nello stesso quadro: è questa l'espressione ultima del valore del linguaggio tecnico ed il segno della maturità del sistema di prove.
XXII. Punti chiave per la redazione dei report di prova
Il report di prova è l'"output" dello standard, e anche il modo di scriverlo ne influenza l'affidabilità. Un report valido deve contenere: informazioni sul campione (supporto, pretrattamento, spessore del film, reticolazione), standard e versione di riferimento, strumenti e stato di taratura, parametri ambientali, risultati di prova (con valori e giudizio), descrizione dell'incertezza, operatore e data. Evitare di scrivere solo "conforme/non conforme" senza dati, poiché non è difendibile né tracciabile. Il report dovrebbe allegare i dati originali e le curve (es. curva di ritenzione del lucido in vecchiamento), per permettere al cliente di verificare. Per risultati contestati, il report deve indicare regole di rimisura e percorso di arbitraggio da terza parte. Scrivere il report come allegato contrattuale fa sì che la prova diventi realmente veicolo di fiducia tra domanda e offerta. Quando il report è normato, i dati completi e tracciabili, la reputazione del fornitore e la sicurezza del cliente aumentano, e lo standard genera realmente valore commerciale.
Inoltre, si consiglia di fissare un modello di report per ridurre le differenze di stile tra le persone; per i parametri critici usare indicatori rosso/verde ma conservare i valori originali; i report elettronici con antifalsificazione e numero di versione, per prevenire manomissioni. Il livello di gestione dei report di prova riflette spesso la maturità del sistema qualità dell'azienda: chi si applica seriamente sul "produrre report" probabilmente si applica seriamente anche sul "fare prodotto". Per gruppi multi-stabilimento, un modello di report unificato permette il confronto orizzontale, facendo sì che il miglioramento guidato dai dati diventi concreto. L'ultimo anello della costruzione della capacità di prova è sedimentare ogni test come un asset credibile, comparabile e tracciabile.
XXIII. Chiarimento degli errori comuni dei clienti sulle prove
I clienti chiedono spesso "questa vernice quanto dura?", ma la durata in esterno non si può garantire a scatola chiusa, si possono solo fornire intervalli derivati da dati di invecchiamento accelerato, con indicazione delle condizioni d'uso. O ancora "se è dura è buona", trascurando flessibilità e resistenza agli urti. O "più ore di nebbia salina, più anticorrosione", ignorando la corrosione ciclica. Chiarire questi punti significa gestire le aspettative del cliente in un quadro scientifico, evitando dispute post-vendita. La prova non è un contorno alle tecniche di vendita, ma la pietra angolare della fiducia; rispondere con i dati a "quanto dura, perché dura" conquista più della vuota promessa. Raccogliere gli errori comuni in una FAQ tecnica è una forma avanzata di marketing tecnico.
Inoltre, di fronte al dubbio "basta la norma nazionale?", si deve spiegare che la norma nazionale è il minimo non il massimo, per le forniture di alta gamma si guarda allo standard aziendale; di fronte a "perché laboratori diversi danno risultati diversi", si spiegano le differenze di preparazione dei pannelli e di strumenti. Chiarire gli errori in anticipo, allineando le aspettative in fase di pre-vendita, vale più delle dispute post-vendita. La cultura della prova è anche forza di vendita: il fornitore che conosce gli standard è spesso il più fidato dal cliente.
XXIV. Conclusioni
Il valore del sistema di prove si concretizza infine in una cultura del "parlare con i dati". Quando tutti usano abitualmente standard e numeri per comunicare la qualità, le dispute soggettive lasciano il posto al miglioramento oggettivo, fornitore e cliente collaborano nello stesso quadro, e la qualità della verniciatura diventa stabile e prevedibile. Gli standard di adesione, resistenza agli agenti atmosferici, impatto con pietrisco, nebbia salina, durezza, lucido, VOC trattati in questo articolo non sono una lista per superare le audit, ma una riga di misura per le decisioni quotidiane. Tenere la riga in mano significa che ogni selezione, ogni accettazione di lotto, ogni contestazione ha un fondamento, e la qualità passa così da arte a ingegneria.
Domande frequenti
D: Quanto differiscono adesione quadretto grado 0 e grado 1?
R: Secondo GB/T 9286, quadretto grado 0 significa bordi del taglio perfettamente lisci, senza distacco; grado 1 significa distacco ≤5%. Le forniture auto di qualità richiedono 0/1, a occhio quasi identici, ma distingubili strumentalmente.
D: Xenon o UV fluorescente, quale è più preciso?
R: Lo spettro allo xenon è il più vicino alla luce solare reale (incl. visibile/infrarosso), ed è il principale per la resistenza agli agenti atmosferici; l'UV fluorescente enfatizza gli ultravioletti, è veloce ma sbilanciato sulla "parte UV". Si completano a vicenda; per parti critiche si usa lo xenon.
D: Quale standard per la prova di impatto con pietrisco?
R: A livello internazionale ISO 20567-1 (metodo multi-impatto), SAE J400; tedesco VDA 621-414. La classificazione (es. ≤ grado 2) secondo la specifica aziendale. È parametro chiave per vernice trasparente e protezioni sottoscarro.
D: Bastano 500 h di nebbia salina?
R: Da solo, NSS 500–1000 h è il livello comune per monofilm CED, ma per l'auto conta più la corrosione ciclica (GM 9540P ecc.) e l'ampiezza di corrosione del taglio, non solo il tempo di formazione bolle. Va valutato in combinazione.
D: La durezza matita 9H significa massima resistenza?
R: Non necessariamente. La durezza dipende da supporto e metodo; il "9H" di un rivestimento nano è su supporto specifico a film sottilissimo; la vernice trasparente "2H" già basta per l'uso quotidiano. Per valutare la protezione servono spessore, abrasione e dati nebbia salina complessivi.
D: Come si misura il VOC?
R: Alto VOC con GB/T 23985 (metodo per differenza), basso VOC con GB/T 23986 (cromatografia gassosa). Limiti per GB 24409-2020 suddivisi per tipo veicolo e strato di rivestimento.
D: Cosa indica lucido ≥85 GU?
R: Secondo GB/T 9754 (60°, equivalente ISO 2813), per la vernice trasparente auto ad alto lucido si richiede lucido 60° ≥ 85 GU, è un parametro rigido comune di accettazione.
D: Perché l'adesione si misura in combinazione?
R: Misurare isolatamente la vernice trasparente non ha senso—il distacco tra strati causa comunque guasto. Va misurato quadretto/trazione sull'intera combinazione "fondo—intermedio—colore—trasparente" per riflettere l'adesione reale.
Letture supplementari
- Sistema di verniciatura auto originale e processo di primer elettroforetico: i dati di adesione e nebbia salina si basano sulla combinazione "fondo—intermedio—colore—trasparente".
- Difetti comuni della vernice auto (colature/ buccia d'arancia/ crateri): la classificazione dei difetti (ISO 4628) è la fonte delle voci estetiche nel modulo di accettazione.
- Formulazione e punti di applicazione della vernice trasparente 2K per rifinitura auto: tradurre durezza, lucido, adesione in accettazione sul campo di rifinitura.
- Rischi per la salute e protezione da isocianati nelle vernici auto
- Tecnologia di reticolazione UV nella verniciatura auto e aumento del ritmo: dalla cottura 2K alla reticolazione in secondi
- Sistema di vernice di rifinitura per auto: 2K vernice pura, vernice base + vernice trasparente e monocomponente