Una sola capa de "pintura anticorrosión" casi nunca es la elección de ingeniería correcta. La verdadera prevención de la corrosión es un sistema: la imprimación proporciona protección catódica / pasivación y adherencia, la capa intermedia aporta barrera y espesor, la capa de acabado ofrece resistencia a la intemperie y a los medios — las tres cooperan y se integran en una película. Esto es "diseño de sistema de revestimiento / especificación". Como proveedor, kexinMaterials sigue "clasificar primero el entorno, luego diseñar el sistema, luego elegir el producto". Utilizando ISO 12944 como eje, este artículo explica la lógica de diseño, la asignación DFT y las soluciones típicas.
1. Por qué un "Sistema" y no una "Capa Única"
La corrosión es un ataque multidimensional: agua, oxígeno, iones, UV, mecánico, temperatura. Ningún revestimiento único protege, pasiva y resiste la intemperie de forma óptima a la vez. La lógica del sistema es defensa por capas:
- Imprimación: la más cercana al metal, da adherencia + protección catódica (rica en zinc) o pasivación (fosfato de zinc), la primera línea anticorrosión.
- Capa intermedia: barrera gruesa con cargas laminares (MIO, escamas de vidrio) que alargan la trayectoria del medio, construyendo el DFT.
- Capa de acabado: intemperie, UV, resistencia química, decoración, protegiendo las capas inferiores de la foto-oxidación.
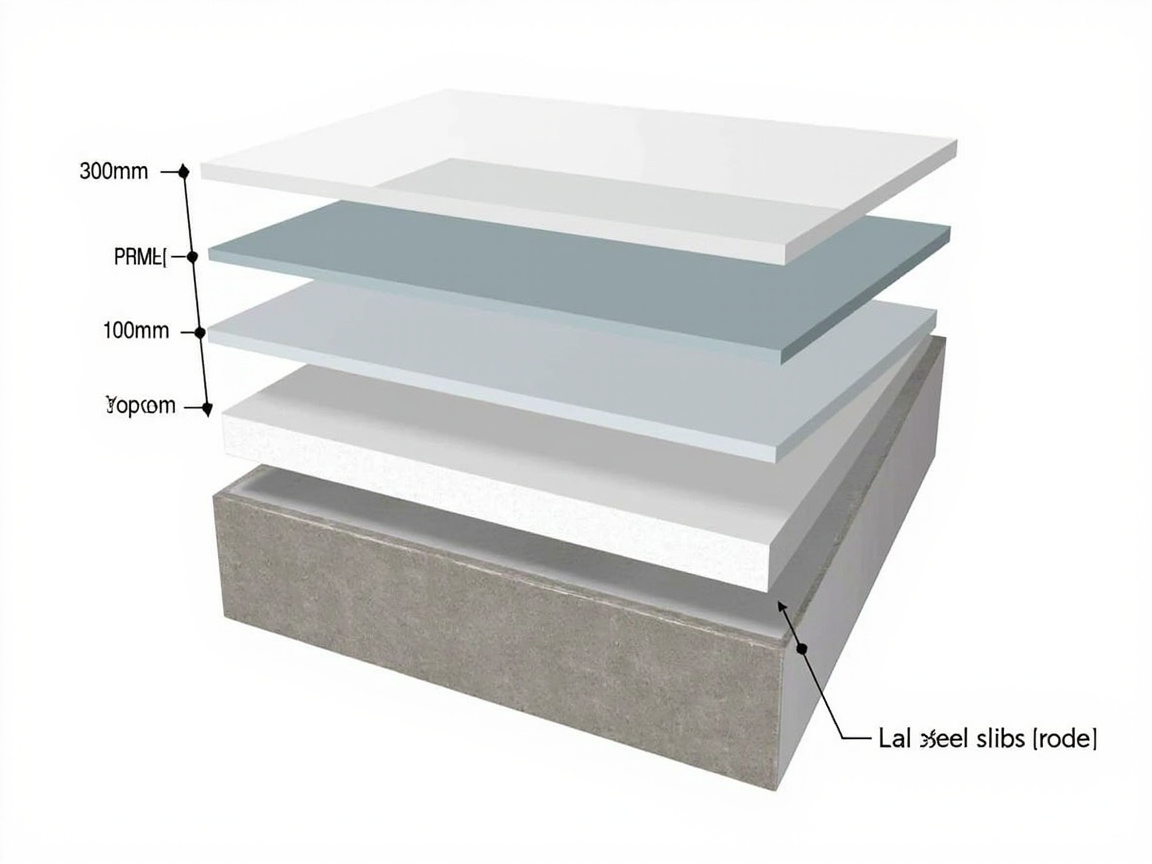
Los tres roles son irreemplazables — más fiables que una capa gruesa única. ISO 12944-5 define los sistemas exactamente como combinaciones de imprimación + capa intermedia + capa de acabado (p. ej., S2.01–S5.x). Entender esto es el prerrequisito para un buen diseño.
2. El Grado de Entorno Dirige el Diseño: ISO 9223 → ISO 12944
El primer paso es fijar el entorno. Magnitudes típicas de DFT total para alta durabilidad (≥15 años): C3 ~200 µm, C4 ~240+ µm, C5-M a menudo ≥ 320 µm (según tablas de sistemas ISO 12944-5; real según sistema seleccionado y diseño). Entorno más severo → mayor DFT y imprimación (rica en zinc) y capa de acabado (PU alifático / fluorocarbono) de grado superior. El grado no se "estima" sino que se juzga según la corrosividad ISO 9223 (dosis de contaminantes, humedad, salinidad).
3. Parámetros Centrales de Diseño
3.1 DFT Total
Fijado por entorno y durabilidad. Asignación: imprimación 60–80 µm (la capa única rica en zinc no debe ser muy gruesa; >80 µm tiende a agrietarse y asentarse el zinc), capa intermedia en múltiples pasadas (epoxi MIO 80–120 µm cada una), capa de acabado 60–80 µm. Muy poco → barrera débil; demasiado → agrietamiento por tensión interna y desperdicio.
3.2 Compatibilidad entre Capas
Las capas deben ser compatibles: tipo químico coincidente (imprimación epoxi + capa intermedia epoxi + capa de acabado PU común), adherencia entre capas (GB/T 9286 0/1), intervalo de recubrimiento (mín/máx; más allá, lijar). GB/T 5210 de arranque es una comprobación más fuerte para sistemas de película gruesa y servicio pesado que el corte en cruz.
3.3 Grado de Preparación de Superficie
El pretratamiento antes de la imprimación fija el techo: granallado pesado Sa2.5 (ISO 8501-1 / GB/T 8923.1); ligero St2/St3 o tolerante a la herrumbre. Rugosidad Ry5 40–70 µm da mordida mecánica sin herrumbre prematura en picos.
4. Sistemas Típicos
Este menú debe ajustarse fino por forma de estructura, accesibilidad y ciclo de mantenimiento. Incluso dentro de C4, exterior vs interior de caja de puente, barlovento vs sotavento difieren en sistema y DFT. Miembros en zona de salpicadura necesitan resistencia extra a abrasión/impacto más allá del diseño atmosférico.
5. Selección de Imprimación: Catódica vs Pasivación vs Barrera
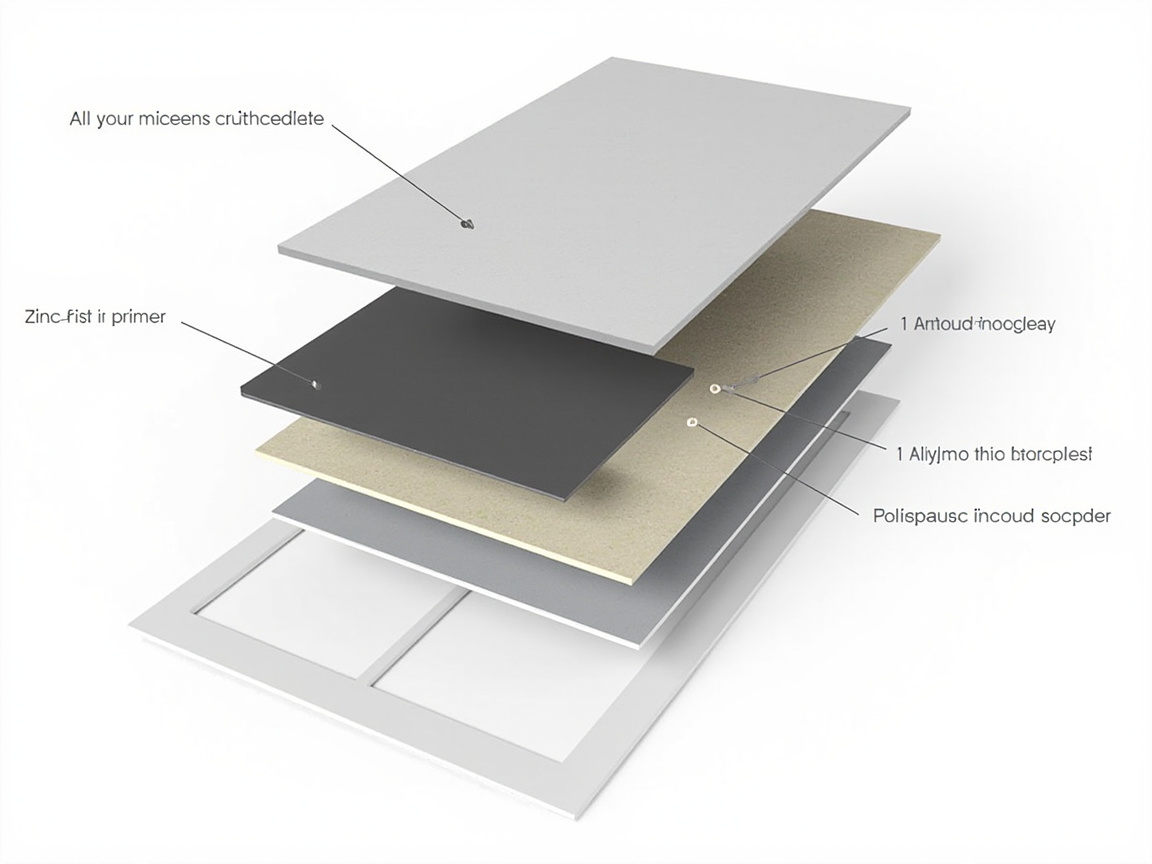
- Catódica sacrificicial: epoxi rica en zinc (disolvente/agua) para imprimación pesada, bajo creep en ranura.
- Pasivación: fosfato de zinc / tri fosfato de aluminio éster epoxi, económico para corrosión media.
- Barrera: imprimación de óxido rojo / MIO con capa intermedia.
- Tolerante a la herrumbre: tipos de conversión/estabilizador para mantenimiento.
La elección de la imprimación = grado de entorno × vida de diseño × accesibilidad de preparación de superficie. La imprimación rica en zinc es potente pero "más zinc no es mejor" — un contenido demasiado alto la hace porosa y frágil, exigiendo un estricto Sa2.5; forzar imprimación rica en zinc en mantenimiento St2/St3 desperdicia su valor.
6. Capa intermedia: el "generador de espesor" subestimado
Muchos proyectos sobrevaloran la imprimación y la capa de acabado pero ignoran la capa intermedia — sin embargo es la principal contribuyente al DFT y a la barrera. La capa intermedia epoxi con MIO contiene óxido de hierro micáceo laminar apilado como tejas de techo, alargando enormemente la trayectoria del agua/iones — el estándar para ISO 12944 de servicio pesado (S4.x). Omitirla y acumular imprimación+capa de acabado es más costoso y menos eficiente que los sistemas de barrera con escamas.
7. Capa de acabado: la "última puerta" del envejecimiento
- PU alifático: resistente a la intemperie, retención de brillo/color, resistente a químicos — corriente principal C4–C5.
- Fluorocarbono: superresistente a la intemperie (15–20 años+), gama alta.
- Acrílico-PU / alquídico: servicio ligero.
- Evitar: capa de acabado alquídica sobre imprimación alquídica sin curar causa levantamiento.
El "envejecimiento" de la capa de acabado consiste fundamentalmente en resistir la degradación por UV y la penetración de medios. Una vez que entiza/se agrieta, la capa intermedia y la imprimación quedan expuestas y la vida útil decae rápido — la capa de acabado es la puerta de la vida útil, no solo decoración.
8. Qué debe indicar una especificación
Una especificación cualificada incluye: grado de entorno (ISO 9223 Cx) y objetivo de durabilidad; grado de preparación de superficie (Sa2.5/St3) y rugosidad; tipo de producto, color, relación de mezcla de cada capa; DFT de cada capa (por mano / total); intervalo de repintado y manos; límites de entorno de construcción (T/RH, punto de rocío); aceptación (adhesión GB/T 9286, niebla salina GB/T 1771, DFT GB/T 13452.2); ciclo de mantenimiento y proceso de reparación. Faltar cualquier punto permite al campo "improvisar". kexinMaterials entrega no solo pintura sino una tarjeta de proceso ejecutable que convierte estos ocho puntos en números.
9. Conceptos erróneos comunes
- Solo la capa de acabado más cara basta — incorrecto; sin imprimación/capa intermedia cualificadas, el fallo entre capas descama todo el sistema.
- Se cumple DFT total, las capas no importan — incorrecto; mismo DFT total, la barrera con escamas imprimación+intermedia+acabado supera con creces a una sola capa gruesa.
- Entorno "estimado" — incorrecto; C3 vs C5 el DFT total puede diferir por un factor; subestimar → óxido temprano. Usar ISO 9223.
- Intervalo de repintado arbitrario — incorrecto; muy corto → mordedura de disolvente, muy largo → débil entre capas; seguir TDS.
- Base de agua = copiar DFT de disolvente — incorrecto; formación de película y resistencia temprana al agua difieren; rediseñar DFT y curado.
- Detalles igual que campo principal — incorrecto; bordes, soldaduras, pernos, solapes son puntos calientes de corrosión que necesitan requisitos separados.
10. Ejemplos de industria
- Puente marino: C5-M/CX, Sa2.5 + rica en zinc + MIO (multipaso) + fluorocarbono/PU, total 320–500 µm.
- Barco & offshore: tanques de lastre, casco, zona de salpicadura según sus códigos, mayormente epoxi; salpicadura necesita abrasión/impacto.
- Tanques petroquímicos: exterior C4–C5; interior según medio almacenado (epoxi antiestática / química); CUI necesita hidrófoba resistente al calor.
- Torres eólicas: C3–C4 tierra, C5-M offshore — como puentes, más mantenibilidad.
- Contenedores: sistemas dedicados, secado rápido, abrasión, consistencia.
No hay "fórmula universal" — entorno, estructura y mantenimiento deciden juntos.
FAQ
Q: ¿Por qué la prevención de óxido debe ser imprimación-intermedia-acabado, no una sola capa gruesa?
A: La corrosión ataca multidimensionalmente (agua, oxígeno, iones, UV, mecánico); ninguna capa sola protege, pasiva y resiste intemperie óptimamente. Imprimación para adhesión/protección, intermedia para barrera/espesor, acabado para intemperie — la defensa por capas supera a la capa gruesa única y es la base ISO 12944.
Q: ¿Cómo se asigna usualmente el DFT?
A: DFT total fijado por entorno (ej. C4 alta durabilidad ~240–280 µm). Típico: imprimación rica en zinc 60–80 µm, intermedia MIO multipaso (80–120 µm cada una), acabado PU 60–80 µm. Seguir valores estándar del sistema seleccionado.
Q: ¿Es realmente tan importante la capa intermedia?
A: Mucho — es el principal contribuyente al DFT y a la barrera. La estructura laminar de la pintura epoxi con micacio de hierro alarga enormemente la trayectoria del medio, es estándar para servicio pesado (ISO 12944 S4.x); omitirla y acumular imprimación+capa de acabado cuesta más con menor eficiencia de barrera.Q: ¿En qué difieren los sistemas C3 y C5?
A: Ambiente más agresivo → mayor DFT total, imprimación de mayor grado (rica en zinc en C5), capa de acabado de mayor resistencia a la intemperie (PU/fluorocarbono). El total C5 suele ser ≥ 320 µm, C3 ~200 µm; diferentes tipos de sistema — la incompatibilidad causa óxido prematuro.
Q: ¿Es el diseño a base de agua igual al de base disolvente?
A: El marco es el mismo (imprimación-capa intermedia-capa de acabado) pero la formación de película, la resistencia temprana al agua, la vida útil de la mezcla y la sensibilidad al entorno difieren — el DFT y el curado deben rediseñarse, no copiarse de los parámetros de disolvente.