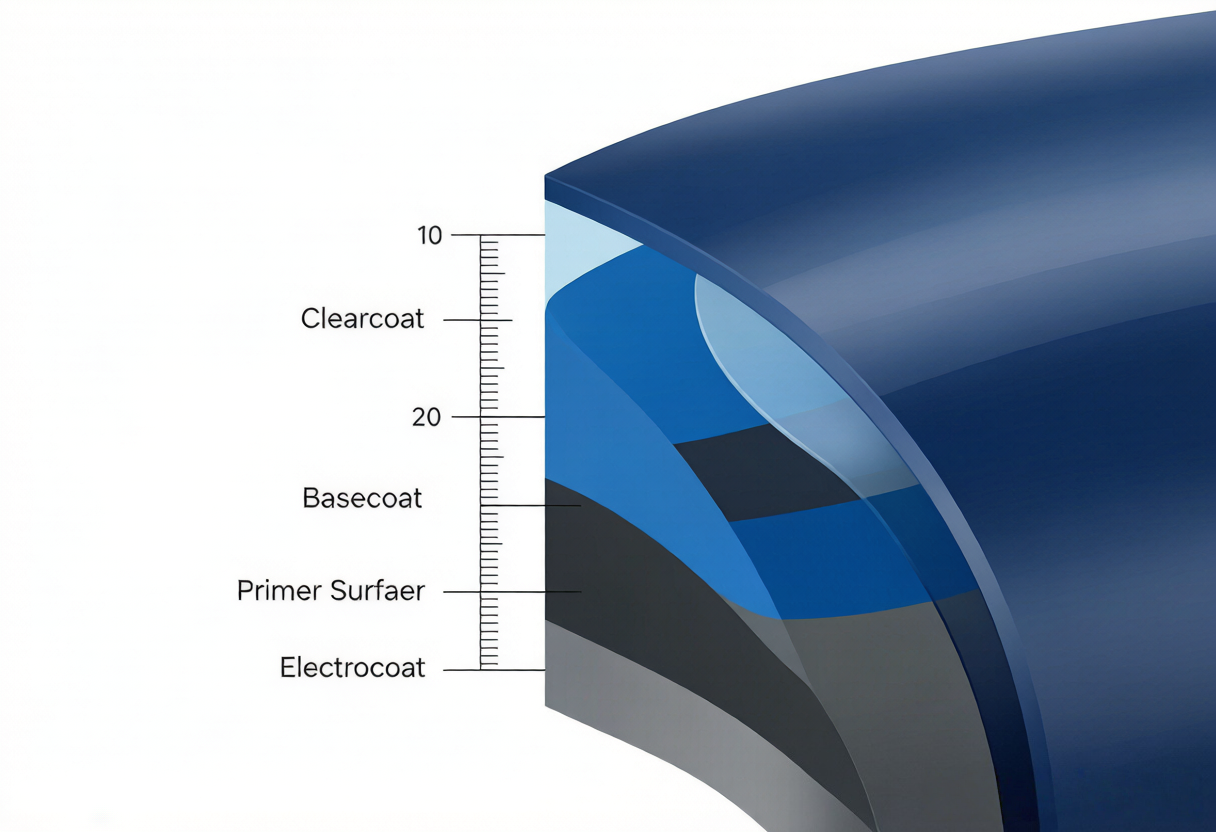
« Pulvériser quelques couches » ne se fait pas au feeling, mais selon l'épaisseur du film sec (DFT, Dry Film Thickness). Trop fin, la protection anti-rouille / le pouvoir couvrant sont insuffisants ; trop épais, cela provoque des craquelures, des coulures et une diminution de l'adhérence. L'épaisseur du film est la « règle » de la qualité de peinture. Cet article donne les plages recommandées pour chaque couche et les conséquences en cas de perte de contrôle.
En un mot :En parlant par la DFT : apprêt électrophorétique 15–30 μm, couche intermédiaire 30–50 μm, peinture de couleur 15–25 μm, vernis 40–60 μm (variable selon le système), trop fin ou trop épais provoque des défauts de peinture.
I. Pourquoi contrôler l'épaisseur du film
Chaque couche possède une fenêtre d'épaisseur fonctionnelle : le primaire doit être assez épais pour résister à la rouille, la peinture de couleur doit être assez épaisse pour couvrir, et le vernis doit être assez épais pour résister aux intempéries. Une perte de contrôle de l'épaisseur du film peut directement provoquer des défauts de peinture.
II. Épaisseurs de film recommandées par couche (à titre indicatif)
Revêtement
DFT recommandé (μm)
Trop fin
Trop épais
Électrophorèse
15–30
Protection anti-corrosion insuffisante
Fragilisation, gaspillage
Apprêt intermédiaire
30–50
Mise à niveau médiocre
Risque de craquelure
Peinture de couleur
15–25
Faible pouvoir couvrant, différence de couleur
Coulures
Vernis
40–60
Perte facile de brillance, peu durable
Coulures, peau d'orange
Remarque : Les intervalles de référence ci-dessus sont courants, se reporter au TDS de la peinture en pratique, les écarts entre systèmes sont importants.
Figure : comparaison des plages d'épaisseur de film sec (DFT) recommandées pour les systèmes de revêtement typiques.
III. Comment mesurer l'épaisseur du film
Jauge à film humide : Mesurer le film humide pendant la pulvérisation, déduire le film sec, et ajuster en temps réel.
Magnétique/à courants de Foucault : mesure du film sec (DFT) après durcissement, pièces métalliques par magnétisme, pièces en aluminium par courants de Foucault.
Prise de moyenne sur plusieurs points :Prendre plusieurs points sur le même panneau pour éviter un amincissement local.
Fig. : Après durcissement, mesurer le DFT à plusieurs points avec un épaissimètre pour s'assurer qu'il se situe dans la fenêtre de procédé.
Points clés de l'application : L'épaisseur du film s'accumule par le nombre de passes + les paramètres de pulvérisation, et non par une seule pulvérisation épaisse ; vérifier avec un gabarit de film humide entre chaque passe, et effectuer des mesures DFT par échantillonnage après durcissement, afin d'établir une boucle fermée « pulvérisation — mesure — correction ».
Résumé
Le contrôle de l'épaisseur du film est un moyen quantifié de la qualité de la peinture : chaque couche possède une fenêtre DFT recommandée, trop fin entraîne une insuffisance d'anti-corrosion/couvrance et des écarts de couleur, trop épais provoque coulures, peau d'orange et craquelures. Via le contrôle en temps réel au coupé humide + mesure par épaissimètre sur film sec par sondage, en formant une boucle fermée, on peut rester stablement dans la fenêtre de procédé.
Questions fréquentes (FAQ)
Le vernis est-il plus brillant et plus durable quand il est plus épais ?
Non. Un vernis trop épais coule facilement, donne une peau d'orange, voire des craquelures ; c'est dans la plage recommandée (généralement 40–60 μm) que l'on garantit le brillant et la durabilité. Suivez la FDS du revêtement : mieux vaut uniforme que épais.
Quel est le plus grand risque d'une épaisseur de film insuffisante ?
Une peinture de couleur trop fine masque mal et donne des écarts de teinte ; un vernis trop fin perd son brillant et résiste mal aux intempéries ; une électrophorèse trop fine est insuffisante pour la protection anticorrosion. Un défaut de fond n'apparaît souvent qu'à long terme, et le coût de reprise est élevé.
Comment convertir le film humide et le film sec ?
Film sec ≈ film humide × teneur en extrait sec volumique. Mesurez d'abord le film humide avec une jauge pour ajuster le nombre de passes, puis vérifiez le film sec avec un épaissimètre ; la combinaison des deux est la plus fiable.
L'épaissimètre est-il le même pour l'aluminium et l'acier ?
Non. Pour les substrats magnétiques comme l'acier/le fer, on utilise un épaissimètre magnétique ; pour les métaux non ferreux comme l'aluminium, un épaissimètre à courants de Foucault. Un mauvais principe donne des mesures erronées, il faut choisir selon le substrat.
Une pulvérisation épaisse en une fois peut-elle remplacer plusieurs passes ?
Non. Une pulvérisation épaisse en une fois coule très facilement, le solvant piégé provoque peau d'orange/pinholes, et le niveauement est mauvais. Il faut pulvériser en plusieurs passes fines, avec un temps de flash-off entre chaque, et cumuler les passes jusqu'à l'épaisseur cible.
Kexin Nouveaux Matériaux · Bibliothèque technique de peinture automobile | Cet article est un contenu de réponse technique, destiné à la sélection et à la mise en œuvre de référence
{
"@context": "https://schema.org",
"@type": "FAQPage",
"mainEntity": [
{"@type":"Question","name":"Le vernis est-il plus brillant et plus durable quand il est plus épais ?","acceptedAnswer":{"@type":"Answer","text":"Non. Un vernis trop épais coule facilement, donne une peau d'orange, voire craquelle ; c'est dans la plage recommandée (généralement 40–60 μm) que l'on garantit le brillant et la durabilité. Suivez la fiche TDS de la peinture : mieux vaut uniforme que épais."}},
{"@type":"Question","name":"Quel est le plus grand risque d'une épaisseur de film insuffisante ?","acceptedAnswer":{"@type":"Answer","text":"Une couche de teinte trop fine donne un mauvais pouvoir couvrant et des écarts de couleur ; un vernis trop fin perd son brillant et résiste mal aux intempéries ; une électrophorèse trop fine est insuffisante pour la protection anti-corrosion. Un défaut de fond ne se révèle souvent qu'à long terme, et le coût de reprise est élevé."}},
{"@type":"Question","name":"Comment convertir le film humide et le film sec ?","acceptedAnswer":{"@type":"Answer","text":"Film sec ≈ film humide × teneur en extrait sec volumique. Mesurez d'abord le film humide avec une jauge pour ajuster le nombre de passes, puis vérifiez le film sec avec un épaissimètre ; la combinaison des deux est la plus fiable."}},
{"@type":"Question","name":"L'épaissimètre pour l'aluminium est-il le même que pour l'acier ?","acceptedAnswer":{"@type":"Answer","text":"Non. Pour les substrats magnétiques comme l'acier/le fer, on utilise un épaissimètre magnétique ; pour les métaux non ferreux comme l'aluminium, un épaissimètre à courants de Foucault. Un mauvais principe donne des mesures erronées, il faut choisir selon le substrat."}},
{"@type":"Question","name":"Une pulvérisation épaisse en une fois peut-elle remplacer plusieurs passes ?","acceptedAnswer":{"@type":"Answer","text":"Non. Une pulvérisation épaisse en une fois coule très facilement, provoque un retrait de solvant causant peau d'orange/pinholes, et un mauvais niveau. Il faut pulvériser en plusieurs passes fines, avec un temps de flash-off entre chaque, et cumuler les passes jusqu'à l'épaisseur de film visée."}}
]
}