In Systemen für schweren Korrosionsschutz ist die drei-Schicht-Kombination „Grundierung – Zwischenbeschichtung – Decklack“ ein allgemein anerkanntes Grundgerüst. Viele Techniker sind mit dem kathodischen Schutz von zinkreichen Epoxidgrundierungen und der wetterbeständigen dekorativen Wirkung von Polyurethan-Decklacken vertraut, übersehen jedoch oft die Zwischenbeschichtung – insbesondere die epoxidhaltige eisenoxidglimmer-Zwischenbeschichtung – und deren Kernaufgabe innerhalb der gesamten Korrosionsschutzkombination. Tatsächlich ist die Zwischenbeschichtung keineswegs so einfach wie „einfach noch einen Lack auftragen, um die Schichtdicke zu erhöhen“. Sie ist sowohl die Haftbrücke zwischen Grundierung und Decklack als auch die wichtigste Barriere- und Verdickungsschicht in der gesamten Korrosionsschutzlebensdauer des Rohrsystems. Dieser Artikel beginnt mit der Materialstruktur der epoxidhaltigen eisenoxidglimmer-Zwischenbeschichtung und analysiert systematisch deren Lamellenschirmmechanismus, das Prinzip der Zwischenschichthaftung und die Verdickungslogik, und kombiniert dies mit dem ISO-12944-Kombinationsdesign und realen Engineering-Filmdickendaten, um eine umsetzbare Referenz für Auswahl und Verarbeitung zu geben.
Als Lieferant von Industrie-Schutzbeschichtungssystemen hat Kexin New Materials (kexinMaterials) bei der „Grund – Mittel – Deck“-Kombination aus zinkreicher Epoxidgrundierung, epoxidhaltiger eisenoxidglimmer-Zwischenbeschichtung und Epoxid-Polyurethan-Decklack zahlreiche Vor-Ort-Fälle gesammelt. Die in diesem Artikel zitierten Kombinationsfilmdicken und Umgebungsparameter stammen aus zusammengefassten realen Produktdaten aus öffentlichen Forschungsarchiven, damit die Engineering-Seite sie direkt abgleichen und überprüfen kann. Wenn Sie gerade die Auswahl einer schweren Korrosionsschutzkombination für Brücken, Tanks, Rohrleitungstrassen oder Offshore-Plattformen treffen, können Sie diesen Artikel als technische Vorlage verwenden und dann basierend auf der tatsächlichen Korrosionsklasse feinjustieren.
I. Zuerst das Fazit: Was macht die epoxidhaltige eisenoxidglimmer-Zwischenbeschichtung im System eigentlich
In einem Satz zusammengefasst: Die epoxidhaltige eisenoxidglimmer-Zwischenbeschichtung ist die „Verdickungsschicht + Barriereschicht + Zwischenschichtklebeschicht“ in der schweren Korrosionsschutzkombination. Sie ist normalerweise nicht direkt UV-Strahlung und atmosphärischer Alterung ausgesetzt (das ist die Aufgabe des Decklacks) und übernimmt auch nicht den ersten kathodischen Schutz des Substrats (das ist die Aufgabe der zinkreichen Grundierung), sondern nutzt den dichten, dicken Epoxidlackfilm und die orientiert angeordneten Glimmerhämatit-Lamellen, um den Weg der Korrosionsmedien zum Metall maximal zu verlängern und gleichzeitig eine zuverlässige Haftungsvermittlung für die obere und untere Schicht zu bieten.
Die drei Schichtaufgaben getrennt betrachtet:
- Grundierung (Korrosionsschutz/Haftung): Die zinkreiche Epoxidgrundierung bietet durch Opferanoden des Zinkpulvers kathodischen Schutz und verankert sich fest an der gestrahlten Stahloberfläche.
- Zwischenbeschichtung (Verdickung/Barriere): Die epoxidhaltige eisenoxidglimmer-Zwischenbeschichtung blockiert durch dicken Film und Lamellen-Labyrintheffekt die Eindringwege von Wasser, Sauerstoff, Chloridionen usw.
- Decklack (Wetterbeständigkeit/Dekor): Epoxid-Polyurethan-Decklack oder aliphatischer Polyurethan-Decklack bietet UV-Beständigkeit, Glanz- und Farberhalt sowie Aussehen.
Das Forschungsarchiv fasst das Kombinationsprinzip klar als „Grundierung (Korrosionsschutz/Haftung) + Zwischenbeschichtung (Verdickung/Barriere) + Decklack (Wetterbeständigkeit/Dekor)“ zusammen und weist darauf hin, dass die Barrierewirkung der epoxidhaltigen eisenoxidglimmer-Zwischenbeschichtung von der „Verlängerung des Diffusionswegs der Korrosionsmedien durch Glimmerhämatit-Lamellen“ herrührt. Dies ist die Mechanismus-Hauptlinie, die in diesem Artikel entfaltet wird.
II. Lamellenschirmmechanismus von Glimmerhämatit (MIO)
Was die epoxidhaltige eisenoxidglimmer-Zwischenbeschichtung besonders macht, liegt im Kern am Pigment – Glimmerhämatit (Micaceous Iron Oxide, kurz MIO). Es ist eine α-Fe₂O₃ mit blättriger (lamellar/platy) Kristallform, wobei die Schuppendicke meist nur wenige Mikrometer beträgt und das Verhältnis von Durchmesser zu Dicke sehr groß ist. Während des Trocknens des Lackfilms neigen die Schuppen aufgrund von Scherung und Schwerkraft dazu, parallel und orientiert in der Beschichtungsebene angeordnet zu sein, wobei sie sich wie Dachziegel überlappen.
Dieser Lamelleneffekt kann aus drei Blickwinkeln verstanden werden:
1. Labyrintheffekt (Labyrinth/Maze Effect) verlängert den Diffusionsweg. Wenn Korrosionsmedien wie Wasser, Sauerstoff und Chloridionen versuchen, den Lackfilm zu durchdringen und das Stahlsubstrat zu erreichen, müssen sie an den orientiert angeordneten MIO-Schuppen vorbeigehen, wodurch der Weg vom „geraden Durchdringen“ zu einem „sich wiederholt windenden Labyrinth“ wird. Laut der qualitativen Beschreibung des Mechanismus der epoxidhaltigen eisenoxidglimmer-Zwischenbeschichtung im Forschungsarchiv entfaltet Glimmerhämatit seine Barrierewirkung genau durch „Verlängerung des Diffusionswegs der Korrosionsmedien“. Je länger der Weg, desto geringer der Medienfluss pro Zeiteinheit, und desto langsamer die elektrochemische Korrosionsrate des Stahlsubstrats.
2. Chemische Trägheit der Schuppen als stabile Barriere. Glimmerhämatit ist eine stabile Eisenoxidform, die selbst nicht an Korrosions-Elektroreaktionen teilnimmt und im Gegensatz zu einigen aktiven Rostschutzpigmenten auch nicht mit der Zeit verbraucht wird. Sobald es im Lackfilm orientiert angeordnet ist, fungiert es dauerhaft als physikalische Trennwand und weist eine gute Beständigkeit gegen Wetter, Hitze, Säuren und Laugen auf. Daher kann die epoxidhaltige eisenoxidglimmer-Zwischenbeschichtung auch bei lokaler Beschädigung des Decklacks und Eindringen von Medien ein erhebliches Maß an Barrierefähigkeit aufrechterhalten.
3. Lamellen senken den Gesamtpermeabilitätskoeffizienten und hemmen die Unterfilmkorrosion. Der dicke Epoxidmatrixkörper ist an sich dicht und weist eine niedrige Wasseraufnahme auf; durch Überlagerung der MIO-Lamellen sinkt die Permeabilität des Films für Wasser und Sauerstoff weiter. Wichtiger noch: Selbst wenn in einzelnen Bereichen kleine Defekte auftreten, kann die Lamellenstruktur die Korrosion lokal begrenzen und ihre Ausbreitung in die Umgebung verzögern – dies ist für große Stahlkonstruktionen beim Prinzip „punktförmige Defekte vergrößern sich nicht“ sehr entscheidend.
Es muss betont werden: Die Barriere von MIO ist eine physikalische Barriere. Sie bietet keinen kathodischen Schutz (das ist Sache der zinkreichen Grundierung) und beruht auch nicht auf chemischer Passivierung (das ist Sache von Pigmenten wie Zinkphosphat). Sie in die mittlere Schicht der Kombination zu setzen, dient genau dazu, dass die kathodische Schutz der Grundierung und die wetterbeständige Dekoration des Decklacks ihre jeweiligen Aufgaben erfüllen, während die Zwischenbeschichtung sich auf „Verdicken + Labyrinthbarriere“ konzentriert.
III. Epoxidfilmbildner: Zwei-Komponenten-Aminhärtungssystem
Der Filmbildner der epoxidhaltigen eisenoxidglimmer-Zwischenbeschichtung ist Epoxidharz, das normalerweise als Zweikomponentensystem geliefert wird: Komponente A ist die Mischung aus Epoxidharz, MIO, Füllstoffen und Hilfsmitteln, Komponente B ist der Aminhärter. Vor der Verarbeitung werden sie im Mischungsverhältnis kombiniert; die Epoxidgruppen des Epoxidharzes reagieren mit den aktiven Wasserstoffatomen des Aminhärters durch Additionspolymerisation zu einer dreidimensionalen Netzstruktur.
Der Grund, Epoxid statt Alkyd oder Acryl für die Zwischenbeschichtung zu wählen, liegt darin:
- Epoxid hat hohe Vernetzungsdichte und dichten Lackfilm, dessen Barrierewirkung an sich besser ist als bei oxidativ trocknenden Systemen wie Alkyd;
- Epoxid haftet stark auf gestrahlter Stahloberfläche und verträgt sich gut mit oberer und unterer Schicht;
- Epoxid ist beständig gegen chemische Medien und Wasser, geeignet als „dauerhaftes Gerüst“ in der mittleren Ebene der Kombination;
- Der Nachteil ist, dass Epoxid schlechte UV-Beständigkeit hat und bei direkter Outdoor-Bewitterung leicht pulverisiert, weshalb es vom Decklack abgedeckt werden muss und nicht allein als äußerste Schicht verwendet werden darf – dies ist der grundlegende Grund für seine Positionierung als „Zwischenbeschichtung“.
Aus Sicht der Normenbewertung unterliegt der VOC dieser Industrie-Schutzbeschichtung der GB 30981-2020 „Grenzwerte für schädliche Stoffe in Industrie-Schutzbeschichtungen“, und die Haftung wird nach GB/T 9286-1998 (entspricht ISO 2409, ASTM D3359) bewertet, wobei 0–5 Grade, 0/1 als ausgezeichnet (Abfall ≤5 %) gelten. Die hohe Haftung des Epoxidsystems ist ein wichtiger Grund, warum es in der „Grund–Mittel–Deck“-Kombination zur Haupt-Zwischenbeschichtung wird.
IV. Prinzip der Zwischenschichthaftung: Die Zwischenbeschichtung ist die „Brücke“ zwischen Grund und Deck
Bei schweren Korrosionsschutzkombinationen ist die größte Angst nicht, dass eine Einzelschicht nicht stark genug ist, sondern Zwischenschichtablösung – die Grundierung ist gut, der Decklack ist auch gut, aber die beiden Schichten „kleben nicht“, und sobald an der Grenzfläche Wasser eindringt, platzt alles ab. Die epoxidhaltige eisenoxidglimmer-Zwischenbeschichtung spielt hier die Schlüsselrolle als „Brückenschicht“.
Ihre Zwischenschichthaftung beruht auf zwei Punkten:
1. Chemische Affinität zur Grundierung. Die Epoxid-Zwischenbeschichtung und die zinkreiche Epoxidgrundierung gehören beide zum Epoxidsystem, mit ähnlicher Molekülstruktur, sodass sich zwischen den Schichten leicht gute Benetzung und eine gewisse chemische Bindung bilden, was weitaus zuverlässiger ist als die Kombination „Epoxidgrundierung + fremder Decklack“. Bei der Verarbeitung wird gefordert, die Zwischenbeschichtung innerhalb des „Überstreichfensters“ der Grundierung aufzutragen, oder die Zwischenbeschichtung sollte alte Epoxidschichten leicht anschleifen, um mechanischen Griff zu erhöhen.
2. Kompatible Übergang zum Decklack. Ob der Decklack Epoxid-Polyurethan oder aliphatischer Polyurethan ist, handelt es sich meist ebenfalls um ein Zweikomponenten-Vernetzungssystem, dessen Oberflächenenergie und Härtungsrhythmus gut mit der Epoxid-Zwischenschicht übereinstimmen, sodass die Zwischenschichthaftung leicht 0/1 erreicht. Die gewisse Rauheit der Zwischenbeschichtung (gebildet durch MIO-Schuppen und Spritznebel) bietet zudem dem Decklack eine mechanische Verankerungsfläche und verhindert, dass der Decklack auf glatter Fläche abrutscht.
In einem Satz: Die Zwischenbeschichtung schweißt die „kathodisch geschützte Grundierung“ und den „wetterbeständig dekorierten Decklack“ fest zusammen und ist die strukturelle Garantie dafür, dass das gesamte System nicht schichtet und nicht vorzeitig altert. Das Forschungsarchiv kennzeichnet die Zwischenbeschichtung im Abschnitt „Kombinationsprinzipien“ klar als „Verdickung/Barriere“, und die Zwischenschichthaftung ist die Voraussetzung, um „Barriere ohne Ablösung“ zu realisieren.
V. Verdickungsprinzip: Warum die Zwischenbeschichtung den Großteil der Filmdicke übernimmt
In schweren Korrosionsschutzkombinationen wird die Gesamttrockenfilmdicke (DFT, Dry Film Thickness) normalerweise von drei Schichten getragen, wobei die Zwischenbeschichtung oft den größten Anteil hat. Als Beispiel dient die im Forschungsarchiv zusammengefasste „typische Kombinationsfilmdicke für Epoxid-Polyurethan-Decklack“:
| Kombinationsebene | Empfohlene Trockenfilmdicke (DFT) | Anzahl der Schichten |
|---|---|---|
| Zinkreiche Epoxidgrundierung | 70–80 µm | 1 Schicht |
| Epoxidhaltige eisenoxidglimmer-Zwischenbeschichtung | 100–150 µm | 1–2 Schichten |
| Epoxid-Polyurethan-Decklack | 100–120 µm | 2 Schichten |
Wie man sieht, liegt die Dicke der Zwischenbeschichtung von 100–150 µm fast gleichauf mit oder übersteigt sogar die Summe von Grundierung und Decklack. Warum ist das so konzipiert?
1. Eine Barriereschicht braucht „ausreichende Dicke“, um sinnvoll zu sein. Die Schutzlebensdauer der physikalischen Barriere steigt grob mit zunehmender Filmdicke – je dicker der Lackfilm, den die Medien durchdringen müssen, desto länger die Zeit bis zum Erreichen des Metalls. Die Aufgabe des „Verdickens“ der relativ kostengünstigen und leistungsstabilen epoxidhaltigen eisenoxidglimmer-Zwischenbeschichtung zu übertragen, ist wirtschaftlicher, als die Dicke auf die teure zinkreiche Grundierung oder den Decklack zu häufen.
2. MIO-Lamellen orientieren sich bei hoher Filmdicke vollständiger.Eine dickere Nassfilmschicht bietet den Schuppen während dem Ablaufen und Trocknen mehr Raum, um sich parallel abzusetzen und orientiert anzuordnen, wodurch der Labyrinth-Effekt vollständiger wird; bei einer zu dünnen Schicht neigen die Schuppen dazu, aufrecht zu stehen oder ungeordnet zu stapeln, wodurch die Abschirmeffizienz sinkt. Dies erklärt auch, warum die Zwischenbeschichtung oft in 1–2 Schichten ausgeführt wird und eine einzelne Schicht bereits 80–100 µm und mehr erreichen kann.
3. Wirtschaftlichkeit: Mit der Zwischenbeschichtung die Gesamtdicke zu erreichen, ist am kostengünstigsten. Die zinkreiche Grundierung enthält eine große Menge Zinkpulver und ist teuer; die Decklackierung erfordert wetterbeständige Harze und Pigmente und ist ebenfalls nicht billig. Die epoxidharzbasierte Eisenglimmer-Zwischenbeschichtung verwendet hauptsächlich MIO als stabilen Füllstoff und bietet bei großer Schichtdicke und Abschirmung gleichzeitig deutlich geringere Materialkosten als die Lösung, „die Dicke komplett mit Grundierung oder komplett mit Decklack aufzufüllen“.
4. Pufferung von Spannungen, Überbrückung von Fehlstellen. Eine dickere Zwischenbeschichtung kann geringe Unebenheiten des Untergrunds und lokale Fehler der Grundierung absorbieren, verringert das Auftreten von Nadelstichen und Fehlstellen in der Decklackierung durch Oberflächenunebenheiten und verbessert die Integrität des gesamten Systems.
Daher ist „Verdickung der Zwischenbeschichtung“ kein Pfusch, sondern eine vernünftige, ingenieurtechnische Wahl, die Schutzlebensdauer und Kosten in Einklang bringt – vorausgesetzt, ihre Filmdicke, der Überlackierungsabstand und die Haftung zu den angrenzenden Schichten sind kontrolliert.
Sechs. Epoxidharz-Eisenglimmer-Zwischenbeschichtung vs. Zwischenbeschichtung mit gewöhnlichen Füllstoffen
Um den Wert der epoxidharzbasierte Eisenglimmer-Zwischenbeschichtung (MIO) klar zu erkennen, ist ein direkter Vergleich mit einer Epoxid-Zwischenbeschichtung, die nur gewöhnliche inerte Füllstoffe (wie Schwerspat, Talkum, Bariumsulfat) verwendet, am anschaulichsten:
| Vergleichsdimension | Epoxidharz-Eisenglimmer-Zwischenbeschichtung (MIO) | Epoxid-Zwischenbeschichtung mit gewöhnlichen Füllstoffen |
|---|---|---|
| Abschirmmechanismus | Schicht-Labyrinth-Effekt + dichte Epoxidmatrix | Nur dichte Matrix, keine Schichtverlängerung des Pfads |
| Medium-Diffusionspfad | Durch Schuppen wiederholt abgelenkt, deutlich verlängert | Nahezu geradlinige Durchdringung, kurzer Pfad |
| Korrosionskontrolle an Fehlstellen | Schuppen begrenzen Ausbreitung, lokal kontrollierbar | Fehlstellen neigen zur Ausbreitung nach allen Seiten |
| Schichtzwischenhaftung | Rauheit fördert Verankerung der Decklackierung, gute Affinität | Je nach Füllstoff und Prozess, etwas schwächere Verankerung |
| Temperatur-/Wetterstabilität | MIO chemisch inert, stabil | Abhängig von Füllstoff, teils wasseraufnahmefreudig |
| Kosteneinstufung | Mittel (MIO als Hauptfüllstoff) | Niedrig (gewöhnliche Füllstoffe) |
| Typische Verwendung | Schicht in schwerer Korrosionsschutz-Basis-Zwischen-Decksystem | Allgemeiner Korrosionsschutz oder dekorative Zwischenschicht |
Das Fazit ist klar: Auch eine Zwischenbeschichtung mit gewöhnlichen Füllstoffen kann „verdickt“ werden, bietet aber nicht die schichtstufenartige Labyrinthabschirmung von Eisenoxidglimmer. In C4-, C5- und höheren Korrosionsumgebungen oder bei hohen Anforderungen an die Auslegungslebensdauer ist die epoxidharzbasierte Eisenglimmer-Zwischenbeschichtung nahezu Standard für die Zwischenschicht; nur in C2–C3 mit geringer Korrosion und kurzer Lebensdauer kann eine Zwischenbeschichtung mit gewöhnlichen Füllstoffen zur Kostenreduktion verwendet werden.
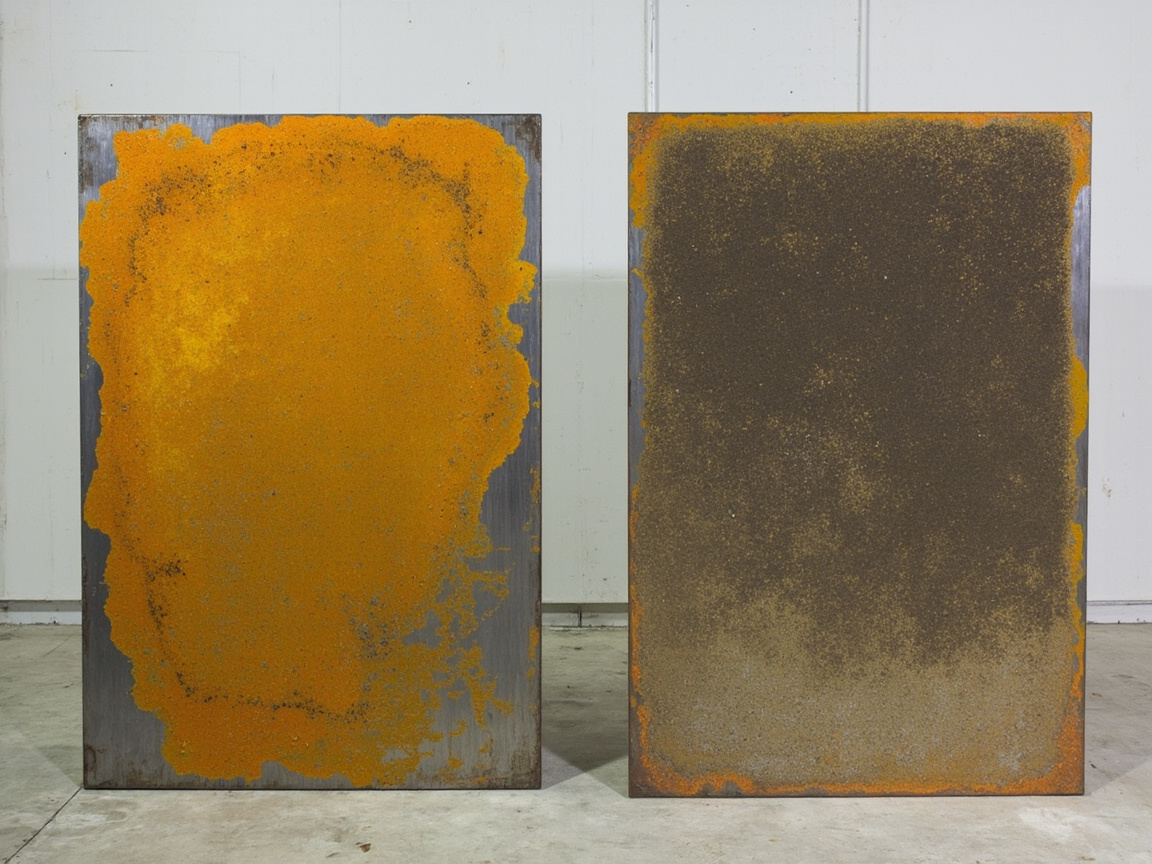
Sieben. Position im ISO-12944-System
ISO 12944-2018 ist der internationale Hauptstandard für Korrosionsschutzbeschichtungen von Stahlkonstruktionen; er beschreibt die Umgebungshärte mit Korrosionsklassen von C2 (niedrig) bis CX (extrem, offshore) und legt das Auslegungskonzept „Grundierung + Zwischenbeschichtung + Decklack“ fest. Die epoxidharzbasierte Eisenglimmer-Zwischenbeschichtung ist genau eine der gängigsten Zwischenschicht-Optionen in diesem Standardrahmen.
Die epoxidharzbasierte Eisenglimmer-Zwischenbeschichtung in den Kontext von ISO 12944 gestellt:
- Korrosionsklasse und Schichtdicke der Kombination sind positiv korreliert. Je härter die Umgebung (C4→C5→CX), desto höher die geforderte Gesamt-DFT, und desto ausgeprägter die Wirkung der Verdickung der Zwischenbeschichtung. Forschungsunterlagen fassen die ISO-12944-Klassenbereiche als C2 (niedrig)–C5 (sehr hoch)–CX (extrem, offshore) sowie die Eintauchumgebungen Im1–Im3 zusammen.
- Kombinationsauslegung folgt „Basis–Zwischen–Decke“. Die vom Standard empfohlenen Haltbarkeitsjahre (niedrig/L, mittel/M, hoch/H, sehr hoch/VH) werden vom gesamten System gemeinsam bestimmt; die Dicke und Abschirmung der Zwischenbeschichtung erhöhen die erreichbare Lebensdauer direkt. Beispielsweise wird in den Unterlagen erwähnt, dass eine bestimmte ultra-hochfestkörperige epoxidharzbasierte zinkreiche Grundierung unter C5 gemäß ISO 12944-6 die Haltbarkeitsklasse „sehr hoch (VH)“ erreicht; solch ein Hochleistungssystem kombiniert zwangsläufig eine dicke Eisenglimmer-Zwischenbeschichtung.
- Oberflächenbehandlung ist Voraussetzung. ISO 12944 fordert Strahlen von Kohlenstoffstahl auf Sa 2½ (ISO 8501-1), Rauheit typischerweise 30–75 µm; Forschungsunterlagen führen ebenfalls „Kohlenstoffstahl-Strahlen Sa 2½“ in mehreren Industrielack-Einträgen als empfohlene Behandlungsstufe auf. Ohne zulässigen Strahluntergrund hält auch die beste Eisenglimmer-Zwischenbeschichtung nicht.
Ein praktisches ingenieurtechnisches Urteil: Je höher die Korrosionsklasse, desto weniger darf an der Zwischenbeschichtung gespart werden; je länger die Auslegungslebensdauer, desto mehr muss die Filmdicke der Zwischenbeschichtung an die obere Grenze der Norm gebracht werden. Das Budget von „Decklack verdicken“ auf „Zwischenbeschichtung verdicken“ zu verlagern, ist oft ein kosteneffizienterer, konformer Weg.
Acht. Typische Kombinationslösung: Basis + Zwischen + Decke
Um die vorherigen Mechanismen in ein umsetzbares System zu überführen, ist die klassischste Kombination:
Epoxidharz-Zinkgrundierung + Epoxidharz-Eisenglimmer-Zwischenbeschichtung + Epoxid-Polyurethan-Decklack
Die Forschungsunterlagen geben für „Epoxid-Polyurethan-Decklack (Zusammenfassung inländischer Produktparameter)“ genau diese empfohlene Kombination und Filmdicke an: Grundierung 70–80 µm (1 Schicht), Zwischenbeschichtung 100–150 µm (1–2 Schichten), Decklack 100–120 µm (2 Schichten). Gleichzeitig nennen die Unterlagen die Umgebungs- und Verarbeitungsbeschränkungen dieser Kombination:
- Umgebungsanforderungen: Temperatur 5–35℃, relative Luftfeuchte ≤ 80%, Untergrundtemperatur mindestens 3℃ über Taupunkt;
- Verarbeitungsart: Airless-Spritzen / Druckluftspritzen bevorzugt, Pinseln/Rollen nur für kleine Flächen;
- Verpackung und Lagerung: Basisharz 20 kg + Härter 4 kg, Lagerung 5–35℃, Haltbarkeit 12 Monate;
- Sicherheit: Enthält Isocyanat-Härter, Einatmen schädlich, benötigt Belüftung + Atemschutzmaske + Schutzbrille + Chemikalienschutzhandschuhe.
Zwei ergänzende Punkte aus Sicht der Materialauswahl:
Zur Festkörper- und VOC von Grundierungen. Für niedrige VOC kann der Weg ultra-hochfestkörperiger epoxidharzbasierter zinkreicher Grundierungen verfolgt werden – in den Forschungsunterlagen erreicht Jotun Barrier 80 UHS ein Volumenfestkörper von 85 ± 2 %, VOC (gemäß GB 30981 / GB/T 34682) von 134 g/L, Zinkpulver entspricht ASTM D520 Type II und erfüllt die Zusammensetzungsanforderungen von ISO 12944-5. Die Kombination aus hochfestkörperiger zinkreicher Grundierung und dickfilmiger Eisenglimmer-Zwischenbeschichtung erreicht die Ziel-DFT in weniger Schichten und senkt VOC sowie Arbeitszeit.
Zur wetterbeständigen Wahl des Decklacks. Für Außenbewitterung sollte aliphatischer Polyurethan-Decklack zur Glanz- und Farberhaltung bevorzugt werden; bei reiner Nichtbewitterung oder Innenausrüstung ist auch aromatischer Epoxid-Polyurethan-Decklack akzeptabel. Die Wetterbeständigkeitsklasse des Decklacks bestimmt die Lebensdauer des Gesamtsystems in der äußersten Schicht, aber die Abschirmung der Zwischenbeschichtung bestimmt, „wie lange es darunter aushält, sobald der Decklack minimal beschädigt ist“.
Kexin New Materials (kexinMaterials) liefert derartige schwere Korrosionsschutzsysteme normalerweise in der Reihenfolge „Korrosionsklasse → Ziel-DFT → Drei-Harz-Verhältnis Basis-Zwischen-Decke → Verarbeitungsprozesskarte“, anstatt nur eine einzelne Dose Zwischenbeschichtung zu verkaufen. Bei Projekten wie Brücken, Windkraft und chemischen Tanks kann diese systematische Lieferung Schichtzwischenhaftung und Gesamtdicke auf einmal festlegen und das Kompatibilitätsrisiko durch schrittweise Vor-Ort-Substitution verringern.
Neun. Verarbeitungs- und Oberflächenbehandlungspunkte
So gut die epoxidharzbasierte Eisenglimmer-Zwischenbeschichtung auch ist, ihre Leistung muss durch normgerechte Verarbeitung eingelöst werden. In Kombination mit den allgemeinen Industrielack-Anforderungen aus den Unterlagen gelten folgende Punkte:
1. Oberflächenbehandlung. Kohlenstoffstahl strahlen auf Sa 2½ (ISO 8501-1), Rauheit 30–75 µm; Edelstahl erfordert Aufrauen mit nichtmetallischem Strahlmittel. Öl, Salze und loser Rost müssen entfernt werden, sonst leiden Schichtzwischenhaftung und Abschirmung.
2. Umgebungsbedingungen. Während Verarbeitung und Aushärtung Temperatur 5–35℃, relative Luftfeuchte ≤ 80%, und Untergrundtemperatur mindestens 3℃ über Taupunkt, um Kondensatbildung mit Schichtweißung und Haftungsverlust zu vermeiden. Bei niedrigen Wintertemperaturen sollte kalthärtende Epoxidtype gewählt werden.
3. Beschichtungsart. Airless-Spritzen bevorzugt, sichert Dickfilm und gleichmäßige Zerstäubung; Druckluftspritzen ebenfalls möglich; Pinseln/Rollen nur für kleine Reparaturflächen. Die Zwischenbeschichtung erreicht in einer Schicht bereits beachtliche Dicke, aber zu dicke Einzelschicht mit Ablaufen vermeiden, bei Bedarf in 1–2 Schichten teilen.
4. Überlackierungsabstand. Zwischenbeschichtung muss innerhalb des überlackierbaren Fensters der Grundierung aufgebracht werden; nach Durchtrocknung der Zwischenbeschichtung Decklack, leichtes Zwischenschleifen verbessert Verankerung. Genauer Abstand laut Produktdatenblatt, stark von Temperatur und Feuchte abhängig.
5. Filmdickenkontrolle. Nassfilmkarte + Trockenfilmdickenmessgerät (DFT) doppelt kontrollieren, sicherstellen dass Zwischenbeschichtung den Zielbereich 100–150 µm erreicht – weder zu dünn (Abschirmung schwächer) noch zu dick (innere Spannungsrisse).
6. Sicherheit. Das Epoxidsystem enthält zwar wie der Polyurethan-Härter kein Isocyanat, ist aber dennoch lösemittelhaltige Chemikalie; Verarbeitung erfordert Belüftung, Handschuhe und Schutzbrille, Altfarbe und -gebinde als Gefahrstoffabfall entsorgen.
Zehn. Auswahlhinweise und häufige Irrtümer
Empfehlung: Zuerst nach ISO 12944 Korrosionsklasse und Auslegungslebensdauer festlegen, dann Gesamt-DFT rückrechnen und die „Verdickung“ hauptsächlich der epoxidharzbasierte Eisenglimmer-Zwischenbeschichtung zuweisen; Decklack je nach Bewitterung aliphatisch oder aromatisch wählen; Grundierung je nach kathodischem Schutzbedarf zinkreich wählen. Alle drei synergisch, statt einzeln maximiert.
Häufige Irrtümer:
- Irrtum 1: Zwischenbeschichtung dient nur zum Auffüllen der Dicke.Falsch. Es bietet Labyrinthabschirmung und Zwischenschichtbrückung und ist der Schlüssel dafür, dass das System nicht vorzeitig altert.
- Irrtum 2: Normale Füllstoff-Zwischenbeschichtung ist dasselbe wie Glimmereisenoxid. Falsch. Ohne die Schuppen ist der Abschirmungsweg kürzer, was in hochkorrosiven Umgebungen ein hohes Risiko darstellt.
- Irrtum 3: Epoxid-Zwischenbeschichtung kann als Decklack verwendet werden. Falsch. Epoxid ist nicht UV-beständig, pulverisiert im Freien direkt und muss von einem Decklack abgedeckt werden.
- Irrtum 4: Je dicker die Schicht, desto besser. Falsch. Zu dick führt zu Rissbildung durch innere Spannungen und zum Ablaufen, die Dicke sollte im normgerechten Bereich kontrolliert werden.
- Irrtum 5: Zwischenbeschichtung weglassen und nur Grundierung + Decklack machen. Bei C4 oder höher bzw. bei Langzeit-Auslegung nicht empfohlen, da Gesamtabschirmung und Verdickung unzureichend sind.
Man sollte das Denken der „Schwerkorrosionsschutz-Kombination“ vom Einzelgebinde zur Systemebene heben; hierzu kann auch wie man im Kontext der Öl-zu-Wasser-Umstellung wasserverdünnbare Industriebeschichtungen auswählt: Harzsysteme und Anwendungsbedingungen als Referenz dienen, um das System-Migrationsverhalten von Industrie-Schutzbeschichtungen unter Umweltdruck zu verstehen; für Szenarien, die an hochfesten lösemittelhaltigen Systemen festhalten, bietet wann ölhaltige Farben zu wählen sind (Grenze zwischen ölhaltig und wasserverdünnbar) Klarheit zur Abgrenzung. Wer eine Gesamtbetrachtung zwischen Öl- und Wassersystemen möchte, findet in wie man zwischen ölhaltigen und wasserverdünnbaren Beschichtungen wählt: Systematischer Vergleich von Leistung bis Kosten einen breiteren Entscheidungsrahmen.
XI. Einfluss von MIO-Qualität, Partikelgröße und Verarbeitung auf die Abschirmeffizienz
Der Abschirmeffekt von epoxidhaltiger Glimmereisenoxid-Zwischenbeschichtung entsteht nicht automatisch durch das „Hinzufügen von Glimmereisenoxid“, sondern wird von drei Faktoren begrenzt, die bei Auswahl und Abnahme zu prüfen sind:
1. Schuppenmorphologie und Aspektverhältnis. Ein wirklich wirksames MIO sollte blättchenförmig mit hohem Aspektverhältnis sein, um im Film parallel versetzt ein Labyrinth zu bilden. Sind die Partikel zu grob oder körnig, sinkt die Abschirmeffizienz; zu fein schwächt den Schuppencharakter und erschwert die Ausrichtung. Hochwertige MIO-Zwischenbeschichtungen stellen klare Anforderungen an Schuppenmorphologie und Sieblinie des Rohstoffs; bei Beschaffung sollte die Rohstoffspezifikation angefordert statt nur auf den Schriftzug „enthält Glimmereisenoxid-Pigment“ zu achten.
2. Grad der orientierten Anordnung. Ob die Schuppen parallel zur Filmebene liegen, hängt von Applikationsart, Nassfilmdicke und Ablaufzeit ab. Airless-Spritzen mit guter Zerstäubung und dickem Nassfilm gibt den Schuppen ausreichend Zeit zum Sedimentieren und Orientieren; Streichen und Rollen erzeugt ungleichmäßige Scherung und etwas schlechtere Orientierung. Daher wird für Zwischenbeschichtungen bevorzugt Airless-Spritzen – nicht nur aus Effizienz, sondern auch für die Abschirmqualität.
3. Pigmentvolumenkonzentration (PVC) und kritischer Punkt. Zu hoher MIO-Anteil erhöht die Porosität und senkt die Haftung; zu niedrig unterbricht die Schuppenschicht und das Labyrinth reißt ab. Ausgereifte Rezepturen halten die PVC in einem Bereich, der durchgehende Verschachtelung bei gleichbleibender Haftung und Zähigkeit erlaubt. Die Baustelle muss die PVC nicht selbst berechnen, sollte aber durch Gitterschnitt-Haftung (GB/T 9286, Klasse 0/1) und Salzsprühnebel (GB/T 1771-2007, Schwerkorrosion bis 1000–3000 h) prüfen, ob das Produkt normgerecht ist.
XII. Rückschluss der Schichtdickenkonfiguration aus der Korrosionsklasse
Man verknüpfe „Korrosionsklasse → Gesamt-DFT → Zwischenbeschichtungsdicke“ zu einer Nachschlagetabelle für die Baustelle (maßgeblich sind Entwurfsunterlagen und ISO 12944 Haltbarkeit; Tabelle zeigt basierend auf Forschungsarchiv-Parametern):
| Korrosionsklasse (ISO 12944) | Umgebungsbeispiel | Empfohlene Gesamt-DFT-Richtung | Zwischenbeschichtung (Glimmereisenoxid) Richtung |
|---|---|---|---|
| C2–C3 (niedrig–mittel) | Trockene Innenräume, Stadtatmosphäre | Niedriger | Verdünnbar oder durch normale Füllstoffe ersetzbar |
| C4 (hoch) | Industrieatmosphäre, Küste | Mittelhoch | 100–150 µm Standardkonfiguration |
| C5 (sehr hoch) | Schwerindustrie, Küstennähe | Hoch | Bis 150 µm, mehrere Schichten |
| CX (extrem) | Offshore, Bohrplattformen | Sehr hoch | Dickfilm + Verbundabschirmung |
Die Bedeutung dieser Tabelle: Je aggressiver die Umgebung, desto voller muss die Zwischenbeschichtung sein. Das Budget von „dicken Decklack“ auf „dicke Zwischenbeschichtung“ zu verschieben, ist oft der kosteneffizientere konforme Weg, da die Hauptaufgabe des Decklacks Bewitterungsbeständigkeit und Dekoration ist, während Verdickung und Abschirmung von der Zwischenbeschichtung getragen werden sollten.
XIII. Überlackierungskompatibilität und Vermeidung von Zwischenschichtversagen
Ob die Kombination langfristig haftet, hängt stark von Überlackierungsfenster und Kompatibilität ab:
- Grundierung→Zwischenschicht: Epoxid-Zinkstaubgrundierung innerhalb des Überlackierungsfensters mit Glimmereisenoxid-Zwischenbeschichtung beschichten; gleiches Epoxidsystem sorgt für gute Affinität; bei starker Zinksalzbildung oder Überschreitung des Fensters leicht anschleifen und Haftung prüfen.
- Zwischenschicht→Decklack: Nach Trocknung der Zwischenschicht Decklack aufbringen, leicht zwischenschleifen für Ankerung; aliphatischer Polyurethan-Decklack passt gut zur Epoxid-Zwischenschicht, Haftung leicht Klasse 0/1.
- Kein wahlloses Mischen von Systemen: Auf Epoxid-Zwischenbeschichtung darf nicht direkt ein unbekannter Decklack mit schlechter Haftung; bei Renovierung bei unbekanntem Altsystem zuerst Kompatibilitätstest, erst nach bestandener Prüfung großflächig beschichten.
„Überlackierungsfenster, Zwischenschleifen, Haftungsprüfung“ in den Verfahrensschein zu schreiben, kostet viel weniger als nachträgliches Ausbessern. Das ist der Kernwert systemischer Lieferung gegenüber Einzelgebinde-Einkauf.
Häufige Fragen
1. Was ist die Kernfunktion von epoxidhaltiger Glimmereisenoxid-Zwischenbeschichtung?
Sie ist die Mittelschicht in der Schwerkorrosions-„Grund–Mittel–Deck“-Kombination; Kernaufgabe ist Verdickung und Abschirmung: Die Glimmereisenoxid-Schuppen verlängern den Diffusionsweg korrosiver Medien (Labyrintheffekt) und bieten der Zinkstaubgrundierung und Polyurethan-Deckbeschichtung Schichtbrückung. Sie übernimmt weder kathodischen Schutz (Grundierung) noch Bewitterung (Decklack).
2. Warum kann Glimmereisenoxid (MIO) korrosive Medien abschirmen?
MIO ist blättchenförmiges α-Fe₂O₃, das im Film orientiert parallel liegt und sich überlappt, wodurch der Pfad von Wasser, Sauerstoff und Chloridionen vom geraden Weg zu einem mehrfach geknickten Labyrinth wird und die Zeit bis zum Stahlsubstrat deutlich verlängert; zudem ist MIO chemisch inert und stabil als physikalischer Trenner ohne Abbau über Zeit.
3. Wie dick sollte die Zwischenbeschichtung sein?
Laut Forschungsarchiv beträgt die empfohlene Trockenfilmdicke von epoxidhaltiger Glimmereisenoxid-Zwischenbeschichtung in typischen Kombinationen 100–150 µm (1–2 Schichten) und stellt fast den größten Anteil der Gesamtschicht dar. Konkret aus ISO 12944 Korrosionsklasse und Designlebensdauer ableiten und mit Dickenmessgerät im Bereich halten.
4. Kann epoxidhaltige Glimmereisenoxid-Zwischenbeschichtung allein als Decklack im Freien genutzt werden?
Nein. Epoxidharz ist UV-empfindlich, pulverisiert unter direkter Sonne, verliert Glanz und Abschirmung. Es muss von bewitterungsbeständigem Decklack (Epoxid-Polyurethan oder aliphatischer Polyurethan) abgedeckt werden, bleibt stets „Zwischenschicht“.
5. Unterscheidet sich MIO-Zwischenbeschichtung stark von normaler Füllstoff-Zwischenbeschichtung?
Deutlich. Normale Füllstoff-Zwischenbeschichtung schirmt nur durch dichte Matrix, Medien dringen fast gerade ein; Glimmereisenoxid-Zwischenbeschichtung hat Labyrintheffekt und begrenzt Korrosionsausbreitung an Defekten. Bei niedriger Korrosion und kurzer Lebensdauer Füllstoff zur Kostenreduktion ok; bei C4/C5 und höher Glimmereisenoxid empfohlen.
6. Wie wird die Haftung der Zwischenbeschichtung zu den angrenzenden Schichten sichergestellt?
Durch Systemaffinität (Epoxidgrund+Epoxidmittel+Polyurethan deck molekular ähnlich, gut benetzbar) und mechanische Verankerung (MIO-Schuppen und Rauheit durch Spritzen fördern Decklack-Verzahnung). Verarbeitung: Zwischenbeschichtung im Überlackierungsfenster der Grundierung, nach Trocknung leicht schleifen vor Decklack.
7. Welche Oberflächenvorbereitung ist nötig?
Stahl empfohlen Strahlen auf Sa 2½ (ISO 8501-1), Rauheit 30–75 µm; Edelstahl mit nichtmetallischem Strahlmittel ankratzen. Öl, Salz, Flugrost entfernen, sonst versagt Zwischenhaftung und Abschirmung.
8. Welche Umgebungsanforderungen bei Verarbeitung?
Laut Archiv für Epoxid-Polyurethan-Decklack: Temperatur 5–35℃, rel. Feuchte ≤ 80%, Substrattemperatur 3℃ über Taupunkt gegen Kondensat. Im Winter niedrigtemperaturhärtende Epoxide und Airless für gleichmäßigen Dickfilm.
9. Kann Zwischenbeschichtung weggelassen werden (nur Grundierung+Decklack)?
Bei C2–C3 niedriger Korrosion und kurzer Auslegung evtl. vereinfachbar; bei C4+ und Langzeit-Schwerkorrosion nicht empfohlen. Zwischenbeschichtung trägt Verdickung und Abschirmung, Wegfall führt zu unzureichendem DFT, kurzem Medienpfad und vorzeitigem Systemalter.
Empfohlene Lektüre
- wie man im Kontext der Öl-zu-Wasser-Umstellung wasserverdünnbare Industriebeschichtungen auswählt: Harzsysteme und Anwendungsbedingungen: Schwerkorrosionssystem-Denken von lösemittelhaltig auf wasserverdünnbare Industrie-Schutzbeschichtung erweitern, System-Migration unter Umweltdruck verstehen.
- wann ölhaltige Farben zu wählen sind (Grenze zwischen ölhaltig und wasserverdünnbar): Grenzen klären, wo hochfeste lösemittelhaltige Epoxid-/Polyurethan-Systeme unersetzlich bleiben.
- Rezepturwissenschaft und Verarbeitung wasserverdünnbarer Holzbeschichtungen: aus Holzperspektive die „Grund–Mittel–Deck“-Systemlogik ergänzen, Schicht-Synergie übergreifend verstehen.