Nelle combinazioni di verniciatura protettiva pesante, la vernice epossidica ricca di zinco si occupa della "protezione elettrochimica", la finitura poliuretanica alifatica della "resistenza agli agenti atmosferici e estetica", mentre lo strato intermedio posto in mezzo, spesso il più spesso — la vernice intermedia epossidica a ossido di ferro micaceo (nel settore comunemente detta "vernice intermedia a ferro micaceo" o "epossidico a ferro micaceo") — assume un ruolo sottovalutato ma cruciale: l'ispessimento e lo schermo. Non contiene zinco, non si affida alla protezione catodica, né affronta direttamente i raggi UV, ma con un principio fisico apparentemente semplice allunga notevolmente il percorso di penetrazione di acqua, ossigeno e ioni cloruro verso la superficie dell'acciaio, prolungando così considerevolmente la vita dell'intero sistema. Questo articolo spiega sistematicamente, dalla morfologia lamellare dell'ossido di ferro micaceo (MIO, Micaceous Iron Oxide), al suo arrangiamento a strati sovrapposti, al modello matematico di schermatura fino alla combinazione ingegneristica, il meccanismo di funzionamento e i punti chiave di progettazione della vernice intermedia a ferro micaceo, aiutando gli ingegneri a comprendere correttamente "perché lo strato intermedio è di solito il più spesso" e come utilizzarlo correttamente e a fondo in ambienti severi come ponti, serbatoi e piattaforme offshore.
Kexin New Materials (kexinMaterials) nelle combinazioni per ponti, serbatoi e piattaforme offshore, utilizza generalmente la vernice intermedia epossidica a ferro micaceo come strato principale portante dello spessore totale del film secco, e determina il suo spessore per singola mano e totale in base alla tabella delle combinazioni ISO 12944-5, garantendo che lo spessore di schermatura e la divisione funzionale tra strato di fondo e di finitura siano coerenti, trasformando l'"ispessimento" in un dato verificabile anziché in una promessa verbale, e facilitando al supervisore la verifica per tratti in base ai dati.
I. Che cos'è la vernice intermedia a ossido di ferro micaceo
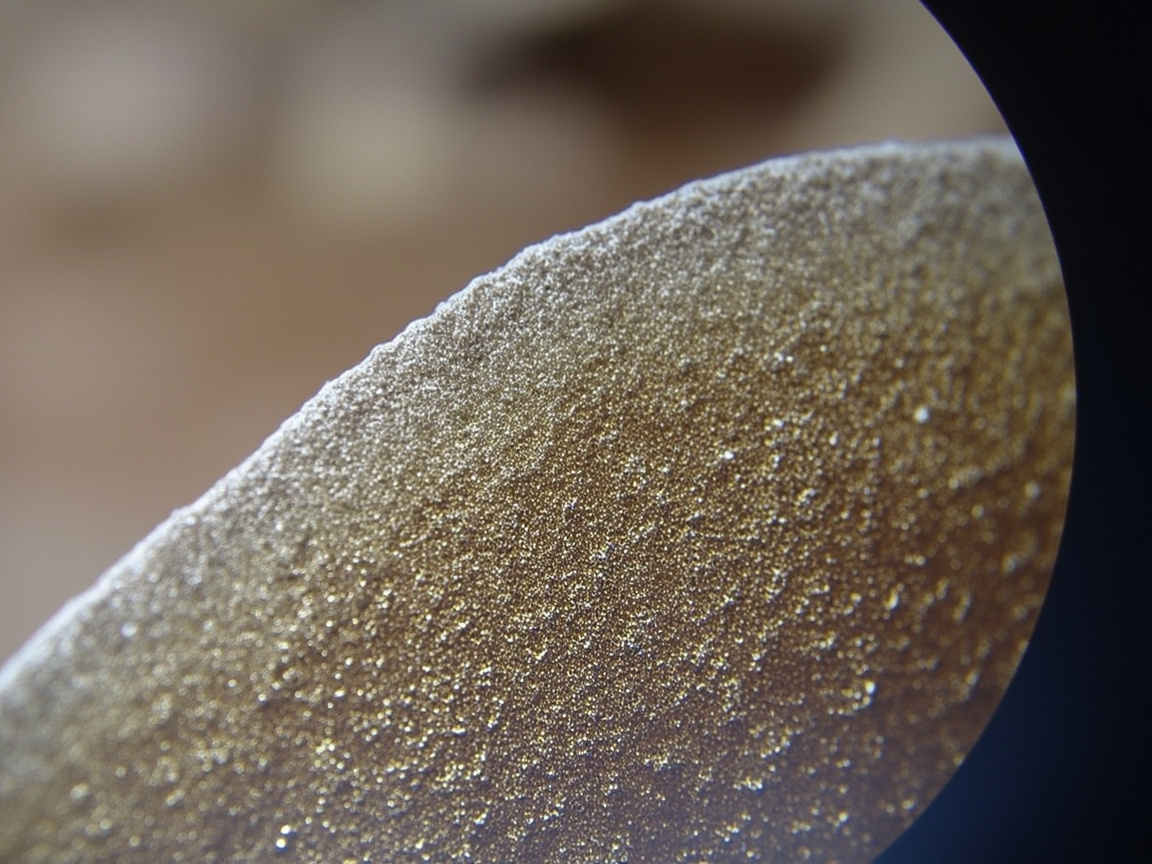
L'ossido di ferro micaceo (MIO) è una scaglia di α-Fe₂O₃ naturale o sintetica, con cristalli a forma di lamelle sottili, elevato rapporto dimensione-spessore (spesso da 10:1 a decine a uno), chimicamente stabile, inerte, insolubile in acqua. Aggiungendolo in alta percentuale a un sistema epossidico e macinando per dispersione si ottiene la vernice intermedia epossidica a ferro micaceo. Dopo l'indurimento, innumerevoli lamelle di MIO nel film di vernice giacciono parallele e sovrapposte nello strato, ricoprendosi a strati come le tegole di un tetto. Questa struttura apparentemente semplice è tuttavia una delle soluzioni di schermatura lamellare più mature e convenienti nell'ingegneria anticorrosione pesante.
Appartiene allo "strato intermedio (intermediate / tie coat)", situato tra primer e finitura, la cui funzione principale non è decorativa (il colore è per lo più grigio scuro, rosso-marrone), ma aumentare lo spessore di schermatura, rafforzare l'adesione tra gli strati, uniformare gli stress della combinazione. Comprendere il suo posizionamento è la chiave per capire la logica di stratificazione dell'intera combinazione — non è un sostituto del primer, né una versione ispessita della finitura, ma uno "strato di schermatura" indipendente. Nelle norme della serie ISO 12944, questa divisione a tre strati "il primer fornisce protezione catodica, lo strato intermedio fornisce schermatura e ispessimento, la finitura fornisce resistenza agli agenti atmosferici" viene ripetutamente enfatizzata come quadro di base per la progettazione delle combinazioni; qualsiasi modifica che ometta lo strato intermedio indebolisce direttamente il livello di durabilità del sistema.
II. Meccanismo di schermatura: l'"effetto labirinto" dei riempitivi lamellari
La capacità anticorrosiva della vernice intermedia a ferro micaceo deriva dall'effetto labirinto (labyrinth / tortuous path) generato dalla disposizione fisica delle lamelle di MIO:
- I mezzi corrosivi (H₂O, O₂, Cl⁻, SO₂) per attraversare il film e raggiungere il substrato di acciaio devono serpeggiare lungo gli interstizi tra le lamelle;
- Ogni strato di lamelle parallele aggiuntivo costringe il percorso di penetrazione rettilineo a piegarsi una volta, moltiplicando la distanza di diffusione efficace;
- Secondo la legge di diffusione di Fick, la velocità di penetrazione è inversamente proporzionale alla lunghezza del percorso di diffusione: più lungo è il percorso, minore è la quantità di mezzo che raggiunge il substrato per unità di tempo, e minore è la velocità di corrosione.
Una metafora intuitiva: le tegole piatte impediscono alla pioggia di cadere verticalmente sul tetto, costringendola a scorrere serpeggiando lungo le fessure — le lamelle di MIO sono le "tegole" nel film di vernice. Questo è il motivo per cui lo strato intermedio, senza polvere di zinco, può comunque migliorare significativamente la durabilità, e la base fisica per cui può prolungare notevolmente la vita della combinazione anche senza fornire protezione catodica. Va sottolineato che l'effetto labirinto "allunga" anziché "bloccare" il percorso di penetrazione, pertanto deve cooperare con la protezione catodica dello strato inferiore e la finitura resistente agli agenti atmosferici dello strato superiore, per ridurre la velocità di corrosione complessiva a un intervallo accettabile. Preso isolatamente, il valore dello strato intermedio singolo non è completo.
III. Soglie di morfologia lamellare e contenuto
La premessa perché il meccanismo funzioni è che il MIO deve possedere sufficiente rapporto dimensione-spessore e concentrazione volumetrica:
- Rapporto dimensione-spessore: più la lamella è piatta e grande (alto rapporto dimensione-spessore), migliore è la schermatura; se durante la produzione o la dispersione viene macinata eccessivamente riducendola a granuli, degenera in un riempitivo ordinario e l'effetto labirinto scompare completamente. Pertanto il processo produttivo e di dispersione del pigmento MIO deve proteggere le lamelle da danni, ed è questa la fonte centrale delle differenze di durata tra prodotti simili.
- Concentrazione volumetrica del pigmento (PVC): la PVC della vernice intermedia a ferro micaceo è generalmente elevata (può avvicinarsi o superare leggermente la CPVC e formare comunque il film), per garantire la densità di impilamento delle lamelle; ma un eccesso causa legante insufficiente, riduzione dell'adesione e facile fessurazione. L'ISO 12944-5 fornisce requisiti minimi chiari di film secco per i sistemi di strato intermedio contenenti MIO nelle combinazioni, anziché un semplice numero di spessore totale.
Si ritiene generalmente che l'effetto labirinto diventi significativo quando la frazione in massa di MIO nel film secco raggiunge circa il 30%–40% o più e le lamelle mantengono la loro forma intatta. Sotto tale valore, il prodotto è più simile a una vernice intermedia epossidica ordinaria, con contributo di schermatura limitato. Nella selezione si dovrebbe richiedere al fornitore di indicare il contenuto di MIO e il rapporto dimensione-spessore delle lamelle, anziché guardare solo alle tre parole "contiene ferro micaceo" — poiché esistono sul mercato prodotti che contraffanno il ferro micaceo con rosso ossido di ferro ordinario o persino riempitivi economici; scrivere la "verifica del rapporto dimensione-spessore e del contenuto delle lamelle" nel capitolato tecnico è un'azione di base per la responsabilità dell'intera combinazione. Dal punto di vista dei costi, il MIO è un riempitivo di schermatura economico ed efficiente; rispetto alle scaglie di vetro, rispetto all'ispessire continuamente costose finiture, usare la vernice intermedia a ferro micaceo per ispessire è il mezzo di schermatura con il miglior rapporto costi-efficacia, ma il prezzo basso non equivale affatto a poter ridurre la qualità.
IV. Divisione funzionale con primer e finitura
Nella combinazione tipica ISO 12944 C5 "vernice epossidica ricca di zinco + vernice intermedia epossidica a ferro micaceo + finitura poliuretanica alifatica", i tre strati svolgono ciascuno la propria funzione, e la distribuzione dello spessore segue una logica ingegneristica chiara:
| Strato | Funzione core | DFT tipico (µm) | Motivo per cui non deve essere troppo spesso |
|---|---|---|---|
| Vernice epossidica ricca di zinco | Protezione catodica, adesione | 60–80 | Eccesso di zinco facile a fessurazione, molti sali di zinco |
| Vernice intermedia epossidica a ferro micaceo | Schermatura e ispessimento, transizione tra strati | 120–160 (possibili 2 mani) | Eccesso per singola mano causa colature |
| Finitura poliuretanica alifatica | Resistenza agenti atmosferici, ritenzione colore, anti-UV | 60–80 | Deve mantenere lucentezza, costosa, eccesso facile a fessurazione |
Si vede che lo strato intermedio costituisce di solito circa la metà del DFT totale, ed è il "portante dello spessore". Accumulare tutto lo spessore sulla finitura (con contenuto solidi limitato e dover mantenere lucentezza) non è economico; accumularlo sul primer (eccesso di zinco facile a fessurazione) non è neppure consigliabile. Lo strato intermedio esiste proprio per "ispessire in sicurezza". Sulla logica di sistema della divisione a tre strati, si può fare riferimento alla Guida alla selezione del sistema di verniciatura anticorrosione ISO 12944 di questo lotto, e sul meccanismo di resistenza agli agenti atmosferici della finitura si può fare riferimento alla Resistenza agli agenti atmosferici della finitura poliuretanica alifatica.
V. Adesione tra strati e uniformazione degli stress
Oltre alla schermatura, la vernice intermedia a ferro micaceo svolge anche il ruolo di "tie coat (strato di collegamento)":
- Si collega superiormente alla superficie alcalina e ai sali di zinco del primer ricco di zinco, e inferiormente alla finitura; grazie al sistema epossidico ha buona compatibilità con entrambi i lati, evitando il distacco tra strati;
- La vernice intermedia epossidica a alto spessore può formare in una sola mano un film relativamente spesso (80–120 µm per mano), riducendo il numero di mani di verniciatura e il numero di interfacce, migliorando anzi l'affidabilità complessiva;
- La sua certa elasticità assorbe i micro-movimenti dell'acciaio e gli stress da dilatazione termica, riducendo il rischio di fessurazione della finitura.
Pertanto lo strato intermedio non è solo "spessore di filler", ma il collante dell'integrità dell'intera combinazione. Senza di esso, gli stress all'interfaccia tra primer e finitura non trovano dove scaricarsi, e la finitura spessa tende più facilmente a fessurarsi e staccarsi. Il principio di protezione catodica del primer è illustrato nella Meccanismo di protezione catodica della vernice epossidica ricca di zinco di questo lotto. Nella pratica ingegneristica, molti incidenti di "distacco a tutto campo della finitura", una volta analizzati, hanno la causa radice non nella finitura stessa, ma nell'omissione dello strato intermedio o nello spessore insufficiente, con collegamento tra strati debole, facendo aderire la finitura direttamente a una superficie di zinco instabile, con conseguente distacco a tutto campo.
VI. Punti chiave di applicazione
La verniciatura della vernice intermedia epossidica a ferro micaceo richiede attenzione ai seguenti anelli chiave; il mancato controllo di anche uno solo può trasformare un "buon materiale" in una "cattiva combinazione":
- Trattamento superficiale: prima della sovraverniciatura il primer deve aver raggiunto lo stato sovraverniciabile; se la superficie ricca di zinco supera l'intervallo, occorre spazzolare a sabbiatura e lavare per rimuovere i sali di zinco; sabbiatura del substrato Sa 2.5 (secondo la combinazione, per piattaforme offshore può essere Sa 2.5 o più severa);
- Rapporto di miscelazione: epossidico bicomponente rigorosamente secondo proporzione; indurente insufficiente causa non asciugatura e ramollimento, eccesso causa fragilità;
- Spessore del film: il tipo ad alto spessore può essere di 80–120 µm per mano, spessore totale obiettivo secondo ISO 12944-5 (es. strato intermedio C5 dell'ordine di 120 µm); eccesso di spessore deve comunque prevenire colature, se necessario in 2 mani;
- Intervallo di sovraverniciatura: con la finitura (poliuretano) secondo TDS, grandi differenze inverno-estate; oltre l'intervallo massimo occorre ruvidire;
- Ambiente: umidità relativa ≤ 85%, substrato 3℃ sopra il punto di rugiada;
- Controllo film umido: misurare immediatamente il WFT per dedurre il DFT, evitando scarsa resistenza locale per eccessiva sottigliezza.
L'applicazione sembra routine, ma ciò che viene trascurato più facilmente è l'intervallo di sovraverniciatura — sovraverniciare la finitura direttamente senza ruvidire oltre l'intervallo è la causa più comune di distacco tra strati nelle combinazioni a ferro micaceo. Il supervisore in ispezione può usare questi punti come checklist per intercettare la stragrande maggioranza degli errori in cantiere.
VII. Relazione con l'epossidico senza solvente
La vernice intermedia a ferro micaceo può essere formulata a solvente, ad alto contenuto solidi o persino senza solvente. L'epossidico a ferro micaceo senza solvente può raggiungere in una sola volta film più spessi e VOC più bassi, rispondendo ai limiti di VOC per i rivestimenti protettivi industriali della GB 30981-2020. Ma il tipo senza solvente richiede attrezzature e processo di spruzzatura riscaldata bicomponente più elevati, ed è più sensibile alla temperatura ambientale di applicazione; a bassa temperatura la viscosità è alta e difficile da applicare. Per progetti ad alto consumo con VOC limitati (come ponti, combinazioni integrali di serbatoi), l'epossidico a ferro micaceo senza solvente è la direzione di upgrade a basso VOC, ma richiede attrezzature e operai esperti; nella selezione si deve valutare complessivamente l'investimento in attrezzature e il beneficio di conformità a lungo termine, anziché guardare solo al prezzo unitario.
Dall'intero ciclo di vita, la soluzione senza solvente riduce il consumo di diluenti e i costi di trattamento dei gas di scarico, e a pari spessore totale richiede meno mani e meno interfacce, migliorando anzi l'affidabilità. Ma va ricordato: senza solvente non significa "ispessire a piacere"; eccesso per singola mano causa comunque colature e elevato stress interno, e occorre ancora controllare a mani secondo la scheda di processo. Valutando parallelamente "basso VOC" e "spessore di schermatura", la vernice intermedia a ferro micaceo può continuare a fungere da strato principale di spessore nella transizione verde, anziché essere sostituita da prodotti a basso VOC ma a debole schermatura, preservando sia l'ecologia sia le prestazioni.
VIII. Verifica delle prestazioni e logica di accettazione
Come anello di una combinazione, la verifica della vernice intermedia a ferro micaceo si riflette per lo più nell'intera combinazione; inviarla da sola per test porta spesso a giudizi errati:
- Nebbia salina complessiva, corrosione ciclica: secondo ISO 12944-6, la combinazione supera le durate corrispondenti a C5, CX senza ruggine del substrato;
- Adesione: quadrettatura tra strati livello 1 (GB/T 9286) o trazione ≥ 5 MPa (ISO 4624);
- Spessore film secco: secondo la regola 90/10 di ISO 19840;
- Contenuto MIO: il fornitore fornisce specifiche del pigmento e analisi del film secco.
Effettuare da sola la nebbia salina sulla vernice intermedia ha poco senso, poiché di per sé non è resistente agli agenti atmosferici né decorativa; il suo valore sta nel "contributo di schermatura nella combinazione", e dovrebbe essere giudicata nei test di combinazione integrale. Molti proprietari inviano erroneamente lo strato intermedio da solo, ottenendo un giudizio errato per mancanza di resistenza agli agenti atmosferici — tipico errore di metodo di prova. La logica di accettazione corretta è: nella combinazione integrale vedere quanto contribuisce alla vita di schermatura, nel singolo strato vedere solo la compatibilità con gli strati superiore e inferiore, l'adesione e se lo spessore è conforme. Includere il "confronto del materiale in arrivo" nell'accettazione può bloccare non pochi prodotti di bassa qualità che contraffanno il ferro micaceo con rosso ossido di ferro ordinario, proteggendo la vera durata dell'intera combinazione.
IX. Analisi degli errori comuni
I fraintendimenti cognitivi che compaiono più spesso in ingegneria devono essere chiariti uno per uno:
- Errore 1: la vernice intermedia a ferro micaceo può sostituire il primer ricco di zinco. Sbagliato. Non ha protezione catodica, non protegge l'acciaio in caso di danno, non può sostituire il primer.
- Errore 2: più rosso è il colore, maggiore è il contenuto. Sbagliato. Il colore è influenzato da dimensione delle particelle e trattamento superficiale; il contenuto va verificato, non a occhio.
- Errore 3: più spesso è meglio. Sbagliato. Eccesso causa colature e alto stress interno; si deve seguire lo spessore obiettivo ISO 12944-5, controllabile per mano.
- Errore 4: va bene anche granulare. Sbagliato. Il MIO deve mantenere forma lamellare; se frantumato in granuli l'effetto labirinto scompare e la schermatura crolla.
- Errore 5: allo strato intermedio non importa il VOC. Sbagliato. Ad alto consumo il VOC totale dello strato intermedio è considerevole; si deve privilegiare alto contenuto solidi e senza solvente per soddisfare GB 30981.
- Errore 6: lo strato intermedio può essere usato a nudo. Sbagliato. Non è resistente agli agenti atmosferici, deve essere coperto da finitura resistente, altrimenti si polverizza e perde lucentezza.
Come fornitore di combinazioni, Kexin New Materials (kexinMaterials) sulla vernice intermedia epossidica a ferro micaceo indica il contenuto di MIO e l'intervallo di rapporto dimensione-spessore, e nella scheda di processo fornisce spessore per mano, totale e finestra di sovraverniciatura, trasformando l'"ispessimento" in un dato verificabile anziché in una promessa verbale, e facilitando al supervisore l'accettazione in base ai dati. Questa prassi di "scrivere i parametri nei deliverable" è esattamente la prima linea di difesa dei progetti anticorrosione pesante contro la sostituzione con prodotti scadenti.
X. Uso differenziato in serbatoi e ponti
L'uso dello stesso materiale in parti diverse riflette il pensiero di combinazione "allocare lo spessore in base ad ambiente e accessibilità":
- Superficie esterna ponte: la vernice intermedia a ferro micaceo è lo strato di spessore principale nelle combinazioni C5, CX, spesso 120–160 µm, con finitura poliuretanica sopra;
- Parete esterna serbatoio: ambiente C4 spesso dell'ordine di 120 µm, bilanciando costo e schermatura;
- Parete interna serbatoio: l'epossidico a ferro micaceo senza solvente può essere strato di schermatura ispessito del rivestimento interno, ma a contatto con il mezzo si privilegia la resistenza chimica dello strato superficiale;
- Piattaforma offshore: ambiente CX con DFT totale dell'ordine di 320 µm, la vernice intermedia a ferro micaceo ha la quota più alta, ed è la forza principale contro gli spruzzi di nebbia salina.
Le parti con scarsa accessibilità e alto costo di manutenzione (come la zona di spruzzo delle piattaforme offshore, l'interno delle travi scatolate dei ponti sul mare) dovrebbero allocare più spessore allo strato intermedio, poiché in caso di guasto il rifacimento ha costo enorme. Viceversa, in ambienti interni o a leggera corrosione C3, lo spessore dello strato intermedio può essere adeguatamente ridotto, cedendo il costo a parti più bisognose. Questa differenziazione non è arbitraria, ma una decisione ingegneristica basata sul livello ambientale e sul costo di manutenzione dell'intera vita.
XI. Resistenza al calore e varianti speciali della vernice intermedia a ferro micaceo
La vernice intermedia epossidica a ferro micaceo standard è per atmosfera a temperatura ambiente. Per occasioni che richiedono resistenza termica (come ciminiere, superfici esterne di tubazioni ad alta temperatura), esiste la vernice intermedia a ferro micaceo resistente al calore: con legante epossidico modificato a silicone o pura resina siliconica, può resistere a 200–400℃ o anche oltre, mantenendo la schermatura lamellare. Esiste inoltre l'epossidico a scaglie di vetro con principio simile ma schermatura più forte (vedi confronto più avanti). Nella selezione si sceglie il legante secondo la temperatura di esercizio; l'epossidico a ferro micaceo ordinario sopra 120℃ a lungo termine subisce degrado termico e polverizzazione, non può essere forzato in parti ad alta temperatura. Il tipo resistente al calore è comune nella protezione esterna di centrali elettriche, metallurgia, condotti di gas di processo petrolchimico; la sua logica di base è coerente con il ferro micaceo ordinario — usare riempitivi lamellari per allungare il percorso di penetrazione, solo che il legante diventa un sistema resistente al calore, facendo sì che la funzione di schermatura non fallisca ad alta temperatura.
XII. Confronto con la vernice a scaglie di vetro
Le scaglie di vetro (flakes) e l'ossido di ferro micaceo appartengono entrambi ai "riempitivi di schermatura lamellare", ma le scaglie di vetro hanno rapporto dimensione-spessore maggiore, sono più sottili, si dispongono più fitte, l'effetto labirinto è più forte, e resistenza termica e chimica migliori, usate spesso in rivestimenti fortemente corrosivi (es. torri di desolforazione, vasche chimiche). Confronto:
| Riempitivo | Intensità schermatura | Costo | Uso tipico | Difficoltà applicazione |
|---|---|---|---|---|
| Ossido di ferro micaceo | Media | Basso | Strato intermedio combinazioni atmosferiche | Bassa |
| Scaglie di vetro | Alta | Alto | Rivestimenti fortemente corrosivi | Media–Alta |
I due non si sostituiscono ma si graduano: per l'anticorrosione atmosferica si usa il ferro micaceo, per rivestimenti a mezzi forti si usano le scaglie di vetro. Comprendere questo evita l'errata combinazione di "usare il ferro micaceo come rivestimento" e anche lo spreco di "usare scaglie di vetro come strato intermedio ordinario". In molti sistemi di desolforazione dei fumi, proprio le scaglie di vetro come rivestimento sostituiscono la vernice intermedia a ferro micaceo per resistere ai fumi umidi e al condensato acido, mentre la superficie esterna dell'acciaio usa ancora ferro micaceo più poliuretano, formando una strategia di combinazione "graduata interno-esterno".
XIII. Voce speciale su colature da spessore elevato e controllo applicativo
Sebbene la vernice epossidica micacea di ferro sia ad alto spessore, uno strato eccessivamente spesso (> 120–150 µm) può comunque colare, specialmente sulle superfici verticali. Le misure di controllo includono:
- Utilizzare formulazioni ad alta tissotropia e abbinare i parametri della pistola a spruzzo;
- Per le superfici verticali controllare lo spessore a 80–100 µm per passata, il spessore target può essere diviso in 2 passate;
- Controllare la temperatura ambientale, evitare che alte temperature riducano la viscosità aggravando la colatura;
- Misurare immediatamente lo spessore del film umido (WFT) per calcolare il DFT;
- Nelle zone soggette a colatura come angoli e bordi, durante la ritoccatura manuale occorre controllare ancora più attentamente lo spessore.
La colatura non solo rovina l'aspetto, ma causa anche spessore del film irregolare e assottigliamento precoce localizzato; deve essere corretta immediatamente in cantiere, non si può rimediare dopo l'indurimento. È necessario stabilire una tabella di corrispondenza "film umido — film secco" così che l'applicatore possa giudicare sul momento se si supererà lo spessore causando colatura, invece di scoprire il giorno dopo misurando lo spessore che localmente è stato risparmiato o è colato. Questo meccanismo di feedback immediato è la chiave per la gestione della qualità dell'applicazione dei rivestimenti ad alto spessore.
XIV. Esempio di calcolo della distribuzione dello spessore nel sistema
Prendendo come esempio il DFT totale di 280 µm per il sistema ISO 12944 C5, la logica di distribuzione dello spessore è:
- Primer ricco di zinco 60 µm (protezione elettrochimica, non troppo spesso);
- Strato intermedio epossidico micaceo di ferro 140 µm (2 passate × 70 µm, assume lo spessore principale);
- Finitura poliuretanica 80 µm (resistenza agli agenti atmosferici, non troppo spessa);
- Totale 280 µm, soddisfa la regola 90/10 e l'ottimizzazione funzionale di ogni strato.
Se si accumula lo spessore sulla finitura (es. finitura 140 µm), lo strato esposto agli agenti atmosferici risulta troppo spesso e tende a crepare, oltre a sprecare la costosa finitura; accumularlo sul primer causa crepe nel rivestimento ricco di zinco. Lo strato intermedio è proprio pensato per l'"aumento sicuro di spessore", il calcolo della distribuzione è la basa fondamentale della progettazione del sistema. Come fornitore del sistema, kexinMaterials (kexinMaterials) nella scheda di processo indica il DFT target e i limiti superiore/inferiore di ogni strato, così che l'applicazione segua i numeri e non la sensazione. La distribuzione dello spessore per diversi progetti riflette il principio "lo strato intermedio porta lo spessore principale":
| Parte dell'opera | DFT primer | DFT strato intermedio micaceo | DFT finitura | Totale |
|---|---|---|---|---|
| Superficie esterna ponte C5 | 70 | 140 | 80 | 290 |
| Parete esterna serbatoio C4 | 60 | 120 | 60 | 240 |
| Piattaforma offshore CX | 80 | 160 | 80 | 320 |
| Struttura in acciaio capannone C3 | 50 | 100 | 50 | 200 |
I valori nella tabella sono tipici target, nella pratica si controlla con un margine sopra il minimo secondo ISO 12944-5 e si soddisfa la regola 90/10. Si vede che a prescindere dal livello di aggressività ambientale, lo strato intermedio rappresenta sempre circa la metà dello spessore totale — questa è la prova quantitativa del suo "ruolo di spessore". Scrivere la distribuzione dello spessore nella scheda di processo e far applicare i numeri in cantiere evita che la divisione funzionale del sistema si deformi sul campo.
XV. Produzione e controllo qualità del pigmento MIO
Il limite prestazionale dello strato intermedio epossidico micaceo di ferro è sostanzialmente deciso all'ingresso del pigmento in fabbrica. Punti chiave del controllo qualità del pigmento MIO: rapporto diametro/spessore delle scaglie (più alto è, migliore è lo schermo, solitamente tramite setacciatura e statistica al microscopio), integrità delle scaglie (se la macinazione eccessiva le frantuma in granuli sono da scartare), contenuto di Fe₂O₃ e impurezze (bassi sali idrosolubili e basse impurezze per evitare bolle), distribuzione del diametro delle scaglie (garantire la densità di impilamento). Il fornitore deve fornire la scheda tecnica del pigmento e il rapporto di prova del lotto, non solo dichiarare "contenuto di micaceo di ferro".
La chiave lato produzione è il processo di dispersione: le scaglie devono essere disperse uniformemente e orientate parallelamente tra loro, senza frantumarle. Un tempo di dispersione ad alto taglio troppo lungo distrugge la morfologia a scaglie, troppo breve causa agglomerati. Le formulazioni mature bilanciano tempo di macinazione e controllo dell'orientamento, se necessario aggiungendo ausiliari per favorire il parallelismo delle scaglie, massimizzando l'effetto labirinto dopo l'indurimento. È per questo che, pur dichiarando entrambi "epossidico micaceo di ferro", la vita di schermatura di diversi produttori può differire di variate volte — la differenza sta spesso nel pigmento e nella dispersione, non nella resina stessa. Per l'acquirente, inserire "rapporto diametro/spessore delle scaglie più rapporto di prova del contenuto" tra i punti di accettazione alla consegna garantisce meglio la reale durata del sistema che non il semplice confronto prezzi.
XVI. Modello sinergico: protezione catodica più schermatura fisica
Comprendere la protezione catodica del primer e la schermatura dello strato intermedio nello stesso quadro: il primer ricco di zinco gestisce la "protezione elettrochimica sui punti danneggiati", lo strato intermedio micaceo di ferro gestisce il "ritardo fisico sulle zone integre". Sovrapposti, il substrato in acciaio ottiene due linee di difesa — sia non arrugginisce su microfori e graffi (zinco), sia il mezzo corrosivo raggiunge molto lentamente le ampie zone integre (labirinto). Matematicamente, la velocità di corrosione totale è circa la somma della velocità in zona microfori e in zona integra; la prima è abbassata dal sacrificio dello zinco, la seconda dall'effetto labirinto, entrambi indispensabili.
Questo spiega perché il sistema deve essere sinergico "primer + intermedio + finitura", non sostituibile con uno strato singolo più spesso. Accumulare tutto sul primer (zinco facile a crepare) o tutto sulla finitura (schermatura insufficiente, costosa) rompe la sinergia causando invecchiamento precoce. La distribuzione dello spessore è l'espressione matematica della sinergia ed è la logica di base delle tabelle di sistema ISO 12944-5. Nei sistemi ad alto livello C5, CX, questa sinergia è fissata dallo standard come divisione obbligatoria; qualsiasi modifica che "elimina lo strato intermedio" abbassa direttamente il livello di durabilità, proprietari e progettisti dovrebbero respingere tali proposte di "riduzione costi".
XVII. Punti chiave di collaudo in cantiere e accettazione da parte della direzione lavori
L'accettazione dello strato intermedio micaceo di ferro in cantiere deve concentrarsi su tre aspetti: spessore del film (secondo la regola 90/10 di ISO 19840, confermare che lo strato intermedio porti lo spessore principale), adesione tra strati (quadrettatura classe 1 o trazione ≥ 5 MPa, confermare la funzione di tie coat), compatibilità con strati superiore e inferiore (applicazione nella finestra di ricopertura, se oltre sabbiatura superficiale). Per progetti ad alto consumo, si consiglia di conservare un campione per lotto per prove di nebbia salina o corrosione ciclica del sistema, confermando la stabilità del contributo di schermatura.
Inoltre, colore e aspetto non sono il cuore prestazionale, ma sono mezzi intuitivi in cantiere per giudicare "se si è usato il prodotto giusto" — se il materiale in arrivo ha colore o consistenza evidentemente diversi dal campione di riferimento, sospendere l'uso e rianalizzare il contenuto MIO. Inserire il "confronto del materiale in arrivo" nell'accettazione blocca molti prodotti scadenti che usano semplice ossido di ferro rosso al posto del micaceo, proteggendo la reale durata dell'intero sistema. Un'accettazione più severa significa una manutenzione straordinaria in meno in futuro, è il conto più semplice dei progetti di forte anticorrosione. Direzione lavori e committente dovrebbero scrivere questi criteri di accettazione nel capitolato tecnico già in fase di gara, vincolando i fornitori alla fonte.
XVIII. Risoluzione rapida dei problemi qualitativi comuni
Di fronte a difetti legati allo strato intermedio in cantiere, verificare rapidamente: scarsa adesione → preparazione superficiale o superamento intervallo di ricopertura; colatura → strato singolo troppo spesso o bassa viscosità; bolle → substrato umido o sali di zinco non rimossi; ruggine precoce → spessore insufficiente o contenuto MIO dichiarato falso; distacco tra strati → incompatibilità con finitura o intervallo fuori controllo; crepe → strato singolo troppo spesso o binder insufficiente. Appendere questa tabella in cantiere accorcia il tempo di individuazione del guasto e impedisce al fornitore di attribuire errori di applicazione al prodotto. La trasparenza delle cause dei problemi qualitativi è il presupposto dell'affidabilità a lungo termine del sistema e uno strumento pratico per il committente a tutela del proprio interesse, molto più utile dell'assegnazione di colpe a posteriori.
XIX. Stoccaggio e divieti di applicazione
Lo strato intermedio micaceo di ferro è epossidico bicomponente; lo stoccaggio richiede ambiente asciutto e fresco, l'indurente assorbendo umidità gelifica e perde efficacia; dopo l'apertura usare al più presto e sigillare. Divieti di applicazione: ① applicare su substrato con olio, acqua o sali di zinco non rimossi; ② rapporto di miscelazione a caso; ③ una sola mano spessa oltre 150 µm senza controllo colatura; ④ superare l'intervallo di ricopertura senza sabbiatura superficiale; ⑤ applicare forzatamente ad alta umidità e bassa temperatura. Ogni divieto trasforma un "buon materiale" in un "cattivo sistema". La direzione lavori in ispezione usi questi cinque punti come checklist per intercettare la stragrande maggioranza degli errori in cantiere; stampare i divieti su imballo e scheda di processo è il controllo qualità più economico ed efficace per il campo.
XX. Rotta di eco-sostenibilità e tendenze future
La eco-sostenibilità dello strato intermedio micaceo di ferro ha due vie: una è aumentare il contenuto solido, passando da alto solvente ad alto contenuto solido e senza solvente, riducendo il VOC per soddisfare GB 30981-2020; l'altra è l'epossidico micaceo di ferro a base d'acqua, riducendo ulteriormente il VOC, ma più sensibile a temperatura/umidità di applicazione e più lento ad asciugare. Entrambe non cambiano il meccanismo di "schermatura a scaglie", solo rendono binder e mezzo di dispersione più ecologici. Per grandi progetti ponte e serbatoi, l'epossidico micaceo di ferro senza solvente in unica mano più spessa e a minor VOC è una via di upgrade che coniuga convenienza e conformità.
Le tendenze future includono: usare micaceo di ferro a grana più fine per aumentare la densità di impilamento, ausiliari per migliorare l'orientamento parallelo delle scaglie, bilanciare tissotropia e lavorabilità nei sistemi senza solvente. Qualunque sia l'evoluzione tecnica, il meccanismo centrale della schermatura a scaglie non cambia, e lo strato intermedio micaceo di ferro come "strato di schermatura a spessore principale" resta difficile da sostituire nell'anticorrosione atmosferica. Nella transizione verde, committenti e progettisti dovrebbero privilegiare soluzioni "a basso VOC e senza degrado della schermatura", non sacrificare la schermatura per ridurre il VOC, poiché equivarrebbe a seminare invecchiamento precoce in nome dell'ecologia.
Domande frequenti
D: Perché la vernice intermedia a ossido di ferro micaceo protegge dalla corrosione, se non contiene zinco?
R: Si affida all'effetto labirinto fisico delle scaglie MIO per schermare il mezzo corrosivo. Innumeri scaglie sovrapposte e parallele allungano notevolmente il percorso di penetrazione di acqua, ossigeno e ioni cloruro, riducendo secondo la legge di diffusione di Fick la velocità del mezzo che raggiunge il substrato in acciaio. Non offre protezione catodica, ma con la "prolungazione del percorso di penetrazione" integra la protezione elettrochimica del primer: i due agiscono in sinergia nel sistema, entrambi indispensabili.
D: Più alto è il contenuto MIO, meglio è?
R: Non all'infinito. Il contenuto deve essere sufficiente a formare un impilamento denso di scaglie (frazione in massa MIO nel film secco circa 30%–40% o più, con buon rapporto diametro/spessore) per avere evidente effetto labirinto; ma troppo alto causa binder insufficiente, calo adesione e facili crepe. Va cercato l'equilibrio tra effetto schermante e integrità del film, guardando l'analisi del fornitore non la pubblicità, e non giudicando il contenuto dalla tonalità di colore.
D: La vernice intermedia micacea può essere usata come primer?
R: No. Non ha la protezione anodica di sacrificio dello zinco, non offre protezione elettrochimica sulle zone a microforo o graffio, che arrugginiscono. È posizionata come strato intermedio di spessore e schermatura, deve essere abbinata a primer epossidico ricco di zinco e finitura resistente agli agenti atmosferici, tipicamente il triplo strato "primer + intermedio + finitura" di ISO 12944. Usare l'intermedio come primer equivale a rinunciare alla linea di protezione catodica.
D: Perché lo strato intermedio è spesso il più spesso?
R: Perché l'aumento sicuro del DFT totale ricade principalmente sullo strato intermedio: il primer (zinco) troppo spesso crepa, la finitura per brillantezza non deve essere troppo spessa, mentre l'epossidico micaceo di ferro ad alto spessore può dare 80–120 µm a mano e portare circa metà dello spessore del sistema, con buona adesione tra strati e uniformazione degli stress. Accumulare spessore nell'intermedio è la via più economica e affidabile, ed è anche la disposizione comune delle tabelle ISO 12944-5.
D: C'è differenza tra ossido di ferro granulare e ossido di ferro micaceo?
R: La differenza essenziale è la morfologia. L'ossido di ferro micaceo è lamellare (alto rapporto diametro/spessore) e genera effetto labirinto; l'ossido di ferro rosso comune è granulare, solo pigmento/riempitivo ordinario, senza apprezzabile allungamento di schermatura. Macinare eccessivamente frantumando le scaglie ne annulla il valore. La selezione deve guardare la percentuale lamellare e il rapporto diametro/spessore nel rapporto di prova, non solo alla voce "ossido di ferro".
D: Lo strato intermedio micaceo deve resistere agli agenti atmosferici?
R: Non direttamente, sta sotto la finitura e non è esposto agli UV. Il suo valore è schermatura e collegamento tra strati; la resistenza agli agenti atmosferici spetta allo strato superiore di finitura poliuretanica alifatica o polisilossanica. Uno strato micaceo esposto da solo sfarinera e perderà brillantezza, quindi non va usato nudo, deve abbinarsi a finitura resistente agli agenti atmosferici per un sistema completo.
D: Conviene passare all'epossidico micaceo di ferro senza solvente?
R: Per grandi progetti con limite VOC conviene. L'epossidico micaceo di ferro senza solvente in mano più spessa e a minor VOC soddisfa GB 30981-2020, ma richiede attrezzatura bicomponente a spruzzo riscaldato e manodopera esperta. È la via di upgrade a basso VOC per sistemi ad alto livello di ponti e serbatoi; nella selezione valutare insieme attrezzatura e capacità applicativa.
D: Come verificare che l'intermedio contenga davvero micaceo di ferro a sufficienza?
R: Richiedere al fornitore la scheda pigmento (contenuto MIO, rapporto diametro/spessore) e l'analisi del film secco (es. morfologia SEM più elementi, analisi massa), e guardare il comportamento nel sistema a nebbia salina e corrosione ciclica (secondo ISO 12944-6). Farne da sola la nebbia salina non ha senso, va valutata nel sistema, perché il valore dell'intermedio emerge solo nel sistema complessivo.
D: Cosa succede se si supera l'intervallo di ricopertura?
R: Se la superficie dell'epossidico micaceo di ferro supera l'intervallo massimo di ricopertura, può essere parzialmente indurita e con energia superficiale ridotta; applicarvi direttamente la finitura causa scarsa adesione tra strati e distacco a placche. Oltre tempo occorre sabbiare superficialmente (spruzzo leggero, carteggiatura) o lavare/attivare prima di ricoprire, secondo TDS e scheda di processo. È la modalità di guasto più comune dell'intermedio; la direzione lavori deve bloccare l'intervallo di ricopertura.
D: Come si usa lo strato intermedio micaceo di ferro sulle pareti interne dei serbatoi?
R: Può fungere da strato di spessore e schermatura nel rivestimento epossidico senza solvente, ma la resistenza chimica finale a contatto col mezzo spetta allo strato di finitura interno; se il mezzo è molto corrosivo, usare sistemi interni dedicati come epossidico fenolico. Qui il micaceo contribuisce soprattutto lo spessore di schermatura, non sostituisce la finitura chimicamente resistente; in selezione distinguere i ruoli "schermatura" e "resistenza al mezzo".
Letture supplementari
- Guida alla selezione dei sistemi di verniciatura anticorrosione ISO 12944: comprendere come lo spessore dell'intermedio è distribuito nelle tabelle di sistema ISO 12944-5 e come il livello ambientale determina il DFT totale.
- Resistenza agli agenti atmosferici della finitura poliuretanica alifatica: sopra il micaceo c'è la finitura resistente agli agenti atmosferici; la divisione dei tre ruoli determina la vita dell'intero sistema, capire perché la finitura deve coprire l'intermedio.
- Meccanismo di protezione catodica del primer epossidico ricco di zinco: comprendere come la protezione elettrochimica di base si combini con la schermatura dell'intermedio micaceo di ferro, formando la doppia linea del sistema.
- Vernice intermedia epossidica micacea di ferro: meccanismo di schermatura lamellare e progettazione del sistema
- Specifica di verniciatura anticorrosione per strutture in acciaio di ponti
- Vernice alchidica antiruggine: ossido di ferro rosso/grigio, caratteristiche applicative e limiti