Le boîtier de commande électronique (ECU, contrôleur) est le « centre nerveux » des véhicules à énergie nouvelle, du stockage d'énergie et des équipements industriels ; à l'intérieur se trouvent des circuits imprimés PCB (circuits imprimés), puces, connecteurs et composants de puissance densément regroupés. Il est souvent soumis à des environnements sévères tels que les températures élevées du compartiment moteur, les vibrations du châssis, les brouillards salins côtiers et l'humidité thermique du compartiment batterie. Les circuits nus ordinaires sont très facilement sujets à la fuite de courant, à la corrosion et à la défaillance à cause de l'humidité, de la condensation, du brouillard salin et des gaz chimiques. Le vernis de protection triple (Conformal Coating, les trois protections étant l'anti-humidité, l'anti-brouillard salin et l'anti-moisissure ou l'anti-salissure) est précisément un film de protection mince conçu sur mesure pour le PCB, qui isole le circuit du milieu corrosif sans augmenter de manière significative le poids et la forme.
En tant que fournisseur technique de matériaux de protection électronique, KeXin New Material(kexinMaterials) a accumulé une grande quantité de données sur les formulations de vernis de protection triple et de nanorevêtements électroniques. Cet article explique clairement le vernis de protection triple pour boîtiers de commande, des mécanismes de défaillance, des types de matériaux, des normes, des procédés d'application jusqu'à la réparation, afin d'aider les constructeurs de machines complètes, les fournisseurs Tier-1 et les systèmes de maintenance à établir des spécifications de protection vérifiables.
I. Pourquoi le PCB a besoin de vernis de protection triple : mécanismes de défaillance
Les trajectoires de défaillance d'un circuit imprimé non protégé dans un environnement sévère sont multiples et superposées ; il faut comprendre ces mécanismes pour choisir le bon matériau.
1. Migration électrochimique (ECM). Avec l'humidité et une polarisation, les ions métalliques migrent à la surface et forment des dendrites, provoquant un court-circuit ; c'est la défaillance la plus insidieuse des scénarios à haute humidité et haute tension, souvent sans anomalie apparente mais déjà avec fuite de courant.
2. Condensation et pontage. La condensation due aux écarts de température jour/nuit augmente le courant de fuite entre pistes adjacentes, entraînant un dérive du signal au mieux, un court-circuit intermittent au pire.
3. Corrosion par brouillard salin. Les ions chlorure détruisent les soudures et les feuilles de cuivre, formant des produits de corrosion qui absorbent davantage d'humidité, créant un cercle vicieux.
4. Moisissures. À haute température et humidité, les moisissures se développent sur les résidus organiques, détruisent l'isolation et sécrètent des métabolites acides accélérant la corrosion.
5. Poussière et produits chimiques. La poussière conductrice et les sulfures (comme le sulfure d'hydrogène) corrodent l'argent et l'étain, provoquant un mauvais contact et des circuits ouverts.
Le vernis de protection triple forme à la surface du PCB un film continu de 25 à 200 microns (selon le type), isolant physiquement le circuit de l'humidité, des ions et des polluants de l'environnement, tout en conservant une certaine perméabilité à l'air et une réparabilité. Il faut souligner que le vernis de protection triple est une « protection de surface » et non une « étanchéité » ; pour une immersion prolongée, il faut encore combiner avec le degré de protection à l'entrée du boîtier et le potting.
II. Principaux types et caractéristiques du vernis de protection triple
Cinq catégories principales dans l'industrie ; le choix doit intégrer la résistance thermique, l'anti-humidité, la réparabilité et le coût.
2.1 Acrylique (Acrylic, AR)
Le plus utilisé, transparent, à séchage rapide, facile à réparer (pelable au solvant), bonne adhérence, faible coût. Inconvénients : résistance thermique et chimique moyennes, ne supporte pas les hautes températures fréquentes, peut atteindre la limite de résistance thermique en haut du compartiment moteur à long terme.
2.2 Polyuréthane (Polyurethane, UR)
Résistance chimique, abrasion et anti-humidité supérieures à l'acrylique, mais la réparation nécessite un agent de décapage dédié, résistance thermique moyenne, adapté aux contrôleurs avec éclaboussures d'huile ou de nettoyant.
2.3 Silicone (Silicone, SR)
Large plage de température (environ -50 à 200 °C), bonne flexibilité, excellente hydrophobie, adapté aux alternances haute/basse température ; mais faible résistance mécanique, attire facilement la poussière, difficile à réparer (grattage mécanique ou agent dédié nécessaire), et certains silicones présentent un risque de pollution par migration (affectant les soudures ultérieures).
2.4 Poly-para-xylylène (Parylene, XY)
Dépôt en phase gazeuse, sans angle mort, film ultra-mince et uniforme, bonne résistance, c'est une protection haut de gamme ; mais équipement coûteux, difficile à réparer, utilisé surtout pour le militaire, le médical et les alimentations haute fiabilité.
2.5 Durcissable UV (UV)
Durcissement en quelques secondes, efficacité élevée, nécessite une cure par transmission lumineuse ; les zones d'ombre nécessitent un retouche secondaire, souvent combiné avec l'acrylique ou le polyuréthane pour concilier efficacité et couverture.
III. Performances et normes : IPC-CC-830 est la clé
La spécification autorisée du vernis de protection triple est IPC-CC-830 (correspondant à IEC 61086) « Qualification et performances des composés isolants électriques pour circuits imprimés », ainsi que la certification UL 746E des matériaux isolants. Les points clés d'évaluation sont les suivants, le fournisseur doit fournir un rapport de conformité correspondant plutôt qu'une promesse verbale.
Apparence et couverture : sans bulles, sans omission, sans défaut « œil de poisson » ; pour l'application sélective, vérifier aussi si la marge de bord envahit la zone de connecteur.
Résistance diélectrique : rigidité diélectrique (selon GB/T 1408.1 ou IEC 60243), vérifier que le film de vernis ne perce pas sous haute tension.
Résistance volumique et de surface : état haute résistance, le taux de maintien de la résistance d'isolation (niveau mégohm) après humidité thermique doit être conforme.
Résistance à l'humidité : pas de chute d'un ordre de grandeur de la résistance d'isolation après humidité thermique, pour éviter la naissance d'ECM.
Résistance au brouillard salin : pas de corrosion ni de baisse d'isolation après brouillard salin, surtout pour les contrôleurs côtiers et sous châssis.
Anti-fongique : selon essai de moisissure IPC TM-650 ou ASTM G21, confirmer que le système organique ne favorise pas les moisissures.
Choc thermique : pas de fissuration lors de cycles haute/basse température (selon GB/T 2423.22 ou IEC 60068-2-14), correspondant aux alternances de température automobile et de stockage d'énergie.
IV. Tableau comparatif de sélection des matériaux
Le tableau ci-dessous résume les attributs clés des vernis de protection triple courants, pour faciliter la pondération lors du développement :
| Type | Résistance thermique | Anti-humidité | Réparabilité | Coût | Épaisseur typique de film | Application |
|---|---|---|---|---|---|---|
| Acrylique AR | Moyenne (environ 120 °C) | Bonne | Facile (solvant) | Faible | 25–75 microns | Général |
| Polyuréthane UR | Moyenne–Haute | Excellente | Moyenne (agent de décapage) | Moyen | 25–100 microns | Résistant chimie/abrasion |
| Silicone SR | Haute (200 °C) | Excellente | Difficile | Moyen–Haut | 50–200 microns | Haute/basse température |
| Poly-para-xylylène XY | Haute | Excellente | Très difficile | Haut | 1–25 microns | Haut de gamme |
| Durcissable UV | Moyenne | Bonne | Moyenne | Moyen | 25–75 microns | Haute efficacité |
Note : l'épaisseur de film est une plage typique, à surveiller en série par mesure d'épaisseur ou pesée ; pour les zones de connecteurs à haute densité, un film trop épais peut au contraire pontuer les broches, la valeur doit être prise selon l'entrefer de conception.
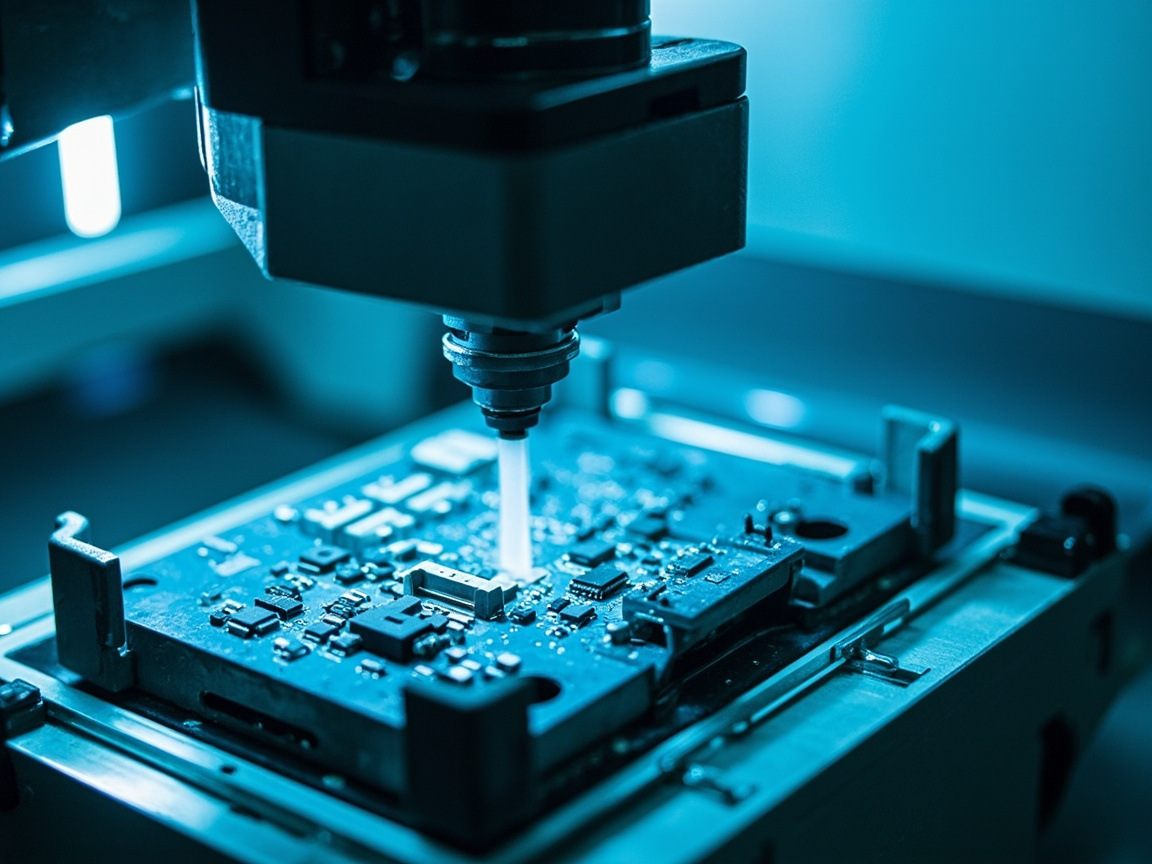
V. Procédé d'application : le revêtement sélectif est dominant
Les PCB de boîtiers de commande utilisent majoritairement le « revêtement sélectif » (Selective Coating) : avec une valve de pulvérisation ou un robot de pulvérisation, on ne revêt que les zones à protéger, en évitant connecteurs, points de test et composants ajustables. Les points clés du procédé doivent être figés par étape.
1. Nettoyage. Éliminer le flux, les empreintes de doigts, la poussière (pollution ionique testée selon IPC-TM-650) ; le résidu ionique est la source d'ECM, un nettoyage insuffisant équivaut à enterrer une mine.
2. Masquage. Connecteurs, doigts dorés, résistances ajustables masqués avec ruban adhésif haute température ou outillage, pour éviter que le film de vernis n'entre dans la zone de contact et n'affecte le branchement.
3. Application. Trempage, pinceau, pulvérisation ou pulvérisation sélective, contrôler l'uniformité de l'épaisseur ; la pulvérisation sélective nécessite une simulation de trajectoire, confirmer ombres et marges.
4. Durcissement. Ambiant, chauffé ou UV selon la fiche technique, réticulation complète ; le durcissement UV doit garantir la transmission lumineuse et le retouche des zones d'ombre, sinon la zone d'ombre ne sèche pas.
5. Inspection. Contrôle visuel plus lampe UV (type fluorescent) pour voir la couverture, échantillonnage d'épaisseur, vérification de la résistance d'isolation après humidité thermique ou brouillard salin pour les projets clés.
Attention : le vernis de protection triple ne doit pas être appliqué sur la surface de dissipation des composants de puissance trop chauffants, les pièces mobiles, les pastilles à souder sur site, sinon cela affecte le contact, la dissipation thermique et la fabricabilité.
VI. Différence avec le nanorevêtement électronique
Le vernis de protection triple traditionnel forme un film assez épais (des dizaines de microns), tandis que le nanorevêtement de protection triple électronique de ce lot désigne généralement un film hydrophobe ultra-mince de sous-micron à quelques microns (comme fluorosilicone, parylene), plus léger et fin, ne changeant pas la forme, adapté à l'électronique grand public et aux connecteurs précis. Les deux ont des positions différentes : le vernis de protection triple à film épais convient aux environnements forts (brouillard salin, risque d'immersion), le film nano convient à l'anti-humidité légère et à la protection hydrophobe supplémentaire. En ingénierie, on peut les superposer, c'est-à-dire d'abord une couche nano ultra-mince comme base puis un vernis de protection triple local renforcé, mais il faut vérifier la compatibilité et l'adhérence des deux couches.
KeXin New Material(kexinMaterials) propose pour l'équipement des boîtiers de commande une « double voie acrylique facile à réparer plus silicone résistant à la température », accompagnée d'une carte procédé de nettoyage et de revêtement sélectif, aidant les constructeurs à équilibrer protection et fabricabilité ; pour les alimentations haute fiabilité, une solution de dépôt en phase gazeuse de poly-para-xylylène est aussi introduite. Il faut noter que la réparation ne consiste pas à simplement essuyer l'ancien vernis et re-appliquer ; si le processus de retrait endommage les pastilles ou laisse des résidus de solvant, cela devient une nouvelle source de défaillance. Le poste de réparation doit donc spécifier un agent de décapage dédié, le nettoyage et le séchage, et refaire la vérification de résistance d'isolation et de couverture après réparation, pour garantir « une réparation, une fiabilité ».
VII. Réparation et durabilité
La plus grande contradiction ingénierie du vernis de protection triple est « protection contre réparation ». L'acrylique soluble au solvant est le plus facile à réparer ; le polyuréthane nécessite un agent de décapage ; le poly-para-xylylène est presque irréparable. En conception, il faut préciser : si les points de test sont réservés, si les pièces défectueuses sont remplacées en bloc. Côté environnement, les systèmes contenant des solvants doivent contrôler les composés organiques volatils (selon la tendance de limite de GB 30981-2020 « Limites des substances nocives dans les revêtements de protection industrielle » et l'esprit connexe de GB 33372 « Limites des composés organiques volatils des adhésifs »), les vernis de protection triple à l'eau ou durcissables UV sont la direction, mais il faut confirmer que leur résistance et l'intégrité de durcissement sont conformes, ne pas sacrifier la protection pour réduire les COV.
VIII. Défaillances courantes et contre-mesures
Le tableau ci-dessous récapitule les défaillances fréquentes du vernis de protection triple de la boîte de commande électronique, afin de faciliter le suivi par l'assurance qualité :
| Défaillance | Cause principale | Contre-mesure |
|---|---|---|
| Corrosion sous film | Nettoyage insuffisant, oubli de couche | Renforcer le nettoyage, contrôle total de la couverture |
| Gonflement (bulles) | Substrat humide, durcissement rapide | Contrôle de l'humidité, durcissement ralenti |
| Craquelure | Film trop épais, choc thermique | Contrôle de l'épaisseur, choix flexible |
| Retouche difficile | Mauvais choix de type | Utiliser acrylique ou pelable |
| Absence de couche sur zone de connexion | Masquage ou procédé | Optimiser le trajet d'application |
IX. Synergie avec la protection du boîtier de batterie et de la borne de recharge
La boîte de commande électronique n'est pas un composant électronique isolé. Les articles de ce lot sur le revêtement anticorrosion et isolant du boîtier de batterie et sur la tenue aux intempéries extérieures de la borne de recharge exposent respectivement des approches de protection sous l'angle de l'isolation haute tension et de la tenue aux intempéries du boîtier ; le point faible de la boîte de commande réside surtout dans le circuit interne, et doit être conçu en synergie avec le degré de protection à l'entrée du boîtier externe (IP, selon IEC 60529 et GB/T 4208), pour réaliser « le boîtier arrête l'eau abondante, le vernis de protection triple empêche l'humidité fine », formant une double ligne de défense de l'ensemble de la machine jusqu'à l'élément. Lors de la revue technique, il faut également noter que l'étanchéité du boîtier, bien qu'elle bloque l'eau externe, ne peut éliminer la condensation interne ; par conséquent, même si le degré de protection à l'entrée de l'ensemble est élevé, le circuit interne doit encore recevoir un vernis de protection triple, les deux étant complémentaires et non substituables, ce qui est souvent ignoré par les concepteurs débutants et provoque des défaillances latentes.
X. Liste de décision de sélection
Il est recommandé d'inclure les éléments suivants dans le cahier des charges d'achat du vernis de protection triple : substrat et disposition des composants (position des connecteurs, surface de dissipation thermique), type (acrylique, polyuréthane, silicone, paraxylyène, ultraviolet), plage d'épaisseur de film et méthode de surveillance, conformité aux normes (IPC-CC-830, IEC 61086), indicateurs d'isolation et de résistance à la brume saline, procédé de retouche, conformité des composés organiques volatils (GB 30981), et solution de superposition avec le revêtement nano. En quantifiant ces éléments, puis en combinant avec la fiche technique et les essais tiers, on peut faire évoluer « peindre au feeling » vers « protection d'éléments justifiée par des preuves ».
XI. Contrôle de l'ensemble du processus et contrôle par échantillonnage de la qualité d'application
L'effet de protection du vernis de protection triple dépend à 70 % du procédé. Outre les points de chaque poste de la section V, il convient d'établir une boucle fermée de contrôle qualité sur l'ensemble du processus, pour traduire « couverture complète, film uniforme, sans oubli de couche » en données vérifiables.
Contrôle des entrées : chaque lot de vernis de protection triple doit voir ses solides, viscosité, durée d'utilisation et conditions de durcissement de la fiche technique vérifiés, afin d'éviter la dérive de performance entre lots ; pour les produits fluorescents, conserver un échantillon de référence d'intensité fluorescente par lot, facilitant le distinguo ancien/nouveau film lors des retouches.
Contrôle en cours de processus : inspection totale de la pièce témoin avant application, confirmation de la couverture et de la marge au lampe UV, photo et archivage des zones d'ombre et périphérie des connecteurs ; en production, révision par échantillonnage statistique de l'épaisseur de film et de la pollution ionique, l'excès de pollution ionique étant souvent un précurseur de migration électrochimique, à traiter comme tolérance zéro.
Vérification du produit fini : essais de type par lot selon IPC-CC-830 et la série GB/T 2423, incluant résistance d'isolement après humidité chaude, absence de corrosion après brume saline, et absence de craquelure après choc thermique ; pour les projets haute fiabilité, ajouter un suivi de vieillissement long durée de plus de cent heures, remplaçant le jugement d'expérience « devrait aller » par des données.
Gestion de traçabilité : enregistrer le numéro de lot, paramètres de l'équipement d'application, courbe de durcissement et conclusion de contrôle, permettant de remonter en cas de pièce défectueuse à un problème de matériau, d'équipement ou de procédé ; établir une chaîne de traçabilité directe et inverse du lot de revêtement au numéro de série terminal est l'une des preuves les plus valorisées lors de l'audit des clients véhicules complets et stockage d'énergie, et permet de transformer le coût après-vente de « chercher une aiguille dans une botte de foin » en « localisation précise ». Kexin Materials (kexinMaterials) souligne dans sa fiche de procédé associée la méthode en trois temps « confirmation pièce témoin + échantillonnage par lot + conservation d'échantillon », aidant les fabricants d'ensembles à faire évoluer la protection triple de « peindre au feeling » vers « protection d'éléments auditable ».
XII. Différences de sélection selon les scénarios typiques
Les conditions de service des boîtes de commande varient extrêmement ; la sélection du vernis de protection triple doit s'adapter localement, et non appliquer une solution unique. Contrôleur de compartiment moteur : température élevée et brouillard d'huile, privilégier polyuréthane ou silicone résistant à la chaleur et laisser la surface de dissipation nue. Contrôleur de châssis et de moyeu : vibration et brume saline combinées, nécessite haute adhérence et résistance à la brume saline, polyuréthane plus adapté avec protection à l'entrée du boîtier. Carte de gestion de batterie et PCS de stockage : humidité chaude et condensation fortes, accent sur l'anti-humidité et le maintien de l'isolation, silicone ou acrylique avec base nano possibles. Carte de module de recharge : à la fois haute température et possible contact avec nettoyant, choisir polyuréthane résistant aux produits chimiques. Écrire les conditions de service dans le cahier des charges, puis en déduire type, épaisseur et procédé de retouche, permet de protéger efficacement tout en facilitant la fabrication et la maintenance. Noter aussi que dans un même véhicule coexistent souvent plusieurs contrôleurs ; plutôt que de développer un plan triple par carte, mieux vaut d'abord classer par trois facteurs communs température, brume saline, retouche, pour former une matrice de sélection triple au niveau entreprise, réduisant les références de matériaux et facilitant formation de ligne et gestion des pièces détachées, voie efficace de réduction de coûts à grande échelle.
XIII. Discipline d'ingénierie sur le ratio de mélange et le durcissement
Pour les systèmes bicomposants polyuréthane ou composites UV-chauffage, le ratio et le durcissement sont une ligne de mort pour la qualité. Le durcisseur et le composant principal du vernis de protection triple polyuréthane doivent être dosés précisément selon le ratio volumique ou massique de la fiche technique ; un écart de ratio provoque un pontage insuffisant (trop mou, mauvaise résistance chimique, facilement poussiéreux) ou excessif (cassant, craquelures). Le mélange a une durée d'utilisation ; au-delà, la viscosité monte en flèche voire gélifie, il faut « estimer l'usage, doser en conséquence », ne pas appliquer un mélange périmé de force.
La condition de durcissement est tout aussi clé. Le durcissement à température ambiante nécessite une période de cure suffisante pour atteindre l'isolation et la résistance finales ; assemblage précipité peut exposer des faiblesses plus tard. Le durcissement thermique doit contrôler la courbe de température, éviter la surchauffe locale provoquant bulles ou dommage substrat ; le durcissement UV doit garantir transparence et reprise des zones d'ombre, une zone d'ombre non sèche équivaut à un oubli de couche. Indiquer clairement dans la fiche de procédé le ratio de mélange, temps de maturation, fenêtres de manipulable et de durcissement complet, recommander double contrôle par récipient gradué et minuterie, réduisant la fluctuation humaine. Écrire ratio et durcissement dans la consigne de travail est la garantie de base de la fiabilité long terme de la protection triple de la boîte de commande.
XIV. Causes et dépannage des défauts courants d'application
Le vernis de protection triple présente en production plusieurs défauts fréquents ; identifier la cause stabilise la qualité. Peau d'orange et coulures viennent souvent de viscosité ou pression d'atomisation inadéquates, revenir à la fenêtre de travail de la fiche technique pour recalibrer ; piqûres et bulles viennent souvent de substrat humide, air incorporé au mélange ou durcissement trop rapide, nécessitant contrôle d'humidité, débullage et réduction de la vitesse de séchage de surface ; blanchiment et voile apparaissent en UV ou humide, liés à l'hygroscopie de la formule et durcissement incomplet ; épaisseur irrégulière, outre l'équipement, liée aussi à la température de la plaque et vitesse d'air. Pour l'application sélective, le défaut de procédé le plus courant est l'intrusion de marge dans les connecteurs et l'oubli en zone d'ombre, à intercepter par simulation de trajectoire et inspection UV totale de la pièce témoin. De plus, si le poste de retouche utilise un solvant pour enlever l'ancien vernis de façon incomplète, le résidu contamine l'interface du nouveau vernis et réduit l'adhérence, d'où prescription de lavage et séchage avec vérification d'adhérence. Recommander une bibliothèque d'échantillons de défauts, archivant phénomène, cause et contre-mesure, pour que le personnel de ligne traite par correspondance plutôt que de repartir de zéro, stabilisant le taux de conformité en production.
XV. Système de normes et points de conformité réglementaire
Minces, les vernis de protection triple couvrent pourtant plusieurs familles de normes : isolation électrique, essais d'environnement et substances dangereuses, les points de conformité sont incontournables. Côté isolation électrique, IPC-CC-830 et IEC 61086 sont centraux, avec GB/T 1408.1 rigidité diélectrique et série GB/T 2423 essais d'environnement ; la flammabilité peut référer à UL 746E et exigences de l'ensemble. Côté substances dangereuses, les systèmes solvants doivent surveiller la tendance des limites de COV (logique de contrôle de GB 30981-2020 sur les revêtements de protection industrielle) ainsi que les restrictions RoHS, REACH sur substances spécifiques, évitant blocage à l'export ou certification d'ensemble. Pour boîte de commande auto, il faut aussi relier exigences de fiabilité automobile et normes d'environnement du véhicule, intégrant le vernis triple au plan de validation de la pièce. Kexin Materials (kexinMaterials) fournit avec le produit une déclaration de conformité et index d'essais tiers, aidant l'assembleur à passer d'une collecte éparse de certificats à une chaîne de preuves systématique, réduisant le risque de certification.
XV-1. Points d'équipement d'application et de disposition de ligne
Pour l'application sélective, le succès est à moitié matériau, à moitié équipement et ligne. Le système de valve doit choisir diamètre de buse et débit selon densité de soudures et creux de la carte ; pour connecteurs à pas fin, valve précise à faible débit évite les ponts ; le robot de pulvérisation nécessite simulation de trajectoire, intégrant connecteurs, points de test et composants ajustables en zone interdite avec marge de sécurité. En disposition, lavage, masquage, application, durcissement, contrôle doivent être à flux unique, évitant le reflux de cartes déjà peintes et la pollution secondaire ; la zone UV doit être protégée des fuites avec poste de reprise d'ombre. Côté environnement, la salle d'application en surpression et température-humidité stables réduit la gêne poussière et condensation sur la couverture. Pour multi-produits petits lots, privilégier unité valve à changement rapide plutôt que grande ligne d'immersion, pour flexibilité selon cartes. Intégrer paramètres, fichiers de trajectoire et normes de contrôle dans la fiche de procédé, pour passer de « au feeling du vieux » à une fabrication à l'échelle stable.
XVI. Chemin de validation fiabilité et qualification environnementale
Pour boîte auto et haute fiabilité, le vernis triple ne doit pas se limiter au contrôle à réception, mais suivre l'ensemble dans une validation complète. La chaîne type : d'abord qualification matériau IPC-CC-830, puis essais environnementaux composant série GB/T 2423, incluant humidité chaude (constante ou alternée), brume saline, choc thermique et vibration ; enfin intégration ensemble pour durabilité système et essai de route. À chaque niveau, conserver données traçables d'isolement, rigidité diélectrique et aspect, pour localiser matériau, procédé ou conception en cas de défaillance.
Accorder attention particulière au taux de maintien d'isolement sous « humidité relative + polarisation », plus révélateur que l'humidité seule pour la migration électrochimique ; pour contrôleurs côtiers et de châssis, l'isolement et corrosion après brume saline sont des critères de rejet. L'essai de vibration valide l'appariement flexible film-composant-soudure, évitant la craquelure exposant le cuivre en résonance. Écrire cette validation échelonnée dans le plan de développement, la protection triple passe de « appliquer une couche » à « conception de fiabilité à chaîne de preuves ».
En jugement, recommander comme seuils durs : « baisse d'isolement après humidité chaude ne dépassant pas un ordre de grandeur », « aucune corrosion visible et isolement stable après brume saline », « aucune craquelure ni décollement après choc thermique » ; un échec déclenche correction matériau ou procédé, pas de passage au feeling. Pour alimentations et contrôleurs de domaine haute fiabilité, ajouter vieillissement accéléré soixante degrés Celsius et quatre-vingt-treize pour cent humidité relative sous polarisation, simulant dix ans de contrainte véhicule. Ces essais accélérés, bien que longs, exposent en amont défauts latents de formule et procédé, bien plus rentables que rappel après-vente. Figer seuils et spectre accéléré dans la norme entreprise rend la qualité triple prévisible et reproductible. Quand cette chaîne mûrit, l'assembleur peut passer d'un contrôle réactif à réception à une entrée fiabilité dès la conception, réduisant en amont le taux de défaillance et risque de rappel.
XVII. Idées fausses courantes et corrections
Dans le génie civil, il existe de nombreuses idées fausses autour de la peinture de protection triple (Vernis de protection), clarifiées ci-dessous pour éviter les pièges. Idée fausse n°1 : plus le film est épais, plus la protection est efficace. Faux, un film trop épais provoque des fissures par contrainte interne et peut ponter les broches ; l'uniformité compte plus que l'épaisseur. Idée fausse n°2 : appliquer une protection triple rend étanche à l'immersion. Faux, la protection triple est anti-humidité et anti-éclaboussures, l'immersion prolongée nécessite encore une protection d'entrée par boîtier et un encapsulage. Idée fausse n°3 : la cure UV est toujours la plus rapide et la plus économique. Faux, les zones d'ombre ne sèchent pas et nécessitent un retouche secondaire, les composants transparents pouvant aussi bloquer l'UV. Idée fausse n°4 : ne pas peindre pour éviter les soucis de réparation. Faux, ce qui doit être protégé doit l'être, on peut équilibrer avec un système acrylique facile à réparer. Idée fausse n°5 : le film nano peut remplacer la peinture de protection triple. Faux, les deux sont complémentaires et non substituables, en environnement sévère la protection triple à film épais reste dominante. Intégrer ces idées fausses dans le cahier des charges réduit significativement les défaillances sur site et les litiges de garantie.
Questions fréquentes
Q : Que désignent concrètement les « trois protections » de la peinture de protection triple ?
R : Généralement l'anti-humidité (anti-condensation et vapeur), l'anti-brumisation saline (anti-corrosion par ions chlore), l'anti-moisissure ou anti-salissure (anti-champignons et pollution). Les formulations varient selon les régions, mais le cœur est de donner au PCB une couche de protection isolant de l'environnement, et non une étanchéité à l'eau.
Q : Quelles normes pour la peinture de protection triple ?
R : La norme centrale IPC-CC-830 (équivalent IEC 61086), pour l'isolation voir GB/T 1408.1, pour les essais d'environnement la série GB/T 2423, pour la flammabilité UL 746E. La sélection exige un rapport de conformité du fournisseur, pas une affirmation verbale.
Q : Comment choisir entre peinture de protection triple acrylique et silicone ?
R : L'acrylique est bon marché, facile à réparer, adapté au général ; le silicone résiste mieux à la température (de -50 à 200 °C), est flexible, adapté aux cycles thermiques, mais difficile à réparer et peut migrer et polluer. Choisir selon température de service et besoin de réparation, si nécessaire usage zoné des deux.
Q : Plus le film de peinture de protection triple est épais, mieux c'est ?
R : Non. Trop épais favorise fissures par contrainte interne, mauvaise dissipation thermique, gaspillage et peut ramper dans les connecteurs causant des pontages. Selon le type, contrôler à 25 à 200 µm, l'uniformité compte plus que l'épaisseur, les cartes denses doivent surtout contrôler les marges de bord.
Q : Quelles zones ne doivent pas être peintes avec la peinture de protection triple ?
R : Broches de connecteur, doigts dorés, composants ajustables, pastilles à souder sur site, surfaces de dissipation de forte puissance, pièces mobiles, doivent être masqués et évités, sinon contact, dissipation et fabricabilité sont affectés.
Q : La peinture de protection triple suffit-elle en environnement brumisé salin ?
R : Une peinture de protection triple qualifiée (essai brumisation saline IPC-CC-830) prolonge nettement la durée de vie, mais en brumisation extrême on recommande la double protection peinture de protection triple + boîtier étanche (IP), et choisir polyuréthane ou silicone plus résistant chimique, plutôt que de compter sur une seule couche.
Q : La peinture de protection triple résiste-t-elle à l'immersion ?
R : La peinture de protection triple ordinaire vise « anti-humidité et anti-éclaboussures », pas l'étanchéité à immersion prolongée. Condensation courte et éclaboussures sont fiables ; immersion longue nécessite boîtier de grade IP plus encapsulage ou scellement dédié, la peinture ne remplace pas l'étanchéité structurelle.
Q : Comment vérifier les oublis de peinture de protection triple ?
R : Inspection visuelle plus peinture de protection triple fluorescente sous lampe UV pour voir la couverture, ou après humidité chaude ou brumisation saline mesurer la résistance d'isolement, la chute d'isolement suspecte un oubli ; en série on recommande échantillonnage plutôt que contrôle visuel total.
Q : Les peintures de protection triple à l'eau et UV sont-elles une tendance ?
R : Oui. Pour réduire les COV (tendance GB 30981) et gagner en efficacité, les peintures de protection triple à l'eau ou UV se multiplient, mais il faut confirmer résistance, intégrité de cure et compatibilité composants, ne pas sacrifier la protection pour la conformité.
Q : Quelle différence entre peinture de protection triple et résine d'encapsulage ?
R : La peinture de protection triple est un revêtement de surface mince (dizaines de µm), conforme sans ajout de poids ; la résine d'encapsulage est un remplissage épais (niveau mm), enveloppe globalement, résiste aux chocs mais irréparable et alourdit nettement. Choisir selon niveau de protection et stratégie de maintenance, ou combiner les deux.
Lecture complémentaire
- Revêtement nano de protection électronique triple : principe du film de protection ultra-mince : du prolongement de la protection triple à film épais vers une solution complémentaire de protection hydrophobe nano sous-micronique.
- Revêtement isolant anticorrosion du boîtier de batterie : protection du système tri-électrique : de la protection de circuit à la pensée globale d'isolation anticorrosion du boîtier haute tension.
- Réglementation sur les limites VOC des revêtements à l'eau (GB 30981) : comprendre le contexte réglementaire de l'eauisation de la peinture de protection triple et la conformité des composés organiques volatils.
- Revêtement anticorrosion résistant aux intempéries des supports photovoltaïques : garantie de peinture pour 25 ans de vie extérieure
- Peinture de salle blanche semi-conducteur : système de revêtement à faible dégazage, antistatique et résistant chimique
- Aperçu des revêtements nano : nanoparticules, mécanismes et frontières de définition