.kx-article{max-width:860px;margin:0 auto;background:#ffffff;color:#232a33 !important;
border-radius:16px;padding:32px 30px 40px;box-shadow:0 8px 40px rgba(0,0,0,.25);
font-family:-apple-system,"Segoe UI","PingFang SC","Microsoft YaHei",sans-serif;line-height:1.9;font-size:16px}
.kx-article *{box-sizing:border-box}
.kx-article h1,.kx-article h2,.kx-article h3,.kx-article p,.kx-article li,.kx-article td,.kx-article th,.kx-article strong,
.kx-article .summary,.kx-article .summary p,.kx-article .summary strong,
.kx-article .note,.kx-article .note p,.kx-article .kxbox-brand,
.kx-article .related,.kx-article .related li,.kx-article .kx-foot,
.kx-article .kxqa-q,.kx-article .kxqa-a{color:#232a33 !important}
.kx-article h1{font-size:28px;line-height:1.35;font-weight:800;margin:0 0 18px;color:#1a1d21 !important}
.kx-article .lead,.kx-article p{margin:14px 0}
.kx-article .cover{width:100%;border-radius:14px;box-shadow:0 6px 24px rgba(0,0,0,.15);margin:6px 0 26px;display:block}
.kx-article h2{font-size:22px;font-weight:700;margin:40px 0 16px;padding-bottom:10px;border-bottom:2px solid #eceff3;position:relative;color:#1a1d21 !important}
.kx-article h2::before{content:"";position:absolute;left:0;bottom:-2px;width:64px;height:2px;background:#e8720c}
.kx-article h3{font-size:18px;font-weight:700;margin:26px 0 12px;color:#2a2f36 !important}
.kx-article strong{color:#111418 !important;font-weight:700}
.kx-article img.inline{width:100%;border-radius:12px;box-shadow:0 4px 16px rgba(0,0,0,.12);margin:22px 0 8px}
.kx-article figcaption{color:#7a828d !important;font-size:13px;text-align:center;margin:6px 0 24px}
.kx-article table{width:100%;border-collapse:collapse;margin:20px 0;font-size:14.5px;background:#fff;border-radius:10px;overflow:hidden;box-shadow:0 2px 12px rgba(0,0,0,.06);border:1px solid #eceff3}
.kx-article th,.kx-article td{padding:12px 14px;text-align:left;border-bottom:1px solid #eceff3;vertical-align:top}
.kx-article th{background:#2a2f36;color:#ffffff !important;font-weight:600;font-size:14px}
.kx-article tr:last-child td{border-bottom:none}
.kx-article tbody tr:nth-child(even){background:#fafbfc}
.kx-article .note{background:#eef6ff !important;border-left:4px solid #0a67d0;padding:14px 18px;border-radius:0 10px 10px 0;margin:22px 0}
.kx-article .note strong{color:#0a4a97 !important}
.kx-article .kxbox-brand{background:#fff3e8 !important;border-left:4px solid #e8720c;padding:16px 18px;border-radius:0 10px 10px 0;margin:22px 0}
.kx-article .kxbox-brand strong{color:#5a4632 !important}
.kx-article ul{margin:12px 0;padding-left:22px}
.kx-article li{margin:8px 0}
.kx-article .kxqa-item{background:#fbfcfd;border:1px solid #eceff3;border-radius:12px;padding:16px 20px;margin:14px 0}
.kx-article .kxqa-q{font-weight:700;color:#e8720c !important;font-size:16px;margin-bottom:8px}
.kx-article .kxqa-a{color:#3a4048 !important;display:block;margin:0}
.kx-article .related{background:#fff !important;border:1px dashed #e8720c;border-radius:12px;padding:16px 22px;margin:26px 0}
.kx-article .related h3{margin:0 0 6px;color:#e8720c !important}
.kx-article .summary{background:linear-gradient(135deg,#fff3e8,#ffe9d6) !important;border-radius:12px;padding:20px 22px;margin:26px 0}
.kx-article .summary h3{margin:0 0 10px;color:#1a1d21 !important}
.kx-article .kx-foot{margin-top:34px;padding-top:18px;border-top:1px solid #eceff3;text-align:center;color:#8a929d !important;font-size:13px}
.related{margin:30px 0 6px;}
.related h3{font-size:18px;color:#1C1917;margin:0 0 12px;padding-left:10px;border-left:4px solid #F97316;}
.related ul{list-style:none;margin:0;padding:0;}
.related li{margin:0 0 9px;padding-left:16px;position:relative;}
.related li:before{content:"203A";position:absolute;left:0;color:#F97316;font-weight:700;}
.related a{color:#F97316 !important;text-decoration:underline !important;font-weight:600;}
.related a:hover{color:#EA580C !important;}
バンパー、ミラーカバー、サイドスカートなどの樹脂部製品は、事故修理において最も塗装される部位です。しかし樹脂はMetalとは全く異なり——Surfaceに離型剤があり、極性が低く、熱で変形しやすいため、そのまま塗装すると十中八九塗膜剥がれやひび割れが起きます。塗料を樹脂にしっかり密着させるには、Metal以上に前処理が複雑です。本記事では樹脂部製品の塗装における重要な手順を解説します。
一言でまとめ:プラスチック部製品への塗装の難点は「密着性」——まず材質を特定し、離型剤を除去した上で、PP水(プラスチック用下塗り)やフレーム/プラズマ処理で橋渡しをしてからでないと、塗料が食いつかない。
一、まずプラスチック材質を特定する
異なるプラスチックの極性と処理要件は大きく異なります。一般的な自動車用プラスチックには PP/EPDM(バンパーの主流)、ABS、PC、PA などがあります。識別方法には、部製品裏面の材料マーク、燃焼時の臭い、または膨潤テストなどがあります。材質を誤ると、誤ったプライマーを選んでしまい、全体が剥離することがあります。
二、離型剤除去が第一歩である
プラスチックは射出成形時に離型剤(ワックス/シリコン系)が残留することがあり、これが塗膜の密着における最大の障害となります。専用の脱脂剤で徹底的に拭き取る必要があり、必要に応じて温和な洗浄剤で二度目の洗浄を行い、SurfaceにOil-Based残留物が一切ないことを確認してください。
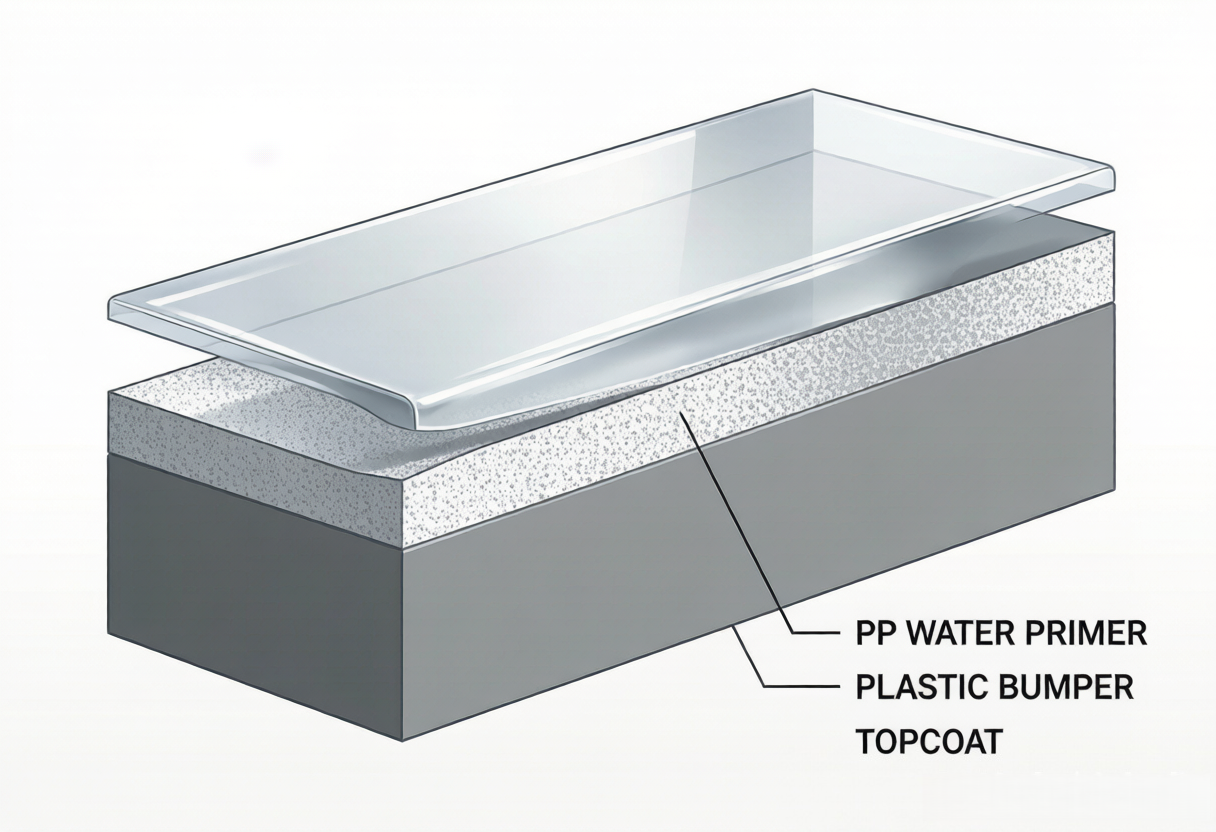 図:PP 水(プラスチック用下塗り)がプラスチックと上塗り塗料の間に密着ブリッジ層を形成する。
三、付着性を向上させる三つの方法
| 方法 |
原理 |
適用 |
| PP 水 / プラスチック下塗り剤 |
塩素化ポリオレフィン系で、PP Surfaceと相互溶解し「架け橋」する |
PP/EPDM バンパー(最も一般的) |
| 火炎処理 |
Surfaceを瞬間的に酸化させ、極性を高める |
生産ライン/大面積の樹脂部製品 |
| プラズマ処理 |
プラズマでSurfaceを活性化し、清浄で残留物なし |
高要求・精密部製品 |
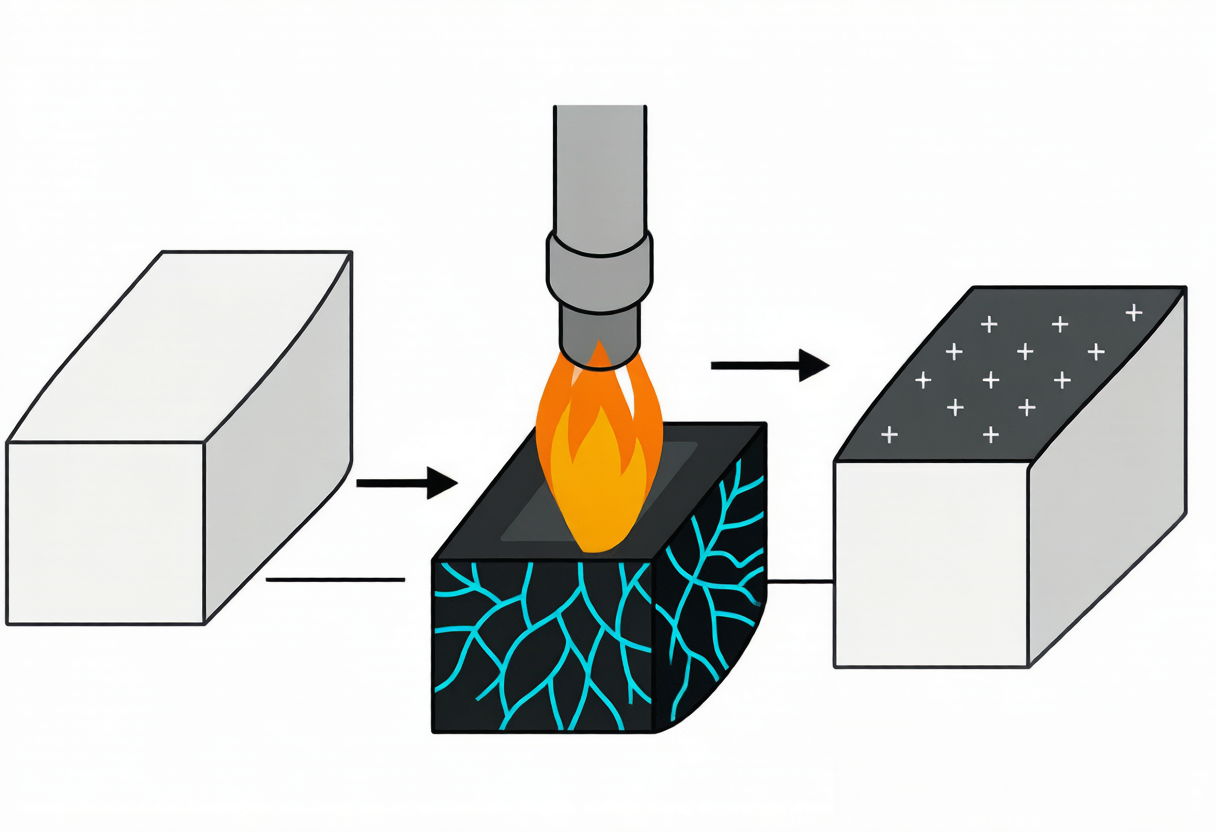 図:火炎/プラズマ処理により樹脂Surfaceの極性を高め、塗膜の付着を顕著に強化する。
Applicationのポイント:PP 水は薄く 1–2 回噴霧するだけでよく、厚塗りするとかえって層間に悪影響を及ぼす;樹脂部製品は過度に加熱してはならない、焼き付けTemperatureは通常Metal部製品より低い(一般に ≤80℃);研磨は 400–600 番の水研ぎ紙を使用し、磨き抜けを避けること。
要約
プラスチック部製品の塗装のコアは密着性の解決です:まず材質を正確に特定し、次に脱脂剤で離型剤を除去し、最後にPP水、フレーム処理、またはプラズマ処理によりプラスチックと塗膜の間に架橋を形成します。焼き付けTemperatureを適切に管理し、磨き抜けを避けることで、プラスチックの塗装面は耐久性があり、割れや剥がれを起こしません。
よくある質問(FAQ)
なぜプラスチックバンパーにDirect塗装すると剥がれるのか?
プラスチックSurfaceには離型剤の残留があり、かつ極性が低いため、塗膜が付着しにくいです。特にPP系素材で顕著です。まず離型剤を除去し、PP水/プラスチック用下塗りで橋渡しをする必要があり、そうしないと非常に容易にまとまって剥がれ落ちます。
PP水とは何か?必ず使う必要があるのか?
PP水は塩素化ポリオレフィン系のプラスチック用下塗り/付着促進剤であり、PPプラスチックと上塗りの間に橋渡しを作ります。PP/EPDMバンパーにはほぼ必須であり、そうでなければ付着力を保証できません。
プラスチック部製品にHigh Temperature焼付塗装は使えるか?
使えません。プラスチックは熱で変形しやすいため、焼付TemperatureはMetal部製品より明らかに低く、通常80℃を超えず、塗料とプラスチックメーカーのTemperature上限に従う必要があります。
火炎処理とプラズマ処理はどちらが良いか?
プラズマ処理はより清浄で、制御性があり、残留がなく、高要求部製品に適しています。火炎処理はコストが低く、効率が良いため、ラインでの広面積処理に適しています。いずれもSurfaceの極性を高めることで付着を強化します。
プラスチック部製品にどの下塗りを使うかどう判断するか?
まず材質を確認(表示/試験)し、PP/EPDMにはPP水を、ABS/PCなどには汎用プラスチック下塗りを使用します。不確かな場合はメーカーの適合Systemから選び、混用による非互換を避けてください。
{
"@context": "https://schema.org",
"@type": "FAQPage",
"mainEntity": [
{"@type":"Question","name":"なぜプラスチックバンパーにDirect塗装すると剥がれるのか?","acceptedAnswer":{"@type":"Answer","text":"プラスチックSurfaceには離型剤の残留があり、かつ極性が低いため、塗膜が付着しにくいです。特にPP系素材で顕著です。まず離型剤を除去し、PP水/プラスチック用下塗りで橋渡しをしないと、全体が剥がれやすくなります。"}},
{"@type":"Question","name":"PP水とは何か?必ず使う必要があるか?","acceptedAnswer":{"@type":"Answer","text":"PP水は塩素化ポリオレフィン系のプラスチック用下塗り/付着促進剤で、PPプラスチックと上塗りの間に橋渡しを作ります。PP/EPDMバンパーにはほぼ必須であり、さもないと付着力を保証できません。"}},
{"@type":"Question","name":"プラスチック部製品にHigh Temperature焼き付け塗装はできるか?","acceptedAnswer":{"@type":"Answer","text":"できません。プラスチックは熱で変形しやすいため、焼き付けTemperatureはMetal部製品より明らかに低く、通常80℃以下とし、塗料とプラスチックメーカーのTemperature上限に従ってください。"}},
{"@type":"Question","name":"フレーム処理とプラズマ処理はどちらが良いか?","acceptedAnswer":{"@type":"Answer","text":"プラズマ処理はより清浄で、制御性があり、残留がなく、高要求部製品に適しています。フレーム処理はコストが低く、効率が良いため、ラインでの広面積に適しています。いずれもSurfaceの極性を高めることで付着を強化します。"}},
{"@type":"Question","name":"プラスチック部製品にどの下塗りを使うかどう判断するか?","acceptedAnswer":{"@type":"Answer","text":"まず材質(刻印/試験)を確認し、PP/EPDMにはPP水を、ABS/PCなどには汎用プラスチック下塗りを使用します。不確かな場合はメーカーの適合Systemから選び、混用による非互換を避けてください。"}}
]
}